
Maßgeschneiderte Auswerfer für präzisen Werkzeugbau
Von der Zeichnungsprüfung und DFM bis zu geprüften Auswerfern mit gesteuerter CNC-Bearbeitung, Erodieren, Schleifen und Nachvollziehbarkeit von Änderungen.
Repräsentative Präzisionswerkzeugkomponenten





Request a Quote for Custom Ejector Pins










Auswerfer gefertigt nach Zeichnung
Praktische technische Prüfung und koordinierte Fertigungsplanung für kundenspezifische Auswerferkomponenten.
Zeichnungsbasierte Prüfung
Wir prüfen Zeichnungen, Modelle, Materialanforderungen, Anwendungszweck und Qualitätsansprüche, bevor wir einen gangbaren Fertigungsweg für Auswerfer definieren.
DFM vor Beauftragung
Eine frühzeitige DFM-Diskussion behandelt Werkzeugzugang, Bezugsstrategie, Wärmebehandlungsablauf und potenzielle Auswurfprobleme, bevor Angebote abgegeben oder Produktionsaufträge erteilt werden.
CNC, Erodieren und Schleifen
Die Prozessplanung koordiniert CNC-Bearbeitung, Erodieren und Präzisionsschleifen, wenn Geometrie, gehärtete Bereiche oder Oberflächenanforderungen dies erfordern.
Planung kritischer Maße
Kritische Maße, Oberflächenprioritäten und Prüfmethoden werden mit dem Kunden festgelegt, um eine fokussierte Messplanung und klare Abnahmekriterien zu unterstützen.
Änderungen nachvollziehbar
Zeichnungsänderungen, Prüferwartungen und Lieferinformationen bleiben durch die Projektkoordination transparent und helfen Teams, eine nachvollziehbare Kommunikation von der Prüfung bis zum Versand aufrechtzuerhalten.
Präzisionswerkzeugkomponenten-Familien
Zeichnungsgesteuerte Bearbeitung, Erodieren, Schleifen und Prüfung für konfigurierbare Werkzeugkomponenten und kundenspezifische Teile.

CNC-Bearbeitungsservices
Präzisions-CNC-Bearbeitungsservices beginnen mit der Prüfung von Zeichnungen, Materialanforderungen, kritischen Maßen und Prüfnotwendigkeiten. Die Prozessplanung kombiniert Fräsen, Drehen, Erodieren, Schleifen und Fügen, je nach Teilegeometrie, Toleranzstapel und Lieferanforderungen.
Upload a Drawing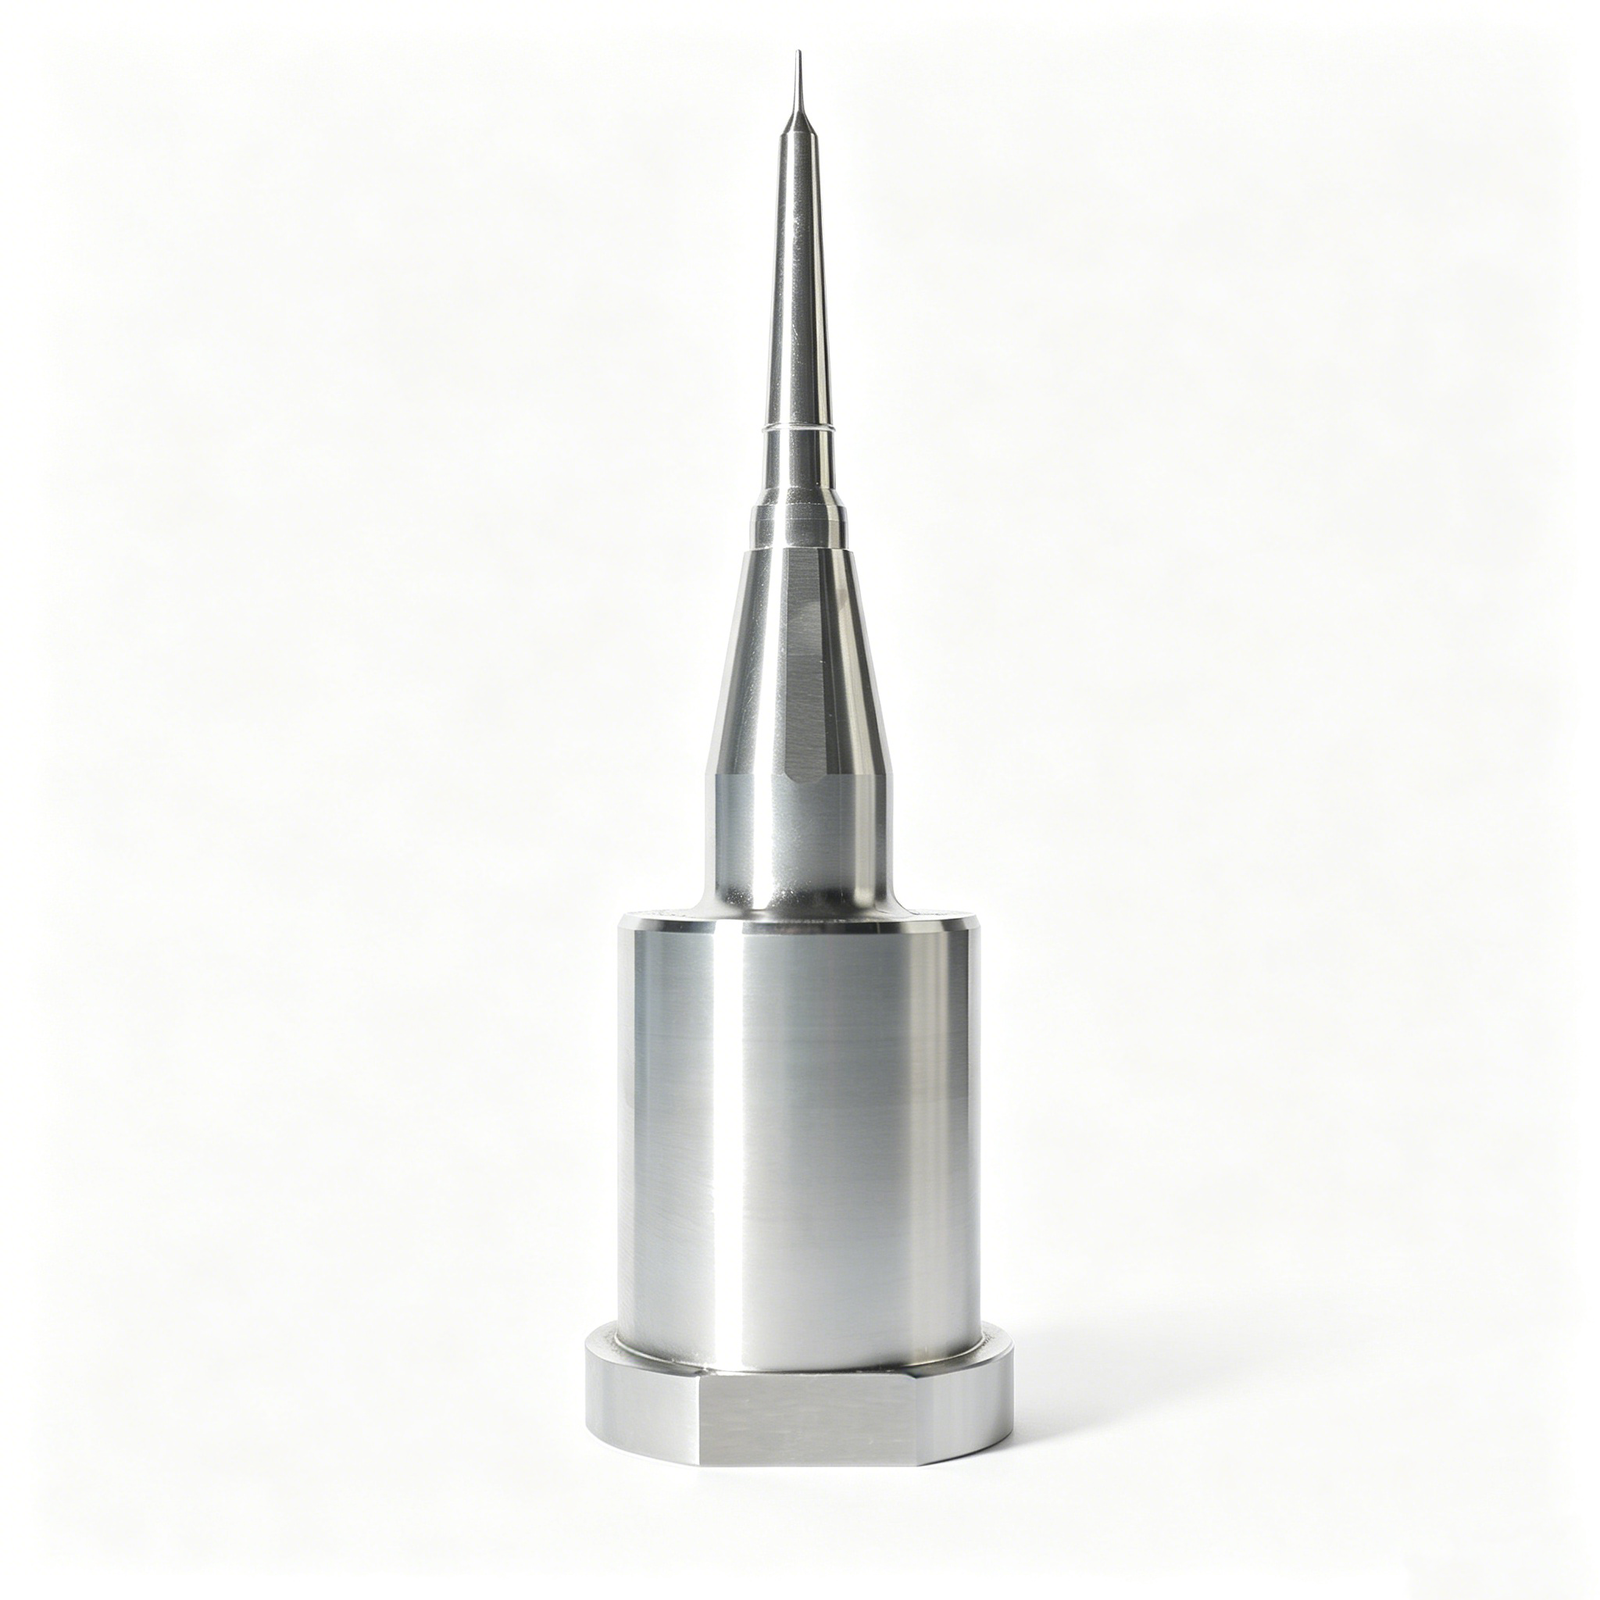
CNC-Fräsen
Kundenspezifische CNC-Fräsdienstleistungen unterstützen prismatische Teile, Kavitäten, Konturen, Positionierungsmerkmale und Werkzeuggeometrien. Werkzeugzugang, Bezugsauswahl, Bearbeitungszugabe und Oberflächenanforderungen sollten vor Produktionszusagen geprüft werden.
Upload a Drawing
CNC-Drehen
Präzisions-CNC-Drehdienstleistungen unterstützen rotationssymmetrische Komponenten wie Stifte, Hülsen, Buchsen, Wellen und abgestufte Profile. Konzentrizität, Rundlauf, Gewindeanforderungen, Materialzustand und nachfolgende Schleif- oder Wärmebehandlungsabläufe erfordern eine klare Definition.
Upload a Drawing
5-Achs-Bearbeitung
Die 5-Achs-CNC-Bearbeitung ermöglicht den Zugang zu Verbundwinkeln, tiefen Merkmalen und komplexen Werkzeug-Komponenten-Geometrien mit weniger Werkstückspannungswechseln, wo dies praktikabel ist. Die Machbarkeit hängt von der Werkzeugreichweite, der Bezugskontrolle, dem Materialzustand, den Toleranzanforderungen und dem Prüfzugang ab.
Upload a Drawing
Schweizer u0026 Mikrobearbeitung
Schweizer und Mikrobearbeitung unterstützen kleine, schlanke und detaillierte Komponenten, bei denen Handhabung, Rundlauf und Merkmalszugang wichtig sind. Zeichnungen sollten kritische Durchmesser, Längen, Gewinde, Kantenbedingungen, Material und Prüferwartungen definieren.
Upload a Drawing
Draht- u0026 Senkerodieren
Draht- und Senkerodier-Dienstleistungen sind für gehärtete Materialien, enge Schlitze, komplizierte Profile, scharfe innere Geometrien und Merkmale geeignet, die für konventionelle Schneidverfahren ungeeignet sind. Die Prozessprüfung sollte die Drahtbahn- oder Elektodenstrategie, den Spülzugang, Erwartungen an die Rekristallisationsschicht und Oberflächenanforderungen definieren.
Upload a Drawing
Präzisionsschleifen
Präzisionsflächen- und Profilschleifen stellen nach der Bearbeitung oder Wärmebehandlung kontrollierte Ebenheit, Parallelität, Profilgenauigkeit und Endmaßbeziehungen her. Schleifzugaben, Bezugsreihenfolge, Schleifscheibenzugang und Messmethode sollten während der Zeichnungsprüfung bestätigt werden.
Upload a Drawing
Werkzeugeinsätze für Formkerne u0026 -hohlräume
Präzisions-Werkzeugeinsätze für Formkerne und -hohlräume werden basierend auf dem Formdesign, dem Harz- oder Anwendungskontext, der Materialspezifikation und kritischen Formmerkmalen konfiguriert. CNC-, Erodiermaschinen-, Schleif- und Montageverfahren werden anhand der Geometrie, der Wärmebehandlungssequenz, der Oberflächenanforderungen und des Prüfplans ausgewählt.
Upload a Drawing
Auswerfer u0026 Auswerferkomponenten
Auswerferstifte, -hülsen und Auswerferkomponenten erfordern Aufmerksamkeit hinsichtlich Durchmesserregelung, Geradheit, Auflageflächen, Spielbeziehungen und Verschleißzuständen. Stellen Sie bei der Preisanfrage den Zusammenhang mit dem Gegenstück, die Material- und Wärmebehandlungsanforderungen, die Oberflächenprioritäten und kritische Abmessungen bereit.
Upload a Drawing
Kernstifte, Führungs- u0026 Positionierkomponenten
Kernstifte, Führungsstifte und Positionierkomponenten werden anhand definierter Bezugspunkte, Passungsbeziehungen und Gegenstückgeometrien gefertigt. Käufer sollten kritische Durchmesser, Schulterpositionen, Einstecklängen, Härteanforderungen, Oberflächenbedürfnisse und die erforderlichen Prüfnachweise angeben.
Upload a Drawing
Schieber, Lifter, Angüsse u0026 Werkzeugzubehör
Werkzeugschieber, Lifter, Angüsse und Zubehör sind zeichnungsgesteuerte Komponenten, deren Leistung von Bewegung, Spiel, Verschleißflächen und Schnittstellengeometrie abhängt. Überprüfen Sie vor der Freigabe den Hub, die Gegenstücke, Schmierungsaspekte, den Materialzustand und die Montageerwartungen.
Upload a Drawing
Komponenten für Steckverbinder-Werkzeuge
Präzisionskomponenten für Steckverbinder-Werkzeuge unterstützen detaillierte Hohlraum-, Kern-, Stift- und Ausrichtungsmerkmale, die in Steckverbinder-Werkzeugen verwendet werden. Die Anforderungen sollten die Steigung kritischer Abmessungen, die Stiftgeometrie, das Material, die Wärmebehandlung, die EDM-Anforderungen, den Oberflächenzustand und die Prüfstrategie klären.
Upload a Drawing
Stanzwerkzeugkomponenten
Präzisions-Stanzwerkzeugkomponenten werden anhand des Bandmaterials, der Umform- oder Schneidfunktion, der Spielbeziehungen, der Verschleißzonen und der Montagebezugspunkte bewertet. Fertigungswege können CNC-Bearbeitung, Drahterodieren, Schleifen und Montage gemäß dem genehmigten Zeichnungspaket kombinieren.
Upload a Drawing
Werkzeuge für Spritzguss, MIM, CIM u0026 Umspritzen
Komponenten für Werkzeuge für Spritzguss, MIM, CIM und Umspritzen werden im Rahmen des verifizierten Produktionsumfangs bewertet. Preisanfragen sollten den Kontext des Spritzgussmaterials, Anforderungen an Trennfläche und Anguss, Einsatz- oder Gegenstückbedingungen, Werkzeugmaterial, Oberflächenanforderungen und kritische Abmessungen enthalten.
Upload a Drawing
Bearbeitungsmaterialien
CNC-Bearbeitungsmaterialien werden anhand der Zeichnung, der Anwendung, der mechanischen Anforderungen, der Korrosionsbelastung, des Wärmebehandlungsverfahrens und der Bearbeitbarkeit ausgewählt. Bestätigen Sie die erforderliche Materialgüte, den Zustand, die Rückverfolgbarkeitsanforderungen und etwaige Substitutionsbeschränkungen vor der Angebotserstellung.
Upload a Drawing
Oberflächengüten u0026 Wärmebehandlung
Oberflächenbehandlung und Wärmebehandlung müssen nach Funktion und nicht nur nach Aussehen spezifiziert werden. Definieren Sie die Beschichtungs- oder Behandlungstyp, Härte- oder Dickenanforderungen, wo zutreffend, Abdeckungsbedarf, Prioritäten für die Oberflächenrauheit und Maßänderungen, die die Endpassungen beeinflussen.
Upload a Drawing
Qualität, Messtechnik u0026 Dokumentation
Präzisionsprüfung, Messtechnik und Qualitätsdokumentation werden anhand kritischer Abmessungen, Bezugspunkte, Toleranzen und vereinbarter Berichtsanforderungen geplant. Definieren Sie Messmethoden, Stichprobenerwartungen, Materialaufzeichnungen, Revisionsstatus und etwaige Anforderungen an Erstmuster- oder Maßberichte vor der Produktion.
Upload a Drawing
Prototypenbau u0026 Kleinserienfertigung
Schneller Prototypenbau und Kleinserienfertigung unterstützen zeichnungsbasierte Evaluierung, Vorrichtungsentwicklung, Werkzeugiterationen und kontrollierte Kleinserienlieferung. Eine frühzeitige Überprüfung sollte Material, Prozessroute, kritische Abmessungen, Prüfumfang, Revisionsstatus und das Zieldatum der Lieferung abstimmen.
Upload a DrawingWerkstoffe für kundenspezifische Auswerferstifte

H13 Werkzeugstahl
Ein robuster Warmarbeitsstahl für Auswerferstifte, die wiederholten Spritzgusszyklen und erhöhter thermischer Belastung ausgesetzt sind. Die Auswahl hängt von der Härteanforderung, dem Durchmesser, der Wärmebehandlungssequenz, der Oberflächenbeschaffenheit und der erforderlichen Passung in der Form ab.

SKD61 Werkzeugstahl
Eine häufig verwendete Werkzeugstahlfamilie für präzise Auswerferkomponenten, bei denen Zähigkeit und thermische Stabilität wichtig sind. SUUXIANG prüft die Zeichnung, die Gegenstücke, die Oberflächenanforderungen und die Anwendungsbedingungen, bevor die Materialverfügbarkeit und -bearbeitung bestätigt werden.

Schnellarbeitsstahl
Eine steife, verschleißorientierte Option für schlanke oder anspruchsvolle Stiftgeometrien, bei denen Oberflächenbeschaffenheit und Maßhaltigkeit sorgfältige Überlegungen erfordern. Die endgültige Eignung hängt von der Stiftlänge, der freien Spannweite, der Härteanforderung und der Auswerferlast ab.

Rostfreier Werkzeugstahl
Ein korrosionsbewusster Materialansatz für Werkzeugumgebungen, in denen Feuchtigkeit, Harzverhalten, Lagerbedingungen oder Reinheitsanforderungen die Auswahl beeinflussen. Sorte, Wärmebehandlung, Finish und kritische Abmessungen sollten im RFQ und in der Zeichnung definiert werden.

Kundenspezifischer Stahl
Für kundenspezifische Güten bewertet SUUXIANG das spezifizierte Material im Hinblick auf Bearbeitungsmöglichkeiten, EDM-Bedarf, Schleifzugaben, Wärmebehandlungssequenz, Inspektionsmethode und Lieferanforderungen. Die Projektannahme unterliegt einem verifizierten Material- und Prozessnachweis.
Präzisionsfertigungsverfahren für Auswerferstifte

CNC-Fräsen
CNC-Fräsen erzeugt Flächen, Schultern, Hinterschnitte, Kopfmerkmale und zugängliche nicht-runde Geometrien. Werkzeugzugang, Bezugsstrategie, Bearbeitungszugaben und spätere Wärmebehandlungs- oder Schleifanforderungen werden vor Bestätigung des Fertigungswegs geprüft.

CNC-Drehen
CNC-Drehen erzeugt konzentrische Durchmesser, gestufte Wellen und andere rotationssymmetrische Merkmale an Auswerferstiften. Der Prozessplan berücksichtigt den Materialzustand, rundlaufempfindliche Merkmale, Zugaben für die Endbearbeitung und zeichnungsdefinierte Oberflächenanforderungen.

Drahterodieren
Drahterodieren unterstützt Profile, schmale Schlitze, Keilnut-Details und gehärtete Merkmale, bei denen konventioneller Schneidzugang begrenzt ist. Drahtweg, Startlochposition, Eckenanforderungen und Schlichtdurchgänge werden auf die spezifizierte Geometrie abgestimmt.

Senkerodieren
Senkerodieren formt tiefe, detaillierte oder schwer zugängliche Geometrien, wenn ein elektrodenbasierter Ansatz geeignet ist. Elektrodenstrategie, Funkenerosionszugabe, Oberflächenerwartungen und alle nachfolgenden Bearbeitungsvorgänge werden während der Zeichnungsprüfung definiert.


Montage und Inspektion
Montage und Inspektion verifizieren Passbeziehungen, kritische Abmessungen und zeichnungsdefinierte Dokumentationsanforderungen vor der Freigabe. Messmethoden und Berichterstattung werden an die Bestellung angepasst, während der Revisionsstatus während der Projektkoordination sichtbar bleibt.
Zubehör- und Montagefunktionen für Auswerferstifte

Bearbeitete Stiftköpfe
Individuelle Kopfmaße, Dicken, Entlastungen und Werkzeugmerkmale können bearbeitet werden, um Auswerferplatten und Montagezugang zu ermöglichen. Die Überprüfung von Zeichnungen bestätigt Lagerflächen, Übergangsradien und jegliche Wärmebehandlungsschritte, die die endgültige Passung beeinflussen.

Rückhaltemechanismen
Nuten, Schultern, Abflachungen und Gewinde zur Rückhaltung helfen bei der Positionierung von Auswerferstiften innerhalb der vorgesehenen Werkzeugmontage. Stellen Sie passende Maße und Bezugspunkte bereit, damit die Rückhaltungsgeometrie im Zusammenhang mit Festigkeit, Spiel und Fertigungszugang überprüft werden kann.

Führungsschnittstellen
Führungsbuchsen, Lagerflächen und passende Bohrungen können spezifiziert werden, wo Ausrichtung, Hub oder Verschleißverhalten koordinierte Komponenten erfordern. SUUXIANG überprüft Schnittstellenmaße, Passungsabsichten, Oberflächenanforderungen und den Prüfansatz anhand der bereitgestellten Montageinformationen.

Federn und Befestigungselemente
Spezifizierte Federn, Schrauben und Befestigungsschnittstellen können mit kundenspezifischen Werkzeugteilen koordiniert werden, wenn ihre Größen, Belastungen und Montagebeziehungen dokumentiert sind. Die Kompatibilität hängt von den geprüften Zeichnungsanforderungen, den Spezifikationen gekaufter Komponenten und dem genehmigten Projektumfang ab.

Identifikation und Verpackung
Teilemarkierung, Revisionskennzeichnung, Satztrennung und Schutzverpackung können die Wareneingangsprüfung und die kontrollierte Montage unterstützen. Definieren Sie den Markierungsort, die Nachverfolgbarkeitsanforderungen, die Stückzahl pro Satz und die Handhabungsbeschränkungen in der RFQ zur Überprüfung vor der Produktion.
Über die Auswerferstift-Fertigung von SUUXIANG
Dongguan SuuXiang Precision Mold Co., Ltd., gegründet 2010 in Chang’an Town, Dongguan, China, ist die öffentliche Präzisionsfertigungsmarke von SUUXIANG. Wir helfen internationalen Ingenieur- und Einkaufsteams, Zeichnungen, Modelle und Spezifikationen in geprüfte Auswerferstifte, Werkzeugkomponenten, Steckwerkzeugteile und kundenspezifisch bearbeitete Komponenten umzusetzen.
Unser zeichnungsgesteuerter Workflow bringt CNC-Fräsen und -Drehen, Mehrachsenbearbeitung, Erodieren, Präzisionsschleifen, Montage und Inspektion in eine kontrollierte Produktionsroute. Vor der Angebotserstellung und Produktionszusage überprüfen wir kritische Maße, Bezugspunkte, Material- und Wärmebehandlungsanforderungen, Bearbeitungszugang, Oberflächenbearbeitungsbedarf und Inspektionserwartungen.
Was SUUXIANG auszeichnet, ist die disziplinierte Projektkommunikation in Bezug auf Herstellbarkeit, Revisionskontrolle und nachverfolgbare Verifizierung. Anstatt Auswerferstifte als Standardprodukt zu behandeln, stimmen wir den Prozessplan und die Inspektionsmethode auf die genehmigte Zeichnung, die Bestellvorgaben und den Anwendungskontext ab, bevor die Arbeit beginnt.

Kernkompetenzen für Auswerferstift-Projekte
DFM und Bezugspunkte-Prüfung
Vor der Angebotserstellung prüft SUUXIANG die Zeichnung auf kritische Maße, Bezugspunkte, Passungsanforderungen, Bearbeitungszugang und funktionale Auswerferflächen. Die Diskussion identifiziert, wo Toleranzen eine definierte Messstrategie erfordern, bevor Prozesszusagen getroffen werden.
- 2D-Zeichnungen und 3D-Modelle bereitstellen, falls verfügbar
- Kritische Durchmesser, Längen und Schulterpositionen identifizieren
- Passende Bohrungen, Spiel und Montageanforderungen klären
- Oberflächen für Kosmetik oder Kontakt frühzeitig kennzeichnen

CNC-Zugang für feine Details
Auswerferstifte kombinieren oft lange, schlanke Geometrien mit Schultern, Abflachungen, Hinterschneidungen oder kleinen funktionalen Details. SUUXIANG wählt die geeignete CNC-Dreh-, Fräs-, Mehrachsen-, Schweizer- oder Mikrobearbeitungsroute basierend auf Geometrie, Materialzustand und praktischem Werkzeugzugang aus.
- Überprüfen Sie die Stabilitätsüberlegungen für Länge zu Durchmesser
- Bestätigen Sie die Merkmale, die Drehen im Vergleich zu Fräsen erfordern
- Bewerten Sie kleine Durchmesser und Anforderungen an Sekundärdetails
- Stimmen Sie den Materialzustand mit der geplanten Prozessroute ab

Drahterodier- und Schleifstrategie
Wo Geometrie, Härte oder Oberflächenanforderungen herkömmliche Schneidverfahren ungeeignet machen, plant SUUXIANG Drahterodieren und Schleifen als kontrollierte Sekundäroperationen. Elektrodenzugang, Drahtweg, Schleifmaß und Wärmebehandlungssequenz sollten vor der Freigabe anhand der Zeichnung festgelegt werden.
- Definieren Sie Merkmale, die Drahterodieren oder Senkerodieren erfordern könnten
- Lassen Sie ausreichend Material für Präzisionsschleifen übrig
- Überprüfen Sie den Zeitpunkt der Wärmebehandlung und das Verzugsrisiko
- Priorisieren Sie Oberflächen- und Kantenzustandsanforderungen

Inspektion und Revisionskontrolle
Die Inspektionsplanung ist an die Bestellung, die Revisionsnummer der Zeichnung und die vereinbarten kritischen Maße gekoppelt. SUUXIANG koordiniert Messmethoden, Erwartungen an Berichte und Lieferinformationen, damit Käufer erhaltene Auswerferstifte anhand der korrekten technischen Grundlage bewerten können.
- Geben Sie Anforderungen an Inspektionsberichte und Rückverfolgbarkeit an
- Kennzeichnen Sie kritische Qualitätsmaße deutlich
- Reichen Sie die aktuelle Zeichnungsrevision mit der RFQ ein
- Geben Sie Menge und Ziel-Lieferanforderungen an

Warum SUUXIANG für Auswerferstifte wählen
Vergleichen Sie die Zeichnungsprüfung, Prozessplanung, Nachweise zur Inspektion, Revisionskontrolle und Lieferkommunikation, die für kundenspezifische Auswerferstifte und zugehörige Werkzeugteile erforderlich sind.
← Swipe left or right to view →
Fertigungsablauf für Auswerferstifte
Ein zeichnungsgesteuerter Weg von der Anforderungsprüfung über die Inspektion bis zur Koordination von Verpackung und Lieferung.
Zeichnungen und Anforderungen prüfen
Wir prüfen 2D-Zeichnungen, 3D-Modelle, Material, Menge, kritische Maße, Bezüge, Oberflächenanforderungen, Prüfanforderungen, Anwendungszusammenhang und Zielliefertermin vor Angebotsbindungen.
Material- und Prozessplanung
Das Team bestätigt eine praktikable Route für Auswerferstifte unter Berücksichtigung von Bearbeitungszugang, Wärmebehandlungssequenz, Erodierbedarf, Schleifzugabe, Toleranzen und revisionskontrollierter Produktionsdokumentation.
Erodieren und Vorbereiten
CNC-Bearbeitung, Drehen, Drahterodieren, Senkerodieren und verwandte Operationen werden entsprechend der genehmigten Geometrie, des Zugangs zu Merkmalen, der Elektrodenstrategie und des Prozessplans ausgewählt.
Schleifen, Anpassen und Überprüfen
Präzisionsschleifen und -anpassen bearbeiten funktionale Oberflächen und Schnittstellen, während In-Prozess-Prüfungen sich auf kritische Maße, Bezugsbeziehungen, Oberflächenprioritäten und genehmigte Zeichnungsrevisionen konzentrieren.
Prüfen, Verpacken und Koordinieren
Die Endprüfung erfolgt nach dem auftragsspezifischen Plan. Verifizierte Teile werden zum Schutz verpackt, wobei Prüfdokumentation, Rückverfolgbarkeitsinformationen und Versandkoordination auf die bestätigten Anforderungen abgestimmt werden.
Zusammenarbeit mit SUUXIANG bei Auswerferstiften
Align drawing details, production expectations and inspection evidence before manufacturing begins.
Ihr Zeichnungspaket einreichen
Stellen Sie eine 2D-Zeichnung und, falls verfügbar, ein 3D-Modell, Material, Menge, Anwendungsfall, kritische Maße, Oberflächenanforderungen und das gewünschte Lieferdatum bereit.
Umfang und DFM prüfen
Abstimmung der Prozessroute, Bezugsstrategie, Toleranzprioritäten, Wärmebehandlungssequenz, Erodier- oder Schleifbedarf, Prüferwartungen und Revisionsstatus vor der Angebotserstellung.
Produktionsanforderungen bestätigen
Genehmigen Sie den angebotenen Umfang und klären Sie die Anforderungen an Musterentnahme, Erststück, Produktion, Verpackung und Berichterstattung, damit die Fertigung anhand der korrekten, kontrollierten Revision erfolgt.
Inspektion und Lieferung koordinieren
Prüfen Sie die Inspektionsdokumentation anhand des vereinbarten Plans, bestätigen Sie die Lieferdetails und halten Sie Revisions-, Qualitäts- und Versandinformationen während der gesamten Auftragsabwicklung sichtbar.
Qualitätsdokumentation für Auswerferstifte

Kundenfeedback zur Verifizierung ausstehend
Reserviert für genehmigtes Kundenfeedback, das dokumentiert, wie die Klärung von Zeichnungsprüfungen die Revisionszyklen für ein kundenspezifisches Auswerferstifte-Projekt reduziert hat. Veröffentlichung nur, nachdem der Kunde das messbare Ergebnis, den Umfang des Prüfberichts und die Erlaubnis zur Namensnennung des Unternehmens bestätigt hat.
Reserviert für genehmigtes Kundenfeedback zu einer zeichnungsbasierten Auswerferkomponenten-Bestellung. Das endgültige Angebot sollte eine verifizierte Zahl angeben, z. B. 2 geklärte kritische Maße, und das vereinbarte Prüfdokumentation und das Ergebnis der Revisionskontrolle beschreiben.
Reserviert für genehmigtes Kundenfeedback zur Lieferkoordination für kundenspezifische Auswerferstifte. Veröffentlichen Sie ein verifiziertes Projektergebnis, z. B. 1 konsolidierte Lieferaktualisierung pro Meilenstein, nur, wenn der Kunde die Formulierung, das Ergebnis und die Namensnennung genehmigt.
FAQ zur Fertigung von Auswerferstiften
Practical RFQ, manufacturing, inspection, and delivery questions for drawing-driven tooling components.
Welche Informationen sollte ich in eine RFQ für Auswerferstifte aufnehmen?
Kann SUUXIANG kundenspezifische Auswerferstifte nach meiner Zeichnung herstellen?
Welche Materialien werden üblicherweise für Auswerferstifte in Betracht gezogen?
Welche Toleranzen können Sie bei Auswerferstiften einhalten?
Wie werden kundenspezifische Auswerferstifte vor dem Versand geprüft?
Welche Mengen kann ich für Auswerferstifte bestellen?
Können Sie Muster vor einer größeren Produktionsbestellung liefern?
Wie plane ich Lieferzeit, Zahlung und Versand für eine kundenspezifische Bestellung?
Wie schützt SUUXIANG Zeichnungen und Projektinformationen?
Der vollständige Einkaufsführer für Auswerferstifte
Verwenden Sie dieses Entscheidungsgerüst, um Auswerferstifte zu spezifizieren, Materialien und Designs zu vergleichen, zeichnungsgesteuerte Lieferanten zu bewerten, Kosten zu kontrollieren und Auswerferfehler, kosmetische Mängel, Toleranzabweichungen und vermeidbare Werkzeugverzögerungen zu vermeiden.
1. Was sind Auswerferstifte?
Ejector pins, also called knockout pins, are mold components that apply controlled force to release a cooled molded part from the core or cavity side that retains it. They are mounted in the mold’s ejector system and move with the ejector plate rather than acting as cutting tools.nnIn a typical injection-molding cycle, the mold opens after cooling, the ejector plate advances, and pin faces push on designed contact areas until the part clears the tool; the pins then retract before closing. This function is commonly assigned to the moving B-side, although reverse-ejection arrangements exist. Source: https://www.dme.net/ejector-pins.phpnnOn the finished part, each pin contact can leave an ejector mark: a witness circle, pad, or local impression. Pin placement must distribute release load without distorting thin walls, overstressing localized areas, or placing marks on visible surfaces; poor contact geometry can also increase sticking, side loading, and wear in the ejection system. Source: https://www.protolabs.com/resources/design-tips/using-ejector-pins-properly-on-molded-parts
2. Auswerferstifte: Geschichte und Entwicklung
Auswerferstifte entwickelten sich über einfache mechanische Auswerfer hinaus, als automatisierte Formgebung, austauschbare Formbasisstandards und Werkzeuge mit höheren Zyklen die Anforderungen an Durchmesser, Geradheit, Kopfsitz, Spiel und Oberflächenbeschaffenheit erhöhten.nnMaterialgüte, Wärmebehandlungssequenz, Härteprüfung und jede Beschichtungsanforderung sollten für die Anwendung definiert werden, anstatt aus einem Nenn-Durchmesser und einer Länge abgeleitet zu werden.nnGeometrische Einschränkungen bestimmen oft, ob ein nominell standardmäßiger Stift funktioniert. Konturierte, abgewinkelte, gestufte, geschlitzte oder D-förmige Enden erfordern möglicherweise Schleifen, Erodieren und Orientierungskontrolle. Daher sollten RFQs Harz, Betriebsbedingungen, Zykluserwartungen, Teilkontaktgeometrie, kosmetische Grenzwerte und Prüfanforderungen angeben.
3. Arten von Auswerferstiften
Acht gängige Konfigurationen teilen die Auswerfung nach Kontaktgeometrie und Funktion auf. Gerade, geschulterte, geschlitzte, Rückhol-, Angusszieher-, Hülsen-, Messer- und konturierte Stifte sind katalogisierte Komponentenfamilien; die Auswahl bleibt zeichnungs- und formlayoutabhängig (https://www.dme.net/ejector-pins.php).
| Typ | Geometrie und Anwendung | Vorteil / Einschränkung | Zeicheninformationen |
|---|---|---|---|
| Gerade | Konstanter runder Schaft; allgemeine flache Auflageflächen | Einfach; Punktlastmarkierungen | Durchmesser, Längen, Spitzenposition |
| Angeschultert | Größere Kopfformen stoppen; Auswerferplatte | Positiver Halt; benötigt Senkung | Kopf-/Schaftdurchmesser, Schulterposition |
| Gestuft | Mehrere Durchmesser; lange, schlanke Reichweite | Steifigkeit; komplexe Passungsstapelung | Jeder Durchmesser, Übergangsradien |
| Klinge | Flacher rechteckiger Arbeitsbereich; Rippen | Mehr Kontakt; schwache Biegeachse | Breite, Dicke, Ausrichtung |
| Hülse | Hohlstift um Kern; Ansätze | Ringförmiger Druck; benötigt Kernfreiheit | Innendurchmesser, Außendurchmesser, Schlüsselung, Kernrelation |
| Rückstellung | Robuster Stift stellt Auswerferplatte zurück | Zuverlässige Rückstellung; keine Teileauswerfung | Hub, Montage, Rückstellsequenz |
| Angusszieher | Profilierter Stift greift Anguss an | Kontrolliert Anguss-Release; Markierungsrisiko | Profil der Spitze, Anbindung des Angusses |
| Konturiert oder mit Passfeder | Gefräste Schrägfläche mit Verdrehungsschutz | Passt zur Oberfläche; richtungsempfindlich | Oberflächenprofil, Passfeder/D-Flach, Bezug |
Spezifizieren Sie das Arbeitsende

Eine korrekte Zeichnung lokalisiert die Arbeitsfläche anhand der Formbezüge, nicht nur der Gesamtlänge.nnKritische Angaben umfassen Passungsdurchmesser, Kopfform, Hub, Oberflächengüte und zulässige Markierungsort.
Stifte von Komponenten trennen
Hülsen stoßen um Kerne aus; Messer verteilen die Last über schmale Rippen. Sie sind verwandte Auswerferkomponenten, keine austauschbaren Rundstift-Ersatzteile.nnRückholstifte setzen Auswerferplatten zurück; Angusszieher halten den Anguss fest und lösen ihn.
Orientierung kontrollieren
Konturierte Flächen erfordern eine Winkel- oder Oberflächendefinition. Geschlitzte oder D-förmige Halterungen verhindern eine Drehung, wenn die Ausrichtung der Fläche wichtig ist.nnGeben Sie die Geometrie des Gegenstücks und den zulässigen Auflagen- oder Aussparungszustand an.
4. Auswerferstifte Materialien und Behandlungen
Die Materialauswahl beginnt mit dem Harz, der Werkzeugtemperatur, der Korrosionsbelastung, der Auswerferlast und dem geplanten Produktionsvolumen. Legen Sie den Behandlungsablauf anhand der Stiftgeometrie fest, da Oberflächenbeschaffenheit und Kernzähigkeit unterschiedliche Ausfallrisiken bedienen.
| Option | Primäre Passung | Vorsicht bei Passfedern |
|---|---|---|
| Stahl nach H13-Art | Hitze und Zähigkeit | Härte und Wärmebehandlungsverfahren prüfen |
| Hochchromhaltiger Kaltarbeitsstahl | Verschleiß durch abrasives Harz | Risiko von Bruch durch Stoß prüfen |
| Rostfreier Werkzeugstahl | Korrosionsbelastung | Güte und Härteziel bestätigen |
| Nitrierte Oberfläche | Verschleißfestigkeit | Schichttiefe und -wachstum kontrollieren |
Kompromisse bei Stahlfamilien
H13-legierter Warmarbeitsstahl wird üblicherweise dort in Betracht gezogen, wo thermische Zyklen und Zähigkeit wichtig sind; hochkohlenstoffhaltige, hochchromhaltige Kaltarbeitsstähle begünstigen Verschleiß durch Abrieb, können aber auf Kosten der Zähigkeit gehen. Rostfreie Werkzeugstähle verdienen eine Überprüfung, wenn Harz, Zusatzstoffe, Lagerung oder Verarbeitungsbedingungen ein Korrosionsrisiko darstellen.
Behandlungen und Ziehdaten
Durchhärtung stellt die Härte im gesamten Werkstück ein; Nitrieren oder andere Oberflächenhärteverfahren fügen eine harte Arbeitsfläche hinzu, während ein zäherer Kern erhalten bleibt. Schwarze Oxidierung ist eine dünne Konversionsschicht, kein Ersatz für Härte oder Korrosionsbeständigkeit; Polieren und Beschichtungen erfordern definierte Rauheit, Haftung und Maßtoleranzen.nnFordern Sie die Materialgüte oder ein Äquivalent, die Zielhärte und Prüfmethode, die Behandlungsspezifikation, die Angabe der Oberflächenbeschaffenheit, die Definition des beschichteten Bereichs und die Prüfprotokolle nach der Behandlung an. Erfassen Sie die tatsächliche Härteposition, das Oberflächenergebnis, die Überarbeitung und jedes Behandlungszertifikat gegen die Bestellung.
5. Spezifikationen für kundenspezifische Auswerferstifte
Ein kundenspezifischer Auswerferstift wird anhand der Funktionszeichnung definiert, nicht anhand einer Nennkataloggröße. Geben Sie die Abmessungen und Prüfsteuerungen an, die Passung, Bewegung, Kontakt und Austausch regeln.
| Merkmal | Auf der Zeichnung definieren | Warum es wichtig ist |
|---|---|---|
| Körper | Durchmesser und Arbeitslänge | Führungsspiel und Hub |
| Kopf | Durchmesser und Dicke | Befestigung in der Auswerferplatte |
| Spitze | Profil, Finish, Kantenbeschaffenheit | Kontakt zum Teil und Spuren |
| Ausrichtung | Abflachung, Keilnut oder D-Kopf | Verdrehungssicherung |
Funktionale Geometrie definieren

Durchmesser, Gesamtlänge, Kopfdurchmesser und Kopfhöhe bestimmen die Halte- und Führungspassung. Geben Sie die Arbeitslänge, jede Stufenposition und jeden Durchmesser sowie das Messbezugsschema an.
Arbeitsende spezifizieren

Die Spitzengeometrie muss der Kontaktfläche am Teil entsprechen: flach, gerundet, konisch, konturiert oder mit Aussparungen. Geben Sie die Kantenbruch, die Oberflächenbeschaffenheit und eventuelle zulässige Zeugnisspuren an, wo der Stift das Spritzgussteil berührt.
Rotation und Überarbeitungen steuern
Abflachungen, Keilnuten oder D-förmige Köpfe verhindern, dass ein konturierter oder gewinkelter Stift rotiert. Geben Sie Konzentrizität, Geradheit, kritische Toleranzen, Zeichnungsrevision und an, ob passende Bauteile oder ein 3D-Modell die Form bestimmen.
- 2D-Zeichnung mit Revision und Einheiten
- 3D-Modell und Geometrie des Gegenstücks
- Material, Behandlung, Menge und Lieferziel
- Kritische Abmessungen, Finish, Anforderungen an den Prüfbericht
6. Auswurfdesign und Qualitätskontrollen
Zwei miteinander verknüpfte Entscheidungen sind entscheidend für einen zuverlässigen Auswurf: wo die Kraft in das Teil eindringt und wie der Stift geführt wird. Eine Zeichnungsprüfung sollte beides klären, bevor das Material freigegeben wird.
Kraftverteilung
Mehrere Pins sollten die Last über steife, nicht-kosmetische Pads oder Rippen verteilen; kleine Kontaktflächen können heiße Teile beschädigen.nnKonturierte oder abgewinkelte Kontaktflächen erfordern eine Verdrehsicherung, damit der Pin seine Auflageposition nicht ändern kann.
Führung und Rückstellung
Lange, schlanke Pins erfordern eine Führung und eine Knickprüfung unter Worst-Case-Auswerferkraft. Der Spielraum muss eine Bewegung ohne übermäßiges Seitenspiel, Fressen oder Gratbildung ermöglichen.nnAbgestimmte Auswerferplatten, Führungselemente und positive Rückstellmechanismen sollten über den gesamten Hub geprüft werden.
Oberfläche und Entlüftung
Pin-Enden sollten auf Pads, Ansätzen oder verdeckten Flächen landen, wenn das Aussehen kritisch ist. Tiefe Merkmale können einen kontrollierten Pin-Spielraum zur Entlüftung nutzen, aber der Entlüftungsweg darf das Teil nicht markieren oder Grate bilden.nnDie Schmierung erfordert einen definierten, zugelassenen Schmierstoff und ein Wartungsintervall, insbesondere bei Gleitsitzen.
Nachweis der Inspektion
Die Erststückprüfung sollte den Pin-Durchmesser, die Länge, die Kopiergeometrie, die Bezugs-bezogenen Positionen und den Zustand der Stirnfläche mit der freigegebenen Zeichnung vergleichen.nnBestellunterlagen sollten Materialzertifikate, Nachweise über Wärmebehandlung oder Härte, wenn spezifiziert, Maßergebnisse, Revisionsstand und Inspektionsergebnisse verknüpfen.
7. Auswahl eines Herstellers für Auswerferstifte
Zwei Lieferanten können dieselbe Zeichnung anbieten und dennoch unterschiedliche Prüf-, Prozesssteuerungs- und Inspektionsmethoden anwenden. Wählen Sie einen Hersteller anhand der Nachweise, die er vor der Freigabe liefern kann, nicht allein anhand des Stückpreises.
| Bewertungsbereich | Zu beantragende Nachweise | RFQ-Frage |
|---|---|---|
| Zeichnungsprüfung | CTQ- und Bezugspunktkommentare | Welche Risiken sehen Sie? |
| Prozesskontrolle | Routen- und Wärmebehandlungsplan | Wann erfolgt das Endschleifen? |
| Inspektion | Methode und Berichtsmuster | Wie werden CTQs gemessen? |
| Rückverfolgbarkeit | Material- und Revisionsverknüpfung | Welche Aufzeichnungen werden mit den Teilen geliefert? |
| Lieferung | Zeitplan und Verpackungsplan | Wie werden Verzögerungen kommuniziert? |
Zeichnungsprüfung und Prozesskontrolle
Eine Zeichnungsprüfung sollte CTQ-Abmessungen, Bezugspunkte, Toleranzen, Werkzeugzugang, EDM- oder Schleifbedarf, Wärmebehandlungssequenz und Inspektionsmethode identifizieren.nnZwei RFQ-Fragen sind wichtig: Welche Abmessungen erfordern eine Kontrolle vor und nach der Wärmebehandlung? Wie werden Revisionsänderungen anerkannt und freigegeben?
Material- und Inspektionsnachweise
Ein zuverlässiger Weg verknüpft Materialdokumentation, Bearbeitungsprotokolle, Wärmebehandlungsanforderungen und die Endinspektion mit der Bestellung und Revision.nnZwei nützliche Fragen sind: Welches Zertifikat, welcher Härtungsnachweis und welcher Inspektionsbericht können der Lieferung beiliegen? Welche Messmethode verifiziert jeden kritischen Durchmesser, jede Länge und jede Oberflächenanforderung?
Liefer- und Exportbereitschaft
Eine Musterbestellung sollte die Kommunikationsgeschwindigkeit, den Verpackungsschutz, die Kennzeichnung, die Exportdokumentation und realistische Lieferzeitaktualisierungen vor der Kleinserienfreigabe testen.nnZwei Fragen decken die Planungsqualität auf: Wie sieht der Prozess-für-Prozess-Zeitplan aus? Welche Vorkehrungen gelten, wenn die Inspektion eine Nichtkonformität feststellt?
8. Häufige Fehler beim Kauf von Auswerferstiften
Eine 2D-Zeichnung, die nur Durchmesser und Länge angibt, lässt das Auswerfersystem unvollständig. Beschaffungsfehler treten normalerweise später in Form von Klemmen, Stiftmarkierungen, vorzeitigem Verschleiß, Nacharbeit oder ungeplanten Werkzeugstillstandszeiten auf.
Betriebsbedingungen angeben
Harzqualität, Füllstoffgehalt, Formtemperatur, Zykluszeit und erwartete Hübe beeinflussen Belastung, Abrieb und Wärmeexposition. Geben Sie diese Eingaben an, bevor Sie Stahl, Härte, Beschichtung oder Nitrierung auswählen.nnEine nominale Stiftgröße allein kann Passung, Geradheit, Oberflächengüte oder Arbeitsspiel nicht festlegen. Definieren Sie kritische Abmessungen, Bezugspunkte, zulässigen Rundlauf und die Inspektionsmethode.
Aussehen des Teils schützen
Der Auswerferkontakt an einer Klasse-A- oder Sichtfläche kann Zeugenabdrücke, Glanzvariationen oder lokale Verformungen hinterlassen. Verschieben Sie den Kontakt auf ein verstecktes Pad, eine Rippe, einen Vorsprung oder einen bewusst genehmigten nicht-kosmetischen Bereich.nnEine konturierte oder abgeschrägte Stiftfläche kann sich bei wiederholten Zyklen drehen. Geben Sie eine verzahnte, D-förmige oder äquivalente Verdrehsicherung an, wo die Ausrichtung den Kontakt beeinflusst.
Nach Akzeptanzkriterien einkaufen
Ein Bestellauftrag ohne Material, Wärmebehandlung, Finish, Menge, Revision und Akzeptanzkriterien kann keine konsistente Wareneingangsentscheidung unterstützen. Fügen Sie die kontrollierte Zeichnung bei und verlangen Sie Inspektionsnachweise, die mit den kritischen Merkmalen übereinstimmen.nnEin niedriger Stückpreis kann Schleifen, Behandlungskontrolle, Inspektion, Montage und Austauschrisiko ausschließen. Vergleichen Sie die Gesamtkosten mit der Zykluslebensdauer, dem Ausschussrisiko, der Wartungszugänglichkeit und den Auswirkungen auf die Lieferung.
9. Von der Zeichnung zur Produktion
Eine freigegebene RFQ sollte den Stift und die Formwerkschnittstelle definieren, bevor die Bearbeitung beginnt. Weisen Sie Ingenieur-, Qualitäts-, Beschaffungs- und Programmverantwortliche zu, damit technische Entscheidungen und kommerzielle Verpflichtungen nachvollziehbar bleiben.
Erstellen Sie das Freigabepaket
Ein Zeichnungspaket sollte 2D-Abmessungen, 3D-Modell (falls verfügbar), Material, Wärmebehandlung, Menge, Bezugspunkte und Revision enthalten. Die Ingenieurabteilung ist für die Geometrie zuständig; das Programmmanagement bestätigt den Anwendungskontext und das Zieldatum.
- Kritische Abmessungen und Oberflächenanforderungen identifizieren
- Formposition, Verbindungsteile und Auswerferrolle angeben
- Stückzahlen für Prototypen, Erstmuster und Nachbestückungen auflisten
DFM und Angebot abschließen
Ein Zeichnungsüberprüfungszyklus sollte die Bearbeitungszugänglichkeit, Schleifzugaben, Erodierbedarf, Inspektionsmethode und Ausnahmen vor der Freigabe der Bestellung klären. SUUXIANG kann innerhalb seines geprüften Produktionsumfangs Feedback zur Herstellbarkeit geben; die Beschaffung stimmt das Angebot, die Lieferbedingungen und die Revision ab.
- Die technische Klärung wird von der Ingenieurabteilung genehmigt
- Die kommerziellen Bedingungen werden von der Beschaffungsabteilung genehmigt
- Die Inspektionserwartungen werden von der Qualitätsabteilung genehmigt
Produktion genehmigen und kontrollieren
Die Freigabe des Erstmusters sollte die vereinbarten Inspektionsergebnisse mit der freigegebenen Zeichnung und Revision vergleichen. Die Qualitätsabteilung bewahrt Berichte und Abweichungsentscheidungen auf; das Programmmanagement leitet jede Änderung vor Wiederholungsbestellungen durch eine schriftliche Revisionskontrolle.
- Berichtsformat und Stichprobenerfordernisse definieren
- Genehmigte Revision und Losidentifikation aufzeichnen
- Auslöser für Nachbestellung und Prognosemenge planen
10. Auswerferstifte Preise und Kostentreiber
Ein vollständiges Zeichnungspaket ist die Grundlage für ein nachvollziehbares Angebot. Materialgüte, Stiftdurchmesser und Fertiglänge bestimmen den Lagerbestand und die Bearbeitungszeit. Gestufte Körper, konturierte Spitzen, Passfedernuten, kleine Durchmesser oder lange, schlanke Abschnitte erhöhen den Einrichtungsaufwand, das Risiko beim Werkzeugzugang und die Zykluszeit.nnBei der Preisgestaltung sollte zwischen einem Standard-Geradstift und einem zeichnungsgesteuerten Teil unterschieden werden. Enge Durchmesser- oder Rundlauftoleranzen, Spitzenbearbeitung, Wärmebehandlung, Oberflächengüte, Inspektionsberichte, Schutzverpackung und beschleunigte Terminplanung sollten als definierte Anforderungen angeboten und nicht als selbstverständliche Inklusivleistungen betrachtet werden.
| Mengenstaffel | Kostensteigernde Faktoren | Auswirkung auf die Lieferzeit |
|---|---|---|
| 1–5 Stück | Rüstzeit, Programmierung, Erststückprüfung und Einzelverpackung dominieren. | Planen Sie eine Überprüfung und Prozessplanung vor der Freigabe ein. |
| 6–25 Stück | Die Rüstkosten verteilen sich auf mehr Teile; Sonderwerkstoffe oder -behandlungen bleiben relevant. | Losweise Fertigungsplanung verbessert in der Regel die Effizienz. |
| 26–100 Stück | Wiederholte Bearbeitung und Prüfung können die Stückkosten senken, wenn die Zeichnung unverändert bleibt. | Materialverfügbarkeit und Prüfverfahren bestätigen. |
| Eilauftrag | Priorisierte Terminplanung, geteilte Fertigungsschritte und schnellere Logistik können zusätzliche Kosten verursachen. | Machbare Lieferzeiten hängen von Material, Behandlung und Kapazitätsnachweis ab. |
Laden Sie Ihre Zeichnung für Auswerferstifte zur Überprüfung hoch
Fügen Sie Modelle, Material- und Wärmebehandlungsanforderungen, Stückzahl, kritische Abmessungen, Prüfanforderungen und das angestrebte Lieferdatum für eine fundierte Fertigungsprüfung hinzu.