
Formeinsätze nach Ihren Zeichnungen gefertigt
Senden Sie Ihre Zeichnungen für DFM-Prüfung, Prozessplanung und inspektionsfokussierte Fertigung kundenspezifischer Formeneinsätze.
Repräsentative Komponenten für Formeinsätze




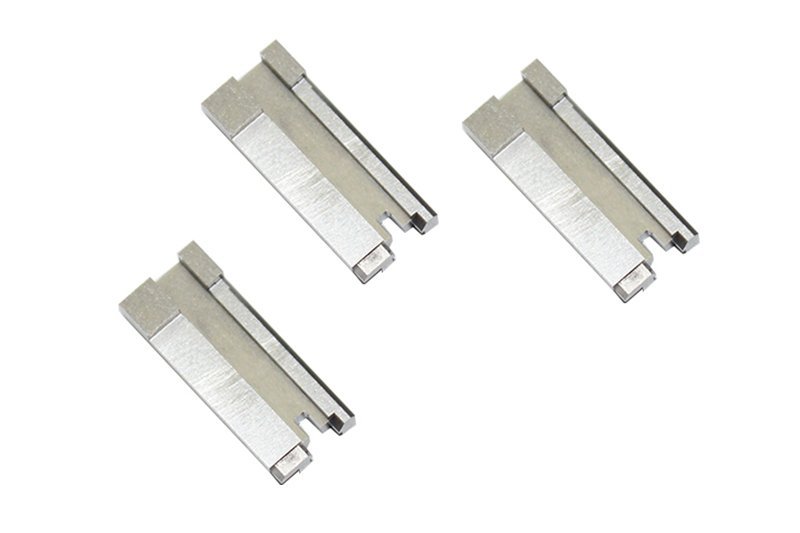





Related Components and Drawing-Based Quotation










Formeinsätze für komplexe Entlüftungsanforderungen
SUUXIANG stimmt Zeichnungsprüfung, Prozessplanung, kritische Maße, Erodieren, Schleifen, Inspektion und Revisionskontrolle ab, bevor Produktionszusagen getroffen werden.
Zeichnungsgesteuerte DFM-Prüfung
Überprüfen Sie Entlüftungspositionen, Teilegeometrie, Bezugspunkte, Werkzeugzugang und kritische Schnittstellen vor der Angebotserstellung, um frühzeitig Fragen zur Herstellbarkeit zu identifizieren.
Prozessroutenplanung
Planen Sie CNC-Bearbeitung, Drahterodieren, Senkerodieren, Schleifen und Montage rund um die Geometrie des Einsatzes, funktionale Oberflächen und vereinbarte Lieferanforderungen.
Fokus auf kritische Maße
Identifizieren Sie kritische Qualitätsmaße, Bezugspunktbeziehungen und Toleranzstapelrisiken, damit Fertigungs- und Prüfprioritäten von Anfang an sichtbar sind.
Koordination von Erodieren und Schleifen
Koordinieren Sie die Elektrodenstrategie, Drahtwege, Wärmebehandlungssequenz und Schleifzugaben, wenn komplexe Entlüftungsmerkmale kontrollierte Endbearbeitungsrouten erfordern.
Ausrichtung des Prüfplans
Definieren Sie geeignete Messmethoden, Berichtsanforderungen und Dokumentationserwartungen anhand der Zeichnung und des verifizierten Prüfplans, bevor die Produktion beginnt.
Revisionssichtbarkeit
Halten Sie Zeichnungsrevisionen, technische Entscheidungen und Lieferinformationen während der Projektkoordination sichtbar, um vermeidbare Unsicherheiten bei der Versionskontrolle zu reduzieren.
Formeinsätze und zugehörige Komponenten
Zeichnungsgesteuerte Komponentenfamilien für Entlüftungsbereiche, Formfunktion und die Prozesskontrollen, die zu ihrer Herstellung und Prüfung erforderlich sind.

CNC-Bearbeitungsservices
Präzisions-CNC-Bearbeitungsservices für zeichnungsbasierte Formkomponenten und kundenspezifische Maschinenteile. Die Prozessplanung berücksichtigt Bezugspunkte, kritische Maße, Materialzustand, Werkzeugzugang, Bearbeitungszugaben und Prüfanforderungen, bevor Produktionszusagen getroffen werden.
Upload a Drawing
CNC-Fräsen
Kundenspezifische CNC-Fräsdienstleistungen für prismatische Formeinsätze, Entlüftungsmerkmale, Platten und Zentrierdetails. Bei der Prüfung werden Fräserzugang, Eckenradien, Tiefen-zu-Breiten-Verhältnisse, Bezugspunkte und verbleibende Materialzugaben für Erodieren oder Schleifen, falls erforderlich, berücksichtigt.
Upload a Drawing
CNC-Drehen
Präzisions-CNC-Drehdienstleistungen für rotierende Teile wie Stifte, Hülsen, Buchsen und Führungselemente. Zeichnungen sollten funktionale Durchmesser, Konzentrizitätsbeziehungen, Oberflächenanforderungen, Material, Wärmebehandlungssequenz und Inspektionsprioritäten angeben.
Upload a Drawing
5-Achs-Bearbeitung
Die 5-Achs-CNC-Bearbeitung unterstützt komplexe Flächen, schräge Merkmale und mehrseitige Formdetails mit weniger Umpositionierungsschritten, wenn die Geometrie und der Inspektionsplan dies rechtfertigen. Werkzeugreichweite, Spannstrategie, Bezugskontrolle und Bearbeitungszugang werden aus Modell und Zeichnung überprüft.
Upload a Drawing
Schweizer u0026 Mikrobearbeitung
Schweizer und Mikrobearbeitung unterstützen kleine, detaillierte Teile, bei denen Durchmesserregelung, schlanke Geometrie, Querbohrungen und Handhabung eine geeignete Prozessroute erfordern. Bewerten Sie Material, funktionale Abmessungen, Gratgrenzen, Oberflächenanforderungen und Messmethoden mit der Anfrage.
Upload a Drawing
Draht- u0026 Senkerodieren
Draht- und Senkerodierdienstleistungen eignen sich für scharfe Innengeometrien, gehärtete Materialien, tiefe Rippen, enge Entlüftungsdetails und Profile, die konventionell nicht zu fräsen sind. Elektrodenkonstruktion, Drahtbahn, Spülung, Überlegungen zur Rückschicht und Oberflächenanforderungen müssen überprüft werden.
Upload a Drawing
Präzisionsschleifen
Präzisions-Oberflächen- und Profilschleifen sorgt für kontrollierte Ebenheit, Parallelität, Profilform und Endgrößenanpassung von Formteilen. Schleifmaß, Wärmebehandlungszustand, Bezugsreihenfolge, Oberflächenanforderungen und Messkriterien sollten vor der Bearbeitung definiert werden.
Upload a Drawing
Formkern- u0026 Formkavitäten-Einsätze
Präzisions-Formkern- und Formkavitäten-Einsätze sind konfigurierbare, zeichnungsbasierte Komponenten zur Formgebung von Oberflächen, Trennflächen, Entlüftungsbereichen und austauschbaren Werkzeugbereichen. Überprüfen Sie Stahlwahl, Wärmebehandlung, Trennflächenstrategie, Erodierzugang, Schleifzugabe und kritische Abmessungen vor der Fertigung.
Upload a Drawing
Auswerfer- u0026 Auswerferkomponenten
Auswerferstifte, Hülsen und zugehörige Auswerferkomponenten werden gemäß den funktionalen Anforderungen der Formbaugruppe gefertigt. Geben Sie Arbeitsdurchmesser, Spielbeziehungen, Härtegrad, Oberflächenerwartungen, Hub-bezogene Merkmale, passende Details und Inspektionsanforderungen an.
Upload a Drawing
Kernstifte, Führungs- u0026 Positionierkomponenten
Kernstifte, Führungsstifte und Positionierkomponenten unterstützen eine wiederholbare Ausrichtung und Formfunktion innerhalb einer Form. Zeichnungen sollten Bezugsbeziehungen, Passungsklassen, Kontext von passenden Komponenten, Material- und Wärmebehandlungsanforderungen sowie die Abmessungen festlegen, die die Leistung der Baugruppe steuern.
Upload a Drawing
Schieber, Lifter, Angüsse u0026 Formzubehör
Formschieber, Lifter, Angüsse und Zubehör sind konfigurierbare Komponenten, die eine montagebewusste Prozessplanung erfordern. Stellen Sie Schnittstellen für Bewegungen, Trennflächen, Winkelbeziehungen, Materialzustand, Schmierungs- oder Verschleißaspekte, passende Teile und Prioritäten für die dimensionsbezogene Inspektion bereit.
Upload a Drawing
Steckverbinder-Formkomponenten
Präzisions-Steckverbinder-Formkomponenten unterstützen feine Teilungen, Mehrfachkavitäten und ausrichtungsabhängige Steckverbinderwerkzeuge. Anfragen profitieren von klarem Kavitäten- oder Kernkontext, Stiftgeometrie, kritischen Abständen, Bezugssystem, Material- und Wärmebehandlungsanforderungen, Erodier- oder Schleifbedarf und Inspektionserwartungen.
Upload a Drawing
Stanzwerkzeugkomponenten
Präzisions-Stanzwerkzeugkomponenten umfassen zeichnungsbasierte Einsätze, Stempel, Matrizen, Führungselemente und zugehörige kundenspezifische Teile. Die Fertigungsprüfung berücksichtigt die Geometrie der Schneidkanten, Spielbeziehungen, Verschleißflächen, den Stahlzustand, die Schleifreihenfolge und die Abmessungen, die die Werkzeugmontage steuern.
Upload a Drawing
Spritzguss-, MIM-, CIM- u0026 Umspritzwerkzeuge
Spritzgussformkomponenten für MIM-, CIM- und Umspritzwerkzeuge werden im Rahmen des verifizierten Produktionsumfangs bewertet. Geben Sie den Spritzgussprozess, den Material- oder Feedstock-Kontext, die Trenn- und Entlüftungsanforderungen, thermische oder Verschleißanforderungen, die Funktion von Einsätzen und alle passenden oder Montageinformationen an.
Upload a Drawing
Bearbeitungsmaterialien
CNC-Bearbeitungsmaterialien werden anhand der Zeichnungsanforderungen, funktionalen Belastungen, Korrosionsbelastung, Verschleiß, thermischen Bedingungen, Bearbeitbarkeit und nachfolgenden Wärmebehandlung ausgewählt. Geben Sie die erforderliche Materialgüte oder eine zugelassene Entsprechung, den Materialzustand, die Rückverfolgbarkeitsanforderungen und die geltenden Kundenspezifikationen an.
Upload a Drawing
Oberflächengüten u0026 Wärmebehandlung
Oberflächenveredelung und Wärmebehandlung werden nach Funktion spezifiziert und nicht als Standard angenommen. Geben Sie den Härtebereich, die Behandlungssequenz, Beschichtungs- oder Oberflächenanforderungen, die Rauheit, Maskierungsbereiche, Verzugsbeschwerden und die Abmessungen an, die nach der Bearbeitung eine Endkontrolle erfordern.
Upload a Drawing
Qualität, Messtechnik u0026 Dokumentation
Präzisionsinspektion, Messtechnik und Qualitätsdokumentation werden um die kritischen Abmessungen und Abnahmekriterien der Bestellung herum geplant. Definieren Sie im Voraus das Berichtsformat, die Erwartungen an Stichproben- oder Vollinspektionen, Bezugsreferenzen, Anforderungen an die Messmethode, Materialaufzeichnungen, Revisionsstatus und Rückverfolgbarkeitsanforderungen.
Upload a Drawing
Prototypenbau u0026 Kleinserienfertigung
Schnelle Prototypenfertigung und Kleinserienfertigung unterstützen die zeichnungsgesteuerte Evaluierung, Passformprüfungen, Werkzeugentwicklung und kontrollierte Produktionsanforderungen. Teilen Sie Stückzahl, Zieldatum, Material, dimensionale Prioritäten, Oberflächenanforderungen, Revisionsstatus und die für die Abnahme benötigten Nachweise mit.
Upload a DrawingMaterialien für Formentlüftungseinsätze

Vorgehärteter Werkzeugstahl
Eine praktische Wahl für Entlüftungseinsätze, die eine ausgewogene Bearbeitbarkeit und Servicehaltbarkeit erfordern. Vorgehärtete Qualitäten können CNC-, EDM- und Schleifverfahren unterstützen und reduzieren, abhängig von den Zeichnungsanforderungen, den Bedarf an nachträglicher Wärmebehandlung.

Gehärteter Werkzeugstahl
Berücksichtigt für Formentlüftungseinsätze, die Abrieb, wiederholtem Kontakt oder anspruchsvollen Produktionsbedingungen ausgesetzt sind. Wärmebehandlungsanforderungen, Bearbeitungszugaben, EDM-Strategie und kritische Maße sollten vor der Bestätigung des Fertigungsverfahrens gemeinsam geprüft werden.

Korrosionsbeständiger Stahl
Wird verwendet, wo Harzverhalten, Luftfeuchtigkeit, Lagerbedingungen oder Korrosionsrisiko die Werkzeugentscheidungen beeinflussen. Die Wahl der Güte muss die erforderliche Härte, Polier- oder Oberflächenbeschaffenheit, die Entlüftungsgeometrie und die auf der Zeichnung angegebenen Prüfkriterien berücksichtigen.

Schnellarbeitsstahl
Kann für lokalisierte Verschleißfestigkeit bei anspruchsvollen Entlüftungseinsatzanwendungen evaluiert werden. Seine Eignung hängt von Geometrie, Wärmebehandlungsanforderungen, Bearbeitungszugang, Schleifzugaben und davon ab, ob das Design eine durch EDM erzeugte feine Entlüftungsfunktion erfordert.

Poröses Metallmaterial
Kann für Entlüftungszonen in Betracht gezogen werden, die eine Gasfreisetzung durch eine spezielle Einsatzstruktur erfordern. Die Auswahl erfordert eine projektspezifische Überprüfung von Harz, Druckbedingungen, Einsatzunterstützung, Reinigungserwartungen, dimensionalen Anforderungen und dem Design der Gegenkomponente.
Fertigungsverfahren für Formentlüftungseinsätze

CNC-Fräsen
CNC-Fräsen erzeugt Einsatzprofile, Taschen, Entlüftungsflächen und Montagegeometrien anhand genehmigter Zeichnungen. Werkzeugzugang, Nullpunktlagen und Bearbeitungszugaben werden geprüft, um eine stabile Endbearbeitung und eine kontrollierte Passform innerhalb der Formbaugruppe zu gewährleisten.


Drahterodieren
Drahterodieren erzeugt präzise durchgehende Profile, schmale Schlitze und komplexe Entlüftungskonturen, wenn der konventionelle Schneidzugang begrenzt ist. Drahtweg, Startlochposition, Eckanforderungen und verbleibendes Material sollten mit der Zeichnungsprüfung definiert werden.

Senkerodieren
Senkerodieren wird für tiefe, feine oder geschlossene Kavitätendetails in Betracht gezogen, die einen elektrodengesteuerten Ansatz erfordern. Die Elektrodenstrategie, die Bearbeitungsbedingungen, die nachfolgende Bearbeitungszugabe und kritische Oberflächen werden mit der spezifizierten Komponentefunktion abgestimmt.


Montage und Inspektion
Montage und Inspektion bestätigen die relevanten Schnittstellen, kritischen Maße und spezifizierten Oberflächenbedingungen gemäß dem vereinbarten Plan. Messprotokolle, Revisionsstatus und erforderliche Berichte werden vor der Lieferung mit den Auftragsanforderungen koordiniert.
Unterstützende Hardware und Kennzeichnung für Formentlüftungseinsätze

Positionierungsmerkmale
Passungsbohrungen, Zentrierflächen, Schultern oder Bezugspunkte können dazu beitragen, Entlüftungseinsätze konsistent in der Form zu positionieren. Definieren Sie Passbeziehungen, kritische Abmessungen und Prüfprioritäten zur Unterstützung einer wiederholbaren Montage.

Befestigungsschnittstellen
Gewindebohrungen, Senkungen, Spannflächen und Rückhaltemerkale können dort bearbeitet werden, wo das Formdesign sie erfordert. Stellen Sie Befestigungsspezifikationen, Zugangsrestriktionen und Montagebelastungen für eine praktische Prozessprüfung bereit.

Verdrehsicherungskegel
Keile, Flächen oder Orientierungsmerkmale können eine falsche Installation von asymmetrischen Formentlüftungseinsätzen verhindern. Ihre Geometrie sollte mit der Tasche, dem Drahtweg, dem Bearbeitungszugang und dem beabsichtigten Wartungsverfahren abgestimmt werden.

Identifikationskennzeichnung
Teilenummern, Revisionskennzeichnungen, Kavitätsreferenzen oder Orientierungsmarkierungen können die Rückverfolgbarkeit während der Montage und Wartung unterstützen. Geben Sie den Markierungsort, die Zeichenanforderungen und an, ob die Markierung außerhalb von Funktionsflächen liegen muss.

Inspektionsreferenzen
Bezugsmarken, Zeugnisflächen oder definierte Messmerkmale können verdeutlichen, wie kritische Abmessungen verifiziert werden. Richten Sie diese Referenzen vor der Freigabe mit der Zeichnung, den Gegenkomponenten, der Inspektionsmethode und den erforderlichen Berichten ab.
Über SUUXIANG Präzisionsfertigung
SUUXIANG ist die international agierende Marke der Dongguan SuuXiang Precision Mold Co., Ltd., gegründet 2010 in Chang’an Town, Dongguan, Guangdong, China. XiaoCheng Huang ist Gründer und gesetzlicher Vertreter. Wir helfen globalen Ingenieur- und Sourcing-Teams, Zeichnungen, Modelle und Spezifikationen in geprüfte Präzisionsteile umzuwandeln, einschließlich Formentlüftungseinsätzen und Komponenten für Verbinderwerkzeuge.
Unsere Arbeit integriert DFM-Prüfungen mit CNC-Fräsen und -Drehen, Mehrachsenbearbeitung, Erodieren, Präzisionsschleifen, Montage und Inspektion. Für jedes Projekt prüfen wir kritische Abmessungen, Bezugspunkte, Bearbeitungszugänge, Material- und Wärmebehandlungsvorgaben, Entlüftungsgeometrie und Inspektionserwartungen, bevor Produktionszusagen gemacht werden.
Was SUUXIANG auszeichnet, ist eine disziplinierte Projektkontrolle und nicht ein generisches Katalogversprechen. Wir stimmen die Prozessroute, den Revisionsstatus, den Inspektionsplan und die Lieferanforderungen auf die Bestellung ab. Senden Sie eine 2D-Zeichnung, ein verfügbares 3D-Modell, die Menge, das Material, die Qualitätsanforderungen und das Zieldatum, um eine fokussierte technische Überprüfung zu starten.

Arbeitsablauf für die Zeichnungsprüfung von Formentlüftungseinsätzen
DFM vor Prozesszusagen
SUUXIANG prüft Zeichnungen, Modelle, Materialanforderungen und kritische Abmessungen von Formentlüftungseinsätzen vor der Angebotserstellung. Die Diskussion identifiziert Bezugspunkte, Entlüftungsschnittstellen, Oberflächenprioritäten, Werkzeugzugänge und potenzielle Toleranzkonflikte, damit die vorgeschlagene Route die tatsächliche Funktion der Komponente widerspiegelt.
- Kritische Qualitätsabmessungen und Bezugspunkte bestätigen
- Kavitätsgeometrie, Entlüftungswege und Passflächen prüfen
- Material, Wärmebehandlung und Oberflächenanforderungen ermitteln
- Inspektions- und Liefererwartungen frühzeitig klären

CNC-, Erodier- und Schleifstrategie
Komplexe Entlüftungsgeometrien erfordern oft mehr als einen Prozess. SUUXIANG bewertet die Zugänglichkeit für die CNC-Bearbeitung zusammen mit den Anforderungen für Drahterosion, Senkerosion und Präzisionsschleifen und plant dann die Reihenfolge basierend auf Geometrie, Aufmaß, Härte und funktional exakt zu bleibenden Oberflächen.
- Bearbeitungszugänglichkeit auf Merkmals-Tiefe und Geometrie abstimmen
- Drahtweg und Elektrodenstrategie prüfen, wo erforderlich
- Schleifaufmaß für kritische Lagerflächen vorsehen
- Bearbeitung nach Wärmebehandlungsanforderungen sequenzieren

Passgenauigkeit für funktionale Schnittstellen
Formentlüftungseinsätze müssen in einem montierten Werkzeug funktionieren und nicht nur isolierte Maße erfüllen. SUUXIANG plant die Passgenauigkeit basierend auf Positionierungsflächen, Schließflächen, angrenzenden Bauteilen und Wartungsfreundlichkeit, um praktische Montage-Risiken vor der Produktion und nicht erst nach dem Versuch zu adressieren.
- Beziehungen zwischen Positionierungs- und Lagerflächen überprüfen
- Schnittstellen für Schließflächen, Spiel und Gratbildung berücksichtigen
- Anforderungen an entnehmbare oder austauschbare Einsätze berücksichtigen
- Prioritäten der Passgenauigkeit mit der Zeichnungsrevision abstimmen

Transparenz bei Inspektion und Revision
Die Inspektionsplanung folgt der vereinbarten Zeichnung und den identifizierten kritischen Merkmalen. SUUXIANG sorgt für sichtbare Revisions- und Lieferkoordination während des Projekts, sodass Maße, Berichtserwartungen und Dokumentation mit der Bestellung und dem verifizierten Inspektionsplan übereinstimmen.
- Inspektionsmethoden für kritische Maße definieren
- Berichte an vereinbarte Qualitätsanforderungen anpassen
- Nachvollziehbare Kommunikation der Zeichnungsrevision sicherstellen
- Lieferinformationen mit der Bestellung abstimmen

Warum SUUXIANG für Formentlüftungseinsätze wählen
Eine Zeichnungsprüfung und ein auf die Inspektion abgestimmter Workflow für kundenspezifische Entlüftungseinsatz-Anforderungen.
← Swipe left or right to view →
Formen-Entlüftungseinsätze: Von der Zeichnungsprüfung bis zur Lieferung
Ein kontrollierter Workflow koordiniert DFM, Bearbeitung, Erodieren, Schleifen, Montage, Inspektion und die Sichtbarkeit von Revisionen, bevor die Teile für Verpackung und Lieferkoordination bereitgestellt werden.
RFQ-Eingaben prüfen
Wir prüfen die 2D-Zeichnung, das 3D-Modell, die Menge, das Material, die Anwendung, kritische Maße, Oberflächenanforderungen, Prüfanforderungen und das gewünschte Lieferdatum.
Prozessroute planen
Das Team bestätigt die Bezugspunktstrategie, Bearbeitungszugänge, Entlüftungsgeometrien, Erodier- oder Drahterodieranforderungen, die Wärmebehandlungsreihenfolge, Schleifzugaben und den Prüfansatz, bevor eine Verpflichtung eingegangen wird.
Kritische Merkmale bearbeiten
CNC-Fräsen, Drehen, Mehrachsenbearbeitung, Drahterodieren und Senkerodieren werden gemäß der genehmigten Zeichnung und dem Prozessplan angewendet.
Komponenten schleifen und montieren
Durch Schleifen und Montage werden funktionale Schnittstellen, kontrollierte Toleranzen und Passbeziehungen hergestellt, während vereinbarte Bezugspunkte, der Revisionsstatus und die Anforderungen an kritische Merkmale erhalten bleiben.
Gegen Anforderungen prüfen
Die Prüfung erfolgt nach dem auftragsspezifischen Plan, wobei der Schwerpunkt auf kritischen Maßen, Oberflächenanforderungen und erforderlicher Dokumentation liegt, damit die Ergebnisse nachvollziehbar mit der anzuwendenden Revision verknüpft bleiben.
Verpacken und Lieferung koordinieren
Verifizierte Teile werden für den Versand verpackt, wobei die Lieferkoordination und die abschließende Dokumentation auf den bestätigten Auftrag, die Prüferwartungen und die Kommunikationsanforderungen des Kunden abgestimmt werden.
Mit SUUXIANG an Werkzeugeinsätzen für Entlüftungen arbeiten
Move from drawing review to controlled production with clear technical inputs, documented decisions and revision visibility.
Ihr Zeichnungspaket einreichen
Senden Sie 2D-Zeichnungen, verfügbare 3D-Modelle, Anwendungskontext, Menge, Material, Wärmebehandlungsanforderungen, Lieferziele und alle Prüf- oder Berichterwartungen.
Kritische Anforderungen definieren
Identifizieren Sie kritische Maße, Bezugspunkte, Oberflächenanforderungen, Entlüftungsorte, Passschnittstellen und Akzeptanzkriterien, damit die Überprüfung funktionale Risiken vor der Angebotserstellung adressiert.
DFM und Angebot prüfen
Bewerten Sie die vorgeschlagenen Bearbeitungs-, Erodier-, Schleif-, Montage- und Prüfrouten zusammen mit Rückmeldungen zur Herstellbarkeit, Annahmen, Revisionsstatus und dem Umfang des Angebots.
Muster bei Bedarf genehmigen
Stimmen Sie für Projekte, die eine Validierung erfordern, die Musteranzahl, die Prüfmethode, die Dokumentation und die Akzeptanzkriterien ab, bevor Sie die Werkzeugeinsätze für die Entlüftungen für die Produktion freigeben.
Produktion und Lieferung koordinieren
Die genehmigte Revision, den Produktionsplan, den Inspektionsplan, die Verpackungsanforderungen und die Lieferinformationen bestätigen und dabei die nachvollziehbare Kommunikation bis zur Fertigstellung aufrechterhalten.
Spritzgusseinsätze: Zertifizierung und Qualitätsdokumentation
Spritzgusseinsätze: Genehmigtes Kundenfeedback
Kundenprojekt-Referenzen werden erst veröffentlicht, nachdem die dokumentierte Kundenzustimmung die zutreffende Zeichnungsrevision, den Anwendungskontext, den Inspektionsumfang und das Projektergebnis bestätigt hat.
Genehmigte Projektreferenzen können beschreiben, wie die Zeichnungsprüfung, die EDM- oder Schleifplanung und die Inspektionsdokumentation eine definierte Komponentenanforderung unterstützt haben.
Referenzen unterliegen weiterhin der Kundenzustimmung, Vertraulichkeitsanforderungen und der Verifizierung der dargestellten Projektdetails.
FAQ zu Spritzgusseinsätzen
Practical answers for drawing review, sampling, inspection, delivery, and technical coordination.
Welche Informationen sollte ich für eine RFQ für Spritzgusseinsätze senden?
Kann SUUXIANG Spritzgusseinsätze nach einer kundenspezifischen Zeichnung herstellen?
Welche Mindestbestellmenge gilt für kundenspezifische Spritzgusseinsätze?
Sollte ich ein Muster anfordern, bevor ich Produktionsmengen bestelle?
Welcher Prozess wird für einen Formentlüftungseinsatz verwendet: CNC, Erodieren (EDM), Drahterodieren (Wire EDM) oder Schleifen?
Wie sollte ich die Lieferzeit für kundenspezifische Entlüftungseinsätze planen?
Kann ich einen Inspektionsbericht mit meiner Bestellung anfordern?
Wie werden technische Zeichnungen und Konstruktionsrevisionen gesteuert?
Wie werden Formentlüftungseinsätze international verpackt und versendet?
Der vollständige Einkaufsführer für Formentlüftungseinsätze
Nutzen Sie diesen praktischen Entscheidungsrahmen, um Formentlüftungseinsätze zu spezifizieren, Entlüftungsansätze und -materialien zu vergleichen, lieferantenbasierte Zeichnungen zu bewerten und Design-, Qualitäts-, Wartungs- und Beschaffungsfehler zu vermeiden, die die Leistung von Spritzgussteilen beeinträchtigen.
1. Was sind Formentlüftungseinsätze?
Two functions define mold vent inserts: they are dedicated, removable mold components that create controlled escape paths for air and process gases as the melt fills a cavity. Their vent geometry must pass gas while limiting resin leakage and flash.nnSix mold features must be considered together: parting-line vents, ejector-pin venting, porous media, inserts, gates and runners, and cooling. Gate position and runner balance determine where air is driven; cooling can change local freeze-off and therefore the time available for gas to escape.nnOne vent insert is justified when the likely air trap is remote from a practical parting line, lies in a deep rib or detailed cavity feature, or needs serviceable local venting without reworking the main tool steel. Inadequate venting can compress and heat gas, contributing to short shots, burn marks, surface blemishes, and unstable filling from shot to shot.
2. Entwicklung von Lösungen für Formentlüftungen
Zwei passende Formoberflächen lieferten historisch den ersten kontrollierten Fluchtweg: flache Trennflächenspalte sowie Lücken um Auswerfer- oder austauschbare Einschnittstellen. Diese wirtschaftliche Annahme ist nur dort gültig, wo sich der letzte Füllbereich mit einer zugänglichen Trennfläche überschneidet; sie kann tiefe Rippen und isolierte Kavitätstaschen zurücklassen, die auf schwer zu kontrollierende Spalte angewiesen sind (https://designplastics.com/blog/understanding-injection-molding-venting-consideration-guide).nnLamellare Entlüftungseinsätze erweiterten die Entlüftung über geformte Bereiche durch gestapelte oder modulare Elemente, während poröse Metalleinsätze verteilte Gaswege boten, wo eine herkömmliche Nut nicht ausreichte. Diese Optionen wurden relevanter, da engere Geometrien, komplexe Kavitäten und kosmetische Oberflächen die Toleranz für Grate, Einschussmarkierungen, Polierschäden und eingeschlossene Gasfehler reduzierten (https://www.ermannobalzi.com/eng/lamellar-mold-venting-insert-s51.php).nnVakuumunterstützte Systeme fügten eine aktive Evakuierung für Fälle hinzu, in denen passive Wege allein während des schnellen Füllens nicht ausreichen. Eine moderne Zeichnungsprüfung sollte daher das ursprüngliche Entlüftungskonzept, das Bezugssystem, die Passung, den Entlüftungspfad, den Materialzustand und die Wartungshistorie identifizieren, bevor ein Ersatz beschafft wird; das Kopieren einer bestehenden Einsatzgeometrie ohne diese Aufzeichnungen kann die Dichtungs- oder Entlüftungsleistung verändern (https://www.swcpu.com/blog/venting-in-injection-molding).
3. Arten von Formentlüftungseinsätzen
Die Auswahl des Formats beginnt mit der letzten Lufteinschlusstasche, dem verfügbaren Stahlquerschnitt und der Anforderung an die kosmetische Seite. Ein Entlüftungseinsatz sollte einen kontrollierten Gasweg bieten, ohne die einzige Lösung für eine eingeschränkte Abluftroute zu werden.
| Format | Kapazität und Festigkeit | Oberflächeneffekt und Kombination |
|---|---|---|
| Genuteter Festkörper | Moderat; hohe Festigkeit | Mögliche sichtbare Naht; Kombination mit Trennentlüftung |
| Lamellenförmig | Hoch; Kantenunterstützung erforderlich | Mögliche Linie; Kombination mit Angussentlüftung |
| Poröses Metall | Verteilt; geringere Festigkeit | Risiko von Oberflächenstruktur; Kombination mit zusätzlicher Entlüftung |
| Kanäle | Moderat; Geometrieabhängig | Risiko von sichtbaren Linien; Kombination mit Auswerferentlüftung |
| Kern/Kavität | Lokalisiert; Anwendungsabhängig | Einsatzlinie; Vakuum bei Bedarf |
Einsätze mit Nuten
Massive Einsätze verwenden maschinell gefertigte Nuten, um Gas zu einem Entlastungspfad zu leiten. Sie eignen sich für zugängliche lokale Lufteinschlüsse und ermöglichen eine einfache Reinigung oder einen Austausch.
Lamellare Einsätze

Lamellare Stapel entlüften durch kontrollierte Schnittstellen zwischen den Lagen. Sie eignen sich für breite oder unregelmäßige Zonen, erfordern jedoch unterstützte Kanten und regelmäßige Reinigung.
Poröse Metalleinsätze
Durchlässige Matrix über die gesamte Fläche des Einsatzes, durchzogen von porösem Metall. Dies dient unzugänglichen Fallen, während geringere Festigkeit und Kontamination zusätzliche Entlüftung erfordern.
Kanäle im Einsatzteil

Kanäle im Einsatzteil führen Gas entlang der Konturen des Einsatzes oder durch spezielle Nuten. Sie eignen sich für Rippen und lokale Merkmale, erfordern jedoch eine kosmetische Überprüfung von Trennlinien.
Kern- und Kavitätseinsätze
Kern- oder Kavitätseinsätze kombinieren austauschbare Geometrien mit Entlüftungswegen an schadensanfälligen Merkmalen. Sie sollten mit Entlüftung an der Trennlinie, Auswerferentlüftung oder Vakuumentlüftung kombiniert werden, wenn das Gaseinlassvolumen die lokale Kapazität übersteigt.
4. Materialien für Formentlüftungseinsätze
Die Materialwahl bestimmt das Gleichgewicht zwischen Entlüftungsleistung und Lebensdauer des Einsatzes. Die Zeichnung sollte vor der Freigabe einer Güteklasse das Harz, den Standort der Kavität, die erwartete Zykluszahl, die Reinigungsexposition, das Finish und die dimensionalen Prioritäten angeben.
| Materialfamilie | Festigkeit | Erste Auswahlprüfung |
|---|---|---|
| Gehärteter Werkzeugstahl | Verschleiß; Polierbarkeit | Abrasives Harz; Zykluszahl |
| Edelstahl | Korrosionsbeständigkeit | Harzgase; Reinigungsexposition |
| Kupferlegierung | Wärmeleitfähigkeit | Kühlbedarf; geschützter Standort |
| Gesintertes poröses Metall | Verteilte Entlüftung | Poreverstopfung; Rückseitenunterstützung |
Werkzeugstähle für hohe Beanspruchung
Gehärtete Werkzeugstähle eignen sich für stark beanspruchte Formeinsätze mit Nuten und behalten ihre Schneidkantenbeständigkeit auch bei wiederholtem Spannen. Höhere Härte verbessert die Verschleißfestigkeit, erhöht aber den Bearbeitungsaufwand und kann die Bearbeitbarkeit verringern.
Korrosions- und thermische Optionen
Edelstahlsorten sind praktisch, wenn korrosive Harze, feuchte Lagerung oder wässrige Reinigung Rost verursachen. Kupferlegierungen können den lokalen Wärmeübergang verbessern, ihre geringere Verschleißfestigkeit schränkt jedoch ihre Verwendung an Dichtungs- oder abrasiv beanspruchten Kanten ein.
Entscheidungen bei porösen Metallen
Gesinterte poröse Metalle entlüften über ein kontrolliertes Porennetzwerk, wo Nuten die Gasfalle nicht erreichen können. Die Stabilität der Poren hängt von Harzrückständen, der Reinigungsmethode, der Stützgeometrie und der Vermeidung aggressiven Polierens, das die Öffnungen verschmiert, ab.
5. Formeinsätze und Merkmale für kundenspezifische Formen
Zwei Zeichenblattkategorien verhindern kostspielige Mehrdeutigkeiten: funktionale Entlüftungsmerkmale und kosmetische Anforderungen. Definieren Sie für Formeinsätze vor der Freigabe den Gasweg, die Dichtungsflächen, die Einbaulage und die Austauschabsicht.
| Merkmal | Zeichnungsdefinition | Freigabeprüfung |
|---|---|---|
| Entlüftungsweg | Muster, Tiefe, Bezug, Toleranz | Harz und Fließkontext |
| Passform und Ausrichtung | Tasche, Verjüngung, Flächen, Positionierung | Montageausrichtung |
| Verschleißschnittstelle | Kontaktflächen und Austauschgrenze | Servicezugang |
Funktionale Geometrie definieren
Drei Elemente benötigen explizite Maße: die äußere Hülle des Einsatzes, das Entlüftungsnutmuster und die Nutentiefen sowie die Lamellenanordnung oder die Porenspezifikation. Verknüpfen Sie jedes kritische Merkmal mit einem Bezugssystem und geben Sie seine Toleranz an, einschließlich etwaiger Verjüngungen, Anlageflächen oder Befestigungsgewinde.nnEine Harz- und Prozessnotiz sollte das Material, die Füllrichtung, die wahrscheinliche Luftfalle und die Formbedingungen angeben. SUUXIANG kann den Werkzeugzugang, die Erodierstrategie, den Schleifvorrat und die Prüfbarkeit anhand der bereitgestellten Zeichnung prüfen.
Passform und Ausrichtung kontrollieren
Zwei Ausrichtungskontrollen sind üblicherweise zeichnungskritisch: gegen Verdrehung gesicherte Flächen und schlüsselartige Positionierungsmerkmale. Geben Sie das Bezugssystem der passenden Tasche, die Passungsanforderung, die Einsteckrichtung und ob eine Press-, Gleit- oder gesicherte Montage vorgesehen ist, an.nnEine austauschbare Verschleißfläche muss ihre Servicegrenze definiert haben. Geben Sie die Dichtungsfläche, die Kontaktfläche, den Zugang für Befestigungselemente und die zulässige Austauschbeziehung an, anstatt sich nur auf eine Montagezeichnung zu verlassen.
Separate Ausrüstungsanforderungen
Zwei Oberflächenzonen sollten unterschieden werden: Entlüftungs- und Dichtflächen erfordern funktionale Oberflächenanforderungen, während exponierte, nicht berührende Flächen möglicherweise nur eine kosmetische Oberflächenbehandlung benötigen. Markierungen, Kantenbrüche und sichtbare Texturen dürfen niemals die Leistung des Entlüftungspfades oder die Passform beeinträchtigen.nnEine DFM-Prüfung vor der Freigabe kann unzugängliche Nuten, empfindliche Lamellen, ungeeignete Porenannahmen oder Toleranzstapel identifizieren, die mit der gewählten Prozessroute in Konflikt stehen.
6. Konstruktionsqualität von Schimmeleinsätzen
100% Maßhaltigkeit auf einer Zeichnung beweist noch nicht, dass ein Entlüftungseinsatz funktioniert. Dichtkontakt, verbundene Entlüftungswege, Kantenbeschaffenheit, Sauberkeit und Passform der Form bestimmen, ob sie ohne Grat entlüftet und wartungsfähig bleibt.
Kontakt- und Entlüftungsgeometrie
Zwei Schnittstellen erfordern eine separate Kontrolle: die Sitz- und Dichtflächen sowie jede vorgesehene Entlüftungsauflage oder jeder Kanal. Prüfen Sie Profil, Ebenheit, Lage zu Bezügen und Entlüftungskontinuität; allein die nominalen Außenmaße können keinen blockierten oder ungleichmäßigen Weg aken.
Kanten und Oberflächenzustand
100% zugängliche Entlüftungskanten sollten auf Grate, umgebogenes Material, EDM-Rückstände und Beschädigungen geprüft werden, die den Abstand verändern oder einen vollständigen Kontakt verhindern. Geben Sie die Oberflächengüte nur an, wo sie Dichtung, Fluss, Entformung oder Wartung unterstützt – nicht als kosmetischer Ersatz für die Geometrie.
Verifizierung und Formpassung
Ein nachvollziehbarer Inspektionsdatensatz sollte die Zeichnungsrevision, Material- und Wärmebehandlungsnachweise, Härteergebnisse, wo angegeben, und gemessene kritische Merkmale verknüpfen. Bestätigen Sie vor der Produktionsfreigabe die Passform in der tatsächlichen Tasche, das Kontaktmuster, die Freiheit des Entlüftungsauslasses und den sauberen Montagezustand.
7. Auswahl eines Lieferanten für Schimmeleinsätze
Zwei Lieferanten können identische Geometrien bearbeiten und dennoch unterschiedliche Entlüftungsergebnisse liefern. Bewerten Sie die Zeichnungsprüfung, Prozesskontrollen und Nachweise des Lieferanten, bevor Sie den Stückpreis vergleichen.
| Bewertungsbereich | Anfordern | Warnsignal |
|---|---|---|
| Technische Prüfung | Fragen zur Entlüftungsfunktion | Angebot bezieht sich nur auf die Geometrie |
| Prozessweg | Plan für CNC, Erodieren, Schleifen | Keine Diskussion über Bezugspunkte oder Toleranzen |
| Qualitätsfreigabe | Inspektions- und Stichprobenplan | Allgemeine Qualitätsaussage |
| Änderungskontrolle | Schriftliche Bestätigung der Überarbeitung | Nur mündliche Änderungen |
Verständnis des Testingenieurwesens
Eine RFQ sollte Harz, Angussort, Endfüllbereiche, Formtemperatur, erwartete Zyklusbedingungen und Gratgrenzen angeben. Fragen Sie, wie der Lieferant Entlüftungsweg, Einsatzpassform, Oberflächengüte und Reinigungszugang mit dieser Funktion in Beziehung setzen wird.
- Fordern Sie eine Überprüfung von Bezugspunkten und kritischen Abmessungen an
- Fragen Sie, ob EDM, Schleifen oder Anpassen die Dichtflächen steuert
- Bestätigen Sie, dass poröses Material nach Quelle und Güte spezifiziert ist
Produktionsnachweise verlangen
3 Beweissätze sind wichtig: Materialidentifikation, Wärmebehandlungsaufzeichnungen, falls angegeben, und Maßinspektion, abgestimmt auf Zeichnungsbezugspunkte. Für poröse Einsätze verlangen Sie eine eingehende Identifizierung und einen Mustervalidierungsplan, anstatt anzunehmen, dass die Permeabilität die Passform des Fertigteils beweist.
- Erstartikel-Inspektionsbericht
- Revisionskontrollierte Zeichnungsbestätigung
- Festgelegter Korrekturmaßnahmen-Antwortpfad
Vergleich der Lieferdisziplin
2 Lieferrisiken sind nicht verwaltete Überarbeitungen und Transportschäden. Bestätigen Sie einen benannten Kommunikationsweg, einen Genehmigungspunkt für Änderungen, eine schützende Verpackung für Kanten und poröse Oberflächen sowie eine realistische Lieferzeit, die an den genehmigten Umfang gebunden ist.
8. Häufige Kauffehler bei SUUXIANG-Schimmelentlüftungseinsätzen
Zwei Zeichnungsprüfungen verhindern die meisten Ausfälle von Entlüftungseinsätzen: Bewerten Sie, wo Luft und Gas den Strömungspfad beenden, und passen Sie dann den Einsatz an die Formbedingungen an. Die Freigabekriterien sollten sowohl die Entlüftungsleistung als auch den Nachweis austauschbarer Teile definieren.
Strömungspfad und Gratbildung
Eine Strömungspfadkarte sollte vor der Platzierung des Einsatzes Endfüllfallen identifizieren; eingeschlossenes Gas kann das Füllen behindern und brandbedingte Defekte verursachen (https://designplastics.com/blog/understanding-injection-molding-venting-consideration-guide). Fragen Sie: Wo wird Gas austreten, ohne eine gratgefährdete Verbindung zu erzeugen?
Material- und Prozesseingaben
Zwei Eingaben – Harzqualität und Verarbeitungsfenster – sind unerlässlich, da poröse Einsätze zwar eine Entlüftung bieten können, aber eine geringere Festigkeit als massive Einsätze aufweisen (https://www.swcpu.com/blog/venting-in-injection-molding). Fragen Sie: Welchen Druck, welche Temperatur, welche Abnutzung und welche Stützbedingungen muss der Einsatz aushalten?
Toleranz und Wartung
Drei Anforderungen – funktionale Toleranz, Reinigungsmethode und Reinigungsintervall – sollten auf der Bestellung aufgeführt sein. Zu enge Passungen erhöhen die Kosten, während eine nicht reinigbare Entlüftung den Gasfluss fortschreitend einschränken kann; fragen Sie, welche Abmessungen kritisch sind und wie Verunreinigungen entfernt werden.
Inspektion und Austausch
Vier Aufzeichnungen sollten die Abnahme begleiten: Überarbeitung, Material- oder Behandlungsanforderung, Ergebnisse kritischer Abmessungen und Methode zur Inspektion der Entlüftungsmerkmale. Fragen Sie, ob ein Ersatz dem Taschenbezugspunkt, der Ausrichtung, den Dichtflächen und der Überarbeitung entspricht, bevor Sie ihn als austauschbar bezeichnen.
9. Von der Zeichnung zur Produktionsfreigabe
Eine Produktionsfreigabe beginnt mit dem Formungssymptom, nicht mit einer Einsatzzeichnung. Protokollieren Sie Brandspuren, Kurzschüsse, Positionen am Ende des Flusses, Harz, Verarbeitungsfenster und betroffene Hohlräume, bevor Sie SUUXIANG-Schimmelentlüftungseinsätze vorschlagen.
Luftfallen identifizieren
Eine Füllstudie sollte die vorhergesagten Endfüll-, Schweißnaht-, Tiefrippen- und Lufteinschlussbereiche markieren. Vergleichen Sie die Karte mit Prototypen und Werkzeugbeobachtungen und identifizieren Sie dann den verfügbaren Entlüftungspfad.
Anforderungen an die Gefrierzeichnung
Zwei kontrollierte Dateien – eine 2D-Zeichnung und, falls verfügbar, ein 3D-Modell – sollten Bezugspunkte, kritische Dichtungsabmessungen, Entlüftungsgeometrie, Material, Wärmebehandlung, Oberflächenanforderungen und Revisionen definieren. Fordern Sie DFM-Feedback zu Werkzeugzugang, EDM-Strategie, Schleifzugaben und Prüfbarkeit an, bevor Sie mit der Bearbeitung beginnen.
Validieren und Freigeben
Die Erstteilfreigabe sollte Passform, Entlüftungsleistung, Gratrisiko und die vereinbarte Prüfmethode verifizieren. Prototypenprogramme können nach dokumentierten Versuchen freigegeben werden; Programme mit geringem Volumen und Wiederholungsprogramme sollten Abnahmeprotokolle, Reinigungsintervalle, Austauschkriterien und Revisionshistorie aufbewahren.
10. Preise und Lieferzeiten für Werkzeugentlüftungseinsätze
3 Angebotsvariablen dominieren Werkzeugentlüftungseinsätze: Geometrie, Prozessroute und Prüfnachweis. SUUXIANG sollte den Preis anhand der freigegebenen Zeichnung festlegen und keine festen Beträge veröffentlichen, da Materialgüte, Wärmebehandlung, EDM-Zugang, poröses Material, Toleranz und Berichtsanforderungen Arbeitsaufwand und Risiko verändern.nn2 Revisionsstände sollten vor der Freigabe getrennt werden: vorläufig für Angebot und produktionsseitig genehmigt. Eine späte Änderung der Entlüftungsgeometrie, des Bezugssystemschemas oder der Passform kann neue Elektroden, Drahtbahnen, Schleifaufbauten oder wiederholte Prüfungen erfordern. Identifizieren Sie daher den Revisionsstatus und das Zieldatum der Lieferung im RFQ.
| Komplexität des Einsatzes | Mengenbereich | Hauptkostentreiber | Lieferzeitüberlegungen | Empfohlene RFQ-Informationen |
|---|---|---|---|---|
| Einfacher Vollkörpereinsatz | 1–5 | Material, Fräsen, Schleifen, Toleranz | Materialverfügbarkeit; Wärmebehandlungssequenz | 2D/3D-Dateien, Material, kritische Abmessungen |
| EDM-bearbeiteter Einsatz | 1–20 | Elektroden, Drahtbahn, Senkerodieren, Fertigbearbeitung | Elektrodenfreigabe und Übergabe von EDM zu Schleifbearbeitung | Bezugspunkte, Entlüftungsgeometrie, Oberflächenanforderung |
| Poröser oder angepasster Einsatz | 1–10 | Poröses Rohmaterial, Anpassung, Inspektion, Austauschrisiko | Beschaffung von porösem Material; Überprüfung der funktionalen Passform | Poröse Spezifikation, Anschlusskontext, Berichtsbedarf |
Laden Sie Ihre Werkzeugentlüftungszeichnung zur Überprüfung hoch
Laden Sie eine Zeichnung mit Material, Menge, kritischen Abmessungen, Inspektionsanforderungen, Anwendungskontext und Zieldatum der Lieferung hoch.