
Botadores personalizados para utillaje de precisión
Pase de la revisión de planos y DFM a botadores inspeccionados con mecanizado CNC controlado, electroerosión, rectificado y trazabilidad de revisiones.
Componentes representativos de utillaje de precisión





Request a Quote for Custom Ejector Pins










Botadores fabricados a partir de planos
Revisión de ingeniería práctica y planificación de fabricación coordinada para componentes de expulsión de moldes personalizados.
Revisión basada en planos
Evaluamos los planos, modelos, requisitos de materiales, contexto de aplicación y expectativas de calidad antes de definir una ruta de fabricación de botadores viable.
DFM antes del compromiso
La discusión temprana de DFM aborda el acceso a la herramienta, la estrategia de referencias, la secuencia de tratamiento térmico y los posibles riesgos de expulsión antes de los compromisos de cotización o producción.
CNC, electroerosión y rectificado
La planificación del proceso coordina el mecanizado CNC, la electroerosión y el rectificado de precisión cuando la geometría, las características endurecidas o los requisitos de acabado exigen cada método.
Planificación de dimensiones críticas
Las dimensiones críticas, las prioridades de superficie y los métodos de inspección se identifican con el cliente para apoyar la planificación de mediciones enfocada y criterios de aceptación claros.
Visibilidad de revisiones
Las revisiones de planos, las expectativas de inspección y la información de entrega permanecen visibles a través de la coordinación del proyecto, ayudando a los equipos a mantener una comunicación trazable desde la revisión hasta el envío.
Familias de componentes de utillaje de precisión
Mecanizado, electroerosión, rectificado e inspección basados en planos para componentes de utillaje configurables y piezas personalizadas.

Servicios de mecanizado CNC
Los servicios de mecanizado CNC de precisión comienzan con la revisión de planos, los requisitos de materiales, las dimensiones críticas y las necesidades de inspección. La planificación del proceso combina fresado, torneado, electroerosión, rectificado y ajuste según lo requieran la geometría de la pieza, la pila de tolerancias y los requisitos de entrega.
Upload a Drawing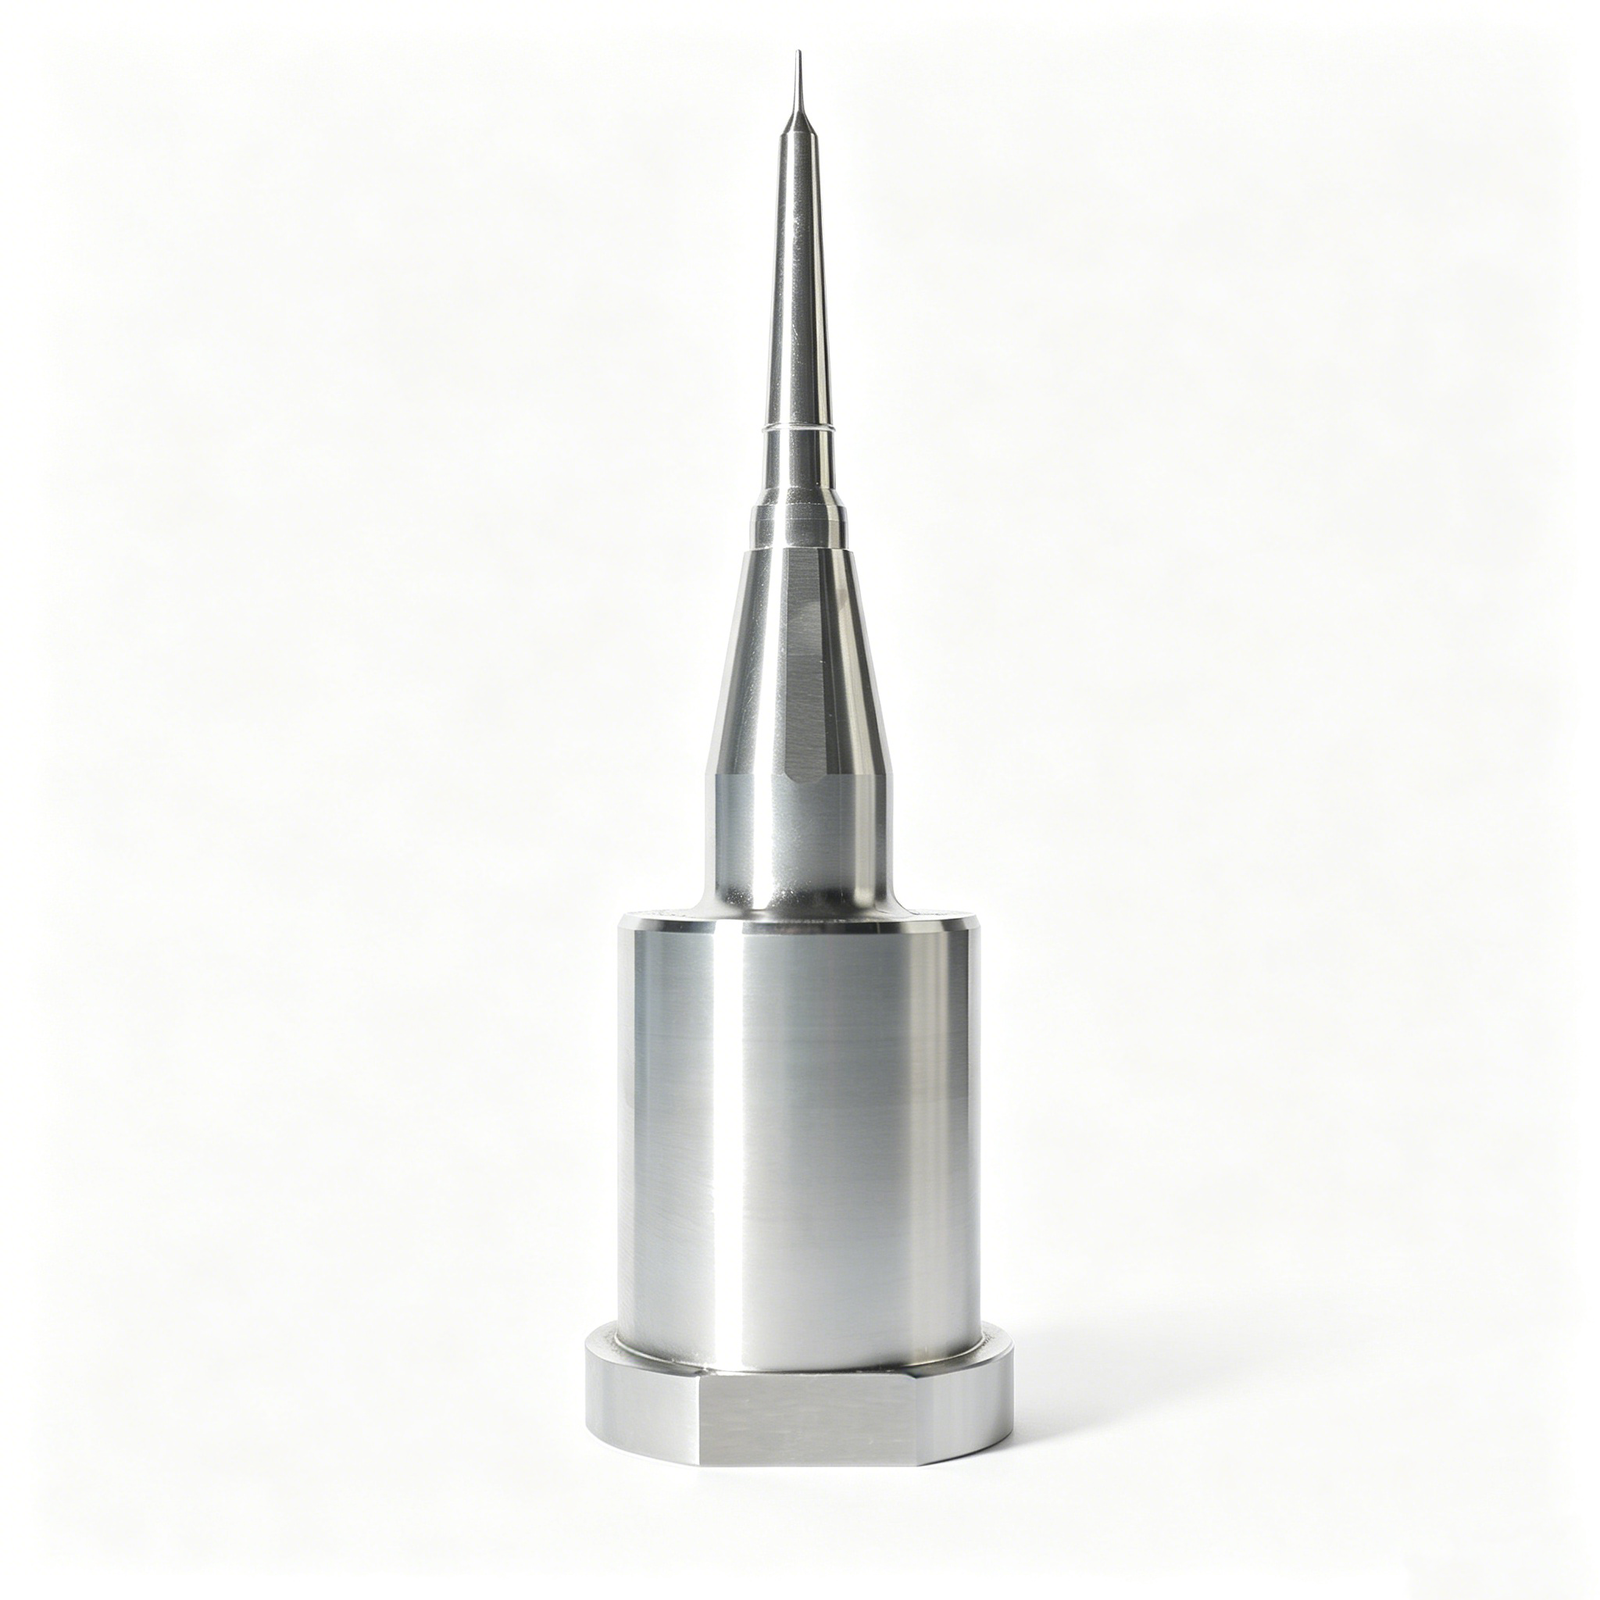
Fresado CNC
Los servicios personalizados de fresado CNC soportan piezas prismáticas, cavidades, contornos, características de localización y geometría de componentes de moldes. El acceso a la herramienta, la selección de referencias, la tolerancia de mecanizado y los requisitos de superficie deben revisarse antes de asumir compromisos de producción.
Upload a Drawing
Torneado CNC
Los servicios de torneado CNC de precisión soportan componentes rotacionales como pasadores, casquillos, bujes, ejes y perfiles escalonados. La concentricidad, la excentricidad, los requisitos de roscado, la condición del material y la secuencia de rectificado o tratamiento térmico posterior requieren una definición clara.
Upload a Drawing
Mecanizado de 5 ejes
El mecanizado CNC de 5 ejes permite acceder a ángulos compuestos, características profundas y geometrías complejas de moldes y componentes con menos cambios de sujeción, cuando es factible. La viabilidad depende del alcance de la herramienta, el control de los puntos de referencia, el estado del material, los requisitos de tolerancia y el acceso para la inspección.
Upload a Drawing
Mecanizado Suizo y de Microcomponentes
El mecanizado suizo y de microcomponentes son ideales para componentes pequeños, esbeltos y detallados donde el manejo, la concentricidad y el acceso a las características son importantes. Los planos deben definir diámetros críticos, longitudes, roscas, condiciones de los bordes, material y expectativas de inspección.
Upload a Drawing
Electroerosión por Hilo y por Penetración
Los servicios de electroerosión por hilo y por penetración abordan materiales endurecidos, ranuras estrechas, perfiles intrincados, geometrías internas afiladas y características inadecuadas para el corte convencional. La revisión del proceso debe definir la estrategia de la trayectoria del hilo o del electrodo, el acceso para la evacuación, las expectativas de la capa de recubrimiento y los requisitos de acabado.
Upload a Drawing
Rectificado de Precisión
El rectificado de superficies y perfiles de precisión establece planitud controlada, paralelismo, precisión de perfil y relaciones de tamaño final después del mecanizado o tratamiento térmico. El material de desbaste para rectificar, la secuencia de puntos de referencia, el acceso de la muela y el método de medición deben confirmarse durante la revisión de los planos.
Upload a Drawing
Insertos de Núcleo y Cavidad de Molde
Los insertos de núcleo y cavidad de molde de precisión se configuran a partir del diseño del molde, el contexto de la resina o la aplicación, la especificación del material y las características críticas moldeadas. Las rutas de CNC, electroerosión, rectificado y ajuste se seleccionan en función de la geometría, la secuencia de tratamiento térmico, los requisitos de superficie y el plan de inspección.
Upload a Drawing
Expulsores y Componentes de Expulsión
Los pernos expulsores, manguitos y componentes de expulsión requieren atención al control del diámetro, la rectitud, las superficies de apoyo, las relaciones de holgura y las condiciones de desgaste. Proporcione el contexto de las piezas de acoplamiento, los requisitos de material y tratamiento térmico, las prioridades de superficie y las dimensiones críticas con la solicitud de presupuesto.
Upload a Drawing
Pernos de Núcleo, Guías y Componentes de Localización
Los pernos de núcleo, pernos guía y componentes de localización se producen según los puntos de referencia definidos, las relaciones de ajuste y la geometría de acoplamiento. Los compradores deben identificar los diámetros críticos, las ubicaciones de los hombros, las longitudes de acoplamiento, los requisitos de dureza, las necesidades de acabado y la evidencia de inspección requerida.
Upload a Drawing
Correderas, Levantadores, Compuertas y Accesorios de Molde
Las correderas, levantadores, compuertas y accesorios de molde son componentes definidos por plano cuyo rendimiento depende del movimiento, la holgura, las superficies de desgaste y la geometría de la interfaz. Revise el recorrido, las piezas de acoplamiento, las consideraciones de lubricación, el estado del material y las expectativas de ajuste antes de la entrega.
Upload a Drawing
Componentes de Molde para Conectores
Los componentes de molde para conectores de precisión soportan características detalladas de cavidad, núcleo, pasador y alineación utilizadas en utillaje de conectores. Los requisitos deben aclarar las dimensiones críticas del paso, la geometría del pasador, el material, el tratamiento térmico, las necesidades de electroerosión, la condición de la superficie y la estrategia de inspección.
Upload a Drawing
Componentes de Troqueles de Estampación
Los componentes de troqueles de estampación de precisión se evalúan en función del material de la tira, la función de conformado o corte, las relaciones de holgura, las zonas de desgaste y los puntos de referencia de ensamblaje. Las rutas de fabricación pueden combinar mecanizado CNC, electroerosión por hilo, rectificado y ajuste según el paquete de planos aprobado.
Upload a Drawing
Utillaje para Inyección, MIM, CIM y Sobremoldeo
Los componentes de utillaje para inyección, MIM, CIM y sobremoldeo se evalúan dentro del alcance de producción verificado. Las solicitudes de presupuesto deben incluir el contexto del material moldeado, los requisitos de partición y compuerta, las condiciones de los insertos o de acoplamiento, el material del utillaje, las necesidades de superficie y las dimensiones críticas.
Upload a Drawing
Materiales de Mecanizado
Los materiales para mecanizado CNC se seleccionan según el plano, la aplicación, los requisitos mecánicos, la exposición a la corrosión, la ruta de tratamiento térmico y la maquinabilidad. Confirme el grado de material requerido, la condición, las necesidades de trazabilidad y cualquier restricción de sustitución antes de cotizar.
Upload a Drawing
Acabados Superficiales y Tratamiento Térmico
El acabado superficial y el tratamiento térmico deben especificarse por función, no solo por apariencia. Defina el tipo de recubrimiento o tratamiento, los requisitos de dureza o espesor cuando corresponda, las necesidades de enmascaramiento, las prioridades de rugosidad superficial y los cambios dimensionales que afecten los ajustes finales.
Upload a Drawing
Calidad, Metrología y Documentación
La inspección de precisión, la metrología y la documentación de calidad se planifican en función de las dimensiones críticas, los puntos de referencia, las tolerancias y los requisitos de informe acordados. Defina los métodos de medición, las expectativas de muestreo, los registros de materiales, el estado de revisión y cualquier necesidad de informe de primer artículo o dimensional antes de la producción.
Upload a Drawing
Prototipado y Producción de Bajo Volumen
El prototipado rápido y la fabricación de bajo volumen apoyan la evaluación basada en planos, el desarrollo de fijaciones, las iteraciones de utillaje y el suministro controlado en pequeños lotes. La revisión temprana debe alinear el material, la ruta del proceso, las dimensiones críticas, el alcance de la inspección, el estado de revisión y la fecha de entrega prevista.
Upload a DrawingMateriales para Expulsores Personalizados

Acero para Herramientas H13
Una opción de acero para trabajo en caliente y duradero para pasadores expulsores expuestos a ciclos de moldeo repetidos y demanda térmica elevada. La selección depende de la especificación de dureza, el diámetro, la secuencia de tratamiento térmico, el estado de la superficie y el ajuste requerido dentro del molde.

Acero para Herramientas SKD61
Una familia de aceros para herramientas comúnmente especificada para componentes de expulsión de precisión donde la tenacidad y la estabilidad térmica son importantes. SUUXIANG revisa el plano, las características de acoplamiento, los requisitos de acabado y las condiciones de aplicación antes de confirmar la disponibilidad del material y el procesamiento.

Acero Rápido
Una opción rígida orientada al desgaste para geometrías de pasador esbeltas o exigentes donde el estado de la superficie y la retención dimensional requieren una cuidadosa consideración. La idoneidad final depende de la longitud del pasador, la luz libre, el requisito de dureza y la carga de expulsión.

Acero para Herramientas Inoxidable
Una vía de material consciente de la corrosión para entornos de herramientas donde la humedad, el comportamiento de la resina, las condiciones de almacenamiento o los requisitos de limpieza influyen en la selección. El grado, el tratamiento térmico, el acabado y las dimensiones críticas deben definirse en la RFQ y el plano.

Acero Especificado por el Cliente
Para grados designados por el cliente, SUUXIANG evalúa el material especificado junto con el acceso a mecanizado, necesidades de electroerosión por hilo (EDM), material de rectificado, secuencia de tratamiento térmico, método de inspección y requisitos de entrega. La aceptación del proyecto sigue estando sujeta a la verificación del material y la evidencia del proceso.
Procesos de Fabricación de Precisión para Pasadores Expulsores

Fresado CNC
El fresado CNC establece superficies planas, hombros, alivios, características de cabeza y geometría no redonda accesible. Se revisan el acceso de la herramienta, la estrategia de datum, la tolerancia de mecanizado y los requisitos posteriores de tratamiento térmico o rectificado antes de confirmar la ruta.

Torneado CNC
El torneado CNC produce diámetros concéntricos, ejes escalonados y otras características rotacionales en los pasadores expulsores. El plan de proceso considera el estado del material en bruto, las características sensibles a la excentricidad, la tolerancia para el acabado y los requisitos de superficie definidos en el plano.

Electroerosión por Hilo (Wire EDM)
La electroerosión por hilo (Wire EDM) soporta perfiles, ranuras estrechas, detalles de chaveta y características endurecidas donde el acceso de corte convencional es limitado. La trayectoria del hilo, la ubicación del agujero de inicio, los requisitos de las esquinas y las pasadas de acabado se planifican frente a la geometría especificada.

Electroerosión por Penetración (Sinker EDM)
La electroerosión por penetración (Sinker EDM) forma geometría profunda, detallada o de difícil acceso cuando un enfoque basado en electrodos es apropiado. La estrategia del electrodo, la tolerancia de chispa, las expectativas de superficie y cualquier operación de acabado posterior se definen durante la revisión del plano.


Montaje e Inspección
El montaje y la inspección verifican las relaciones de acoplamiento, las dimensiones críticas y los requisitos de documentación definidos en el plano antes de la liberación. Los métodos de medición y la presentación de informes se alinean con el pedido, mientras que el estado de la revisión permanece visible durante la coordinación del proyecto.
Características de Accesorios y Ensamblaje para Pasadores Expulsores

Cabezales de Pasador Mecanizados
Se pueden mecanizar diámetros de cabeza, espesores, relieves y características de apriete personalizados para adaptarlos a las placas expulsoras y al acceso de montaje. La revisión del plano confirma las superficies de apoyo, los radios de transición y cualquier secuencia de tratamiento térmico que afecte al ajuste final.

Características de retención
Las ranuras, hombros, planos y detalles de retención roscada ayudan a localizar los pines expulsores dentro del conjunto de utillaje previsto. Proporcione dimensiones de acoplamiento y referencias de datum para que la geometría de retención pueda revisarse junto con la resistencia, la holgura y el acceso de fabricación.

Interfaces de guía
Se pueden especificar manguitos de guía, interfaces de apoyo y taladros de acoplamiento donde la alineación, el recorrido o el comportamiento de desgaste requieran componentes coordinados. SUUXIANG revisa las dimensiones de la interfaz, la intención del ajuste, los requisitos de superficie y el enfoque de inspección con la información de montaje proporcionada.

Resortes y fijaciones
Los resortes, tornillos e interfaces de fijación especificados pueden coordinarse con piezas de utillaje personalizadas cuando se documentan sus tamaños, cargas y relaciones de montaje. La compatibilidad depende de los requisitos de plano verificados, las especificaciones de los componentes comprados y el alcance del proyecto aprobado.

Embalaje de identificación
El marcado de piezas, la identificación de revisiones, la separación de conjuntos y el embalaje protector pueden facilitar la inspección de recepción y el montaje controlado. Defina la ubicación del marcado, las necesidades de trazabilidad, la cantidad por conjunto y las restricciones de manipulación en la solicitud de presupuesto para su revisión antes de la producción.
Fabricación de pines expulsores SUUXIANG
Dongguan SuuXiang Precision Mold Co., Ltd., establecida en 2010 en Chang’an Town, Dongguan, China, es la marca de fabricación de precisión de cara pública de SUUXIANG. Ayudamos a equipos internacionales de ingeniería y abastecimiento a convertir planos, modelos y especificaciones en pines expulsores inspeccionados, componentes de moldes, piezas de utillaje para conectores y componentes mecanizados a medida.
Nuestro flujo de trabajo basado en planos integra fresado y torneado CNC, mecanizado multieje, electroerosión, rectificado de precisión, montaje e inspección en una ruta de producción controlada. Antes de las cotizaciones y los compromisos de producción, revisamos las dimensiones críticas, los datum, los requisitos de material y tratamiento térmico, el acceso de mecanizado, las necesidades de acabado y las expectativas de inspección.
Lo que diferencia a SUUXIANG es la comunicación disciplinada del proyecto en torno a la fabricabilidad, el control de revisiones y la verificación rastreable. En lugar de tratar los pines expulsores como una promesa de estante, alineamos el plan del proceso y el método de inspección con el plano aprobado, los requisitos del pedido y el contexto de la aplicación antes de que comience el trabajo.

Capacidades principales para proyectos de pines expulsores
Revisión DFM y de Datum
Antes de la cotización, SUUXIANG revisa el plano para ver las dimensiones críticas, las relaciones de datum, los requisitos de ajuste, el acceso de mecanizado y las superficies de expulsión funcionales. La discusión identifica dónde las tolerancias necesitan una estrategia de medición definida antes de que se realicen los compromisos del proceso.
- Proporcione planos 2D y modelos 3D cuando estén disponibles
- Identifique diámetros críticos, longitudes y ubicaciones de hombros
- Aclare los requisitos de orificios de acoplamiento, holgura y montaje
- Señale superficies cosméticas o de contacto de forma temprana

Acceso CNC para detalles finos
Los expulsores suelen combinar geometrías largas y esbeltas con hombros, planos, rebajes o pequeños detalles funcionales. SUUXIANG evalúa la ruta de mecanizado CNC más adecuada, ya sea torneado, fresado, multieje, suizo o micromecanizado, en función de la geometría, el estado del material y el acceso práctico de las herramientas.
- Revisar consideraciones de estabilidad de la relación longitud-diámetro
- Confirmar los detalles que requieren torneado frente a los que requieren acceso de fresado
- Evaluar diámetros pequeños y requisitos de detalle secundario
- Alinear el estado del material con la ruta de proceso planificada

Estrategia de electroerosión y rectificado
Cuando la geometría, la dureza o los requisitos de acabado hacen que el corte convencional no sea adecuado, SUUXIANG planifica la electroerosión y el rectificado como operaciones secundarias controladas. El acceso del electrodo, la trayectoria del hilo, el material de rectificado y la secuencia de tratamiento térmico deben definirse en el plano antes de su publicación.
- Definir los detalles que pueden requerir electroerosión por hilo o por penetración
- Dejar el material adecuado para el rectificado de precisión
- Revisar el momento del tratamiento térmico y el riesgo de distorsión
- Especificar las prioridades de estado de superficie y bordes

Control de inspección y revisiones
La planificación de la inspección está ligada al pedido, la revisión del plano y las dimensiones críticas acordadas. SUUXIANG coordina los métodos de medición, las expectativas de informe y la información de entrega para que los compradores puedan evaluar los expulsores recibidos frente a la línea de base técnica correcta.
- Indicar las necesidades de informe de inspección y trazabilidad
- Marcar claramente las dimensiones críticas para la calidad
- Presentar la revisión actual del plano con la solicitud de presupuesto
- Incluir la cantidad y los requisitos de entrega objetivo

Por qué elegir SUUXIANG para expulsores
Compare la revisión de planos, la planificación del proceso, la evidencia de inspección, el control de revisiones y la comunicación de entrega necesarios para expulsores personalizados y piezas de utillaje relacionadas.
← Swipe left or right to view →
Flujo de trabajo de fabricación de expulsores
Una ruta basada en planos, desde la revisión de requisitos hasta la inspección, el embalaje y la coordinación de la entrega.
Revisión de planos y requisitos
Revisamos planos 2D, modelos 3D, material, cantidad, dimensiones críticas, datums, requisitos de superficie, necesidades de inspección, contexto de aplicación y entrega objetivo antes de los compromisos de cotización.
Planificación de Material y Proceso
El equipo confirma una ruta práctica para los expulsores, considerando el acceso de mecanizado, la secuencia de tratamiento térmico, las necesidades de electroerosión, el margen de rectificado, las tolerancias y la documentación de producción bajo control de revisiones.
Mecanizado por Electroerosión y Preparación
Se seleccionan el mecanizado CNC, el torneado, la electroerosión por hilo, la electroerosión por penetración y operaciones relacionadas según la geometría aprobada, el acceso a las características, la estrategia de electrodos y el plan de proceso.
Rectificado, Ajuste y Verificación
El rectificado y ajuste de precisión abordan las superficies funcionales e interfaces, mientras que las comprobaciones en proceso se centran en dimensiones críticas, relaciones de datos, prioridades de superficie y revisiones de planos aprobados.
Inspección, Embalaje y Coordinación
La inspección final sigue el plan específico del pedido. Las piezas verificadas se embalan para su protección, con la documentación de inspección, información de trazabilidad y coordinación de envío alineadas con los requisitos confirmados.
Trabaja con SUUXIANG en expulsores
Align drawing details, production expectations and inspection evidence before manufacturing begins.
Envía tu paquete de planos
Proporciona un plano 2D y, cuando esté disponible, un modelo 3D, material, cantidad, contexto de aplicación, dimensiones críticas, requisitos de superficie y fecha de entrega solicitada.
Revisión del Alcance y DFM
Alinea la ruta del proceso, la estrategia de datos, las prioridades de tolerancia, la secuencia de tratamiento térmico, las necesidades de electroerosión o rectificado, las expectativas de inspección y el estado de revisión antes de la cotización.
Confirmar Requisitos de Producción
Aprueba el alcance cotizado y aclara los requisitos de muestreo, primera pieza, producción, embalaje e informes para que la fabricación proceda según la revisión controlada correcta.
Coordinar Inspección y Entrega
Revisa la documentación de inspección contra el plan acordado, confirma los detalles de entrega y mantén la información de revisión, calidad y envío visible a través de la coordinación final del pedido.
Documentación de Calidad de los Expulsores

Comentarios del Cliente Pendientes de Verificación
Reservado para comentarios aprobados del cliente que documentan cómo la aclaración de la revisión del dibujo redujo los ciclos de revisión para un proyecto de pines expulsores personalizados. Publicar solo después de que el cliente confirme el resultado medible, el alcance del informe de inspección y el permiso para nombrar a la empresa.
Reservado para comentarios aprobados del cliente sobre un pedido de componentes de expulsión basado en dibujos. La cotización final debe indicar un número verificado, como 2 dimensiones críticas aclaradas, y describir la documentación de inspección acordada y el resultado del control de revisiones.
Reservado para comentarios aprobados del cliente que cubren la coordinación de la entrega de pines expulsores personalizados. Publicar un resultado de proyecto verificado, como 1 actualización de entrega consolidada por hito, solo cuando el cliente apruebe la redacción, el resultado y la atribución.
Preguntas Frecuentes sobre la Fabricación de Pines Expulsores
Practical RFQ, manufacturing, inspection, and delivery questions for drawing-driven tooling components.
¿Qué información debo incluir en una RFQ de pines expulsores?
¿Puede SUUXIANG fabricar pines expulsores personalizados a partir de mi dibujo?
¿Qué materiales se consideran comúnmente para los pines expulsores?
¿Qué tolerancias pueden mantener en los pines expulsores?
¿Cómo se inspeccionan los expulsores personalizados antes de su envío?
¿Qué cantidades puedo pedir de expulsores?
¿Pueden proporcionar muestras antes de un pedido de producción más grande?
¿Cómo debo planificar el plazo de entrega, el pago y el envío para un pedido personalizado?
¿Cómo protege SUUXIANG los planos y la información del proyecto?
La guía completa del comprador de expulsores
Utilice este marco de decisión para especificar expulsores, comparar materiales y diseños, evaluar proveedores basados en planos, controlar costos y evitar fallos de eyección, defectos cosméticos, desajustes de tolerancias y retrasos prevenibles en el utillaje.
1. ¿Qué son los expulsores?
Ejector pins, also called knockout pins, are mold components that apply controlled force to release a cooled molded part from the core or cavity side that retains it. They are mounted in the mold’s ejector system and move with the ejector plate rather than acting as cutting tools.nnIn a typical injection-molding cycle, the mold opens after cooling, the ejector plate advances, and pin faces push on designed contact areas until the part clears the tool; the pins then retract before closing. This function is commonly assigned to the moving B-side, although reverse-ejection arrangements exist. Source: https://www.dme.net/ejector-pins.phpnnOn the finished part, each pin contact can leave an ejector mark: a witness circle, pad, or local impression. Pin placement must distribute release load without distorting thin walls, overstressing localized areas, or placing marks on visible surfaces; poor contact geometry can also increase sticking, side loading, and wear in the ejection system. Source: https://www.protolabs.com/resources/design-tips/using-ejector-pins-properly-on-molded-parts
2. Expulsores: historia y evolución
Los expulsores evolucionaron más allá de simples mecanismos de expulsión mecánicos, ya que la moldura automatizada, los estándares de bases de moldes intercambiables y los utillajes de ciclo más alto aumentaron los requisitos de diámetro, rectitud, ajuste de cabeza, holgura y condición superficial.nnEl grado del material, la secuencia del tratamiento térmico, la evidencia de dureza y cualquier requisito de recubrimiento deben definirse para la aplicación en lugar de inferirse de un diámetro y una longitud nominales.nnLas restricciones geométricas a menudo determinan si un pasador nominalmente estándar funcionará. Los extremos contorneados, angulados, escalonados, con chaveta o en forma de D pueden requerir control de rectificado, EDM y orientación, por lo que las RFQ deben indicar la resina, las condiciones de operación, las expectativas de ciclo, la geometría de contacto con la pieza, los límites cosméticos y los requisitos de inspección.
3. Tipos de expulsores
Ocho configuraciones comunes dividen la expulsión por geometría y función de contacto. Los pasadores rectos, con hombro, con chaveta, de retorno, de extracción de bebedero, manguitos, cuchillas y contorneados son familias de componentes catalogadas; la selección sigue dependiendo del plano y la disposición del molde (https://www.dme.net/ejector-pins.php).
| Tipo | Geometría y Uso | Beneficio / Limitación | Información de Dibujo |
|---|---|---|---|
| Recto | Vástago redondo constante; apoyos planos generales | Marcas de carga puntual; sencillo | Diámetro, longitudes, ubicación de la punta |
| Con hombro | Forma de cabeza más grande; tope; placa expulsora | Retención positiva; necesita avellanado | Diámetros de cabeza/vástago, posición del hombro |
| Escalonado | Múltiples diámetros; alcance largo y esbelto | Rigidez; complejo apilamiento de ajuste | Cada diámetro, radios de transición |
| Hoja | Sección de trabajo rectangular plana; nervios | Más contacto; eje de flexión débil | Ancho, grosor, orientación |
| Manguito | Perno hueco alrededor de un núcleo; tetones | Empuje anular; necesita espacio libre para el núcleo | Diámetro interior, diámetro exterior, chavetero, relación con el núcleo |
| Retorno | Perno robusto reinicia la placa expulsora | Reinicio fiable; no es expulsión de pieza | Carrera, montaje, secuencia de retorno |
| Extractor de bebederos | Perno perfilado engancha el bebedero | Controla la liberación del runner; riesgo de marca | Perfil de la punta, relación de la entrada |
| Contorneado o con chaveta | Cara mecanizada en ángulo con antirotación | Coincide con la superficie; sensible a la orientación | Perfil de la superficie, chaveta/plano D, cota |
Especifica el extremo de trabajo

Un plano correcto ubica la cara de trabajo a partir de los datums del molde, no solo la longitud total.nnLas especificaciones críticas incluyen el diámetro de ajuste, la geometría de la cabeza, la carrera, el acabado superficial y la ubicación permitida de la marca de testigo.
Separar los pasadores de los componentes
Los manguitos expulsan alrededor de los núcleos; las cuchillas distribuyen la carga sobre nervios estrechos. Son componentes de expulsión relacionados, no sustituciones de pasadores redondos intercambiables.nnLos pasadores de retorno reinician las placas expulsoras; los extractores de bebedero retienen y liberan el runner.
Controla la orientación
Las caras contorneadas requieren una definición angular o de superficie. La retención con chaveta o en forma de D evita la rotación cuando la orientación de la cara es importante.nnProporcione la geometría de la pieza de acoplamiento y la condición de la almohadilla o el hueco permitida.
4. Materiales y tratamientos de los expulsores
La selección del material comienza con la resina, la temperatura del molde, la exposición a la corrosión, la carga de eyección y el volumen de producción previsto. Especifique la ruta de tratamiento con la geometría del pin, ya que la condición de la superficie y la tenacidad del núcleo sirven a diferentes riesgos de fallo.
| Opción | Ajuste primario | Precaución con chaveta |
|---|---|---|
| Acero tipo H13 | Calor y tenacidad | Verifique la dureza y la ruta de tratamiento térmico |
| Acero de trabajo en frío de alto cromo | Desgaste abrasivo de la resina | Comprobar el riesgo de fractura por impacto |
| Acero para herramientas inoxidable | Exposición a la corrosión | Confirmar grado y objetivo de dureza |
| Superficie nitrurada | Resistencia al desgaste | Controlar la profundidad y el crecimiento de la capa |
Compromisos de la familia de aceros
El acero para trabajo en caliente tipo H13 se considera comúnmente donde el ciclo térmico y la tenacidad son importantes; los grados de trabajo en frío de alto carbono y alto cromo favorecen el desgaste abrasivo pero pueden comprometer la tenacidad. Los aceros para herramientas inoxidables merecen ser revisados cuando la resina, los aditivos, el almacenamiento o las condiciones de procesamiento crean riesgo de corrosión.
Tratamientos y datos de trefilado
El endurecimiento completo establece la dureza del material base; la nitruración u otras rutas de endurecimiento superficial añaden una capa de trabajo dura mientras se mantiene un núcleo más tenaz. El óxido negro es un acabado de conversión delgado, no un sustituto de la dureza o la validación de la corrosión; el pulido y los recubrimientos requieren rugosidad, adhesión y tolerancia dimensional definidas.nnSolicite el grado del material o su equivalente, la dureza objetivo y el método de ensayo, la especificación del tratamiento, la indicación del acabado superficial, la definición del área recubierta y los registros de inspección posteriores al tratamiento. Registre la ubicación real de la dureza, el resultado de la superficie, la revisión y cualquier certificado de tratamiento contra el pedido.
5. Especificaciones de expulsores personalizados
Un expulsor personalizado se define a partir del dibujo funcional, no de un tamaño nominal de catálogo. Especifique las dimensiones y los controles de inspección que rigen el ajuste, la carrera, el contacto y el reemplazo.
| Característica | Definir en el dibujo | Por qué es importante |
|---|---|---|
| Cuerpo | Diámetro y longitud de trabajo | Ajuste y recorrido de la guía |
| Cabeza | Diámetro y grosor | Retención en la placa eyectora |
| Punta | Perfil, acabado, condición del borde | Contacto con la pieza y marcas |
| Orientación | Cabeza plana, con chaveta o en D | Control antirotación |
Definir la geometría funcional

El diámetro, la longitud total, el diámetro de la cabeza y el espesor de la cabeza establecen la retención y el ajuste de la guía. Indique la longitud de trabajo, la ubicación y el diámetro de cada escalón, y el esquema de cota utilizado para la medición.
Especificar el extremo de trabajo

La geometría de la punta debe coincidir con la superficie de contacto de la pieza: plana, redondeada, cónica, contorneada o aliviada. Indicar el chaflán del borde, el acabado superficial y cualquier marca de testigo permitida donde el pasador contacte la pieza moldeada.
Controlar la rotación y las revisiones
Las superficies planas, las chaveteras o las cabezas en D evitan que un pasador contorneado o angulado gire. Identificar la concentricidad, la rectitud, las tolerancias críticas, la revisión del dibujo y si los componentes de acoplamiento o un modelo 3D controlan la forma.
- Dibujo 2D con revisión y unidades
- Modelo 3D y geometría de la pieza de acoplamiento
- Material, tratamiento, cantidad y objetivo de entrega
- Dimensiones críticas, acabado, necesidades del informe de inspección
6. Diseño de eyección y controles de calidad
Dos decisiones enlazadas rigen la eyección fiable: dónde entra la fuerza en la pieza y cómo se guía el pasador. Una revisión del dibujo debería resolver ambos puntos antes de que se libere el acero.
Distribución de fuerza
Múltiples pines deben repartir la carga mediante almohadillas o nervios rígidos y no cosméticos; las áreas de contacto pequeñas pueden dañar las piezas calientes.nnLas caras de contacto contorneadas o anguladas requieren control anti-rotación para que el pin no pueda cambiar su posición de apoyo.
Guiado y Retorno
Los pines largos y esbeltos requieren soporte de guía y una revisión de pandeo bajo la fuerza de expulsión máxima. La holgura debe permitir el movimiento sin juego lateral excesivo, agarrotamiento o caminos de rebabas.nnLas placas expulsoras, los elementos de guía y las características de retorno positivo a juego deben revisarse durante todo el recorrido.
Superficie y Ventilación
Los extremos de los pines deben apoyarse en almohadillas, resaltos o caras ocultas siempre que la apariencia sea crítica. Las características profundas pueden utilizar una holgura de pin controlada para la ventilación, pero el camino de ventilación no debe marcar ni generar rebabas en la pieza.nnLa lubricación requiere un lubricante aprobado definido y un intervalo de mantenimiento, especialmente para ajustes deslizantes.
Evidencia de Inspección
La revisión de la primera pieza debe comparar el diámetro del pin, la longitud, la geometría de la cabeza, las ubicaciones relacionadas con el datum y el estado de la cara final con el plano aprobado.nnLos registros de pedidos deben vincular certificados de material, evidencia de tratamiento térmico o dureza cuando se especifique, resultados dimensionales, nivel de revisión y disposición de inspección.
7. Elección de un Fabricante de Pines Expulsores
Dos proveedores pueden cotizar el mismo plano y, sin embargo, utilizar diferentes disciplinas de revisión, control de procesos e inspección. Seleccione un fabricante por la evidencia que pueda proporcionar antes de la entrega, no solo por el precio unitario.
| Área de Evaluación | Evidencia a solicitar | Pregunta de RFQ |
|---|---|---|
| Revisión del plano | Comentarios de CTQ y datum | ¿Qué riesgos ve? |
| Control de procesos | Ruta y plan de tratamiento térmico | ¿Cuándo se realiza el rectificado final? |
| Inspección | Muestra de método e informe | ¿Cómo se miden los CTQ? |
| Trazabilidad | Vinculación de material y revisión | ¿Qué registros se envían con las piezas? |
| Entrega | Plan de programación y embalaje | ¿Cómo se comunican los retrasos? |
Revisión del Plano y Control de Procesos
Una revisión del plano debe identificar dimensiones CTQ (Características Críticas para la Calidad), datums, tolerancias, acceso a la herramienta, necesidades de EDM o rectificado, secuencia de tratamiento térmico y método de inspección.nnDos preguntas de RFQ (Solicitud de Cotización) son importantes: ¿Qué dimensiones requieren control antes y después del tratamiento térmico? ¿Cómo se reconocerán y liberarán los cambios de revisión?
Evidencia de Material e Inspección
Una ruta fiable vincula la documentación del material, los registros de mecanizado, los requisitos de tratamiento térmico y la inspección final al pedido y la revisión.nnDos preguntas útiles son: ¿Qué certificado, evidencia de dureza e informe de inspección pueden acompañar el envío? ¿Qué método de medición verifica cada diámetro, longitud y requisito de superficie críticos?
Preparación para la Entrega y Exportación
Un pedido de prototipo debe probar la velocidad de comunicación, la protección del embalaje, el etiquetado, la documentación de exportación y las actualizaciones realistas de los plazos de entrega antes de la producción en bajo volumen.nnDos preguntas exponen la calidad de la planificación: ¿Cuál es el cronograma proceso por proceso? ¿Qué contingencia se aplica si la inspección encuentra una no conformidad?
8. Errores comunes al comprar expulsores
Un plano 2D que solo indica diámetro y longitud deja el sistema de expulsión insuficientemente especificado. Los errores de adquisición suelen aparecer más tarde en forma de atascos, marcas de expulsor, desgaste prematuro, retrabajos o tiempos de inactividad no planificados de la herramienta.
Especificar las condiciones de funcionamiento
El grado de resina, el contenido de relleno, la temperatura del molde, el tiempo de ciclo y las carreras esperadas influyen en la carga, la abrasión y la exposición al calor. Indique estos datos antes de seleccionar el acero, la dureza, el recubrimiento o el nitrurado.nnUn tamaño nominal de pasador por sí solo no puede establecer el ajuste, la rectitud, el acabado superficial o la holgura de trabajo. Defina las dimensiones críticas, las referencias de datum, la descentramiento admisible y el método de inspección.
Proteger la apariencia de la pieza
El contacto del expulsor en una superficie Clase A o de exhibición puede dejar marcas de testigo, variación de brillo o deformación local. Mueva el contacto a una almohadilla oculta, una nervadura, un casquillo o un área no cosmética aprobada deliberadamente.nnUna cara de pasador contorneada o angulada puede girar durante ciclos repetidos. Especifique una característica antirotación acanalada, en forma de D o equivalente cuando la orientación afecte al contacto.
Comprar contra criterios de aceptación
Un pedido de compra sin material, tratamiento térmico, acabado, cantidad, revisión y criterios de aceptación no puede respaldar una decisión de recepción coherente. Adjunte el plano controlado y exija la evidencia de inspección emparejada con las características críticas.nnUn precio unitario bajo puede omitir el rectificado, el control del tratamiento, la inspección, el ajuste y el riesgo de reemplazo. Compare el coste total con la vida útil del ciclo, la exposición a desechos, el acceso de mantenimiento y el impacto en la entrega.
9. Del plano a la producción
Una cotización liberada debe definir el pasador y la interfaz del molde antes de que comience el mecanizado. Asigne responsables de ingeniería, calidad, compras y programa para que las decisiones técnicas y los compromisos comerciales sigan siendo rastreables.
Construir el paquete de liberación
Un paquete de planos debe incluir dimensiones 2D, modelo 3D cuando esté disponible, material, tratamiento térmico, cantidad, datum y revisión. Ingeniería es responsable de la geometría; la gestión del programa confirma el contexto de la aplicación y la fecha objetivo.
- Identificar dimensiones críticas y requisitos de superficie
- Indicar la posición del molde, los detalles de acoplamiento y la función de expulsión
- Listar cantidades de prototipo, primer artículo y reposición
Cerrar DFM y cotización
Un ciclo de revisión de planos debe resolver el acceso de mecanizado, el material de rectificado, las necesidades de EDM, el método de inspección y las excepciones antes de la liberación del pedido de compra. SUUXIANG puede proporcionar comentarios sobre la fabricabilidad dentro de su alcance de producción verificado; las compras alinean la cotización, los términos de entrega y la revisión.
- Ingeniería aprueba aclaraciones técnicas
- Compras aprueba términos comerciales
- Calidad aprueba expectativas de inspección
Aprobar y controlar la producción
La aprobación del primer artículo debe comparar los resultados de inspección acordados con el plano y la revisión liberados. Calidad conserva los informes y la disposición de las no conformidades; la gestión del programa dirige cada cambio a través de un control de revisión escrito antes de los pedidos repetidos.
- Definir el formato del informe y los requisitos de muestreo
- Registrar la revisión aprobada y la identificación del lote
- Planificar el disparador de nuevo pedido y la cantidad prevista
10. Precios de los expulsores y factores de coste
Un paquete de planos completo es el punto de partida para una cotización defendible. La calidad del material, el diámetro del pasador y la longitud terminada establecen el tiempo de stock y mecanizado; los cuerpos escalonados, las puntas contorneadas, las chaveteras, los diámetros pequeños o las secciones largas y esbeltas aumentan el tiempo de preparación, el riesgo de acceso a la herramienta y el tiempo de ciclo.nnEl precio debe distinguir un pasador recto estándar de una pieza basada en planos. Las tolerancias estrictas de diámetro o concentricidad, el mecanizado de puntas, el tratamiento térmico, el acabado, los informes de inspección, el embalaje protector y la programación acelerada deben cotizarse como requisitos definidos, no como inclusiones asumidas.
| Niveles de cantidad | Impacto de los factores de coste | Implicación en el plazo de entrega |
|---|---|---|
| 1–5 piezas | La preparación, la programación, la inspección del primer artículo y el embalaje individual son los elementos dominantes. | Permita la revisión y la planificación del proceso antes de la entrega. |
| 6–25 piezas | El coste de preparación se distribuye entre más piezas; el material o tratamiento especial sigue siendo significativo. | La programación por lotes suele mejorar la eficiencia. |
| 26–100 piezas | El mecanizado e inspección repetidos pueden reducir el coste unitario cuando el plano no cambia. | Confirme la disponibilidad del material y el muestreo de inspección. |
| Pedido urgente | La programación prioritaria, las operaciones divididas y una logística más rápida pueden añadir costes. | El plazo factible depende de la evidencia del material, el tratamiento y la capacidad. |
Suba el plano de sus expulsores SUUXIANG para su revisión
Incluya modelos, requisitos de material y tratamiento térmico, cantidad, dimensiones críticas, necesidades de inspección y fecha de entrega prevista para una revisión de fabricación rigurosa.