
Placas de Desgaste para Moldes Fabricadas Según Sus Dibujos
SUUXIANG revisa las dimensiones críticas, planifica el mecanizado CNC, electroerosión y rectificado, y luego inspecciona las placas de desgaste del molde según sus requisitos verificados.
Configuraciones Representativas de Placas de Desgaste para Moldes


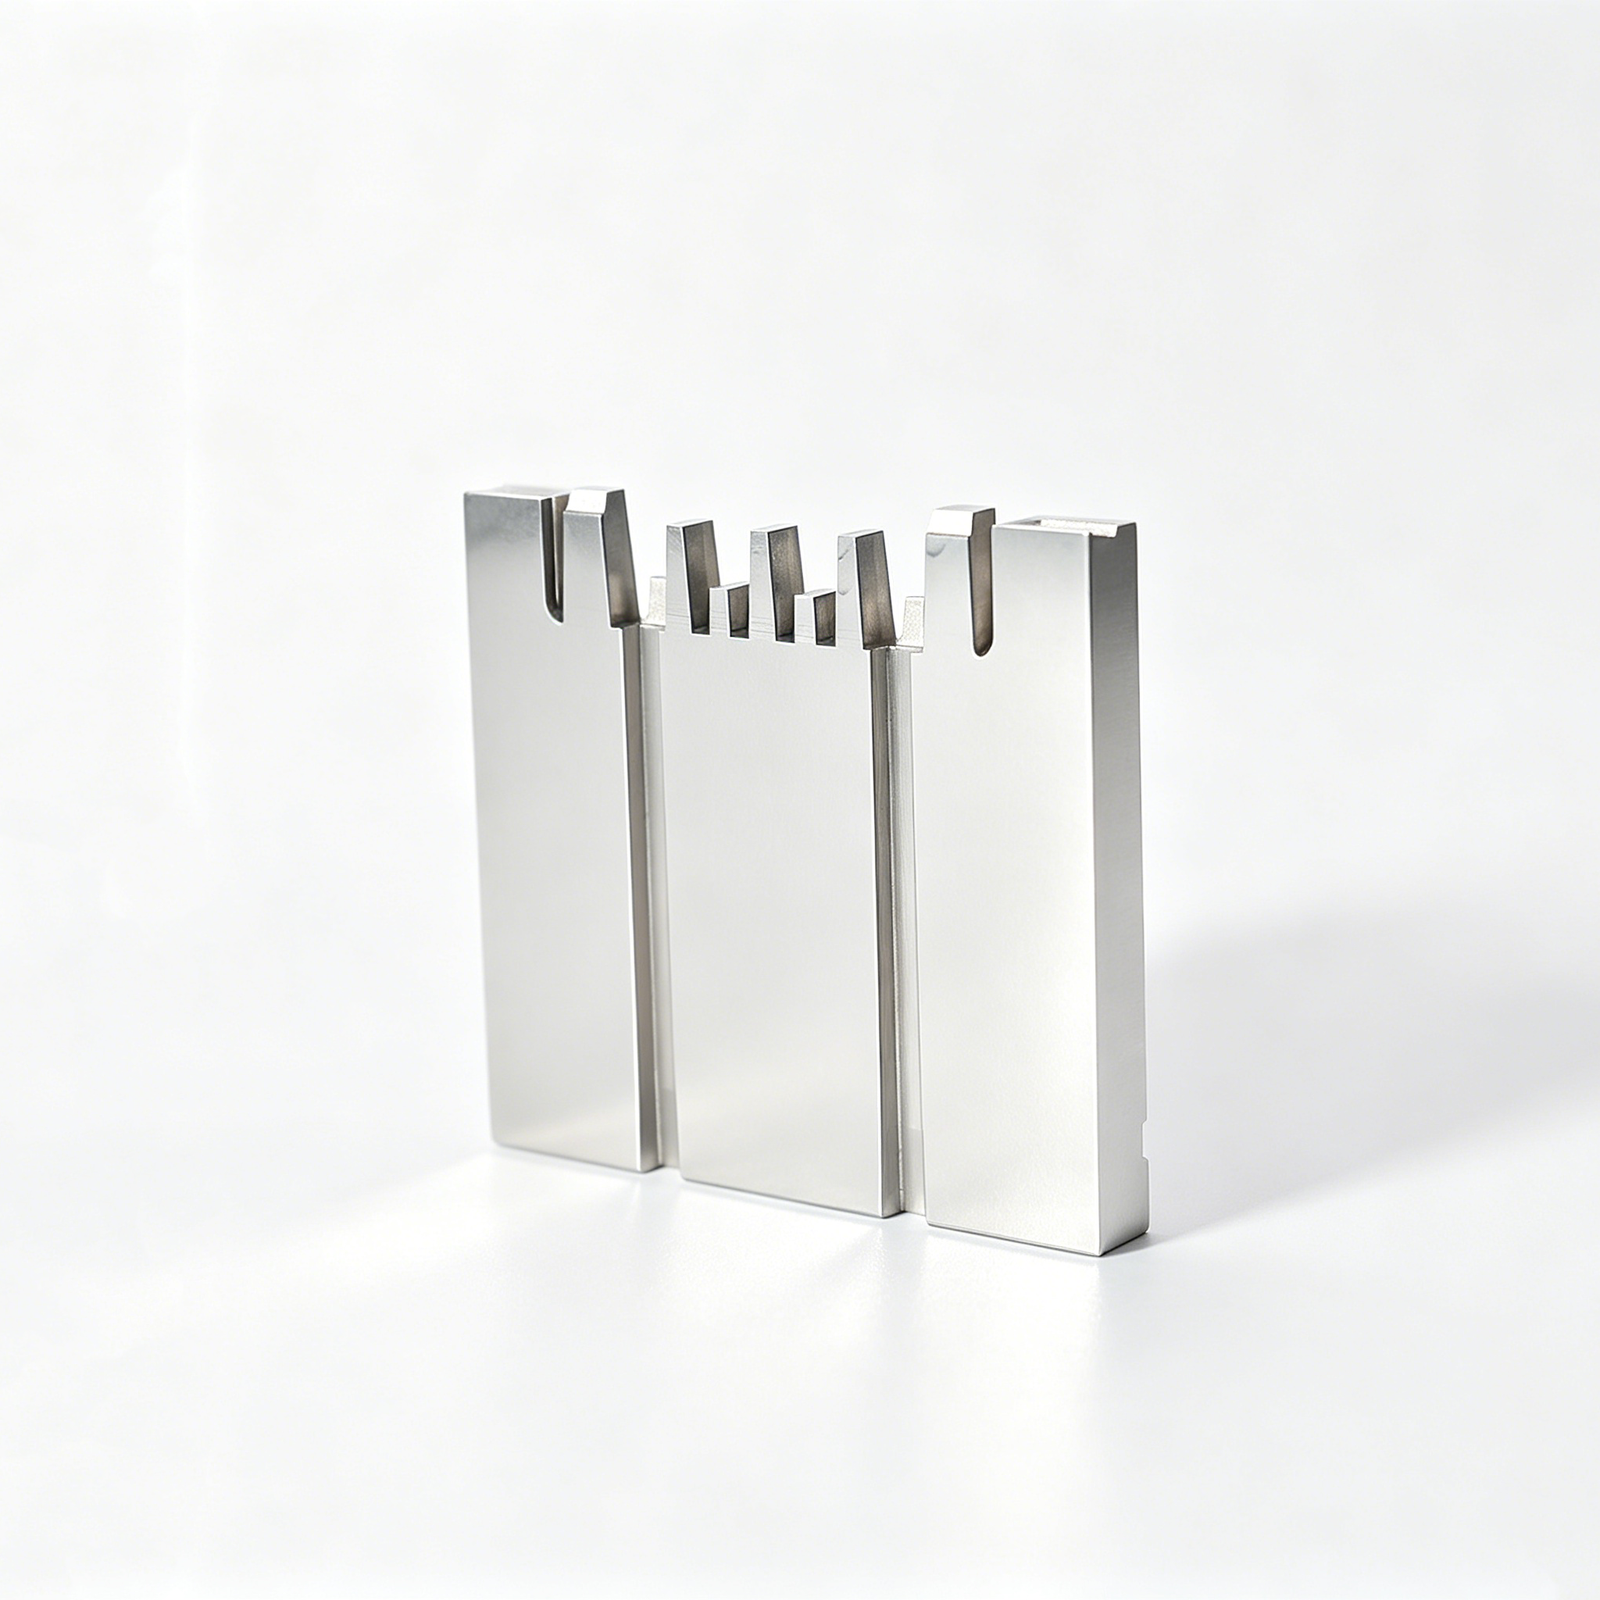
Related Mold Wear Plate Components and RFQ







Por Qué los Equipos de Ingeniería Eligen SUUXIANG para Placas de Desgaste de Moldes
Un flujo de trabajo basado en dibujos centrado en la fabricabilidad, las dimensiones críticas, el acabado coordinado y la evidencia de inspección antes de los compromisos de producción.
DFM Antes de la Cotización
Revisamos la claridad del dibujo, el acceso a la herramienta, la estrategia de los puntos de referencia y los riesgos de fabricación antes de alinear la ruta propuesta con sus requisitos.
Dimensiones Críticas Priorizadas
Las características críticas para la calidad se identifican temprano para que la planificación del mecanizado, la electroerosión, el rectificado y la inspección sigan las dimensiones que rigen el rendimiento.
Rutas de Proceso Coordinadas
El u003ca href=u0022/cnc-machining-services/u0022u003emecanizado CNCu003c/au003e, la electroerosión por hilo o penetración, el rectificado de precisión y el ajuste se planifican como operaciones conectadas en lugar de procesos aislados.
Alineación del Plan de Inspección
Los métodos de medición, las necesidades de informes, las prioridades de superficie y los criterios de aceptación se aclaran contra el dibujo antes de preparar la documentación final de inspección.
Visibilidad de Revisiones
Las revisiones de los dibujos, las preguntas de fabricación y la coordinación de la entrega permanecen visibles durante todo el proyecto para respaldar decisiones controladas y una comunicación rastreable.
Placas de Desgaste para Moldes y Familias de Componentes de Precisión
Mecanizado, electroerosión, rectificado e inspección basados en dibujos para componentes de moldes y herramientas configurables con dimensiones críticas, condiciones de desgaste y requisitos de documentación definidos antes de la producción.

Servicios de Mecanizado CNC
Servicios de mecanizado CNC de precisión para placas de desgaste basadas en dibujos y componentes relacionados, planificados en función de la condición del material, las dimensiones críticas, las referencias de puntos de referencia, el acceso a la herramienta y los requisitos de inspección antes de liberar la producción.
Upload a Drawing
Fresado CNC
Servicios personalizados de fresado CNC para placas, cavidades, avellanados, ranuras de lubricación, características de localización y patrones de montaje. Revise el acceso de mecanizado, la estrategia de sujeción, las necesidades de planitud y el stock de acabado frente al dibujo y las condiciones de acoplamiento.
Upload a Drawing
Torneado CNC
Servicios de torneado CNC de precisión para piezas rotativas de moldes y herramientas como casquillos, collares, manguitos, pasadores y espaciadores. Las relaciones de diámetro, la concentricidad, las ubicaciones de los hombros, la condición del material y las necesidades de procesos secundarios deben definirse en la solicitud de presupuesto.
Upload a Drawing
Mecanizado de 5 Ejes
El mecanizado CNC de 5 ejes permite contornos complejos, características anguladas, requisitos de acceso profundo y geometría multifacética con menos configuraciones, siempre que el diseño de la pieza lo justifique. La viabilidad depende del alcance de la herramienta, la sujeción, la estrategia de referencia, el material y las ubicaciones de tolerancia críticas.
Upload a Drawing
Mecanizado Swiss y Micro
El mecanizado Swiss y el micro mecanizado permiten la fabricación de pasadores, ejes, manguitos, contactos y características torneadas en miniatura de pequeño diámetro. La revisión de los planos debe identificar geometrías frágiles, requisitos de concentricidad, condición de los bordes, método de inspección, material y la cantidad de producción requerida.
Upload a Drawing
Electroerosión por Hilo y por Penetración
Los servicios de electroerosión por hilo y por penetración abordan materiales endurecidos, geometrías internas afiladas, ranuras estrechas, perfiles detallados y características inaccesibles por corte convencional. La planificación del proceso considera la estrategia de la trayectoria del hilo o del electrodo, los requisitos de acabado, las consideraciones sobre la capa de recubrimiento y los puntos de inspección.
Upload a Drawing
Rectificado de Precisión
El rectificado de precisión de superficies y perfiles se utiliza cuando la planitud, el paralelismo, el control dimensional, la precisión del perfil o la condición de la superficie son críticos. El material de rectificado, la secuencia de tratamiento térmico, las superficies de referencia y el método de medición deben acordarse antes de que comience el mecanizado.
Upload a Drawing
Insertos de Núcleo y Cavidad para Moldes
Los insertos de núcleo y cavidad de moldes de precisión se fabrican a partir de planos del cliente para aplicaciones de moldeo que requieren geometría de partición controlada, detalle de cavidad, características relacionadas con la refrigeración y relaciones de acoplamiento. El material, el tratamiento térmico, los requisitos de electroerosión, el alcance del acabado y las prioridades de inspección se revisan por proyecto.
Upload a Drawing
Componentes de Expulsores y Expulsión
Los expulsores, manguitos y componentes de expulsión se configuran en función de la geometría, el ajuste, la exposición al desgaste y el movimiento dentro del molde. Defina el diámetro de trabajo, la relación de guiado, los requisitos de dureza o tratamiento, la condición de la superficie y las dimensiones de los componentes de acoplamiento para su revisión.
Upload a Drawing
Pines de Núcleo, Componentes de Guía y Localización
Los pines de núcleo, los pines de guía y los componentes de localización se producen según las interfaces definidas en el plano que controlan la alineación del molde, la formación de características y el ensamblaje repetible. El diámetro crítico, la longitud de engagement, la concentricidad, el material, la secuencia de tratamiento y los requisitos de inspección guían la ruta del proceso.
Upload a Drawing
Correderas, Elevadores, Puertas y Accesorios para Moldes
Las correderas, elevadores, puertas y accesorios de moldes se planifican como componentes interactivos en lugar de formas aisladas. SUUXIANG revisa las superficies de desplazamiento o engagement, el juego, las áreas de desgaste, las disposiciones de lubricación, el acceso de mecanizado, las necesidades de electroerosión y las dimensiones críticas relacionadas con el ensamblaje.
Upload a Drawing
Componentes para Moldes de Conectores
Los componentes de moldes de conectores de precisión soportan los requisitos de herramientas para conectores de paso fino, multicavidad y alta repetibilidad. La revisión de fabricación se centra en micro-características, relaciones de pines y cavidad, control de referencia, áreas de desgaste, condición del material, estrategia de electroerosión y evidencia de inspección.
Upload a Drawing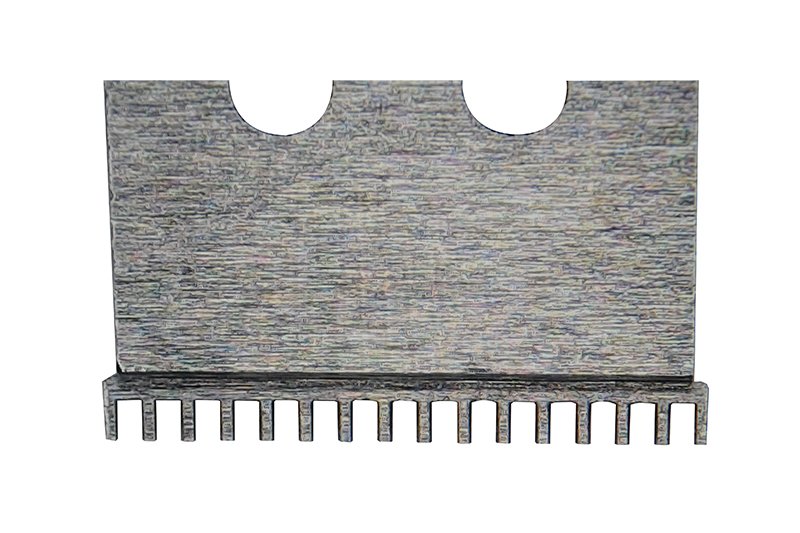
Componentes de Troqueles de Estampación
Los componentes de troqueles de estampación de precisión pueden incluir punzones, matrices, insertos, guías, placas y piezas relacionadas con la conformación fabricadas según el plano suministrado. El material, la dureza, las relaciones de juego, la condición de los bordes, la tolerancia de rectificado y las superficies relacionadas con el desgaste requieren una revisión específica del proyecto.
Upload a Drawing
Utillajes para Inyección, MIM, CIM y Sobremoldeo
Los componentes de utillajes para inyección, MIM, CIM y sobremoldeo se soportan cuando los requisitos entran dentro del alcance de producción verificado. Los planos deben aclarar el material moldeado, las condiciones de partición y cierre, las interfaces de los insertos, las características críticas, los requisitos de tratamiento y las expectativas de inspección a nivel de componente.
Upload a Drawing
Materiales de Mecanizado
Los materiales de mecanizado CNC se seleccionan según el plano, la aplicación, las condiciones de desgaste, la secuencia de tratamiento, la exposición a la corrosión y la maquinabilidad. Indique el grado requerido o una alternativa aprobada, la condición del material, las necesidades de trazabilidad y cualquier requisito de certificación especificado por el cliente con la solicitud de presupuesto (RFQ).
Upload a Drawing
Acabados Superficiales y Tratamiento Térmico
Los acabados superficiales y el tratamiento térmico se coordinan en función de las superficies funcionales, la resistencia al desgaste, las consideraciones de corrosión, el movimiento dimensional y las necesidades de rectificado o electroerosión posteriores al tratamiento. Especifique el acabado requerido, el recubrimiento o tratamiento, la rugosidad superficial, las necesidades de enmascaramiento y las expectativas de verificación.
Upload a Drawing
Calidad, Metrología y Documentación
La inspección de precisión, la metrología y la documentación de calidad se alinean con el plano y el plan de inspección acordado. Identifique las dimensiones críticas para la calidad, el esquema de referencia, las expectativas de muestreo o inspección completa, el formato del informe, la documentación del material, el nivel de revisión y los requisitos de trazabilidad antes de la producción.
Upload a Drawing
Prototipado y Producción de Bajo Volumen
El prototipado rápido y la fabricación de bajo volumen soportan la evaluación basada en planos, piezas de repuesto, utillaje piloto y cantidades de producción controladas. Una RFQ efectiva incluye el plano y modelo actuales, el material, la cantidad, las dimensiones críticas, la documentación de calidad, el estado de revisión y la fecha de entrega objetivo.
Upload a DrawingMateriales para Placas de Desgaste y Componentes de Guiado para Moldes

Acero para Herramientas Pre-templado
Una opción práctica para placas de desgaste de moldes de uso general, superficies de guía y componentes de soporte donde se requiere un mecanizado estable y una resistencia moderada al desgaste. Confirme la dureza suministrada, el acabado superficial y cualquier requisito de alivio de tensiones posterior al mecanizado durante la revisión.

Acero para Herramientas de Trabajo en Caliente
Adecuado para componentes deslizantes exigentes donde la tenacidad y la estabilidad térmica son importantes, incluidos moldes expuestos a ciclos de temperatura repetidos. La secuencia de tratamiento térmico, el material de desbaste para rectificado y la estrategia de electroerosión por hilo deben definirse antes de comprometer las dimensiones finales.

Acero para Herramientas de Trabajo en Frío
Utilizado para aplicaciones de guiado de alto desgaste y contacto con matrices donde una mayor dureza puede mejorar la resistencia a la abrasión. Su condición más dura requiere una cuidadosa consideración de la tolerancia de mecanizado, la planificación de la electroerosión por hilo y el acabado controlado de las caras deslizantes críticas.


Bronce de Aluminio
Una opción orientada a rodamientos para interfaces deslizantes que requieren un comportamiento favorable anti-agarrotamiento frente a componentes de acero de acoplamiento. La selección del grado, el enfoque de lubricación, los detalles de los bolsillos o ranuras y las tolerancias de ajuste deben evaluarse a partir del plano de la aplicación.
Rutas de Proceso para Placas de Desgaste de Moldes

Fresado CNC
El fresado CNC establece perfiles de placa, cavidades, patrones de agujeros y caras de referencia a partir del plano aprobado. Se revisa el acceso de la herramienta, la secuencia de datos y la tolerancia de mecanizado para soportar una geometría estable antes del acabado posterior.

Electroerosión por Hilo
La electroerosión por hilo se considera para perfiles internos precisos, ranuras estrechas y características de materiales duros donde una herramienta de fresado no puede lograr el acceso requerido. La trayectoria del hilo, los agujeros de inicio y la condición final del material de desbaste se revisan con el plano.

Electroerosión por Penetración
La electroerosión por penetración soporta cavidades profundas, detalles internos afilados y características formadas que requieren una estrategia de electrodo. El diseño del electrodo, la tolerancia de chispa, el requisito de superficie y las necesidades de acabado posteriores se definen para el componente específico.

Rectificado de Precisión
El rectificado de precisión acerca las caras y espesores designados a los requisitos dimensionales y de superficie especificados. El material de desbaste para rectificado, la secuencia de tratamiento térmico, el control de datos y el método de medición deben estar alineados antes de comprometer la ruta de acabado.

Ajuste de Componentes
El ajuste comprueba la relación funcional entre las placas de desgaste del molde y sus correderas de acoplamiento, elementos de guía o ensamblajes móviles cuando la información del proyecto proporcionada lo soporta. Las áreas de contacto y las prioridades relacionadas con el ensamblaje siguen controladas por la revisión aprobada.

Inspección Final
La inspección final sigue el plan específico del pedido para dimensiones críticas, datos, superficies y requisitos de informes. Los resultados y la documentación se comparan con la revisión del plano aprobado para que los equipos de ingeniería y calidad puedan revisar la evidencia trazable.
Características Configurables de Placas de Desgaste de Moldes

Patrones de Agujeros de Montaje
Especifica agujeros pasantes, avellanados, roscados y patrones personalizados para una instalación segura. SUUXIANG revisa el acceso a herramientas, tolerancias posicionales, referencias de datum y requisitos de piezas de acoplamiento antes de la planificación de la producción.

Ranuras de lubricación
Se pueden definir ranuras, cavidades y conductos de lubricación para interfaces deslizantes donde la aplicación lo requiera. La revisión del plano considera la geometría de la ranura, la intersección de superficies, la secuencia de mecanizado y el acceso para la inspección.

Elementos de Localización
Añade espigas, ranuras de localización, hombros o bordes de referencia para soportar un montaje repetible. Las relaciones críticas deben identificar los datum funcionales para que el mecanizado y la inspección puedan seguir la condición de montaje prevista.

Requisitos de Acabado Superficial
Define superficies de apoyo, caras rectificadas, chaflanes y prioridades de acabado donde el rendimiento de deslizamiento o el ajuste dependan de ellos. La ruta del proceso puede tener en cuenta el material de rectificado, las necesidades de electroerosión (EDM) y el método de medición.

Marcas de Identificación de Piezas
Los números de pieza, identificadores de revisión, marcas de orientación y referencias de lote pueden añadirse donde se necesite trazabilidad. Proporciona la ubicación de marcado, los requisitos de caracteres y cualquier restricción en superficies funcionales o cosméticas.
Sobre las Placas de Desgaste para Moldes SUUXIANG
SUUXIANG es la única marca comercial pública de Dongguan SuuXiang Precision Mold Co., Ltd., establecida en 2010 en Chang’an Town, Dongguan, Guangdong, China. Fundada por XiaoCheng Huang, la empresa apoya a equipos globales de ingeniería y abastecimiento con la producción basada en planos de placas de desgaste para moldes, componentes de moldes de precisión, utillajes para conectores, componentes de troqueles y piezas mecanizadas a medida por CNC.
Nuestro trabajo integra el fresado y torneado CNC, el mecanizado multieje, la electroerosión (EDM), el rectificado de precisión, el ajuste y la inspección en una ruta de fabricación controlada. Antes de cotizar o producir, revisamos planos, dimensiones críticas, datum, requisitos de material y tratamiento térmico, acceso de mecanizado, expectativas de superficie y necesidades de inspección.
Lo que distingue a SUUXIANG es la comunicación disciplinada del proyecto en torno a la fabricabilidad, el control de revisiones y la inspección trazable. En lugar de tratar las placas de desgaste para moldes como un artículo genérico de catálogo, alineamos el plan del proceso con el plano, el contexto de la aplicación, las prioridades de calidad, la cantidad y los requisitos de entrega suministrados para cada proyecto.

Cómo Fabricamos Placas de Desgaste para Moldes de Forma Fiable
Revisión DFM y de Datum
Cada proyecto de placa de desgaste para moldes comienza con el plano, el contexto de la pieza de acoplamiento, el requisito de material y las dimensiones críticas. SUUXIANG revisa las referencias de datum, las interfaces de montaje, las características de lubricación y las relaciones de tolerancia antes de confirmar una ruta de fabricación práctica.
- Identificar datum funcionales y referencias de inspección
- Revisar posiciones de agujeros, avellanados, ranuras y condiciones de borde
- Señalar riesgos de apilamiento de tolerancias y montaje antes de la producción
- Alinear requisitos de material, tratamiento térmico y superficie

Mecanizado CNC, Electroerosión y Acceso
La selección del proceso se rige por los requisitos geométricos y funcionales, no por una receta fija. El mecanizado CNC se encarga de perfiles y características accesibles, mientras que la electroerosión por hilo o por penetración se puede considerar cuando los detalles internos, el material endurecido o el acceso de herramientas requieren un enfoque diferente.
- Adapta el acceso de mecanizado a la geometría de la pieza
- Evalúa la ruta del hilo y los requisitos del electrodo
- Planifica la secuencia de operaciones teniendo en cuenta el tratamiento térmico, si procede
- Mantén la visibilidad de la revisión del plano a través del enrutamiento

Estrategia de Stock para Rectificado
Cuando las superficies de apoyo, deslizamiento o acoplamiento requieran atención de acabado, SUUXIANG planifica la tolerancia de rectificado y la secuencia teniendo en cuenta los planos especificados. El objetivo es proteger las relaciones funcionales una vez evaluadas las operaciones de mecanizado, tratamiento térmico y acabado.
- Define las superficies que requieren consideración para el rectificado
- Conserva las relaciones de los planos durante el acabado
- Revisa los requisitos de planitud, paralelismo y espesor
- Coordina las necesidades de acabado con los componentes de acoplamiento

Inspección y Control de Revisiones
La planificación de la inspección está ligada al pedido, la revisión del plano y las características críticas acordadas. SUUXIANG coordina las expectativas de medición, registra los resultados aplicables y mantiene visible la información de revisión y entrega para que las placas de desgaste de moldes puedan recibirse según los requisitos correctos.
- Confirma las dimensiones críticas para la calidad antes de la entrega
- Selecciona métodos de inspección apropiados para la característica
- Adapta la documentación al plan de inspección verificado
- Controla los cambios de plano antes de que avance la producción afectada

¿Por qué elegir SUUXIANG para placas de desgaste de moldes?
Compara la revisión basada en planos y la planificación controlada de la producción con los flujos de trabajo genéricos de cotización.
← Swipe left or right to view →
Placas de desgaste de moldes: del plano a las piezas inspeccionadas
Un flujo de trabajo controlado mantiene la fabricabilidad, las dimensiones críticas, las expectativas de inspección y los detalles de entrega visibles desde la solicitud de presupuesto hasta el envío.
Revisar paquete de solicitud de presupuesto
Revisamos planos, modelos, material, cantidad, contexto de aplicación, objetivo de entrega y requisitos de inspección para identificar información faltante antes de que comience la planificación de la cotización.
Confirmar DFM y Puntos de Referencia
Ingeniería alinea las dimensiones críticas, la estrategia de puntos de referencia, el apilamiento de tolerancias, el acceso a mecanizado, la secuencia de tratamiento térmico y las rutas de proceso factibles para las placas de desgaste de molde solicitadas.
Planificar Fabricación Controlada
La revisión aprobada guía el mecanizado CNC, la estrategia de electroerosión, la holgura de rectificado, las necesidades de ajuste y los controles en proceso apropiados para la geometría y especificación del componente.
Mecanizar, Electroerosión y Rectificar
La producción sigue la secuencia planificada, combinando fresado, torneado, electroerosión por hilo o penetración, rectificado y ajuste donde sea requerido por las características, la dureza y los requisitos de superficie.
Inspeccionar y Documentar Resultados
Las piezas se comprueban contra el plan de inspección verificado, con las dimensiones críticas, la documentación aplicable, la identidad de la revisión y la documentación del pedido revisadas antes de la entrega.
Empaquetar y Coordinar Entrega
Las piezas liberadas se empaquetan para su envío y los detalles de entrega se coordinan con el cliente, manteniendo la visibilidad del estado del pedido y la documentación final.
Cómo Obtener Placas de Desgaste para Moldes con SUUXIANG
A controlled path from drawing review through approved production and inspection planning.
Envía tu Paquete de Dibujo
Proporciona dibujos 2D, modelos 3D cuando estén disponibles, material, cantidad, dimensiones críticas, requisitos de superficie, necesidades de inspección, objetivo de entrega y contexto relevante de componentes de acoplamiento o aplicación.
Revisar DFM y Presupuesto
Confirmar la estrategia de puntos de referencia, el apilamiento de tolerancias, el acceso a mecanizado, la secuencia de tratamiento térmico, las necesidades de electroerosión o rectificado, el enfoque de inspección, el estado de la revisión, el alcance comercial y las suposiciones de cotización antes del compromiso.
Aprobar Muestras Cuando Sea Necesario
Para proyectos que requieren validación, revisa la evidencia de muestra o primera pieza acordada contra el dibujo, las dimensiones críticas, las prioridades de superficie, los requisitos de ajuste y el plan de inspección antes de la liberación.
Liberar Producción Controlada
Proceder a través de la ruta definida de mecanizado CNC, electroerosión, rectificado, ajuste e inspección, con control de revisión y coordinación de entrega mantenidos contra los requisitos del pedido aprobado.
Revisión de Documentación de Calidad y Certificación
Comentarios del Cliente sobre Placas de Desgaste para Moldes
Reservado para una referencia de cliente aprobada que describa la revisión del plano, la planificación del proceso, la documentación de inspección y un resultado de proyecto verificado antes de su publicación.
Reservado para una referencia de cliente aprobada con una cantidad verificada, requisito dimensional, detalle de control de revisiones y resultado de entrega o inspección documentado.
Reservado para una referencia de cliente aprobada que cubra placas de desgaste para moldes, requisitos de material, dimensiones críticas y un resultado de producción específico respaldado por registros del proyecto.
Preguntas Frecuentes sobre Placas de Desgaste para Moldes para Preparar la Solicitud de Presupuesto
Practical answers for buyers preparing drawing-based mold wear plate inquiries.
¿Qué información debo incluir en una solicitud de presupuesto para placas de desgaste para moldes?
¿Puede SUUXIANG presupuestar placas de desgaste para moldes personalizadas sin un número de pieza estándar?
¿Qué MOQ se aplica a las placas de desgaste para moldes personalizadas?
¿Puedo solicitar una muestra antes de lanzar una mayor cantidad de producción?
¿Qué tolerancias puede mantener SUUXIANG en las placas de desgaste de moldes?
¿Qué materiales son adecuados para las placas de desgaste de moldes?
¿Qué documentos de inspección se pueden solicitar con un pedido?
¿Cómo se manejan los dibujos, las revisiones y la propiedad intelectual durante el presupuesto y la producción?
La guía completa del comprador para placas de desgaste de moldes
Utilice este marco de decisión para especificar placas de desgaste de moldes, comparar materiales y estrategias de lubricación, evaluar proveedores basados en dibujos, controlar costos y tiempos de entrega, y evitar errores de ajuste, tolerancia y desgaste prematuro.
1. ¿Qué son las placas de desgaste de moldes?
In mold and die work, a mold wear plate is a replaceable bearing-and-wear interface between moving members. It carries controlled sliding contact so the mating slide, lifter, cam, or guided assembly is supported and the intended sacrificial surface absorbs wear.nnA structural plate primarily carries mold-body stiffness or fastening load, whereas a mold wear plate establishes a defined sliding interface, contact area, and replacement path. It also differs from an abrasion liner, which protects equipment from bulk-material erosion rather than controlling positional motion between precision mating components.nnThe specification should begin with the motion or failure problem the plate must solve. State whether it guides travel, resists side load, protects a more costly component, stabilizes alignment, or reduces maintenance; then relate that function to drawing datums, mating surfaces, travel path, lubrication approach, and inspection priorities.
2. Cómo evolucionaron las placas de desgaste de moldes
Las interfaces de desgaste de acero sobre acero han dependido tradicionalmente de lubricante aplicado, vinculando la condición de la cara de apoyo a la disciplina de mantenimiento y los intervalos de servicio. A medida que los deslizamientos, elevadores y acciones impulsadas por leva añadieron recorrido y carga lateral, las caras de apoyo reemplazables se volvieron preferibles a la reelaboración de un miembro de molde más grande.nnLas prácticas estandarizadas de componentes en pulgadas y métricas hicieron que las interfaces reemplazables fueran más prácticas. Por lo tanto, los patrones de agujeros, el grosor, las ubicaciones de referencia y el espacio de acoplamiento deben definirse en el registro de diseño en lugar de tratarse como suposiciones de taller.nnEl bronce de aluminio puede proporcionar una superficie de apoyo disímil donde el comportamiento de deslizamiento y la compatibilidad del material de acoplamiento requieren una evaluación separada. Las configuraciones autolubricantes de grafito pueden reducir la dependencia de la lubricación aplicada de rutina, pero la colocación del grafito debe coincidir con la trayectoria de recorrido cargada y no reemplaza el control de alineación o el espacio libre.
3. Tipos de placas de desgaste de moldes
La geometría debe seguir la trayectoria de deslizamiento y la trayectoria de fuerza antes de seleccionar el material o el acabado. El dibujo debe mostrar el miembro de acoplamiento, la referencia instalada, la dirección de recorrido, el área de contacto y las restricciones de acceso de servicio.
Placas planas y rectangulares

Dos caras planas soportan cargas de deslizamiento lineal en bases de moldes, conjuntos de expulsores o deslizamientos simples. La longitud, el ancho, el grosor, los agujeros de montaje y los avellanados de la placa determinan el área de apoyo y el acceso de reemplazo.nnUna interfaz rectangular se adapta al recorrido recto cuando la carga permanece normal a la cara de contacto. Especifique la cara de trabajo, los bordes de alivio, el acabado de la superficie de acoplamiento y las relaciones de referencia a agujero.
Guías, ángulos y talones
Dos guías o placas laterales opuestas restringen el movimiento de deslizamiento lateral a lo largo de una pared lateral guiada. El espacio lateral, el método de precarga, la dirección de sujeción y el acceso a la lubricación afectan el riesgo de agarrotamiento.nnUna placa angular o de talón resiste cargas de cierre o empuje lateral en una interfaz inclinada. Defina el ángulo, la longitud de contacto proyectada, la posición de parada y si se produce un impacto antes del cierre completo.
Placas de leva, guiadas y personalizadas
Dos caras de leva de permanencia gestionan el recorrido donde una leva entra, permanece o regresa. Muestre la trayectoria de la leva, la ubicación de la permanencia, el tiempo de contacto, la dirección del empuje y el borde de rotura admisible.nnUna placa contorneada o de cambio rápido se adapta a contactos no rectangulares o a reemplazos de mantenimiento planificado. Proporcione la geometría de acoplamiento 3D, las características de acoplamiento, el método de extracción, la referencia de intercambiabilidad y el patrón de agujeros controlado por revisión.
4. Materiales para las placas de desgaste del molde
La elección del material comienza con la presión de contacto, la velocidad de carrera, el acceso a la lubricación y la superficie de acoplamiento. Se deben evaluar el acero para herramientas, el bronce de aluminio y las configuraciones con grafito en función de la aplicación, en lugar de seleccionarlos como opciones predeterminadas intercambiables.
| Material | Fortalezas | Limitaciones | Aplicación típica | Necesidad de lubricación |
|---|---|---|---|---|
| Acero para herramientas templado | Resistencia a altas cargas | Riesgo de agarrotamiento | Guías y correderas | Aceite o grasa habitual |
| Acero pretemplado | Mecanizable, estable | Menor resistencia al desgaste | Placas de uso moderado | Aceite o grasa habitual |
| Bronce de aluminio | Antigarrrotamiento, resistencia a la corrosión | Más blando que el acero | Correderas de acoplamiento de acero | Recomendado |
| Bronce con grafito | Lubricación intermitente | Desgaste del tapón, mayor coste | Correderas de acceso limitado | Acceso externo reducido |
| Acero recubierto o carburo | Resistencia a la abrasión | Coste, acabado difícil | Servicio severo verificado | Dependiente de la aplicación |
Empareja el deslizamiento
El acero para herramientas templado es ideal para guías de acero sobre acero de alta carga y bien lubricadas, pero una dureza similar puede agarrotarse cuando falla el suministro de aceite. El acero pretemplado se mecaniza con mayor facilidad y es adecuado para placas de uso moderado donde el temple posterior al mecanizado no es deseable.
Usa el bronce estratégicamente
El bronce de aluminio proporciona una superficie de acoplamiento disímil que ayuda a reducir el agarrotamiento del acero sobre acero y ofrece una útil resistencia a la corrosión. El bronce con incrustaciones de grafito se justifica cuando el acceso a la grasa es intermitente, aunque los tapones no reemplazan la holgura, la alineación o el control de la contaminación.
5. Opciones de placas de desgaste para moldes
El dibujo 2D debe convertir la carga de deslizamiento, la carrera, la lubricación y las restricciones de montaje en requisitos de placa fabricables. SUUXIANG revisa estas entradas antes de seleccionar una ruta de CNC, electroerosión, rectificado e inspección.
Definir El Envolvente Funcional

La longitud, anchura, espesor total, patrones de agujeros, avellanados, características de espigas, cavidades de alivio, radios y chaflanes deben medirse a partir de referencias identificadas. El dibujo debe distinguir las caras de montaje de la cara de desgaste de deslizamiento y especificar las trayectorias de herramienta accesibles.
Especificar Superficie y Lubricación
La cara de deslizamiento debe indicar su requisito de acabado superficial, la geometría de la ranura de aceite o la disposición de los tapones de grafito, en lugar de depender de una descripción visual. Los requisitos de tratamiento térmico y recubrimiento necesitan notas de secuencia, ya que el acabado, el material de rectificado y la inspección final pueden depender de ellos.
Controlar Interfaces y Evidencias
Las dimensiones críticas necesitan tolerancias explícitas, referencias de datum, controles geométricos cuando sea necesario y un método de inspección declarado. Los componentes de acoplamiento emparejados deben suministrarse como dibujos o modelos para que SUUXIANG pueda revisar la holgura, el patrón de contacto, el ajuste, el marcado, el nivel de revisión y las expectativas de informes.
6. Detalles Críticos de Calidad y Construcción
Una placa de desgaste se acepta como parte de un sistema de deslizamiento, no como un rectángulo aislado. Su cara de apoyo, las características de montaje y los detalles de lubricación deben preservar la relación prevista con la corredera o guía de acoplamiento.
Geometría de Apoyo
La planitud, el paralelismo y el espesor acabado deben controlarse a partir de referencias funcionales identificadas en el dibujo. Una placa combada o una variación de espesor desplaza el contacto hacia un borde, aumentando la carga local y acelerando el desgaste en ambas superficies de acoplamiento.
- Especificar planitud en la cara de apoyo.
- Especificar paralelismo con la referencia de montaje.
- Definir tolerancia de espesor después del acabado.
Montaje Y Bordes
La ubicación del agujero y la tolerancia posicional deben hacer referencia al mismo esquema de datum utilizado por la placa del molde o la guía. Los agujeros, avellanados y bordes sin rebabas evitan el asiento incorrecto, la acumulación de residuos y las interferencias durante el montaje o la carrera de la corredera.
- Indicar el diámetro del agujero y la tolerancia posicional.
- Definir la geometría del avellanado o escariado.
- Requerir la eliminación de rebabas sin redondear los bordes de apoyo.
Lubricación y Verificación
El tratamiento térmico puede distorsionar la geometría, por lo que el material de rectificado, el momento de la inspección final y los requisitos de dureza deben figurar en el plan de proceso. Para tapones de grafito o ranuras de lubricación, especifique el patrón, la profundidad, la retención y la exclusión de los bordes de apoyo críticos; registre los resultados medidos por revisión y método de inspección.
- Inspeccionar la geometría final después del tratamiento térmico.
- Confirmar que los tapones de grafito están bien sujetos.
- Identificar el equipo de medición y el formato del informe.
7. Cómo elegir un fabricante
Tres documentos deben ser la base para la selección del proveedor: el plano 2D controlado, el modelo 3D y la hoja de especificaciones. Pida a los licitadores que identifiquen los puntos de referencia, las dimensiones críticas, el estado del material y el método de inspección antes de la cotización.
Evaluar la Revisión de Ingeniería
Una revisión del plano debe devolver un plan anotado para el acceso a herramientas, el material de rectificado, las características de EDM y la secuencia de tratamiento térmico. Un equipo capaz señala las tolerancias ambiguas en lugar de asumirlas en silencio.
Verificar Registros y Primeros Artículos
Cada lote de material debe enlazarse con el pedido, el certificado de material, el registro de tratamiento térmico cuando sea necesario y el informe de inspección final. Solicite un primer artículo o una pieza de muestra antes de liberar un lote de bajo volumen.
Poner a prueba la disciplina de comunicación
Dos pruebas de respuesta exponen la disciplina del proyecto: envíe una revisión controlada y una no conformidad hipotética. Confirme el acuse de recibo, la contención, el formato de acción correctiva, el embalaje serializado y la protección de las caras rectificadas durante el transporte.
8. Errores comunes en placas de desgaste para moldes
Dos decisiones tempranas —la combinación de materiales y la lubricación— a menudo determinan si una placa funciona sin problemas o se agarrota. Una revisión completa del plano debería exponer estos riesgos antes de que comience el mecanizado.
Desajuste de material y lubricación
Un único valor de dureza no es un método de selección de materiales: las superficies de contacto incompatibles pueden agarrotarse o desgastarse prematuramente. Especifique ambos materiales de contacto, la dirección de la carga, el lubricante o el diseño autolubricante, y el acceso de mantenimiento.nDos superficies de funcionamiento en seco pueden agarrotarse incluso cuando cada una cumple su propio requisito de dureza. Confirme la ruta de lubricación, la ubicación de las ranuras y la exposición a la contaminación con el diseñador del molde.
Geometría y acabado poco claros
Un punto de referencia que falta puede mover una placa con respecto a su corredera de acoplamiento, causando retrasos en el montaje o un contacto desigual. Defina los puntos de referencia funcionales, las referencias de montaje, las suposiciones de crecimiento térmico y el espacio libre de montaje.nDos tolerancias no inspeccionables crean disputas en lugar de control. Vincule cada tolerancia crítica y requisito de acabado superficial a un método de inspección accesible y a un punto de referencia de medición.
Aprobación sin evidencia del primer artículo
Una cotización aprobada no verifica la interfaz producida. Antes de la entrega, revise las dimensiones del primer artículo, la evidencia del material y del tratamiento térmico cuando se especifique, los resultados de la superficie y el ajuste con los componentes de acoplamiento.nDos estados de revisión nunca deben mezclarse. Exija que la revisión del plano, el plan de inspección y el registro de aceptación coincidan con la orden de compra antes de la aprobación de la producción.
9. Pasos para lanzar un programa de placas
Un lanzamiento controlado reduce el riesgo de que una placa mecanizada correctamente falle en una condición de corredera no verificada. Comience con el movimiento, la dirección de la carga, el área de contacto, el entorno del ciclo y el componente de acoplamiento, no con una descripción de catálogo.
Definir la condición de trabajo
Primero, documente el recorrido, la carga lateral, la geometría de contacto, la temperatura, el acceso al lubricante y el ciclo de trabajo esperado. Identifique el material de acoplamiento y las superficies de referencia que rigen el ajuste.
Solicitar una Oferta Controlada
Un plano 2D publicado y su identificador de revisión deben regir la solicitud de oferta; adjunte el modelo 3D cuando esté disponible. Indique cantidad, material y tratamiento térmico, requisitos de superficie, dimensiones críticas, informes de inspección, fecha objetivo, contexto de aplicación y destino de envío.
Cerrar el Ciclo de Producción
Antes de la publicación, solicite comentarios de DFM sobre el acceso a la herramienta, requisitos de EDM o rectificado, y el método de inspección propuesto. Alinee las suposiciones de la cotización, apruebe la evidencia del material y el primer artículo, valide el ajuste de la herramienta, y luego defina las revisiones de pedidos repetidos y las cantidades de piezas de repuesto.
10. Precios y Plazos de Entrega de Placas Desgastables para Moldes
Los pedidos de 1 pieza suelen tener el mayor coste de configuración por placa, ya que la programación, el utillaje y la verificación de la primera pieza se reparten entre pocas piezas. Todos los rangos de precios y plazos de entrega que se indican a continuación son orientativos, para una planificación dependiente de la cotización, no promesas de mercado ni compromisos de SUUXIANG.nn6 entradas hacen que las cotizaciones sean comparables: plano 2D y modelo 3D publicados, especificación de material y tratamiento térmico, cantidad, dimensiones críticas y referencias, requisitos de superficie/grafito, y necesidades de entrega más informes de inspección. La configuración, el tamaño del stock, el tratamiento térmico, el procesamiento de los bolsillos de grafito, las tolerancias ajustadas, el alcance de la inspección y el transporte pueden modificar tanto el coste como el tiempo.
| Nivel de pedido | Familia de materiales / complejidad | Requisito de inspección | Rango de plazo de entrega orientativo | Indicador de precio relativo |
|---|---|---|---|---|
| 1–5 piezas | Placa de acero sencilla | Comprobación dimensional | Depende de la cotización | Alta cuota de configuración |
| 10–50 piezas | Acero para herramientas rectificado o bronce | Informe sobre dimensiones críticas | Depende de la cotización | Material y rectificado |
| 50 piezas | Bronce con grafito o características EDM complejas | Primer artículo más informe acordado | Depende de la cotización | Grafito, EDM, inspección |
Cargue su plano para la solicitud de oferta de placas desgastables para moldes
Incluya archivos 2D y 3D, material, cantidad, dimensiones críticas, necesidades de inspección y fecha de entrega prevista para la revisión de ingeniería.