
Broches d’éjection sur mesure pour l’outillage de précision
Passez de la revue de dessin et de la FDM à des broches d’éjection inspectées grâce à l’usinage CNC contrôlé, l’électroérosion, la rectification et la traçabilité des révisions.
Composants d’outillage de précision représentatifs





Request a Quote for Custom Ejector Pins










Broches d’éjection fabriquées à partir de dessins
Revue technique pratique et planification de fabrication coordonnée pour les composants d’éjection de moules sur mesure.
Revue pilotée par le dessin
Nous analysons les dessins, les modèles, les exigences matérielles, le contexte d’application et les attentes en matière de qualité avant de définir une voie de fabrication de broches d’éjection réalisable.
FDM avant engagement
La discussion précoce sur la FDM aborde l’accès aux outils, la stratégie de référence, la séquence de traitement thermique et les risques potentiels d’éjection avant les engagements de devis ou de production.
CNC, Électroérosion et Rectification
La planification des processus coordonne l’usinage CNC, l’électroérosion et la rectification de précision lorsque la géométrie, les caractéristiques durcies ou les exigences de finition le justifient.
Planification des dimensions critiques
Les dimensions critiques, les priorités de surface et les méthodes d’inspection sont identifiées avec le client pour soutenir une planification de mesure ciblée et des critères d’acceptation clairs.
Visibilité des révisions
Les révisions de dessins, les attentes d’inspection et les informations de livraison restent visibles grâce à la coordination du projet, aidant les équipes à maintenir une communication traçable de la revue à l’expédition.
Familles de composants d’outillage de précision
Usinage, électroérosion, rectification et inspection pilotés par le dessin pour les composants d’outillage configurables et les pièces sur mesure.

Services d'usinage CNC
Les services d’usinage CNC de précision commencent par l’examen des dessins, les exigences matérielles, les dimensions critiques et les besoins d’inspection. La planification des processus combine le fraisage, le tournage, l’électroérosion, la rectification et l’assemblage selon la géométrie de la pièce, la pile de tolérances et les exigences de livraison.
Upload a Drawing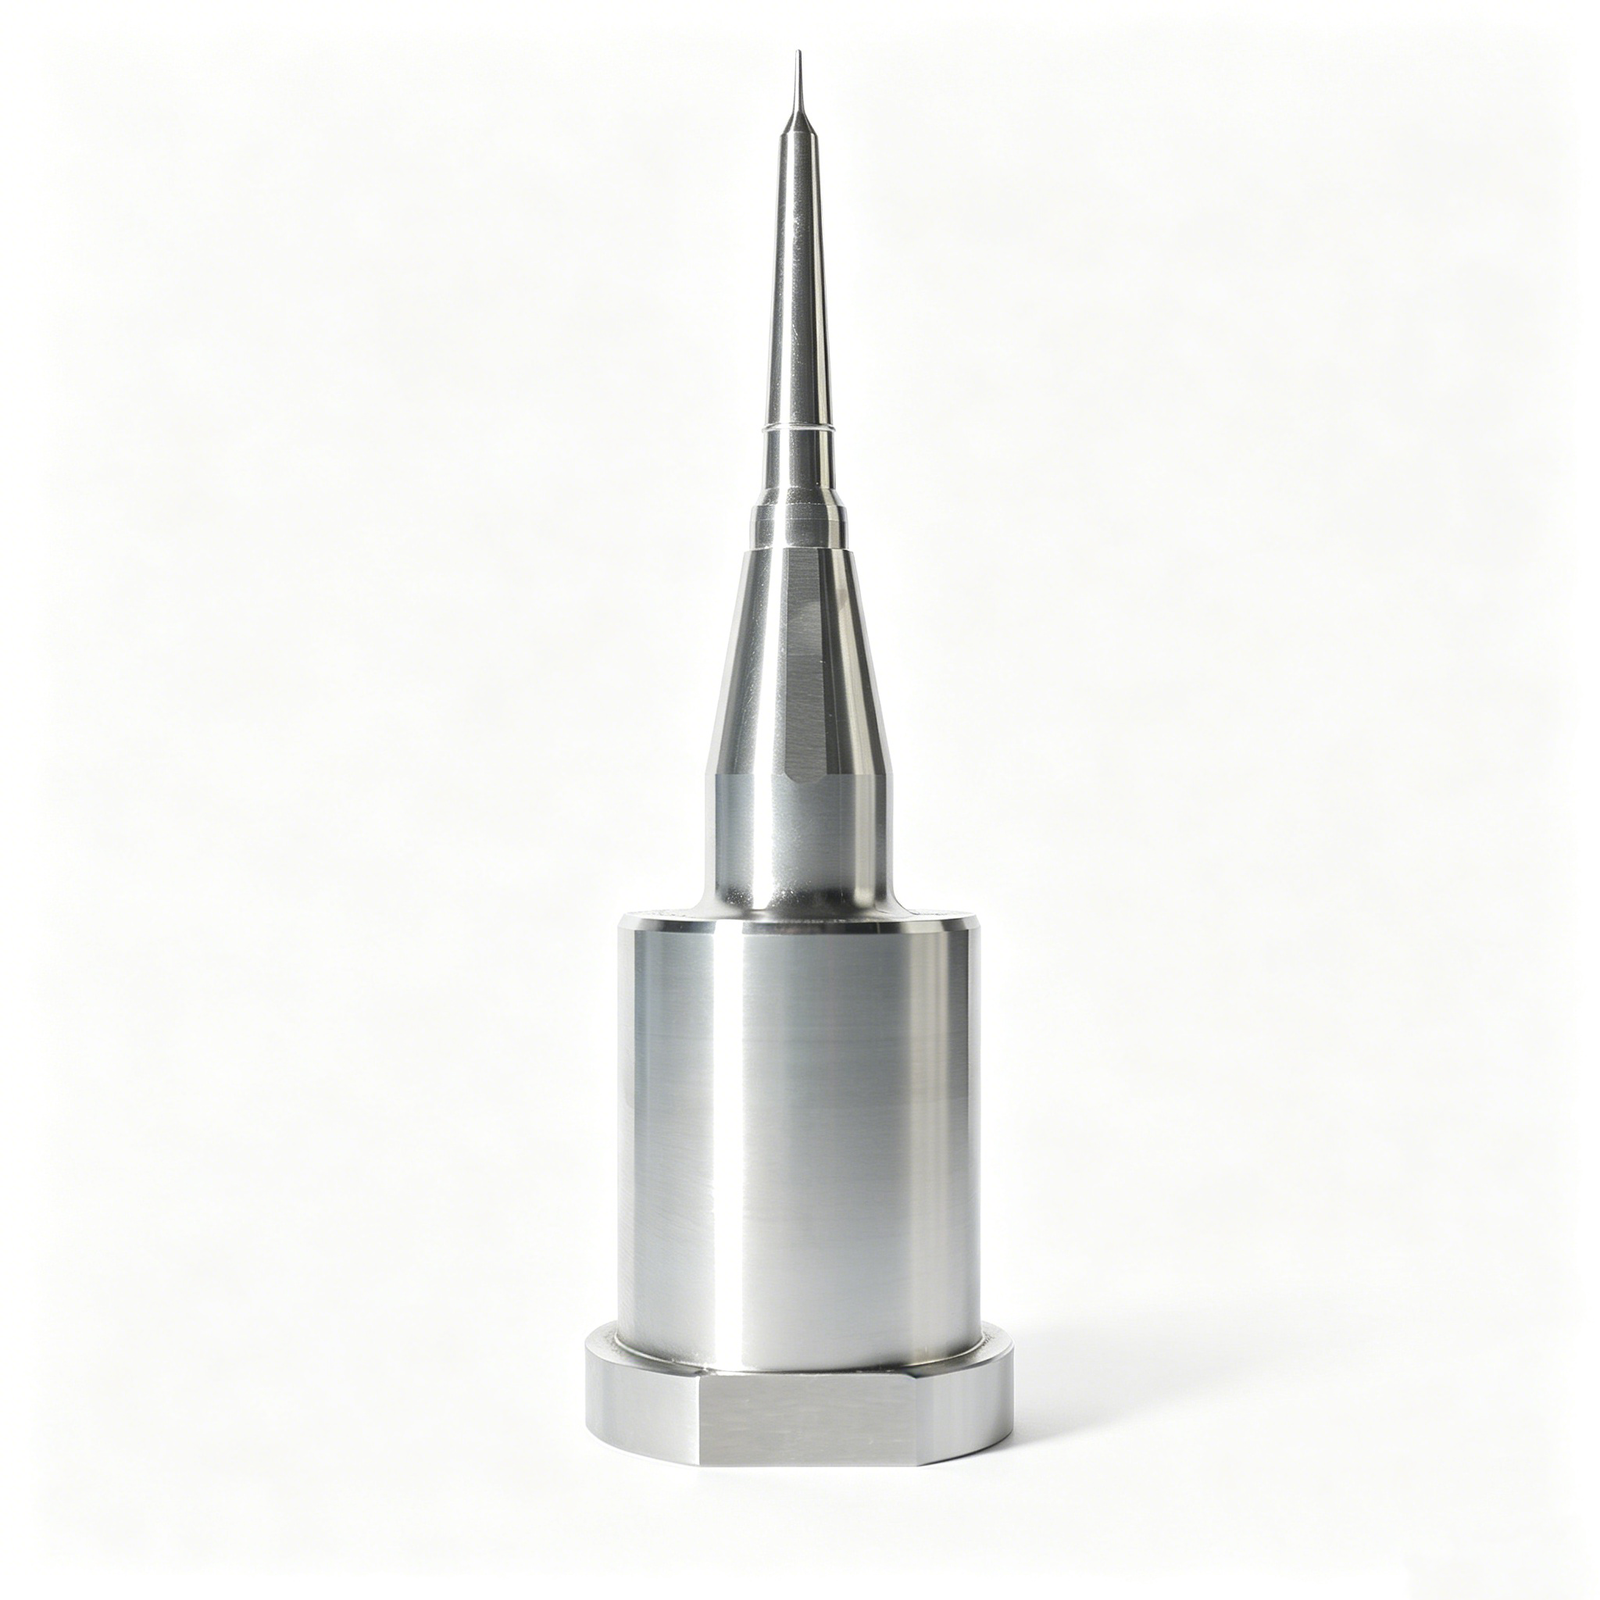
Fraisage CNC
Les services de fraisage CNC sur mesure prennent en charge les pièces prismatiques, les poches, les contours, les caractéristiques de localisation et la géométrie des composants de moules. L’accès aux outils, la sélection des références, la marge d’usinage et les exigences de surface doivent être examinés avant tout engagement de production.
Upload a Drawing
Tournage CNC
Les services de tournage CNC de précision prennent en charge les composants rotatifs tels que les broches, les douilles, les bagues, les arbres et les profils étagés. La concentricité, le faux-rond, les exigences de filetage, l’état du matériau et la séquence de rectification ou de traitement thermique en aval nécessitent une définition claire.
Upload a Drawing
Usinage 5 axes
L’usinage CNC 5 axes permet d’accéder aux angles composés, aux caractéristiques profondes et à la géométrie complexe des composants de moules avec moins de changements de bridage lorsque cela est possible. La faisabilité dépend de la portée de l’outil, du contrôle des données de référence, de l’état du matériau, des exigences de tolérance et de l’accès à l’inspection.
Upload a Drawing
Usinage Suisse u0026 Micro-usinage
L’usinage suisse et le micro-usinage prennent en charge les composants petits, fins et détaillés où la manipulation, la concentricité et l’accès aux caractéristiques sont importants. Les dessins doivent définir les diamètres critiques, les longueurs, les filetages, les états de surface, le matériau et les attentes d’inspection.
Upload a Drawing
Électroérosion à fil u0026 par enfonçage
Les services d’électroérosion à fil et par enfonçage traitent les matériaux durcis, les fentes étroites, les profils complexes, la géométrie interne vive et les caractéristiques inadaptées à la coupe conventionnelle. L’examen du processus doit définir la stratégie de trajet du fil ou de l’électrode, l’accès au rinçage, les attentes concernant la couche de recuit et les exigences de finition.
Upload a Drawing
Rectification de précision
La rectification de surface et de profil de précision établit la planéité contrôlée, le parallélisme, la précision du profil et les relations de taille finale après usinage ou traitement thermique. Le stock de rectification, la séquence des données de référence, l’accès à la meule et la méthode de mesure doivent être confirmés lors de l’examen du dessin.
Upload a Drawing
Noyaux u0026 Cavités d'inserts de moules
Les noyaux et cavités d’inserts de moules de précision sont configurés à partir de la conception du moule, du contexte de la résine ou de l’application, des spécifications du matériau et des caractéristiques moulées critiques. Les voies CNC, EDM, de rectification et d’ajustement sont sélectionnées en fonction de la géométrie, de la séquence de traitement thermique, des exigences de surface et du plan d’inspection.
Upload a Drawing
Éjecteurs u0026 Composants d'éjection
Les goupilles d’éjection, les douilles et les composants d’éjection nécessitent une attention particulière au contrôle du diamètre, à la rectitude, aux surfaces d’appui, aux relations de jeu et aux conditions d’usure. Fournissez le contexte des pièces d’accouplement, les exigences en matière de matériau et de traitement thermique, les priorités de surface et les dimensions critiques avec la demande de devis (RFQ).
Upload a Drawing
Goupilles de noyau, Composants de guidage u0026 de localisation
Les goupilles de noyau, les goupilles de guidage et les composants de localisation sont produits par rapport aux données de référence définies, aux relations d’ajustement et à la géométrie d’accouplement. Les acheteurs doivent identifier les diamètres critiques, les emplacements d’épaulement, les longueurs d’engagement, les exigences de dureté, les besoins de finition et les preuves d’inspection requises.
Upload a Drawing
Vérins, Lève-moules, Points d'injection u0026 Accessoires de moules
Les vérins, lève-moules, points d’injection et accessoires de moules sont des composants basés sur des dessins dont les performances dépendent du mouvement, du jeu, des surfaces d’usure et de la géométrie d’interface. Examinez la course, les pièces d’accouplement, les considérations de lubrification, l’état du matériau et les attentes d’ajustement avant la mise en production.
Upload a Drawing
Composants de moules de connecteurs
Les composants de moules de connecteurs de précision prennent en charge les caractéristiques détaillées de cavité, de noyau, de broche et d’alignement utilisées dans les outillages de connecteurs. Les exigences doivent clarifier les dimensions critiques de pas, la géométrie des broches, le matériau, le traitement thermique, les besoins en EDM, l’état de surface et la stratégie d’inspection.
Upload a Drawing
Composants de matrices d'emboutissage
Les composants de matrices d’emboutissage de précision sont évalués en fonction du matériau de la bande, de la fonction de formage ou de coupe, des relations de jeu, des zones d’usure et des données de référence d’assemblage. Les voies de fabrication peuvent combiner l’usinage CNC, l’électroérosion à fil, la rectification et l’ajustement selon le dossier de dessin approuvé.
Upload a Drawing
Outillage d'injection, MIM, CIM u0026 Surmoulage
Les composants d’outillage d’injection, MIM, CIM et de surmoulage sont évalués dans le cadre d’un périmètre de production vérifié. Les RFQ doivent inclure le contexte du matériau moulé, les exigences de joint et de point d’injection, les conditions d’insert ou d’accouplement, le matériau de l’outillage, les besoins de surface et les dimensions critiques.
Upload a Drawing
Matériaux d'usinage
Les matériaux d’usinage CNC sont sélectionnés en fonction du dessin, de l’application, des exigences mécaniques, de l’exposition à la corrosion, de la voie de traitement thermique et de l’usinabilité. Confirmez le grade de matériau requis, l’état, les besoins de traçabilité et toute restriction de substitution avant le devis.
Upload a Drawing
Finitions de surface u0026 Traitement thermique
La finition de surface et le traitement thermique doivent être spécifiés par fonction, et non par apparence seule. Définissez le type de revêtement ou de traitement, les exigences de dureté ou d’épaisseur le cas échéant, les besoins de masquage, les priorités de rugosité de surface et les changements dimensionnels qui affectent les ajustements finaux.
Upload a Drawing
Qualité, Métrologie u0026 Documentation
L’inspection de précision, la métrologie et la documentation qualité sont planifiées en fonction des dimensions critiques, des données de référence, des tolérances et des exigences de reporting convenues. Définissez les méthodes de mesure, les attentes d’échantillonnage, les enregistrements de matériaux, le statut de révision et les besoins de rapport de premier article ou de dimension avant la production.
Upload a Drawing
Prototypage u0026 Production à faible volume
Le prototypage rapide et la fabrication à faible volume prennent en charge l’évaluation basée sur des dessins, le développement de fixations, les itérations d’outillage et l’approvisionnement contrôlé en petites séries. Un examen précoce doit aligner le matériau, la voie de processus, les dimensions critiques, le périmètre d’inspection, le statut de révision et la date de livraison cible.
Upload a DrawingMatériaux pour Broches d’Éjection Personnalisées

Acier à Outils H13
Une option d’acier pour travaux à chaud, durable, pour les broches d’éjection soumises à des cycles de moulage répétés et à des contraintes thermiques élevées. Le choix dépend des spécifications de dureté, du diamètre, de la séquence de traitement thermique, de l’état de surface et de l’ajustement requis dans le moule.

Acier à Outils SKD61
Une famille d’aciers à outils couramment spécifiée pour les composants d’éjection de précision où la ténacité et la stabilité thermique sont importantes. SUUXIANG examine le plan, les caractéristiques d’assemblage, les exigences de finition et les conditions d’application avant de confirmer la disponibilité des matériaux et le processus.

Acier Rapide
Une option rigide, axée sur la résistance à l’usure, pour les géométries de broches fines ou exigeantes où l’état de surface et la rétention dimensionnelle nécessitent une attention particulière. La pertinence finale dépend de la longueur de la broche, de la portée non supportée, de l’exigence de dureté et de la charge d’éjection.

Acier à Outils Inoxydable
Une approche matérielle soucieuse de la corrosion pour les environnements d’outillage où l’humidité, le comportement de la résine, les conditions de stockage ou les exigences de propreté influencent le choix. La nuance, le traitement thermique, la finition et les dimensions critiques doivent être définis dans la demande de devis et le plan.

Acier Spécifié sur Mesure
Pour les nuances désignées par le client, SUUXIANG évalue le matériau spécifié ainsi que l’accès à l’usinage, les besoins en électroérosion, le stock de rectification, la séquence de traitement thermique, la méthode d’inspection et les exigences de livraison. L’acceptation du projet reste soumise à une vérification du matériau et du processus.
Processus de Fabrication de Précision pour Broches d’Éjection

Fraisage CNC
Le fraisage CNC établit les méplats, les épaulements, les dégagements, les caractéristiques de tête et les géométries non rondes accessibles. L’accès aux outils, la stratégie de datation, la marge d’usinage et les exigences ultérieures de traitement thermique ou de rectification sont examinés avant de confirmer le parcours.

Tournage CNC
Le tournage CNC produit des diamètres concentriques, des arbres étagés et d’autres caractéristiques rotatives sur les broches d’éjection. Le plan de processus prend en compte l’état du stock, les caractéristiques sensibles au faux-rond, la marge pour la finition et les exigences de surface définies sur le plan.

Électroérosion à Fil
L’électroérosion à fil prend en charge les profils, les fentes étroites, les détails clavetés et les caractéristiques durcies lorsque l’accès de coupe conventionnel est limité. Le trajet du fil, l’emplacement du trou de départ, les exigences d’angle et les passes de finition sont planifiés par rapport à la géométrie spécifiée.

Électroérosion par Taupe
L’électroérosion par taupe forme des géométries profondes, détaillées ou difficiles d’accès lorsqu’une approche basée sur électrode est appropriée. La stratégie d’électrode, la marge d’étincelage, les attentes de surface et toute opération de finition ultérieure sont définies lors de l’examen du plan.


Assemblage et Inspection
L’assemblage et l’inspection vérifient les relations d’accouplement, les dimensions critiques et les exigences de documentation définies sur le plan avant la libération. Les méthodes de mesure et les rapports sont alignés sur la commande, tandis que le statut de révision reste visible tout au long de la coordination du projet.
Caractéristiques d’Accessoires et d’Assemblage pour Broches d’Éjection

Têtes de Broches Usinées
Des diamètres de tête, épaisseurs, reliefs et caractéristiques de serrage personnalisés peuvent être usinés pour s’adapter aux plaques d’éjection et à l’accès d’assemblage. L’examen des plans confirme les surfaces d’appui, les rayons de transition et toute séquence de traitement thermique affectant l’ajustement final.

Caractéristiques de rétention
Les rainures, épaulements, méplats et détails de rétention filetés aident à positionner les broches d’éjection dans l’assemblage de l’outil prévu. Fournissez les dimensions d’accouplement et les références de datum afin que la géométrie de rétention puisse être examinée parallèlement à la résistance, au jeu et à l’accès de fabrication.

Interfaces de guidage
Des douilles de guidage, des interfaces d’appui et des alésages d’accouplement peuvent être spécifiés lorsque l’alignement, la course ou le comportement à l’usure nécessitent des composants coordonnés. SUUXIANG examine les dimensions d’interface, l’intention d’ajustement, les exigences de surface et l’approche d’inspection par rapport aux informations d’assemblage fournies.

Ressorts et fixations
Les ressorts, vis et interfaces de fixation spécifiés peuvent être coordonnés avec des pièces d’outillage personnalisées lorsque leurs tailles, charges et relations d’assemblage sont documentées. La compatibilité dépend des exigences du plan vérifiées, des spécifications des composants achetés et de la portée du projet approuvée.

Identification et emballage
Le marquage des pièces, l’identification de la révision, la séparation des ensembles et l’emballage protecteur peuvent faciliter l’inspection à réception et l’assemblage contrôlé. Définissez l’emplacement du marquage, les besoins de traçabilité, la quantité par ensemble et les contraintes de manipulation dans la demande de devis pour examen avant la production.
À propos de la fabrication de broches d'éjection SUUXIANG
Dongguan SuuXiang Precision Mold Co., Ltd., établie en 2010 dans la ville de Chang’an, Dongguan, Chine, sert de marque de fabrication de précision publique de SUUXIANG. Nous aidons les équipes internationales d’ingénierie et d’approvisionnement à transformer les plans, modèles et spécifications en broches d’éjection inspectées, composants de moules, pièces d’outillage de connecteurs et composants usinés sur mesure.
Notre flux de travail basé sur les plans intègre le fraisage et le tournage CNC, l’usinage multi-axes, l’électroérosion, la rectification de précision, l’ajustage et l’inspection dans une voie de production contrôlée. Avant les devis et les engagements de production, nous examinons les dimensions critiques, les datums, les exigences de matériaux et de traitement thermique, l’accès d’usinage, les besoins de finition et les attentes d’inspection.
Ce qui différencie SUUXIANG, c’est une communication de projet disciplinée autour de la fabricabilité, du contrôle des révisions et de la vérification traçable. Plutôt que de considérer les broches d’éjection comme une promesse de stock, nous alignons le plan de processus et la méthode d’inspection sur le plan approuvé, les exigences de commande et le contexte d’application avant que le travail ne commence.

Capacités principales pour les projets de broches d’éjection
Revue DFM et des datums
Avant de proposer un devis, SUUXIANG examine le plan pour les dimensions critiques, les relations de datum, les exigences d’ajustement, l’accès d’usinage et les surfaces d’éjection fonctionnelles. La discussion identifie où les tolérances nécessitent une stratégie de mesure définie avant que les engagements de processus ne soient pris.
- Fournir des plans 2D et des modèles 3D lorsque disponibles
- Identifier les diamètres, longueurs et emplacements d'épaulement critiques
- Clarifier les exigences de trous d'accouplement, de jeu et d'assemblage
- Signaler les surfaces cosmétiques ou de contact tôt

Accès CNC pour les détails fins
Les broches d’éjection combinent souvent une géométrie longue et élancée avec des épaulements, des méplats, des dégagements ou de petits détails fonctionnels. SUUXIANG évalue la voie d’usinage CNC appropriée (tournage, fraisage, multi-axes, suisse ou micro-usinage) en fonction de la géométrie, de l’état du matériau et de l’accès pratique aux outils.
- Examiner les considérations de stabilité de la longueur par rapport au diamètre
- Confirmer les caractéristiques nécessitant un tournage par rapport à un accès de fraisage
- Évaluer les petits diamètres et les exigences de détails secondaires
- Aligner l'état du matériau avec la voie de processus prévue

Stratégie d’électroérosion et de rectification
Lorsque la géométrie, la dureté ou les exigences de finition rendent la coupe conventionnelle inadaptée, SUUXIANG planifie l’électroérosion et la rectification comme opérations secondaires contrôlées. L’accès aux électrodes, le trajet du fil, le surplus de rectification et la séquence de traitement thermique doivent être résolus à partir du plan avant la libération.
- Définir les caractéristiques susceptibles de nécessiter une électroérosion par fil ou par enfonçage
- Laisser un surplus approprié pour la rectification de précision
- Examiner le calendrier de traitement thermique et le risque de déformation
- Spécifier les priorités de l'état de surface et des arêtes

Contrôle de l’inspection et des révisions
La planification de l’inspection est liée à la commande, à la révision du plan et aux dimensions critiques convenues. SUUXIANG coordonne les méthodes de mesure, les attentes de rapport et les informations de livraison afin que les acheteurs puissent évaluer les broches d’éjection reçues par rapport à la base technique correcte.
- Indiquer les besoins en rapports d'inspection et en traçabilité
- Marquer clairement les dimensions critiques pour la qualité
- Soumettre la révision actuelle du plan avec la demande de devis
- Inclure la quantité et les exigences de livraison cibles

Pourquoi choisir SUUXIANG pour les broches d’éjection
Comparez l’examen des plans, la planification des processus, les preuves d’inspection, le contrôle des révisions et la communication de livraison nécessaires pour les broches d’éjection personnalisées et les pièces d’outillage associées.
← Swipe left or right to view →
Flux de Fabrication des Broches d’Éjection
Une démarche guidée par le dessin, de la revue des exigences à la coordination de l’inspection, de l’emballage et de la livraison.
Revue des Dessins et des Exigences
Nous examinons les dessins 2D, les modèles 3D, le matériau, la quantité, les dimensions critiques, les datums, les exigences de surface, les besoins d’inspection, le contexte d’application et la livraison cible avant de nous engager sur un devis.
Planification des matériaux et des processus
L’équipe confirme une voie pratique pour les broches d’éjecteur, en tenant compte de l’accès à l’usinage, de la séquence de traitement thermique, des besoins en électroérosion, de l’ébauche de rectification, des tolérances et de la documentation de production contrôlée par révision.
Usinage par électroérosion et préparation
L’usinage CNC, le tournage, l’électroérosion à fil, l’électroérosion par enfonçage et les opérations connexes sont sélectionnés en fonction de la géométrie approuvée, de l’accès aux fonctionnalités, de la stratégie d’électrodes et du plan de processus.
Rectification, ajustement et vérification
La rectification et l’ajustement de précision traitent les surfaces et interfaces fonctionnelles, tandis que les contrôles en cours se concentrent sur les dimensions critiques, les relations de référence, les priorités de surface et les révisions de dessin approuvées.
Inspection, emballage et coordination
L’inspection finale suit le plan spécifique à la commande. Les pièces vérifiées sont emballées pour protection, avec la documentation d’inspection, les informations de traçabilité et la coordination d’expédition alignées sur les exigences confirmées.
Travaillez avec SUUXIANG sur les broches d’éjecteur
Align drawing details, production expectations and inspection evidence before manufacturing begins.
Soumettez votre dossier de dessin
Fournissez un dessin 2D et, si disponible, un modèle 3D, le matériau, la quantité, le contexte d’application, les dimensions critiques, les exigences de surface et la date de livraison demandée.
Examen de la portée et de la DFM
Aligner la voie de processus, la stratégie de référence, les priorités de tolérance, la séquence de traitement thermique, les besoins en électroérosion ou en rectification, les attentes d’inspection et l’état de révision avant le devis.
Confirmer les exigences de production
Approuvez la portée cotée et clarifiez les exigences d’échantillonnage, de premier article, de production, d’emballage et de reporting afin que la fabrication progresse selon la révision contrôlée correcte.
Coordonner l’inspection et la livraison
Examinez la documentation d’inspection par rapport au plan convenu, confirmez les détails de livraison et gardez les informations de révision, de qualité et d’expédition visibles tout au long de la coordination finale de la commande.
Documentation de qualité des broches d’éjecteur

Retour Client en Attente de Vérification
Réservé aux retours clients approuvés documentant comment la clarification de la revue de dessin a réduit les cycles de révision pour un projet de broches d’éjection personnalisées. Publier uniquement après que le client confirme le résultat mesurable, la portée du rapport d’inspection et l’autorisation de nommer l’entreprise.
Réservé aux retours clients approuvés sur une commande de composants d’éjection basée sur un dessin. Le devis final doit indiquer un nombre vérifié, tel que 2 dimensions critiques clarifiées, et décrire la documentation d’inspection convenue et le résultat du contrôle des révisions.
Réservé aux retours clients approuvés couvrant la coordination de livraison pour des broches d’éjection personnalisées. Publier un résultat de projet vérifié, tel qu’une mise à jour de livraison consolidée par jalon, uniquement lorsque le client approuve la formulation, le résultat et l’attribution.
FAQ Fabrication de Broches d’Éjection
Practical RFQ, manufacturing, inspection, and delivery questions for drawing-driven tooling components.
Quelles informations dois-je inclure dans une demande de devis (RFQ) pour des broches d’éjection ?
SUUXIANG peut-il fabriquer des broches d’éjection personnalisées à partir de mon dessin ?
Quels matériaux sont couramment considérés pour les broches d’éjection ?
Quelles tolérances pouvez-vous maintenir sur les broches d’éjection ?
Comment les éjecteurs personnalisés sont-ils inspectés avant expédition ?
Quelles quantités puis-je commander pour les éjecteurs ?
Pouvez-vous fournir des échantillons avant une commande de production plus importante ?
Comment dois-je planifier les délais de livraison, le paiement et l’expédition pour une commande personnalisée ?
Comment SUUXIANG protège-t-il les dessins et les informations de projet ?
Le guide complet de l’acheteur pour les éjecteurs
Utilisez ce cadre de décision pour spécifier les éjecteurs, comparer les matériaux et les conceptions, évaluer les fournisseurs basés sur les dessins, contrôler les coûts et éviter les échecs d’éjection, les défauts cosmétiques, les décalages de tolérance et les retards de outillage évitables.
1. Que sont les éjecteurs ?
Ejector pins, also called knockout pins, are mold components that apply controlled force to release a cooled molded part from the core or cavity side that retains it. They are mounted in the mold’s ejector system and move with the ejector plate rather than acting as cutting tools.nnIn a typical injection-molding cycle, the mold opens after cooling, the ejector plate advances, and pin faces push on designed contact areas until the part clears the tool; the pins then retract before closing. This function is commonly assigned to the moving B-side, although reverse-ejection arrangements exist. Source: https://www.dme.net/ejector-pins.phpnnOn the finished part, each pin contact can leave an ejector mark: a witness circle, pad, or local impression. Pin placement must distribute release load without distorting thin walls, overstressing localized areas, or placing marks on visible surfaces; poor contact geometry can also increase sticking, side loading, and wear in the ejection system. Source: https://www.protolabs.com/resources/design-tips/using-ejector-pins-properly-on-molded-parts
2. Les éjecteurs : histoire et évolution
Les éjecteurs ont évolué au-delà de simples éjecteurs mécaniques à mesure que le moulage automatisé, les standards de bases de moules interchangeables et les outillages à cycles élevés augmentaient les exigences en matière de diamètre, de rectitude, d’ajustement de tête, de jeu et d’état de surface.nnLa qualité du matériau, la séquence de traitement thermique, les preuves de dureté et toute exigence de revêtement doivent être définies pour l’application plutôt qu’inférées d’un diamètre et d’une longueur nominaux.nnLes contraintes géométriques déterminent souvent si un axe nominalement standard fonctionnera. Les extrémités façonnées, angulaires, étagées, rainurées ou en forme de D peuvent nécessiter un meulage, une électroérosion et un contrôle d’orientation, de sorte que les RFQ doivent indiquer la résine, les conditions de fonctionnement, les attentes de cycle, la géométrie de contact de la pièce, les limites cosmétiques et les exigences d’inspection.
3. Types d’éjecteurs
Huit configurations courantes divisent l’éjection par géométrie et fonction de contact. Les axes droits, épaulement, rainurés, de rappel, à tirage de carotte, les douilles, les lames et les axes façonnés sont des familles de composants cataloguées ; la sélection reste dépendante du dessin et de la disposition du moule (https://www.dme.net/ejector-pins.php).
| Type | Géométrie et Utilisation | Avantage / Limitation | Informations de Dessin |
|---|---|---|---|
| Droit | Tige ronde constante ; surfaces planes générales | Simple ; marques de charge ponctuelle | Diamètre, longueurs, position de la pointe |
| Épaulement | Forme de tête plus grande servant de butée ; plaque d’éjection | Maintien positif ; nécessite un fraisage | Diamètres de tête/tige, position de l’épaulement |
| Échelonné | Diamètres multiples ; longue portée élancée | Rigidité ; empilement complexe de pièces | Chaque diamètre, rayons de transition |
| Lame | Section de travail rectangulaire plate ; nervures | Plus de contact ; axe de flexion faible | Largeur, épaisseur, orientation |
| Manchon | Axe creux autour d’un noyau ; bossages | Poussée annulaire ; nécessite un dégagement du noyau | ID, OD, clavetage, relation avec le noyau |
| Retour | Axe robuste réinitialise la plaque d’éjection | Réinitialisation fiable ; pas d’éjection de pièce | Course, montage, séquence de retour |
| Extracteur de carotte | Axe profilé engage la carotte | Contrôle le déverrouillage de la carotte ; risque de marquage | Profil du logement, relation du poussoir |
| Profilé ou claveté | Face usinée inclinée avec anti-rotation | Correspond à la surface ; sensible à l’orientation | Profil de surface, clavette/plat, datum |
Spécifiez l’extrémité de travail

Un dessin correct localise la face de travail par rapport aux datums du moule, et pas seulement par rapport à la longueur totale.nnLes appels critiques comprennent le diamètre d’ajustement, la géométrie de la tête, la course, l’état de surface et l’emplacement autorisé de la marque de témoin.
Séparez les axes des composants
Les douilles éjectent autour des noyaux ; les lames répartissent la charge sur des nervures étroites. Ce sont des composants d’éjection apparentés, et non des substituts d’axes ronds interchangeables.nnLes axes de rappel réinitialisent les plaques d’éjection ; les axes à tirage de carotte retiennent et libèrent la carotte.
Contrôler l’orientation
Les faces façonnées nécessitent une définition angulaire ou de surface. La fixation rainurée ou en forme de D empêche la rotation lorsque l’orientation de la face est importante.nnFournissez la géométrie de la pièce correspondante et l’état de la plaquette ou de l’évidement autorisé.
4. Broches d’éjection Matériaux et Traitements
La sélection du matériau commence par la résine, la température du moule, l’exposition à la corrosion, la charge d’éjection et le volume de production prévu. Spécifiez le traitement en fonction de la géométrie de la broche, car l’état de surface et la ténacité du noyau présentent des risques de défaillance différents.
| Option | Ajustement principal | Attention à la clavette |
|---|---|---|
| Acier de type H13 | Chaleur et ténacité | Vérifier la dureté et le traitement thermique |
| Acier pour travail à froid à haute teneur en chrome | Usure par résine abrasive | Vérifier le risque de fracture par impact |
| Acier à outils inoxydable | Exposition à la corrosion | Confirmer le grade et la dureté cible |
| Surface nitrurée | Résistance à l’usure | Contrôler la profondeur et la croissance de la couche |
Compromis sur les familles d’aciers
L’acier pour travail à chaud de type H13 est couramment envisagé lorsque les cycles thermiques et la ténacité sont importants ; les aciers pour travail à froid à haute teneur en carbone et en chrome favorisent l’usure abrasive mais peuvent sacrifier la ténacité. Les aciers à outils inoxydables méritent d’être examinés lorsque la résine, les additifs, les conditions de stockage ou de traitement présentent un risque de corrosion.
Traitements et données de tracé
La trempe intégrale établit la dureté globale ; la nitruration ou d’autres traitements de durcissement de surface ajoutent une couche de travail dure tout en conservant un noyau plus résistant. Le noir de fer est une finition de conversion mince, pas un substitut à la dureté ou à la validation de la corrosion ; le polissage et les revêtements nécessitent une rugosité, une adhérence et une tolérance dimensionnelle définies.nnDemandez le grade du matériau ou son équivalent, la dureté cible et la méthode d’essai, la spécification du traitement, l’appellation de la finition de surface, la définition de la zone revêtue et les enregistrements d’inspection post-traitement. Enregistrez la dureté réelle, le résultat de surface, la révision et tout certificat de traitement par rapport à la commande.
5. Spécifications personnalisées des broches d’éjection
Une broche d’éjection personnalisée est définie à partir du dessin fonctionnel, et non d’une taille nominale de catalogue. Spécifiez les dimensions et les contrôles d’inspection qui régissent l’ajustement, la course, le contact et le remplacement.
| Caractéristique | Définir sur le dessin | Pourquoi c’est important |
|---|---|---|
| Corps | Diamètre et longueur de travail | Ajustement de guidage et course |
| Tête | Diamètre et épaisseur | Retenue dans la plaque d’éjection |
| Pointe | Profil, finition, état du bord | Contact pièce et marques |
| Orientation | Méplat, clavette ou tête en D | Contrôle anti-rotation |
Définir la géométrie fonctionnelle

Le diamètre, la longueur totale, le diamètre de la tête et l’épaisseur de la tête établissent la rétention et l’ajustement du guidage. Indiquez la longueur utile, l’emplacement et le diamètre de chaque épaulement, et le système de datum utilisé pour la mesure.
Spécifiez l’extrémité active

La géométrie de la pointe doit correspondre à la surface de contact de la pièce : plate, arrondie, conique, profilée ou dégagée. Indiquez le chanfrein, l’état de surface et toute marque de témoin autorisée là où le poussoir entre en contact avec la pièce moulée.
Maîtriser la rotation et les révisions
Les méplats, clavettes ou têtes en forme de D empêchent la rotation d’un poussoir profilé ou incliné. Identifiez la concentricité, la rectitude, les tolérances critiques, la révision du dessin et si les composants d’accouplement ou un modèle 3D contrôlent la forme.
- Dessin 2D avec révision et unités
- Modèle 3D et géométrie de la pièce d’accouplement
- Matière, traitement, quantité et cible de livraison
- Dimensions critiques, finition, besoins de rapport d’inspection
6. Conception de l’éjection et contrôles de qualité
Deux décisions liées gouvernent une éjection fiable : où la force entre dans la pièce et comment le poussoir est guidé. Un examen du dessin doit résoudre les deux avant que l’acier ne soit libéré.
Répartition des forces
Les goupilles multiples doivent répartir la charge via des pastilles ou des nervures rigides, non cosmétiques ; de petites zones de contact peuvent abîmer les pièces chaudes.nnLes faces de contact profilées ou inclinées nécessitent un contrôle anti-rotation afin que la goupille ne puisse pas modifier sa position d’appui.
Guidage et retour
Les goupilles longues et fines nécessitent un support de guidage et une analyse de flambage sous la force de déverrouillage dans le pire des cas. Le jeu doit permettre le mouvement sans jeu latéral excessif, grippage ou chemins de bavures.nnLes plaques d’éjection, les éléments de guidage et les dispositifs de retour positif assortis doivent être vérifiés sur toute la course.
Surface et ventilation
Les extrémités des goupilles doivent se poser sur des pastilles, des bossages ou des faces cachées lorsque l’apparence est critique. Les caractéristiques profondes peuvent utiliser un jeu de goupille contrôlé pour la ventilation, mais le chemin de ventilation ne doit pas marquer ou faire bavurer la pièce.nnLes besoins de lubrification impliquent un lubrifiant approuvé défini et un intervalle de maintenance, en particulier pour les ajustements coulissants.
Preuves d’inspection
L’examen du premier article doit comparer le diamètre, la longueur, la géométrie de la tête, les emplacements liés aux données et l’état de la face d’extrémité de la goupille au dessin publié.nnLes enregistrements de commande doivent lier les certificats de matériaux, les preuves de traitement thermique ou de dureté lorsqu’ils sont spécifiés, les résultats dimensionnels, le niveau de révision et la disposition d’inspection.
7. Choix d’un fabricant de goupilles d’éjection
Deux fournisseurs peuvent proposer un devis pour le même dessin tout en utilisant des disciplines d’examen, de contrôle de processus et d’inspection différentes. Sélectionnez un fabricant en fonction des preuves qu’il peut fournir avant la publication, et non du seul prix unitaire.
| Zone d’évaluation | Preuves à demander | Question RFQ |
|---|---|---|
| Examen du dessin | Commentaires sur les CTQ et les données | Quels risques voyez-vous ? |
| Contrôle des processus | Plan de voie et de traitement thermique | Quand le meulage final est-il effectué ? |
| Inspection | Méthode et échantillon de rapport | Comment les CTQ sont-ils mesurés ? |
| Traçabilité | Liaison matériau et révision | Quels sont les enregistrements livrés avec les pièces ? |
| Livraison | Planification et emballage | Comment les retards sont-ils communiqués ? |
Examen des dessins et contrôle des processus
Un examen des dessins doit identifier les dimensions CTQ, les données, les tolérances, l’accès aux outils, les besoins en électroérosion ou en meulage, la séquence de traitement thermique et la méthode d’inspection.nnDeux questions RFQ sont importantes : Quelles dimensions nécessitent un contrôle avant et après traitement thermique ? Comment les changements de révision seront-ils reconnus et publiés ?
Preuves de matériaux et d’inspection
Une voie fiable relie la documentation des matériaux, les enregistrements d’usinage, les exigences de traitement thermique et l’inspection finale à la commande et à la révision.nnDeux questions utiles sont : Quel certificat, quelle preuve de dureté et quel rapport d’inspection peuvent accompagner l’expédition ? Quelle méthode de mesure vérifie chaque diamètre, longueur et exigence de surface critique ?
Prêt à la livraison et à l’exportation
Une commande de prototype doit tester la vitesse de communication, la protection de l’emballage, l’étiquetage, la documentation d’exportation et les mises à jour réalistes des délais avant la publication en petit volume.nnDeux questions révèlent la qualité de la planification : Quel est le calendrier processus par processus ? Quelle contingence s’applique si l’inspection révèle une non-conformité ?
8. Erreurs courantes lors de l’achat de broches éjectrices
Un dessin 2D qui ne liste que le diamètre et la longueur laisse le système d’éjection sous-spécifié. Les erreurs d’approvisionnement se manifestent généralement plus tard sous forme de blocages, de marques de broches, d’usure prématurée, de retouches ou d’arrêts imprévus de l’outillage.
Spécifier les conditions d’exploitation
La qualité de la résine, la teneur en charge, la température du moule, le temps de cycle et les courses attendues influencent la charge, l’abrasion et l’exposition à la chaleur. Indiquez ces données avant de sélectionner l’acier, la dureté, le revêtement ou la nitruration.nnUne taille de broche nominale seule ne peut pas établir l’ajustement, la rectitude, la finition de surface ou le jeu de fonctionnement. Définissez les dimensions critiques, les références de datum, le faux-rond admissible et la méthode d’inspection.
Protéger l’apparence de la pièce
Le contact de l’éjecteur sur une surface de classe A ou de présentation peut laisser des marques de témoin, des variations de brillance ou une déformation locale. Déplacez le contact vers un patin caché, une nervure, un bossage ou une zone non cosmétique délibérément approuvée.nnUne face de broche profilée ou inclinée peut pivoter lors de cycles répétés. Spécifiez une caractéristique anti-rotation rainurée, en forme de D ou équivalente lorsque l’orientation affecte le contact.
Acheter selon les critères d’acceptation
Un bon de commande sans matière, traitement thermique, finition, quantité, révision et critères d’acceptation ne peut pas soutenir une décision de réception cohérente. Joignez le dessin contrôlé et exigez des preuves d’inspection correspondant aux caractéristiques critiques.nnUn prix unitaire bas peut omettre le meulage, le contrôle du traitement, l’inspection, l’ajustement et le risque de remplacement. Comparez le coût total au cycle de vie, à l’exposition aux rebuts, à l’accessibilité de la maintenance et à l’impact sur la livraison.
9. Du dessin à la production
Une seule demande de devis (RFQ) publiée doit définir la broche et l’interface du moule avant le début de l’usinage. Attribuez des responsables pour l’ingénierie, la qualité, l’approvisionnement et le programme afin que les décisions techniques et les engagements commerciaux restent traçables.
Constituer le dossier de mise en production
Un ensemble de dessins doit inclure les dimensions 2D, le modèle 3D si disponible, la matière, le traitement thermique, la quantité, les datums et la révision. L’ingénierie est responsable de la géométrie ; la gestion du programme confirme le contexte d’application et la date cible.
- Identifier les dimensions critiques et les exigences de surface
- Indiquer la position du moule, les détails d’accouplement et le rôle d’éjection
- Lister les quantités pour le prototype, le premier article et le réapprovisionnement
Finaliser la conception pour fabrication (DFM) et le devis
Un cycle de révision du dessin doit résoudre l’accès à l’usinage, le stock de meulage, les besoins en électroérosion, la méthode d’inspection et les exceptions avant la publication du bon de commande. SUUXIANG peut fournir des retours sur la fabricabilité dans le cadre de sa portée de production vérifiée ; l’approvisionnement aligne le devis, les conditions de livraison et la révision.
- L’ingénierie approuve les clarifications techniques
- L’approvisionnement approuve les conditions commerciales
- La qualité approuve les attentes d’inspection
Approuver et contrôler la production
L’approbation du premier article doit comparer les résultats d’inspection convenus au dessin et à la révision publiés. La qualité conserve les rapports et la disposition des non-conformités ; la gestion du programme transmet chaque modification par le biais d’un contrôle de révision écrit avant les commandes répétées.
- Définir le format du rapport et les exigences d’échantillonnage
- Enregistrer la révision approuvée et l’identification du lot
- Planifier le déclencheur de réapprovisionnement et la quantité prévisionnelle
10. Prix et facteurs de coût des broches éjectrices
Un dossier de fabrication complet est le point de départ d’un devis solide. La qualité du matériau, le diamètre de la broche et la longueur finie déterminent le temps de stock et d’usinage ; les corps étagés, les pointes profilées, les clavettes, les petits diamètres ou les sections longues et fines augmentent le temps d’installation, le risque d’accès aux outils et le temps de cycle.nnLe prix doit distinguer une goupille droite standard d’une pièce issue d’un plan. Les tolérances serrées de diamètre ou de concentricité, l’usinage des pointes, le traitement thermique, la finition, les rapports d’inspection, l’emballage de protection et la planification accélérée doivent être cotés comme des exigences définies, et non comme des inclusions supposées.
| Niveaux de quantité | Impact des facteurs de coût | Implication du délai de livraison |
|---|---|---|
| 1 à 5 pièces | L’installation, la programmation, l’inspection du premier article et l’emballage individuel dominent. | Permettre la révision et la planification du processus avant la libération. |
| 6 à 25 pièces | Le coût d’installation est réparti sur un plus grand nombre de pièces ; le matériau ou le traitement spécial reste significatif. | La planification par lots améliore généralement l’efficacité. |
| 26 à 100 pièces | L’usinage et l’inspection répétés peuvent réduire le coût unitaire lorsque le plan n’a pas changé. | Confirmer la disponibilité des matériaux et les échantillonnages d’inspection. |
| Commande accélérée | La planification prioritaire, les opérations fractionnées et une logistique plus rapide peuvent entraîner des coûts supplémentaires. | Le calendrier réalisable dépend des preuves de matériel, de traitement et de capacité. |
Téléchargez votre dessin de goupilles éjectrices pour révision
Incluez les modèles, les exigences de matériau et de traitement thermique, la quantité, les dimensions critiques, les besoins d’inspection et la date de livraison cible pour un examen de fabrication rigoureux.