
Plaques d’usure de moules fabriquées selon vos plans
SUUXIANG examine les dimensions critiques, planifie l’usinage CNC, l’électroérosion et la rectification, puis inspecte les plaques d’usure de moules selon vos exigences vérifiées.
Configurations représentatives de plaques d’usure de moules


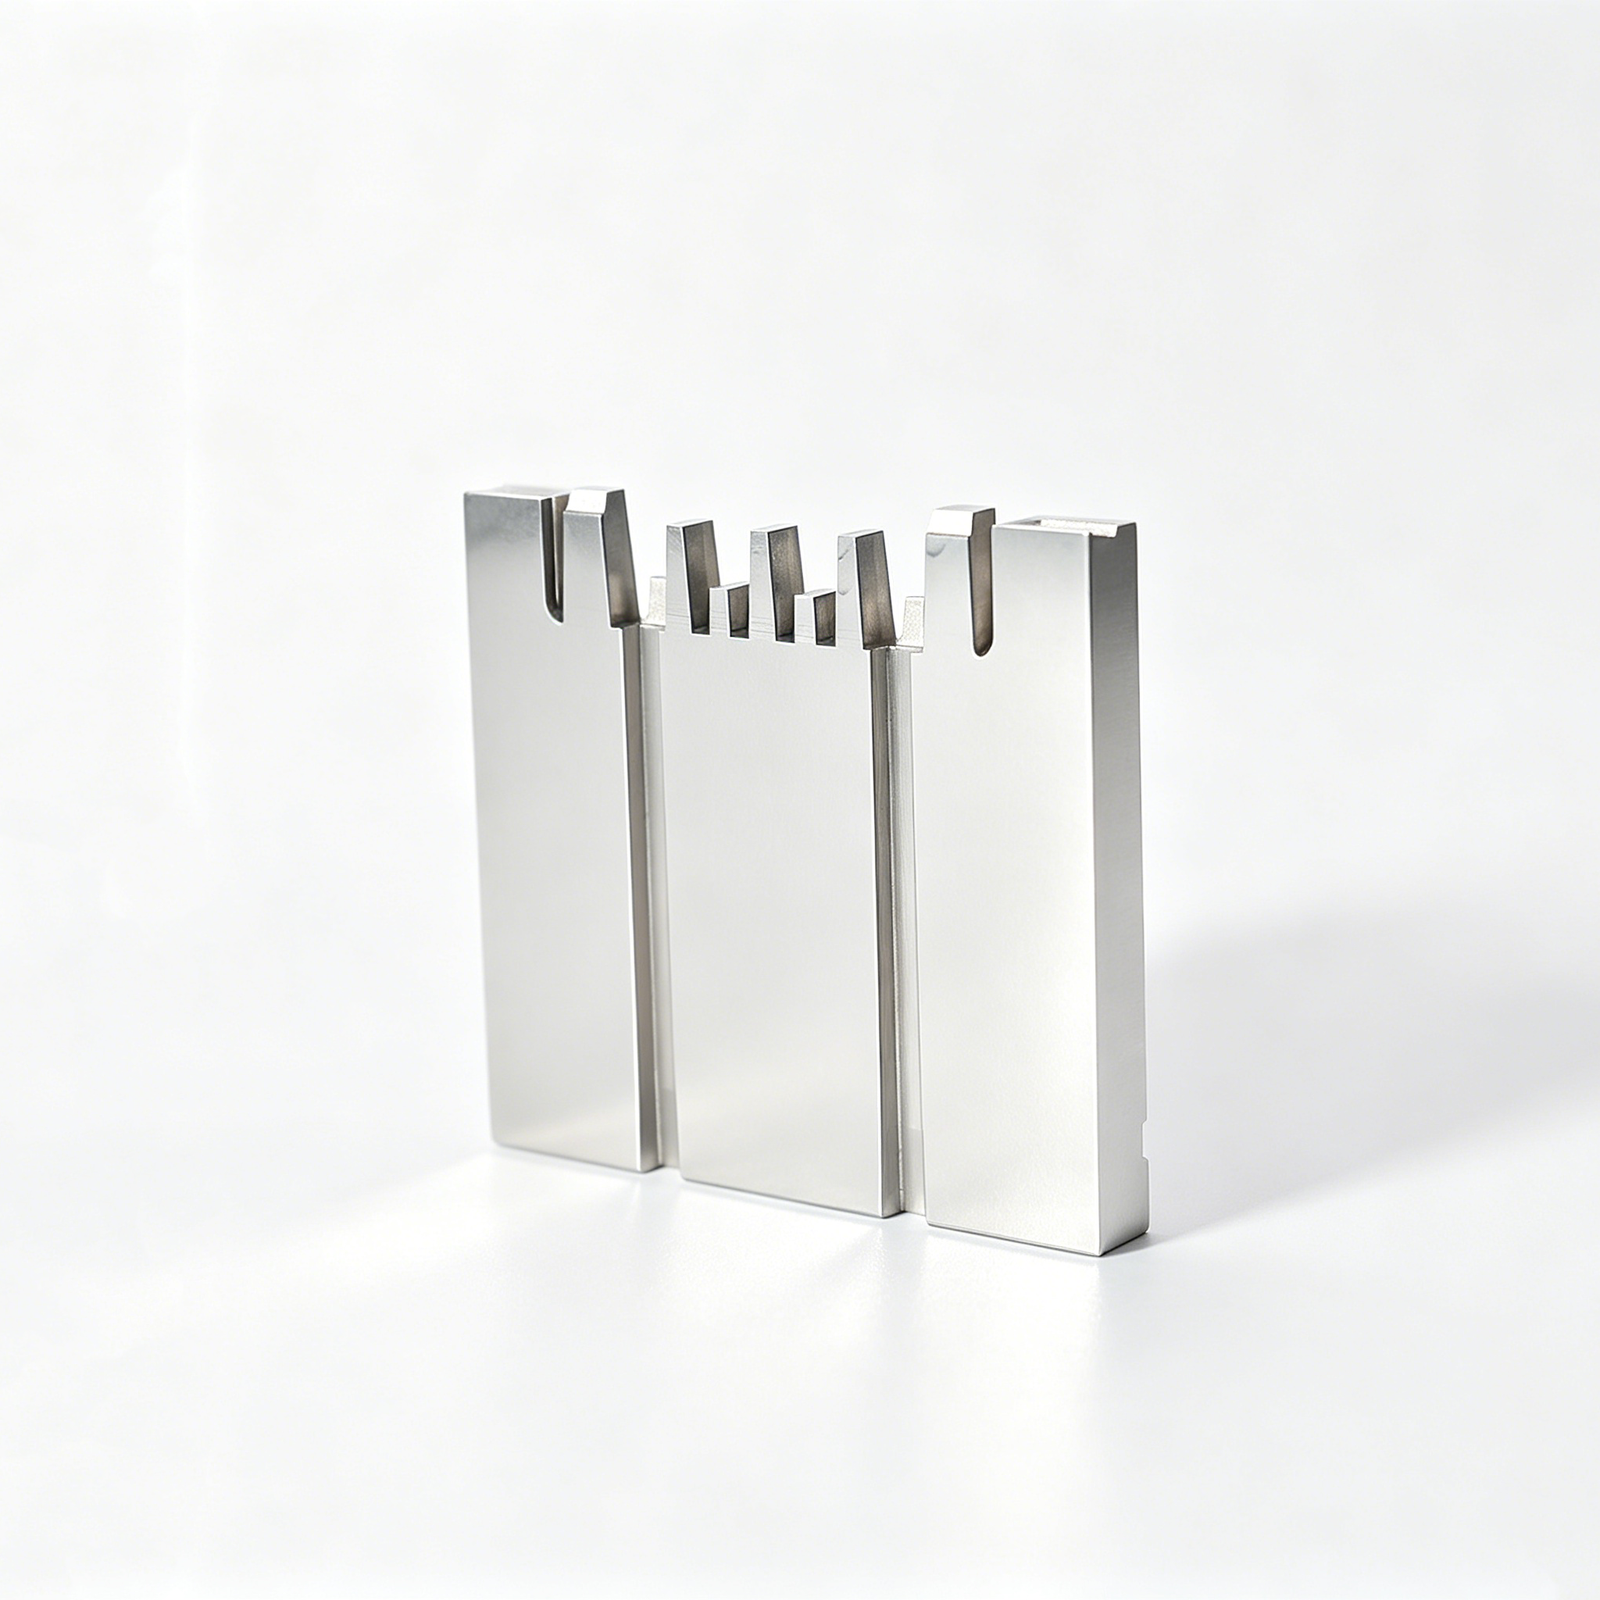
Related Mold Wear Plate Components and RFQ







Pourquoi les équipes d’ingénierie choisissent SUUXIANG pour les plaques d’usure de moules
Un flux de travail basé sur les plans, axé sur la fabricabilité, les dimensions critiques, la finition coordonnée et les preuves d’inspection avant les engagements de production.
DFM avant le devis
Nous examinons la clarté du plan, l’accès aux outils, la stratégie de référence et les risques de fabrication avant d’aligner la voie proposée avec vos exigences.
Dimensions critiques priorisées
Les caractéristiques critiques pour la qualité sont identifiées tôt afin que la planification de l’usinage, de l’électroérosion, de la rectification et de l’inspection suive les dimensions qui régissent la performance.
Itinéraires de processus coordonnés
L’u003ca href=u0022/cnc-machining-services/u0022u003eusinage CNCu003c/au003e, l’électroérosion fil ou par enfonçage, la rectification de précision et l’ajustement sont planifiés comme des opérations connectées plutôt que comme des processus isolés.
Alignement du plan d’inspection
Les méthodes de mesure, les besoins de rapport, les priorités de surface et les critères d’acceptation sont clarifiés par rapport au plan avant que la documentation d’inspection finale ne soit préparée.
Visibilité des révisions
Les révisions de plans, les questions de fabrication et la coordination des livraisons restent visibles tout au long du projet pour soutenir les décisions contrôlées et la communication traçable.
Plaques d’usure de moules et familles de composants de précision
Usinage, électroérosion, rectification et inspection basés sur les plans pour des composants de moules et d’outillage configurables avec des dimensions critiques, des conditions d’usure et des exigences de documentation définies avant la production.

Services d'usinage CNC
Services d’usinage CNC de précision pour les plaques d’usure basées sur les plans et les composants associés, planifiés en fonction de l’état du matériau, des dimensions critiques, des références de base, de l’accès aux outils et des exigences d’inspection avant la mise en production.
Upload a Drawing
Fraisage CNC
Services de fraisage CNC personnalisés pour les plaques, les poches, les fraisages, les rainures d’huile, les caractéristiques de localisation et les motifs de montage. Examiner l’accès à l’usinage, la stratégie de serrage, les besoins en planéité et le stock de finition par rapport au plan et aux conditions d’accouplement.
Upload a Drawing
Tournage CNC
Services de tournage CNC de précision pour les pièces rotatives de moules et d’outillage telles que les bagues, les colliers, les douilles, les axes et les entretoises. Les relations de diamètre, la concentricité, les emplacements d’épaulement, l’état du matériau et les besoins de processus secondaires doivent être définis dans l’appel d’offres.
Upload a Drawing
Usinage 5 axes
L’usinage CNC 5 axes permet de réaliser des contours complexes, des caractéristiques angulaires, des besoins d’accès profond et des géométries multi-faces avec moins de changements d’outils lorsque la conception de la pièce le justifie. La faisabilité dépend de la portée de l’outil, du bridage, de la stratégie de référence, du matériau et des emplacements de tolérance critiques.
Upload a Drawing
Usinage Suisse et Micro-usinage
L’usinage suisse et le micro-usinage permettent de réaliser des goupilles, des arbres, des douilles, des contacts de petit diamètre et des éléments tournés miniatures. L’examen des plans doit identifier la géométrie fragile, les exigences de concentricité, l’état des arêtes, la méthode d’inspection, le matériau et la quantité de production requise.
Upload a Drawing
Érosion à fil et Érosion par enfonçage
Les services d’érosion à fil et d’érosion par enfonçage traitent les matériaux trempés, les géométries internes vives, les fentes étroites, les profils détaillés et les caractéristiques inaccessibles par coupe conventionnelle. La planification du processus prend en compte la stratégie de trajectoire de fil ou d’électrode, les exigences de finition, les considérations sur la couche de recuit et les points d’inspection.
Upload a Drawing
Rectification de précision
La rectification de surface et de profil de précision est utilisée lorsque la planéité, le parallélisme, le contrôle dimensionnel, la précision du profil ou l’état de surface sont critiques. Le stock de rectification, la séquence de traitement thermique, les surfaces de référence et la méthode de mesure doivent être convenus avant le début de l’usinage.
Upload a Drawing
Noyaux et Cavités d'inserts de moules
Les noyaux et cavités d’inserts de moules de précision sont fabriqués à partir des plans du client pour des applications de moulage nécessitant une géométrie de joint de séparation contrôlée, un détail de cavité, des caractéristiques liées au refroidissement et des relations d’accouplement. Le matériau, le traitement thermique, les exigences d’érosion, le champ d’application de la finition et les priorités d’inspection sont examinés par projet.
Upload a Drawing
Injecteurs et Composants d'éjection
Les goupilles d’éjecteur, les douilles et les composants d’éjection sont configurables en fonction de la géométrie, de l’ajustement, de l’exposition à l’usure et du mouvement dans le moule. Définissez le diamètre de travail, la relation de guidage, les exigences de dureté ou de traitement, l’état de surface et les dimensions des composants d’accouplement pour examen.
Upload a Drawing
Goupilles de Noyau, Composants de Guidage et de Positionnement
Les goupilles de noyau, les goupilles de guidage et les composants de positionnement sont produits selon des interfaces définies par le dessin qui contrôlent l’alignement du moule, la formation des caractéristiques et l’assemblage répétable. Le diamètre critique, la longueur d’engagement, la concentricité, le matériau, la séquence de traitement et les exigences d’inspection guident le chemin du processus.
Upload a Drawing
Cames, Lève-soupapes, Points d'injection et Accessoires de moule
Les cames, lève-soupapes, points d’injection et accessoires de moule sont planifiés comme des composants interactifs plutôt que comme des formes isolées. SUUXIANG examine les surfaces de déplacement ou d’engagement, le jeu, les zones d’usure, les dispositifs de lubrification, l’accès à l’usinage, les besoins d’érosion et les dimensions critiques liées à l’assemblage.
Upload a Drawing
Composants de moules de connecteur
Les composants de moules de connecteur de précision prennent en charge les exigences d’outillage de connecteur à pas fin, multi-empreintes et à haute répétabilité. L’examen de fabrication se concentre sur les micro-caractéristiques, les relations broche/cavité, le contrôle de référence, les zones d’usure, l’état du matériau, la stratégie d’érosion et les preuves d’inspection.
Upload a Drawing
Composants de matrices d'emboutissage
Les composants de matrices d’emboutissage de précision peuvent inclure des poinçons, des matrices, des inserts, des guides, des plaques et des pièces liées au formage, fabriqués selon le dessin fourni. Le matériau, la dureté, les relations de jeu, l’état des arêtes, la marge de rectification et les surfaces liées à l’usure nécessitent un examen spécifique au projet.
Upload a Drawing
Outillages d'injection, MIM, CIM et surmoulage
Les composants d’outillage d’injection, MIM, CIM et de surmoulage sont pris en charge lorsque les exigences entrent dans le cadre de production vérifié. Les plans doivent clarifier le matériau moulé, les conditions de joint de séparation et de fermeture, les interfaces d’inserts, les caractéristiques critiques, les exigences de traitement et les attentes d’inspection au niveau des composants.
Upload a Drawing
Matériaux d'usinage
Les matériaux d’usinage CNC sont sélectionnés en fonction du dessin, de l’application, des conditions d’usure, de la séquence de traitement, de l’exposition à la corrosion et de l’usinabilité. Indiquez le grade requis ou une alternative approuvée, l’état du matériau, les besoins de traçabilité et toute exigence de certification spécifiée par le client avec la demande de prix.
Upload a Drawing
Finitions de surface et Traitement thermique
La finition de surface et le traitement thermique sont coordonnés en fonction des surfaces fonctionnelles, de la résistance à l’usure, des considérations de corrosion, du mouvement dimensionnel et des besoins de rectification ou d’érosion post-traitement. Spécifiez la finition, le revêtement ou le traitement requis, la rugosité de surface, les besoins de masquage et les attentes de vérification.
Upload a Drawing
Qualité, Métrologie et Documentation
L’inspection de précision, la métrologie et la documentation qualité sont alignées sur le dessin et le plan d’inspection convenu. Identifiez les dimensions critiques pour la qualité, le schéma de référence, les attentes d’échantillonnage ou d’inspection complète, le format du rapport, la documentation du matériau, le niveau de révision et les exigences de traçabilité avant la production.
Upload a Drawing
Prototypage et Production en petite série
Le prototypage rapide et la fabrication en petite série prennent en charge l’évaluation basée sur le dessin, les pièces de rechange, les outillages pilotes et les quantités de production contrôlées. Une demande de prix efficace comprend le dessin et le modèle actuels, le matériau, la quantité, les dimensions critiques, la documentation qualité, l’état de révision et la date de livraison cible.
Upload a DrawingMatériaux pour plaques d’usure et composants de guidage de moules

Acier à outils pré-trempé
Un choix pratique pour les plaques d’usure générales de moules, les surfaces de guidage et les composants de support où un usinage stable et une résistance modérée à l’usure sont requis. Confirmez la dureté fournie, l’état de surface et toute exigence de détente après usinage lors de l’examen.

Acier à outils pour travail à chaud
Adapté aux composants coulissants exigeants où la ténacité et la stabilité thermique sont importantes, y compris les moules exposés à des cycles de température répétés. La séquence de traitement thermique, le stock d’usinage et la stratégie d’électroérosion doivent être définis avant que les dimensions finales ne soient validées.

Acier à outils pour travail à froid
Utilisé pour les applications de guidage à forte usure et de contact de matrices où une dureté accrue peut améliorer la résistance à l’abrasion. Son état plus dur nécessite une marge d’usinage minutieuse, une planification de l’électroérosion à fil et une finition contrôlée des faces de glissement critiques.


Bronze d'aluminium
Une option orientée roulement pour les interfaces coulissantes nécessitant un comportement anti-grippage favorable avec des composants d’accouplement en acier. La sélection du grade, l’approche de lubrification, les détails des poches ou des rainures, et les jeux d’ajustement doivent être évalués à partir du dessin de l’application.
Plaques d’usure de moules : voies de processus

Fraisage CNC
Le fraisage CNC établit les profils de plaques, les poches, les configurations de trous et les faces de référence à partir du dessin approuvé. L’accès des outils, la séquence des datums et la marge d’usinage sont examinés pour supporter une géométrie stable avant la finition en aval.

Électroérosion à fil
L’électroérosion à fil est envisagée pour les profils internes précis, les fentes étroites et les caractéristiques en matériaux durs où un outil de fraisage ne peut pas obtenir l’accès requis. La trajectoire du fil, les trous de départ et l’état final du stock sont examinés avec le dessin.

Électroérosion par enfonçage
L’électroérosion par enfonçage prend en charge les cavités profondes, les détails internes nets et les caractéristiques formées nécessitant une stratégie d’électrode. La conception de l’électrode, la marge d’étincelage, les exigences de surface et les besoins de finition ultérieurs sont définis pour le composant spécifique.

Rectification de précision
La rectification de précision amène les faces et épaisseurs désignées vers les exigences dimensionnelles et de surface spécifiées. Le stock de rectification, la séquence de traitement thermique, le contrôle des datums et la méthode de mesure doivent être alignés avant que la voie de finition ne soit validée.

Ajustement des composants
L’ajustement vérifie la relation fonctionnelle entre les plaques d’usure de moules et leurs glissières, éléments de guidage ou ensembles mobiles d’accouplement lorsque les informations de projet fournies le permettent. Les zones de contact et les priorités liées à l’assemblage restent contrôlées par la révision approuvée.

Inspection finale
L’inspection finale suit le plan spécifique à la commande pour les dimensions critiques, les datums, les surfaces et les exigences de reporting. Les résultats et la documentation sont mis en correspondance avec la révision du dessin approuvé afin que les équipes d’ingénierie et de qualité puissent examiner des preuves traçables.
Caractéristiques configurables des plaques d’usure de moules

Configurations de trous de montage
Spécifiez les trous traversants, les fraisages, les taraudages et les motifs personnalisés pour une installation sécurisée. SUUXIANG examine l’accès aux outils, les tolérances de position, les références de datum et les exigences des pièces d’accouplement avant la planification de la production.

Rainures de lubrification
Des rainures, des poches et des passages de lubrification peuvent être définis pour les interfaces coulissantes lorsque l’application l’exige. L’examen des plans prend en compte la géométrie de la rainure, l’intersection de surface, la séquence d’usinage et l’accès à l’inspection.

Éléments de localisation
Ajoutez des trous de goupille, des fentes de localisation, des épaulements ou des bords de référence pour un assemblage répétable. Les relations critiques doivent identifier les datums fonctionnels afin que l’usinage et l’inspection puissent suivre l’état d’assemblage prévu.

Exigences de finition de surface
Définissez les surfaces d’appui, les faces rectifiées, les chanfreins et les priorités de finition lorsque la performance de glissement ou l’ajustement en dépendent. Le processus peut alors tenir compte du stock de rectification, des besoins en électroérosion et de la méthode de mesure.

Marques d'identification des pièces
Les numéros de pièce, les identifiants de révision, les marques d’orientation et les références de lot peuvent être ajoutés là où la traçabilité est nécessaire. Indiquez l’emplacement du marquage, les exigences de caractères et toute restriction sur les surfaces fonctionnelles ou cosmétiques.
À propos des plaques d'usure de moules SUUXIANG
SUUXIANG est le seul nom de marque public de Dongguan SuuXiang Precision Mold Co., Ltd., établie en 2010 dans la ville de Chang’an, Dongguan, Guangdong, Chine. Fondée par XiaoCheng Huang, l’entreprise soutient les équipes d’ingénierie et d’approvisionnement mondiales avec la production pilotée par plans de plaques d’usure de moules, de composants de moules de précision, d’outillages de connecteurs, de composants de matrices et de pièces usinées CNC sur mesure.
Notre travail intègre le fraisage et le tournage CNC, l’usinage multi-axes, l’électroérosion, la rectification de précision, l’ajustement et l’inspection dans un circuit de fabrication contrôlé. Avant le devis ou la production, nous examinons les plans, les dimensions critiques, les datums, les exigences de matériaux et de traitement thermique, l’accès à l’usinage, les attentes de surface et les besoins d’inspection.
Ce qui distingue SUUXIANG, c’est une communication de projet disciplinée autour de la fabricabilité, du contrôle des révisions et de l’inspection traçable. Plutôt que de traiter les plaques d’usure de moules comme un article de catalogue générique, nous alignons le plan de processus sur le dessin, le contexte de l’application, les priorités de qualité, la quantité et les exigences de livraison fournies pour chaque projet.

Comment nous fabriquons des plaques d’usure de moules de manière fiable
Examen DFM et des datums
Chaque projet de plaque d’usure de moule commence par le plan, le contexte de la pièce d’accouplement, l’exigence de matériau et les dimensions critiques. SUUXIANG examine les références de datum, les interfaces de montage, les caractéristiques de lubrification et les relations de tolérance avant de confirmer une voie de fabrication pratique.
- Identifier les datums fonctionnels et les références d'inspection
- Examiner les positions des trous, les fraisages, les rainures et les conditions des bords
- Signaler les tolérances cumulées et les risques d'assemblage avant la production
- Aligner les exigences de matériau, de traitement thermique et de surface

Usinage CNC, Électroérosion et Accessibilité
La sélection des procédés suit les exigences géométriques et fonctionnelles plutôt qu’une recette fixe. L’usinage CNC gère les profils et les caractéristiques accessibles, tandis que l’électroérosion à fil ou par enfonçage peut être envisagée lorsque des détails internes, des matériaux durcis ou l’accès aux outils nécessitent une approche différente.
- Adapter l'accès d'usinage à la géométrie de la pièce
- Évaluer le trajet du fil et les besoins en électrodes
- Planifier la séquence des opérations en tenant compte du traitement thermique lorsque applicable
- Maintenir la visibilité des révisions de plans tout au long du processus

Stratégie de Surfaçage pour Rectification
Lorsque les surfaces de roulement, de glissement ou d’accouplement nécessitent une attention particulière pour la finition, SUUXIANG planifie l’épargne et la séquence de rectification en tenant compte des données de référence spécifiées. L’objectif est de préserver les relations fonctionnelles après l’évaluation des opérations d’usinage, de traitement thermique et de finition.
- Définir les surfaces nécessitant une prise en compte pour la rectification
- Préserver les relations de repérage pendant la finition
- Examiner les exigences de planéité, de parallélisme et d'épaisseur
- Coordonner les besoins de finition avec les composants d'accouplement

Contrôle d’Inspection et des Révisions
La planification de l’inspection est liée à la commande, à la révision du plan et aux caractéristiques critiques convenues. SUUXIANG coordonne les attentes de mesure, enregistre les résultats applicables et maintient la visibilité des informations de révision et de livraison afin que les plaques d’usure de moules puissent être reçues conformément aux exigences correctes.
- Confirmer les dimensions critiques pour la qualité avant la libération
- Sélectionner les méthodes d'inspection appropriées à la caractéristique
- Faire correspondre la documentation au plan d'inspection vérifié
- Contrôler les modifications de plan avant que la production affectée ne progresse

Pourquoi choisir SUUXIANG pour les plaques d’usure de moules
Comparez la revue basée sur les plans et la planification de production contrôlée avec les flux de devis génériques.
← Swipe left or right to view →
Plaques d’usure de moule : du dessin aux pièces inspectées
Un flux de travail contrôlé maintient la fabricabilité, les dimensions critiques, les attentes d’inspection et les détails de livraison visibles, de la demande de devis à l’expédition.
Examiner le dossier de demande de devis
Nous examinons les dessins, les modèles, les matériaux, les quantités, le contexte d’application, la cible de livraison et les exigences d’inspection pour identifier les informations manquantes avant le début de la planification du devis.
Valider les DFM et les Datums
L’ingénierie aligne les dimensions critiques, la stratégie de datum, l’empilement des tolérances, l’accès à l’usinage, la séquence de traitement thermique et les voies de processus réalisables pour les plaques d’usure de moules demandées.
Planifier la Fabrication Contrôlée
La révision approuvée guide l’usinage CNC, la stratégie EDM, la rectification, les besoins d’ajustement et les contrôles en cours de processus appropriés à la géométrie et aux spécifications du composant.
Usiner, EDM et Rectifier
La production suit la séquence planifiée, combinant fraisage, tournage, EDM fil ou enfonçage, rectification et ajustement lorsque requis par les caractéristiques, la dureté et les exigences de surface.
Inspecter et Documenter les Résultats
Les pièces sont vérifiées par rapport au plan d’inspection validé, avec les dimensions critiques, la documentation applicable, l’identité de la révision et la documentation de commande examinées avant la libération.
Emballer et Coordonner la Livraison
Les pièces libérées sont emballées pour expédition et les détails de livraison sont coordonnés avec le client, en maintenant la visibilité du statut de la commande et de la documentation finale.
Comment S’approvisionner en Plaques d’Usure de Moules avec SUUXIANG
A controlled path from drawing review through approved production and inspection planning.
Soumettez Votre Dossier de Dessins
Fournissez les dessins 2D, les modèles 3D si disponibles, le matériau, la quantité, les dimensions critiques, les exigences de surface, les besoins d’inspection, la cible de livraison et le contexte pertinent des composants d’accouplement ou de l’application.
Examiner les DFM et le Devis
Confirmez la stratégie de datum, l’empilement des tolérances, l’accès à l’usinage, la séquence de traitement thermique, les besoins EDM ou de rectification, l’approche d’inspection, le statut de révision, la portée commerciale et les hypothèses du devis avant l’engagement.
Approuver les Échantillons Si Nécessaire
Pour les projets nécessitant une validation, examinez les preuves d’échantillon ou de première pièce convenues par rapport au dessin, aux dimensions critiques, aux priorités de surface, aux exigences d’ajustement et au plan d’inspection avant la libération.
Lancer la Production Contrôlée
Progressez à travers la voie définie d’usinage CNC, EDM, rectification, ajustement et inspection, avec le contrôle de révision et la coordination de livraison maintenus par rapport aux exigences de commande approuvées.
Examen de la Documentation Qualité et Certification
Retour client sur les plaques d’usure de moule
Réservé pour une référence client approuvée décrivant la revue de plan, la planification du processus, la documentation d’inspection et un résultat de projet vérifié avant publication.
Réservé pour une référence client approuvée avec une quantité vérifiée, des exigences dimensionnelles, des détails de contrôle de révision et un résultat de livraison ou d’inspection documenté.
Réservé pour une référence client approuvée couvrant les plaques d’usure de moule, les exigences matière, les dimensions critiques et un résultat de production spécifique étayé par les dossiers du projet.
FAQ sur les plaques d’usure de moule pour la préparation de la demande de devis
Practical answers for buyers preparing drawing-based mold wear plate inquiries.
Quelles informations dois-je inclure dans une demande de devis pour des plaques d’usure de moule ?
SUUXIANG peut-il proposer des plaques d’usure de moule personnalisées sans numéro de pièce standard ?
Quel MOQ s’applique aux plaques d’usure de moule personnalisées ?
Puis-je commander un échantillon avant de lancer une production en plus grande quantité ?
Quelles tolérances SUUXIANG peut-elle garantir sur les plaques d’usure de moules ?
Quels matériaux conviennent aux plaques d’usure de moules ?
Quels documents d’inspection peuvent être demandés avec une commande ?
Comment les dessins, les révisions et la propriété intellectuelle sont-ils gérés pendant le devis et la production ?
Le guide complet de l’acheteur pour les plaques d’usure de moules
Utilisez ce cadre de décision pour spécifier les plaques d’usure de moules, comparer les matériaux et les stratégies de lubrification, évaluer les fournisseurs basés sur les dessins, contrôler les coûts et les délais, et éviter les erreurs d’ajustement, de tolérance et d’usure prématurée.
1. Que sont les plaques d’usure de moules ?
In mold and die work, a mold wear plate is a replaceable bearing-and-wear interface between moving members. It carries controlled sliding contact so the mating slide, lifter, cam, or guided assembly is supported and the intended sacrificial surface absorbs wear.nnA structural plate primarily carries mold-body stiffness or fastening load, whereas a mold wear plate establishes a defined sliding interface, contact area, and replacement path. It also differs from an abrasion liner, which protects equipment from bulk-material erosion rather than controlling positional motion between precision mating components.nnThe specification should begin with the motion or failure problem the plate must solve. State whether it guides travel, resists side load, protects a more costly component, stabilizes alignment, or reduces maintenance; then relate that function to drawing datums, mating surfaces, travel path, lubrication approach, and inspection priorities.
2. Comment les plaques d’usure de moules ont évolué
Les interfaces d’usure acier contre acier dépendaient traditionnellement du lubrifiant appliqué, liant l’état de la surface de palier à la discipline de maintenance et aux intervalles de service. À mesure que les glissières, les vérins et les actions entraînées par came ajoutaient du déplacement et des charges latérales, les surfaces de palier remplaçables sont devenues préférables au retravail d’un élément de moule plus grand.nnLes pratiques standardisées en pouces et en métrique pour les composants ont rendu les interfaces remplaçables plus pratiques. Les schémas de perçage, l’épaisseur, les emplacements de référence et le jeu d’accouplement doivent donc être définis dans le dossier de conception plutôt que d’être considérés comme des hypothèses d’atelier.nnLe bronze d’aluminium peut fournir une surface de palier dissimilaire lorsque le comportement de glissement et la compatibilité du matériau de contact nécessitent une évaluation séparée. Les configurations autolubrifiantes au graphite peuvent réduire la dépendance à la lubrification appliquée de routine, mais le positionnement du graphite doit correspondre à la trajectoire de déplacement chargée et ne remplace pas le contrôle de l’alignement ou du jeu.
3. Types de plaques d’usure de moules
La géométrie doit suivre la trajectoire de glissement et la trajectoire de force avant que le matériau ou la finition ne soit sélectionné. Le dessin doit indiquer le membre d’accouplement, la référence installée, la direction du déplacement, la zone de contact et les contraintes d’accès au service.
Plaques plates et rectangulaires

Deux faces plates supportent les charges de glissement linéaires sur les bases de moules, les assemblages d’éjecteurs ou les glissières simples. La longueur, la largeur, l’épaisseur, les trous de montage et les avant-trous déterminent la surface de palier et l’accès au remplacement.nnUne interface rectangulaire convient au déplacement rectiligne lorsque la charge reste normale à la face de contact. Spécifiez la face de travail, les bords de dégagement, la finition de la surface de contact et les relations référence-trou.
Glissières, équerres et talons
Deux glissières ou plaques latérales opposées contraignent le mouvement de glissement latéral le long d’une paroi latérale guidée. Le jeu latéral, la méthode de précharge, la direction de fixation et l’accès à la lubrification affectent le risque de grippage.nnUne équerre ou une plaque de talon résiste aux charges de fermeture ou de poussée latérale à une interface inclinée. Définissez l’angle, la longueur de contact projetée, la position d’arrêt et si un impact se produit avant le serrage complet.
Plaques à came, guidées et personnalisées
Deux faces de came en repos gèrent le déplacement là où une came entre, repose ou revient. Indiquez la trajectoire de la came, l’emplacement du repos, le moment du contact, la direction de la poussée et le jeu de bord admissible.nnUne plaque profilée ou à changement rapide s’adapte à un contact non rectangulaire ou à un remplacement de maintenance planifié. Fournissez la géométrie d’accouplement 3D, les caractéristiques de clavetage, la méthode d’extraction, la référence d’interchangeabilité et le schéma de perçage contrôlé par révision.
4. Matériaux pour les plaques d’usure de moule
Le choix du matériau dépend de la pression de contact, de la vitesse de course, de l’accès à la lubrification et de la surface de contact. L’acier à outils, le bronze d’aluminium et les configurations équipées de graphite doivent être évalués en fonction de l’application plutôt que sélectionnés comme options par défaut interchangeables.
| Matériau | Avantages | Limites | Application typique | Besoin de lubrification |
|---|---|---|---|---|
| Acier à outils trempé | Résistance à la forte charge | Risque de grippage | Guides et glissières | Huile ou graisse régulière |
| Acier pré-durci | Usinable, stable | Résistance à l’usure plus faible | Plaques de service modéré | Huile ou graisse régulière |
| Bronze d’aluminium | Anti-grippage, résistance à la corrosion | Plus tendre que l’acier | Glissières en contact avec l’acier | Recommandée |
| Bronze avec inserts graphite | Lubrification intermittente | Usure des tampons, coût plus élevé | Glissières à accès limité | Accès extérieur réduit |
| Acier ou carbure revêtu | Résistance à l’abrasion | Coût, finition difficile | Duty lourd vérifié | Dépend de l’application |
Associez les paires coulissantes
L’acier à outils trempé convient aux guidages acier sur acier à forte charge et bien lubrifiés, mais une dureté similaire peut entraîner un grippage en cas de défaillance de l’alimentation en huile. L’acier pré-durci se travaille plus facilement et convient aux plaques de service modéré où le durcissement après usinage n’est pas souhaitable.
Utilisez le bronze stratégiquement
Le bronze d’aluminium offre une surface de contact différente qui aide à réduire le grippage acier sur acier et offre une bonne résistance à la corrosion. Le bronze imprégné de graphite est justifié lorsque l’accès à la graisse est intermittent, bien que les pastilles ne remplacent pas le jeu, l’alignement ou le contrôle de la contamination.
5. Options de plaques d’usure pour moules
Le dessin 2D doit convertir les contraintes de charge coulissante, de course, de lubrification et de montage en exigences de plaque fabricables. SUUXIANG examine ces entrées avant de sélectionner une voie d’usinage, d’électroérosion, de rectification et d’inspection CNC.
Définir l’enveloppe fonctionnelle

La longueur totale, la largeur, l’épaisseur, les configurations de trous, les fraisages, les goupilles, les poches de dégagement, les rayons et les chanfreins doivent être cotés à partir de datums identifiés. Le dessin doit distinguer les faces de montage de la face d’usure active et indiquer les trajectoires d’outils accessibles.
Spécifier la surface et la lubrification
La face active doit indiquer son exigence de finition de surface, la géométrie des gorges d’huile, ou la disposition des tampons de graphite plutôt que de se fier à une description visuelle. Les exigences de traitement thermique et de revêtement nécessitent des notes de séquence, car la finition, le stock de rectification et l’inspection finale peuvent en dépendre.
Contrôler les interfaces et les preuves
Les dimensions critiques nécessitent des tolérances explicites, des références de datum, des contrôles géométriques si nécessaire, et une méthode d’inspection spécifiée. Les composants de couplage assortis doivent être fournis sous forme de dessins ou de modèles afin que SUUXIANG puisse examiner le jeu, le motif de contact, l’ajustement, le marquage, le niveau de révision et les attentes de rapport.
6. Détails critiques de qualité et de construction
Une plaque d’usure est acceptée comme partie d’un système coulissant, et non comme un rectangle isolé. Sa face de palier, ses caractéristiques de montage et ses détails de lubrification doivent préserver la relation prévue avec la glissière ou le guide de couplage.
Géométrie du palier
La planéité, le parallélisme et l’épaisseur finie doivent être contrôlés à partir des datums fonctionnels identifiés sur le dessin. Une plaque voilée ou une variation d’épaisseur déplace le contact vers un bord, augmentant la charge locale et accélérant l’usure sur les deux surfaces de couplage.
- Spécifier la planéité sur la face de palier.
- Spécifier le parallélisme par rapport au datum de montage.
- Définir la tolérance d’épaisseur après finition.
Montage et bords
La localisation des trous et la tolérance de position doivent faire référence au même schéma de datum utilisé par la plaque de moule ou le guide. Les trous sans bavure, les fraisages et les bords empêchent un faux positionnement, l’accumulation de débris et l’interférence lors de l’assemblage ou de la course de la glissière.
- Indiquer le diamètre du trou et la tolérance de position.
- Définir la géométrie de l’alésage ou de l’ébavurage.
- Exiger le retrait des bavures sans arrondir les arêtes de roulement.
Lubrification et vérification
Le traitement thermique peut déformer la géométrie. Par conséquent, les surépaisseurs d’usinage, le moment de l’inspection finale et les exigences de dureté doivent figurer dans le plan de fabrication. Pour les bouchons en graphite ou les rainures de lubrification, spécifiez le motif, la profondeur, le maintien et l’exclusion des arêtes critiques de roulement ; enregistrez les résultats mesurés par révision et méthode d’inspection.
- Inspecter la géométrie finale après traitement thermique.
- Confirmer que les bouchons en graphite sont solidement maintenus.
- Identifier le matériel de mesure et le format du rapport.
7. Comment choisir un fabricant
Trois documents doivent sous-tendre la sélection du fournisseur : le dessin 2D contrôlé, le modèle 3D et la fiche de spécifications. Demandez aux soumissionnaires d’identifier les références, les dimensions critiques, l’état du matériau et la méthode d’inspection avant de chiffrer.
Évaluer la revue d’ingénierie
Une revue de dessin doit aboutir à un plan annoté pour l’accès aux outils, les surépaisseurs d’usinage, les caractéristiques EDM et la séquence de traitement thermique. Une équipe compétente signale les tolérances ambiguës plutôt que de les supposer silencieusement.
Vérifier les enregistrements et les premiers articles
Chaque lot de matériau doit être lié à la commande, au certificat de matériau, à l’enregistrement du traitement thermique le cas échéant, et au rapport d’inspection final. Demandez un premier article ou un échantillon avant de livrer un lot de faible volume.
Tester la discipline de communication
Deux tests de réponse révèlent la discipline du projet : soumettez une révision contrôlée et une non-conformité hypothétique. Confirmez l’accusé de réception, le confinement, le format de l’action corrective, l’emballage sérialisé et la protection des faces rectifiées pendant le transport.
8. Erreurs courantes sur les plaques d’usure de moules
Deux décisions précoces – l’association des matériaux et la lubrification – déterminent souvent si une plaque fonctionne correctement ou se grippe. Une revue complète du dessin devrait révéler ces risques avant le début de l’usinage.
Incompatibilité matériau et lubrification
Une seule valeur de dureté n’est pas une méthode de sélection de matériau : des surfaces de contact incompatibles peuvent se gripper ou s’user prématurément. Spécifiez les deux matériaux de contact, la direction de la charge, le lubrifiant ou la conception autolubrifiante, et l’accès à la maintenance.nnDeux surfaces fonctionnant à sec peuvent se bloquer même si chacune répond à sa propre exigence de dureté. Confirmez le chemin de lubrification, l’emplacement des rainures et l’exposition à la contamination avec le concepteur du moule.
Géométrie et finition floues
Une référence manquante peut déplacer une plaque par rapport à sa glissière correspondante, provoquant des retards d’assemblage ou un contact inégal. Définissez les références fonctionnelles, les références de montage, les hypothèses de dilatation thermique et le jeu d’assemblage.nnDeux tolérances non inspectables créent des litiges plutôt que du contrôle. Liez chaque tolérance critique et chaque exigence de finition de surface à une méthode d’inspection accessible et à une référence de mesure.
Approbation sans preuve du premier article
Un devis approuvé ne vérifie pas l’interface produite. Avant la livraison, examinez les dimensions du premier article, les preuves de matériau et de traitement thermique le cas échéant, les résultats de surface et l’ajustement avec les composants correspondants.nnDeux états de révision ne doivent jamais être mélangés. Exigez que la révision du dessin, le plan d’inspection et le dossier d’acceptation correspondent au bon de commande avant l’approbation de la production.
9. Étapes pour lancer un programme de plaques
Un lancement contrôlé réduit le risque qu’une plaque correctement usinée échoue dans une condition de glissière non vérifiée. Commencez par le mouvement, la direction de la charge, la zone de contact, l’environnement du cycle et le composant correspondant – pas par une description de catalogue.
Définir les conditions de fonctionnement
Tout d’abord, documentez la course, la charge latérale, la géométrie de contact, la température, l’accès au lubrifiant et le cycle de service attendu. Identifiez le matériau correspondant et les surfaces de référence qui régissent l’ajustement.
Lancer une demande de devis contrôlée
Un dessin 2D publié et son identifiant de révision doivent régir la demande de devis ; joindre le modèle 3D lorsqu’il est disponible. Indiquer la quantité, la matière et le traitement thermique, les exigences de surface, les dimensions critiques, les rapports d’inspection, la date cible, le contexte d’application et la destination d’expédition.
Clôturer la boucle de production
Avant la publication, demander un retour DFM sur l’accès aux outils, les exigences d’EDM ou de rectification, et la méthode d’inspection proposée. Aligner les hypothèses de devis, approuver les preuves de matière et le premier article, valider l’ajustement de l’outil, puis définir les révisions de commandes répétées et les quantités de pièces de rechange.
10. Tarification et délais pour les plaques d’usure de moules
Les commandes d’une pièce entraînent généralement un coût de mise en place plus élevé par plaque, car la programmation, le bridage et la vérification de la première pièce sont répartis sur un petit nombre de pièces. Toutes les gammes de prix et de délais ci-dessous sont indicatives, fournissant des orientations de planification dépendantes du devis, et non des promesses de marché ou des engagements SUUXIANG.nn6 éléments rendent les devis comparables : dessin 2D publié et modèle 3D, spécification de matière et de traitement thermique, quantité, dimensions critiques et points de référence, exigences de surface/graphite, et besoins en matière de livraison et de rapports d’inspection. La mise en place, la taille du stock, le traitement thermique, le traitement des poches de graphite, les tolérances serrées, la portée de l’inspection et le fret peuvent modifier à la fois le coût et le délai.
| Niveau de commande | Famille de complexité / matière | Exigence d’inspection | Délai indicatif | Facteur de prix relatif |
|---|---|---|---|---|
| 1–5 pièces | Plaque en acier simple | Contrôle dimensionnel | Dépendant du devis | Part de mise en place élevée |
| 10–50 pièces | Acier à outils rectifié ou bronze | Rapport sur les dimensions critiques | Dépendant du devis | Matière et rectification |
| 50 pièces | Bronze à graphite ou caractéristiques EDM complexes | Premier article et rapport convenu | Dépendant du devis | Graphite, EDM, inspection |
Téléchargez votre dessin pour une demande de devis de plaques d’usure de moules
Inclure les fichiers 2D et 3D, la matière, la quantité, les dimensions critiques, les besoins en inspection et la date de livraison cible pour l’examen par l’ingénierie.