
Rectification de Surface de Précision pour Pièces basées sur Dessin
SUUXIANG examine les dimensions critiques, la stratégie de référence, le surfaçage de rectification et les exigences d’inspection avant de planifier la rectification de surface de précision pour les composants sur mesure.
Composants Représentatifs de Rectification de Surface de Précision





Related Component Families and RFQ Options


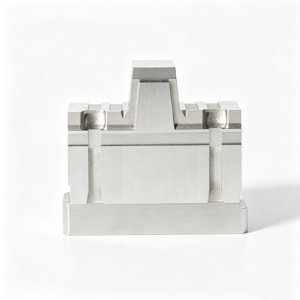



Pourquoi la Rectification de Surface de Précision Suit les Dimensions Critiques
Les décisions de rectification sont définies dès le dessin, la stratégie de référence, l’état du matériau et les exigences d’inspection, et non ajoutées comme une étape de finition finale.
Planification Guidée par les Références
Les dimensions critiques sont liées aux références fonctionnelles avant la rectification, aidant à aligner la planéité, le parallélisme et les relations de localisation avec le dessin.
Surfaçage de Rectification Contrôlé
Le surfaçage planifié permet l’usinage et le traitement thermique avant la rectification de finition, réduisant l’incertitude de déformation et laissant une coupe finale contrôlable.
Séquence de Traitement Thermique
L’état du matériau et la séquence de traitement thermique sont examinés tôt, de sorte que le parcours de rectification aborde le risque de mouvement avant que les dimensions finales ne soient définies.
Exigences de Finition Revues
Les exigences de surface sont évaluées en fonction du contact fonctionnel, des conditions d’accouplement et de l’accès à l’usinage pour sélectionner une approche de rectification de surface de précision appropriée.
Accès et Maintien des Pièces
La géométrie de la pièce, les caractéristiques de localisation et les besoins de maintien sont considérés avant la production pour protéger les références et atteindre les surfaces rectifiées requises.
Inspection Planifiée Tôt
Les méthodes d’inspection, les besoins de rapport et les caractéristiques critiques sont identifiés lors de l’examen du dessin, soutenant une vérification traçable par rapport aux exigences convenues de la commande.
Composants et Processus de Précision par Familles
Procédés pilotés par le dessin pour les composants critiques de moules, connecteurs, matrices et usinés sur mesure, de l’examen DFM à la documentation d’inspection.

Services d'Usinage CNC
Services d’usinage CNC de précision et d’usinage CNC pour pièces usinées sur mesure basées sur dessin, planifiés en fonction du matériau, des dimensions critiques, des références, de l’accès aux outils et des besoins d’inspection avant les engagements de production.
Upload a Drawing
Fraisage CNC
Services personnalisés de fraisage CNC pour composants prismatiques et profilés nécessitant des relations de caractéristiques contrôlées, un accès aux poches, une marge d’usinage et un parcours de processus aligné sur le dessin.
Upload a Drawing
Tournage CNC
Services d’usinage de précision CNC pour arbres, axes, bagues et éléments rotatifs nécessitant une planification d’inspection rigoureuse pour la concentricité, les diamètres, les épaulements, les filetages et les relations de référence.
Upload a Drawing
Usinage 5 axes
Usinage CNC 5 axes pour surfaces complexes et géométries multi-faces, où moins de changements d’outillage permettent de mieux maîtriser les relations de position, l’approche de l’outil et les caractéristiques sensibles aux révisions.
Upload a Drawing
Micro-usinage et Usinage de type Suisse
Micro-usinage et usinage de type Suisse pour composants petits, élancés ou détaillés nécessitant une analyse approfondie du comportement des matériaux, de l’accessibilité des caractéristiques, de la manipulation et des méthodes d’inspection.
Upload a Drawing
Électroérosion à fil et par enfonçage
Services d’électroérosion à fil et par enfonçage pour matériaux trempés, géométries internes fines, profils nets et caractéristiques difficiles à usiner. La stratégie d’électrode, le trajet du fil, les considérations sur la couche de refusion et les exigences de finition sont analysés par rapport au dessin.
Upload a Drawing
Rectification de précision
Rectification de surface et de profil de précision pour la planéité, le parallélisme, le contrôle de profil et les exigences de dimensions finales. Le surplus de rectification, la séquence de traitement thermique, la stratégie de référence et les critères d’inspection doivent être définis avant la livraison.
Upload a Drawing
Noyaux et Cavités d'Insertion de Moules
Noyaux et cavités d’insertion de moules de précision produits à partir de données de dessin et de modèle, avec des parcours d’usinage, d’électroérosion, de rectification et d’ajustement sélectionnés en fonction de la géométrie des plans de joint, des surfaces critiques et des exigences d’assemblage du moule.
Upload a Drawing
Broches et Composants d'Éjection
Broches d’éjection, douilles et composants d’éjection fabriqués pour assurer un mouvement de moule et un ajustement fiables. Les exigences doivent spécifier les diamètres de travail, les jeux, la dureté, l’état de surface et les pièces d’accouplement.
Upload a Drawing
Broches de Noyau, Composants de Guidage et de Positionnement
Broches de noyau, broches de guidage et composants de positionnement pour un alignement contrôlé, la formation de pièces et un assemblage de moule répétable. L’analyse se concentre sur les relations de référence, les zones d’usure, la classe d’ajustement, le matériau et les exigences de traitement thermique.
Upload a Drawing
Languettes, Leveurs, Points d'Injection et Accessoires de Moule
Languettes, leveurs, points d’injection et accessoires de moule fabriqués en tant que composants configurables pour les fonctions de mouvement, d’injection et d’assemblage. Les acheteurs doivent fournir la géométrie des pièces d’accouplement, les besoins en course ou en jeu, les interfaces critiques et le statut de révision.
Upload a Drawing
Composants de Moules pour Connecteurs
Composants de moules de précision pour connecteurs pour des applications d’outillage à pas fin et à haute répétabilité. La planification de la fabrication aborde la géométrie des broches, le détail des cavités, l’accès à l’électroérosion, les exigences de rectification, les relations d’accouplement et les priorités d’inspection.
Upload a Drawing
Composants de Matrices d'Emboutissage
Composants de matrices d’emboutissage de précision pour les opérations de formage, de coupe et de guidage, y compris les éléments basés sur des dessins nécessitant des profils, des jeux, des conditions de matériau et des exigences de surface contrôlés.
Upload a Drawing
Outillage pour Injection, MIM, CIM et Surmoulage
Travaux d’outillage et de composants associés à l’injection plastique, au moulage par injection de métaux (MIM), au moulage par injection de céramiques (CIM) et au surmoulage, évalués dans un périmètre de production vérifié en utilisant la géométrie des pièces, le matériau, le processus et les exigences de qualité.
Upload a Drawing
Matériaux d'Usinage
Les matériaux d’usinage CNC sont sélectionnés parmi les exigences approuvées du dessin et le contexte d’application. La nuance du matériau, son état, les besoins en traçabilité, l’usinabilité et tout traitement post-usinage doivent être confirmés avant le devis.
Upload a Drawing
Finitions de Surface et Traitement Thermique
Les exigences de finition de surface et de traitement thermique sont planifiées en tenant compte des changements dimensionnels, de l’allocation de rectification, des surfaces fonctionnelles et de la séquence d’inspection. Spécifiez le type de finition, l’état cible et les dimensions critiques affectées par le traitement.
Upload a Drawing
Qualité, Métrologie et Documentation
Inspection de précision, métrologie et documentation qualité planifiées autour des dimensions critiques pour la qualité, des schémas de référence, des méthodes de mesure et des exigences de reporting client. Les enregistrements finaux doivent correspondre à la révision de la commande et au plan d’inspection convenu.
Upload a Drawing
Prototypage et Production en Petite Série
Prototypage rapide et fabrication en petites séries pour des pièces dessinées nécessitant une ingénierie de fabrication rigoureuse, un contrôle des révisions et une approche d’inspection définie. Les demandes de devis doivent inclure la quantité, le matériau, les priorités de qualité et la date de livraison cible.
Upload a DrawingMatériaux considérés pour la rectification de surface de précision

Aciers à outils
Couramment utilisés pour les noyaux de moules, les inserts de cavité, les poinçons et les composants d’usure. La rectification de surface de précision assure une planéité et une finition contrôlées après traitement thermique ; le grade, la dureté, la marge de rectification et les données critiques doivent être définis dans la demande de devis.

Aciers inoxydables
Utilisés là où la résistance à la corrosion et la stabilité des surfaces fonctionnelles sont importantes, y compris pour les outillages et les pièces de machines personnalisées. La rectification peut affiner les faces de contact planes, mais la gestion de la chaleur et l’état du matériau nécessitent un examen pour protéger les exigences dimensionnelles et de surface.

Aciers alliés
Souvent choisis pour les composants de matrices sous charge, les éléments de guidage et les pièces de machines conçues. Une route de rectification peut suivre l’usinage et le traitement thermique, avec une marge de stock, un risque de déformation et des points d’inspection planifiés autour des dimensions critiques du dessin.

Grades de carbure
Considérés pour les poinçons, les matrices et les composants de formage à forte usure où la dureté est essentielle à la durée de vie. Le carbure nécessite un abrasif et une stratégie de maintien appropriés ; la géométrie des caractéristiques, l’état des arêtes et les besoins de reporting doivent être examinés avant le devis.

Alliages d'aluminium
Convient aux fixations légères, aux outillages de prototypage et aux composants personnalisés nécessitant des faces de montage ou d’accouplement planes. Comme l’aluminium peut charger une meule, la finition demandée, la géométrie, la méthode de serrage et la quantité de production guident le choix de la route.
Intégration du processus de rectification de surface de précision


Coupe par électroérosion à fil
L’électroérosion à fil peut créer des profils précis, des fentes et des géométries internes là où l’accès à l’outil est limité. Son chemin de fil, sa relation avec les références et le stock restant sont examinés parallèlement aux exigences de rectification et d’inspection ultérieures.

Détails de l'électroérosion par enfonçage
L’électroérosion par enfonçage prend en charge les cavités formées, les caractéristiques internes nettes et la géométrie qui peuvent ne pas être réalisables par fraisage. La stratégie d’électrode, les exigences de surface et toute rectification ultérieure sont planifiées à partir du dessin.

Traitement thermique
Lorsque le traitement thermique est spécifié, la marge d’usinage et la séquence sont prises en compte avant la production. La rectification de surface de précision peut être programmée ensuite pour restaurer les dimensions critiques, la planéité et les surfaces de référence après changement de matériau.

Ajustement et inspection
L’ajustement et l’inspection vérifient comment les surfaces rectifiées se rapportent aux composants d’accouplement, aux références et aux dimensions critiques. La méthode d’inspection, les besoins de reporting, le statut de révision et la documentation finale sont alignés sur le plan de projet convenu.
Maintien des pièces et caractéristiques des composants pour la rectification de surface de précision

Éléments de localisation
Des alésages de cheville personnalisés, des perçages de localisation et des faces de référence permettent d’établir une position d’assemblage répétable. Leur taille, leur ajustement, leur relation avec les données de référence et leur séquence de rectification doivent être définis par rapport au composant d’accouplement plutôt que sélectionnés parmi des articles standard.

Caractéristiques de guidage
Les faces de guidage, les glissières et les surfaces de contact rectifiées avec précision peuvent supporter un mouvement contrôlé dans les moules, les outils de connecteur et les matrices. L’examen des plans doit confirmer la direction du déplacement, les besoins en lubrification, l’état de dureté et les dimensions qui régissent l’ajustement.

Interfaces filetées
Les trous taraudés, les alésages filetés et les interfaces d’inserts peuvent être planifiés en fonction de l’accès à l’outil, de la longueur d’engagement et de l’état post-traitement. Inclure la norme de filetage, la classe de tolérance, la profondeur et les exigences de la pièce d’accouplement avec la demande de devis.

Caractéristiques de montage
Les fraisages, les trous d’épaulement, les dégagements et les faces de montage peuvent être intégrés à un composant rectifié pour faciliter l’installation. Leur placement doit faire référence aux données de référence fonctionnelles afin que la fixation ne déforme pas l’alignement ou n’obstrue pas l’accès à l’inspection.

Gabarits personnalisés
Les caractéristiques de gabarit spécifiques au projet peuvent supporter l’usinage, l’électroérosion, la rectification ou l’inspection lorsque la géométrie exige une orientation contrôlée. Partagez les restrictions de manipulation, les zones de serrage et les surfaces critiques exposées afin que le processus de production puisse être évalué de manière responsable.
À propos de SUUXIANG
SUUXIANG est la seule marque publique de Dongguan SuuXiang Precision Mold Co., Ltd., établie en 2010 dans la ville de Chang’an, Dongguan, Guangdong, Chine. Fondée et légalement représentée par XiaoCheng Huang, nous aidons les équipes internationales à transformer des plans, des modèles et des spécifications en pièces CNC personnalisées inspectées, composants de moules de précision, outils de connecteur et composants de matrices d’emboutissage.
Notre travail intègre l’usinage CNC, l’électroérosion, la rectification de surface de précision, l’ajustement et l’inspection dans un processus de fabrication contrôlé. Avant la cotation et les engagements de production, nous examinons les dimensions critiques, les données de référence, les exigences de matériaux et de traitement thermique, l’accès à l’usinage, le stock de rectification, les attentes de surface et les preuves d’inspection requises pour la commande.
Ce qui distingue SUUXIANG, c’est une coordination disciplinée, de l’examen du plan à l’inspection finale. Nous nous concentrons sur la conception pour la fabrication (DFM), le contrôle des révisions, des décisions de processus claires et une communication traçable, plutôt que sur des affirmations de capacité générales. Chaque demande de devis est évaluée en fonction de sa géométrie réelle, des priorités de qualité, de la quantité, des besoins de livraison et de la portée de production vérifiée.

Capacité de rectification de surface de précision, expliquée
Examen du plan avant le routage
Chaque processus de rectification de surface de précision commence par le plan, le modèle 3D disponible, les données de référence, les dimensions critiques, les exigences de surface, l’état du matériau et la quantité. SUUXIANG examine l’accès à l’usinage et les attentes d’inspection avant de confirmer un itinéraire de processus proposé ou un engagement de production.
- Identifier les caractéristiques critiques pour la qualité et les relations de référence
- Examiner les spécifications de planéité, de parallélisme, d'épaisseur et de surface
- Signaler la géométrie susceptible de limiter le maintien en place ou l'accès à la meule
- Aligner le statut de révision avant la cotation

Prévision du stock d’usinage
Le stock d’usinage doit être intentionnellement conservé lors des opérations d’usinage antérieures et, le cas échéant, des traitements thermiques. La marge requise dépend de la géométrie, de l’état du matériau, du risque de déformation et des caractéristiques finales. SUUXIANG évalue la séquence par rapport au dessin plutôt que de traiter l’usinage comme une simple étape de finition.
- Réserve de matière sur les surfaces nécessitant un contrôle final
- Tenir compte des déformations après traitement thermique
- Préserver les relations de référence tout au long de la séquence
- Confirmer si l'usinage final suit l'usinage mécanique ou l'électroérosion

Interface Électroérosion et Usinage
Les cavités complexes, les détails étroits et les pièces durcies peuvent nécessiter un parcours coordonné électroérosion-usinage. La stratégie d’électrode, le chemin du fil, la marge de finition et les surfaces de transition doivent être examinés conjointement afin que l’opération finale de rectification de précision favorise la géométrie prévue et l’ajustement fonctionnel.
- Définir les caractéristiques d'électroérosion par rapport aux surfaces de référence rectifiables
- Examiner l'accès du fil, les conditions d'angle et les besoins de dégagement
- Planifier la marge de finition aux transitions électroérosion-rectification
- Éviter les suppositions de parcours avant l'examen de la géométrie

L’inspection correspond à la fonction
La planification de l’inspection doit refléter les risques fonctionnels de la pièce, et non pas seulement une liste de contrôle dimensionnelle générale. SUUXIANG peut discuter des méthodes de mesure, des besoins de reporting, de la configuration des références et des exigences de traçabilité avec la demande de devis. La documentation et les déclarations de capacités sont confirmées par rapport aux preuves du projet en cours.
- Lier les points d'inspection aux dimensions critiques du dessin
- Établir une approche de mesure basée sur les références
- Spécifier le format du rapport et les attentes d'échantillonnage
- Maintenir l'alignement des révisions de dessin et des enregistrements d'inspection

Rectification de surface de précision avec une séquence de processus disciplinée
Comparer la planification basée sur le dessin et les contrôles documentés avec une approche d’approvisionnement typique axée sur le devis préalable.
← Swipe left or right to view →
Rectifiage de Surfaces de Précision : De l’Examen du Plan à la Livraison
Un flux de travail contrôlé qui aligne la planification des processus, les dimensions critiques, la stratégie de rectifiage et les preuves d’inspection avec vos exigences basées sur les plans.
Examen des éléments de la demande de devis
Nous examinons le plan, le modèle, le matériau, la quantité, l’application, la cible de livraison et les besoins de reporting, en identifiant les informations manquantes avant de prendre des engagements sur les processus.
Planification des caractéristiques critiques
L’équipe confirme les données de référence, les dimensions critiques, les relations de tolérance, l’accès à l’usinage, le stock de rectification, la séquence de traitement thermique et toute stratégie d’électroérosion nécessaire.
Usinage et Électroérosion
L’usinage CNC et, le cas échéant, l’électroérosion par fil ou par enfonçage définissent la géométrie de la pièce tout en préservant l’ajustement prévu pour la rectification de surface de précision ultérieure.
Rectification des Surfaces Fonctionnelles
La rectification est séquencée autour des faces fonctionnelles, des exigences de planéité, des relations de données de référence et des priorités de surface, les décisions de processus étant adaptées à la révision approuvée du dessin.
Inspection selon les exigences
L’inspection suit le plan convenu pour les caractéristiques critiques, en utilisant les méthodes de mesure appropriées et en préparant la documentation spécifique à la commande lorsqu’elle a été demandée.
Emballage et Coordination de la Livraison
Les pièces finies sont protégées pour l’expédition, avec une coordination de la révision, de la quantité et de la livraison maintenue visible afin que vos équipes de réception et de qualité puissent se préparer.
Comment démarrer la rectification de surface de précision avec SUUXIANG
Provide the technical inputs early so the proposed route, inspection plan and delivery discussion reflect your actual part requirements.
Soumettez votre dossier de plans
Envoyez le dessin 2D et le modèle 3D disponible avec le matériau, la quantité, le contexte d’application, les exigences de qualité et la date de livraison cible pour un premier examen éclairé.
Définir les exigences critiques
Identifiez les dimensions critiques, les données de référence, les exigences de surface, la séquence de traitement thermique, le stock de rectification et les besoins de rapports d’inspection afin que les questions de fabricabilité puissent être traitées avant la cotation.
Examiner le parcours proposé
Discutez de la séquence prévue d’usinage CNC, d’électroérosion, de rectification de surface de précision, d’ajustement et d’inspection, y compris l’accès aux outils, les chemins de fil et les exigences contrôlées par révision pertinentes pour le dessin.
Confirmer la production et l’inspection
Une fois les exigences alignées, confirmez la cotation et les détails du projet, puis progressez vers l’échantillonnage ou la production avec une documentation d’inspection correspondant au plan convenu.
Documentation de qualité pour la rectification de surface de précision
Politique de publication des retours client
Les retours client sont publiés uniquement après que le client a approuvé le contexte du projet, la révision du dessin, les preuves d’inspection et le résultat rapporté.
Les retours client sont publiés uniquement après que le client a approuvé le matériau et le processus de rectification, les dimensions critiques et la documentation d’inspection.
Les retours client sont publiés uniquement après que le client a approuvé l’application du composant, la quantité de production, le dossier de contrôle de révision et le résultat de livraison.
FAQ sur la rectification de précision pour la préparation des demandes de devis
Practical answers for engineering, quality and sourcing teams preparing drawing-based grinding inquiries.
Quelles informations sont nécessaires pour une demande de devis de rectification de précision ?
Comment dois-je spécifier la marge de rectification avant le traitement thermique ?
La rectification de précision peut-elle être utilisée après un traitement thermique ?
Pour quelles quantités SUUXIANG peut-elle établir un devis pour des travaux de rectification ?
Comment planifiez-vous les délais pour les pièces de rectification de surface de précision ?
Puis-je commander un échantillon avant d’approuver une plus grande série ?
Quels rapports d’inspection peuvent être demandés avec une commande de rectification ?
Comment sont gérés le paiement, l’expédition et la propriété intellectuelle pour une demande de prix internationale ?
Le guide complet de l’acheteur pour la rectification de surface de précision
Utilisez ce cadre de décision pour définir les exigences fonctionnelles, comparer les fournisseurs de rectification de surface de précision, évaluer les contrôles de processus et éviter les erreurs de demande de prix qui entraînent des retards, des retouches ou des pièces qui ne respectent pas les exigences critiques d’ajustement et de finition.
1. Qu’est-ce que la rectification de surface de précision ?
Precision surface grinding uses a rotating abrasive wheel in controlled passes to remove small amounts of material from a defined face. It is specified when flatness, parallelism, finished thickness, or a functional surface texture must be held relative to drawing datums.nnAfter CNC machining, grinding commonly removes reserved stock from mold inserts, guide faces, connector-tooling details, and stamping-die components. After heat treatment, it can restore a critical face affected by distortion, provided the drawing identifies the datum scheme, hardness condition, required stock, and inspection method.nnThree process choices clarify the need: milling is usually suitable when its achievable geometry and finish meet the functional requirement; grinding is selected for finish-critical planar faces and controlled final size. Lapping is reserved for exceptionally fine flatness or finish requirements, while polishing improves appearance or local texture but does not by itself establish controlled thickness or parallelism.
2. Comment la rectification de surface de précision a évolué
1. Les rectifieuses manuelles alternatives plaçaient l’avancement, l’avancement transversal, l’étincelage et le dressage de la meule largement entre les mains de l’opérateur. Cela rendait la configuration qualifiée décisive : le maintien magnétique, l’état de la meule, la livraison du liquide de refroidissement et une marge appropriée à la gamme de traitement thermique précédente régissent toujours le résultat.nn2. Les entraînements hydrauliques de table ont rendu la vitesse et l’inversion de course plus constantes, améliorant la répétabilité sur le travail plat récurrent. Ils n’ont pas éliminé la nécessité d’établir des datum, de protéger les pièces minces contre la déformation ou d’enregistrer la gamme de processus réelle lorsqu’une dimension critique d’un dessin nécessite une inspection traçable.nn3. La commande CNC a étendu la répétabilité grâce à des passes programmées, des compensations et des configurations réutilisables, ce qui peut réduire le risque de configuration pour les commandes répétées de faible volume. Les mesures en cours de processus et les vérifications finales documentées ajoutent des commentaires utiles, mais les acheteurs doivent confirmer la méthode de mesure, l’exigence de rapport et le programme contrôlé par révision ou le plan de configuration lors de la revue du dessin plutôt que de supposer que l’équipement seul détermine la capacité.
3. Types de rectification de surface de précision
Cinq familles de processus couvrent la plupart des discussions sur la rectification de surface de précision plane, circulaire et profilée. Le dessin doit identifier la face finie, le datum, la quantité et toute caractéristique qui limite le serrage ou l’accès à la meule.
| Approche | Géométrie appropriée | Compromis et maintien en place | Question sur le dessin |
|---|---|---|---|
| Périphérique à broche horizontale | Longues surfaces planes, inserts, rails | Mouvement alternatif flexible ; mandrin magnétique ou montage | Quelles faces nécessitent un parallélisme ? |
| Surface à broche verticale | Larges surfaces planes | Élimination plus importante ; le support de la surface est important | La planéité et le motif de surface sont-ils critiques ? |
| Table à mouvement alternatif | Pièces longues ou de tailles mixtes | Flexible à configurer ; débit répétitif plus faible | Quelle est la longueur et la quantité de la pièce ? |
| Table rotative | Surfaces circulaires ou compactes | Travail répétitif productif ; localisation concentrique nécessaire | Quel diamètre est la référence de localisation ? |
| Profil/forme | Échelons, rayons, contours | Le dressage de la meule ajoute à la configuration ; une localisation sécurisée est essentielle | Quelle tolérance de profil et quel dégagement sont requis ? |
Adapter la géométrie au processus
Les plaques planes et les inserts conviennent généralement à la rectification périphérique ; les faces annulaires et les ébauches rondes stables peuvent privilégier le travail en bout ou rotatif.nnLa rectification de profil et de forme convient aux épaulements, aux rayons et aux bords façonnés lorsqu’un trajet de meule standard ne peut pas générer la caractéristique.
Confirmer le maintien en place tôt
Les plateaux magnétiques nécessitent une pièce magnétique correctement supportée ; les sections minces peuvent nécessiter des montages, des parallèles ou un support sacrificiel.nnLes pièces non magnétiques, trempées ou irrégulières nécessitent que le fournisseur confirme l’accès au serrage avant de sélectionner une procédure.
Poser des questions sur le dessin
Les questions critiques incluent quelle face est le datum, où se trouve le matériau restant après le traitement thermique, et si le parallélisme s’applique sur toute la surface.nnLe volume, les marques de témoin admissibles, l’état du bord et la méthode d’inspection déterminent si le débit ou la flexibilité de la configuration prévaut.
4. Matériaux pour la rectification de précision des surfaces
L’acier trempé, l’acier à outils et l’acier inoxydable sont des candidats courants pour la rectification de précision des surfaces ; la faisabilité dépend du dessin, du brut d’usinage et des limites thermiques. Xometry répertorie les métaux et plastiques qui peuvent être rectifiés et note le rôle du liquide de refroidissement dans le contrôle de la chaleur : https://www.xometry.com/capabilities/surface-grinding.
| Matériau | Considération principale | Point de focalisation de l’inspection |
|---|---|---|
| Acier trempé | Chaleur et usure de la meule | Brûlures, planéité |
| Acier inoxydable | Réponse thermique | Déformation, finition |
| Acier à outils | Dureté et stock | Donnée, taille |
| Acier doux | Risque d’ébavurage | Bords, magnétisme |
| Fonte | Poussière abrasive | Planéité, propreté |
| Aluminium ou laiton | Chargement de la meule | Maculage, bavures |
| Titane ou plastiques | Sensibilité à la chaleur | Taille post-refroidissement |
Chaleur et comportement de la meule
Les aciers à outils et les aciers trempés résistent à l’usinage, de sorte que la sélection de la meule, le dressage, le brut d’usinage et les passes contrôlées nécessitent un examen avant de définir une finition.nnL’aluminium et le laiton peuvent charger une meule et développer des bavures ou des bords lissés ; une élimination superficielle et une stratégie de liquide de refroidissement doivent être convenues à partir des résultats d’essais.
Maintien de pièce et inspection
L’acier doux magnétique, la fonte et de nombreux aciers à outils conviennent au maintien de pièce magnétique, mais le magnétisme résiduel et l’accès aux références doivent être pris en compte lors de l’inspection.nnLe titane retient la chaleur, tandis que les plastiques techniques peuvent ramollir ou se déformer ; utilisez des essais de processus conditionnels et inspectez après stabilisation thermique.
5. État de surface et options de caractéristiques
Une spécification de surface doit définir le résultat fonctionnel, et non pas seulement une finition visuellement attrayante. Pour la rectification de précision, la rugosité, la direction de rectification, les bords et les relations entre les caractéristiques doivent être liés à l’application de la pièce et à la méthode d’inspection.
| Résultat souhaité | Annotation du dessin | Note de procédé |
|---|---|---|
| Meulage directionnel | Ra et direction du grain | Spécifier la direction fonctionnelle du mouvement |
| Épaisseur appariée | Faces de référence et tolérance | Inspecter en tant que relation appariée |
| Préparation du revêtement | Texture et zones masquées | Ne pas substituer le polissage cosmétique |
Spécifier la rugosité fonctionnelle
Ra 0,8 µm et Ra 0,2 µm décrivent des cibles de rugosité différentes, mais aucun des deux ne définit à lui seul la planéité, le parallélisme ou le comportement de portance. Indiquer le paramètre requis, la coupure le cas échéant, l’emplacement de la mesure et toute marque de rectification interdite.
- Identifier la fonction d’étanchéité, de glissement, d’accouplement ou de revêtement
- Indiquer si l’apparence est critique pour l’acceptation
- Éviter d’accepter une finition au toucher ou sur photo
Contrôler les caractéristiques à partir des données
Deux faces appairées nécessitent un schéma de données lorsque l’épaisseur, le parallélisme ou la hauteur de marche régissent l’assemblage. Localiser les rainures, les profils et les chanfreins à partir des données fonctionnelles ; les dimensions nominales sans références de données peuvent laisser l’intention d’inspection ambiguë.
- Spécifier la largeur, la profondeur et l’état des coins de la rainure
- Définir la taille du chanfrein ou la bavure maximale
- Préciser l’identification de l’ensemble apparié lorsque les pièces sont jumelées
Choisir la voie de finition
Le meulage après traitement thermique est couramment sélectionné lorsque les dimensions durcies nécessitent un contrôle final ; laissez un stock de meulage suffisant et confirmez le risque de déformation lors de l’examen du dessin. Le polissage améliore l’aspect, le rodage vise une planéité ou un contact exceptionnels, et la préparation du revêtement peut nécessiter une texture spécifiée plutôt qu’une surface polie.
6. Contrôles qualité en meulage de précision de surface
Le contrôle qualité commence avant la première passe : le dessin doit identifier les références fonctionnelles, les relations critiques, les exigences de surface et les preuves d’inspection requises pour la libération.
Mise en place et maintien de la pièce
Une référence primaire définie doit régir la mise en place et la mesure. Le maintien magnétique, les montages ou les parallèles doivent supporter la pièce sans la déformer ; un support inadéquat peut créer un cône, une déformation ou un mouvement de contrainte résiduelle après libération.
Stabilité du processus
La spécification de la meule, un dressage frais, un stock de meulage contrôlé et un liquide de refroidissement propre déterminent le comportement de coupe. Une chaleur excessive peut provoquer des brûlures ou des dommages métallurgiques, tandis que le déséquilibre de la meule, le chargement ou un dressage médiocre peuvent laisser des bavures et une rugosité inconsistante.
Preuves d’inspection
La planéité, le parallélisme, l’épaisseur et la rugosité doivent être mesurés par rapport aux références indiquées en utilisant une méthode convenue. Demandez si les résultats utilisent une table de contrôle et un comparateur, un micromètre, un pied à coulisse, ou un profilomètre, et demandez des enregistrements traçables liés à la révision du dessin, à l’identification de la pièce et au plan d’échantillonnage.
7. Choisir un fournisseur de meulage de précision de surface
Un seul fournisseur doit convertir le dessin 2D, le modèle 3D et les annotations CTQ en un itinéraire documenté avant de proposer un devis pour le meulage de précision de surface. Comparez les preuves spécifiques au projet, et non une déclaration de tolérance générale.
| Preuves | Demander | Pourquoi c’est important |
|---|---|---|
| Trajet de rectification | Plan d’ajustement, de meule et de montage | Accès et stabilité des tests |
| Métrologie | Rapport d’inspection d’échantillon | Tests de vérification basés sur les cotes |
| Contrôle des modifications | Journal des révisions et chemin d’approbation | Assure la cohérence des commandes répétées |
Examiner la voie de fabrication
Un examen du dessin 2D doit identifier les références, le stock de meulage, la séquence de traitement thermique, l’accès à la meule et le maintien magnétique ou par montage. Demandez comment l’itinéraire change pour un prototype, un insert de connecteur ou un composant de moule durci.
- Dimensions CTQ et méthode d’inspection
- Preuves du matériau et de la dureté
- Passage de l’électroérosion au meulage
- Maintien de pièce et risque de déformation
Vérifier les contrôles du premier article
Un premier article doit lier les résultats mesurés à la révision publiée, aux instruments et au format de rapport convenu. Pour les répétitions en faible volume, exiger des notes de configuration conservées, un historique des révisions et un point d’approbation défini avant expédition.
- Rapport d’échantillon par rapport aux cotes du dessin
- État de calibration des instruments
- Plan d’inspection sous contrôle de révision
Évaluer la discipline de livraison
Un plan d’expédition doit définir la protection des pièces, l’étiquetage, la vérification des quantités et l’inclusion des documents. SUUXIANG doit confirmer la faisabilité à partir des preuves du projet actuel plutôt que de promettre une capacité, une dureté ou un délai de livraison non étayés.
- Faces rectifiées protégées
- Identification de la pièce et de la révision
- Notification claire des modifications
8 erreurs courantes à éviter par l’acheteur
Huit erreurs récurrentes dans les RFQ entraînent des cycles de revue évitables, un risque de retravail ou des devis qui ne peuvent pas être comparés équitablement. Résolvez-les sur le dessin publié et incluez le contexte de production avant de planifier la rectification de surface de précision.
Définir les cotes et les tolérances
Deux dimensions ou plus peuvent être en conflit lorsque leurs références de cotes diffèrent. Identifiez les cotes fonctionnelles, les dimensions CTQ, et si une exigence de limite, de profil, de planéité ou de parallélisme contrôle chaque caractéristique.
- Joindre la dernière révision 2D et le modèle 3D
- Marquer les cotes d’inspection et les directions d’assemblage
- Signaler les dimensions nécessitant des rapports de mesure
Préciser le stock et la séquence
0,1 mm de stock supposé peut être insuffisant ou excessif selon la déformation, le traitement thermique et l’accès aux caractéristiques. Indiquer l’état avant meulage, la séquence de traitement thermique, la dureté cible et la marge de meulage sur chaque surface finie.
Rendre les spécifications de finition fonctionnelles
La rugosité seule ne définit pas la direction, la couverture ou les rayures de meulage admissibles. Spécifier la surface requise, le paramètre de rugosité, la direction de lamage si fonctionnel, et si l’aspect cosmétique est critique pour l’acceptation.
- Nommer les surfaces par des spécifications sur le dessin
- Indiquer la fonction d’étanchéité, de glissement ou cosmétique
- Fournir des échantillons approuvés lorsque l’apparence est importante
Fournir le contexte d’assemblage
Une face rectifiée peut être inaccessible en raison d’épaulements, de parois minces, de trous, de brides ou de limites de serrage magnétique. Fournir les dessins des pièces d’accouplement, les exigences de dégagement, la direction de la charge et les zones de décharge autorisées avant de libérer le processus.
Comparer les preuves, pas les prix
Un prix unitaire exclut le coût de l’inspection manquante, du contrôle des révisions ou d’un routage inadapté. Comparez les devis sur la base du même matériau, de la même séquence, du même plan d’inspection, des mêmes exigences de livraison et des exceptions documentées.
- Demander les hypothèses et exclusions énoncées
- Comparer les livrables d’inspection et de traçabilité
- Examiner les déviations techniques avant le bon de commande
9. De la revue du dessin au premier article
Une révision contrôlée est le point de départ d’un lancement fiable. Avant que le meulage de précision de surface ne commence, SUUXIANG doit aligner le dessin, le modèle, les caractéristiques fonctionnelles, l’état du matériau et les preuves d’acceptation avec l’acheteur.
Contrôler le dossier technique
Les dessins 2D révisés et contrôlés établissent les dimensions, les tolérances, le GDu0026T, les spécifications de finition et l’état des modifications. Un modèle 3D doit les accompagner lorsque la géométrie, l’accès aux outils ou les relations d’accouplement nécessitent des éclaircissements.
- Identifier les faces et dimensions critiques pour la fonction
- Indiquer le matériau, la dureté et l’état du traitement thermique
- Fournir la quantité, l’application et la date cible
S’accorder sur les plans de référence et les preuves
Les plans de référence nommés déterminent comment la planéité, le parallélisme, l’épaisseur et la localisation des caractéristiques seront évalués. Le plan d’inspection doit définir les méthodes de mesure, les attentes en matière d’échantillonnage, le format du rapport et toute traçabilité requise avant l’approbation du devis.
- Marquer les caractéristiques critiques pour l’inspection
- Confirmer le stock de meulage et la séquence du processus
- Clarifier les critères d’acceptation du premier article
Examiner le premier article
Un premier article approuvé fournit le point de contrôle pratique avant la libération de la production répétée. Examiner les résultats de mesure, l’état de surface, la documentation du matériau si spécifié, les déviations et l’état de révision par rapport au plan d’acceptation convenu.
- Approuver ou documenter les actions correctives
- Geler la révision du dessin libérée
- Transférer les exigences d’inspection aux commandes répétées
10. Facteurs de tarification pour la rectification de précision en surface
1 L’installation peut l’emporter sur le temps de coupe pour une seule pièce de rectification de précision en surface. Le choix et le dressage de la meule, le bridage magnétique ou personnalisé, l’état du matériau, le copeau à enlever, la taille de la pièce et la géométrie déterminent tous la méthode.nnLes exigences de niveau 0,01 mm doivent être évaluées par rapport à la stratégie de datum, aux spécifications de finition, aux contrôles de parallélisme ou de planéité, et au stock de rectification admissible. Les matériaux trempés, les surfaces interrompues, les sections minces, les pièces non magnétiques et les bridages difficiles peuvent ajouter des passes, de la manutention ou des fixations dédiées.nn2 Les décisions d’inspection affectent matériellement le coût total : les contrôles dimensionnels de base diffèrent des mesures de premier article documentées, de la traçabilité et de l’inspection répétée. Le travail secondaire — coordination du traitement thermique, électroérosion, ébavurage, revêtement, ajustement ou emballage — doit être défini ; SUUXIANG a besoin d’une étude de dessin pour un devis spécifique au projet.
| Quantité représentative | Principaux facteurs de coût | Effet typique du délai de livraison |
|---|---|---|
| 1 à 5 pièces | Installation, conception de fixations, planification de l’inspection | L’installation domine |
| 6 à 50 pièces | Bridage répétable, temps de cycle, rapports | S’améliore avec une installation stable |
| 51 pièces et plus | Groupage, usure de la meule, contrôle en cours de processus | Dépend de la capacité vérifiée |
Téléchargez votre dessin pour une étude de rectification de précision en surface
Incluez le matériau, le traitement thermique, la quantité, les dimensions critiques, les exigences d’inspection et la date de livraison afin que SUUXIANG puisse évaluer une méthode de processus appropriée.