
Komponen Peralatan Industri, Ditinjau Sebelum Permesinan
Kirim gambar Anda untuk DFM, dimensi kritis, dan perencanaan inspeksi untuk komponen peralatan industri yang dibuat sesuai kebutuhan proyek Anda.
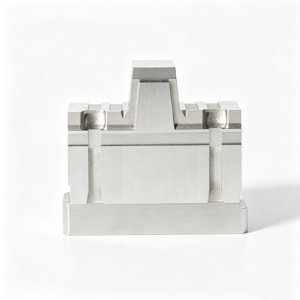
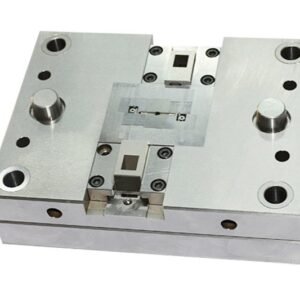
Contoh Komponen Peralatan Industri


Related Configurable Component Families and Quotation







Mengapa Tim Rekayasa Memilih SUUXIANG untuk Komponen Peralatan Industri
Koordinasi berbasis gambar untuk komponen kustom di mana keputusan proses, prioritas inspeksi, dan kontrol revisi harus tetap jelas.
Tinjauan DFM Berbasis Gambar
Kami meninjau dimensi kritis, datum, akses permesinan, dan risiko toleransi sebelum penawaran harga agar komponen peralatan industri Anda dimulai dengan jalur yang praktis.
Perencanaan Jalur Proses
Permesinan CNC, EDM, gerinda, dan pemasangan direncanakan berdasarkan geometri, kondisi material, persyaratan permukaan, dan dimensi yang paling penting.
Koordinasi EDM dan Gerinda
Strategi elektroda, jalur kawat, stok gerinda, dan urutan perlakuan panas dipertimbangkan bersama untuk melindungi bentuk, hasil akhir, dan hasil inspeksi yang dapat dicapai.
Keselarasan Rencana Inspeksi
Metode inspeksi dan kebutuhan pelaporan ditentukan berdasarkan fitur kritis, membantu menyelaraskan ekspektasi pengukuran dengan gambar dan rencana produksi yang diverifikasi.
Visibilitas Revisi
Komunikasi terkontrol menjaga revisi gambar, persyaratan yang diklarifikasi, dan informasi pengiriman tetap terlihat, mengurangi ketidakpastian yang dapat dihindari saat proyek memasuki produksi.
Komunikasi yang Dapat Dilacak
Pertanyaan, keputusan, dan ekspektasi inspeksi tetap terikat pada catatan proyek, memberikan tim rekayasa, kualitas, dan pengadaan serah terima yang lebih jelas.
Kategori Komponen Presisi dan Perkakas
Keluarga manufaktur berbasis gambar untuk komponen CNC, komponen cetakan, perkakas konektor, komponen die, dan persyaratan prototipe terkontrol atau volume rendah.

Layanan Permesinan CNC
Layanan permesinan CNC presisi untuk komponen kustom berbasis gambar, menggunakan jalur penggilingan, pembubutan, EDM, gerinda, pemasangan, dan inspeksi yang sesuai. Tinjauan RFQ harus mengidentifikasi material, dimensi kritis, datum, persyaratan permukaan, kuantitas, dan kebutuhan pelaporan sebelum komitmen dibuat.
Upload a Drawing
CNC Milling
Layanan CNC milling kustom untuk komponen prismatik, berkontur, berongga, dan kaya fitur. Tinjauan gambar mempertimbangkan strategi penjepitan, akses perkakas, referensi datum, geometri sudut dalam, toleransi permesinan, dan dimensi yang memerlukan perencanaan inspeksi.
Upload a Drawing
CNC Turning
Layanan pembubutan CNC presisi untuk poros, selongsong, pin, bushing, fitur berulir, dan komponen berputar. Perencanaan proses mencakup konsentrisitas, kelonjongan, pemilihan datum, penahan benda kerja, fitur silang, kondisi material, serta persyaratan finishing atau penggilingan.
Upload a Drawing
Pengerjaan Mesin 5 Sumbu
Pengerjaan mesin CNC 5 sumbu untuk komponen yang geometrinya diuntungkan dari akses multi-sisi, sudut majemuk, atau pengurangan set-up. Kelayakan tergantung pada jangkauan alat, penahan benda kerja, kedalaman fitur, hubungan toleransi, kondisi material, dan pendekatan inspeksi yang ditentukan dari gambar.
Upload a Drawing
Pengerjaan Mesin Swiss u0026 Mikro
Pengerjaan mesin Swiss dan mikro untuk komponen bubut yang kecil, ramping, dan padat detail. Tinjauan yang bertanggung jawab mengevaluasi ukuran stok, rasio panjang terhadap diameter, urutan fitur, akses alat, kontrol gerinda, risiko penanganan, dimensi kritis, dan metode pengukuran.
Upload a Drawing
EDM Kawat u0026 Sinker
Layanan EDM kawat dan sinker untuk material yang dikeraskan, detail internal halus, geometri tajam, fitur dalam, dan profil yang tidak dapat dijangkau secara efisien oleh alat potong konvensional. Strategi elektroda, jalur kawat, pertimbangan lapisan rekristalisasi, persyaratan akhir, dan pemasangan hilir harus ditinjau lebih awal.
Upload a Drawing
Penggilingan Presisi
Penggilingan permukaan dan profil presisi untuk kerataan, paralelisme, akurasi profil, dan finishing ukuran akhir yang terkontrol. Rencana penggilingan memerlukan strategi datum yang jelas, stok penggilingan, kondisi material dan perlakuan panas, persyaratan permukaan, dan metode inspeksi yang praktis.
Upload a Drawing
Sisipan Inti Cetakan u0026 Rongga Cetakan
Sisipan inti dan rongga cetakan presisi yang diproduksi dari gambar dan spesifikasi pelanggan. Tinjauan berfokus pada geometri penutup cetakan, fitur pendingin atau ventilasi, akses pengerjaan mesin dan EDM, urutan perlakuan panas, persyaratan pemolesan, hubungan pemasangan, dan dimensi kritis.
Upload a Drawing
Komponen Ejektor u0026 Ejeksi
Pin ejektor, selongsong, dan komponen ejeksi untuk sistem cetakan, termasuk konfigurasi kustom berbasis gambar. Persyaratan harus mendefinisikan antarmuka pergerakan, hubungan jarak bebas, kebutuhan kekerasan atau perlakuan, permukaan aus, geometri ujung, ekspektasi finishing, dan prioritas inspeksi.
Upload a Drawing
Pin Inti, Komponen Pemandu u0026 Penentu Posisi
Pin inti, pin pemandu, dan komponen penentu posisi yang diproduksi sesuai dimensi dan persyaratan pemasangan desain perkakas. Tinjauan harus menetapkan datum fungsional, kelas kesesuaian, hubungan keselarasan, pertimbangan keausan, kondisi material, dan setiap finishing penggilingan atau EDM yang diperlukan.
Upload a Drawing
Slide, Pengangkat, Gerbang u0026 Aksesori Cetakan
Slide cetakan, pengangkat, gerbang, dan aksesori yang diproduksi sebagai komponen perkakas yang dapat dikonfigurasi. Perencanaan mempertimbangkan pergerakan dan interferensi, permukaan penutup, zona aus, kebutuhan pendinginan atau ventilasi, akses pengerjaan mesin, persyaratan pemasangan, perlakuan panas, dan inspeksi antarmuka fungsional.
Upload a Drawing
Komponen Cetakan Konektor
Komponen cetakan konektor presisi untuk aplikasi dengan rongga padat, fitur halus, hubungan keselarasan yang ketat, dan kondisi pemasangan yang berulang. Tinjauan gambar membahas geometri sisipan, fitur terkait pin atau terminal, kebutuhan EDM, perlakuan material, kondisi permukaan, dan kriteria inspeksi.
Upload a Drawing
Komponen Die Stamping
Komponen die stamping presisi untuk rakitan die berbasis gambar, termasuk bagian yang kritis terhadap keausan dan kritis terhadap keselarasan. Perencanaan proses mempertimbangkan material, perlakuan panas, geometri pemotongan atau pembentukan, hubungan jarak bebas, stok penggilingan, strategi EDM, kondisi permukaan, dan persyaratan pemasangan.
Upload a Drawing
Komponen Cetakan Injeksi, MIM, CIM u0026 Perkakas Overmolding
Pengerjaan perkakas dan komponen yang terkait dengan pencetakan injeksi, pencetakan injeksi logam, pencetakan injeksi keramik, dan overmolding jika dalam lingkup produksi yang terverifikasi. Tinjauan dimulai dengan gambar, persyaratan material, konteks pencetakan, antarmuka kritis, rute proses, dan ekspektasi inspeksi.
Upload a Drawing
Material Pengerjaan Mesin
Material pengerjaan mesin CNC dipilih berdasarkan gambar, aplikasi, properti yang dibutuhkan, kondisi perlakuan panas, dan rute pengerjaan mesin. Konfirmasikan grade yang ditentukan, bentuk material, kebutuhan ketertelusuran, lingkungan korosi atau aus, dan persetujuan material pengganti sebelum produksi.
Upload a Drawing
Finishing Permukaan u0026 Perlakuan Panas
Finishing permukaan dan perlakuan panas direncanakan di sekitar permukaan fungsional, perubahan dimensi, keausan, korosi, penampilan, dan perakitan hilir. Spesifikasi harus mengidentifikasi perlakuan atau finishing yang diperlukan, area masking atau selektif, urutan, batas ketebalan, dan kriteria inspeksi yang relevan.
Upload a Drawing
Kualitas, Metrologi u0026 Dokumentasi
Inspeksi presisi, metrologi, dan dokumentasi kualitas yang selaras dengan pesanan dan rencana inspeksi yang terverifikasi. Pelanggan harus mengidentifikasi dimensi kritis, datum, ekspektasi metode pengukuran, format pelaporan, persyaratan ketertelusuran, tingkat revisi, dan kebutuhan inspeksi artikel pertama atau final.
Upload a Drawing
Prototyping u0026 Produksi Volume Rendah
Prototipe cepat dan manufaktur volume rendah untuk komponen yang digambar serta komponen perkakas, di mana pembelajaran desain, validasi, atau permintaan awal yang terkontrol menjadi penting. Berikan status revisi, kuantitas, material, dimensi kritis, persyaratan permukaan, target pengiriman, dan bukti inspeksi yang diperlukan.
Upload a DrawingMaterial untuk Komponen Peralatan Industri

Baja Perkakas Paduan
Pilihan yang kuat untuk sisipan cetakan, pin inti, dan perkakas kritis keausan di mana kekerasan dan stabilitas dimensi penting. Urutan perlakuan panas, stok penggilingan, dan strategi EDM harus ditentukan berdasarkan gambar teknik.

Baja Tahan Karat
Digunakan untuk komponen peralatan industri yang sensitif terhadap korosi, perkakas konektor, dan rakitan presisi. Pemilihan grade memengaruhi kemampuan mesin, perilaku korosi, dan kondisi permukaan yang dapat dicapai, jadi konfirmasikan paduan yang ditentukan dan perlakuan panas yang diperlukan.

Baja Karbon
Material praktis untuk bagian mesin struktural, fitur penentu posisi, dan komponen cetakan saat kekuatan terkontrol dan biaya penting. Tentukan grade, kebutuhan pelapisan, dan kondisi perlakuan panas untuk menyelaraskan perencanaan pemesinan dan inspeksi.

Paduan Aluminium
Pilihan ringan untuk perlengkapan, selungkup, prototipe, dan komponen non-aus yang memerlukan pemesinan CNC yang efisien. Paduan dan temper memengaruhi kekakuan, respons korosi, dan kualitas hasil akhir; konfirmasikan antarmuka pemasangan dan persyaratan perawatan permukaan sejak dini.

Paduan Tembaga
Berlaku untuk komponen peralatan industri tertentu yang bersifat konduktif, manajemen termal, dan terkait elektroda. Grade paduan tembaga memengaruhi kinerja listrik, kemampuan mesin, dan keausan perkakas, yang memerlukan konfirmasi persyaratan fungsional, geometri, dan prioritas inspeksi sebelum diproses.
Komponen Peralatan Industri: Dukungan Pemesinan dan Penyelesaian

Pengerjaan CNC Milling
CNC milling membentuk fitur prismatik, saku, lubang, dan permukaan pemasangan dari stok yang dikontrol gambar. Akses perkakas, strategi pengikatan, dan lokasi datum ditinjau untuk mendukung geometri fungsional dan inspeksi hilir yang konsisten.

Pengerjaan CNC Turning
CNC turning menghasilkan komponen peralatan industri berputar seperti poros, selongsong, bushing, dan fitur berulir. Persyaratan konsentrisitas, penahanan kerja, kondisi material, dan pengukuran diameter kritis memandu rute pemesinan yang diusulkan.


Wire dan Sinker EDM
Wire EDM dan sinker EDM menangani kontur presisi, slot sempit, sudut internal, dan fitur material yang dikeraskan di mana akses perkakas konvensional terbatas. Strategi elektroda, jalur kawat, pertimbangan lapisan rekristalisasi, dan persyaratan penyelesaian memerlukan tinjauan proyek.

Penggilingan Presisi
Penggilingan presisi menyempurnakan kerataan, kesejajaran, diameter, dan persyaratan permukaan kritis setelah tahap pemesinan atau perlakuan panas yang sesuai. Stok penggilingan, kontrol datum, dan metode pengukuran direncanakan berdasarkan gambar teknik dan kondisi pemasangan fungsional.

Pemasangan dan Inspeksi
Pemasangan dan inspeksi memverifikasi hubungan yang relevan dengan perakitan, dimensi kritis, dan dokumentasi yang ditentukan terhadap rencana yang disepakati. Hasil, status revisi, dan detail pengiriman dikoordinasikan untuk sesuai dengan persyaratan kualitas pesanan yang terverifikasi.
Komponen Peralatan Industri: Persyaratan Tambahan yang Terverifikasi

Perlakuan Panas
Pengerasan, penempaan, nitridasi, atau persyaratan perlakuan panas lainnya yang ditentukan ditinjau bersama dengan material, urutan, kelonggaran penggilingan, dan dimensi kritis sebelum rute produksi dikonfirmasi.

Penyelesaian Permukaan
Perlakuan permukaan, pelapisan, pemolesan, atau persyaratan tekstur direncanakan di sekitar permukaan fungsional, ekspektasi korosi, kondisi penyambungan, dan efek dimensional yang mungkin memerlukan kelonggaran atau verifikasi pasca-proses.

Penandaan Komponen
Nomor komponen, pengenal revisi, referensi batch, atau penandaan yang ditentukan pelanggan dapat dipertimbangkan di mana lokasi, metode, keterbacaan, dan dampak apa pun pada permukaan kritis didefinisikan dalam gambar.

Pemasangan Perakitan
Dukungan pemasangan dapat direncanakan untuk komponen dengan hubungan penyambungan yang ditentukan, seperti slide, sisipan, elemen panduan, atau detail perkakas konektor, ketika konteks perakitan dan kriteria penerimaan disediakan.

Dokumentasi Inspeksi
Laporan inspeksi dan dokumentasi pendukung disiapkan sesuai dengan rencana inspeksi yang disepakati, dengan dimensi kritis, datum, format pelaporan, kebutuhan keterlacakan, dan status revisi diselaraskan dengan pesanan.
Komponen Peralatan Industri, Dibuat dari Gambar
SUUXIANG adalah satu-satunya merek yang menghadap publik dari Dongguan SuuXiang Precision Mold Co., Ltd., didirikan pada tahun 2010 dan berbasis di Lantai 2 Taman Industri Sanhe, Kota Chang’an, Dongguan, Guangdong, Tiongkok. Didirikan oleh XiaoCheng Huang, perusahaan ini membantu tim teknik dan pengadaan internasional mengubah gambar dan spesifikasi menjadi komponen peralatan industri yang terinspeksi, suku cadang cetakan presisi, perkakas konektor, dan pekerjaan mesin kustom.
Alur kerja manufaktur kami menggabungkan penggilingan dan pembubutan CNC, pemesinan multi-sumbu, EDM, penggilingan presisi, pemasangan, dan inspeksi. Sebelum komitmen penawaran harga atau produksi, kami meninjau dimensi kritis, datum, akses pemesinan, persyaratan material dan perlakuan panas, prioritas permukaan, dan ekspektasi inspeksi untuk menentukan rute proses yang praktis.
Yang membedakan SUUXIANG adalah tinjauan gambar yang disiplin dan kontrol proyek yang terlihat. Kami berfokus pada DFM, keterlacakan revisi, fitur kritis terhadap kualitas, dan dokumentasi spesifik pesanan sehingga pembeli dapat menilai kemampuan manufaktur dan bukti kualitas sebelum produksi dimulai. Kirimkan gambar, kuantitas, target pengiriman, dan persyaratan pelaporan Anda untuk diskusi manufaktur yang terfokus.

Kemampuan Inti untuk Komponen Peralatan Industri
Tinjauan Gambar Sebelum Komitmen
u003ca href=u0022/u0022u003eSUUXIANGu003c/au003e meninjau gambar dan model sebelum mengutip komponen peralatan industri, dengan fokus pada dimensi kritis, datum, persyaratan material, akses pemesinan, persyaratan permukaan, dan kuantitas. Diskusi DFM awal ini mengidentifikasi pertanyaan produksi saat perubahan desain masih dapat dikelola.
- Konfirmasi dimensi kritis terhadap kualitas dan referensi datum
- Tinjau tumpukan toleransi, akses perkakas, dan geometri fitur
- Perjelas persyaratan material, perlakuan panas, dan permukaan
- Sesuaikan target kuantitas, pengiriman, dan kebutuhan inspeksi

Perencanaan Proses CNC dan EDM
Geometri yang kompleks sering kali memerlukan lebih dari satu operasi pemesinan. SUUXIANG merencanakan urutan pemesinan CNC, bubut, multi-sumbu, wire EDM, atau sinker EDM yang sesuai dengan geometri komponen, kendala akses, kondisi material, dan dimensi yang mengontrol fungsi.
- Pilih rute CNC untuk profil dan fitur yang dapat diakses
- Evaluasi jalur kawat untuk slot sempit dan kontur internal
- Rencanakan elektroda untuk fitur EDM tertutup atau detail
- Urutkan operasi berdasarkan perlakuan panas dan risiko distorsi

Strategi Penggerindaan dan Pemasangan
Untuk komponen peralatan industri dengan antarmuka fungsional, stok penggerindaan dan persyaratan pemasangan harus ditetapkan sebelum operasi akhir. SUUXIANG mengevaluasi permukaan, hubungan pasangan, dan urutan penyelesaian sehingga pengerjaan presisi mendukung tujuan perakitan daripada menciptakan pengerjaan ulang yang dapat dihindari.
- Tentukan toleransi penggerindaan sebelum pemesinan semi-akhir
- Identifikasi permukaan yang memerlukan kerataan atau kesejajaran terkontrol
- Tinjau pemasangan terhadap komponen pasangan dan referensi perakitan
- Koordinasikan langkah penyelesaian dengan titik pemeriksaan inspeksi

Kontrol Inspeksi dan Revisi
Produksi didukung oleh rencana inspeksi yang terikat pada revisi gambar yang disetujui dan persyaratan proyek. SUUXIANG menjaga agar informasi material, prioritas dimensi, ekspektasi pelaporan, dan pengiriman tetap terlihat melalui koordinasi, membantu pembeli menerima dokumentasi yang selaras dengan cakupan pesanan yang terverifikasi.
- Cocokkan metode inspeksi dengan dimensi dan datum kritis
- Pertahankan visibilitas gambar dan revisi yang disetujui
- Konfirmasikan persyaratan pelaporan sebelum produksi dimulai
- Koordinasikan dokumentasi akhir dengan rencana inspeksi

Mengapa Memilih SUUXIANG untuk Komponen Peralatan Industri
Bandingkan alur kerja manufaktur berbasis gambar dengan pengadaan penawaran generik sebelum berkomitmen pada komponen penting untuk produksi.
← Swipe left or right to view →
Komponen Peralatan Industri: Dari Gambar hingga Komponen Terinspeksi
Alur kerja berbasis gambar yang menyelaraskan DFM, perencanaan proses, inspeksi, dan koordinasi pengiriman sebelum komitmen produksi dibuat.
RFQ dan Penerimaan Gambar
Kirimkan gambar 2D, model 3D yang tersedia, material, kuantitas, konteks aplikasi, target pengiriman, dan persyaratan inspeksi agar tim dapat mengidentifikasi informasi yang hilang sebelum penawaran harga.
Tinjauan DFM dan Kritis
SUUXIANG meninjau dimensi kritis, datum, tumpukan toleransi, akses perkakas, permukaan, urutan perlakuan panas, dan kemungkinan kebutuhan EDM atau gerinda, lalu mengklarifikasi kemampuan manufaktur dan status revisi.
Perencanaan Rute Proses
Setelah persyaratan diselaraskan, rute proyek mendefinisikan operasi pemesinan, fixture, strategi elektroda, jalur kawat, stok gerinda, metode inspeksi, dan tonggak komunikasi yang terkontrol.
Pemesinan, EDM, dan Gerinda
Komponen diproses melalui urutan CNC, EDM, gerinda, dan pemasangan yang disetujui. Keputusan proses tetap terkait dengan revisi gambar, fitur kritis, dan rencana manufaktur yang disepakati.
Inspeksi, Pengemasan, dan Koordinasi
Inspeksi mengikuti rencana spesifik pesanan dan dokumentasi akhir dicocokkan dengan hasil yang terverifikasi. Komponen dilindungi untuk pengiriman, sementara detail pengiriman dan ketertelusuran tetap terlihat.
Komponen Peralatan Industri: Cara Bekerja Sama dengan SUUXIANG
Move from drawing review to inspected delivery through a defined, drawing-led workflow.
Ajukan Persyaratan Anda
Kirimkan gambar 2D, model 3D yang tersedia, material, kuantitas, ekspektasi kualitas, tanggal pengiriman target, dan konteks aplikasi untuk komponen peralatan industri Anda.
Tinjau DFM dan Penawaran Harga
Selaraskan dimensi kritis, datum, akses pemesinan, kebutuhan EDM atau gerinda, persyaratan inspeksi, status revisi, rute proses, dan asumsi penawaran harga sebelum komitmen produksi.
Setujui Artikel Pertama
Jika berlaku, tinjau sampel atau artikel pertama terhadap gambar dan rencana inspeksi yang disepakati, lalu selesaikan temuan sebelum melanjutkan ke tahap produksi yang disetujui.
Koordinasikan Produksi dan Pengiriman
SUUXIANG mengoordinasikan pemesinan, EDM, gerinda, pemasangan, inspeksi, visibilitas revisi, dan informasi pengiriman sesuai dengan persyaratan pesanan yang dikonfirmasi dan rencana dokumentasi yang terverifikasi.
Komponen Peralatan Industri: Umpan Balik Pelanggan yang Terverifikasi
Ruang ini dikhususkan untuk testimoni pelanggan yang terverifikasi. SUUXIANG akan mempublikasikan konteks proyek, atribusi pelanggan yang disetujui, dan hasil yang terbukti hanya setelah pelanggan mengizinkan informasi tersebut untuk penggunaan publik.
Ruang ini dikhususkan untuk testimoni pelanggan yang terverifikasi. Setiap ringkasan kasus yang dipublikasikan akan mengidentifikasi hasil tinjauan gambar, manufaktur, inspeksi, atau pengiriman yang relevan tanpa mengungkapkan informasi desain atau sumber daya yang rahasia.
Ruang ini dikhususkan untuk testimoni pelanggan yang terverifikasi. SUUXIANG akan menambahkan peringkat, nama, peran, detail perusahaan, dan hasil proyek yang terukur hanya jika didukung oleh persetujuan pelanggan saat ini dan catatan proyek.
FAQ Komponen Peralatan Industri
Practical answers for drawing-based sourcing, inspection planning, and controlled production decisions.
Berapa MOQ untuk komponen peralatan industri kustom?
File apa saja yang diperlukan untuk mengutip komponen peralatan industri?
Bisakah SUUXIANG menyediakan sampel sebelum produksi komponen peralatan industri?
Bagaimana cara merencanakan waktu tunggu untuk suku cadang mesin kustom?
Laporan inspeksi apa saja yang dapat diminta dengan pesanan?
Bagaimana revisi gambar dikendalikan selama produksi?
Bagaimana pembayaran dan pengiriman diatur untuk pesanan internasional?
Bagaimana SUUXIANG menangani IP dan gambar rahasia?
Kirim Gambar Anda untuk Tinjauan DFM
Gunakan kerangka kerja keputusan ini untuk mendefinisikan persyaratan, mengevaluasi pemasok berbasis gambar, mengontrol kualitas dan biaya, serta menghindari kesalahan pengadaan dalam program komponen presisi CNC, cetakan, perkakas konektor, dan cetakan stamping.
1. Apa itu komponen peralatan industri?
Dua kategori pengadaan berada di balik komponen peralatan industri: suku cadang pengganti katalog dan suku cadang spesifik aplikasi berbasis gambar. Item katalog dipilih berdasarkan nomor suku cadang yang diterbitkan, sementara komponen kustom diproduksi sesuai dengan dimensi, material, antarmuka, dan persyaratan inspeksi yang terkontrol.nnEmpat konteks produksi umum memerlukan yang terakhir: mekanisme mesin, cetakan presisi, perkakas konektor, dan cetakan stamping. Pin inti, komponen penentu posisi, slide, sisipan cetakan, atau suku cadang mesin kustom dapat menentukan keselarasan, gerakan, akurasi pembentukan, perilaku keausan, atau kinerja penyambungan dalam rakitan yang lebih besar.nnEnam masukan RFQ menetapkan titik awal yang dapat digunakan: gambar 2D, model 3D jika tersedia, persyaratan material dan perlakuan panas, kuantitas, dimensi kritis, dan persyaratan permukaan. Pembeli juga harus menyatakan datum, konteks penyambungan, kebutuhan inspeksi atau pelaporan, tingkat revisi, dan tanggal pengiriman target sehingga rute CNC, EDM, penggilingan, dan pemasangan yang diusulkan dapat ditinjau terhadap aplikasi sebenarnya.
2. Bagaimana komponen peralatan industri berkembang
Pada akhir abad ke-19, ulir, bantalan, poros, dan pengencang yang terstandarisasi membuat suku cadang pengganti lebih dapat dipertukarkan dan menyederhanakan perakitan mesin. Komponen ditentukan terutama berdasarkan dimensi nominal dan kelas kesesuaian, tetapi antarmuka spesifik aplikasi masih memerlukan kontrol gambar yang cermat.nnPada tahun 1940-an, pengembangan kontrol numerik mulai menggeser geometri kompleks yang berulang dari pengaturan mesin manual ke gerakan terprogram; kemudian CNC memperluas pendekatan itu ke pembubutan, penggilingan, dan penggilingan. Pemesinan presisi menjadikan pemilihan datum, tumpukan toleransi, kelonggaran pemesinan, dan perencanaan inspeksi sebagai pusat desain komponen.nnSejak tahun 1990-an, model CAD, otomatisasi modular, dan pertukaran dokumen digital telah memperpendek siklus umpan balik prototipe dan menghubungkan pemasok lintas batas. Oleh karena itu, program komponen peralatan industri saat ini mengharapkan revisi yang terkontrol, material yang dapat dilacak dan catatan inspeksi, umpan balik DFM yang cepat, dan koordinasi eksplisit dimensi kritis sebelum produksi.
3. Jenis komponen peralatan industri
Komponen peralatan industri harus diklasifikasikan berdasarkan fungsi, risiko gambar, dan rute proses. Kerangka kerja tersebut membuat RFQ dapat dibandingkan sebelum SUUXIANG meninjau kemampuannya untuk diproduksi.
Suku Cadang Mesin CNC
Satu poros, rumah, atau penentu posisi dapat mentransmisikan, menyegel, atau memposisikan; gambar mendefinisikan datum, kesesuaian, ulir, dan permukaan.nnDua pertanyaan: dimensi mana yang memerlukan penggilingan, pembubutan, penggilingan, atau EDM, dan inspeksi apa yang membuktikannya?
Komponen Cetakan Presisi

Satu sisipan inti membentuk geometri suku cadang; gambar menentukan penutupan, antarmuka pendinginan, kekerasan, dan hasil akhir.nnDua pemeriksaan: di mana EDM kawat atau sinker diperlukan, dan datum pemasangan mana yang mengontrol perakitan?
Suku Cadang Perkakas Konektor

Satu sisipan konektor menghasilkan fitur terminal atau rumah; gambar mendefinisikan pitch, rongga, dan datum penyambungan.nnDua keputusan: pemesinan mikro atau EDM, dan bagaimana pitch akan diperiksa?
Komponen Cetakan Stamping
Satu komponen cetakan memandu, memotong, atau membentuk strip; gambar mendefinisikan kelonggaran, radius, keselarasan, dan permukaan aus.nnDua pertanyaan: urutan perlakuan panas apa yang berlaku, dan berapa sisa stok penggilingan?
Suku Cadang Fabrikasi Atau Stamping
Satu braket atau blank stamping memberikan dukungan; gambar mendefinisikan radius tekukan, pola datar, lubang, dan zona las.nnDua pertanyaan: toleransi geometri yang dibentuk apa yang berlaku, dan apakah pemesinan sekunder diperlukan?
Prototipe Dan Produksi Volume Rendah
Satu produksi volume rendah memvalidasi antarmuka; gambar mengidentifikasi revisi, dimensi kritis, material, dan kuantitas.nnDua pertanyaan: rute terpendek yang terkualifikasi apa, dan laporan apa yang menyertai artikel pertama?
4. Material untuk komponen peralatan industri
Pemilihan material dimulai dengan jalur beban, lingkungan, suhu, fungsi listrik, stabilitas toleransi, rute pemesinan, dan total biaya suku cadang. Gambar harus mengidentifikasi standar material, kondisi yang diperlukan, dan perlakuan panas apa pun sebelum penawaran harga.
| Keluarga Material | Keunggulan | Keterbatasan | Penggunaan Umum | Permintaan |
|---|---|---|---|---|
| Baja karbon atau paduan | Kekuatan dan kemampuan mesin | Membutuhkan perlindungan korosi | Poros, perlengkapan, braket | Sertifikat pabrik, perlakuan panas |
| Baja tahan karat | Ketahanan korosi | Biaya pemesinan lebih tinggi | Komponen cuci bersih, casing | Sertifikat material, pasivasi |
| Paduan aluminium | Massa rendah | Ketahanan aus lebih rendah | Penutup, struktur bergerak | Sertifikat material, hasil akhir |
| Paduan tembaga | Konduktivitas | Lunak, mahal | Kontak, fitur termal | Sertifikat paduan, pelapisan |
| Baja perkakas | Ketahanan aus | Distorsi perlakuan panas | Komponen cetakan dan die | Catatan kekerasan, inspeksi |
| Plastik rekayasa | Gesekan rendah | Batas mulur dan suhu | Pemandu, isolator | Sertifikat grade, batas aplikasi |
Sesuaikan Material Dengan Layanan
Grade baja cocok untuk poros bermuatan, braket, dan antarmuka aus; grade stainless cocok untuk paparan korosif atau pencucian. Aluminium mengurangi massa bergerak, sementara paduan tembaga melayani kontak konduktif atau fitur perpindahan panas.
Kendalikan Stabilitas dan Biaya
Baja perkakas cocok untuk komponen perkakas yang aus, namun urutan perlakuan panas dan stok gerinda memengaruhi dimensi akhir. Plastik rekayasa dapat mengurangi gesekan atau bobot, tetapi keleleran, respons kelembaban, dan batas suhu memerlukan tinjauan aplikasi.
Minta Bukti yang Dapat Dilacak
Setiap RFQ harus menyatakan penunjukan material, kondisi, rentang kekerasan jika berlaku, serta persyaratan korosi atau kelistrikan. Minta sertifikat pabrik, catatan perlakuan panas, bukti pelapisan, dan hasil inspeksi yang terkait dengan revisi gambar.
5. Kustomisasi komponen peralatan industri
Kustomisasi berbasis gambar dimulai dengan memisahkan persyaratan kinerja dari preferensi penampilan. SUUXIANG meninjau geometri, datum, kondisi pemasangan, material, kuantitas, dan kebutuhan inspeksi sebelum mengonfirmasi jalur proses yang dapat diproduksi.
| Tipe Kustomisasi | Tentukan Pada Gambar | Prioritas |
|---|---|---|
| Fungsional | Kesesuaian, ulir, hasil akhir, perlakuan panas | Kritis |
| Identifikasi | Nomor suku cadang, revisi, penandaan | Keterlacakan |
| Pengiriman | Pengemasan, perlindungan karat, format laporan | Khusus proyek |
Tentukan Persyaratan Fungsional
Satu gambar terkontrol harus mengidentifikasi dimensi kritis, kesesuaian, ulir, hasil akhir permukaan, perlakuan panas, dan persyaratan pelapisan.nnDua kategori mencegah biaya yang tidak perlu: persyaratan fungsional memengaruhi perakitan atau masa pakai; persyaratan kosmetik dapat dinegosiasikan.
- Dimensi dan datum penting untuk kualitas
- Kelas ulir, keterlibatan, dan metode pengukur
- Konteks komponen pasangan dan arah beban
Tinjau DFM Sebelum Rilis
Tinjauan DFM memeriksa akses alat, radius sudut, geometri dinding, kebutuhan EDM, stok gerinda, dan urutan perlakuan panas.nnSetiap toleransi harus dikaitkan dengan fungsi; batas yang lebih ketat tanpa rencana pengukuran menciptakan risiko penawaran harga dan penerimaan.
Kontrol Identifikasi dan Pengiriman
Pengenal revisi, penandaan suku cadang, pengemasan pelindung, dan laporan inspeksi mendukung keterlacakan tetapi tidak menggantikan spesifikasi fungsional.nnSatu revisi yang dirilis, catatan persetujuan, dan proses penyimpangan menjaga keselarasan produksi saat gambar atau detail kosmetik berubah.
6. Elemen kualitas yang memengaruhi kinerja
Gambar 2D sebaiknya mendefinisikan datum kritis perakitan sebelum dimensi individu diperketat. Untuk komponen peralatan industri, kinerja bergantung pada bagaimana geometri, kondisi material, penyelesaian, dan bukti inspeksi terhubung dengan bagian yang cocok.
Datum dan Toleransi Fungsional
Tiga fitur datum dapat membentuk kerangka inspeksi yang berulang: permukaan pemasangan, lubang penentu posisi, dan fitur penanda. Terapkan GDu0026T hanya pada hubungan fungsional, tentukan posisi, tegak lurus, kelonjongan, atau profil di mana perakitan memerlukannya.nnArtikel pertama sebaiknya melaporkan dimensi kritis terhadap datum yang dinyatakan, bukan terhadap pengaturan mesin yang mudah. Tentukan batas penerimaan, metode pengukuran, dan tingkat revisi pada gambar atau rencana inspeksi.
Material dan Kondisi Permukaan
Verifikasi material sebaiknya sesuai dengan grade, kondisi yang dipesan, dan catatan tertelusur yang diperlukan. Perlakuan panas memerlukan urutan yang ditentukan karena kelonggaran pemesinan, EDM, dan penggilingan dapat berubah setelah pemrosesan termal.nnPersyaratan permukaan sebaiknya membedakan kekasaran dari tampilan kosmetik. Tentukan batas penghilangan gerinda, tepi tajam yang dilarang, persyaratan pembersihan, dan permukaan penyegelan atau geser yang dilindungi.
Pas, Konsentrisitas, dan Catatan
Lubang konsentris, poros, dan dudukan bantalan memerlukan persyaratan kelonjongan atau posisi berbasis datum daripada ekspektasi yang tersirat. Nyatakan kondisi pemasangan, kelas pas, atau dimensi batas, dan apakah inspeksi dilakukan sebelum atau sesudah pelapisan.nnRencana inspeksi sebaiknya mengidentifikasi pemeriksaan 100%, fitur sampel, alat ukur, dan format laporan. SUUXIANG dapat meninjau persyaratan ini dari gambar, model, konteks aplikasi, dan kriteria penerimaan yang disepakati sebelum produksi.
7. Memilih produsen komponen peralatan industri
Keputusan pemasok sebaiknya dimulai dengan gambar yang dirilis, model 3D, konteks aplikasi, dan dimensi kritis. Untuk komponen peralatan industri, bandingkan bukti untuk rute proses aktual—bukan bahasa katalog yang luas.
| Area Evaluasi | Bukti yang Perlu Diminta | Sinyal Keputusan |
|---|---|---|
| DFM | Tinjauan gambar yang ditandai | Risiko teridentifikasi lebih awal |
| Kualitas | Contoh inspeksi dan catatan material | Persyaratan dapat ditelusuri |
| Peningkatan Skala | Rencana Prototipe dan Produksi | Jalur Dapat Berubah Secara Bertanggung Jawab |
| Revisi | Contoh Pengendalian Perubahan | Revisi Terbaru Tetap Terlihat |
Komunikasi Teknik dan DFM
Tinjauan gambar 2D sebaiknya mengidentifikasi datum, tumpukan toleransi, akses alat, urutan perlakuan panas, kebutuhan EDM, dan stok penggilingan sebelum penawaran.
- Minta umpan balik DFM yang ditandai
- Konfirmasikan metode kontrol revisi
- Sediakan batasan bagian yang cocok
Bukti Proses dan Kualitas
Tinjauan proses sebaiknya mencocokkan CNC, EDM, penggilingan, pemasangan, dan inspeksi dengan fitur bagian. Mintalah detail kemampuan yang relevan dengan proyek, laporan inspeksi sampel, catatan material, dan referensi yang sebanding.
Sampel, Pengiriman, dan Revisi
Artikel pertama sebaiknya menggunakan rencana inspeksi yang disepakati dan kriteria penerimaan yang didokumentasikan. Konfirmasikan perencanaan prototipe ke produksi, asumsi waktu tunggu, penanganan perubahan, dan komunikasi status pengiriman.
8. Kesalahan Umum dalam Pengadaan Komponen Peralatan Industri
Sebagian besar kegagalan pengadaan dimulai sebelum mesin beroperasi: permintaan penawaran (RFQ) meninggalkan keputusan penting yang tersirat. Untuk komponen peralatan industri, buat bukti manufaktur dan kepemilikan revisi menjadi eksplisit sebelum dirilis.
Paket Gambar yang Tidak Lengkap
Setiap RFQ memerlukan gambar 2D yang terkontrol, model 3D terbaru, datum, dan penandaan CTQ. Antarmuka yang hilang memaksa asumsi yang dapat membuat suku cadang yang akurat menjadi tidak dapat digunakan.
- Lampirkan geometri suku cadang pasangan atau dimensi antarmuka
- Identifikasi datum fungsional dan fitur kritis
Toleransi dan Material yang Ambigu
Setiap toleransi non-standar, tingkat material, kondisi kekerasan, finishing, dan area masking memerlukan catatan gambar atau referensi spesifikasi. Catatan umum tidak dapat secara andal menyampaikan di mana stok gerinda, EDM, atau pasca-perlakuan diperlukan.
- Nyatakan unit toleransi dan standar yang berlaku
- Tentukan kekasaran permukaan dan lokasi inspeksi
Harga Satuan Tanpa DFM
Harga unit terendah yang ditawarkan dapat mengabaikan kontrol proses yang diperlukan untuk hasil yang stabil. Minta tinjauan DFM yang mencakup akses perkakas, urutan pemesinan, strategi elektroda, distorsi perlakuan panas, dan metode inspeksi yang realistis.
- Bandingkan penawaran berdasarkan revisi yang sama
- Selesaikan pengecualian kelayakan manufaktur sebelum pesanan pembelian
Inspeksi dan Revisi yang Tidak Terdefinisi
Suku cadang dapat lolos dari pemeriksaan yang diasumsikan oleh pemasok namun gagal saat perakitan ketika kriteria penerimaan dan antarmuka pasangan tidak dinyatakan. Definisikan metode pengukuran, persyaratan laporan, dimensi kritis perakitan, dan satu jalur persetujuan yang dikontrol revisi.
- Sebutkan revisi gambar yang disetujui
- Wajibkan pengakuan perubahan yang terdokumentasi
- Konfirmasikan ekspektasi alat ukur, datum, dan pengambilan sampel
9. Meluncurkan Program Komponen Kustom
1 pemilik peluncuran harus mengkonsolidasikan gambar 2D yang terkontrol, model 3D, tingkat revisi, material, kuantitas, aplikasi, dan kebutuhan inspeksi sebelum meminta penawaran. Alur kerja bertingkat mencegah program komponen peralatan industri bergerak maju berdasarkan asumsi.
Tangkap Persyaratan
Gerbang 1 adalah milik pembeli dan pemilik desain. Tukar dimensi CTQ, datum, persyaratan permukaan, konteks pasangan, urutan perlakuan panas, tanggal target, dan catatan yang diperlukan.
Tinjau DFM dan Penawaran
Gerbang 2 mengharuskan umpan balik dari pemasok sebelum penyerahan. SUUXIANG harus mengidentifikasi akses perkakas, kebutuhan EDM atau gerinda, risiko toleransi, metode inspeksi, asumsi, dasar waktu tunggu, dan konflik revisi; pengadaan membandingkan cakupan yang setara.
Setujui Bukti Prototipe
Gerbang 3 adalah persetujuan produk pertama oleh teknik dan kualitas. Pemasok menyerahkan komponen dan bukti pengukuran yang disepakati; penyimpangan memerlukan disposisi tertulis sebelum produksi percontohan atau rilis volume rendah.
Rilis Dan Kendalikan Perubahan
Gerbang 4 hanya merilis produksi berulang setelah persetujuan percontohan. Manajemen program memelihara revisi, rencana inspeksi, instruksi pengemasan, dan pengiriman yang disetujui; setiap perubahan gambar atau proses memerlukan tinjauan dampak dan otorisasi yang terdokumentasi.
10. Harga dan biaya komponen peralatan industri
1 gambar dapat menghasilkan total biaya yang berbeda ketika grade material, perlakuan panas, akses permesinan, toleransi, hasil akhir permukaan, inspeksi, pengemasan, dan pengiriman berubah. Untuk komponen peralatan industri, bandingkan persyaratan lengkap sampai tujuan, bukan hanya satu baris harga satuan.nn2 keputusan proses biasanya mendominasi sebelum volume: permesinan multi-sumbu, EDM, gerinda, penahan khusus, dan laporan produk pertama menambah upaya pengaturan dan verifikasi. Rilis data yang dikendalikan revisi secara stabil dan identifikasi hanya dimensi yang benar-benar kritis sebelum meminta penawaran yang sebanding.
| Tingkat kuantitas | Perilaku biaya | Alokasi pengaturan | Pertimbangan waktu tunggu | Tindakan pembeli |
|---|---|---|---|---|
| 1–5 buah | Biaya satuan tertinggi; teknik dan pengaturan mendominasi | Dialokasikan untuk sedikit komponen | Izinkan tinjauan gambar, pemrograman, persiapan material, dan perencanaan inspeksi | Sederhanakan fitur yang tidak kritis; sediakan file 2D dan 3D |
| 6–50 buah | Pengaturan dibagi; pengulangan proses meningkatkan efisiensi | Alokasi moderat per komponen | Permesinan batch dan proses eksternal dapat menentukan jadwal | Gunakan persyaratan material, hasil akhir, dan inspeksi umum |
| 51–250 buah | Biaya satuan dapat turun ketika jig dan jalur perkakas digunakan kembali | Alokasi rendah per komponen | Konfirmasikan kapasitas, ukuran batch, pengemasan, dan rencana pengiriman | Bekukan revisi; konsolidasikan tanggal rilis dan pengiriman |
| 250 buah | Ekonomi membutuhkan tinjauan rute spesifik proyek | Evaluasi perkakas atau jig khusus | Validasi kapasitas, rencana kualitas, dan logistik sebelum komitmen | Ajukan perbandingan total biaya termasuk inspeksi, pengemasan, dan pengiriman |
Unggah Gambar Komponen Peralatan Industri untuk Tinjauan DFM
Kirimkan file 2D dan 3D beserta persyaratan material, kuantitas, kualitas, inspeksi, aplikasi, dan pengiriman untuk tinjauan manufaktur yang terstruktur.