
Pelat Aus Cetakan Dibuat Sesuai Gambar Anda
SUUXIANG meninjau dimensi kritis, merencanakan CNC, EDM, dan gerinda, lalu memeriksa pelat aus cetakan sesuai persyaratan terverifikasi Anda.
Konfigurasi Pelat Aus Cetakan Representatif


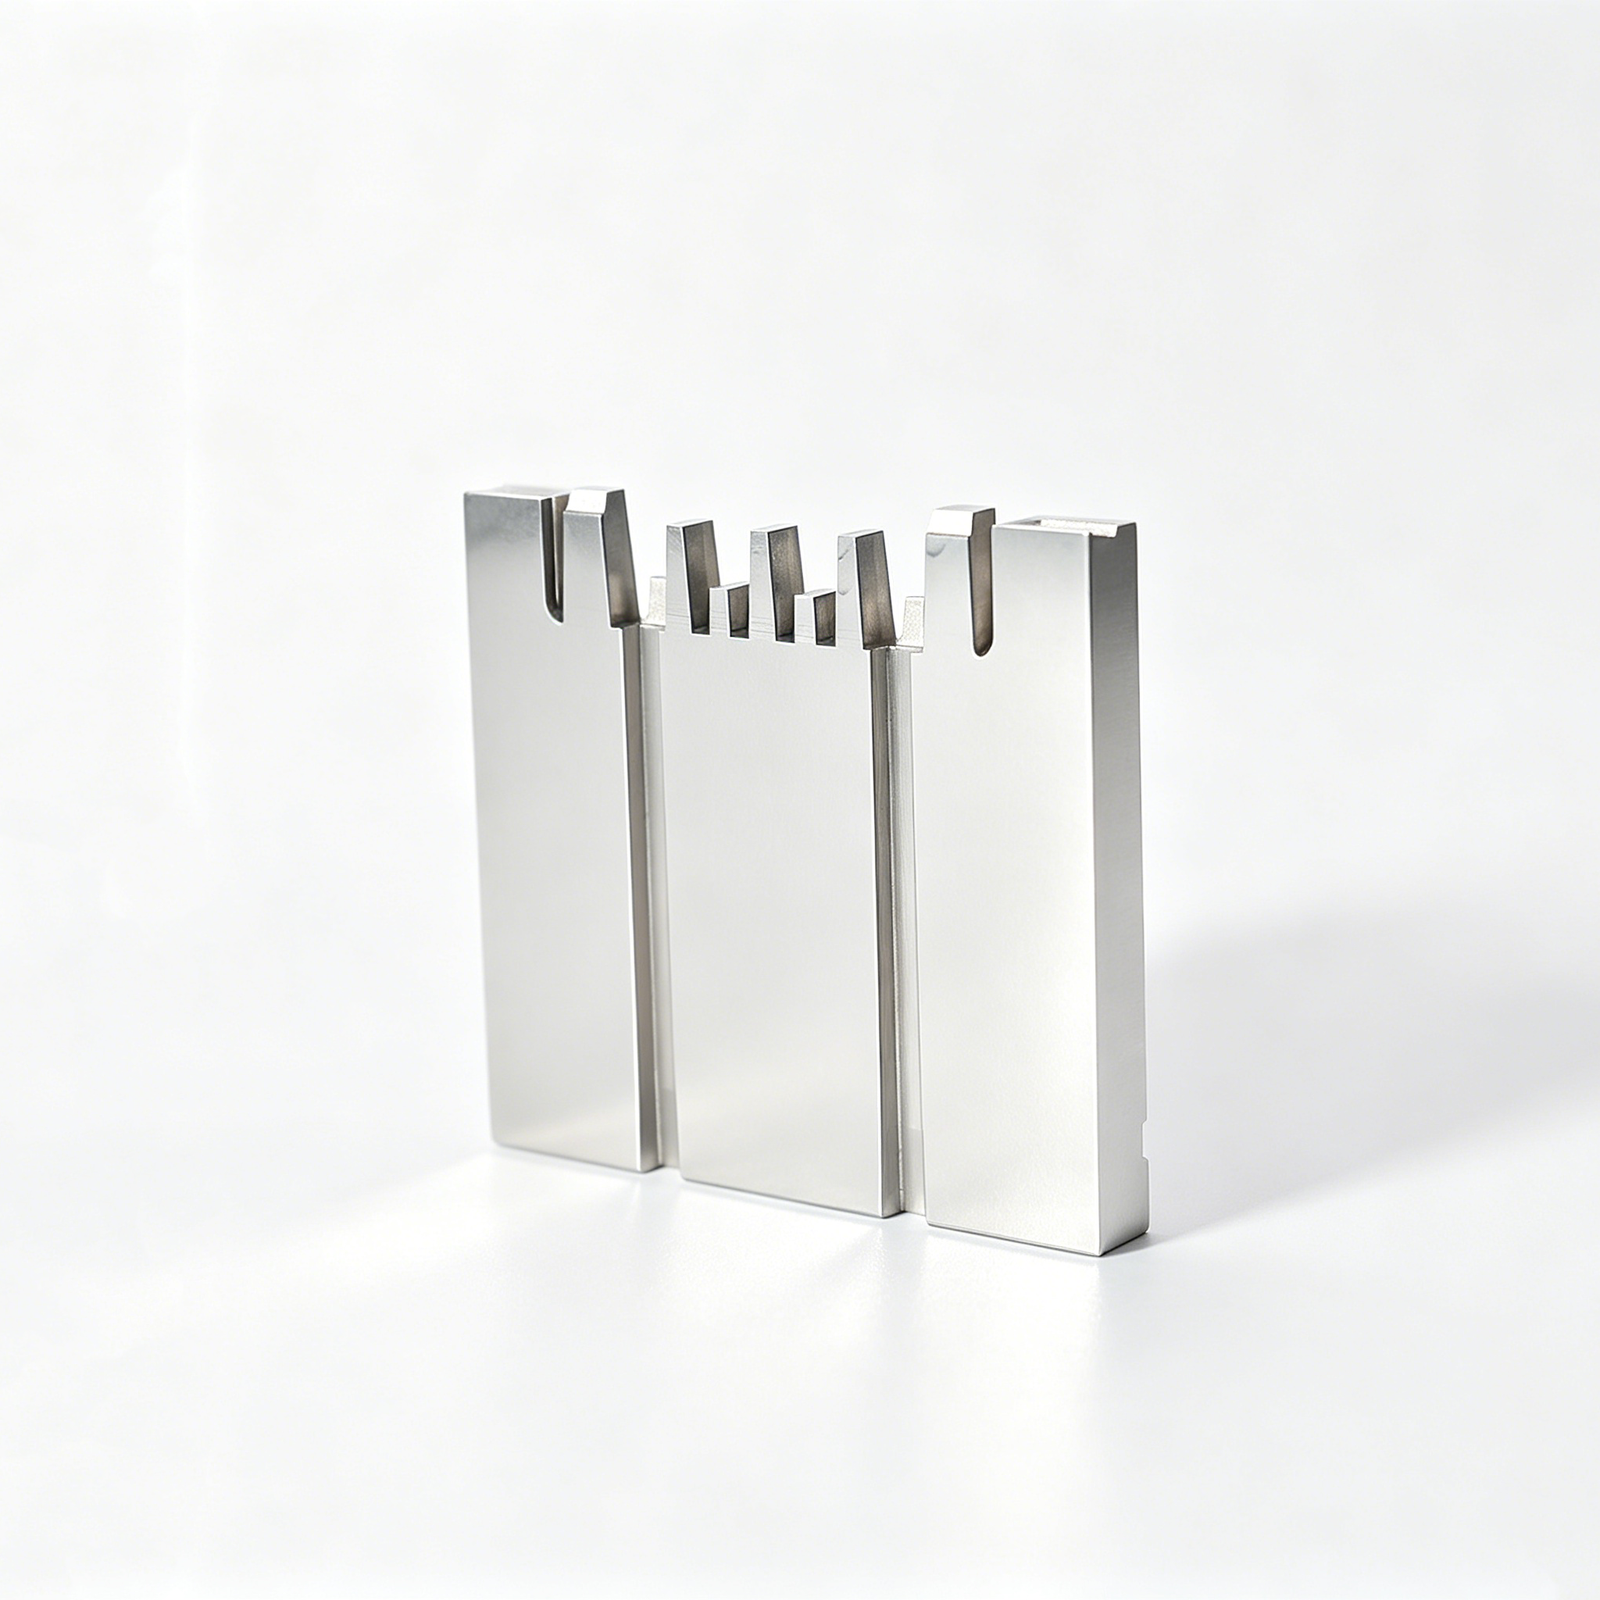
Related Mold Wear Plate Components and RFQ







Mengapa Tim Rekayasa Memilih SUUXIANG untuk Pelat Aus Cetakan
Alur kerja berbasis gambar yang berfokus pada kemudahan manufaktur, dimensi kritis, penyelesaian terkoordinasi, dan bukti inspeksi sebelum komitmen produksi.
DFM Sebelum Penawaran
Kami meninjau kejelasan gambar, akses perkakas, strategi datum, dan risiko manufaktur sebelum menyelaraskan rute yang diusulkan dengan persyaratan Anda.
Dimensi Kritis Diprioritaskan
Fitur kritis terhadap kualitas diidentifikasi lebih awal sehingga perencanaan permesinan, EDM, gerinda, dan inspeksi mengikuti dimensi yang mengatur kinerja.
Rute Proses Terkoordinasi
u003ca href=u0022/cnc-machining-services/u0022u003ePemesinan CNCu003c/au003e, EDM kawat atau sinker, gerinda presisi, dan pemasangan direncanakan sebagai operasi yang terhubung daripada proses yang terisolasi.
Penyelarasan Rencana Inspeksi
Metode pengukuran, kebutuhan pelaporan, prioritas permukaan, dan kriteria penerimaan diklarifikasi terhadap gambar sebelum dokumentasi inspeksi akhir disiapkan.
Visibilitas Revisi
Revisi gambar, pertanyaan manufaktur, dan koordinasi pengiriman tetap terlihat sepanjang proyek untuk mendukung keputusan terkontrol dan komunikasi yang dapat dilacak.
Pelat Aus Cetakan dan Keluarga Komponen Presisi
Permesinan, EDM, gerinda, dan inspeksi berbasis gambar untuk komponen cetakan dan perkakas yang dapat dikonfigurasi dengan dimensi kritis, kondisi aus, dan persyaratan dokumentasi yang ditentukan sebelum produksi.

Layanan Pemesinan CNC
Layanan pemesinan CNC presisi untuk pelat aus berbasis gambar dan komponen terkait, direncanakan berdasarkan kondisi material, dimensi kritis, referensi datum, akses perkakas, dan persyaratan inspeksi sebelum produksi dirilis.
Upload a Drawing
Pemesinan CNC
Layanan pemesinan CNC kustom untuk pelat, saku, counterbore, alur oli, fitur penentu posisi, dan pola pemasangan. Tinjau akses pemesinan, strategi penjepitan, kebutuhan kerataan, dan stok penyelesaian terhadap gambar dan kondisi pasangan.
Upload a Drawing
Pembubutan CNC
Layanan pembubutan CNC presisi untuk suku cadang cetakan dan perkakas berputar seperti bushing, kerah, selongsong, pin, dan spacer. Hubungan diameter, konsentrisitas, lokasi bahu, kondisi material, dan kebutuhan proses sekunder harus ditentukan dalam RFQ.
Upload a Drawing
Pemesinan 5-Sumbu
Pengerjaan mesin CNC 5-axis mendukung kontur kompleks, fitur bersudut, kebutuhan akses mendalam, dan geometri multi-sisi dengan lebih sedikit pengaturan jika desain komponen memungkinkan. Kelayakan bergantung pada jangkauan alat, penjepitan, strategi datum, material, dan lokasi toleransi kritis.
Upload a Drawing
Pengerjaan Mesin Swiss u0026 Mikro
Pengerjaan mesin Swiss dan pengerjaan mesin mikro mendukung pin berdiameter kecil, poros, selongsong, kontak, dan fitur putar miniatur. Tinjauan gambar harus mengidentifikasi geometri rapuh, persyaratan kelurusan, kondisi tepi, metode inspeksi, material, dan jumlah produksi yang dibutuhkan.
Upload a Drawing
EDM Kawat u0026 Sinker
Layanan EDM kawat dan sinker EDM menangani material keras, geometri internal tajam, celah sempit, profil detail, dan fitur yang tidak dapat diakses oleh pemotongan konvensional. Perencanaan proses mempertimbangkan jalur kawat atau strategi elektroda, persyaratan penyelesaian, pertimbangan lapisan rekristalisasi, dan titik inspeksi.
Upload a Drawing
Penggilingan Presisi
Penggilingan permukaan dan profil presisi digunakan ketika kerataan, kesejajaran, kontrol ukuran, akurasi profil, atau kondisi permukaan sangat penting. Stok penggilingan, urutan perlakuan panas, permukaan datum, dan metode pengukuran harus disepakati sebelum pengerjaan mesin dimulai.
Upload a Drawing
Sisipan Inti u0026 Rongga Cetakan
Sisipan inti dan rongga cetakan presisi diproduksi dari gambar pelanggan untuk aplikasi pencetakan yang memerlukan geometri pemisahan terkontrol, detail rongga, fitur terkait pendinginan, dan hubungan pemasangan. Material, perlakuan panas, persyaratan EDM, cakupan penyelesaian, dan prioritas inspeksi ditinjau per proyek.
Upload a Drawing
Pin Ejektor u0026 Komponen Ejeksi
Pin ejector, selongsong, dan komponen ejeksi dapat dikonfigurasi berdasarkan geometri, kesesuaian, paparan keausan, dan pergerakan di dalam cetakan. Tentukan diameter kerja, hubungan panduan, persyaratan kekerasan atau perlakuan, kondisi permukaan, dan dimensi komponen pemasangan apa pun untuk ditinjau.
Upload a Drawing
Pin Inti, Komponen Panduan u0026 Penentu Posisi
Pin inti, pin panduan, dan komponen penentu posisi diproduksi sesuai antarmuka yang ditentukan dalam gambar yang mengontrol perataan cetakan, pembentukan fitur, dan perakitan yang berulang. Diameter kritis, panjang penjangkauan, konsentrisitas, material, urutan perlakuan, dan persyaratan inspeksi memandu rute proses.
Upload a Drawing
Slide, Lifter, Gate u0026 Aksesori Cetakan
Slide cetakan, lifter, gate, dan aksesori direncanakan sebagai komponen yang berinteraksi daripada bentuk yang terisolasi. SUUXIANG meninjau permukaan pergerakan atau penjangkauan, celah, area keausan, penyediaan pelumasan, akses pengerjaan mesin, kebutuhan EDM, dan dimensi kritis terkait perakitan.
Upload a Drawing
Komponen Cetakan Konektor
Komponen cetakan konektor presisi mendukung kebutuhan perkakas konektor dengan pitch halus, multi-rongga, dan pengulangan tinggi. Tinjauan manufaktur berfokus pada fitur mikro, hubungan pin dan rongga, kontrol datum, area keausan, kondisi material, strategi EDM, dan bukti inspeksi.
Upload a Drawing
Komponen Cetakan Stamping
Komponen cetakan stamping presisi dapat mencakup punch, die, sisipan, panduan, pelat, dan bagian terkait pembentukan yang diproduksi sesuai gambar yang disediakan. Material, kekerasan, hubungan celah, kondisi tepi, toleransi penggilingan, dan permukaan terkait keausan memerlukan tinjauan khusus proyek.
Upload a Drawing
Perkakas Suntik, MIM, CIM u0026 Overmolding
Komponen perkakas suntik, MIM, CIM, dan overmolding didukung jika persyaratan berada dalam cakupan produksi yang terverifikasi. Gambar harus mengklarifikasi material cetakan, kondisi pemisahan dan penutupan, antarmuka sisipan, fitur kritis, persyaratan perlakuan, dan ekspektasi inspeksi tingkat komponen.
Upload a Drawing
Material Pengerjaan Mesin
Material pengerjaan mesin CNC dipilih berdasarkan gambar, aplikasi, kondisi keausan, urutan perlakuan, paparan korosi, dan kemampuan mesin. Sebutkan grade yang dibutuhkan atau alternatif yang disetujui, kondisi material, kebutuhan ketertelusuran, dan persyaratan sertifikasi apa pun yang ditentukan pelanggan dengan RFQ.
Upload a Drawing
Penyelesaian Permukaan u0026 Perlakuan Panas
Penyelesaian permukaan dan perlakuan panas dikoordinasikan di sekitar permukaan fungsional, ketahanan aus, pertimbangan korosi, pergerakan dimensi, dan kebutuhan penggilingan atau EDM pasca-perlakuan. Tentukan penyelesaian, pelapisan atau perlakuan yang dibutuhkan, kekasaran permukaan, kebutuhan masking, dan ekspektasi verifikasi.
Upload a Drawing
Kualitas, Metrologi u0026 Dokumentasi
Inspeksi presisi, metrologi, dan dokumentasi kualitas diselaraskan dengan gambar dan rencana inspeksi yang disepakati. Identifikasi dimensi kritis terhadap kualitas, skema datum, ekspektasi pengambilan sampel atau inspeksi penuh, format laporan, dokumentasi material, tingkat revisi, dan persyaratan ketertelusuran sebelum produksi.
Upload a Drawing
Prototyping u0026 Produksi Volume Rendah
Prototyping cepat dan manufaktur volume rendah mendukung evaluasi berbasis gambar, suku cadang pengganti, perkakas pilot, dan jumlah produksi terkontrol. RFQ yang efektif mencakup gambar dan model saat ini, material, kuantitas, dimensi kritis, dokumentasi kualitas, status revisi, dan tanggal pengiriman target.
Upload a DrawingMaterial untuk Pelat Aus Cetakan dan Komponen Pemandu

Baja Perkakas Pra-Mengeras
Pilihan praktis untuk pelat aus cetakan umum, permukaan pemandu, dan komponen pendukung di mana pemesinan stabil dan ketahanan aus sedang diperlukan. Konfirmasikan kekerasan yang disuplai, hasil permukaan, dan persyaratan peredaan tegangan pasca-pemesinan selama peninjauan.

Baja Perkakas Kerja Panas
Cocok untuk komponen geser yang menuntut di mana ketangguhan dan stabilitas termal penting, termasuk cetakan yang terpapar siklus suhu berulang. Urutan perlakuan panas, stok penggilingan, dan strategi EDM harus ditentukan sebelum dimensi akhir disepakati.

Baja Perkakas Kerja Dingin
Digunakan untuk aplikasi pemandu dengan keausan tinggi dan kontak mati di mana kekerasan yang meningkat dapat meningkatkan ketahanan terhadap abrasi. Kondisi yang lebih keras memerlukan kelonggaran pemesinan yang cermat, perencanaan wire-EDM, dan penyelesaian terkontrol pada permukaan geser kritis.


Perunggu Aluminium
Opsi berorientasi bantalan untuk antarmuka geser yang memerlukan perilaku anti-galling yang menguntungkan terhadap komponen baja pasangan. Pemilihan grade, pendekatan pelumasan, detail saku atau alur, dan kelonggaran kesesuaian harus dievaluasi dari gambar aplikasi.
Rute Proses Pelat Aus Cetakan

Penggilingan CNC
Penggilingan CNC membuat profil pelat, saku, pola lubang, dan permukaan referensi dari gambar yang disetujui. Akses alat, urutan datum, dan kelonggaran pemesinan ditinjau untuk mendukung geometri yang stabil sebelum penyelesaian hilir.

Wire EDM
Wire EDM dipertimbangkan untuk profil internal yang presisi, slot sempit, dan fitur material keras di mana alat penggilingan tidak dapat mencapai akses yang diperlukan. Jalur kawat, lubang awal, dan kondisi stok akhir ditinjau bersama gambar.

Sinker EDM
Sinker EDM mendukung rongga dalam, detail internal tajam, dan fitur yang dibentuk yang memerlukan strategi elektroda. Desain elektroda, kelonggaran percikan, persyaratan permukaan, dan penyelesaian selanjutnya ditentukan untuk komponen spesifik.

Penggilingan Presisi
Penggilingan presisi membawa permukaan dan ketebalan yang ditunjuk menuju persyaratan dimensi dan permukaan yang ditentukan. Stok penggilingan, urutan perlakuan panas, kontrol datum, dan metode pengukuran harus diselaraskan sebelum rute penyelesaian disepakati.

Pemasangan Komponen
Pemasangan memeriksa hubungan fungsional antara pelat aus cetakan dan slide pasangan, elemen pemandu, atau rakitan bergerak mereka ketika informasi proyek yang disediakan mendukungnya. Area kontak dan prioritas terkait perakitan tetap dikendalikan oleh revisi yang disetujui.

Inspeksi Akhir
Inspeksi akhir mengikuti rencana spesifik pesanan untuk dimensi kritis, datum, permukaan, dan persyaratan pelaporan. Hasil dan dokumentasi dicocokkan dengan revisi gambar yang disetujui sehingga tim teknik dan kualitas dapat meninjau bukti yang dapat dilacak.
Fitur Pelat Aus Cetakan yang Dapat Dikonfigurasi

Pola Lubang Pemasangan
Tentukan lubang tembus, *counterbore*, lubang ulir, dan pola khusus untuk pemasangan yang aman. SUUXIANG meninjau akses perkakas, toleransi posisi, referensi datum, dan persyaratan komponen pasangan sebelum perencanaan produksi.

Alur Pelumasan
Alur, kantong, dan jalur pelumasan dapat ditentukan untuk antarmuka geser di mana aplikasi memerlukannya. Tinjauan gambar mempertimbangkan geometri alur, persimpangan permukaan, urutan pemesinan, dan akses inspeksi.

Fitur Penentu Posisi
Tambahkan lubang pasak, slot penentu posisi, bahu, atau tepi referensi untuk mendukung perakitan yang berulang. Hubungan kritis harus mengidentifikasi datum fungsional sehingga pemesinan dan inspeksi dapat mengikuti kondisi perakitan yang dimaksud.

Persyaratan Kekasaran Permukaan
Tentukan permukaan bantalan, muka gerinda, pemecahan tepi, dan prioritas finishing di mana kinerja geser atau kesesuaian bergantung padanya. Rute proses kemudian dapat memperhitungkan stok gerinda, kebutuhan EDM, dan metode pengukuran.

Tanda Identifikasi Komponen
Nomor komponen, pengidentifikasi revisi, tanda orientasi, dan referensi batch dapat ditambahkan di mana keterlacakan diperlukan. Berikan lokasi penandaan, persyaratan karakter, dan batasan apa pun pada permukaan fungsional atau kosmetik.
Tentang Pelat Aus Cetakan SUUXIANG
SUUXIANG adalah satu-satunya nama merek yang menghadap publik dari Dongguan SuuXiang Precision Mold Co., Ltd., didirikan pada tahun 2010 di Kota Chang’an, Dongguan, Guangdong, Tiongkok. Didirikan oleh XiaoCheng Huang, perusahaan mendukung tim teknik dan pengadaan global dengan produksi pelat aus cetakan yang didorong oleh gambar teknik, komponen cetakan presisi, perkakas konektor, komponen cetakan, dan komponen yang dimesin CNC khusus.
Pekerjaan kami membawa penggilingan dan pembubutan CNC, pemesinan multi-sumbu, EDM, gerinda presisi, pemasangan, dan inspeksi ke dalam rute manufaktur yang terkontrol. Sebelum penawaran harga atau produksi, kami meninjau gambar teknik, dimensi kritis, datum, persyaratan material dan perlakuan panas, akses pemesinan, ekspektasi permukaan, dan kebutuhan inspeksi.
Yang membedakan SUUXIANG adalah komunikasi proyek yang disiplin seputar kemampuan manufaktur, kontrol revisi, dan inspeksi yang dapat dilacak. Alih-alih memperlakukan pelat aus cetakan sebagai item katalog generik, kami menyelaraskan rencana proses dengan gambar teknik, konteks aplikasi, prioritas kualitas, kuantitas, dan persyaratan pengiriman yang disediakan untuk setiap proyek.

Cara Kami Memproduksi Pelat Aus Cetakan Secara Andal
Tinjauan DFM dan Datum
Setiap proyek pelat aus cetakan dimulai dengan gambar teknik, konteks komponen pasangan, persyaratan material, dan dimensi kritis. SUUXIANG meninjau referensi datum, antarmuka pemasangan, fitur pelumasan, dan hubungan toleransi sebelum mengkonfirmasi rute manufaktur yang praktis.
- Identifikasi datum fungsional dan referensi inspeksi
- Tinjau posisi lubang, *countersink*, alur, dan kondisi tepi
- Tandai risiko penumpukan toleransi dan perakitan sebelum produksi
- Selaraskan persyaratan material, perlakuan panas, dan permukaan

CNC, EDM, dan Akses
Pemilihan proses mengikuti persyaratan geometri dan fungsional, bukan resep tetap. Pengerjaan mesin CNC menangani profil dan fitur yang dapat diakses, sementara wire EDM atau sinker EDM dapat dipertimbangkan jika detail internal, material yang dikeraskan, atau akses perkakas memerlukan pendekatan yang berbeda.
- Sesuaikan akses pengerjaan mesin dengan geometri komponen
- Tinjau jalur kawat dan kebutuhan elektroda
- Rencanakan urutan fitur seputar perlakuan panas jika berlaku
- Pertahankan visibilitas revisi gambar melalui penelusuran

Strategi Stok Gerinda
Untuk permukaan bantalan, geser, atau sambungan yang memerlukan perhatian penyelesaian, SUUXIANG merencanakan kelonggaran gerinda dan urutannya dengan mempertimbangkan datum yang ditentukan. Tujuannya adalah untuk melindungi hubungan fungsional setelah pengerjaan mesin, perlakuan panas, dan operasi penyelesaian dievaluasi.
- Tentukan permukaan yang memerlukan pertimbangan gerinda
- Pertahankan hubungan datum selama penyelesaian
- Tinjau persyaratan kerataan, kesejajaran, dan ketebalan
- Koordinasikan kebutuhan penyelesaian dengan komponen sambungan

Kontrol Inspeksi dan Revisi
Perencanaan inspeksi terkait dengan pesanan, revisi gambar, dan fitur kritis yang disepakati. SUUXIANG mengoordinasikan ekspektasi pengukuran, mencatat hasil yang berlaku, dan menjaga informasi revisi serta pengiriman tetap terlihat sehingga pelat aus cetakan dapat diterima sesuai dengan persyaratan yang benar.
- Konfirmasikan dimensi kritis terhadap kualitas sebelum rilis
- Pilih metode inspeksi yang sesuai dengan fitur
- Sesuaikan dokumentasi dengan rencana inspeksi yang diverifikasi
- Kontrol perubahan gambar sebelum produksi yang terpengaruh berlanjut

Mengapa Memilih SUUXIANG untuk Pelat Aus Cetakan
Bandingkan tinjauan berbasis gambar dan perencanaan produksi yang terkontrol dengan alur kerja penawaran generik.
← Swipe left or right to view →
Pelat Aus Cetakan: Dari Gambar hingga Suku Cadang Terinspeksi
Alur kerja yang terkontrol menjaga keterlihatan manufakturabilitas, dimensi kritis, ekspektasi inspeksi, dan detail pengiriman dari RFQ hingga pengiriman.
Tinjau Paket RFQ
Kami meninjau gambar, model, material, kuantitas, konteks aplikasi, target pengiriman, dan persyaratan inspeksi untuk mengidentifikasi informasi yang hilang sebelum perencanaan kutipan dimulai.
Konfirmasi DFM dan Datum
Departemen teknik menyelaraskan dimensi kritis, strategi datum, tumpukan toleransi, akses pemesinan, urutan perlakuan panas, dan jalur proses yang layak untuk pelat aus cetakan yang diminta.
Rencanakan Manufaktur Terkendali
Revisi yang disetujui memandu pemesinan CNC, strategi EDM, kelonggaran gerinda, kebutuhan pemasangan, dan kontrol dalam proses yang sesuai dengan geometri dan spesifikasi komponen.
Mesin, EDM, dan Gerinda
Produksi mengikuti urutan yang direncanakan, menggabungkan milling, turning, wire atau sinker EDM, grinding, dan fitting jika diperlukan oleh fitur, kekerasan, dan persyaratan permukaan.
Inspeksi dan Dokumentasikan Hasil
Komponen diperiksa terhadap rencana inspeksi yang diverifikasi, dengan dimensi kritis, laporan yang berlaku, identitas revisi, dan dokumentasi pesanan ditinjau sebelum pelepasan.
Kemas dan Koordinasikan Pengiriman
Komponen yang telah dirilis dikemas untuk pengiriman dan detail pengiriman dikoordinasikan dengan pelanggan, sambil menjaga visibilitas status pesanan dan dokumentasi akhir.
Cara Mendapatkan Pelat Aus Cetakan dengan SUUXIANG
A controlled path from drawing review through approved production and inspection planning.
Kirim Paket Gambar Anda
Sediakan gambar 2D, model 3D jika tersedia, material, kuantitas, dimensi kritis, persyaratan permukaan, kebutuhan inspeksi, target pengiriman, dan konteks komponen pasangan atau aplikasi yang relevan.
Tinjau DFM dan Penawaran
Konfirmasikan strategi datum, tumpukan toleransi, akses pemesinan, urutan perlakuan panas, kebutuhan EDM atau gerinda, pendekatan inspeksi, status revisi, cakupan komersial, dan asumsi penawaran sebelum berkomitmen.
Setujui Sampel Jika Diperlukan
Untuk proyek yang memerlukan validasi, tinjau bukti sampel atau komponen pertama yang disepakati terhadap gambar, dimensi kritis, prioritas permukaan, persyaratan pemasangan, dan rencana inspeksi sebelum pelepasan.
Lepaskan Produksi Terkendali
Lanjutkan melalui rute pemesinan CNC, EDM, gerinda, pemasangan, dan inspeksi yang ditentukan, dengan kontrol revisi dan koordinasi pengiriman dipertahankan terhadap persyaratan pesanan yang disetujui.
Tinjauan Dokumentasi Kualitas dan Sertifikasi
Umpan Balik Pelanggan Mengenai Pelat Aus Cetakan
Dicadangkan untuk referensi pelanggan yang disetujui yang menjelaskan tinjauan gambar, perencanaan proses, dokumentasi inspeksi, dan hasil proyek terverifikasi sebelum publikasi.
Dicadangkan untuk referensi pelanggan yang disetujui dengan kuantitas terverifikasi, persyaratan dimensi, detail kontrol revisi, dan hasil pengiriman atau inspeksi yang terdokumentasi.
Dicadangkan untuk referensi pelanggan yang disetujui yang mencakup pelat aus cetakan, persyaratan material, dimensi kritis, dan hasil produksi spesifik yang didukung oleh catatan proyek.
FAQ Pelat Aus Cetakan untuk Persiapan RFQ
Practical answers for buyers preparing drawing-based mold wear plate inquiries.
Informasi apa yang harus saya sertakan dalam RFQ untuk pelat aus cetakan?
Bisakah SUUXIANG mengutip pelat aus cetakan kustom tanpa nomor suku cadang standar?
MOQ berapa yang berlaku untuk pelat aus cetakan kustom?
Bolehkah saya memesan sampel sebelum memproduksi dalam jumlah besar?
Toleransi seperti apa yang dapat ditangani SUUXIANG pada pelat aus cetakan?
Material apa saja yang cocok untuk pelat aus cetakan?
Dokumen inspeksi apa saja yang dapat diminta bersama pesanan?
Bagaimana penanganan gambar, revisi, dan kekayaan intelektual selama penawaran dan produksi?
Panduan Lengkap Pembeli untuk Pelat Aus Cetakan
Gunakan kerangka kerja pengambilan keputusan ini untuk menentukan spesifikasi pelat aus cetakan, membandingkan material dan strategi pelumasan, mengevaluasi pemasok berdasarkan gambar, mengontrol biaya dan waktu tunggu, serta menghindari kesalahan pemasangan, toleransi, dan keausan dini.
1. Apa itu Pelat Aus Cetakan?
In mold and die work, a mold wear plate is a replaceable bearing-and-wear interface between moving members. It carries controlled sliding contact so the mating slide, lifter, cam, or guided assembly is supported and the intended sacrificial surface absorbs wear.nnA structural plate primarily carries mold-body stiffness or fastening load, whereas a mold wear plate establishes a defined sliding interface, contact area, and replacement path. It also differs from an abrasion liner, which protects equipment from bulk-material erosion rather than controlling positional motion between precision mating components.nnThe specification should begin with the motion or failure problem the plate must solve. State whether it guides travel, resists side load, protects a more costly component, stabilizes alignment, or reduces maintenance; then relate that function to drawing datums, mating surfaces, travel path, lubrication approach, and inspection priorities.
2. Evolusi Pelat Aus Cetakan
Antarmuka aus baja-ke-baja secara tradisional bergantung pada pelumas yang diaplikasikan, menghubungkan kondisi permukaan bantalan dengan kedisiplinan perawatan dan interval servis. Seiring dengan gerakan geser, pengangkat, dan cam yang menambah jarak tempuh dan beban samping, permukaan bantalan yang dapat diganti menjadi lebih disukai daripada pengerjaan ulang anggota cetakan yang lebih besar.nnPraktik komponen standar inci dan metrik membuat antarmuka yang dapat diganti menjadi lebih praktis. Pola lubang, ketebalan, lokasi datum, dan jarak bebas pasangan karenanya perlu didefinisikan dalam catatan desain, alih-alih diperlakukan sebagai asumsi bengkel.nnPerunggu aluminium dapat memberikan permukaan bantalan yang berbeda di mana perilaku geser dan kompatibilitas material pasangan memerlukan evaluasi terpisah. Konfigurasi pelumas mandiri grafit dapat mengurangi ketergantungan pada pelumasan yang diaplikasikan secara rutin, tetapi penempatan grafit harus sesuai dengan jalur tempuh yang diberi beban dan tidak menggantikan kontrol keselarasan atau jarak bebas.
3. Jenis Pelat Aus Cetakan
Geometri harus mengikuti jalur geser dan jalur gaya sebelum material atau hasil akhir dipilih. Gambar harus menunjukkan anggota pasangan, datum terpasang, arah gerakan, area kontak, dan batasan akses servis.
Pelat Datar dan Persegi Panjang

Dua permukaan datar menahan beban geser linier pada alas cetakan, rakitan ejector, atau geseran sederhana. Panjang pelat, lebar, ketebalan, lubang pemasangan, dan lubang countersink menentukan area bantalan dan akses penggantian.nnSatu antarmuka persegi panjang cocok untuk gerakan lurus ketika beban tetap normal terhadap permukaan kontak. Tentukan muka kerja, tepi relief, hasil akhir permukaan pasangan, dan hubungan datum-ke-lubang.
Gib, Sudut, dan Heel
Dua pelat samping atau gib yang berlawanan membatasi gerakan geser lateral di sepanjang dinding samping yang terpandu. Jarak samping, metode pra-beban, arah pengencangan, dan akses pelumasan memengaruhi risiko macet.nnSatu pelat sudut atau heel menahan beban penutupan atau dorongan samping pada antarmuka miring. Tentukan sudut, panjang kontak yang diproyeksikan, posisi berhenti, dan apakah benturan terjadi sebelum penjepitan penuh.
Pelat Cam, Terpandu, dan Kustom
Dua permukaan cam-dwell mengelola gerakan di mana cam masuk, diam, atau kembali. Tunjukkan jalur cam, lokasi dwell, waktu kontak, arah dorong, dan batas tepi yang diizinkan.nnSatu pelat berkontur atau cepat ganti cocok untuk kontak non-persegi panjang atau penggantian perawatan terencana. Sediakan geometri pasangan 3D, fitur pengunci, metode ekstraksi, datum interkonektivitas, dan pola lubang yang dikontrol revisi.
4. Material pelat aus cetakan
Pilihan material dimulai dengan tekanan kontak, kecepatan langkah, akses pelumasan, dan permukaan pasangan. Baja perkakas, perunggu aluminium, dan konfigurasi yang dilengkapi grafit harus dievaluasi terhadap aplikasinya, bukan dipilih sebagai pilihan default yang bisa dipertukarkan.
| Material | Keunggulan | Keterbatasan | Aplikasi Khas | Kebutuhan Pelumasan |
|---|---|---|---|---|
| Baja perkakas yang dikeraskan | Ketahanan beban tinggi | Risiko gesekan | Pemandu dan peluncur | Minyak atau gemuk teratur |
| Baja yang sudah dikeraskan | Bisa dimesin, stabil | Ketahanan aus lebih rendah | Pelat tugas sedang | Minyak atau gemuk teratur |
| Perunggu aluminium | Anti-gesekan, ketahanan korosi | Lebih lunak dari baja | Peluncur pasangan baja | Direkomendasikan |
| Perunggu berinti grafit | Pelumasan berkala | Keausan plug, biaya lebih tinggi | Slide akses terbatas | Akses eksternal berkurang |
| Baja berlapis atau karbida | Ketahanan abrasi | Biaya, finishing sulit | Terbukti tugas berat | Tergantung aplikasi |
Sesuaikan Pasangan Geser
Baja perkakas yang dikeraskan cocok untuk panduan baja-pada-baja dengan beban tinggi dan pelumasan baik, namun kekerasan yang sama bisa menyebabkan gesekan saat pasokan oli gagal. Baja yang sudah dikeraskan lebih mudah dimesin dan cocok untuk pelat tugas sedang di mana pengerasan pasca-mesin tidak diinginkan.
Gunakan Perunggu Secara Strategis
Perunggu aluminium menyediakan permukaan pasangan yang berbeda yang membantu mengurangi gesekan baja-pada-baja dan menawarkan ketahanan korosi yang berguna. Perunggu berinti grafit dibenarkan di mana akses gemuk tidak teratur, meskipun sumbat tidak menggantikan kontrol celah, keselarasan, atau kontaminasi.
5. Opsi pelat aus cetakan kustom
Gambar 2D harus mengubah beban geser, pergerakan, pelumasan, dan batasan pemasangan menjadi persyaratan pelat yang dapat diproduksi. SUUXIANG meninjau masukan tersebut sebelum memilih rute CNC, EDM, gerinda, dan inspeksi.
Tentukan Batasan Fungsional

Panjang keseluruhan, lebar, ketebalan, pola lubang, countersink, fitur dowel, kantong relief, radius, dan pemotongan tepi harus didimensi dari datum yang teridentifikasi. Gambar harus membedakan permukaan pemasangan dari permukaan aus yang bergerak dan menyatakan jalur perkakas yang dapat diakses.
Tentukan Permukaan dan Pelumasan
Permukaan yang bergerak harus menyatakan persyaratan finishing permukaannya, geometri alur oli, atau tata letak plug grafit daripada mengandalkan deskripsi visual. Perlakuan panas dan persyaratan pelapisan memerlukan catatan urutan, karena finishing, stok gerinda, dan inspeksi akhir dapat bergantung padanya.
Kendalikan Antarmuka dan Bukti
Dimensi kritis memerlukan toleransi eksplisit, referensi datum, kontrol geometris jika diperlukan, dan metode inspeksi yang dinyatakan. Komponen pasangan yang cocok harus disediakan sebagai gambar atau model sehingga SUUXIANG dapat meninjau celah, pola kontak, kesesuaian, penandaan, tingkat revisi, dan ekspektasi pelaporan.
6. Detail Kualitas dan Konstruksi Kritis
Pelat aus diterima sebagai bagian dari sistem geser, bukan sebagai persegi panjang yang terisolasi. Permukaan bantalan, fitur pemasangan, dan detail pelumasannya harus mempertahankan hubungan yang dimaksudkan dengan slide atau panduan yang berpasangan.
Geometri Bantalan
Kerataan, paralelisme, dan ketebalan akhir harus dikontrol dari datum fungsional yang diidentifikasi pada gambar. Pelat yang melengkung atau variasi ketebalan menggeser kontak ke arah tepi, meningkatkan beban lokal dan mempercepat keausan pada kedua permukaan yang berpasangan.
- Tentukan kerataan di seluruh permukaan bantalan.
- Tentukan paralelisme ke datum pemasangan.
- Tentukan toleransi ketebalan setelah finishing.
Pemasangan dan Tepi
Lokasi lubang dan toleransi posisional harus merujuk pada skema datum yang sama yang digunakan oleh pelat cetakan atau panduan. Lubang bebas gerinda, countersink, dan tepi mencegah dudukan yang salah, penumpukan kotoran, dan interferensi selama perakitan atau pergerakan slide.
- Tentukan diameter lubang dan toleransi posisinya.
- Definisikan geometri counterbore atau countersink.
- Wajibkan penghilangan gerinda tanpa membulatkan tepi bantalan.
Pelumasan dan Verifikasi
Perlakuan panas dapat mengubah geometri, jadi stok gerinda, waktu inspeksi akhir, dan persyaratan kekerasan harus ada dalam rencana proses. Untuk sumbat grafit atau alur pelumasan, tentukan pola, kedalaman, penahanan, dan pengecualian dari tepi bantalan kritis; catat hasil pengukuran berdasarkan revisi dan metode inspeksi.
- Periksa geometri akhir setelah perlakuan panas.
- Pastikan sumbat grafit terpasang dengan aman.
- Identifikasi peralatan ukur dan format laporan.
7. Cara Memilih Produsen
Tiga dokumen yang harus menjadi jangkar pemilihan pemasok: gambar 2D terkontrol, model 3D, dan lembar spesifikasi. Minta penawar untuk mengidentifikasi datum, dimensi kritis, kondisi material, dan metode inspeksi sebelum penentuan harga.
Evaluasi Tinjauan Teknik
Satu tinjauan gambar harus menghasilkan rencana yang ditandai untuk akses perkakas, stok gerinda, fitur EDM, dan urutan perlakuan panas. Tim yang cakap menandai toleransi yang ambigu alih-alih mengasumsikannya secara diam-diam.
Verifikasi Catatan dan Artikel Pertama
Setiap lot material harus terhubung dengan pesanan, sertifikat material, catatan perlakuan panas jika diperlukan, dan laporan inspeksi akhir. Minta artikel pertama atau contoh komponen sebelum merilis batch volume rendah.
Uji Disiplin Komunikasi
Dua tes respons mengungkap disiplin proyek: kirim revisi terkontrol dan ketidaksesuaian hipotetis. Konfirmasikan pengakuan, penahanan, format tindakan korektif, pengemasan serial, dan perlindungan permukaan yang digerinda selama transit.
8. Kesalahan Umum Plat Aus Cetakan
Dua keputusan awal—pencocokan material dan pelumasan—sering kali menentukan apakah plat berjalan lancar atau macet. Satu tinjauan gambar lengkap harus mengungkap risiko ini sebelum pemesinan dimulai.
Ketidakcocokan Material dan Pelumasan
Satu nilai kekerasan bukanlah metode pemilihan material: permukaan yang tidak kompatibel dapat macet atau aus sebelum waktunya. Tentukan kedua material kontak, arah beban, pelumas atau desain pelumasan mandiri, dan akses perawatan.nnDua permukaan yang berjalan kering dapat macet bahkan ketika masing-masing memenuhi persyaratan kekerasannya sendiri. Konfirmasikan jalur pelumasan, penempatan alur, dan paparan kontaminasi dengan perancang cetakan.
Geometri dan Finishing yang Tidak Jelas
Satu datum yang hilang dapat menggeser plat relatif terhadap slide pasangannya, menyebabkan penundaan perakitan atau kontak yang tidak merata. Tentukan datum fungsional, referensi pemasangan, asumsi pertumbuhan termal, dan celah perakitan.nnDua toleransi yang tidak dapat diperiksa menciptakan perselisihan alih-alih kontrol. Hubungkan setiap toleransi kritis dan persyaratan finishing permukaan dengan metode inspeksi yang dapat diakses dan datum pengukuran.
Persetujuan Tanpa Bukti Artikel Pertama
Satu kutipan yang disetujui tidak memverifikasi antarmuka yang diproduksi. Sebelum rilis, tinjau dimensi artikel pertama, bukti material dan perlakuan panas jika ditentukan, hasil permukaan, dan kecocokan dengan komponen pasangan.nnDua status revisi tidak boleh dicampur. Wajibkan revisi gambar, rencana inspeksi, dan catatan penerimaan sesuai dengan pesanan pembelian sebelum persetujuan produksi.
9. Langkah-Langkah Meluncurkan Program Plat
Peluncuran yang terkontrol mengurangi risiko bahwa plat yang dimesin dengan benar gagal dalam kondisi slide yang tidak terverifikasi. Mulailah dengan gerakan, arah beban, area kontak, lingkungan siklus, dan komponen pasangan—bukan deskripsi katalog.
Tentukan Kondisi Kerja
Pertama, dokumentasikan pergerakan, beban samping, geometri kontak, suhu, akses pelumas, dan siklus kerja yang diharapkan. Identifikasi material pasangan dan permukaan datum yang mengatur kesesuaian.
Ajukan Permintaan Penawaran RFQ yang Terkontrol
Satu gambar 2D yang dirilis dan nomor revisi harus menjadi acuan RFQ; lampirkan model 3D jika sudah tersedia. Sebutkan jumlah, material dan perlakuan panas, persyaratan permukaan, dimensi kritis, laporan inspeksi, tanggal target, konteks aplikasi, dan tujuan pengiriman.
Tutup Lingkaran Produksi
Sebelum dirilis, minta umpan balik DFM mengenai akses perkakas, persyaratan EDM atau gerinda, dan metode inspeksi yang diusulkan. Selaraskan asumsi penawaran, setujui bukti material dan produk pertama, validasi kesesuaian perkakas, lalu tentukan revisi pesanan berulang dan jumlah suku cadang.
10. Harga dan Waktu Tunggu Pelat Aus Cetakan
Pesanan 1 buah biasanya memiliki biaya penyiapan tertinggi per pelat karena pemrograman, pemasangan perkakas, dan verifikasi produk pertama tersebar di sedikit bagian. Semua rentang harga dan waktu tunggu di bawah ini bersifat ilustratif, panduan perencanaan yang bergantung pada penawaran—bukan janji pasar atau komitmen SUUXIANG.nn6 input membuat penawaran dapat dibandingkan: gambar 2D dan model 3D yang dirilis, spesifikasi material dan perlakuan panas, jumlah, dimensi kritis dan datum, persyaratan permukaan/grafit, serta kebutuhan pengiriman ditambah laporan inspeksi. Penyiapan, ukuran stok, perlakuan panas, pemrosesan saku grafit, toleransi ketat, cakupan inspeksi, dan pengiriman dapat mengubah biaya dan waktu.
| Tingkat pesanan | Kompleksitas / keluarga material | Persyaratan inspeksi | Rentang waktu tunggu ilustratif | Pendorong harga relatif |
|---|---|---|---|---|
| 1–5 buah | Pelat baja sederhana | Pemeriksaan dimensi | Bergantung pada penawaran | Porsi penyiapan tinggi |
| 10–50 buah | Baja perkakas gerinda atau perunggu | Laporan dimensi kritis | Bergantung pada penawaran | Material dan gerinda |
| 50 buah | Perunggu bergrafit atau fitur EDM kompleks | Produk pertama ditambah laporan yang disepakati | Bergantung pada penawaran | Grafit, EDM, inspeksi |
Unggah Gambar Anda untuk RFQ Pelat Aus Cetakan
Sertakan file 2D dan 3D, material, jumlah, dimensi kritis, kebutuhan inspeksi, dan tanggal pengiriman target untuk tinjauan teknik.