
Pengerjaan Pola Lubang Presisi untuk Komponen CNC
Kirim gambar Anda untuk pengerjaan pola lubang presisi yang direncanakan berdasarkan datum, dimensi kritis, akses proses, dan persyaratan inspeksi.
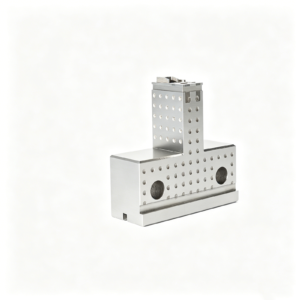
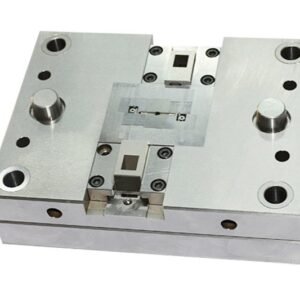
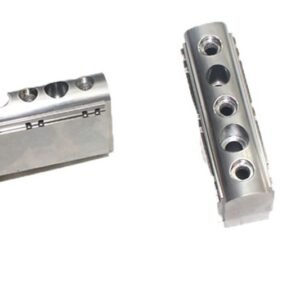
Komponen Representatif untuk Pengerjaan Pola Lubang Presisi





Precision Hole Pattern Machining RFQ and Drawing Review



Mengapa Memilih SUUXIANG untuk Pengerjaan Pola Lubang Presisi
Tinjauan gambar yang praktis, perencanaan proses yang terkoordinasi, dan komunikasi yang berfokus pada inspeksi untuk komponen dan perkakas kustom.
DFM Sebelum Komitmen
Kami meninjau datum, toleransi, akses alat, hubungan kedalaman terhadap diameter, dan persyaratan pemasangan sebelum menyelaraskan kuotasi dan rute produksi.
Rute Proses yang Terkoordinasi
u003ca href=u0022/cnc-machining-services/u0022u003ePengerjaan CNCu003c/au003e, wire EDM, sinker EDM, gerinda, dan pemasangan direncanakan berdasarkan akses fitur, kondisi material, dan geometri kritis.
Dimensi Kritis Dahulu
Tinjauan gambar mengidentifikasi ukuran lubang, posisi, orientasi, permukaan, dan kontrol hubungan yang paling langsung memengaruhi fungsi perakitan.
Perencanaan Inspeksi
Metode inspeksi dan kebutuhan pelaporan dibahas terhadap gambar, fitur kritis, skema datum, dan persyaratan pesanan yang disepakati.
Visibilitas Revisi
Penanganan revisi yang jelas membantu menjaga gambar, model, keputusan proses, ekspektasi inspeksi, dan koordinasi pengiriman tetap selaras sepanjang proyek.
Komunikasi Siap Ekspor
Tim internasional menerima komunikasi proyek yang disiplin yang dibangun berdasarkan detail RFQ, pertanyaan teknis, keterlacakan dokumen, dan persyaratan yang dikonfirmasi.
Keluarga Komponen dan Perkakas Presisi
Keluarga komponen berbasis gambar untuk pekerjaan pola lubang, fitur perkakas, dan rute produksi yang terkontrol yang ditinjau berdasarkan persyaratan material, dimensi, dan inspeksi Anda.

Layanan Pengerjaan CNC
Layanan pengerjaan CNC presisi untuk komponen berbasis gambar yang memerlukan perencanaan milling, turning, EDM, gerinda, pemasangan, dan inspeksi. Tinjauan RFQ mengidentifikasi dimensi kritis, datum, persyaratan material, kuantitas, prioritas permukaan, dan bukti yang diperlukan sebelum komitmen proses dibuat.
Upload a Drawing
CNC Milling
Layanan CNC milling kustom untuk komponen prismatik, plat, sisipan, dan fitur pola lubang. Akses alat, strategi jig, referensi datum, persyaratan ulir, geometri saku, dan hubungan toleransi harus ditinjau dari gambar dan model sebelum pengerjaan dimulai.
Upload a Drawing
CNC Turning
Layanan bubut presisi CNC untuk poros, selongsong, bantalan, pin, dan fitur rotasi. Toleransi diameter, konsentrisitas, kelonggaran, geometri bahu, detail ulir, kondisi material, dan referensi inspeksi dievaluasi untuk menentukan jalur manufaktur yang sesuai.
Upload a Drawing
Pengerjaan Mesin 5-Axis
Pengerjaan mesin CNC 5-axis mendukung geometri komponen kompleks di mana banyak sisi, fitur bersudut, permukaan berkontur, atau orientasi lubang yang sulit perlu dikoordinasikan. Akses perlengkapan, jangkauan alat, transfer datum, strategi finishing, dan persyaratan verifikasi tetap menjadi inti tinjauan gambar.
Upload a Drawing
Pengerjaan Mesin Swiss u0026 Mikro
Pengerjaan mesin Swiss dan pengerjaan mesin mikro mendukung pin berdiameter kecil, selongsong, fitur konektor, dan komponen presisi kompak lainnya. Tinjauan praktis mempertimbangkan perilaku material, rasio panjang terhadap diameter, lubang silang, ulir halus, penghilangan gerinda, risiko penanganan, dan metode inspeksi.
Upload a Drawing
EDM Kawat u0026 Sinker
Layanan EDM kawat dan EDM sinker mendukung profil, celah sempit, sudut dalam, material keras, dan fitur yang tidak dapat dicapai secara efisien oleh perkakas konvensional. Desain elektroda, jalur kawat, penyemprotan, pertimbangan lapisan rekristalisasi, kelonggaran EDM, dan persyaratan penyelesaian memerlukan tinjauan spesifik proyek.
Upload a Drawing
Penggilingan Presisi
Penggilingan permukaan dan profil presisi mendukung kerataan terkontrol, paralelisme, geometri profil, dan pengerjaan ukuran akhir pada komponen yang sesuai. Stok penggilingan, urutan perlakuan panas, akses roda, kondisi datum, persyaratan permukaan, dan metode pengukuran harus ditentukan sebelum dirilis.
Upload a Drawing
Sisipan Inti u0026 Rongga Cetakan
Sisipan inti dan rongga cetakan presisi diproduksi sebagai keluarga yang dapat dikonfigurasi dari gambar dan model yang disetujui. Perencanaan manufaktur mencakup tingkat baja, kondisi perlakuan panas, geometri penutup, fitur pendingin atau ventilasi, kebutuhan EDM, kelonggaran penggilingan, antarmuka pemasangan, dan kriteria inspeksi.
Upload a Drawing
Pin Ejektor u0026 Komponen Ejeksi
Pin ejektor, selongsong, dan komponen ejeksi ditinjau kesesuaiannya, kondisi kekerasan, panjang kerja, geometri ujung, kelonggaran, konteks pelumasan, dan hubungan dengan komponen pemasangan. Persyaratan berdasarkan gambar memandu pengerjaan mesin, penggilingan, penyelesaian, dan verifikasi dimensi.
Upload a Drawing
Pin Inti, Komponen Pemandu u0026 Penentu Posisi
Pin inti, pin pemandu, dan komponen penentu posisi mendukung penyelarasan cetakan yang berulang dan penentuan posisi fitur. Tinjauan berfokus pada hubungan datum, kesesuaian, permukaan aus, kontrol panjang, detail pemasangan, persyaratan material atau perlakuan panas, dan metode inspeksi untuk antarmuka kritis.
Upload a Drawing
Slide, Lifter, Gerbang u0026 Aksesori Cetakan
Slide cetakan, lifter, gerbang, dan aksesori dikonfigurasi di sekitar pergerakan alat, geometri pemasangan, dan lingkungan produksi. Perencanaan praktis mempertimbangkan pergerakan, kelonggaran, permukaan penutup, area aus, geometri gerbang, persyaratan pemasangan, dan informasi perakitan yang dikontrol revisi.
Upload a Drawing
Komponen Cetakan Konektor
Komponen cetakan konektor presisi mendukung perkakas pitch halus dan multi-fitur di mana tata letak pin, penyelarasan rongga, antarmuka sisipan, dan penentu posisi yang berulang penting. Gambar harus mengklarifikasi dimensi kritis, kondisi material, kebutuhan EDM atau penggilingan, konteks komponen pemasangan, dan prioritas inspeksi.
Upload a Drawing
Komponen Cetakan Stamping
Komponen cetakan stamping presisi mencakup pelat yang dapat dikonfigurasi, punch, die, pemandu, dan fitur penentu posisi yang diproduksi sesuai persyaratan gambar. Perencanaan proses mempertimbangkan tepi kerja, kelonggaran, urutan kekerasan, stok penggilingan, profil kawat-EDM, kesesuaian perakitan, dan titik inspeksi.
Upload a Drawing
Perkakas Injeksi, MIM, CIM u0026 Overmolding
Perkakas injeksi, MIM, CIM, dan overmolding dievaluasi dalam cakupan produksi yang terverifikasi. Tinjauan gambar yang berguna mencakup fitur terkait aliran material, antarmuka sisipan, penutup, gerbang, ejeksi, konteks pendinginan, persyaratan permukaan, dan bukti kualitas tingkat komponen yang diperlukan.
Upload a Drawing
Material Pengerjaan Mesin
Material pengerjaan mesin CNC dipilih berdasarkan gambar, aplikasi, jalur pengerjaan mesin, kondisi perlakuan panas, kebutuhan korosi, dan ekspektasi inspeksi. Konfirmasikan grade yang ditentukan, bentuk material, kebutuhan ketertelusuran, batasan substitusi, dan kondisi pemasangan atau layanan yang relevan dengan RFQ.
Upload a Drawing
Finishing Permukaan u0026 Perlakuan Panas
Finishing permukaan dan perlakuan panas memerlukan persyaratan yang jelas untuk jenis hasil akhir, rentang kekerasan, cakupan pelapisan atau perlakuan, kebutuhan masking, urutan, dan verifikasi. Keputusan ini memengaruhi kelonggaran pengerjaan mesin, risiko perubahan dimensi, integritas permukaan, dan perencanaan inspeksi akhir.
Upload a Drawing
Kualitas, Metrologi u0026 Dokumentasi
Inspeksi presisi, metrologi, dan dokumentasi kualitas direncanakan berdasarkan dimensi kritis, skema datum, toleransi, dan kebutuhan pelaporan yang disepakati. Pembeli harus menentukan prioritas pengukuran, ekspektasi pengambilan sampel atau inspeksi penuh, catatan material, status revisi, dan dokumentasi yang diperlukan saat pengiriman.
Upload a Drawing
Prototipe u0026 Produksi Volume Rendah
Dukungan untuk pembuatan prototipe cepat dan manufaktur volume rendah memfasilitasi validasi berbasis gambar, kuantitas jembatan, komponen pengganti, dan pekerjaan batch kecil yang terkontrol. Tinjauan cakupan menyelaraskan persyaratan kuantitas, material, fitur kritis, rute proses, tingkat inspeksi, waktu revisi, dan target pengiriman sebelum produksi.
Upload a DrawingMaterial yang Dipertimbangkan untuk Komponen Perkakas Presisi

Tingkat Baja Perkakas
Baja perkakas dapat dipertimbangkan untuk sisipan cetakan, inti, pukulan, dan komponen perkakas yang sensitif terhadap keausan. Pemilihan tingkat tergantung pada target kekerasan, urutan perlakuan panas, kebutuhan EDM, toleransi penggilingan, dan stabilitas yang diperlukan dari pola lubang kritis.

Paduan Baja Tahan Karat
Baja tahan karat mungkin cocok untuk komponen yang memerlukan ketahanan korosi, kondisi operasi yang bersih, atau sifat mekanik tertentu. Tinjauan gambar harus mendefinisikan preferensi paduan, perlakuan panas, kondisi permukaan, dan apakah geometri lubang memerlukan pemesinan CNC, EDM, atau penggilingan.

Tingkat Baja Paduan
Baja paduan dapat dievaluasi untuk komponen perkakas pemandu, penentu lokasi, cetakan, dan struktural di mana kekuatan dan kinerja keausan penting. SUUXIANG meninjau kondisi material, persyaratan pengerasan, akses pemesinan, dan risiko dimensi setelah perlakuan panas sebelum perencanaan produksi.

Paduan Aluminium
Paduan aluminium mungkin sesuai untuk perlengkapan ringan, perkakas prototipe, rumah, dan suku cadang mesin yang tidak kritis terhadap keausan. Pemilihan material mempertimbangkan kekakuan, persyaratan ulir, perawatan permukaan, toleransi lokasi lubang, dan fungsi komponen pasangan yang ditentukan pada gambar.

Material Paduan Tembaga
Paduan tembaga dapat dipertimbangkan untuk aplikasi yang memerlukan konduktivitas termal atau fungsi perkakas khusus terkait EDM. Rute akhir tergantung pada paduan yang ditentukan, geometri fitur, persyaratan penanganan, kondisi permukaan, dan rencana inspeksi untuk dimensi kritis.
Proses Pemesinan Pola Lubang Presisi

Penggilingan CNC
Penggilingan CNC membuat pola lubang, saku, dan fitur datum dalam pengaturan bersama jika memungkinkan. Akses alat, stabilitas perlengkapan, dan hubungan koordinat ditinjau sebelum pemesinan untuk mendukung lokasi fitur yang terkontrol.

Pengeboran Presisi
Pengeboran membuat fitur lubang pilot, tembus, buntu, dan berulir secara efisien ketika gambar mengizinkannya. Rencana proses mempertimbangkan perilaku material, kedalaman, evakuasi chip, kondisi masuk, dan stok yang dibutuhkan untuk penyelesaian akhir.

Penyelesaian Lubang Bor
Pengeboran menyempurnakan lubang yang dipilih ketika kontrol diameter, geometri, atau jalur pemesinan yang dikoreksi memerlukan perhatian tambahan. Ini dapat mengikuti pengeboran atau penggilingan setelah hubungan datum dan persyaratan inspeksi telah dikonfirmasi.

EDM Kawat
EDM kawat memotong profil, slot, dan kontur internal yang presisi di mana akses alat konvensional terbatas. Jalur kawat, lokasi lubang awal, kondisi material, dan kondisi tepi yang diperlukan ditinjau berdasarkan gambar.

EDM Sinker
EDM sinker membentuk rongga detail atau geometri fitur yang tidak dapat diakses menggunakan strategi elektroda yang direncanakan. Toleransi elektroda, pertimbangan celah percikan, harapan penyelesaian, dan kebutuhan pemasangan atau inspeksi selanjutnya memandu urutan.

Penggilingan Presisi
Penggilingan presisi menyelesaikan permukaan datum dan fitur yang dipilih setelah pemesinan atau perlakuan panas ketika rute proses memerlukannya. Stok penggilingan, risiko distorsi, persyaratan permukaan, dan metode pengukuran ditentukan sebelumnya.
Fitur Pemesinan Pola Lubang Presisi yang Dapat Kami Integrasikan

Elemen Pemandu
Pin pemandu, bushing, dan fitur pemandu terkait dapat direncanakan berdasarkan hubungan datum, persyaratan kesesuaian, dan arah perakitan untuk komponen cetakan dan die di mana keselarasan berulang sangat penting.

Fitur Penentu Posisi
Lubang dowel, lubang penentu posisi, dan fitur referensi mendukung penentuan posisi komponen yang terkontrol. Tinjauan gambar harus mendefinisikan skema datum, toleransi posisi, kondisi bagian penyambung, dan metode inspeksi sebelum pemesinan dimulai.

Lubang Pin Ejektor
Lubang pin ejector dan pin kembali dapat diintegrasikan ke dalam pelat cetakan dan sisipan ketika diameter, kedalaman, jarak bebas, kondisi kekerasan, dan hasil akhir yang diperlukan didefinisikan dengan jelas dalam dokumentasi proyek.

Sisipan Gerbang (Gate Inserts)
Sisipan terkait gerbang dan fitur perkakas terperinci dapat dimesin sesuai geometri yang disediakan, dengan akses perkakas, persyaratan EDM, kondisi permukaan, dan antarmuka penyambung ditinjau sebelum komitmen produksi.

Slide dan Lifter
Fitur komponen slide dan lifter mungkin memerlukan pemesinan, EDM, penggilingan, dan pemasangan yang terkoordinasi. SUUXIANG meninjau antarmuka pergerakan, permukaan kontak kritis, referensi penentu posisi, dan ekspektasi inspeksi dari gambar.

Fitur Pin Kustom
Pin inti, pin pemandu, dan detail terkait pin kustom dinilai berdasarkan geometri, material, urutan perlakuan panas, kelonggaran penggilingan, dan kesesuaian antarmuka sehingga rute proses yang dipilih sesuai dengan maksud gambar.
Tentang SUUXIANG Precision Manufacturing
SUUXIANG adalah merek global dari Dongguan SuuXiang Precision Mold Co., Ltd., yang didirikan pada tahun 2010 di Kota Chang’an, Dongguan, Guangdong, Tiongkok. Kami membantu tim rekayasa, pengadaan, dan kualitas global mewujudkan gambar dan spesifikasi menjadi komponen yang dimesin CNC, komponen cetakan presisi, perkakas konektor, dan komponen die yang telah diperiksa.
Untuk pemesinan pola lubang presisi, perencanaan kami dimulai dengan tinjauan gambar: dimensi kritis, strategi datum, tumpukan toleransi, kondisi material, akses pemesinan, dan persyaratan inspeksi. Penggilingan dan pembubutan CNC, pemesinan multi-sumbu, EDM, penggilingan presisi, pemasangan, dan inspeksi dipilih sebagai rute proses terkontrol untuk cakupan proyek yang terverifikasi.
Yang membedakan SUUXIANG adalah koordinasi yang disiplin dari RFQ hingga pengiriman. Kami menjaga visibilitas persyaratan revisi, keputusan pemesinan, perencanaan inspeksi, dan informasi pengiriman, sehingga pembeli dapat mengevaluasi kemampuan manufaktur sebelum komitmen produksi dan menerima dokumentasi yang selaras dengan rencana inspeksi yang disepakati.

Pemesinan Pola Lubang Presisi: Kemampuan Rekayasa Inti
DFM Dimulai dari Datum
Pemesinan pola lubang presisi dimulai dengan tinjauan gambar yang mengidentifikasi datum fungsional, lokasi kritis, hubungan toleransi, batas akses, dan persyaratan bagian penyambung sebelum penawaran harga. Ini menciptakan dasar bersama untuk perencanaan proses dan membantu mencegah perubahan interpretasi yang dapat dihindari setelah produksi dimulai.
- Tinjau referensi datum primer, sekunder, dan tersier
- Identifikasi kontrol ukuran, posisi, dan orientasi lubang yang krusial
- Konfirmasi persyaratan material, perlakuan panas, dan permukaan
- Tandai risiko tumpukan toleransi dan akses perkakas sejak dini

Rute Proses Sesuai Persyaratan
Pola lubang mungkin memerlukan lebih dari sekadar siklus pengeboran. SUUXIANG merencanakan urutan CNC, boring, reaming, circular-milling, wire EDM, atau sinker EDM yang sesuai berdasarkan geometri, kondisi material, akses, dan dimensi krusial pada gambar. Pemilihan proses tetap spesifik proyek dan tunduk pada peninjauan gambar.
- Pisahkan pembuatan lubang awal dari kontrol fitur akhir
- Pertimbangkan EDM jika profil, sudut, atau akses memerlukannya
- Rencanakan pemesinan berdasarkan urutan perlakuan panas dan risiko distorsi
- Tentukan strategi jalur elektroda atau kawat jika berlaku

Kelonggaran Mendukung Akurasi Akhir
Stok gerinda, kondisi pemasangan, dan kelonggaran pemesinan harus dikoordinasikan dengan fungsi akhir komponen. SUUXIANG meninjau serah terima ini untuk sisipan cetakan, fitur penentu posisi, pin, dan suku cadang perkakas terkait agar operasi penyelesaian dapat menangani dimensi dan permukaan yang paling penting.
- Sisakan stok yang memadai untuk gerinda akhir
- Koordinasikan persyaratan penyelesaian kondisi yang dikeraskan
- Tinjau hubungan pemasangan dengan komponen pasangan
- Perjelas prioritas kondisi permukaan dan tepi

Inspeksi Mengikuti Kontrol Revisi
Untuk pemesinan pola lubang presisi, perencanaan inspeksi harus mencerminkan revisi gambar, datum yang terkontrol, dan fitur krusial yang disepakati. SUUXIANG menyelaraskan metode pengukuran dan pelaporan yang diminta dengan persyaratan pesanan, menjaga informasi revisi dan pengiriman tetap terlihat di seluruh alur kerja manufaktur.
- Hubungkan titik inspeksi dengan fitur krusial yang ditentukan gambar
- Konfirmasikan pengaturan datum sebelum pengukuran dimulai
- Selaraskan laporan yang diminta dengan rencana inspeksi yang disepakati
- Pertahankan identifikasi revisi yang jelas untuk koordinasi produksi

Pemesinan Pola Lubang Presisi: SUUXIANG vs. Bengkel Umum Biasa
Bandingkan alur kerja rekayasa yang dipimpin gambar dengan pengadaan hanya kutipan untuk komponen pola lubang krusial.
← Swipe left or right to view →
Pengerjaan Pola Lubang Presisi: Alur Kerja Produksi Terkendali
Alur kerja berbasis gambar teknis yang menjaga visibilitas dimensi krusial, keputusan proses, ekspektasi inspeksi, dan informasi revisi mulai dari tinjauan RFQ hingga koordinasi pengiriman.
Tinjau Gambar Teknis dan Persyaratan
Kami meninjau gambar teknis 2D, model yang tersedia, material, kuantitas, konteks aplikasi, target pengiriman, dimensi krusial, datum, persyaratan permukaan, dan dokumentasi inspeksi yang diminta sebelum penawaran harga.
Rencanakan Proses dan Kontrol
Tim mengevaluasi akses pengerjaan, tumpukan toleransi, lokasi lubang, urutan perlakuan panas, kelonggaran pengerjaan, dan rute CNC, EDM, atau gerinda yang sesuai untuk komponen yang ditentukan.
Konfirmasi DFM dan Revisi
Pertanyaan yang memengaruhi kemudahan pembuatan, metode pengukuran, atau definisi fitur diklarifikasi sebelum komitmen produksi. Revisi gambar teknis yang disetujui dan persyaratan proyek tetap terhubung dengan pesanan.
Kerjakan Pola Lubang Krusial
Pengerjaan pola lubang presisi dilanjutkan melalui kombinasi yang direncanakan antara frais CNC, bubut, bor, EDM, gerinda, dan pemasangan, dengan pilihan proses yang disesuaikan dengan persyaratan gambar teknis.
Inspeksi Sesuai Kriteria yang Ditetapkan
Komponen jadi diperiksa berdasarkan rencana inspeksi yang disepakati, dengan fokus pada dimensi krusial, lokasi lubang, persyaratan permukaan yang berlaku, dan dokumentasi yang diperlukan untuk pesanan.
Kemas dan Koordinasikan Pengiriman
Komponen, catatan inspeksi, dan informasi revisi disiapkan sesuai dengan persyaratan pesanan yang diverifikasi, kemudian koordinasi pengiriman dikomunikasikan dengan jelas untuk tim penerima.
Ajukan RFQ untuk Pengerjaan Pola Lubang Presisi Anda
Move from drawing review to inspected production with requirements, revision control, and quality expectations aligned before release.
Kirim Paket Gambar Anda
Unggah gambar 2D, model 3D jika tersedia, material, kuantitas, target pengiriman, dimensi kritis, persyaratan permukaan, serta ekspektasi inspeksi atau pelaporan.
Sesuaikan Rute Proses
Tinjau datum, toleransi tumpukan, akses perkakas, strategi pola lubang, kelonggaran pemesinan, kebutuhan EDM atau gerinda, urutan perlakuan panas, dan asumsi penawaran sebelum komitmen.
Setujui Sampel Jika Diperlukan
Untuk proyek yang berlaku, konfirmasikan persyaratan sampel, kriteria pengukuran, konteks pasangan, dan status revisi sebelum mengotorisasi rilis produksi yang terkontrol.
Rilis Produksi Terkontrol
SUUXIANG mengoordinasikan alur kerja pemesinan CNC, EDM, gerinda, pemasangan, dan inspeksi yang disepakati sambil menjaga revisi pesanan dan informasi pengiriman tetap terlihat.
Terima Komponen yang Diperiksa
Dokumentasi akhir mengikuti persyaratan pesanan dan rencana inspeksi yang terverifikasi, mendukung penerimaan yang dapat dilacak dan peninjauan komponen pemesinan pola lubang presisi Anda.
Sertifikasi Pemesinan Pola Lubang Presisi dan Dokumentasi Kualitas
Pemesinan Pola Lubang Presisi: Kebijakan Publikasi Bukti
Publikasi testimoni pelanggan menunggu hasil proyek yang terdokumentasi dan izin pelanggan. SUUXIANG tidak mempublikasikan klaim kinerja anonim atau hasil toleransi, pengiriman, atau inspeksi yang belum terverifikasi.
Bukti kasus hanya akan dipublikasikan setelah revisi gambar, cakupan inspeksi, hasil pengukuran, dan izin untuk mengungkap proyek dikonfirmasi. Ini melindungi kerahasiaan dan keterlacakan pelanggan.
Untuk kebutuhan pemesinan pola lubang dengan presisi yang sebanding, kirimkan gambar teknis, material, jumlah, dimensi kritis, dan kebutuhan pelaporan. SUUXIANG dapat meninjau alur proses dan harapan inspeksi sebelum penawaran harga.
FAQ Pemesinan Pola Lubang Presisi
Practical guidance for drawing review, documentation, timing, and controlled project coordination.
Informasi apa yang harus saya berikan untuk pemesinan pola lubang presisi?
Bisakah Anda meninjau gambar saya sebelum menawar pemesinan pola lubang presisi?
Berapa MOQ untuk pemesinan pola lubang presisi?
Berapa lama waktu yang dibutuhkan untuk sampel dan pesanan produksi?
Laporan inspeksi apa yang dapat saya minta untuk pemesinan pola lubang presisi?
Bagaimana revisi gambar dikontrol selama proyek pemesinan?
Bagaimana SUUXIANG menangani IP dan gambar rahasia?
Ketentuan pembayaran dan pengiriman apa yang berlaku untuk suku cadang yang diproses secara kustom?
Panduan Lengkap Pembeli untuk Pemesinan Pola Lubang Presisi
Gunakan kerangka kerja keputusan ini untuk menentukan pola lubang fungsional, membandingkan proses pemesinan, mengevaluasi kemampuan pemasok, mengontrol biaya, dan menghindari kesalahan gambar, inspeksi, dan pengadaan sebelum produksi.
1. Apa itu Pemesinan Pola Lubang Presisi?
Two or more holes become a precision hole pattern when their relationships—not only their individual diameters—are controlled by the drawing. The pattern may locate mating parts, carry fasteners, guide pins, establish flow paths, or preserve clearance; a hole that is in size but misplaced can still prevent assembly.nnFive requirements normally define whether a pattern functions: feature diameter and depth, true position from stated datums, center-to-center spacing, axis orientation, and geometry such as threads, counterbores, chamfers, or dowel fits. Hole size and location must be considered separately when selecting a manufacturing and inspection route (https://tarkka.co/2021/02/07/holier-than-thou).nnFour common application groups are mold inserts and plates, connector-tooling components, stamping-die members, and assembly fixtures or custom CNC parts. Before RFQ, buyers should explicitly identify the datums, critical holes, mating-component context, positional tolerance, surface or fit requirement, and inspection evidence required for acceptance.
2. Evolusi Pemesinan Pola Lubang Presisi
Drill jigs and hand-laid center marks defined early repeatable hole-pattern work. A fixture guided tool entry, but pattern accuracy still depended on layout, setup discipline, and the relationship between the jig and part datums.nnNumerical control converted positions into coordinate commands, allowing a program to repeat a defined pattern and combine drilling with milling operations. CNC machining centers expanded that approach to circular interpolation and complex profiles; drilling, reaming, boring, and end-mill interpolation remain distinct process choices. Source: https://tarkka.co/2021/02/07/holier-than-thounnGDu0026T formalizes the functional relationship among datums, position, and feature size, while modern inspection records connect measured results to the released revision. Legacy drawings may retain ordinate dimensions, jig references, or note-based tolerances, so precision hole pattern machining packages often contain both conventions; drawing review must resolve precedence before programming and verification.
3. Jenis-jenis pemesinan pola lubang presisi
Enam kategori lubang dapat berbagi satu pola koordinat tetapi melayani fungsi yang berbeda. Pisahkan definisi fitur dari jalur penyelesaiannya: lubang bor tidak secara otomatis menjadi lubang yang di-ream, dibor, atau digerinda.
Pola Lubang Clearance dan Pengencang
Susunan lubang bor sederhana menyediakan lokasi untuk clearance, ventilasi, atau pengencangan; pencanangan dan pengeboran CNC umumnya membentuknya. Sebutkan kuantitas, diameter, koordinat atau dimensi dasar, referensi datum, kondisi tembus/buta, dan toleransi posisi.nnPola berulir menambah pengikatan daripada clearance. Tentukan standar ulir, ukuran, pitch, kelas, kedalaman, chamfer, panjang ulir yang dapat digunakan, dan apakah kondisi dasar berlaku.
Fitur Penentu Posisi dan Dudukan
Lubang dowel dan lubang penentu posisi mengontrol posisi perakitan yang berulang, sehingga ukuran lubang dan posisi pola keduanya penting. Pengeboran-plus-ream atau boring dapat dipilih setelah skema datum, kesesuaian pin, kedalaman, dan persyaratan posisi ditinjau.nnCounterbore dan countersink berfungsi sebagai dudukan kepala sekrup. Tentukan diameter utama, kedalaman atau sudut, ekspektasi konsentrisitas, standar pengencang, dan permukaan jadi tempat pengukuran kedalaman dilakukan.
Lubang Presisi dan yang Terbatas Aksesnya
Lubang presisi menopang bantalan, bushing, segel, atau komponen penyambung dan mungkin memerlukan pengeboran diikuti dengan boring, reaming, grinding, atau metode penyelesaian lainnya. Tentukan ukuran akhir, toleransi, kebulatan atau silindrisitas jika diperlukan, persyaratan permukaan, dan lokasi berbasis datum.nnLubang dalam atau miring mengubah strategi pengeluaran chip, akses alat, penahanan benda kerja, dan inspeksi. Nyatakan rasio kedalaman-terhadap-diameter, sudut, permukaan masuk, fitur yang bersinggungan, geometri dasar buta, dan kondisi pelepasan alat yang diizinkan.
4. Material untuk pemesinan pola lubang presisi
Kondisi material mengubah rencana proses sebelum lubang pertama diprogram. Untuk pemesinan pola lubang presisi, gambar harus mengidentifikasi paduan atau grade, bentuk stok, kondisi kekerasan, perlakuan panas, dan persyaratan korosi.
| Grup Material | Pertimbangan Proses | Fokus Inspeksi |
|---|---|---|
| Aluminium | Perkakas tajam; kontrol gerinda keluar | Tepi tembus |
| Baja karbon | Pemecahan chip; penghilangan gerinda | Lokasi lubang |
| Baja tahan karat | Kontrol pengerasan akibat kerja | Efek keausan alat |
| Baja perkakas | Urutan perlakuan panas | Ukuran setelah perlakuan |
| Paduan tembaga | Kontrol smear | Kondisi permukaan |
| Plastik rekayasa | Penahanan distorsi rendah | Stabilitas suhu |
| Bahan yang telah diolah panas | Perkakas tahan aus | Verifikasi kondisi |
Perilaku Pemotongan Berdasarkan Material
Aluminium memotong dengan mudah tetapi dapat membentuk gerinda keluar dan lapisan yang menempel; alat yang tajam dan dukungan saat menembus sangat penting.nnBaja karbon dan tahan karat memerlukan strategi kontrol chip yang berbeda. Baja tahan karat mengeras karena kerja, sedangkan baja karbon dapat meninggalkan gerinda yang lebih kasar pada lubang yang bersinggungan.
Material Keras dan Finishing
Baja perkakas sering dimesin dalam kondisi lunak, kemudian diperlakukan panas dan dimesin finishing dengan grinding atau EDM jika diperlukan. Kondisi yang dikeraskan mengubah keausan alat, kondisi tepi, dan waktu inspeksi.nnPaduan tembaga menghantarkan panas dengan baik tetapi dapat meleleh. Plastik rekayasa memerlukan rencana penjepitan dan probing yang menghindari distorsi.
Informasi Material RFQ
RFQ yang lengkap menyebutkan standar material, temper atau kekerasan, dan bentuk stok yang dipasok. Stok batang, pelat, tempa, atau pra-dikeras dapat mengubah stabilitas datum dan kelonggaran pemesinan.nnPerlindungan korosi harus menyatakan lingkungan dan batasan pelapisan, pasivasi, atau plating. Perencanaan inspeksi harus mengkonfirmasi apakah pengukuran dilakukan sebelum atau sesudah perlakuan.
5. Fitur pola dan persyaratan khusus
Dua dimensi mengatur pola yang dapat digunakan: ukuran fitur dan lokasi fitur. Nyatakan keduanya terhadap skema datum yang ditentukan, lalu tambahkan geometri dan kondisi tepi yang memengaruhi perakitan.
Tentukan Setiap Fitur Lubang
Setiap penandaan harus menentukan diameter, toleransi, kedalaman, dan kondisi tembus atau tertutup. Tambahkan penunjukan ulir, kedalaman ulir yang dapat digunakan, chamfer, counterbore, countersink, atau geometri relief jika berlaku.
Tentukan Lokasi Pola Secara Fungsional
Tiga referensi datum dapat membatasi komponen persegi tanpa bergantung pada tepi nominal. Tentukan pitch dan koordinat dasar, lalu terapkan posisi sebenarnya; tentukan konsentrisitas atau tegak lurus hanya jika fungsi pasangan memerlukannya.
Sediakan Konteks Pasangan
Satu model CAD referensi atau komponen pasangan dapat menyelesaikan ambiguitas jarak bebas, penyegelan, atau niat penyelarasan. Sertakan tumpukan perakitan ketika pengencang, dowel, kontak konektor, atau fitur yang berlawanan menentukan lokasi fungsional.
6. Elemen kualitas dalam pemesinan pola lubang presisi
Pola lubang hanya dapat diterima ketika ukuran, lokasi, orientasi, dan kondisi tepi dievaluasi terhadap datum fungsional gambar. Kemampuan mesin bukanlah bukti inspeksi; laporan yang disepakati harus menunjukkan hasil pengukuran.
Dimensi Dan Datum
Toleransi diameter mengontrol ukuran fitur, sementara posisi mengontrol penempatan setiap sumbu relatif terhadap datum yang diberi nama. Urutan datum, dimensi dasar, dan modifikasi MMC/LMC apa pun harus jelas sebelum pemrograman.nnPersyaratan tegak lurus atau sudut diperlukan ketika pin, pengencang, atau komponen pasangan bergantung pada arah sumbu lubang. Ke bulat-bulutan atau ke silindrisan harus ditentukan hanya jika aplikasi memerlukannya.
Tepi Dan Permukaan Internal
Penandaan permukaan akhir harus mengidentifikasi permukaan bore atau dudukan yang diatur, alih-alih diasumsikan dari rute pemesinan. Gerinda, breakout, ukuran chamfer, dan batas pemecahan tepi memerlukan kriteria penerimaan yang eksplisit.nnPersyaratan kebersihan harus menentukan apa yang harus tidak ada, seperti serpihan lepas, residu abrasif, atau cairan pemotong. Pemeriksaan visual harus mencakup lubang silang, ulir, dan pintu keluar yang tidak dapat diakses.
Bukti Inspeksi
CMM dapat melaporkan posisi pola, hubungan datum, dan orientasi sumbu ketika pengaturan inspeksi mencerminkan skema datum gambar. Pengukur pin cocok untuk pemeriksaan go/no-go atau ukuran; pengukur bore mendukung pengukuran diameter internal.nnPengukur ulir memverifikasi penerimaan ulir yang ditentukan, sementara pemeriksaan penghilangan gerinda visual mengonfirmasi kondisi tepi dan kontrol kontaminasi. SUUXIANG harus menyelaraskan rencana inspeksi, pengambilan sampel, dan format laporan dengan pesanan sebelum produksi.
- Laporan CMM untuk lokasi dan orientasi
- Catatan pengukur pin atau bore untuk ukuran lubang
- Hasil pengukur ulir untuk fitur berulir
- Catatan visual untuk gerinda dan kebersihan
7. Memilih pemasok pemesinan pola lubang presisi
Pemasok yang cakap memperlakukan pemesinan pola lubang presisi sebagai masalah datum dan verifikasi, bukan operasi pengeboran. Evaluasi bukti yang dipertukarkan sebelum rilis, terutama ketika lokasi dan kecocokan fungsional sangat penting.
Disiplin Peninjauan Gambar
SUUXIANG harus meninjau referensi datum, toleransi posisi, sebutan lubang, kondisi pemasangan, dan status revisi sebelum merencanakan pekerjaan. Tanyakan bagaimana skema datum yang ambigu dan catatan yang bertentangan ditingkatkan dan diselesaikan secara tertulis.
- Datum mana yang mengontrol lokasi pola?
- Revisi mana yang mengatur produksi?
- Siapa yang menyetujui konflik spesifikasi?
Proses dan Fixturing
Setiap pola memerlukan rute yang terdokumentasi yang mencakup akses mesin, kekakuan fixturing, pilihan alat, dan setiap langkah penyelesaian EDM atau gerinda. Tanyakan apakah fixture menetapkan datum gambar daripada permukaan yang belum selesai.
- Apa yang mencegah pergerakan bagian?
- Bagaimana keausan alat dikelola?
- Kapan probing digunakan?
Inspeksi dan Peluncuran
Harapan suku cadang pertama harus mendefinisikan fitur yang diukur, metode, format laporan, dan otoritas penerimaan sebelum pemesinan dimulai. Tanyakan apakah pengukuran koordinat, alat ukur, atau pemeriksaan fungsional memverifikasi pola, dan minta ketertelusuran material jika pesanan memerlukannya.nnDukungan prototipe hingga volume rendah bergantung pada kontrol perubahan yang terlihat, pemeriksaan dalam proses, pelaporan akhir, dan komunikasi pengiriman. SUUXIANG dapat menyelaraskan kontrol ini dengan gambar dan rencana inspeksi yang disepakati.
- Apa yang diukur dalam proses?
- Apa yang muncul di laporan akhir?
- Bagaimana revisi dikomunikasikan?
8. Kesalahan umum pemesinan pola lubang presisi
Gambar pola lubang yang lengkap menyelesaikan keputusan pemesinan sebelum material dipotong. Dalam pemesinan pola lubang presisi, persyaratan yang tidak jelas umumnya menciptakan pengecualian kutipan, putaran revisi, atau perselisihan inspeksi.
Datum dan Koordinat
Satu datum yang hilang membuat toleransi posisi tanpa referensi fungsional, sehingga pengaturan dan inspeksi dapat berbeda. Tentukan datum primer, sekunder, dan tersier.nnSatu titik asal yang ambigu atau sistem koordinat yang tercampur dapat mencerminkan atau menggeser seluruh pola. Nyatakan titik nol, tampilan, unit, dan apakah dimensi adalah nilai dasar atau batas.
Toleransi dan Detail Lubang
Satu toleransi yang terlalu ketat dapat memaksa penyelesaian yang tidak perlu atau risiko penolakan; satu toleransi yang hilang mengundang asumsi. Terapkan batas yang ketat hanya untuk lubang CTQ dan tentukan posisi, ukuran, dan kontrol geometris.nnSatu sebutan lubang dalam tanpa konteks kedalaman terhadap diameter, penunjukan ulir, kelas, pitch, dan panjang keterlibatan tidak dapat dikutip secara andal. Tentukan penyisihan mata bor, kondisi tembus atau buta, dan standar ulir.
Perakitan dan Penerimaan
Satu arah gerinda yang tidak ditentukan dapat menghalangi wajah pemasangan, segel, pin, atau fitur konektor. Identifikasi batas tepi putus dan sisi perakitan yang dilindungi.nnSatu gambar bagian yang terisolasi menyembunyikan kecocokan bagian pemasangan dan risiko tumpukan; satu permintaan inspeksi tanpa kriteria penerimaan bukanlah rencana yang dapat digunakan. Sediakan geometri pemasangan, tingkat revisi, daftar CTQ, metode pengukuran, harapan pengambilan sampel, dan format laporan.
9. Dari tinjauan gambar hingga peluncuran produksi
Satu paket gambar yang terkontrol mencegah model, skema datum, atau sebutan lubang yang tidak disetujui mencapai bengkel. Untuk pemesinan pola lubang presisi, lepaskan file CAD asli, gambar PDF, material, kuantitas, konteks aplikasi, dan tanggal pengiriman yang diperlukan secara bersamaan.
Tentukan Fitur Fungsional
Rekayasa harus menandai diameter lubang yang kritis terhadap fungsi, posisi sebenarnya, datum pola, kedalaman, ulir, permukaan, dan persyaratan pin pemasangan. Kualitas harus mengidentifikasi metode penerimaan dan fitur apa pun yang memerlukan laporan terukur.
- Gambar 2D dan model 3D yang terkontrol
- Persyaratan material dan perlakuan panas
- Identifikasi datum dan fitur kritis
- Konteks komponen pasangan atau rakitan
Asumsi kutipan yang mendekati
Pembelian harus mendapatkan umpan balik DFM tertulis yang mencakup akses perkakas, jalur proses, kelonggaran pemesinan, dan kelayakan inspeksi sebelum melakukan pemesanan. Tim program harus menyelesaikan pengecualian, kuantitas, pengemasan, dan tonggak pengiriman terhadap revisi yang sama.
Bukti Persetujuan Artikel Pertama
Artikel pertama atau sampel yang disepakati harus disetujui terhadap revisi yang dirilis sebelum produksi berulang dimulai. Kualitas harus mengonfirmasi format laporan, strategi alat ukur atau CMM, kebutuhan keterlacakan, dan disposisi hasil yang tidak sesuai.
- Catatan persetujuan artikel pertama
- Persyaratan laporan inspeksi
- Pesanan pembelian yang dikontrol revisinya
- Otorisasi perubahan tertulis
Kontrol Perubahan Pesanan Berulang
Setiap pesanan berulang harus menyatakan revisi gambar dan merujuk pada rencana inspeksi yang disetujui. Setiap pola lubang, datum, material, atau finishing yang diubah memerlukan tinjauan terdokumentasi sebelum rilis produksi.
10. Penetapan harga dan biaya pemesinan pola lubang presisi
Drawing review is required before SUUXIANG can issue an accurate price for precision hole pattern machining. The review should confirm datums, material condition, hole-function priorities, tolerances, finish callouts, quantity, and required inspection records.nnCost comparisons matter: the lowest unit price can raise total program cost when yield risk, rework exposure, delivery urgency, or missing documentation is ignored. Quote options should therefore compare the process route and inspection plan against the actual production-release need.
| Tingkat kuantitas | Pendorong biaya umum | Implikasi komersial |
|---|---|---|
| 1–10 buah | Pengaturan, kompleksitas fixture, pemrograman, inspeksi artikel pertama | Pengaturan mendominasi biaya unit; gunakan revisi gambar yang stabil. |
| 11–100 buah | Jumlah lubang, rasio kedalaman terhadap diameter, kondisi material, akses perkakas | Pekerjaan yang berulang dapat menyebarkan biaya pengaturan ke lebih banyak suku cadang. |
| 101 buah | Pita toleransi, reaming atau boring, EDM, grinding, finishing | Kemampuan proses dan perencanaan hasil menjadi lebih penting. |
| Kuantitas berapa pun | Tingkat inspeksi, isi laporan, keterlacakan, waktu tunggu dipercepat | Dokumentasi dan urgensi harus dikutip sesuai persyaratan yang ditentukan. |
Mulai Pemesinan Pola Lubang Presisi Dengan Tinjauan Teknis
Kirimkan gambar teknis, material, kuantitas, dimensi kritis, persyaratan inspeksi, dan target pengiriman Anda untuk permintaan penawaran (RFQ) yang terukur dan diskusi kemudahan produksi.