
Penggilingan Permukaan Presisi untuk Komponen Berbasis Gambar
SUUXIANG meninjau dimensi kritis, strategi datum, stok penggilingan, dan persyaratan inspeksi sebelum merencanakan penggilingan permukaan presisi untuk komponen kustom.
Contoh Komponen Penggilingan Permukaan Presisi





Related Component Families and RFQ Options


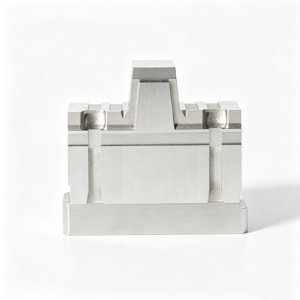



Mengapa Penggilingan Permukaan Presisi Mengikuti Dimensi Kritis
Keputusan penggilingan ditentukan dari gambar, strategi datum, kondisi material, dan persyaratan inspeksi—bukan ditambahkan sebagai langkah akhir penyelesaian.
Perencanaan Berbasis Datum
Dimensi kritis dikaitkan dengan datum fungsional sebelum penggilingan, membantu menyelaraskan kerataan, paralelisme, dan hubungan lokasi dengan gambar.
Stok Penggilingan Terkontrol
Stok yang terencana memungkinkan pemesinan dan perlakuan panas sebelum penggilingan akhir, mengurangi ketidakpastian distorsi dan menyisakan pemotongan akhir yang terkendali.
Urutan Perlakuan Panas
Kondisi material dan urutan perlakuan panas ditinjau lebih awal, sehingga rute penggilingan mengatasi risiko pergerakan sebelum dimensi akhir ditetapkan.
Persyaratan Akhir Ditinjau
Persyaratan permukaan dievaluasi berdasarkan kontak fungsional, kondisi pasangan, dan akses pemesinan untuk memilih pendekatan penggilingan permukaan presisi yang sesuai.
Akses dan Penjepitan Benda Kerja
Geometri komponen, fitur lokasi, dan kebutuhan penjepitan benda kerja dipertimbangkan sebelum produksi untuk melindungi datum dan mencapai permukaan yang digiling.
Inspeksi Direncanakan Lebih Awal
Metode inspeksi, kebutuhan pelaporan, dan fitur kritis diidentifikasi selama peninjauan gambar, mendukung verifikasi yang dapat dilacak terhadap persyaratan pesanan yang disepakati.
Keluarga Komponen dan Proses Presisi
Rute proses berbasis gambar untuk komponen cetakan, konektor, cetakan, dan komponen mesin kustom yang kritis, mulai dari tinjauan DFM hingga dokumentasi inspeksi.

Layanan Pemesinan CNC
Pemesinan CNC presisi dan layanan pemesinan CNC untuk komponen mesin kustom berbasis gambar, direncanakan berdasarkan material, dimensi kritis, referensi datum, akses perkakas, dan kebutuhan inspeksi sebelum komitmen produksi dibuat.
Upload a Drawing
Pembubutan CNC
Layanan pembubutan CNC kustom untuk komponen prismatik dan berkontur yang memerlukan hubungan fitur terkontrol, akses kantong, kelonggaran pemesinan, dan rute proses yang selaras dengan gambar.
Upload a Drawing
Pembubutan CNC
Layanan putar CNC presisi untuk poros, pin, bushing, dan fitur rotasi di mana konsentrisitas, diameter, bahu, ulir, dan hubungan datum memerlukan perencanaan inspeksi yang jelas.
Upload a Drawing
Pengerjaan Mesin 5 Sumbu
Pengerjaan mesin CNC 5 sumbu untuk permukaan kompleks dan geometri multi-sisi di mana lebih sedikit pengaturan dapat membantu mengontrol hubungan posisi, pendekatan alat, dan fitur yang sensitif terhadap revisi.
Upload a Drawing
Pengerjaan Mesin Swiss u0026 Mikro
Pengerjaan mesin Swiss dan pengerjaan mesin mikro untuk komponen kecil, ramping, atau detail yang memerlukan tinjauan praktis terhadap perilaku material, aksesibilitas fitur, penanganan, dan metode inspeksi.
Upload a Drawing
Kawat u0026 Sinker EDM
Layanan kawat EDM dan sinker EDM untuk material yang dikeraskan, geometri internal halus, profil tajam, dan fitur yang sulit dimesin. Strategi elektroda, jalur kawat, pertimbangan lapisan rekristalisasi, dan persyaratan finishing ditinjau terhadap gambar.
Upload a Drawing
Penggilingan Presisi
Penggilingan permukaan dan profil presisi untuk kerataan, paralelisme, kontrol profil, dan persyaratan ukuran akhir. Stok penggilingan, urutan perlakuan panas, strategi datum, dan kriteria inspeksi harus ditentukan sebelum dirilis.
Upload a Drawing
Sisipan Inti u0026 Rongga Cetakan
Sisipan inti dan rongga cetakan presisi yang diproduksi dari data gambar dan model, dengan rute permesinan, EDM, penggilingan, dan pemasangan yang dipilih di sekitar geometri penutupan, permukaan kritis, dan persyaratan perakitan cetakan.
Upload a Drawing
Komponen Ejektor u0026 Ejeksi
Pin ejektor, selongsong, dan komponen ejeksi dibuat untuk mendukung gerakan cetakan dan pemasangan yang andal. Persyaratan harus mengidentifikasi diameter kerja, hubungan celah, kekerasan, kondisi permukaan, dan bagian yang saling terkait.
Upload a Drawing
Pin Inti, Panduan u0026 Komponen Penentu Posisi
Pin inti, pin panduan, dan komponen penentu posisi untuk penyelarasan terkontrol, pembentukan bagian, dan perakitan cetakan yang berulang. Tinjauan berfokus pada hubungan datum, area aus, kelas kesesuaian, material, dan persyaratan perlakuan panas.
Upload a Drawing
Slide, Pengangkat, Gerbang u0026 Aksesori Cetakan
Slide cetakan, pengangkat, gerbang, dan aksesori yang diproduksi sebagai komponen yang dapat dikonfigurasi untuk fungsi gerakan, gerbang, dan perakitan. Pembeli harus menyediakan geometri yang saling terkait, kebutuhan perjalanan atau celah, antarmuka kritis, dan status revisi.
Upload a Drawing
Komponen Cetakan Konektor
Komponen cetakan konektor presisi untuk aplikasi perkakas pitch halus dan pengulangan tinggi. Perencanaan manufaktur menangani geometri pin, detail rongga, akses EDM, persyaratan penggilingan, hubungan yang saling terkait, dan prioritas inspeksi.
Upload a Drawing
Komponen Die Stamping
Komponen die stamping presisi untuk operasi pembentukan, pemotongan, dan pemanduan, termasuk elemen yang digerakkan gambar yang memerlukan profil, celah, kondisi material, dan persyaratan permukaan yang terkontrol.
Upload a Drawing
Perkakas Injeksi, MIM, CIM u0026 Overmolding
Pekerjaan perkakas dan komponen yang terkait dengan pencetakan injeksi, pencetakan injeksi logam, pencetakan injeksi keramik, dan overmolding, dievaluasi dalam ruang lingkup produksi yang terverifikasi menggunakan geometri bagian, material, proses, dan persyaratan kualitas.
Upload a Drawing
Material Pengerjaan Mesin
Material pengerjaan mesin CNC dipilih dari persyaratan gambar yang disetujui dan konteks aplikasi. Grade material, kondisi, kebutuhan ketertelusuran, kemampuan mesin, dan perawatan pasca-pengerjaan mesin apa pun harus dikonfirmasi sebelum penawaran.
Upload a Drawing
Finishing Permukaan u0026 Perlakuan Panas
Persyaratan finishing permukaan dan perlakuan panas direncanakan dengan mempertimbangkan perubahan dimensi, kelonggaran penggilingan, permukaan fungsional, dan urutan inspeksi. Tentukan jenis finishing, kondisi target, dan dimensi kritis yang terpengaruh oleh perlakuan.
Upload a Drawing
Kualitas, Metrologi u0026 Dokumentasi
Inspeksi presisi, metrologi, dan dokumentasi kualitas direncanakan di sekitar dimensi kritis terhadap kualitas, skema datum, metode pengukuran, dan persyaratan pelaporan pelanggan. Catatan akhir harus sesuai dengan revisi pesanan dan rencana inspeksi yang disepakati.
Upload a Drawing
Prototyping u0026 Produksi Volume Rendah
Manufaktur prototipe cepat dan volume rendah untuk komponen yang digambar dan memerlukan DFM yang disiplin, kontrol revisi, dan pendekatan inspeksi yang terdefinisi. Permintaan penawaran harga harus mencakup kuantitas, material, prioritas kualitas, dan tanggal pengiriman target.
Upload a DrawingMaterial yang Dipertimbangkan untuk Penggilingan Permukaan Presisi

Baja Perkakas
Umum digunakan untuk inti cetakan, sisipan rongga, punsa, dan komponen aus. Penggilingan permukaan presisi mendukung kerataan dan hasil akhir yang terkontrol setelah perlakuan panas; grade, kekerasan, kelonggaran penggilingan, dan datum kritis harus didefinisikan dalam RFQ.

Baja Tahan Karat
Digunakan di mana ketahanan korosi dan permukaan fungsional yang stabil penting, termasuk perkakas dan komponen mesin kustom. Penggilingan dapat menyempurnakan permukaan kontak datar, tetapi manajemen panas dan kondisi material memerlukan tinjauan untuk melindungi dimensi dan persyaratan permukaan.

Baja Paduan
Sering dipilih untuk komponen die yang dibebani, elemen pemandu, dan komponen mesin yang direkayasa. Rute penggilingan dapat mengikuti pemesinan dan perlakuan panas, dengan kelonggaran stok, risiko distorsi, dan titik inspeksi direncanakan di sekitar dimensi kritis gambar.

Grade Karbida
Dipertimbangkan untuk punsa, cetakan, dan komponen pembentuk dengan keausan tinggi di mana kekerasan sangat penting untuk masa pakai. Karbida memerlukan abrasif yang sesuai dan strategi penahan benda kerja; geometri fitur, kondisi tepi, dan kebutuhan pelaporan harus ditinjau sebelum penawaran harga.

Paduan Aluminium
Cocok untuk perlengkapan ringan, perkakas prototipe, dan komponen kustom yang memerlukan permukaan pemasangan atau penyambungan yang datar. Karena aluminium dapat membebani roda gerinda, hasil akhir, geometri, metode penjepitan, dan kuantitas produksi yang diminta akan memandu pemilihan rute.
Integrasi Proses Penggilingan Permukaan Presisi


Pemotongan Kawat EDM
Kawat EDM dapat membuat profil, slot, dan geometri internal yang presisi di mana akses pemotong terbatas. Jalur kawatnya, hubungan datum, dan sisa stok ditinjau bersama dengan persyaratan penggilingan dan inspeksi selanjutnya.

Detail Sinker EDM
Sinker EDM mendukung rongga yang dibentuk, fitur internal yang tajam, dan geometri yang mungkin tidak praktis untuk di-milling. Strategi elektroda, persyaratan permukaan, dan penggilingan lanjutan apa pun direncanakan dari gambar.

Perlakuan Panas
Ketika perlakuan panas ditentukan, kelonggaran dan urutan pemesinan dipertimbangkan sebelum produksi. Penggilingan permukaan presisi dapat dijadwalkan setelahnya untuk mengembalikan dimensi kritis, kerataan, dan permukaan referensi setelah perubahan material.

Pemasangan dan Inspeksi
Pemasangan dan inspeksi memverifikasi bagaimana permukaan yang digiling berhubungan dengan komponen penyambung, datum, dan dimensi kritis. Metode inspeksi, kebutuhan pelaporan, status revisi, dan dokumentasi akhir diselaraskan dengan rencana proyek yang disepakati.
Penahanan Benda Kerja Penggilingan Permukaan Presisi dan Fitur Komponen

Elemen Penentu Posisi
Lubang dowel kustom, lubang penentu posisi, dan permukaan referensi membantu menetapkan posisi perakitan yang berulang. Ukuran, kesesuaian, hubungan datum, dan urutan penggilingannya harus ditentukan berdasarkan komponen pasangan, bukan dipilih sebagai item stok.

Fitur Panduan
Permukaan pemandu, rel geser, dan permukaan kontak yang digiling presisi dapat mendukung pergerakan terkontrol pada cetakan, perkakas konektor, dan cetakan tekan. Tinjauan gambar harus mengonfirmasi arah pergerakan, kebutuhan pelumasan, kondisi kekerasan, dan dimensi yang mengatur kesesuaian.

Antarmuka Berulir
Lubang ketukan, lubang berulir, dan antarmuka sisipan dapat direncanakan berdasarkan akses perkakas, panjang keterlibatan, dan kondisi pasca-perlakuan. Sertakan standar ulir, kelas toleransi, kedalaman, dan persyaratan komponen pasangan apa pun dengan RFQ.

Fitur Pemasangan
Lubang countersink, lubang bebas, relief, dan permukaan pemasangan dapat diintegrasikan dengan komponen yang digiling untuk mendukung instalasi. Penempatannya harus merujuk pada datum fungsional sehingga pengencangan tidak mengganggu keselarasan atau menghalangi akses inspeksi.

Perkakas Kustom
Fitur perkakas khusus proyek dapat mendukung pemesinan, EDM, penggilingan, atau inspeksi ketika geometri memerlukan orientasi yang terkontrol. Bagikan batasan penanganan, zona penjepitan, dan permukaan terbuka yang kritis sehingga rute produksi dapat dinilai secara bertanggung jawab.
Tentang SUUXIANG
SUUXIANG adalah satu-satunya merek yang menghadap publik dari Dongguan SuuXiang Precision Mold Co., Ltd., didirikan pada tahun 2010 di Kota Chang’an, Dongguan, Guangdong, Tiongkok. Didirikan oleh dan diwakili secara hukum oleh XiaoCheng Huang, kami membantu tim internasional mengubah gambar, model, dan spesifikasi menjadi suku cadang CNC kustom yang diperiksa, komponen cetakan presisi, perkakas konektor, dan komponen cetakan stamping.
Pekerjaan kami membawa pemesinan CNC, EDM, penggilingan permukaan presisi, pemasangan, dan inspeksi ke dalam rute manufaktur yang terkontrol. Sebelum penawaran harga dan komitmen produksi, kami meninjau dimensi kritis, datum, persyaratan material dan perlakuan panas, akses pemesinan, stok penggilingan, ekspektasi permukaan, dan bukti inspeksi yang diperlukan untuk pesanan.
Yang membedakan SUUXIANG adalah koordinasi yang disiplin mulai dari tinjauan gambar hingga inspeksi akhir. Kami fokus pada DFM, kontrol revisi, keputusan proses yang jelas, dan komunikasi yang dapat dilacak daripada klaim kemampuan yang luas. Setiap RFQ dievaluasi berdasarkan geometrinya yang sebenarnya, prioritas kualitas, kuantitas, kebutuhan pengiriman, dan cakupan produksi yang diverifikasi.

Kemampuan Penggilingan Permukaan Presisi, Dijelaskan
Tinjauan Gambar Sebelum Penjadwalan
Setiap rute penggilingan permukaan presisi dimulai dengan gambar, model 3D jika tersedia, datum, dimensi kritis, persyaratan permukaan, kondisi material, dan kuantitas. SUUXIANG meninjau akses pemesinan dan ekspektasi inspeksi sebelum mengonfirmasi rute proses yang diusulkan atau komitmen produksi.
- Identifikasi fitur kritis terhadap kualitas dan hubungan datum
- Tinjau ketebalan, paralelisme, kerataan, dan sebutan permukaan
- Tandai geometri yang dapat membatasi penahanan kerja atau akses roda
- Selaraskan status revisi sebelum penawaran harga

Perencanaan Stok Gerinda
Stok gerinda seharusnya dipertahankan secara sengaja melalui proses pemesinan sebelumnya dan, jika berlaku, perlakuan panas. Cadangan yang dibutuhkan tergantung pada geometri, kondisi material, risiko distorsi, dan fitur akhir. SUUXIANG mengevaluasi urutan proses berdasarkan gambar, bukan memperlakukan gerinda sebagai langkah penyelesaian umum.
- Sisakan stok pada permukaan yang memerlukan kontrol akhir
- Pertimbangkan distorsi setelah perlakuan panas
- Lindungi hubungan datum sepanjang urutan proses
- Konfirmasi apakah gerinda akhir mengikuti pemesinan atau EDM

Antarmuka EDM dan Gerinda
Rongga yang kompleks, fitur sempit, dan benda kerja yang dikeraskan dapat memerlukan rute terkoordinasi dari EDM ke gerinda. Strategi elektroda, jalur kawat, cadangan penyelesaian, dan permukaan transisi harus ditinjau bersama sehingga operasi gerinda presisi akhir mendukung geometri yang dimaksud dan kesesuaian fungsional.
- Tentukan fitur EDM versus permukaan referensi yang dapat digerinda
- Tinjau akses kawat, kondisi sudut, dan kebutuhan relief
- Rencanakan cadangan penyelesaian pada transisi dari EDM ke gerinda
- Hindari asumsi rute sebelum tinjauan geometri

Inspeksi Sesuai Fungsi
Perencanaan inspeksi harus mencerminkan risiko fungsional komponen, bukan hanya daftar periksa dimensi umum. SUUXIANG dapat mendiskusikan metode pengukuran, kebutuhan pelaporan, pengaturan datum, dan persyaratan ketertelusuran bersama RFQ. Dokumentasi dan pernyataan kapabilitas dikonfirmasi berdasarkan bukti proyek terkini.
- Hubungkan titik inspeksi dengan dimensi kritis gambar
- Tetapkan pendekatan pengukuran berbasis datum
- Tentukan format laporan dan ekspektasi pengambilan sampel
- Jaga agar revisi gambar dan catatan inspeksi tetap selaras

Gerinda Permukaan Presisi dengan Rute Proses yang Disiplin
Bandingkan perencanaan berbasis gambar dan kontrol terdokumentasi dengan rute pengadaan kutipan-terlebih-dahulu yang umum.
← Swipe left or right to view →
Pengasahan Permukaan Presisi: Dari Tinjauan Gambar hingga Pengiriman
Alur kerja terkontrol yang menyelaraskan perencanaan proses, dimensi kritis, strategi pengasahan, dan bukti inspeksi dengan persyaratan berbasis gambar Anda.
Tinjau Input RFQ
Kami meninjau gambar, model, material, kuantitas, aplikasi, target pengiriman, dan kebutuhan pelaporan, mengidentifikasi informasi yang hilang sebelum komitmen proses dibuat.
Rencanakan Fitur Kritis
Tim mengonfirmasi datum, dimensi kritis, hubungan toleransi, akses pemesinan, stok gerinda, urutan perlakuan panas, dan strategi EDM apa pun yang diperlukan.
Mesin Dan EDM
Pemesinan CNC dan, jika sesuai, EDM kawat atau sinker membentuk geometri komponen sambil mempertahankan kelonggaran yang direncanakan untuk gerinda permukaan presisi berikutnya.
Gerinda Permukaan Fungsional
Penggerindaan diurutkan berdasarkan permukaan fungsional, persyaratan kerataan, hubungan datum, dan prioritas permukaan, dengan keputusan proses disesuaikan dengan revisi gambar yang disetujui.
Inspeksi Sesuai Persyaratan
Inspeksi mengikuti rencana yang disepakati untuk fitur kritis, menggunakan metode pengukuran yang sesuai dan menyiapkan dokumentasi khusus pesanan jika diminta.
Kemas Dan Koordinasikan Pengiriman
Komponen yang sudah selesai dilindungi untuk pengiriman, dengan koordinasi revisi, jumlah, dan pengiriman tetap terlihat sehingga tim penerimaan dan kualitas Anda dapat bersiap.
Cara Memulai Gerinda Permukaan Presisi dengan SUUXIANG
Provide the technical inputs early so the proposed route, inspection plan and delivery discussion reflect your actual part requirements.
Kirim Paket Gambar Anda
Kirim gambar 2D dan model 3D yang tersedia beserta material, jumlah, konteks aplikasi, persyaratan kualitas, dan tanggal pengiriman target untuk tinjauan awal yang terinformasi.
Tentukan Persyaratan Kritis
Identifikasi dimensi kritis, datum, persyaratan permukaan, urutan perlakuan panas, stok gerinda, dan kebutuhan pelaporan inspeksi sehingga pertanyaan manufaktur dapat ditangani sebelum penawaran.
Tinjau Rute yang Diusulkan
Diskusikan urutan CNC, EDM, gerinda permukaan presisi, pemasangan, dan inspeksi yang direncanakan, termasuk akses perkakas, jalur kawat, dan persyaratan yang dikontrol revisi yang relevan dengan gambar.
Konfirmasikan Produksi dan Inspeksi
Setelah persyaratan diselaraskan, konfirmasikan kutipan dan detail proyek, lalu lanjutkan melalui pengambilan sampel atau produksi dengan dokumentasi inspeksi yang disesuaikan dengan rencana yang disepakati.
Dokumentasi Kualitas untuk Gerinda Permukaan Presisi
Kebijakan Publikasi Umpan Balik Pelanggan
Umpan balik pelanggan dipublikasikan hanya setelah pelanggan menyetujui konteks proyek, revisi gambar, bukti inspeksi, dan hasil yang dilaporkan.
Umpan balik pelanggan dipublikasikan hanya setelah pelanggan menyetujui material dan jalur penggilingan, dimensi kritis, dan dokumentasi inspeksi.
Umpan balik pelanggan dipublikasikan hanya setelah pelanggan menyetujui aplikasi komponen, kuantitas produksi, catatan kontrol revisi, dan hasil pengiriman.
FAQ Penggilingan Permukaan Presisi untuk Persiapan RFQ
Practical answers for engineering, quality and sourcing teams preparing drawing-based grinding inquiries.
Informasi apa yang saya perlukan untuk RFQ penggilingan permukaan presisi?
Bagaimana cara menentukan toleransi penggilingan sebelum perlakuan panas?
Bisakah penggilingan permukaan presisi digunakan setelah perlakuan panas?
Berapa kuantitas yang dapat dikutip oleh SUUXIANG untuk pekerjaan penggilingan?
Bagaimana Anda merencanakan waktu tunggu untuk komponen gerinda permukaan presisi?
Bisakah saya memesan sampel sebelum menyetujui produksi dalam jumlah besar?
Laporan inspeksi apa saja yang dapat diminta dengan pesanan gerinda?
Bagaimana pembayaran, pengiriman, dan HAKI ditangani untuk RFQ internasional?
Panduan Lengkap Pembeli untuk gerinda permukaan presisi
Gunakan kerangka kerja keputusan ini untuk menentukan persyaratan fungsional, membandingkan pemasok gerinda permukaan presisi, mengevaluasi kontrol proses, dan menghindari kesalahan RFQ yang menyebabkan penundaan, pengerjaan ulang, atau komponen yang tidak memenuhi persyaratan kesesuaian dan penyelesaian kritis.
1. Apa itu gerinda permukaan presisi?
Precision surface grinding uses a rotating abrasive wheel in controlled passes to remove small amounts of material from a defined face. It is specified when flatness, parallelism, finished thickness, or a functional surface texture must be held relative to drawing datums.nnAfter CNC machining, grinding commonly removes reserved stock from mold inserts, guide faces, connector-tooling details, and stamping-die components. After heat treatment, it can restore a critical face affected by distortion, provided the drawing identifies the datum scheme, hardness condition, required stock, and inspection method.nnThree process choices clarify the need: milling is usually suitable when its achievable geometry and finish meet the functional requirement; grinding is selected for finish-critical planar faces and controlled final size. Lapping is reserved for exceptionally fine flatness or finish requirements, while polishing improves appearance or local texture but does not by itself establish controlled thickness or parallelism.
2. Bagaimana gerinda permukaan presisi Berkembang
1. Gerinda bolak-balik manual menempatkan pengumpanan, pengumpanan silang, pembuangan percikan, dan penataan roda sebagian besar di tangan operator. Hal itu membuat pengaturan terampil menjadi penting: penahanan kerja magnetik, kondisi roda, pengiriman pendingin, dan toleransi yang sesuai dengan rute perlakuan panas sebelumnya masih memengaruhi hasil.nn2. Penggerak meja hidrolik membuat kecepatan langkah dan pembalikan lebih konsisten, meningkatkan kemampuan pengulangan pada pekerjaan datar berulang. Mereka tidak menghilangkan kebutuhan untuk menetapkan datum, melindungi komponen tipis dari distorsi, atau mencatat rute proses aktual ketika dimensi kritis gambar memerlukan inspeksi yang dapat dilacak.nn3. Kontrol CNC memperluas kemampuan pengulangan melalui lintasan terprogram, kompensasi, dan pengaturan yang dapat digunakan kembali, yang dapat mengurangi risiko pengaturan untuk pesanan berulang bervolume rendah. Pengukuran dalam proses dan pemeriksaan akhir yang terdokumentasi menambahkan umpan balik yang berguna, tetapi pembeli harus mengonfirmasi metode pengukuran, persyaratan pelaporan, dan program yang dikontrol revisi atau rencana pengaturan selama tinjauan gambar daripada menganggap peralatan saja menentukan kemampuan.
3. Jenis gerinda permukaan presisi
Lima keluarga proses mencakup sebagian besar diskusi gerinda permukaan presisi datar, melingkar, dan berkontur. Gambar teknis harus mengidentifikasi permukaan akhir, datum, kuantitas, dan fitur apa pun yang membatasi penjepitan atau akses roda.
| Pendekatan | Geometri yang Sesuai | Pertukaran Dan Penahanan Kerja | Pertanyaan Gambar |
|---|---|---|---|
| Tepi horizontal | Permukaan datar panjang, sisipan, rel | Gerakan bolak-balik fleksibel; ragum magnetik atau jig | Sisi mana yang memerlukan kesejajaran? |
| Sisi spindel vertikal | Permukaan datar lebar | Pengikisan lebih tinggi; penyangga sisi penting | Apakah kerataan dan pola permukaan sangat penting? |
| Meja bolak-balik | Komponen panjang atau campur ukuran | Fleksibel untuk penyiapan; hasil kerja berulang lebih rendah | Berapa panjang dan jumlah komponen? |
| Meja putar | Permukaan melingkar atau kompak | Pekerjaan berulang yang produktif; perlu penentuan posisi konsentris | Diameter berapa yang menjadi referensi penentuan posisi? |
| Profil/bentuk | Tangga, radius, kontur | Pengasahan roda menambah waktu penyiapan; penentuan posisi yang aman sangat penting | Toleransi profil dan relief seperti apa yang dibutuhkan? |
Cocokkan Geometri Dengan Proses
Pelat dan sisipan datar biasanya cocok untuk gerinda tepi; permukaan cincin dan blank bulat yang stabil mungkin lebih disukai untuk pekerjaan muka atau putar.nnGerinda profil dan bentuk cocok untuk bahu, radius, dan tepi berbentuk ketika jalur roda standar tidak dapat menghasilkan fitur tersebut.
Konfirmasikan Penahanan Kerja Lebih Awal
Klem magnetik memerlukan benda kerja magnetik yang didukung dengan baik; bagian tipis mungkin memerlukan perlengkapan, paralel, atau penyangga pengorbanan.nnKomponen non-magnetik, yang dikeraskan, atau yang tidak beraturan memerlukan pemasok untuk mengonfirmasi akses penjepitan sebelum memilih rute.
Ajukan Pertanyaan Gambar
Pertanyaan kritis termasuk wajah mana yang menjadi datum, di mana sisa material setelah perlakuan panas, dan apakah paralelisme berlaku di seluruh area.nnVolume, tanda bekas yang diizinkan, kondisi tepi, dan metode inspeksi menentukan apakah throughput atau fleksibilitas pengaturan yang menjadi prioritas.
4. Material untuk penggerindaan permukaan presisi
Baja keras, baja perkakas, dan baja tahan karat adalah kandidat umum untuk penggerindaan permukaan presisi; kelayakannya tergantung pada kerataan, stok, dan batas termal sesuai gambar. Xometry mencantumkan logam dan plastik yang dapat digerinda dan mencatat peran pendingin dalam pengendalian panas: https://www.xometry.com/capabilities/surface-grinding.
| Material | Pertimbangan Utama | Fokus Inspeksi |
|---|---|---|
| Baja keras | Panas dan keausan roda | Panas, kerataan |
| Baja tahan karat | Respons termal | Distorsi, hasil akhir |
| Baja perkakas | Kekerasan dan stok | Datum, ukuran |
| Baja lunak | Risiko gerinda | Tepi, magnetisme |
| Besi cor | Debu abrasif | Kerataan, kebersihan |
| Aluminium atau kuningan | Beban roda amplas | Noda, gerinda |
| Titanium atau plastik | Sensitivitas panas | Ukuran setelah pendinginan |
Panas Dan Perilaku Roda
Baja perkakas dan baja keras tahan terhadap pemotongan, sehingga pemilihan roda, pengasahan, stok penggerindaan, dan lintasan yang terkontrol perlu ditinjau sebelum menyelesaikan hasil akhir.nnAluminium dan kuningan dapat membebani roda dan menimbulkan gerinda atau tepi yang leleh; pengikisan dangkal dan strategi pendingin harus disepakati berdasarkan hasil percobaan.
Penjepitan Benda Kerja Dan Inspeksi
Baja lunak magnetik, besi cor, dan banyak baja perkakas cocok untuk penjepitan magnetik, tetapi magnet sisa dan akses referensi harus dipertimbangkan selama inspeksi.nnTitanium menahan panas, sementara plastik rekayasa dapat melunak atau berubah bentuk; gunakan percobaan proses bersyarat dan periksa setelah stabilisasi termal.
5. Hasil Akhir Permukaan dan Pilihan Fitur
Spesifikasi permukaan harus mendefinisikan hasil fungsional, bukan sekadar tampilan yang menarik secara visual. Untuk penggilingan permukaan presisi, kekasaran, arah gerinda, tepi, dan hubungan fitur harus dikaitkan dengan aplikasi komponen dan metode inspeksi.
| Hasil yang Diminta | Panggilan Gambar | Catatan Proses |
|---|---|---|
| Gerinda searah | Ra dan arah lay | Tentukan arah gerak fungsional |
| Ketebalan yang dipasangkan | Wajah datum dan toleransi | Inspeksi sebagai hubungan berpasangan |
| Persiapan pelapisan | Area tekstur dan area yang ditutupi | Jangan mengganti poles kosmetik |
Tentukan Kekasaran Fungsional
Ra 0,8 µm dan Ra 0,2 µm mendeskripsikan target kekasaran yang berbeda, tetapi keduanya tidak mendefinisikan kerataan, keparalelan, atau perilaku bantalan. Sebutkan parameter yang diperlukan, cutoff jika relevan, lokasi pengukuran, dan tanda gerinda yang dilarang.
- Identifikasi fungsi penyegelan, geser, pemasangan, atau pelapisan
- Sebutkan apakah penampilan sangat penting untuk penerimaan
- Hindari menerima hasil akhir hanya dengan sentuhan atau foto
Kontrol Fitur dari Datum
Dua permukaan yang cocok memerlukan skema datum ketika ketebalan, keparalelan, atau ketinggian langkah mengatur perakitan. Tentukan slot, profil, dan pemecah tepi dari datum fungsional; dimensi nominal tanpa referensi datum dapat membuat maksud inspeksi menjadi ambigu.
- Sebutkan lebar, kedalaman, dan kondisi sudut slot
- Tentukan ukuran pemecah tepi atau gerinda maksimum
- Tentukan identifikasi pasangan komponen saat komponen dipasangkan
Pilih Jalur Penyelesaian
Penggerindaan pasca-perlakuan panas umumnya dipilih saat dimensi yang dikeraskan memerlukan kontrol akhir; sisakan stok penggerindaan yang memadai dan pastikan risiko distorsi saat tinjauan gambar. Pemolesan meningkatkan penampilan, lapping menargetkan kerataan atau kontak yang luar biasa, dan persiapan pelapisan mungkin memerlukan tekstur tertentu daripada permukaan yang dipoles.
6. Kontrol Kualitas dalam penggerindaan permukaan presisi
Kontrol kualitas dimulai sebelum lintasan pertama: gambar harus mengidentifikasi datum fungsional, hubungan kritis, persyaratan permukaan, dan bukti inspeksi yang diperlukan untuk pelepasan.
Pengaturan dan Penjepitan Benda Kerja
Datum primer yang terdefinisi harus mengatur pengaturan dan pengukuran. Penjepitan magnet, perlengkapan, atau paralel harus menopang komponen tanpa membengkokkannya; dukungan yang tidak memadai dapat menciptakan kemiringan, distorsi, atau pergerakan tegangan sisa setelah pelepasan.
Stabilitas Proses
Spesifikasi roda, dressing segar, stok penggerindaan terkontrol, dan cairan pendingin bersih menentukan perilaku pemotongan. Panas berlebih dapat menyebabkan luka bakar atau kerusakan metalurgis, sementara ketidakseimbangan roda, pembebanan, atau dressing yang buruk dapat meninggalkan getaran dan kekasaran yang tidak konsisten.
Bukti Inspeksi
Kerataan, paralelisme, ketebalan, dan kekasaran harus diukur terhadap datum yang dinyatakan menggunakan metode yang disepakati. Tanyakan apakah hasil menggunakan pelat permukaan dan indikator, mikrometer, pengukur tinggi, atau profilometer, dan minta catatan yang dapat dilacak yang terikat pada revisi gambar, identifikasi komponen, dan rencana pengambilan sampel.
7. Memilih Pemasok penggerindaan permukaan presisi
Satu pemasok harus mengubah gambar 2D, model 3D, dan panggilan CTQ menjadi jalur yang terdokumentasi sebelum mengutip penggerindaan permukaan presisi. Bandingkan bukti spesifik proyek, bukan pernyataan toleransi umum.
| Bukti | Minta | Mengapa Ini Penting |
|---|---|---|
| Rute Penggerindaan | Rencana Toleransi, Roda, dan Alat Bantu | Akses dan Stabilitas Pengujian |
| Metrologi | Laporan Inspeksi Sampel | Pengujian Verifikasi Berbasis Datum |
| Kontrol Perubahan | Log Revisi dan Jalur Persetujuan | Menjaga Konsistensi Pesanan Berulang |
Tinjau Jalur Manufaktur
Tinjauan gambar 2D harus mengidentifikasi datum, stok penggerindaan, urutan perlakuan panas, akses roda, dan penjepitan benda kerja magnetik atau perlengkapan. Tanyakan bagaimana jalur berubah untuk prototipe, sisipan konektor, atau komponen cetakan yang dikeraskan.
- Dimensi CTQ dan metode inspeksi
- Bukti material dan kekerasan
- Serah terima EDM ke penggerindaan
- Penjepitan dan Risiko Distorsi
Verifikasi Kontrol Artikel Pertama
Artikel pertama harus menghubungkan hasil pengukuran dengan revisi yang dirilis, instrumen, dan format laporan yang disepakati. Untuk pesanan volume rendah, perlukan catatan pengaturan yang tersimpan, riwayat revisi, dan titik persetujuan yang jelas sebelum pengiriman.
- Laporan Sampel Sesuai Datum Gambar
- Status Kalibrasi Instrumen
- Rencana Inspeksi yang Dikendalikan Revisi
Evaluasi Kedisiplinan Pengiriman
Satu rencana pengiriman harus mendefinisikan perlindungan komponen, pelabelan, verifikasi kuantitas, dan kelengkapan dokumen. SUUXIANG harus mengonfirmasi kelayakan berdasarkan bukti proyek saat ini daripada menjanjikan kapasitas, kekerasan, atau waktu tunggu yang tidak didukung.
- Permukaan Tanah yang Terlindungi
- Identifikasi Komponen dan Revisi
- Pemberitahuan Perubahan yang Jelas
8. Kesalahan Umum Pembeli yang Harus Dihindari
Delapan kesalahan RFQ yang berulang menyebabkan siklus peninjauan yang dapat dihindari, risiko pengerjaan ulang, atau kutipan yang tidak dapat dibandingkan secara adil. Selesaikan kesalahan tersebut pada gambar yang dirilis dan sertakan konteks produksi sebelum perencanaan penggerindaan permukaan presisi.
Tentukan Datum Dan Toleransi
Dua dimensi atau lebih dapat bertentangan ketika referensi datumnya berbeda. Identifikasi datum fungsional, dimensi CTQ, dan apakah persyaratan batas, profil, kerataan, atau paralelisme mengontrol setiap fitur.
- Lampirkan revisi 2D dan model 3D terbaru
- Tandai datum inspeksi dan arah pemasangan
- Tandai dimensi yang memerlukan laporan pengukuran
Tentukan Stok dan Urutan
Ketebalan material 0,1 mm bisa saja kurang atau berlebihan tergantung pada distorsi, perlakuan panas, dan akses ke fitur. Sebutkan kondisi pra-grinding, urutan perlakuan panas, kekerasan target, dan kelonggaran grinding pada setiap permukaan jadi.
Buat Panggilan Akhir yang Fungsional
Nilai Ra saja tidak menentukan arah, cakupan, atau tanda grinding yang diizinkan. Tentukan permukaan yang dibutuhkan, parameter kekasaran, arah lay jika fungsional, dan apakah penampilan kosmetik sangat penting untuk penerimaan.
- Sebutkan permukaan dengan panggilan gambar
- Sebutkan fungsi penyegelan, pergeseran, atau kosmetik
- Berikan sampel yang disetujui jika penampilan penting
Berikan Konteks Perakitan
Satu permukaan yang digrinding mungkin tidak dapat diakses karena bahu, dinding tipis, lubang, klem, atau batasan penahan kerja magnetik. Sediakan gambar komponen pasangan, persyaratan kelonggaran, arah beban, dan area relief yang diizinkan sebelum merilis rute proses.
Bandingkan Bukti, Bukan Harga
Harga satuan tidak termasuk biaya inspeksi yang hilang, kontrol revisi, atau perutean yang tidak sesuai. Bandingkan kutipan berdasarkan material, urutan, rencana inspeksi, persyaratan pengiriman, dan pengecualian yang terdokumentasi yang sama.
- Minta asumsi dan pengecualian yang dinyatakan
- Bandingkan hasil inspeksi dan ketertelusuran
- Tinjau penyimpangan teknis sebelum pesanan pembelian
9. Dari Tinjauan Gambar hingga Artikel Pertama
Revisi yang terkontrol adalah titik awal untuk peluncuran yang andal. Sebelum grinding permukaan presisi dimulai, SUUXIANG harus menyelaraskan gambar, model, fitur fungsional, kondisi material, dan bukti penerimaan dengan pembeli.
Kendalikan Paket Teknis
Gambar 2D yang dikontrol revisinya menetapkan dimensi, toleransi, GDu0026T, panggilan akhir, dan status perubahan. Model 3D harus menyertainya jika geometri, akses alat, atau hubungan pasangan memerlukan klarifikasi.
- Identifikasi permukaan dan dimensi yang kritis terhadap fungsi
- Sebutkan material, kekerasan, dan kondisi perlakuan panas
- Berikan kuantitas, aplikasi, dan tanggal target
Sepakati Datum dan Bukti
Datum yang dinamai menentukan bagaimana kerataan, paralelisme, ketebalan, dan lokasi fitur akan dievaluasi. Rencana inspeksi harus mendefinisikan metode pengukuran, ekspektasi pengambilan sampel, format laporan, dan ketertelusuran yang diperlukan sebelum persetujuan kutipan.
- Tandai fitur yang kritis terhadap inspeksi
- Konfirmasikan stok grinding dan urutan proses
- Klarifikasi kriteria penerimaan artikel pertama
Tinjau Artikel Pertama
Satu artikel pertama yang disetujui memberikan titik pemeriksaan praktis sebelum rilis produksi berulang. Tinjau hasil pengukuran, kondisi permukaan, dokumentasi material jika ditentukan, penyimpangan, dan status revisi terhadap rencana penerimaan yang disepakati.
- Setujui atau dokumentasikan tindakan korektif
- Bekukan revisi gambar yang dirilis
- Ulangi persyaratan inspeksi pada pesanan berulang
10. Faktor Harga Penggilingan Permukaan Presisi
1 pengaturan dapat melebihi waktu pemotongan pada satu komponen penggilingan permukaan presisi. Pemilihan dan penajaman roda, penahan benda kerja magnetik atau kustom, kondisi material, penghilangan stok, ukuran komponen, dan geometri semuanya menentukan jalurnya.nnPersyaratan tingkat 0,01 mm harus dievaluasi terhadap strategi datum, spesifikasi akhir, kontrol paralelisme atau kerataan, dan stok penggilingan yang diizinkan. Material yang dikeraskan, permukaan terputus, bagian tipis, komponen non-magnetik, dan penjepitan yang sulit dapat menambah tahapan, penanganan, atau perlengkapan khusus.nn2 keputusan inspeksi secara material memengaruhi total biaya: pemeriksaan dimensi dasar berbeda dari pengukuran artikel pertama yang terdokumentasi, ketertelusuran, dan inspeksi berulang. Pekerjaan sekunder—koordinasi perlakuan panas, EDM, penghilangan gerinda, pelapisan, pemasangan, atau pengemasan—harus didefinisikan; SUUXIANG memerlukan tinjauan gambar untuk kutipan spesifik proyek.
| Kuantitas perwakilan | Pendorong biaya utama | Efek waktu tunggu umum |
|---|---|---|
| 1–5 buah | Pengaturan, desain perlengkapan, perencanaan inspeksi | Pengaturan mendominasi |
| 6–50 buah | Penahan benda kerja yang dapat diulang, waktu siklus, pelaporan | Membaik dengan pengaturan yang stabil |
| 51 buah | Pengelompokan, keausan roda, kontrol dalam proses | Tergantung pada kapasitas yang terverifikasi |
Unggah Gambar Anda untuk Tinjauan Penggilingan Permukaan Presisi
Sertakan material, perlakuan panas, kuantitas, dimensi kritis, persyaratan inspeksi, dan target pengiriman agar SUUXIANG dapat menilai rute proses yang sesuai.