
Lavorazione CNC di acciaio per stampi HPM38 per componenti di attrezzature
Passa dal disegno ai componenti HPM38 ispezionati con DFM, revisione delle dimensioni critiche, EDM, rettifica e ispezione controllata.
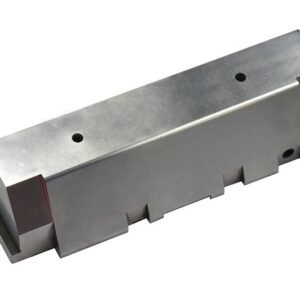
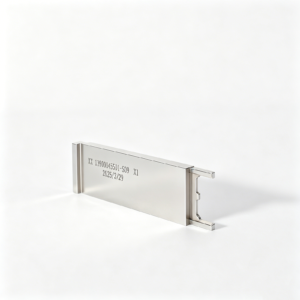
Componenti di attrezzature HPM38 rappresentativi





Related Drawing-Based Components






Controlli ingegneristici che proteggono le caratteristiche critiche
Per la lavorazione CNC di acciaio per stampi HPM38, SUUXIANG esamina il percorso del processo in base al tuo disegno, alle dimensioni critiche, alle condizioni del materiale e ai requisiti di ispezione prima della produzione.
Revisione del disegno e del CTQ
Identifichiamo le dimensioni critiche, i requisiti di superficie, i riferimenti di datum e i dettagli di revisione in modo che il preventivo e la pianificazione del processo riflettano l’intento del disegno.
Pianificazione dei datum
La strategia dei datum viene rivista prima della pianificazione dell’attrezzatura per aiutare a proteggere le relazioni posizionali, gli stack di tolleranze e l’allineamento dell’ispezione attraverso le operazioni di lavorazione.
Controllo dell’accesso alla lavorazione
La portata dello strumento, i raggi d’angolo, le superfici di bloccaggio e la profondità delle caratteristiche vengono valutati precocemente per esporre i limiti di accesso prima che inizi la rimozione del materiale.
Strategia EDM
Laddove la geometria richieda l’EDM, esaminiamo l’accesso degli elettrodi, i percorsi del filo, le aspettative di finitura e i requisiti di finitura downstream con il percorso di lavorazione.
Controllo del gioco di rettifica
Il materiale di sovra-rettifica e la sequenza vengono pianificati attorno alle superfici critiche per supportare la finitura controllata dopo la lavorazione, il trattamento termico o l’EDM, ove richiesto.
Allineamento del piano di ispezione
I metodi di ispezione, le esigenze di reportistica e le priorità delle caratteristiche critiche sono allineati con l’ordine in modo che i registri finali corrispondano ai requisiti del progetto verificati.
Famiglie di componenti e processi di precisione
Configura il percorso del processo, la famiglia di componenti, le condizioni del materiale e le prove di ispezione in base al tuo disegno, alle dimensioni critiche e ai requisiti di produzione.

Servizi di lavorazione CNC
Servizi di lavorazione CNC di precisione per parti basate su disegno che richiedono percorsi controllati di fresatura, tornitura, EDM, rettifica, montaggio e ispezione. Revisione delle dimensioni critiche, dei datum, dei materiali, dei requisiti di superficie e della quantità prima del preventivo o della pianificazione della produzione.
Upload a Drawing
Fresatura CNC
Servizi personalizzati di fresatura CNC per componenti prismatici, a piastra, a inserto e con caratteristiche complesse. L’accesso degli utensili, la strategia di fissaggio, il gioco di lavorazione, la sequenza dei datum e le operazioni post-lavorazione vengono rivisti rispetto al disegno prima di impegnarsi in un percorso.
Upload a Drawing
Tornitura CNC
Servizi di tornitura CNC di precisione per alberi, perni, manicotti, boccole e componenti rotanti. L’analisi del preventivo deve definire la condizione del materiale, i requisiti di concentricità e di gioco radiale, i dettagli delle filettature, la finitura superficiale, le caratteristiche secondarie e i riferimenti per l’ispezione.
Upload a Drawing
Lavorazioni a 5 Assi
La lavorazione CNC a 5 assi supporta componenti con facce angolate, contorni complessi e caratteristiche multidirezionali che beneficiano di meno setup. La fattibilità dipende dalla geometria del pezzo, dalla portata dell’utensile, dall’accesso al bloccaggio, dalle relazioni di tolleranza, dal materiale e dalle operazioni di finitura richieste.
Upload a Drawing
Lavorazioni Swiss u0026 Micro
Le lavorazioni Swiss e micro supportano pezzi piccoli, sottili e ricchi di dettagli come perni, micro-alberi, caratteristiche di connettori ed elementi di posizionamento miniaturizzati. L’analisi del disegno affronta il rapporto diametro-lunghezza, il bloccaggio, il controllo delle bave, le tolleranze e il metodo di ispezione.
Upload a Drawing
Elettroerosione a Filo e a Tuffo
I servizi di elettroerosione a filo e a tuffo supportano materiali duri, fessure strette, geometrie interne definite, dettagli fini e caratteristiche inaccessibili con utensili di taglio convenzionali. La strategia dell’elettrodo, il percorso del filo, il lavaggio, le considerazioni sullo strato ricotto e i requisiti di finitura devono essere definiti in anticipo.
Upload a Drawing
Rettifica di Precisione
La rettifica di precisione di superfici e profili supporta i requisiti di planarità, parallelismo, controllo del profilo e dimensioni finali dopo la lavorazione o il trattamento termico. Lo stock di rettifica, la sequenza dei datum, la distorsione da trattamento termico, i requisiti superficiali e i punti di ispezione devono essere pianificati con il percorso del pezzo.
Upload a Drawing
Inserti Core e Cavità per Stampi
Inserti core e cavità per stampi di precisione vengono prodotti da disegni e modelli del cliente con attenzione alla geometria di chiusura, alle caratteristiche relative al raffreddamento, alla condizione del materiale, ai requisiti di elettroerosione, al sovrametallo di rettifica, alle interfacce di accoppiamento e alle dimensioni critiche del pezzo stampato.
Upload a Drawing
Componenti Espulsori ed Espulsione
Perni espulsori, manicotti e componenti di espulsione sono configurati per l’architettura dello stampo, i requisiti del materiale, l’accoppiamento scorrevole, la condizione superficiale e la funzione legata alla corsa. Gli acquirenti dovrebbero fornire dettagli di accoppiamento, diametri critici, requisiti di durezza e aspettative di ispezione pertinenti.
Upload a Drawing
Perni Core, Componenti di Guida e Posizionamento
Perni core, perni di guida e componenti di posizionamento sono fabbricati in base alle relazioni dimensionali con le loro caratteristiche di accoppiamento. L’analisi dovrebbe coprire la classe di accoppiamento, la concentricità, la lunghezza di impegno, il materiale e il trattamento termico, le condizioni di usura e i riferimenti datum per l’ispezione.
Upload a Drawing
Slitte, Sollevatori, Canali di Iniezione e Accessori per Stampi
Slitte, sollevatori, canali di iniezione e accessori per stampi sono componenti configurati da disegno che richiedono interfacce coordinate, geometria di movimento, superfici di chiusura e requisiti di accoppiamento. La pianificazione della produzione considera l’accesso alla lavorazione, le esigenze di elettroerosione o rettifica, la condizione del materiale e le informazioni sui componenti di accoppiamento.
Upload a Drawing
Componenti per Stampi di Connettori
Componenti di precisione per stampi di connettori supportano caratteristiche di attrezzaggio dove passo, allineamento, dettaglio della cavità, interfacce degli inserti e posizionamento ripetibile sono importanti. Fornire geometria del prodotto, relazioni di accoppiamento, requisiti del materiale, dimensioni critiche e esigenze di ispezione o documentazione.
Upload a Drawing
Componenti per Stampi di Tranciatura
Componenti di precisione per stampi di tranciatura sono prodotti per funzioni di taglio, formatura, guida e posizionamento definite da disegno. L’analisi di fattibilità considera il materiale dello stampo, la sequenza del trattamento termico, la geometria sensibile al gioco, la strategia di elettroerosione a filo, lo stock di rettifica e le relazioni con i componenti di accoppiamento.
Upload a Drawing
Attrezzature per Stampaggio a Iniezione, MIM, CIM e Sovrastampaggio
Le lavorazioni per stampaggio a iniezione, MIM, CIM e sovrastampaggio vengono valutate nell’ambito di un ambito di produzione verificato. I disegni dovrebbero identificare il contesto del processo di stampaggio, il comportamento del materiale, le caratteristiche critiche del pezzo, le chiusure, gli inserti, i requisiti superficiali e qualsiasi interfaccia dei componenti che influenzi la producibilità.
Upload a Drawing
Materiali per Lavorazioni
I materiali per lavorazioni CNC sono selezionati in base ai requisiti del disegno, alla funzione, alla lavorabilità, al trattamento termico, all’usura, all’esposizione alla corrosione e alle esigenze di ispezione. Indicare il grado specificato, la condizione, le aspettative di certificazione del materiale e le regole di sostituzione approvate con la richiesta di preventivo.
Upload a Drawing
Finiture Superficiali e Trattamenti Termici
La finitura superficiale e il trattamento termico sono pianificati come parte del percorso di produzione, non aggiunti dopo che le dimensioni sono state fissate. Specificare il tipo di finitura, i requisiti di aspetto, le esigenze di durezza o rivestimento, le aree da mascherare, le priorità dimensionali e le aspettative di ispezione post-trattamento.
Upload a Drawing
Qualità, Metrologia e Documentazione
L’ispezione di precisione, la metrologia e la documentazione di qualità sono allineate al disegno approvato, alla revisione, alle dimensioni critiche, allo schema dei datum e ai requisiti dell’ordine. Confermare il formato del rapporto, le esigenze di ispezione campionaria o completa, i registri dei materiali e le aspettative di tracciabilità prima della produzione.
Upload a Drawing
Prototipazione e Produzione a Basso Volume
La prototipazione rapida e la produzione di piccoli volumi supportano la validazione basata su disegni, quantità intermedie, sviluppo di attrezzature e cicli di produzione controllati. Una richiesta di preventivo (RFQ) utile definisce quantità, stato della revisione, materiale, priorità di qualità, obiettivo di consegna, contesto applicativo e prove di ispezione richieste.
Upload a DrawingRequisiti dei Materiali che Verifichiamo Prima della Lavorazione

Acciaio per Stampi HPM38
Utilizzato per componenti di stampi sensibili alla corrosione e alla lucidatura. Confermiamo il grado specificato, la condizione di fornitura, la sequenza del trattamento termico, l’abbondanza di lavorazione e la documentazione del materiale prima di instradare le lavorazioni CNC, EDM, rettifica e ispezione.

Acciaio per Stampi Pre-trattato
Spesso selezionato quando i disegni richiedono una lavorazione stabile dal materiale grezzo fornito. La revisione si concentra sulla condizione di durezza dichiarata, sulla strategia per le caratteristiche critiche, sulle abbondanze per EDM e rettifica e sulla dipendenza dei requisiti finali da ulteriori trattamenti termici.

Acciaio per Utensili Temperato
Applicabile dove la resistenza all’usura o la durezza finale determinano le prestazioni del componente. La revisione del disegno identifica le caratteristiche post-trattamento termico, le dimensioni sensibili alla distorsione, il materiale per la rettifica, la protezione dei riferimenti e i punti di ispezione prima dell’impegno del processo.

Acciaio Inossidabile per Stampi
Considerato per inserti e componenti di stampi con requisiti di resistenza alla corrosione o di lucidatura. La designazione del materiale, la condizione del trattamento termico, la specifica della superficie e i requisiti di certificato tracciabile sono allineati con il disegno e le prove di progetto.

Materiale Elettrodo in Rame
Utilizzato quando la geometria EDM a penetrazione richiede una strategia per l’elettrodo. Esaminiamo il materiale dell’elettrodo, l’abbondanza di elettroerosione, l’obiettivo di finitura, l’aspettativa di usura e la relazione con la caratteristica HPM38 finita prima che inizi la pianificazione EDM.
Lavorazione CNC Acciaio per Stampi HPM38: Percorsi di Processo

Fresatura CNC
La fresatura CNC crea tasche, contorni, caratteristiche per il refrigerante e superfici di riferimento nei componenti HPM38. L’accesso degli utensili, il materiale residuo e la sequenza di bloccaggio vengono revisionati per proteggere la geometria critica prima dell’EDM, della rettifica o della finitura.

Elettroerosione a Filo
L’elettroerosione a filo viene applicata dove fessure strette, profili interni affilati o caratteristiche passanti difficili richiedono un percorso filo controllato. Il percorso viene pianificato attorno ai riferimenti, alla condizione del materiale, ai requisiti degli angoli e all’ispezione successiva.

Elettroerosione a Penetrazione
L’elettroerosione a penetrazione forma cavità profonde, dettagli fini e caratteristiche chiuse oltre l’accesso pratico della fresa. La strategia dell’elettrodo, l’abbondanza di scintilla, il requisito di superficie e i passaggi di finitura sono allineati con il disegno e le superfici funzionali previste dello stampo.

Rettifica di Precisione
La rettifica di precisione rifinisce planarità, parallelismo, squadratura e dimensioni controllate dopo l’adeguata fase di lavorazione o trattamento termico. Il materiale per la rettifica e la strategia di riferimento vengono revisionati in modo che le interfacce critiche possano essere misurate rispetto al piano di ispezione concordato.

Assemblaggio Componenti
L’assemblaggio dei componenti verifica la relazione funzionale tra inserti accoppiati, guide, anime e caratteristiche di posizionamento. Questo passaggio controllato aiuta a identificare problemi di interferenza, gioco e assemblaggio che i soli risultati dimensionali potrebbero non rivelare.

Ispezione Finale
L’ispezione finale verifica le dimensioni critiche definite dal disegno, le priorità di superficie e la documentazione richiesta utilizzando il piano di ispezione specifico dell’ordine. I risultati, lo stato della revisione e le esigenze di reportistica vengono coordinati prima della spedizione per lavori di lavorazione CNC di acciaio per stampi HPM38 tracciabili.
SUUXIANG: Produzione di stampi HPM38 guidata da disegno tecnico

Guida per la localizzazione delle caratteristiche
Colonne guida, boccole, chiavette di posizionamento e caratteristiche di allineamento possono essere lavorate per adattamenti, datumi e relazioni di assemblaggio definiti dal disegno tecnico per basi stampo, inserti ed elementi di attrezzatura intercambiabili.

Elementi per perni di centraggio
Perno di centraggio e dettagli di formatura di piccole dimensioni possono essere prodotti con il diametro richiesto, la lunghezza di impegno, la geometria di scarico, i requisiti superficiali e il contesto del componente accoppiato per supportare la pianificazione pratica di lavorazione e ispezione.

Componenti per espulsori
Perni espulsori, manicotti, elementi di ritorno e dettagli di espulsione correlati vengono esaminati per gioco, guida, superfici di contatto e interfacce di installazione prima che venga confermato il percorso selezionato di CNC, rettifica, EDM e finitura.

Slittine e sollevatori
Componenti per slittine e sollevatori possono incorporare facce inclinate, interfacce di corsa, superfici di usura, dettagli di posizionamento e caratteristiche di montaggio quando i disegni definiscono la relazione di lavoro, la condizione del materiale e le dimensioni critiche.

Inserzioni e marcature
Inserzioni di canale, dettagli relativi ai canali, identificatori di cavità, marchi data, numeri di parte e altre marcature specificate dal disegno possono essere incluse laddove geometria, aspettative di finitura e requisiti di tracciabilità siano chiaramente forniti.
Lavorazione acciaio per stampi HPM38: Capacità approfondita
SUUXIANG è il marchio internazionale di Dongguan SuuXiang Precision Mold Co., Ltd., fondata nel 2010 nella città di Chang’an, Dongguan, Cina. Aiutiamo i team globali di ingegneria, approvvigionamento e qualità a tradurre disegni e specifiche in parti lavorate a CNC ispezionate, componenti per stampi di precisione, attrezzature per connettori e componenti per stampi di tranciatura.
Per la lavorazione CNC di acciaio per stampi HPM38, la nostra pianificazione combina fresatura e tornitura CNC con EDM, rettifica di precisione, finitura e ispezione secondo quanto richiesto dal disegno. Prima di preventivi e impegni produttivi, esaminiamo dimensioni critiche, strategia dei datumi, accesso alla lavorazione, sequenza di trattamento termico, requisiti di finitura superficiale e aspettative di reporting.
La nostra differenza risiede nel controllo disciplinato del progetto piuttosto che in preventivi generici. Manteniamo visibili durante tutto il lavoro domande sulla DFM, stato delle revisioni, decisioni sul processo e requisiti di ispezione, aiutando gli acquirenti a confrontare percorsi produttivi pratici e a presentare richieste di preventivo con le prove di materiale, quantità, consegna e qualità necessarie per una revisione responsabile.

Come SUUXIANG controlla i progetti di attrezzature HPM38
Revisione DFM guidata da disegno
Prima di preventivare la lavorazione CNC di componenti in acciaio per stampi HPM38, SUUXIANG esamina il pacchetto di disegni per dimensioni critiche, logica dei datumi, accesso alla lavorazione, requisiti di finitura superficiale e sequenza di trattamento termico. La revisione identifica domande che necessitano di risoluzione prima che vengano confermati un percorso di processo e un piano di ispezione.
- Conferma disegno 2D, modello 3D, livello di revisione, quantità e contesto applicativo
- Identifica dimensioni critiche per la qualità e relazioni di datumi
- Valutazione del raggio d'azione dello strumento, approccio di bloccaggio e tolleranze per operazioni successive
- Definire i requisiti di materiale, durezza, finitura e reportistica

Coordinamento CNC ed EDM
Cavità complesse, nervature strette, dettagli interni affilati o profili con accesso limitato per l’utensile possono richiedere un percorso coordinato CNC, EDM a tuffo o EDM a filo. SUUXIANG valuta la geometria e i requisiti di finitura progetto per progetto, inclusa la strategia degli elettrodi, il percorso del filo e le esigenze di finitura a valle.
- Separare la geometria lavorabile dai dettagli dipendenti dall'EDM
- Pianificare l'accesso agli elettrodi e le potenziali posizioni di testimonianza
- Valutare i requisiti di avvio del filo, scarico e angoli
- Mantenere le decisioni di lavorazione ed EDM allineate alla revisione del disegno

Rettifica dopo Trattamento Termico
Ove un componente richieda dimensioni in condizioni indurite, la rettifica di precisione può essere considerata dopo il trattamento termico e le operazioni preliminari. SUUXIANG esamina il materiale da asportare per la rettifica, la conservazione dei riferimenti, il rischio di distorsione e le priorità dimensionali che determinano se le tolleranze di finitura e i punti di ispezione necessitino di aggiustamenti.
- Definire il materiale residuo per la rettifica prima del trattamento termico
- Proteggere i riferimenti funzionali attraverso la sequenza di processo
- Rivedere le priorità di planarità, parallelismo, diametro e superficie
- Confermare qualsiasi prova di durezza specifica del progetto prima della pianificazione finale

Ispezione in Base al Rischio
La pianificazione dell’ispezione per la lavorazione CNC di acciaio per stampi HPM38 dovrebbe seguire il rischio funzionale del disegno, non una lista di controllo generica. SUUXIANG allinea metodi di misurazione, reportistica delle caratteristiche critiche, aspettative di tracciabilità e controllo delle revisioni con i requisiti concordati prima dell’emissione della documentazione finale.
- Abbinare i metodi di misurazione alla caratteristica e alla tolleranza specificate
- Dare priorità a dimensioni critiche, riferimenti e interfacce di accoppiamento
- Mantenere un coordinamento visibile tra revisione del disegno e consegna
- Fornire documentazione che segua il piano di ispezione verificato

Perché Scegliere SUUXIANG per la Lavorazione CNC di Acciaio per Stampi HPM38
Per la lavorazione CNC di acciaio per stampi HPM38, SUUXIANG concentra il flusso di lavoro sulla revisione del disegno, le decisioni di processo, l’allineamento dell’ispezione e la comunicazione controllata.
← Swipe left or right to view →
Come iniziano i progetti di lavorazione CNC di acciaio per stampi HPM38 di SUUXIANG
Ogni percorso di progetto viene esaminato rispetto al disegno, ai requisiti del materiale, alle dimensioni critiche e al piano di ispezione concordato prima del coordinamento della consegna.
Revisione dei requisiti del disegno
Esaminiamo il disegno 2D, il modello 3D, le specifiche dei materiali, le quantità, le dimensioni critiche, i riferimenti, i requisiti superficiali, la data di consegna e la documentazione di qualità richiesta.
Conferma del Percorso di Processo DFM
Il team valuta l’accessibilità alla lavorazione, l’accumulo delle tolleranze, la sequenza del trattamento termico, l’abbondanza per la lavorazione e se la fresatura CNC, la tornitura, l’elettroerosione (EDM), la rettifica o l’assemblaggio siano appropriati.
Lavorazione delle Caratteristiche Critiche
La produzione approvata segue il percorso definito, con attenzione al controllo dei riferimenti, all’accesso degli utensili, ai dettagli delle cavità, alle caratteristiche principali e ai requisiti del disegno controllato per revisioni.
Applicazione Elettroerosione e Rettifica
Ove necessario, l’elettroerosione a filo, l’elettroerosione a tuffo e la rettifica di precisione vengono pianificate in base alla strategia degli elettrodi, al percorso del filo, all’abbondanza per la finitura e alle superfici funzionali specificate.
Assemblaggio e Ispezione dei Componenti
I componenti vengono assemblati, ove applicabile, e ispezionati secondo il piano concordato, concentrandosi sulle dimensioni critiche, sui requisiti superficiali, sul metodo di misurazione e sui registri d’ordine tracciabili.
Imballaggio e Coordinamento della Consegna
Dopo la verifica finale, i componenti vengono imballati per la spedizione e i dettagli di consegna vengono coordinati con il cliente, inclusi la documentazione di ispezione applicabile e le informazioni di revisione.
Come Iniziano i Progetti di Lavorazione CNC di Stampo in Acciaio HPM38
Give our engineering team the information needed to review manufacturability, plan controlled processing, and align inspection requirements before production.
Invia il tuo Pacchetto di Disegni
Invia il disegno 2D e, quando disponibile, il modello 3D con stato di revisione, contesto applicativo, dettagli di accoppiamento e caratteristiche critiche chiaramente identificate.
Definisci i Requisiti del Materiale
Specifica il grado HPM38, le esigenze di documentazione del materiale, le condizioni di trattamento termico, il target di durezza, le aspettative superficiali e qualsiasi priorità per la resistenza alla corrosione, la lucidatura o l’usura.
Imposta le Priorità di Qualità
Identifica le dimensioni critiche, i riferimenti, le preoccupazioni sull’accumulo delle tolleranze, i metodi di ispezione, i requisiti di rendicontazione e i criteri di accettazione in modo che il piano di lavorazione e verifica possa essere esaminato.
Conferma Quantità e Tempistiche
Indica la quantità per prototipo o produzione, la data di consegna richiesta, le esigenze di imballaggio e la destinazione di spedizione in modo che SUUXIANG possa coordinare una discussione adatta sul progetto basata sul disegno.
Riferimenti Clienti in Attesa di Approvazione
FAQ Lavorazione CNC Acciaio da Stampo HPM38
Il feedback del progetto approvato dal cliente verrà pubblicato dopo che il cliente avrà confermato la dicitura finale, l’ambito del progetto e qualsiasi risultato misurabile che possa essere condiviso pubblicamente.
Questo spazio è riservato a un caso cliente verificato che copre la revisione del disegno, la lavorazione HPM38, i requisiti di ispezione e il risultato di produzione approvato senza divulgare specifiche riservate.
Una testimonianza approvata dal cliente verrà aggiunta qui una volta che il cliente autorizzerà la pubblicazione dei dettagli della sua azienda, del contesto del progetto e del risultato verificato di consegna o qualità.
Guida Completa all’Acquisto per la Lavorazione CNC di Acciaio da Stampo HPM38
Practical answers for teams evaluating drawing-driven HPM38 tooling components, inspection requirements, and production planning.
Cosa dovrei includere in una richiesta di preventivo per la lavorazione CNC di acciaio da stampo HPM38?
SUUXIANG può lavorare un singolo componente da stampo HPM38 o un prototipo?
Come confermate se la lavorazione CNC di acciaio da stampo HPM38 è adatta al mio pezzo?
I componenti HPM38 possono essere lavorati prima e dopo il trattamento termico?
Quali documenti di ispezione posso richiedere per parti di attrezzaggio HPM38?
Quali tempi di consegna dovrei aspettarmi per parti in acciaio per stampi HPM38 lavorate a CNC?
Come protegge SUUXIANG i disegni e la proprietà intellettuale?
Quali sono le opzioni di pagamento e spedizione per un ordine internazionale?
Guida completa per l’acquirente all’acciaio per stampi HPM38 lavorato a CNC
Utilizzare un quadro decisionale pratico per specificare gli utensili HPM38, valutare i fornitori di CNC e di ispezione, confrontare i driver di costo ed evitare errori di materiale, finitura, tracciabilità e DFM prima del rilascio.
1. Cos’è l’acciaio per stampi HPM38 lavorato a CNC?
L’acciaio per stampi inossidabile di grado HPM38 è specificato per piastre di stampo, inserti, anime, blocchi cavità, cursori e altri componenti di utensili di precisione prodotti a CNC, non per una parte di plastica da catalogo. L’acquirente sta acquistando l’elemento metallico lavorato accuratamente che formerà, guiderà o supporterà successivamente lo stampaggio di produzione.nn29–33 HRC è l’intervallo di consegna pre-tempra pubblicato per HI-PM 38, mentre il fornitore lo identifica come temprabile a 50–55 HRC per stampi anticorrosione e a specchio (https://www.proterial.com/e/yss/search/hpm38.html). Il disegno deve quindi indicare la condizione di consegna richiesta, la verifica della durezza, la sequenza di trattamento termico, il sovrametallo di rettifica e il target superficiale prima dell’inizio della lavorazione.nnLa lavorazione CNC crea il componente dello stampo; lo stampaggio a iniezione in seguito inietta il materiale nell’utensile completato per realizzare la parte finale. Questa guida risponde alla domanda di approvvigionamento: quali disegni, condizioni del materiale, finiture, datumi e prove di ispezione un acquirente dovrebbe allineare con un fornitore prima di ordinare acciaio per stampi HPM38 lavorato a CNC?
2. Sviluppo HPM38 e Contesto degli Utensili per Stampaggio
HI-PM 38 è l’attuale designazione di Proterial per un acciaio per stampi inossidabile martensitico contenente Mo, utilizzato per stampi anticorrosione e a specchio; il suo elenco di applicazioni include strumenti medici e contenitori per alimenti. Questo contesto riflette la domanda di parti trasparenti, resine ignifughe e sistemi di resine i cui gas o additivi rendono più difficile la manutenzione degli acciai per stampi convenzionali. Fonte: https://www.proterial.com/e/yss/search/hpm38.htmlnn29–33 HRC è l’intervallo di consegna pre-tempra documentato, che consente la sgrossatura, la lavorazione delle cavità, la preparazione EDM e la pianificazione della rettifica senza programmare automaticamente un ciclo di tempra finale. Ciò riduce il rischio di distorsione negli utensili di precisione, ma la revisione del disegno deve comunque definire i datumi critici, il materiale residuo, il sovrametallo di lucidatura e la condizione di ispezione.nn50–55 HRC è l’intervallo di temprabilità elencato, quindi il trattamento termico post-lavorazione rimane una via quando la specifica dell’utensile approvata lo richiede. Proterial incrocia AISI 420F, DIN X30Cr13, W-Nr. 1.4028 e JIS SUS420J2, ma gli intervalli di composizione differiscono; trattarli come riferimenti di confronto, non come sostituti diretti, fino a quando non vengono convalidati il certificato, il trattamento termico e i requisiti di prestazione.
3. Tipi di parti in acciaio per stampi HPM38 lavorate a CNC
Sei tipi comuni di ordini guidano una pianificazione diversa per l’acciaio per stampi HPM38 lavorato a CNC. Ogni pacchetto dovrebbe indicare interfacce di accoppiamento, dimensioni critiche, requisiti superficiali, dettagli di raffreddamento, esposizione all’usura e volume di produzione previsto prima dell’inizio dell’instradamento.
Inserti Cavità e Anime
La geometria della cavità tridimensionale, le zone di lucidatura, i cancelli e i circuiti di raffreddamento devono essere definiti con il rispettivo nucleo di accoppiamento. Ispezionare i datumi, i profili delle cavità, le posizioni di raffreddamento e le interfacce di chiusura come un gruppo controllato.
Piastre e Telai di Stampo
Due o più piastre necessitano di uno schema di coordinate comune per fori, tasche, spine e connessioni idriche. I piani di lavorazione CNC e di rettifica dovrebbero separare le dimensioni generali del telaio dalle tolleranze di sede dell’inserto e di allineamento.
Cursori e Sollevatori
Due facce scorrevoli richiedono limiti di corsa, superfici di usura, disposizioni di lubrificazione e condizioni di gioco su un pacchetto di assemblaggio. Verificare l’angolo, le facce di contatto, le posizioni delle guide e il movimento adattato dopo la lavorazione.
Componenti Connettori e Stampaggio
Le caratteristiche di connettori o stampaggio ad alto ciclo spesso combinano profili stretti, raggi e bordi critici per l’usura. Utilizzare disegni dettagliati con relazioni di datumi, quindi ispezionare il profilo, il passo, la condizione del bordo e l’adattamento di accoppiamento rispetto all’assemblaggio controllato.
Inserti Prototipo e di Ricambio
Gli inserti prototipo a basso volume possono dare priorità all’accesso rapido alla lavorazione e alle superfici funzionali rispetto alle finiture estetiche. Le parti di ricambio richiedono la revisione rilasciata, le dimensioni di accoppiamento misurate, la compatibilità del raffreddamento e un confronto di ispezione con lo strumento esistente.
4. Condizioni del materiale HPM38 e alternative
HPM38 deve essere specificato per condizione fornita, non solo per nome del grado. Il percorso di lavorazione, il movimento dimensionale, la preparazione della lucidatura e la durezza di accettazione cambiano materialmente tra materiale grezzo, pre-tempra e trattato termicamente.
| Opzione Materiale | Confronto Qualificato | Controllo Approvvigionamento |
|---|---|---|
| HPM38 | Prerivestito o temprabile; selezionare la via prima della lavorazione. | Confermare certificato, lotto e durezza effettiva. |
| Famiglia 420/tipo 1.2083 | Può differire per chimica, pulizia e risposta alla lucidatura. | Approvare solo in base ai requisiti del disegno. |
| Tipo S136 | Spesso considerato per resistenza alla corrosione e lavorazioni di lucidatura; l’equivalenza non è automatica. | Confermare la condizione e la via del trattamento termico. |
| Grado a maggiore resistenza all’usura | Può migliorare la resistenza all’usura ma può alterare la lavorabilità e la finitura. | Validare la tenacità, l’elettroerosione e la strategia di rettifica. |
La condizione guida il processo
L’acciaio bonificato consente una sgrossatura pesante prima del trattamento termico, ma la distorsione dovuta a tempra e rinvenimento richiede materiale di sovra-spessore per la rettifica e il recupero dei riferimenti.nnL’HPM38 prerivestito viene comunemente fornito intorno a 29–33 HRC; lavorarlo e lucidarlo senza un ciclo di indurimento finale, quando il disegno lo consente.
Verifica Stato Finale
I pezzi temprati e rinvenuti richiedono una durezza target definita, una posizione di prova e un metodo di prova sul disegno o sul piano di ispezione.nnLa durezza finale da sola non garantisce la stabilità dimensionale; ispezionare i riferimenti critici dopo elettroerosione, rettifica e lucidatura.
Controllo Sostituzioni
Ogni sostituzione necessita del certificato di laminazione, della tracciabilità del lotto o del calore, della durezza effettivamente consegnata e della conferma del fornitore rispetto ai requisiti dell’applicazione.nnLe etichette di famiglia dei gradi non stabiliscono equivalenza in termini di pulizia, lucidabilità, risposta al trattamento termico o prestazioni anticorrosive.
5. Finitura Superficiale per la lavorazione CNC di acciaio per stampi HPM38
Le specifiche superficiali per la lavorazione CNC di acciaio per stampi HPM38 dovrebbero essere assegnate in base alla funzione, non solo all’aspetto. Identificare ogni faccia target, standard di rugosità o lucidatura, riferimenti protetti ed eventuali requisiti di stampaggio o scorrimento prima della selezione della via di lavorazione.
| Via di Lavorazione | Durabilità | Risultato estetico | Rischio di rilavorazione |
|---|---|---|---|
| Finitura fresatura | Moderato | Pattern visibile degli utensili | Basso |
| EDM più lappatura | Dipende dall’uso | Opaco controllato | Medio |
| Rettifica e lucidatura | Alto se protetto | Da opaco a specchio | Alto |
| Texture o rivestimento | Dipende dall’applicazione | Pattern specificato | Alto |
Superfici Lavorate ed Elettroerosione
La fresatura di finitura CNC è adatta a facce accessibili non estetiche quando i segni dell’utensile e la rugosità specificata sono accettabili. Le specifiche di elettroerosione dovrebbero indicare se lo strato di ricottura è permesso, rimosso o seguito da lappatura.
Rettifica e Lucidatura
La rettifica di precisione protegge la planarità, il parallelismo e le relazioni tra i riferimenti quando sono definite la strategia di materiale di sovra-spessore e di bloccaggio. La lucidatura a mano o a specchio può migliorare la replica estetica, ma può arrotondare spigoli o alterare le chiusure a meno che i bordi non siano protetti.
Texture e Trattamenti Superficiali
La texturizzazione, la nitrurazione, i rivestimenti e la placcatura richiedono una validazione specifica per l’applicazione in termini di adesione, distacco, esposizione alla corrosione e variazione dimensionale. Definire le aree di riferimento mascherate, l’ispezione post-trattamento e i limiti di rilavorazione prima della produzione.
6. Controlli di qualità per la lavorazione CNC di acciaio per stampi HPM38
Per la lavorazione CNC di acciaio per stampi HPM38, il controllo qualità inizia prima del taglio: il disegno deve definire i riferimenti funzionali e i criteri di accettazione misurabili. SUUXIANG dovrebbe allineare il piano di ispezione alla revisione approvata.
Revisione DFM e dei riferimenti
Due o tre riferimenti primari dovrebbero localizzare le caratteristiche di cavità, nucleo, guida e inserto; le catene di quote non devono fare affidamento su facce grezze non controllate.nnLe relazioni di classe 0,01 mm richiedono un metodo esplicito di allineamento cavità-nucleo, specifiche di planarità e perpendicolarità, posizioni dei canali di raffreddamento, limiti di smusso e specifiche delle filettature o delle interfacce degli inserti.
- Richiedere lo schema dei riferimenti e l’analisi degli accoppiamenti dimensionali.
- Identificare le dimensioni critiche e le interfacce di accoppiamento.
- Specificare i requisiti del test di tenuta del raffreddamento, ove applicabile.
Controlli di processo e di misurazione
Smussi da 0,2–0,5 mm, quando funzionalmente accettabili, dovrebbero essere indicati anziché dati per scontati; anche i limiti delle bave necessitano della stessa chiarezza.nnI metodi CMM, calibro ad altezza, calibro a perno, calibro per filettature e piano di riscontro dovrebbero essere assegnati per caratteristica, incluse le limitazioni di accesso dopo EDM, rettifica o montaggio.
- Confermare i riferimenti per elettrodi e filo EDM.
- Definire i requisiti dei calibri filettati passa/non passa.
- Richiedere la pulizia prima della misurazione.
Report, Tracciabilità e Rilascio
L’ispezione al 100% è appropriata solo per caratteristiche critiche identificate; il disegno dovrebbe indicare le aspettative di campionamento o di ispezione completa per le dimensioni rimanenti.nnUn report di primo campione approvato dovrebbe mostrare revisione, strumento, risultati effettivi, collegamento al certificato materiale, condizione di durezza se specificata, disposizione per non conformità e imballaggio anticorrosione prima dell’accettazione finale.
- Richiedere un modulo di report di primo lotto vuoto.
- Richiedere tracciabilità del certificato materiale.
- Specificare imballaggio a prova di ruggine e sigillato.
7. Come Scegliere un Fornitore CNC per HPM38
Due preventivi comparabili dovrebbero avere la stessa revisione del disegno, condizione materiale, ambito di ispezione e assunzioni di consegna. Per la lavorazione CNC di acciaio per stampi HPM38, valutare prove documentate e idoneità del processo, non vaghe dichiarazioni di capacità.
Verificare Evidenze Materiale e Processo
Un certificato materiale dovrebbe collegare il lotto, l’identificativo di calore o batch di HPM38 e la condizione ordinata al record del lavoro.nnDue domande sul processo sono importanti: il CAM può gestire la geometria dello stampo e il CNC, l’elettroerosione a filo, l’elettroerosione a tuffo, la rettifica e il montaggio possono essere pianificati considerando l’accesso e le caratteristiche critiche di finitura?
- Richiedere tracciabilità del materiale
- Confermare il percorso di elettroerosione e rettifica
- Chiedere evidenze del piano di ispezione
Confrontare i Preventivi su Uguali Assunzioni
Tre elementi quotati dovrebbero essere espliciti: l’inviluppo di lavorazione, la responsabilità delle finiture esterne e il metodo di metrologia per le dimensioni critiche.nnDue fornitori sono comparabili solo quando quantità, tolleranze specificate, zone cosmetiche, imballaggio e consegna prevista sono identici. Un prezzo basso senza esclusioni non è una base utile.
Inviare un Pacchetto RFQ Completo
Sette input riducono il rischio di revisione: disegno 2D, modello 3D, identificativo revisione, volume annuale, resina, definizione zone cosmetiche e criteri di ispezione.nnUna risposta dovrebbe identificare le preoccupazioni DFM, le assunzioni aperte, il metodo di controllo revisione, il responsabile della comunicazione e l’approccio di imballaggio per l’esportazione prima del rilascio.
- Indicare i requisiti di trattamento termico
- Segnare i riferimenti critici
- Specificare formato e tempistica del report
8. Errori Comuni nell’Approvvigionamento di HPM38
Tre fallimenti ricorrenti nell’RFQ iniziano prima della lavorazione: lo stato del materiale non è definito, i CTQ mancano di riferimenti ai datum e gli ambiti di processo quotati differiscono. Bloccare questi elementi nella revisione del disegno prima di confrontare costi o tempi di consegna.
Trattare l’HPM38 Come una Specifica
HPM38 è una designazione commerciale, non un requisito di acquisto completo. Indicare approvazione del produttore/fonte, condizione di consegna, durezza richiesta, forma del materiale, percorso di trattamento termico ed equivalenti ammessi; Proterial elenca HI-PM 38 pre-tempra a 29–33 HRC e induribile fino a 50–55 HRC: https://www.proterial.com/e/yss/search/hpm38.html
Lasciare Impliciti i Requisiti di Qualità
Il 100% delle dimensioni critiche necessita di uno schema di datum, tolleranza e metodo di ispezione. Aggiungere una nota sul disegno che richieda la revisione del certificato materiale, la posizione e il risultato del test di durezza, l’identificazione della revisione e un report per i CTQ identificati.
Ignorare l’Interazione del Processo
La geometria al livello di 0,01 mm non può essere valutata indipendentemente da elettroerosione, rettifica, lucidatura e trattamento termico. Chiedere al fornitore di identificare il margine di finitura per l’elettroerosione, il materiale di scarto post-trattamento termico, il rischio di distorsione e la sequenza di ispezione finale.nnUn preventivo è comparabile solo quando il suo ambito è corrispondente. Richiedere a ogni preventivo di indicare condizione materiale, elettrodi, elettroerosione, trattamento termico, rettifica, livello di lucidatura, report di ispezione, imballaggio e base di consegna.
9. Avvio di un Progetto di Lavorazione CNC di Acciaio per Stampi HPM38
Un avvio di progetto basato su disegno di lavorazione CNC di acciaio per stampi HPM38 inizia con input controllati, non con un ordine di acquisto. Assegnare un responsabile per ogni file approvato, requisito e decisione di rilascio.
Qualificare gli Input di Progettazione
Prima della DFM, fornire il disegno 2D, il modello 3D nativo o neutro, la quantità, il contesto applicativo e le dimensioni CTQ. Identificare la proprietà del CAD, i riferimenti approvati, le indicazioni delle superfici e le interfacce di accoppiamento.nnDurante la revisione, confermare l’accesso alla lavorazione, le tolleranze per elettroerosione o rettifica, la condizione del trattamento termico e il metodo di ispezione. Registrare le ipotesi irrisolte nella quotazione o nel registro di revisione.
Bloccare il pacchetto di rilascio
Al momento del rilascio, bloccare la revisione del disegno, la revisione del modello, la designazione del materiale HPM38, la condizione di durezza e le sostituzioni consentite. Inviare un pacchetto controllato per revisione ai contatti tecnici e di acquisto.nnPer ogni caratteristica critica, definire i criteri di accettazione, il metodo di misurazione (calibro o CMM), le aspettative di campionamento e il registro di ispezione richiesto. Mantenere l’accesso al CAD e la proprietà del registro di ispezione nei termini di acquisto.
Controllare gli ordini pilota e di ripetizione
Dopo il primo articolo, approvare un rapporto sulle caratteristiche critiche prima che la produzione pilota proceda. Registrare ogni modifica dimensionale, di processo o di materiale con data, responsabile, disposizione e notifica al cliente.nnPer gli ordini di ripetizione, conservare la revisione approvata, il piano di ispezione, la specifica di imballaggio e la cronologia degli ordini tracciabile. Specificare inserti di ricambio, istruzioni di manutenzione e trigger di notifica delle modifiche prima del rifornimento.
10. Prezzi per lavorazione CNC di stampi in acciaio HPM38
Otto variabili determinano una quotazione per la lavorazione CNC di stampi in acciaio HPM38: dimensione del componente, condizione del materiale fornito, geometria, tolleranza, finitura, ispezione, trattamento termico e quantità dell’ordine. Il prezzo finale segue la revisione del disegno confermata e il percorso di processo; SUUXIANG non pubblica prezzi generici.nnTre profili d’ordine modificano più visibilmente la struttura dei costi. Il lavoro prototipale concentra programmazione, setup, preparazione del materiale e ispezione del primo articolo in pochi pezzi, mentre gli ordini di ripetizione possono distribuire il setup approvato sulla quantità.nnUna RFQ completa dovrebbe includere disegni 2D, un modello 3D quando disponibile, requisiti di materiale e durezza, quantità, riferimenti critici, indicazioni delle superfici, documenti di ispezione e obiettivo di consegna. L’accordo precoce su elettroerosione, tolleranze di rettifica, sequenza di trattamento termico e stato di revisione evita che le tolleranze di rilavorazione entrino nella quotazione.
| Profilo d’ordine | Principali driver di costo | Driver dei tempi di consegna | Input richiesti per la quotazione | Opzioni di riduzione dei costi |
|---|---|---|---|---|
| Prototipo | Programmazione, setup, materiale, primo articolo | Disponibilità materiale, programmazione, ispezione | Disegno, modello, condizione materiale, CTQ | Semplificare l’accesso; combinare caratteristiche; accettare un ambito di ispezione pratico |
| Basso volume | Setup, tempo ciclo, elettroerosione o rettifica, reportistica | Esigenze di attrezzaggio, trattamento termico, processi esterni | Quantità, finitura, schema dei riferimenti, requisiti di report | Standardizzare raggi; raggruppare parti compatibili; chiarire la finitura |
| Produzione di ripetizione | Tempo ciclo, usura, ispezione ricorrente | Rilascio materiale, approvazione revisione, capacità pianificata | Revisione rilasciata, previsione, piano di imballaggio e consegna | Bloccare la revisione; utilizzare il piano di ispezione concordato; consolidare i rilasci |
Inizia la tua revisione per la lavorazione CNC di stampi in acciaio HPM38
Carica disegni, requisiti materiali, quantità, dimensioni critiche, esigenze di ispezione e obiettivi di consegna per una revisione DFM e una quotazione specifiche del progetto.