
Inserti per stampi di connettori a passo fine, revisionati prima della lavorazione
Inviate il vostro disegno per la revisione DFM, delle dimensioni critiche e per definire un percorso pianificato di lavorazioni CNC, EDM, rettifica e ispezione per gli inserti di stampi per connettori a passo fine.
Configurazioni rappresentative di inserti per stampi di connettori a passo fine









Related Configurable Component Families and RFQ Support



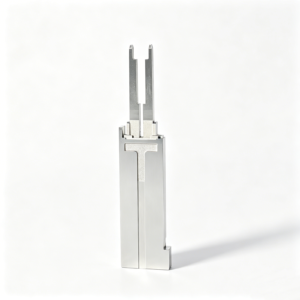


Inserti per stampi di connettori a passo fine: Vantaggi ingegneristici
La pianificazione guidata dal disegno focalizza il percorso di produzione sulle dimensioni, le superfici e i controlli di revisione che contano prima dell’inizio della produzione.
Revisione del disegno e DFM
Rivedete disegni, modelli, requisiti dei materiali e dimensioni critiche in anticipo per identificare questioni di producibilità prima della preventivazione o della pianificazione della produzione.
Pianificazione del processo basata sui riferimenti (Datum)
Allineate i riferimenti di lavorazione, EDM, rettifica e ispezione con la strategia dei riferimenti del disegno, in modo che le relazioni critiche rimangano visibili durante tutta la produzione.
Strategia di accesso EDM
Valutate percorsi del filo, accesso degli elettrodi, condizioni degli spigoli e geometria delle feature quando i dettagli a passo fine richiedono percorsi di produzione supportati da EDM.
Controllo del sovrametallo per rettifica
Pianificate il sovrametallo per la rettifica e la sequenza del trattamento termico attorno alle superfici funzionali, aiutando a preservare l’accesso di finitura per le dimensioni critiche e le condizioni di accoppiamento.
Allineamento del piano di ispezione
Definite i metodi di ispezione applicabili, le esigenze di reportistica e le feature critiche per la qualità dai requisiti dell’ordine prima che venga preparata la documentazione finale.
Visibilità delle revisioni
Mantenete visibili le revisioni dei disegni, le domande di produzione e le informazioni di consegna attraverso un coordinamento di progetto controllato per una comunicazione interfunzionale più chiara.
Inserti per stampi di connettori a passo fine e famiglie di componenti
Famiglie di componenti basate sui disegni per team di attrezzaggio che necessitano di chiari percorsi di processo, controllo delle dimensioni critiche e requisiti di ispezione prima della produzione.

Servizi di lavorazione CNC
Servizi di lavorazione CNC di precisione per parti basate su disegno che richiedono fresatura coordinata, tornitura, EDM, rettifica, montaggio e ispezione. La pianificazione del processo inizia con materiale, riferimenti, dimensioni critiche, requisiti di superficie, quantità e le prove necessarie per la preventivazione e la revisione della produzione.
Upload a Drawing
Fresatura CNC
Servizi personalizzati di fresatura CNC per componenti di stampi prismatici, inserti, piastre, maschere e parti personalizzate. La revisione del disegno considera l’accesso utensile, la profondità della feature, le condizioni degli spigoli, la strategia di bloccaggio, il sovrametallo di lavorazione e l’accesso per l’ispezione prima che venga proposto un percorso.
Upload a Drawing
Tornitura CNC
Servizi di tornitura CNC di precisione per parti rotanti come perni, manicotti, boccole, alberi, elementi di guida e caratteristiche cilindriche personalizzate. I requisiti devono definire diametri, concentricità, oscillazione, condizioni superficiali, stato del materiale e qualsiasi sequenza di rettifica o trattamento termico a valle.
Upload a Drawing
Lavorazioni a 5 Assi
Le lavorazioni CNC a 5 assi supportano geometrie complesse in cui l’accesso multipiano, gli angoli composti o le impostazioni ridotte influiscono sulle relazioni dimensionali. SUUXIANG esamina il trasferimento dei riferimenti, la portata dell’utensile, il rischio di collisione, l’accesso per la finitura e la strategia di ispezione rispetto al disegno e al modello forniti.
Upload a Drawing
Lavorazioni Swiss u0026 Micro
Le lavorazioni Swiss e micro lavorazioni supportano componenti piccoli, sottili e ricchi di dettagli, dove il bloccaggio e la deflessione richiedono un controllo attento. La revisione dovrebbe identificare diametri critici, rapporti lunghezza-diametro, limiti di bave, condizioni del materiale, requisiti superficiali e metodo di misurazione.
Upload a Drawing
Elettroerosione a Filo e a Penetrazione
I servizi di elettroerosione a filo e a penetrazione affrontano profili, geometrie interne nette, materiali temprati, cavità profonde e geometrie con accesso limitato agli utensili da taglio. La progettazione dell’elettrodo, il percorso del filo, il lavaggio, il gioco per elettroerosione, le aspettative sullo strato di ricottura e i requisiti di finitura devono essere concordati prima del rilascio.
Upload a Drawing
Rettifica di Precisione
La rettifica di precisione di superfici e profili supporta planarità, parallelismo, controllo del profilo e dimensioni finite dopo la lavorazione o il trattamento termico. La pianificazione considera il materiale da asportare per la rettifica, le condizioni del riferimento, la durezza del materiale, l’accesso alla mola, gli effetti termici e il metodo di ispezione per le caratteristiche critiche.
Upload a Drawing
Inserti per Stampi Core u0026 Cavity
Gli inserti di precisione per stampi core e cavity sono configurabili da disegni e requisiti applicativi, piuttosto che da codici SKU a magazzino. La revisione si concentra sulle superfici di stampaggio, sulle chiusure, sulle caratteristiche relative allo sfiato, sulle interfacce di raffreddamento, sul materiale e sul trattamento termico, sul percorso di lavorazione, sulle esigenze di elettroerosione e sui punti critici di ispezione.
Upload a Drawing
Componenti Espulsori ed Eiezione
Perni espulsori, manicotti e componenti di eiezione sono prodotti secondo le dimensioni definite dal disegno e le condizioni di accoppiamento. Specificare le relazioni di accoppiamento, le lunghezze di guida, i dettagli della testa, le aspettative superficiali, il trattamento termico, le considerazioni sull’usura e il contesto funzionale necessario per valutare la producibilità.
Upload a Drawing
Perni Core, Componenti di Guida e Localizzazione
Perni core, perni di guida e componenti di localizzazione richiedono relazioni controllate con parti accoppiate e riferimenti di assemblaggio. SUUXIANG esamina le tolleranze di diametro e posizione, le lunghezze di impegno, i dettagli della spalla, le condizioni del materiale, le superfici di usura, le esigenze di rettifica e le priorità di ispezione.
Upload a Drawing
Slitte, Sollevatori, Porte di Iniezione e Accessori per Stampi
Le slitte per stampi, i sollevatori, le porte di iniezione e gli accessori sono componenti di attrezzaggio configurabili che devono essere valutati nel loro contesto di assemblaggio. I disegni devono chiarire le interfacce di movimento, le aree di chiusura, le relazioni angolari, le superfici di usura, il materiale, il trattamento termico e le tolleranze dei componenti accoppiati.
Upload a Drawing
Componenti per Stampi Connettori
I componenti di precisione per stampi connettori supportano attrezzature a passo fine dove la geometria della cavità, l’allineamento dei perni e degli inserti e il controllo ripetuto dei riferimenti sono decisivi. Una richiesta di offerta utile include l’applicazione del connettore, le dimensioni sensibili al passo, i requisiti del materiale, le condizioni superficiali, il contesto di accoppiamento e le aspettative di ispezione.
Upload a Drawing
Componenti per Stampi di Tranciatura
I componenti di precisione per stampi di tranciatura vengono forniti in base alla geometria, al materiale e ai requisiti funzionali definiti dal disegno. La revisione può affrontare le relazioni punzone-matrice, i taglienti, gli spazi liberi, le lavorazioni in condizioni temprate, il materiale da rettifica, il trattamento superficiale e la misurazione dei profili critici.
Upload a Drawing
Attrezzature per Stampaggio a Iniezione, MIM, CIM e Sovrastampaggio
I componenti per attrezzature di stampaggio a iniezione, MIM, CIM e sovrastampaggio sono valutati all’interno di uno scopo di produzione verificato e del relativo processo di stampaggio. I disegni devono identificare il comportamento del materiale, la funzione della cavità o del nucleo, le chiusure, la geometria relativa all’iniezione, i requisiti termici, le condizioni superficiali e le aspettative di qualità.
Upload a Drawing
Materiali per Lavorazioni
I materiali per lavorazioni CNC vengono selezionati in base ai requisiti del disegno, dell’applicazione, di resistenza, di corrosione, di usura, termici e di finitura. La disponibilità del materiale, la designazione del grado, le condizioni, le esigenze di tracciabilità e qualsiasi sequenza di trattamento termico devono essere confermate prima degli impegni di produzione.
Upload a Drawing
Finiture Superficiali e Trattamenti Termici
La finitura superficiale e il trattamento termico sono pianificati in base alla funzione del pezzo, al rischio dimensionale e alla sequenza di processo richiesta. Specificare il tipo di rivestimento o finitura, la durezza o il requisito di trattamento, le esigenze di mascheratura, le superfici estetiche, il gioco di rettifica post-trattamento e le aspettative di documentazione.
Upload a Drawing
Qualità, Metrologia e Documentazione
L’ispezione di precisione, la metrologia e la documentazione di qualità devono corrispondere alle dimensioni critiche dell’ordine e al piano di ispezione approvato. Definire i riferimenti, i metodi di misurazione, le aspettative di campionamento, il formato del rapporto, i registri dei materiali o dei trattamenti, l’identificazione della revisione e i requisiti di tracciabilità prima della produzione.
Upload a Drawing
Prototipazione e Produzione a Basso Volume
La prototipazione rapida e la produzione a basso volume supportano la valutazione guidata dai disegni, le quantità ponte, le prove di stampi e le iterazioni controllate. Le richieste di preventivo (RFQ) devono indicare quantità, stato della revisione, materiale, dimensioni critiche, prove richieste, data target e se le future decisioni di produzione dipendono dai risultati.
Upload a DrawingMateriali per Inserti di Stampo per Connettori a Passo Sottile

Acciaio per Utensili
Specificato per anime, cavità e inserti di uso generale dove la lavorabilità, la pianificazione del trattamento termico e i requisiti di finitura devono essere bilanciati. Il grado finale dovrebbe seguire i requisiti del disegno, il comportamento della resina, l’usura di produzione prevista e l’esposizione alla corrosione applicabile.

Acciaio Inossidabile per Utensili
Considerato quando la resistenza alla corrosione, la lucidabilità o le condizioni di lavorazione umida influenzano le prestazioni degli inserti. La selezione del grado dovrebbe essere rivista insieme agli obiettivi di durezza, agli additivi della resina, alla finitura superficiale, alla strategia EDM e a qualsiasi requisito di documentazione del materiale definito dal cliente.

Acciaio Rapido
Utilizzato selettivamente per piccole caratteristiche o aree sensibili all’usura quando il progetto approvato richiede elevata durezza e ritenzione del filo. SUUXIANG esamina il margine di rettifica, la sequenza del trattamento termico, l’accesso alla lavorazione e i riferimenti di ispezione prima di confermare la procedura.

Carburo di Tungsteno
Un’opzione specificata dal disegno per dettagli ad alta usura localizzati, perni sottili o aree di contatto gravose con la resina. La sua idoneità dipende dalla geometria della caratteristica, dal rischio di fragilità, dal metodo di giunzione, dall’accesso alla rettifica, dalle condizioni superficiali e dallo stack di tolleranze del componente accoppiato.

Lega di Rame
Può essere valutato per elementi di gestione termica o applicazioni di inserti specializzati in cui il disegno richiede un comportamento del materiale conduttivo. La scelta del materiale deve tenere conto della resistenza, dell’esposizione all’usura, del metodo di lavorazione, delle esigenze di finitura e della compatibilità con i componenti di utensileria adiacenti.
Inserti di Stampo per Connettori a Passo Sottile: Processi di Lavorazione e Finitura Supportati


Elettroerosione a Filo
L’elettroerosione a filo forma fessure strette, profili di precisione e contorni interni difficili dove le frese convenzionali potrebbero avere difficoltà di accesso. Il percorso del filo, il posizionamento del foro di partenza e le relazioni di riferimento vengono esaminati per proteggere l’allineamento delle caratteristiche a passo sottile.

Elettroerosione a tuffo
L’elettroerosione a tuffo supporta cavità profonde, geometria interna affilata e caratteristiche dettagliate a forma di connettore che richiedono una strategia dell’elettrodo. La progettazione dell’elettrodo, il margine di scintilla e le successive esigenze di finitura vengono valutate rispetto alle dimensioni critiche del disegno.


Montaggio e Ispezione
Il montaggio verifica le relazioni funzionali tra i componenti accoppiati, mentre l’ispezione segue il piano delle dimensioni critiche concordato. I risultati, lo stato della revisione e i requisiti di reportistica richiesti vengono coordinati in modo che la documentazione finale corrisponda all’ordine.
Inserti di Stampo per Connettori a Passo Sottile: Accessori per Utensili

Elementi di Guida
I perni di guida, le boccole e le caratteristiche di allineamento possono essere specificati per supportare il movimento ripetibile delle metà stampo. Il loro accoppiamento, durezza, necessità di lubrificazione e relazione con i datum dovrebbero essere esaminati con l’assemblaggio dell’inserto e della base dello stampo.

Caratteristiche di posizionamento
I fori di centraggio, le chiavette, le spalle e le superfici di riferimento stabiliscono un posizionamento controllato tra gli inserti e la(le) attrezzatura(e) circostante(i). Definire i datum funzionali, la sequenza di assemblaggio e le aspettative di intercambiabilità prima che inizino la pianificazione della lavorazione e dell’ispezione.

Parti di espulsione
I perni espulsori, le camicie, le lame e i componenti correlati al ritorno possono essere abbinati al layout di espulsione approvato. La(le) tolleranza(e), la lunghezza di appoggio, la finitura superficiale e l’accesso per la manutenzione richiedono una revisione insieme alla geometria del pezzo stampato.

Dettagli punto di iniezione
Gli inserti del punto di iniezione, le interfacce dei canali di colata e le caratteristiche relative all’alimentazione sono configurati in base al flusso del polimero, all’accesso all’utensile e ai requisiti di manutenibilità. Fornire il concetto di stampaggio e le aree critiche estetiche o dimensionali per una revisione pratica della produzione.

Ferramenta per stampi
Viti, molle, fermi, piastre antiusura e elementi di fissaggio possono essere incorporati dove il disegno ne definisce il ruolo. Confermare le preferenze standard, i vincoli di installazione, l’accesso per la sostituzione e qualsiasi requisito di tracciabilità o ispezione.
SUUXIANG Precision Manufacturing: Chi siamo
SUUXIANG è l’unico marchio rivolto al pubblico di Dongguan SuuXiang Precision Mold Co., Ltd., fondata nel 2010 nella città di Chang’an, Dongguan, Guangdong, Cina. Il fondatore e rappresentante legale XiaoCheng Huang guida l’azienda. Aiutiamo i team di ingegneria, approvvigionamento e qualità a tradurre disegni e specifiche in parti personalizzate ispezionate, componenti di stampi di precisione e lavori su attrezzature per connettori.
Per gli inserti di stampi per connettori a passo fine, il lavoro inizia con il disegno, il modello 3D (se disponibile), il materiale, la quantità e i requisiti applicativi. Il nostro team esamina le dimensioni critiche, la strategia dei datum, l’accesso alla lavorazione, le necessità di EDM, il margine di rettifica, la sequenza di trattamento termico e le aspettative di ispezione prima che vengano presi impegni di produzione.
SUUXIANG combina fresatura e tornitura CNC, lavorazioni multiasse, EDM, rettifica di precisione, assemblaggio e ispezione all’interno di un flusso di lavoro di progetto controllato. La differenza risiede nel DFM disciplinato, nel controllo visibile delle revisioni e nella documentazione di ispezione allineata all’ordine concordato e al piano di qualità verificato.

Capacità critiche per inserti di stampi per connettori a passo fine
DFM prima dell’impegno
SUUXIANG esamina il disegno, il modello, il materiale, l’applicazione e le dimensioni critiche prima della quotazione. La discussione identifica la strategia dei datum, i rischi di tolleranza cumulativa, l’accesso all’utensile, i requisiti superficiali e le caratteristiche che potrebbero richiedere EDM o rettifica prima che venga definito un percorso produttivo.
- Confermare le dimensioni critiche per la qualità e le interfacce funzionali
- Rivedere i datum, la tolleranza cumulativa e l'approccio di misurazione
- Identificare l'accesso alla lavorazione e i requisiti degli elettrodi
- Mantenere visibili le revisioni del disegno durante la quotazione e la produzione

Pianificazione CNC ed EDM
Gli inserti per stampi di connettori a passo fine richiedono spesso più di una singola operazione di lavorazione. SUUXIANG pianifica la sequenza appropriata di fresatura CNC, lavorazioni multi-asse, elettroerosione a filo, elettroerosione a tuffo e micro-lavorazioni in base alla geometria, all’accessibilità, alle condizioni del materiale e alle priorità delle caratteristiche specificate.
- Abbina il percorso di processo alla geometria e all'accessibilità delle caratteristiche
- Pianifica i percorsi del filo e la strategia degli elettrodi per le caratteristiche dettagliate
- Considera la sequenza del trattamento termico e il margine di lavorazione
- Utilizza il disegno approvato come riferimento di produzione

Strategia di Rettifica e Montaggio
Il materiale di rettifica e i requisiti di montaggio dovrebbero essere definiti presto quando la geometria di accoppiamento, le aree di chiusura o le relazioni critiche richiedono una finitura controllata. SUUXIANG coordina il margine di lavorazione, la sequenza di rettifica e i controlli di montaggio in modo che il lavoro di finitura supporti il datum previsto e la relazione funzionale.
- Definisci il margine di rettifica prima della lavorazione finale
- Proteggi i datum di controllo attraverso le operazioni di finitura
- Rivedi le superfici di accoppiamento e le relazioni funzionali
- Chiarisci le aspettative di montaggio nel registro del progetto

Controllo di Ispezione e Revisione
La pianificazione dell’ispezione inizia con le dimensioni e le superfici che contano di più per la funzione del pezzo. SUUXIANG allinea i metodi di ispezione e la reportistica richiesta con l’ordine approvato, mantenendo la visibilità delle revisioni in modo che gli inserti per stampi di connettori a passo fine consegnati corrispondano al record tecnico corrente.
- Dai priorità alle dimensioni critiche e alle superfici specificate
- Allinea le prove di ispezione con i requisiti dell'ordine
- Mantieni la comunicazione tracciabile del disegno e delle revisioni
- Conferma le esigenze di documentazione prima del rilascio della produzione

Perché i Team di Ingegneria Scelgono un Fornitore Guidato dal Disegno
Per gli inserti per stampi di connettori a passo fine, confronta le prove di pianificazione prima degli impegni di produzione.
← Swipe left or right to view →
Inserti stampo per connettori a passo fine: dalla revisione del disegno alla consegna
Un flusso di lavoro guidato dal disegno che mantiene visibili dimensioni critiche, scelte di processo, requisiti di ispezione, revisioni e aspettative di consegna prima degli impegni di produzione.
Revisione Disegno e RFQ
Revisioniamo disegni, modelli, materiale, quantità, contesto applicativo, dimensioni critiche, requisiti di superficie, necessità di ispezione e data di consegna target prima di confermare un percorso di quotazione fattibile.
Allineare DFM e Datum
SUUXIANG discute la strategia dei datum, lo stack-up delle tolleranze, l’accesso all’utensile, il sovrametallo di lavorazione, la sequenza del trattamento termico e le esigenze di percorso elettrodo o filo per gli inserti di stampi per connettori a passo fine.
Pianificare il Percorso di Processo Controllato
La revisione approvata viene elaborata tramite operazioni idonee di fresatura CNC, tornitura, lavorazione multi-asse, EDM, rettifica e assemblaggio, in conformità con i requisiti verificati del progetto.
Lavorazione di Finitura e Ispezione
La produzione segue il piano di processo definito, mentre le caratteristiche critiche ricevono l’adeguata attenzione di lavorazione, EDM, rettifica e ispezione specificata dal disegno e dal piano di ispezione concordato.
Pacchetto Documentale e Coordinamento
La documentazione dell’ispezione finale viene abbinata all’ordine e al piano verificato, quindi i pezzi vengono imballati con visibilità della revisione e coordinamento della consegna per il team ricevente.
Come Ordinare Inserti per Stampi di Connettori a Passo Fine
Move from drawing review to approved production with clear technical inputs, controlled revisions, and inspection planning.
Invia Disegni e Modelli
Invia disegni 2D, modelli 3D, quantità, contesto applicativo e dettagli dei componenti di accoppiamento in modo che SUUXIANG possa valutare la geometria, l’accesso all’utensile, i datum e i rischi di produzione.
Specifica i Requisiti di Qualità
Identifica materiale, trattamento termico, finitura superficiale, dimensioni critiche, metodo di ispezione, aspettative di reportistica e data target. Questi requisiti definiscono un percorso di processo e un piano di ispezione appropriati.
Revisione DFM e Preventivo
Rivedi il feedback DFM basato sul disegno, lo stato della revisione, le considerazioni di lavorazione, EDM o rettifica, l’ambito, il preventivo commerciale e qualsiasi proposta di campionamento prima di autorizzare il lavoro.
Approva i Controlli di Produzione
Conferma la revisione approvata, i requisiti di ispezione e le priorità di consegna. SUUXIANG coordina la lavorazione, EDM, la rettifica, l’assemblaggio e la documentazione finale rispetto al piano di progetto concordato.
Inserti per Stampi di Connettori a Passo Fine: Certificazioni e Documentazione di Qualità
Referenze Clienti Pubblicate Solo Dopo Verifica
I riferimenti dei clienti vengono pubblicati solo previa approvazione scritta, ambito di progetto verificato e conferma di qualsiasi risultato dichiarato.
Il feedback sul progetto viene pubblicato solo quando il cliente ha approvato la formulazione, la revisione del disegno correlato, le prove di ispezione e il risultato della consegna sono verificati.
Nessuna testimonianza del cliente o risultato numerico del progetto viene pubblicato senza permesso scritto e verifica fattuale.
Domande frequenti sugli inserti per stampi di connettori a passo fine
Practical answers for engineering, sourcing, and quality teams preparing a drawing-led tooling inquiry.
Quali informazioni devo inviare per gli inserti per stampi di connettori a passo fine?
Esiste un MOQ per gli inserti per stampi di connettori a passo fine?
SUUXIANG può realizzare inserti per stampi di connettori a passo fine prototipo prima della produzione?
Quali tolleranze potete garantire sugli inserti per stampi di connettori?
Come vengono ispezionati gli inserti per stampi di connettori a passo fine?
Quanto tempo richiede un ordine di inserti per stampi di connettori?
Come gestisce SUUXIANG la riservatezza dei disegni e la proprietà intellettuale?
Quali dettagli di pagamento e spedizione sono necessari per una RFQ?
Guida completa per l’acquirente agli inserti per stampi di connettori a passo fine
Utilizza un framework guidato dal DFM per specificare gli inserti per stampi di connettori a passo fine, confrontare le scelte di utensili e materiali, valutare i controlli dei fornitori, evitare errori di tolleranza e validazione e definire un budget con sicurezza, dal prototipo alla produzione.
1. Cosa sono gli inserti per stampi di connettori a passo fine?
Fine-pitch connector mold inserts are replaceable, precision-machined tooling components that create pin cavities, terminal-support geometry, thin walls, alignment features, and portions of a mating interface during molding or insert molding.nnThe insert is neither the finished plastic-and-metal connector nor the complete mold base, runner system, ejection system, and clamping assembly. Buyers typically source a drawing-controlled core, cavity, pin-forming, locating, or support insert whose datums and interfaces must function within that larger tool.nnAs pitch and wall thickness decrease, positional error, EDM conditions, grinding, wear, molding flow, and assembly can affect terminal alignment or mating. The drawing review should therefore identify CTQ dimensions, datums, material state, finish, inspection method, and revision.
2. Come si sono evoluti gli inserti per stampi di connettori a passo fine
Interconnessioni di connettori più dense riducono lo spazio tra i pin e lasciano pareti isolanti più sottili, rendendo le relazioni dimensionali che influenzano l’inserimento automatizzato, l’accoppiamento e l’assemblaggio più critiche.nnLa lavorazione di inserti per connettori a micro-feature può combinare fresatura CNC, elettroerosione a filo (EDM), elettroerosione a tuffo (EDM) e rettifica di precisione, poiché nessun singolo processo sottrattivo risolve ogni geometria. La fresatura CNC stabilisce la geometria accessibile e la struttura di riferimento; l’EDM forma caratteristiche interne difficili o strette; la rettifica controlla le superfici di riferimento finite.nnPer ogni progetto, SUUXIANG utilizza la revisione del disegno per definire le dimensioni critiche, l’accesso alla lavorazione, la strategia EDM, il materiale per la rettifica e i metodi di ispezione prima di selezionare un percorso di produzione verificato.
3. Tipi di inserti per stampi di connettori a passo fine
Sei famiglie di inserti coprono la maggior parte delle decisioni relative agli utensili per connettori a passo fine. Classifica ciascuno in base alla caratteristica che forma, al suo percorso di carico e alla conseguenza della perdita del controllo di riferimento.
| Categoria | Caratteristica Formata | Applicazione Tipica | Modalità di Fallimento Principale | Trigger di Selezione |
|---|---|---|---|---|
| Cavità e maschio | Contorno dell’alloggiamento, alloggiamenti | Alloggiamenti per connettori plug | Sbavature o spostamento del riferimento | Geometria stampata primaria |
| Formatura terminale/pin | Alloggiamenti per pin, barriere | Contatti a passo fine | Deformazione del perno | Posizione critica di contatto |
| Corsa o spingitore | Sottosquadri, bloccaggi | Alloggiamenti di aggancio | Usura o errore di temporizzazione | Caratteristica laterale inaccessibile |
| Inserto antiusura | Attacco, dettaglio di chiusura | Stampo ad alta frequenza | Erosione o grippaggio | Servizio localizzato previsto |
| Attrezzatura di sovrastampaggio | Posizione del terminale | Connettori stampati con inserti | Movimento del terminale | Metallo stampato all’interno |
| Inserto multi-cavità | Cavità ripetute | Programmi ad alto volume | Squilibrio delle cavità | Il conteggio dei pezzi giustifica la replica |
Inserti a Formatura Fissa
Gli inserti per cavità e maschio stabiliscono il contorno dell’alloggiamento, gli alloggiamenti dei terminali e la geometria di accoppiamento. Gli inserti per la formazione dei pin richiedono un allineamento protetto perché lo sbavamento, la piegatura o lo spostamento di posizione del pin possono compromettere l’assemblaggio.
Inserti Mobili e di Fissaggio
Le slitte e i sollevatori formano chiusure laterali, finestre e sottosquadri. I fissaggi per sovrastampaggio o stampaggio a iniezione di inserti localizzano i terminali metallici; il movimento dovuto alla forza della resina o una scarsa ritenzione è il rischio dominante.
Strategia di Sostituzione Modulare
Gli inserti antiusura isolano le porte, le chiusure e i dettagli ad alto contatto dal blocco principale. Scegli la costruzione modulare quando un rischio localizzato di usura, revisione o danneggiamento giustifica la sostituzione senza ricostruire un inserto monolitico.
4. Materiali per inserti di stampo per connettori a passo fine
Acciai per utensili, carburi, leghe di rame e rivestimenti risolvono diversi rischi degli inserti. Per gli inserti di stampo per connettori a passo fine, scegli in base all’usura della resina, alla geometria dei dettagli, alla dissipazione del calore e alla vita produttiva validata.
| Materiale | Resistenza all’usura | Lucidabilità | Comportamento termico | Utilizzo per dettagli fini |
|---|---|---|---|---|
| Acciaio per utensili | Moderata o alta | Alta | Moderata | Cavità generali e anime |
| Carburo | Molto alta | Limitata | Moderata | Perni e bordi di usura |
| Lega di rame | Bassa | Alta | Alta conduttività | Inserti focalizzati sul raffreddamento |
| Inserti rivestiti | Dipende dal materiale di base | Dipende dalla finitura | Dipende dal materiale di base | Parti soggette a usura |
Confronto Materiali
L’acciaio per utensili H13 o inossidabile è adatto per cavità lucidate e resistenti alla corrosione.nnIl carburo protegge le micro-caratteristiche ad alta usura ma richiede un’attenta elettroerosione e rettifica.
La Resina Guida La Scelta
LCP, PA, PPA e PPS sono resine stampate, non materiali per inserti.nnIl rinforzo in vetro aumenta l’usura abrasiva; grado della resina, livello di riempimento, conteggio degli stampi e rischio di tolleranza devono essere esaminati insieme.
Rivestimenti e Controllo Termico
I rivestimenti PVD possono ridurre l’usura o l’adesione quando il materiale di base e la finitura superficiale sono appropriati.nnLe leghe di rame conducono bene il calore, ma i bordi morbidi potrebbero richiedere posizioni protette o inserti antiusura separati.
5. Personalizzazione di inserti per stampi di connettori a passo fine
Disegni 2D e modelli 3D nativi stabiliscono la geometria di controllo per gli inserti degli stampi di connettori a passo fine. Passo, schema dei datum, profilo del terminale, resina, limiti di iniezione, cavitazione, volume previsto, criteri di ispezione e requisiti di intercambiabilità dovrebbero accompagnare la richiesta di preventivo (RFQ).
Input per la revisione DFM
Caratteristiche con passo di classe 0,5 mm rendono la selezione dei datum e la revisione dello stack di tolleranze più importanti dei dettagli cosmetici dell’inserto. SUUXIANG dovrebbe rivedere l’accesso allo strumento, i percorsi del filo, la strategia degli elettrodi, il materiale di rettifica, la direzione del flusso della resina e il supporto del terminale prima di impegnarsi su un percorso.
Caratteristiche funzionali riparabili
Una zona soggetta a usura sostituibile può ridurre l’ambito di riparazione quando si prevede che le porte, le chiusure o i dettagli di formatura terminale si usurino per primi. Specificare i segni di identificazione della cavità, la finitura superficiale consentita, le connessioni di raffreddamento, le interfacce di sfiato e quali interfacce devono rimanere intercambiabili con la attrezzatura esistente.
Controllo Revisioni e Ispezioni
Non è necessario ispezionare il 100% delle dimensioni critiche a meno che il disegno o il piano di controllo non lo richiedano; il metodo di misurazione e le aspettative di campionamento dovrebbero essere definiti dal rischio della caratteristica. Identificatori di revisione, modelli approvati, registri di ispezione e date di efficacia delle modifiche prevengono configurazioni miste di inserti durante la sostituzione o la produzione multi-cavità.
6. Elementi di qualità negli inserti per stampi di connettori a passo fine
Due controlli dominano la ripetibilità: uno schema di datum comune deve localizzare le caratteristiche di passo, mentre le superfici di supporto devono proteggere la coplanarità attraverso lo stampaggio. Gli inserti per stampi di connettori a passo fine richiedono la verifica rispetto al disegno rilasciato, al comportamento della resina e alle condizioni di stampaggio.
Controllo Datum e Passo
Una gerarchia di datum dovrebbe collegare le caratteristiche della cavità, le interfacce dell’inserto e i riferimenti di ispezione in modo che gli errori di passo vengano misurati in modo coerente. Le dimensioni critiche del passo necessitano di tolleranze, metodo di misurazione e stato di revisione definiti prima della lavorazione.
Costruzione Cavità e Inserto
Tre dettagli costruttivi — finitura della cavità, condizione del bordo controllata e sfiato adeguato — influiscono sul rischio di riempimento, rilascio e sbavature. I percorsi termici, gli accoppiamenti degli inserti, le caratteristiche di ritenzione e le superfici di usura devono essere adatti alla resina, alla pressione, al ciclo e al piano di manutenzione previsto.
Evidenza Prima della Produzione
Dovrebbero essere concordati quattro set di prove: rapporto dimensionale, controllo del primo articolo, risultati di misurazione ottica e registri di validazione di prova. SUUXIANG dovrebbe confermare il percorso di processo applicabile solo dopo aver esaminato il disegno dell’acquirente, le dimensioni CTQ, il grado della resina e le condizioni del processo di stampaggio.
7. Scelta di un produttore di inserti per stampi di connettori a passo fine
Tre controlli sui fornitori determinano se un preventivo è tecnicamente comparabile: velocità di revisione del disegno, un percorso di processo credibile per le micro-caratteristiche e prove di ispezione legate ai datum. Per gli inserti per stampi di connettori a passo fine, il prezzo senza questi controlli può trasferire il rischio di revisione e di prova all’acquirente.
| Area di Valutazione | Prove da Richiedere | Rischio in caso di assenza |
|---|---|---|
| Risposta DFM | Disegno marcato | Riprogettazione tardiva |
| Micro-lavorazione | Spiegazione del percorso di processo | Caratteristiche instabili |
| Metrologia | Piano di ispezione basato su datum | Accoppiamento non verificato |
| Controllo delle modifiche | Registro delle revisioni | Errata costruzione dell’inserto |
Valutare il Percorso di Processo
Una domanda nella richiesta di preventivo dovrebbe chiedere quali caratteristiche richiedono CNC, elettroerosione a filo, elettroerosione a tuffo, rettifica o finitura, e in quale sequenza. Richiedere un disegno annotato che identifichi l’accesso all’utensile, la strategia dell’elettrodo, il materiale di scarto per la rettifica e i datum di ispezione.
- Chiedere commenti DFM prima del rilascio.
- Confermare l’accesso a EDM e rettifica.
- Richiedere il metodo di ispezione proposto.
Confrontare le Prove, Non le Promesse
Due set di prove sono importanti: certificati dei materiali collegati all’ordine e un piano di ispezione che copra le dimensioni critiche. Chiedere come vengono registrati e comunicati i feedback di prova, le deviazioni e le revisioni dei disegni.
- Tracciabilità del materiale e del trattamento termico
- Rapporto sul primo articolo o sui dati dimensionali
- Registro di comunicazione controllato dalle revisioni
Pianificare Spares e Supporto
Una discussione sugli inserti di ricambio dovrebbe definire l’identificazione, l’intercambiabilità in sostituzione, lo stoccaggio e il percorso di approvazione per le modifiche post-prova. Un preventivo iniziale basso può costare di più quando modifiche non documentate ritardano una prova di stampo o richiedono una rilavorazione.
- Definire la marcatura dei pezzi di ricambio per gli inserti.
- Stabilire le responsabilità di supporto per le prove.
- Concordare la proprietà dell’approvazione delle modifiche.
8. Errori comuni negli inserti per stampi di connettori a passo fine
Due revisioni preliminari del disegno — una per la progettazione dello stampo e una per il comportamento di stampaggio — prevengono modifiche costose dopo che l’acciaio temprato è stato lavorato. Gli inserti per stampi di connettori a passo fine richiedono la collaborazione del fornitore prima che le dimensioni diventino impegni di lavorazione.
Definire lo schema dei datum
Tre superfici di datum dovrebbero localizzare l’inserto, il campo dei pin e la caratteristica di accoppiamento; uno schema incompleto crea misurazioni contrastanti e deriva nell’assemblaggio.nnPrima del rilascio, fornire la gerarchia dei datum, le interfacce funzionali e un modello di riferimento misurato per la revisione del fornitore.
Impostare le tolleranze funzionali
Il solo passo non controlla l’accoppiamento del connettore: la posizione, la coplanarità, la ritenzione dei pin e l’allineamento delle cavità possono comunque fallire.nnLimiti irrealistici aumentano gli scarti o richiedono percorsi di processo non idonei; identificare le dimensioni CTQ e concordare i metodi di ispezione prima che l’acciaio venga tagliato.
Considerare gli effetti dello stampaggio
Il restringimento della resina, la posizione del punto di iniezione e la pressione di flusso possono spostare caratteristiche delicate anche quando l’inserto misura correttamente.nnRevisionare insieme la resina, la direzione di flusso, le ipotesi di restringimento e i criteri di prova; saltare le prove lascia il lavoro correttivo alla produzione.
Pianificare prove e ricambi
La sola durezza non seleziona il materiale dell’inserto; l’usura, la corrosione, la lucidabilità, il trattamento termico e la risposta EDM influenzano la vita utile.nnSpecificare i registri di ispezione, i criteri di campionamento, il controllo delle revisioni e le quantità di inserti di ricambio; requisiti omessi ritardano il contenimento dopo usura o danneggiamento.
9. Avvio di un programma di stampi per connettori
Un lancio di stampi per connettori dovrebbe convertire il requisito del prodotto rilasciato in prove controllate prima che l’acciaio venga impegnato. Per gli inserti di stampi per connettori a passo fine, ogni punto di iniezione necessita di un responsabile designato, un record di accettazione e un output controllato in revisione.
Acquisire requisiti e RFQ
Il Gate 1 inizia con il disegno 2D dell’acquirente, il modello 3D, la quantità, la resina, il contesto di accoppiamento, i CTQ e le esigenze di reportistica. L’acquirente è responsabile della completezza dei requisiti; SUUXIANG restituisce un elenco di assunzioni RFQ.nnIl Gate 2 si chiude quando il DFM identifica i datum, gli stack di tolleranze, l’accesso allo stampo, la strategia EDM e i metodi di ispezione. L’approvazione dell’ingegneria dovrebbe registrare i rischi irrisolti e la revisione autorizzata.
Approvare gli input di costruzione
Il Gate 3 conferma il grado del materiale, il trattamento termico, i requisiti superficiali e il piano di ispezione prima della lavorazione. Il cliente approva i requisiti funzionali; il fornitore è responsabile dei registri materiali e di processo tracciabili.nnIl Gate 4 rilascia la produzione dopo che il disegno, il modello e il registro delle modifiche approvati concordano. I percorsi CNC, EDM, rettifica e adattamento dovrebbero mantenere stock definiti e checkpoint delle dimensioni critiche.
Validare prima del rilascio della produzione
Il Gate 5 confronta gli inserti ispezionati e i risultati dello stampo montato con i criteri di accettazione approvati. L’evidenza della prova di produzione deve registrare difetti, risultati dimensionali, impostazioni di processo e azioni correttive.nnIl Gate 6 autorizza la produzione solo dopo che le correzioni sono state verificate e la documentazione corrisponde alla revisione di rilascio. Un prototipo o una produzione a basso volume può rivelare rischi di ritiro, riempimento, accoppiamento e manipolazione prima che vengano impegnati stampi con cavitazione elevata.
10. Prezzi per stampi per connettori a passo fine
Three procurement scenarios change the cost structure before any quoted price is credible: prototype inserts prioritize learning, while production-oriented tooling prioritizes repeatability. Fine-pitch connector mold inserts are priced from feature count, tolerance, material, machining route, inspection scope, cavity count, and validation requirements.nnTwo drawing-review decisions often prevent avoidable cost: identify critical datums and distinguish functional dimensions from general tolerances. SUUXIANG should quote only after reviewing the current drawing, model, material and heat-treatment requirements, quantity, inspection plan, and delivery target.
| Scenario | Principali fattori di costo | Intervallo indicativo dei tempi di consegna | Azioni dell’acquirente per controllare i costi |
|---|---|---|---|
| Prototipo | Micro-caratteristiche complesse, elettrodi EDM, setup, ispezione del primo articolo | Confermati dopo la revisione del disegno, la disponibilità del materiale e il controllo della capacità | Limitare le revisioni; contrassegnare le dimensioni critiche e il metodo di accettazione. |
| Basso volume | Setup ripetuti, lotti di materiale, rettifica, reportistica di ispezione | Confermati dopo la revisione del disegno, la disponibilità del materiale e il controllo della capacità | Standardizzare le interfacce degli inserti; combinare le quantità compatibili. |
| Stampi orientati alla produzione | Conteggio cavità, materiali temprati, convalida, strategia di scorte, tracciabilità | Confermati dopo la revisione del disegno, la disponibilità del materiale e il controllo della capacità | Bloccare il livello di revisione; definire in anticipo i campioni di convalida e la documentazione. |
Caricare i disegni degli inserti per stampi per connettori a passo fine per la revisione
Includere file 2D e 3D, materiale, quantità, dimensioni critiche, esigenze di ispezione e data target per una discussione informata sull’RFQ.