
Perni espulsori: Revisione ingegneristica per richieste di preventivo (RFQ)
Specificare i perni espulsori con revisione del disegno, materiale, dimensioni critiche, pianificazione del processo e requisiti di ispezione allineati prima della produzione.
Come vengono specificati i perni espulsori per un’espulsione affidabile
Risolvere la condizione del materiale, le dimensioni funzionali, i requisiti superficiali e le prove di ispezione prima di impegnare il disegno tecnico alla produzione.
Materiale e Trattamento Termico
Definire il grado di materiale approvato, la condizione di consegna, la sequenza di trattamento termico e qualsiasi trattamento superficiale richiesto per l’esposizione all’usura, alla temperatura o alla corrosione.
Dimensioni critiche e datum
Identificare diametro, lunghezza, geometria della spalla, eccentricità e riferimenti di datum che governano l’accoppiamento, l’allineamento e l’espulsione controllata all’interno dell’assieme.
Requisiti della superficie di lavoro
Specificare finitura, rettilineità e condizione superficiale dove il contatto scorrevole, il gioco di accoppiamento o la geometria che fronteggia il pezzo influenzano attrito, usura o segni di contatto.
Contesto del carico di espulsione
Condividere la geometria del pezzo stampato, il materiale, il rischio di incollaggio e il contesto dei componenti accoppiati in modo che la geometria del perno e le aree di contatto possano essere revisionate in modo appropriato.
Piano di ispezione e registrazioni
Allineare metodi di ispezione, dimensioni critiche, aspettative di campionamento e requisiti di reportistica con la revisione del disegno tecnico prima che inizi la produzione.
Richiesta di preventivo con revisione controllata
Fornire disegni 2D attuali, modelli 3D disponibili, quantità e obiettivi di consegna per supportare discussioni DFM, tracciabilità e un preventivo responsabile.
Instradare i perni espulsori attraverso il giusto piano di processo
Inizia con l’interfaccia dello stampo
Prima di selezionare un percorso, esamina il diametro del perno, la lunghezza di lavoro, la ritenzione della testa, il foro di accoppiamento, la direzione del movimento e il percorso del carico. La revisione del disegno dovrebbe identificare le dimensioni critiche, i riferimenti datum e qualsiasi considerazione estetica o di ventilazione che potrebbe modificare la strategia dell’interfaccia.
- Conferma i datum funzionali e i riferimenti dei componenti di accoppiamento
- Identifica i requisiti di gioco, guida e ritenzione
- Segnala le superfici dove i segni di testimonianza non sono accettabili
- Definisci le priorità di ispezione prima della lavorazione

Abbina il CNC alla geometria del perno
La tornitura, la fresatura CNC e la lavorazione multi-asse stabiliscono la geometria di base, le spalle, le facce piane e le caratteristiche di ritenzione dove l’accesso lo consente. SUUXIANG esamina l’approccio dell’utensile, le condizioni del materiale grezzo e la sequenza in modo che le successive operazioni di elettroerosione o rettifica proteggano le dimensioni che governano l’accoppiamento e l’espulsione.
- Pianifica l'accesso dell'utensile attorno a sezioni di lavoro sottili
- Sequenza spalle e profili speciali deliberatamente
- Conserva materiale grezzo per le operazioni di finitura
- Controlla le revisioni tra dati 2D e 3D

Utilizza l’elettroerosione dove l’accesso lo richiede
L’elettroerosione a filo o a tuffo può essere considerata quando profili, scanalature, dettagli non rotondi o condizioni indurite rendono inadatta il taglio convenzionale. La strategia dell’elettrodo, il percorso del filo, i requisiti dello strato di ricottura e la finitura successiva devono essere concordati rispetto al disegno e alla funzione del componente sul lato dello stampo.
- Valuta le posizioni di ingresso e uscita del filo
- Definisci i dettagli dell'elettrodo per forme inaccessibili
- Rivedi le necessità di finitura dopo l'elettroerosione
- Collega le caratteristiche dell'elettroerosione ai datum di ispezione

Finitura per accoppiamento e movimento
La rettifica e la calibrazione intervengono sulle superfici che controllano il movimento guidato, l’accoppiamento del foro, il contatto del cuscinetto e l’assemblaggio ripetibile. Per i perni espulsori, il piano di ispezione dovrebbe distinguere i diametri e le lunghezze funzionali dalle caratteristiche non critiche, quindi allineare i metodi di misurazione e i registri richiesti all’RFQ.
- Imposta il gioco di rettifica prima del trattamento termico
- Verifica i diametri funzionali e la lunghezza di lavoro
- Rivedi il controllo delle bave e i requisiti di superficie
- Richiedi report corrispondenti alle dimensioni critiche

Spine per stampi, connettori e attrezzature per stampi
Abbina ogni famiglia di componenti ai disegni, alle dimensioni critiche, al percorso di processo e alle prove di ispezione necessarie per un’offerta di preventivo (RFQ) pronta per la produzione.

Servizi di lavorazione CNC
Servizi di lavorazione CNC di precisione per parti basate su disegni che richiedono fresatura coordinata, tornitura, elettroerosione (EDM), rettifica e ispezione. Invia disegni 2D, modelli 3D, materiale, quantità, dimensioni critiche e requisiti di reportistica in modo che il percorso proposto possa essere rivisto prima del preventivo.
Upload a Drawing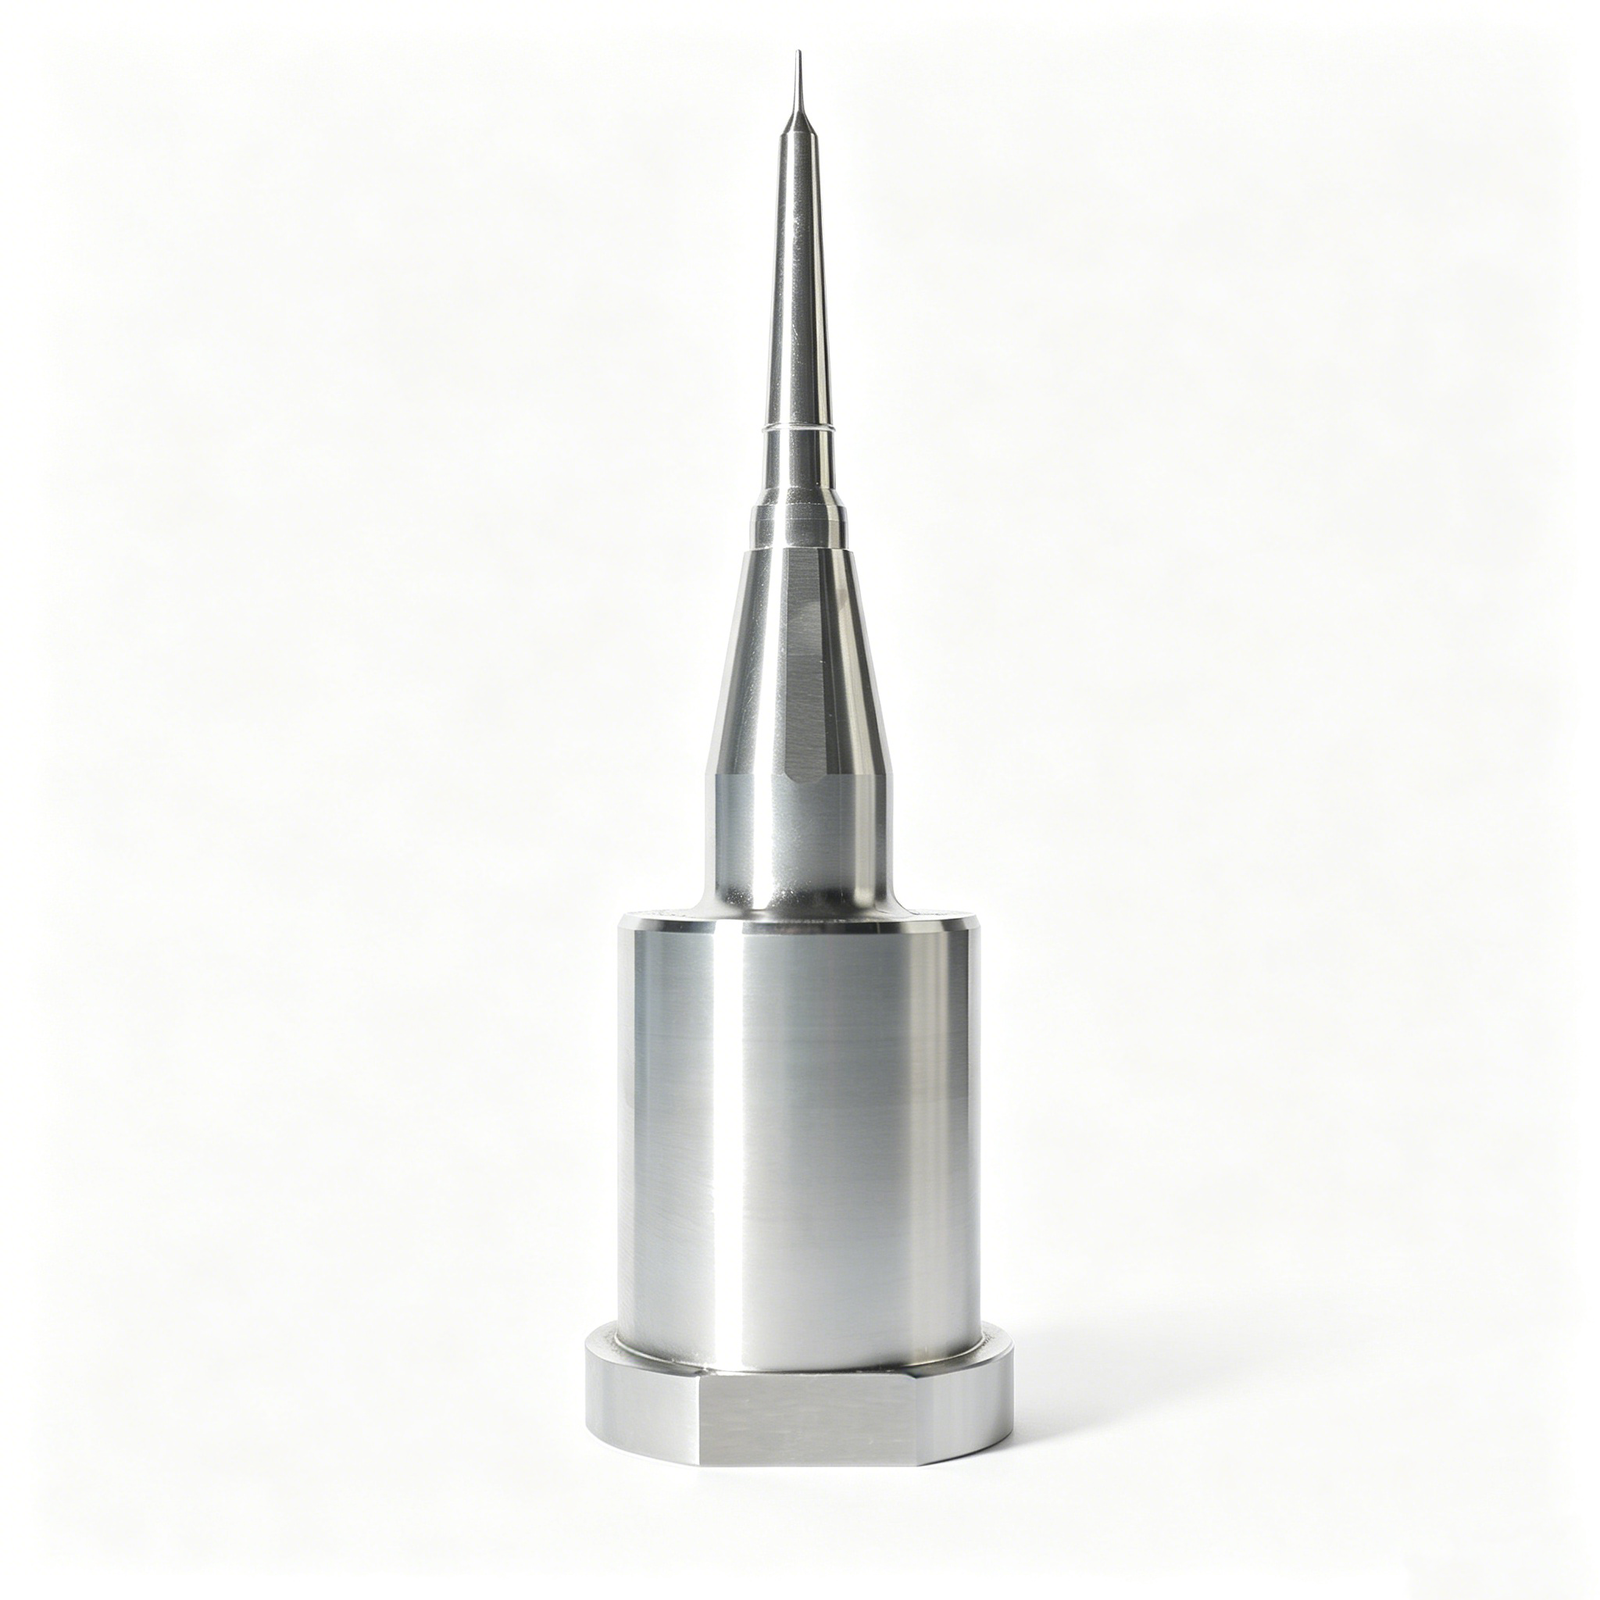
Fresatura CNC
Servizi personalizzati di fresatura CNC per caratteristiche di stampi prismatici, connettori e attrezzature per stampi, inclusi tasche, nervature, dettagli di raffreddamento e superfici di riferimento. I disegni devono identificare le caratteristiche critiche per la tolleranza, i percorsi utensile accessibili, i requisiti di superficie e qualsiasi sequenza di trattamento termico che influenzi la sovrametallazione per la lavorazione.
Upload a Drawing
Tornitura CNC
Servizi di tornitura CNC di precisione per parti rotazionali come spine, manicotti, boccole ed elementi di posizionamento. Includere diametri, requisiti di concentricità o oscillazione, dettagli delle filettature, condizione del materiale, trattamento termico e relazioni di accoppiamento per supportare un piano di lavorazione e ispezione appropriato.
Upload a Drawing
Lavorazione a 5 assi
La lavorazione CNC a 5 assi supporta profili complessi, caratteristiche angolate e parti multifaccia in cui le modifiche al fissaggio o l’accesso dell’utensile influiscono sull’accuratezza. Fornire il modello 3D, lo schema di riferimento, le superfici critiche e i vincoli di gioco per la revisione dell’orientamento, della portata e della fattibilità dell’ispezione.
Upload a Drawing
Lavorazioni Swiss u0026 Micro
Le lavorazioni Swiss e micro supportano componenti di piccolo diametro, allungati e ricchi di dettagli, dove la manipolazione, il controllo delle bave e il metodo di misurazione sono importanti. Identificare le dimensioni minime delle caratteristiche, le tolleranze, il materiale, la quantità e le condizioni funzionali di accoppiamento nell’RFQ.
Upload a Drawing
Elettroerosione a filo e a tuffo
I servizi di elettroerosione a filo e a tuffo affrontano materiali temprati, scanalature strette, angoli interni, profili intricati e caratteristiche oltre l’accesso convenzionale dell’utensile. Chiarire il percorso del filo o la geometria guidata dall’elettrodo, i requisiti degli angoli, le aspettative di superficie, i riferimenti di riferimento e le successive esigenze di finitura.
Upload a Drawing
Rettifica di precisione
La rettifica di precisione di superficie e profilo viene utilizzata per stabilire planarità, parallelismo, profili e caratteristiche di dimensioni finali controllate. Indicare il materiale di sovrametallazione per la rettifica, la condizione del materiale e la durezza, le superfici di riferimento, lo stack di tolleranze e il metodo di ispezione richiesto prima della pianificazione del processo.
Upload a Drawing
Inserti nucleo e cavità stampo
Gli inserti di precisione per nucleo e cavità dello stampo sono prodotti da disegni che definiscono superfici di divisione, chiusure, interfacce di raffreddamento, geometria della cavità e caratteristiche critiche di stampaggio. Includere il tipo di acciaio, la condizione del trattamento termico, i dettagli di accoppiamento, i requisiti di lucidatura e le priorità di ispezione.
Upload a Drawing
Spine di espulsione e componenti di espulsione
Le spine di espulsione, i manicotti e i componenti di espulsione richiedono requisiti chiari per diametro, lunghezza di lavoro, geometria della testa, gioco, durezza e interfacce di accoppiamento. Fornire il contesto di assemblaggio e le relazioni critiche di scorrimento in modo che la lavorazione, la rettifica e l’ispezione possano essere pianificate in modo appropriato.
Upload a Drawing
Spine nucleo, elementi di guida e posizionamento
Le spine nucleo, le spine di guida e gli elementi di posizionamento dipendono da interfacce accurate con lo strumento circostante. Identificare i riferimenti di riferimento, la classe di accoppiamento o il gioco, la lunghezza di inserimento, il materiale e il trattamento termico, oltre a eventuali requisiti di concentricità, oscillazione o superficie.
Upload a Drawing
Slittini, sollevatori, canali di iniezione e accessori per stampi
Gli slittini, i sollevatori, i canali di iniezione e gli accessori per stampi richiedono la revisione della corsa, della geometria di chiusura, delle superfici di usura, delle interfacce di assemblaggio e dell’accesso all’utensile. I disegni devono mostrare il movimento funzionale o il contesto di accoppiamento, la condizione del materiale e le dimensioni critiche che richiedono ispezione.
Upload a Drawing
Componenti per stampi connettori
I componenti di precisione per stampi connettori supportano attrezzature sensibili all’interfaccia, a passo fine e a cavità multipla. Includere la geometria del connettore, le relazioni tra pin o terminali, la strategia di riferimento, il materiale, la condizione della superficie e qualsiasi caratteristica EDM o di rettifica che governi l’assemblaggio ripetibile.
Upload a Drawing
Componenti per stampi di tranciatura
I componenti di precisione per stampi di tranciatura includono punzoni, matrici, inserti, guide ed elementi di usura che richiedono un coordinato controllo di gioco, profilo e materiale. Fornire il contesto della striscia o dei componenti di accoppiamento ove pertinente, insieme alla durezza, ai requisiti di superficie e alle priorità dimensionali.
Upload a Drawing
Attrezzature per stampaggio a iniezione, MIM, CIM e sovrastampaggio
I componenti delle attrezzature per stampaggio a iniezione, MIM, CIM e sovrastampaggio vengono valutati rispetto al processo di stampaggio, al comportamento del materiale, alla geometria del pezzo e ai requisiti di interfaccia. Fornire disegni dei componenti, applicazione di stampaggio, considerazioni sul ritiro o sull’accoppiamento, specifica dell’acciaio e aspettative di qualità.
Upload a Drawing
Materiali per la Lavorazione
I materiali per la lavorazione CNC devono essere specificati per grado riconosciuto, condizione e documentazione materiale richiesta. La revisione del disegno dovrebbe anche identificare durezza, resistenza alla corrosione, comportamento termico, lavorabilità ed effetti del trattamento termico a valle sulle dimensioni critiche.
Upload a Drawing
Finiture Superficiali e Trattamento Termico
Le finiture superficiali e il trattamento termico devono essere definiti in base alle esigenze funzionali, non solo all’aspetto. Specificare il processo o lo standard richiesto, il target di durezza o rivestimento dove applicabile, le aree di mascheratura o lucidatura, i vincoli di sequenza e le dimensioni che potrebbero cambiare dopo il trattamento.
Upload a Drawing
Qualità, Metrologia e Documentazione
L’ispezione di precisione, la metrologia e la documentazione di qualità sono pianificate attorno alle caratteristiche critiche per la qualità del disegno. Identificare il formato del report, le esigenze di campionamento o di primo articolo, i riferimenti (datums), le aspettative sul metodo di misurazione, i registri dei materiali e la documentazione revisionata richiesta alla consegna.
Upload a Drawing
Prototipazione e Produzione a Basso Volume
La prototipazione rapida e la produzione a basso volume supportano la validazione basata sul disegno, i requisiti di transizione e la fornitura controllata di piccoli lotti. Indicare il range di quantità, la maturità della revisione, la data target, il materiale e le priorità funzionali in modo che DFM, la selezione del processo e l’ambito di ispezione possano essere allineati.
Upload a DrawingPerni Espulsori: dalla Revisione del Disegno ai Pezzi Ispezionati
Give u003ca href=u0022/u0022u003eSUUXIANGu003c/au003e the drawing package and quality priorities needed to plan a controlled, drawing-driven route for custom ejector-pin components.
Invia Requisiti Completi
Fornire disegni 2D, modelli 3D quando disponibili, requisiti di materiale e trattamento termico, quantità, data target e contesto applicativo per il componente perno espulsore.
Conferma Caratteristiche Critiche
Rivedere dimensioni critiche, riferimenti (datums), requisiti superficiali, tolleranze, geometria del perno, accesso per la lavorazione e aspettative di ispezione prima che vengano presi impegni di quotazione o produzione.
Pianifica il Percorso di Processo
Allineare la sequenza di produzione tra u003ca href=u0022/cnc-machining-services/u0022u003elavorazione CNCu003c/au003e, EDM, rettifica, assemblaggio e coordinamento del trattamento termico, identificando le tolleranze e i rischi di processo che influenzano le caratteristiche finali.
Verifica e Documenta i Risultati
Ispezionare le caratteristiche critiche concordate rispetto all’ordine e al piano di ispezione, quindi mantenere le informazioni di revisione e consegna in modo che la documentazione corrisponda al requisito approvato.
Domande Frequenti sui Perno Espulsori
Practical guidance for defining configurable ejector pin components, verification requirements and drawing-based RFQs.
Quali informazioni devo includere quando richiedo perni espulsori?
SUUXIANG può produrre perni espulsori personalizzati dal mio disegno?
Come dovrebbero essere specificate le tolleranze per i perni espulsori?
Quali dettagli di materiale e trattamento termico sono necessari per una RFQ di perni espulsori?
I perni espulsori possono essere rettificati dopo il trattamento termico?
Che finitura superficiale dovrei specificare per gli spine eiettori?
Potete fornire rapporti di ispezione per spine eiettori personalizzati?
Come evitate errori di revisione sugli ordini di spine eiettori?
Carica il tuo disegno per una richiesta di preventivo di spine eiettori
Includete materiale, quantità, dimensioni critiche, esigenze di ispezione e data di consegna prevista per una revisione disciplinata del disegno e della DFM.