
Inserti di Sfiato Stampo Costruiti dai Vostri Disegni
Inviate i vostri disegni per revisione DFM, pianificazione del processo e produzione mirata all’ispezione di inserti di sfiato stampo personalizzati.
Componenti Rappresentativi di Inserti di Sfiato Stampo




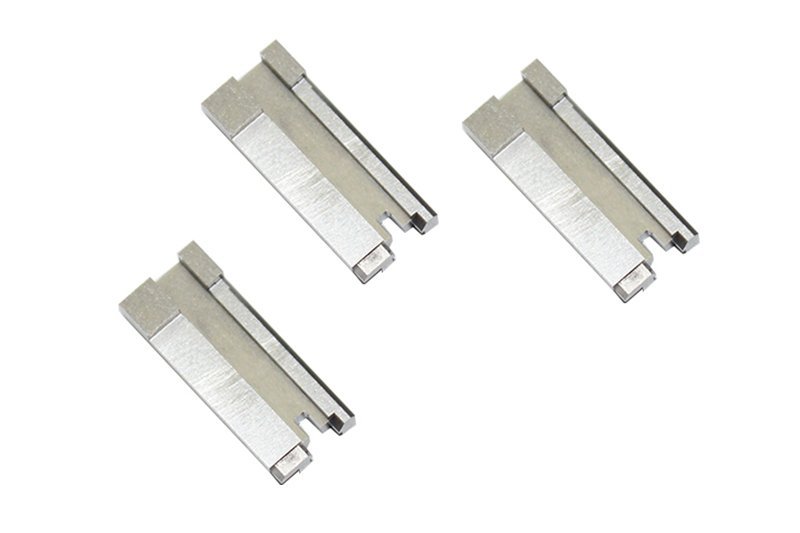





Related Components and Drawing-Based Quotation










Inserti di Sfiato Stampo per Requisiti di Sfiato Complessi
SUUXIANG allinea la revisione dei disegni, la pianificazione del processo, le dimensioni critiche, l’EDM, la rettifica, l’ispezione e il controllo delle revisioni prima degli impegni di produzione.
Revisione DFM Guidata da Disegno
Esamina le posizioni degli sfiati, la geometria del pezzo, i riferimenti, l’accesso agli utensili e le interfacce critiche prima del preventivo per identificare tempestivamente le problematiche di producibilità.
Pianificazione del Percorso di Lavorazione
Pianifica lavorazioni CNC, EDM a filo, EDM a tuffo, rettifica e assemblaggio attorno alla geometria dell’inserto, alle superfici funzionali e ai requisiti di consegna concordati.
Focus sulle Dimensioni Critiche
Identifica le dimensioni critiche per la qualità, le relazioni tra i riferimenti e i rischi di accumulo delle tolleranze, in modo che le priorità di produzione e ispezione siano visibili fin dall’inizio.
Coordinamento EDM e Rettifica
Coordina la strategia degli elettrodi, i percorsi del filo, la sequenza del trattamento termico e il materiale di scarto per la rettifica, laddove le intricate caratteristiche di sfiato richiedano percorsi di finitura controllati.
Allineamento del Piano di Ispezione
Definisci metodi di misurazione appropriati, requisiti di reportistica ed aspettative di documentazione rispetto al disegno e al piano di ispezione verificato prima dell’inizio della produzione.
Visibilità delle Revisioni
Mantieni visibili le revisioni dei disegni, le decisioni tecniche e le informazioni di consegna durante tutto il coordinamento del progetto per ridurre incertezze evitabili nel controllo delle versioni.
Inserti di Sfiato Stampo e Componenti Correlati
Famiglie di componenti guidate da disegno per aree di sfiato, funzione dello stampo e controlli di processo necessari per produrli e ispezionarli.

Servizi di Lavorazione CNC
Servizi di lavorazione CNC di precisione per componenti stampo basati su disegno e parti lavorate su misura. La pianificazione del processo considera riferimenti, dimensioni critiche, condizione del materiale, accesso agli utensili, tolleranza di lavorazione e requisiti di ispezione prima di prendere impegni di produzione.
Upload a Drawing
Fresatura CNC
Servizi di fresatura CNC personalizzati per inserti stampo prismatici, caratteristiche di sfiato, piastre e dettagli di posizionamento. Le revisioni affrontano l’accesso delle frese, i raggi d’angolo, i rapporti profondità/larghezza, i riferimenti e il materiale residuo per EDM o rettifica, ove necessario.
Upload a Drawing
Tornitura CNC
Servizi di tornitura CNC di precisione per parti rotanti come perni, manicotti, boccole ed elementi di guida. I disegni devono identificare i diametri funzionali, le relazioni di concentricità, i requisiti di superficie, il materiale, la sequenza del trattamento termico e le priorità di ispezione.
Upload a Drawing
Lavorazione a 5 Assi
La lavorazione CNC a 5 assi supporta superfici complesse, caratteristiche angolate e dettagli di stampo multistrato con meno passaggi di riposizionamento, laddove la geometria e il piano di ispezione lo giustifichino. La portata dell’utensile, la strategia di fissaggio, il controllo dei datum e l’accesso alla finitura vengono esaminati dal modello e dal disegno.
Upload a Drawing
Lavorazione Swiss u0026 Micro
La lavorazione Swiss e la micro lavorazione supportano parti piccole e dettagliate dove il controllo del diametro, la geometria snella, le caratteristiche trasversali e la manipolazione richiedono un percorso di processo appropriato. Valutare materiale, dimensioni funzionali, limiti di sbavatura, requisiti di superficie e metodo di misurazione con la richiesta di preventivo (RFQ).
Upload a Drawing
Elettroerosione a Filo e a Tuffo
I servizi di elettroerosione a filo e a tuffo affrontano geometrie interne affilate, materiali temprati, nervature profonde, dettagli di sfiato stretti e profili che sono impraticabili da fresare convenzionalmente. La progettazione dell’elettrodo, il percorso del filo, il lavaggio, le considerazioni sul layer di ricottura e i requisiti di finitura richiedono una revisione.
Upload a Drawing
Rettifica di Precisione
La rettifica di precisione di superfici e profili fornisce planarità controllata, parallelismo, forma del profilo e regolazione della dimensione finale per i componenti dello stampo. Lo stock di rettifica, le condizioni del trattamento termico, la sequenza dei datum, i requisiti di superficie e i criteri di misurazione devono essere definiti prima della lavorazione.
Upload a Drawing
Inserti per Anime e Cavità di Stampo
Gli inserti di anima e cavità di stampo di precisione sono componenti configurabili basati su disegno per la formazione di superfici, chiusure, aree di sfiato e aree di utensili sostituibili. Rivedere la selezione dell’acciaio, il trattamento termico, la strategia della linea di divisione, l’accesso all’elettroerosione, il gioco di rettifica e le dimensioni critiche prima della produzione.
Upload a Drawing
Componenti Espulsori ed Espulsione
Perni espulsori, manicotti e relativi componenti di espulsione sono prodotti secondo i requisiti funzionali dell’assemblaggio dello stampo. Specificare diametri di lavoro, relazioni di gioco, condizioni di durezza, aspettative di superficie, caratteristiche legate alla corsa, dettagli di accoppiamento e necessità di ispezione.
Upload a Drawing
Perni di Anima, Componenti di Guida e Posizionamento
I perni di anima, i perni di guida e i componenti di posizionamento supportano l’allineamento ripetibile e la funzione di formatura all’interno di uno stampo. I disegni devono stabilire le relazioni di datum, le classi di accoppiamento, il contesto dei componenti accoppiati, i requisiti di materiale e trattamento termico e le dimensioni che controllano le prestazioni dell’assemblaggio.
Upload a Drawing
Carrelli, Sollevatori, Canali di Iniezione e Accessori per Stampi
Carrelli di stampo, sollevatori, canali di iniezione e accessori sono componenti configurabili che richiedono una pianificazione del processo consapevole dell’assemblaggio. Fornire interfacce di movimento, superfici di chiusura, relazioni angolari, condizioni del materiale, considerazioni sull’usura o sulla lubrificazione, parti accoppiate e priorità di ispezione dimensionale.
Upload a Drawing
Componenti per Stampi di Connettori
I componenti di stampo per connettori di precisione supportano attrezzature per connettori a passo fine, a più cavità e sensibili all’allineamento. Le richieste di preventivo beneficiano di un chiaro contesto della cavità o dell’anima, della geometria del perno, dello spazio critico, dello schema dei datum, dei requisiti di materiale e trattamento termico, delle necessità di elettroerosione o rettifica e delle aspettative di ispezione.
Upload a Drawing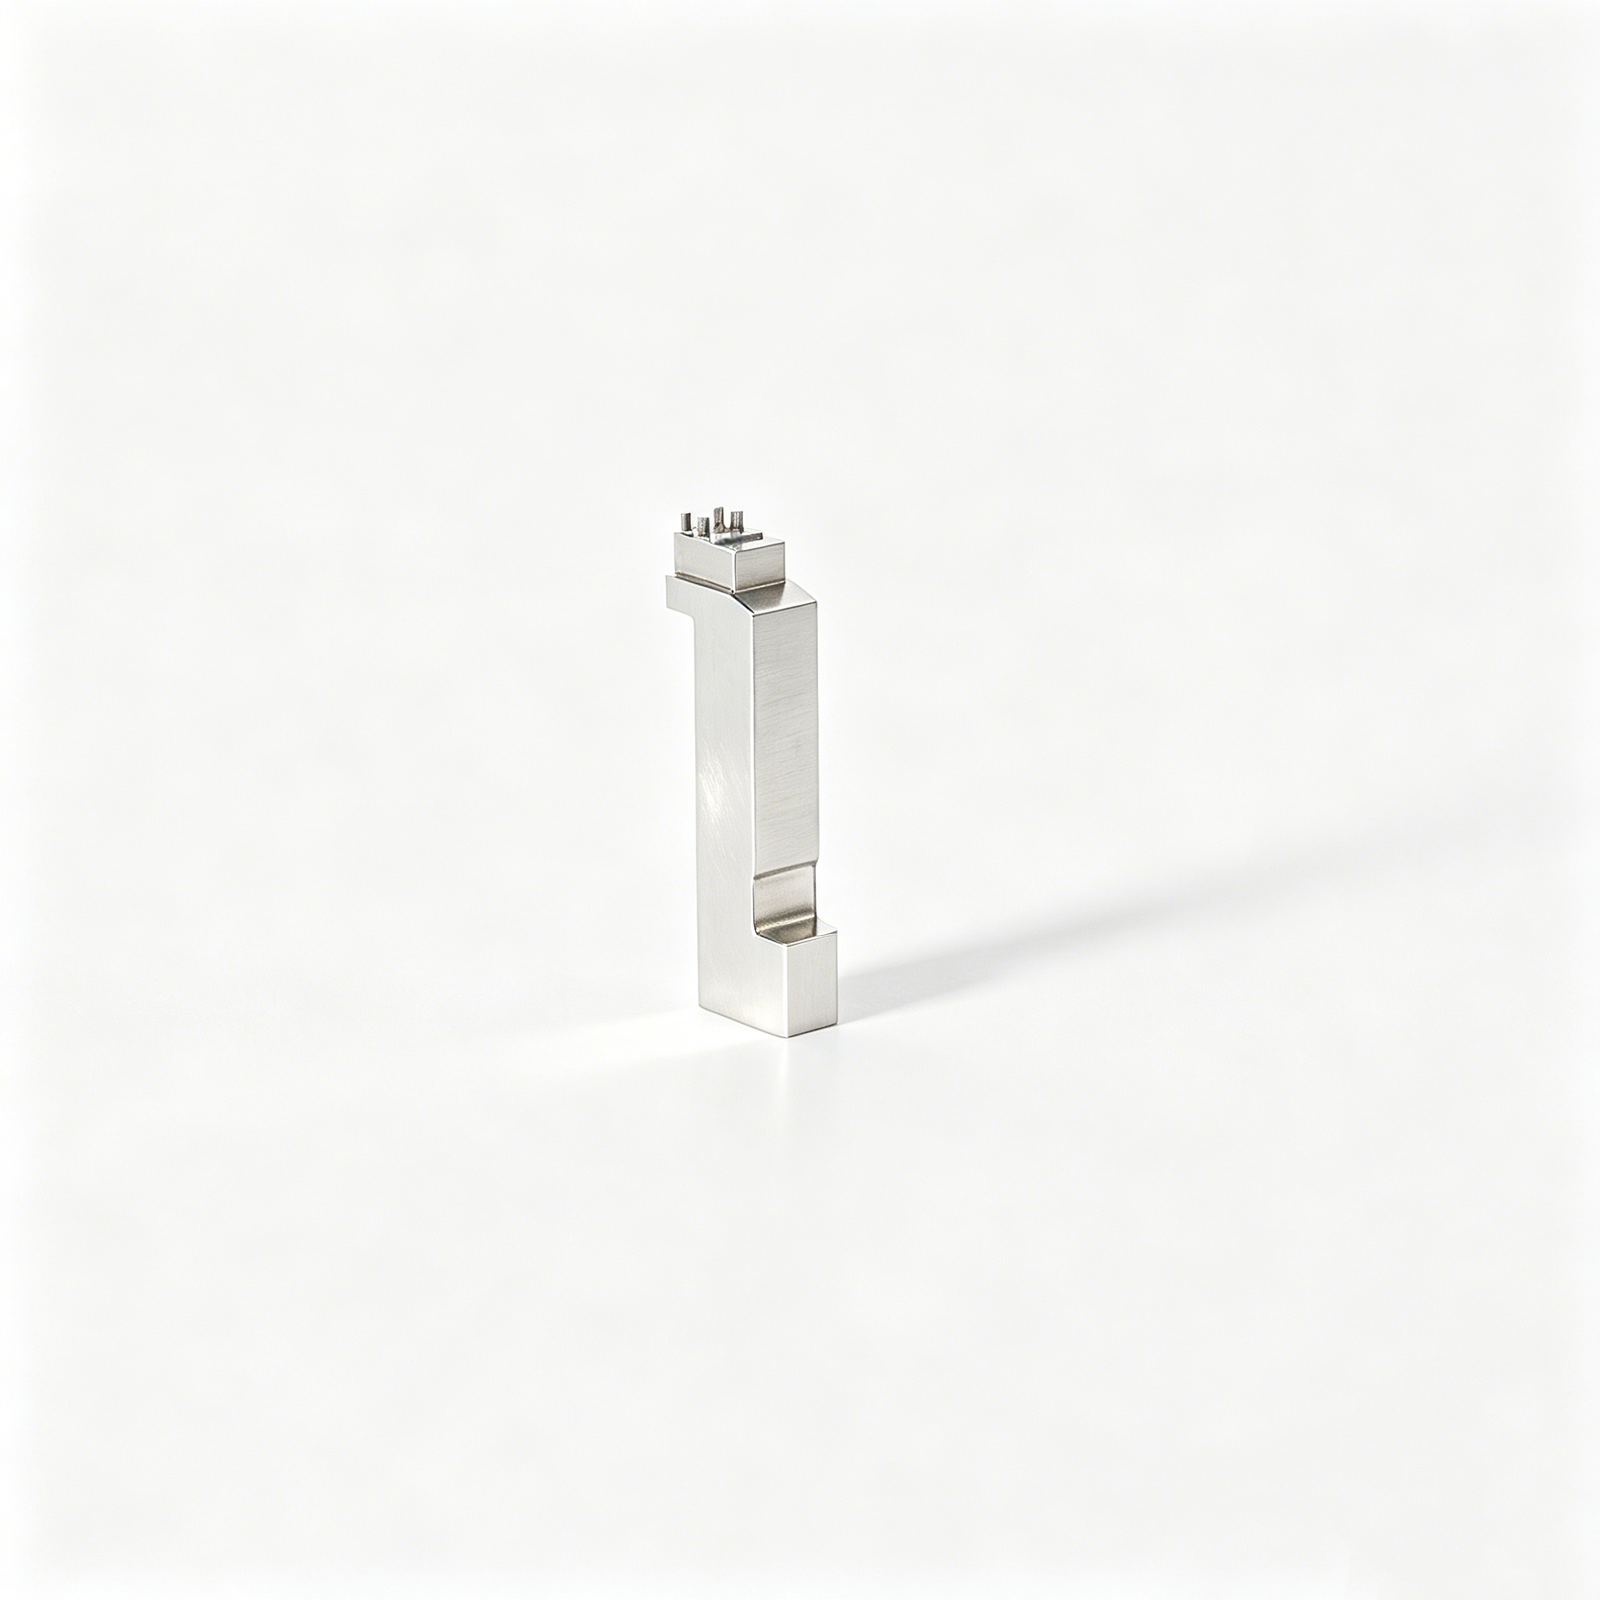
Componenti per Stampi di Tranciatura
I componenti per stampi di tranciatura di precisione includono inserti basati su disegno, punzoni, matrici, elementi di guida e parti personalizzate correlate. La revisione della produzione considera la geometria del tagliente, le relazioni di gioco, le superfici di usura, le condizioni dell’acciaio, la sequenza di rettifica e le dimensioni che governano l’assemblaggio dello stampo.
Upload a Drawing
Stampi per Iniezione, MIM, CIM e Sovrastampaggio
I componenti di stampo per iniezione per attrezzature MIM, CIM e sovrastampaggio vengono valutati nell’ambito della produzione verificata. Fornire il processo di stampaggio, il contesto del materiale o del feedstock, i requisiti di chiusura e sfiato, le esigenze termiche o di usura, la funzione dell’inserto e qualsiasi informazione di accoppiamento o assemblaggio.
Upload a Drawing
Materiali per Lavorazione
I materiali per lavorazione CNC sono selezionati in base ai requisiti del disegno, ai carichi funzionali, all’esposizione alla corrosione, all’usura, alle condizioni termiche, alla lavorabilità e al trattamento termico a valle. Indicare il grado del materiale richiesto o un equivalente approvato, le condizioni del materiale, le necessità di tracciabilità e le specifiche del cliente applicabili.
Upload a Drawing
Finiture Superficiali e Trattamenti Termici
La finitura superficiale e il trattamento termico sono specificati in base alla funzione piuttosto che assunti come standard. Identificare il range di durezza, la sequenza del trattamento, i requisiti di rivestimento o finitura, la rugosità superficiale, le aree da mascherare, le preoccupazioni di distorsione e quali dimensioni richiedono una verifica finale dopo la lavorazione.
Upload a Drawing
Qualità, Metrologia e Documentazione
L’ispezione di precisione, la metrologia e la documentazione di qualità sono pianificate attorno alle dimensioni critiche dell’ordine e ai criteri di accettazione. Definire in anticipo il formato del report, le aspettative di campionamento o ispezione completa, i riferimenti ai datum, le esigenze del metodo di misurazione, i registri dei materiali, lo stato di revisione e i requisiti di tracciabilità.
Upload a Drawing
Prototipazione e Produzione a Basso Volume
La prototipazione rapida e la produzione a basso volume supportano la valutazione basata sui disegni, i controlli di adattamento, lo sviluppo degli utensili e i requisiti di produzione controllata. Condividi quantità, data target, materiale, priorità dimensionali, requisiti di finitura, stato di revisione e le prove necessarie per l’accettazione.
Upload a DrawingMateriali per inserti di sfiato stampi

Acciaio per utensili pre-indurito
Una scelta pratica per gli inserti di sfiato che richiedono un equilibrio tra lavorabilità e durata. I gradi pre-induriti possono supportare lavorazioni CNC, EDM e rettifica, riducendo la necessità di trattamenti termici post-lavorazione, in base ai requisiti del disegno.

Acciaio per utensili temprato
Considerato per inserti di sfiato stampi esposti ad abrasione, contatti ripetuti o condizioni di produzione gravose. I requisiti di trattamento termico, il sovrametallo di finitura, la strategia EDM e le dimensioni critiche devono essere esaminati congiuntamente prima di confermare il processo di produzione.

Acciaio resistente alla corrosione
Utilizzato quando il comportamento della resina, l’umidità, le condizioni di stoccaggio o il rischio di corrosione influenzano le decisioni sugli utensili. La scelta del grado deve tenere conto della durezza richiesta, della finitura superficiale o lucidatura, della geometria dello sfiato e dei criteri di ispezione indicati sul disegno.

Acciaio per utensili ad alta velocità
Può essere valutato per la resistenza all’usura localizzata in applicazioni gravose di inserti di sfiato. La sua idoneità dipende dalla geometria, dai requisiti di trattamento termico, dall’accesso per la lavorazione, dal sovrametallo di rettifica e dal fatto che il progetto richieda caratteristiche di sfiato fini prodotte con EDM.

Materiale metallico poroso
Può essere considerato per zone di sfiato che necessitano di rilascio di gas attraverso una struttura di inserto specializzata. La selezione richiede una revisione specifica del progetto della resina, delle condizioni di pressione, del supporto dell’inserto, delle aspettative di pulizia, dei requisiti dimensionali e del design dei componenti accoppiati.
Processi di produzione per inserti di sfiato stampi

Fresatura CNC
La fresatura CNC definisce profili, tasche, piani di sfiato e geometrie di montaggio degli inserti dai disegni approvati. L’accesso dell’utensile, le posizioni dei riferimenti e il sovrametallo di lavorazione vengono esaminati per supportare una finitura stabile e un adattamento controllato all’interno dell’assieme dello stampo.


Elettroerosione a filo
L’elettroerosione a filo produce profili precisi, fessure strette e contorni di sfiato complessi quando l’accesso di taglio convenzionale è limitato. Il percorso del filo, la posizione del foro di partenza, i requisiti degli angoli e il sovrametallo residuo devono essere definiti con la revisione del disegno.

Elettroerosione a tuffo
L’elettroerosione a tuffo è considerata per dettagli di cavità profonde, sottili o chiuse che richiedono un approccio basato su elettrodo. La strategia dell’elettrodo, la condizione di bruciatura, il sovrametallo di finitura successivo e le superfici critiche sono allineati con la funzione specificata del componente.


Montaggio e ispezione
Il montaggio e l’ispezione confermano le interfacce pertinenti, le dimensioni critiche e le condizioni superficiali specificate rispetto al piano concordato. I record di misurazione, lo stato di revisione e qualsiasi report richiesto vengono coordinati con i requisiti dell’ordine prima della consegna.
Supporto Hardware e Identificazione per Inserti di Sfiato Stampo

Elementi di Posizionamento
Fori di centraggio, sedi piane di posizionamento, spallamenti o riferimenti di datum possono aiutare a posizionare gli inserti di sfiato in modo coerente all’interno dello stampo. Definire le relazioni di accoppiamento, le dimensioni critiche e le priorità di ispezione per supportare un assemblaggio ripetibile.

Interfacce di Fissaggio
Fori filettati, svasature, facce di bloccaggio e elementi di ritenzione possono essere lavorati dove il progetto dello stampo li richiede. Fornire specifiche dei fissaggi, vincoli di accesso e carichi di assemblaggio per una revisione pratica del processo.

Chiavette Anti-Rotazione
Chiavette, sedi piane o elementi di orientamento possono impedire l’installazione errata di inserti di sfiato stampo asimmetrici. La loro geometria deve essere coordinata con la tasca, il percorso del filo, l’accesso alla lavorazione e la procedura di manutenzione prevista.

Marcatura di Identificazione
Numeri di parte, identificatori di revisione, riferimenti cavità o segni di orientamento possono supportare la tracciabilità durante il montaggio e la manutenzione. Specificare la posizione della marcatura, i requisiti dei caratteri e se il segno deve rimanere all’esterno delle superfici funzionali.

Riferimenti di Ispezione
Segni di datum, superfici di riscontro o elementi di misurazione designati possono chiarire come vengono verificate le dimensioni critiche. Allineare questi riferimenti con il disegno, i componenti di accoppiamento, il metodo di ispezione e la reportistica richiesta prima del rilascio.
SUUXIANG Precision Manufacturing: Presentazione
SUUXIANG è il marchio internazionale di Dongguan SuuXiang Precision Mold Co., Ltd., fondata nel 2010 a Chang’an Town, Dongguan, Guangdong, Cina. XiaoCheng Huang è il fondatore e rappresentante legale. Aiutiamo i team di ingegneria e approvvigionamento globali a convertire disegni, modelli e specifiche in parti di precisione ispezionate, inclusi inserti di sfiato per stampi e componenti per attrezzature di connessione.
Il nostro lavoro integra la revisione DFM con fresatura e tornitura CNC, lavorazioni multi-asse, elettroerosione (EDM), rettifica di precisione, assemblaggio e ispezione. Per ogni progetto, esaminiamo le dimensioni critiche, i datum, l’accesso alle lavorazioni, i requisiti dei materiali e dei trattamenti termici, la geometria di sfiato e le aspettative di ispezione prima di prendere impegni di produzione.
Ciò che distingue SUUXIANG è un controllo disciplinato del progetto piuttosto che una promessa generica da catalogo. Allineiamo il percorso del processo, lo stato di revisione, il piano di ispezione e i requisiti di consegna all’ordine. Invia un disegno 2D, un modello 3D disponibile, la quantità, il materiale, le priorità di qualità e la data target per iniziare una revisione tecnica mirata.

Flusso di Lavoro di Revisione-Disegno per Inserti di Sfiato Stampo
DFM Prima dell’Impegno di Processo
SUUXIANG esamina i disegni degli inserti di sfiato per stampi, i modelli, i requisiti dei materiali e le dimensioni critiche prima del preventivo. La discussione identifica i datum, le interfacce di sfiato, le priorità delle superfici, l’accesso degli utensili e i potenziali conflitti di tolleranza in modo che il percorso proposto rifletta la funzione effettiva del componente.
- Confermare le dimensioni critiche per la qualità e i riferimenti di datum
- Rivedere la geometria della cavità, i percorsi di sfiato e le interfacce di accoppiamento
- Definire requisiti di materiale, trattamento termico e finitura superficiale
- Chiarire subito le aspettative su ispezione e consegna

Strategia per CNC, EDM e Rettifica
Geometrie di sfiato complesse spesso richiedono più di un processo. SUUXIANG valuta l’accesso alla lavorazione CNC insieme alle esigenze di elettroerosione a filo, elettroerosione a tuffo e rettifica di precisione, quindi pianifica la sequenza in base a geometria, tolleranze, stato di durezza e superfici che devono rimanere funzionalmente accurate.
- Adattare l'accesso alla lavorazione a profondità e geometria delle feature
- Valutare il percorso del filo e la strategia degli elettrodi dove necessario
- Riservare materiale per la rettifica delle superfici di appoggio critiche
- Sequenziare le lavorazioni in base ai requisiti di trattamento termico

Assemblaggio per Interfacce Funzionali
Gli inserti di sfiato per stampi devono funzionare all’interno di uno stampo assemblato, non solo soddisfare dimensioni isolate. SUUXIANG pianifica l’assemblaggio considerando facce di posizionamento, aree di chiusura, componenti di accoppiamento e manutenibilità, aiutando i team ad affrontare i rischi pratici di assemblaggio prima della produzione piuttosto che dopo la prova.
- Rivedere le relazioni tra posizionamento e superfici di appoggio
- Considerare le interfacce di chiusura, gioco e rischio sbavatura
- Tenere conto dei requisiti per inserti rimovibili o sostituibili
- Allineare le priorità di assemblaggio con la revisione del disegno

Visibilità di Ispezione e Revisione
La pianificazione dell’ispezione segue il disegno concordato e le feature critiche identificate. SUUXIANG mantiene visibile il coordinamento di revisione e consegna durante il progetto, in modo che dimensioni, aspettative di reportistica e documentazione rimangano allineati con l’ordine e il piano di ispezione verificato.
- Definire metodi di ispezione per le dimensioni critiche
- Allineare i report con i requisiti di qualità concordati
- Mantenere una comunicazione tracciabile delle revisioni del disegno
- Coordinare le informazioni di consegna rispetto all'ordine

Perché scegliere SUUXIANG per gli inserti di sfiato per stampi
Una revisione del disegno e un flusso di lavoro allineato all’ispezione per i requisiti personalizzati degli inserti di sfiato.
← Swipe left or right to view →
Inserti di sfiato per stampi: dalla revisione del disegno alla consegna
Un flusso di lavoro controllato allinea DFM, lavorazioni meccaniche, EDM, rettifica, assemblaggio, ispezione e visibilità delle revisioni prima che i pezzi passino alla pianificazione dell’imballaggio e della consegna.
Revisione degli Input RFQ
Esaminiamo il disegno 2D, il modello 3D, la quantità, il materiale, l’applicazione, le dimensioni critiche, i requisiti superficiali, le esigenze di ispezione e la data di consegna richiesta.
Pianificazione del Percorso di Processo
Il team conferma la strategia dei datum, l’accesso alle lavorazioni, la geometria di sfiato, i requisiti EDM o filo-taglio, la sequenza del trattamento termico, lo spessore per la rettifica e l’approccio di ispezione prima dell’impegno.
Lavorazione delle Caratteristiche Critiche
Fresatura CNC, tornitura, lavorazioni multi-asse, elettroerosione a filo ed elettroerosione a tuffo vengono applicate secondo il disegno approvato e il piano di processo.
Rettifica e Assemblaggio dei Componenti
Rettifica e assemblaggio stabiliscono interfacce funzionali, tolleranze controllate e relazioni di accoppiamento, preservando al contempo i datum concordati, lo stato della revisione e i requisiti delle caratteristiche critiche.
Ispezione rispetto ai Requisiti
L’ispezione segue il piano specifico dell’ordine, concentrandosi sulle dimensioni critiche, sui requisiti superficiali e sulla documentazione richiesta, in modo che i risultati rimangano tracciabili alla revisione applicabile.
Imballaggio e Coordinamento della Consegna
I pezzi verificati vengono imballati per la spedizione, con il coordinamento della consegna e la documentazione finale allineati all’ordine confermato, alle aspettative di ispezione e ai requisiti di comunicazione del cliente.
Collabora con SUUXIANG per gli Inserti di Sfiato Stampo
Move from drawing review to controlled production with clear technical inputs, documented decisions and revision visibility.
Invia il Tuo Pacchetto di Disegni
Invia disegni 2D, modelli 3D disponibili, contesto applicativo, quantità, materiale, requisiti di trattamento termico, obiettivo di consegna ed eventuali aspettative di ispezione o reportistica.
Definisci i Requisiti Critici
Identifica dimensioni critiche, datum, requisiti superficiali, posizioni di sfiato, interfacce di accoppiamento e criteri di accettazione in modo che la revisione affronti i rischi funzionali prima della quotazione.
Revisione DFM e Quotazione
Valuta i percorsi proposti di lavorazione meccanica, EDM, rettifica, assemblaggio e ispezione insieme al feedback sulla producibilità, alle ipotesi, allo stato della revisione e all’ambito della quotazione.
Approva Campioni Quando Necessario
Per i progetti che richiedono la validazione, allinea la quantità del campione, il metodo di ispezione, la documentazione e i criteri di accettazione prima di rilasciare gli inserti di sfiato stampo per la produzione.
Gestione della Produzione e Consegna
Conferma la revisione approvata, il programma di produzione, il piano di ispezione, le esigenze di imballaggio e le informazioni di consegna, mantenendo una comunicazione tracciabile fino al completamento.
Inserti per Sfiati Stampo: Certificazione e Documentazione di Qualità
Inserti per Sfiati Stampo: Feedback Cliente Approvato
I riferimenti progetto cliente vengono pubblicati solo dopo che l’approvazione documentata del cliente conferma la revisione del disegno applicabile, il contesto dell’applicazione, l’ambito dell’ispezione e l’esito del progetto.
I riferimenti progetto approvati possono descrivere come la revisione del disegno, la pianificazione EDM o rettifica e la documentazione di ispezione hanno supportato un requisito componente definito.
I riferimenti rimangono soggetti all’approvazione del cliente, ai requisiti di riservatezza e alla verifica dei dettagli del progetto presentati.
FAQ Inserti per Sfiati Stampo
Practical answers for drawing review, sampling, inspection, delivery, and technical coordination.
Quali informazioni devo inviare per una RFQ di inserti per sfiati stampo?
SUUXIANG può realizzare inserti per sfiati stampo da un disegno personalizzato?
Qual è il MOQ per gli inserti per sfiati stampo personalizzati?
Devo richiedere un campione prima di ordinare le quantità di produzione?
Quale processo viene utilizzato per un inserto di sfiato stampo: CNC, EDM, EDM a filo o rettifica?
Come devo pianificare i tempi di consegna per gli inserti di sfiato personalizzati?
Posso richiedere un rapporto di ispezione con il mio ordine?
Come vengono controllati i disegni tecnici e le revisioni di progetto?
Come vengono imballati e spediti a livello internazionale gli inserti di sfiato stampo?
La guida completa per l’acquirente di inserti di sfiato stampo
Utilizza questo pratico framework decisionale per specificare gli inserti di sfiato stampo, confrontare approcci e materiali di sfiato, valutare fornitori basati su disegni ed evitare errori di progettazione, qualità, manutenzione e approvvigionamento che compromettono le prestazioni dei pezzi stampati.
1. Cosa sono gli inserti di sfiato stampo?
Two functions define mold vent inserts: they are dedicated, removable mold components that create controlled escape paths for air and process gases as the melt fills a cavity. Their vent geometry must pass gas while limiting resin leakage and flash.nnSix mold features must be considered together: parting-line vents, ejector-pin venting, porous media, inserts, gates and runners, and cooling. Gate position and runner balance determine where air is driven; cooling can change local freeze-off and therefore the time available for gas to escape.nnOne vent insert is justified when the likely air trap is remote from a practical parting line, lies in a deep rib or detailed cavity feature, or needs serviceable local venting without reworking the main tool steel. Inadequate venting can compress and heat gas, contributing to short shots, burn marks, surface blemishes, and unstable filling from shot to shot.
2. Evoluzione delle soluzioni di sfiato stampo
Le due superfici dello stampo accoppiate fornivano storicamente il primo percorso di fuga controllato: sottili tolleranze sulla linea di divisione, oltre a spazi attorno alle interfacce degli eiettori o degli inserti rimovibili. Quell’assunzione economica rimane valida solo dove l’area di ultimo riempimento coincide con una separazione accessibile; può lasciare nervature profonde e tasche di cavità isolate dipendenti da tolleranze difficili da controllare (https://designplastics.com/blog/understanding-injection-molding-venting-consideration-guide).nnGli inserti di sfiato lamellari estendevano lo sfiato su aree sagomate attraverso elementi impilati o modulari, mentre gli inserti in metallo poroso offrivano percorsi di gas distribuiti dove una scanalatura convenzionale non poteva raggiungere. Queste scelte divennero più rilevanti poiché geometrie più strette, cavità complesse e superfici estetiche riducevano la tolleranza per bave, segni di testimonianza, danni da lucidatura e difetti da gas intrappolato (https://www.ermannobalzi.com/eng/lamellar-mold-venting-insert-s51.php).nnI sistemi assistiti da vuoto aggiunsero l’evacuazione attiva per i casi in cui i percorsi passivi da soli sono inadeguati durante un rapido riempimento. La revisione moderna dei disegni dovrebbe quindi identificare il concetto di sfiato originale, lo schema di riferimento, l’adattamento, il percorso di sfiato, la condizione del materiale e la storia di manutenzione prima di approvvigionare una sostituzione; copiare la geometria di inserti legacy senza tali registri può alterare le prestazioni di tenuta o di sfiato (https://www.swcpu.com/blog/venting-in-injection-molding).
3. Tipi di inserti di sfiato stampo
La selezione del formato inizia con la trappola d’aria dell’ultimo riempimento, la sezione di acciaio disponibile e il requisito del lato estetico. Un inserto di sfiato dovrebbe fornire un percorso di gas controllato senza diventare l’unica soluzione a una via di scarico ristretta.
| Formato | Capacità e Resistenza | Effetto Superficiale e Abbinamento |
|---|---|---|
| Solido scanalato | Moderata; alta resistenza | Possibile linea di giunzione; abbinare sfiato di divisione |
| Lamellare | Alta; supporto sul bordo necessario | Possibile linea; abbinare sfiato di colata |
| Metallo poroso | Distribuita; minore resistenza | Rischio texture; abbinare sfiato di backup |
| Canali | Moderata; dipendente dalla geometria | Rischio linea di giunzione; abbinare sfiato espulsore |
| Nucleo/cavità | Localizzata; dipendente dall’applicazione | Linea d’inserto; abbinare a vuoto se necessario |
Inserti solidi scanalati
Gli inserti solidi utilizzano scanalature lavorate per convogliare il gas verso un percorso di scarico. Sono adatti a trappole locali accessibili e consentono una facile pulizia o sostituzione.
Inserti lamellari

Le pile lamellari sfogano attraverso interfacce controllate tra gli strati. Sono adatti per zone ampie o irregolari, ma richiedono bordi supportati e pulizia periodica.
Inserti in Metallo Poroso
Le prese d’aria in metallo poroso attraversano una matrice permeabile sulla superficie dell’inserto. Sono ideali per trappole difficili da raggiungere, mentre una minore resistenza e il rischio di contaminazione richiedono prese d’aria di backup.
Canali dell’Insert

I canali nell’inserto guidano il gas lungo i bordi dell’inserto o in scanalature dedicate. Sono adatti per nervature e caratteristiche localizzate, ma le linee di giunzione richiedono una revisione estetica.
Inserti Nucleo e Cavità
Gli inserti per nucleo o cavità combinano geometria sostituibile con percorsi di sfiato in punti soggetti a danni. Dovrebbero essere abbinati a sfiati sulla linea di divisione, espulsori o a vuoto quando il volume di gas alla fine del flusso supera la capacità locale.
4. Materiali per Inserti di Sfiato Stampo
La scelta del materiale definisce il compromesso tra prestazioni di sfiato e durata dell’inserto. Il disegno dovrebbe specificare la resina, la posizione nella cavità, i cicli previsti, l’esposizione alla pulizia, la finitura e le priorità dimensionali prima che venga approvata una qualità.
| Famiglia di materiali | Resistenza | Controllo di selezione primario |
|---|---|---|
| Acciaio per utensili temprato | Usura; lucidabilità | Resina abrasiva; conteggio cicli |
| Acciaio inossidabile | Resistenza alla corrosione | Gas della resina; esposizione alla pulizia |
| Lega di rame | Conducibilità termica | Necessità di raffreddamento; posizione protetta |
| Metallo poroso sinterizzato | Sfiato distribuito | Intasamento dei pori; supporto di base |
Acciai per utensili solidi
Gli acciai per utensili temprati sono adatti per inserti scanalati ad alta usura e mantengono la definizione del bordo sotto serraggi ripetuti. Una durezza maggiore migliora la resistenza all’usura ma aumenta lo sforzo di finitura e può ridurre la lavorabilità.
Opzioni per corrosione e termica
Le leghe inossidabili sono pratiche quando resine corrosive, stoccaggio umido o pulizie acquose minacciano la ruggine. Le leghe di rame possono migliorare il trasferimento di calore locale, ma la loro minore resistenza all’usura ne limita l’uso su bordi di tenuta o a contatto abrasivo.
Decisioni sui metalli porosi
I metalli porosi sinterizzati sfogano attraverso una rete di pori controllata dove le scanalature non possono raggiungere la trappola di gas. La stabilità dei pori dipende dai residui di resina, dal metodo di pulizia, dalla geometria di supporto e dall’evitare lucidature aggressive che schiacciano le aperture.
5. Inserti e caratteristiche di sfiato stampo personalizzati
Due categorie di disegno prevengono ambiguità costose: caratteristiche funzionali di sfiato e requisiti estetici. Per gli inserti di sfiato stampo, definire il percorso del gas, le interfacce di tenuta, l’orientamento di installazione e l’intento di sostituzione prima del rilascio.
| Caratteristica | Definizione del Disegno | Verifica di Rilascio |
|---|---|---|
| Percorso di sfiato | Modello, profondità, datum, tolleranza | Contesto di resina e flusso |
| Adattamento e orientamento | Adattamento della tasca, rastremazione, spianature, posizionamento | Direzione di montaggio |
| Interfaccia di usura | Superfici di contatto e limite di sostituzione | Accesso al servizio |
Definire la geometria funzionale
Tre elementi necessitano di dimensioni esplicite: l’ingombro dell’inserto, il pattern e la profondità della scanalatura di sfiato, e la disposizione delle lamelle o la specifica dei pori. Collegare ogni caratteristica critica a uno schema di datum e indicare la sua tolleranza, inclusi eventuali rastremazze, spalle di centraggio o filettature di montaggio.nnUna nota su resina e processo dovrebbe identificare il materiale, la direzione di riempimento, la probabile posizione della trappola d’aria e le condizioni di stampaggio. SUUXIANG può esaminare l’accesso allo stampo, la strategia EDM, il materiale di rettifica e l’ispezionabilità rispetto al disegno fornito.
Controllare l’adattamento e l’orientamento
Due controlli di orientamento sono comunemente critici per il disegno: spigoli anti-rotazione e caratteristiche di centraggio a innesto. Specificare il datum della tasca di accoppiamento, il requisito di adattamento, la direzione di inserimento e se è previsto un montaggio a pressione, scorrevole o bloccato.nnUn’interfaccia di usura sostituibile richiede la definizione del suo confine di servizio. Indicare la superficie di tenuta, la faccia di contatto, l’accesso alle viti e la relazione di sostituzione consentita anziché fare affidamento solo su uno schizzo di assemblaggio.
Separare i requisiti estetici
Due zone di finitura dovrebbero essere distinte: le superfici di sfiato e di tenuta richiedono requisiti di superficie funzionali, mentre le facce esposte non a contatto possono necessitare solo di finitura estetica. Marcatura, smussi sui bordi e texture visibile non dovrebbero mai prevalere sulle prestazioni del percorso di sfiato o sull’adattamento.nnUna revisione DFM prima del rilascio può identificare scanalature inaccessibili, lamelle fragili, ipotesi sui pori inadeguate o stack di tolleranze che sono in conflitto con il percorso di processo selezionato.
6. Qualità Costruttiva degli Inserti di Sfiato dello Stampo
La conformità dimensionale al 100% rispetto a un disegno non dimostra ancora che un inserto di sfiato funzionerà. Il contatto di tenuta, i percorsi di sfiato collegati, la condizione del bordo, la pulizia e l’adattamento allo stampo determinano se sfoga senza bave e rimane funzionante.
Geometria di Contatto e Sfiato
Due interfacce richiedono un controllo separato: le facce di appoggio e di tenuta, e ogni piano o canale di sfiato previsto. Ispezionare il profilo, la planarità, la posizione rispetto ai datum e la continuità dello sfiato; le dimensioni esterne nominali da sole non possono rivelare un percorso bloccato o irregolare.
Bordi e Condizione della Superficie
I bordi di sfiato accessibili al 100% dovrebbero essere controllati per bave, materiale arrotolato, residui di EDM e danni che alterano il gioco o impediscono il contatto completo. Specificare la finitura solo dove supporta la tenuta, il flusso, lo sblocco o il servizio, non come sostituto cosmetico della geometria.
Verifica e Adattamento allo Stampo
Un record di ispezione tracciabile dovrebbe collegare la revisione del disegno, le prove di materiale e trattamento termico, il risultato di durezza ove specificato e le caratteristiche critiche misurate. Confermare l’adattamento nella tasca effettiva, il pattern di contatto, la libertà di uscita dello sfiato e la condizione di pulizia dell’assemblaggio prima del rilascio di produzione.
7. Scelta di un Fornitore di Inserti di Sfiato per Stampo
Due fornitori possono lavorare geometrie identiche ma fornire risultati di sfiato diversi. Valutare la revisione del disegno del fornitore, i controlli di processo e le prove prima di confrontare il prezzo unitario.
| Area di valutazione | Richiedi | Segnale di avvertimento |
|---|---|---|
| Revisione ingegneristica | Domande sulla funzione di sfiato | Il preventivo segue solo la geometria |
| Percorso del processo | Piano di lavorazione CNC, EDM, rettifica | Nessuna discussione su datum o tolleranze |
| Approvazione qualità | Piano di ispezione e campionamento | Dichiarazione generica sulla qualità |
| Controllo delle modifiche | Conferma revisione scritta | Solo modifiche verbali |
Comprensione dell’Ingegnere di Test
Una richiesta di preventivo dovrebbe indicare la resina, la posizione del punto di iniezione, le aree di fine riempimento, la temperatura dello stampo, le condizioni di ciclo previste e i limiti di bava. Chiedere come il fornitore relazionerà il percorso di sfiato, l’adattamento dell’inserto, la finitura superficiale e l’accesso alla pulizia a tale funzione.
- Richiedere una revisione dei datum e delle dimensioni critiche
- Chiedere se l’EDM, la rettifica o la calettatura controllano le facce di tenuta
- Confermare che il materiale poroso sia specificato per origine e grado
Richiedere Prove di Produzione
3 set di prove sono importanti: identificazione del materiale, registri di trattamento termico quando specificato e ispezione dimensionale abbinata ai datum del disegno. Per gli inserti porosi, richiedere l’identificazione in ingresso e un piano di validazione del campione invece di presumere che la permeabilità provi l’adattamento del pezzo finito.
- Rapporto di ispezione del primo articolo
- Accettazione del disegno controllato per revisione
- Percorso di risposta all’azione correttiva concordato
Confronta la disciplina di consegna
2 rischi di consegna sono revisioni non gestite e danni durante il transito. Conferma un percorso di comunicazione nominato, un punto di controllo per l’approvazione delle modifiche, un imballaggio protettivo per bordi e superfici porose e un impegno di tempi di consegna realistici legati all’ambito approvato.
8. Errori comuni nell’acquisto di inserti di sfiato per stampi
Due revisioni dei disegni prevengono la maggior parte dei guasti degli inserti di sfiato: valutare dove aria e gas terminano il percorso del flusso, quindi abbinare l’inserto alle condizioni di stampaggio. I criteri di rilascio dovrebbero definire sia le prestazioni di sfiato che le prove delle parti sostituibili.
Percorso del flusso e bave
Una mappa del percorso del flusso dovrebbe identificare le zone di fine riempimento prima del posizionamento dell’inserto; il gas intrappolato può impedire il riempimento e causare difetti correlati alla bruciatura (https://designplastics.com/blog/understanding-injection-molding-venting-consideration-guide). Chiedere: dove uscirà il gas senza creare un giunto incline alle bave?
Materiale e input di processo
Due input – grado di resina e finestra di elaborazione – sono essenziali perché gli inserti porosi possono fornire sfiato ma hanno una resistenza inferiore rispetto agli inserti solidi (https://www.swcpu.com/blog/venting-in-injection-molding). Chiedere: quali condizioni di pressione, temperatura, usura e supporto l’inserto deve sopportare?
Tolleranza e manutenzione
Tre requisiti – tolleranza funzionale, metodo di pulizia e intervallo di pulizia – dovrebbero apparire sull’ordine d’acquisto. Adattamenti troppo stretti aumentano i costi, mentre uno sfiato non pulibile può restringere progressivamente il flusso di gas; chiedere quali dimensioni sono critiche e come verrà rimossa la contaminazione.
Ispezione e sostituzione
Quattro registrazioni dovrebbero accompagnare l’accettazione: revisione, requisito del materiale o del trattamento, risultati delle dimensioni critiche e metodo di ispezione della caratteristica di sfiato. Chiedere se una sostituzione corrisponde al datum della tasca, all’orientamento, alle facce di tenuta e alla revisione prima di definirla intercambiabile.
9. Dal disegno al rilascio della produzione
Un rilascio di produzione inizia con il sintomo di stampaggio, non con un disegno dell’inserto. Registrare segni di bruciatura, riempimenti incompleti, posizioni di fine flusso, resina, finestra di processo e cavità interessate prima di proporre inserti di sfiato per stampi.
Mappa delle trappole d’aria
Una revisione dello studio di riempimento dovrebbe indicare le zone previste di fine riempimento, linea di saldatura, nervature profonde e gas intrappolato. Confermare la mappa rispetto alle parti di prova e alle osservazioni dello stampo, quindi identificare il percorso di scarico della ventilazione disponibile.
Congelamento dei requisiti di disegno
Due file controllati, un disegno 2D e, se disponibile, un modello 3D, dovrebbero definire datum, dimensioni critiche di sigillatura, geometria di ventilazione, materiale, trattamento termico, requisiti di superficie e revisione. Richiedere un feedback DFM sull’accesso all’utensile, sulla strategia EDM, sullo stock di rettifica e sull’ispezionabilità prima della lavorazione.
Validare e rilasciare
L’approvazione della prima parte dovrebbe verificare l’adattamento, le prestazioni di ventilazione, il rischio di flash e il metodo di ispezione concordato. I programmi prototipo possono essere rilasciati dopo prove documentate; i programmi a basso volume e ripetuti dovrebbero conservare record di accettazione, intervalli di pulizia, criteri di sostituzione e cronologia delle revisioni.
10. Prezzi e tempi di consegna degli inserti di ventilazione per stampi
3 variabili di preventivo dominano gli inserti di ventilazione per stampi: geometria, percorso del processo e prove di ispezione. SUUXIANG dovrebbe quotare dal disegno rilasciato piuttosto che pubblicare cifre fisse, poiché il grado del materiale, il trattamento termico, l’accesso EDM, lo stock poroso, la tolleranza e i requisiti di reporting modificano manodopera e rischio.nn2 stati di revisione dovrebbero essere separati prima del rilascio: preliminare per preventivo e approvato per la produzione. Una modifica tardiva alla geometria di ventilazione, allo schema dei datum o all’adattamento può richiedere nuovi elettrodi, percorsi del filo, impostazione della rettifica o ispezione ripetuta, quindi identificare lo stato di revisione e la data di consegna prevista nella richiesta di preventivo.
| Complessità dell’inserto | Intervallo di quantità | Principali fattori di costo | Considerazioni sui tempi di consegna | Informazioni consigliate per la richiesta di preventivo |
|---|---|---|---|---|
| Semplice inserto solido | 1–5 | Materiale, fresatura, rettifica, tolleranza | Disponibilità dello stock; sequenza del trattamento termico | File 2D/3D, materiale, dimensioni critiche |
| Inserto con caratteristiche EDM | 1–20 | Elettrodi, percorso del filo, EDM a tuffo, finitura | Approvazione elettrodi e passaggio da EDM a rettifica | Datum, geometria di ventilazione, requisito di superficie |
| Inserto poroso o adattato | 1–10 | Blocco poroso, adattamento, ispezione, rischio di sostituzione | Approvvigionamento di stock poroso; revisione dell’adattamento funzionale | Specifica porosa, contesto di accoppiamento, necessità di report |
Carica il tuo disegno di inserti di ventilazione per stampi per la revisione
Carica un disegno con materiale, quantità, dimensioni critiche, esigenze di ispezione, contesto di applicazione e data di consegna prevista.