
Piastre di Usura Stampo Realizzate su Disegno
SUUXIANG analizza le dimensioni critiche, pianifica lavorazioni CNC, EDM e rettifica, quindi ispeziona le piastre di usura stampo secondo i vostri requisiti verificati.
Configurazioni Rappresentative di Piastre di Usura Stampo


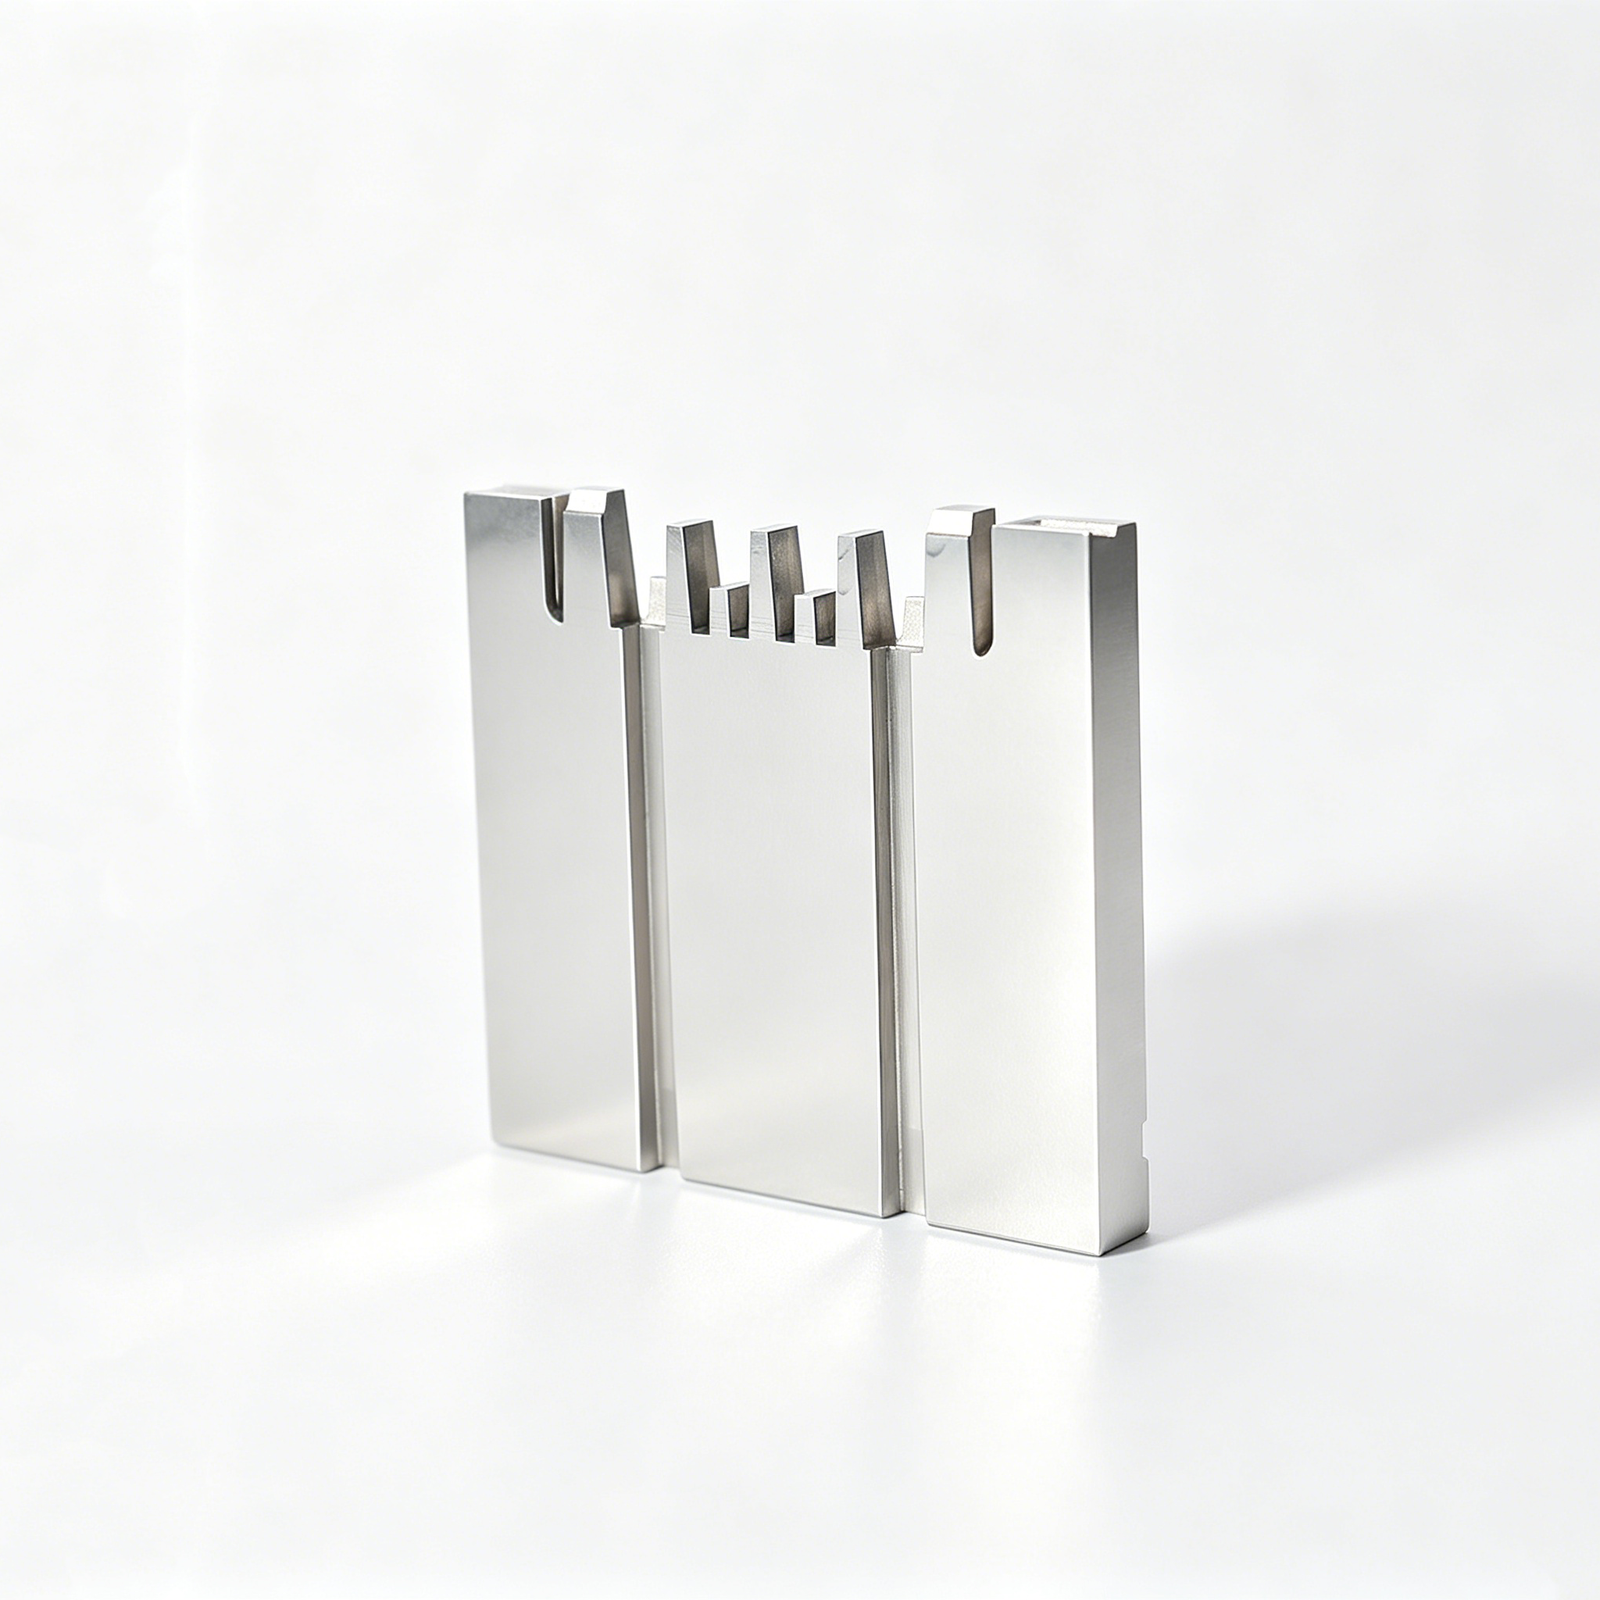
Related Mold Wear Plate Components and RFQ







Perché i Team di Ingegneria Scelgono SUUXIANG per le Piastre di Usura Stampo
Un flusso di lavoro basato sul disegno, focalizzato sulla producibilità, le dimensioni critiche, la finitura coordinata e le prove di ispezione prima degli impegni di produzione.
DFM Prima del Preventivo
Analizziamo la chiarezza del disegno, l’accesso agli utensili, la strategia dei riferimenti e i rischi di produzione prima di allineare il percorso proposto con le vostre esigenze.
Dimensioni Critiche Prioritarie
Le caratteristiche critiche per la qualità vengono identificate precocemente, in modo che la pianificazione della lavorazione meccanica, dell’EDM, della rettifica e dell’ispezione segua le dimensioni che governano le prestazioni.
Percorsi di Processo Coordinati
La u003ca href=u0022/cnc-machining-services/u0022u003elavorazione CNCu003c/au003e, l’EDM a filo o a tuffo, la rettifica di precisione e l’assemblaggio vengono pianificati come operazioni collegate piuttosto che processi isolati.
Allineamento del Piano di Ispezione
Metodi di misurazione, esigenze di reportistica, priorità delle superfici e criteri di accettazione vengono chiariti rispetto al disegno prima che venga preparata la documentazione di ispezione finale.
Visibilità delle Revisioni
Le revisioni del disegno, le domande di produzione e il coordinamento delle consegne rimangono visibili durante tutto il progetto per supportare decisioni controllate e comunicazioni tracciabili.
Piastre di Usura Stampo e Famiglie di Componenti di Precisione
Lavorazione, EDM, rettifica e ispezione basate sul disegno per componenti stampo e attrezzature configurabili con dimensioni critiche, condizioni di usura e requisiti di documentazione definiti prima della produzione.

Servizi di Lavorazione CNC
Servizi di lavorazione CNC di precisione per piastre basate su disegno e componenti correlati, pianificati in base alla condizione del materiale, alle dimensioni critiche, ai riferimenti, all’accesso degli utensili e ai requisiti di ispezione prima del rilascio della produzione.
Upload a Drawing
Fresatura CNC
Servizi personalizzati di fresatura CNC per piastre, tasche, svasature, scanalature per olio, elementi di localizzazione e schemi di montaggio. Analizzare l’accesso alla lavorazione, la strategia di bloccaggio, le esigenze di planarità e il materiale di finitura rispetto al disegno e alle condizioni di accoppiamento.
Upload a Drawing
Tornitura CNC
Servizi di tornitura CNC di precisione per parti rotanti di stampi e attrezzature come boccole, collari, manicotti, perni e distanziali. Le relazioni tra diametri, la concentricità, le posizioni delle spalle, la condizione del materiale e le esigenze di processi secondari devono essere definite nella RFQ.
Upload a Drawing
Lavorazione a 5 Assi
La lavorazione CNC a 5 assi supporta contorni complessi, feature angolate, requisiti di accesso profondo e geometrie multi-superficie con meno setup, laddove il design del pezzo lo giustifichi. La fattibilità dipende dalla portata dell’utensile, dal serraggio, dalla strategia di datum, dal materiale e dalle posizioni delle tolleranze critiche.
Upload a Drawing
Lavorazioni Swiss e Micro
Le lavorazioni Swiss e micro supportano perni di piccolo diametro, alberi, manicotti, contatti e feature tornite in miniatura. La revisione del disegno dovrebbe identificare geometrie fragili, requisiti di runout, condizioni del bordo, metodo di ispezione, materiale e quantità di produzione richiesta.
Upload a Drawing
Elettroerosione a filo ed a tuffo
I servizi di elettroerosione a filo e a tuffo sono pensati per materiali temprati, geometrie interne acute, fessure strette, profili dettagliati e feature inaccessibili con metodi di taglio convenzionali. La pianificazione del processo considera la strategia del percorso filo o dell’elettrodo, i requisiti di finitura, le considerazioni sullo strato ricotto e i punti di ispezione.
Upload a Drawing
Rettifica di Precisione
La rettifica di precisione di superfici e profili viene utilizzata quando planarità, parallelismo, controllo dimensionale, accuratezza del profilo o condizione della superficie sono critici. Lo stock di rettifica, la sequenza di trattamento termico, le superfici di datum e il metodo di misurazione devono essere concordati prima dell’inizio della lavorazione.
Upload a Drawing
Inserti anima e cavità stampo
Gli inserti di anima e cavità stampo di precisione sono realizzati da disegni del cliente per applicazioni di stampaggio che richiedono geometria di divisione controllata, dettagli della cavità, feature legate al raffreddamento e relazioni di accoppiamento. Materiale, trattamento termico, requisiti di elettroerosione, ambito di finitura e priorità di ispezione vengono revisionati per progetto.
Upload a Drawing
Espulsori e componenti di espulsione
Perni espulsori, manicotti e componenti di espulsione sono configurabili in base a geometria, accoppiamento, esposizione all’usura e movimento all’interno dello stampo. Definire diametro di lavoro, relazione di guida, requisiti di durezza o trattamento, condizione della superficie e eventuali dimensioni di componenti accoppiati per la revisione.
Upload a Drawing
Perni anima, componenti di guida e di posizionamento
Perni anima, perni di guida e componenti di posizionamento sono prodotti secondo interfacce definite dal disegno che controllano allineamento dello stampo, formazione di feature e assemblaggio ripetibile. Diametro critico, lunghezza di impegno, concentricità, materiale, sequenza di trattamento e requisiti di ispezione guidano il percorso del processo.
Upload a Drawing
Carrelli, sollevatori, attacchi e accessori stampo
Carrelli, sollevatori, attacchi e accessori per stampi vengono pianificati come componenti interagenti piuttosto che forme isolate. SUUXIANG revisiona le superfici di movimento o di impegno, le tolleranze, le aree di usura, le disposizioni di lubrificazione, l’accesso alla lavorazione, le necessità di elettroerosione e le dimensioni critiche relative all’assemblaggio.
Upload a Drawing
Componenti per stampi connettori
Componenti di precisione per stampi connettori supportano requisiti di stampi per connettori a passo fine, multi-cavità e ad alta ripetibilità. La revisione della produzione si concentra su micro-feature, relazioni perno-cavità, controllo datum, aree di usura, condizione del materiale, strategia di elettroerosione e prove di ispezione.
Upload a Drawing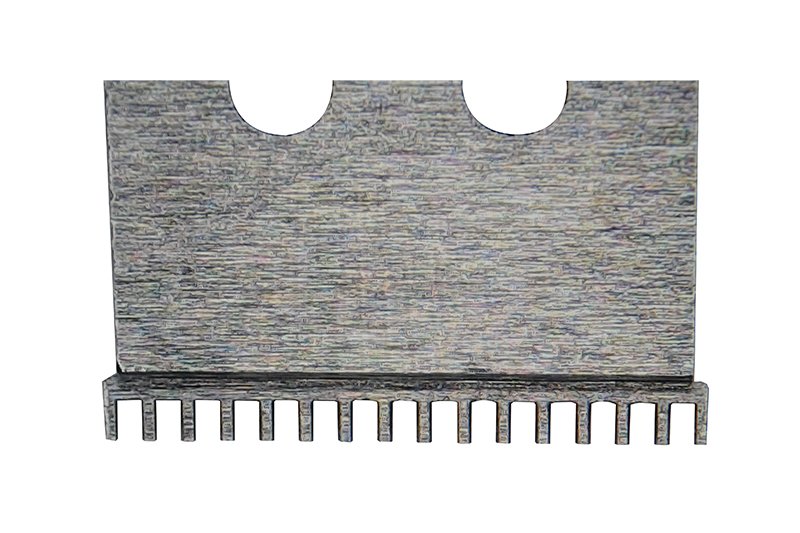
Componenti per stampi di tranciatura
Componenti di precisione per stampi di tranciatura possono includere punzoni, matrici, inserti, guide, piastre e parti relative alla formatura, realizzati secondo il disegno fornito. Materiale, durezza, relazioni di gioco, condizione del bordo, tolleranza di rettifica e superfici legate all’usura richiedono una revisione specifica per progetto.
Upload a Drawing
Stampi per iniezione, MIM, CIM e sovrastampaggio
I componenti per stampi di iniezione, MIM, CIM e sovrastampaggio sono supportati quando i requisiti rientrano nell’ambito di produzione verificato. I disegni dovrebbero chiarire il materiale da stampare, le condizioni di chiusura e di divisione, le interfacce degli inserti, le feature critiche, i requisiti di trattamento e le aspettative di ispezione a livello di componente.
Upload a Drawing
Materiali per lavorazioni
I materiali per lavorazione CNC sono selezionati in base al disegno, all’applicazione, alle condizioni di usura, alla sequenza di trattamento, all’esposizione alla corrosione e alla lavorabilità. Indicare il grado richiesto o l’alternativa approvata, la condizione del materiale, le esigenze di tracciabilità e qualsiasi requisito di certificazione specificato dal cliente con la richiesta di offerta.
Upload a Drawing
Finiture superficiali e trattamenti termici
Le finiture superficiali e i trattamenti termici sono coordinati attorno alle superfici funzionali, alla resistenza all’usura, alle considerazioni sulla corrosione, al movimento dimensionale e alle necessità di rettifica o elettroerosione post-trattamento. Specificare finitura richiesta, rivestimento o trattamento, rugosità superficiale, necessità di mascheratura e aspettative di verifica.
Upload a Drawing
Qualità, metrologia e documentazione
Ispezione di precisione, metrologia e documentazione di qualità sono allineate con il disegno e il piano di ispezione concordato. Identificare le dimensioni critiche per la qualità, lo schema dei datum, le aspettative di campionamento o ispezione completa, il formato del report, la documentazione del materiale, il livello di revisione e i requisiti di tracciabilità prima della produzione.
Upload a Drawing
Prototipazione e produzione a basso volume
La prototipazione rapida e la produzione a basso volume supportano la valutazione basata su disegno, parti di ricambio, attrezzature pilota e quantità di produzione controllate. Una richiesta di offerta efficace include il disegno e il modello attuali, il materiale, la quantità, le dimensioni critiche, la documentazione di qualità, lo stato di revisione e la data di consegna prevista.
Upload a DrawingMateriali per Piastre di Usura Stampi e Componenti di Guida

Acciaio per Utensili Pre-Tempra
Una scelta pratica per piastre di usura stampi generiche, superfici di guida e componenti di supporto dove sono richieste lavorazioni stabili e una moderata resistenza all’usura. Confermare la durezza fornita, la finitura superficiale e qualsiasi requisito di distensione post-lavorazione durante la revisione.

Acciaio per Utensili da Lavoro a Caldo
Adatto per componenti scorrevoli esigenti dove la tenacità e la stabilità termica sono importanti, inclusi stampi esposti a cicli termici ripetuti. La sequenza di trattamento termico, il materiale di scarto per la rettifica e la strategia EDM devono essere definiti prima che vengano concordate le dimensioni finali.

Acciaio per Utensili da Lavoro a Freddo
Utilizzato per applicazioni di guida ad alta usura e a contatto con matrici dove una maggiore durezza può migliorare la resistenza all’abrasione. La sua condizione più dura richiede un’attenta tolleranza di lavorazione, una pianificazione dell’elettroerosione a filo e una finitura controllata delle superfici di scorrimento critiche.


Bronzo d'Alluminio
Un’opzione orientata ai cuscinetti per interfacce scorrevoli che richiedono un buon comportamento anti-grippaggio contro componenti in acciaio accoppiati. La selezione del grado, l’approccio alla lubrificazione, i dettagli delle tasche o delle scanalature e gli accoppiamenti devono essere valutati dal disegno applicativo.
Piastre di Usura Stampi: Percorsi di Processo

Fresatura CNC
La fresatura CNC stabilisce profili di piastre, tasche, schemi di fori e facce di riferimento dal disegno approvato. L’accesso utensile, la sequenza dei datumi e il materiale di scarto di lavorazione vengono revisionati per supportare una geometria stabile prima della finitura successiva.

Elettroerosione a Filo
L’elettroerosione a filo viene considerata per profili interni precisi, scanalature strette e caratteristiche di materiale duro dove uno strumento di fresatura non può raggiungere l’accesso richiesto. Il percorso del filo, i fori di partenza e la condizione finale del materiale vengono revisionati con il disegno.

Elettroerosione a Tuffo
L’elettroerosione a tuffo supporta cavità profonde, dettagli interni affilati e caratteristiche sagomate che richiedono una strategia per l’elettrodo. Il design dell’elettrodo, il gioco di scintilla, il requisito di superficie e le successive esigenze di finitura sono definiti per il componente specifico.

Rettifica di Precisione
La rettifica di precisione porta le facce e gli spessori designati verso i requisiti dimensionali e superficiali specificati. Il materiale di scarto per la rettifica, la sequenza di trattamento termico, il controllo dei datumi e il metodo di misurazione devono essere allineati prima che venga definito il percorso di finitura.

Accoppiamento Componenti
L’accoppiamento verifica la relazione funzionale tra le piastre di usura stampi e le loro guide accoppiate, elementi di guida o assiemi mobili, se le informazioni di progetto fornite lo supportano. Le aree di contatto e le priorità relative all’assemblaggio rimangono controllate dalla revisione approvata.

Ispezione Finale
L’ispezione finale segue il piano specifico dell’ordine per dimensioni critiche, datumi, superfici e requisiti di reportistica. I risultati e la documentazione vengono confrontati con la revisione del disegno approvata, in modo che i team di ingegneria e qualità possano esaminare prove tracciabili.
Caratteristiche Configurabili delle Piastre di Usura Stampi

Schemi di Fori di Montaggio
Specifica fori passanti, svasature, fori filettati e schemi personalizzati per un’installazione sicura. SUUXIANG esamina l’accesso agli utensili, le tolleranze posizionali, i riferimenti di datum e i requisiti delle parti accoppiate prima della pianificazione della produzione.

Scanalature di lubrificazione
Scanalature, tasche e passaggi di lubrificazione possono essere definiti per interfacce scorrevoli dove l’applicazione li richiede. La revisione del disegno considera la geometria delle scanalature, l’intersezione superficiale, la sequenza di lavorazione e l’accesso per l’ispezione.

Elementi di posizionamento
Aggiungi spine, asole di posizionamento, spallamenti o bordi di riferimento per supportare un assemblaggio ripetibile. Le relazioni critiche dovrebbero identificare i datum funzionali in modo che la lavorazione e l’ispezione possano seguire la condizione di assemblaggio prevista.

Requisiti di finitura superficiale
Definisci superfici di appoggio, facce rettificate, smussi sui bordi e priorità di finitura dove le prestazioni di scorrimento o l’accoppiamento dipendono da essi. Il percorso di processo può quindi tenere conto dello stock per la rettifica, delle esigenze EDM e del metodo di misurazione.

Marchi di identificazione del pezzo
Numeri di parte, identificatori di revisione, marchi di orientamento e riferimenti di lotto possono essere aggiunti dove è necessaria la tracciabilità. Fornisci la posizione della marcatura, i requisiti dei caratteri e qualsiasi restrizione su superfici funzionali o estetiche.
SUUXIANG: Piastre di usura per stampi
SUUXIANG è l’unico nome commerciale rivolto al pubblico di Dongguan SuuXiang Precision Mold Co., Ltd., fondata nel 2010 a Chang’an Town, Dongguan, Guangdong, Cina. Fondata da XiaoCheng Huang, l’azienda supporta team di ingegneria e sourcing globali con la produzione basata su disegno di piastre di usura per stampi, componenti di precisione per stampi, attrezzature per connettori, componenti per stampi per tranciatura e parti lavorate a CNC personalizzate.
Il nostro lavoro integra fresatura e tornitura CNC, lavorazioni multi-asse, elettroerosione (EDM), rettifica di precisione, assemblaggio e ispezione in un percorso di produzione controllato. Prima del preventivo o della produzione, esaminiamo disegni, dimensioni critiche, datum, requisiti di materiale e trattamento termico, accesso per la lavorazione, aspettative superficiali e necessità di ispezione.
Ciò che distingue SUUXIANG è una comunicazione disciplinata del progetto riguardo alla producibilità, al controllo delle revisioni e all’ispezione tracciabile. Anziché trattare le piastre di usura per stampi come un articolo generico da catalogo, allineiamo il piano di processo con il disegno, il contesto applicativo, le priorità di qualità, la quantità e i requisiti di consegna forniti per ogni progetto.

Come produciamo piastre di usura per stampi in modo affidabile
Revisione DFM e Datum
Ogni progetto di piastra di usura per stampi inizia con il disegno, il contesto della parte accoppiata, il requisito del materiale e le dimensioni critiche. SUUXIANG esamina i riferimenti di datum, le interfacce di montaggio, gli elementi di lubrificazione e le relazioni di tolleranza prima di confermare un percorso di produzione praticabile.
- Identifica i datum funzionali e i riferimenti di ispezione
- Esamina posizioni dei fori, svasature, scanalature e condizioni dei bordi
- Segnala gli accumuli di tolleranza e i rischi di assemblaggio prima della produzione
- Allinea requisiti di materiale, trattamento termico e finitura superficiale

CNC, EDM e Accesso
La scelta del processo segue i requisiti geometrici e funzionali, piuttosto che una ricetta fissa. La lavorazione CNC gestisce profili e caratteristiche accessibili, mentre l’EDM a filo o l’EDM a tuffo possono essere considerate dove dettagli interni, materiale temprato o accesso utensile richiedono un approccio diverso.
- Adeguare l'accesso alla lavorazione alla geometria del pezzo
- Valutare il percorso del filo e i requisiti dell'elettrodo
- Pianificare la sequenza delle lavorazioni in base al trattamento termico, se applicabile
- Mantenere la visibilità della revisione del disegno attraverso il routing

Strategia per il sovrametallo di rettifica
Dove le superfici di appoggio, scorrimento o accoppiamento richiedono attenzione di finitura, SUUXIANG pianifica il sovrametallo di rettifica e la sequenza tenendo conto dei riferimenti specificati. L’obiettivo è proteggere le relazioni funzionali dopo aver valutato le operazioni di lavorazione, trattamento termico e finitura.
- Definire le superfici che richiedono considerazione per la rettifica
- Preservare le relazioni dei riferimenti durante la finitura
- Verificare i requisiti di planarità, parallelismo e spessore
- Coordinare le esigenze di finitura con i componenti di accoppiamento

Controllo delle ispezioni e delle revisioni
La pianificazione delle ispezioni è legata all’ordine, alla revisione del disegno e alle caratteristiche critiche concordate. SUUXIANG coordina le aspettative di misurazione, registra i risultati applicabili e mantiene visibili le informazioni sulla revisione e sulla consegna, in modo che le placche di usura per stampi possano essere ricevute in conformità con i requisiti corretti.
- Confermare le dimensioni critiche per la qualità prima del rilascio
- Selezionare metodi di ispezione appropriati alla caratteristica
- Abbinare la documentazione al piano di ispezione verificato
- Controllare le modifiche al disegno prima che la produzione interessata proceda

Perché Scegliere SUUXIANG per le Placche di Usura per Stampi
Confronta la revisione guidata dal disegno e la pianificazione di produzione controllata con i flussi di lavoro di preventivazione generici.
← Swipe left or right to view →
Piastre antiusura per stampi: dal disegno ai pezzi ispezionati
Un flusso di lavoro controllato mantiene visibili la producibilità, le dimensioni critiche, le aspettative di ispezione e i dettagli di consegna dall’RFQ alla spedizione.
Revisione pacchetto RFQ
Esaminiamo disegni, modelli, materiali, quantità, contesto applicativo, obiettivo di consegna e requisiti di ispezione per identificare le informazioni mancanti prima che inizi la pianificazione del preventivo.
Conferma DFM e Datum
L’ingegneria allinea dimensioni critiche, strategia dei datum, stack-up delle tolleranze, accesso alla lavorazione, sequenza di trattamento termico e percorsi di processo fattibili per le placchette antiusura per stampi richieste.
Pianifica la Produzione Controllata
La revisione approvata guida la lavorazione CNC, la strategia EDM, il gioco di rettifica, le esigenze di montaggio e i controlli in-process appropriati alla geometria e alle specifiche del componente.
Lavorazione, EDM e Rettifica
La produzione segue la sequenza pianificata, combinando fresatura, tornitura, elettroerosione a filo o a tuffo, rettifica e montaggio dove richiesto da caratteristiche, durezza e requisiti di superficie.
Ispeziona e Documenta i Risultati
I pezzi vengono controllati rispetto al piano di ispezione verificato, con dimensioni critiche, reportistica applicabile, identità di revisione e documentazione d’ordine esaminati prima del rilascio.
Imballa e Coordina la Consegna
I pezzi rilasciati vengono imballati per la spedizione e i dettagli di consegna vengono coordinati con il cliente, mantenendo la visibilità dello stato dell’ordine e della documentazione finale.
Come Ordinare Placchette Antiusura per Stampi con SUUXIANG
A controlled path from drawing review through approved production and inspection planning.
Invia il Tuo Pacchetto di Disegni
Fornisci disegni 2D, modelli 3D quando disponibili, materiale, quantità, dimensioni critiche, requisiti di superficie, esigenze di ispezione, target di consegna e contesto pertinente dei componenti di accoppiamento o dell’applicazione.
Revisione DFM e Preventivo
Conferma strategia dei datum, stack-up delle tolleranze, accesso alla lavorazione, sequenza di trattamento termico, esigenze di EDM o rettifica, approccio di ispezione, stato della revisione, ambito commerciale e ipotesi di preventivo prima dell’impegno.
Approva Campioni Quando Necessario
Per progetti che richiedono validazione, rivedi le prove del campione o del primo pezzo concordate rispetto al disegno, alle dimensioni critiche, alle priorità di superficie, ai requisiti di adattamento e al piano di ispezione prima del rilascio.
Rilascia Produzione Controllata
Procedi attraverso il percorso definito di lavorazione CNC, EDM, rettifica, montaggio e ispezione, con controllo della revisione e coordinamento della consegna mantenuti rispetto ai requisiti dell’ordine approvato.
Revisione della Documentazione di Qualità e Certificazione
Feedback del Cliente sulle Piastre di Usura Stampi
Riservato per una referenza cliente approvata che descrive la revisione del disegno, la pianificazione del processo, la documentazione di ispezione e un risultato di progetto verificato prima della pubblicazione.
Riservato per una referenza cliente approvata con quantità verificata, requisito dimensionale, dettaglio controllo revisioni e risultato di consegna o ispezione documentato.
Riservato per una referenza cliente approvata relativa a piastre di usura stampi, requisiti dei materiali, dimensioni critiche e un risultato di produzione specifico supportato da registrazioni di progetto.
FAQ sulle Piastre di Usura Stampi per la Preparazione RFQ
Practical answers for buyers preparing drawing-based mold wear plate inquiries.
Quali informazioni devo includere in un RFQ per piastre di usura stampi?
SUUXIANG può quotare piastre di usura stampi personalizzate senza un numero di parte standard?
Qual è il MOQ per le piastre di usura stampi personalizzate?
Posso ordinare un campione prima di avviare una produzione in quantità maggiore?
Quali tolleranze può garantire SUUXIANG sulle piastre antiusura stampo?
Quali materiali sono adatti per le piastre antiusura stampo?
Quali documenti di ispezione possono essere richiesti con un ordine?
Come vengono gestiti disegni, revisioni e proprietà intellettuale durante la preventivazione e la produzione?
La Guida Completa per l’Acquirente alle piastre antiusura stampo
Utilizza questo framework decisionale per specificare le piastre antiusura stampo, confrontare materiali e strategie di lubrificazione, valutare fornitori basati sul disegno, controllare costi e tempi di consegna ed evitare errori di adattamento, tolleranza e usura prematura.
1. Cosa sono le piastre antiusura stampo?
In mold and die work, a mold wear plate is a replaceable bearing-and-wear interface between moving members. It carries controlled sliding contact so the mating slide, lifter, cam, or guided assembly is supported and the intended sacrificial surface absorbs wear.nnA structural plate primarily carries mold-body stiffness or fastening load, whereas a mold wear plate establishes a defined sliding interface, contact area, and replacement path. It also differs from an abrasion liner, which protects equipment from bulk-material erosion rather than controlling positional motion between precision mating components.nnThe specification should begin with the motion or failure problem the plate must solve. State whether it guides travel, resists side load, protects a more costly component, stabilizes alignment, or reduces maintenance; then relate that function to drawing datums, mating surfaces, travel path, lubrication approach, and inspection priorities.
2. Come si sono evolute le piastre antiusura stampo
Le interfacce di usura acciaio su acciaio si sono tradizionalmente basate sulla lubrificazione applicata, collegando la condizione della superficie di contatto alla disciplina di manutenzione e agli intervalli di servizio. Con l’aggiunta di corsa e carichi laterali a guide, sollevatori e azioni a camme, le facce di contatto sostituibili sono diventate preferibili alla rilavorazione di un componente stampo più grande.nnLe pratiche standardizzate in pollici e metriche hanno reso le interfacce sostituibili più pratiche. Pertanto, i modelli dei fori, lo spessore, le posizioni dei riferimenti e il gioco di accoppiamento devono essere definiti nel documento di progettazione anziché essere considerati assunzioni di officina.nnIl bronzo di alluminio può fornire una superficie di contatto dissimile dove il comportamento di scorrimento e la compatibilità del materiale accoppiato richiedono una valutazione separata. Le configurazioni autolubrificanti con grafite possono ridurre la dipendenza dalla lubrificazione applicata di routine, ma il posizionamento della grafite deve corrispondere al percorso di scorrimento carico e non sostituisce il controllo di allineamento o gioco.
3. Tipi di piastre antiusura stampo
La geometria dovrebbe seguire il percorso di scorrimento e il percorso di forza prima della selezione del materiale o della finitura. Il disegno deve mostrare il componente accoppiato, il riferimento installato, la direzione di movimento, l’area di contatto e i vincoli di accesso per la manutenzione.
Piastre Piane e Rettangolari

Due facce piane sopportano carichi di scorrimento lineare su basi stampo, assiemi eiettori o guide semplici. La lunghezza, la larghezza, lo spessore della piastra, i fori di montaggio e le svasature determinano l’area di contatto e l’accesso per la sostituzione.nnUn’interfaccia rettangolare è adatta per movimenti rettilinei quando il carico rimane normale alla faccia di contatto. Specificare la faccia di lavoro, i bordi di scarico, la finitura della superficie di accoppiamento e le relazioni riferimento-foro.
Squadrette, Angolari e Talloni
Due squadrette o piastre laterali contrapposte vincolano il movimento laterale lungo una parete laterale guidata. Il gioco laterale, il metodo di precarico, la direzione di fissaggio e l’accesso alla lubrificazione influenzano il rischio di grippaggio.nnUna piastra angolare o a tallone resiste ai carichi di chiusura o di spinta laterale su un’interfaccia inclinata. Definire l’angolo, la lunghezza di contatto proiettata, la posizione di arresto e se si verifica un impatto prima della chiusura completa.
Piastre a Camme, Guidate e Personalizzate
Due facce di battuta a camme gestiscono il movimento dove una camma entra, si ferma o ritorna. Mostrare il percorso della camma, la posizione di sosta, la tempistica di contatto, la direzione della spinta e il gioco sui bordi consentito.nnUna piastra sagomata o a cambio rapido si adatta a contatti non rettangolari o sostituzioni di manutenzione pianificate. Fornire la geometria 3D di accoppiamento, le caratteristiche di allineamento, il metodo di estrazione, il riferimento di interscambiabilità e il modello di fori controllato per revisione.
4. Materiali per le guide di usura dello stampo
La scelta del materiale dipende dalla pressione di contatto, dalla velocità di corsa, dall’accesso alla lubrificazione e dalla superficie di accoppiamento. Acciaio per utensili, bronzo di alluminio e configurazioni con grafite devono essere valutati in base all’applicazione specifica, piuttosto che selezionati come opzioni predefinite e intercambiabili.
| Materiale | Punti di forza | Limitazioni | Applicazione tipica | Necessità di lubrificazione |
|---|---|---|---|---|
| Acciaio per utensili temprato | Elevata resistenza al carico | Rischio di grippaggio | Guide e slitte | Olio o grasso regolare |
| Acciaio pre-temprato | Lavorabile, stabile | Minore resistenza all’usura | Piastre per impieghi moderati | Olio o grasso regolare |
| Bronzo di alluminio | Anti-grippaggio, resistenza alla corrosione | Più tenero dell’acciaio | Slitte di accoppiamento con acciaio | Raccomandata |
| Bronzo con inserti di grafite | Lubrificazione intermittente | Usura del perno, costi maggiori | Guide a accesso limitato | Accesso esterno ridotto |
| Acciaio rivestito o carburo | Resistenza all’abrasione | Costo, finitura difficile | Duty severo verificato | Dipendente dall’applicazione |
Abbina la coppia scorrevole
L’acciaio per utensili temprato è ideale per guide acciaio su acciaio con elevato carico e buona lubrificazione, ma una durezza simile può causare grippaggio se l’apporto di olio viene a mancare. L’acciaio pre-temprato è più facile da lavorare e si adatta a piastre per impieghi moderati dove la tempra post-lavorazione non è desiderabile.
Usa il bronzo strategicamente
Il bronzo di alluminio offre una superficie di accoppiamento dissimile che aiuta a ridurre il grippaggio acciaio su acciaio e fornisce una buona resistenza alla corrosione. Il bronzo con inserti di grafite è indicato quando l’accesso al grasso è intermittente, sebbene gli inserti non sostituiscano il controllo del gioco, dell’allineamento o della contaminazione.
5. Opzioni piastra d’usura stampo personalizzata
Il disegno 2D dovrebbe convertire carico scorrevole, corsa, lubrificazione e vincoli di montaggio in requisiti di piastra producibili. SUUXIANG esamina questi input prima di selezionare un percorso di lavorazione CNC, elettroerosione, rettifica e ispezione.
Definire l’inviluppo funzionale

Lunghezza, larghezza, spessore totali, schemi di fori, svasature, caratteristiche di spine, tasche di scarico, raggi e smussi sui bordi devono essere quotati rispetto a datum identificati. Il disegno deve distinguere le facce di montaggio dalla faccia di scorrimento e indicare i percorsi utensile accessibili.
Specificare superficie e lubrificazione
La faccia di scorrimento deve indicare il suo requisito di finitura superficiale, la geometria della scanalatura dell’olio o la disposizione dei perni di grafite, piuttosto che basarsi su una descrizione visiva. I requisiti di trattamento termico e rivestimento necessitano di note sequenziali, poiché la finitura, il materiale di scarto per la rettifica e l’ispezione finale possono dipenderne.
Controllare interfacce ed evidenze
Le dimensioni critiche necessitano di tolleranze esplicite, riferimenti datum, controlli geometrici dove richiesto e un metodo di ispezione dichiarato. Componenti accoppiati corrispondenti devono essere forniti come disegni o modelli in modo che SUUXIANG possa esaminare gioco, schema di contatto, adattamento, marcatura, livello di revisione e aspettative di reportistica.
6. Dettagli critici di qualità e costruzione
Una piastra d’usura è accettata come parte di un sistema di scorrimento, non come un rettangolo isolato. La sua faccia di appoggio, le caratteristiche di montaggio e i dettagli di lubrificazione devono preservare la relazione prevista con la guida o la slitta accoppiata.
Geometria di appoggio
Planarità, parallelismo e spessore finito devono essere controllati dai datum funzionali identificati sul disegno. Una piastra incurvata o una variazione di spessore spostano il contatto verso un bordo, aumentando il carico locale e accelerando l’usura su entrambe le superfici accoppiate.
- Specificare la planarità sulla faccia di appoggio.
- Specificare il parallelismo rispetto al datum di montaggio.
- Definire la tolleranza dello spessore dopo la finitura.
Montaggio e bordi
La posizione del foro e la tolleranza posizionale devono fare riferimento allo stesso schema datum utilizzato dalla piastra dello stampo o dalla guida. Fori privi di bave, svasature e bordi evitano sedi errate, intrappolamento di detriti e interferenze durante l’assemblaggio o la corsa della slitta.
- Indicare il diametro del foro e la tolleranza posizionale.
- Definire la geometria del lamatura o svasatura.
- Richiedere la rimozione delle bave senza arrotondare i bordi di appoggio.
Lubrificazione e Verifica
Il trattamento termico può distorcere la geometria, quindi le tolleranze di rettifica, la tempistica dell’ispezione finale e i requisiti di durezza devono essere inclusi nel piano di processo. Per i tappi in grafite o le scanalature di lubrificazione, specificare schema, profondità, ritenzione ed esclusione dai bordi di appoggio critici; registrare i risultati misurati per revisione e metodo di ispezione.
- Ispezionare la geometria finale dopo il trattamento termico.
- Verificare che i tappi in grafite siano saldamente trattenuti.
- Identificare le attrezzature di misurazione e il formato del report.
7. Come scegliere un produttore
Tre documenti dovrebbero essere alla base della selezione del fornitore: disegno 2D controllato, modello 3D e scheda tecnica. Chiedere ai potenziali fornitori di identificare i riferimenti, le dimensioni critiche, le condizioni del materiale e il metodo di ispezione prima del preventivo.
Valutare la Revisione Tecnica
Una revisione del disegno dovrebbe produrre un piano annotato per l’accesso degli utensili, le tolleranze di rettifica, le caratteristiche EDM e la sequenza del trattamento termico. Un team competente segnala le tolleranze ambigue piuttosto che assumerle silenziosamente.
Verificare Registrazioni e Primi Articoli
Ogni lotto di materiale dovrebbe essere collegato all’ordine, al certificato del materiale, al registro del trattamento termico quando richiesto e al rapporto di ispezione finale. Richiedere un primo articolo o un pezzo campione prima di rilasciare un lotto di basso volume.
Testare la Disciplina della Comunicazione
Due test di risposta rivelano la disciplina del progetto: presentare una revisione controllata e una non conformità ipotetica. Confermare l’accettazione, il contenimento, il formato dell’azione correttiva, l’imballaggio serializzato e la protezione delle facce rettificate durante il trasporto.
8. Errori comuni con le piastre di usura per stampi
Due decisioni iniziali — l’abbinamento dei materiali e la lubrificazione — determinano spesso se una piastra funziona in modo fluido o si grippa. Una revisione completa del disegno dovrebbe esporre questi rischi prima che inizi la lavorazione.
Abbinamento errato di materiali e lubrificazione
Un singolo valore di durezza non è un metodo di selezione dei materiali: superfici di accoppiamento incompatibili possono gripparsi o usurarsi prematuramente. Specificare entrambi i materiali di contatto, la direzione del carico, il lubrificante o il design autolubrificante e l’accesso per la manutenzione.nnDue superfici che lavorano a secco possono bloccarsi anche quando ciascuna soddisfa il proprio requisito di durezza. Verificare il percorso di lubrificazione, il posizionamento delle scanalature e l’esposizione alla contaminazione con il progettista dello stampo.
Geometria e finitura non chiare
Un datum mancante può spostare una piastra rispetto alla sua slitta di accoppiamento, causando ritardi nell’assemblaggio o un contatto non uniforme. Definire i datum funzionali, i riferimenti di montaggio, le ipotesi di dilatazione termica e il gioco di assemblaggio.nnDue tolleranze non ispezionabili creano controversie anziché controllo. Collegare ogni tolleranza critica e requisito di finitura superficiale a un metodo di ispezione accessibile e a un datum di misurazione.
Approvazione senza prove del primo articolo
Una quotazione approvata non verifica l’interfaccia prodotta. Prima del rilascio, esaminare le dimensioni del primo articolo, le prove di materiale e trattamento termico quando specificato, i risultati superficiali e l’adattamento con i componenti di accoppiamento.nnDue stati di revisione non devono mai essere mescolati. Richiedere che la revisione del disegno, il piano di ispezione e il registro di accettazione corrispondano all’ordine di acquisto prima dell’approvazione della produzione.
9. Passaggi per avviare un programma di piastre
Un lancio controllato riduce il rischio che una piastra correttamente lavorata fallisca in una condizione di slitta non verificata. Iniziare con il movimento, la direzione del carico, l’area di contatto, l’ambiente del ciclo e il componente di accoppiamento, non con una descrizione da catalogo.
Definire la condizione di lavoro
Innanzitutto, documentare la corsa, il carico laterale, la geometria di contatto, la temperatura, l’accesso al lubrificante e il ciclo di lavoro previsto. Identificare il materiale di accoppiamento e le superfici di riferimento che governano l’adattamento.
Richiedi un Preventivo Controllato
Un disegno 2D rilasciato e un identificatore di revisione devono governare la richiesta di preventivo; allegare il modello 3D quando disponibile. Specificare quantità, materiale e trattamento termico, requisiti di superficie, dimensioni critiche, rapporti di ispezione, data target, contesto applicativo e destinazione di spedizione.
Chiudi il Ciclo Produttivo
Prima del rilascio, richiedere un feedback DFM sull’accesso agli utensili, sui requisiti di elettroerosione o rettifica e sul metodo di ispezione proposto. Allineare le ipotesi di preventivo, approvare la documentazione del materiale e il primo articolo, validare l’adattamento dell’utensile, quindi definire le revisioni per ordini ripetuti e le quantità di pezzi di ricambio.
10. Prezzi e Tempi di Consegna per Piastre Antiusura Stampo
Gli ordini di 1 pezzo solitamente comportano il costo di impostazione più elevato per piastra poiché la programmazione, il fissaggio e la verifica del primo pezzo sono distribuiti su pochi articoli. Tutti gli intervalli di prezzo e tempi di consegna indicati di seguito sono puramente illustrativi e forniscono una guida per la pianificazione in base al preventivo, non promesse di mercato o impegni di SUUXIANG.nn6 elementi rendono i preventivi comparabili: disegno 2D rilasciato e modello 3D, specifica del materiale e del trattamento termico, quantità, dimensioni critiche e datum, requisiti di superficie/grafite e necessità di consegna più rapporti di ispezione. L’impostazione, la dimensione del materiale grezzo, il trattamento termico, la lavorazione delle tasche in grafite, le tolleranze strette, l’ambito dell’ispezione e il trasporto possono modificare sia il costo che i tempi.
| Livello di ordine | Complessità / famiglia di materiali | Requisito di ispezione | Intervallo di tempo di consegna illustrativo | Fattore di prezzo relativo |
|---|---|---|---|---|
| 1–5 pezzi | Piastra in acciaio semplice | Controllo dimensionale | Dipende dal preventivo | Elevata quota di impostazione |
| 10–50 pezzi | Acciaio per utensili rettificato o bronzo | Rapporto sulle dimensioni critiche | Dipende dal preventivo | Materiale e rettifica |
| 50 pezzi | Bronzo con grafite o caratteristiche complesse di elettroerosione | Primo articolo più rapporto concordato | Dipende dal preventivo | Grafite, elettroerosione, ispezione |
Carica il tuo Disegno per Preventivo Piastre Antiusura Stampo
Includi file 2D e 3D, materiale, quantità, dimensioni critiche, necessità di ispezione e data di consegna target per la revisione ingegneristica.