
Rettifica di precisione superficiale per componenti basati su disegno
SUUXIANG analizza le dimensioni critiche, la strategia dei riferimenti, il materiale da asportare per la rettifica e i requisiti di ispezione prima di pianificare la rettifica di precisione superficiale per componenti personalizzati.
Componenti rappresentativi per la rettifica di precisione superficiale





Related Component Families and RFQ Options


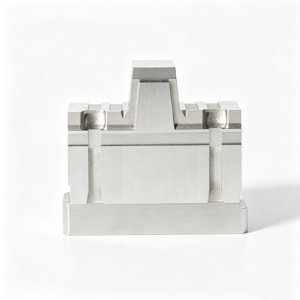



Perché la rettifica di precisione superficiale segue le dimensioni critiche
Le decisioni di rettifica sono definite dal disegno, dalla strategia dei riferimenti, dallo stato del materiale e dai requisiti di ispezione, non aggiunte come fase finale di finitura.
Pianificazione guidata dai riferimenti
Le dimensioni critiche sono collegate ai riferimenti funzionali prima della rettifica, aiutando ad allineare planarità, parallelismo e relazioni di posizionamento con il disegno.
Materiale da asportare controllato
Il materiale da asportare pianificato consente la lavorazione e il trattamento termico prima della rettifica di finitura, riducendo l’incertezza della distorsione e lasciando un taglio finale controllabile.
Sequenza del trattamento termico
Lo stato del materiale e la sequenza del trattamento termico vengono esaminati precocemente, in modo che il percorso di rettifica affronti il rischio di movimento prima che vengano definite le dimensioni finali.
Requisiti di finitura rivisti
I requisiti superficiali vengono valutati in base al contatto funzionale, alle condizioni di accoppiamento e all’accesso alla lavorazione per selezionare un approccio di rettifica di precisione superficiale appropriato.
Accesso e bloccaggio del pezzo
La geometria del pezzo, le caratteristiche di posizionamento e le esigenze di bloccaggio vengono considerate prima della produzione per proteggere i riferimenti e raggiungere le superfici rettificate richieste.
Ispezione pianificata in anticipo
Metodi di ispezione, esigenze di reportistica e caratteristiche critiche vengono identificati durante la revisione del disegno, supportando una verifica tracciabile rispetto ai requisiti dell’ordine concordati.
Famiglie di componenti e processi di precisione
Percorsi di processo guidati dal disegno per componenti critici per stampi, connettori, matrici e lavorati su misura, dalla revisione DFM alla documentazione di ispezione.

Servizi di lavorazione CNC
Lavorazioni CNC di precisione e servizi di lavorazione CNC per parti lavorate su misura basate su disegno, pianificate in base a materiale, dimensioni critiche, riferimenti, accesso utensili e necessità di ispezione prima di prendere impegni produttivi.
Upload a Drawing
Fresatura CNC
Servizi personalizzati di fresatura CNC per componenti prismatici e sagomati che richiedono relazioni controllate tra le caratteristiche, accesso alle tasche, tolleranze di lavorazione e un percorso di processo allineato al disegno.
Upload a Drawing
Tornitura CNC
Servizi di tornitura CNC di precisione per alberi, perni, boccole e caratteristiche rotazionali dove concentricità, diametri, spalle, filettature e relazioni di datum richiedono una chiara pianificazione delle ispezioni.
Upload a Drawing
Lavorazioni a 5 Assi
Lavorazioni CNC a 5 assi per superfici complesse e geometrie multifacciali, dove meno setup possono aiutare a controllare le relazioni posizionali, l’avvicinamento dell’utensile e le caratteristiche sensibili alle revisioni.
Upload a Drawing
Micro Lavorazioni e Lavorazioni Swiss
Lavorazioni Swiss e micro lavorazioni per componenti piccoli, sottili o dettagliati che richiedono una revisione pratica del comportamento del materiale, dell’accessibilità delle caratteristiche, della manipolazione e del metodo di ispezione.
Upload a Drawing
Elettroerosione a Filo e a Tuffo
Servizi di elettroerosione a filo e a tuffo per materiali temprati, geometrie interne fini, profili netti e caratteristiche difficili da lavorare. Strategia dell’elettrodo, percorso del filo, considerazioni sullo strato ricotto e requisiti di finitura vengono rivisti rispetto al disegno.
Upload a Drawing
Rettifica di Precisione
Rettifica di precisione di superfici e profili per planarità, parallelismo, controllo del profilo e requisiti di dimensione finale. Stock di rettifica, sequenza di trattamento termico, strategia di datum e criteri di ispezione devono essere definiti prima del rilascio.
Upload a Drawing
Inserti Nucleo e Cavità per Stampi
Inserti nucleo e cavità per stampi di precisione prodotti da dati di disegno e modello, con percorsi di lavorazione, EDM, rettifica e assemblaggio selezionati in base alla geometria di chiusura, alle superfici critiche e ai requisiti di assemblaggio dello stampo.
Upload a Drawing
Componenti Espulsori ed Espulsione
Perni espulsori, manicotti e componenti di espulsione realizzati per supportare un movimento e un adattamento affidabili dello stampo. I requisiti dovrebbero identificare i diametri di lavoro, le relazioni di gioco, la durezza, le condizioni superficiali e le parti accoppiate.
Upload a Drawing
Perni Nucleo, Componenti di Guida e Posizionamento
Perni nucleo, perni di guida e componenti di posizionamento per un allineamento controllato, la formazione del pezzo e un assemblaggio ripetibile dello stampo. La revisione si concentra sulle relazioni di datum, sulle aree di usura, sulla classe di adattamento, sul materiale e sui requisiti di trattamento termico.
Upload a Drawing
Slitte, Sollevatori, Ingranaggi e Accessori per Stampi
Slitte, sollevatori, ingranaggi e accessori per stampi realizzati come componenti configurabili per funzioni di movimento, ingranaggio e assemblaggio. Gli acquirenti dovrebbero fornire la geometria accoppiata, le esigenze di movimento o di gioco, le interfacce critiche e lo stato di revisione.
Upload a Drawing
Componenti per Stampi di Connettori
Componenti di precisione per stampi di connettori per applicazioni di stampaggio ad alta ripetibilità e passo fine. La pianificazione della produzione affronta la geometria dei perni, il dettaglio della cavità, l’accesso EDM, i requisiti di rettifica, le relazioni di accoppiamento e le priorità di ispezione.
Upload a Drawing
Componenti per Stampi di Tranciatura
Componenti di precisione per stampi di tranciatura per operazioni di formatura, taglio e guida, inclusi elementi guidati dal disegno che richiedono profili, gioco, condizioni del materiale e requisiti superficiali controllati.
Upload a Drawing
Attrezzature per Stampaggio a Iniezione, MIM, CIM e Sovrastampaggio
Lavorazioni di attrezzature e componenti associate allo stampaggio a iniezione, allo stampaggio a iniezione di metallo, allo stampaggio a iniezione di ceramica e al sovrastampaggio, valutate all’interno di un ambito di produzione verificato utilizzando la geometria del pezzo, il materiale, il processo e i requisiti di qualità.
Upload a Drawing
Materiali per Lavorazioni
I materiali per lavorazioni CNC sono selezionati dai requisiti del disegno approvato e dal contesto applicativo. Grado del materiale, condizione, esigenze di tracciabilità, lavorabilità e qualsiasi trattamento post-lavorazione devono essere confermati prima del preventivo.
Upload a Drawing
Finiture Superficiali e Trattamento Termico
I requisiti di finitura superficiale e trattamento termico sono pianificati tenendo conto del cambiamento dimensionale, del margine di rettifica, delle superfici funzionali e della sequenza di ispezione. Specificare il tipo di finitura, la condizione target e le dimensioni critiche interessate dal trattamento.
Upload a Drawing
Qualità, Metrologia e Documentazione
Ispezioni di precisione, metrologia e documentazione di qualità pianificate attorno a dimensioni critiche per la qualità, schemi di datum, metodi di misurazione e requisiti di reportistica del cliente. I registri finali devono corrispondere alla revisione dell’ordine e al piano di ispezione concordato.
Upload a Drawing
Prototipazione e Produzione a Basso Volume
Prototipazione rapida e produzione a basso volume per componenti basati su disegni che richiedono DFM rigoroso, controllo delle revisioni e un approccio di ispezione definito. Le richieste di preventivo devono includere quantità, materiale, priorità di qualità e data di consegna prevista.
Upload a DrawingMateriali Considerati per la Rettifica di Precisione delle Superfici

Acciai per Utensili
Comuni per anime di stampi, inserti cavità, punzoni e componenti soggetti a usura. La rettifica di precisione delle superfici supporta la planarità e la finitura controllate dopo il trattamento termico; grado, durezza, tolleranza di rettifica e datumi critici devono essere definiti nella richiesta di preventivo.

Acciai Inossidabili
Utilizzati dove la resistenza alla corrosione e le superfici funzionali stabili sono importanti, inclusi utensili e parti di macchine personalizzate. La rettifica può rifinire facce di contatto piane, ma la gestione del calore e le condizioni del materiale richiedono una revisione per proteggere i requisiti dimensionali e superficiali.

Acciai Legati
Spesso selezionati per componenti di stampi sottoposti a carico, elementi di guida e parti di macchine ingegnerizzate. Un percorso di rettifica può seguire la lavorazione meccanica e il trattamento termico, con tolleranze di lavorazione, rischio di distorsione e punti di ispezione pianificati attorno alle dimensioni critiche del disegno.

Gradi di Carburo
Considerati per punzoni, matrici e componenti di formatura ad alta usura dove la durezza è centrale per la vita utile. Il carburo richiede un abrasivo appropriato e una strategia di bloccaggio; la geometria delle caratteristiche, la condizione dei bordi e le esigenze di reportistica devono essere riviste prima del preventivo.

Leghe di Alluminio
Adatti per maschere leggere, utensili prototipo e componenti personalizzati che necessitano di facce di montaggio o accoppiamento piane. Poiché l’alluminio può caricare una mola, la finitura richiesta, la geometria, il metodo di bloccaggio e la quantità di produzione guidano la scelta del percorso.
Integrazione del Processo di Rettifica di Precisione delle Superfici


Taglio a Filo EDM
Il taglio a filo EDM può creare profili precisi, scanalature e geometrie interne dove l’accesso della fresa è limitato. Il suo percorso del filo, la relazione con i datum e lo stock rimanente vengono rivisti insieme ai successivi requisiti di rettifica e ispezione.

Dettagli Sinker EDM
Il Sinker EDM supporta cavità sagomate, caratteristiche interne affilate e geometrie che potrebbero non essere pratiche da fresare. La strategia dell’elettrodo, i requisiti superficiali e qualsiasi rettifica successiva vengono pianificati dal disegno.

Trattamento Termico
Quando viene specificato il trattamento termico, la tolleranza di lavorazione e la sequenza vengono considerate prima della produzione. La rettifica di precisione delle superfici può essere programmata in seguito per ripristinare le dimensioni critiche, la planarità e le superfici di riferimento dopo la modifica del materiale.

Assemblaggio e Ispezione
L’assemblaggio e l’ispezione verificano come le superfici rettificate si relazionano ai componenti di accoppiamento, ai datum e alle dimensioni critiche. Il metodo di ispezione, le esigenze di reportistica, lo stato di revisione e la documentazione finale sono allineati con il piano di progetto concordato.
Bloccaggio e Caratteristiche dei Componenti per la Rettifica di Precisione delle Superfici

Elementi di Posizionamento
Le sedi dei perni personalizzati, i fori di centraggio e le facce di riferimento aiutano a stabilire una posizione di assemblaggio ripetibile. Le loro dimensioni, accoppiamenti, relazioni con i datum e la sequenza di rettifica devono essere definiti in relazione al componente di accoppiamento piuttosto che selezionati come articoli standard.

Caratteristiche di Guida
Le facce di guida, le guide lineari e le superfici di contatto rettificate di precisione possono supportare movimenti controllati in stampi, attrezzature di connessione e matrici. La revisione del disegno dovrebbe confermare la direzione di movimento, le esigenze di lubrificazione, la condizione di durezza e le dimensioni che governano l’accoppiamento.

Interfacce Filettate
I fori filettati, le sedi filettate e le interfacce degli inserti possono essere pianificati in base all’accesso dell’utensile, alla lunghezza di innesto e alla condizione post-trattamento. Includere lo standard della filettatura, la classe di tolleranza, la profondità e qualsiasi requisito del componente di accoppiamento nella richiesta di preventivo (RFQ).

Caratteristiche di Montaggio
Le fresature per viti a testa svasata, i fori di passaggio, gli scarichi e le facce di montaggio possono essere integrati con un componente rettificato per supportare l’installazione. La loro posizione dovrebbe fare riferimento ai datum funzionali in modo che il fissaggio non distorca l’allineamento o oscuri l’accesso per l’ispezione.

Attrezzature Personalizzate
Le caratteristiche di attrezzature specifiche per il progetto possono supportare la lavorazione meccanica, l’elettroerosione, la rettifica o l’ispezione quando la geometria richiede un orientamento controllato. Condividere le restrizioni di manipolazione, le zone di bloccaggio e le superfici esposte critiche in modo che il percorso di produzione possa essere valutato in modo responsabile.
Chi siamo
SUUXIANG è l’unico marchio rivolto al pubblico di Dongguan SuuXiang Precision Mold Co., Ltd., fondata nel 2010 a Chang’an Town, Dongguan, Guangdong, Cina. Fondata e legalmente rappresentata da XiaoCheng Huang, aiutiamo i team internazionali a trasformare disegni, modelli e specifiche in parti CNC personalizzate ispezionate, componenti di stampi di precisione, attrezzature per connettori e componenti per stampi di tranciatura.
Il nostro lavoro porta lavorazione CNC, elettroerosione, rettifica di superfici di precisione, assemblaggio e ispezione in un percorso di produzione controllato. Prima della quotazione e degli impegni di produzione, esaminiamo le dimensioni critiche, i datum, i requisiti dei materiali e dei trattamenti termici, l’accesso alla lavorazione, il materiale per la rettifica, le aspettative di superficie e le prove di ispezione richieste per l’ordine.
Ciò che distingue SUUXIANG è il coordinamento disciplinato dalla revisione del disegno all’ispezione finale. Ci concentriamo su DFM, controllo delle revisioni, decisioni di processo chiare e comunicazione tracciabile piuttosto che su ampie dichiarazioni di capacità. Ogni RFQ viene valutato in base alla geometria effettiva, alle priorità di qualità, alla quantità, alle esigenze di consegna e all’ambito di produzione verificato.

Capacità di Rettifica di Superfici di Precisione, Spiegata
Revisione del Disegno Prima della Lavorazione
Ogni processo di rettifica di superfici di precisione inizia con il disegno, il modello 3D quando disponibile, i datum, le dimensioni critiche, i requisiti di superficie, la condizione del materiale e la quantità. SUUXIANG esamina l’accesso alla lavorazione e le aspettative di ispezione prima di confermare un percorso di processo proposto o un impegno di produzione.
- Identificare le caratteristiche critiche per la qualità e le relazioni dei datum
- Esaminare le tolleranze di planarità, parallelismo, spessore e richiami di superficie
- Segnalare la geometria che potrebbe limitare il bloccaggio o l'accesso della mola
- Allineare lo stato di revisione prima della quotazione

Pianificazione del Materiale di Rettifica
Il materiale di rettifica dovrebbe essere conservato intenzionalmente attraverso le lavorazioni precedenti e, ove applicabile, il trattamento termico. Lo spessore richiesto dipende dalla geometria, dalle condizioni del materiale, dal rischio di distorsione e dalle caratteristiche finali. SUUXIANG valuta la sequenza rispetto al disegno, anziché trattare la rettifica come una semplice finitura generica.
- Materiale di riserva sulle superfici che richiedono controllo finale
- Considerare la distorsione dopo il trattamento termico
- Proteggere le relazioni di datum durante la sequenza
- Confermare se la rettifica finale segue la lavorazione meccanica o l'EDM

Interfaccia EDM e Rettifica
Cavità complesse, caratteristiche strette e pezzi induriti possono richiedere un percorso coordinato da EDM a rettifica. La strategia dell’elettrodo, il percorso del filo, il materiale di finitura e le superfici di transizione devono essere esaminati insieme, in modo che l’operazione finale di rettifica di precisione supporti la geometria prevista e l’adattamento funzionale.
- Definire le caratteristiche EDM rispetto alle superfici di riferimento rettificabili
- Esaminare l'accesso del filo, le condizioni degli angoli e le necessità di scarico
- Pianificare il materiale di finitura nelle transizioni da EDM a rettifica
- Evitare ipotesi di percorso prima della revisione della geometria

L’Ispezione Corrisponde alla Funzione
La pianificazione dell’ispezione dovrebbe riflettere i rischi funzionali del pezzo, non solo una generica checklist dimensionale. SUUXIANG può discutere i metodi di misurazione, le esigenze di reportistica, l’impostazione dei datum e i requisiti di tracciabilità con la richiesta di preventivo (RFQ). La documentazione e le dichiarazioni di capacità vengono confermate rispetto alle prove attuali del progetto.
- Collegare i punti di ispezione alle dimensioni critiche del disegno
- Stabilire un approccio di misurazione basato sui datum
- Specificare il formato del report e le aspettative di campionamento
- Mantenere allineate le revisioni del disegno e i registri di ispezione

Rettifica di Precisione con Percorso di Processo Disciplinato
Confrontare la pianificazione guidata dal disegno e i controlli documentati con un tipico percorso di approvvigionamento u0022prima il preventivou0022.
← Swipe left or right to view →
Rettifica di superfici di precisione: dalla revisione del disegno alla consegna
Un flusso di lavoro controllato che allinea la pianificazione del processo, le dimensioni critiche, la strategia di rettifica e le prove di ispezione con i requisiti basati sul tuo disegno.
Revisione degli input della richiesta d’offerta
Revisioniamo disegno, modello, materiale, quantità, applicazione, obiettivo di consegna ed esigenze di rendicontazione, identificando le informazioni mancanti prima di prendere impegni di processo.
Definizione delle Caratteristiche Critiche
Il team conferma i riferimenti, le dimensioni critiche, le relazioni di tolleranza, l’accesso alla lavorazione, il materiale per rettifica, la sequenza di trattamento termico e qualsiasi strategia EDM necessaria.
Lavorazione e EDM
La lavorazione CNC e, ove opportuno, l’EDM a filo o per elettroerosione a tuffo definiscono la geometria del pezzo, preservando l’avanzamento pianificato per la successiva rettifica di precisione delle superfici.
Rettifica delle Superfici Funzionali
La rettifica è sequenziata attorno alle facce funzionali, ai requisiti di planarità, alle relazioni con i riferimenti e alle priorità delle superfici, con decisioni di processo abbinate alla revisione del disegno approvata.
Ispezione Secondo i Requisiti
L’ispezione segue il piano concordato per le caratteristiche critiche, utilizzando metodi di misurazione appropriati e preparando la documentazione specifica dell’ordine dove è stata richiesta.
Imballaggio e Coordinamento della Consegna
I pezzi completati sono protetti per la spedizione, con revisione, quantità e coordinamento della consegna mantenuti visibili in modo che i vostri team di ricevimento e qualità possano prepararsi.
Come Iniziare la Rettifica di Precisione delle Superfici con SUUXIANG
Provide the technical inputs early so the proposed route, inspection plan and delivery discussion reflect your actual part requirements.
Invia il Tuo Pacchetto di Disegni
Invia il disegno 2D e il modello 3D disponibile con materiale, quantità, contesto applicativo, requisiti di qualità e data di consegna prevista per una revisione iniziale informata.
Definizione dei Requisiti Critici
Identifica le dimensioni critiche, i riferimenti, i requisiti delle superfici, la sequenza di trattamento termico, il materiale per rettifica e le esigenze di reportistica di ispezione in modo che le domande di fattibilità produttiva possano essere affrontate prima del preventivo.
Revisione del Percorso Proposto
Discuti la sequenza pianificata di lavorazione CNC, EDM, rettifica di precisione delle superfici, assemblaggio e ispezione, inclusi l’accesso agli utensili, i percorsi del filo e i requisiti controllati per revisione pertinenti al disegno.
Conferma Produzione e Ispezione
Dopo l’allineamento dei requisiti, conferma il preventivo e i dettagli del progetto, quindi procedi con il campionamento o la produzione con la documentazione di ispezione abbinata al piano concordato.
Documentazione di Qualità per la Rettifica di Precisione delle Superfici
Politica di Pubblicazione del Feedback del Cliente
Il feedback del cliente viene pubblicato solo dopo che il cliente ha approvato il contesto del progetto, la revisione del disegno, le prove di ispezione e l’esito riportato.
Il feedback del cliente viene pubblicato solo dopo che il cliente ha approvato il materiale e il percorso di rettifica, le dimensioni critiche e la documentazione di ispezione.
Il feedback del cliente viene pubblicato solo dopo che il cliente ha approvato l’applicazione del componente, la quantità di produzione, il record di controllo revisione e l’esito della consegna.
FAQ sulla Rettifica di Precisione Superficiale per la Preparazione della Richiesta di Offerta (RFQ)
Practical answers for engineering, quality and sourcing teams preparing drawing-based grinding inquiries.
Quali informazioni mi servono per una richiesta di offerta (RFQ) di rettifica di precisione superficiale?
Come devo specificare l’abbondanza di rettifica prima del trattamento termico?
La rettifica di precisione superficiale può essere utilizzata dopo il trattamento termico?
Quali quantità può quotare SUUXIANG per lavori di rettifica?
Come pianificare i tempi di consegna per pezzi di rettifica di precisione?
Posso ordinare un campione prima di approvare una produzione più ampia?
Quali rapporti di ispezione posso richiedere con un ordine di rettifica?
Come vengono gestiti pagamento, spedizione e proprietà intellettuale per una richiesta di preventivo internazionale?
La Guida Completa per l’Acquirente alla rettifica di precisione
Utilizzare questo framework decisionale per definire i requisiti funzionali, confrontare i fornitori di rettifica di precisione, valutare i controlli di processo ed evitare errori nella richiesta di preventivo che creano ritardi, rilavorazioni o pezzi che non soddisfano i requisiti critici di adattamento e finitura.
1. Cos’è la rettifica di precisione?
Precision surface grinding uses a rotating abrasive wheel in controlled passes to remove small amounts of material from a defined face. It is specified when flatness, parallelism, finished thickness, or a functional surface texture must be held relative to drawing datums.nnAfter CNC machining, grinding commonly removes reserved stock from mold inserts, guide faces, connector-tooling details, and stamping-die components. After heat treatment, it can restore a critical face affected by distortion, provided the drawing identifies the datum scheme, hardness condition, required stock, and inspection method.nnThree process choices clarify the need: milling is usually suitable when its achievable geometry and finish meet the functional requirement; grinding is selected for finish-critical planar faces and controlled final size. Lapping is reserved for exceptionally fine flatness or finish requirements, while polishing improves appearance or local texture but does not by itself establish controlled thickness or parallelism.
2. Come si è evoluta la rettifica di precisione
1. Le rettificatrici manuali alternative lasciavano l’avanzamento, l’avanzamento trasversale, lo scarico della scintilla e la condizionatura della mola in gran parte nelle mani dell’operatore. Questo rendeva la configurazione esperta decisiva: il bloccaggio magnetico, la condizione della mola, l’erogazione del refrigerante e un margine appropriato al percorso di trattamento termico precedente governano ancora il risultato.nn2. Le trasmissioni idrauliche del piano rendevano la velocità di corsa e l’inversione più costanti, migliorando la ripetibilità su lavori piatti ricorrenti. Non eliminavano la necessità di stabilire riferimenti (datum), proteggere i pezzi sottili dalla deformazione o registrare il percorso di processo effettivo quando le dimensioni critiche di un disegno richiedono un’ispezione tracciabile.nn3. Il controllo CNC ha esteso la ripetibilità attraverso passate programmate, compensazione e configurazioni riutilizzabili, che possono ridurre il rischio di configurazione per ordini ripetuti di piccole serie. La misurazione in-process e i controlli finali documentati aggiungono un feedback utile, ma gli acquirenti dovrebbero confermare il metodo di misurazione, il requisito di reporting e il programma o il piano di configurazione controllato dalla revisione durante la revisione del disegno, piuttosto che presumere che l’attrezzatura da sola determini la capacità.
3. Tipi di rettifica di precisione
Cinque famiglie di processi coprono la maggior parte delle discussioni sulla rettifica di precisione di superfici piane, circolari e sagomate. Il disegno dovrebbe identificare la faccia finita, il riferimento (datum), la quantità e qualsiasi caratteristica che limiti il bloccaggio o l’accesso della mola.
| Approccio | Geometria Idonea | Compromesso e Bloccaggio | Domanda sul Disegno |
|---|---|---|---|
| Periferica a mandrino orizzontale | Piani lunghi, inserti, guide | Movimento alternativo flessibile; morsa magnetica o dima | Quali superfici richiedono parallelismo? |
| Piano verticale | Ampi piani | Maggiore asportazione; il supporto del piano è importante | La planarità e il pattern superficiale sono critici? |
| Tavola a movimento alternativo | Pezzi lunghi o di dimensioni miste | Flessibile nel setup; minore produttività ripetitiva | Qual è la lunghezza e la quantità del pezzo? |
| Tavola rotante | Piani circolari o compatti | Lavoro ripetitivo produttivo; è necessaria una localizzazione concentrica | Quale diametro è il riferimento di localizzazione? |
| Profilo/forma | Scalini, raggi, contorni | La ravvivatura della mola aggiunge tempo di setup; una localizzazione sicura è essenziale | Quali tolleranze di profilo e sottosquadri sono richiesti? |
Abbina la Geometria al Processo
Le placche e gli inserti piatti di solito si adattano alla rettifica periferica; le facce anulari e i pezzi tondi stabili possono favorire il lavoro frontale o rotativo.nnLa rettifica di profili e forme si adatta a spalle, raggi e bordi sagomati quando un percorso di mola standard non può generare la caratteristica.
Conferma il Bloccaggio Tempestivamente
I mandrini magnetici richiedono un pezzo in lavorazione magnetico e adeguatamente supportato; le sezioni sottili possono richiedere maschere, paralleli o supporti sacrificali.nnPezzi non magnetici, temprati o irregolari richiedono al fornitore di confermare l’accesso al bloccaggio prima di selezionare un percorso.
Poni Domande sul Disegno
Le domande critiche includono quale faccia sia il riferimento (datum), dove rimane il materiale dopo il trattamento termico e se il parallelismo si applica all’intera area.nnIl volume, i segni di testimonianza ammessi, la condizione del bordo e il metodo di ispezione determinano se la produttività o la flessibilità di configurazione hanno la priorità.
4. Materiali per la rettifica di precisione
Acciaio temprato, acciaio per utensili e acciaio inossidabile sono candidati comuni per la rettifica di precisione; la fattibilità dipende dalla planarità richiesta dal disegno, dal materiale da asportare e dai limiti termici. Xometry elenca metalli e plastiche che possono essere rettificati e sottolinea il ruolo del refrigerante nel controllo del calore: https://www.xometry.com/capabilities/surface-grinding.
| Materiale | Considerazione primaria | Focus dell’ispezione |
|---|---|---|
| Acciaio temprato | Calore e usura della mola | Bruciature, planarità |
| Acciaio inossidabile | Risposta termica | Distorsione, finitura |
| Acciaio per utensili | Durezza e materiale grezzo | Datum, dimensione |
| Acciaio dolce | Rischio sbavature | Bordi, magnetismo |
| Ghisa | Polvere abrasiva | Planarità, pulizia |
| Alluminio o ottone | Caricamento mola | Sbiadimento, sbavature |
| Titanio o plastiche | Sensibilità al calore | Dimensione post-raffreddamento |
Comportamento del calore e della mola
Gli acciai per utensili e gli acciai temprati resistono al taglio, quindi la selezione della mola, la ravvivatura, il materiale da asportare e i passaggi controllati richiedono un’analisi prima di definire la finitura.nnL’alluminio e l’ottone possono intasare una mola e sviluppare bave o bordi lappati; è necessario concordare un’asportazione leggera e una strategia di raffreddamento basata sui risultati delle prove.
Bloccaggio e ispezione del pezzo
L’acciaio dolce magnetico, la ghisa e molti acciai per utensili si prestano al bloccaggio magnetico, ma il magnetismo residuo e l’accesso al riferimento dovrebbero essere considerati durante l’ispezione.nnIl titanio trattiene il calore, mentre le plastiche tecniche possono ammorbidirsi o deformarsi; utilizzare prove di processo condizionate e ispezionare dopo la stabilizzazione termica.
5. Finitura Superficiale e Opzioni delle Caratteristiche
Una specifica superficiale dovrebbe definire il risultato funzionale, non solo una finitura visivamente attraente. Per la rettifica di precisione delle superfici, la rugosità, la direzione di rettifica, i bordi e le relazioni tra le caratteristiche devono essere collegati all’applicazione del pezzo e al metodo di ispezione.
| Risultato Richiesto | Indicazione sul Disegno | Nota di Processo |
|---|---|---|
| Rettifica direzionale | Ra e direzione di posa | Specificare la direzione di movimento funzionale |
| Spessore accoppiato | Piani di riferimento e tolleranza | Ispezionare come relazione accoppiata |
| Preparazione del rivestimento | Texture e aree mascherate | Non sostituire la lucidatura estetica |
Specificare la Rugosità Funzionale
Ra 0,8 µm e Ra 0,2 µm descrivono diversi obiettivi di rugosità, ma nessuno dei due da solo definisce la planarità, il parallelismo o il comportamento del contatto. Indicare il parametro richiesto, il cutoff quando pertinente, la posizione di misurazione ed eventuali segni di rettifica proibiti.
- Identificare la funzione di tenuta, scorrimento, accoppiamento o rivestimento
- Indicare se l’aspetto è critico per l’accettazione
- Evitare di accettare una finitura al tatto o tramite fotografia
Controllare le Caratteristiche dai Datum
Due facce accoppiate richiedono uno schema di datum quando lo spessore, il parallelismo o l’altezza del gradino governano l’assemblaggio. Posizionare scanalature, profili e smussi dai datum funzionali; le dimensioni nominali senza riferimenti di datum possono lasciare ambigua l’intenzione di ispezione.
- Indicare larghezza, profondità e condizione degli angoli della scanalatura
- Definire la dimensione dello smusso del bordo o la sbavatura massima
- Specificare l’identificazione del set accoppiato quando le parti si abbinano
Scegli la Finitura
La rettifica post-trattamento termico viene comunemente scelta quando le dimensioni indurite necessitano di un controllo finale; lasciare uno stock di rettifica adeguato e confermare il rischio di distorsione durante la revisione del disegno. La lucidatura migliora l’aspetto, la lappatura mira a una planarità o un contatto eccezionali, e la preparazione del rivestimento potrebbe richiedere una texture specificata piuttosto che una superficie lucida.
6. Controlli di Qualità nella rettifica di precisione
Il controllo qualità inizia prima del primo passaggio: il disegno deve identificare i piani di riferimento funzionali, le relazioni critiche, i requisiti di superficie e le prove di ispezione richieste per il rilascio.
Setup e Bloccaggio del Pezzo
Un piano di riferimento primario definito dovrebbe governare il setup e la misurazione. Il bloccaggio magnetico, i fissaggi o i paralleli devono supportare il pezzo senza piegarlo; un supporto inadeguato può creare conicità, distorsione o movimento di stress residuo dopo il rilascio.
Stabilità del Processo
La specifica della mola, la fresatura recente, lo stock di rettifica controllato e il refrigerante pulito determinano il comportamento di taglio. Il calore eccessivo può causare bruciature o danni metallurgici, mentre lo sbilanciamento della mola, il caricamento o una scarsa fresatura possono lasciare vibrazioni e rugosità incoerente.
Prove di Ispezione
La planarità, il parallelismo, lo spessore e la rugosità devono essere misurati rispetto ai piani di riferimento dichiarati utilizzando un metodo concordato. Chiedere se i risultati utilizzano una piastra di riscontro e un comparatore, un micrometro, un calibro a corsoio o un profilometro, e richiedere registrazioni tracciabili collegate alla revisione del disegno, all’identificazione del pezzo e al piano di campionamento.
7. Scelta di un Fornitore di rettifica di precisione
Un unico fornitore dovrebbe convertire il disegno 2D, il modello 3D e le indicazioni CTQ in un percorso documentato prima di quotare la rettifica di precisione. Confrontare le prove specifiche del progetto, non una dichiarazione di tolleranza generica.
| Prove | Chiedi | Perché è importante |
|---|---|---|
| Percorso di rettifica | Piano di tolleranza, mola e attrezzatura | Accesso e stabilità dei test |
| Metrologia | Report di ispezione del campione | Test di verifica basata su riferimenti |
| Controllo delle modifiche | Registro delle revisioni e percorso di approvazione | Garantisce la coerenza degli ordini ripetuti |
Revisione del Percorso di Fabbricazione
Una revisione del disegno 2D dovrebbe identificare i piani di riferimento, lo stock di rettifica, la sequenza di trattamento termico, l’accesso alla mola e il bloccaggio magnetico o con fissaggio. Chiedere come cambia il percorso per un prototipo, un inserto di connettore o un componente di stampo indurito.
- Dimensioni CTQ e metodo di ispezione
- Prove di materiale e durezza
- Passaggio da EDM a rettifica
- Supporto del pezzo e rischio di distorsione
Verifica dei controlli sul primo articolo
Un primo articolo dovrebbe collegare i risultati misurati alla revisione rilasciata, agli strumenti e al formato di report concordato. Per produzioni ripetute a basso volume, richiedere note di impostazione conservate, cronologia delle revisioni e un punto di approvazione definito prima della spedizione.
- Report di campionamento rispetto ai riferimenti del disegno
- Stato di calibrazione degli strumenti
- Piano di ispezione controllato per revisione
Valutare la disciplina di consegna
Un piano di spedizione dovrebbe definire la protezione del pezzo, l’etichettatura, la verifica della quantità e l’inclusione dei documenti. SUUXIANG dovrebbe confermare la fattibilità dalle prove di progetto attuali anziché promettere capacità, durezza o tempi di consegna non supportati.
- Superfici di terra protette
- Identificazione del pezzo e della revisione
- Notifica chiara delle modifiche
8. Errori comuni degli acquirenti da evitare
Otto errori ricorrenti nelle richieste di preventivo causano cicli di revisione evitabili, rischio di rilavorazione o preventivi che non possono essere confrontati equamente. Risolveteli sul disegno rilasciato e includete il contesto di produzione prima di pianificare la rettifica di precisione delle superfici.
Definire riferimenti e tolleranze
Due o più dimensioni possono essere in conflitto quando i loro riferimenti di base differiscono. Identificare i riferimenti funzionali, le dimensioni critiche per la qualità (CTQ) e se un requisito di limite, profilo, planarità o parallelismo controlla ciascuna caratteristica.
- Allegare la revisione 2D e il modello 3D più recenti
- Marcare i riferimenti di ispezione e le direzioni di accoppiamento
- Evidenziare le dimensioni che richiedono report di misurazione
Indica il materiale e la sequenza
0,1 mm di materiale grezzo possono essere insufficienti o eccessivi a seconda della distorsione, del trattamento termico e dell’accesso alle caratteristiche. Indica la condizione pre-rettifica, la sequenza del trattamento termico, la durezza desiderata e il sovrametallo di rettifica su ogni superficie finita.
Rendi funzionali le indicazioni di finitura
La sola rugosità superficiale (Ra) non definisce direzione, copertura o segni di rettifica ammissibili. Specifica la superficie richiesta, il parametro di rugosità, la direzione della lavorazione quando funzionale e se l’aspetto estetico è critico per l’accettazione.
- Nomina le superfici tramite indicazioni sul disegno
- Indica la funzione di tenuta, scorrimento o estetica
- Fornisci campioni approvati quando l’aspetto è importante
Fornisci il contesto di assemblaggio
Una faccia rettificata potrebbe essere inaccessibile a causa di spallamenti, pareti sottili, fori, morsetti o limiti di bloccaggio magnetico. Fornisci i disegni delle parti accoppiate, i requisiti di gioco, la direzione del carico e le aree di scarico ammesse prima di rilasciare il percorso di processo.
Confronta le prove, non il prezzo
Un prezzo unitario esclude il costo di ispezioni mancanti, controllo revisioni o percorsi inadatti. Confronta i preventivi sulla base dello stesso materiale, sequenza, piano di ispezione, requisito di consegna e eccezioni documentate.
- Richiedi le ipotesi e le esclusioni dichiarate
- Confronta i deliverable di ispezione e tracciabilità
- Rivedi le deviazioni tecniche prima dell’ordine di acquisto
9. Dalla revisione del disegno al primo articolo
Una revisione controllata è il punto di partenza per un lancio affidabile. Prima che inizi la rettifica di precisione delle superfici, SUUXIANG dovrebbe allineare il disegno, il modello, le caratteristiche funzionali, la condizione del materiale e le prove di accettazione con l’acquirente.
Controlla il pacchetto tecnico
I disegni 2D con revisione controllata stabiliscono dimensioni, tolleranze, GDu0026T, indicazioni di finitura e stato delle modifiche. Un modello 3D dovrebbe accompagnarli quando la geometria, l’accesso all’utensile o le relazioni di accoppiamento necessitano di chiarimenti.
- Identifica le facce e le dimensioni critiche per la funzione
- Indica materiale, durezza e condizione del trattamento termico
- Fornisci quantità, applicazione e data target
Concorda i riferimenti e le prove
I riferimenti nominati determinano come verranno valutate planarità, parallelismo, spessore e posizione delle caratteristiche. Il piano di ispezione dovrebbe definire i metodi di misurazione, le aspettative di campionamento, il formato del rapporto e qualsiasi tracciabilità richiesta prima dell’approvazione del preventivo.
- Marca le caratteristiche critiche per l’ispezione
- Conferma il materiale grezzo e la sequenza di processo
- Chiarisci i criteri di accettazione del primo articolo
Rivedi il primo articolo
Un primo articolo approvato fornisce il punto di controllo pratico prima del rilascio della produzione ripetuta. Rivedi i risultati misurati, la condizione della superficie, la documentazione del materiale quando specificato, le deviazioni e lo stato della revisione rispetto al piano di accettazione concordato.
- Approva o documenta le azioni correttive
- Blocca la revisione del disegno rilasciata
- Riporta i requisiti di ispezione negli ordini ripetuti
10. Fattori di prezzo per la rettifica di precisione
1 La preparazione può superare il tempo di taglio su un singolo pezzo di rettifica di precisione. La scelta e la preparazione della mola, il fissaggio magnetico o personalizzato, le condizioni del materiale, la rimozione del materiale, le dimensioni e la geometria del pezzo determinano il percorso.nnI requisiti a livello di 0,01 mm dovrebbero essere valutati rispetto alla strategia di riferimento, alla finitura richiesta, ai controlli di parallelismo o planarità e al materiale da asportare per la rettifica. Materiali temprati, superfici interrotte, sezioni sottili, pezzi non magnetici e fissaggi difficili possono aggiungere passaggi, manipolazioni o attrezzature dedicate.nn2 Le decisioni di ispezione influenzano materialmente il costo totale: i controlli dimensionali di base differiscono dalla misurazione documentata del primo articolo, dalla tracciabilità e dall’ispezione ripetuta. Il lavoro secondario — coordinamento del trattamento termico, EDM, sbavatura, rivestimento, montaggio o imballaggio — deve essere definito; SUUXIANG necessita di una revisione del disegno per un preventivo specifico del progetto.
| Quantità rappresentativa | Principali fattori di costo | Effetto tipico del tempo di consegna |
|---|---|---|
| 1–5 pezzi | Preparazione, progettazione attrezzature, pianificazione ispezione | La preparazione è dominante |
| 6–50 pezzi | Fissaggio ripetibile, tempo ciclo, reportistica | Migliora con una preparazione stabile |
| 51 pezzi | Lotti, usura mola, controllo in processo | Dipende dalla capacità verificata |
Carica il tuo disegno per la revisione della rettifica di precisione
Includi materiale, trattamento termico, quantità, dimensioni critiche, requisiti di ispezione e obiettivo di consegna in modo che SUUXIANG possa valutare un percorso di processo adeguato.