
図面に基づいた金型摩耗プレート製作
SUUXIANGは、重要寸法を確認し、CNC、EDM、研削加工を計画し、お客様の確認済み要件に従って金型摩耗プレートを検査します。
代表的な金型摩耗プレートの構成例


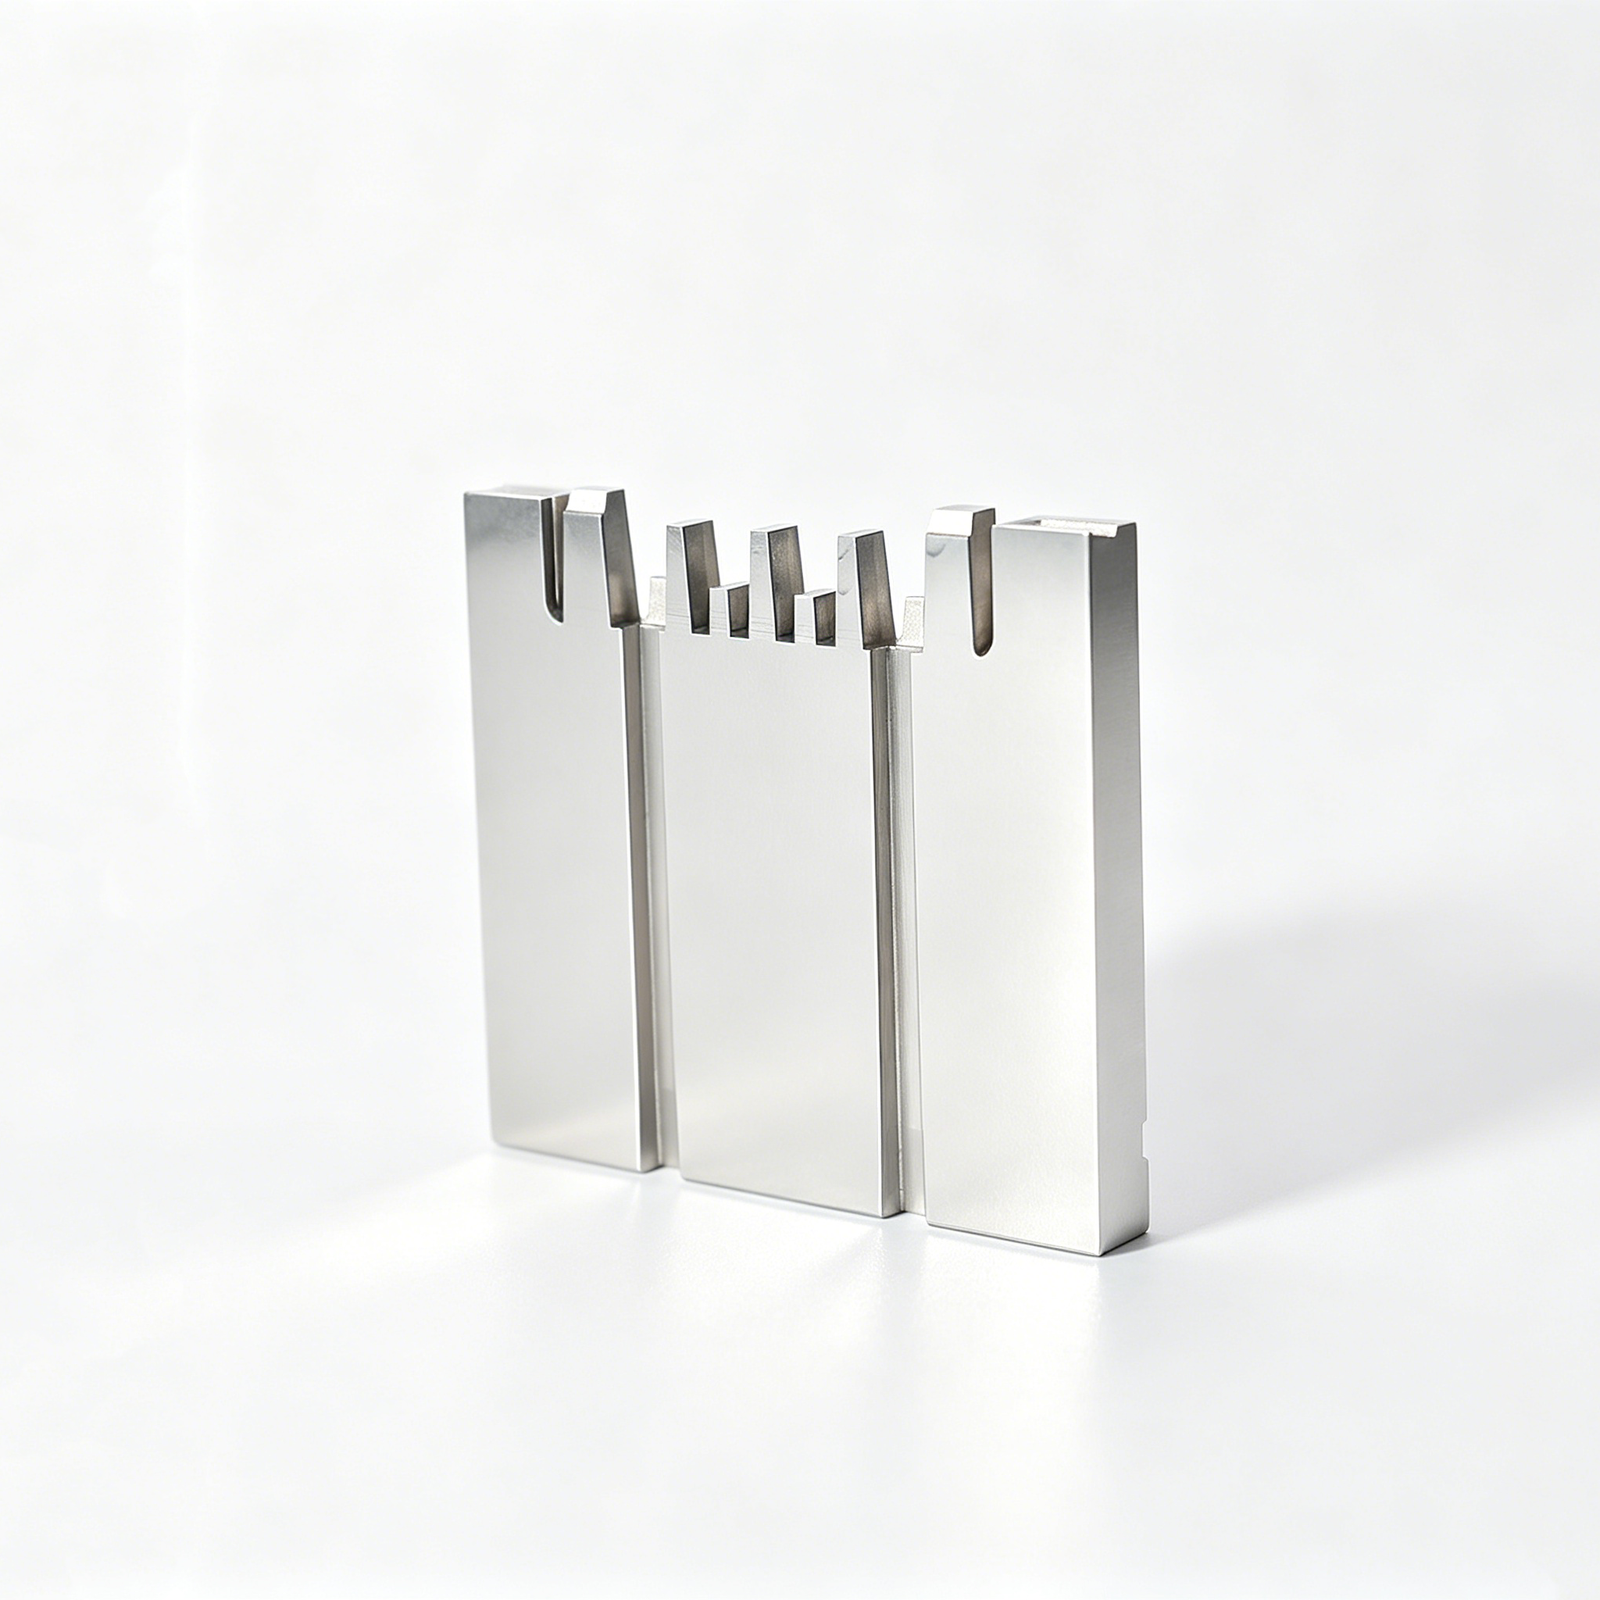
Related Mold Wear Plate Components and RFQ







エンジニアリングチームが金型摩耗プレートにSUUXIANGを選ぶ理由
生産コミットメントの前に、加工性、重要寸法、仕上げの連携、検査証拠に焦点を当てた図面主導のワークフロー。
見積もり前のDFM(製造容易性検討)
提案ルートをお客様の要件と整合させる前に、図面の明確さ、工具アクセス、基準戦略、製造リスクを確認します。
重要寸法の優先順位付け
品質に不可欠な特徴を早期に特定し、加工、EDM、研削、検査計画が性能を左右する寸法に従うようにします。
プロセスルートの連携
u003ca href=u0022/cnc-machining-services/u0022u003eCNC加工u003c/au003e、ワイヤーまたは型彫り放電加工、精密研削、組立は、孤立したプロセスではなく、連携した工程として計画されます。
検査計画の整合
最終検査書類が作成される前に、測定方法、報告要件、表面優先順位、許容基準を図面と照合して明確にします。
改訂状況の可視化
図面の改訂、製造に関する質問、納期調整は、プロジェクト全体を通して可視化され、管理された意思決定と追跡可能なコミュニケーションをサポートします。
金型摩耗プレートおよび精密部品ファミリー
生産前に、重要寸法、摩耗条件、ドキュメント要件が定義された、設定可能な金型・工具部品のための図面駆動型加工、EDM、研削、検査。

CNC加工サービス
図面ベースの摩耗プレートおよび関連部品のための精密CNC加工サービス。生産リリース前に、材料状態、重要寸法、基準参照、工具アクセス、検査要件を中心に計画されます。
Upload a Drawing
CNCフライス加工
プレート、ポケット、皿穴、オイル溝、位置決め機能、取り付けパターン用のカスタムCNCフライス加工サービス。図面と嵌合条件に対して、加工アクセス、クランプ戦略、平面度ニーズ、仕上げ代を確認します。
Upload a Drawing
CNC旋盤加工
ブッシュ、カラー、スリーブ、ピン、スペーサーなどの回転金型・工具部品用の精密CNC旋盤加工サービス。直径関係、同心度、肩位置、材料状態、二次加工の必要性は、RFQで定義する必要があります。
Upload a Drawing
5軸加工
5軸CNC加工は、部品設計が要求する場合、より少ない段取りで複雑な輪郭、角度のある特徴、深いアクセス要件、複数面ジオメトリに対応します。実現可能性は、工具のリーチ、クランプ、基準戦略、材料、および重要な公差位置に依存します。
Upload a Drawing
スイス式&マイクロ加工
スイス式加工およびマイクロ加工は、小径ピン、シャフト、スリーブ、コンタクト、および微細な旋削加工に対応します。図面レビューでは、脆弱なジオメトリ、振れ要件、エッジ状態、検査方法、材料、および必要な生産数量を特定する必要があります。
Upload a Drawing
ワイヤー&シンカー放電加工
ワイヤーEDMおよびシンカーEDMサービスは、硬化材料、鋭利な内部ジオメトリ、狭いスロット、詳細なプロファイル、および従来の切削ではアクセスできない特徴に対応します。プロセス計画では、ワイヤーパスまたは電極戦略、仕上げ要件、再キャスト層の考慮事項、および検査ポイントを検討します。
Upload a Drawing
精密研削
平坦度、平行度、寸法管理、プロファイル精度、または表面状態が重要な場合、精密表面およびプロファイル研削が使用されます。研削代、熱処理シーケンス、基準面、および測定方法は、加工開始前に合意する必要があります。
Upload a Drawing
金型コア&キャビティインサート
精密金型コアおよびキャビティインサートは、制御されたパーティングジオメトリ、キャビティ詳細、冷却関連の特徴、および嵌合関係を必要とする成形用途のために、顧客図面から製造されます。材料、熱処理、EDM要件、仕上げ範囲、および検査優先順位は、プロジェクトごとにレビューされます。
Upload a Drawing
エジェクター&エジェクションコンポーネント
エジェクターピン、スリーブ、およびエジェクションコンポーネントは、金型内のジオメトリ、フィット、摩耗暴露、および動きを中心に構成可能です。レビューのために、作動径、ガイド関係、硬度または処理要件、表面状態、および嵌合コンポーネントの寸法を定義してください。
Upload a Drawing
コアピン、ガイド&ロケーティングコンポーネント
コアピン、ガイドピン、およびロケーティングコンポーネントは、金型の整合性、特徴形成、および繰り返し可能な組み立てを制御する、図面で定義されたインターフェースに合わせて製造されます。重要な直径、嵌合長さ、同心度、材料、処理シーケンス、および検査要件が、プロセスルートをガイドします。
Upload a Drawing
スライド、リフター、ゲート&金型アクセサリー
金型スライド、リフター、ゲート、およびアクセサリーは、孤立した形状ではなく、相互作用するコンポーネントとして計画されます。SUUXIANGは、移動または嵌合面、クリアランス、摩耗領域、潤滑 provision、加工アクセス、EDMニーズ、および組み立て関連の重要な寸法をレビューします。
Upload a Drawing
コネクタ金型コンポーネント
精密コネクタ金型コンポーネントは、ファインピッチ、マルチキャビティ、および高繰り返し精度のコネクタ tooling 要件をサポートします。製造レビューは、マイクロフィーチャー、ピンとキャビティの関係、基準制御、摩耗領域、材料状態、EDM戦略、および検査証拠に焦点を当てます。
Upload a Drawing
プレス金型コンポーネント
精密プレス金型コンポーネントには、供給された図面に合わせて製造されたパンチ、ダイ、インサート、ガイド、プレート、および成形関連部品が含まれる場合があります。材料、硬度、クリアランス関係、エッジ状態、研削代、および摩耗関連の表面は、プロジェクト固有のレビューが必要です。
Upload a Drawing
射出、MIM、CIM&オーバーモールド tooling
射出、MIM、CIM、およびオーバーモールド tooling コンポーネントは、要件が検証済みの生産範囲内にある場合にサポートされます。図面は、成形材料、パーティングおよびシャットオフ条件、インサートインターフェース、重要な特徴、処理要件、およびコンポーネントレベルの検査期待を明確にする必要があります。
Upload a Drawing
加工材料
CNC加工材料は、図面、用途、摩耗条件、処理シーケンス、腐食暴露、および加工性に対して選択されます。RFQには、必要なグレードまたは承認された代替品、材料の状態、トレーサビリティのニーズ、および顧客指定の認証要件を記載してください。
Upload a Drawing
表面仕上げ&熱処理
表面仕上げと熱処理は、機能面、耐摩耗性、腐食の考慮事項、寸法変化、および後処理の研削またはEDMのニーズに合わせて調整されます。必要な仕上げ、コーティングまたは処理、表面粗さ、マスキングのニーズ、および検証の期待を指定してください。
Upload a Drawing
品質、計測&ドキュメンテーション
精密検査、計測、および品質ドキュメンテーションは、図面および合意された検査計画に沿って行われます。生産前に、品質に不可欠な寸法、基準スキーム、サンプリングまたは全数検査の期待、レポート形式、材料ドキュメンテーション、改訂レベル、およびトレーサビリティ要件を特定してください。
Upload a Drawing
プロトタイピング&少量生産
ラピッドプロトタイピングおよび少量生産は、図面ベースの評価、交換部品、パイロット tooling、および管理された生産数量をサポートします。効果的なRFQには、現在の図面およびモデル、材料、数量、重要な寸法、品質ドキュメンテーション、改訂ステータス、および目標納期が含まれます。
Upload a Drawing金型摩耗板およびガイド部品用材料

予硬化工具鋼
一般的な金型摩耗板、ガイド面、サポート部品に適しており、安定した加工と適度な耐摩耗性が求められる場合に実用的な選択肢です。供給される硬度、表面仕上げ、および加工後の応力緩和の要件を確認してください。

熱間工具鋼
繰り返し温度サイクルにさらされる金型など、強度と熱安定性が重要な過酷な摺動部品に適しています。熱処理シーケンス、研削代、EDM戦略は、最終寸法を確定する前に定義する必要があります。

冷間工具鋼
硬度を高めることで耐摩耗性を向上できる、摩耗の激しいガイドおよびダイ接触用途に使用されます。硬度が高い状態では、加工代、ワイヤーEDM計画、および重要な摺動面の制御された仕上げに注意が必要です。


アルミニウム青銅
鋼製の相手部品との良好な焼き付き防止特性が求められる摺動インターフェース向けの軸受指向の選択肢です。グレード選択、潤滑方法、ポケットまたは溝の詳細、および嵌合クリアランスは、アプリケーション図面から評価する必要があります。
金型摩耗板:プロセスルート

CNCミーリング
CNCミーリングにより、承認された図面からプレートの輪郭、ポケット、穴パターン、基準面が作成されます。下流の仕上げをサポートするために、工具アクセス、基準順序、および加工代が確認されます。

ワイヤーEDM
ワイヤーEDMは、ミリング工具では必要なアクセスが得られない、精密な内部輪郭、狭いスロット、および硬質材料の部品に使用されます。ワイヤパス、スタート穴、および最終的な残材状態は、図面と合わせて確認されます。

シンカーEDM
シンカーEDMは、電極戦略を必要とする深いキャビティ、シャープな内部詳細、および成形された部品をサポートします。電極設計、放電代、表面要件、およびその後の仕上げニーズは、特定の部品に対して定義されます。

精密研削
精密研削により、指定された面と厚みが、指定された寸法および表面要件に近づけられます。研削代、熱処理シーケンス、基準制御、および測定方法は、仕上げルートを確定する前に整合させる必要があります。

部品嵌合
嵌合は、供給されたプロジェクト情報がそれをサポートする場合、金型摩耗板とその相手のスライド、ガイド要素、または可動アセンブリとの機能的な関係をチェックします。接触面積とアセンブリ関連の優先順位は、承認された改訂版によって制御され続けます。

最終検査
最終検査は、特定の注文計画に従って、重要な寸法、基準、表面、および報告要件を確認します。結果とドキュメントは承認された図面改訂版と照合され、エンジニアリングおよび品質チームが追跡可能な証拠を確認できるようにします。
設定可能な金型摩耗板の機能

取付穴パターン
貫通穴、座ぐり穴、ねじ穴、カスタムパターンを指定し、確実な取り付けを実現します。SUUXIANGは、生産計画前に工具アクセス、位置公差、基準参照、相手部品の要件を確認します。

潤滑溝
アプリケーションで必要な場合、摺動インターフェース用に溝、ポケット、潤滑通路を定義できます。図面レビューでは、溝の形状、表面交差、加工順序、検査アクセスを考慮します。

位置決め機能
位置決めピン穴、位置決めスロット、ショルダー、または基準エッジを追加して、繰り返し可能な組み立てをサポートします。重要な関係性により機能基準が特定されるため、加工と検査は意図された組み立て条件に従うことができます。

表面仕上げ要件
摺動性能や嵌合が依存する箇所については、軸受面、研磨面、エッジ処理、仕上げの優先順位を定義します。その後、プロセスルートで研磨代、EDMの必要性、測定方法を考慮できます。

部品識別マーク
トレーサビリティが必要な箇所には、部品番号、改訂識別子、向きマーク、バッチ参照を追加できます。マーキング位置、文字要件、機能面または外観面への制限事項を提供してください。
SUUXIANG モールド摩耗プレートについて
SUUXIANGは、2010年に中国広東省東莞市長安鎮で設立されたDongguan SuuXiang Precision Mold Co., Ltd.の唯一の公開ブランド名です。黄小成氏によって設立された同社は、モールド摩耗プレート、精密金型部品、コネクタ工具、ダイ部品、カスタムCNC加工部品の図面主導型生産により、グローバルなエンジニアリングおよびソーシングチームをサポートしています。
当社の作業は、CNCフライス加工および旋盤加工、多軸加工、EDM、精密研磨、組立、検査を、管理された製造ルートに統合します。見積もりまたは生産の前に、図面、重要寸法、基準、材料と熱処理の要件、加工アクセス、表面の期待値、検査ニーズを確認します。
SUUXIANGを際立たせているのは、製造可能性、改訂管理、トレーサブルな検査を中心とした規律あるプロジェクトコミュニケーションです。モールド摩耗プレートを一般的なカタログ品として扱うのではなく、各プロジェクトで提供される図面、アプリケーションの文脈、品質の優先順位、数量、納期要件に合わせてプロセス計画を調整します。

モールド摩耗プレートを信頼性高く製造する方法
DFMと基準レビュー
各モールド摩耗プレートプロジェクトは、図面、相手部品の文脈、材料要件、重要寸法から始まります。SUUXIANGは、実用的な製造ルートを確認する前に、基準参照、取り付けインターフェース、潤滑機能、公差関係を確認します。
- 機能基準と検査参照を特定する
- 穴の位置、座ぐり、溝、エッジの状態を確認する
- 生産前に公差スタックと組み立てリスクをフラグ付けする
- 材料、熱処理、表面要件を調整する

CNC、EDM、およびアクセス
プロセス選定は、固定されたレシピではなく、形状および機能要件に従います。CNC加工はアクセス可能な輪郭やフィーチャーに対応しますが、内部の詳細、硬化材料、または工具のアクセスに異なるアプローチが必要な場合は、ワイヤーEDMまたはシンカーEDMが検討されることがあります。
- 部品形状に合わせて加工アクセスを決定
- ワイヤーパスと電極要件を評価
- 熱処理が必要な場合は、フィーチャーの順序を計画
- 図面改訂履歴をルーティングで可視化

研削代戦略
ベアリング面、摺動面、または嵌合面で仕上げが必要な場合、SUUXIANGは指定された基準面を考慮して研削代と順序を計画します。目標は、加工、熱処理、および仕上げ工程を評価した後、機能的関係を保護することです。
- 研削を考慮する必要がある面を定義
- 仕上げ工程中に基準面関係を維持
- 平坦度、平行度、および厚さの要件を確認
- 嵌合部品と仕上げニーズを調整

検査および改訂管理
検査計画は、注文、図面改訂、および合意された重要フィーチャーに紐づけられます。SUUXIANGは測定への期待を調整し、適用可能な結果を記録し、改訂および納品情報を可視化することで、金型摩耗プレートが正しい要件に対して受け入れられるようにします。
- リリース前に品質重要寸法を確認
- フィーチャーに適した検査方法を選択
- 検証済み検査計画に合わせてドキュメントを調整
- 生産開始前に図面変更を管理

金型摩耗プレートにSUUXIANGを選ぶ理由
ジェネリックな見積もりワークフローと比較して、図面主導のレビューと管理された生産計画を比較してください。
← Swipe left or right to view →
SUUXIANG Mold Wear Plates: 図面から検査済み部品まで
管理されたワークフローにより、製造性、重要寸法、検査基準、納品詳細が、RFQから出荷まで一貫して可視化されます。
RFQパッケージのレビュー
見積もり計画開始前に、図面、モデル、材質、数量、用途、納期目標、検査要求事項を確認し、不足情報を特定します。
DFM(製造可能性)とダータムの確認
エンジニアリング部門にて、要求された金型摩耗プレートについて、重要寸法、ダータム戦略、公差スタック、加工アクセス、熱処理シーケンス、および実現可能なプロセスルートを調整します。
管理された製造計画
承認された改訂版が、CNC加工、放電加工戦略、研磨代、組立要件、および部品形状と仕様に適した工程内管理を指示します。
機械加工、放電加工、研磨
生産は計画されたシーケンスに従い、ミリング、ターニング、ワイヤーまたはシンカー放電加工、研磨、そして必要に応じてフィッティングを、形状、硬度、表面要件に合わせて組み合わせます。
結果の検査と記録
部品は、検証済みの検査計画に基づきチェックされ、重要寸法、適用される報告書、改訂版識別、および注文書類が出荷前にレビューされます。
梱包と配送手配
出荷のためにリリースされた部品は梱包され、お客様と配送詳細が調整されます。注文状況と最終書類の可視性が維持されます。
SUUXIANGで金型摩耗プレートを調達する方法
A controlled path from drawing review through approved production and inspection planning.
図面パッケージを提出する
2D図面、利用可能な場合は3Dモデル、材質、数量、重要寸法、表面要件、検査ニーズ、納期目標、および関連する嵌合部品や用途のコンテキストを提供してください。
DFMと見積もりのレビュー
ダータム戦略、公差スタック、加工アクセス、熱処理シーケンス、放電加工または研磨の必要性、検査アプローチ、改訂版ステータス、商取引範囲、および見積もりの前提条件を、コミットメント前に確認します。
必要に応じてサンプルを承認する
検証が必要なプロジェクトでは、図面、重要寸法、表面の優先順位、嵌合要件、および検査計画に対して、合意されたサンプルまたは初回部品の証拠をリリース前にレビューします。
管理された生産のリリース
承認された注文要件に対し、改訂版管理と納期調整を維持しながら、定義されたCNC加工、放電加工、研磨、フィッティング、および検査ルートを進めます。
金型摩耗プレートに関するお客様からのフィードバック
公表前に、図面レビュー、工程計画、検査書類、および検証済みのプロジェクト成果を記載した、承認済みの顧客参考資料を記載するために予約されています。
検証済みの数量、寸法要件、改訂管理の詳細、および納品または検査結果の記録を含む、承認済みの顧客参考資料を記載するために予約されています。
金型摩耗プレート、材料要件、重要寸法、およびプロジェクト記録に裏付けられた特定の製造成果をカバーする、承認済みの顧客参考資料を記載するために予約されています。
RFQ準備のための金型摩耗プレートFAQ
Practical answers for buyers preparing drawing-based mold wear plate inquiries.
金型摩耗プレートのRFQには、どのような情報を含めるべきですか?
SUUXIANGは、標準部品番号のないカスタム金型摩耗プレートの見積もりは可能ですか?
カスタム金型摩耗プレートの最低発注数量(MOQ)はいくらですか?
大量生産前にサンプル注文は可能ですか?
SUUXIANGは金型摩耗板にどのような公差を保持できますか?
金型摩耗板に適した材料は何ですか?
注文時にどのような検査書類を依頼できますか?
見積もりおよび製造中に、図面、改訂、およびIPはどのように扱われますか?
金型摩耗板の完全購入者ガイド
この意思決定フレームワークを使用して、金型摩耗板を指定し、材料と潤滑戦略を比較し、図面主導のサプライヤーを評価し、コストとリードタイムを管理し、適合性、公差、および早期摩耗の誤りを回避してください。
1. 金型摩耗板とは?
In mold and die work, a mold wear plate is a replaceable bearing-and-wear interface between moving members. It carries controlled sliding contact so the mating slide, lifter, cam, or guided assembly is supported and the intended sacrificial surface absorbs wear.nnA structural plate primarily carries mold-body stiffness or fastening load, whereas a mold wear plate establishes a defined sliding interface, contact area, and replacement path. It also differs from an abrasion liner, which protects equipment from bulk-material erosion rather than controlling positional motion between precision mating components.nnThe specification should begin with the motion or failure problem the plate must solve. State whether it guides travel, resists side load, protects a more costly component, stabilizes alignment, or reduces maintenance; then relate that function to drawing datums, mating surfaces, travel path, lubrication approach, and inspection priorities.
2. 金型摩耗板の進化
従来、鋼鉄同士の摩耗インターフェースは、潤滑剤の塗布に依存しており、ベアリング面の状態がメンテナンスの規律やサービス間隔と結びついていました。スライド、リフター、カム駆動アクションに移動量と横方向の負荷が加わるにつれて、より大きな金型部材の rework よりも、交換可能なベアリング面が好まれるようになりました。nn標準化されたインチおよびメートル法の部品慣行により、交換可能なインターフェースがより実用的になりました。したがって、穴パターン、厚さ、基準位置、および相手クリアランスは、ワークショップの仮定としてではなく、設計記録で定義する必要があります。nnアルミニウムブロンズは、摺動挙動と相手材の適合性が個別の評価を必要とする場合の異種ベアリング面を提供できます。グラファイト自己潤滑構成は、定期的な潤滑剤の塗布への依存を減らすことができますが、グラファイトの配置は負荷がかかる移動経路に一致させる必要があり、位置決めやクリアランス制御を置き換えるものではありません。
3. 金型摩耗板の種類
ジオメトリは、材料または仕上げを選択する前に、摺動経路と力経路に従う必要があります。図面には、相手部材、取り付け基準、移動方向、接触面積、およびサービスアクセスの制約を示す必要があります。
フラット&レクタングルプレート

2つのフラット面が、金型ベース、エジェクターアセンブリ、またはシンプルなスライド上で直線的な摺動負荷を伝達します。プレートの長さ、幅、厚さ、取り付け穴、および皿穴が、ベアリング面積と交換アクセスを決定します。nn1つのレクタングルインターフェースは、負荷が接触面に垂直に保たれている場合の直線移動に適しています。作業面、逃げエッジ、相手面仕上げ、および基準から穴への関係を指定してください。
ギブ、アングル、ヒール
2つの対向するギブまたはサイドプレートが、ガイド付き側壁に沿って横方向のスライド運動を制限します。サイドクリアランス、プリロード方法、固定方向、および潤滑アクセスが、固着リスクに影響します。nn1つのアングルまたはヒールプレートが、傾斜したインターフェースで閉鎖または横方向の推力負荷に抵抗します。角度、投影接触長、ストップ位置、およびクランプ完了前に衝撃が発生するかどうかを定義してください。
カム、ガイド、カスタムプレート
2つのカムドウェル面が、カムが入り、ドウェルし、または戻る移動を管理します。カム経路、ドウェル位置、接触タイミング、推力方向、および許容されるエッジブレークを示してください。nn1つの輪郭付きまたはクイックチェンジプレートが、非レクタングル接触または計画されたメンテナンス交換に適合します。3D相手ジオメトリ、キーイングフィーチャー、抽出方法、交換性基準、および改訂管理された穴パターンを提供してください。
4. 金型用摺動板の材料
材料選定は、接触圧力、ストローク速度、潤滑アクセス、相手材との組み合わせで始まります。工具鋼、アルミニウム青銅、グラファイト入り仕様は、交換可能なデフォルトとして選ぶのではなく、用途に応じて評価する必要があります。
| 材料 | 強み | 弱み | 代表的な用途 | 潤滑の必要性 |
|---|---|---|---|---|
| 硬化工具鋼 | 高荷重耐性 | 焼き付きリスク | ガイドおよびスライド | 定期的な油またはグリース |
| 予備硬化鋼 | 加工性、安定性 | 耐摩耗性が低い | 中荷重用摺動板 | 定期的な油またはグリース |
| アルミニウム青銅 | 焼き付き防止、耐食性 | 鋼より柔らかい | 鋼材との摺動スライド | 推奨 |
| グラファイト入り青銅 | 間欠潤滑 | プラグ摩耗、コスト増 | アクセス制限のあるスライド | 外部アクセス制限 |
| コーティング鋼または超硬 | 耐摩耗性 | コスト、仕上げ困難 | 過酷な使用条件で実証済み | 用途による |
摺動面の組み合わせを合わせる
硬化させた工具鋼は、高荷重で潤滑状態の良い鋼材同士の摺動ガイドに適していますが、同様の硬度では油切れ時に焼き付きを起こす可能性があります。予備硬化鋼は加工が容易で、後加工での硬化が望ましくない中程度の負荷がかかる摺動板に適しています。
青銅を戦略的に使用する
アルミニウム青銅は、鋼材同士の焼き付きを軽減し、優れた耐食性を提供する異種材の相手面となります。グリースへのアクセスが断続的な場所ではグラファイト入り青銅が有効ですが、プラグはクリアランス、芯出し、または異物混入対策に取って代わるものではありません。
5. カスタム金型摩耗プレート オプション
2D図面は、スライド荷重、移動量、潤滑、取り付けの制約を、製造可能なプレート要件に変換する必要があります。SUUXIANGは、CNC、EDM、研削、検査ルートを選択する前に、これらの入力をレビューします。
機能エンベロープを定義する

全長、幅、厚さ、穴パターン、座ぐり穴、ダウエルピン、逃げ溝、R、面取りは、特定された基準点から寸法を記入する必要があります。図面は、取り付け面と摺動面を区別し、アクセス可能な工具経路を示す必要があります。
表面と潤滑を指定する
摺動面は、視覚的な説明に頼るのではなく、表面仕上げ要件、オイル溝の形状、またはグラファイトプラグの配置を示す必要があります。熱処理とコーティングの要件には、仕上げ、研削代、最終検査がそれらに依存する可能性があるため、シーケンスノートが必要です。
インターフェイスと証拠を制御する
重要寸法には、明確な公差、基準点参照、必要に応じた幾何公差、および規定の検査方法が必要です。一致する嵌合部品は、SUUXIANGがクリアランス、接触パターン、フィット感、マーキング、改訂レベル、および報告の期待を確認できるように、図面またはモデルとして提供される必要があります。
6. 重要品質と構造の詳細
摩耗プレートは、孤立した長方形としてではなく、摺動システムの一部として受け入れられます。その軸受面、取り付け機能、および潤滑の詳細は、相手のスライドまたはガイドとの意図された関係を維持する必要があります。
軸受形状
平坦度、平行度、および仕上げ厚さは、図面に示された機能基準点から制御する必要があります。湾曲したプレートまたは厚さのばらつきは、接触をエッジにシフトさせ、局所的な荷重を増加させ、両方の嵌合表面の摩耗を加速させます。
- 軸受面の平坦度を指定する。
- 取り付け基準点との平行度を指定する。
- 仕上げ後の厚さ公差を定義する。
取り付けとエッジ
穴の位置と位置公差は、金型プレートまたはガイドで使用されるのと同じ基準点スキームを参照する必要があります。バリのない穴、皿穴、およびエッジは、組み立て中またはスライド移動中の偽の座り、異物の蓄積、および干渉を防ぎます。
- 穴の直径と位置公差を指定してください。
- カウンターボアまたはカウンタシンクの形状を定義してください。
- ベアリングエッジの丸めなしでバリ取りを要求してください。
潤滑と検証
熱処理は形状を歪ませる可能性があるため、研削代、最終検査のタイミング、硬度要件はプロセス計画に含める必要があります。グラファイトプラグまたは潤滑溝については、パターン、深さ、保持、および重要なベアリングエッジからの除外を指定してください。改訂および検査方法ごとに測定結果を記録してください。
- 熱処理後の最終形状を検査してください。
- グラファイトプラグがしっかりと保持されていることを確認してください。
- 測定機器と報告書形式を特定してください。
7. 製造業者の選び方
サプライヤー選定の基盤となるのは、管理された2D図面、3Dモデル、仕様書という3つの文書です。入札者には、価格設定の前に、基準点、重要寸法、材料の状態、および検査方法を特定するよう求めてください。
エンジニアリングレビューの評価
図面レビューでは、工具アクセス、研削代、EDM加工、熱処理シーケンスに関する修正済みの計画が返されるべきです。能力のあるチームは、曖昧な公差を黙って仮定するのではなく、指摘します。
記録と初回生産品の検証
各材料ロットは、注文、材料証明書、必要に応じて熱処理記録、および最終検査報告書と紐づける必要があります。少量生産のバッチをリリースする前に、初回生産品またはサンプル部品を要求してください。
コミュニケーション規律のテスト
2つの応答テストは、プロジェクトの規律を明らかにします。管理された改訂と仮説的な不適合品を提出してください。確認、封じ込め、是正措置の形式、シリアル化された梱包、および輸送中の研磨面保護を確認してください。
8. 共通の金型ウェアプレートのミス
材料の組み合わせと潤滑という2つの早期の決定は、プレートがスムーズに作動するか、焼き付きを起こすかをしばしば左右します。完全な図面レビューを1回行うことで、加工開始前にこれらのリスクを明らかにすべきです。
材料と潤滑の不一致
1つの硬度値は材料選定方法ではありません。互換性のない接触面は、焼き付きを起こしたり、早期に摩耗したりする可能性があります。両方の接触材料、荷重方向、潤滑剤または自己潤滑設計、およびメンテナンスアクセスを指定してください。nn2つのドライランニング面は、それぞれが自身の硬度要件を満たしていても、固着する可能性があります。金型設計者と協力して、潤滑経路、溝の配置、および汚染暴露を確認してください。
不明瞭な形状と仕上げ
1つの基準点の欠落は、プレートを互いに接するスライドに対してずらし、組み立ての遅延や不均一な接触を引き起こす可能性があります。機能基準点、取り付け基準、熱膨張の想定、および組み立てクリアランスを定義してください。nn検査不可能な公差が2つあると、制御ではなく論争が生じます。各重要公差と表面仕上げ要件を、アクセス可能な検査方法と測定基準点に結び付けてください。
初回生産品の証拠なしの承認
承認された見積もりは、製造されたインターフェースを検証するものではありません。リリース前に、初回生産品の寸法、指定されている場合は材料と熱処理の証拠、表面結果、および互いに接する部品との適合性をレビューしてください。nn2つの改訂状態を混同してはなりません。生産承認前に、図面改訂、検査計画、および承認記録が注文書と一致していることを要求してください。
9. プレートプログラムを開始する手順
管理された立ち上げは、正しく機械加工されたプレートが検証されていないスライド状態で故障するリスクを低減します。カタログの説明からではなく、動き、荷重方向、接触面積、サイクル環境、および互いに接する部品から始めてください。
作業条件の定義
まず、移動量、横荷重、接触形状、温度、潤滑剤アクセス、および予想されるデューティサイクルを文書化してください。互いに接する材料と、適合性を決定する基準面を特定してください。
制御されたRFQの発行
リリース済みの2D図面と改訂識別子をRFQの基準とし、3Dモデルがあれば添付してください。数量、材質、熱処理、表面処理、重要寸法、検査レポート、目標納期、用途、配送先を明記してください。
生産ループを閉じる
リリース前に、金型アクセス、EDMまたは研削の要件、提案された検査方法についてDFMフィードバックを依頼してください。見積もり仮定を一致させ、材質証明書と第一品を承認し、金型適合性を検証してから、リピート注文の改訂とスペアパーツの数量を定義してください。
10. 金型摩耗プレートの価格設定とリードタイム
1個の注文では、プログラミング、治具、初回品検証のコストが少数部品に分散されるため、通常、プレートあたりのセットアップコストが最も高くなります。以下の価格およびリードタイムの範囲はすべて参考であり、見積もり依存の計画ガイダンスであり、市場の約束やSUUXIANGのコミットメントではありません。nn見積もりを比較可能にするための6つの入力項目:リリース済みの2D図面と3Dモデル、材質と熱処理仕様、数量、重要寸法と基準、表面/グラファイト要件、および納期と検査レポートのニーズ。セットアップ、在庫サイズ、熱処理、グラファイトポケット加工、厳しい公差、検査範囲、および輸送費は、コストとタイミングの両方を変更する可能性があります。
| 注文ティア | 複雑さ/材料ファミリー | 検査要件 | 参考リードタイム範囲 | 相対的な価格ドライバー |
|---|---|---|---|---|
| 1~5個 | シンプルな鋼板 | 寸法チェック | 見積もり次第 | 高いセットアップシェア |
| 10~50個 | 研削された工具鋼または青銅 | 重要寸法のレポート | 見積もり次第 | 材質と研削 |
| 50個以上 | グラファイト入り青銅または複雑なEDM加工 | 第一品および合意されたレポート | 見積もり次第 | グラファイト、EDM、検査 |