
図面部品のための精密平面研削
SUUXIANGは、カスタム部品の精密平面研削を計画する前に、重要寸法、基準戦略、研削代、および検査要件をレビューします。
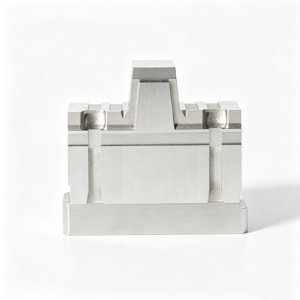
代表的な精密平面研削部品





Related Component Families and RFQ Options





なぜ精密平面研削が重要寸法に従うのか
研削の決定は、最終仕上げ工程として追加されるのではなく、図面、基準戦略、材料の状態、および検査要件から設定されます。
基準主導の計画
研削前に重要寸法が機能基準に結び付けられ、図面との平面度、平行度、および位置関係を整合させるのに役立ちます。
制御された研削代
計画された研削代により、仕上げ研削前に機械加工と熱処理が可能になり、歪みの不確実性を減らし、制御可能な最終切削を残します。
熱処理シーケンス
材料の状態と熱処理シーケンスは早期にレビューされるため、研削ルートは最終寸法が確定する前に移動リスクに対応します。
仕上げ要件のレビュー
表面要件は、機能的な接触、嵌合条件、および機械加工アクセスを評価して、適切な精密平面研削アプローチを選択します。
アクセスと治具
部品形状、基準面、および治具のニーズは、基準を保護し、必要な研削面を達成するために、生産前に考慮されます。
早期の検査計画
検査方法、報告ニーズ、および重要部品は、図面レビュー中に特定され、合意された注文要件に対するトレーサブルな検証をサポートします。
精密部品およびプロセスファミリー
DFMレビューから検査ドキュメントまで、重要な金型、コネクタ、ダイ、およびカスタム機械加工部品のための図面駆動型プロセスルート。

CNC機械加工サービス
図面ベースのカスタム機械加工部品のための精密CNC機械加工およびCNC機械加工サービス。材料、重要寸法、基準参照、工具アクセス、および検査ニーズを中心に、生産コミットメントの前に計画されます。
Upload a Drawing
CNCフライス加工
制御されたフィーチャー関係、ポケットアクセス、加工代、および図面に沿ったプロセスルートを必要とする、プリズム状および輪郭形状部品のためのカスタムCNCフライス加工サービス。
Upload a Drawing


スイス式・マイクロ加工
材料の挙動、部品のアクセス性、取り扱い、および検査方法の実用的な検討を必要とする、小型、細長、または精密な部品向けの、スイス式加工およびマイクロ加工
Upload a Drawing
ワイヤー・型彫り放電加工
硬化材料、微細な内部形状、シャープな断面、および加工が困難な部品向けの、ワイヤー放電加工および型彫り放電加工サービス。図面に対して、電極戦略、ワイヤーパス、再キャスト層の考慮事項、および仕上げ要件を検討します。
Upload a Drawing

金型コア&キャビティインサート
図面およびモデルデータから製造される精密金型コアおよびキャビティインサート。加工、放電加工、研削、および組立ルートは、突き合わせ形状、重要表面、および金型組立要件を中心に選択されます。
Upload a Drawing
エジェクター&エジェクション部品
信頼性の高い金型動作と嵌合をサポートするために製造されるエジェクターピン、スリーブ、およびエジェクション部品。要件には、加工径、クリアランス関係、硬度、表面状態、および相手部品を明記する必要があります。
Upload a Drawing
コアピン、ガイド&位置決め部品
制御された位置合わせ、部品形成、および繰り返し可能な金型組立のためのコアピン、ガイドピン、および位置決め部品。検討は、基準関係、摩耗部、嵌合クラス、材料、および熱処理要件に焦点を当てます。
Upload a Drawing
スライド、リフター、ゲート&金型アクセサリー
動作、ゲート、および組立機能のために構成可能な部品として製造される金型スライド、リフター、ゲート、およびアクセサリー。購入者は、相手形状、移動またはクリアランスのニーズ、重要インターフェース、および改訂ステータスを提供する必要があります。
Upload a Drawing
コネクタ金型部品
ファインピッチおよび高繰り返し精度の金型用途向けの精密コネクタ金型部品。製造計画は、ピン形状、キャビティ詳細、放電加工アクセス、研削要件、相手関係、および検査優先順位に対応します。
Upload a Drawing

射出成形、MIM、CIM&オーバーモールド金型
射出成形、金属射出成形、セラミック射出成形、およびオーバーモールドに関連する金型および部品作業。部品形状、材料、プロセス、および品質要件を使用して、検証された生産範囲内で評価されます。
Upload a Drawing
加工材料
CNC加工材料は、承認された図面要件および用途のコンテキストから選択されます。見積もり前に、材料グレード、状態、トレーサビリティの必要性、加工性、およびポスト加工処理を確認する必要があります。
Upload a Drawing
表面仕上げ&熱処理
表面仕上げおよび熱処理要件は、寸法変化、研削代、機能面、および検査順序を考慮して計画されます。仕上げタイプ、目標状態、および処理によって影響される重要寸法を指定してください。
Upload a Drawing
品質、計測&ドキュメンテーション
重要品質寸法、基準スキーム、測定方法、および顧客報告要件を中心に計画された精密検査、計測、および品質ドキュメンテーション。最終記録は、注文改訂および合意された検査計画に対応する必要があります。
Upload a Drawing
プロトタイピング&少量生産
図面ベースの部品に対する迅速なプロトタイピングと少量生産。DFA(製造容易性)、リビジョン管理、および定義された検査アプローチが求められる部品に最適です。お見積もり依頼には、数量、材質、品質の優先度、および希望納期を含めてください。
Upload a Drawing精密平面研削で検討される材料

工具鋼
金型コア、キャビティインサート、パンチ、耐摩耗部品に一般的です。精密平面研削は、熱処理後の平面度と表面仕上げを管理するのに役立ちます。グレード、硬度、研削代、および重要基準点は、見積もり依頼書で定義する必要があります。

ステンレス鋼
耐食性と安定した機能面が重要な場合に使用され、工具やカスタム機械部品などが含まれます。研削により平坦な接触面を精製できますが、寸法および表面要件を保護するために、熱管理と材料の状態を検討する必要があります。

合金鋼
ロードダイ部品、ガイドエレメント、およびエンジニアリングされた機械部品によく選ばれます。研削工程は、機械加工と熱処理の後に行われ、図面の重要寸法に合わせて、加工代、歪みのリスク、および検査ポイントが計画されます。

カーバイドグレード
高摩耗パンチ、ダイ、および成形部品で、硬度が寿命の中心となる場合に検討されます。カーバイドには適切な研磨材とワーク保持戦略が必要です。引用前に、部品形状、エッジの状態、および報告要件を確認する必要があります。

アルミニウム合金
軽量治具、プロトタイプ工具、および平坦な取り付け面または嵌合面が必要なカスタム部品に適しています。アルミニウムは研削盤を負荷する可能性があるため、要求される仕上げ、形状、クランプ方法、および生産数量が工程選択の指針となります。
精密平面研削工程の統合


ワイヤー放電加工
ワイヤー放電加工は、カッターのアクセスが制限される場所で、精密な輪郭、スロット、および内部形状を作成できます。ワイヤーパス、基準面との関係、および残りの加工代は、後続の研削および検査要件と併せて検討されます。

シンカー放電加工の詳細
シンカー放電加工は、成形されたキャビティ、鋭い内部形状、およびフライス加工では実用的でない可能性のある形状をサポートします。電極戦略、表面要件、および後続の研削は、図面から計画されます。

熱処理
熱処理が指定されている場合、加工代と順序が生産前に考慮されます。精密平面研削は、材料変更後に重要な寸法、平面度、および基準面を復元するために、その後スケジュールされる場合があります。

嵌合と検査
嵌合と検査により、研削された表面が、嵌合部品、基準面、および重要寸法とどのように関連するかを確認します。検査方法、報告要件、改訂ステータス、および最終ドキュメントは、合意されたプロジェクト計画と一致させられます。
精密平面研削におけるワーク保持と部品の特徴

位置決め要素
カスタムのダボ穴、位置決め用ボア、基準面は、繰り返し可能な組立位置を確立するのに役立ちます。これらのサイズ、フィット、基準関係、研削順序は、既製品として選択するのではなく、対になる部品に対して定義する必要があります。

ガイド機能
ガイド面、スライドウェイ、精密研削された接触面は、金型、コネクタツール、ダイの制御された動きをサポートできます。図面のレビューでは、移動方向、潤滑の必要性、硬度条件、およびフィットを決定する寸法を確認する必要があります。

ねじ込みインターフェース
タップ穴、ねじ込みボア、インサートインターフェースは、工具アクセス、かみ合い長さ、および後処理条件に合わせて計画できます。RFQには、ねじ規格、公差クラス、深さ、および対になる部品の要件を含めてください。

取り付け機能
座ぐり穴、クリアランス穴、逃げ溝、取り付け面は、設置をサポートするために研削された部品と統合できます。それらの配置は機能基準を参照する必要があり、締結によって位置合わせが歪んだり、検査アクセスが不明瞭になったりしないようにします。

カスタム治具
プロジェクト固有の治具機能は、形状が制御された配向を要求する場合、機械加工、放電加工、研削、または検査をサポートできます。取り扱い制限、クランプゾーン、および重要な露出面を共有することで、生産ルートを責任を持って評価できます。
SUUXIANGについて
SUUXIANGは、2010年に中国広東省東莞市長安鎮で設立された東莞SUU Xiang Precision Mold Co., Ltd.の唯一の対外ブランドです。XiaoCheng Huangによって設立され、法的に代表されている当社は、国際的なチームが図面、モデル、仕様を検査済みのカスタムCNC部品、精密金型部品、コネクタツール、およびプレス金型部品に変えるのを支援します。
私たちの仕事は、CNC機械加工、放電加工、精密表面研削、組立、検査を制御された製造ルートにもたらします。見積もりと生産のコミットメントの前に、私たちは重要な寸法、基準、材料と熱処理の要件、機械加工アクセス、研削代、表面の期待、および注文に必要な検査証拠をレビューします。
SUUXIANGを差別化しているのは、図面レビューから最終検査までの規律ある調整です。私たちは、広範な能力主張ではなく、DFM、改訂管理、明確なプロセス決定、および追跡可能なコミュニケーションに焦点を当てています。各RFQは、実際の形状、品質の優先順位、数量、納期、および検証済みの生産範囲に対して評価されます。

精密表面研削能力を解説
ルーティング前の図面レビュー
各精密表面研削ルートは、図面、利用可能な場合は3Dモデル、基準、重要な寸法、表面要件、材料状態、および数量から始まります。SUUXIANGは、提案されたプロセスルートまたは生産コミットメントを確認する前に、機械加工アクセスと検査の期待をレビューします。
- 品質に不可欠な機能と基準関係を特定する
- 平坦度、平行度、厚さ、表面の指示をレビューする
- ワークホルダーまたはホイールアクセスを制限する可能性のある形状をフラグ付けする
- 見積もり前に改訂ステータスを照合する

研削代の計画
研削代は、早期の機械加工や、該当する場合は熱処理を通じて意図的に確保する必要があります。必要な代は、形状、材料の状態、歪みのリスク、最終的な加工面によって異なります。SUUXIANGは、研削を一般的な仕上げ工程として扱うのではなく、図面と照らし合わせて工程を評価します。
- 最終検査が必要な表面への予備代の確保
- 熱処理後の歪みを考慮する
- 工程全体での基準関係の保護
- 最終研削が機械加工の後かEDMの後かを確認する

EDMと研削の連携
複雑なキャビティ、狭い形状、硬化されたワークピースでは、EDMから研削への協調したルートが必要になる場合があります。電極戦略、ワイヤパス、仕上げ代、および移行面をまとめて検討し、最終的な精密表面研削工程が意図した形状と機能適合性をサポートするようにします。
- EDM加工箇所と研削可能な基準面を定義する
- ワイヤアクセス、コーナー条件、逃げ加工の必要性を検討する
- EDMから研削への移行部での仕上げ代を計画する
- 図面レビュー前に加工ルートの仮定を避ける

機能に合わせた検査
検査計画は、一般的な寸法チェックリストだけでなく、部品の機能リスクを反映する必要があります。SUUXIANGは、測定方法、報告要件、基準設定、トレーサビリティ要件についてRFQと協議できます。ドキュメントと能力声明は、現在のプロジェクト証拠と照合して確認されます。
- 検査ポイントを重要な図面寸法にリンクさせる
- 基準に基づいた測定アプローチを確立する
- 報告フォーマットとサンプリングの期待値を指定する
- 図面改訂と検査記録を一致させる

厳格な工程ルートによる精密表面研削
図面主導の計画と文書化された管理を、一般的な見積もり優先の調達ルートと比較します。
← Swipe left or right to view →
精密表面研削:図面レビューから納品まで
プロセス計画、重要管理寸法、研削戦略、検査証拠を、図面ベースの要件と整合させる管理されたワークフロー。
RFQインプットのレビュー
図面、モデル、材質、数量、用途、納期、報告要件をレビューし、プロセスコミットメントの前に不足情報を特定します。
最重要機能の計画
チームは、基準寸法、重要寸法、公差関係、加工アクセス、研削代、熱処理順序、および必要なEDM戦略を確認します。
機械加工とEDM
CNC機械加工と、必要に応じてワイヤーまたはシンカーEDMにより、後続の精密表面研削のための計画されたクリアランスを維持しながら、部品の形状を確立します。
機能面を研削
研削は、機能面、平面度要件、基準関係、および表面優先順位を中心に順序付けられ、プロセス決定は承認された図面改訂版と一致させます。
要件に対する検査
検査は、適切な測定方法を使用して、合意された重要機能の計画に従い、要求された場合には注文固有の文書を作成します。
梱包と配送調整
完成した部品は出荷のために保護され、改訂、数量、および配送の調整は可視化されるため、受入チームと品質チームは準備できます。
SUUXIANGで精密表面研削を開始する方法
Provide the technical inputs early so the proposed route, inspection plan and delivery discussion reflect your actual part requirements.
図面パッケージを提出
2D図面と利用可能な3Dモデルを、材質、数量、用途の文脈、品質要件、および目標納期とともに送信し、情報に基づいた初期レビューを行います。
最重要要件の定義
重要寸法、基準、表面要件、熱処理順序、研削代、および検査報告のニーズを特定し、見積もり前に製造可能性に関する質問に対応できるようにします。
提案されたルートを確認
CNC、EDM、精密表面研削、組立、検査の計画された順序について、工具アクセス、ワイヤーパス、および図面に関連する改訂管理された要件を含めて議論します。
製造と検査を確認
要件が合致した後、見積もりとプロジェクトの詳細を確認し、サンプリングまたは製造に進み、合意された計画に合わせた検査文書を作成します。
お客様フィードバック公開ポリシー
お客様のフィードバックは、お客様がプロジェクトの状況、図面改訂、検査証拠、および報告された結果を承認した後にのみ公開されます。
お客様のフィードバックは、お客様が材料と研削ルート、主要寸法、および検査文書を承認した後にのみ公開されます。
お客様のフィードバックは、お客様が部品の用途、製造数量、改訂管理記録、および納品結果を承認した後にのみ公開されます。
RFQ準備のための精密平面研削FAQ
Practical answers for engineering, quality and sourcing teams preparing drawing-based grinding inquiries.
精密平面研削のRFQには、どのような情報が必要ですか?
熱処理前の研削代はどのように指定すればよいですか?
熱処理後に精密平面研削を使用できますか?
SUUXIANGは、どのくらいの数量の研削作業を見積もることができますか?
精密平面研削部品のリードタイムはどのように計画しますか?
大量生産の承認前にサンプルを注文できますか?
研削注文時にどのような検査レポートを依頼できますか?
海外からのRFQ(見積もり依頼)における支払い、配送、知的財産(IP)はどのように扱われますか?
精密平面研削の完全バイヤーズガイド
この意思決定フレームワークを使用して、機能要件を定義し、精密平面研削サプライヤーを比較し、工程管理を評価し、遅延、手直し、または重要な嵌合・仕上げ要件を満たさない部品を生み出すRFQの誤りを回避してください。
1. 精密平面研削とは?
Precision surface grinding uses a rotating abrasive wheel in controlled passes to remove small amounts of material from a defined face. It is specified when flatness, parallelism, finished thickness, or a functional surface texture must be held relative to drawing datums.nnAfter CNC machining, grinding commonly removes reserved stock from mold inserts, guide faces, connector-tooling details, and stamping-die components. After heat treatment, it can restore a critical face affected by distortion, provided the drawing identifies the datum scheme, hardness condition, required stock, and inspection method.nnThree process choices clarify the need: milling is usually suitable when its achievable geometry and finish meet the functional requirement; grinding is selected for finish-critical planar faces and controlled final size. Lapping is reserved for exceptionally fine flatness or finish requirements, while polishing improves appearance or local texture but does not by itself establish controlled thickness or parallelism.
2. 精密平面研削の進化
1. 手動往復研削盤では、送り、横送り、スパークアウト、砥石のドレッシングのほとんどを作業者の手に委ねていました。そのため、熟練した段取りが決定的な要因となりました。マグネットによるワーク保持、砥石の状態、クーラント供給、そして前工程の熱処理ルートに応じた許容値が、今なお結果を左右します。nn2. 油圧テーブル駆動により、ストローク速度と逆転がより一貫するようになり、繰り返し行われる平面加工の再現性が向上しました。しかし、基準(Datum)の設定、薄肉部品の歪みからの保護、または図面の重要寸法にトレーサブルな検査が必要な場合の実際の工程ルートの記録の必要性は排除されませんでした。nn3. CNC制御により、プログラムされたパス、補正、再利用可能な段取りを通じて再現性が向上し、少量のリピート注文の段取りリスクを低減できます。工程内測定と文書化された最終チェックは有用なフィードバックを提供しますが、バイヤーは、装置自体が能力を決定すると仮定するのではなく、図面レビュー中に測定方法、レポート要件、および改訂管理されたプログラムまたは段取り計画を確認する必要があります。
3. 精密平面研削の種類
5つの工程ファミリーが、ほとんどの平面、円形、および輪郭形状の精密平面研削の議論をカバーします。図面には、仕上げ面、基準(Datum)、数量、およびクランプまたは砥石のアクセスを制限する可能性のある特徴を明記する必要があります。
| アプローチ | 適切な形状 | トレードオフとワーク保持 | 図面に関する質問 |
|---|---|---|---|
| 横型スピンドル周辺研削 | 長尺平面、インサート、レール | フレキシブルな往復運動;マグネットチャックまたは治具 | 平行度が要求される面はどこですか? |
| 垂直主軸面 | 広幅平面 | 高い除去量;平面サポートが重要 | 平坦度と表面パターンは重要ですか? |
| 往復テーブル | 長尺または異形部品 | セットアップの柔軟性あり;繰り返し生産性は低い | 部品長と数量は? |
| ロータリーテーブル | 円形またはコンパクトな面 | 生産性の高い繰り返し作業;同心位置決めが必要 | どの直径が基準寸法ですか? |
| プロファイル/形状 | 段差、R、輪郭 | 砥石のドレッシングはセットアップを追加;確実な位置決めが不可欠 | どのようなプロファイル公差と逃げが必要ですか? |
形状と工程を合わせる
平板やインサートは通常、周辺研削に適しています。環状の面や安定した丸いブランクは、フェイス研削またはロータリー研削が有利な場合があります。nnプロファイル研削とフォーム研削は、標準的な砥石パスで加工できないショルダー、R、または形状のエッジに適しています。
ワーク保持を早期に確認する
マグネットチャックは、磁性があり、適切に支持されたワークピースを必要とします。薄肉の場合は、治具、パラレル、または犠牲サポートが必要になることがあります。nn非磁性、硬化、または不規則な部品の場合は、サプライヤーがルートを選択する前にクランプアクセスを確認する必要があります。
図面に関する質問をする
重要な質問には、どちらの面が基準(Datum)か、熱処理後にどの程度の素材が残っているか、そして平行度が全面に適用されるかなどがあります。nn生産量、許容される加工痕、エッジの状態、および検査方法によって、スループットまたは段取りの柔軟性のどちらが優先されるかが決まります。
4. 精密平面研削用材料
硬化鋼、工具鋼、ステンレス鋼は一般的な精密平面研削の候補ですが、図面の平面度、素材、熱的限界によって実現可能性が決まります。Xometryは研削可能な金属とプラスチックをリストアップし、クーラントの熱制御の役割について述べています:https://www.xometry.com/capabilities/surface-grinding。
| 材料 | 主な検討事項 | 検査の焦点 |
|---|---|---|
| 硬化鋼 | 熱と砥石の摩耗 | 熱による歪み、平坦度 |
| ステンレス鋼 | 熱応答性 | 歪み、表面仕上げ |
| 工具鋼 | 硬度と在庫 | 寸法基準、サイズ |
| 軟鋼 | バリのリスク | エッジ、磁性 |
| 鋳鉄 | 研磨粉塵 | 平坦度、清浄度 |
| アルミニウムまたは真鍮 | 砥石の目詰まり | 溶着、バリ |
| チタンまたはプラスチック | 熱影響を受けやすい | 冷却後の寸法 |
熱と砥石の挙動
工具鋼や硬化鋼は切削抵抗が大きいため、仕上げ加工前に砥石の選定、ドレッシング、研削代、パス制御を見直す必要があります。nnアルミニウムや真鍮は砥石に目詰まりを起こし、バリや溶着したエッジを発生させる可能性があります。浅い除去量とクーラント戦略は、試削結果に基づいて合意する必要があります。
ワーク保持と検査
磁性のある軟鋼、鋳鉄、多くの工具鋼は磁気ワーク保持に適していますが、残留磁気と基準寸法へのアクセスは検査中に考慮する必要があります。nnチタンは熱を保持し、エンジニアリングプラスチックは軟化または歪む可能性があります。条件付きプロセス試行を行い、熱安定化後に検査してください。
5. 表面仕上げと機能オプション
表面仕様は、単に見た目が魅力的な仕上げではなく、機能的な結果を定義する必要があります。精密研削においては、粗さ、研削方向、エッジ、および機能間の関係は、部品の用途と検査方法に結びつける必要があります。
| 要求される結果 | 図面指示 | プロセス注記 |
|---|---|---|
| 方向性研削 | Raおよびレイ方向 | 機能的な移動方向を指定する |
| 同厚 | データム面と公差 | ペアの関係として検査する |
| コーティング準備 | テクスチャとマスキング領域 | 外観研磨の代用はしない |
機能的な粗さを指定する
Ra 0.8 µm と Ra 0.2 µm は異なる粗さ目標を記述しますが、どちらか一方だけでは平坦度、平行度、または支持特性を定義できません。必要なパラメータ、該当する場合はカットオフ、測定箇所、および禁止されている研削痕を明記してください。
- シール、摺動、嵌合、またはコーティング機能を特定する
- 外観が合否判定の重要要素であるかどうかを明記する
- 手触りや写真で仕上げを合否判定することを避ける
寸法基準から機能を制御する
2つの対になる面は、厚み、平行度、または段差高さが組み立てを左右する場合、基準スキームを必要とします。スロット、プロファイル、およびエッジの面取りは機能的な基準から位置決めしてください。基準参照のない公称寸法は、検査意図を曖昧にする可能性があります。
- スロットの幅、深さ、およびコーナーの状態を呼び出す
- エッジの面取りサイズまたは最大バリを定義する
- 部品ペアの照合セット識別を指定する
仕上げルートを選択する
熱処理後の研削は、硬化寸法を最終制御する必要がある場合に一般的に選択されます。研削代を十分に確保し、図面レビュー中に歪みのリスクを確認してください。研磨は外観を向上させ、ラップ加工は例外的な平面度または接触を対象とし、コーティング準備は研磨された表面ではなく指定されたテクスチャを必要とする場合があります。
6. 精密平面研削における品質管理
品質管理は最初のパスの前に始まります。図面には、機能的なデータム、重要な関係、表面要件、およびリリースに必要な検査証拠を特定する必要があります。
セットアップとワーク保持
定義されたプライマリデータムがセットアップと測定を管理する必要があります。磁気保持、治具、またはパラレルは、部品を曲げずに支持する必要があります。不十分な支持は、テーパー、歪み、またはリリース後の残留応力移動を引き起こす可能性があります。
プロセスの安定性
ホイール仕様、新鮮なドレッシング、制御された研削代、およびクリーンなクーラントが切削挙動を決定します。過度の熱は焼き付きや冶金的損傷を引き起こす可能性があり、ホイールのバランス不良、負荷、または不十分なドレッシングは、チャッターや一貫性のない粗さを残す可能性があります。
検査証拠
平坦度、平行度、厚さ、および粗さは、合意された方法を使用して、記載されたデータムに対して測定する必要があります。結果がサーフェスプレートとインジケーター、マイクロメーター、ハイトゲージ、またはプロフィロメーターを使用しているかどうかを確認し、図面改訂、部品識別、およびサンプリング計画に関連付けられたトレーサブルレコードを要求してください。
7. 精密平面研削サプライヤーの選択
1つのサプライヤーは、2D図面、3Dモデル、およびCTQ指示を、精密平面研削の見積もり前に文書化されたルートに変換する必要があります。一般的な公差ステートメントではなく、プロジェクト固有の証拠を比較してください。
| 证据 | 请求 | 此为何如此重要 |
|---|---|---|
| 研磨路线 | 余量、砂轮和夹具计划 | 测试的可及性与稳定性 |
| 量测 | 样品检验报告 | 基于基准的测试验证 |
| 变更控制 | 修订记录与批准路径 | 确保重复订单的一致性 |
製造ルートのレビュー
2D図面のレビューにより、データム、研削代、熱処理シーケンス、ホイールアクセス、および磁気または治具ワーク保持を特定する必要があります。プロトタイプ、コネクタインサート、または硬化型部品の場合、ルートがどのように変更されるかを確認してください。
- CTQ寸法と検査方法
- 材料と硬度に関する証拠
- EDMから研削への引き渡し
- 保持治具与变形风险
验证首件控制
首件应将测量结果与已发布的修订版本、仪器和约定的报告格式关联起来。对于小批量重复订单,需保留设置记录、修订历史以及在发货前明确的批准点。
- 图纸基准的样品报告
- 仪器校准状态
- 修订版控制的检验计划
评估交付规范
交付计划应明确零件保护、标签、数量核实和文件包含。SUUXIANG 应根据现有项目证据确认可行性,而非承诺无法支持的产能、硬度或交货时间。
- 保护的研磨面
- 零件与修订版识别
- 清晰的变更通知
8. 避免常见买家错误
八种反复出现的RFQ错误会导致不必要的评审周期、返工风险,或无法公平比较的报价。在规划精密表面研磨之前,在已发布的图纸上解决这些问题,并包含生产背景。
定义基准和公差
当两个或多个尺寸的基准参考不同时,它们可能会发生冲突。识别功能基准、关键质量特性(CTQ)尺寸,以及每个特征是由极限、轮廓、平面度还是平行度要求控制。
- 附上最新的2D修订版和3D模型
- 标记检验基准和配合方向
- 标明需要测量报告的尺寸
寸法と工程順序を指定する
外観の歪み、熱処理、加工段取りによっては、想定される0.1mmの寸法では不足または過剰になることがあります。研削前の状態、熱処理工程、目標硬度、および各仕上げ面における研削代を明記してください。
仕上げ指示を機能的にする
Ra値だけでは、方向、範囲、または許容される研削痕を定義できません。必要な表面、粗さパラメータ、機能的な場合のレイアウト方向、および外観が許容基準として重要かどうかを指定してください。
- 図面指示で表面に名称をつける
- シール、摺動、または外観の機能を明記する
- 外観が重要な場合は、承認済みのサンプルを提供する
組立時の状況を提供する
ショルダー、薄肉、穴、クランプ、または磁気ワーク保持の制約により、1つの研削面がアクセス不能になる場合があります。工程ルートを確定する前に、相手部品図面、クリアランス要件、荷重方向、および許容される逃げ領域を提示してください。
価格ではなく、証拠を比較する
単価には、検査漏れ、改訂管理、または不適切なルーティングのコストは含まれていません。見積もりは、同じ材料、工程順序、検査計画、納期要件、および文書化された例外事項と比較してください。
- 明記された仮定と除外事項を要求する
- 検査およびトレーサビリティの成果物を比較する
- 発注前に技術的逸脱を確認する
9. 図面レビューから初品まで
管理された改訂が、信頼性の高い立ち上げの出発点となります。精密表面研削が開始される前に、SUUXIANGは図面、モデル、機能的特徴、材料の状態、および受入証拠を購入者と一致させる必要があります。
技術パッケージを管理する
改訂管理された2D図面は、寸法、公差、GDu0026T、仕上げ指示、および変更ステータスを確立します。ジオメトリ、工具アクセス、または嵌合関係の明確化が必要な場合は、3Dモデルを添付する必要があります。
- 機能に重要な面と寸法を特定する
- 材料、硬度、および熱処理条件を明記する
- 数量、用途、および目標日を提供する
基準点と証拠に合意する
名前付きの基準点は、平面度、平行度、厚さ、および特徴位置の評価方法を決定します。検査計画は、見積もり承認前に測定方法、サンプリングの期待値、報告フォーマット、および必要なトレーサビリティを定義する必要があります。
- 検査上重要な特徴に印をつける
- 研削代と工程順序を確認する
- 初品受入基準を明確にする
初品をレビューする
承認された初品は、繰り返し生産リリース前の実用的なチェックポイントとなります。測定結果、表面状態、指定された場合の材料文書、逸脱、および改訂ステータスを受入計画と比較してレビューしてください。
- 是正措置を承認または文書化する
- リリースされた図面改訂を確定する
- リピートオーダーにも検査要件を反映させる
10. 精密平面研削の価格設定要因
精密平面研削部品1個の場合、段取り時間が切削時間を上回ることもあります。砥石の選定とドレッシング、マグネットまたはカスタム治具、材料の状態、除去しろ、部品のサイズ、形状などが加工ルートを決定します。nn0.01mmレベルの要求仕様は、基準面戦略、仕上げ指示、平行度・平面度公差、許容研削しろなどを考慮して評価する必要があります。硬化材、断続的な表面、薄肉部、非磁性体部品、難易度の高いクランプは、工程数、取り扱いの手間、専用治具の追加につながる可能性があります。nn2つの検査判断が総コストに大きく影響します。基本的な寸法チェックと、記録された初品測定、トレーサビリティ、リピート検査では異なります。二次加工(熱処理連携、放電加工、バリ取り、コーティング、組立、梱包など)についても定義が必要です。SUUXIANGでは、プロジェクト固有の見積もりには図面レビューが必要です。
| 代表的な数量 | 主なコスト要因 | 標準的なリードタイムへの影響 |
|---|---|---|
| 1~5個 | 段取り、治具設計、検査計画 | 段取りが大部分を占める |
| 6~50個 | 再現性のあるワーク保持、サイクルタイム、レポート作成 | 段取りが安定することで改善 |
| 51個以上 | バッチ処理、砥石の摩耗、工程内管理 | 確認された能力による |