
Pinos Ejetores Personalizados para Ferramentas de Precisão
Passe da revisão de desenhos e DFM a pinos ejetores inspecionados com maquinação CNC controlada, EDM, retificação e rastreabilidade de revisões.
Componentes Representativos de Ferramentas de Precisão





Request a Quote for Custom Ejector Pins










Pinos Ejetores Fabricados a Partir de Desenhos
Revisão de engenharia prática e planeamento de produção coordenado para componentes de ejeção de moldes personalizados.
Revisão Guiada por Desenho
Avaliamos desenhos, modelos, requisitos de material, contexto de aplicação e expectativas de qualidade antes de definir um percurso de fabrico de pinos ejetores viável.
DFM Antes do Compromisso
A discussão inicial de DFM aborda o acesso à ferramenta, a estratégia de datum, a sequência de tratamento térmico e os potenciais riscos de ejeção antes de orçamentos ou compromissos de produção.
CNC, EDM e Retificação
O planeamento de processos coordena maquinação CNC, EDM e retificação de precisão quando a geometria, características endurecidas ou requisitos de acabamento exigem cada método.
Planeamento de Dimensões Críticas
As dimensões críticas, prioridades de superfície e métodos de inspeção são identificados com o cliente para suportar um planeamento de medição focado e critérios de aceitação claros.
Visibilidade da Revisão
As revisões de desenhos, expectativas de inspeção e informações de entrega permanecem visíveis através da coordenação do projeto, ajudando as equipas a manter uma comunicação rastreável desde a revisão até ao envio.
Famílias de Componentes de Ferramentas de Precisão
Maquinação, EDM, retificação e inspeção orientados por desenho para componentes de ferramentas configuráveis e peças personalizadas.

Serviços de Maquinação CNC
Os serviços de maquinação CNC de precisão começam com a revisão do desenho, requisitos de material, dimensões críticas e necessidades de inspeção. O planeamento de processos combina fresagem, torneamento, EDM, retificação e ajuste conforme a geometria da peça, o empilhamento de tolerâncias e os requisitos de entrega o exijam.
Upload a Drawing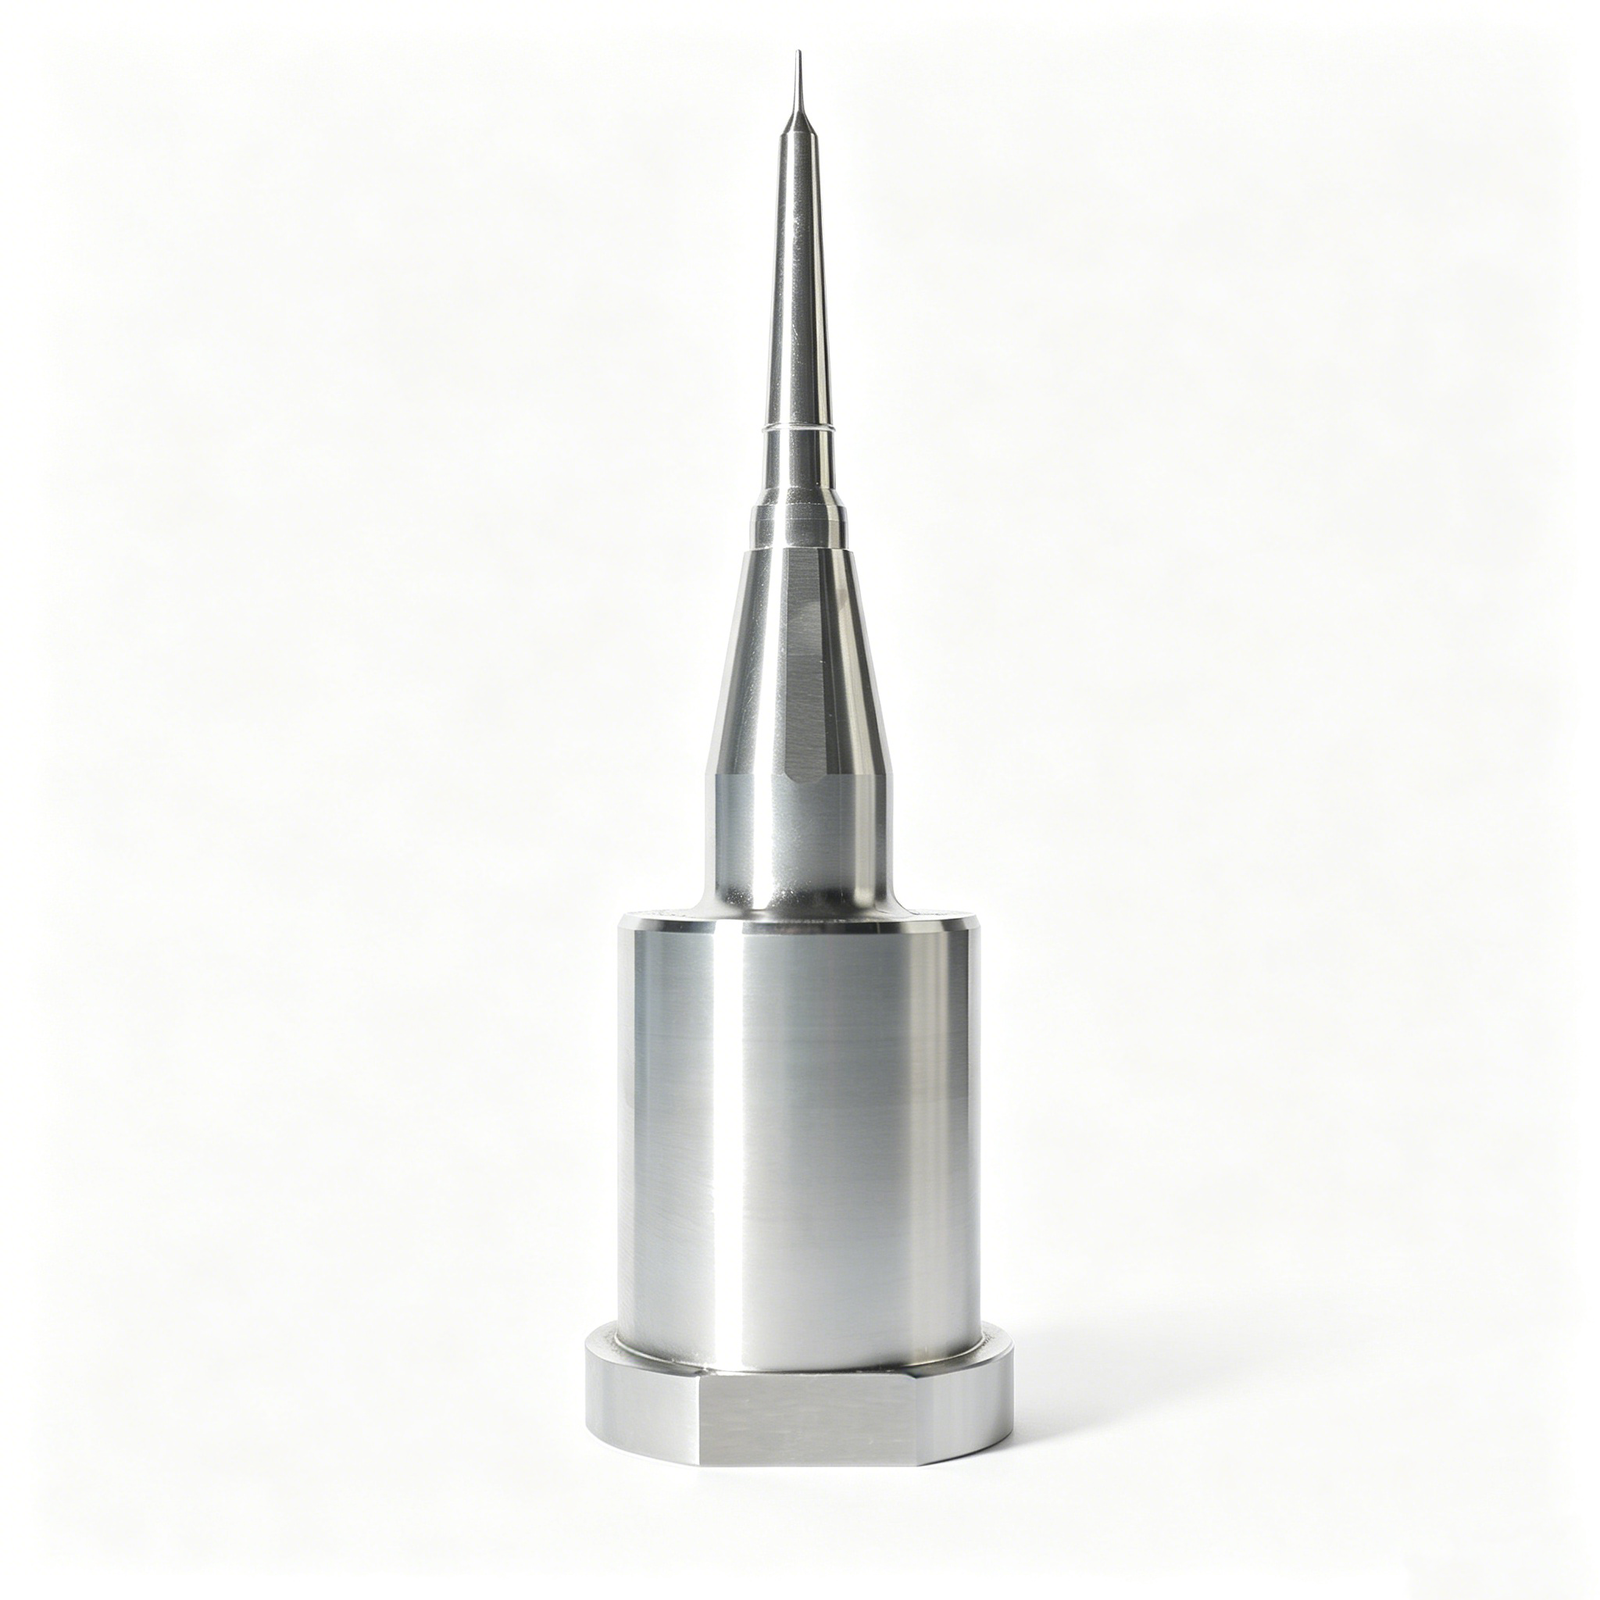
Fresagem CNC
Serviços personalizados de fresagem CNC suportam peças prismáticas, cavidades, contornos, características de localização e geometria de componentes de moldes. O acesso à ferramenta, a seleção de datum, a margem de maquinação e os requisitos de superfície devem ser revistos antes de se fazerem compromissos de produção.
Upload a Drawing
Torneamento CNC
Serviços de torneamento CNC de precisão suportam componentes rotativos como pinos, casquilhos, buchas, veios e perfis escalonados. A concentricidade, o batimento, os requisitos de rosca, a condição do material e a sequência de retificação ou tratamento térmico a jusante requerem uma definição clara.
Upload a Drawing
Maquinação de 5 Eixos
A maquinação CNC de 5 eixos permite aceder a ângulos compostos, características profundas e geometria complexa de moldes e componentes com menos alterações de fixação, sempre que seja prático. A viabilidade depende do alcance da ferramenta, controlo de datum, condição do material, requisitos de tolerância e acesso para inspeção.
Upload a Drawing
Maquinação Suíça e Micro-Maquinação
A maquinação suíça e a micro-maquinação suportam componentes pequenos, esguios e detalhados onde o manuseamento, a concentricidade e o acesso a características são importantes. Os desenhos devem definir diâmetros críticos, comprimentos, roscas, condições de aresta, material e expectativas de inspeção.
Upload a Drawing
Eletroerosão por Fio e por Penetração
Os serviços de eletroerosão por fio e por penetração abordam materiais endurecidos, ranhuras estreitas, perfis intrincados, geometria interna afiada e características inadequadas para corte convencional. A revisão do processo deve definir a estratégia de percurso do fio ou do elétrodo, acesso à lavagem, expectativas de camada de recozimento e requisitos de acabamento.
Upload a Drawing
Retificação de Precisão
A retificação de superfície e de perfil de precisão estabelece planeza controlada, paralelismo, precisão de perfil e relações de tamanho final após maquinação ou tratamento térmico. O material de retificação, a sequência de datum, o acesso à roda e o método de medição devem ser confirmados durante a revisão do desenho.
Upload a Drawing
Inserções de Núcleo e Cavidade de Molde
As inserções de precisão para núcleo e cavidade de molde são configuradas a partir do projeto do molde, contexto da resina ou aplicação, especificação do material e características críticas moldadas. As rotas CNC, EDM, retificação e ajuste são selecionadas em função da geometria, sequência de tratamento térmico, requisitos de superfície e plano de inspeção.
Upload a Drawing
Ejetores e Componentes de Ejeção
Pinos de ejetor, buchas e componentes de ejeção requerem atenção ao controlo de diâmetro, retitude, superfícies de apoio, relações de folga e condições de desgaste. Forneça o contexto da peça de acoplamento, requisitos de material e tratamento térmico, prioridades de superfície e dimensões críticas com o pedido de cotação.
Upload a Drawing
Pinos de Núcleo, Guias e Componentes de Localização
Pinos de núcleo, pinos de guia e componentes de localização são produzidos em relação a datums definidos, relações de ajuste e geometria de acoplamento. Os compradores devem identificar diâmetros críticos, localizações de ombro, comprimentos de engajamento, requisitos de dureza, necessidades de acabamento e as evidências de inspeção necessárias.
Upload a Drawing
Cunhos Deslizantes, Levantadores, Gates e Acessórios de Molde
Cunhos deslizantes, levantadores, gates e acessórios de molde são componentes orientados por desenho cujo desempenho depende do movimento, folga, superfícies de desgaste e geometria de interface. Reveja o curso, peças de acoplamento, considerações de lubrificação, condição do material e expectativas de ajuste antes da entrega.
Upload a Drawing
Componentes de Molde de Conetor
Componentes de precisão para moldes de conetor suportam características detalhadas de cavidade, núcleo, pino e alinhamento utilizadas em ferramentas de conetor. Os requisitos devem clarificar dimensões críticas de passo, geometria de pino, material, tratamento térmico, necessidades de EDM, condição de superfície e estratégia de inspeção.
Upload a Drawing
Componentes de Matriz de Estampagem
Componentes de precisão para matrizes de estampagem são avaliados em função do material da tira, função de conformação ou corte, relações de folga, zonas de desgaste e datums de montagem. As rotas de fabrico podem combinar maquinação CNC, eletroerosão por fio, retificação e ajuste de acordo com o pacote de desenho aprovado.
Upload a Drawing
Ferramentas de Injeção, MIM, CIM e Sobre-injeção
Componentes de ferramentas de injeção, MIM, CIM e sobre-injeção são avaliados dentro do âmbito de produção verificado. Os pedidos de cotação devem incluir o contexto do material moldado, requisitos de partição e gates, condições de inserção ou de acoplamento, material da ferramenta, necessidades de superfície e dimensões críticas.
Upload a Drawing
Materiais de Maquinação
Os materiais de maquinação CNC são selecionados em função do desenho, aplicação, requisitos mecânicos, exposição à corrosão, rota de tratamento térmico e maquinação. Confirme o grau do material, condição, necessidades de rastreabilidade e quaisquer restrições de substituição antes da cotação.
Upload a Drawing
Acabamentos de Superfície e Tratamento Térmico
O acabamento superficial e o tratamento térmico devem ser especificados por função, não apenas por aparência. Defina o tipo de revestimento ou tratamento, requisitos de dureza ou espessura, quando aplicável, necessidades de mascaramento, prioridades de rugosidade superficial e alterações dimensionais que afetem os ajustes finais.
Upload a Drawing
Qualidade, Metrologia e Documentação
A inspeção de precisão, metrologia e documentação de qualidade são planeadas em função de dimensões críticas, datums, tolerâncias e requisitos de relatório acordados. Defina os métodos de medição, expectativas de amostragem, registos de material, estado de revisão e quaisquer necessidades de relatório de primeira peça ou dimensional antes da produção.
Upload a Drawing
Prototipagem e Produção de Baixo Volume
A prototipagem rápida e a produção de baixo volume suportam a avaliação baseada em desenho, desenvolvimento de gabaritos, iterações de ferramentas e fornecimento controlado em pequenos lotes. A revisão antecipada deve alinhar o material, a rota de processo, as dimensões críticas, o âmbito de inspeção, o estado de revisão e a data de entrega prevista.
Upload a DrawingMateriais para Pins Injetores Personalizados

Aço Ferramenta H13
Uma opção durável de aço para trabalho a quente para pins injetores expostos a ciclos de moldagem repetidos e exigências térmicas elevadas. A seleção depende da especificação de dureza, diâmetro, sequência de tratamento térmico, condição da superfície e ajuste necessário dentro do molde.

Aço Ferramenta SKD61
Uma família de aços ferramenta comummente especificada para componentes de injeção de precisão onde a tenacidade e a estabilidade térmica são importantes. A SUUXIANG analisa o desenho, as características de acoplamento, os requisitos de acabamento e as condições de aplicação antes de confirmar a disponibilidade e o processamento do material.

Aço Rápido
Uma opção rígida e orientada para o desgaste para geometrias de pin esbeltas ou exigentes, onde a condição da superfície e a retenção dimensional requerem consideração cuidadosa. A adequação final depende do comprimento do pin, do vão não suportado, do requisito de dureza e da carga de ejeção.

Aço Ferramenta Inox
Uma abordagem de material com atenção à corrosão para ambientes de ferramental onde a humidade, o comportamento da resina, as condições de armazenamento ou os requisitos de limpeza influenciam a seleção. A classe, o tratamento térmico, o acabamento e as dimensões críticas devem ser definidos na RFQ e no desenho.

Aço Especificado pelo Cliente
Para classes designadas pelo cliente, a SUUXIANG avalia o material especificado juntamente com o acesso à maquinação, necessidades de EDM, material para retificação, sequência de tratamento térmico, método de inspeção e requisitos de entrega. A aceitação do projeto permanece sujeita a evidências verificadas do material e do processo.
Processos de Fabrico de Precisão para Pins Injetores

Fresagem CNC
A fresagem CNC estabelece superfícies planas, ombros, rebaixos, características de cabeça e geometrias não redondas acessíveis. O acesso da ferramenta, a estratégia de datum, a folga de maquinação e os requisitos posteriores de tratamento térmico ou retificação são revistos antes de a rota ser confirmada.

Torneamento CNC
O torneamento CNC produz diâmetros concêntricos, eixos escalonados e outras características rotacionais em pins injetores. O plano de processo considera a condição do material bruto, as características sensíveis ao batimento, a folga para acabamento e os requisitos de superfície definidos no desenho.

EDM de Fio
O EDM de fio suporta perfis, ranhuras estreitas, detalhes com chaveta e características endurecidas onde o acesso de corte convencional é limitado. O percurso do fio, a localização do furo de início, os requisitos de canto e as passagens de acabamento são planeados contra a geometria especificada.

EDM de Penetração
O EDM de penetração forma geometria profunda, detalhada ou de difícil acesso quando uma abordagem baseada em elétrodo é apropriada. A estratégia do elétrodo, a folga de faísca, as expectativas de superfície e quaisquer operações de acabamento subsequentes são definidas durante a revisão do desenho.


Montagem e Inspeção
A montagem e a inspeção verificam as relações de acoplamento, as dimensões críticas e os requisitos de documentação definidos no desenho antes da libertação. Os métodos de medição e o relatório estão alinhados com o pedido, enquanto o estado de revisão permanece visível durante toda a coordenação do projeto.
Acessórios e Características de Montagem para Pins Injetores

Cabeças de Pin Maquinadas
Diâmetros de cabeça, espessuras, relevos e características de aperto personalizadas podem ser usinados para se adequar a placas ejetoras e acesso à montagem. A revisão do desenho confirma superfícies de apoio, raios de transição e qualquer sequência de tratamento térmico que afete o ajuste final.

Características de Retenção
Canais, ombros, superfícies planas e detalhes de retenção roscados ajudam a localizar pinos ejetores dentro da montagem de ferramentas pretendida. Forneça dimensões de acoplamento e referências de datum para que a geometria de retenção possa ser revista juntamente com a resistência, folga e acesso de fabrico.

Interfaces de Guias
Casquilhos de guia, interfaces de rolamento e furos de acoplamento podem ser especificados onde o alinhamento, curso ou comportamento de desgaste requerem componentes coordenados. A SUUXIANG revê as dimensões da interface, a intenção de ajuste, os requisitos de superfície e a abordagem de inspeção face às informações de montagem fornecidas.

Molas e Fixadores
Molas, parafusos e interfaces de fixação especificados podem ser coordenados com peças de ferramentas personalizadas quando os seus tamanhos, cargas e relações de montagem são documentados. A compatibilidade depende dos requisitos de desenho verificados, das especificações de componentes adquiridos e do âmbito do projeto aprovado.

Embalagem de Identificação
A marcação de peças, identificação de revisão, separação de conjuntos e embalagem protetora podem apoiar a inspeção de receção e a montagem controlada. Defina a localização da marcação, necessidades de rastreabilidade, quantidade por conjunto e restrições de manuseamento na RFQ para revisão antes da produção.
Sobre a Fabrico de Pinos Ejetores SUUXIANG
A Dongguan SuuXiang Precision Mold Co., Ltd., estabelecida em 2010 em Chang’an Town, Dongguan, China, serve como a marca de fabrico de precisão voltada para o público da SUUXIANG. Ajudamos equipas internacionais de engenharia e aprovisionamento a transformar desenhos, modelos e especificações em pinos ejetores inspecionados, componentes de moldes, peças de ferramentas de conectores e componentes usinados personalizados.
O nosso fluxo de trabalho orientado por desenhos integra fresagem e torneamento CNC, maquinação multieixos, eletroerosão, retificação de precisão, ajuste e inspeção numa rota de produção controlada. Antes das cotações e compromissos de produção, revimos dimensões críticas, datums, requisitos de material e tratamento térmico, acesso à maquinação, necessidades de acabamento e expectativas de inspeção.
O que diferencia a SUUXIANG é a comunicação disciplinada do projeto em torno da fabricabilidade, controlo de revisão e verificação rastreável. Em vez de tratar os pinos ejetores como uma promessa pronta a usar, alinhamos o plano do processo e o método de inspeção com o desenho aprovado, os requisitos da encomenda e o contexto da aplicação antes de o trabalho começar.

Capacidades Essenciais para Projetos de Pinos Ejetores
Revisão DFM e de Datum
Antes da cotação, a SUUXIANG revê o desenho para dimensões críticas, relações de datum, requisitos de ajuste, acesso à maquinação e superfícies de ejeção funcionais. A discussão identifica onde as tolerâncias necessitam de uma estratégia de medição definida antes de serem feitos os compromissos de processo.
- Fornecer desenhos 2D e modelos 3D quando disponíveis
- Identificar diâmetros críticos, comprimentos e posições de ombro
- Clarificar furo de acoplamento, folgas e requisitos de montagem
- Sinalizar superfícies cosméticas ou de contacto antecipadamente

Acesso CNC para Detalhes Finos
Pinos ejetores combinam frequentemente geometrias longas e esguias com ombros, superfícies planas, rebaixos ou pequenos detalhes funcionais. A SUUXIANG avalia a rota de maquinação CNC adequada – torneamento, fresagem, multi-eixos, suíça ou micro-maquinação – tendo em conta a geometria, o estado do material e o acesso prático das ferramentas.
- Rever considerações sobre estabilidade do comprimento face ao diâmetro
- Confirmar as características que requerem torneamento versus acesso de fresagem
- Avaliar pequenos diâmetros e requisitos de detalhes secundários
- Alinhar o estado do material com a rota de processo planeada

Estratégia de Eletroerosão e Retificação
Quando a geometria, a dureza ou os requisitos de acabamento tornam o corte convencional inadequado, a SUUXIANG planeia a eletroerosão (EDM) e a retificação como operações secundárias controladas. O acesso do elétrodo, o percurso do fio, o material para retificação e a sequência de tratamento térmico devem ser definidos no desenho antes da sua emissão.
- Definir as características que podem requerer eletroerosão a fio ou por penetração
- Deixar material adequado para retificação de precisão
- Rever o momento do tratamento térmico e o risco de distorção
- Especificar prioridades de superfície e condição de arestas

Controlo de Inspeção e Revisão
O planeamento da inspeção está ligado à encomenda, à revisão do desenho e às dimensões críticas acordadas. A SUUXIANG coordena os métodos de medição, as expectativas de relatório e as informações de entrega para que os compradores possam avaliar os pinos ejetores recebidos face à linha de base técnica correta.
- Indicar necessidades de relatório de inspeção e rastreabilidade
- Marcar claramente as dimensões críticas para a qualidade
- Submeter a revisão atual do desenho com a solicitação de orçamento
- Incluir a quantidade e os requisitos de entrega alvo

Porquê Escolher a SUUXIANG para Pinos Ejetores
Compare a revisão do desenho, o planeamento do processo, as evidências de inspeção, o controlo de revisão e a comunicação de entrega necessários para pinos ejetores personalizados e peças de ferramenta relacionadas.
← Swipe left or right to view →
Fluxo de Trabalho de Fabrico de Pinças Ejetoras
Uma rota orientada por desenho, desde a revisão dos requisitos até à inspeção, embalagem e coordenação de entrega.
Revisão de Desenhos e Requisitos
Analisamos desenhos 2D, modelos 3D, material, quantidade, dimensões críticas, datums, requisitos de superfície, necessidades de inspeção, contexto de aplicação e entrega prevista antes dos compromissos de cotação.
Planear Material e Processo
A equipa confirma uma rota prática para os pinos extratores, considerando o acesso à maquinação, a sequência de tratamento térmico, as necessidades de EDM, a folga de retificação, as tolerâncias e a documentação de produção controlada por revisão.
Maquinar EDM e Preparar
Maquinação CNC, torneamento, EDM de arame, EDM de penetração e operações relacionadas são selecionados de acordo com a geometria aprovada, acesso a características, estratégia de elétrodos e plano de processo.
Retificar Ajuste e Verificar
A retificação e o ajuste de precisão abordam as superfícies e interfaces funcionais, enquanto as verificações em processo se concentram nas dimensões críticas, relações de datum, prioridades de superfície e revisões de desenho aprovadas.
Inspecionar Embalar e Coordenar
A inspeção final segue o plano específico da encomenda. As peças verificadas são embaladas para proteção, com a documentação de inspeção, informação de rastreabilidade e coordenação de envio alinhadas aos requisitos confirmados.
Trabalhar com a SUUXIANG em Pinos Extratores
Align drawing details, production expectations and inspection evidence before manufacturing begins.
Enviar o seu Pacote de Desenho
Fornecer um desenho 2D e, quando disponível, modelo 3D, material, quantidade, contexto de aplicação, dimensões críticas, requisitos de superfície e data de entrega solicitada.
Rever Âmbito e DFM
Alinhar a rota do processo, estratégia de datum, prioridades de tolerância, sequência de tratamento térmico, necessidades de EDM ou retificação, expectativas de inspeção e estado da revisão antes da cotação.
Confirmar Requisitos de Produção
Aprovar o âmbito cotado e clarificar os requisitos de amostragem, primeira peça, produção, embalagem e relatório, para que a fabricação prossiga com a revisão controlada correta.
Coordenar Inspeção e Entrega
Rever a documentação de inspeção de acordo com o plano acordado, confirmar os detalhes de entrega e manter visíveis as informações de revisão, qualidade e expedição através da coordenação final da encomenda.
Documentação de Qualidade dos Pinos Extratores

Feedback do Cliente Pendente de Verificação
Reservado para feedback aprovado do cliente que documenta como o esclarecimento da revisão do desenho reduziu os ciclos de revisão para um projeto de pinos de extração personalizados. Publicar apenas após o cliente confirmar o resultado mensurável, o âmbito do relatório de inspeção e a permissão para nomear a empresa.
Reservado para feedback aprovado do cliente sobre uma encomenda de componentes de extração baseada em desenho. A cotação final deve indicar um número verificado, como 2 dimensões críticas esclarecidas, e descrever a documentação de inspeção acordada e o resultado do controlo de revisão.
Reservado para feedback aprovado do cliente que cobre a coordenação de entrega para pinos de extração personalizados. Publicar um resultado de projeto verificado, como 1 atualização de entrega consolidada por marco, apenas quando o cliente aprovar a redação, o resultado e a atribuição.
FAQ de Fabrico de Pinos de Extração
Practical RFQ, manufacturing, inspection, and delivery questions for drawing-driven tooling components.
Que informações devo incluir numa RFQ de pinos de extração?
A SUUXIANG consegue fabricar pinos de extração personalizados a partir do meu desenho?
Que materiais são comummente considerados para pinos de extração?
Que tolerâncias podem ser mantidas em pinos de extração?
Como são inspecionados os pinos ejetores personalizados antes do envio?
Que quantidades posso encomendar para pinos ejetores?
Podem fornecer amostras antes de uma encomenda de produção maior?
Como devo planear o prazo de entrega, o pagamento e o envio para uma encomenda personalizada?
Como é que a SUUXIANG protege os desenhos e as informações do projeto?
O Guia Completo do Comprador para Pinos Ejetores
Utilize esta estrutura de decisão para especificar pinos ejetores, comparar materiais e designs, avaliar fornecedores baseados em desenhos, controlar custos e evitar falhas de ejeção, defeitos cosméticos, desalinhamentos de tolerância e atrasos evitáveis na ferramenta.
1. O que são Pinos Ejetores?
Ejector pins, also called knockout pins, are mold components that apply controlled force to release a cooled molded part from the core or cavity side that retains it. They are mounted in the mold’s ejector system and move with the ejector plate rather than acting as cutting tools.nnIn a typical injection-molding cycle, the mold opens after cooling, the ejector plate advances, and pin faces push on designed contact areas until the part clears the tool; the pins then retract before closing. This function is commonly assigned to the moving B-side, although reverse-ejection arrangements exist. Source: https://www.dme.net/ejector-pins.phpnnOn the finished part, each pin contact can leave an ejector mark: a witness circle, pad, or local impression. Pin placement must distribute release load without distorting thin walls, overstressing localized areas, or placing marks on visible surfaces; poor contact geometry can also increase sticking, side loading, and wear in the ejection system. Source: https://www.protolabs.com/resources/design-tips/using-ejector-pins-properly-on-molded-parts
2. Pinos Ejetores: História e Evolução
Os pinos ejetores evoluíram para além de simples expulsadores mecânicos, à medida que a moldagem automatizada, os padrões de bases de moldes intercambiáveis e as ferramentas de ciclos mais elevados aumentaram os requisitos de diâmetro, retilineidade, ajuste da cabeça, folga e condição da superfície.nnA classe do material, a sequência do tratamento térmico, a evidência de dureza e qualquer requisito de revestimento devem ser definidos para a aplicação, em vez de serem inferidos de um diâmetro e comprimento nominais.nnAs restrições de geometria determinam frequentemente se um pino nominalmente padrão funcionará. Pontas contornadas, anguladas, escalonadas, com chaveta ou em forma de D podem exigir controlo de retificação, EDM e orientação, pelo que os RFQs devem indicar a resina, as condições de operação, as expectativas de ciclo, a geometria de contacto da peça, os limites cosméticos e os requisitos de inspeção.
3. Tipos de pinos ejetores
Oito configurações comuns dividem a ejeção por geometria de contacto e função. Pinos retos, com ombro, com chaveta, de retorno, extratores de canal de injeção, camisas, lâminas e contornados são famílias de componentes catalogadas; a seleção continua a depender do desenho e do layout do molde (https://www.dme.net/ejector-pins.php).
| Tipo | Geometria e Utilização | Benefício / Limitação | Informação de Desenho |
|---|---|---|---|
| Recto | Haste redonda constante; apoios planos gerais | Simples; marcas de carga pontual | Diâmetro, comprimentos, localização da ponta |
| Com ombro | Forma de cabeça maior faz paragem; placa de expulsor | Retenção positiva; necessita de escarear | Diâmetros cabeça/haste, posição do ombro |
| Escalonado | Múltiplos diâmetros; longo alcance esguio | Rigidez; pilha de ajuste complexa | Cada diâmetro, raios de transição |
| Lâmina | Secção de trabalho rectangular plana; nervuras | Mais contacto; eixo de flexão fraco | Largura, espessura, orientação |
| Casquilho | Pino oco à volta do núcleo; ressaltos | Empurrão anular; necessita de folga do núcleo | ID, OD, chavetagem, relação do núcleo |
| Retorno | Pino robusto reinicia a placa de expulsor | Reinício fiável; não ejeção de peça | Curso, montagem, sequência de retorno |
| Extrator de bebedouro | Pino perfilado engata o bebedouro | Controla a libertação da canalização; risco de marca | Perfil da ponta, relação da entrada |
| Contornado ou chavetado | Face chanfrada usinada com anti-rotação | Corresponde à superfície; sensível à orientação | Perfil da superfície, chaveta/D-plano, datum |
Especifique a Extremidade de Trabalho

Um desenho correto localiza a face de trabalho a partir dos datums do molde, não apenas o comprimento total.nnAs chamadas críticas incluem o diâmetro de ajuste, a geometria da cabeça, o curso, o acabamento superficial e a localização permitida da marca de testemunha.
Separe os Pinos dos Componentes
As camisas ejetam à volta dos núcleos; as lâminas distribuem a carga por nervuras estreitas. São componentes de ejeção relacionados, não substituições intercambiáveis de pinos redondos.nnOs pinos de retorno reajustam as placas ejetoras; os extratores de canal de injeção retêm e libertam o runner.
Controlo da Orientação
As faces contornadas requerem uma definição angular ou de superfície. A retenção com chaveta ou em forma de D impede a rotação quando a orientação da face é importante.nnForneça a geometria da peça de acoplamento e a condição permitida da almofada ou recesso.
4. Pinos extratores Materiais e Tratamentos
A seleção do material começa com a resina, a temperatura do molde, a exposição à corrosão, a carga de ejeção e o volume de produção planeado. Especifique a via de tratamento com a geometria do pino, pois a condição da superfície e a tenacidade do núcleo servem a diferentes riscos de falha.
| Opção | Encaixe Primário | Cuidado com a chaveta |
|---|---|---|
| Aço tipo H13 | Calor e tenacidade | Verificar dureza e via de tratamento térmico |
| Aço para trabalho a frio de alto teor de crómio | Desgaste abrasivo da resina | Verificar risco de fratura por impacto |
| Aço ferramenta inoxidável | Exposição à corrosão | Confirmar grau e dureza alvo |
| Superfície nitretada | Resistência ao desgaste | Controlar profundidade e crescimento da camada |
Compromissos da Família de Aços
O aço para trabalho a quente tipo H13 é comummente considerado onde o ciclo térmico e a tenacidade importam; os aços para trabalho a frio de alto teor de carbono e alto teor de crómio favorecem o desgaste abrasivo, mas podem sacrificar a tenacidade. Os aços ferramenta inoxidáveis merecem revisão quando a resina, aditivos, armazenamento ou condições de processamento criam risco de corrosão.
Tratamentos e Dados de Desenho
O endurecimento total define a dureza do corpo; a nitretação ou outras vias de endurecimento superficial adicionam uma camada de trabalho dura, mantendo um núcleo mais tenaz. O óxido negro é um acabamento de conversão fino, não um substituto para a validação de dureza ou corrosão; o polimento e os revestimentos requerem rugosidade definida, adesão e tolerância dimensional.nnSolicite o grau do material ou equivalente, a dureza alvo e o método de teste, a especificação do tratamento, o acabamento superficial, a definição da área revestida e os registos de inspeção pós-tratamento. Registe a localização real da dureza, o resultado da superfície, a revisão e qualquer certificado de tratamento contra a encomenda.
5. Especificações de Pinos Extratores Personalizados
Um pino extrator personalizado é definido pelo desenho funcional, não por um tamanho nominal de catálogo. Especifique as dimensões e os controlos de inspeção que regem o encaixe, o curso, o contacto e a substituição.
| Característica | Definir no Desenho | Porquê Importa |
|---|---|---|
| Corpo | Diâmetro e comprimento útil | Encaixe e curso da guia |
| Cabeça | Diâmetro e espessura | Retenção na placa ejetora |
| Ponta | Perfil, acabamento, condição da aresta | Contacto com a peça e marcas |
| Orientação | Chanfro, chaveta ou cabeça em D | Controlo anti-rotação |
Definir Geometria Funcional

O diâmetro, o comprimento total, o diâmetro da cabeça e a espessura da cabeça estabelecem a retenção e o encaixe de guia. Indique o comprimento útil, a localização e o diâmetro de cada degrau, e o esquema de datum utilizado para medição.
Especifique a Extremidade de Trabalho

A geometria da ponta deve corresponder à superfície de contacto da peça: plana, arredondada, cónica, contornada ou rebaixada. Indique o chanfro da aresta, o acabamento superficial e quaisquer marcas de referência permitidas onde o pino contacta a peça moldada.
Controle de Rotação e Revisões
Chanfros, chavetas ou cabeças em forma de D evitam que um pino contornado ou angulado rode. Identifique a concentricidade, a retilineidade, as tolerâncias críticas, a revisão do desenho e se componentes de acoplamento ou um modelo 3D controlam a forma.
- desenho 2D com revisão e unidades
- modelo 3D e geometria da peça de acoplamento
- Material, tratamento, quantidade e prazo de entrega
- Dimensões críticas, acabamento, necessidades de relatório de inspeção
6. Desenho de Ejeção e Controlo de Qualidade
Duas decisões interligadas governam a ejeção fiável: onde a força entra na peça e como o pino é guiado. Uma revisão do desenho deve resolver ambos antes de o aço ser libertado.
Distribuição de Força
Vários pinos devem partilhar a carga através de apoios ou nervuras rígidos e não cosméticos; áreas de contacto pequenas podem danificar peças quentes.nnSuperfícies de contacto contornadas ou anguladas requerem controlo anti-rotação para que o pino não altere a sua posição de apoio.
Orientação e Retorno
Pinos longos e esguios requerem suporte de orientação e uma análise de flambagem sob a força de libertação em pior cenário. A folga deve permitir movimento sem folga lateral excessiva, gripagem ou caminhos de rebarba.nnPlacas de extrator combinadas, elementos de orientação e características de retorno positivo devem ser verificados ao longo de todo o curso.
Superfície e Ventilação
As pontas dos pinos devem assentar em apoios, bosses ou faces ocultas sempre que a aparência for crítica. Características profundas podem usar folga controlada do pino para ventilação, mas o caminho de ventilação não deve marcar ou criar rebarbas na peça.nnAs necessidades de lubrificação requerem um lubrificante aprovado definido e um intervalo de manutenção, especialmente para ajustes deslizantes.
Evidência de Inspeção
A revisão da primeira peça deve comparar o diâmetro do pino, o comprimento, a geometria da cabeça, as localizações relacionadas com o datum e a condição da face terminal com o desenho aprovado.nnOs registos de encomenda devem ligar certificados de material, evidências de tratamento térmico ou dureza quando especificados, resultados dimensionais, nível de revisão e disposição da inspeção.
7. Escolher um Fabricante de Pinos Extratores
Dois fornecedores podem apresentar orçamentos para o mesmo desenho, mas usar diferentes disciplinas de revisão, controlo de processo e inspeção. Selecione um fabricante pela evidência que pode fornecer antes da aprovação, não apenas pelo preço unitário.
| Área de Avaliação | Evidência a Solicitar | Pergunta RFQ |
|---|---|---|
| Revisão do desenho | Comentários CTQ e datum | Que riscos vê? |
| Controlo de processo | Rota e plano de tratamento térmico | Quando é feita a retificação final? |
| Inspeção | Método e amostra de relatório | Como são medidos os CTQs? |
| Rastreabilidade | Ligação de material e revisão | Que registos vêm com as peças? |
| Entrega | Plano de agendamento e embalagem | Como são comunicados os atrasos? |
Revisão do Desenho e Controlo de Processo
Uma revisão do desenho deve identificar dimensões CTQ, datums, tolerâncias, acesso à ferramenta, necessidades de EDM ou retificação, sequência de tratamento térmico e método de inspeção.nnDuas perguntas de RFQ são importantes: Quais dimensões necessitam de controlo antes e depois do tratamento térmico? Como serão as alterações de revisão reconhecidas e aprovadas?
Material e Evidência de Inspeção
Uma rota fiável liga a documentação do material, registos de maquinação, requisitos de tratamento térmico e inspeção final à encomenda e à revisão.nnDuas perguntas úteis são: Que certificado, evidência de dureza e relatório de inspeção podem acompanhar o envio? Qual método de medição verifica cada diâmetro crítico, comprimento e requisito de superfície?
Entrega e Preparação para Exportação
Uma encomenda de protótipo deve testar a velocidade de comunicação, proteção da embalagem, rotulagem, documentação de exportação e atualizações realistas do prazo de entrega antes da libertação de baixo volume.nnDuas perguntas expõem a qualidade do planeamento: Qual é o cronograma processo a processo? Qual contingência se aplica se a inspeção encontrar uma não conformidade?
8. Erros Comuns na Compra de Pinças Ejetoras
Um desenho 2D que lista apenas o diâmetro e o comprimento deixa o sistema de ejeção subespecificado. Erros de aquisição geralmente surgem mais tarde como emperramento, marcas de pinça, desgaste prematuro, retrabalho ou paragens não planeadas da ferramenta.
Especificar Condições de Operação
O tipo de resina, o teor de carga, a temperatura do molde, o tempo de ciclo e as corridas esperadas influenciam a carga, a abrasão e a exposição ao calor. Indique estes dados antes de selecionar o aço, a dureza, o revestimento ou a nitretação.nnUm tamanho nominal de pinça por si só não pode estabelecer o ajuste, a retilineidade, o acabamento da superfície ou a folga de trabalho. Defina dimensões críticas, referências de datum, batimento radial admissível e o método de inspeção.
Proteger a Aparência da Peça
O contacto da ejetora numa superfície Classe-A ou de exposição pode deixar marcas de testemunho, variação de brilho ou deformação local. Mova o contacto para um ressalto oculto, nervura, base ou área não cosmética deliberadamente aprovada.nnUma face de pinça contornada ou angulada pode rodar durante ciclos repetidos. Especifique uma característica anti-rotação com chaveta, em forma de D ou equivalente, onde a orientação afeta o contacto.
Comprar Contra Critérios de Aceitação
Uma ordem de compra sem material, tratamento térmico, acabamento, quantidade, revisão e critérios de aceitação não pode suportar uma decisão de receção consistente. Anexe o desenho controlado e exija evidências de inspeção correspondentes às características críticas.nnUm preço unitário baixo pode omitir retificação, controlo de tratamento, inspeção, ajuste e risco de substituição. Compare o custo total com a vida útil do ciclo, exposição a sucata, acesso de manutenção e impacto na entrega.
9. Do Desenho à Produção
Uma RFQ liberada deve definir a pinça e a interface do molde antes do início da maquinação. Atribua responsáveis de engenharia, qualidade, aquisição e programa para que as decisões técnicas e os compromissos comerciais permaneçam rastreáveis.
Construir o Pacote de Liberação
Um pacote de desenhos deve incluir dimensões 2D, modelo 3D quando disponível, material, tratamento térmico, quantidade, datums e revisão. A engenharia é responsável pela geometria; a gestão do programa confirma o contexto da aplicação e a data alvo.
- Identificar dimensões críticas e requisitos de superfície
- Indicar a posição do molde, detalhes de acoplamento e função de ejeção
- Listar quantidades de protótipo, primeira peça e reposição
Fechar DFM e Cotação
Um ciclo de revisão de desenho deve resolver o acesso à maquinação, material de retificação, necessidades de EDM, método de inspeção e exceções antes da liberação da ordem de compra. A SUUXIANG pode fornecer feedback de fabricabilidade dentro do seu âmbito de produção verificado; a aquisição alinha a cotação, os termos de entrega e a revisão.
- A engenharia aprova esclarecimentos técnicos
- A aquisição aprova termos comerciais
- A qualidade aprova expectativas de inspeção
Aprovar e Controlar a Produção
A aprovação da primeira peça deve comparar os resultados de inspeção acordados com o desenho e a revisão liberados. A qualidade retém relatórios e disposição de não conformidade; a gestão do programa encaminha cada alteração através de controlo de revisão escrito antes de encomendas repetidas.
- Definir formato de relatório e requisitos de amostragem
- Registrar revisão aprovada e identificação de lote
- Planear gatilho de reordenação e quantidade prevista
10. Preços e Fatores de Custo das Pinças Ejetoras
Um pacote de desenho completo é o ponto de partida para uma cotação defensável. O grau do material, o diâmetro do pino e o comprimento acabado definem o tempo de stock e de maquinação; corpos escalonados, pontas contornadas, chavetas, diâmetros pequenos ou secções longas e esguias aumentam o risco de configuração, acesso a ferramentas e tempo de ciclo.nnO preço deve distinguir um pino reto padrão de uma peça baseada em desenho. Tolerâncias apertadas de diâmetro ou concentricidade, maquinação de ponta, tratamento térmico, acabamento, relatórios de inspeção, embalagem protetora e agendamento expedito devem ser cotados como requisitos definidos, não como inclusões assumidas.
| Escala de quantidade | Impacto dos fatores de custo | Implicação do prazo de entrega |
|---|---|---|
| 1–5 unidades | A configuração, programação, inspeção da primeira peça e embalagem individual dominam. | Permita a revisão e o planeamento do processo antes da libertação. |
| 6–25 unidades | O custo de configuração é distribuído por mais peças; o material ou tratamento especial continua a ser significativo. | O agendamento em lote geralmente melhora a eficiência. |
| 26–100 unidades | A maquinação e inspeção repetidas podem reduzir o custo unitário quando o desenho não é alterado. | Confirme a disponibilidade de material e a amostragem de inspeção. |
| Encomenda expedita | O agendamento prioritário, operações divididas e logística mais rápida podem implicar custos adicionais. | O tempo viável depende de evidências de material, tratamento e capacidade. |
Carregue o seu desenho de pinos extratores para revisão
Inclua modelos, requisitos de material e tratamento térmico, quantidade, dimensões críticas, necessidades de inspeção e data de entrega alvo para uma revisão de fabrico disciplinada.