
Индивидуальные выталкиватели для прецизионной оснастки
От проверки чертежей и DFM до готовых выталкивателей с контролируемой обработкой на станках с ЧПУ, электроэрозионной обработкой, шлифовкой и прослеживаемостью изменений.
Типовые компоненты прецизионной оснастки





Request a Quote for Custom Ejector Pins










Выталкиватели, изготовленные по чертежам
Практическая инженерная экспертиза и скоординированное планирование производства индивидуальных выталкивающих элементов пресс-форм.
Анализ чертежей
Мы оцениваем чертежи, модели, требования к материалам, контекст применения и ожидания по качеству, прежде чем определить оптимальный маршрут изготовления выталкивателя.
DFM до начала работ
Предварительное обсуждение DFM затрагивает доступ к инструменту, стратегию выбора базовых поверхностей, последовательность термообработки и потенциальные риски при выталкивании перед расчетом стоимости или началом производства.
ЧПУ, электроэрозионная обработка и шлифовка
Планирование технологического процесса координирует обработку на станках с ЧПУ, электроэрозионную обработку и прецизионную шлифовку, когда геометрия, закаленные элементы или требования к чистоте поверхности требуют каждого из этих методов.
Планирование критических размеров
Критические размеры, приоритеты поверхностей и методы контроля определяются совместно с заказчиком для планирования точных измерений и четких критериев приемки.
Прослеживаемость изменений
Изменения в чертежах, ожидания по контролю и информация о поставке остаются доступными через координацию проекта, помогая командам поддерживать прослеживаемую коммуникацию от проверки до отгрузки.
Семейства компонентов прецизионной оснастки
Механическая обработка, электроэрозионная обработка, шлифовка и контроль по чертежам для настраиваемых компонентов оснастки и индивидуальных деталей.

Услуги механической обработки на станках с ЧПУ
Прецизионные услуги по механической обработке на станках с ЧПУ начинаются с анализа чертежей, требований к материалам, критических размеров и потребностей в контроле. Планирование процесса сочетает фрезерование, токарную обработку, электроэрозионную обработку, шлифовку и подгонку в зависимости от геометрии детали, допуска и требований к поставке.
Upload a Drawing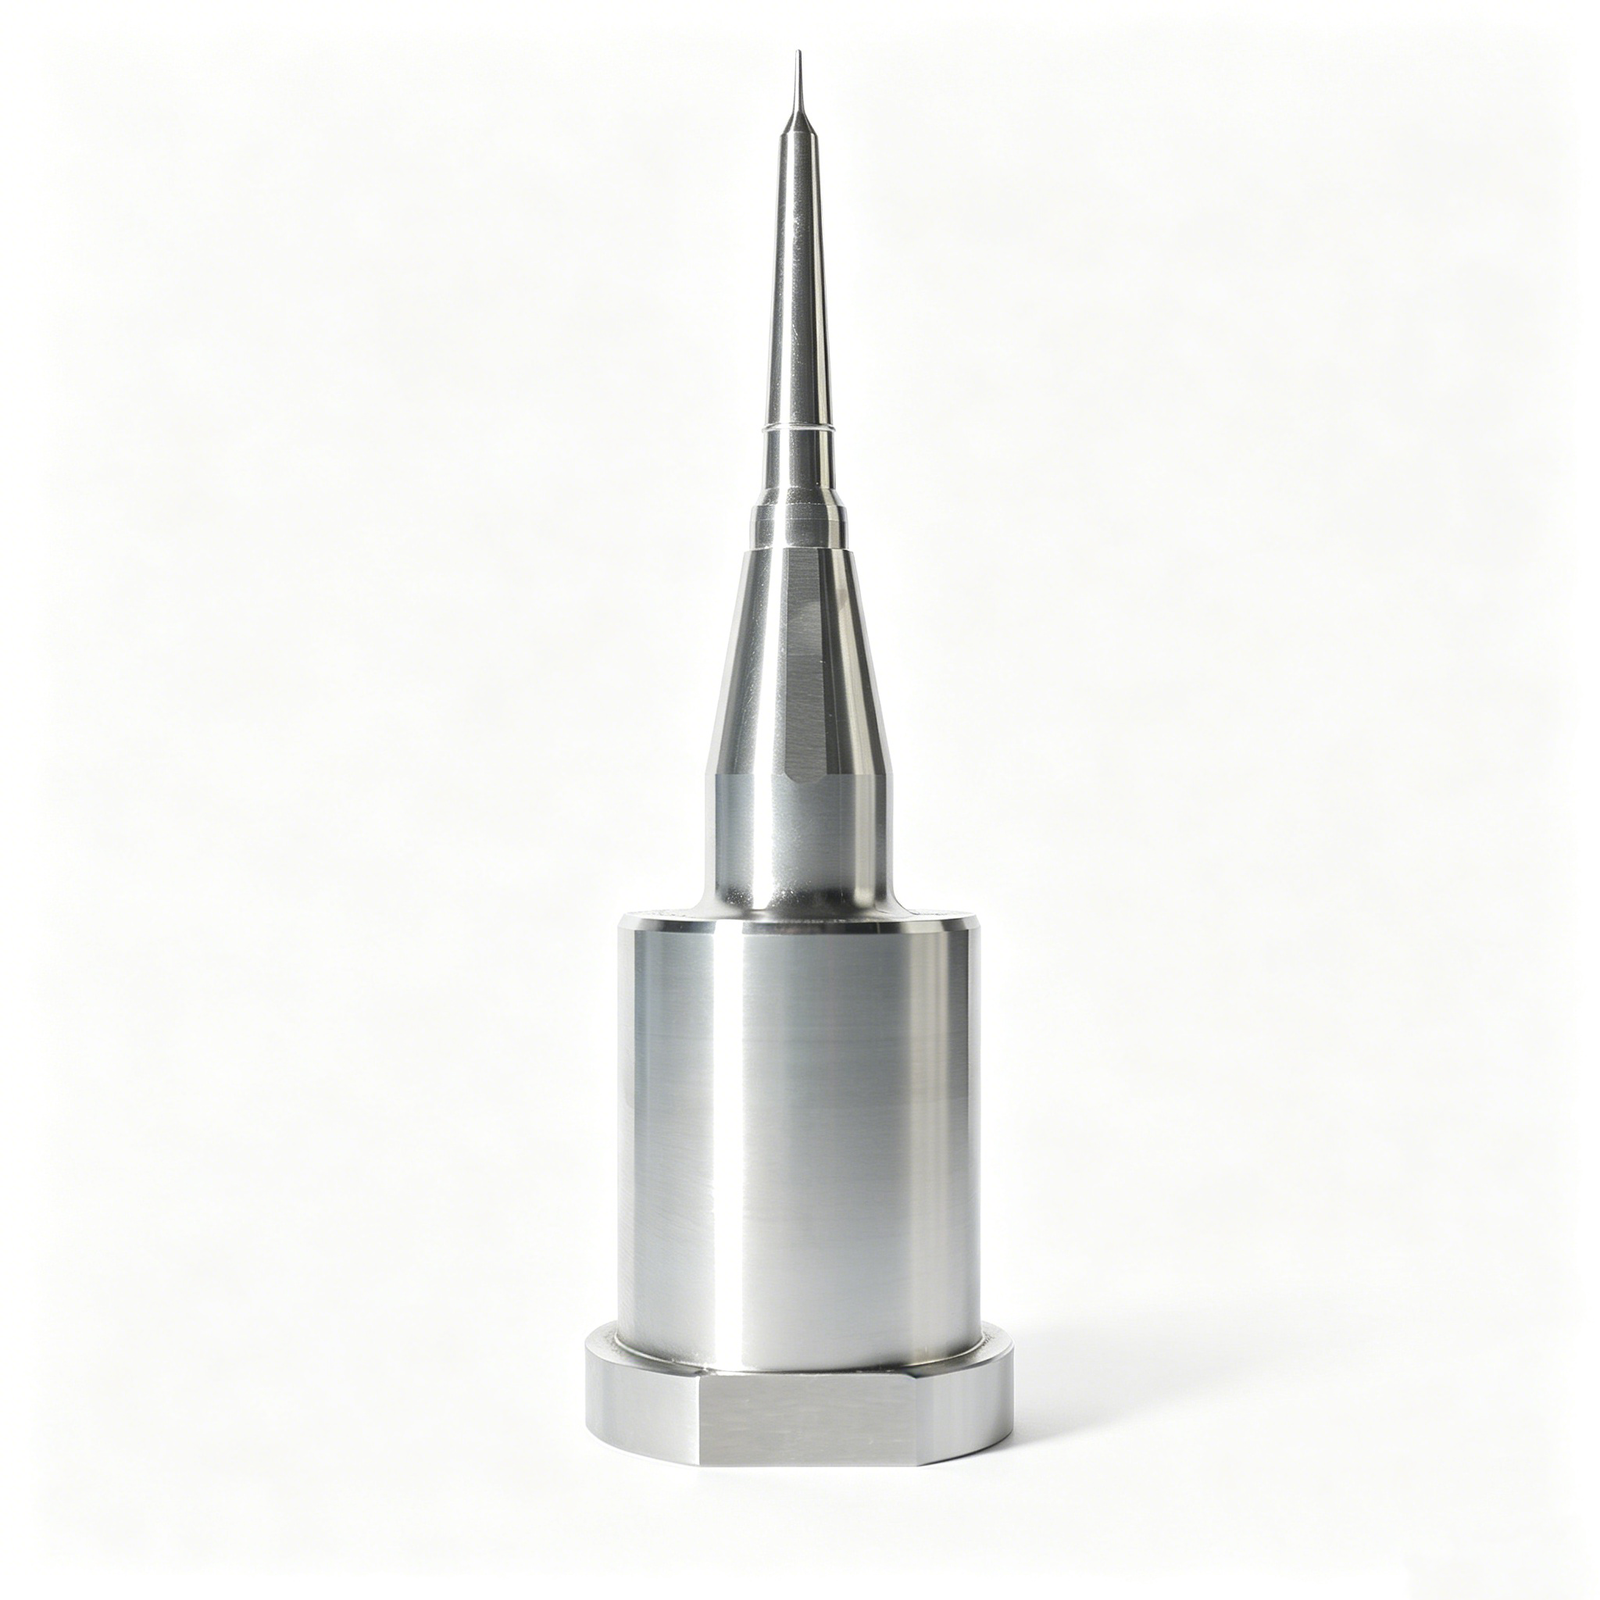
Фрезерование на станках с ЧПУ
Индивидуальные услуги по фрезерованию на станках с ЧПУ поддерживают призматические детали, карманы, контуры, установочные элементы и геометрию компонентов пресс-форм. Доступ к инструменту, выбор базовых поверхностей, припуски на обработку и требования к поверхностям должны быть рассмотрены до принятия производственных обязательств.
Upload a Drawing
Токарная обработка на станках с ЧПУ
Прецизионные услуги по токарной обработке на станках с ЧПУ поддерживают вращающиеся компоненты, такие как пальцы, втулки, валы и ступенчатые профили. Соосность, биение, требования к резьбе, состояние материала и последующая шлифовка или термообработка требуют четкого определения.
Upload a Drawing
5-осевая обработка
5-осевая ЧПУ-обработка позволяет получать доступ к составным углам, глубоким элементам и сложной геометрии пресс-форм и компонентов с меньшим количеством смен оснастки, где это практически возможно. Осуществимость зависит от досягаемости инструмента, контроля базирования, состояния материала, требований к допускам и доступа для контроля.
Upload a Drawing
Швейцарская и микромеханическая обработка
Швейцарская и микромеханическая обработка применяются для изготовления малых, тонких и детализированных компонентов, где важны удобство обращения, концентричность и доступ к элементам. На чертежах должны быть указаны критические диаметры, длины, резьбы, состояние кромок, материал и ожидания по контролю.
Upload a Drawing
Электроэрозионная обработка проволокой и прошивным методом
Услуги электроэрозионной обработки проволокой и прошивным методом подходят для закаленных материалов, узких пазов, сложных профилей, острой внутренней геометрии и элементов, непригодных для традиционной резки. Обзор процесса должен включать стратегию пути проволоки или электродов, доступ для промывки, ожидания по слою перекристаллизации и требования к чистовой обработке.
Upload a Drawing
Прецизионная шлифовка
Прецизионная шлифовка поверхностей и профилей обеспечивает контролируемую плоскостность, параллельность, точность профиля и окончательные размеры после механической обработки или термообработки. При рассмотрении чертежей следует подтверждать припуск на шлифовку, последовательность базирования, доступ к кругу и метод измерения.
Upload a Drawing
Вставки сердечника и полости пресс-форм
Прецизионные вставки сердечника и полости пресс-форм конфигурируются исходя из конструкции пресс-формы, типа смолы или контекста применения, спецификации материала и критических формованных элементов. Маршруты обработки на ЧПУ, электроэрозионной обработки, шлифовки и подгонки выбираются с учетом геометрии, последовательности термообработки, требований к поверхности и плана контроля.
Upload a Drawing
Выталкиватели и компоненты выталкивания
Выталкиватели, втулки и компоненты выталкивания требуют внимания к контролю диаметра, прямолинейности, опорных поверхностей, зазоров и условий износа. Предоставьте информацию о сопрягаемых деталях, требованиях к материалу и термообработке, приоритетах поверхности и критических размерах при запросе предложения.
Upload a Drawing
Пуансоны сердечника, направляющие и установочные компоненты
Пуансоны сердечника, направляющие и установочные компоненты изготавливаются по заданным базам, сопрягаемым элементам и геометрии. Покупатели должны указывать критические диаметры, расположение плечиков, длину зацепления, требования к твердости, чистоте поверхности и доказательства контроля.
Upload a Drawing
Ползуны, толкатели, литники и аксессуары для пресс-форм
Ползуны, толкатели, литники и аксессуары для пресс-форм – это компоненты, определяемые чертежами, чья производительность зависит от движения, зазоров, зон износа и геометрии интерфейса. Перед выпуском рассмотрите ход, сопрягаемые детали, смазку, состояние материала и ожидания по подгонке.
Upload a Drawing
Компоненты пресс-форм для разъемов
Прецизионные компоненты пресс-форм для разъемов обеспечивают детализированные полости, сердечники, штифты и выравнивающие элементы, используемые в оснастке для разъемов. Требования должны прояснять критические по шагу размеры, геометрию штифтов, материал, термообработку, потребности в электроэрозионной обработке, состояние поверхности и стратегию контроля.
Upload a Drawing
Компоненты штамповой оснастки
Прецизионные компоненты штамповой оснастки оцениваются с учетом материала ленты, функции формовки или резки, зазоров, зон износа и сборочных баз. Производственные маршруты могут комбинировать ЧПУ-обработку, электроэрозионную обработку проволокой, шлифовку и подгонку в соответствии с утвержденным пакетом чертежей.
Upload a Drawing
Оснастка для литья под давлением, MIM, CIM и переформования
Компоненты оснастки для литья под давлением, MIM, CIM и переформования оцениваются в рамках подтвержденного производственного объема. Запросы предложения должны включать контекст формовочного материала, требования к разъему и литниковой системе, условия вставки или сопряжения, материал оснастки, потребности в поверхности и критические размеры.
Upload a Drawing
Материалы для механической обработки
Материалы для ЧПУ-обработки выбираются на основе чертежа, применения, механических требований, воздействия коррозии, маршрута термообработки и обрабатываемости. Подтвердите требуемую марку материала, состояние, потребность в прослеживаемости и любые ограничения на замену перед составлением сметы.
Upload a Drawing
Чистота поверхности и термообработка
Чистота поверхности и термообработка должны определяться функцией, а не только внешним видом. Укажите тип покрытия или обработки, требования к твердости или толщине, где применимо, потребность в маскировании, приоритеты шероховатости поверхности и изменения размеров, влияющие на окончательные зазоры.
Upload a Drawing
Качество, метрология и документация
Прецизионный контроль, метрология и документация качества планируются исходя из критических размеров, баз, допусков и согласованных требований к отчетности. Определите методы измерения, ожидания по выборке, записи о материалах, статус ревизии и любые потребности в первом образце или dimensional-report перед производством.
Upload a Drawing
Прототипирование и мелкосерийное производство
Быстрое прототипирование и мелкосерийное производство поддерживают оценку на основе чертежей, разработку оснастки, итерации оснастки и контролируемые поставки малых партий. Ранний обзор должен согласовать материал, производственный маршрут, критические размеры, объем контроля, статус ревизии и целевую дату поставки.
Upload a DrawingМатериалы для изготовления нестандартных выталкивателей

Инструментальная сталь H13
Прочный материал для горячей штамповки, подходящий для выталкивателей, подвергающихся многократным циклам формования и повышенным температурным нагрузкам. Выбор зависит от требуемой твердости, диаметра, последовательности термообработки, состояния поверхности и соответствия пресс-форме.

Инструментальная сталь SKD61
Широко используемая инструментальная сталь для прецизионных деталей выталкивателей, где важны прочность и термическая стабильность. SUUXIANG анализирует чертеж, сопрягаемые элементы, требования к финишной обработке и условия эксплуатации перед подтверждением наличия материала и технологичности.

Быстрорежущая сталь
Жесткий, износостойкий вариант для тонких или нагруженных форм выталкивателей, где состояние поверхности и сохранение размеров требуют тщательного рассмотрения. Окончательная пригодность зависит от длины выталкивателя, свободной опоры, требований к твердости и нагрузки при выталкивании.

Нержавеющая инструментальная сталь
Материал, устойчивый к коррозии, для условий эксплуатации, где влажность, свойства полимера, условия хранения или требования к чистоте влияют на выбор. Марка, термообработка, финишная обработка и критические размеры должны быть указаны в запросе на коммерческое предложение и на чертеже.

Сталь, указанная заказчиком
Для марок, выбранных заказчиком, SUUXIANG оценивает указанный материал, а также доступность для механической обработки, необходимость электроэрозионной обработки, припуски на шлифовку, последовательность термообработки, методы контроля и требования к поставке. Принятие проекта остается под условием подтверждения материала и технологических процессов.
Прецизионные производственные процессы для выталкивателей

Фрезерование на станках с ЧПУ
Фрезерование на станках с ЧПУ создает плоские поверхности, уступы, проточки, элементы головки и доступные некруглые формы. Доступ инструмента, стратегия базирования, припуск на механическую обработку и последующие требования к термообработке или шлифовке анализируются перед утверждением маршрута.

Токарная обработка на станках с ЧПУ
Токарная обработка на станках с ЧПУ создает концентрические диаметры, ступенчатые валы и другие вращающиеся элементы на выталкивателях. План процесса учитывает состояние заготовки, элементы, чувствительные к биению, припуски на финишную обработку и требования к поверхности, указанные на чертеже.

Электроэрозионная обработка проволокой
Электроэрозионная обработка проволокой позволяет создавать профили, узкие пазы, шпоночные элементы и закаленные детали, где доступ для традиционного режущего инструмента ограничен. Путь проволоки, расположение стартового отверстия, требования к углам и финишные проходы планируются исходя из заданной геометрии.

Электроэрозионная обработка выемкой
Электроэрозионная обработка выемкой формирует глубокие, детализированные или труднодоступные элементы, когда целесообразен подход с использованием электрода. Стратегия электрода, припуск на искрение, ожидания по состоянию поверхности и последующие операции финишной обработки определяются при анализе чертежа.


Подгонка и контроль
Подгонка и контроль проверяют сопрягаемые элементы, критические размеры и требования к документации, указанные на чертеже, перед выпуском. Методы измерения и отчетность согласуются с заказом, а статус ревизии остается видимым на протяжении всего ведения проекта.
Вспомогательные и сборочные элементы для выталкивателей

Головки выталкивателей, изготовленные механической обработкой
Головки нестандартных диаметров, толщины, рельефы и шлицевые элементы могут быть обработаны для установки в плиты выталкивателей и обеспечения доступа при сборке. Анализ чертежей подтверждает опорные поверхности, переходные радиусы и любые этапы термообработки, влияющие на окончательную посадку.

Крепежные элементы
Пазы, уступы, лыски и резьбовые элементы крепления помогают фиксировать выталкиватели в предназначенной оснастке. Предоставьте сопрягаемые размеры и базовые ссылки для проверки геометрии крепления наряду с прочностью, зазорами и доступом для производства.

Направляющие интерфейсы
Направляющие втулки, опорные поверхности и сопрягаемые отверстия могут быть указаны там, где требования к выравниванию, ходу или износу требуют скоординированных компонентов. SUUXIANG анализирует размеры интерфейсов, назначение посадки, требования к поверхности и подход к инспекции на основе предоставленной информации об узле.

Пружины и крепеж
Указанные пружины, винты и крепежные интерфейсы могут быть согласованы с нестандартными деталями оснастки, если их размеры, нагрузки и отношения при сборке задокументированы. Совместимость зависит от проверенных требований чертежей, спецификаций закупаемых компонентов и утвержденного объема проекта.

Идентификация и упаковка
Маркировка деталей, идентификация ревизии, разделение комплектов и защитная упаковка могут облегчить входной контроль и контролируемую сборку. Укажите место маркировки, требования к прослеживаемости, количество в комплекте и ограничения по обращению в запросе на поставку для рассмотрения перед производством.
О производстве выталкивателей SUUXIANG
Компания Dongguan SuuXiang Precision Mold Co., Ltd., основанная в 2010 году в городе Чанъань, Дунгуань, Китай, является брендом SUUXIANG для производства прецизионных изделий, ориентированным на внешний рынок. Мы помогаем международным инженерным и закупочным командам воплощать чертежи, модели и спецификации в проверенные выталкиватели, компоненты пресс-форм, детали разъемов и нестандартные механически обработанные компоненты.
Наш рабочий процесс, основанный на чертежах, включает фрезерование и токарную обработку на станках с ЧПУ, многоосевую обработку, электроэрозионную обработку, прецизионную шлифовку, подгонку и инспекцию в рамках контролируемого производственного маршрута. Перед согласованием цены и производственными обязательствами мы анализируем критические размеры, базовые элементы, требования к материалам и термообработке, доступ для механической обработки, требования к финишной обработке и ожидания по инспекции.
Отличительной чертой SUUXIANG является дисциплинированная коммуникация по проекту, касающаяся технологичности, контроля ревизий и прослеживаемой верификации. Вместо того чтобы рассматривать выталкиватели как готовое изделие со склада, мы согласовываем план процесса и метод инспекции с утвержденным чертежом, требованиями заказа и контекстом применения до начала работ.

Основные возможности для проектов выталкивателей
Анализ технологичности и базовых элементов
Перед согласованием цены SUUXIANG анализирует чертеж на наличие критических размеров, базовых зависимостей, требований к посадке, доступа для механической обработки и функциональных поверхностей выталкивателей. Обсуждение определяет, где допуски требуют определенной стратегии измерения перед принятием производственных обязательств.
- Предоставьте 2D-чертежи и 3D-модели, если доступны
- Определите критические диаметры, длины и положения уступов
- Уточните сопрягаемые отверстия, зазоры и требования к сборке
- Заранее укажите косметические или контактные поверхности

Доступ ЧПУ для точной обработки
Выталкиватели часто имеют длинную, тонкую геометрию с уступами, плоскими участками, канавками или мелкими функциональными деталями. SUUXIANG оценивает подходящий маршрут обработки на токарных, фрезерных, многоосевых станках с ЧПУ, на швейцарских или микрообрабатывающих центрах, учитывая геометрию, состояние материала и практический доступ инструмента.
- Проанализируйте соображения по устойчивости соотношения длины к диаметру
- Определите, какие элементы требуют токарной обработки, а какие — фрезерной
- Оцените малые диаметры и требования к вторичной обработке деталей
- Согласуйте состояние материала с запланированным процессом обработки

Стратегия электроэрозионной и шлифовальной обработки
Там, где геометрия, твердость или требования к чистоте поверхности делают обычную резку непригодной, SUUXIANG планирует электроэрозионную и шлифовальную обработку как контролируемые вторичные операции. Доступ к электродам, траектория проволоки, припуск под шлифовку и последовательность термообработки должны быть определены по чертежу до его выпуска.
- Определите элементы, которые могут потребовать электроэрозионной обработки проволокой или погружным электродом
- Оставьте достаточный припуск для прецизионной шлифовки
- Проанализируйте сроки термообработки и риск деформации
- Укажите приоритеты по состоянию поверхности и кромок

Контроль и управление ревизиями
Планирование контроля связано с заказом, ревизией чертежа и согласованными критическими размерами. SUUXIANG координирует методы измерения, ожидания по отчетности и информацию о доставке, чтобы покупатели могли оценить полученные выталкиватели в соответствии с правильной технической базой.
- Укажите требования к отчету о контроле и прослеживаемости
- Четко отметьте критические для качества размеры
- Приложите актуальную ревизию чертежа к запросу коммерческого предложения
- Укажите количество и требования к срокам поставки

Почему стоит выбрать SUUXIANG для выталкивателей
Сравните обзор чертежа, планирование процесса, доказательства контроля, управление ревизиями и коммуникацию по доставке, необходимые для изготовления выталкивателей на заказ и сопутствующих инструментальных деталей.
← Swipe left or right to view →
Рабочий процесс изготовления выталкивателей
Маршрут, основанный на чертеже, от рассмотрения требований до инспекции, упаковки и координации доставки.
Анализ чертежей и требований
Мы анализируем 2D-чертежи, 3D-модели, материалы, количество, критические размеры, привязки, требования к поверхности, потребности в инспекции, контекст применения и предполагаемую дату поставки перед подтверждением ценового предложения.
Планирование материалов и процессов
Команда подтверждает практичный маршрут для выталкивателей, учитывая доступ для механической обработки, последовательность термообработки, потребности в электроэрозионной обработке, припуски на шлифование, допуски и документацию по производству, контролируемую по ревизиям.
Электроэрозионная обработка и подготовка
Выбираются операции ЧПУ-обработки, токарной обработки, проволочной и прошивной электроэрозионной обработки, а также связанные с ними операции в соответствии с утвержденной геометрией, доступом к элементам, стратегией электродов и планом процесса.
Шлифование, подгонка и проверка
Прецизионное шлифование и подгонка обрабатывают функциональные поверхности и интерфейсы, в то время как промежуточные проверки сосредоточены на критических размерах, отношениях баз, приоритетах поверхностей и утвержденных ревизиях чертежей.
Контроль, упаковка и координация
Окончательный контроль проводится в соответствии с планом для конкретного заказа. Проверенные детали упаковываются для защиты, а документация по контролю, информация об отслеживаемости и координация отгрузки согласуются с подтвержденными требованиями.
Работайте с SUUXIANG над выталкивателями
Align drawing details, production expectations and inspection evidence before manufacturing begins.
Отправьте пакет документов на чертеж
Предоставьте 2D-чертеж и, при наличии, 3D-модель, материал, количество, контекст применения, критические размеры, требования к поверхности и желаемую дату поставки.
Обзор объема работ и DFM
Согласуйте маршрут процесса, стратегию баз, приоритеты допусков, последовательность термообработки, потребности в электроэрозионной обработке или шлифовании, ожидания по контролю и статус ревизии перед цитированием.
Подтверждение производственных требований
Утвердите предложенный объем работ и уточните требования к отбору проб, первой статье, производству, упаковке и отчетности, чтобы производство осуществлялось по правильной контролируемой ревизии.
Координация контроля и доставки
Проверьте документацию по контролю в соответствии с согласованным планом, подтвердите детали доставки и обеспечьте видимость информации о ревизии, качестве и отгрузке на протяжении всей финальной координации заказа.
Документация по качеству выталкивателей

Обратная связь от клиента ожидает верификации
Зарезервировано для одобренной обратной связи от клиента, документирующей, как уточнение чертежа сократило циклы пересмотра для проекта нестандартных выталкивателей. Публикуется только после того, как клиент подтвердит измеримый результат, объем отчета об инспекции и разрешение на упоминание компании.
Зарезервировано для одобренной обратной связи от клиента по заказу компонентов выталкивателей на основе чертежа. Окончательная цитата должна содержать проверенное число, например, 2 уточненных критических размера, и описывать согласованную документацию инспекции и результат контроля ревизий.
Зарезервировано для одобренной обратной связи от клиента, касающейся координации поставок нестандартных выталкивателей. Публикуется проверенный результат проекта, например, 1 консолидированный отчет о поставке за этап, только после того, как клиент одобрит формулировку, результат и указание авторства.
Часто задаваемые вопросы по производству выталкивателей
Practical RFQ, manufacturing, inspection, and delivery questions for drawing-driven tooling components.
Какую информацию следует включить в запрос на коммерческое предложение (RFQ) для выталкивателей?
Может ли SUUXIANG изготовить нестандартные выталкиватели по моему чертежу?
Какие материалы обычно используются для изготовления выталкивателей?
Какие допуски вы можете обеспечить для выталкивателей?
Как проверяются изготовленные на заказ выталкиватели перед отправкой?
Какое количество выталкивателей я могу заказать?
Можете ли вы предоставить образцы перед крупным производственным заказом?
Как мне спланировать сроки, оплату и доставку для индивидуального заказа?
Как SUUXIANG защищает чертежи и информацию о проекте?
Полное руководство покупателя по выталкивателям
Используйте эту структуру принятия решений для спецификации выталкивателей, сравнения материалов и конструкций, оценки поставщиков, работающих по чертежам, контроля затрат и предотвращения отказов при выталкивании, косметических дефектов, несоответствия допусков и предотвратимых задержек в оснастке.
1. Что такое выталкиватели?
Ejector pins, also called knockout pins, are mold components that apply controlled force to release a cooled molded part from the core or cavity side that retains it. They are mounted in the mold’s ejector system and move with the ejector plate rather than acting as cutting tools.nnIn a typical injection-molding cycle, the mold opens after cooling, the ejector plate advances, and pin faces push on designed contact areas until the part clears the tool; the pins then retract before closing. This function is commonly assigned to the moving B-side, although reverse-ejection arrangements exist. Source: https://www.dme.net/ejector-pins.phpnnOn the finished part, each pin contact can leave an ejector mark: a witness circle, pad, or local impression. Pin placement must distribute release load without distorting thin walls, overstressing localized areas, or placing marks on visible surfaces; poor contact geometry can also increase sticking, side loading, and wear in the ejection system. Source: https://www.protolabs.com/resources/design-tips/using-ejector-pins-properly-on-molded-parts
2. Выталкиватели: история и эволюция
Выталкиватели эволюционировали от простых механических выталкивателей, поскольку автоматизированное литье, взаимозаменяемые стандарты пресс-форм и оснастка с более высоким циклом работы повысили требования к диаметру, прямолинейности, посадке головки, зазору и состоянию поверхности.nnМарка материала, последовательность термообработки, подтверждение твердости и любые требования к покрытию должны определяться для конкретного применения, а не предполагаться по номинальному диаметру и длине.nnГеометрические ограничения часто определяют, будет ли работать стандартный выталкиватель. Фаски, угловые, ступенчатые, шпоночные или D-образные концы могут потребовать шлифовки, электроэрозионной обработки и контроля ориентации, поэтому RFQ должны содержать информацию о смоле, условиях эксплуатации, ожидаемых циклах, геометрии контакта с деталью, косметических ограничениях и требованиях к контролю.
3. Типы выталкивателей
Восемь распространенных конфигураций разделяют выталкивание по геометрии контакта и функции. Прямые, с упором, шпоночные, возвратные, выталкиватели литников, гильзы, лезвия и фасонные выталкиватели — это семейства каталогизированных компонентов; выбор остается зависимым от чертежа и компоновки пресс-формы (https://www.dme.net/ejector-pins.php).
| Тип | Геометрия и назначение | Преимущество / Ограничение | Информация для чертежа |
|---|---|---|---|
| Прямой | Цилиндрический хвостовик; плоские опорные поверхности | Простой; следы от точечной нагрузки | Диаметр, длина, положение острия |
| С буртом | Увеличенная головка создает упор; плита выталкивателя | Надежная фиксация; требуется расточка | Диаметры головки/хвостовика, положение бурта |
| Ступенчатый | Несколько диаметров; длинный тонкий выступ | Жесткость; сложная сборка | Каждый диаметр, радиусы перехода |
| Лопатка | Плоская прямоугольная рабочая секция; ребра | Больше контакта; слабое ось изгиба | Ширина, толщина, ориентация |
| Гильза | Полый штифт вокруг сердечника; выступы | Кольцевое толкание; требуется зазор для сердечника | Внутренний диаметр, внешний диаметр, шпоночный паз, положение сердечника |
| Возврат | Прочный штифт возвращает плиту выталкивателя | Надежный возврат; не выталкивание детали | Ход, крепление, последовательность возврата |
| Штырь для отвода литника | Профилированный штифт захватывает литник | Контролирует отрыв бегуна; риск повреждения | Профиль штифта, взаимосвязь с литником |
| Контурный или шлицевой | Обработанная угловая поверхность с защитой от проворачивания | Соответствует поверхности; чувствителен к ориентации | Профиль поверхности, шпоночный паз / D-плоскость, база |
Укажите рабочую часть

Правильный чертеж определяет рабочую поверхность относительно привязок пресс-формы, а не только общую длину.nnКритические указания включают диаметр посадки, геометрию головки, ход, качество поверхности и допустимое местоположение следа от инструмента.
Отдельные выталкиватели от компонентов
Гильзы выталкивают вокруг стержней; лезвия распределяют нагрузку по узким ребрам. Это связанные компоненты выталкивания, а не взаимозаменяемые круглые выталкиватели.nnВозвратные выталкиватели возвращают плиты выталкивателя; выталкиватели литников удерживают и выпускают бегунок.
Контролируйте ориентацию
Фасонные поверхности требуют углового или поверхностного определения. Шпоночное или D-образное крепление предотвращает вращение, когда ориентация поверхности имеет значение.nnПредоставьте геометрию сопрягаемой детали и допустимое состояние площадки или углубления.
4. Материалы и обработки выталкивателей
Выбор материала начинается с типа смолы, температуры формы, воздействия коррозии, нагрузки при выталкивании и предполагаемого объема производства. Указывайте способ обработки в зависимости от геометрии штифта, поскольку состояние поверхности и прочность сердечника связаны с различными рисками отказа.
| Вариант | Основная посадка | Внимание к шпоночному пазу |
|---|---|---|
| Сталь типа H13 | Теплостойкость и ударная вязкость | Проверить твердость и маршрут термообработки |
| Высокохромистая холоднодеформируемая сталь | Абразивный износ смолы | Проверить риск хрупкого разрушения |
| Нержавеющая инструментальная сталь | Воздействие коррозии | Подтвердить марку и целевую твердость |
| Нитроцементированная поверхность | Износостойкость | Контроль глубины и роста слоя |
Компромиссы по семействам сталей
Горячедеформируемая сталь типа H13 обычно рассматривается, когда важны термические циклы и ударная вязкость; высокоуглеродистые, высокохромистые холоднодеформируемые марки предпочтительны для защиты от абразивного износа, но могут уступать в ударной вязкости. Нержавеющие инструментальные стали заслуживают внимания, когда смола, добавки, условия хранения или обработки создают риск коррозии.
Обработки и данные протяжки
Сквозная закалка обеспечивает общую твердость; нитроцементация или другие методы поверхностного упрочнения создают твердый рабочий слой, сохраняя при этом более вязкую сердцевину. Черное оксидирование — это тонкое конверсионное покрытие, а не замена для подтверждения твердости или коррозионной стойкости; полировка и покрытия требуют определения шероховатости, адгезии и допустимых размеров.nnУкажите марку материала или эквивалент, целевую твердость и метод испытаний, спецификацию обработки, обозначение финишной обработки поверхности, определение областей покрытия и записи о контроле после обработки. Запишите фактическое местоположение твердости, результат поверхностной обработки, ревизию и любой сертификат обработки в соответствии с заказом.
5. Спецификации нестандартных выталкивателей
Нестандартный выталкиватель определяется по функциональному чертежу, а не по номинальному каталожному размеру. Укажите размеры и средства контроля, которые определяют посадку, ход, контакт и замену.
| Элемент | Определить на чертеже | Почему это важно |
|---|---|---|
| Тело | Диаметр и рабочая длина | Посадка направляющей и ход |
| Головка | Диаметр и толщина | Крепление в плите выталкивателя |
| Наконечник | Профиль, чистота обработки, состояние кромки | Контакт с деталью и следы |
| Ориентация | Плоская грань, шпоночная канавка или D-образная головка | Контроль от проворачивания |
Определить функциональную геометрию

Диаметр, общая длина, диаметр головки и толщина головки определяют фиксацию и направляющую посадку. Укажите рабочую длину, расположение и диаметр каждого уступа, а также схему базы, используемую для измерений.
Укажите рабочую часть

Геометрия наконечника должна соответствовать контактной поверхности детали: плоская, с радиусом, коническая, профильная или с уступом. Укажите фаску кромки, чистоту поверхности и любые допустимые следы контакта пуансона с формованной деталью.
Контроль вращения и ревизий
Плоские грани, шпоночные канавки или головки D-образной формы предотвращают вращение профильного или наклонного пуансона. Укажите концентричность, прямолинейность, критические допуски, ревизию чертежа и то, является ли форма детали, с которой он сопрягается, или 3D-модель определяющей.
- 2D-чертеж с ревизией и единицами измерения
- 3D-модель и геометрия сопрягаемой детали
- Материал, обработка, количество и срок поставки
- Критические размеры, чистота обработки, требования к отчету об инспекции
6. Конструкция и контроль качества выталкивания
Два связанных решения обеспечивают надежное выталкивание: место приложения усилия к детали и способ направления пуансона. Оба этих аспекта должны быть решены на этапе проверки чертежей, до запуска в производство.
Распределение нагрузки
Множественные стержни должны распределять нагрузку через жесткие, не декоративные площадки или ребра; малые контактные зоны могут повредить горячие детали.nnКонтурные или угловые контактные поверхности требуют контроля от проворачивания, чтобы стержень не мог изменить положение опоры.
Направление и возврат
Длинные, тонкие стержни требуют направляющей поддержки и проверки на изгиб при максимальной силе выталкивания. Зазоры должны обеспечивать движение без чрезмерного бокового люфта, заедания или образования облоя.nnПодобранные выталкивающие плиты, направляющие элементы и механизмы возврата должны быть проверены на полном ходе.
Поверхность и вентиляция
Концы стержней должны попадать на площадки, выступы или скрытые поверхности, когда внешний вид имеет решающее значение. Глубокие элементы могут использовать контролируемый зазор стержня для вентиляции, но вентиляционный канал не должен оставлять следов или облоя на детали.nnДля смазки требуется определенная утвержденная смазка и интервал обслуживания, особенно для скользящих соединений.
Доказательства инспекции
Первичный осмотр должен сравнить диаметр стержня, длину, геометрию головки, расположение относительно опорных точек и состояние торца с утвержденным чертежом.nnЗаписи о заказах должны связывать сертификаты материалов, данные термической обработки или закалки, если это указано, результаты измерений, уровень ревизии и заключение инспекции.
7. Выбор производителя выталкивающих стержней
Два поставщика могут цитировать один и тот же чертеж, но использовать разные методики проверки, контроля процесса и инспекции. Выбирайте производителя по доказательствам, которые он может предоставить до выпуска, а не только по цене за единицу.
| Область оценки | Доказательства, которые следует запросить | Вопрос RFQ |
|---|---|---|
| Анализ чертежа | Комментарии по CTQ и опорным точкам | Какие риски вы видите? |
| Контроль процесса | План маршрута и термообработки | Когда проводится окончательная шлифовка? |
| Инспекция | Образец метода и отчета | Как измеряются CTQ? |
| Прослеживаемость | Связь материала и ревизии | Какие детали поставляются с комплектующими? |
| Доставка | График и план упаковки | Как сообщается о задержках? |
Анализ чертежа и контроль процесса
Один анализ чертежа должен выявить критические размеры (CTQ), опорные точки, допуски, доступ к инструменту, необходимость электроэрозионной обработки или шлифовки, последовательность термообработки и метод инспекции.nnДва вопроса при запросе предложения (RFQ) имеют значение: Какие размеры требуют контроля до и после термообработки? Как будут учитываться и выпускаться изменения ревизий?
Материал и доказательства инспекции
Один надежный путь связывает документацию по материалам, записи обработки, требования к термообработке и окончательную инспекцию с заказом и ревизией.nnДва полезных вопроса: Какой сертификат, подтверждение твердости и отчет об инспекции могут сопровождать поставку? Какой метод измерения подтверждает каждый критический диаметр, длину и требование к поверхности?
Готовность к поставке и экспорту
Один заказ на прототип должен протестировать скорость связи, защиту упаковки, маркировку, экспортную документацию и реалистичные обновления сроков поставки перед выпуском малых партий.nnДва вопроса выявляют качество планирования: Каков пошаговый график процесса? Какой план действий применяется, если инспекция выявит несоответствие?
8. Распространенные ошибки при покупке выталкивателей
2D-чертеж, в котором указаны только диаметр и длина, делает систему выталкивания недостаточно специфицированной. Ошибки при закупках обычно проявляются позже в виде заеданий, следов от штифтов, преждевременного износа, переделок или незапланированных простоев оснастки.
Укажите условия эксплуатации
Марка смолы, содержание наполнителя, температура пресс-формы, время цикла и ожидаемые ходы влияют на нагрузку, абразивный износ и тепловое воздействие. Укажите эти параметры перед выбором стали, твердости, покрытия или нитроцементации.nnОдин номинальный размер штифта не может определить посадку, прямолинейность, качество поверхности или рабочий зазор. Определите критические размеры, опорные точки, допустимое биение и метод контроля.
Защитите внешний вид детали
Контакт выталкивателя с поверхностью класса А или видимой поверхностью может оставить следы, изменение блеска или локальную деформацию. Перенесите контакт на скрытую площадку, ребро, выступ или специально утвержденную не косметическую область.nnКонтурная или наклонная поверхность штифта может вращаться при повторных циклах. Укажите шпоночный, D-образный или аналогичный элемент против вращения, если ориентация влияет на контакт.
Покупайте с учетом критериев приемки
Заказ на поставку без указания материала, термообработки, отделки, количества, ревизии и критериев приемки не может обеспечить последовательное решение о приемке. Приложите утвержденный чертеж и требуйте доказательства контроля, соответствующего критическим параметрам.nnНизкая цена за единицу может исключать шлифовку, контроль обработки, инспекцию, подгонку и риск замены. Сравните общую стоимость с учетом срока службы, риска брака, доступности обслуживания и влияния на поставку.
9. От чертежа к производству
Одно выпущенное коммерческое предложение должно определять штифт и интерфейс пресс-формы до начала обработки. Назначьте ответственных за инжиниринг, качество, закупки и управление проектом, чтобы технические решения и коммерческие обязательства оставались отслеживаемыми.
Создайте пакет документации для выпуска
Один пакет чертежей должен включать 2D-размеры, 3D-модель (при наличии), материал, термообработку, количество, опорные точки и ревизию. Инжиниринг отвечает за геометрию; управление проектом подтверждает контекст применения и целевую дату.
- Определите критические размеры и требования к поверхности
- Укажите положение пресс-формы, сопрягаемые детали и функцию выталкивания
- Укажите количество для прототипа, первой партии и пополнения запасов
Закрытие этапов DFM и ценообразования
Один цикл проверки чертежей должен разрешить вопросы доступа к обработке, шлифовальной заготовки, потребностей в электроэрозионной обработке, метода контроля и исключений до выпуска заказа на поставку. SUUXIANG может предоставить обратную связь по технологичности в рамках своей проверенной производственной компетенции; отдел закупок согласовывает коммерческое предложение, условия поставки и ревизию.
- Инжиниринг утверждает технические уточнения
- Закупки утверждают коммерческие условия
- Отдел качества утверждает ожидания по контролю
Утверждение и контроль производства
Утверждение первой партии должно сравнивать согласованные результаты контроля с выпущенным чертежом и ревизией. Отдел качества сохраняет отчеты и решения по несоответствиям; управление проектом направляет каждое изменение через письменный контроль ревизий перед повторными заказами.
- Определите формат отчета и требования к выборке
- Запишите утвержденную ревизию и идентификацию партии
- Запланируйте триггер повторного заказа и прогнозируемое количество
10. Ценообразование и факторы стоимости выталкивателей
Готовый комплект чертежей — основа для обоснованного ценообразования. Марка материала, диаметр стержня и окончательная длина определяют потребность в заготовках и время на механическую обработку; ступенчатые корпуса, профилированные наконечники, шпоночные пазы, малые диаметры или длинные и тонкие детали увеличивают время на подготовку, риски доступа инструмента и время цикла.nnЦена должна учитывать разницу между стандартным прямым штифтом и деталью, изготовленной по чертежу. Жесткие допуски по диаметру или концентричности, обработка наконечника, термообработка, финишное покрытие, отчеты об инспекции, защитная упаковка и ускоренная отгрузка должны быть указаны как отдельные требования, а не как предполагаемые включения.
| Ценовые ступени | Влияние факторов, определяющих стоимость | Влияние на срок поставки |
|---|---|---|
| 1–5 штук | Основную часть стоимости составляют подготовка, программирование, контроль первой партии и индивидуальная упаковка. | Предусмотрите время на рассмотрение и планирование процесса перед запуском. |
| 6–25 штук | Стоимость подготовки распределяется на большее количество деталей; специальные материалы или обработка остаются значительными факторами. | Серийное планирование обычно повышает эффективность. |
| 26–100 штук | Повторяющаяся механическая обработка и контроль могут снизить стоимость единицы продукции при неизменном чертеже. | Подтвердите наличие материала и методику контроля. |
| Срочный заказ | Приоритетное планирование, разделение операций и ускоренная логистика могут увеличить стоимость. | Реалистичные сроки зависят от материала, обработки и загрузки производственных мощностей. |
Загрузите чертеж ваших выталкивателей SUUXIANG для рассмотрения
Для тщательного производственного анализа укажите модели, требования к материалу и термообработке, количество, критические размеры, потребности в контроле и желаемую дату поставки.