
Защитные пластины для пресс-форм, изготовленные по вашим чертежам
SUUXIANG анализирует критические размеры, планирует обработку на станках с ЧПУ, электроэрозионную обработку и шлифовку, а затем проверяет защитные пластины пресс-форм в соответствии с вашими подтвержденными требованиями.
Типовые конфигурации защитных пластин для пресс-форм


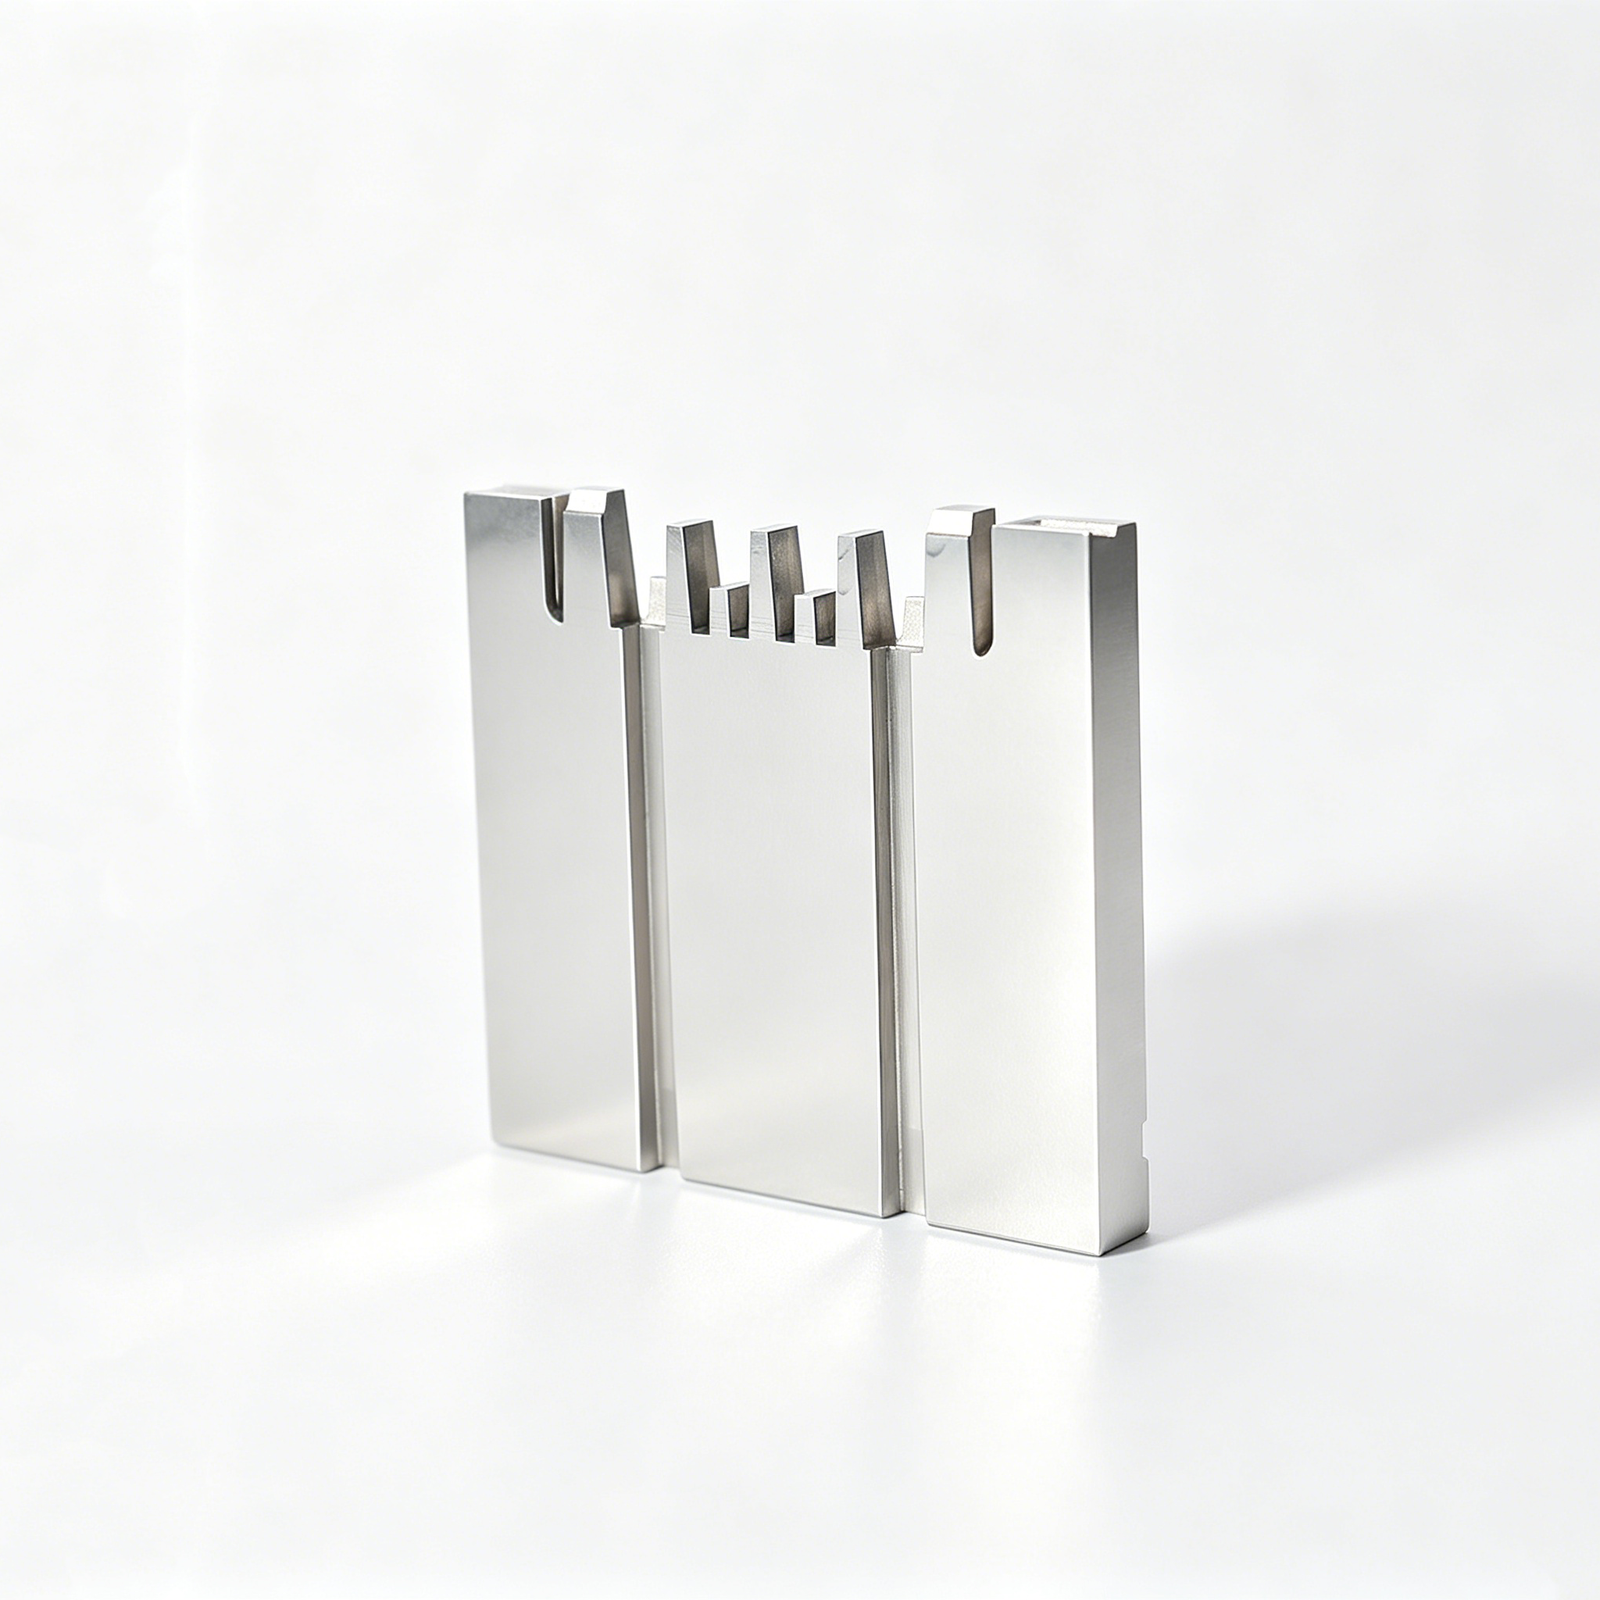
Related Mold Wear Plate Components and RFQ







Почему инженеры выбирают SUUXIANG для изготовления защитных пластин пресс-форм
Рабочий процесс, основанный на чертежах, с акцентом на технологичность, критические размеры, согласованную финишную обработку и подтверждение результатов контроля перед началом производства.
Анализ технологичности перед расчетом стоимости
Мы анализируем четкость чертежей, доступ к инструменту, стратегию баз и производственные риски, прежде чем согласовать предложенный маршрут с вашими требованиями.
Приоритет критических размеров
Критически важные для качества элементы определяются на ранней стадии, поэтому планирование механической обработки, электроэрозионной обработки, шлифовки и контроля осуществляется в соответствии с размерами, определяющими производительность.
Согласованные технологические маршруты
u003ca href=u0022/cnc-machining-services/u0022u003eОбработка на станках с ЧПУu003c/au003e, проволочная или погружная электроэрозионная обработка, прецизионная шлифовка и подгонка планируются как связанные операции, а не как изолированные процессы.
Согласование плана контроля
Методы измерения, требования к отчетности, приоритеты обработки поверхностей и критерии приемки уточняются на основе чертежа перед подготовкой окончательной документации по контролю.
Прозрачность внесения изменений
Изменения в чертежах, вопросы по производству и координация поставок остаются видимыми на протяжении всего проекта для поддержки контролируемых решений и отслеживаемой коммуникации.
Защитные пластины для пресс-форм и семейства прецизионных компонентов
Обработка на станках с ЧПУ, электроэрозионная обработка, шлифовка и контроль, основанные на чертежах, для конфигурируемых компонентов пресс-форм и оснастки с критическими размерами, условиями износа и требованиями к документации, определенными до производства.

Услуги по механической обработке на станках с ЧПУ
Прецизионные услуги по механической обработке на станках с ЧПУ для защитных пластин и сопутствующих компонентов на основе чертежей, спланированные с учетом состояния материала, критических размеров, опорных баз, доступа к инструменту и требований к контролю до выпуска в производство.
Upload a Drawing
Фрезерование на станках с ЧПУ
Индивидуальные услуги по фрезерованию на станках с ЧПУ для пластин, карманов, зенковок, маслоканавок, установочных элементов и монтажных поверхностей. Доступ к инструменту, стратегия зажима, требования к плоскостности и припуски на обработку следует сверять с чертежом и условиями сопряжения.
Upload a Drawing
Токарная обработка на станках с ЧПУ
Прецизионные услуги по токарной обработке на станках с ЧПУ для вращающихся деталей пресс-форм и оснастки, таких как втулки, кольца, гильзы, штифты и проставки. Соотношение диаметров, концентричность, расположение уступов, состояние материала и требования к последующей обработке должны быть указаны в запросе коммерческого предложения.
Upload a Drawing
5-осевая обработка
5-осевая обработка с ЧПУ позволяет создавать детали сложной формы, с наклонными поверхностями, глубокими полостями и многогранностью, требуя меньше переустановок, если конструкция детали это позволяет. Возможность выполнения зависит от вылета инструмента, способа крепления, стратегии привязки, материала и расположения критических допусков.
Upload a Drawing
Швейцарская и микрообработка
Швейцарская и микрообработка применяются для изготовления мелких штифтов, валов, втулок, контактов и миниатюрных точеных деталей. При анализе чертежа следует выявить хрупкую геометрию, требования к биению, состояние кромок, метод контроля, материал и требуемый объем производства.
Upload a Drawing
Электроэрозионная обработка проволокой и выемкой
Услуги электроэрозионной обработки проволокой и выемкой подходят для закаленных материалов, внутренних углов с острыми гранями, узких пазов, сложных профилей и деталей, недоступных для традиционной резки. Планирование процесса включает выбор стратегии прокладки проволоки или электродов, требования к чистоте поверхности, учет слоя перекристаллизации и точки контроля.
Upload a Drawing
Точная шлифовка
Точная шлифовка поверхностей и профилей применяется, когда критически важны плоскостность, параллельность, контроль размеров, точность профиля или состояние поверхности. Перед началом обработки следует согласовать припуск на шлифовку, последовательность термообработки, базовые поверхности и метод измерения.
Upload a Drawing
Вставки для пресс-форм (матрицы и пуансоны)
Прецизионные вставки для пресс-форм (матрицы и пуансоны) изготавливаются по чертежам заказчика для литьевых применений, требующих контролируемой геометрии разъема, детализации полости, элементов охлаждения и сопрягаемых поверхностей. По каждому проекту рассматриваются материал, термообработка, требования к электроэрозионной обработке, объем финишной обработки и приоритеты контроля.
Upload a Drawing
Выталкиватели и компоненты системы выталкивания
Выталкиватели, втулки и компоненты системы выталкивания подбираются с учетом геометрии, посадки, износостойкости и характера движения в пресс-форме. Для рассмотрения необходимо определить рабочий диаметр, тип направляющих, требования к твердости или обработке, состояние поверхности и размеры сопрягаемых компонентов.
Upload a Drawing
Пуансоны сердечника, направляющие и установочные компоненты
Пуансоны сердечника, направляющие и установочные компоненты изготавливаются в соответствии с интерфейсами, определенными чертежом, которые обеспечивают выравнивание пресс-формы, формирование деталей и повторяемость сборки. Критический диаметр, длина зацепления, концентричность, материал, последовательность обработки и требования к контролю определяют технологический маршрут.
Upload a Drawing
Ползуны, толкатели, литники и аксессуары для пресс-форм
Ползуны, толкатели, литники и аксессуары для пресс-форм планируются как взаимодействующие компоненты, а не как отдельные элементы. SUUXIANG анализирует поверхности хода или зацепления, зазоры, зоны износа, смазочные устройства, доступ для обработки, потребности в электроэрозионной обработке и критические размеры, связанные со сборкой.
Upload a Drawing
Компоненты пресс-форм для разъемов
Прецизионные компоненты пресс-форм для разъемов обеспечивают работу оснастки для разъемов с малым шагом, многогнездовых и высокоточных. Анализ производства фокусируется на микроэлементах, взаимосвязи штырей и гнезд, контроле базовых поверхностей, зонах износа, состоянии материала, стратегии электроэрозионной обработки и данных контроля.
Upload a Drawing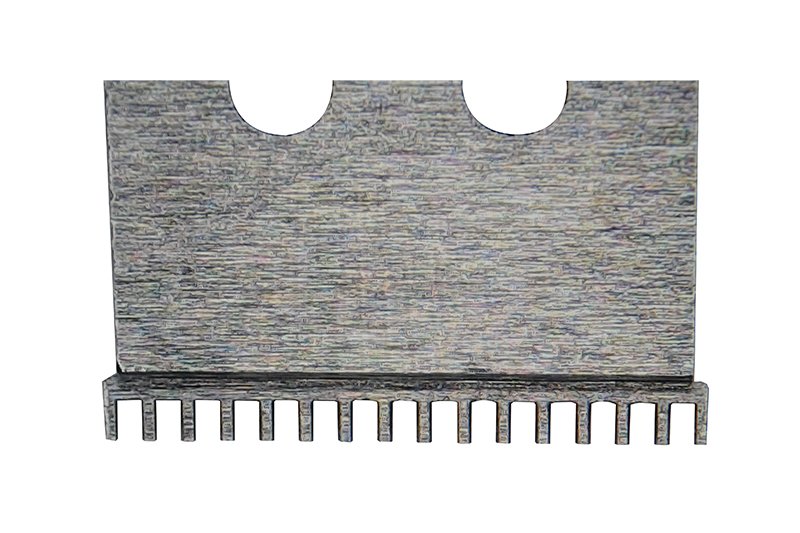
Компоненты штампов для вырубки
Прецизионные компоненты штампов для вырубки могут включать пуансоны, матрицы, вставки, направляющие, плиты и детали для формовки, изготовленные по предоставленному чертежу. Материал, твердость, взаимосвязь зазоров, состояние кромок, припуск на шлифовку и поверхности, подверженные износу, требуют индивидуального рассмотрения для каждого проекта.
Upload a Drawing
Оснастка для литья под давлением, MIM, CIM и вторичного формования
Компоненты оснастки для литья под давлением, MIM, CIM и вторичного формования обеспечиваются при условии, что требования соответствуют подтвержденному производственному объему. Чертежи должны уточнять материал литья, условия разъема и смыкания, интерфейсы вставок, критические элементы, требования к обработке и ожидания по контролю отдельных компонентов.
Upload a Drawing
Материалы для механической обработки
Материалы для обработки с ЧПУ выбираются на основе чертежа, применения, условий износа, последовательности обработки, воздействия коррозии и обрабатываемости. Укажите требуемую марку или одобренную альтернативу, состояние материала, потребности в прослеживаемости и любые сертификационные требования, указанные заказчиком, при запросе предложения.
Upload a Drawing
Финишная обработка поверхностей и термообработка
Финишная обработка поверхностей и термообработка координируются с учетом функциональных поверхностей, износостойкости, коррозионной стойкости, перемещений размеров и потребностей в последующей шлифовке или электроэрозионной обработке. Укажите требуемую чистоту поверхности, покрытие или обработку, шероховатость поверхности, необходимость маскировки и ожидания по проверке.
Upload a Drawing
Качество, метрология и документация
Прецизионный контроль, метрология и документация по качеству согласуются с чертежом и утвержденным планом контроля. До начала производства определите критически важные для качества размеры, схему привязки, ожидания по выборочному или полному контролю, формат отчета, документацию по материалам, уровень ревизии и требования к прослеживаемости.
Upload a Drawing
Прототипирование и мелкосерийное производство
Быстрое прототипирование и мелкосерийное производство поддерживают оценку на основе чертежей, изготовление запасных частей, опытной оснастки и производство контролируемых партий. Эффективный запрос предложения включает текущий чертеж и модель, материал, количество, критические размеры, документацию по качеству, статус ревизии и предполагаемую дату поставки.
Upload a DrawingМатериалы для опорных плит и направляющих компонентов пресс-форм

Предварительно закаленная инструментальная сталь
Практичный выбор для стандартных опорных плит пресс-форм, направляющих поверхностей и опорных компонентов, где требуется стабильная механическая обработка и умеренная износостойкость. При проверке уточните поставленную твердость, состояние поверхности и необходимость снятия внутренних напряжений после механической обработки.

Горячедеформируемая инструментальная сталь
Подходит для нагруженных скользящих компонентов, где важны ударная вязкость и термическая стабильность, включая пресс-формы, подверженные повторным циклам нагрева и охлаждения. Последовательность термообработки, припуски на шлифование и стратегия электроэрозионной обработки должны быть определены до фиксации окончательных размеров.

Холоднодеформируемая инструментальная сталь
Используется для направляющих с высоким износом и применений, контактирующих с матрицей, где повышенная твердость может улучшить стойкость к истиранию. Ее более твердое состояние требует тщательного расчета припусков на механическую обработку, планирования электроэрозионной обработки проволокой и контролируемой финишной обработки критических скользящих поверхностей.


Алюминиевая бронза
Вариант, ориентированный на подшипники, для скользящих поверхностей, требующих хороших антифрикционных свойств по отношению к стальным ответным компонентам. Выбор марки, подход к смазке, детали карманов или канавок, а также зазоры должны быть оценены по чертежу изделия.
Опорные плиты пресс-форм: технологические маршруты

Фрезерование на станках с ЧПУ
Фрезерование на станках с ЧПУ создает профили плит, карманы, отверстия и базовые поверхности в соответствии с утвержденным чертежом. Доступ инструмента, последовательность установки, припуски на механическую обработку проверяются для обеспечения стабильной геометрии перед последующей финишной обработкой.

Электроэрозионная обработка проволокой
Электроэрозионная обработка проволокой рассматривается для точных внутренних профилей, узких пазов и деталей из твердых материалов, где фрезерный инструмент не может обеспечить необходимый доступ. Траектория проволоки, пусковые отверстия и окончательное состояние материала проверяются по чертежу.

Электроэрозионная обработка в размер
Электроэрозионная обработка в размер поддерживает глубокие полости, острые внутренние детали и формованные элементы, требующие стратегии с использованием электрода. Конструкция электрода, припуск на искрение, требования к поверхности и последующая финишная обработка определяются для конкретного компонента.

Прецизионное шлифование
Прецизионное шлифование доводит указанные поверхности и толщины до требуемых размеров и состояния поверхности. Припуски на шлифование, последовательность термообработки, контроль баз и метод измерения должны быть согласованы до фиксации маршрута финишной обработки.

Сборка компонентов
Сборка проверяет функциональное взаимодействие опорных плит пресс-форм с их ответными направляющими, элементами или подвижными узлами, если это поддерживается предоставленной информацией по проекту. Контактные зоны и приоритеты, связанные со сборкой, остаются под контролем утвержденной ревизии.

Финальная инспекция
Финальная инспекция проводится согласно плану для данного заказа, охватывая критические размеры, базы, поверхности и требования к отчетности. Результаты и документация сверяются с утвержденной ревизией чертежа, чтобы инженеры и специалисты по качеству могли ознакомиться с прослеживаемыми данными.
Конфигурируемые элементы опорной плиты пресс-формы

Схемы крепежных отверстий
Укажите сквозные отверстия, зенковки, резьбовые отверстия и нестандартные элементы для надежного монтажа. SUUXIANG проверяет доступ инструмента, позиционные допуски, опорные точки и требования к сопрягаемым деталям перед планированием производства.

Канавки для смазки
Канавки, карманы и проходы для смазки могут быть предусмотрены для скользящих соединений, где это требуется. При рассмотрении чертежа учитываются геометрия канавки, пересечение поверхностей, последовательность обработки и доступ для контроля.

Посадочные элементы
Добавьте штифтовые отверстия, установочные пазы, уступы или опорные кромки для обеспечения повторяемости сборки. Критические взаимосвязи должны определять функциональные опорные точки, чтобы обработка и контроль соответствовали предполагаемому состоянию сборки.

Требования к чистоте поверхности
Определите опорные поверхности, шлифованные плоскости, фаски кромок и приоритеты чистоты, если от них зависит скольжение или посадка. Технологический маршрут может учитывать припуски на шлифовку, потребности в электроэрозионной обработке и метод измерения.

Маркировка для идентификации деталей
Номера деталей, идентификаторы ревизий, метки ориентации и ссылки на партии могут быть добавлены там, где требуется прослеживаемость. Укажите место маркировки, требования к символам и любые ограничения на функциональные или декоративные поверхности.
О износостойких плитах для пресс-форм SUUXIANG
SUUXIANG — единственное общедоступное торговое наименование компании Dongguan SuuXiang Precision Mold Co., Ltd., основанной в 2010 году в городе Чанъань, Дунгуань, провинция Гуандун, Китай. Основанная СяоЧэном Хуангом, компания поддерживает глобальные инженерные и снабженческие команды, осуществляя производство износостойких плит для пресс-форм, прецизионных компонентов пресс-форм, оснастки для разъемов, компонентов штампов и нестандартных деталей, обрабатываемых на станках с ЧПУ, на основе чертежей.
Наша работа включает в себя фрезерование и токарную обработку на станках с ЧПУ, многоосевую обработку, электроэрозионную обработку, прецизионную шлифовку, подгонку и контроль в рамках управляемого производственного процесса. Перед расчетом стоимости или началом производства мы проверяем чертежи, критические размеры, опорные точки, требования к материалам и термообработке, доступ для обработки, ожидания по поверхностям и потребности в контроле.
Что отличает SUUXIANG, так это дисциплинированное взаимодействие по проекту, связанное с технологичностью, контролем ревизий и прослеживаемым контролем. Вместо того чтобы рассматривать износостойкие плиты для пресс-форм как стандартный каталожный товар, мы согласовываем план процесса с чертежом, контекстом применения, приоритетами качества, количеством и требованиями к поставке, предоставленными для каждого проекта.

Как мы надежно производим износостойкие плиты для пресс-форм
Анализ технологичности (DFM) и опорных точек
Каждый проект по изготовлению износостойких плит для пресс-форм начинается с чертежа, контекста сопрягаемых деталей, требований к материалу и критических размеров. SUUXIANG проверяет опорные точки, монтажные интерфейсы, элементы смазки и взаимосвязи допусков перед подтверждением практичного производственного маршрута.
- Определить функциональные опорные точки и контрольные ссылки
- Проверить расположение отверстий, зенковок, канавок и состояние кромок
- Выявить риски накопления допусков и сборки перед производством
- Согласовать требования к материалу, термообработке и поверхности

ЧПУ, Электроэрозионная обработка и доступ
Выбор процесса зависит от геометрии и функциональных требований, а не от фиксированного рецепта. Обработка на станках с ЧПУ подходит для доступных профилей и элементов, в то время как проволочная или погружная электроэрозионная обработка может рассматриваться в случаях, когда внутренние детали, закаленные материалы или затрудненный доступ к инструменту требуют другого подхода.
- Согласование доступа при обработке с геометрией детали
- Оценка траектории проволоки и требований к электродам
- Планирование последовательности операций с учетом термообработки (применимо)
- Сохранение видимости ревизий чертежей посредством маршрутизации

Стратегия шлифовального припуска
Для поверхностей, требующих финишной обработки (подшипниковых, скользящих или сопрягаемых), SUUXIANG планирует шлифовальный припуск и последовательность операций, учитывая указанные базы. Цель – сохранить функциональные взаимосвязи после оценки операций механической обработки, термообработки и финишной отделки.
- Определение поверхностей, требующих учета при шлифовке
- Сохранение взаимосвязей баз при финишной обработке
- Проверка требований к плоскостности, параллельности и толщине
- Согласование потребностей финишной обработки с сопрягаемыми компонентами

Контроль инспекции и ревизий
Планирование инспекции привязано к заказу, ревизии чертежа и согласованным критическим элементам. SUUXIANG координирует ожидания по измерениям, фиксирует применимые результаты и обеспечивает видимость информации о ревизиях и сроках поставки, чтобы износостойкие пластины для пресс-форм могли быть приняты в соответствии с правильными требованиями.
- Подтверждение критических для качества размеров перед выпуском
- Выбор методов инспекции, соответствующих элементу
- Сопоставление документации с проверенным планом инспекции
- Контроль изменений чертежей до начала соответствующего производства

Почему выбрать SUUXIANG для износостойких пластин пресс-форм
Сравните обзор, основанный на чертежах, и контролируемое планирование производства с общими рабочими процессами расчета стоимости.
← Swipe left or right to view →
Изнашиваемые пластины для пресс-форм: от чертежа до проверенных деталей
Управляемый рабочий процесс обеспечивает видимость технологичности, критических размеров, ожиданий по контролю и деталей поставки — от запроса ценового предложения до отправки.
Анализ пакета запроса ценового предложения
Мы анализируем чертежи, модели, материалы, количество, контекст применения, сроки поставки и требования к контролю, чтобы выявить недостающую информацию до начала планирования ценового предложения.
Подтверждение технологичности и базовых поверхностей
Инженерная служба согласовывает критические размеры, стратегию привязки, расчет допусков, доступ для механической обработки, последовательность термообработки и возможные технологические маршруты для запрошенных износостойких плит пресс-форм.
Планирование контролируемого производства
Утвержденная версия документации определяет механическую обработку на станках с ЧПУ, стратегию электроэрозионной обработки, припуски на шлифование, потребности в подгонке и внутрипроизводственный контроль, соответствующие геометрии и спецификации детали.
Механическая обработка, электроэрозионная обработка и шлифование
Производство следует запланированной последовательности, сочетая фрезерование, токарную обработку, проволочную или погружную электроэрозионную обработку, шлифование и подгонку, где это требуется характеристиками, твердостью и требованиями к поверхности.
Контроль и документирование результатов
Детали проверяются по утвержденному плану контроля, с проверкой критических размеров, соответствующей отчетности, идентификации версии и документации заказа перед выпуском.
Упаковка и координация доставки
Выпущенные детали упаковываются для отгрузки, а детали доставки координируются с заказчиком, сохраняя прозрачность статуса заказа и окончательной документации.
Как заказать износостойкие плиты пресс-форм у SUUXIANG
A controlled path from drawing review through approved production and inspection planning.
Отправьте Ваш пакет чертежей
Предоставьте 2D-чертежи, 3D-модели (при наличии), информацию о материале, количестве, критических размерах, требованиях к поверхности, потребностях в контроле, сроках поставки и соответствующую информацию о сопрягаемых деталях или контексте применения.
Анализ технологичности и расчет стоимости
Подтвердите стратегию привязки, расчет допусков, доступ для механической обработки, последовательность термообработки, потребности в электроэрозионной обработке или шлифовании, подход к контролю, статус версии, коммерческие условия и предположения в расчете стоимости перед принятием обязательств.
При необходимости одобрите образцы
Для проектов, требующих валидации, проверьте согласованные образцы или результаты изготовления первой детали по чертежу, критическим размерам, приоритетам поверхности, требованиям к посадке и плану контроля перед выпуском.
Запуск контролируемого производства
Проходите по установленному маршруту механической обработки на станках с ЧПУ, электроэрозионной обработки, шлифования, подгонки и контроля, с контролем версий и координацией доставки в соответствии с утвержденными требованиями заказа.
Анализ документации по качеству и сертификации
Отзывы заказчика о пластинах износа пресс-форм
Зарезервировано для утвержденного отзыва заказчика, описывающего рассмотрение чертежа, планирование процесса, документацию по инспекции и подтвержденный результат проекта перед публикацией.
Зарезервировано для утвержденного отзыва заказчика с подтвержденным количеством, требованиями к размерам, деталями контроля ревизий и задокументированным результатом поставки или инспекции.
Зарезервировано для утвержденного отзыва заказчика, охватывающего пластины износа пресс-форм, требования к материалам, критические размеры и конкретный производственный результат, подтвержденный проектными записями.
Часто задаваемые вопросы о пластинах износа пресс-форм для подготовки RFQ
Practical answers for buyers preparing drawing-based mold wear plate inquiries.
Какую информацию следует включить в RFQ для пластин износа пресс-форм?
Может ли SUUXIANG предложить ценовое предложение на изготовление нестандартных пластин износа пресс-форм без стандартного номера детали?
Какой минимальный объем заказа (MOQ) применяется к нестандартным пластинам износа пресс-форм?
Могу ли я заказать образец перед запуском крупной производственной партии?
Какие допуски может обеспечить SUUXIANG для износостойких пластин пресс-форм?
Какие материалы подходят для износостойких пластин пресс-форм?
Какие документы контроля качества можно запросить при заказе?
Как обрабатываются чертежи, ревизии и интеллектуальная собственность в процессе расчета стоимости и производства?
Полное руководство покупателя по износостойким пластинам пресс-форм
Используйте эту систему принятия решений для определения износостойких пластин пресс-форм, сравнения материалов и стратегий смазки, оценки поставщиков на основе чертежей, контроля затрат и сроков поставки, а также для избежания ошибок в подгонке, допусках и преждевременном износе.
1. Что такое износостойкие пластины пресс-форм?
In mold and die work, a mold wear plate is a replaceable bearing-and-wear interface between moving members. It carries controlled sliding contact so the mating slide, lifter, cam, or guided assembly is supported and the intended sacrificial surface absorbs wear.nnA structural plate primarily carries mold-body stiffness or fastening load, whereas a mold wear plate establishes a defined sliding interface, contact area, and replacement path. It also differs from an abrasion liner, which protects equipment from bulk-material erosion rather than controlling positional motion between precision mating components.nnThe specification should begin with the motion or failure problem the plate must solve. State whether it guides travel, resists side load, protects a more costly component, stabilizes alignment, or reduces maintenance; then relate that function to drawing datums, mating surfaces, travel path, lubrication approach, and inspection priorities.
2. Как развивались износостойкие пластины пресс-форм
Традиционно стальные контактные поверхности зависели от применяемой смазки, связывая состояние подшипниковых поверхностей с дисциплиной обслуживания и интервалами службы. Поскольку ползуны, подъемники и кулачковые механизмы увеличивали ход и боковую нагрузку, сменные подшипниковые поверхности стали предпочтительнее переделки более крупного элемента пресс-формы.nnСтандартизированные дюймовые и метрические компоненты сделали сменные поверхности более практичными. Поэтому схемы отверстий, толщина, положения привязки и зазоры сопряжения необходимо определять в проектной документации, а не рассматривать как предположения мастерской.nnАлюминиевая бронза может обеспечить отличную от стали подшипниковую поверхность, когда скользящее поведение и совместимость сопрягаемых материалов требуют отдельной оценки. Самосмазывающиеся конфигурации с графитом могут снизить зависимость от регулярной смазки, но размещение графита должно соответствовать пути нагрузки и не заменяет контроль выравнивания или зазоров.
3. Типы износостойких пластин пресс-форм
Геометрия должна соответствовать пути скольжения и пути приложения силы до выбора материала или отделки. Чертеж должен показывать сопрягаемый элемент, установленную привязку, направление движения, площадь контакта и ограничения по доступу для обслуживания.
Плоские и прямоугольные пластины

Две плоские поверхности воспринимают линейные скользящие нагрузки на основаниях пресс-форм, узлах выталкивателей или простых ползунах. Длина, ширина, толщина пластины, монтажные отверстия и зенковки определяют площадь опоры и доступ для замены.nnОдна прямоугольная поверхность подходит для прямолинейного движения, когда нагрузка остается нормальной к контактной поверхности. Укажите рабочую поверхность, фаски, отделку сопрягаемой поверхности и соотношение привязки к отверстиям.
Направляющие, уголки и пятки
Две противоположные направляющие или боковые пластины ограничивают боковое движение ползуна вдоль направляющей стенки. Боковой зазор, метод предварительного натяга, направление крепления и доступ для смазки влияют на риск заклинивания.nnОдна угловая или пятковая пластина воспринимает нагрузки при закрытии или боковые нагрузки на наклонной поверхности. Определите угол, проектируемую длину контакта, положение упора и происходит ли удар до полного смыкания.
Кулачковые, направляющие и нестандартные пластины
Две кулачковые поверхности управляют перемещением, когда кулачок входит, удерживается или возвращается. Покажите путь кулачка, положение удержания, время контакта, направление усилия и допустимый радиус скругления кромки.nnОдна контурная или быстросменная пластина подходит для непрямоугольного контакта или плановой замены. Предоставьте 3D-геометрию сопрягаемого элемента, фиксирующие элементы, метод извлечения, datum взаимозаменяемости и контролируемую по ревизии схему отверстий.
4. Материалы для направляющих плит пресс-форм
Выбор материала зависит от контактного давления, скорости хода, доступности смазки и материала сопрягаемой поверхности. Инструментальную сталь, алюминиевую бронзу и конфигурации с графитом следует оценивать применительно к конкретной задаче, а не выбирать как взаимозаменяемые по умолчанию.
| Материал | Преимущества | Ограничения | Типичное применение | Потребность в смазке |
|---|---|---|---|---|
| Закаленная инструментальная сталь | Высокая устойчивость к нагрузкам | Риск задиров | Направляющие и скольжения | Регулярное масло или смазка |
| Предварительно закаленная сталь | Обрабатываемость, стабильность | Более низкая износостойкость | Плиты среднего уровня нагрузки | Регулярное масло или смазка |
| Алюминиевая бронза | Антизадирные свойства, коррозионная стойкость | Мягче стали | Скользящие пары со сталью | Рекомендуется |
| Бронза с графитовыми вставками | Периодическая смазка | Износ вставки, высокая стоимость | Скользящие поверхности с ограниченным доступом | Ограниченный внешний доступ |
| Сталь с покрытием или карбид | Устойчивость к истиранию | Стоимость, сложная обработка | Подтверждено для тяжелых условий эксплуатации | Зависит от применения |
Подберите скользящую пару
Закаленная инструментальная сталь подходит для стальных направляющих с высокой нагрузкой и хорошей смазкой, но при схожей твердости может возникнуть задир при отказе подачи масла. Предварительно закаленная сталь легче обрабатывается и подходит для плит среднего уровня нагрузки, где последующая закалка после механической обработки нежелательна.
Используйте бронзу с умом
Алюминиевая бронза обеспечивает разнородную сопрягаемую поверхность, которая помогает снизить задиры стали по стали и обладает хорошей коррозионной стойкостью. Бронза с графитовыми вставками оправдана, когда доступ смазки прерывистый, хотя вставки не заменяют правильные зазоры, выравнивание или контроль загрязнений.
5. Варианты изнашиваемых пластин для пресс-форм
2D-чертеж должен преобразовывать информацию о скользящей нагрузке, перемещении, смазке и ограничениях крепления в требования к изготавливаемой пластине. SUUXIANG анализирует эти данные перед выбором маршрута обработки на станках с ЧПУ, электроэрозионной обработки, шлифования и контроля.
Определите функциональные границы

Общая длина, ширина, толщина, расположение отверстий, зенковка, штифтовые элементы, выемки, радиусы и фаски должны быть проставлены от идентифицированных баз. На чертеже следует различать монтажные поверхности и рабочую поверхность скольжения, а также указывать доступные пути обработки.
Укажите поверхность и смазку
На рабочей поверхности следует указать требуемую чистоту обработки, геометрию маслосгонных канавок или расположение графитовых вставок, а не полагаться на визуальное описание. Требования к термообработке и покрытию нуждаются в последовательных примечаниях, поскольку от них могут зависеть чистовая обработка, припуски на шлифование и окончательный контроль.
Управление интерфейсами и доказательствами
Критические размеры должны иметь явные допуски, ссылки на базы, геометрические допуски, где это необходимо, и указанный метод контроля. Сопрягаемые детали должны поставляться в виде чертежей или моделей, чтобы SUUXIANG мог проверить зазоры, контактные пятна, посадку, маркировку, уровень ревизии и ожидания по отчетности.
6. Критические детали качества и конструкции
Изнашиваемая пластина воспринимается как часть скользящей системы, а не как изолированный прямоугольник. Ее опорная поверхность, монтажные элементы и детали смазки должны сохранять предполагаемое взаимодействие с сопряженным ползуном или направляющей.
Геометрия подшипника
Плоскостность, параллельность и конечная толщина должны контролироваться от функциональных баз, идентифицированных на чертеже. Изогнутая пластина или изменение толщины смещают контакт к краю, увеличивая локальную нагрузку и ускоряя износ обеих сопрягаемых поверхностей.
- Укажите плоскостность опорной поверхности.
- Укажите параллельность монтажной базе.
- Укажите допуск на толщину после чистовой обработки.
Крепление и кромки
Расположение отверстий и допуск на позиционирование должны ссылаться на ту же схему баз, что используется для пластины пресс-формы или направляющей. Отверстия без заусенцев, зенковки и кромки предотвращают ложное зацепление, скопление мусора и помехи при сборке или перемещении ползуна.
- Укажите диаметр отверстия и допуск на его положение.
- Определите геометрию зенковки или углубления.
- Требуйте удаления заусенцев без скругления опорных кромок.
Смазка и проверка
Термообработка может исказить геометрию, поэтому запас на шлифовку, время финальной инспекции и требования к твердости должны быть включены в план процесса. Для графитовых пробок или смазочных канавок укажите схему, глубину, фиксацию и исключение из критических опорных кромок; зафиксируйте измеренные результаты с указанием ревизии и метода контроля.
- Проверьте финальную геометрию после термообработки.
- Убедитесь, что графитовые пробки надежно закреплены.
- Укажите измерительное оборудование и формат отчета.
7. Как выбрать производителя
Три документа должны лежать в основе выбора поставщика: контролируемый 2D чертеж, 3D модель и спецификация. Попросите участников тендера указать базовые точки, критические размеры, состояние материала и метод контроля до выставления цен.
Оцените инженерный обзор
Один обзор чертежа должен выдать план с отметками по доступу к инструменту, запасу на шлифовку, особенностям электроэрозионной обработки и последовательности термообработки. Компетентная команда должна выявлять неоднозначные допуски, а не молчаливо предполагать их.
Проверьте записи и первые образцы
Каждая партия материала должна быть связана с заказом, сертификатом на материал, записью о термообработке (если требуется) и отчетом о финальной инспекции. Запросите первый образец или пробную деталь перед выпуском небольшой партии.
Проверьте дисциплину коммуникации
Два теста на реакцию выявляют дисциплину проекта: отправьте контролируемую ревизию и гипотетическое несоответствие. Подтвердите получение, меры по локализации, формат корректирующих действий, серийную упаковку и защиту шлифованных поверхностей при транспортировке.
8. Распространенные ошибки износостойких плит пресс-форм
Два ранних решения — подбор материала и смазка — часто определяют, будет ли плита работать гладко или заедать. Один полный обзор чертежа должен выявить эти риски до начала механической обработки.
Несоответствие материалов и смазки
Одно значение твердости не является методом выбора материала: несовместимые сопрягаемые поверхности могут заедать или преждевременно изнашиваться. Укажите оба контактирующих материала, направление нагрузки, смазку или самосмазывающуюся конструкцию, а также доступ для обслуживания.nnДве работающие на сухую поверхности могут заедать, даже если каждая соответствует своему требованию по твердости. Согласуйте путь смазки, расположение канавок и воздействие загрязнений с конструктором пресс-формы.
Нечеткая геометрия и отделка
Отсутствие одной базовой точки может сместить плиту относительно скользящей пары, вызывая задержку сборки или неравномерный контакт. Определите функциональные базовые точки, монтажные ссылки, предположения о тепловом расширении и зазоры при сборке.nnДва неконтролируемых допуска вызывают споры, а не обеспечивают контроль. Свяжите каждый критический допуск и требование к чистоте поверхности с доступным методом контроля и измерительной базой.
Утверждение без подтверждения первого образца
Одна утвержденная смета не подтверждает произведенный интерфейс. Перед выпуском проверьте размеры первого образца, доказательства материала и термообработки (если указано), результаты обработки поверхности и прилегание к сопрягаемым компонентам.nnДва состояния ревизии никогда не должны смешиваться. Требуйте, чтобы ревизия чертежа, план контроля и акт приемки соответствовали заказу до утверждения производства.
9. Шаги по запуску программы износостойких плит
Контролируемый запуск снижает риск того, что правильно изготовленная плита выйдет из строя в не проверенном состоянии скольжения. Начинайте с движения, направления нагрузки, площади контакта, условий цикла и сопрягаемого компонента, а не с описания в каталоге.
Определите условия эксплуатации
Сначала задокументируйте ход, боковую нагрузку, геометрию контакта, температуру, доступ к смазке и ожидаемый рабочий цикл. Определите сопрягаемый материал и опорные поверхности, определяющие посадку.
Запрос на контролируемую цитату
Для запроса цитаты должен использоваться один утвержденный 2D-чертеж с идентификатором ревизии; по возможности приложите 3D-модель. Укажите количество, материал и термообработку, требования к поверхности, критические размеры, отчеты об инспекции, целевую дату, контекст применения и пункт назначения.
Замкните производственный цикл
Перед выпуском запросите обратную связь по технологичности (DFM): доступ к инструменту, требования к электроэрозионной обработке или шлифовке, а также предлагаемый метод инспекции. Согласуйте предположения в цитате, утвердите материал и первую деталь, проверьте соответствие инструмента, затем определите ревизии для повторных заказов и количество запасных частей.
10. Ценообразование и сроки поставки износостойких плит для пресс-форм
Заказы на 1 плиту обычно имеют самую высокую стоимость наладки на плиту, поскольку программирование, оснастка и проверка первой детали распределяются на небольшое количество изделий. Все приведенные ниже диапазоны цен и сроков поставки являются ориентировочными, основанными на цитате, и служат для планирования — это не рыночные обещания и не обязательства SUUXIANG.nn6 входных данных делают цитаты сопоставимыми: утвержденный 2D-чертеж и 3D-модель, спецификация материала и термообработки, количество, критические размеры и базы, требования к поверхности/графиту, а также доставка плюс необходимость отчетов об инспекции. Наладка, размер заготовки, термообработка, обработка графитовых карманов, жесткие допуски, объем инспекции и фрахт могут изменить как стоимость, так и сроки.
| Уровень заказа | Сложность / семейство материалов | Требование к инспекции | Ориентировочный диапазон сроков поставки | Фактор относительной цены |
|---|---|---|---|---|
| 1–5 штук | Простая стальная плита | Проверка размеров | Зависит от цитаты | Высокая доля наладки |
| 10–50 штук | Шлифованная инструментальная сталь или бронза | Отчет по критическим размерам | Зависит от цитаты | Материал и шлифовка |
| 50 штук | Бронза с графитом или сложные электроэрозионные элементы | Первая деталь плюс согласованный отчет | Зависит от цитаты | Графит, электроэрозионная обработка, инспекция |
Загрузите чертеж для запроса цитаты на износостойкие плиты для пресс-форм
Приложите 2D- и 3D-файлы, укажите материал, количество, критические размеры, потребности в инспекции и целевую дату поставки для инженерного рассмотрения.