
تشغيل ماكينات CNC لستانلس ستيل 420، مع مراجعة وفحص
لعمليات تشغيل ماكينات CNC لستانلس ستيل 420، تقوم SUUXIANG بمراجعة تصميمات التصنيع (DFM)، الأبعاد الحرجة، تسلسل المعالجة الحرارية، ومتطلبات الفحص قبل بدء الإنتاج.
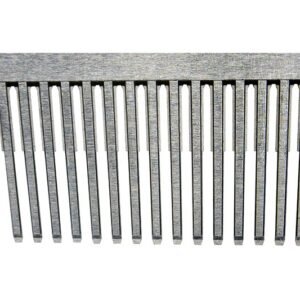
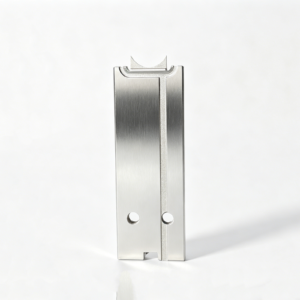
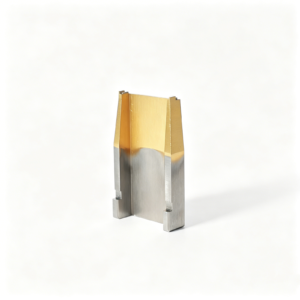
أمثلة لمكونات ستانلس ستيل 420 من ماكينات CNC





Related Drawing-Based Components and RFQ Review







لماذا يتطلب تشغيل ماكينات CNC لستانلس ستيل 420 مسار عملية مُتحكم فيه
خطط لحالة المواد، عمليات التشطيب، وأدلة الفحص حول الأبعاد التي تحدد الوظيفة.
تصميم التصنيع (DFM) قبل الالتزام
مراجعة الرسم تحدد الأبعاد الحرجة، علاقات المرجع، وصول الأدوات، متطلبات الأسطح، وتسلسل المعالجة الحرارية قبل بدء التسعير أو تخطيط الإنتاج.
تنسيق مسار التشغيل
يتم تنسيق تفريز أو خراطة CNC مع التفريغ الكهربائي (EDM)، التجليخ، والتركيب حيثما تتطلب الهندسة، الوصول، أو متطلبات التشطيب عمليات إضافية.
تخطيط الهوامش
يتم تخطيط هوامش التشغيل ومخزون التجليخ حول الأبعاد النهائية، مما يقلل من إعادة العمل غير الضرورية عندما تتطلب الأسطح المُقساة أو الحيوية لمقاومة التآكل التشطيب.
مراجعة استراتيجية التفريغ الكهربائي (EDM)
يتم تقييم استراتيجية الأقطاب الكهربائية ومسارات الأسلاك مقابل الميزات الداخلية، الهندسة الحادة، ومتطلبات المرجع قبل إصدار العمليات اللاحقة.
الفحص حول الوظيفة
يركز تخطيط الفحص على الميزات الحرجة للجودة، المرجعيات المختارة، أولويات الأسطح، ومتطلبات التقرير المحددة في الطلب.
رؤية التحديثات
التنسيق المُتحكم فيه للمشروع يبقي تحديثات الرسم، توقعات الفحص، ومعلومات التسليم مرئية طوال عمليات تشغيل ماكينات CNC لستانلس ستيل 420.
تشغيل ماكينات CNC للأدوات والأجزاء المخصصة
مسارات عملية تعتمد على الرسم لمكونات القوالب الدقيقة، أدوات التوصيل، أجزاء قوالب الختم، والأعمال الميكانيكية المخصصة، مع مراجعتها مقابل الأبعاد الحرجة ومتطلبات الفحص.

خدمات تشغيل ماكينات CNC
خدمات تشغيل ماكينات CNC دقيقة للأجزاء المعتمدة على الرسم والتي تتطلب تفريز، خراطة، تفريغ كهربائي، تجليخ، تركيب، وفحص مُنسق. مراجعة الرسم تحدد متطلبات المواد، المرجعيات، الأبعاد الحرجة، أولويات الأسطح، ومسارات العمليات العملية قبل الالتزامات الإنتاجية.
Upload a Drawing
تفريز CNC
خدمات تفريز CNC مخصصة للأجزاء المنشورية، ألواح القوالب، الإدراجات، الجيوب، الأضلاع، والميزات المعقدة. يجب مراجعة وصول الأداة، استراتيجية التثبيت، هوامش التشغيل، ظروف الزوايا، وعلاقات المرجعيات مقابل الرسم والتطبيق.
Upload a Drawing
خراطة CNC
خدمات الخراطة الدقيقة باستخدام الحاسب الآلي للأعمدة، والبطانات، والتروس، والدبابيس، والميزات الملولبة، والمكونات الدورانية. يتم تقييم مسار العملية بناءً على التركيز، والتذبذب، وتفاوتات القطر، ومتطلبات السطح، وحالة المواد، وأي احتياجات طحن أو EDM لاحقة.
Upload a Drawing
تشغيل 5 محاور
يدعم تشغيل الحاسب الآلي 5 محاور المكونات ذات الميزات الزاوية المتعددة، والأسطح المركبة، والهندسة صعبة الوصول. يساعد فحص الرسم والنموذج في تحديد استراتيجية التوجيه، والوصول إلى القاطع، ومتطلبات التثبيت، والتحكم في المرجع، وما إذا كان التشغيل متعدد المحاور يقلل من التباين المتعلق بالإعداد.
Upload a Drawing
تشغيل سويسري ودقيق
يدعم التشغيل السويسري والتشغيل الدقيق المكونات ذات القطر الصغير، والنحيفة، والمفصلة حيث تكون المناولة، والتركيز، ومقياس الميزات، وطريقة الفحص مهمة. تعتمد الجدوى على المواد، والهندسة، والتفاوتات، ومتطلبات التشطيب، والكمية، والقدرة المثبتة للعملية للمشروع.
Upload a Drawing
EDM بالأسلاك والـ EDM الغاطسة
تعالج خدمات EDM بالأسلاك و EDM الغاطسة المواد المقساة، والفتحات الضيقة، والزوايا الداخلية، والملامح المعقدة، والميزات التي لا يمكن الوصول إليها بواسطة القواطع التقليدية. يجب تحديد استراتيجية القطب الكهربائي، ومسار الأسلاك، واعتبارات طبقة إعادة التبلور، ومتطلبات التشطيب، والتركيب اللاحق أو التلميع مبكرًا.
Upload a Drawing
طحن دقيق
يستخدم طحن الأسطح والملامح الدقيق عندما تكون الاستواء، والتوازي، ودقة الملامح، وحالة السطح، أو إزالة المواد المتحكم فيها أمرًا بالغ الأهمية. يجب أن تتماشى سماحية الطحن، وتسلسل المعالجة الحرارية، ومراجع المرجع، ونهج الفحص قبل بدء التشغيل.
Upload a Drawing
قوالب اللكمات والتجاويف
يتم تصنيع قوالب اللكمات والتجاويف الدقيقة من الرسومات والنماذج مع الاهتمام بأسطح الفصل، والإغلاقات، وواجهات التبريد، وهندسة التجويف، وحالة المواد، والوصول إلى EDM، ومواد الطحن، وعلاقات التركيب الحرجة للقالب.
Upload a Drawing
مكونات الطارد والإخراج
تتطلب دبابيس الطارد، والأكمام، ومكونات الإخراج التحكم في التركيب، والاستقامة، والقطر، وحالة السطح، وعلاقات الاقتران. يجب أن تصاحب متطلبات المواد، والمعالجة الحرارية، وسياق التشحيم، والحركة، والفحص طلب عرض الأسعار (RFQ).
Upload a Drawing
دبابيس القلب، مكونات التوجيه والمحاذاة
يتم تقييم دبابيس القلب، ودبابيس التوجيه، ومكونات المحاذاة بناءً على التحكم في الموضع، وتركيب القطر، ووظيفة المحاذاة، وظروف التآكل، وعلاقات الأجزاء المقترنة. يجب أن تحدد الرسومات المراجع الحرجة، ومتطلبات الصلابة، واحتياجات السطح، وسياق التجميع.
Upload a Drawing
الشرائح، والرافعات، والبوابات، وملحقات القوالب
يتم إنتاج الشرائح، والرافعات، والبوابات، وملحقات القوالب كمكونات قابلة للتكوين تعتمد على الرسم بدلاً من المخزون القياسي المفترض. تركز المراجعات على واجهات الحركة، والإغلاقات، وأسطح التآكل، وظروف الفصل، ومعالجة المواد، ومتطلبات التركيب، ومعايير الفحص.
Upload a Drawing
مكونات قوالب الموصلات
تدعم مكونات قوالب الموصلات الدقيقة الأدوات ذات المسافات الدقيقة والميزات المتعددة حيث تكون المحاذاة، وهندسة الدبوس، وحالة السطح، وعلاقات الاقتران المتكررة مهمة. يجب أن تتناول خطة الإنتاج الأبعاد الحرجة، ومتطلبات EDM أو الطحن، وحالة المواد، وأدلة الفحص.
Upload a Drawing
مكونات قوالب الختم
تتم مراجعة مكونات قوالب الختم الدقيقة لحواف العمل، وعلاقات الخلوص، ومتطلبات المواد والمعالجة الحرارية، وحالة السطح، وواجهات التآكل، ومراجع التجميع. قد تجمع مسارات التصنيع بين التفريز، و EDM، والطحن، والتركيب، والفحص الموثق.
Upload a Drawing
أدوات الحقن، MIM، CIM، والصب الزائد
يتم تقييم مكونات أدوات الحقن، MIM، CIM، والصب الزائد وفقًا لهندسة القالب المحددة ومتطلبات تدفق المواد. تشمل المدخلات ذات الصلة هندسة التجويف، والإغلاقات، والتهوية، وتفاصيل البوابة، والإدخالات، والمعالجة الحرارية، وتطبيق القولبة، وتوقعات الجودة.
Upload a Drawing
مواد التشغيل
يتم اختيار مواد التشغيل CNC من متطلبات الرسم والتطبيق، وليس من كتالوج مفترض. قدم الدرجة المحددة، والحالة، والصلابة، واحتياجات التتبع، والتعرض للتآكل أو التآكل، وأي متطلبات توافق مع المكونات المقترنة.
Upload a Drawing
تشطيبات الأسطح والمعالجة الحرارية
يتم تخطيط تشطيب الأسطح والمعالجة الحرارية كجزء من تسلسل التصنيع لأنها يمكن أن تؤثر على الحجم، والصلابة، والتشوه، وحالة السطح، والتركيب النهائي. حدد استدعاءات التشطيب، ومتطلبات المعالجة، واحتياجات الإخفاء، والأبعاد الحرجة، وتوقعات فحص ما بعد العملية.
Upload a Drawing
الجودة، القياس، والتوثيق
تتم محاذاة الفحص الدقيق، والقياس، والتوثيق عالي الجودة مع الأبعاد الحرجة للطلب وخطة الفحص المتفق عليها. يجب أن تحدد طلبات عروض الأسعار طرق القياس، وتنسيق التقارير، واحتياجات العينات، ومتطلبات التتبع، وحالة المراجعة، وأي معايير قبول مقدمة من العميل.
Upload a Drawing
النماذج الأولية والإنتاج بكميات صغيرة
دعم النماذج الأولية السريعة والتصنيع بكميات منخفضة للتحقق من الرسومات، وتطوير الأدوات، وقطع الغيار، وكميات الإنتاج المتحكم فيها. يتم مراجعة الجدوى بناءً على المواد، والتفاوتات، والأسطح، ومسار العملية، ومتطلبات الفحص، ونضج المراجعة، وتاريخ التسليم المستهدف.
Upload a Drawingتشغيل CNC لستانلس ستيل 420 وخيارات المواد المجاورة

ستانلس ستيل 420
درجة مارتنسيتية قابلة للمعالجة حرارياً تُستخدم في المسامير الحيوية للتآكل، والحشوات، وميزات القطع، والمكونات المخصصة. راجع الصلابة المطلوبة، والتعرض للتآكل، وحالة التشغيل، ومقدار التجليخ، وخطة الفحص النهائية قبل تأكيد مسار العملية.

ستانلس ستيل 410
خيار مارتنسيتي منخفض الكربون يوفر مقاومة معتدلة للتآكل والقوة. قارن هدف الصلابة، وحالة ما بعد المعالجة، والاستقرار البعدي مع ستانلس ستيل 420 عند تحديد متطلبات التآكل وتسلسل التصنيع.

ستانلس ستيل 440C
خيار عالي الكربون يُقيّم غالباً للمكونات التي تتطلب صلابة عالية ومقاومة للتآكل. يجب مراجعة حالته المادية، والمعالجة الحرارية، وإمكانية الوصول للأدوات، ومقدار التجليخ بناءً على الرسم قبل تقديم عرض السعر.

ستانلس ستيل 17-4 PH
خيار مقوى بالترسيب يُستخدم عندما تؤثر القوة وأداء مقاومة التآكل على اختيار المادة. أكد الحالة المحددة، والميزات الحرجة للتفاوتات، ومتطلبات السطح، وطريقة الفحص مقارنة بتطبيق القطعة والمكونات المتزاوجة.

درجات فولاذ الأدوات
يمكن مراجعة درجات فولاذ الأدوات للمكونات التي تتطلب القولبة، والتشكيل، ومقاومة التآكل حيث تكون الصلابة، والمتانة، أو السلوك الحراري هي المحرك الرئيسي للاختيار. يجب تقديم تسمية المادة، ومسار المعالجة الحرارية، واستراتيجية EDM، ومقدار التجليخ، ومتطلبات النقاط المرجعية مع طلب عرض السعر.
تشغيل CNC لستانلس ستيل 420: العمليات المدعومة

تفريز CNC
يقوم تفريز CNC بتطوير ميزات موشورية، وجيوب، وملامح، وأسطح مرجعية في ستانلس ستيل 420. تتم مراجعة إمكانية الوصول للأدوات، وحالة المواد، ومقدار التشطيب لدعم القطع المستقر، والأسطح المتحكم فيها، والهندسة الحرجة المتكررة.

خراطة CNC
تدعم خراطة CNC الأقطار المتمركزة، والتجاويف، والمسننات، والميزات الدورانية للمكونات المستندة إلى الرسم. تساعد نقطة مرجعية محددة واستراتيجية تثبيت العمل على حماية العلاقات الحساسة لدوران الدوران أثناء تجهيز الأسطح للتجليخ لاحقاً عند الحاجة.


قطع بالشرارة السلكية (Wire EDM)
يتم النظر في قطع EDM السلكية للفتحات الضيقة، والملامح المعقدة، وحالات المواد الصلبة، والميزات التي لا يمكن الوصول إليها بواسطة قواطع تقليدية. تتم مراجعة مسار السلك، وموقع نقطة البداية، وظروف الزوايا، والتشطيب المطلوب مقارنة بالرسم.

قطع بالشرارة (Sinker EDM)
يشكل EDM الغاطس التجاويف العميقة، والتفاصيل الداخلية الحادة، والهندسة المعقدة المحددة بالقطب الكهربائي عندما تكون إمكانية الوصول للتفريز محدودة. يتم تخطيط استراتيجية القطب الكهربائي، ومقدار الشرارة، ومتطلبات السطح، والتجميع اللاحق أو احتياجات التلميع قبل الإصدار.

تجليخ دقيق
يقوم التجليخ الدقيق بتحسين الأسطح المرجعية، والأقطار، والأسطح الحيوية للتآكل بعد مراحل التشغيل أو المعالجة الحرارية المناسبة. يتم مواءمة مقدار التجليخ، ومتطلبات الشكل، وطريقة الفحص مع أبعاد القطعة الحرجة وأولويات السطح.
الأدوات، التجهيزات، وميزات المكونات

أقطاب التفريغ الكهربائي (EDM)
الأقطاب المخصصة تدعم الهندسة التي يصعب الوصول إليها، والميزات الداخلية الحادة، واستراتيجية الحرق المتحكم بها. يجب تحديد مادة القطب، ومقدار التآكل، ومراجع نقطة الإسناد من الرسم قبل تخطيط عمل التفريغ الكهربائي.

تجهيزات التشغيل الآلي
تساعد التجهيزات المخصصة أو المعيارية في إنشاء تثبيت قابل للتكرار، وحماية الأسطح الحيوية، والحفاظ على توجيه نقطة الإسناد خلال عمليات CNC. تعتمد احتياجات التجهيز على هندسة القطعة، وكمية الدفعة، وخطة الفحص.

عناصر التوجيه
يمكن إنتاج دبابيس التوجيه، والجلب، وعناصر التحديد كنقاط قولبة أو مكونات أدوات محددة بالرسم. تتطلب متطلبات التوافق، وظروف التزاوج، وتشطيب السطح، وتسلسل المعالجة الحرارية مراجعة قبل التصنيع.

دبابيس النواة الدقيقة
تدعم دبابيس النواة ميزات القوالب التفصيلية وقد تتطلب تشغيل CNC، أو التجليخ، أو التفريغ الكهربائي حسب الهندسة. يجب تحديد القطر، وعدم الاستقامة، وطول العمل، وعلاقات التزاوج كأبعاد حرجة.

إدخالات التجويف
تسمح إدخالات التجويف القابلة للاستبدال بإدارة الميزات المحلية، أو مناطق التآكل، أو مراجعات التصميم ضمن أداة أكبر. تقوم SUUXIANG بمراجعة نقل نقطة الإسناد، وتوافق الواجهة، وإمكانية الوصول للتشغيل الآلي، ونقاط الفحص.

ملصقات التتبع
يمكن لملصقات القطع أو علامات التعريف أن تدعم التعرف على المراجعات، وفصل الدفعات، وتنسيق التسليم حيثما يتطلبها الرسم أو الطلب. يجب أن يتجنب أسلوب وموقع التمييز الأسطح الوظيفية والميزات الحيوية.
عن SUUXIANG
SUUXIANG هي العلامة التجارية الوحيدة الموجهة للجمهور لشركة Dongguan SuuXiang Precision Mold Co., Ltd.، التي تأسست عام 2010 في بلدة تشانغآن، دونغقوان، قوانغدونغ، الصين. أسسها الممثل القانوني شياو تشنغ هوانغ، وتساعد الشركة فرق الهندسة والتوريد والجودة الدولية على تحويل الرسومات والمواصفات إلى قطع CNC مخصصة مفحوصة، ومكونات قوالب دقيقة، وأدوات توصيل، ومكونات قوالب ختم.
لتشغيل CNC لفولاذ 420 المقاوم للصدأ والأعمال الأخرى التي تعتمد على الرسم، يربط تخطيطنا بين الطحن والخرط باستخدام CNC، والتشغيل متعدد المحاور، والتفريغ الكهربائي، والتجليخ الدقيق، والتركيب، والفحص. يعتمد المسار المختار على حالة مادة القطعة، والأبعاد الحرجة، واستراتيجية نقطة الإسناد، وإمكانية الوصول للأداة، ومتطلبات السطح، وتسلسل المعالجة الحرارية.
ما يميز SUUXIANG هو التواصل المنضبط للمشروع قبل الالتزامات الإنتاجية. نقوم بمراجعة تصميمات التصنيع (DFM)، وتراكم التفاوتات، وسمك التشغيل، ومتطلبات مسار القطب أو السلك، وطرق الفحص، وحالة المراجعة مع الرسم المقدم. يمنح هذا النهج المشترين أساسًا أوضح للاقتباس، وتنسيق الإنتاج، والتوثيق النهائي.

تشغيل CNC لفولاذ 420 المقاوم للصدأ: التحكم في المسار الحرج للتآكل
مراجعة الرسم وتصميمات التصنيع (DFM)
لتشغيل CNC لفولاذ 420 المقاوم للصدأ، تقوم SUUXIANG بمراجعة الرسم، والنموذج، وحالة المادة، والأبعاد الحرجة، ونقاط الإسناد، ومتطلبات السطح، والكمية، وسياق التطبيق قبل مناقشة مسار العملية أو الالتزام بالإنتاج.
- تحديد الأبعاد الحيوية للجودة والمراجع الوظيفية
- فحص الوصول للأدوات، هندسة الجدران، الثقوب، والميزات الداخلية
- التأكد من المواد، تسلسل المعالجة الحرارية، وأولويات السطح
- تحديد التفاوتات التي تتطلب طريقة فحص محددة

تخطيط مسارات التصنيع باستخدام CNC و EDM
يجب أن تعكس استراتيجية التشغيل الآلي الهندسة والحالة، وليس مجرد تسمية عامة للمادة. SUUXIANG تخطط للمزيج العملي من التفريز أو الخراطة باستخدام CNC، الوصول متعدد المحاور، EDM السلكي، EDM الغاطس، والبدلات الوسيطة المطلوبة حسب الرسم المعتمد.
- فصل الميزات التي يمكن تشغيلها آلياً عن التفاصيل التي تعتمد على EDM
- مراجعة مسارات الأسلاك، الوصول لنقطة البداية، ومتطلبات الزوايا
- تخطيط استراتيجية الأقطاب الكهربائية للتجاويف والهندسات التي يصعب الوصول إليها
- الحفاظ على المسار متوافقًا مع مراجعة الرسم الخاضعة للرقابة

استراتيجية التجليخ والتركيب
حيث تتطلب أسطح التآكل، العلاقات المتبادلة، أو أبعاد الحالة المعالجة حرارياً، يتم أخذ بدلات التجليخ واحتياجات التركيب في الاعتبار ضمن المسار. الهدف هو حماية الأسطح الوظيفية مع الحفاظ على مسار قابل للتتبع من بدلات التشغيل الآلي إلى الهندسة النهائية.
- تحديد بدلات التجليخ قبل العمليات السابقة
- ربط الميزات المتزاوجة بالمخطط المرجعي المحدد
- مراجعة متطلبات السطح مقابل العملية النهائية
- توضيح نطاق التركيب ومعايير القبول قبل الإنتاج

التحكم في الفحص والمراجعة
قطعة من الفولاذ المقاوم للصدأ 420 تعتمد على الرسم تتطلب خطة فحص تتبع مخاطرها الوظيفية. SUUXIANG تواءم طرق الفحص، توقعات إعداد التقارير، وحالة المراجعة مع الطلب بحيث يمكن التحقق من الوثائق النهائية مقابل المتطلبات المعتمدة.
- ربط الأبعاد الحرجة بطريقة فحص متفق عليها
- تسجيل مراجعات الرسم والنموذج المطبقة
- التأكد من احتياجات إعداد التقارير، إمكانية التتبع، والتعبئة
- إبقاء تنسيق التسليم مرئيًا مع تغير المتطلبات

تشغيل فولاذ 420 المقاوم للصدأ باستخدام CNC: مقارنة تعتمد على الرسم
استخدم قائمة مراجعة مراجعة الرسم هذه لتقييم ضوابط العملية اللازمة قبل الالتزام بقطع الغيار الحيوية للإنتاج.
← Swipe left or right to view →
تشغيل فولاذ 420 المقاوم للصدأ باستخدام الحاسب الآلي (CNC): مسار الإنتاج
مسار مُتحكَّم فيه بدءاً من مراجعة طلب عرض السعر، مروراً بتخطيط العملية، والتشغيل الدقيق، والفحص، وتنسيق التسليم.
مراجعة الرسومات وطلب عرض السعر
نقوم بمراجعة الرسومات والنماذج وحالة المواد والكميات والأبعاد الهامة ومتطلبات السطح وتاريخ التسليم وتوقعات الفحص قبل تقديم عرض سعر أو الالتزام بمسار تصنيع.
تخطيط المواد والعمليات
يؤكد الفريق متطلبات المواد والمعالجة الحرارية المطبقة، واستراتيجية تحديد نقاط الإسناد، وإمكانية الوصول للتشغيل الآلي، والتفاوتات المسموح بها، وما إذا كان التفريغ الكهربائي (EDM) أو التجليخ مطلوبًا بعد التشغيل الآلي باستخدام الحاسب الآلي (CNC).
تشغيل الميزات الهامة للقطع
يتم اختيار التفريز، الخراطة، التشغيل متعدد المحاور، أو التشغيل الدقيق باستخدام الحاسب الآلي (CNC) بناءً على هندسة الميزة، وإمكانية وصول الأداة، والتفاوتات، وخطة الإنتاج المعتمدة والمتحكم بها.
تطبيق التفريغ الكهربائي (EDM) والتجليخ
عند الحاجة، يعالج التفريغ الكهربائي السلكي، والتفريغ الكهربائي بالغاطس، والتجليخ الدقيق الأشكال الداخلية، والميزات الصلبة، والهندسة الدقيقة، وإزالة المخزون النهائي باستخدام نقاط الإسناد المخطط لها.
الفحص والتعبئة والتنسيق
يتبع الفحص الخطة المتفق عليها للمواصفات الهامة؛ ويتم مواءمة سجلات التحقق، والتعبئة الواقية، وتنسيق التسليم مع متطلبات الطلب والمراجعة.
العمل مع SUUXIANG على تشغيل فولاذ 420 المقاوم للصدأ باستخدام الحاسب الآلي
Align drawings, process risks, inspection expectations and delivery requirements before production begins.
قدّم حزمة رسوماتك
قدّم رسومات ثنائية الأبعاد، ونماذج ثلاثية الأبعاد إن وجدت، ومتطلبات المواد والمعالجة الحرارية، والكميات، والأبعاد الهامة، وأولويات السطح، واحتياجات الفحص، وسياق التطبيق، وتاريخ التسليم المستهدف.
مراجعة التصميم للتصنيع وعرض السعر
يتم الاتفاق على استراتيجية تحديد نقاط الإسناد، وإمكانية الوصول للتشغيل الآلي، وتراكم التفاوتات، وتسلسل المعالجة الحرارية، واحتياجات التفريغ الكهربائي (EDM) أو التجليخ، وطريقة الفحص، وحالة المراجعة، ومسار التصنيع المقترح قبل الالتزام.
الموافقة على توقعات القطعة الأولى
قم بتأكيد متطلبات العينات أو القطعة الأولى، وسجلات القياس، ومعايير القبول، وتنسيق الوثائق ليعكس مخطط الفحص الميزات الهامة لجودة الطلب.
بدء الإنتاج المتحكم به
يتم التقدم عبر تسلسل التشغيل الآلي، والتفريغ الكهربائي (EDM)، والتجليخ، والتركيب، والفحص المتفق عليه مع التحكم المرئي في المراجعات وتنسيق التسليم المطابق لخطة الإنتاج التي تم التحقق منها.
وثائق الجودة لتشغيل فولاذ 420 المقاوم للصدأ باستخدام الحاسب الآلي
سياسة نشر شهادات العملاء
يتم نشر شهادات العملاء فقط بعد الحصول على موافقة خطية من العميل والتحقق من النتيجة المذكورة.
يتم نشر شهادات العملاء فقط بعد الحصول على موافقة خطية من العميل والتحقق من النتيجة المذكورة.
يتم نشر شهادات العملاء فقط بعد الحصول على موافقة خطية من العميل والتحقق من النتيجة المذكورة.
الأسئلة الشائعة حول تشغيل CNC لفولاذ 420 المقاوم للصدأ
Practical RFQ, process-planning, inspection, and delivery questions for drawing-driven precision work.
ما هي المعلومات التي يجب أن أرسلها لتشغيل CNC لفولاذ 420 المقاوم للصدأ؟
هل التشغيل الآلي CNC لستانلس ستيل 420 مناسب للنماذج الأولية والطلبات ذات الكميات المنخفضة؟
هل يمكن تسعير التشغيل الآلي CNC لستانلس ستيل 420 بدون حد أدنى لكمية الطلب؟
هل يجب تشغيل ستانلس ستيل 420 قبل أو بعد المعالجة الحرارية؟
متى تكون عمليات التفريغ الكهربائي (EDM) والتجليخ مطلوبة لأجزاء ستانلس ستيل 420؟
كيف يجب أن أخطط لوقت التسليم لقطعة دقيقة من ستانلس ستيل 420؟
ما هي تقارير الفحص التي يمكن طلبها مع الطلب؟
كيف تتم معالجة الشحن وحماية الملكية الفكرية لأجزاء CNC القائمة على الرسم؟
الدليل الكامل للتشغيل الآلي CNC لستانلس ستيل 420
استخدم إطار القرار هذا لتحديد المعالجة الحرارية، والتفاوتات، والتشطيبات، والفحص لأجزاء ستانلس ستيل 420، ومقارنة الموردين المؤهلين، وتجنب الأخطاء في الرسم، وحالة المادة، والتكلفة الإجمالية قبل الإنتاج.
1. ما هو التشغيل الآلي CNC لستانلس ستيل 420؟
ستانلس ستيل 420 هو نوع مارتنسيتي قابل للمعالجة الحرارية يستخدم عندما يجب أن يكتسب المكون صلابة بعد عمليات القطع الخاصة به. في التشغيل الآلي CNC لستانلس ستيل 420، يتم عادةً طحن أو تحويل المادة في حالتها الملدنة، ثم معالجتها حرارياً بالتبريد والتقسية لإنشاء التوازن النهائي للخصائص.nnيعد 12٪ من الكروم الحد الأدنى المستوى الذي يُستشهد به عادةً والذي يمنح 420 مقاومة معتدلة للتآكل؛ محتواه العالي من الكربون يدعم قابلية التقسية، ومقاومة التآكل، والاحتفاظ بالحافة بدلاً من أداء مقاومة التآكل من فئة 304 أو 316 (https://premsaindustries.com/en/resources/u003ca href=u0022/materials/u0022u003ematerialsu003c/au003e/stainless-steel-420). يناسب هذا المسار إدراجات القوالب، وأجزاء التآكل لقوالب الختم، ومكونات الصمامات، والأدوات الدقيقة، بشرط أن يحدد الرسم الصلابة النهائية، والنقاط المرجعية الحرجة، واحتياجات الفحص بعد المعالجة.
2. كيف أصبح ستانلس ستيل 420 مادة دقيقة
12% chromium is the practical threshold that distinguishes the martensitic 420 family from plain carbon steels while retaining useful resistance to mild corrosion. Its higher carbon content made quench-and-temper hardening a deliberate route to wear resistance, shifting the material’s value from general stainless fabrication toward edges, pins, valve details, and tooling surfaces (https://www.ejbasler.com/materials/stainless-steel/420-stainless-steel).nn420 is therefore specified today as a condition-controlled material, not simply as a bar-stock name. A drawing should identify the governing material standard or approved equivalent, incoming condition, final hardness range, corrosion environment, critical datums, and which dimensions apply before versus after heat treatment.nnCNC production makes that history operational: machine soft or annealed stock where appropriate, reserve grinding stock on hardened functional faces, then inspect against the agreed final-state plan. For cnc machining 420 stainless steel, repeatability depends on locking the heat-treatment route, distortion allowance, fixturing logic, and revision-controlled inspection method before release.
3. أنواع التشغيل الآلي CNC لستانلس ستيل 420
تحدد هندسة الجزء المسار للتشغيل الآلي CNC لستانلس ستيل 420. حدد سطح التلامس، وسلسلة النقاط المرجعية، والميزات بعد المعالجة الحرارية قبل اختيار التحويل، أو الطحن، أو التفريغ الكهربائي (EDM)، أو التجليخ.
محاور محولة ودبابيس
تركز المحاور الأسطوانية ودبابيس القلب الخطر عند الانحراف، والأكتاف، والأقطار الصغيرة. قم بالتحويل الخشن والنهائي أثناء التلدين؛ قم بالتقسية بعد ذلك، ثم قم بتجليخ المحاور أو أسطح الختم إذا كان التشوه مهمًا.
إدراجات وقوالب التجويف
تتطلب إدراجات الجيوب وكتل التجويف الوصول إلى الطحن، وحماية النقاط المرجعية، واستراتيجية واضحة لنصف قطر الزاوية. قم بتشغيل معظم الهندسة قبل التقسية؛ احتفظ بالتفريغ الكهربائي بالسلك (Wire EDM)، والتفريغ الكهربائي بالصب (sinker EDM)، والتجليخ للميزات المقساة التي يتعذر الوصول إليها أو الحرجة.
مكونات القطع والتآكل
الشفرات والمقصات وعناصر التآكل الانزلاقي تعطي الأولوية لهندسة الحواف وعمر التلامس على مجرد التحكم في الحجم. يتم قطع الشكل الأساسي قبل التقسية، ثم يتم تشطيب الحواف وأوجه الارتكاز بعد المعالجة الحرارية.
خيوط وسمات صغيرة
تحتاج التركيبات الملولبة إلى خيوط متحدة المركز، وأوجه مانعة للتسرب، وإزالة للنتوءات بشكل متحكم فيه؛ يتم تشغيل الخيوط قبل التقسية حيثما أمكن. قد تتطلب الثقوب الدقيقة والشقوق والزوايا الداخلية الحادة تقنية التفريغ الكهربائي (EDM) بعد التقسية بسبب صعوبة وصول الأدوات وخطر الكسر.
4. مواد لآلات CNC: فولاذ مقاوم للصدأ 420
نسبة 12% كروم هي خط الأساس للفولاذ 420 حسب معيار SAE، وتوفر مقاومة معتدلة للتآكل عند تلميعها أو تقسيتها (https://www.ejbasler.com/materials/stainless-steel/420-stainless-steel). اختر الحالة بناءً على التآكل، والتعرض، والصلابة، وتسلسل التشغيل الآلي.
| خيار المادة | القوة/التآكل | مفاضلة التآكل | الأنسب |
|---|---|---|---|
| 420 ملدن | يمكن تشغيله آلياً قبل التقسية | معتدل | أعمدة، قوالب |
| 420 مقسّى | مقاومة عالية للتآكل | معتدل | أوجه التآكل |
| 410 | إمكانية تآكل أقل | معتدل | أجزاء مارتنسيتية عامة |
| 304 أو 316 | غير معالجة حرارياً | أعلى، خاصة 316 | أجزاء معرضة للتآكل |
| فولاذ الأدوات | قابلية تآكل عالية | أقل عادةً | أدوات تآكل شديدة جافة |
تحديد دليل المخزون
يجب أن تتطابق شهادات كيمياء المطحنة مع أمر الشراء، ورقم السبيكة، وشكل المخزون. قضبان 420 الملدنة مناسبة للأعمدة المدارة؛ والألواح مناسبة للقوالب المفرزة.nnالمخزون المؤهل مسبقًا يحسّن إمكانية التتبع فقط عندما تظل الشهادة، والحالة، ومسار المعالجة الحرارية مرتبطة بسجل القطعة.
تحديد الحالة النهائية
فولاذ 420 المقسّى والمُطرّى مناسب عندما يكون التآكل الناتج عن التلامس أو الاحتفاظ بالحافة هو العامل المحدد. قم بالتشغيل الآلي واترك مساحة للطحن قبل تسلسل المعالجة الحرارية المعتمد.nnالخدمة المسببة للتآكل تتطلب تفاصيل التعرض؛ فولاذ 420 ليس بديلاً عن 316 في البيئات المعرضة للكلوريدات.
مقارنة البدائل
يمكن أن يناسب فولاذ 410 الأجزاء المارتنسيتية ذات التآكل المنخفض؛ وفولاذ 304 و 316 يعطيان الأولوية لمقاومة التآكل على التآكل المعالج حرارياً. قد يناسب الصلب الأدوات التآكل الشديد حيث لا تكون مقاومة التآكل للفولاذ المقاوم للصدأ ضرورية.
5. تشغيل آلات CNC لستانلس ستيل 420
يجب أن يتبع اختيار التشطيب الأسطح الوظيفية وخطة الفحص، وليس المظهر فقط. بالنسبة لآلات CNC لستانلس ستيل 420، حدد الحالة بعد المعالجة الحرارية وأي عملية إزالة للمخزون نهائية.
| خيار | التأثير الأساسي | تعريف المشتري |
|---|---|---|
| إزالة البرادة | حواف آمنة ومتناسقة | حد كسر الحافة |
| التلميع | خفض الخشونة | Ra والاتجاه |
| التجليخ | الهندسة النهائية | المخزون والنقطة المرجعية |
| المعالجة بالخمول | دعم تنظيف الأسطح | الطريقة والتغطية |
| النقش بالليزر | قابلية التتبع | المحتوى والموقع |
| المعالجة الحرارية | الصلابة ومقاومة التآكل | الفحص النهائي والحالة |
معالجات الأسطح الوظيفية
إزالة البرادة تزيل حواف الكسر والبرادة السائبة؛ يجب أن يحدد الرسم حدود كسر الحواف حيث تكون الحدة، أو خلوص التجميع، أو الختم مهماً.nnيمكن للتلميع أن يقلل الخشونة ويحسن قابلية التنظيف، بينما يعيد التجليخ الدقيق الحجم أو الاستواء بعد المعالجة الحرارية. حدد قيمة Ra المطلوبة، واتجاه التلميع المسموح به، والأسطح المقنعة.
التآكل والتحديد
قد تكون المعالجة بالخمول مناسبة بعد التشغيل الآلي أو التشطيب عندما تدعم التطبيق وحالة السبيكة ذلك. حدد الطريقة، وتسلسل التنظيف، وما إذا كان التلطخ التجميلي مقبولاً.nnتحديد الليزر يوفر التعريف أو تتبع المراجعة، وليس الحماية من التآكل. حدد محتوى العلامة، والموقع، والتباين، وحدود العمق، والأسطح التي يجب أن تبقى غير معلمة.
تسلسل المعالجة الحرارية
يمكن للمعالجة الحرارية تغيير الأبعاد، وخطر التشوه، وحالة السطح. اترك مخزون التجليخ حيث يجب استعادة الهندسة النهائية بعد التقسية، وافحص الميزات الحرجة بعد العملية النهائية.nnيجب أن تحمل أجزاء 420 نطاق الصلادة المحدد، وحالة المعالجة الحرارية، ومتطلبات تقرير الفحص على طلب عرض الأسعار. نسق التغطية قبل أي معالجة تؤثر على الأسطح الوظيفية.
6. الضوابط الإنشائية وضوابط الجودة الحرجة
يلزم وجود خطتي تحكم: واحدة للتشغيل المبدئي والأخرى للحالة بعد المعالجة الحرارية. يجب أن يحدد الرسم الإحداثيات الوظيفية، والأبعاد الحرجة، ومتطلبات السطح، وسجلات القبول قبل الإصدار.
الإحداثيات والتفاوتات
يجب أن تحدد ثلاث إحداثيات مترابطة الميزات التي تتزاوج، أو تغلق، أو توجه، أو تشير؛ الأبعاد التي تفتقر إلى نظام إحداثيات يمكن أن تجتاز الفحص ولكن تفشل في التجميع.nnتتطلب الأبعاد بعد التصلب مخزون تجليخ محدد أو سماحية تشوه مذكورة. يجب أن يكون موضع الخيط، ومدخل الوصول لسلك التفريغ الكهربائي، وحدود كسر الحواف على الرسم أو خطة الفحص.
المادة والصلابة
يجب أن تكون شهادة مادة واحدة قابلة للتتبع إلى الدفعة الواردة ومرتبطة بمسار الجزء. حدد حالة المادة المطلوبة، ومسار المعالجة الحرارية، ونطاق الصلابة بدلاً من مجرد صلابة اسمية.nnيؤكد اختبار الصلابة نتيجة خاصية مادة موضعية؛ ولا يثبت الحجم، أو الاستواء، أو ملاءمة الخيط، أو سلامة السطح، أو وظيفة التزاوج.
أدلة الفحص
يجب أن يقارن اعتماد أول قطعة الجزء النهائي الأولي مع الإصدار المعتمد قبل استمرار الإنتاج المتكرر. مناسبة جهاز قياس الإحداثيات (CMM) للهندسة المتعلقة بالإحداثيات؛ تتحقق المقاييس المعايرة من الخيوط، والأقطار، والملاءمات الوظيفية.nnيجب أن تذكر سجلات الفحص القيم المقاسة، والطريقة، وحالة المعدات، وكمية العينة، والإصدار، والتصرف. تحتاج النتوءات والحواف الحادة إلى معايير قبول محددة، خاصة بالقرب من ميزات الإغلاق، أو الانزلاق، أو الاتصال اليدوي.
7. اختيار مورد لتصنيع سبائك الفولاذ 420
يجب أن يبدأ اختيار المورد لتصنيع الفولاذ المقاوم للصدأ 420 باستخدام التحكم الرقمي بالحاسوب (CNC) بالرسم، وليس بقائمة القدرات. قارن استجابة كل مرشح لتصميم التصنيع (DFM)، وملكية العملية، وخطة الأدلة مع هندسة الجزء ومخاطره.
مراجعة استجابة تصميم التصنيع (DFM)
أولاً، اطلب مراجعة مكتوبة تحدد الإحداثيات، والأقسام الرقيقة، والوصول إلى الأدوات، ومخزون التجليخ، ومخاطر تشوه المعالجة الحرارية. تميز الاستجابة المفيدة متطلبات الرسم عن الافتراضات المقترحة.
- ما هي الأبعاد الحاسمة للجودة؟
- ما هي الميزات التي تتطلب التفريغ الكهربائي أو التجليخ؟
- ما هي الافتراضات التي تحتاج إلى موافقة على الرسم؟
التحقق من المادة والتحكم في العملية
ثانياً، اطلب تتبع المواد من الاستلام عبر مسار المعالجة الحرارية المتفق عليه. تأكد مما إذا كانت المعالجة تتم داخلياً أو يتم التحكم فيها خارجياً، وكيف يتم تسلسل الصلابة، والتشغيل النهائي، والتوثيق.
- هل يمكن لشهادة المادة أن تتطابق مع الطلب؟
- من يتحكم في مواصفات المعالجة الحرارية؟
- متى يتم الانتهاء من التشغيل؟
وضع قواعد الموافقة والتغيير
ثالثاً، حدد اعتماد أول قطعة، وسجلات الفحص، وإيقاع الاتصال، وتحديد الإصدار قبل الإصدار. يجب أن يتطلب الشراء إشعاراً مكتوباً قبل أي تغيير في المواد، أو العملية، أو طريقة الفحص، أو المقاول من الباطن.
- ما هي الأدلة النموذجية المقدمة؟
- كيف يتم الإقرار بالتنقيحات؟
- من يوافق على تغييرات العملية؟
8. أخطاء شائعة للمشترين مع الفولاذ المقاوم للصدأ 420
420 هو نوع قابل للمعالجة الحرارية، لذلك لا يحدد اسم المادة وحده جزءًا قابلاً للإنتاج. تبدأ معظم النزاعات التي يمكن تجنبها قبل إعداد أول عملية تشغيل.
تحديد حالة المادة
420 المقدم في حالة مصلدة، أو قبل التقسية، أو معالج حرارياً يتصرف بشكل مختلف في التشغيل والفحص.nnإن إغفال الصلادة المستهدفة أو تسلسل المعالجة الحرارية يمكن أن ينتج عنه أداء تآكل خاطئ وأبعاد مشوهة؛ اذكر الحالة، نطاق الصلادة، مسؤولية المعالجة، ونقاط المرجع بعد المعالجة.
خطة لحركة التقسية
304 و 316 هما نوعان أسترينيتيان؛ معاملة 420 كمعادل يمكن أن يساء تقدير السلوك المغناطيسي، والاستجابة للتقسية، ومقاومة التآكل.nnتجاهل التشوه يترك الميزات المقسّاة خارج الموضع؛ اطلب الخشنة، تخفيف الإجهاد حيثما ينطبق، سماحية التشغيل النهائية أو التجليخ، وفحص نهائي يعتمد على نقاط المرجع.
مطابقة النطاق والدليل
خشونة السطح، حدود البرادة، وحجم كسر الحافة لا يتم تضمينها ضمن التفاوت الأبعادي.nnيؤدي إغفالها إلى تلف التجميع أو رفض المظهر الجمالي؛ ضع مواقع التشطيب، حالة الحافة، وطريقة القياس على الرسم.nnبيان فحص عام ومقارنة أدنى سعر يخفي فجوات النطاق؛ اطلب نتائج CTQ، التتبع، مرجع التنقيح، الكمية، التشطيب، التعبئة، وأساس التسليم.
9. إطلاق برنامج CNC للفولاذ المقاوم للصدأ 420
يبدأ إطلاق تشغيل CNC متحكم به للفولاذ المقاوم للصدأ 420 بحدود التطبيق، وليس عرض أسعار. قم بتجميد مراجعة الرسم، معايير القبول، وأصحاب القرار قبل شراء المواد أو برمجة الأدوات.
تحديد المتطلبات
1. تقديم رسومات ثنائية الأبعاد، CAD ثلاثي الأبعاد، مخطط نقاط المرجع، الأبعاد الحرجة، التشطيب، وسياق الأجزاء المتزايدة. اذكر التعرض البيئي والوظيفة المطلوبة للمقاومة الصلادة، التآكل، والتآكل.nn2. تقديم الحجم السنوي، كمية النماذج الأولية، تاريخ التسليم المستهدف، طريقة التعبئة، ووجهة الشحن. تحديد الشهادات المطلوبة، تقارير الفحص، وجهات اتصال التحكم في التنقيح.
مراجعة مسار العملية
3. مراجعة DFM قبل الإصدار: تأكيد الوصول للأدوات، الميزات الرقيقة، سماحية التشغيل، احتياجات EDM، ومخزون التجليخ. الاتفاق على ما إذا كان التشغيل يحدث قبل المعالجة الحرارية وأي الأبعاد تتطلب تشطيبًا بعد المعالجة.nn4. تحديد حالة مادة 420، نطاق الصلادة المستهدف، مسؤولية المعالجة الحرارية، ومتطلب تشطيب السطح. سجل أي تعرض بيئي أو تنظيف يمكن أن يؤثر على اختيار المادة والتشطيب.
التحقق والإصدار
5. إنتاج نموذج أولي مقابل التنقيح المتحكم به، ثم إجراء فحص أول قطعة مقابل الأبعاد الحرجة المحددة. حل الانحرافات من خلال إجراء تصحيحي موثق قبل التحقق من صحة العملية.nn6. تشغيل دفعة تجريبية باستخدام المسار المتفق عليه، خطة الفحص، التعبئة، وإيقاع التسليم. إصدار الإنتاج المتحكم به فقط بعد أن يقبل المشتري دليل العينة وقواعد إخطار التغيير.
10. تسعير CNC للفولاذ المقاوم للصدأ 420
أوامر CNC للفولاذ المقاوم للصدأ 420 ذات القطعة الواحدة تهيمن عليها البرمجة، التثبيت، شراء المواد، وفحص القطعة الأولى؛ الجيوب المعقدة، الجدران الرقيقة، الثقوب العميقة، وصعوبة الوصول للأدوات تزيد وقت الدورة.nnالمسارات ذات المرحلتين – تشغيل المخزون المصلد، ثم المعالجة الحرارية والتجليخ النهائي – يمكن أن تضيف تنسيقًا خارجيًا للعملية، سماحية التشوه، مخزون التجليخ، والتحقق النهائي. اختيار المخزون من القضبان، الألواح، أو المخزون شبه النهائي يغير أيضًا إنتاجية المواد واستراتيجية الإعداد.nn3 مستويات عروض أسعار توضح الاقتصاديات، ولكن لا ينبغي لأي مورد مسؤول نشر سعر عالمي لجزء يعتمد على الرسم. قدم الرسم ثنائي الأبعاد، النموذج، الكمية، الصلادة، التشطيب، الأبعاد الحرجة، ومتطلبات التقرير للحصول على عرض أسعار متحكم به.
| مستوى الكمية | تأثيرات التكلفة والرصاص | إجراء المشتري |
|---|---|---|
| 1-5 نماذج أولية | يسيطر الإعداد والفحص؛ قد يؤدي المخزون الخاص أو المعالجة الحرارية إلى إطالة وقت التسليم | تبسيط الوصول؛ تحديد CTQs والبدائل المقبولة |
| 10-50 حجم منخفض | يتم توزيع الإعداد على الأجزاء؛ تظل السماحية، التجليخ، التشطيب، والتقارير مواد | استخدام أحجام المخزون الشائعة؛ تجميع التنقيحات المتوافقة |
| أكثر من 100 طلب متكرر | وقت الدورة، الإنتاجية، تآكل الأدوات، وعينات الفحص تؤثر على التكاليف | تثبيت المراجعات، توقع الإصدارات، وتحديد وثائق الدُفعات |
ابدأ تشغيل ماكينات CNC لستانلس ستيل 420 بناءً على رسمك
أرفق رسمك ثنائي الأبعاد، النموذج ثلاثي الأبعاد، متطلبات المواد والمعالجة الحرارية، الكمية، احتياجات الفحص، وتاريخ التسليم المستهدف للمراجعة.