
Feinblech-Stanzwerkzeugkomponenten für die zeichnungsbasierte OEM-Fertigung
DFM-gesteuerte Planung, Präzisionsbearbeitung, Drahterodieren, Schleifen und Inspektion für Feinblech-Stanzwerkzeugkomponenten, gefertigt nach Ihren Zeichnungsvorgaben.
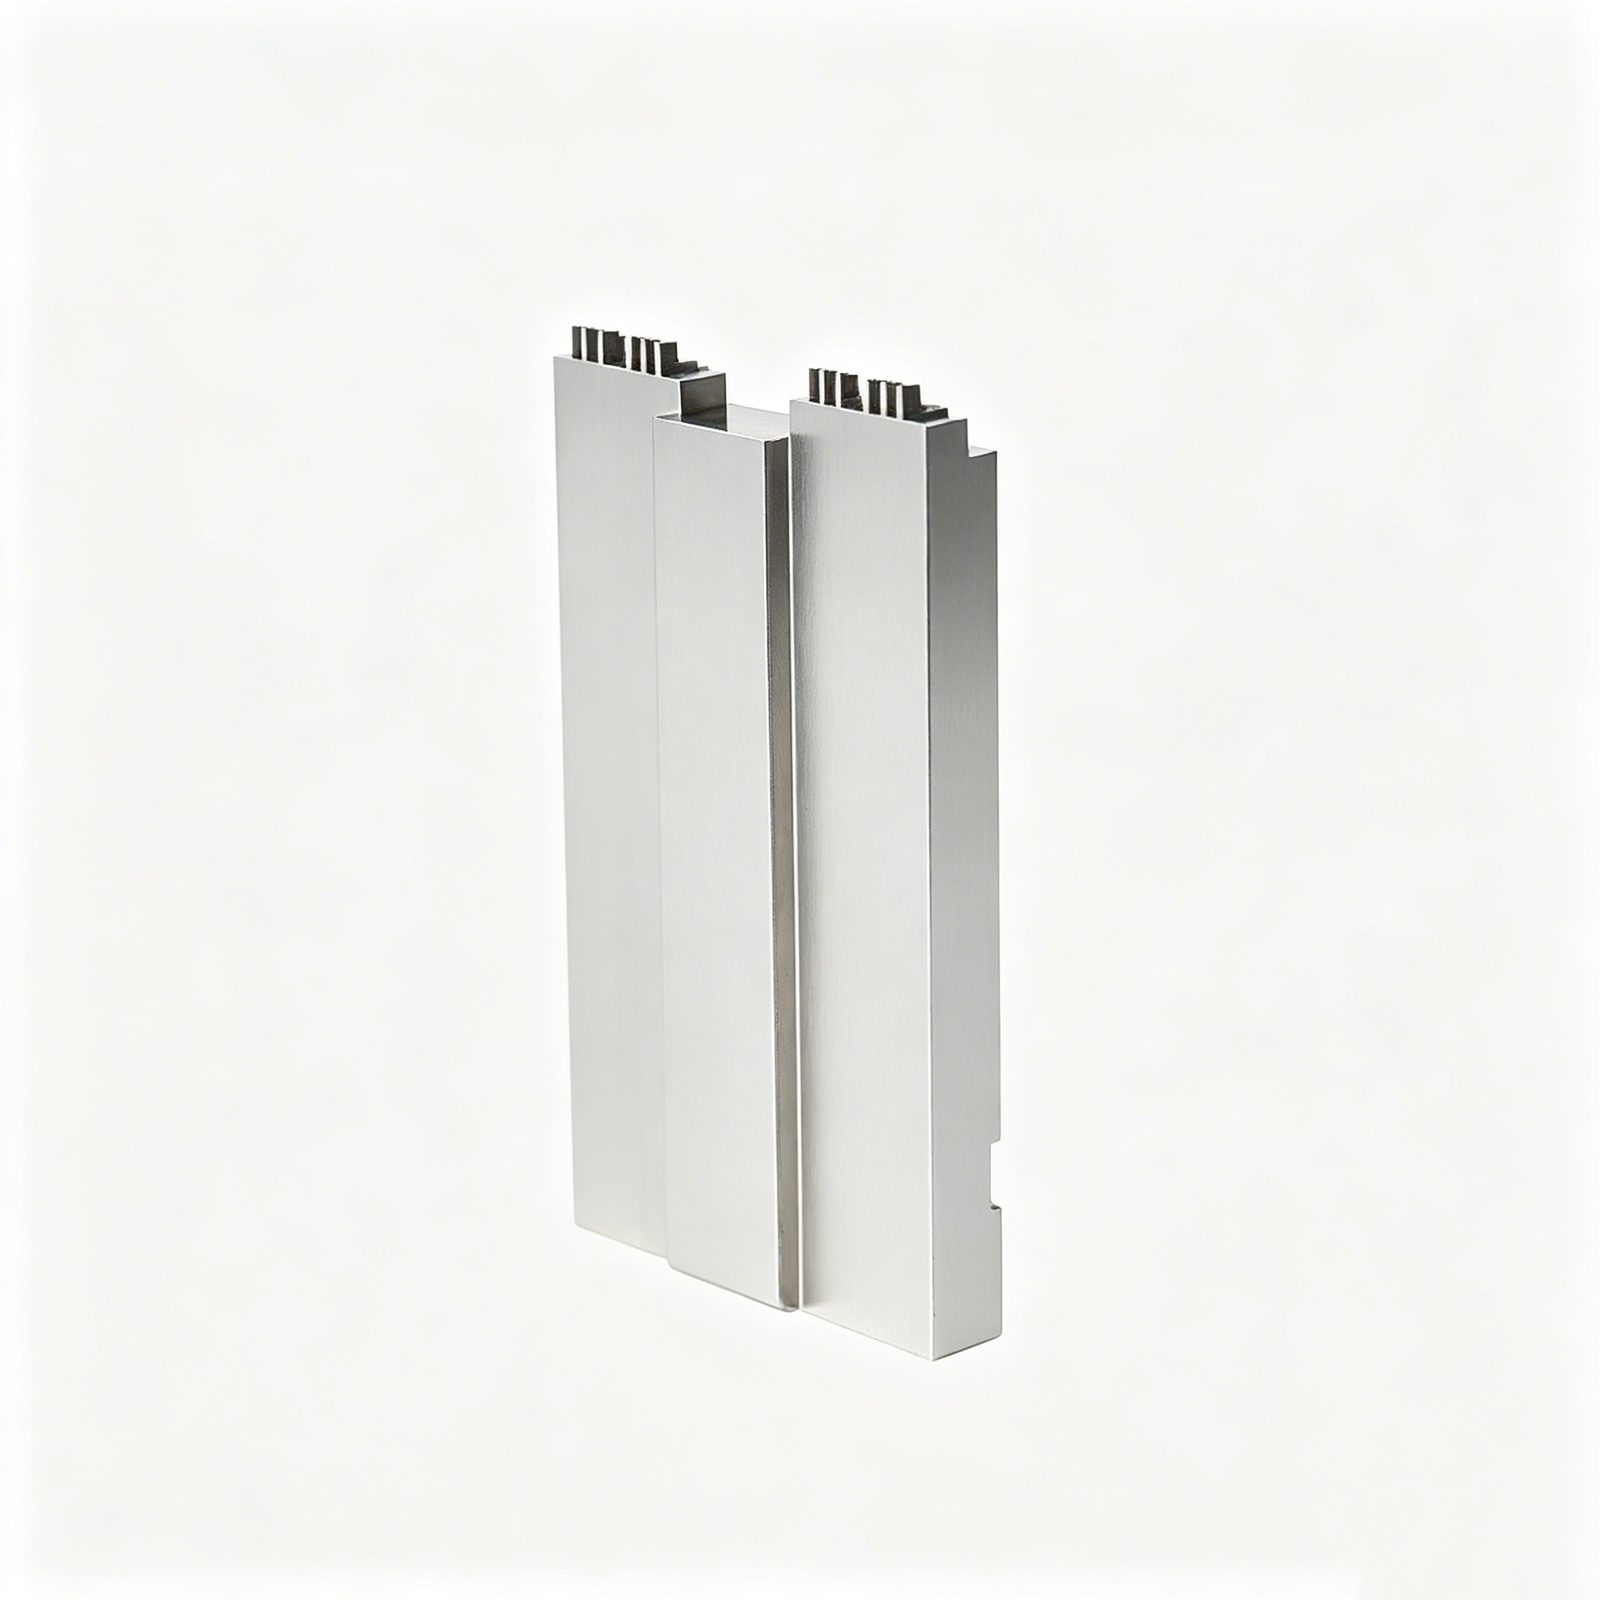
Repräsentative Feinblech-Stanzwerkzeugkomponenten




Related Drawing-Based Components and Quotation







Warum Ingenieure Feinblech-Stanzwerkzeugkomponenten über SUUXIANG beziehen
Die zeichnungsbasierte Planung hält kritische Merkmale, Prozessoptionen, Inspektionserwartungen und Revisionen sichtbar, bevor Produktionszusagen getroffen werden.
Erst Zeichnungsprüfung
Überprüfen Sie Zeichnungen, Modelle, Bezugselemente, kritische Maße und den Anwendungskontext vor der Angebotserstellung, damit Herstellbarkeitsfragen frühzeitig erkannt werden.
Praktisches DFM-Feedback
Besprechen Sie Werkzeugzugänglichkeit, Toleranzverkettung, Bearbeitungszugaben und Wärmebehandlungsreihenfolge, um die Bauteilgeometrie mit einem umsetzbaren Prozess abzustimmen.
Koordinierte Prozessrouten
Planen Sie CNC-Bearbeitung, Drahterodieren, Senkerodieren, Schleifen und Montage rund um die Oberflächen und Merkmale, die die Werkzeugleistung steuern.
Inspektionsplanung
Definieren Sie kritische Maße, Inspektionsmethoden und Berichtsanforderungen anhand der Zeichnung, Materialvorgaben und vereinbarten Qualitätsanforderungen.
Revisionsübersicht
Halten Sie Zeichnungsrevisionen, Fertigungsfragen und Lieferinformationen während der gesamten Koordination transparent, um nachvollziehbare Entscheidungen vom RFQ bis zur Inspektion zu unterstützen.
RFQ-fertige Kommunikation
Übermitteln Sie Material, Menge, Oberflächenanforderungen, Zieldatum und Dokumentationsbedarf mit Ihrer Zeichnung für eine fokussiertere Projektbesprechung.
Feinblech-Stanzwerkzeugkomponenten und Werkzeugfamilien
Besprechen Sie konfigurierbare, zeichnungsgesteuerte Komponenten und Prozessrouten, bevor Angebot, Produktionsplanung und Inspektionsanforderungen bestätigt werden.

CNC-Bearbeitungsservices
Präzisions-CNC-Bearbeitungsservices für zeichnungsbasierte Teile, die geplante Fräs-, Dreh-, Erodier-, Schleif-, Montage- und Inspektionsarbeiten erfordern. Teilen Sie kritische Maße, Material, Menge, Oberflächen und Lieferanforderungen mit, damit die Prozessroute vor der Zusage überprüft werden kann.
Upload a Drawing
CNC-Fräsen
Kundenspezifische CNC-Fräsdienstleistungen für Platten, Einsätze, Gehäuse, Profile, Kavitäten und Merkmale, die einen kontrollierten Werkzeugzugang erfordern. Zeichnungen sollten Bezugselemente, kritische Maße, Oberflächenanforderungen, Eckbedingungen und nachgelagerte Erodier- oder Schleifarbeiten angeben.
Upload a Drawing
CNC-Drehen
Präzisions-CNC-Drehdienstleistungen für rotierende Teile wie Stifte, Wellen, Buchsen, Hülsen und Positionierungselemente. Überprüfung von Durchmessern, Rundlauf, Schlag, Gewindedetails, Materialzustand und wie gedrehte Oberflächen mit passenden oder Prüfmaßen zusammenhängen.
Upload a Drawing
5-Achsen-Bearbeitung
5-Achsen-CNC-Bearbeitung für komplexe Geometrien, bei denen mehrseitiger Zugriff, abgewinkelte Elemente oder reduzierte Rüstvorgänge Genauigkeit und Effizienz beeinträchtigen. Die Machbarkeit hängt von der Teilegeometrie, der Spannstrategie, der Werkzeugreichweite, den Toleranzen, dem Material und dem erforderlichen Prüfansatz ab.
Upload a Drawing
Schweizer u0026 Mikrobearbeitung
Schweizer und Mikrobearbeitung für kleine, schlanke oder detailintensive Komponenten, bei denen Unterstützung, Rundlauf und Zugang zu Merkmalen sorgfältige Planung erfordern. Geben Sie Abmessungen, Toleranzen, Material, Menge und Anwendungszusammenhang für eine praktische Überprüfung an.
Upload a Drawing
Draht- u0026 Senkerodieren
Draht- und Senkerodierdienstleistungen für gehärtete Elemente, feine Innenprofile, scharfe Ecken, tiefe Kavitäten und Geometrien, die mit konventionellen Schneidverfahren nicht zugänglich sind. Elektrodenentwurf, Drahtpfad, Überlegungen zur Rekonstruktionsschicht, Oberflächenanforderungen und nachfolgende Anpassung sollten frühzeitig definiert werden.
Upload a Drawing
Präzisionsschleifen
Präzisions-Flächen- und Profilschleifen für Ebenheit, Parallelität, Profilkontrolle und oberflächenkritische Oberflächen an Formen- und Gesenkkomponenten. Schleifzugaben, Wärmebehandlungssequenz, Bezugsflächen, Messmethode und endgültige Toleranzanforderungen leiten die Planung.
Upload a Drawing
Formkern- u0026 Kavitäts-Einsätze
Präzisions-Formkern- und Kavitätseinsätze nach Kundenzeichnungen für Spritzgießwerkzeuganwendungen. Besprechen Sie Material, Wärmebehandlung, Kavitätsgeometrie, Kühl- oder Entlüftungsmerkmale, EDM-Bedarf, Dichtflächen, Oberflächenanforderungen und Prioritäten bei der Maßprüfung.
Upload a Drawing
Auswerfer- u0026 Auswerferkomponenten
Auswerferstifte, Hülsen und Auswerferkomponenten, konfiguriert für das Auswerferlayout und die Betriebsbedingungen der Form. Zeichnungen sollten Passbeziehungen, Gleitflächen, Härte- oder Oberflächenanforderungen, Hubbezogene Elemente und Schnittstellen mit angrenzenden Formplatten klären.
Upload a Drawing
Kerne, Führungs- u0026 Positionierungskomponenten
Kerne, Führungsstifte und Positionierungskomponenten für kontrollierte Ausrichtung, Formgebung und wiederholbare Montage. Überprüfen Sie Geometrie, Arbeitslänge, Passungsklasse, Bezugsbeziehungen, Material- und Behandlungsanforderungen sowie Details der Gegenkomponenten vor der Fertigung.
Upload a Drawing
Schieber, Lifter, Angussbuchsen u0026 Formzubehör
Formschieber, Lifter, Angussbuchsen und Zubehör für Bewegungsabläufe, Teilefreigabe, Flusskontrolle und Unterstützung von Formfunktionen. Die Herstellbarkeit hängt von der Bewegungsgeometrie, den Schnittstellen, den Verschleißflächen, den Dichtungen, den Kühlbedürfnissen, den Toleranzen und den Anpassungserwartungen ab.
Upload a Drawing
Steckverbinder-Formteile
Präzisions-Steckverbinder-Formteile für Werkzeuge mit feiner Teilung, mehreren Kavitäten und passenden Elementen. Geben Sie Pin-Geometrie, Teilungsanforderungen, Bezugssystem, Material- und Härte-Spezifikationen, EDM- oder Schleifanforderungen, Prüfprioritäten und den Kontext der Steckverbinderanwendung an.
Upload a Drawing
Stanzwerkzeugkomponenten
Präzisions-Stanzwerkzeugkomponenten einschließlich Stempel, Matrizen, Einsätzen, Führungen und Verschleißteilen, die nach Zeichnungsgeometrie gefertigt werden. Die Prozessplanung berücksichtigt Material, Wärmebehandlung, Schneidkanten, Freigabeverhältnisse, Profilgenauigkeit, Schleifzugaben und Prüfanforderungen.
Upload a Drawing
Spritzguss-, MIM-, CIM- u0026 Umspritzwerkzeuge
Komponenten für Spritzguss-, MIM-, CIM- und Umspritzwerkzeuge innerhalb des verifizierten Produktionsumfangs. Besprechen Sie das zu formende Material, die Teilegeometrie, Kavitäts- und Kernanforderungen, Einsatzschnittstellen, Dichtungen, Entlüftung, Anguss, erwarteten Verschleiß und Qualitätskriterien, bevor der Weg bestätigt wird.
Upload a Drawing
Bearbeitungsmaterialien
CNC-Bearbeitungsmaterialien, ausgewählt nach Zeichnungs- und Anwendungsanforderungen, einschließlich Werkstoffgüte, Lieferzustand, Härte, Korrosionsbeständigkeit und Bearbeitbarkeit. Materialverfügbarkeit und Zertifizierungsbedarf sollten mit der Angebotsanfrage angegeben und nicht angenommen werden.
Upload a Drawing
Oberflächengüten u0026 Wärmebehandlung
Oberflächenveredelungs- und Wärmebehandlungsanforderungen, geplant nach Funktion, Dimensionsstabilität, Verschleiß, Korrosionsbeständigkeit und passenden Oberflächen. Geben Sie Oberflächenart, Rauheitsziele, Beschichtungs- oder Behandlungsstandard, Maskierungsbedarf, Nachbehandlungsschleifen und Prüferwartungen an.
Upload a Drawing
Qualität, Messtechnik u0026 Dokumentation
Präzisionsprüfung, Messtechnik und Qualitätsdokumentation, abgestimmt auf die kritischen Abmessungen der Bestellung und den verifizierten Prüfplan. Identifizieren Sie Berichtsformat, Bezugsbezüge, Erwartungen an Stichproben- oder Vollprüfung, Materialaufzeichnungen, Revisionsstand und Rückverfolgbarkeitsanforderungen im Angebotsstadium.
Upload a Drawing
Prototypenbau u0026 Kleinserienfertigung
Schnellfertigung und Kleinserienproduktion für zeichnungsgesteuerte Bauteile, Werkzeugkomponenten und kontrollierte Designiterationen. Geben Sie die aktuelle Revision, den Mengenbereich, das Material, kritische Merkmale, den beabsichtigten Validierungszweck, den Prüfbedarf und das Zieldatum für die Lieferung zur Planung an.
Upload a DrawingMaterialien für Feinblech-Umformwerkzeugkomponenten

Werkzeugstahl
Ausgewählt für Stempel, Matrizen-Einsätze und verschleißanfällige Werkzeuge, bei denen Festigkeit und Ansprechen auf Wärmebehandlung wichtig sind. Die Wahl der Güte wird anhand der Geometrie des Querschnitts, der erforderlichen Härte, des Schleifmaßes und der erwarteten Produktionsbedingungen überprüft.

Schnellarbeitsstahl
Berücksichtigt für Schneidelemente, die eine hohe Verschleißfestigkeit und Härteerhaltung erfordern. Die Zeichnungsprüfung sollte die Kantenform, die Erodierstrategie, die Wärmebehandlungssequenz und die Möglichkeit, kritische Schnittmaße durch anschließendes Schleifen zu erreichen, bestätigen.

Hartmetallsorten
Bewertet für lokalisierte Einsätze und Schnittflächen, die starkem abrasiven Verschleiß ausgesetzt sind. Seine hohe Härte erfordert sorgfältige Bearbeitungs- und Erodierplanung, ein sicheres Stützdesign und klare Prüfkriterien für das Risiko spröder Kanten.

Legierter Werkzeugstahl
Verwendet, wo Zähigkeit, Durchhärtungsverhalten und Bearbeitbarkeit für strukturelle Werkzeugkomponenten ausgewogen sein müssen. Die Materialauswahl hängt von den Lastpfaden, der Dimensionsstabilität nach der Wärmebehandlung, den Passungsanforderungen und der Betriebsumgebung ab.

Rostfreier Werkzeugstahl
Berücksichtigt, wenn Korrosionsbeständigkeit neben der Werkzeugleistung relevant ist. Die Projektprüfung vergleicht die Härteanforderungen, die Zugänglichkeit für die Bearbeitung, die Oberflächenanforderungen und die Anwendungsumgebung, bevor ein geeignetes Material und ein geeignetes Prozessverfahren bestätigt werden.
Feinblech-Umformwerkzeugkomponenten: Unterstützte Präzisionsverfahren


Drahterodieren
Drahterodieren erzeugt präzise Profile, schmale Schlitze und interne Konturen, bei denen herkömmliche Schnittzugänglichkeit begrenzt ist. Der Drahtweg, Startlöcher und die Oberflächenbearbeitungsstrategie werden auf Basis der kritischen Geometrie und der Passungsanforderungen geplant.

Senkerodieren
Senkerodieren formt detaillierte Hohlräume, scharfe interne Merkmale und schwer zugängliche Werkzeuggeometrien mithilfe speziell geplanter Elektroden. Elektrodenverschleiß, Oberflächenerwartungen und nachfolgende Polier- oder Passungsanforderungen sollten während der Überprüfung definiert werden.


Kontrollierte Passung
Die Passung der Komponenten bewertet, wie Feinblech-Umformwerkzeugkomponenten innerhalb der Werkzeuganordnung positioniert, gleiten und zusammenpassen. Spiel, Kontaktzustand und Einstellbedarf werden anhand der genehmigten Zeichnung und Revisionsinformationen behandelt.

Prüfplanung
Die Prüfung wird um kritische Maße, Bezugspunkte, Oberflächenanforderungen und auftragsspezifische Berichtsanforderungen herum geplant. Ergebnisse und Dokumentation sollten mit der vereinbarten Prüfmethode, dem Revisionsstand und den Rückverfolgbarkeitserwartungen übereinstimmen.
Präzisions-Feinblechumformung: Zubehör und Kennzeichnung

Positionierungselemente
Passungsbohrungen, Keile, Schultern und Zentrierstifte sorgen für eine reproduzierbare Positionierung zwischen den Werkzeugelementen. Definieren Sie Bezugspunkte, Passungsanforderungen, Gegenstücke und die Montageabfolge, damit Bearbeitung und Prüfung auf die funktionale Ausrichtung abgestimmt werden können.

Befestigungselemente
Madenschrauben, Sicherungsplatten und Gewindebohrungen fixieren Einsätze, Stempel und Verschleißelemente in der Werkzeuganordnung. Geben Sie den Gewindestandard, Einschränkungen für den Kopfspalt, Drehmomentbetrachtungen und Anforderungen an die Servicezugänglichkeit in der Zeichnung zur Überprüfung an.

Werkzeugfedern
Federn können beim Stanzen, Rückstellen, Vorspannen oder bei der kontrollierten Bewegung von Werkzeugen für die Feinblechumformung eingesetzt werden. Geben Sie den Einbauraum, den Arbeitsweg, die Lastanforderung und die Gegenstückgeometrie an, damit die Auswahl des Zubehörs für die jeweilige Anwendung überprüft werden kann.

Werkzeugkennzeichnung
Lasermarkierung, eingravierte Bezeichner, Revisionscodes oder kontrollierte Etiketten können helfen, zugehörige Komponenten zu unterscheiden und die Rückverfolgbarkeit während der Montage und Wartung zu unterstützen. Die Position und Lesbarkeit der Markierung sollte kritische Oberflächen oder funktionale Bezugspunkte vermeiden.

Schutzbehandlungen
Korrosionsschutzöl, schützende Verpackung und zeichnungsspezifische Oberflächenbehandlungen können für Lagerung, Versand oder Betriebsbedingungen berücksichtigt werden. Bestätigen Sie Material, Wärmebehandlung, Oberflächenanforderung und eventuelle Passungs- oder Schmierungsbeschränkungen vor der Produktion.
Über SUUXIANG Präzisionsfertigung
SUUXIANG ist die einzige öffentlich auftretende Marke der Dongguan SuuXiang Precision Mold Co., Ltd., gegründet im Jahr 2010 in Chang’an Town, Dongguan, Guangdong, China. Gegründet von XiaoCheng Huang, hilft das Unternehmen internationalen Ingenieur-, Beschaffungs- und Qualitätsteams, Zeichnungen und Spezifikationen in geprüfte kundenspezifische CNC-Teile, Präzisionsformenkomponenten, Steckverbinderwerkzeuge und Komponenten für die Feinblechumformung umzusetzen.
Unsere Arbeit umfasst CNC-Fräsen und -Drehen, Mehrachsenbearbeitung, Drahterodieren, Senkerodieren, Präzisionsschleifen, Montage und Prüfung in einem kontrollierten Prozessplan. Vor der Angebotserstellung und Produktion überprüfen wir kritische Abmessungen, Bezugspunkte, Material- und Wärmebehandlungsanforderungen, Bearbeitungszugänglichkeit, Erodierbedarf, Schleifzugaben und Erwartungen an die Prüfung.
Was SUUXIANG auszeichnet, ist eine disziplinierte Kommunikation bezüglich Herstellbarkeit, Revisionskontrolle und nachvollziehbarer Qualitätsnachweise. Wir behandeln jede Komponentenart als zeichnungskonfigurierbar und nicht als vermeintliches Katalogteil, um den Prozessweg und die Enddokumentation an die für die jeweilige Bestellung verifizierten Anforderungen anzupassen.

Komponenten für die Feinblechumformung, basierend auf kritischen Details
DFM vor Zusagen
SUUXIANG überprüft die Zeichnung, das 3D-Modell, das Material, die Menge und den Anwendungskontext, bevor eine praktikable Route für Komponenten zur Feinblechumformung definiert wird. Die Diskussion identifiziert kritische Abmessungen, Bezugspunkte, Werkzeugzugänglichkeit, Wärmebehandlungsabfolge und Erwartungen an die Prüfung vor Produktionszusagen.
- Funktionale Abmessungen und Toleranzketten klären
- Bezugsstrategie und Gegenstückmerkmale überprüfen
- Bearbeitungszugang und Erodieranforderungen identifizieren
- Material- und Wärmebehandlungsinformationen abstimmen

Prozessrouten mit Bedacht
CNC-Fräsen, Drehen, Mehrachsenbearbeitung, Drahterodieren, Senkerodieren, Präzisionsschleifen und Montage sind als verbundene Vorgänge geplant. Jede Route wird auf Basis von Geometrie, Härtegrad, Oberflächenanforderungen und dem benötigten Rohmaterial ausgewählt, um kritische Merkmale in späteren Phasen zu schützen.
- Aufmaße für Schruppen und Schlichten planen
- Drahtbahnen für schmale oder geschlossene Profile nutzen
- Elektrodenstrategie für Innengeometrien definieren
- Schleifaufmaß für kontrollierte Oberflächen sichern

Funktionsbezogene Inspektion
Die Inspektionsplanung beginnt mit den Maßen, die Passung, Position, Bewegung oder Abdichtung im montierten Werkzeug bestimmen. SUUXIANG stimmt Messmethoden und Berichtsanforderungen mit der freigegebenen Zeichnung ab, damit die Qualitätsnachweise die für die Anwendung wichtigen Merkmale berücksichtigen.
- Kritische Qualitätsmaße priorisieren
- Messbezugspunkte vor der Inspektion bestätigen
- Umfang der Berichterstattung an die Bestellung anpassen
- Ergebnisse gegen die aktuelle Revision erfassen

Sichtbare Revisionskontrolle
Zeichenungsbasierte Werkzeugänderungen ändern sich schnell, wenn Schnittstellen, Toleranzen oder Materialien verfeinert werden. SUUXIANG hält Revisions-, Fertigungs-, Inspektions- und Lieferinformationen koordiniert, damit das Team überprüfen kann, was gebaut wurde und welche Dokumentation die Bestellung begleiten soll.
- Freigegebene Zeichnungsrevision bestätigen
- Genehmigte Änderungen durch die Produktion verfolgen
- Lieferung im Einklang mit den Projektanforderungen koordinieren
- Inspektionsdokumentation auftragsspezifisch halten

Komponenten für Folgeverbundwerkzeuge: SUUXIANG im Vergleich zu einem typischen Lohnfertigungsangebot
Vergleichen Sie die Ingenieurdaten, die vor Produktionsbeginn ausgetauscht werden.
← Swipe left or right to view →
Fine-Blanking-Stempelkomponenten: Workflow von der Zeichnung bis zur Lieferung
Eine zeichnungsgesteuerte Sequenz, die DFM, Prozessentscheidungen, Prüfanforderungen und den Revisionsstatus vom RFQ bis zur Versandkoordination sichtbar hält.
RFQ-Paket prüfen
Senden Sie Zeichnungen, Modelle, Stücklisten, Materialanforderungen, Zieldaten und Prüferwartungen. SUUXIANG prüft den Revisionsstatus, kritische Maße, Bezugselemente und den Anwendungskontext vor der Angebotserstellung.
DFM-Strategie bestätigen
Das Team bewertet Bearbeitungszugänglichkeit, Toleranzstapel, Werkzeuggeometrie, Wärmebehandlungssequenz, Erodieranforderungen, Schleifzugabe und messbare Abnahmekriterien, bevor Produktionszusagen bestätigt werden.
Material und Prozesse planen
Genehmigte Anforderungen werden in eine kontrollierte Fertigungsroute übersetzt, die Materialvorbereitung, CNC-Fräsen oder -Drehen, Mehrachsenbearbeitung, Drahterodieren, Senkerodieren und bei Bedarf Zwischenprüfungen kombiniert.
Bearbeiten, Schleifen und Fügen
Feinblechwerkzeugkomponenten durchlaufen die geplanten Operationen, wobei Schleifzugaben, Passungsbeziehungen, Elektrodenstrategien und Montageanforderungen gegen die freigegebene Zeichnungsrevision verwaltet werden.
Prüfen, Verpacken und Koordinieren
Die Endprüfung folgt dem vereinbarten Plan und den Auftragsanforderungen. Teile werden für den Versand geschützt, wobei Dokumentation, Kennzeichnung und Lieferkoordination auf den bestätigten Projektumfang abgestimmt werden.
So beziehen Sie Komponenten für Feinblechwerkzeuge
Move from a controlled drawing review to approved production with requirements, inspection expectations, and revisions clearly aligned.
Ihr Zeichnungspaket einreichen
Laden Sie die 2D-Zeichnung und das verfügbare 3D-Modell hoch, einschließlich Anwendungskontext, kritischer Maße, Bezugselemente, Oberflächenanforderungen, Material, Wärmebehandlung und Zielstückzahl.
Produktionsanforderungen bestätigen
Herstellbarkeit, Bearbeitungszugänglichkeit, Erodier- oder Schleifanforderungen, Prüferwartungen, Revisionsstatus, Lieferziel und alle angrenzenden Komponentendetails, die die Prozessroute beeinflussen, prüfen.
Angebot oder Muster prüfen
Den vorgeschlagenen Prozessplan, den kaufmännischen Umfang und die Anforderungen an die Qualitätsdokumentation bewerten; gegebenenfalls Muster verwenden, um kritische Merkmale vor Produktionsfreigabe zu bestätigen.
Freigabe der genehmigten Produktion
Die endgültigen Anforderungen und die Revision freigeben, dann koordiniert SUUXIANG Bearbeitung, Erodieren, Schleifen, Fügen, Prüfen und Lieferinformationen gegen den verifizierten Auftragsplan.
Komponenten für Feinblechwerkzeuge: Dokumentations- und Zertifizierungsnachweise

Der vollständige Einkaufsratgeber für Folgeverbundwerkzeugkomponenten
Autorisierte Kundenfeedbacks werden erst nach Projektfreigabe veröffentlicht, mit dem zutreffenden Teileumfang, Prüfergebnis, Lieferergebnis und nachweisbaren Leistungsnachweisen für dieses Folgeverbundwerkzeugkomponentenprogramm.
Dieser reservierte Fallstudien-Slot dokumentiert eine freigegebene Zeichnungs-zu-Prüfergebnis-Dokumentation, einschließlich relevanter kritischer Abmessungen, Revisionsstatus, Menge und eines verifizierten Liefer- oder Qualitätsergebnisses für ein abgeschlossenes Werkzeugkomponentenprojekt.
Kundenkommentare werden nur mit Autorisierung und verifizierten Projektunterlagen hinzugefügt. Die endgültige Kundenstimme kann DFM-Feedback, Koordination von Bearbeitung und Erodieren, Prüfdokumentation oder ein genehmigtes Ergebnis einer Korrekturmaßnahme beschreiben.
FAQ zu Folgeverbundwerkzeugkomponenten
Practical RFQ, quality, and delivery questions for drawing-led tooling-component projects.
Welche Informationen sollte ich für ein Angebot für Folgeverbundwerkzeugkomponenten angeben?
Was ist die Mindestbestellmenge für Folgeverbundwerkzeugkomponenten?
Können Sie Prototypen von Folgeverbundwerkzeugkomponenten vor der Produktion herstellen?
Wie wird die Lieferzeit für kundenspezifische Werkzeugkomponenten bestätigt?
Welche Toleranzen sollten auf einer Zeichnung von Folgeverbundwerkzeugkomponenten hervorgehoben werden?
Kann SUUXIANG Inspektionsberichte mit einer Bestellung liefern?
Wie werden Zahlung und Versand für internationale Bestellungen arrangiert?
Wie schützen Sie Zeichnungen und geistiges Eigentum?
Der vollständige Einkaufsratgeber für Feinstanzwerkzeugkomponenten
Nutzen Sie diesen Entscheidungsrahmen, um Feinstanzwerkzeugkomponenten zu spezifizieren, die Ingenieur- und Qualitätskontrollen der Lieferanten zu bewerten, Werkzeugoptionen zu vergleichen und kostspielige DFM-, Material-, Toleranz- und Validierungsfehler vor der Produktion zu vermeiden.
1. Was sind Feinstanzwerkzeugkomponenten?
Drei gesteuerte Aktionen definieren das Feinstanzen: Der Hauptstempel schneidet, der V-Ring oder die Niederhalterscheibe klemmt das Blech, und der Gegenstempel stützt das Werkstück ab und stößt es aus. Feinstanzwerkzeugkomponenten sind die Präzisionswerkzeugelemente, die diese Kräfte um die Schneidzone herum erzeugen und steuern (https://www.principalmfg.com/what-is-fineblanking-technology).nnEin Produktionsbauteil ist das gestanzte Blechteil, das an den Kunden geliefert wird; der Werkzeugsatz ist das vollständig montierte Werkzeug, das in die Presse eingebaut wird. Austauschbare Verschleißteile innerhalb dieses Werkzeugsatzes können Stempel, Matrizeneinsätze, V-Ring-Elemente, Führungsbolzen, Auswerfer und Halterungen umfassen.nnDer Abstand, die Ausrichtung und die passenden Schnittstellen bestimmen, ob das Material sauber geschnitten wird oder Bruch, Gratbildung, Verzug und instabile Abmessungen entwickelt. Eine kontrollierte Klemmung und Gegenkraft tragen zur Erhaltung der Ebenheit bei, während eine wiederholbare Führungsposition und wartungsfreundliche Verschleißteile die Werkzeuglebensdauer schützen und Entscheidungen zur Wartung nachvollziehbar machen.
2. Entwicklung von Feinstanzwerkzeugen
1922 wird allgemein als das Jahr genannt, in dem Fritz Schiess-Forrer das Feinstanzen patentierte; die industrielle Einführung folgte 1959, mit groß angelegten deutschen Produktionen, die ab 1964 berichtet wurden (https://www.youtube.com/watch?v=oYlBcosclFU). Dreifachwirkende Pressen kombinierten kontrollierte Stempelkraft, V-Ring-Klemmung und Gegendruck, um flachere, vollständiger geschnittene Kanten als beim konventionellen Stanzen zu erzeugen.nnWerkzeugfortschritte in den 1960er bis 1980er Jahren kombinierten robustere Pressensysteme mit leistungsfähigeren Werkzeugstählen, Wärmebehandlung und Präzisionsschleifen. Diese Änderungen machten den Abstand, die Stempel-zu-Matrizen-Ausrichtung und austauschbare Verschleißteile besser kontrollierbar, unterstützten längere Werkzeuglaufzeiten und reduzierten das Nachschleifen oder die Nachbearbeitung, wo die Teilegeometrie dies zulässt.nnSeit den 1990er Jahren erweiterten Draht-EDM, Senk-EDM, CAD/CAM, Beschichtungen und die Inprozessüberwachung die Konturkomplexität und machten die Werkzeugwartung gezielter. Aktuelle Beschaffungserwartungen sollten daher datumsbasierte Zeichnungen, eine dokumentierte Strategie für Abstände und Schleifzugaben, Zugang zu Einsätzen und Elektroden, geplante Inspektionspunkte und revisionskontrollierte Ersatzteile umfassen – keine Toleranzangabe, die von Material-, Pressen- und Validierungsnachweisen getrennt ist.
3. Arten von Feinstanzwerkzeugkomponenten
Sechs Komponentenfamilien bestimmen, ob ein Feinstanzwerkzeug sauber schneidet, ausgerichtet bleibt und vorhersehbar gewartet werden kann. Schneidflächen sind als Verschleißteile zu behandeln; Halterungen und Werkzeugsatzteile sind normalerweise feste Vermögenswerte.
| Familie | Rolle | Häufiges Versagen | Käufer muss kommunizieren |
|---|---|---|---|
| Stempel und Matrizeneinsätze | Scher-Konturen | Abplatzen, Kantenverschleiß | Material, Dicke, kritisches Profil |
| V-Ring und Klemmplatten | Material zurückhalten | Ringverschleiß, Markierungen | Klemmkraft, Oberflächengrenzen |
| Führungen und Ausrichtung | Konzentrizität beibehalten | Buchsenverschleiß, Fehlausrichtung | Bezugspunkte, Pressenlayout |
| Abstützung und Halterung | Stütz-Inserts | Fressen, lose Halterung | Sitzgeometrie, Wartungsmethode |
| Gegenhalter und Auswerfer | Gegendruck anwenden, Teil lösen | Fressen, Kleben | Ebenheit, Auswerferzeitpunkt |
| Werkzeugaufbauten | Werkzeuglasten aufnehmen | Plattenverformung, Schraubenlockerung | Pressenbereich, Montage-Details |
Verschleißteile im Vergleich zu festen Teilen
Schneidelemente, V-Ringe, Führungsbuchsen und Auswerferflächen erfordern eine geplante Verschleißprüfung, da Kontaktlasten und Gleiten ihre Arbeitsgeometrie verändern können.nnFeste Platten, Gleitschuhe, Rückhalteblöcke und Halterungen sollten die Bezugsbeziehungen bewahren; Risse, lockere Befestigungselemente und verzogene Sitzflächen sind ihre Hauptrisiken.
RFQ-Informationen, die das Design ändern
2D-Zeichnungen sollten funktionale Bezugspunkte, Profiltoleranzen, Materialdicke, Gratrichtung und alle kritischen Konturen angeben. Liefern Sie nach Möglichkeit den Bandlayout, die Pressrichtung, die Hubzahl, die Schmierung und die erwartete Werkzeuglebensdauer.nn3D-Modelle sollten passende Merkmale und Überlappungsbereiche zeigen. SUUXIANG kann den spezifizierten Inspektionsplan, das Revisionsniveau und die Erwartungen an Ersatzteile prüfen, bevor eine Prozessroute vorgeschlagen wird.
4. Werkstoffe für Feinstanzwerkzeugkomponenten
Drei Variablen – Werkstückgüte, Blechdicke und geplante Hubzahl – bestimmen den Ausgangspunkt für die Materialauswahl. Feinstanzwerkzeugkomponenten benötigen eher ein Härte-Zähigkeits-Gleichgewicht als eine universell härteste Legierung.
| Komponente | Primäre Auswahlpriorität | Typische Materialrichtung |
|---|---|---|
| Stempel | Zähigkeit und Kantenerhalt | Wärmebehandelter Werkzeugstahl; Hartmetall bedingt |
| Der Einsatz | Verschleißfestigkeit und Polierbarkeit | Werkzeugstahl oder Hartmetall je nach Verschleiß |
| Führungselemente | Verschleiß- und Passungsstabilität | Gehärteter, geschliffener Stahl |
| Grundplatte | Lastverteilung | Zäher Stahl |
| Strukturplatte | Steifigkeit und Stabilität | Stabiler Baustahl |
Schneidglieder anpassen
Stempel und Matrizen-Inserts verwenden typischerweise wärmebehandelten Werkzeugstahl, wenn Zähigkeit und Schleifbarkeit koexistieren müssen.nnHartmetall wird zu einer Option für abrasive Werkstoffe oder sehr hohen Verschleißbedarf, vorausgesetzt, Abstützung und Stoßbelastung werden kontrolliert.
Stützkomponenten spezifizieren
Führungsstifte und Buchsen benötigen Verschleißfestigkeit, Oberflächengüte und einen stabilen Sitz nach der Wärmebehandlung.nnAbstützplatten verteilen die Schneidlast; Strukturplatten priorisieren Steifigkeit und Maßhaltigkeit über die Härte der Schneidkante.
Den gesamten Prozess überprüfen
Hochfesterer oder dickerer Streifen erhöht die Kantenbelastung, während Produktionsvolumen und Schmierstoffbedingungen die Verschleißerwartungen ändern.nnToleranzvorgaben bestimmen auch die Schleifstrategie, Polierbarkeit und ob ein ausgewählter Werkstoff die erforderliche Beschichtung aufnehmen kann.
5. Kundenspezifische Feinstanzwerkzeugkomponenten
Kundenspezifische Feinstanzwerkzeugkomponenten sollten von der Zeichnung ausgehend spezifiziert werden: Funktionale Geometrie, passende Schnittstellen, Einsatzbedingungen und Prüfnachweise. SUUXIANG prüft die Herstellbarkeit der angeforderten CNC-, Erodier-, Schleif-, Montage- und Prüfverfahren, bevor die Bearbeitung beginnt.
Funktionale Abmessungen definieren
2D-Zeichnungen sollten CTQ-Abmessungen, geometrische Toleranzen, Bezugspunkte, Oberflächenanforderungen und Abmessungen identifizieren, die allgemeine Toleranzen verwenden können.nn3D-Modelle sollten der freigegebenen Zeichnung entsprechen, während Revisionsstand, Material, Wärmebehandlung und Menge im RFQ gesteuert werden.
- Schneidkanten-, Positionierungs- und Montageabmessungen von nichtkritischen Merkmalen trennen.
- Bezugspunkte A, B und C angeben, bevor Positions-Toleranzen zugewiesen werden.
- Schnittstellen zu Gegenkomponenten und erforderliche Prüfberichte kennzeichnen.
Arbeitsflächen konstruieren

Spiel-, Kanten-, Oberflächen- und Beschichtungsanforderungen müssen durch die Werkzeugfunktion und das zu bearbeitende Material definiert werden, anstatt von einem nicht verwandten Werkzeug kopiert zu werden.nnWärmebehandlungssequenz und Schleifmaß beeinflussen die Endgeometrie; Kennzeichnungen, Ausrichtung und geschützte Oberflächen vor der Freigabe spezifizieren.
- Strategie für den Stempel-zu-Matrizen-Spalt festlegen.
- Beschichtungen nur mit Substrat und Verwendungszweck spezifizieren.
- Markierungen von Dichtungs-, Schneid- und Passflächen fernhalten.
Austauschbare Schnittstellen steuern
Austauschbare Einsätze benötigen kontrollierte Positionierungsflächen, Befestigungsmerkmale, Entnahmezugang und Montage-Bezugspunkte. Eine DFM-Prüfung sollte Werkzeugzugang, Drahtwege, Elektrodenstrategie, Schleifzugabe und messbare Akzeptanzkriterien bestätigen, bevor Material geschnitten wird.
6. Konstruktionsqualität bei Feinstanzwerkzeugkomponenten
Die Akzeptanzkriterien für Komponenten von Feinstanzwerkzeugen sollten das gesamte Werkzeug kontrollieren und nicht nur isolierte Abmessungen. Fordern Sie vom Lieferanten, dass jedes kritische Merkmal mit einem Bezugssystem, einer Inspektionsmethode und einer revisionsgepflegten Zeichnung verknüpft wird.
Kontrolle der Schnittstelle
Der Abstand zwischen Stempel und Matrize, die Rundlaufgenauigkeit und die Führungsausrichtung sollten anhand von Funktionsbezugspunkten spezifiziert werden. Prüfen Sie Geometrie des V-Rings, die Oberflächenbeschaffenheit der Schneide, die Rückseitenunterstützung und die Befestigung der Einsätze gemeinsam; jede Aufsummierung kann die Gratbildung und den Kantenbeschaffenheit beeinflussen.
- Erforderliche Abstände und Rundlaufgenauigkeiten aufzeichnen
- Prüfstellen für die Führungspassung definieren
- Toleranzen für den Grat zulassen
Ausstoßen und Aufsummierung
Der Hub des Auswerfers, der Rücklaufzustand und die Auflagefläche erfordern eine Montageprüfung vor dem Versand. Bestätigen Sie, dass Halterungen, Stützplatten, Führungselemente und Schneideinsätze ohne unbeabsichtigte Vorlast oder Bewegung sitzen.
- Hub und Rücklauf des Ausstoßers überprüfen
- Auflageflächen und Befestigungselemente prüfen
- Ergebnisse der Montageprüfung dokumentieren
Nachweise für die Abnahme
Maßberichte sollten gemessene Merkmale, tatsächliche Ergebnisse, Messgeräte und Revisionsstand der Zeichnung angeben. Materialrückverfolgbarkeit, Härteprüfung, wo spezifiziert, und endgültige Montageaufzeichnungen bilden ein nutzbares Abnahmepaket für den Käufer.
- Materialzertifikat, verknüpft mit dem Teil
- Härteergebnis, verknüpft mit der Anforderung
- Inspektionsbericht, verknüpft mit der Revision
7. Auswahl eines Lieferanten für Feinstanzwerkzeugkomponenten
Zwei Lieferanten können ein akzeptables Erstteil bearbeiten, sich aber in der Produktionsdisziplin stark unterscheiden. Bewerten Sie Feinstanzwerkzeugkomponenten anhand der freigegebenen Zeichnung, des Prozessablaufs, der Inspektionsnachweise und der Reaktion auf Revisionen.
| Bewertungsbereich | In der RFQ fragen | Zu prüfende Nachweise |
|---|---|---|
| DFM und Zeichnungen | Wie werden CTQs und Bezugspunkte interpretiert? | Schriftliche Prüfung und Annahmen |
| Bearbeitung und Schleifen | Welche Route steuert gehärtete Bauteile? | Prozess- und Prüfplan |
| Qualität und Änderungen | Wie werden Überarbeitungen und Mängel eingedämmt? | Revisionsprotokoll und Berichte |
| Lieferung und Verpackung | Was schützt fertige Kanten während des Transports? | Verpackungsmethode und Zeitplan |
Technische Fähigkeiten prüfen
Eine Zeichnungsprüfung sollte Bezugspunkte, CTQ-Merkmale, Werkzeugzugänglichkeit, Drahtbahnen, Erodier-Elektroden, Schleifzugaben und Wärmebehandlungssequenzen identifizieren.nnZwei RFQ-Fragen sind wichtig: Welche Abmessungen treiben den Prozessplan an und welche Unklarheiten in der Zeichnung erfordern eine schriftliche Klärung?
Produktionskontrollen überprüfen
Drei miteinander verbundene Kontrollen – Material- und Wärmebehandlungsaufzeichnungen, kalibrierte Messtechnik und auftragsbezogene Inspektionsberichte – unterstützen die Rückverfolgbarkeit.nnEine freigegebene Probe beweist nur, dass ein Ergebnis einmal erzielt wurde; Wiederholbarkeit erfordert dokumentierte Einrichtung, In-Prozess-Prüfungen, Verpackung und Änderungskontrolle.
Programm planen
Zwei Lieferstufen, Prototyp und Serie, sollten separate Vorlaufzeitannahmen, Freigabegate und Kapazitätsdiskussionen haben.nnEin verantwortlicher Ansprechpartner sollte den Erhalt der Revision, das Berichtsformat, den Transportschutz und den Eskalationszeitpunkt bestätigen, bevor die Bearbeitung beginnt.
8. Häufige Fehler bei der Beschaffung von Feinverstanzwerkzeugkomponenten
Vor der Freigabe der Bestellung sollten Komponenten für Feinverstanzwerkzeuge anhand eines kontrollierten Zeichnungspakets und nicht anhand einer Angebotszeile beschafft werden. Die meisten vermeidbaren Fehler entstehen, wenn kritische Fertigungsentscheidungen implizit bleiben.
Zeichnungen und Bezugspunkte definieren
Eine 2D-Zeichnung ohne Bezugspunkte, Schnittansichten, Passungsabsichten oder Oberflächenangaben lädt zu unterschiedlichen Interpretationen ein. Das Ergebnis sind Nacharbeiten oder Komponenten, die akzeptabel gemessen werden, aber nicht zusammenpassen.nnVor der Freigabe funktionale Bezugspunkte, kritische Maße, Schnittstellen und Abnahmekriterien festlegen; das aktuelle 3D-Modell und die Zeichnungsrevision bereitstellen.
Toleranzen auf die Funktion abstimmen
Eine einseitige oder extrem enge Toleranz, die ohne funktionalen Grund angewendet wird, kann unnötigen Aufwand für Drahterodieren, Schleifen und Inspektion verursachen. Umgekehrt führen weite Grenzwerte für Positionierungsmerkmale zu Passungsabweichungen und inkonsistenten Ergebnissen.nnVor der Freigabe Toleranzen nach Funktion, Bemaßungsverkettung, Prozesszugang und Prüfverfahren zuweisen – nicht durch Kopieren eines Standard-Schriftfeldwerts.
Material und Wartungsfreundlichkeit spezifizieren
Eine Werkzeugstahlgüte allein definiert nicht Härte, Wärmebehandlungssequenz, Oberflächenbeschaffenheit oder Verschleißverhalten. Die Behandlung von Stählen als austauschbar kann zu vorzeitigem Verschleiß, Verzug oder schwierigem Austausch führen.nnVor der Freigabe Materialzustand, Wärmebehandlung, Oberflächenanforderungen, austauschbare Verschleißteile und Zugang für Montage oder Wartung definieren.
Kosten, Inspektion und Änderungen kontrollieren
Eine Entscheidung für den niedrigsten Stückpreis kann Inspektionsnachweise, Revisionsdisziplin und frühe DFM-Prüfungen ausschließen; die scheinbare Einsparung wird zum Terminrisiko. Informelle Zeichnungsänderungen führen auch dazu, dass Lieferanten unterschiedliche Konfigurationen produzieren.nnVor der Freigabe den Inspektionsplan, das Berichtsformat, die Revisionskennung, den Änderungsfreigabepfad und die DFM-Aktionen schriftlich vereinbaren.
9. Vom RFQ bis zur Werkzeugvalidierung
Eine kontrollierte Einführung wandelt ein Zeichnungspaket vor dem Zuschnitt in einen Validierungsplan um. Bei Komponenten für Feinverstanzwerkzeuge sollte jede Übergabe technische Verantwortung, Abnahmedokumentation und Revisionsbefugnis zuweisen.
RFQ-Paket erstellen
Vor der Angebotserstellung liefert der Käufer 2D-Zeichnungen, 3D-Modelle, Jahresvolumen, Streifen- oder Teilfunktion, Material, Wärmebehandlung, CTQ-Maße und Zieldatum.nnWährend der Prüfung identifiziert der Lieferant der Komponenten die Bearbeitungszugänge, Bezugspunktkonflikte, Drahterodier- oder Schleifbedürfnisse und Inspektionsrisiken; der Werkzeugbauer bestätigt die Schnittstellen und das Produktionsteam liefert Pressen- und Versuchsbeschränkungen.
- Schnittstellen zu Teilen und Montagekontext angeben
- Kritische Maße und Oberflächen kennzeichnen
- Erforderliche Berichte und Revisionsstand angeben
Annahmen vor Freigabe einfrieren
Vor der Freigabe muss das Angebot Material, Wärmebehandlungssequenz, Oberflächenbeschaffenheit, Inspektionsumfang, Menge, Liefergrundlage und ausgeschlossene Arbeiten enthalten.nnNach Abschluss des DFM genehmigt der Käufer die kontrollierten Zeichnungen; SUUXIANG fertigt und inspiziert nach diesem vereinbarten Plan, während der Werkzeugbauer die Passform innerhalb des vollständigen Werkzeugs überprüft.
Validieren, Korrigieren und Warten
Beim Erstteil oder Versuch dokumentiert das Produktionsteam die Laﯭingungen und funktionalen Ergebnisse, während der Käufer die Teile mit den vereinbarten Abnahmekriterien vergleicht.nnNach einer Abweichung dokumentiert die verantwortliche Partei die Grundursache, Korrektur, Zeichnungsauswirkungen und Neuvallidierung. Vor der Produktionsfreigabe Verschleißteile, Wartungsintervalle, Lagerung und revisionskontrollierte Ersatzgenehmigung festlegen.
10. Preisgestaltung für Fine Blanking Werkzeugkomponenten
3 Arten von Angeboten erfordern unterschiedliche Logiken: ein vollständiges Werkzeug wird als konstruierte Baugruppe bepreist, ein Ersatz-Einsatz basierend auf seinen passenden Bezugspunkten und eine Prototyp-Komponente basierend auf dem Lernrisiko und der Einrichtung für Kleinserien.nn9 Kostentreiber sollten vor dem Vergleich von Angeboten überprüft werden. SUUXIANG sollte den Preis basierend auf der freigegebenen Zeichnung, der Material- und Wärmebehandlungsspezifikation, den CTQ-Abmessungen, der Revisionsstufe, der Menge und dem erforderlichen Prüfungsnachweis ermitteln – nicht anhand einer generischen Preisliste.nn1 RFQ sollte angeben, ob Montageanpassung, Eilzustellung oder Beschichtung enthalten sind. Ein niedrigerer Stückpreis kann Elektrodenarbeit, Schleifmaterial, Prüfberichte oder revisionskontrollierte Anpassungen ausschließen, die die Anwendung tatsächlich benötigt.
| Kostentreiber | Typische Kostenauswirkung | Maßnahmen des Käufers |
|---|---|---|
| Komplexität | Höher | 3D-Modell und Bezugspunkt-Schema bereitstellen |
| Werkstoffgüte | Variabel | Güte und Zustand angeben |
| Wärmebehandlung | Höher | Härte und Reihenfolge festlegen |
| Beschichtung | Höher | Typ und Funktionsbereich spezifizieren |
| Toleranz | Höher | CTQ-Abmessungen kennzeichnen |
| Menge | Pro Teil bei Volumen geringer | Zeitplan für Freigabe angeben |
| Prüfdokumente | Höher | Berichts- und Stichprobenanforderungen definieren |
| Anforderungen an die Montage | Höher | Daten der Gegenstücke bereitstellen |
| Lieferzeit | Höher im komprimierten Zustand | Ziel-Lieferdatum angeben |
Zeichnungen der Feinstanzwerkzeugkomponenten zur Überprüfung einreichen
Geben Sie Material, Wärmebehandlung, Menge, kritische Abmessungen, Inspektionsanforderungen und das Ziel-Lieferdatum für eine projektspezifische Fertigungsüberprüfung und ein Angebot an.