
Komponen Cetakan Fine Blanking untuk Manufaktur OEM Berbasis Gambar
Perencanaan berbasis DFM, pemesinan presisi, EDM, grinding, dan inspeksi untuk komponen cetakan fine blanking yang dibuat sesuai kebutuhan gambar Anda.
Contoh Komponen Cetakan Fine Blanking


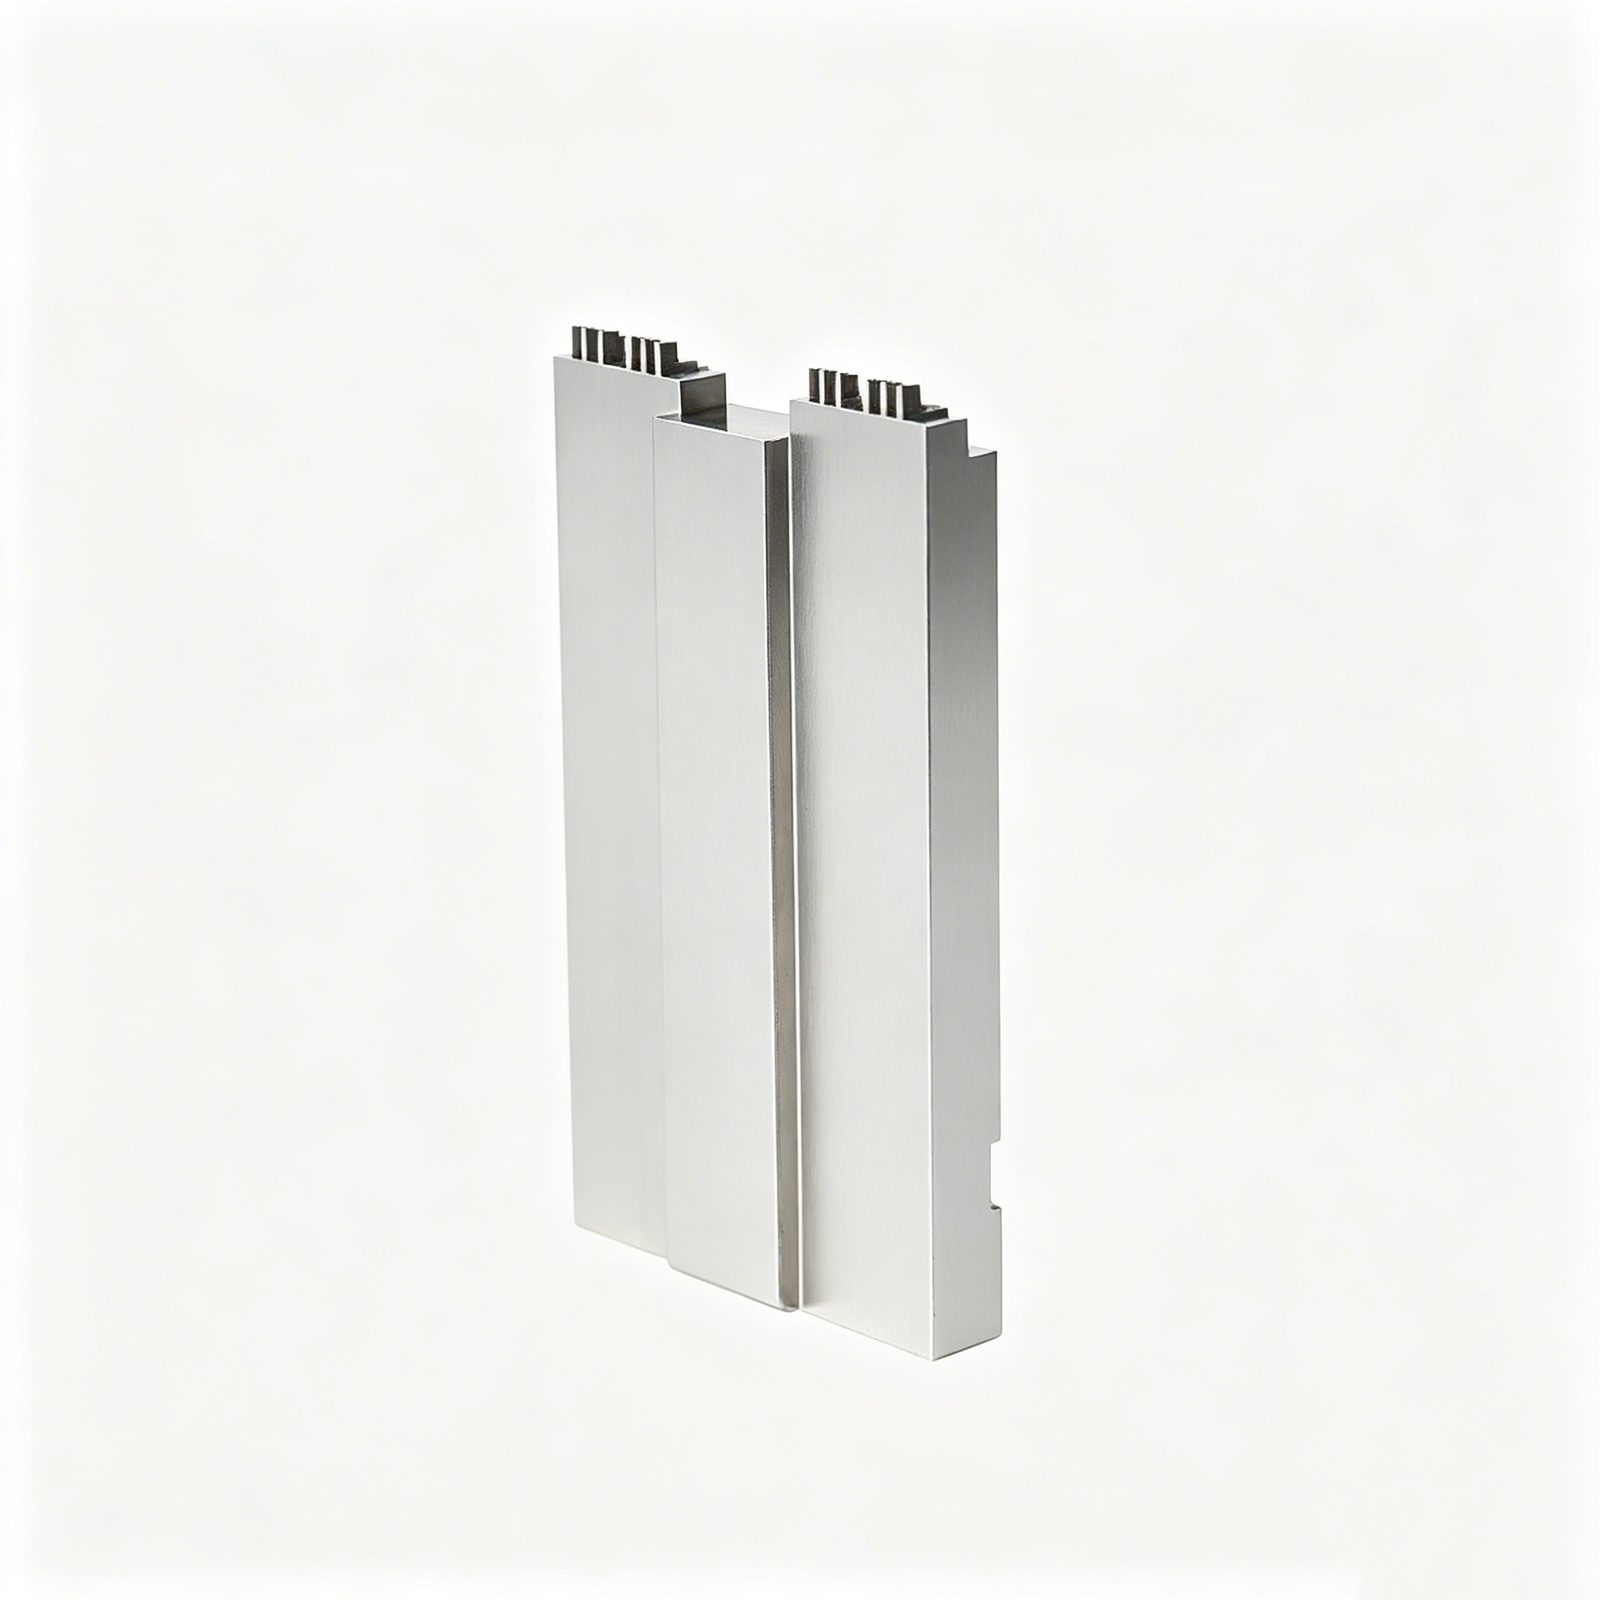


Related Drawing-Based Components and Quotation







Mengapa Insinyur Memesan Komponen Cetakan Fine Blanking Melalui SUUXIANG
Perencanaan berbasis gambar menjaga fitur kritis, pilihan proses, ekspektasi inspeksi, dan revisi tetap terlihat sebelum komitmen produksi.
Tinjauan Gambar Terlebih Dahulu
Tinjau gambar, model, datum, dimensi kritis, dan konteks aplikasi sebelum penawaran harga agar pertanyaan manufaktur dapat diidentifikasi sejak dini.
Masukan DFM Praktis
Diskusikan akses perkakas, tumpukan toleransi, kelonggaran pemesinan, dan urutan perlakuan panas untuk membantu menyelaraskan geometri komponen dengan jalur yang dapat dikerjakan.
Jalur Proses Terkoordinasi
Rencanakan pemesinan CNC, EDM kawat, EDM celup, grinding, dan fitting di sekitar permukaan dan fitur yang mengontrol kinerja cetakan.
Perencanaan Inspeksi
Tentukan dimensi kritis, metode inspeksi, dan ekspektasi pelaporan terhadap gambar, persyaratan material, dan prioritas kualitas yang disepakati.
Visibilitas Revisi
Jaga revisi gambar, pertanyaan manufaktur, dan informasi pengiriman tetap terlihat selama koordinasi, mendukung keputusan yang dapat dilacak mulai dari RFQ hingga inspeksi.
Komunikasi Siap RFQ
Kirimkan kebutuhan material, kuantitas, prioritas permukaan, tanggal target, dan dokumentasi bersama gambar Anda untuk diskusi proyek yang lebih terfokus.
Komponen Cetakan Fine Blanking dan Keluarga Perkakas
Diskusikan komponen dan jalur proses yang dapat dikonfigurasi dan didorong oleh gambar sebelum penawaran harga, perencanaan produksi, dan persyaratan inspeksi dikonfirmasi.

Layanan Pemesinan CNC
Layanan pemesinan CNC presisi untuk suku cadang berbasis gambar yang memerlukan perencanaan milling, turning, EDM, grinding, fitting, dan inspeksi. Bagikan dimensi kritis, material, kuantitas, permukaan, dan persyaratan pengiriman agar jalur proses dapat ditinjau sebelum komitmen.
Upload a Drawing
CNC Milling
Layanan CNC milling kustom untuk pelat, sisipan, rumah, profil, saku, dan fitur yang memerlukan akses perkakas terkontrol. Gambar harus mengidentifikasi datum, dimensi kritis, persyaratan permukaan, kondisi sudut, dan operasi EDM atau grinding hilir lainnya.
Upload a Drawing
CNC Turning
Layanan bubut presisi CNC untuk komponen berputar seperti pin, poros, bushing, selongsong, dan fitur penentu posisi. Tinjau diameter, konsentrisitas, kelonjongan, detail ulir, kondisi material, dan bagaimana permukaan hasil bubut berhubungan dengan datum pencocokan atau inspeksi.
Upload a Drawing
Pengerjaan Mesin 5 Sumbu
Pengerjaan mesin CNC 5 sumbu untuk geometri kompleks di mana akses multi-sisi, fitur bersudut, atau pengaturan ulang yang berkurang memengaruhi akurasi dan efisiensi. Kelayakan tergantung pada geometri komponen, strategi penjepitan, jangkauan alat, toleransi, material, dan pendekatan inspeksi yang diperlukan.
Upload a Drawing
Pengerjaan Mesin Swiss u0026 Mikro
Pengerjaan mesin Swiss dan pengerjaan mesin mikro untuk komponen kecil, ramping, atau padat detail di mana dukungan, konsentrisitas, dan akses fitur memerlukan perencanaan yang cermat. Berikan dimensi, toleransi, material, kuantitas, dan konteks aplikasi untuk tinjauan praktis.
Upload a Drawing
EDM Kawat u0026 Sinker
Layanan EDM kawat dan EDM sinker untuk fitur yang dikeraskan, profil internal halus, sudut tajam, rongga dalam, dan geometri yang tidak dapat dijangkau dengan pemotongan konvensional. Desain elektroda, jalur kawat, pertimbangan lapisan rekristalisasi, persyaratan akhir, dan pemasangan selanjutnya harus ditentukan lebih awal.
Upload a Drawing
Gerinda Presisi
Gerinda permukaan dan profil presisi untuk kerataan, paralelisme, kontrol profil, dan permukaan kritis akhir pada komponen cetakan dan die. Stok gerinda, urutan perlakuan panas, permukaan datum, metode pengukuran, dan persyaratan toleransi akhir memandu perencanaan.
Upload a Drawing
Sisipan Inti u0026 Rongga Cetakan
Sisipan inti dan rongga cetakan presisi yang dibuat dari gambar pelanggan untuk aplikasi perkakas cetakan injeksi. Diskusikan material, perlakuan panas, geometri rongga, fitur pendingin atau ventilasi, kebutuhan EDM, area penutupan, persyaratan permukaan, dan prioritas inspeksi dimensi.
Upload a Drawing
Komponen Ejektor u0026 Ejeksi
Pin ejektor, selongsong, dan komponen ejeksi yang dikonfigurasi untuk tata letak ejeksi cetakan dan kondisi pengoperasian. Gambar harus memperjelas hubungan kesesuaian, permukaan geser, persyaratan kekerasan atau akhir, fitur terkait langkah, dan antarmuka dengan pelat cetakan yang berdekatan.
Upload a Drawing
Pin Inti, Komponen Panduan u0026 Penentu Posisi
Pin inti, pin panduan, dan komponen penentu posisi untuk keselarasan terkontrol, pembentukan fitur, dan perakitan berulang. Tinjau geometri, panjang kerja, kelas kesesuaian, hubungan datum, persyaratan material dan perlakuan, dan detail komponen pencocokan sebelum manufaktur.
Upload a Drawing
Slide, Lifter, Gerbang u0026 Aksesori Cetakan
Slide cetakan, lifter, gerbang, dan aksesori untuk gerakan, pelepasan komponen, kontrol aliran, dan fungsi pendukung cetakan. Kemampuan manufaktur tergantung pada geometri perjalanan, antarmuka, permukaan aus, penutupan, kebutuhan pendinginan, toleransi, dan harapan pemasangan.
Upload a Drawing
Komponen Cetakan Konektor
Komponen cetakan konektor presisi untuk perkakas pitch halus, multi-rongga, dan fitur pencocokan. Berikan geometri pin, persyaratan pitch, skema datum, spesifikasi material dan kekerasan, kebutuhan EDM atau gerinda, prioritas inspeksi, dan konteks aplikasi konektor.
Upload a Drawing
Komponen Die Stamping
Komponen die stamping presisi termasuk punch, die, sisipan, panduan, dan bagian aus yang diproduksi sesuai geometri yang ditentukan gambar. Perencanaan proses mempertimbangkan material, perlakuan panas, tepi potong, hubungan celah, akurasi profil, stok gerinda, dan persyaratan inspeksi.
Upload a Drawing
Perkakas Injeksi, MIM, CIM u0026 Overmolding
Komponen perkakas injeksi, MIM, CIM, dan overmolding dalam cakupan produksi yang terverifikasi. Diskusikan material cetakan, geometri komponen, persyaratan rongga dan inti, antarmuka sisipan, penutupan, ventilasi, gating, keausan yang diharapkan, dan kriteria kualitas sebelum rute dikonfirmasi.
Upload a Drawing
Material Pengerjaan Mesin
Material pengerjaan mesin CNC yang dipilih dari persyaratan gambar dan aplikasi, termasuk grade material, kondisi pasokan, kekerasan, ketahanan korosi, dan kemampuan mesin. Ketersediaan material dan kebutuhan sertifikasi harus ditentukan dengan RFQ daripada diasumsikan.
Upload a Drawing
Akhir Permukaan u0026 Perlakuan Panas
Persyaratan akhir permukaan dan perlakuan panas direncanakan berdasarkan fungsi, stabilitas dimensi, keausan, ketahanan korosi, dan permukaan pencocokan. Tentukan jenis akhir, target kekasaran, standar pelapisan atau perlakuan, kebutuhan masking, gerinda pasca-perlakuan, dan harapan inspeksi.
Upload a Drawing
Kualitas, Metrologi u0026 Dokumentasi
Inspeksi presisi, metrologi, dan dokumentasi kualitas yang selaras dengan dimensi kritis pesanan dan rencana inspeksi yang terverifikasi. Identifikasi format laporan, referensi datum, harapan inspeksi sampel atau penuh, catatan material, tingkat revisi, dan kebutuhan ketertelusuran pada tahap RFQ.
Upload a Drawing
Prototyping u0026 Produksi Volume Rendah
Prototipe cepat dan manufaktur volume rendah untuk komponen yang digambar, komponen perkakas, dan iterasi desain yang terkontrol. Sampaikan revisi saat ini, rentang kuantitas, material, fitur kritis, penggunaan validasi yang dimaksud, kebutuhan inspeksi, dan tanggal pengiriman target untuk perencanaan.
Upload a DrawingMaterial untuk Komponen Cetakan Fine Blanking

Baja Perkakas
Dipilih untuk punch, insert cetakan, dan perkakas yang rentan aus di mana kekuatan dan respons perlakuan panas sangat penting. Pilihan grade ditinjau berdasarkan geometri penampang, kekerasan yang dibutuhkan, stok gerinda, dan kondisi produksi yang diharapkan.

Baja Kecepatan Tinggi
Dipertimbangkan untuk elemen pemotong yang membutuhkan ketahanan aus yang kuat dan kekerasan yang terjaga. Tinjauan gambar harus mengonfirmasi geometri tepi, strategi EDM, urutan perlakuan panas, dan apakah gerinda selanjutnya dapat menetapkan dimensi pemotongan kritis.

Grade Carbide
Dievaluasi untuk insert lokal dan area pemotongan yang terpapar keausan abrasif yang menuntut. Kekerasan tingginya memerlukan perencanaan pemesinan dan EDM yang cermat, desain penyangga yang aman, dan kriteria inspeksi yang jelas untuk risiko tepi yang rapuh.

Baja Perkakas Paduan
Digunakan di mana ketangguhan, perilaku pengerasan menyeluruh, dan kemampuan mesin harus diseimbangkan untuk komponen cetakan struktural. Pemilihan material bergantung pada jalur beban, stabilitas dimensi setelah perlakuan panas, persyaratan pemasangan, dan lingkungan layanan.

Baja Perkakas Tahan Karat
Dipertimbangkan ketika ketahanan korosi relevan di samping kinerja perkakas. Tinjauan proyek membandingkan kebutuhan kekerasan, akses pemesinan, persyaratan penyelesaian, dan lingkungan aplikasi sebelum mengonfirmasi material dan rute proses yang sesuai.
Komponen Cetakan Fine Blanking: Proses Presisi yang Didukung


Wire EDM
Wire EDM menghasilkan profil presisi, slot sempit, dan kontur internal di mana akses pemotongan konvensional terbatas. Jalur kawat, lubang awal, dan strategi penyelesaian direncanakan terhadap geometri kritis dan persyaratan pemasangan.

Sinker EDM
Sinker EDM membentuk rongga detail, fitur internal yang tajam, dan geometri perkakas yang sulit dijangkau menggunakan elektroda yang direncanakan khusus. Keausan elektroda, ekspektasi penyelesaian, dan persyaratan pemolesan atau pemasangan selanjutnya harus ditentukan selama tinjauan.


Pemasangan Terkontrol
Pemasangan komponen mengevaluasi bagaimana komponen cetakan fine blanking menentukan posisi, bergeser, dan pas dalam perakitan perkakas. Kelonggaran, kondisi kontak, dan kebutuhan penyesuaian ditangani berdasarkan gambar dan informasi revisi yang disetujui.

Perencanaan Inspeksi
Inspeksi direncanakan di sekitar dimensi kritis, datum, persyaratan permukaan, dan kebutuhan pelaporan spesifik pesanan. Hasil dan dokumentasi harus selaras dengan metode inspeksi yang disepakati, tingkat revisi, dan ekspektasi ketertelusuran.
Komponen Cetakan Fine Blanking: Aksesori dan Identifikasi

Fitur Penentu Posisi
Lubang dowel, pasak, bahu, dan pin penentu posisi membantu menetapkan posisi yang berulang di antara elemen cetakan. Tentukan datum, persyaratan kesesuaian, bagian yang saling cocok, dan urutan perakitan agar pemesinan dan inspeksi dapat direncanakan berdasarkan penjajaran fungsional.

Pengencang Penahan
Baut soket, pelat penahan, dan fitur berulir mengamankan sisipan, pukulan, dan elemen aus dalam rakitan cetakan. Sediakan standar ulir, batasan jarak bebas kepala, pertimbangan torsi, dan kebutuhan akses servis pada gambar untuk ditinjau.

Pegas Cetakan
Pegas dapat mendukung pengupasan, pengembalian, pra-beban, atau gerakan terkontrol dalam perkakas fine blanking. Tentukan amplop pemasangan, perjalanan kerja, persyaratan beban, dan geometri yang saling cocok agar pemilihan aksesori dapat diverifikasi untuk aplikasi tersebut.

Identifikasi Bagian
Tanda laser, pengidentifikasi terukir, kode revisi, atau label terkontrol dapat membantu membedakan komponen yang cocok dan mendukung ketertelusuran selama perakitan dan perawatan. Lokasi penandaan dan persyaratan keterbacaan harus menghindari permukaan kritis atau datum fungsional.

Perlakuan Pelindung
Minyak pencegah korosi, kemasan pelindung, dan perlakuan permukaan yang ditentukan dalam gambar dapat dipertimbangkan untuk kondisi penyimpanan, pengiriman, atau pengoperasian. Konfirmasikan material, perlakuan panas, persyaratan permukaan, dan batasan yang saling cocok atau pelumasan sebelum produksi.
Tentang SUUXIANG Precision Manufacturing
SUUXIANG adalah satu-satunya merek yang menghadap publik dari Dongguan SuuXiang Precision Mold Co., Ltd., yang didirikan pada tahun 2010 di Kota Chang’an, Dongguan, Guangdong, Cina. Didirikan oleh XiaoCheng Huang, perusahaan ini membantu tim teknik, pengadaan, dan kualitas internasional untuk mengubah gambar dan spesifikasi menjadi suku cadang CNC kustom yang telah diperiksa, komponen cetakan presisi, perkakas konektor, dan komponen cetakan fine blanking.
Pekerjaan kami membawa penggilingan dan pembubutan CNC, pemesinan multi-sumbu, wire EDM, sinker EDM, penggilingan presisi, pemasangan, dan inspeksi ke dalam rencana proses yang terkontrol. Sebelum penawaran harga dan produksi, kami meninjau dimensi kritis, datum, persyaratan material dan perlakuan panas, akses pemesinan, kebutuhan EDM, kelonggaran penggilingan, dan ekspektasi inspeksi.
Yang membedakan SUUXIANG adalah komunikasi yang disiplin seputar kemampuan manufaktur, kontrol revisi, dan bukti kualitas yang dapat ditelusuri. Kami memperlakukan setiap keluarga komponen sebagai sesuatu yang dapat dikonfigurasi berdasarkan gambar daripada item katalog yang diasumsikan, menyelaraskan rute proses dan dokumentasi akhir dengan persyaratan yang diverifikasi untuk pesanan tertentu.

Komponen Cetakan Fine Blanking Dibangun Berdasarkan Detail Kritis
DFM Sebelum Komitmen
SUUXIANG meninjau gambar, model 3D, material, kuantitas, dan konteks aplikasi sebelum menentukan rute yang dapat dikerjakan untuk komponen cetakan fine blanking. Diskusi mengidentifikasi dimensi kritis, datum, akses perkakas, urutan perlakuan panas, dan ekspektasi inspeksi sebelum komitmen produksi.
- Klarifikasi dimensi fungsional dan tumpukan toleransi
- Tinjau strategi datum dan fitur yang saling cocok
- Identifikasi kebutuhan akses pemesinan dan EDM
- Sesuaikan informasi material dan perlakuan panas

Rute Proses yang Disengaja
CNC milling, turning, multi-axis machining, wire EDM, sinker EDM, precision grinding, dan fitting direncanakan sebagai operasi yang terhubung. Setiap rute dipilih berdasarkan geometri, kondisi kekerasan, persyaratan permukaan, dan stok yang dibutuhkan untuk melindungi fitur-fitur penting di tahap selanjutnya.
- Rencanakan kelonggaran untuk proses kasar dan finishing
- Gunakan jalur kawat untuk profil yang sempit atau tertutup
- Tentukan strategi elektroda untuk geometri internal
- Sisakan stok gerinda untuk hasil finishing yang terkontrol

Inspeksi Terkait Fungsi
Perencanaan inspeksi dimulai dengan dimensi yang mengontrol kesesuaian, posisi, pergerakan, atau penyegelan pada cetakan yang dirakit. SUUXIANG menyelaraskan metode pengukuran dan kebutuhan pelaporan dengan gambar yang disetujui sehingga bukti kualitas menjawab fitur-fitur yang penting bagi aplikasi.
- Prioritaskan dimensi yang krusial bagi kualitas
- Konfirmasi datum pengukuran sebelum inspeksi
- Sesuaikan cakupan pelaporan dengan pesanan
- Catat hasil terhadap revisi terkini

Kontrol Revisi yang Terlihat
Perubahan pekerjaan perkakas berdasarkan gambar berubah dengan cepat ketika antarmuka, toleransi, atau material disempurnakan. SUUXIANG menjaga informasi revisi, manufaktur, inspeksi, dan pengiriman tetap terkoordinasi sehingga tim dapat memverifikasi apa yang telah dibuat dan dokumentasi apa yang harus menyertai pesanan.
- Konfirmasikan revisi gambar yang dirilis
- Lacak perubahan yang disetujui selama produksi
- Koordinasikan pengiriman sesuai kebutuhan proyek
- Jaga dokumentasi inspeksi spesifik pesanan

Komponen Cetakan Fine Blanking: SUUXIANG vs. Penawaran Tipikal Job-Shop
Bandingkan bukti rekayasa yang dipertukarkan sebelum produksi dimulai.
← Swipe left or right to view →
Komponen Cetakan Fine Blanking: Alur Kerja dari Gambar hingga Pengiriman
Urutan yang dipandu gambar, yang menjaga DFM, keputusan proses, persyaratan inspeksi, dan status revisi tetap terlihat dari RFQ hingga koordinasi pengiriman.
Tinjau Paket RFQ
Kirimkan gambar teknik, model, kuantitas, kebutuhan material, tanggal target, dan ekspektasi inspeksi. SUUXIANG meninjau status revisi, dimensi kritis, datum, dan konteks aplikasi sebelum penawaran.
Konfirmasi Strategi DFM
Tim menilai akses permesinan, tumpukan toleransi, geometri alat, urutan perlakuan panas, kebutuhan EDM, kelonggaran gerinda, dan kriteria penerimaan yang terukur sebelum komitmen produksi dikonfirmasi.
Rencanakan Material dan Proses
Persyaratan yang disetujui diterjemahkan ke dalam rute terkontrol yang menggabungkan persiapan material, frais atau bubut CNC, pengerjaan multi-sumbu, EDM kawat, EDM sinker, dan pemeriksaan perantara sesuai kebutuhan.
Mesin, Gerinda, dan Pasang
Komponen cetakan fine blanking bergerak melalui operasi yang direncanakan, dengan stok gerinda, hubungan pemasangan, strategi elektroda, dan kebutuhan pemasangan dikelola berdasarkan revisi gambar yang dirilis.
Inspeksi, Kemas, dan Koordinasi
Inspeksi akhir mengikuti rencana yang disepakati dan persyaratan pesanan. Komponen dilindungi untuk pengiriman, dengan dokumentasi, identifikasi, dan koordinasi pengiriman disesuaikan dengan cakupan proyek yang dikonfirmasi.
Cara Mendapatkan Komponen Cetakan Fine Blanking
Move from a controlled drawing review to approved production with requirements, inspection expectations, and revisions clearly aligned.
Kirim Paket Gambar Anda
Unggah gambar 2D dan model 3D yang tersedia, termasuk konteks aplikasi, dimensi kritis, datum, persyaratan permukaan, material, perlakuan panas, dan kuantitas target.
Konfirmasi Persyaratan Produksi
Tinjau kemudahan manufaktur, akses permesinan, kebutuhan EDM atau gerinda, ekspektasi inspeksi, status revisi, target pengiriman, dan detail komponen pemasangan apa pun yang memengaruhi rute proses.
Tinjau Penawaran atau Sampel
Nilai rencana proses yang diusulkan, cakupan komersial, dan kebutuhan dokumentasi kualitas; jika sesuai, gunakan pengambilan sampel untuk mengonfirmasi fitur kritis sebelum rilis produksi.
Rilis Produksi yang Disetujui
Setujui persyaratan dan revisi akhir, lalu SUUXIANG mengoordinasikan informasi permesinan, EDM, gerinda, pemasangan, inspeksi, dan pengiriman berdasarkan rencana pesanan yang diverifikasi.
Komponen Cetakan Fine Blanking: Bukti Dokumentasi dan Sertifikasi

Panduan Lengkap Pembeli untuk Komponen Cetakan Fine Blanking
Umpan balik pelanggan yang sah akan dipublikasikan hanya setelah persetujuan proyek, dengan cakupan suku cadang yang berlaku, hasil inspeksi, hasil pengiriman, dan bukti kinerja terukur yang dikonfirmasi untuk program komponen cetakan fine blanking ini.
Slot studi kasus yang dicadangkan ini akan mendokumentasikan hasil gambar-ke-inspeksi yang disetujui, termasuk dimensi kritis yang relevan, status revisi, kuantitas, dan hasil pengiriman atau kualitas yang terverifikasi untuk proyek komponen perkakas yang selesai.
Komentar pelanggan ditambahkan hanya dengan otorisasi dan catatan proyek yang terverifikasi. Testimoni akhir dapat menggambarkan umpan balik DFM, koordinasi pemesinan dan EDM, dokumentasi inspeksi, atau hasil tindakan korektif yang disetujui.
FAQ Komponen Cetakan Fine Blanking
Practical RFQ, quality, and delivery questions for drawing-led tooling-component projects.
Informasi apa yang harus saya kirimkan untuk penawaran komponen cetakan fine blanking?
Berapa jumlah pesanan minimum untuk komponen cetakan fine blanking?
Bisakah Anda membuat komponen cetakan fine blanking prototipe sebelum produksi?
Bagaimana waktu tunggu dikonfirmasi untuk komponen cetakan kustom?
Toleransi mana yang harus disorot pada gambar komponen cetakan fine blanking?
Bisakah SUUXIANG memberikan laporan inspeksi dengan pesanan?
Bagaimana pembayaran dan pengiriman diatur untuk pesanan internasional?
Bagaimana cara Anda melindungi gambar dan kekayaan intelektual?
Panduan Lengkap Pembeli untuk Komponen Cetakan Fine Blanking
Gunakan kerangka kerja keputusan ini untuk menentukan komponen cetakan fine blanking, mengevaluasi kontrol rekayasa dan kualitas pemasok, membandingkan pilihan perkakas, dan menghindari kesalahan DFM, material, toleransi, dan validasi yang mahal sebelum produksi.
1. Apa Itu Komponen Cetakan Fine Blanking?
Tiga tindakan terkontrol mendefinisikan fine blanking: pukulan utama memotong, cincin-V atau penahan lembaran menjepit, dan pukulan balik menopang serta mengeluarkan benda kerja. Komponen cetakan fine blanking adalah elemen perkakas presisi yang menciptakan dan mengelola gaya-gaya tersebut di sekitar zona pemotongan (https://www.principalmfg.com/what-is-fineblanking-technology).nnBagian produksi adalah barang lembaran logam yang dicap yang dikirimkan ke pelanggan; set cetakan adalah perkakas lengkap yang terpasang di mesin press. Komponen yang dapat diganti di dalam set cetakan tersebut dapat mencakup pukulan, sisipan cetakan, elemen cincin-V, bagian pemandu, ejektor, dan penahan.nnJarak, keselarasan, dan antarmuka yang pas menentukan apakah material terpotong bersih atau mengalami keretakan, gerinda, distorsi, dan dimensi yang tidak stabil. Penjepitan dan gaya balik yang terkontrol membantu menjaga kerataan, sementara lokasi pemandu yang berulang dan suku cadang aus yang dapat diservis melindungi masa pakai perkakas dan membuat keputusan pemeliharaan dapat dilacak.
2. Evolusi Perkakas Fine Blanking
Tahun 1922 umumnya disebut sebagai tahun Fritz Schiess-Forrer mematenkan fine blanking; adopsi industri menyusul pada tahun 1959, dengan produksi skala besar Jerman dilaporkan mulai tahun 1964 (https://www.youtube.com/watch?v=oYlBcosclFU). Mesin press tiga aksi menggabungkan gaya pukulan yang terkontrol, penjepitan cincin-V, dan tekanan balik untuk menciptakan tepi yang lebih rata dan terpotong sempurna dibandingkan blanking konvensional.nnKemajuan perkakas tahun 1960-an–1980-an memasangkan sistem mesin press yang lebih kuat dengan baja cetakan berkinerja lebih tinggi, perlakuan panas, dan penggilingan presisi. Perubahan ini membuat jarak, keselarasan pukulan-ke-cetakan, dan elemen aus yang dapat diganti lebih terkontrol, mendukung perkakas yang berjalan lebih lama dan mengurangi deburring atau pemesinan sekunder di mana geometri bagian memungkinkan.nnSejak tahun 1990-an, wire EDM, sinker EDM, CAD/CAM, pelapis, dan pemantauan dalam proses memperluas kompleksitas kontur sambil membuat pemeliharaan perkakas lebih disengaja. Oleh karena itu, ekspektasi pengadaan saat ini harus mencakup gambar berbasis datum, strategi stok gerinda dan jarak yang terdokumentasi, akses sisipan dan elektroda, titik inspeksi yang direncanakan, dan suku cadang cadangan yang dikontrol revisi—bukan klaim toleransi yang terlepas dari bukti material, mesin press, dan validasi.
3. Jenis Komponen Cetakan Fine Blanking
Enam keluarga komponen menentukan apakah perkakas fine blanking memotong dengan bersih, tetap sejajar, dan dapat diservis secara prediktif. Perlakukan antarmuka pemotongan sebagai suku cadang aus; penahan dan anggota set cetakan biasanya merupakan aset tetap.
| Keluarga | Peran | Kegagalan Umum | Pembeli Harus Mengkomunikasikan |
|---|---|---|---|
| Pukulan dan sisipan cetakan | Kontur geser | Keripik, keausan tepi | Material, ketebalan, profil kritis |
| Cincin-V dan pelat penjepit | Menahan stok | Keausan cincin, penandaan | Gaya jepit, batas permukaan |
| Panduan dan penjajaran | Pertahankan konsentrisitas | Keausan bushing, ketidaksejajaran | Datum, tata letak sisi press |
| Penyangga dan penahan | Sisipan pendukung | Fretting, penahan longgar | Geometri dudukan, metode servis |
| Pelubang dan ejektor | Berikan tekanan balik, lepas komponen | Galling, macet | Kerataan, waktu ejeksi |
| Struktur set die | Menahan beban alat | Distorsi pelat, pengencangan pengencang | Amplop press, detail pemasangan |
Suku Cadang Aus vs. Tetap
Elemen pemotong, cincin-V, bushing pemandu, dan permukaan ejektor memerlukan peninjauan keausan yang direncanakan karena beban kontak dan gesekan dapat mengubah geometri kerjanya.nnPelat tetap, sepatu, blok penyangga, dan penahan harus mempertahankan hubungan datum; keretakan, pengencangan pengencang, dan dudukan yang terdistorsi adalah risiko utamanya.
Informasi RFQ yang Mengubah Desain
Gambar 2D harus mengidentifikasi datum fungsional, toleransi profil, ketebalan material, arah gerinda, dan semua kontur kritis. Sampaikan tata letak strip, arah mesin press, laju langkah, pelumasan, dan perkiraan masa pakai perkakas jika tersedia.nnModel 3D harus menunjukkan fitur pemasangan dan zona interferensi. SUUXIANG dapat meninjau rencana inspeksi yang ditentukan, tingkat revisi, dan ekspektasi suku cadang servis sebelum mengusulkan rute proses.
4. Material untuk Komponen Die Fine Blanking
Tiga variabel—grade benda kerja, ketebalan lembaran, dan volume langkah yang direncanakan—menjadi titik awal pemilihan material. Komponen die fine blanking membutuhkan keseimbangan kekerasan-ketangguhan, bukan paduan yang paling keras secara universal.
| Komponen | Prioritas Seleksi Utama | Arah Material Umum |
|---|---|---|
| Punch | Ketangguhan dan ketahanan tepi | Baja perkakas yang diperlakukan panas; karbida secara kondisional |
| Sisipan cetakan | Ketahanan aus dan kemampuan poles | Baja perkakas atau karbida berdasarkan keausan stok |
| Elemen pemandu | Stabilitas keausan dan kesesuaian | Baja yang dikeraskan, digerinda |
| Pelat pendukung | Distribusi beban | Baja ulet |
| Pelat struktural | Kekakuan dan stabilitas | Baja struktural yang stabil |
Anggota Pemotong yang Sesuai
Punch dan sisipan die biasanya menggunakan baja perkakas yang diperlakukan panas jika ketangguhan dan kemampuan gerinda harus berdampingan.nnKarbida menjadi kandidat untuk stok abrasif atau permintaan keausan yang sangat tinggi, asalkan penyangga dan pembebanan benturan terkontrol.
Tentukan Komponen Pendukung
Pin dan bushing pemandu membutuhkan ketahanan aus, kualitas permukaan, dan kesesuaian yang stabil setelah perlakuan panas.nnPelat penyangga menyebarkan beban pemotongan; pelat struktural memprioritaskan kekakuan dan stabilitas dimensi di atas kekerasan tepi potong.
Tinjau Seluruh Proses
Strip berkekuatan lebih tinggi atau lebih tebal meningkatkan pembebanan tepi, sementara volume produksi dan kondisi pelumas mengubah ekspektasi keausan.nnTarget toleransi juga menentukan strategi penggerindaan, kemampuan poles, dan apakah substrat yang dipilih dapat menerima lapisan yang diperlukan.
5. Komponen Cetakan Fine Blanking Kustom
Komponen cetakan fine blanking kustom harus ditentukan dari gambar ke luar: geometri fungsional, antarmuka pasangan, kondisi layanan, dan bukti inspeksi. SUUXIANG meninjau kemudahan pembuatan rute CNC, EDM, penggilingan, pemasangan, dan inspeksi yang diminta sebelum pemesinan dimulai.
Tentukan Dimensi Fungsional
Gambar 2D harus mengidentifikasi dimensi CTQ, toleransi geometris, referensi datum, persyaratan permukaan, dan dimensi yang dapat menggunakan toleransi umum.nnModel 3D harus sesuai dengan gambar yang dirilis, sementara tingkat revisi, material, perlakuan panas, dan kuantitas tetap terkontrol dalam RFQ.
- Pisahkan dimensi mata potong, penentu posisi, dan perakitan dari fitur yang tidak kritis.
- Tetapkan datum A, B, dan C sebelum menetapkan toleransi posisi.
- Tandai antarmuka komponen pasangan dan laporan inspeksi yang diperlukan.
Rekayasa Permukaan Kerja

Persyaratan celah, kondisi tepi, hasil akhir, dan pelapisan harus ditentukan oleh fungsi cetakan dan material kerja, bukan disalin dari perkakas yang tidak terkait.nnUrutan perlakuan panas dan stok penggilingan memengaruhi geometri akhir; tentukan tanda identifikasi, orientasi, dan permukaan yang dilindungi sebelum dirilis.
- Tentukan strategi celah punch-ke-die.
- Tentukan pelapisan hanya dengan substrat dan tujuan layanan.
- Tempatkan tanda jauh dari permukaan penyegelan, pemotongan, dan pemasangan.
Kendalikan Antarmuka yang Dapat Dipertukarkan
Sisipan yang dapat dipertukarkan memerlukan penentu posisi, fitur pengencang, akses ekstraksi, dan datum perakitan yang terkontrol. Tinjauan DFM harus mengonfirmasi akses perkakas, jalur kawat, strategi elektroda, toleransi penggilingan, dan kriteria penerimaan yang terukur sebelum material dipotong.
6. Kualitas Konstruksi pada Komponen Cetakan Fine Blanking
Kriteria penerimaan komponen die fine blanking seharusnya mengontrol rakitan alat secara keseluruhan, bukan hanya dimensi terisolasi. Perusahaan pemasok wajib menghubungkan setiap fitur krusial dengan skema datum, metode inspeksi, dan gambar yang dikontrol revisinya.
Kontrol Antarmuka Pemotongan
Jarak antara punch dan die, konsentrisitas, serta keselarasan panduan harus ditentukan berdasarkan datum fungsional. Tinjau geometri V-ring, hasil akhir mata potong, penyangga belakang, dan penahan insert secara bersamaan; kombinasi apa pun dapat mengubah pembentukan gerinda dan kondisi tepi.
- Catat persyaratan jarak dan konsentrisitas
- Tentukan lokasi inspeksi kesesuaian panduan
- Tetapkan batas penerimaan gerinda
Ejeksi dan Tumpukan
Perjalanan ejektor, kondisi pengembalian, dan penyangga kontak memerlukan pemeriksaan rakitan sebelum pengiriman. Pastikan penahan, pelat belakang, elemen panduan, dan insert pemotong terpasang tanpa beban awal atau pergerakan yang tidak diinginkan.
- Verifikasi langkah ejeksi dan pengembalian
- Periksa permukaan pemasangan dan pengencang
- Dokumentasikan hasil pemeriksaan rakitan
Bukti Penerimaan
Laporan dimensi harus mengidentifikasi fitur yang diukur, hasil aktual, instrumen, dan revisi gambar. Ketertelusuran material, verifikasi kekerasan jika ditentukan, dan catatan rakitan akhir akan membentuk paket penerimaan yang dapat digunakan oleh pembeli.
- Sertifikat material terhubung ke komponen
- Hasil kekerasan terhubung ke persyaratan
- Laporan inspeksi terhubung ke revisi
7. Memilih Pemasok Komponen Die Fine Blanking
Dua pemasok mungkin dapat memproduksi komponen awal yang dapat diterima, namun sangat berbeda dalam kedisiplinan produksi. Evaluasi komponen die fine blanking berdasarkan gambar yang dirilis, jalur proses, bukti inspeksi, dan respons terhadap revisi.
| Area Evaluasi | Tanyakan dalam RFQ | Bukti untuk Ditinjau |
|---|---|---|
| DFM dan gambar | Bagaimana CTQ dan datum diinterpretasikan? | Tinjauan tertulis dan asumsi |
| Pengerjaan dan penggilingan | Rute mana yang mengontrol fitur yang dikeraskan? | Rencana proses dan inspeksi |
| Kualitas dan perubahan | Bagaimana revisi dan cacat dikendalikan? | Log revisi dan laporan |
| Pengiriman dan pengemasan | Apa yang melindungi tepi yang sudah jadi dalam pengiriman? | Metode dan jadwal pengemasan |
Tinjau Kapabilitas Teknik
Tinjauan gambar tunggal harus mengidentifikasi datum, fitur CTQ, akses alat, jalur kawat, elektroda EDM, stok gerinda, dan urutan perlakuan panas.nnDua pertanyaan RFQ sangat penting: Dimensi mana yang mendorong rencana proses, dan ambiguitas gambar mana yang memerlukan disposisi tertulis?
Verifikasi Kontrol Produksi
Tiga kontrol yang saling terkait—catatan material dan perlakuan panas, metrologi terkalibrasi, dan laporan inspeksi yang sesuai dengan pesanan—mendukung ketertelusuran.nnSatu sampel yang disetujui hanya membuktikan bahwa hasil tercapai sekali; pengulangan memerlukan dokumentasi pengaturan, pemeriksaan dalam proses, pengemasan, dan kontrol perubahan.
Rencanakan Program
Dua tahap pengiriman, prototipe dan produksi, harus memiliki asumsi waktu tunggu, gerbang persetujuan, dan diskusi kapasitas yang terpisah.nnSatu kontak yang bertanggung jawab harus mengonfirmasi penerimaan revisi, format laporan, perlindungan pengiriman, dan waktu eskalasi sebelum pemesinan dimulai.
8. Kesalahan Umum dalam Pengadaan Komponen Die Fine Blanking
Sebelum pesanan pembelian dikeluarkan, komponen die fine blanking harus diperoleh berdasarkan paket gambar yang terkontrol, bukan hanya penawaran harga. Kegagalan yang paling dapat dihindari dimulai ketika keputusan manufaktur penting tetap tersirat.
Tentukan Gambar Dan Datum
Gambar 2D tanpa datum, penampang, maksud kesesuaian, atau spesifikasi permukaan mengundang berbagai interpretasi. Hasilnya adalah pengerjaan ulang atau komponen yang ukurannya dapat diterima namun gagal dirakit.nnSebelum dikeluarkan, tentukan datum fungsional, dimensi kritis, antarmuka pemasangan, dan kriteria penerimaan; sediakan model 3D dan revisi gambar terkini.
Selaraskan Toleransi Dengan Fungsi
Toleransi unilateral atau yang sangat ketat yang diterapkan tanpa alasan fungsional dapat mendorong upaya EDM, penggilingan, dan inspeksi yang tidak perlu. Sebaliknya, batas yang luas pada fitur penempatan menciptakan variasi kesesuaian dan hasil yang tidak konsisten.nnSebelum dikeluarkan, tetapkan toleransi berdasarkan fungsi, tumpukan toleransi, akses proses, dan metode inspeksi—bukan dengan menyalin nilai blok judul default.
Tentukan Material Dan Kemudahan Perbaikan
Grade baja perkakas saja tidak mendefinisikan kekerasan, urutan perlakuan panas, finishing, atau perilaku keausan. Memperlakukan baja sebagai pengganti dapat menyebabkan keausan dini, distorsi, atau penggantian yang sulit.nnSebelum dikeluarkan, tentukan kondisi material, perlakuan panas, persyaratan permukaan, suku cadang aus yang dapat diganti, dan akses untuk pemasangan atau perawatan.
Kontrol Biaya, Inspeksi, Dan Perubahan
Keputusan harga terendah dapat menghilangkan bukti inspeksi, disiplin revisi, dan tinjauan DFM awal; penghematan yang tampak berubah menjadi risiko jadwal. Perubahan gambar yang tidak formal juga membuat pemasok memproduksi konfigurasi yang berbeda.nnSebelum dikeluarkan, sepakati rencana inspeksi, format laporan, pengenal revisi, jalur persetujuan perubahan, dan tindakan DFM secara tertulis.
9. Dari RFQ hingga Validasi Alat
Peluncuran yang terkontrol mengubah paket gambar menjadi rencana validasi sebelum baja dipotong. Untuk komponen die fine blanking, setiap penyerahan harus menetapkan kepemilikan teknis, bukti penerimaan, dan otoritas revisi.
Bangun Paket RFQ
Sebelum penawaran, pembeli menyediakan gambar 2D, model 3D, volume tahunan, fungsi strip atau bagian, material, perlakuan panas, dimensi CTQ, dan tanggal target.nnSelama peninjauan, pemasok komponen mengidentifikasi akses pengerjaan, konflik datum, kebutuhan EDM atau penggilingan, dan risiko inspeksi; pembuat die mengonfirmasi antarmuka dan tim produksi menyediakan batasan press dan uji coba.
- Sebutkan bagian yang cocok dan konteks perakitan
- Tandai dimensi dan permukaan kritis
- Sebutkan laporan yang diperlukan dan tingkat revisi
Bekukan Asumsi Sebelum Dirilis
Sebelum dirilis, penawaran harus mencantumkan material yang disertakan, urutan perlakuan panas, finishing, cakupan inspeksi, kuantitas, dasar pengiriman, dan pekerjaan yang dikecualikan.nnSetelah penutupan DFM, pembeli menyetujui gambar yang terkontrol; SUUXIANG memproduksi dan menginspeksi sesuai rencana yang disepakati, sementara pembuat die memverifikasi kesesuaian dalam alat yang lengkap.
Validasi, Koreksi, Dan Perawatan
Pada artikel pertama atau uji coba, tim produksi mencatat kondisi pengoperasian dan hasil fungsional, sementara pembeli membandingkan suku cadang dengan kriteria penerimaan yang disepakati.nnSetelah penyimpangan, pihak yang bertanggung jawab mendokumentasikan akar penyebab, koreksi, dampak gambar, dan revalidasi. Sebelum rilis produksi, tentukan suku cadang aus, interval perawatan, penyimpanan, dan persetujuan penggantian yang dikontrol revisi.
10. Harga Komponen Die Blanking Presisi
Ada 3 jenis penawaran harga yang memerlukan logika berbeda: die lengkap dihargai sebagai rakitan yang direkayasa, sisipan pengganti terhadap datum pasangannya, dan komponen prototipe berdasarkan risiko pembelajaran dan pengaturan produksi terbatas.nn9 faktor pendorong biaya harus ditinjau sebelum membandingkan penawaran. SUUXIANG harus menetapkan harga berdasarkan gambar yang dirilis, spesifikasi material dan perlakuan panas, dimensi CTQ, tingkat revisi, kuantitas, dan bukti inspeksi yang diperlukan—bukan dari daftar harga generik.nn1 RFQ harus mengidentifikasi apakah pemasangan perakitan, pengiriman mendesak, atau pelapisan sudah termasuk. Harga satuan yang lebih rendah dapat mengabaikan pekerjaan elektroda, stok gerinda, pelaporan inspeksi, atau pemasangan yang dikontrol revisi yang sebenarnya dibutuhkan oleh aplikasi.
| Faktor biaya | Dampak biaya umum | Tindakan pembeli |
|---|---|---|
| Kompleksitas | Lebih tinggi | Sediakan model 3D dan skema datum |
| Tingkat material | Bervariasi | Sebutkan tingkat dan kondisinya |
| Perlakuan panas | Lebih tinggi | Sebutkan kekerasan dan urutannya |
| Pelapisan | Lebih tinggi | Tentukan jenis dan area fungsional |
| Toleransi | Lebih tinggi | Tandai dimensi CTQ |
| Kuantitas | Lebih rendah per bagian pada volume tinggi | Sebutkan jadwal rilis |
| Dokumen inspeksi | Lebih tinggi | Tentukan kebutuhan laporan dan pengambilan sampel |
| Persyaratan perakitan | Lebih tinggi | Sediakan data komponen pasangan |
| Waktu tunggu | Lebih tinggi saat dikompresi | Berikan tanggal pengiriman target |
Kirim Gambar Komponen Cetakan Fine Blanking untuk Ditinjau
Sertakan material, perlakuan panas, kuantitas, dimensi kritis, persyaratan inspeksi, dan tanggal pengiriman target untuk tinjauan manufaktur dan penawaran harga spesifik proyek.