
Componenti per stampi di tranciatura fine per produzione OEM guidata da disegno
Pianificazione guidata da DFM, lavorazioni di precisione, elettroerosione (EDM), rettifica e ispezione per componenti di stampi di tranciatura fine realizzati secondo le vostre specifiche di disegno.
Componenti rappresentativi per stampi di tranciatura fine


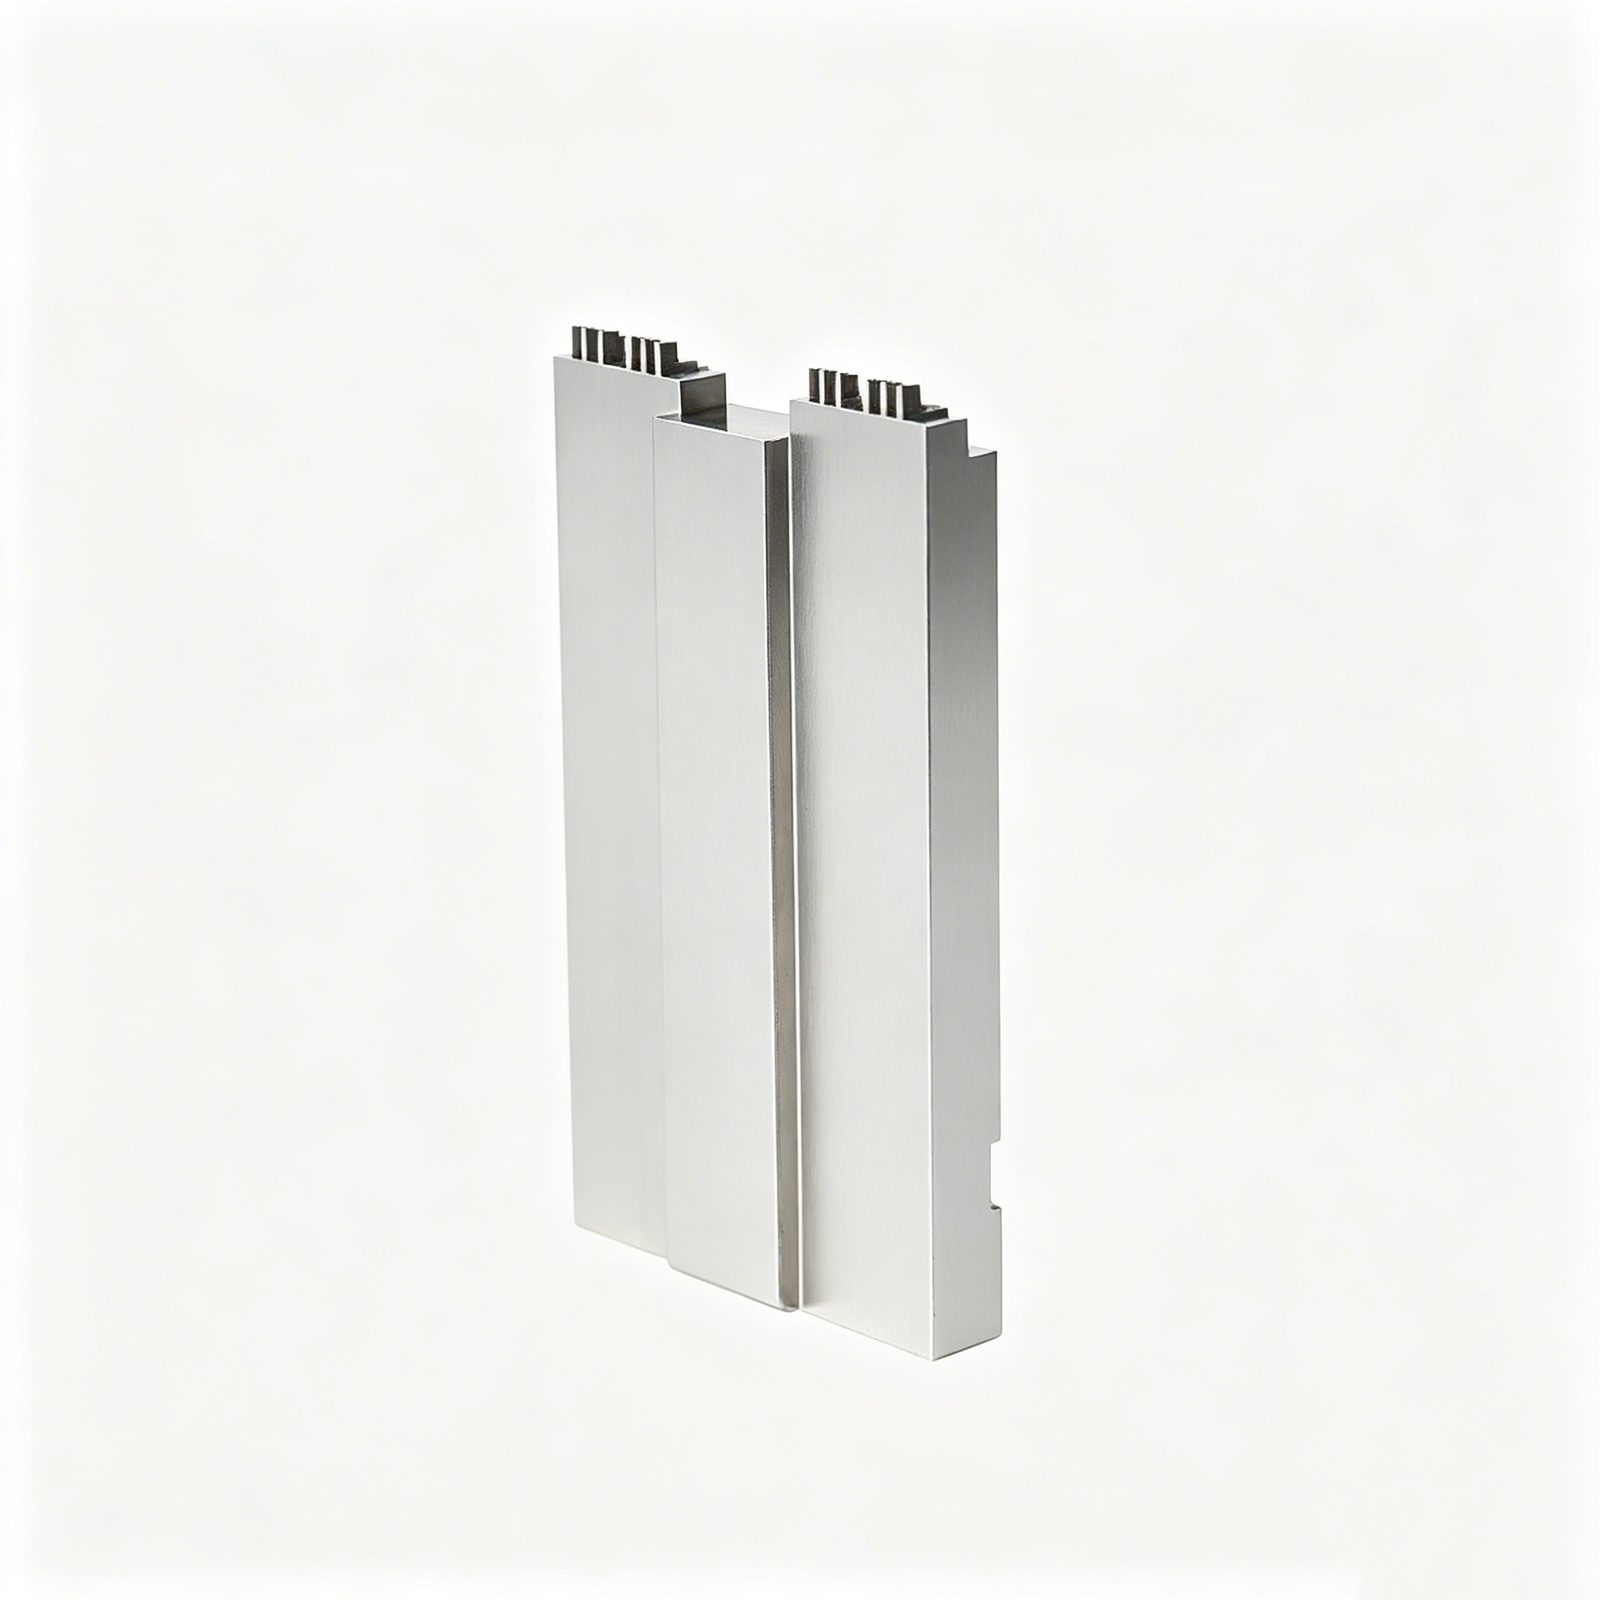


Related Drawing-Based Components and Quotation







Perché gli ingegneri si affidano a SUUXIANG per l’approvvigionamento di componenti per stampi di tranciatura fine
La pianificazione guidata dal disegno mantiene visibili le caratteristiche critiche, le scelte di processo, le aspettative di ispezione e le revisioni prima degli impegni di produzione.
Revisione del Disegno Prima di Tutto
Rivediamo disegni, modelli, riferimenti, dimensioni critiche e contesto applicativo prima della quotazione, in modo che le domande sulla producibilità vengano identificate precocemente.
Input DFM Pratici
Discutiamo l’accesso agli utensili, gli accoppiamenti dimensionali, il materiale di lavorazione e la sequenza dei trattamenti termici per allineare la geometria del componente a un percorso fattibile.
Percorsi di Processo Coordinati
Pianifichiamo lavorazioni CNC, elettroerosione a filo, elettroerosione a tuffo e rettifica in base alle superfici e alle caratteristiche che controllano le prestazioni dello stampo.
Pianificazione dell’Ispezione
Definiamo dimensioni critiche, metodi di ispezione e aspettative di reportistica rispetto al disegno, ai requisiti del materiale e alle priorità di qualità concordate.
Visibilità delle Revisioni
Manteniamo visibili le revisioni dei disegni, le domande di produzione e le informazioni di consegna durante il coordinamento, supportando decisioni tracciabili dalla richiesta di preventivo all’ispezione.
Comunicazione RFQ-Ready
Inviate materiale, quantità, priorità delle superfici, data obiettivo ed esigenze documentali insieme al vostro disegno per una discussione di progetto più mirata.
Componenti e Famiglie di Stampi per Tranciatura Fine
Discutiamo componenti e percorsi di processo configurabili e basati sul disegno prima della conferma di preventivazione, pianificazione della produzione e requisiti di ispezione.

Servizi di Lavorazione CNC
Servizi di lavorazione CNC di precisione per parti basate su disegno che richiedono fresatura, tornitura, elettroerosione (EDM), rettifica, assemblaggio e ispezione pianificati. Condividete dimensioni critiche, materiale, quantità, superfici e requisiti di consegna in modo che il percorso di processo possa essere revisionato prima dell’impegno.
Upload a Drawing
Fresatura CNC
Servizi personalizzati di fresatura CNC per piastre, inserti, alloggiamenti, profili, tasche e caratteristiche che richiedono un accesso controllato degli utensili. I disegni dovrebbero identificare i riferimenti, le dimensioni critiche, i requisiti di superficie, le condizioni degli angoli e le eventuali operazioni di elettroerosione (EDM) o rettifica successive.
Upload a Drawing
Tornitura CNC
Servizi di tornitura CNC di precisione per parti rotazionali come perni, alberi, boccole, manicotti e caratteristiche di posizionamento. Revisione di diametri, concentricità, oscillazione, dettagli delle filettature, condizioni del materiale e come le superfici tornite si relazionano ai riferimenti di accoppiamento o di ispezione.
Upload a Drawing
Lavorazione a 5 assi
Lavorazione CNC a 5 assi per geometrie complesse dove l’accesso multi-faccia, le caratteristiche angolate o le ridotte impostazioni influenzano precisione ed efficienza. La fattibilità dipende dalla geometria della parte, dalla strategia di bloccaggio, dalla portata dell’utensile, dalle tolleranze, dal materiale e dall’approccio di ispezione richiesto.
Upload a Drawing
Lavorazione Swiss u0026 Micro
Lavorazione Swiss e micro-lavorazione per componenti piccoli, sottili o ricchi di dettagli dove supporto, concentricità e accesso alle caratteristiche richiedono un’attenta pianificazione. Fornire dimensioni, tolleranze, materiale, quantità e contesto applicativo per una revisione pratica.
Upload a Drawing
Elettroerosione a filo e a tuffo
Servizi di elettroerosione a filo e a tuffo per caratteristiche temprate, profili interni fini, angoli vivi, cavità profonde e geometrie inaccessibili al taglio convenzionale. Progettazione dell’elettrodo, percorso del filo, considerazioni sullo strato ricotto, requisiti di finitura e accoppiamento successivo dovrebbero essere definiti precocemente.
Upload a Drawing
Rettifica di precisione
Rettifica di precisione di superfici e profili per planarità, parallelismo, controllo del profilo e superfici critiche per la finitura su componenti di stampi e matrici. Stock di rettifica, sequenza di trattamento termico, superfici di riferimento, metodo di misurazione e requisiti di tolleranza finale guidano la pianificazione.
Upload a Drawing
Inserti per nucleo e cavità di stampo
Inserti di precisione per nucleo e cavità di stampo realizzati da disegni del cliente per applicazioni di stampaggio a iniezione. Discutere materiale, trattamento termico, geometria della cavità, caratteristiche di raffreddamento o sfiato, esigenze di elettroerosione, aree di chiusura, requisiti di superficie e priorità di ispezione dimensionale.
Upload a Drawing
Espulsori e componenti di espulsione
Perni espulsori, manicotti e componenti di espulsione configurati per il layout di espulsione dello stampo e le condizioni operative. I disegni dovrebbero chiarire le relazioni di accoppiamento, le superfici di scorrimento, i requisiti di durezza o finitura, le caratteristiche relative alla corsa e le interfacce con le piastre dello stampo adiacenti.
Upload a Drawing
Perni di nucleo, componenti di guida e posizionamento
Perni di nucleo, perni di guida e componenti di posizionamento per allineamento controllato, formazione di caratteristiche e assemblaggio ripetibile. Revisionare geometria, lunghezza operativa, classe di accoppiamento, relazioni di riferimento, requisiti di materiale e trattamento, e dettagli dei componenti di accoppiamento prima della produzione.
Upload a Drawing
Slittine, sollevatori, canali di iniezione e accessori per stampi
Slittine, sollevatori, canali di iniezione e accessori per stampi per azioni mobili, rilascio del pezzo, controllo del flusso e funzioni di supporto dello stampo. La producibilità dipende dalla geometria di movimento, dalle interfacce, dalle superfici di usura, dalle chiusure, dalle esigenze di raffreddamento, dalle tolleranze e dalle aspettative di montaggio.
Upload a Drawing
Componenti per stampi di connettori
Componenti di precisione per stampi di connettori per tooling a passo fine, multi-cavità e con caratteristiche di accoppiamento. Fornire geometria dei pin, requisiti di passo, schema di riferimento, specifiche di materiale e durezza, esigenze di elettroerosione o rettifica, priorità di ispezione e contesto applicativo del connettore.
Upload a Drawing
Componenti per stampi di tranciatura
Componenti di precisione per stampi di tranciatura inclusi punzoni, matrici, inserti, guide e parti di usura prodotti secondo la geometria definita dal disegno. La pianificazione del processo considera materiale, trattamento termico, taglienti, relazioni di gioco, precisione del profilo, stock di rettifica e requisiti di ispezione.
Upload a Drawing
Tooling per stampaggio a iniezione, MIM, CIM e sovrastampaggio
Componenti di tooling per stampaggio a iniezione, MIM, CIM e sovrastampaggio entro ambito di produzione verificato. Discutere materiale da stampare, geometria del pezzo, requisiti di cavità e nucleo, interfacce degli inserti, chiusure, sfiato, gating, usura prevista e criteri di qualità prima che il percorso sia confermato.
Upload a Drawing
Materiali di lavorazione
Materiali per lavorazione CNC selezionati in base ai requisiti del disegno e dell’applicazione, inclusi grado del materiale, condizione di fornitura, durezza, resistenza alla corrosione e lavorabilità. La disponibilità del materiale e le esigenze di certificazione dovrebbero essere specificate con la richiesta di preventivo (RFQ) piuttosto che date per scontate.
Upload a Drawing
Finiture superficiali e trattamenti termici
Finiture superficiali e trattamenti termici pianificati in base a funzione, stabilità dimensionale, usura, resistenza alla corrosione e superfici di accoppiamento. Specificare tipo di finitura, obiettivi di rugosità, standard di rivestimento o trattamento, esigenze di mascheratura, rettifica post-trattamento e aspettative di ispezione.
Upload a Drawing
Qualità, metrologia e documentazione
Ispezione di precisione, metrologia e documentazione di qualità allineate alle dimensioni critiche dell’ordine e al piano di ispezione verificato. Identificare formato del report, riferimenti di datum, aspettative di ispezione a campione o completa, registrazioni dei materiali, livello di revisione e esigenze di tracciabilità nella fase di RFQ.
Upload a Drawing
Prototipazione e produzione a basso volume
Prototipazione rapida e produzione a basso volume per parti guidate da disegno, componenti di attrezzature e iterazioni di design controllate. Fornire la revisione corrente, l’intervallo di quantità, il materiale, le caratteristiche critiche, l’uso di validazione previsto, le esigenze di ispezione e la data di consegna target per la pianificazione.
Upload a DrawingMateriali per Componenti di Stampi per Tranciatura Fine

Acciaio per Utensili
Selezionato per punzoni, inserti di matrice e utensili soggetti a usura dove sono importanti la resistenza e la risposta al trattamento termico. La scelta del grado viene valutata rispetto alla geometria della sezione, alla durezza richiesta, al materiale di rettifica e alle condizioni di produzione previste.

Acciaio Rapido
Considerato per elementi di taglio che richiedono una forte resistenza all’usura e una durezza mantenuta. La revisione del disegno dovrebbe confermare la geometria del bordo, la strategia EDM, la sequenza di trattamento termico e se la rettifica successiva può stabilire le dimensioni critiche di taglio.

Gradi di Carburo
Valutato per inserti localizzati e aree di taglio esposte a un’intensa usura abrasiva. La sua elevata durezza richiede un’attenta pianificazione della lavorazione e dell’EDM, un design di supporto sicuro e criteri di ispezione chiari per il rischio di bordi fragili.

Acciaio Legato per Utensili
Utilizzato dove la tenacità, il comportamento di indurimento completo e la lavorabilità devono essere bilanciati per componenti strutturali di stampi. La selezione del materiale dipende dai percorsi di carico, dalla stabilità dimensionale dopo il trattamento termico, dai requisiti di montaggio e dall’ambiente di servizio.

Acciaio Inossidabile per Utensili
Considerato quando la resistenza alla corrosione è rilevante oltre alle prestazioni degli utensili. La revisione del progetto confronta le esigenze di durezza, l’accesso alla lavorazione, i requisiti di finitura e l’ambiente di applicazione prima di confermare un materiale e un percorso di processo idonei.
Componenti di Stampi per Tranciatura Fine: Processi di Precisione Supportati


Elettroerosione a Filo
L’elettroerosione a filo produce profili precisi, scanalature strette e contorni interni dove l’accesso di taglio convenzionale è limitato. Il percorso del filo, i fori di partenza e la strategia di finitura vengono pianificati rispetto alla geometria critica e ai requisiti di accoppiamento.

Elettroerosione a tuffo
L’elettroerosione a tuffo forma cavità dettagliate, caratteristiche interne affilate e geometrie di utensili difficili da raggiungere utilizzando elettrodi pianificati appositamente. L’usura dell’elettrodo, le aspettative di finitura e i successivi requisiti di lucidatura o montaggio dovrebbero essere definiti durante la revisione.


Montaggio Controllato
Il montaggio dei componenti valuta come i componenti di stampi per tranciatura fine si localizzano, scorrono e si accoppiano all’interno dell’assieme utensile. La tolleranza, la condizione di contatto e le esigenze di regolazione vengono gestite rispetto al disegno approvato e alle informazioni di revisione.

Pianificazione dell'Ispezione
L’ispezione è pianificata attorno a dimensioni critiche, datum, requisiti di superficie e esigenze di reporting specifiche dell’ordine. I risultati e la documentazione devono essere allineati con il metodo di ispezione concordato, il livello di revisione e le aspettative di tracciabilità.
Componentistica per Stampi di Tranciatura Fine: Accessori e Identificazione

Caratteristiche di Posizionamento
Fori per spine, chiavette, spallamenti e perni di centraggio aiutano a stabilire una posizione ripetibile tra gli elementi dello stampo. Definire datum, requisiti di accoppiamento, parti complementari e sequenza di montaggio in modo che lavorazioni e ispezioni possano essere pianificate attorno all’allineamento funzionale.

Elementi di Fissaggio
Viti a brugola, piastre di ritenzione e filettature assicurano inserti, punzoni ed elementi di usura nell’assemblaggio dello stampo. Fornire standard di filettatura, vincoli di gioco testata, considerazioni sulla coppia e necessità di accesso per la manutenzione con il disegno per la revisione.

Molle per Stampi
Le molle possono supportare l’espulsione, il ritorno, il precarico o il movimento controllato nella attrezzatura di tranciatura fine. Specificare l’ingombro di installazione, la corsa di lavoro, il requisito di carico e la geometria di accoppiamento in modo che la selezione dell’accessorio possa essere verificata per l’applicazione.

Identificazione del Componente
Marcatura laser, identificatori incisi, codici di revisione o etichette controllate possono aiutare a distinguere i componenti abbinati e supportare la tracciabilità durante l’assemblaggio e la manutenzione. La posizione della marcatura e i requisiti di leggibilità dovrebbero evitare superfici critiche o datum funzionali.

Trattamenti Protettivi
Olio anticorrosione, imballaggio protettivo e trattamenti superficiali specificati nel disegno possono essere considerati per condizioni di stoccaggio, spedizione o utilizzo. Confermare materiale, trattamento termico, requisito superficiale ed eventuali vincoli di accoppiamento o lubrificazione prima della produzione.
SUUXIANG Precision Manufacturing: Chi Siamo
SUUXIANG è l’unico marchio rivolto al pubblico di Dongguan SuuXiang Precision Mold Co., Ltd., fondata nel 2010 a Chang’an Town, Dongguan, Guangdong, Cina. Fondata da XiaoCheng Huang, l’azienda aiuta i team internazionali di ingegneria, approvvigionamento e qualità a trasformare disegni e specifiche in parti CNC personalizzate ispezionate, componenti di stampi di precisione, attrezzature per connettori e componenti per stampi di tranciatura fine.
Il nostro lavoro integra fresatura e tornitura CNC, lavorazioni multi-asse, elettroerosione a filo, elettroerosione a tuffo, rettifica di precisione, assemblaggio e ispezione in un piano di processo controllato. Prima di preventivo e produzione, esaminiamo dimensioni critiche, datum, requisiti di materiale e trattamento termico, accesso per lavorazioni, necessità di elettroerosione, tolleranza di rettifica e aspettative di ispezione.
Ciò che distingue SUUXIANG è una comunicazione disciplinata riguardo la producibilità, il controllo delle revisioni e le prove di qualità tracciabili. Trattiamo ogni famiglia di componenti come configurabile tramite disegno piuttosto che come un articolo di catalogo presunto, allineando il percorso di processo e la documentazione finale con i requisiti verificati per l’ordine specifico.

Componenti per Stampi di Tranciatura Fine Costruiti su Dettagli Critici
DFM Prima degli Impegni
SUUXIANG esamina il disegno, il modello 3D, il materiale, la quantità e il contesto applicativo prima di definire un percorso fattibile per i componenti di stampi di tranciatura fine. La discussione identifica dimensioni critiche, datum, accesso agli utensili, sequenza di trattamento termico e aspettative di ispezione prima degli impegni di produzione.
- Chiarire le dimensioni funzionali e lo stack di tolleranze
- Rivedere la strategia dei datum e le caratteristiche di accoppiamento
- Identificare l'accesso alla lavorazione e i requisiti EDM
- Allineare le informazioni su materiali e trattamenti termici

Percorsi di processo con uno scopo preciso
Fresatura CNC, tornitura, lavorazione multi-asse, elettroerosione a filo, elettroerosione a tuffo, rettifica di precisione e assemblaggio sono pianificati come operazioni collegate. Ogni percorso viene selezionato in base alla geometria, alla durezza, ai requisiti di superficie e al materiale grezzo necessario per proteggere le caratteristiche critiche nelle fasi successive.
- Pianificare le tolleranze di sgrossatura e finitura
- Utilizzare percorsi filo per profili stretti o chiusi
- Definire la strategia degli elettrodi per la geometria interna
- Riservare materiale per la rettifica per finiture controllate

Ispezione legata alla funzionalità
La pianificazione dell’ispezione inizia con le dimensioni che controllano l’accoppiamento, la posizione, il movimento o la tenuta nello stampo assemblato. SUUXIANG allinea i metodi di misurazione e le esigenze di reportistica con il disegno approvato, in modo che le prove di qualità riguardino le caratteristiche che contano per l’applicazione.
- Dare priorità alle dimensioni critiche per la qualità
- Confermare i riferimenti di misurazione prima dell'ispezione
- Adeguare l'ambito della reportistica all'ordine
- Registrare i risultati rispetto alla revisione corrente

Controllo revisioni visibile
I lavori di attrezzaggio basati sul disegno cambiano rapidamente quando interfacce, tolleranze o materiali vengono perfezionati. SUUXIANG mantiene coordinate le informazioni su revisione, produzione, ispezione e consegna, in modo che il team possa verificare cosa è stato costruito e quale documentazione dovrebbe accompagnare l’ordine.
- Confermare la revisione del disegno rilasciato
- Tracciare le modifiche approvate durante la produzione
- Coordinare la consegna in base ai requisiti del progetto
- Mantenere la documentazione di ispezione specifica per ordine

Componenti per stampi di tranciatura fine: SUUXIANG vs. un preventivo tipico di officina
Confrontare le evidenze ingegneristiche scambiate prima dell’inizio della produzione.
← Swipe left or right to view →
Componenti di stampi a tranciatura fine: flusso di lavoro dal disegno alla consegna
Una sequenza guidata dal disegno tecnico che mantiene visibili DFM, decisioni di processo, requisiti di ispezione e stato delle revisioni dalla richiesta di preventivo al coordinamento della spedizione.
Revisione del pacchetto di richiesta di preventivo
Inviate disegni, modelli, quantità, requisiti dei materiali, date target e aspettative di ispezione. SUUXIANG esamina lo stato della revisione, le dimensioni critiche, i datums e il contesto applicativo prima del preventivo.
Conferma Strategia DFM
Il team valuta l’accessibilità alla lavorazione, lo stack di tolleranze, la geometria degli utensili, la sequenza di trattamento termico, i requisiti EDM, il gioco di rettifica e i criteri di accettazione misurabili prima che gli impegni di produzione vengano confermati.
Pianifica Materiali E Processi
I requisiti approvati vengono tradotti in un percorso controllato che combina preparazione del materiale, fresatura o tornitura CNC, lavorazioni multi-asse, elettroerosione a filo, elettroerosione a tuffo e controlli intermedi secondo necessità.
Lavorazione, Rettifica E Assemblaggio
I componenti delle matrici di tranciatura fine passano attraverso le operazioni pianificate, con il materiale di scarto per la rettifica, le relazioni di accoppiamento, la strategia degli elettrodi e le esigenze di assemblaggio gestite rispetto alla revisione del disegno rilasciata.
Ispeziona, Imballa E Coordina
L’ispezione finale segue il piano concordato e i requisiti dell’ordine. I pezzi sono protetti per la spedizione, con la documentazione, l’identificazione e il coordinamento della consegna allineati all’ambito del progetto confermato.
Come Fornire Componenti per Matrici di Tranciatura Fine
Move from a controlled drawing review to approved production with requirements, inspection expectations, and revisions clearly aligned.
Invia il Tuo Pacchetto di Disegni
Carica il disegno 2D e il modello 3D disponibile, includendo il contesto applicativo, le dimensioni critiche, i datums, i requisiti di superficie, il materiale, il trattamento termico e la quantità target.
Conferma i Requisiti di Produzione
Rivedi la producibilità, l’accessibilità alla lavorazione, le esigenze di elettroerosione o rettifica, le aspettative di ispezione, lo stato della revisione, il target di consegna e qualsiasi dettaglio sui componenti di accoppiamento che influenzi il percorso del processo.
Revisiona Preventivo o Campione
Valuta il piano di processo proposto, l’ambito commerciale e le esigenze di documentazione di qualità; ove opportuno, utilizza campionature per confermare le caratteristiche critiche prima del rilascio della produzione.
Rilascia Produzione Approvata
Approva i requisiti finali e la revisione, quindi SUUXIANG coordina le informazioni di lavorazione, elettroerosione, rettifica, assemblaggio, ispezione e consegna rispetto al piano d’ordine verificato.
Componenti per Matrici di Tranciatura Fine: Prove di Documentazione e Certificazione

La guida completa dell’acquirente per i componenti degli stampi di tranciatura fine
Il feedback autorizzato del cliente verrà pubblicato solo dopo l’approvazione del progetto, con l’ambito delle parti applicabili, l’esito dell’ispezione, il risultato della consegna e le prove di performance misurabili confermate per questo programma di componenti per stampi di tranciatura fine.
Questo slot riservato per case study documenterà un disegno approvato fino all’esito dell’ispezione, incluse le dimensioni critiche pertinenti, lo stato della revisione, la quantità e qualsiasi risultato di consegna o qualità verificato per un progetto di componente di attrezzatura completato.
I commenti del cliente vengono aggiunti solo con autorizzazione e record di progetto verificati. La testimonianza finale può descrivere feedback DFM, coordinamento di lavorazione e EDM, documentazione di ispezione o un esito di azione correttiva approvato.
FAQ sui componenti degli stampi di tranciatura fine
Practical RFQ, quality, and delivery questions for drawing-led tooling-component projects.
Quali informazioni devo inviare per un preventivo di componenti per stampi di tranciatura fine?
Qual è la quantità minima d’ordine per i componenti degli stampi di tranciatura fine?
Potete realizzare componenti prototipo per stampi di tranciatura fine prima della produzione?
Come viene confermato il tempo di consegna per i componenti degli stampi personalizzati?
Quali tolleranze dovrebbero essere evidenziate su un disegno di componenti per stampi di tranciatura fine?
SUUXIANG può fornire rapporti di ispezione con un ordine?
Come vengono organizzati il pagamento e la spedizione per gli ordini internazionali?
Come proteggete disegni e proprietà intellettuale?
La Guida Completa per l’Acquirente di componenti per stampi di tranciatura fine
Utilizzate questo quadro decisionale per specificare i componenti per stampi di tranciatura fine, valutare i controlli ingegneristici e di qualità dei fornitori, confrontare le scelte degli utensili ed evitare costosi errori di DFM, materiali, tolleranze e convalida prima della produzione.
1. Cosa sono i componenti per stampi di tranciatura fine?
Tre azioni controllate definiscono la tranciatura fine: il punzone principale taglia, l’anello a V o il bloccaggio del lamierino comprime il foglio, e il contro-punzone supporta ed espelle il pezzo. I componenti per stampi di tranciatura fine sono gli elementi di utensileria di precisione che creano e gestiscono queste forze attorno alla zona di taglio (https://www.principalmfg.com/what-is-fineblanking-technology).nnUn pezzo di produzione è l’articolo in lamiera stampata consegnato al cliente; il gruppo stampo è l’utensile completo assemblato installato sulla pressa. I componenti usurabili all’interno di quel gruppo stampo possono includere punzoni, inserti di matrice, elementi ad anello a V, parti di guida, espulsori e fermi.nnLa tolleranza, l’allineamento e le interfacce accoppiate determinano se il materiale si taglia nettamente o sviluppa fratture, bave, distorsioni e dimensioni instabili. Il bloccaggio controllato e la contropressione aiutano a preservare la planarità, mentre la posizione ripetibile della guida e le parti usurabili di facile manutenzione proteggono la vita dell’utensile e rendono tracciabili le decisioni di manutenzione.
2. Evoluzione degli utensili per tranciatura fine
Il 1922 è comunemente citato come l’anno in cui Fritz Schiess-Forrer brevettò la tranciatura fine; l’adozione industriale seguì nel 1959, con una produzione su larga scala tedesca riportata dal 1964 (https://www.youtube.com/watch?v=oYlBcosclFU). Le presse a tripla azione combinavano forza di punzonatura controllata, bloccaggio ad anello a V e contropressione per creare bordi più piatti e più completamente tagliati rispetto alla tranciatura convenzionale.nnI progressi degli utensili degli anni ’60-’80 hanno abbinato sistemi di presse più robusti con acciai per stampi ad alte prestazioni, trattamenti termici e rettifica di precisione. Questi cambiamenti hanno reso più controllabili la tolleranza, l’allineamento punzone-matrice e gli elementi usurabili sostituibili, supportando utensili a più lunga durata e riducendo la sbavatura secondaria o la lavorazione dove la geometria del pezzo lo consente.nnDagli anni ’90 in poi, l’elettroerosione a filo, l’elettroerosione a tuffo, il CAD/CAM, i rivestimenti e il monitoraggio in-process hanno ampliato la complessità dei contorni, rendendo al contempo la manutenzione degli utensili più deliberata. Le attuali aspettative di approvvigionamento dovrebbero quindi includere disegni basati su datum, una strategia documentata per le tolleranze e il materiale di rettifica, accesso a inserti ed elettrodi, punti di ispezione pianificati e ricambi a revisione controllata, non una dichiarazione di tolleranza staccata da prove di materiale, pressa e convalida.
3. Tipi di componenti per stampi di tranciatura fine
Sei famiglie di componenti determinano se uno stampo per tranciatura fine taglia nettamente, rimane allineato e può essere sottoposto a manutenzione in modo prevedibile. Trattate le interfacce di taglio come parti soggette a usura; i fermi e i membri del gruppo stampo sono normalmente beni fissi.
| Famiglia | Ruolo | Rottura comune | L’acquirente deve comunicare |
|---|---|---|---|
| Punsioni e inserti di matrice | Contorni di taglio | Scheggiatura, usura del bordo | Materiale, spessore, profilo critico |
| Anello a V e piastre di bloccaggio | Bloccare il materiale | Usura dell’anello, segni | Forza di bloccaggio, limiti di superficie |
| Guide e allineamento | Mantenere la concentricità | Usura boccole, disallineamento | Dati di riferimento, layout lato pressa |
| Supporto e ritenzione | Inserimenti di supporto | Fretting, ritenzione allentata | Geometria sede, metodo di servizio |
| Contropunzone e espulsori | Applicare contropressione, rilasciare pezzo | Grippaggio, incollamento | Planarità, tempistica espulsione |
| Strutture del gruppo stampo | Sopportare carichi utensile | Distorsione piastra, allentamento elementi di fissaggio | Involucro pressa, dettagli di montaggio |
Parti Usurabili Versus Parti Fisse
Gli elementi di taglio, gli anelli a V, le bussole di guida e le facce degli espulsori richiedono una revisione pianificata dell’usura poiché i carichi di contatto e lo scorrimento possono alterare la loro geometria di lavoro.nnLe piastre fisse, le guide, i blocchi di supporto e i fermi dovrebbero preservare le relazioni di datum; crepe, allentamento dei fissaggi e sedi distorte sono i loro rischi principali.
Informazioni RFQ che modificano il design
I disegni 2D dovrebbero identificare i datum funzionali, le tolleranze del profilo, lo spessore del materiale, la direzione della bava e tutti i contorni critici. Fornire il layout della striscia, la direzione della pressa, la velocità della corsa, la lubrificazione e la vita utile prevista, ove disponibile.nnI modelli 3D dovrebbero mostrare le caratteristiche di accoppiamento e le zone di interferenza. SUUXIANG può esaminare il piano di ispezione specificato, il livello di revisione e le aspettative sui pezzi di ricambio prima di proporre un percorso di processo.
4. Materiali per Componenti di Stampi per Tranciatura Fine
Tre variabili – grado del pezzo, spessore lamiera e volume di corsa pianificato – definiscono il punto di partenza per la selezione dei materiali. I componenti degli stampi per tranciatura fine necessitano di un equilibrio tra durezza e tenacità piuttosto che di una lega universalmente più dura.
| Componente | Priorità di Selezione Primaria | Direzione Tipica del Materiale |
|---|---|---|
| Punzone | Tenacità e ritenzione del filo | Acciaio per utensili trattato termicamente; carburo condizionatamente |
| Matrice per inserto | Resistenza all’usura e lucidabilità | Acciaio per utensili o carburo a seconda dell’usura del materiale |
| Elementi di guida | Stabilità di usura e adattamento | Acciaio temprato e rettificato |
| Piastra di supporto | Distribuzione del carico | Acciaio resistente |
| Piastra strutturale | Rigidità e stabilità | Acciaio strutturale stabile |
Membri di Taglio Corrispondenti
Punzoni e inserti matrice utilizzano tipicamente acciaio per utensili trattato termicamente quando tenacità e rettificabilità devono coesistere.nnIl carburo diventa un candidato per materiali abrasivi o per esigenze di usura molto elevate, a condizione che il supporto e i carichi d’impatto siano controllati.
Specificare Componenti di Supporto
Perni guida e boccole necessitano di resistenza all’usura, qualità della finitura e un accoppiamento stabile dopo il trattamento termico.nnLe piastre di supporto distribuiscono il carico di taglio; le piastre strutturali privilegiano rigidità e stabilità dimensionale rispetto alla durezza del filo tagliente.
Rivedere L’Intero Processo
Nastri di maggiore resistenza o spessore aumentano il carico sul bordo, mentre il volume di produzione e la condizione del lubrificante modificano le aspettative di usura.nnAnche gli obiettivi di tolleranza determinano la strategia di rettifica, la lucidabilità e se un substrato selezionato può accettare il rivestimento richiesto.
5. Componenti per matrici di tranciatura fine personalizzati
I componenti per matrici di tranciatura fine personalizzati dovrebbero essere specificati dal disegno verso l’esterno: geometria funzionale, interfacce di accoppiamento, condizioni di servizio e prove di ispezione. SUUXIANG esamina la producibilità dei percorsi richiesti di CNC, EDM, rettifica, montaggio e ispezione prima che inizi la lavorazione.
Definire le dimensioni funzionali
I disegni 2D dovrebbero identificare le dimensioni critiche (CTQ), le tolleranze geometriche, i riferimenti di datum, i requisiti di superficie e le dimensioni che possono utilizzare tolleranze generali.nnI modelli 3D dovrebbero corrispondere al disegno rilasciato, mentre il livello di revisione, il materiale, il trattamento termico e la quantità rimangono controllati nella richiesta di offerta (RFQ).
- Separare le dimensioni del filo tagliente, di localizzazione e di assemblaggio da quelle delle caratteristiche non critiche.
- Indicare i datum A, B e C prima di assegnare le tolleranze di posizione.
- Segnalare le interfacce dei componenti di accoppiamento e i rapporti di ispezione richiesti.
Ingegnerizzare le superfici di lavoro

I requisiti di gioco, condizione del bordo, finitura e rivestimento devono essere definiti dalla funzione della matrice e dal materiale di lavoro, piuttosto che copiati da uno strumento non correlato.nnLa sequenza di trattamento termico e lo stock di rettifica influenzano la geometria finale; specificare marchi di identificazione, orientamento e superfici protette prima del rilascio.
- Definire la strategia di gioco punzone-matrice.
- Specificare i rivestimenti solo con il substrato e l’intento di servizio.
- Posizionare i marchi lontano dalle superfici di tenuta, taglio e montaggio.
Controllare le interfacce intercambiabili
Gli inserti intercambiabili necessitano di facce di localizzazione controllate, caratteristiche di fissaggio, accesso per l’estrazione e datum di assemblaggio. Una revisione DFM dovrebbe confermare l’accesso allo strumento, i percorsi del filo, la strategia dell’elettrodo, il margine di rettifica e i criteri di accettazione misurabili prima che venga tagliato il materiale.
6. Qualità costruttiva nei componenti per matrici di tranciatura fine
I criteri di accettazione per i componenti delle matrici di tranciatura fine dovrebbero controllare l’utensile assemblato, non solo le dimensioni isolate. Richiedere al fornitore di collegare ogni caratteristica critica a uno schema di datum, un metodo di ispezione e un disegno revisionato.
Controllo Interfaccia di Taglio
Lo spazio tra punzone e matrice, la concentricità e l’allineamento delle guide devono essere specificati rispetto ai datum funzionali. Esaminare insieme la geometria dell’anello a V, la finitura del filo tagliente, il supporto di base e la ritenzione dell’inserto; qualsiasi assiemaggio può alterare la formazione del bava e la condizione del bordo.
- Registrare i requisiti di spazio e concentricità
- Definire le posizioni di ispezione per l’accoppiamento delle guide
- Specificare i limiti di accettazione delle bave
Espulsione E Assiemaggio
La corsa dell’espulsore, la condizione di ritorno e il supporto di contatto richiedono un controllo dell’assiemaggio prima della spedizione. Confermare che i ritentori, le piastre di supporto, gli elementi di guida e gli inserti di taglio siano posizionati senza precarichi o movimenti indesiderati.
- Verificare la corsa di espulsione e il ritorno
- Controllare le superfici di appoggio e i fissaggi
- Documentare i risultati del controllo di assiemaggio
Evidenze Per L’Accettazione
I rapporti dimensionali dovrebbero identificare le caratteristiche misurate, i risultati effettivi, gli strumenti e la revisione del disegno. La tracciabilità del materiale, la verifica della durezza dove specificato e i registri di assiemaggio finale creano un pacchetto di accettazione utilizzabile per l’acquirente.
- Certificato materiale collegato al pezzo
- Risultato durezza collegato al requisito
- Rapporto di ispezione collegato alla revisione
7. Scelta di un Fornitore di Componenti per Matrici di Tranciatura Fine
Due fornitori possono lavorare una prima parte accettabile ma differire nettamente nella disciplina di produzione. Valutare i componenti delle matrici di tranciatura fine rispetto al disegno rilasciato, al percorso di processo, alle prove di ispezione e alla risposta alle revisioni.
| Area Di Valutazione | Chiedere Nell’RFQ | Evidenze Da Revisionare |
|---|---|---|
| DFM e disegni | Come vengono interpretati i CTQ e i datum? | Revisione scritta e ipotesi |
| Lavorazioni meccaniche e rettifica | Quale percorso controlla le caratteristiche temprate? | Piano di processo e ispezione |
| Qualità e modifiche | Come vengono gestite revisioni e difetti? | Registro revisioni e report |
| Consegna e imballaggio | Cosa protegge i bordi finiti durante il trasporto? | Metodo e programma di imballaggio |
Revisione Capacità Ingegneristica
Una revisione del disegno dovrebbe identificare i datum, le caratteristiche CTQ, l’accesso allo stampo, i percorsi del filo, gli elettrodi EDM, lo stock di rettifica e la sequenza di trattamento termico.nnDue domande RFQ sono importanti: quali dimensioni guidano il piano di processo e quali ambiguità del disegno richiedono una disposizione scritta?
Verificare i Controlli di Produzione
Tre controlli collegati: registri dei materiali e dei trattamenti termici, metrologia calibrata e rapporti di ispezione abbinati agli ordini supportano la tracciabilità.nnUn campione approvato dimostra solo che un risultato è stato ottenuto una volta; la ripetibilità richiede impostazione documentata, controlli in-process, imballaggio e controllo delle modifiche.
Pianificare Il Programma
Due fasi di consegna, prototipo e produzione, dovrebbero avere separate ipotesi di tempi di consegna, porte di approvazione e discussioni sulla capacità.nnUn referente responsabile dovrebbe confermare la ricezione della revisione, il formato del rapporto, la protezione della spedizione e i tempi di escalation prima che inizi la lavorazione.
8. Errori comuni nell’approvvigionamento di componenti per stampi di tranciatura fine
Prima del rilascio dell’ordine d’acquisto, i componenti per stampi di tranciatura fine devono essere approvvigionati sulla base di un pacchetto di disegni controllato, non di un preventivo. La maggior parte dei guasti evitabili inizia quando le decisioni critiche di produzione rimangono implicite.
Definire disegni e riferimenti
Un disegno 2D senza riferimenti, viste sezionate, intento di accoppiamento o specifiche superficiali invita a diverse interpretazioni. Il risultato è una rilavorazione o componenti che misurano accettabilmente ma non si assemblano.nnPrima del rilascio, identificare i riferimenti funzionali, le dimensioni critiche, le interfacce di accoppiamento e i criteri di accettazione; fornire il modello 3D attuale e la revisione del disegno.
Allineare le tolleranze alla funzionalità
Una tolleranza unilaterale o estremamente stretta applicata senza un motivo funzionale può comportare uno sforzo eccessivo di elettroerosione, rettifica e ispezione. Al contrario, limiti ampi sulle caratteristiche di posizionamento creano variazioni di accoppiamento e output incoerenti.nnPrima del rilascio, assegnare le tolleranze in base alla funzionalità, allo stack di tolleranze, all’accesso al processo e al metodo di ispezione, non copiando un valore predefinito dalla legenda.
Specificare materiale e manutenibilità
Un grado di acciaio per utensili da solo non definisce la durezza, la sequenza del trattamento termico, la finitura o il comportamento all’usura. Trattare gli acciai come intercambiabili può causare usura prematura, distorsione o sostituzione difficile.nnPrima del rilascio, definire la condizione del materiale, il trattamento termico, i requisiti superficiali, le parti soggette a usura sostituibili e l’accesso per la regolazione o la manutenzione.
Controllare costi, ispezione e modifiche
Una decisione basata sul prezzo più basso può omettere prove di ispezione, disciplina delle revisioni e revisione anticipata DFM; il risparmio apparente diventa un rischio per la pianificazione. Modifiche informali ai disegni lasciano inoltre i fornitori a produrre configurazioni diverse.nnPrima del rilascio, concordare per iscritto il piano di ispezione, il formato del report, l’identificativo della revisione, il percorso di approvazione delle modifiche e le azioni DFM.
9. Dall’RFQ alla validazione dello strumento
Un lancio controllato converte un pacchetto di disegni in un piano di validazione prima che venga tagliato l’acciaio. Per i componenti degli stampi di tranciatura fine, ogni passaggio di consegne dovrebbe assegnare la responsabilità tecnica, le prove di accettazione e l’autorità di revisione.
Costruire il pacchetto RFQ
Prima del preventivo, l’acquirente fornisce disegni 2D, modelli 3D, volume annuale, funzione della striscia o del pezzo, materiale, trattamento termico, dimensioni CTQ e data obiettivo.nnDurante la revisione, il fornitore del componente identifica l’accesso alla lavorazione, i conflitti di riferimento, le esigenze di elettroerosione o rettifica e i rischi di ispezione; il costruttore dello stampo conferma le interfacce e il team di produzione fornisce i vincoli di pressa e di prova.
- Indicare il contesto dei pezzi accoppiati e dell’assemblaggio
- Segnare dimensioni e superfici critiche
- Indicare i report richiesti e il livello di revisione
Congelare le ipotesi prima del rilascio
Prima del rilascio, il preventivo deve indicare il materiale incluso, la sequenza del trattamento termico, la finitura, l’ambito dell’ispezione, la quantità, la base di consegna e il lavoro escluso.nnDopo la chiusura DFM, l’acquirente approva i disegni controllati; SUUXIANG produce e ispeziona secondo quel piano concordato, mentre il costruttore dello stampo verifica l’accoppiamento all’interno dello strumento completo.
Validare, correggere e mantenere
Alla prima produzione o prova, il team di produzione registra le condizioni di funzionamento e i risultati funzionali, mentre l’acquirente confronta i pezzi con i criteri di accettazione concordati.nnDopo una deviazione, la parte responsabile documenta la causa principale, la correzione, l’impatto sul disegno e la rivalutazione. Prima del rilascio della produzione, definire i pezzi di ricambio per usura, gli intervalli di manutenzione, lo stoccaggio e l’approvazione della sostituzione controllata dalla revisione.
10. Prezzi dei componenti per stampi a tranciatura fine
Tre tipi di preventivi richiedono logiche diverse: uno stampo completo viene prezzato come un assieme ingegnerizzato, un inserto di ricambio rispetto ai suoi riferimenti di accoppiamento e un componente prototipo in base al rischio di apprendimento e alla preparazione per produzioni limitate.nnNove fattori di costo devono essere esaminati prima di confrontare le offerte. SUUXIANG dovrebbe prezzare basandosi sul disegno approvato, sulla specifica del materiale e del trattamento termico, sulle dimensioni critiche per la qualità (CTQ), sul livello di revisione, sulla quantità e sulle prove di ispezione richieste, non su un listino prezzi generico.nnUna richiesta di offerta (RFQ) dovrebbe indicare se l’assemblaggio, la consegna urgente o il rivestimento sono inclusi. Un prezzo unitario inferiore può escludere la lavorazione degli elettrodi, il materiale di rettifica, il rapporto di ispezione o l’adattamento controllato per revisione di cui l’applicazione necessita effettivamente.
| Fattore di costo | Impatto di costo tipico | Azione dell’acquirente |
|---|---|---|
| Complessità | Maggiore | Fornire modello 3D e schema dei riferimenti |
| Grado del materiale | Variabile | Indicare grado e condizione |
| Trattamento termico | Maggiore | Indicare durezza e sequenza |
| Rivestimento | Maggiore | Specificare tipo e area funzionale |
| Tolleranza | Maggiore | Indicare le dimensioni CTQ |
| Quantità | Inferiore per pezzo ad alti volumi | Indicare programma di rilascio |
| Documenti di ispezione | Maggiore | Definire esigenze di report e campionamento |
| Requisiti di assemblaggio | Maggiore | Fornire dati dei componenti di accoppiamento |
| Tempo di consegna | Più alto se compresso | Indica la data di consegna desiderata |
Invia i disegni dei componenti dello stampo per tranciatura fine per la revisione
Includere materiale, trattamento termico, quantità, dimensioni critiche, requisiti di ispezione e data di consegna desiderata per una revisione e un preventivo di produzione specifici del progetto.