
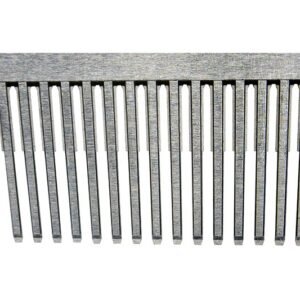
Formeinsätze für Steckverbindergehäuse, gefertigt nach Ihrer Zeichnung
Eine DFM-gesteuerte Überprüfung von Formeinsätzen für Steckverbindergehäuse koordiniert kritische Maße, CNC, Erodieren, Schleifen und Inspektion vor der Produktion.
Ausgewählte Konfigurationen von Formeinsätzen für Steckverbindergehäuse








Related Configurable Components and RFQ Support










Warum SUUXIANG für Formeinsätze von Steckverbindergehäusen wählen?
Ein disziplinierter Arbeitsablauf, der Zeichnungsprüfung, Prozessplanung, gesteuerte Fertigung und Prüfnachweise verbindet.
Zuerst Zeichnungsprüfung
Überprüfen Sie Zeichnungen, Modelle, Materialien und funktionale Anforderungen vor der Angebotserstellung, um Fragen zur Herstellbarkeit zu identifizieren und die Produktionsgrundlage zu klären.
Fokus auf kritische Maße
Stimmen Sie kritische Maße, Bezugspunkte, Oberflächenanforderungen und Toleranzprioritäten mit einem geeigneten Bearbeitungs-, Erodier-, Schleif- und Inspektionsverfahren ab.
Prozessroutenplanung
Planen Sie Bearbeitungzugänge, Elektrodenstrategien, Drahtwege, Wärmebehandlungsabfolgen und Schleifzugaben rund um die Geometrie und Qualitätsanforderungen des Einsatzes.
Prüfplanung
Definieren Sie Prüfmethoden und Erwartungen an die Berichterstattung gemäß den Auftragsanforderungen, um den Teams zu helfen, relevante Nachweise vor Produktionsbeginn zu erstellen.
Revisionen transparent machen
Bewahren Sie sichtbare Revisions- und Lieferinformationen auf, damit Ingenieur-, Beschaffungs- und Qualitätsteams Änderungen im Fertigungsablauf koordinieren können.
Formeinsätze und Werkzeugkomponenten für Steckverbinder
Konfigurierbare Komponentenfamilien und Prozessrouten, organisiert nach Werkzeugzugang, kritischen Maßen, Materialzustand und Prüfanforderungen.

CNC-Bearbeitungsservices
Präzisions-CNC-Bearbeitungsservices für zeichnungsbasierte Teile, die koordinierte Fräsarbeiten, Dreharbeiten, Erodieren, Schleifen, Montage und Inspektion erfordern. Die Prozessplanung beginnt mit kritischen Maßen, Bezugspunkten, Materialzustand, Oberflächenanforderungen, Stückzahl und Liefererwartungen.
Upload a Drawing
CNC-Fräsen
Kundenspezifische CNC-Fräsdienstleistungen für prismatische Formteile, Einsätze, Platten und komplexe Profile. Die Zeichnungsprüfung berücksichtigt den Zugang zu Merkmalen, die Reichweite von Werkzeugen, Eckradien, Werkstückspannungen, Bezugspunkt-Setups, Bearbeitungszugaben und Maße, die nach nachfolgenden Prozessen geprüft werden müssen.
Upload a Drawing
CNC-Drehen
Präzisions-CNC-Drehdienstleistungen für rotationssymmetrische Komponenten wie Stifte, Hülsen, Buchsen, Wellen und Zentrierdetails. Die Anforderungen sollten Durchmesser, Rundlauf, Oberflächenbeschaffenheit, Material, Wärmebehandlungssequenz und Schnittstellen mit passenden Werkzeugkomponenten definieren.
Upload a Drawing
5-Achs-Bearbeitung
Die 5-Achsen-CNC-Bearbeitung unterstützt Mehrflächenmerkmale, schräge Geometrien, konturierte Formen und reduzierte Rüstwechsel, wo Zeichnung und Teilegeometrie dies rechtfertigen. Werkzeugzugang, Spannstrategie, Bezugskontrolle und nachfolgende Erodier- oder Schleifanforderungen werden vor der Produktion geprüft.
Upload a Drawing
Schweizer- und Mikrobearbeitung
Schweizer- und Mikrobearbeitung eignen sich für kleine, detaillierte zylindrische Teile, bei denen Durchmesserregelung, schlanke Geometrien, Querbohrungen und Handhabung eine disziplinierte Prozessplanung erfordern. Reichen Sie die Zeichnung, das Material, kritische Abmessungen, Stückzahl und jeglichen Paarungs- oder Funktionskontext zur Prüfung ein.
Upload a Drawing
Draht- und Senkerodieren
Draht- und Senkerodierleistungen sind für gehärtete Materialien, schmale Schlitze, Innenecken, feine Details und Formen mit eingeschränktem Werkzeugzugang gedacht. Elektrodenstrategie, Drahtbahn, Spülung, Überlegungen zur Rekristallisationsschicht, Erodierzugabe und Oberflächenanforderungen sollten während der Zeichnungsprüfung festgelegt werden.
Upload a Drawing
Präzisionsschleifen
Präzisionsflächen- und Profilschleifen wird eingesetzt, wenn Ebenheit, Parallelität, Profilgenauigkeit, Oberflächenbeschaffenheit oder Endmaß der Bearbeitung oder Wärmebehandlung folgen müssen. Schleifzugabe, Bezugsreihenfolge, Materialzustand und Prüfverfahren müssen vor der Festlegung des Prozessablaufs vereinbart werden.
Upload a Drawing
Formkern- und Formhohlraum-Einsätze
Präzisions-Formkern- und Formhohlraum-Einsätze werden nach Zeichnungen für Spritzguss- und verwandte Werkzeuganwendungen gefertigt. Die Prüfung konzentriert sich auf Trennflächen, Kühl- oder Entlüftungsschnittstellen, Schließflächen, Hohlraumdetails, Material und Wärmebehandlung, Erodierbedarf, Passungsteile und kritische Abmessungen.
Upload a Drawing
Auswerfer- und Auswerferkomponenten
Auswerferstifte, -hülsen und Auswerferkomponenten werden um das Auswerferlayout und die Funktionsschnittstellen der Form herum konfiguriert. Zeichnungen sollten Durchmesser, Passungen, Kopfgeometrien, Oberflächenanforderungen, Materialzustand, hubbezogene Aspekte und kritische Passungsmaße angeben.
Upload a Drawing
Kernstifte, Führungs- und Positionierkomponenten
Kernstifte, Führungsstifte und Positionierkomponenten werden für wiederholgenaue Positionierung und kontrollierte Schnittstellen innerhalb von Formbaugruppen hergestellt. Die Anforderungen sollten Bezugsbeziehungen, Passungen, Rundlauf, Härte- oder Behandlungsreihenfolge, Verschleißüberlegungen und Prüfprioritäten klären.
Upload a Drawing
Schieber, Lifter, Angüsse u0026 Formzubehör
Formschieber, Lifter, Angüsse und Zubehör sind zeichnungsgesteuerte Komponenten, die Aufmerksamkeit auf Bewegungsschnittstellen, Schließflächen, Lagerflächen, Angussgeometrie, Materialzustand und Montagepassung erfordern. Die Fertigungsplanung kann CNC-Bearbeitung, Erodieren, Schleifen, Anpassen und Inspektion umfassen.
Upload a Drawing
Steckverbinder-Formenkomponenten
Präzisionskomponenten für Steckverbinder-Formen unterstützen Details für Steckverbinder-Werkzeuge, bei denen feine Merkmale, Pin-Positionen, Hohlraumgeometrie, Passungsschnittstellen und wiederholgenaue Ausrichtung zentral sind. Geben Sie Produktkontext, Material, kritische Abmessungen, Oberflächenanforderungen und Qualitätsdokumentationsbedarf mit der RFQ an.
Upload a Drawing
Stanzwerkzeugkomponenten
Präzisionskomponenten für Stanzwerkzeuge werden um die Schneid-, Umform-, Führungs- und Positionierungsfunktionen der Zeichnung herum geplant. Material, Wärmebehandlung, Kantenbeschaffenheit, Spiel, Schleifzugabe, Draht-Erodierstrategie und Beziehungen zu Passungsteilen sollten vor der Auftragserteilung überprüft werden.
Upload a Drawing
Spritzgießformkomponenten für MIM, CIM u0026 Umspritzen
Spritzgieß-, MIM-, CIM- und Umspritzwerkzeugkomponenten werden unterstützt, wenn die Anforderungen innerhalb des verifizierten Produktionsumfangs liegen. Eine Prüfung sollte materialflussbezogene Geometrie, Einsätze, Schließflächen, Trennbedingungen, Material- und Behandlungsanforderungen, kritische Abmessungen und Inspektionserwartungen abdecken.
Upload a Drawing
Bearbeitungsmaterialien
CNC-Bearbeitungsmaterialien werden anhand der Zeichnung, Anwendung, Bearbeitungsroute, Wärmebehandlungssequenz, Korrosions- oder Verschleißanforderungen und Inspektionsanforderungen ausgewählt. Bestätigen Sie die angegebene Güteklasse, den Materialzustand, die Substitutionsregeln und jegliche erforderliche Rückverfolgbarkeit vor der Produktion.
Upload a Drawing
Oberflächengüten u0026 Wärmebehandlung
Oberflächenveredelung und Wärmebehandlung werden als Teil des Maßplans betrachtet, nicht als isolierte Veredelungsschritte. Geben Sie Oberflächenbeschaffenheit, Härte- oder Behandlungsanforderungen, Maskierungs- oder Schnittstellenbeschränkungen, Schleifzugabe und finale Inspektionsprioritäten in der RFQ an.
Upload a Drawing
Qualität, Messtechnik u0026 Dokumentation
Präzisionsprüfung, Messtechnik und Qualitätsdokumentation werden aus den kritischen Abmessungen, dem Bezugsschema, den Toleranzen und den Berichtsanforderungen der Zeichnung geplant. Stimmen Sie Prüfmethoden, Stichproben- oder Berichtserwartungen, Revisionsstatus, Materialaufzeichnungen und auftragsspezifische Dokumentation vor der Produktion ab.
Upload a Drawing
Prototyping u0026 Kleinserienfertigung
Rapid Prototyping und Kleinserienfertigung unterstützen zeichnungsbasierte Evaluierung, Werkzeugentwicklung und kontrollierte Produktionsmengen. Teilen Sie die 2D-Zeichnung, das 3D-Modell (falls verfügbar), das Material, die Stückzahl, das Lieferziel, kritische Merkmale und den Inspektionsbedarf für eine praktische Prozessprüfung mit.
Upload a DrawingMaterialien für Spritzgussformen-Einsätze für Steckverbindergehäuse

H13 Werkzeugstahl
Ein warmfester Werkzeugstahl, der häufig für Einsätze in Betracht gezogen wird, die wiederholten thermischen Zyklen oder anspruchsvollen Spritzgussbedingungen ausgesetzt sind. Bestätigen Sie die spezifizierte Härte, Wärmebehandlung, Oberflächengüte und EDM-Strategie für die tatsächliche Anwendung des Steckverbindergehäuses.

S136 Edelstahl
Eine korrosionsbeständige Formstahloption für Einsätze, bei denen Polierqualität, Feuchtigkeitsexposition oder harzbedingte Korrosion die Wartungsplanung beeinflussen können. Der Zustand des Materials, das Härteziel und die Anforderungen an die Oberflächenbehandlung sollten im RFQ (Angebotsanforderung) definiert werden.

P20 Vorgehärteter Stahl
Eine vorgehärtete Werkzeugstahloption, die üblicherweise für Formenrahmen, größere Einsatzmerkmale und Entwicklungswerkzeuge bewertet wird. Seine Eignung hängt von der Kavitätengeometrie, den erwarteten Produktionsbedingungen, den Verschleißbereichen und der erforderlichen Bearbeitungs- und Endbearbeitungsroute ab.

D2 Werkzeugstahl
Ein hochverschleißfester Werkzeugstahlkandidat für lokalisierte Merkmale, die Abriebfestigkeit erfordern. Überprüfen Sie die Bearbeitbarkeit, den Wärmebehandlungsablauf, den Schleifaufmaß und den Draht-EDM-Zugang, bevor Sie ihn für feine Steckverbinderwerkzeugdetails oder enge Bezugsebenen verwenden.

Kupferlegierungseinsätze
Eine Option für hochleitfähiges Material für lokalisierte Kühl- oder Thermomanagementmerkmale in Spritzgussformen für Steckverbindergehäuse. Die endgültige Legierung und das Einsatzdesign sollten hinsichtlich Festigkeit, Verschleißbeanspruchung, Gegenflächen und dem beabsichtigten Bearbeitungsprozess überprüft werden.
Spritzgussformen-Einsätze für Steckverbindergehäuse: Unterstützte Präzisionsverfahren


Drahterodieren
Drahterodieren erzeugt schmale Schlitze, scharfe interne Profile und komplexe Durchgangsmerkmale, bei denen der konventionelle Werkzeugzugang begrenzt ist. Die Drahtwegplanung berücksichtigt Eckbedingungen, Materialzustand, kritische Abmessungen und die Beziehung zwischen den Gegenflächen der Steckverbinder.

Senkerodieren
Senkerodieren bearbeitet tiefe Rippen, feine Kavitäten, nicht durchgehende Details und Geometrien, die eine kontrollierte Elektrodenstrategie erfordern. Elektrodenentwurf, Funkenerosionstoleranz, Oberflächenanforderungen und spätere Polier- oder Montagebedürfnisse werden aus der genehmigten Zeichnung definiert.


Werkzeugmontage
Die Montage überprüft, wie die Spritzgussformen-Einsätze für Steckverbindergehäuse mit angrenzenden Kernen, Kavitäten, Schiebern, Angüssen und Lokalisierungskomponenten interagieren. Die Arbeit konzentriert sich auf funktionale Schnittstellen, Kontaktbedingungen, Montageabstände und die zeichnungsgesteuerte Revisionsausrichtung.

Maßkontrolle
Die Inspektion folgt dem vereinbarten Plan für kritische Abmessungen und Berichterstattung unter Verwendung geeigneter Methoden für die Teilegeometrie und die Bestellungsanforderungen. Die Ergebnisse werden vor der Lieferkoordination anhand von Zeichnungsrevisionen, Bezugsebenen und spezifizierter Dokumentation geprüft.
Ergänzende Komponenten für Spritzgussformen-Einsätze für Steckverbindergehäuse

Führungskomponenten
Führungsstifte, Buchsen und Positionierungselemente helfen bei der wiederholgenauen Ausrichtung der Formhälften. Bei der Auswahl sollten der Plattenstapel, die Passungsspaltmaße, die Schmierstrategie, die Verschleißbeanspruchung und das für die Montage der Verbinderwerkzeuge definierte Bezugssystem berücksichtigt werden.

Positionierungselemente
Präzise Positionierblöcke, Keile und Anschlagelemente unterstützen die kontrollierte Positionierung von Einsätzen während der Montage und Wartung. Definieren Sie das funktionale Bezugssystem, die Toleranzbeziehung, die Montageart und den Zugang für die Inspektion, bevor die Bearbeitung beginnt.

Auswerferteile
Auswerferstifte, Hülsen, Klingen und zugehörige Halteile können basierend auf der Teilegeometrie und den Entformungsbedingungen spezifiziert werden. Die Zeichnungsprüfung sollte Kontaktflächen, erforderliche Spaltmaße, Härteanforderungen und etwaige Anpassungs- oder Schleifzugaben identifizieren.

Angusskomponenten
Angussbuchsen, Anguss-bezogene Teile und austauschbare Einspeiseelemente werden auf den Harzfluss, den Werkzeugzugang, das Verschleißrisiko und den Wartungsbedarf abgestimmt. Stellen Sie die Angussposition, Oberflächenprioritäten und Informationen zu den Gegenstücken für eine praktische Überprüfung bereit.

Schieberkomponenten
Schieber, Verschleißplatten, Führungen und Halteelemente unterstützen Seitenbewegungsfunktionen, wo die Verbindergeometrie diese erfordert. SUUXIANG prüft den Hub, die Positionierungsflächen, den Bearbeitungszugang, die Passanforderungen und die Inspektionspunkte anhand der bereitgestellten Zeichnung.
Über SUUXIANG
SUUXIANG ist die einzige markenrechtlich geschützte Marke der Dongguan SuuXiang Precision Mold Co., Ltd., gegründet 2010 in Chang’an Town, Dongguan, Guangdong, China. Gegründet von XiaoCheng Huang, unterstützt das Unternehmen Ingenieur-, Beschaffungs- und Qualitätsteams bei der Umwandlung von kontrollierten Zeichnungen und Spezifikationen in geprüfte Sonderteile, Präzisionsformkomponenten und Verbinderwerkzeuge.
Für Formeinsätze von Steckverbindern vereinen unsere Planungen CNC-Fräsen und -Drehen, Mehrachsenbearbeitung, Drahterodieren und Senkerodieren, Präzisionsschleifen, Montage und Inspektion. Vor der Angebotserstellung oder Produktionszusage überprüfen wir kritische Abmessungen, die Bezugssystemstrategie, den Werkzeugzugang, den Bearbeitungsspielraum, die Erodieranforderungen und die Inspektionserwartungen.
Was SUUXIANG auszeichnet, ist die disziplinierte Projektsteuerung anhand der Zeichnung. Wir halten Anforderungen an Revision, Prozess, Qualität und Lieferung während der gesamten Arbeit sichtbar, damit Käufer Fertigungsentscheidungen mit den für ihr spezifisches Programm erforderlichen Beweisen bewerten können.

Formeinsätze für Steckverbindergehäuse: Kernkompetenzen
DFM- und Bezugssystemprüfung
Vor der Angebotserstellung für Formeinsätze von Steckverbindergehäusen prüft u003ca href=u0022/u0022u003eSUUXIANGu003c/au003e Zeichnungen und Modelle auf kritische Abmessungen, Bezugssystembeziehungen, Zugang zu Wandmerkmalen, Toleranzstapelrisiken, Materialanforderungen und Wärmebehandlungssequenzen. Die Prüfung legt fest, was vor Prozesszusagen kontrolliert werden muss.
- Kritische Qualitätsabmessungen und funktionale Bezugssysteme identifizieren
- Werkzeugzugang, Bearbeitungsspielräume und Funktionsreichweite prüfen
- Material-, Oberflächen- und Wärmebehandlungsanforderungen klären
- Inspektionsanforderungen mit der Zeichnungsrevision abgleichen

CNC- und Erodierplanung
Bei Werkzeugen für Steckverbinder werden häufig zugängliche gefräste Geometrien mit feinen Rippen, tiefen Schlitzen, scharfen inneren Details oder schmalen Profilen kombiniert. SUUXIANG wählt basierend auf der tatsächlichen Geometrie die passende Route für CNC, Drahterodieren und Senkerodieren aus und berücksichtigt dabei die Elektrodenstrategie, den Drahtweg und die Anforderungen an die Oberflächenbearbeitung.
- Prozesswahl an Geometrie und Zugänglichkeit der Merkmale anpassen
- Elektrodenbedarf vor Bearbeitungsbeginn prüfen
- Drahtwege für schmale oder komplexe Profile planen
- Erodier-Oberflächenbearbeitung mit nachfolgendem Schleifen abstimmen

Schleif- und Montageplanung
Bei Formeinsätzen für Steckverbindergehäuse erfordern Schleifzugaben und Montageflächen eine sorgfältige Kontrolle nach der Bearbeitung und dem Erodieren. SUUXIANG prüft Passflächen, Positionierungsmerkmale, Trennflächenbedingungen und Oberflächenprioritäten, damit die Endbearbeitung die Montagefunktion unterstützt und vermeidbare Nacharbeiten verhindert.
- Schleifzugabe um Präzisionsflächen definieren
- Positionierungs-, Führungs- und Anschlussflächen prüfen
- Oberflächenbearbeitung bei Bedarf mit Wärmebehandlung abstimmen
- Montageentscheidungen an freigegebene Zeichnungen koppeln

Prüfungs- und Revisionskontrolle
Die Prüfungsplanung beginnt mit den Abmessungen, die die Ausrichtung des Steckverbinders, die Funktion des Hohlraums und die Austauschbarkeit der Einsätze beeinflussen. SUUXIANG verknüpft Messmethoden, Erwartungen an die Berichterstattung und Revisionsidentifikation mit der Bestellung, damit die gelieferten Formeinsätze für Steckverbindergehäuse anhand der vereinbarten Spezifikation geprüft werden können.
- Kritische Maße und achsbezogene Prüfungen priorisieren
- Erforderliche Prüfberichte vor der Produktion bestätigen
- Sichtbare Kennzeichnung von Zeichnung und Revision beibehalten
- Endgültige Dokumentation mit dem Prüfplan abstimmen

Formeinsätze für Steckverbindergehäuse: Ein zeichnungsgesteuerter Vergleich
Vergleichen Sie die Projektkontrollen, die Teams bei der Bewertung kundenspezifischer Werkzeugkomponenten vor Produktionszusagen unterstützen.
← Swipe left or right to view →
Produktionsablauf für Steckergehäuseformen-Einsätze
Eine kontrollierte, zeichnungsgeführte Sequenz, die Fertigungsentscheidungen, Prüfnachweise und Lieferanforderungen während des gesamten Projekts sichtbar hält.
Zeichnungen und Anforderungen prüfen
Wir prüfen 2D-Zeichnungen, 3D-Modelle, Material, Menge, kritische Abmessungen, Bezugsflächen, Oberflächenanforderungen, Lieferziele und Inspektionserwartungen vor der Angebotserstellung.
DFM und Prozessroute bestätigen
Die Projektbesprechung identifiziert Bearbeitungszugänge, Toleranzstapelrisiken, Wärmebehandlungsabfolgen, Erodieranforderungen, Schleifzugaben und eine praktikable Prozessroute zur Genehmigung.
Kritische Merkmale bearbeiten
CNC-Fräsen, Drehen, Mehrachsenbearbeitung oder Mikrobearbeitung erzeugen die geplante Geometrie, während revisionskontrollierte Zeichnungen und vereinbarte Spezifikationen die Produktion leiten.
Erodieren und Schleifen durchführen
Drahterodieren, Senkerodieren und Präzisionsschleifen bearbeiten feine Profile, unzugängliche Merkmale und die endgültige Materialabnahme gemäß der bestätigten Elektroden- und Bezugsflächenstrategie.
Prüfen, Verpacken und Koordinieren
Die Teile werden anhand des vereinbarten Plans geprüft, mit auftragsbezogener Dokumentation, schützender Verpackung und Koordinierung der Lieferung, abgestimmt auf die bestätigten Projektanforderungen.
So arbeiten Sie mit SUUXIANG an Formeinsätzen für Steckgehäuse zusammen
Provide complete requirements early so DFM, process planning, inspection, and delivery coordination can be aligned before production commitments.
Ihr Zeichnungspaket einreichen
Senden Sie 2D-Zeichnungen und verfügbare 3D-Modelle mit Material, Wärmebehandlung, Menge, Anwendungsbezug, Lieferziel und erforderlicher Inspektionsdokumentation.
Kritische Anforderungen definieren
Identifizieren Sie kritische Abmessungen, Bezugsflächen, Oberflächenanforderungen, Passflächen und den Revisionsstand, damit Risiken bei Formeinsätzen für Steckgehäuse vor der Angebotserstellung sichtbar werden.
DFM und Angebot prüfen
Besprechen Sie mit SUUXIANG die vorgeschlagenen Bearbeitungs-, Erodier-, Schleif-, Anpassungs- und Inspektionsansätze, einschließlich Zugangsbeschränkungen, Zugaben, Elektrodenstrategie und des kommerziellen Umfangs.
Muster oder Produktion bestätigen
Bestätigen Sie die genehmigte Revision, die Qualitätserwartungen und alle Anforderungen für die Muster- oder Produktionsfreigabe, bevor die Fertigung den vereinbarten Prozessweg durchläuft.
Dokumentierte Lieferung erhalten
Koordinieren Sie die Lieferung gemäß dem bestätigten Zeitplan und erhalten Sie auftragsbezogene Inspektionsdokumentation, Revisionsinformationen und nachvollziehbare Kommunikation für die fertigen Teile.
Formeinsätze für Steckgehäuse: Zertifizierungen und Qualitätsdokumentation
Richtlinie zur Veröffentlichung von Kundenmaterial
Kundenfreigegebener Erfahrungsbericht ausstehend. Dieser Bereich wird ein verifiziertes Ergebnis zur Klarheit der Zeichnungsrevision veröffentlichen, nachdem der Kunde den Wortlaut, die Namensnennung und die unterstützenden Projektbeweise genehmigt hat.
Kundenfreigegebener Erfahrungsbericht ausstehend. Dieser Bereich dokumentiert die vereinbarten Inspektionsnachweise, einschließlich der geltenden kritischen Abmessungen und des Berichtsumfangs, sobald der Kunde die öffentliche Nutzung autorisiert.
Kundenfreigegebener Erfahrungsbericht ausstehend. Dieser Bereich beschreibt das verifizierte Ergebnis der Lieferkoordination, einschließlich der Revisionskommunikation und des Versandzeitpunkts, nach Kundenprüfung und schriftlicher Freigabe zur Veröffentlichung.
Häufig gestellte Fragen zu Einsätzen für Spritzgussformen für Steckverbindergehäuse
Practical answers for drawing-led sourcing, process planning, inspection, and revision control.
Welche Dateien sollte ich für Einsätze von Spritzgussformen für Steckverbindergehäuse senden?
Welche Materialien und Wärmebehandlungen eignen sich für Einsätze von Spritzgussformen für Steckverbindergehäuse?
Wann erfordern Einsätze von Spritzgussformen für Steckverbindergehäuse EDM anstelle von CNC-Bearbeitung?
Wie viel Schleifzugabe sollte bei Formeinsätzen angegeben werden?
Wie werden Einsätze von Spritzgussformen für Steckverbindergehäuse inspiziert?
Wie werden Revisionen für Formeinsätze von Steckverbindern gesteuert?
Wie sollte ich die Vorlaufzeit für Formeinsätze von Steckverbindern planen?
Kann SUUXIANG den Versand unterstützen und vertrauliche Daten für Steckverbinderwerkzeuge schützen?
Einkaufsführer für Formeinsätze von Steckverbindern
Nutzen Sie diesen Entscheidungsrahmen, um Geometrie, Materialien, Toleranzen und Validierungsanforderungen von Einsätzen zu spezifizieren; vergleichen Sie Lieferantenfähigkeiten; und vermeiden Sie Fehler bei Werkzeugen, Passform, Haltbarkeit und Übergabe vor der Produktion.
1. Was sind Formeinsätze von Steckverbindern?
One connector housing mold insert is a replaceable, precision-made tooling element installed within an injection mold. It locally forms critical plastic geometry such as terminal cavities, polarization keys, latch windows, sealing lands, lead-in chamfers, and other interfaces that control fit and function.nnTwo components are often confused with the insert: a molded-in metal contact is an electrical part placed into plastic during insert molding, while the finished connector housing is the molded polymer component delivered to assembly. A mold insert instead remains in the production tool and repeatedly shapes the housing; it is neither an electrical contact nor part of the shipped housing.nnThree service benefits make inserts central to connector tooling: localized wear control, targeted correction after drawing revision, and replacement without remachining a complete mold block. Their datum locations, shutoffs, vent details, and surface condition directly influence cavity consistency, flash risk, terminal retention geometry, and repeatable molding performance.
2. Entwicklung von Formeinsätzen für Steckverbindergehäuse
Zwei Designverschiebungen prägen die Entwicklung: Werkzeugmacher gingen von weitgehend monolithischen gehärteten Formkavitäten zu austauschbaren Einsatzsystemen über, dann zu merkmalspezifischen Einsätzen, die bearbeitet, erodiert, geschliffen und an ein kontrolliertes Bezugssystem angepasst wurden. Diese Änderung erleichterte die Isolierung von lokalem Verschleiß, Beschädigungen oder technischen Überarbeitungen, ohne den gesamten Formblock neu fertigen zu müssen.nnFünf Produktanforderungen beschleunigten diesen Wandel: kleinere Gehäuse, höhere Kontaktzahlen, feinerer Pitch, engere Anforderungen an die Kontaktposition und technische Harze mit anspruchsvollem Fließ-, Schrumpf- oder Verschleißverhalten. Diese Bedingungen treiben das Design von Einsätzen über die nominale Formengeometrie hinaus in Richtung Stahlunterstützung, Entlüftung, Tor Nähe, Dichtungsrobustheit, Elektrodenstrategie, Drahtzugang und messbare Beziehungen zwischen Kontaktkammern und passenden Merkmalen.nnEine Produktionspriorität dominiert nun die frühe Überprüfung: wiederholbare Übertragung von der Zeichnungsrevision zu produktionsfertigen Werkzeugen. Modulare Formeinsätze für Steckverbindergehäuse können parallele Fertigung und gezielte Anpassung unterstützen, aber nur, wenn Bezugspunkte, Schnittstellen, Wärmebehandlungsreihenfolge, Schleifzugabe, Inspektionspunkte und Revisionsverantwortung vor Beginn der Bearbeitung definiert sind.
3. Arten von Formeinsätzen für Steckverbindergehäuse
Formeinsätze für Steckverbindergehäuse sollten nach ihrer Funktion und dem von ihnen gesteuerten Bezugspunkt bewertet werden, nicht nur nach ihrem Stahlumriss. Jede Kategorie birgt ein anderes Risiko für Verschleiß, Gratbildung, Beschädigung oder zukünftige Überarbeitungen.
Kavitäts- und Kern-Einsätze
Kavitätseinsätze bilden Außenwände, Verriegelungen und Dichtflächen; Kern-Einsätze bilden innere Hohlräume und Rippen. Fragen Sie, welche Bezugspunkte die Passformgeometrie bestimmen und wo sich abrasiver Harz- oder Teilefreigabeschaden konzentriert.
Kontakt- und Bewegliche Einsätze
Kontakt- und Stifteinsätze definieren den Kontakt-Pitch, Haltefenster und kleine Kanäle, wo verbogene Stifte, Gratbildung oder Polierschäden die Passform verändern können. Schiebe- oder Hebeeinsätze bilden Hinterschnitte; fragen Sie, wie Bewegung, Dichtungskontakt und Zugang zur Ersetzung gesteuert werden.
Dichtungs-Tor- und Austauschbare Einsätze
Dichtungseinsätze definieren Dichtungsübergänge und sind Gratbildung, Fressen und Kantenabsplitterung ausgesetzt; Tor-Einsätze steuern den Schmelzeintritt und können Erosion oder Beschädigungen am Torrest hinterlassen. Austauschbare Verschleiß- oder Revisions-Einsätze lokalisieren Serviceänderungen; fragen Sie, welche Merkmale ersetzt werden können, ohne das Basiswerkzeug neu fertigen zu müssen.
4. Materialien für Formeinsätze von Steckverbindergehäusen
P20 und gehärtete Werkzeugstähle decken unterschiedliche Risikoprofile bei Formeinsätzen für Steckverbindergehäuse ab. Harzqualität, Glasgehalt, Feuchtigkeitsexposition, Polierziel, Merkmalsgröße, Zyklusvolumen und Kühlverhalten müssen vor der Freigabe geprüft werden.
| Option | Beste Passform | Wichtigster Kompromiss |
|---|---|---|
| Vorgehärteter Stahl | Testläufe, Überarbeitungen, reparierbare Blöcke | Geringere Verschleißreserve |
| Gehärteter Werkzeugstahl | Glasgefülltes Harz, hohe Zyklen | Wärmebehandlung und Schleifen erforderlich |
| Rostfreier Werkzeugstahl | Korrosionsrisiko, polierte Kavitäten | Material und Oberflächenbeschaffenheit müssen zum Harz passen |
| PVD oder Nitrieren | Verschleißanfällige Gleitflächen | Haftung, Dicke, Reparierbarkeit prüfen |
Stahlauswahl nach Beanspruchung
Vorgehärteter Stahl vom Typ P20 eignet sich für Entwicklungswerkzeuge und servicefähige Einsatzblöcke, bei denen Änderungen an der Bearbeitung oder Schweißreparaturen erwartet werden können.nnWerkzeugstahl vom Typ H13 oder D2, gehärtet nach der Rohbearbeitung, eignet sich besser für wiederholte Belastungen, kleine Kanten und verschleißfeste Harze mit Glasfüllung; die Wärmebehandlung muss Schleifzugabe hinterlassen.
Korrosion und Oberflächenbehandlung
Werkzeugstahl der Edelstahlfamilie 420 wird in Betracht gezogen, wenn feuchte Verarbeitung, korrosive Harz-Nebenprodukte oder polierte Formoberflächen Rostbeständigkeit wichtig machen.nnSpiegelpolier-Anforderungen schränken die akzeptable Route für Stahl, Wärmebehandlung, Erodieren und Oberflächenbearbeitung ein; eine Beschichtung kann keine schlechte Substratoberfläche oder beschädigte Geometrie korrigieren.
Oberflächenoptionen
PVD-Beschichtungen können den Gleitverschleiß und die Anhaftung auf ausgewählten Einsätzen reduzieren, während Nitrieren eine Oberfläche härten kann, ohne eine separate Beschichtungsschicht hinzuzufügen.nnRippen, Stifte und Dichtungen im 0,1-mm-Bereich erfordern eine Überprüfung der Beschichtungsdicke, des Kanten Zustands, der Wärmeübertragung und der zukünftigen Reparaturmethode.
5. Kundenspezifische Merkmale für Einsätze von Steckgehäuseformen
Kundenspezifische Merkmale sollten aus der funktionalen Designabsicht spezifiziert werden und nicht als kosmetische Optionen behandelt werden. Für Einsätze von Steckgehäuseformen muss die Zeichnung jedes Merkmal mit dem Formverhalten, dem Prüfdatum, dem Wartungsbedarf oder dem Revisionsrisiko verbinden.
Strategie für Kavitäten und Einsätze
Die Anzahl der Kavitäten beeinflusst die Leistung, die Läuferbalance und den Aufwand, der für die Qualifizierung der Maßhaltigkeit über die Positionen hinweg erforderlich ist.nnAustauschbare Einsätze beschleunigen lokale Änderungen und die Wartung, bringen aber Schnittstellen mit sich, die eine kontrollierte Passung und die Übertragung von Bezugspunkten erfordern.
Entscheidungen zu Formmerkmalen
Anschnittort, Entlüftung und Auswerferfreiraum müssen die Anschlusskavitäten, Dichtflächen und andere kritische Merkmale während des Füllens und Entformens schützen.nnTextur- oder Polieranforderungen gehören auf die Zeichnung mit Flächenbegrenzungen; feinere Kosmetik kann den Nachbearbeitungsaufwand erhöhen und die Reparatur erschweren.
Bezugspunkte und Revisionsnachweise
Die Bezugspunktstrategie sollte die funktionale Steckverbindungsgeometrie vor nicht-kritischen Außenflächen lokalisieren, um zu verhindern, dass Toleranzstapel eine Nichtübereinstimmung maskieren.nnIdentifikationsmarkierungen benötigen einen definierten Ort, eine Tiefe und eine Revisionsbedeutung. Revisionskontrollierte Zeichnungen, Modelle und Prüfpläne halten Ersatzteile nachverfolgbar.
6. Qualitätselemente in Einsätzen von Steckgehäuseformen
Die Funktion des Steckverbinders wird durch ein Einsatzsystem geschützt, nicht durch eine einzelne Abmessung. Überprüfen Sie den Stahlzustand, den Bezugspunktfluss, die Kavitätengeometrie, die Schließflächen, die Kühlung, die Entlüftungen, die Ausrichtung und den Servicezugang im Hinblick auf die CTQ-Merkmale des Teils.
Bezugspunkte und Anschlusskavitäten
Zwei oder mehr kontrollierte Bezugspunkte sollten den Anschlusskavitäten-Pitch, die Haltefenster und die Dichtflächenmerkmale lokalisieren. Eine unterbrochene Bezugspunktkette kann Kontakte verschieben, selbst wenn einzelne Einsatzabmessungen die Prüfung bestehen.nnEine 100%ige Kavitätenannahme sollte die Messmethode, die Stichprobenregel und die Funktionslehre definieren, wenn die Anschlussretention oder die Passung kritisch ist.
- Welcher Bezugspunkt lokalisiert den Anschluss-Pitch?
- Welche Kavitätenabmessungen sind CTQ?
- Ist eine Funktionslehre erforderlich?
Absperrungen, Entlüftungen und Kühlung
Verschleiß von 0,01 mm an Absperrungen kann zu Gratbildung an Kavitätenrändern führen; die zulässige Gratlage und -grenze gehören in den Abnahmeprotokoll. Eingeschränkte Entlüftung kann zu Kurzschlüssen beitragen, während ungleichmäßige Kühlung Verzug verstärken kann.nnFestgelegte Entlüftungspositionen, Zugang zu Kühlkreisläufen und Prüfgrenzen erleichtern die wiederholbare Fehlersuche nach der Inbetriebnahme.
- Zulässige Gratbereiche identifizieren
- Zugang zur Reinigung von Entlüftungen festlegen
- Bezugspunkt für Verzugsprüfung definieren
Stahlzustand und Wartungsfreundlichkeit
Jeder verschleißanfällige Einsatz sollte den Stahlzustand, den Wärmebehandlungszustand, die Oberflächenbeschaffenheitsanforderung und die Schnittstelle für den Austausch angeben. Einheitliche Führungs-, Positionierungs- und Passungsmerkmale schützen die Ausrichtung über Wartungszyklen hinweg.nnSUUXIANG sollte Zeichnungsrevisionen, Schleifzugaben, Erodierstrategien und Prüfnachweise prüfen, bevor eine Prozessroute bestätigt wird.
- Wärmebehandlungssequenz angeben
- Kritische Oberflächenbereiche kennzeichnen
- Revisionskontrollierte Berichte anfordern
7. Auswahl eines Herstellers für Formeinsätze von Steckgehäusen
Eine 2D-Zeichnung, ein 3D-Modell und eine Liste kritischer Abmessungen liefern mehr als eine Fähigkeitsbroschüre. Bewerten Sie Formeinsätze für Steckgehäuse anhand dokumentierter Prozessentscheidungen, Prüfnachweisen und kontrollierter Reaktion auf Revisionen.
| Bewertungsbereich | Anzufordernde Nachweise | Entscheidungssignal |
|---|---|---|
| DFM | Annotierte Zeichnungsprüfung | Frühzeitig erkannte Risiken |
| Prozess | Begründung für Route und Einrichtung | CNC, Erodieren, Schleifen – Passform |
| Inspektion | Methode und Musterbericht | CTQs sind messbar |
| Lieferung | Meilensteinplan und Kapazitätsgrundlage | Lieferzeit ist transparent |
Mit der Zeichnungsprüfung beginnen
Eine reaktionsschnelle DFM-Prüfung sollte vor der Freigabe Bezugspunktkonflikte, Werkzeugzugang, Erodier-Elektroden oder Drahtwege, Schleifmaterial und Prüfpunkte identifizieren.nnZwei Revisionszyklen reichen oft aus, um festzustellen, ob Fragen spezifisch und nachvollziehbar sind und ob sie anhand der aktuellen Zeichnung beantwortet werden.
- Annotierte DFM-Rückmeldungen anfordern
- Kritische Abmessungen und Bezugspunkte bestätigen
- Revisionskennzeichen und Datum festhalten
Die Prozessroute anpassen
CNC-Bearbeitung, Erodieren, Schleifen und Montage sollten als Route angeboten werden, die an Geometrie und Toleranz gebunden ist – nicht als generische Fähigkeitsliste.nnEin Erstmusterplan sollte die Musterstückzahl, die Messmethode, die Abnahmekriterien und den Entsorgungsweg festlegen, bevor Material geschnitten wird.
Produktionsnachweise anfordern
Materialrückverfolgbarkeit sollte das erhaltene Material, die Wärmebehandlungsanforderung (falls zutreffend) und die Dokumentation des Endteils mit dem Bestellauftrag verbinden.nnPrototypen- und Kleinserienunterstützung erfordern sichtbare Kapazitätsannahmen, Meilensteine für die Lieferzeit, Revisionskontrolle und den Umfang der Prüfberichte.
- Materialzertifikate, falls spezifiziert
- Erstmuster-Prüfbericht
- Revisionskontrolliertes Reisepapier oder Protokoll
- Angegebene Meilensteine für die Lieferzeit
8. Häufige Fehler bei Spritzguss-Werkzeugeinsätzen für Steckgehäuse
Steckgehäuse-Werkzeugeinsätze scheitern meist zuerst an den Schnittstellen zwischen Konstruktionsabsicht, Formverhalten und Prüfung. Eine Überprüfung vor der Bearbeitung sollte jede Annahme in eine kontrollierte Frage umwandeln.
Lücken in Zeichnungen und Bezugssystemen
2D-Zeichnungen ohne Schnittansichten, Bezugshinweise oder passende Geometrien laden zu widersprüchlichen Interpretationen ein. Fragen Sie: Welche Merkmale positionieren den Kontakt, die Dichtung und die Anlagefläche, und welches Bezugssystem regelt die Inspektion?
Stahl und Kunststoffeinsatz
Stahl, der nur nach Kaufpreis ausgewählt wird, kann unter dem spezifizierten Kunstharz und den Zusatzstoffen verschleißen, korrodieren oder schlecht polieren. Bestätigen Sie vor der Auswahl des Einsatzmaterials die Kunststoffsorte, Glas- oder Mineralfüllung, den Flammschutzpaket, die Feuchtigkeitseinwirkung und die erforderliche Oberflächenbehandlung.
Toleranzen und Servicezugang
Pauschal angewandte Toleranzen von ±0,01 mm erhöhen die Kosten, ohne die Steckverbindungsfunktion zu schützen, während versteckte Schrauben oder Auswerferzugänge die Wartung verzögern. Identifizieren Sie den funktionalen Toleranzstapel, die Messmethode und jedes Merkmal, das Reinigung, Anpassung oder Austausch erfordert.
Schrumpfung, Revisionen und Berichte
Von einem Kunststoffdatenblatt übernommene Schrumpfungswerte ersetzen nicht die Validierung von Wandstärke, Angussort und Faserorientierung. Frieren Sie ein revisionskontrolliertes Modell vor der Bearbeitung ein und fordern Sie dann Inspektionsergebnisse an, die an Bezugspunkte gebunden sind, plus eine funktionale Prüfung anhand von Passform, Kontakthaltefunktion oder Lehre.
9. Erfolgreiche Einführung von Spritzguss-Werkzeugeinsätzen für Steckgehäuse
Eine erfolgreiche Einführung behandelt den Einsatz als kontrollierte Schnittstelle, nicht als eigenständiges bearbeitetes Teil. Frieren Sie die Fertigungseingaben ein, bevor Material geschnitten wird, und nutzen Sie dann die Ergebnisse der Erprobung zur Steuerung jeder Revision.
RFQ-Paket erfassen
Ein RFQ-Paket sollte freigegebene 2D-Zeichnungen, native oder neutrale 3D-Modelle, Kunststofftyp, Schrumpfungsannahmen, Kavitätenzahl, Stückzahl und Zieldatum enthalten.nnZwei Listen sollten kritische Abmessungen, Bezugspunkte, kosmetische Oberflächen, passende Merkmale, Inspektionsberichte und den Abnahmeplan des Kunden separat auflisten.
Route prüfen und genehmigen
Eine DFM-Überprüfung sollte Werkzeugzugang, Trennflächenrisiko, Drahtwege, Elektrodenstrategie, Wärmebehandlungssequenz, Schleifzugabe und Messzugang bestätigen.nnZwei vergleichbare Angebote sollten Umfang, Materialzustand, Prozessroute, Inspektionsleistungen, Ausschlüsse, Lieferzeitbasis und Revisionsannahmen angeben. Genehmigen Sie die Zeichnungsrevision und die Änderungsbefugnis, bevor die Bearbeitung beginnt.
Erprobungszyklus schließen
Die Erstteilprüfung sollte die gemessenen Ergebnisse mit dem vereinbarten Plan für kritische Abmessungen vor der Werkzeugerprobung vergleichen. Erfassen Sie Kunststoff, Formbedingungen, Defekte und Dimensionsrückmeldungen anhand der kontrollierten Zeichnung.nnEin Revisionsprotokoll sollte jede Änderung einem Verantwortlichen, Grund, betroffenen Abmessungen, Genehmigungsdatum und Implementierungsstatus zuweisen. Geben Sie Pilotlaufnachweise vor der Produktionsübergabe frei, einschließlich abschließender Inspektionsaufzeichnungen und genehmigter Revisionsdateien.
10. Preisgestaltung für Spritzguss-Werkzeugeinsätze für Steckgehäuse
Zwei Preisstufen trennen üblicherweise Prototypeneinsätze von Kleinserien-Wiederholarbeiten: Prototypen konzentrieren Programmierung, Einrichtung und Erstteilprüfung; Wiederholmengen können diese Fixkosten auf mehr Teile verteilen. Geometrie, Stahlzustand, Erodieraufwand und Schleifzugang verändern die Kosten in der Regel stärker als die reine Bauteilgröße.nnFünf genehmigte Eingaben steuern ein nachvollziehbares Angebot: Zeichnungsrevision, kritische Toleranzen, spezifiziertes Material und Wärmebehandlung, Stückzahl und Validierungs- oder Anforderung an die Inspektion. SUUXIANG muss nach der Zeichnungsprüfung die Prozessroute und die Lieferpriorität bestätigen, da dringende Terminplanung, Elektroden, Drahtwege und Berichterstattung den Endpreis beeinflussen können.
| Preisübersicht | Typische Kostentreiber | Bestätigungsnachweis |
|---|---|---|
| Prototypen-Einsatz | Einrichtung, komplexe Funktionen, Erodieren oder Schleifen | Revisionsgesteuerte Zeichnung; Erstmusterplan |
| Einsätze für Kleinserien | Wiederholte Stückzahlen, geteilte Rüstvorgänge, risikobehaftete Merkmale | Freigabe der Stückzahl; Material- und Wärmebehandlungsanforderungen |
| Eilauftrag | Terminpriorität, Koordination mit externen Prozessen | Zieldatum; Umfang der Validierung und Inspektion |
Starten Sie die Zeichnungsprüfung für Ihre SUUXIANG Steckengehäuse-Formeinsätze
Laden Sie Ihre 2D-Zeichnung und Ihr 3D-Modell hoch, inklusive Material, Stückzahl, kritischen Abmessungen, Prüfanforderungen und Zieldatum für eine fokussierte Überprüfung.