
Kern- und Kavitäts-Einsatzsets, gefertigt nach Ihrer Zeichnung
Reichen Sie Ihre Zeichnung für eine DFM-Prüfung, Prozessplanung und geprüfte Kern- und Kavitäts-Einsatzsets ein, die auf kritische Maße und Qualitätsanforderungen abgestimmt sind.
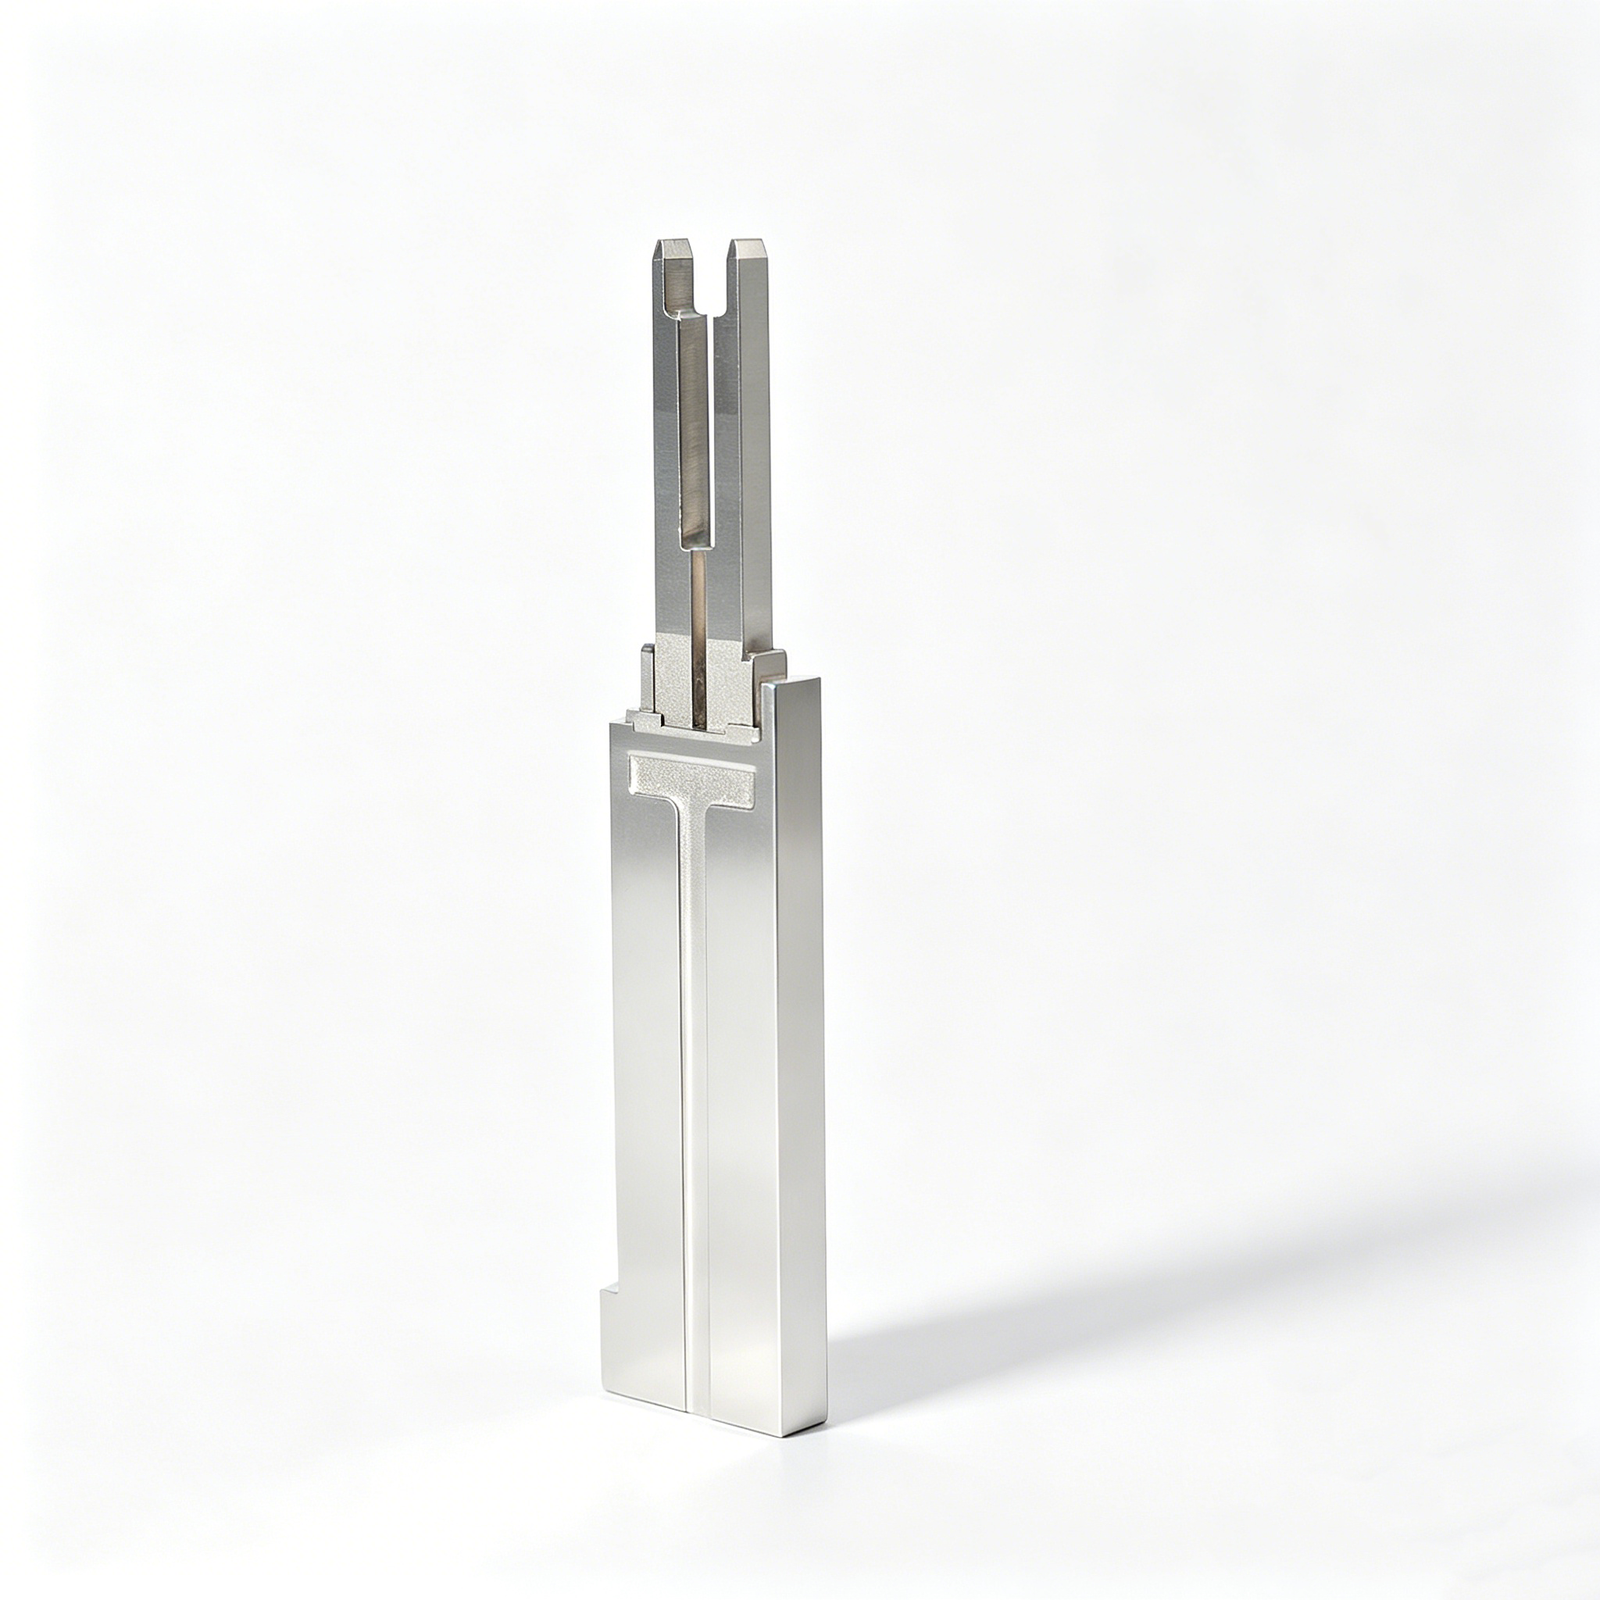
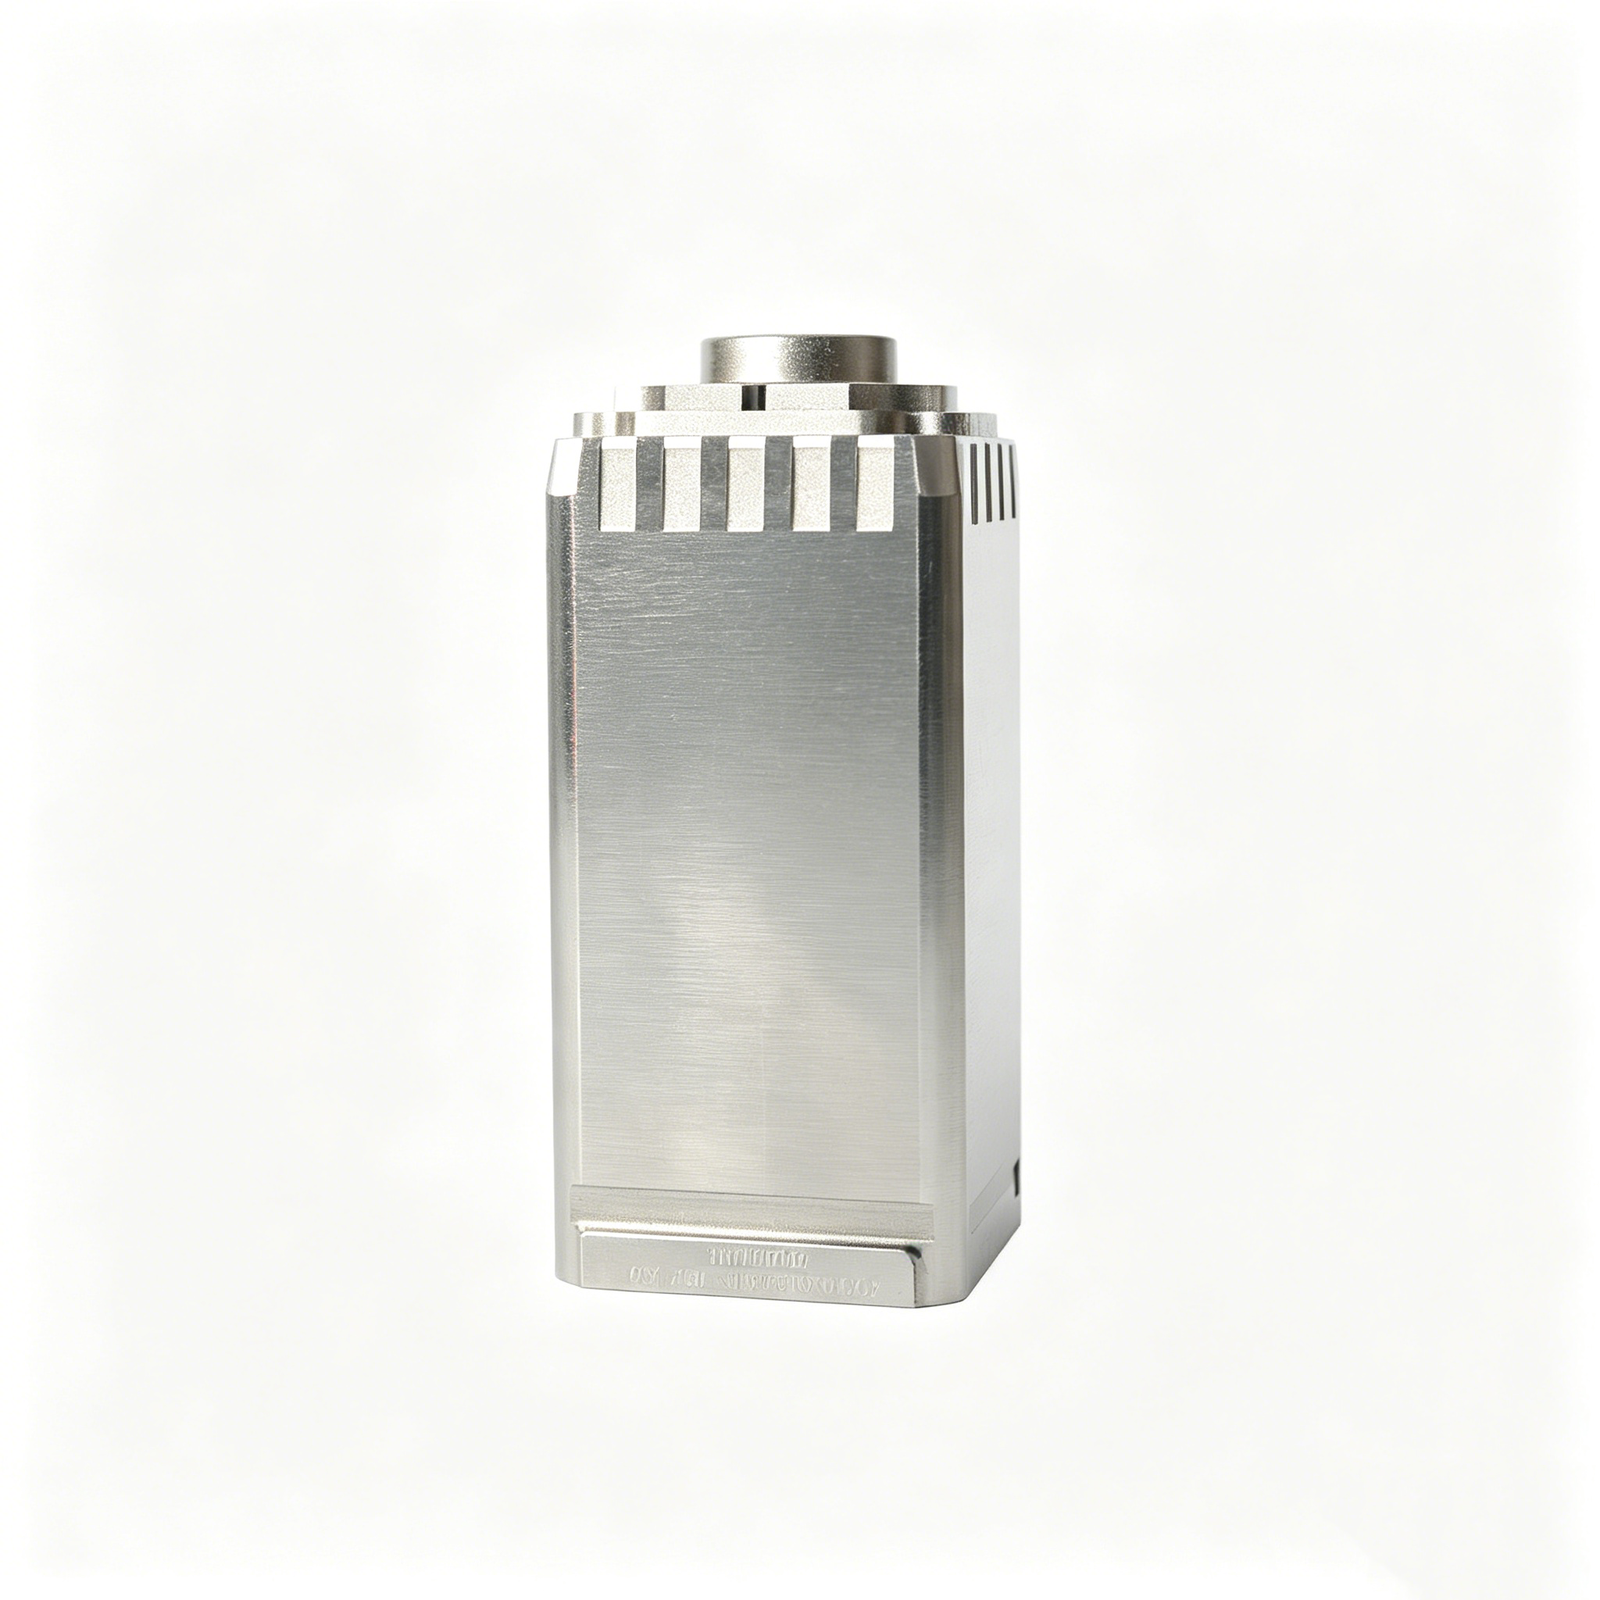
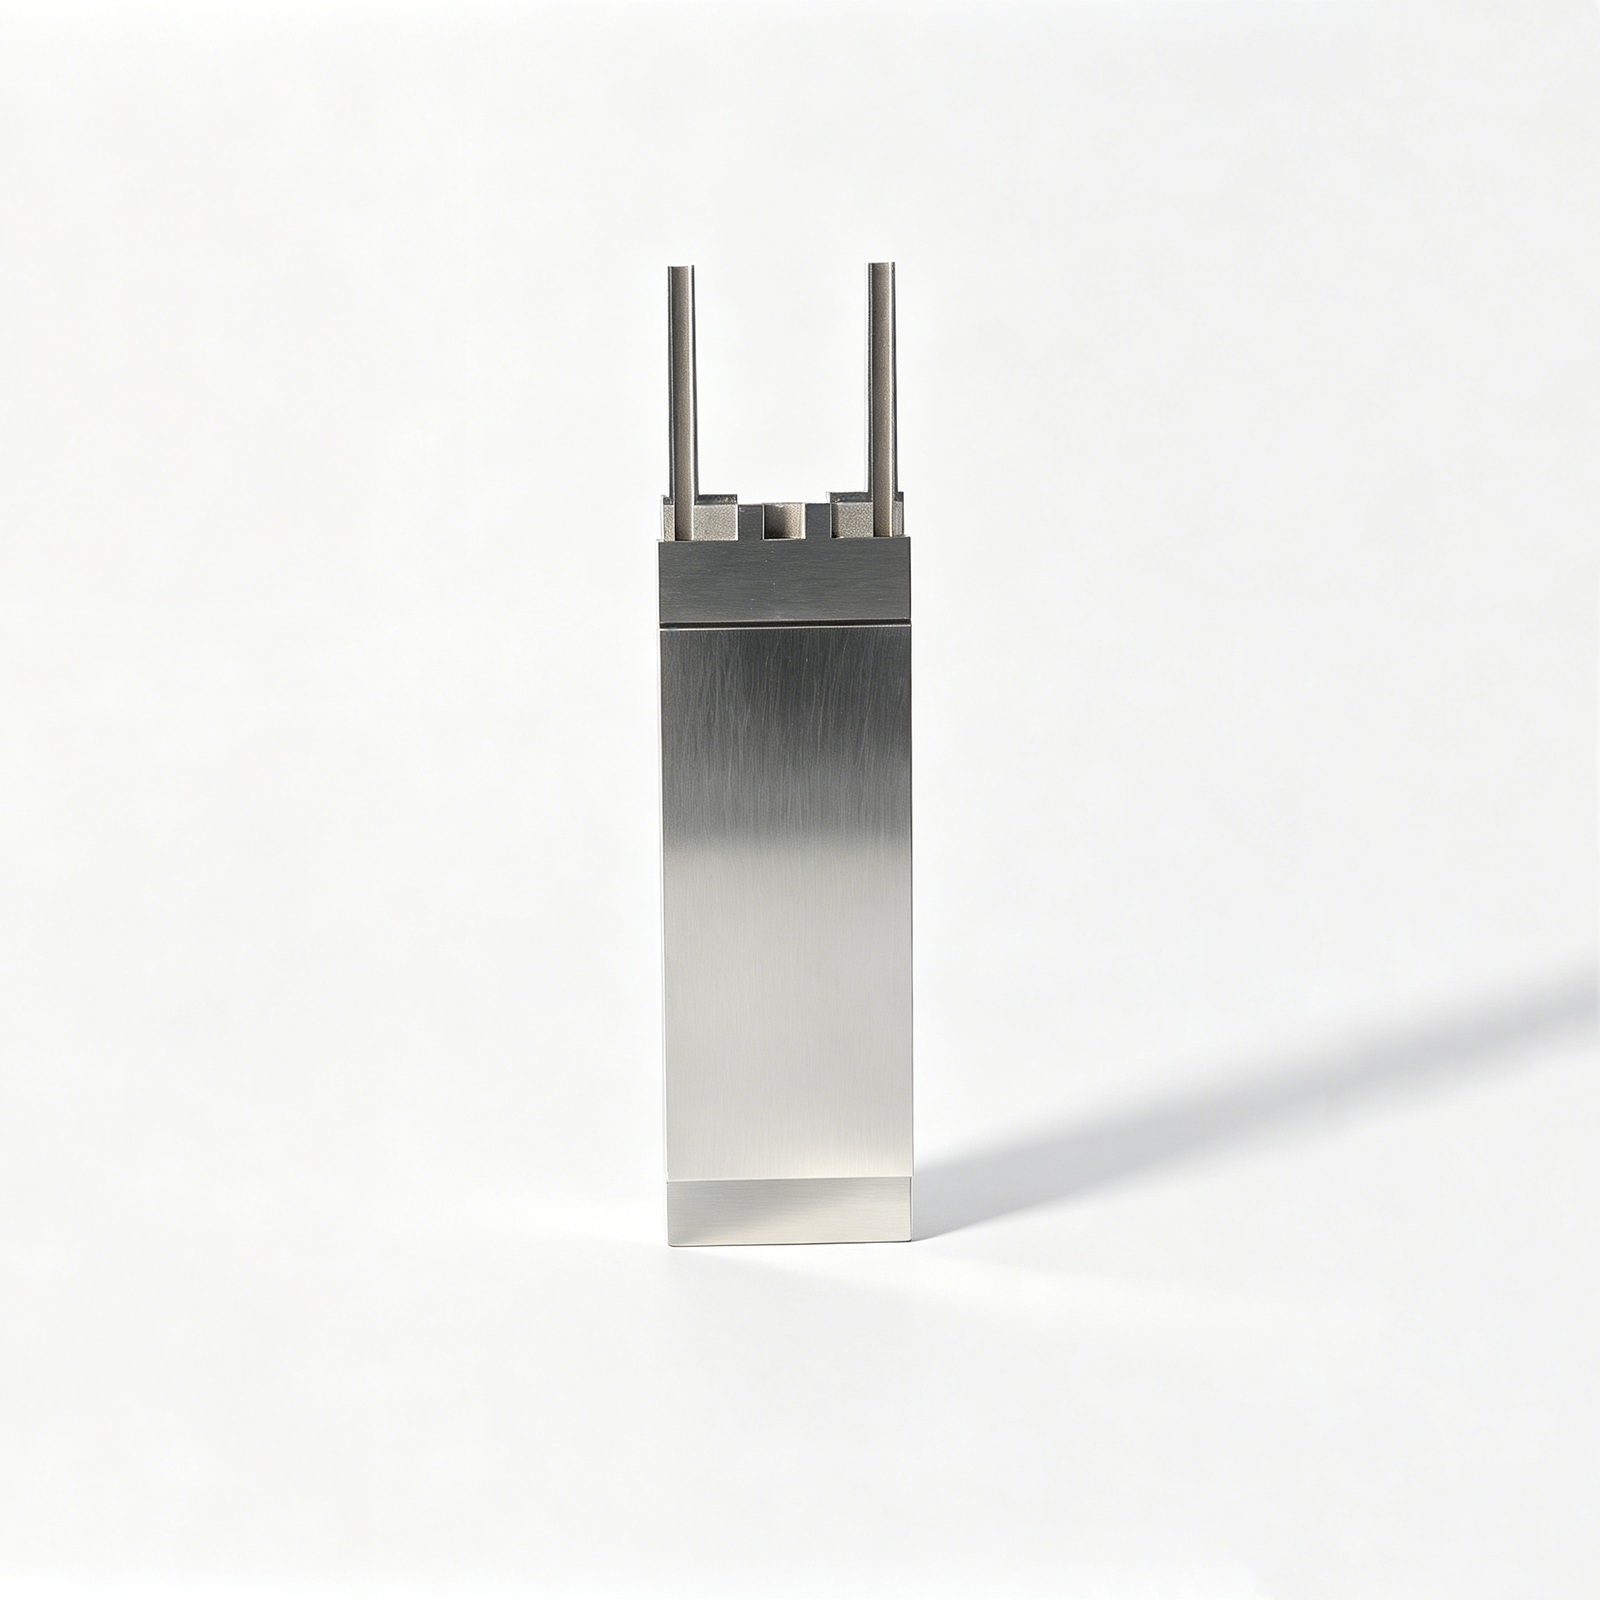
Beispielhafte Kern- und Kavitäts-Einsatzsets









Related Product Families and RFQ






Kern- und Kavitäts-Einsatzsets: Technische Vorteile
Eine zeichnungsbasierte Planung stimmt DFM, Prozessführung, kritische Maße, Prüfanforderungen und Revisionskontrolle ab, bevor Produktionszusagen getroffen werden.
Zeichnungsbasierte DFM-Prüfung
Wir prüfen Geometrie, Bezugsflächen, Bearbeitungszugang und Toleranzprioritäten für Kern- und Kavitäts-Einsatzsets, bevor wir die vorgeschlagene Bearbeitungsroute kalkulieren.
Integrierte Prozessplanung
CNC-Bearbeitung, Erodieren, Schleifen und Montage werden auf Grundlage von Geometrie, Materialzustand, Oberflächenanforderungen und praktischem Fertigungszugang sequenziert.
Kritische Maße zuerst
Projektbesprechungen identifizieren qualitätskritische Merkmale, Bezugsflächenbeziehungen und Prüfmethoden, sodass Messerwartungen vor Produktionsbeginn ersichtlich sind.
Erodier- und Schleifstrategie
Elektrodenbedarf, Drahtbahnen, Wärmebehandlungsablauf und Schleifzugaben werden berücksichtigt, wenn komplexe Geometrien oder Oberflächenanforderungen die Bearbeitungsroute beeinflussen.
Prüfung abgestimmt auf die Bestellung
Die Prüfplanung wird mit der Zeichnung und den vereinbarten Anforderungen abgeglichen, wobei die Enddokumentation dem verifizierten Bestellumfang entspricht.
Nachvollziehbare Revisionskontrolle
Revisionsinformationen und Lieferkoordination bleiben während des gesamten Projekts nachvollziehbar und helfen Teams, Zeichnungsaktualisierungen zu verwalten, ohne den Fertigungskontext zu verlieren.
Familien für Kern-, Kavitäts- und Präzisionswerkzeuge
Zeichnungsbasierte Bearbeitungs-, Werkzeug- und Prüfrouten für konfigurierbare Präzisionskomponenten, von der DFM-Prüfung bis zur dokumentierten Lieferung.

CNC-Bearbeitungsservices
Präzisions-CNC-Bearbeitungsservices für zeichnungsbasierte Teile, die koordinierte Fräs-, Dreh-, Erodier-, Schleif- und Prüfarbeiten erfordern. Die RFQ-Prüfung sollte Material, kritische Maße, Bezugsflächen, Oberflächenanforderungen, Stückzahl und erforderliche Dokumentation identifizieren, bevor eine Prozessroute bestätigt wird.
Upload a Drawing
CNC-Fräsen
Kundenspezifische CNC-Fräsdienstleistungen für prismatische Formkomponenten, Einsätze, Platten, Schieber und kundenspezifisch bearbeitete Merkmale. Werkzeugzugang, Spannstrategie, Eckradien, Materialzustand und Bezugsflächenreihenfolge sollten vor Bearbeitungszusagen anhand der Zeichnung geprüft werden.
Upload a Drawing
CNC-Drehen
Präzisions-CNC-Drehdienstleistungen für rotierende Bauteile wie Bolzen, Hülsen, Buchsen, Führungselemente und kundenspezifische Wellen. Durchmesser, Rundlaufgenauigkeit, Schlag, Gewindeanforderungen, Wärmebehandlungssequenz und Prüfpunkte sollten bei der Zeichnungsprüfung festgelegt werden.
Upload a Drawing
5-Achs-Bearbeitung
Die 5-Achs-CNC-Bearbeitung unterstützt komplexe Oberflächen und mehrseitige Merkmale, bei denen weniger Aufspannungen helfen können, Positionsbeziehungen zu schützen. Die Machbarkeit hängt von der Werkzeugreichweite, Werkstückspannung, Maschinenzugänglichkeit, Materialzustand, Toleranzen und der Inspektionsmethode für kritische Geometrien ab.
Upload a Drawing
Schweizer u0026 Mikrobearbeitung
Schweizer und Mikrobearbeitung unterstützen kleine, schlanke, detailreiche Komponenten, bei denen Durchmesserregelung, Zugänglichkeit von Merkmalen und Handhabung eine gezielte Planung erfordern. Reichen Sie die Zeichnung, das Material, die Menge und die kritischen Toleranzen ein, damit ein geeigneter Prozess und eine geeignete Inspektionsmethode bewertet werden können.
Upload a Drawing
Draht- u0026 Senkerodieren
Draht- und Senkerodierdienstleistungen eignen sich für gehärtete Materialien, schmale Schlitze, scharfe interne Geometrien und Merkmale mit begrenztem konventionellem Werkzeugzugang. Die Elektrodenstrategie, der Drahtweg, Eckanforderungen, Überlegungen zur Rekonstruktionsschicht und Oberflächenerwartungen sollten vor der Produktion vereinbart werden.
Upload a Drawing
Präzisionsschleifen
Präzisions-Oberflächen- und Profilschleifen unterstützt Ebenheit, Parallelität, Profilkontrolle und kontrollierte Oberflächenbearbeitung nach der Bearbeitung oder Wärmebehandlung. Schleifmaß, Bezugsflächen, Verzugsrisiko, Materialzustand und Messanforderungen sollten im Prozessplan festgelegt werden.
Upload a Drawing
Kern- und Formeinsätze
Präzisions-Kern- und Formeinsätze werden nach Kundenvorgaben für Spritzgusswerkzeuge gefertigt. Die Prüfung konzentriert sich auf Dichtungsgeometrie, Kühl- oder Zugänglichkeit, Stahl- und Wärmebehandlungsanforderungen, Erodierbedarf, Passbeziehungen und Prüfkriterien.
Upload a Drawing
Auswerfer- u0026 Auswerferkomponenten
Auswerferstifte, Hülsen und Auswerferkomponenten sind zeichnungsbasierte, konfigurierbare Teile für Werkzeugauswurfsysteme. Passung, Spiel, Hub-bezogene Schnittstellen, Material- und Härteanforderungen, Oberflächenzustand und Informationen zu den Gegenkomponenten helfen bei der Bestimmung des Fertigungswegs.
Upload a Drawing
Kernstifte, Führungs- u0026 Positionierkomponenten
Kernstifte, Führungsstifte und Positionierkomponenten erfordern eine sorgfältige Kontrolle der Funktionsdurchmesser, Ausrichtungsmerkmale und Passungen. SUUXIANG prüft die Bezugsstrategie, Verschleißflächen, Materialzustand, Wärmebehandlung und Inspektionsanforderungen, bevor ein Produktionsplan erstellt wird.
Upload a Drawing
Schieber, Lifter, Angüsse u0026 Werkzeugzubehör
Werkzeugschieber, Lifter, Angüsse und Zubehör werden als konfigurierbare Werkzeugkomponenten auf Basis von Zeichnungen und Schnittstelleninformationen gefertigt. Verfahrgeometrie, Dichtflächen, Verschleißbedingungen, Schmiervorrichtungen, Bearbeitungszugang und Passanforderungen sollten frühzeitig geklärt werden.
Upload a Drawing
Steckverbinder-Werkzeugkomponenten
Präzisions-Steckverbinder-Werkzeugkomponenten unterstützen Werkzeuge für Steckverbinderprodukte, bei denen kleine Geometrien, Kavitätsausrichtung und wiederholbare Schnittstellen wichtig sind. Zeichnungen sollten kritische Passmaße, Material, Oberflächenbeschaffenheit, Erodier- oder Schleifbedarf, Inspektionsprioritäten und Revisionsstatus angeben.
Upload a Drawing
Stanzwerkzeugkomponenten
Präzisions-Stanzwerkzeugkomponenten werden für zeichnungsgesteuerte Werkzeugbaugruppen gefertigt, einschließlich Stempel, Einsätze, Führungselemente und geformte Profile. Material, Härte, Verschleißbedingungen, Spielbeziehungen, Schleifmaß und Anforderungen an die Maßberichterstattung leiten die Prozessplanung.
Upload a Drawing
Spritzguss-, MIM-, CIM- u0026 Umspritzwerkzeuge
Die Bearbeitung von Spritzguss-, MIM-, CIM- und Umspritzwerkzeugen wird in Betracht gezogen, wenn die Anforderungen dem verifizierten Produktionsumfang entsprechen. Stellen Sie die Bauteilzeichnung, das Material, den Formkontext, kritische Schnittstellen, erwartete Verschleißbedingungen, die Menge und die Inspektionserwartungen für eine fundierte Bewertung bereit.
Upload a Drawing
Bearbeitungsmaterialien
CNC-Bearbeitungsmaterialien werden anhand von Zeichnungsanforderungen, Funktionslasten, Korrosionsbelastung, Verschleiß, Wärmebehandlung und Oberflächenbearbeitungsbedarf ausgewählt. Geben Sie die Werkstoffgüte und den Zustand an, wo verfügbar; Substitutionen oder Alternativen sollten vor der Produktion geprüft und dokumentiert werden.
Upload a Drawing
Oberflächenbeschaffenheit u0026 Wärmebehandlung
Oberflächenbearbeitung und Wärmebehandlung werden um Funktionsflächen, Korrosionsbeständigkeit, Verschleiß, Dimensionsänderungen und Nachbearbeitungsinspektion herum geplant. Anforderungen sollten die beabsichtigte Behandlung, Oberflächenbereiche, Maskierungsbedarf, Härteerwartungen und etwaige Dimensionsprioritäten nach der Bearbeitung angeben.
Upload a Drawing
Qualität, Messtechnik u0026 Dokumentation
Präzisionsprüfung, Messtechnik und Qualitätsdokumentation werden dem verifizierten Prüfplan der Bestellung angepasst. Definieren Sie kritische Maße, Bezugspunkte, Berichtsformat, Stichprobenerwartungen, Rückverfolgbarkeitsanforderungen und jede vom Kunden spezifizierte Messmethode während der RFQ-Prüfung.
Upload a Drawing
Prototypenbau u0026 Kleinserienfertigung
Rapid Prototyping und Kleinserienfertigung unterstützen die auf Zeichnungen basierende Validierung von Teilen und kontrollierte Kleinserienanforderungen. Eine frühzeitige Überprüfung behandelt Materialverfügbarkeit, Herstellbarkeit, kritische Abmessungen, Revisionskontrolle, Prüfumfang und Zieldatum vor Produktionsplanung.
Upload a DrawingMaterialoptionen für Kern- und Formeinsatzsets

P20 vorgehärteter Stahl
Wird oft für allgemeine Werkzeugeinsätze in Betracht gezogen, bei denen Bearbeitbarkeit und eine praktikable Härte wichtig sind. Bestätigen Sie die benötigte Stahlbezeichnung, den Ausgangszustand, die Bearbeitungszugabe und jegliche Nachbearbeitungsbehandlung anhand der Zeichnung und Anwendung.

H13 Werkzeugstahl
Eine Werkzeugstahloption, die üblicherweise für Einsätze bewertet wird, die erhöhten Temperaturen, zyklischer Belastung oder Verschleiß ausgesetzt sind. Die erforderliche Wärmebehandlungssequenz, der Härtebereich, die Erodierstrategie und der Schleifbestand sollten vor der Produktionsplanung festgelegt werden.

Rostfreier Werkzeugstahl
Edelstahlsorten können bewertet werden, wenn Korrosionsbeständigkeit, Polierbarkeit oder Umgebungsbedingungen beim Formen Materialauswahlprioritäten sind. Bestätigen Sie die genaue Sorte, den Wärmebehandlungszustand, die Oberflächenanforderung und die kritischen Abmessungen mit der Projektdokumentation.

Kupferlegierung
Kupferlegierungseinsätze können für lokalisierte thermische Managementanforderungen in Betracht gezogen werden, abhängig von Geometrie, Festigkeit, Verschleiß und den Anforderungen an die Gegenkomponenten. Überprüfen Sie unterstützende Merkmale, Bearbeitungszugang, Fügeverfahren und Inspektionskriterien, bevor Sie sich für diesen Materialweg entscheiden.

Kundenspezifische Güten
SUUXIANG prüft kundenspezifische Materialoptionen anhand der Zeichnung, Anwendung, Menge und Qualitätsanforderungen. Stellen Sie Materialstandards, Zertifikate bei Bedarf, Wärmebehandlungsdetails und den funktionalen Kontext bereit, damit der vorgeschlagene Prozessweg bewertet werden kann.
Kern- und Formeinsatzsets: Prozessrouten


Draht-Erodieren
Draht-Erodieren wird eingesetzt, wo Durchgangsprofile, schmale Schlitze oder scharfe innere Geometrien mit Schneidwerkzeugen nicht zuverlässig erreicht werden können. Der Drahtweg, die Startlochposition und die Bezugsbeziehung werden anhand funktionaler Abmessungen geplant.

Senkerodieren
Senkerodieren formt tiefe Kavitäten, feine Rippen und detaillierte innere Merkmale, die geformte Elektroden erfordern. Die Elektrodenstrategie, die Funkenerosionstoleranz und die Oberflächenanforderungen werden geprüft, damit das Ergebnis die spätere Passung und Inspektion unterstützt.


Montage und Inspektion
Die Montage bestätigt die Passbeziehungen, Bewegungen und Kontaktbedingungen zwischen den Einsatzkomponenten. Die Inspektion wird um kritische Abmessungen, vereinbarte Bezugspunkte und Berichtsanforderungen herum geplant, wobei die Revisionsinformationen während des gesamten Projekts sichtbar bleiben.

Oberflächenveredelung
Die Veredelung behandelt die spezifizierte Oberflächenbeschaffenheit und bereitet funktionale Bereiche für ihre vorgesehene Rolle beim Formen oder Montieren vor. Die erforderliche Oberflächenbeschaffenheit, die Kantenbeschaffenheit und jede Behandlungsequenz sollten anhand der Zeichnung und des Anwendungskontexts bestätigt werden.
Kern- und Kavitätseinsatzsets: Montagemechanismen

Positionierungselemente
Positionierstifte, Passhülsen und Bezugsmerkmale (Datums) sorgen für eine wiederholgenaue Ausrichtung zwischen Kern- und Kavitätseinsatzsets, Werkzeugplatten und zusammengehörigen Bauteilen. Definieren Sie im Fertigungsauftrag die Bezugspunkte, Passungen, Materialien und die Ausrichtung bei der Montage.

Führungselemente
Führungsstifte, Buchsen und verschleißfeste Führungsmerkmale unterstützen eine kontrollierte Relativbewegung während des Werkzeugbetriebs. Ihre Auswahl hängt vom Hub, der Lastrichtung, der Schmierung, dem Spiel und der Beziehung zwischen dem Einsatz und der umgebenden Werkzeugstruktur ab.

Auswerferkomponenten
Auswerferstifte, Hülsen, Messer und Rückstellelemente können als im Fertigungsauftrag definierte Werkzeugkomponenten geliefert werden. Überprüfen Sie vor der Festlegung des Fertigungsprozesses die Auswerferkontaktflächen, das Spiel, die Härtungsreihenfolge, Oberflächenanforderungen und Passungsbedürfnisse.

Befestigungselemente
Schrauben, Klemmen, Sicherungsmerkmale und Gewindeschnittstellen sichern die Einsätze innerhalb der Baugruppe. Bestätigen Sie Gewindestandards, Zugangsrichtung, Anzugsreihenfolge, Senkungsdetails und ob die Befestigungselemente kundenspezifisch sind oder im Fertigungsumfang enthalten sind.

Identifikationskennzeichnung
Teilenummern, Revisionskennzeichnungen, Kavitätskennzeichnungen und Ausrichtungsreferenzen verbessern die Montagekontrolle und Rückverfolgbarkeit. Legen Sie die Kennzeichnungsmethode, den Ort, die Schriftgröße und die Sichtbarkeitsanforderungen fest, damit die Kennzeichnung funktionale Oberflächen nicht beeinträchtigt.

Passungsmerkmale
Aussparungen, Montageabstände, Verdrehsicherung und kontrollierte Schnittstellen unterstützen die praktische Montage von Kern- und Kavitätseinsatzsets. Teilen Sie Modelle der Gegenstücke und kritische Kontaktanforderungen mit, um Werkzeugzugang, Schleifzugaben und Inspektionsmethoden zu bewerten.
Kern- und Kavitätseinsatzsets bei SUUXIANG
SUUXIANG ist die einzige öffentlich auftretende Marke der Dongguan SuuXiang Precision Mold Co., Ltd., gegründet im Jahr 2010 in Chang’an Town, Dongguan, Guangdong, China. Gegründet von XiaoCheng Huang, hilft das Unternehmen globalen Teams dabei, Fertigungszeichnungen, 3D-Modelle und technische Anforderungen in geprüfte Kern- und Kavitätseinsatzsets, Präzisionswerkzeugkomponenten, Verbinderwerkzeuge und kundenspezifisch bearbeitete Teile umzusetzen.
Unser Workflow beginnt mit einer disziplinierten Prüfung der Fertigungszeichnungen und DFM-Diskussionen. Bevor wir uns zur Produktion verpflichten, klären wir kritische Abmessungen, Bezugsmerkmale (Datums), Material- und Wärmebehandlungsanforderungen, Bearbeitungszugang, EDM- oder Schleifbedarf, Oberflächenprioritäten, Inspektionserwartungen, Revisionsstand und Lieferanforderungen.
SUUXIANG bietet CNC-Fräsen und -Drehen, Mehrachsenbearbeitung, EDM, Präzisionsschleifen, Passen und Inspektion in einem kontrollierten Fertigungsprozess. Anstatt eine Angebotsanfrage als generisches Angebot zu behandeln, konzentrieren wir uns auf Prozessauswahl, nachvollziehbare Kommunikation und Dokumentation, die auf den vereinbarten Inspektionsplan abgestimmt ist.

Kern- und Kavitätseinsatzsets: Von der Zeichnungsprüfung bis zur geprüften Auslieferung
DFM- und Datumsprüfung
Bevor Kern- und Kavitätseinsatzsets angeboten werden, prüft SUUXIANG die Fertigungszeichnung, das 3D-Modell, funktionale Bezugsmerkmale (Datums), kritische Abmessungen, Oberflächenanforderungen und den Zusammenbaukontext. Die Prüfung identifiziert Risiken bei Toleranzstapeln, Bearbeitungszugang und ungelöste Anforderungen, die den Fertigungsprozess oder den Inspektionsplan beeinflussen könnten.
- Bestätigen Sie das Datumsschema und die kritischen Qualitätsmerkmale
- Überprüfen Sie die Reichweite des Werkzeugs, Eckbedingungen und Trenngeometrie
- Identifizieren Sie Prioritäten für Toleranzen, Oberflächengüte und Schnittstellen
- Stimmen Sie Material-, Wärmebehandlungs- und Mengenanforderungen ab

CNC- und Erodierstrategie
Die Fertigungsroute wird anhand von Geometrie, Zugänglichkeit und Oberflächenanforderungen gewählt, anstatt einer Standardmaschinenauswahl. Die CNC-Bearbeitung schafft zugängliche Form- und Referenzmerkmale; Drahterodieren oder Senkerodieren kann in Betracht gezogen werden, wenn interne Profile, scharfe Details oder eingeschränkte Werkzeugzugänglichkeit dies erfordern.
- Schruppen und Schlichten auf Basis stabiler Referenzflächen planen
- Elektrodenbedarf für schwer zugängliche Kavitätsdetails bewerten
- Drahtbahnen für Profile und Präzisionsöffnungen definieren
- Wärmebehandlungssequenz und Bearbeitungszugabe prüfen

Schleif- und Montagekontrolle
Schleifen und Montage werden als kontrollierte Endbearbeitungsschritte geplant, wenn die Zeichnung und die Montagebeziehung dies erfordern. SUUXIANG berücksichtigt Schleifzugaben, Bezugsflächenerhaltung, Kontaktflächen und Montageflächen, sodass fertige Einsätze anhand der spezifizierten funktionalen Beziehung bewertet werden können, nicht nur isolierte Maße.
- Geeignete Zugabe vor Schleifvorgängen vorsehen
- Kritische Bezugspunkte über Prozessübergänge hinweg schützen
- Stoß-, Zentrier- und Passflächenbereiche prüfen
- Montageanforderungen mit Zeichnungsrevisionen abstimmen

Inspektion und Revisionsrückverfolgbarkeit
Die Inspektionsplanung beginnt mit den kritischen Merkmalen der Zeichnung und den vereinbarten Berichterstattungsanforderungen. Für jede Bestellung stimmt SUUXIANG Messmethoden, Inspektionspunkte und Dokumentation mit dem verifizierten Plan ab und behält dabei den Revisionsstatus und die Lieferinformationen während der Produktionskoordination im Blick.
- Prüfschwerpunkte für kritische Maße und Oberflächen definieren
- Messmethoden an die Zugänglichkeit von Merkmalen anpassen
- Angeforderte Berichte vor Produktionsfreigabe bestätigen
- Zeichnungsrevision und Auftragsrückverfolgbarkeit beibehalten

Warum SUUXIANG für Kern- und Kavitätseinsatzsets wählen
Vergleichen Sie die technischen Nachweise, die vor Produktionsbeginn erforderlich sind.
← Swipe left or right to view →
Kern- und Kavitäts-Einsatzsets: Präzisionsfertigungs-Workflow
Ein zeichnungsgesteuerter Workflow, der kritische Abmessungen, Prozessentscheidungen, Prüfanforderungen, Revisionsänderungen und die Lieferkoordination sichtbar macht, bevor Produktionszusagen getroffen werden.
RFQ-Paket prüfen
Wir prüfen die 2D-Zeichnung, das verfügbare 3D-Modell, die Menge, die Anwendung, das Material, die Qualitätserwartungen, das Zieldatum und alle Informationen zu angrenzenden Bauteilen, die die Herstellbarkeit beeinflussen.
Kritische Anforderungen definieren
Das Team identifiziert kritische Maße, Bezugspunkte, Oberflächenanforderungen, Risiken bei der Toleranzstapelbildung, Zugänglichkeit für die Bearbeitung, Wärmebehandlungssequenz und die für die Bestellung erforderlichen Prüfnachweise.
Prozessroute planen
Wir legen die passende Sequenz für CNC-Fräsen, Drehen, Mehrachsenbearbeitung, Erodieren, Schleifen, Fügen und Prüfen fest, einschließlich Toleranzen, Elektrodenstrategie und bei Bedarf Drahtbahnen.
Formeinsatzmerkmale bearbeiten
Kern- und Formeinsatzsätze werden gemäß der freigegebenen Zeichnungsrevision durch kontrollierte Bearbeitungsprozesse hergestellt, wobei Prozessentscheidungen auf Geometrie, Materialzustand und funktionale Schnittstellen abgestimmt sind.
Fertigstellen und prüfen
Erodieren, Schleifen, Fügen und Fertigstellen werden nach Bedarf durchgeführt. Die Prüfung erfolgt gemäß dem vereinbarten Plan und konzentriert sich auf spezifizierte Maße, Oberflächen, Bezugspunkte und Dokumentationsanforderungen.
Lieferfreigabe koordinieren
Vor der Freigabe bestätigen wir die geltende Zeichnungsrevision, Prüfprotokolle, Verpackungsbedarf und Lieferdetails, damit Ihr Empfangsteam klare Projekt- und Nachverfolgungsinformationen hat.
Projekt für Kern- und Formeinsatzsätze starten
Share complete requirements early so u003ca href=u0022/u0022u003eSUUXIANGu003c/au003e can align manufacturability, inspection, revision control, and delivery expectations before production begins.
Ihr Zeichnungspaket einreichen
Liefern Sie 2D-Zeichnungen, verfügbare 3D-Modelle, Material- und Wärmebehandlungsanforderungen, Stückzahl, Anwendungszweck, kritische Maße, Oberflächenprioritäten und das angestrebte Lieferdatum.
DFM und Anforderungen prüfen
Unser Ingenieurteam prüft die Bezugspunktstrategie, den Toleranzstapel, die Werkzeugzugänglichkeit, die Bearbeitungszugabe, die Erodieranforderungen, die Schleifsequenz und die Erwartungen an die Prüfung vor der Angebotserstellung.
Produktionsplan bestätigen
Überprüfen Sie die vorgeschlagene Prozessroute, das kommerzielle Angebot, den Revisionsstatus, die Qualitätsanforderungen und etwaige Erwartungen an Muster oder Erstteile, bevor die Arbeit freigegeben wird.
Inspektion und Lieferung koordinieren
Die Produktion folgt der bestätigten Zeichnung und dem Plan, wobei Prüfdokumentation, Revisionssichtbarkeit, Verpackungsanforderungen und Lieferkoordination auf die verifizierten Bestellanforderungen abgestimmt sind.
Qualitätsdokumentation für Kern- und Formeinsatzsätze
Kern- und Formeinsatz-Sets: Kundenergebnisse vor Genehmigung
Derzeit sind keine genehmigten Kundenstimmen oder Projektfallzusammenfassungen zur Veröffentlichung verfügbar. SUUXIANG fügt messbare Ergebnisdaten erst hinzu, nachdem der Kunde den Wortlaut und die Offenlegungsstufe genehmigt hat.
Derzeit sind keine genehmigten Kundenstimmen oder Projektfallzusammenfassungen zur Veröffentlichung verfügbar. Jede zukünftige Aussage identifiziert das verifizierte Ingenieurwesen, die Inspektion oder das Lieferergebnis, gestützt durch Projektunterlagen.
Derzeit sind keine genehmigten Kundenstimmen oder Projektfallzusammenfassungen zur Veröffentlichung verfügbar. SUUXIANG veröffentlicht keine anonymen Leistungsansprüche ohne Quellgenehmigung und unterstützende Projektdaten.
FAQ zu Kern- und Formeinsatz-Sets
Practical answers for drawing-led sourcing, quality planning, and delivery coordination.
Welche Informationen sollte ich in eine Angebotsanfrage (RFQ) für Kern- und Formeinsatz-Sets aufnehmen?
Kann SUUXIANG auch Kern- und Formeinsatz-Sets in Kleinserien anbieten?
Wie werden Kern- und Formeinsatz-Sets vor der Serienproduktion bemustert?
Was beeinflusst die Lieferzeit für kundenspezifische Formeinsätze?
Wie kontrollieren Sie Material und Wärmebehandlung für Kern- und Formeinsatz-Sets?
Kann ich einen Prüfbericht zu meiner Bestellung anfordern?
Wie werden Kern- und Formeinsatz-Sets international verpackt und versendet?
Wie wird die Vertraulichkeit von Zeichnungen und geistigem Eigentum gehandhabt?
Der ultimative Einkaufsratgeber für Kern- und Kavitäts-Einsatzsets
Nutzen Sie diesen praktischen Entscheidungsrahmen, um Kern- und Kavitäts-Einsatzsets zu spezifizieren, Material- und Fertigungsoptionen zu vergleichen, CNC-Lieferanten zu prüfen, Kosten und Lieferzeiten zu kontrollieren und Fehler bei Zeichnungen, Toleranzen und Qualitätsplanung zu vermeiden.
1. Was sind Kern- und Kavitäts-Einsatzsets?
Zwei aufeinander abgestimmte Werkzeugflächen definieren ein Spritzgussteil: Der Kavitätseinsatz formt die äußere Oberfläche, während der Kerneinsatz innere Merkmale, Hohlräume und einen Großteil der Wandstärke bildet. Gemeinsam schließen Kern- und Kavitäts-Einsatzsets entlang der Trennlinie und erzeugen das Formvolumen.nnEin austauschbares Einsatzpaar lokalisiert komplexe oder verschleißanfällige Geometrien, anstatt jedes Merkmal in den Werkzeuggrundkörper zu integrieren. Dies erleichtert Designänderungen, Polieren, Reparaturen und den Austausch, während der Grundkörper für Merkmale erhalten bleibt, die keine häufige Wartung erfordern.nnDrei Schnittstellen verdienen besondere Aufmerksamkeit auf der Zeichnung: das Bezugsmaß für den Einsatzsitz, die Trennflächen und der Kühlkanal. Ihre Passung beeinflusst das Risiko von Gratbildung, Wärmeabfuhr, Oberflächenaussehen und Austauschbarkeit; SUUXIANG prüft diese Beziehungen anhand der Anforderungen aus Zeichnung, Modell, Material und Inspektion, bevor Schritte wie CNC-Bearbeitung, Erodieren, Schleifen, Anpassen und Inspektion ausgewählt werden.
2. Entwicklung von Kern- und Kavitäts-Einsatzsets
Zweiteilige Werkzeuglayouts ersetzten nach und nach die Abhängigkeit von einem einzigen integralen Block, bei dem ein lokaler Verschleißbereich, eine Designänderung oder ein beschädigtes Detail aufwendige Nacharbeiten erforderlich machen konnte. Durch die Trennung der formgebenden Geometrie in austauschbare Kern- und Kavitätseinsätze wurde es praktikabel, den betroffenen Bereich zu warten, während der Werkzeuggrundkörper und benachbarte Merkmale erhalten blieben.nnDrei Prozessfamilien teilen sich heute üblicherweise die Arbeit: CNC-Fräsen erstellt zugängliche Hauptgeometrien, Erodieren erzeugt tiefe Rippen oder scharfe Innenkonturen und Schleifen bringt Bezugsflächen und Passflächen in die endgültige Beziehung. Für Einkäufer ist die wichtige Frage nicht, welche Maschine genannt wird, sondern ob die Zeichnung die Bezugsmaßhierarchie, Aufmaße, Elektroden- oder Drahtwege und die zu prüfenden Maße nach Wärmebehandlung angibt.nnEine Strategie mit austauschbaren Einsätzen kann eine Werkzeugrevision verkürzen, da möglicherweise nur die geänderte Geometrie neu gefertigt und angepasst werden muss. Das ist besonders nützlich bei Entwicklungs- oder Kleinserienfertigung, wo sich Teilegeometrie, Anschnitte, Entlüftung oder Paarungsdetails noch ändern können; die Austauschbarkeit hängt weiterhin von kontrollierten Schnittstellen, Revisionskontrolle und einem vereinbarten Inspektionsplan ab.
3. Arten von Kern- und Kavitäts-Einsatzsets
Sechs Konfigurationen decken die meisten Anfragen für Kern- und Kavitäts-Einsatzsets ab. Wählen Sie nach Werkzeugarchitektur, Wartungsfreundlichkeit und ob die Paarungsgeometrie als Baugruppe gefertigt und geprüft werden muss.
| Konfiguration | Typische Geometrie und Verwendung | Vorteil / Einschränkung | Zeichnungsinformationen |
|---|---|---|---|
| Blockeinsätze | Rechteckige Taschen; allgemeine Werkzeugflächen | Einfache Positionierung; Einschränkungen durch Eckzugang | Taschen-Bezugsmaße, Passungen, Trennflächen |
| Runde Einsätze | Zylindrische Kerne, Halsungen, Stifte | Konzentrisch; Verdrehsicherung erforderlich | Durchmesser, Verdrehwinkel, Passung und Sitz |
| Multi-Kavitäts-Sets | Wiederholte Kavitäten in einem Werkzeug | Ausgabe; Kavitäts-zu-Kavitäts-Abstimmung | Kavitäten-Layout, Austauschbarkeit, passende Bezugspunkte |
| Austauschbare Sätze | Auswechselbare Varianten oder Werkzeugfamilien | Flexibel; Schnittstellenkontrolle entscheidend | Gemeinsame Hülle, Varianten-IDs, Positionierungsschema |
| Einsatzformen-Aufnahmen | Metall-Einlegeteil-Halterung und Positionierung beim Überformen | Stabile Platzierung; Toleranzen der Einlegeteile sind wichtig | Einlegeteil-Modell, Kontaktpunkte, Einlege-Richtung |
| Verschleiß- oder Dichtungseinsätze | Austauschbare Dichtungs- oder Abriebzonen | Wartungsfreundlich; Passgenauigkeit ist wichtig | Schließwinkel, Kontaktfläche, Montagezustand |
Anforderungen an die Paarweise Bearbeitung
Zwei passende Einsätze benötigen gemeinsame Bezugsmaße, wenn Trennflächen, Formgeometrien oder Dichtflächen über die Schnittstelle verlaufen. Liefern Sie beide Modelle, die Einbauposition und den erforderlichen Prüfzustand.
Wesentliche Bestandteile des Angebots
Drei Eingaben verhindern ein unvollständiges Angebot: 2D-Maße, 3D-Geometrie und Kontext des Gegenstücks. Identifizieren Sie kritische Merkmale, Oberflächenanforderungen, Materialzustand und Revisionsstand.
Grenzen der Baugruppen-Abstimmung
Ein Einsatz kann nur dann separat angeboten werden, wenn seine Funktionsschnittstellen vollständig bemaßt sind. Für Werkzeuge mit mehreren Kavitäten, Familienwerkzeuge oder Dichtungsanwendungen ist paarweise Bearbeitung und Baugruppen-Abstimmung erforderlich.
4. Werkstoffe für Kern- und Kavitäten-Einsatzsätze
Die Werkstoffwahl bestimmt das Gleichgewicht zwischen Verschleißfestigkeit, Wärmeübertragung, Politur, Korrosionsschutz und Lebensdauer. Wählen Sie für Kern- und Kavitäten-Einsatzsätze den Werkstoff passend zum Spritzgussmaterial, den Zyklusbedingungen, der Geometrie, den Oberflächenanforderungen und dem validierten Wartungsplan.
| Familie | Härte-Route | Primäre Stärke | Hauptbeschränkung |
|---|---|---|---|
| Vorgehärteter Stahl | Vorgehärtet geliefert | Effizienz der Bearbeitung | Mäßige Verschleißfestigkeit |
| Warmarbeitsstahl | Durchhärten nach dem Schruppen | Verschleiß- und thermische Ermüdungsbeständigkeit | Kontrolle von Verzug durch Wärmebehandlung |
| Rostfreier Werkzeugstahl | Werkstoffspezifisches Härten | Korrosionsbeständigkeit und Polierbarkeit | Höhere Materialkosten |
| Kupferlegierung | Normalerweise keine Stahlhärtung | Hohe Wärmeleitfähigkeit | Geringere Abriebfestigkeit |
Vergleich der Werkstofffamilien
Vorgehärteter Stahl der P20-Klasse verkürzt die Bauzeit, da er bereits in der Nähe der gewünschten Härte geliefert wird. Optionen für Warmarbeitsstahl, rostfreien Stahl und Kupferlegierungen lösen unterschiedliche Spritzgussrisiken.
Härte und Verschleiß
Warmarbeitsstahl der H13-Klasse wird üblicherweise nach der Grobbearbeitung wärmebehandelt, dann feinbearbeitet, per Erodieren fertiggestellt oder geschliffen. Glas- oder mineralgefüllte Harze erfordern eine Verschleißanalyse an Angüssen, Schließflächen, Schiebern und Hochgeschwindigkeits-Fließwegen.
Umfeld und Finish
Rostfreier Werkzeugstahl der S136-Klasse kommt in Frage, wenn Luftfeuchtigkeit, korrosive Harz-Nebenprodukte oder Lagerkorrosion das Spritzgussumfeld beeinträchtigen. Kupferlegierungen können die lokale Wärmeabfuhr beschleunigen, aber ihre geringere Verschleißfestigkeit beschränkt sie meist auf gestützte Einsätze oder Bereiche mit thermischen Problemen.
5. Kundenspezifische Optionen für Kern- und Kavitätseinsatz-Sets
Kern- und Kavitätseinsatz-Sets sollten auf Basis kontrollierter 2D- und 3D-Daten kundenspezifisch gefertigt werden, nicht anhand generischer Katalogabmessungen. SUUXIANG prüft die funktionale Geometrie, Passungsbedingungen und Prüfanforderungen, bevor CNC-, Erodier-, Schleif- und Montagepfade ausgewählt werden.
| Merkmal | Zeichnungsdefinition | DFM-Prüfung (Design for Manufacturing) |
|---|---|---|
| Rippen und tiefe Taschen | Tiefe, Radius, Datum | Werkzeug- oder Elektrodendzugang |
| Entlüftungen und Angüsse | Position, Größe, Oberfläche | Drahtpfad und Trennstelle |
| Beschichtungen und Markierungen | Funktioneller Zweck, maskierte Bereiche | Nachbearbeitungsmessung |
Designgeometrie
2D-Datums sollten Größen, Profile, Rippen, Gewinde, Entlüftungen, Angüsse, Kühlanschlüsse und passende Aussparungen definieren. Tiefe Rippen, dünne Wände und Hinterschnitte erfordern möglicherweise eine geteilte Konstruktion, Erodier-Elektroden oder angepasste Radien, um den Werkzeug- und Prüfzugang zu erhalten.
Oberflächenanforderungen
Eine Zeichnungsanmerkung sollte die funktionale Behandlung – Verschleiß-, Entformungs- oder Korrosionszweck – von der kosmetischen Erscheinung trennen. Oberflächen für Texturierung, Lasermarkierungen, Maskierungen für Beschichtungen, Polierrichtung und geschützte Trennstellen benötigen klare Grenzen und Oberflächenangaben.
Informationen für RFQ (Angebotsanfrage)
3 Dateigruppen reduzieren Mehrdeutigkeiten: eine revisionskontrollierte 2D-Zeichnung, ein 3D-Modell und ein Anforderungsblatt. Fügen Sie Material und Wärmebehandlung, Menge, CTQ-Abmessungen (Critical To Quality), Bezugssystem, Oberflächenanforderungen, Bedarf an Prüfberichten, Anwendungskontext und Zieldatum hinzu.
6. Kritische Konstruktions- und Qualitätselemente
Auf der Zeichnung sollten zwei Bezugssysteme identifiziert werden: die funktionalen Positionierungsflächen und der Prüfbezugsrahmen. Bei Kern- und Kavitätseinsatzsätzen hängt die Zuverlässigkeit der Montage davon ab, wie diese Bezugselemente Schnittstellen steuern, nicht von isolierten Bemaßungen.
Bezugselemente und Toleranzstapel
Eine Bezugselementenkette sollte den Einsatz, die Dichtflächen, die Kavitätsgeometrie und die Gegenplatte anhand funktionaler Flächen positionieren. Überprüfen Sie Positions-, Profil-, Rundlauf- und Tiefenanforderungen gemeinsam, damit die aufsummierte Abweichung keine Dichtfläche öffnet oder ein Angussloch falsch ausrichtet.
- Primäre, sekundäre und tertiäre Bezugselemente benennen
- Kritische Passungsmaße kennzeichnen
- Zulässigen Stapel an funktionalen Schnittstellen angeben
Dichtflächen, Passungen und Oberflächen
An Dichtflächen sollten keine mehrdeutigen Kanten verbleiben: Entformungsschrägenrichtung, Rücksprünge, Kantenbruch oder Schärfe und der erforderliche Kontaktbereich definieren. Passungsklasse, Oberflächengüte, Entlüftungstiefe und Kühlverschlussflächen funktionsgerecht spezifizieren; Polieren darf keine steuernde Geometrie entfernen.
- Flash-empfindliche Dichtflächen identifizieren
- Oberflächengüte und Ebenheit der Dichtflächen definieren
- Entlüftungen während der Bearbeitung und des Polierens schützen
Prozess- und Inspektionsplan
Fünf Prozessentscheidungen erfordern üblicherweise eine Zeichnungsprüfung: CNC-Zugänglichkeit, Elektroden- oder Drahterzeugungspfad für EDM, Schleifzugabe, Wärmebehandlungssequenz und Endbearbeitung. Fordern Sie einen projektspezifischen Inspektionsplan an, der gemessene Bezugselemente, Instrumente, Stichproben und das Berichtsformat angibt; CMM-Verifizierung sollte für anwendbare Merkmale vereinbart und nicht vorausgesetzt werden.
- Kritische Maße nach dem Endbearbeitungsprozess prüfen
- Revision und Materialrückverfolgbarkeit aufzeichnen
- Anforderungsbericht vor der Produktion bestätigen
7. Wie wählt man einen Lieferanten für Kern- und Kavitätseinsatzsätze aus?
Ein fähiger Lieferant für Kern- und Kavitätseinsatzsätze sollte Zeichnungen in einen kontrollierten Fertigungs- und Verifizierungsplan umwandeln. Vergleichen Sie Nachweise, Fragen und Kommunikationsdisziplin – nicht nur das angebotene Toleranzmaß.
| Bewertungsbereich | Angebot anfordern | Warnhinweis |
|---|---|---|
| Konstruktion | DFM-Antwort und Passform-Analyse | Allgemeine Machbarkeitsrückmeldung |
| Qualität | Erster Prüfbericht und Inspektionsplan | Bestanden/Nicht bestanden ohne Messdaten |
| Zeitplan | Prozessbasierte Lieferzeit-Zusage | Datum vor Überprüfung zugesagt |
Testen Sie die Zeichnungsprüfung
Fragen Sie vor der Auftragsvergabe, wie der Lieferant Bezugselemente, Gegenflächen, Dichtflächen, Werkzeugzugang, EDM-Anforderungen und Schleifzugaben identifiziert.nnFragen Sie bei der Prüfung, welche Maße die Austauschbarkeit steuern und wie sich Spritzgusstemperatur, Harz, Druck und Zyklusbedingungen auf die Passung auswirken.
- Welche Oberflächen stoßen mit dem Halter oder dem gegenüberliegenden Einsatz zusammen?
- Welche Toleranzen erfordern Schleifen, EDM oder Bearbeitung?
- Welche Abnahmekriterien gelten bei der Montage?
Nachweisbare Beweise verlangen
Fordern Sie für jede Charge die Materialidentifikation, Wärmebehandlungsanforderungen und einen Inspektionsplan an, der an die Revisionsnummer der Zeichnung und die kritischen Maße gebunden ist.nnVereinbaren Sie für Erstteile, ob die Berichte gemessene Werte, Instrumente, Bezugseinstellungsaufbau, Oberflächenprüfungen und Abweichungsentscheidungen enthalten.
Lieferkontrolle bewerten
Legen Sie vor der Freigabe einen Kommunikationsrhythmus für Zeichnungsfragen, Prozessmeilensteine, Inspektionsprüfungen, Revisionsänderungen und den Versandstatus fest.nnBeim Verpacken müssen zusammengehörige Einsätze identifiziert, vor Korrosion und Beschädigung geschützt und so verpackt werden, dass Ausrichtung und Rückverfolgbarkeit erhalten bleiben.
8. Häufige Fehler beim Kauf von Kern- und Kavitäts-Einsatzsets
Eine unvollständige RFQ kann ein Bearbeitungsangebot in eine reine Annahme verwandeln. Vor der Freigabe des Bestellauftrags müssen das Zeichnungspaket, die Passform-Beziehung und die Abnahmekriterien für Kern- und Kavitäts-Einsatzsets explizit gemacht werden.
Zeichnungspaket fixieren
Ein fehlendes Bezugsmaß lässt Position, Ebenheit und Passform offen für Interpretationen. Geben Sie kontrollierte 2D-Zeichnungen, 3D-Modelle, GDu0026T, kritische Toleranzen und die aktuelle Revision zusammen frei.nnEine undefinierte Oberfläche kann EDM, Schleifen, Polieren und Kosten verändern. Spezifizieren Sie Oberflächenzonen, Rauheitsziele, Texturen, kosmetische Ausschlüsse sowie zulässige Werkzeug- oder EDM-Spuren.
Material nach Einsatzzweck wählen
Eine kostengünstige Stahlwahl kann im Konflikt mit Harz, Korrosion, Verschleiß, Wärmebehandlung oder erwarteter Wartung stehen. Definieren Sie Harzadditive, Spritzgusstemperatur, Zyklusanforderungen, Härte, Beschichtungsbedarf und Prioritäten bei der Wärmeleitfähigkeit.nnEine ignorierte thermische Bedingung kann das Schließ- und Einlegeverhalten in der Produktion verändern. Geben Sie Schrumpfungswerte, Betriebstemperatur, Kühlkontext und das Material der zugehörigen Teile vor der DFM-Überprüfung an.
Set als System kaufen
Zwei unabhängig angebotene Einsätze können zwar ihren einzelnen Zeichnungen entsprechen, aber die montierte Beziehung verfehlen. Bemaßen Sie Kern-zu-Kavitäts-Schnittstellen von gemeinsamen Bezugspunkten aus und verlangen Sie eine Bestätigung der Trenn-, Schließ-, Entlüftungs- und Ausrichtungsschnittstellen.nnEine informelle E-Mail-Genehmigung kann zu einer nicht nachvollziehbaren Fertigungsrevision führen. Geben Sie eine revisionskontrollierte Änderungsmitteilung aus und definieren Sie die Anforderungen für Erststück, Maßbericht, Messmethode und Endkontrolle vor der Freigabe.
9. Von der Zeichnung zur Produktionsfreigabe
Eine kontrollierte Freigabe wandelt Zeichnungen in verantwortungsvolle Produktionsentscheidungen um. Für Kern- und Kavitäts-Einsatzsets sollte jedes Gate die Revision, das Material, die Inspektion und die Lieferbedingungen klären, bevor mit der Bearbeitung begonnen wird.
RFQ-Paket freigeben
Gate 1 erfordert eine datierte 2D-Zeichnung, ein natives oder neutrales 3D-Modell, die Revisionsnummer, die Menge und den Anwendungszweck.nnCTQ-Maße sollten Bezugspunkte, Toleranzen, Oberflächenanforderungen, zugehörige Teile, Wärmebehandlung, erforderliche Berichte sowie Verpackungs- oder Rückverfolgbarkeitsanforderungen identifizieren.
Fertigungsplan bestätigen
Gate 2 erfasst die genehmigte Materialspezifikation und den Fertigungsweg: CNC-Bearbeitung, EDM, Schleifen, Fügen und jegliche Wärmebehandlungssequenz.nnDie DFM-Überprüfung sollte Werkzeugzugang, Elektrodenstrategie, Drahtweg, Schleifzugaben und Inspektionsmethode vor der Freigabe klären.
Abnahme und Lernerfolg aus Testlauf
Gate 3 vergleicht die Ergebnisse der Erststückprüfung mit der freigegebenen Zeichnung und dem vereinbarten Messplan vor der Fertigstellung der Serie oder dem Versand.nnFeedback zur Installation und zum Testlauf sollte auf die Revision bezogen dokumentiert werden. Jede Passform-, Spritzguss- oder Maßänderung erfordert eine kontrollierte, überarbeitete Zeichnung und eine ausdrückliche Genehmigung.
10. Preisgestaltung für Kern- und Kavitäts-Einsatzsets
1 Zeichnungspaket – keine feste Preisliste – sollte die Kalkulation für Kern- und Kavitäts-Einsatzsets bestimmen. Geometrie, Toleranzen, Bezugsmaßsystem, Materialzustand, Wärmebehandlung, EDM-Zugang, Schleifzugaben und Berichtsanforderungen beeinflussen sowohl den Einrichtungsaufwand als auch das Risiko.nn3 Angebotsszenarien helfen Käufern, vor der Freigabe Äpfel mit Äpfeln zu vergleichen. SUUXIANG sollte den Prozessweg, den Inspektionsplan, die Revisionsnummer und die Auswirkungen auf die Lieferung anhand der bereitgestellten 2D-Zeichnung, des 3D-Modells, der Menge und des Anwendungszwecks bestätigen.
| Szenario | Menge | Typische Kostentreiber | Prozess- und Inspektionsumfang | Einfluss der Vorlaufzeit |
|---|---|---|---|---|
| Prototyp | 1–2 Sätze | Komplexe Geometrie; spezifizierter Stahl; Wärmebehandlung | CNC, Erodieren oder Schleifen nach Bedarf; Erstteil- und kritische Maßkontrollen | Rüstzeit dominiert; Ausnahmen frühzeitig prüfen |
| Kleinserien | 3–20 Sätze | Wiederholende Merkmale; passende Einsätze; kontrollierte Härte | Wiederverwendung von Programmen; Vorrichtungsplanung; definierte Stichproben oder vollständige Berichte | Bündelung kann den Aufwand pro Einheit reduzieren |
| Wiederholende Ersatzteile | 1 passende Ersatzteile | Passende Revisionen; passende Maße; Verschleißhistorie | Überprüfung vorhandener Daten; gezielte Verifizierung anhand der aktuellen Zeichnung | Schnell nur nach Bestätigung von Umfang und Material |
Lade Kern- und Kavitätseinsatzsatzzeichnungen zur Überprüfung hoch
Senden Sie Ihre 2D-Zeichnung, 3D-Modell, Material, Menge, kritische Abmessungen, Qualitätsanforderungen und Zieldatum für ein fundiertes Angebot.