
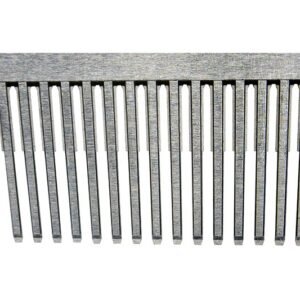
Вставки для пресс-форм разъемов, изготовленные по вашему чертежу
DFM-обзор вставок для пресс-форм разъемов координирует критические размеры, ЧПУ, электроэрозионную обработку, шлифование и контроль перед производством.
Примеры конфигураций вставок для пресс-форм разъемов








Related Configurable Components and RFQ Support










Почему стоит выбрать SUUXIANG для вставок пресс-форм разъемов
Дисциплинированный рабочий процесс, объединяющий обзор чертежей, планирование процессов, контролируемое производство и доказательства контроля качества.
Сначала обзор чертежей
Изучите чертежи, модели, материалы и функциональные требования перед составлением сметы, чтобы выявить вопросы технологичности и уточнить основу производства.
Фокус на критических размерах
Согласуйте критические размеры, базы, требования к поверхности и приоритеты допусков с соответствующим подходом к механической обработке, электроэрозионной обработке, шлифованию и контролю.
Планирование технологического маршрута
Спланируйте доступ для обработки, стратегию электродов, траектории проволоки, последовательность термообработки и припуски на шлифование с учетом геометрии вставки и требований к качеству.
Планирование контроля
Определите методы контроля и ожидания по отчетности в соответствии с требованиями заказа, помогая командам собрать соответствующие доказательства перед началом производства.
Видимость ревизий
Поддерживайте видимую информацию о ревизиях и поставках, чтобы команды инженеров, снабжения и контроля качества могли координировать изменения в производственном процессе.
Вставки для пресс-форм разъемов и компоненты оснастки
Конфигурируемые семейства компонентов и технологические маршруты, организованные по доступу инструмента, критическим размерам, состоянию материала и требованиям к контролю.

Услуги ЧПУ-обработки
Прецизионные услуги ЧПУ-обработки для деталей по чертежам, требующих согласованной фрезерной, токарной, электроэрозионной обработки, шлифования, подгонки и контроля. Планирование процесса начинается с критических размеров, баз, состояния материала, требований к поверхности, количества и ожиданий по срокам поставки.
Upload a Drawing
ЧПУ-фрезерование
Индивидуальные услуги ЧПУ-фрезерования для призматических деталей пресс-форм, вставок, плит и сложных профилей. Обзор чертежа учитывает доступ к элементам, радиус действия инструмента, радиусы скруглений, оснастку, установку баз, припуски на обработку и размеры, требующие контроля после последующих процессов.
Upload a Drawing
ЧПУ-токарная обработка
Прецизионные услуги ЧПУ-токарной обработки для вращающихся компонентов, таких как пальцы, втулки, гильзы, валы и установочные элементы. Требования должны определять диаметры, концентричность, биение, состояние поверхности, материал, последовательность термообработки и сопряжение с ответными компонентами оснастки.
Upload a Drawing
5-осевая обработка
5-осевая обработка на станках с ЧПУ позволяет выполнять многогранные детали, угловые элементы, сложные формы и сокращать количество переустановок, если чертеж и геометрия детали это позволяют. Перед началом производства проводится анализ доступа инструмента, стратегии крепления, контроля баз и требований к последующей электроэрозионной обработке или шлифовке.
Upload a Drawing
Швейцарская и микрообработка
Швейцарская и микрообработка предназначены для небольших, детализированных цилиндрических деталей, где контроль диаметра, тонкая геометрия, поперечные элементы и особенности обработки требуют тщательного планирования процесса. Для рассмотрения предоставьте чертеж, материал, критические размеры, количество и любую информацию о сопрягаемых или функциональных деталях.
Upload a Drawing
Электроэрозионная обработка проволокой и выемкой
Услуги электроэрозионной обработки проволокой и выемкой подходят для закаленных материалов, узких пазов, внутренних углов, мелких деталей и форм с ограниченным доступом инструмента. Стратегия электрода, траектория проволоки, промывка, учет рекристаллизованного слоя, допуск на ЭЭО и требования к чистоте поверхности должны быть определены на этапе рассмотрения чертежа.
Upload a Drawing
Прецизионная шлифовка
Прецизионная плоская и профильная шлифовка применяется, когда плоскостность, параллельность, точность профиля, состояние поверхности или окончательный размер должны соответствовать требованиям после механической обработки или термообработки. Количество снимаемого материала, последовательность баз, состояние материала и метод контроля должны быть согласованы до определения технологического маршрута.
Upload a Drawing
Вставки сердечников и гнезд пресс-форм
Прецизионные вставки сердечников и гнезд пресс-форм изготавливаются по чертежам для литья под давлением и смежных применений. Анализ фокусируется на поверхностях разъема, интерфейсах охлаждения или вентиляции, замыкающих поверхностях, деталях гнезда, материале и термообработке, потребностях в ЭЭО, сопрягаемых деталях и критических размерах.
Upload a Drawing
Выталкиватели и компоненты системы выталкивания
Выталкиватели, втулки и компоненты системы выталкивания проектируются с учетом схемы выталкивания пресс-формы и функциональных интерфейсов. Чертежи должны содержать информацию о диаметрах, посадках, геометрии головки, требованиях к поверхности, состоянии материала, особенностях, связанных с ходом, и критических сопрягаемых размерах.
Upload a Drawing
Пуансоны сердечников, направляющие и установочные компоненты
Пуансоны сердечников, направляющие и установочные компоненты изготавливаются для обеспечения повторяемого позиционирования и контролируемых интерфейсов в узлах пресс-форм. Требования должны уточнять взаимосвязь баз, посадки, концентричность, последовательность закалки или термообработки, особенности износа и приоритеты контроля.
Upload a Drawing
Ползуны, толкатели, литники и аксессуары для пресс-форм
Ползуны, толкатели, литники и аксессуары для пресс-форм — это компоненты, изготавливаемые по чертежам, требующие внимания к интерфейсам движения, замыкающим поверхностям, опорным поверхностям, геометрии литника, состоянию материала и посадке при сборке. Планирование производства может включать механическую обработку на станках с ЧПУ, электроэрозионную обработку, шлифовку, подгонку и контроль.
Upload a Drawing
Компоненты пресс-форм для разъемов
Прецизионные компоненты пресс-форм для разъемов учитывают детали оснастки для разъемов, где ключевое значение имеют мелкие элементы, расположение контактов, геометрия гнезда, сопрягаемые интерфейсы и повторяемое выравнивание. Предоставьте информацию о продукте, материале, критических размерах, требованиях к поверхности и документации по качеству вместе с запросом на коммерческое предложение.
Upload a Drawing
Компоненты штампов для листовой штамповки
Прецизионные компоненты штампов для листовой штамповки планируются с учетом функций резки, формовки, направления и позиционирования, указанных на чертеже. Материал, термообработка, состояние кромок, зазоры, припуск на шлифовку, стратегия проволочной ЭЭО и взаимосвязь с сопрягаемыми компонентами должны быть рассмотрены до принятия решения.
Upload a Drawing
Компоненты пресс-форм для литья порошковых металлов (MIM), керамики (CIM) и многокомпонентного литья
Компоненты оснастки для литья под давлением, MIM, CIM и многокомпонентного литья поддерживаются, если требования соответствуют проверенному производственному объему. Обзор должен охватывать геометрию, связанную с потоком материала, вставки, замыкающие поверхности, условия разъема, требования к материалу и обработке, критические размеры и ожидания по контролю.
Upload a Drawing
Материалы для механической обработки
Материалы для механической обработки на станках с ЧПУ выбираются на основе чертежа, применения, маршрута обработки, последовательности термообработки, требований к износостойкости или коррозионной стойкости и требований к контролю. Подтвердите указанную марку, состояние материала, правила замены и любую необходимую прослеживаемость перед производством.
Upload a Drawing
Чистота поверхности и термообработка
Чистота поверхности и термообработка рассматриваются как часть общего плана размеров, а не как отдельные этапы отделки. Укажите состояние поверхности, требования к твердости или обработке, ограничения по маскированию или интерфейсам, припуск на шлифовку и приоритеты окончательного контроля в запросе на коммерческое предложение.
Upload a Drawing
Качество, метрология и документация
Прецизионный контроль, метрология и документация по качеству планируются на основе критических размеров, схемы баз, допусков и требований к отчетности, указанных на чертеже. Согласуйте методы контроля, ожидания по выборке или отчетности, статус ревизии, записи о материалах и документацию по конкретному заказу перед началом производства.
Upload a Drawing
Прототипирование и мелкосерийное производство
Быстрое прототипирование и мелкосерийное производство поддерживают оценку на основе чертежей, разработку оснастки и контролируемые объемы производства. Предоставьте 2D-чертеж, 3D-модель (при наличии), информацию о материале, количестве, сроках поставки, критических элементах и потребностях в контроле для практического анализа процесса.
Upload a DrawingМатериалы для вставок пресс-форм для корпусов разъемов

Инструментальная сталь H13
Термообработанная инструментальная сталь, часто рассматриваемая для вставок, подвергающихся повторяющимся термическим циклам или жестким условиям формования. Для конкретного применения в корпусах разъемов следует уточнить указанную твердость, термообработку, качество поверхности и стратегию электроэрозионной обработки.

Нержавеющая сталь S136
Коррозионностойкая сталь для пресс-форм, вариант для вставок, где качество полировки, воздействие влаги или коррозия, связанная со смолой, могут повлиять на планирование обслуживания. Состояние сплава, целевая твердость и требования к обработке поверхности должны быть определены в запросе на предложение.

Предварительно закаленная сталь P20
Предварительно закаленная инструментальная сталь, часто оцениваемая для оснований пресс-форм, крупных элементов вставок и оснастки для разработки. Ее пригодность зависит от геометрии полости, ожидаемых условий производства, зон износа и требуемого маршрута механической обработки и финишной отделки.

Инструментальная сталь D2
Высокоизносостойкая инструментальная сталь для локализованных элементов, требующих сопротивления истиранию. Перед применением для мелких деталей оснастки разъемов или точных баз следует проанализировать обрабатываемость, последовательность термообработки, припуски на шлифование и доступ для проволочной электроэрозионной обработки.

Вставки из медных сплавов
Материал с высокой теплопроводностью для локализованного охлаждения или теплоотвода во вставках пресс-форм для корпусов разъемов. Окончательный сплав и конструкция вставки должны быть рассмотрены с точки зрения прочности, воздействия износа, сопрягаемых поверхностей и предполагаемого процесса механической обработки.
Вставки пресс-форм для корпусов разъемов: поддерживаемые прецизионные процессы


Проволочная электроэрозионная обработка
Проволочная электроэрозионная обработка позволяет создавать узкие прорези, острые внутренние профили и сложные сквозные элементы там, где доступ обычных фрез ограничен. Планирование траектории проволоки учитывает условия углов, состояние заготовки, критические размеры и взаимосвязь сопрягаемых элементов разъема.

Электроэрозионная обработка погружением
Электроэрозионная обработка погружением используется для глубоких ребер, мелких полостей, глухих деталей и геометрий, требующих контролируемой стратегии электрода. Конструкция электрода, искровой зазор, требования к поверхности, а также последующая полировка или подгонка определяются на основе утвержденного чертежа.


Подгонка оснастки
Подгонка проверяет взаимодействие вставок пресс-форм для корпусов разъемов со смежными сердечниками, полостями, ползунами, литниковыми системами и установочными компонентами. Работа сосредоточена на функциональных интерфейсах, условиях контакта, зазорах при сборке и соответствии чертежам с учетом изменений.

Проверка размеров
Проверка проводится в соответствии с согласованным планом критических размеров и отчетности, с использованием соответствующих методов для геометрии детали и требований заказа. Результаты проверяются на соответствие чертежам, базам и указанной документации перед координацией доставки.
Дополнительные компоненты для вставок пресс-форм для корпусов разъемов

Направляющие компоненты
Направляющие штифты, втулки и установочные элементы обеспечивают точное выравнивание полуформ пресс-формы. При выборе следует учитывать конструкцию плиты, зазоры сопряжения, способ смазки, степень износа и схему привязки, определенную для сборки оснастки разъемов.

Установочные компоненты
Прецизионные установочные блоки, шпонки и упоры обеспечивают контролируемое позиционирование вставки во время сборки и обслуживания. Определите функциональную привязку, взаимосвязь допусков, метод монтажа и доступ для проверки перед началом механической обработки.

Детали выталкивателя
Выталкиватели, втулки, лезвия и связанные с ними крепежные детали могут быть выбраны с учетом геометрии детали и условий извлечения. Обзор чертежа должен выявить контактные поверхности, необходимые зазоры, требования к твердости и любые припуски на подгонку или шлифовку.

Компоненты литниковой системы
Вставки литниковой системы, детали, связанные с литниковой втулкой, и сменные элементы подачи настраиваются с учетом потока смолы, доступа к инструменту, риска износа и потребностей в обслуживании. Предоставьте информацию о расположении литника, приоритетах поверхностей и сопрягаемых компонентах для практического анализа.

Компоненты ползунов
Ползуны, износостойкие пластины, направляющие и крепежные элементы поддерживают боковые элементы, когда геометрия разъема этого требует. SUUXIANG анализирует ход, установочные поверхности, доступ для механической обработки, требования к посадке и точки контроля по предоставленному чертежу.
О SUUXIANG
SUUXIANG — единственный бренд компании Dongguan SuuXiang Precision Mold Co., Ltd., ориентированный на внешний рынок, основанный в 2010 году в городе Чанъань, Дунгуань, провинция Гуандун, Китай. Основанная СяоЧэном Хуаном, компания помогает командам инженеров, специалистов по закупкам и контролю качества преобразовывать утвержденные чертежи и спецификации в проверенные детали, прецизионные компоненты пресс-форм и оснастку для разъемов.
Для вставок пресс-форм корпусов разъемов наше планирование включает фрезерование и токарную обработку на станках с ЧПУ, многоосевую обработку, электроэрозионную обработку проволокой и погружными электродами, прецизионное шлифование, подгонку и контроль. Перед расчетом стоимости или началом производства мы анализируем критические размеры, стратегию привязки, доступ к инструменту, припуски на обработку, потребности в электроэрозионной обработке и ожидания по контролю.
Отличительной чертой SUUXIANG является строгий контроль проектов на основе чертежа. Мы обеспечиваем прозрачность требований к ревизии, процессу, качеству и поставке на протяжении всей работы, чтобы покупатели могли оценивать производственные решения, имея необходимые доказательства для своей конкретной программы.

Вставки пресс-форм для корпусов разъемов: основные производственные возможности
Анализ DFM и привязки
Перед расчетом стоимости вставок пресс-форм для корпусов разъемов u003ca href=u0022/u0022u003eSUUXIANGu003c/au003e анализирует чертежи и модели на предмет критических размеров, взаимосвязи привязки, доступа к элементам стенки, рисков стека допусков, требований к материалам и последовательности термообработки. Анализ определяет, что должно быть контролируемо до принятия производственных обязательств.
- Определите критические для качества размеры и функциональные привязки
- Проверьте доступ к инструменту, припуски на обработку и охват элементов
- Уточните требования к материалу, поверхности и термообработке
- Согласуйте потребности в контроле с ревизией чертежа

Планирование ЧПУ и Электроэрозионной Обработки
Оснастка для разъемов часто сочетает доступную фрезерованную геометрию с тонкими ребрами, глубокими пазами, острыми внутренними деталями или узкими профилями. SUUXIANG выбирает подходящий маршрут для ЧПУ, проволочной и прошивной электроэрозионной обработки исходя из фактической геометрии, учитывая стратегию электродов, путь проволоки и требования к чистоте поверхности.
- Сопоставление выбора процесса с геометрией и доступностью элементов
- Оцените потребности в электродах до начала механической обработки
- Планируйте пути проволоки для узких или сложных профилей
- Координируйте финишную электроэрозионную обработку с последующей шлифовкой

Стратегия шлифовки и сборки
Для вкладышей пресс-форм корпусов разъемов требуется тщательный контроль припусков на шлифовку и собираемых поверхностей после механической и электроэрозионной обработки. SUUXIANG анализирует сопрягаемые поверхности, установочные элементы, условия смыкания и приоритеты поверхностей, чтобы финишные операции поддерживали функцию сборки, а не приводили к необходимой доработке.
- Определите припуски на шлифовку вокруг прецизионных поверхностей
- Проверьте установочные, направляющие и сопрягаемые поверхности
- Планируйте финишную обработку с учетом термообработки, где это необходимо
- Сохраняйте решения по сборке в соответствии с утвержденными чертежами

Контроль инспекции и ревизий
Планирование инспекции начинается с размеров, влияющих на выравнивание разъема, работу полости и взаимозаменяемость вкладышей. SUUXIANG связывает методы измерения, ожидания по отчетности и идентификацию ревизий с заказом, чтобы поставленные вкладыши пресс-форм корпусов разъемов могли быть проверены по согласованной спецификации.
- Приоритезируйте критические размеры и привязку к базам
- Подтвердите необходимые отчеты об инспекции до производства
- Сохраняйте идентификацию чертежа и ревизии в видимом виде
- Согласуйте финальную документацию с планом инспекции

Вкладыши пресс-форм корпусов разъемов: сравнение на основе чертежей
Сравните средства контроля проектов, которые помогают командам оценивать нестандартное оснащение перед принятием производственных обязательств.
← Swipe left or right to view →
Вставки для пресс-форм корпуса разъема: Рабочий процесс производства
Контролируемая последовательность, основанная на чертежах, которая обеспечивает видимость производственных решений, доказательств контроля и требований к поставке на протяжении всего проекта.
Анализ чертежей и требований
Перед подготовкой коммерческого предложения мы анализируем 2D-чертежи, 3D-модели, материалы, количество, критические размеры, базовые поверхности, требования к поверхности, сроки поставки и ожидания по контролю.
Подтверждение технологичности и маршрута
Обсуждение проекта выявляет технологические доступы, риски погрешностей сопряжения, последовательность термообработки, потребности в электроэрозионной обработке, припуски на шлифовку и оптимальный технологический маршрут для утверждения.
Обработка критических элементов
Фрезерование на станках с ЧПУ, токарная обработка, многоосевая обработка или микрообработка создают запланированную геометрию, в то время как чертежи с контролем ревизий и согласованные спецификации руководят производством.
Электроэрозионная обработка и шлифовка
Проволочная и погружная электроэрозионная обработка, а также прецизионная шлифовка используются для обработки тонких профилей, труднодоступных элементов и окончательного снятия припуска в соответствии с подтвержденной стратегией электродов и базовых поверхностей.
Контроль, упаковка и координация
Детали проверяются на соответствие согласованному плану, с сопроводительной документацией, соответствующей заказу, защитной упаковкой и координацией доставки, согласованной с подтвержденными требованиями проекта.
Как работать с SUUXIANG над вставками для пресс-форм корпусов разъемов
Provide complete requirements early so DFM, process planning, inspection, and delivery coordination can be aligned before production commitments.
Отправьте комплект чертежей
Отправьте 2D-чертежи и доступные 3D-модели с указанием материала, термообработки, количества, контекста применения, сроков поставки и необходимой документации для контроля.
Определение критических требований
Определите критические размеры, базовые поверхности, требования к поверхности, сопрягаемые элементы и статус ревизии, чтобы риски вставок для пресс-форм корпусов разъемов были видны до подготовки коммерческого предложения.
Анализ технологичности и коммерческого предложения
Согласуйте с SUUXIANG предлагаемые методы механической обработки, электроэрозионной обработки, шлифовки, подгонки и контроля, включая ограничения доступа, припуски, стратегию электродов и объем работ.
Подтверждение образцов или производства
Подтвердите утвержденную ревизию, ожидания по качеству и любые требования к выпуску образцов или серийного производства перед началом изготовления по согласованному маршруту.
Получите документированную поставку
Согласуйте доставку с подтвержденным графиком и получите сопроводительную документацию по контролю, информацию о ревизии и отслеживаемую переписку по готовым деталям, соответствующую заказу.
Вставки для пресс-форм корпусов разъемов: Сертификаты и документация по качеству
Политика публикации сведений, одобренных заказчиком
Ожидается отзыв, одобренный заказчиком. В этом разделе будет опубликован проверенный результат по ясности ревизий чертежей после того, как заказчик одобрит формулировку, указание авторства и подтверждающие доказательства проекта.
Ожидается отзыв, одобренный заказчиком. В этом разделе будут задокументированы согласованные результаты инспекции, включая применимые критические размеры и область охвата отчета, как только заказчик разрешит публичное использование.
Ожидается отзыв, одобренный заказчиком. В этом разделе будет описан проверенный результат координации доставки, включая коммуникацию по ревизиям и сроки отгрузки, после рассмотрения заказчиком и письменного одобрения публикации.
Часто задаваемые вопросы по вставкам для пресс-форм корпусов разъемов
Practical answers for drawing-led sourcing, process planning, inspection, and revision control.
Какие файлы следует отправить для вставок пресс-форм корпусов разъемов?
Какие материалы и термообработки подходят для вставок пресс-форм корпусов разъемов?
Когда для вставок пресс-форм корпусов разъемов требуется электроэрозионная обработка (EDM) вместо ЧПУ-обработки?
Какой припуск на шлифовку следует указывать на вставках пресс-форм?
Как инспектируются вставки пресс-форм корпусов разъемов?
Как управлять ревизиями вставки пресс-формы для корпуса разъема?
Как планировать сроки изготовления вставки пресс-формы для корпуса разъема?
Может ли SUUXIANG обеспечить доставку и защитить конфиденциальные данные пресс-форм для разъемов?
Руководство покупателя по вставкам пресс-формы для корпуса разъема
Используйте эту структуру принятия решений для определения геометрии вставки, материалов, допусков и потребностей в проверке; сравнения возможностей поставщиков; и избежания ошибок в оснастке, подгонке, долговечности и передаче перед производством.
1. Что такое вставки пресс-формы для корпуса разъема?
One connector housing mold insert is a replaceable, precision-made tooling element installed within an injection mold. It locally forms critical plastic geometry such as terminal cavities, polarization keys, latch windows, sealing lands, lead-in chamfers, and other interfaces that control fit and function.nnTwo components are often confused with the insert: a molded-in metal contact is an electrical part placed into plastic during insert molding, while the finished connector housing is the molded polymer component delivered to assembly. A mold insert instead remains in the production tool and repeatedly shapes the housing; it is neither an electrical contact nor part of the shipped housing.nnThree service benefits make inserts central to connector tooling: localized wear control, targeted correction after drawing revision, and replacement without remachining a complete mold block. Their datum locations, shutoffs, vent details, and surface condition directly influence cavity consistency, flash risk, terminal retention geometry, and repeatable molding performance.
2. Эволюция вставок пресс-формы для корпуса разъема
Два конструктивных сдвига определяют эволюцию: производители пресс-форм перешли от в основном монолитных закаленных блоков полости к сменным системам вставок, а затем к вставкам, ориентированным на конкретные элементы, обрабатываемым, шлифуемым и подгоняемым к контролируемой схеме привязки. Это изменение позволило легче изолировать локальный износ, повреждения или инженерные ревизии без необходимости повторного изготовления всего блока полости.nnПять факторов со стороны продукции ускорили этот сдвиг: меньшие корпуса, большее количество контактов, более мелкий шаг, более строгие требования к расположению контактов и инженерные смолы с требовательным поведением при течении, усадке или износе. Эти условия подталкивают конструкцию вставок за пределы номинальной геометрии полости к поддержке стали, вентиляции, близости к литниковой системе, прочности замыкания, стратегии электродов, доступу для проводов и измеримым взаимосвязям между полостями контактов и сопрягаемыми элементами.nnОдин производственный приоритет теперь доминирует на ранних этапах рассмотрения: воспроизводимая передача от ревизии чертежа к готовой к производству оснастке. Модульные вставки пресс-формы для корпуса разъема могут поддерживать параллельное производство и целенаправленную корректировку, но только при условии, что привязки, интерфейсы, последовательность термообработки, припуски на шлифовку, точки контроля и ответственность за ревизии определены до начала обработки.
3. Типы вставок пресс-формы для корпуса разъема
Вставки пресс-формы для корпуса разъема следует рассматривать по их функции и привязке, которую они контролируют, а не только по их стальному контуру. Каждая категория подвергает различным рискам износа, облоя, повреждений или будущих ревизий.
Вставки полости и стержня
Вставки полости формируют внешние стенки, защелки и уплотнительные поверхности; вставки стержня формируют внутренние пустоты и ребра. Спросите, какие привязки управляют сопрягаемой геометрией и где будет концентрироваться износ от абразивной смолы или повреждения при извлечении детали.
Контактные и подвижные вставки
Вставки для контактных полостей и штифтов определяют шаг контактов, окна удержания и небольшие каналы, где изогнутые штифты, облой или повреждения при полировке могут изменить подгонку. Вставки ползунов или толкателей формируют поднутрения; спросите, как контролируется ход, контакт замыкания и доступ для замены.
Вставки замыкания, литниковой системы и сменные вставки
Вставки замыкания определяют уплотнительные пересечения и подвержены облою, заеданию и сколам кромок; вставки литниковой системы контролируют впрыск расплава и могут страдать от эрозии или повреждения остатком литниковой системы. Сменные вставки для износа или ревизии локализуют сервисные изменения; спросите, какие элементы можно заменить без повторного изготовления основной оснастки.
4. Материалы для вставок пресс-формы для корпуса разъема
Стали P20 и закаленные инструментальные стали решают различные профили рисков для вставок пресс-формы корпуса разъема. Марка смолы, содержание стекла, воздействие влаги, целевая полировка, размер элементов, объем циклов и поведение при охлаждении должны быть рассмотрены перед выпуском.
| Опция | Оптимальный вариант | Ключевой компромисс |
|---|---|---|
| Предварительно закаленная сталь | Испытания, доработки, ремонтопригодные блоки | Низкий запас по износу |
| Инструментальная сталь с высокой твердостью | Стеклонаполненный полимер, высокие циклы | Требуется термообработка и шлифовка |
| Нержавеющая формовочная сталь | Риск коррозии, полированные полости | Материал и финишная обработка должны соответствовать полимеру |
| PVD или азотирование | Износостойкие скользящие поверхности | Проверить адгезию, толщину, ремонтопригодность |
Выбор стали по назначению
Предварительно закаленная сталь типа P20 подходит для опытных инструментов и обслуживаемых блоков вставок, где могут ожидаться изменения в обработке или ремонт сваркой.nnИнструментальная сталь типа H13 или D2, закаленная после черновой обработки, лучше подходит для повторяющихся нагрузок, мелких кромок и износа стеклонаполненных смол; термообработка должна оставлять припуск на шлифовку.
Коррозия и отделка
Сталь для пресс-форм из семейства нержавеющих сталей 420 рассматривается, когда влажная обработка, коррозионные побочные продукты смолы или полированные поверхности полости делают важной устойчивость к ржавчине.nnТребования к зеркальной полировке сужают приемлемый маршрут выбора стали, термообработки, электроискровой обработки и финишной обработки; покрытие не может исправить плохую отделку подложки или поврежденную геометрию.
Варианты поверхности
Покрытия PVD могут снизить скользящий износ и адгезию на выбранных вставках, в то время как нитрование может упрочнить поверхность без добавления отдельного слоя покрытия.nnРебра, штифты и замыкания в масштабе 0,1 мм требуют рассмотрения толщины покрытия, состояния кромок, теплопередачи и метода будущего ремонта.
5. Пользовательские элементы для вставок пресс-форм корпусов разъемов
Пользовательские элементы должны определяться исходя из функционального замысла конструкции, а не рассматриваться как косметические опции. Для вставок пресс-форм корпусов разъемов чертеж должен связывать каждый элемент с технологией формования, контрольной базой, потребностью в обслуживании или риском доработки.
Стратегия изготовления полостей и вставок
Количество полостей влияет на производительность, балансировку литниковой системы и усилия, необходимые для обеспечения согласованности размеров по позициям.nnСменные вставки ускоряют локальные изменения и обслуживание, но добавляют интерфейсы, требующие контролируемой подгонки и передачи базовых размеров.
Решения по элементам формования
Расположение литников, вентиляция и зазоры для выталкивателей должны защищать гнезда контактов, сопрягаемые поверхности и другие критические элементы во время заполнения и извлечения.nnТребования к текстуре или полировке должны быть указаны на чертеже с границами зон; более тонкая косметика может увеличить объем отделочных работ и усложнить ремонт.
Базы и свидетельства доработок
Стратегия выбора баз должна определять функциональную геометрию разъема до второстепенных наружных поверхностей, предотвращая маскировку несоответствия из-за накопления допусков.nnИдентификационные метки должны иметь определенное расположение, глубину и обозначение доработки. Чертежи, модели и планы контроля с указанием доработок обеспечивают прослеживаемость сменных вставок.
6. Элементы качества вставок пресс-форм корпусов разъемов
Функциональность разъема обеспечивается системой вставок, а не одним размером. Проверяйте состояние стали, поток баз, геометрию полости, смыкания, охлаждение, вентиляцию, соосность и доступ для обслуживания относительно критических характеристик (CTQ) детали.
Базы и гнезда контактов
Две или более контролируемые базы должны определять расстояние между гнездами контактов, окна фиксации и элементы сопрягаемой поверхности. Нарушенная цепочка баз может привести к смещению контактов, даже если размеры отдельных вставок проходят проверку.nn100% приемка полостей должна определять метод измерения, правило выборки и функциональный шаблон, когда критически важны фиксация контактов или сопрягаемость.
- Какая база определяет шаг контактов?
- Какие размеры полости являются критическими (CTQ)?
- Требуется ли функциональный шаблон?
Затворы, вентиляция и охлаждение
Износ затвора на 0,01 мм может привести к образованию облоя по краям полости; допустимое расположение и предел облоя должны быть указаны в акте приемки. Ограниченная вентиляция может привести к недоливу, а неравномерное охлаждение – к усилению коробления.nnУказанные места для вентиляции, доступ к контуру охлаждения и контрольные пределы позволяют проводить повторяемую диагностику после запуска.
- Определить допустимые зоны облоя
- Обеспечить доступ для очистки вентиляционных каналов
- Установить контрольные точки для проверки коробления
Состояние и ремонтопригодность стали
Каждый изнашиваемый вкладыш должен иметь указание на состояние стали, режим термообработки, требования к финишной обработке поверхности и интерфейс замены. Согласованные направляющие, установочные и соединительные элементы обеспечивают сохранение соосности на протяжении циклов обслуживания.nnSUUXIANG должна проанализировать изменения в чертежах, припуски на шлифовку, стратегию электроэрозионной обработки и результаты контроля перед утверждением технологического маршрута.
- Указать последовательность термообработки
- Обозначить критические зоны финишной обработки
- Требовать отчеты с контролем ревизий
7. Выбор производителя вкладышей для корпуса разъема
2D-чертеж, 3D-модель и список критических размеров расскажут больше, чем брошюра о возможностях. Оценивайте вкладыши для корпуса разъема на основе документированных проектных решений, результатов контроля и контролируемого реагирования на изменения.
| Область оценки | Доказательства для запроса | Сигнал принятия решения |
|---|---|---|
| DFM | Анализ чертежа с аннотациями | Риски, выявленные на ранней стадии |
| Процесс | Обоснование маршрута и настройки | Соответствие требованиям к ЧПУ, электроэрозионной обработке, шлифованию |
| Инспекция | Методика и образец отчета | CTQ поддаются измерению |
| Доставка | План этапов и основа мощности | Срок выполнения прозрачен |
Начните с анализа чертежей
Оперативный обзор DFM должен выявить конфликты в привязках, доступ для инструмента, электроды для электроэрозионной обработки или пути провода, запас на шлифовку и точки контроля перед выпуском.nnДвух циклов ревизии часто достаточно, чтобы понять, являются ли вопросы конкретными, отслеживаемыми и отвеченными в соответствии с текущим чертежом.
- Запросить обратную связь по DFM с аннотациями
- Подтвердить критические размеры и привязки
- Зафиксировать идентификатор ревизии и дату
Соответствие технологическому маршруту
Обработка на станках с ЧПУ, электроэрозионная обработка, шлифовка и сборка должны предлагаться как маршрут, привязанный к геометрии и допускам, а не как общий перечень возможностей.nnПлан изготовления первой партии должен содержать количество образцов, метод измерения, критерии приемки и порядок утилизации до начала раскроя материала.
Требовать производственные доказательства
Прослеживаемость материала должна связывать полученный материал, требования к термообработке (где применимо) и документацию на конечную деталь с заказом на поставку.nnПоддержка прототипов и мелкосерийного производства требует явных предположений о мощностях, ключевых этапах сроков выполнения, контроля ревизий и объеме отчетности по контролю.
- Сертификаты на материал (при наличии)
- Отчет о контроле первой партии
- Журнал или запись с контролем ревизий
- Указанные в предложении сроки выполнения работ
8. Распространенные ошибки в пресс-формах для корпусов разъемов
Вставки пресс-форм для корпусов разъемов обычно выходят из строя в первую очередь на стыке между замыслом чертежа, поведением при формовании и инспекцией. Предварительный обзор перед механической обработкой должен превратить каждое предположение в контролируемый вопрос.
Пробелы в чертежах и базовых привязках
Двумерные чертежи без разрезов, обозначений базовых поверхностей или сопрягаемых элементов допускают противоречивые толкования. Задайте вопросы: какие элементы определяют положение клеммы, уплотнения и сопрягаемой поверхности, и какая схема базовых поверхностей регулирует инспекцию?
Воздействие стали и смолы
Сталь, выбранная только по цене покупки, может изнашиваться, корродировать или плохо полироваться под воздействием указанной смолы и добавок. Перед выбором материала вставки подтвердите марку смолы, стеклянное или минеральное наполнение, пакет огнезащитной обработки, воздействие влаги и требуемую обработку поверхности.
Допуски и доступ для обслуживания
Широко применяемые обозначения ±0,01 мм увеличивают стоимость, не защищая функцию разъема, в то время как скрытые винты или доступ для выталкивателей задерживают обслуживание. Определите стек допустимых отклонений, метод измерения и каждый элемент, требующий очистки, подгонки или замены.
Усадка, ревизии и отчеты
Значения усадки, скопированные из спецификации смолы, не заменяют проверку толщины стенки, расположения литниковых систем и ориентации волокон. Зафиксируйте модель с контролируемыми ревизиями перед механической обработкой, затем потребуйте результаты инспекции, привязанные к базовым поверхностям, плюс функциональную проверку на сопряжение, удержание клеммы или проверку по шаблону.
9. Успешный запуск пресс-форм для корпусов разъемов
Успешный запуск рассматривает вставку как контролируемый интерфейс, а не как отдельно изготовленный элемент. Зафиксируйте производственные входные данные перед резкой материала, затем используйте данные испытаний для управления каждой ревизией.
Соберите пакет RFQ
Один пакет RFQ должен включать выпущенные 2D-чертежи, исходные или нейтральные 3D-модели, марку смолы, предположения по усадке, количество гнезд, объем и целевую дату.nnДва списка должны отдельно идентифицировать критические размеры, базовые поверхности, косметические поверхности, сопрягаемые элементы, отчеты об инспекции и план приемки заказчиком.
Просмотрите и утвердите маршрут
Один обзор DFM должен подтвердить доступ к инструменту, риск линии разъема, пути прокладки проводов, стратегию электродов, последовательность термообработки, припуск на шлифование и доступ для измерений.nnДве сопоставимые котировки должны указывать объем работ, состояние материала, производственный маршрут, результаты инспекции, исключения, основу срока выполнения и предположения по ревизиям. Утвердите ревизию чертежа и полномочия по внесению изменений до начала механической обработки.
Завершите цикл испытаний
Инспекция первой партии должна сравнить измеренные результаты с согласованным планом критических размеров перед испытаниями пресс-формы. Зафиксируйте смолу, условия формования, дефекты и данные о размерах относительно контролируемого чертежа.nnОдин журнал ревизий должен назначать каждой изменения владельца, причину, затронутые размеры, дату утверждения и статус реализации. Выпустите результаты опытной партии перед передачей в производство, включая окончательные записи об инспекции и утвержденные файлы ревизий.
10. Ценообразование пресс-форм для корпусов разъемов
Два уровня ценообразования обычно разделяют прототипные вставки и повторные работы малого объема: прототипы концентрируют программирование, настройку и инспекцию первой партии; повторные объемы могут распределить эти фиксированные мероприятия на большее количество деталей. Геометрия, состояние стали, электроэрозионная обработка и доступ для шлифования обычно влияют на стоимость больше, чем только размер детали.nnПять утвержденных входных данных определяют обоснованную котировку: ревизия чертежа, критические допуски, указанный материал и термообработка, количество, а также требования к валидации или инспекции. SUUXIANG должна подтвердить производственный маршрут и приоритет доставки после рассмотрения чертежа, поскольку срочное планирование, электроды, пути прокладки проводов и отчетность могут изменить окончательную цену.
| Уровень цитирования | Типичные факторы стоимости | Подтверждающие доказательства |
|---|---|---|
| Вставка прототипа | Наладка, сложные функции, электроэрозионная обработка или шлифовка | Чертеж с контролем версий; план первой статьи |
| Малообъемные вставки | Повторный тираж, общие наладки, элементы с риском износа | Отпуск тиража; требования к материалам и термообработке |
| Срочные работы | Приоритет графика, координация внешних процессов | Целевая дата; объем валидации и контроля |
Начните обзор чертежа вставок для корпуса разъема SUUXIANG
Загрузите 2D-чертеж и 3D-модель с указанием материала, количества, критических размеров, требований к контролю и целевой даты поставки для детального рассмотрения.