
Прецизионные компоненты для пресс-форм, изготовленные по вашим утвержденным чертежам
Индивидуальные сердечники, полости, вставки и компоненты разъемов, разработанные с учетом критических размеров, технологичности обработки, термообработки и требований к контролю.
Образцы прецизионных компонентов для пресс-форм


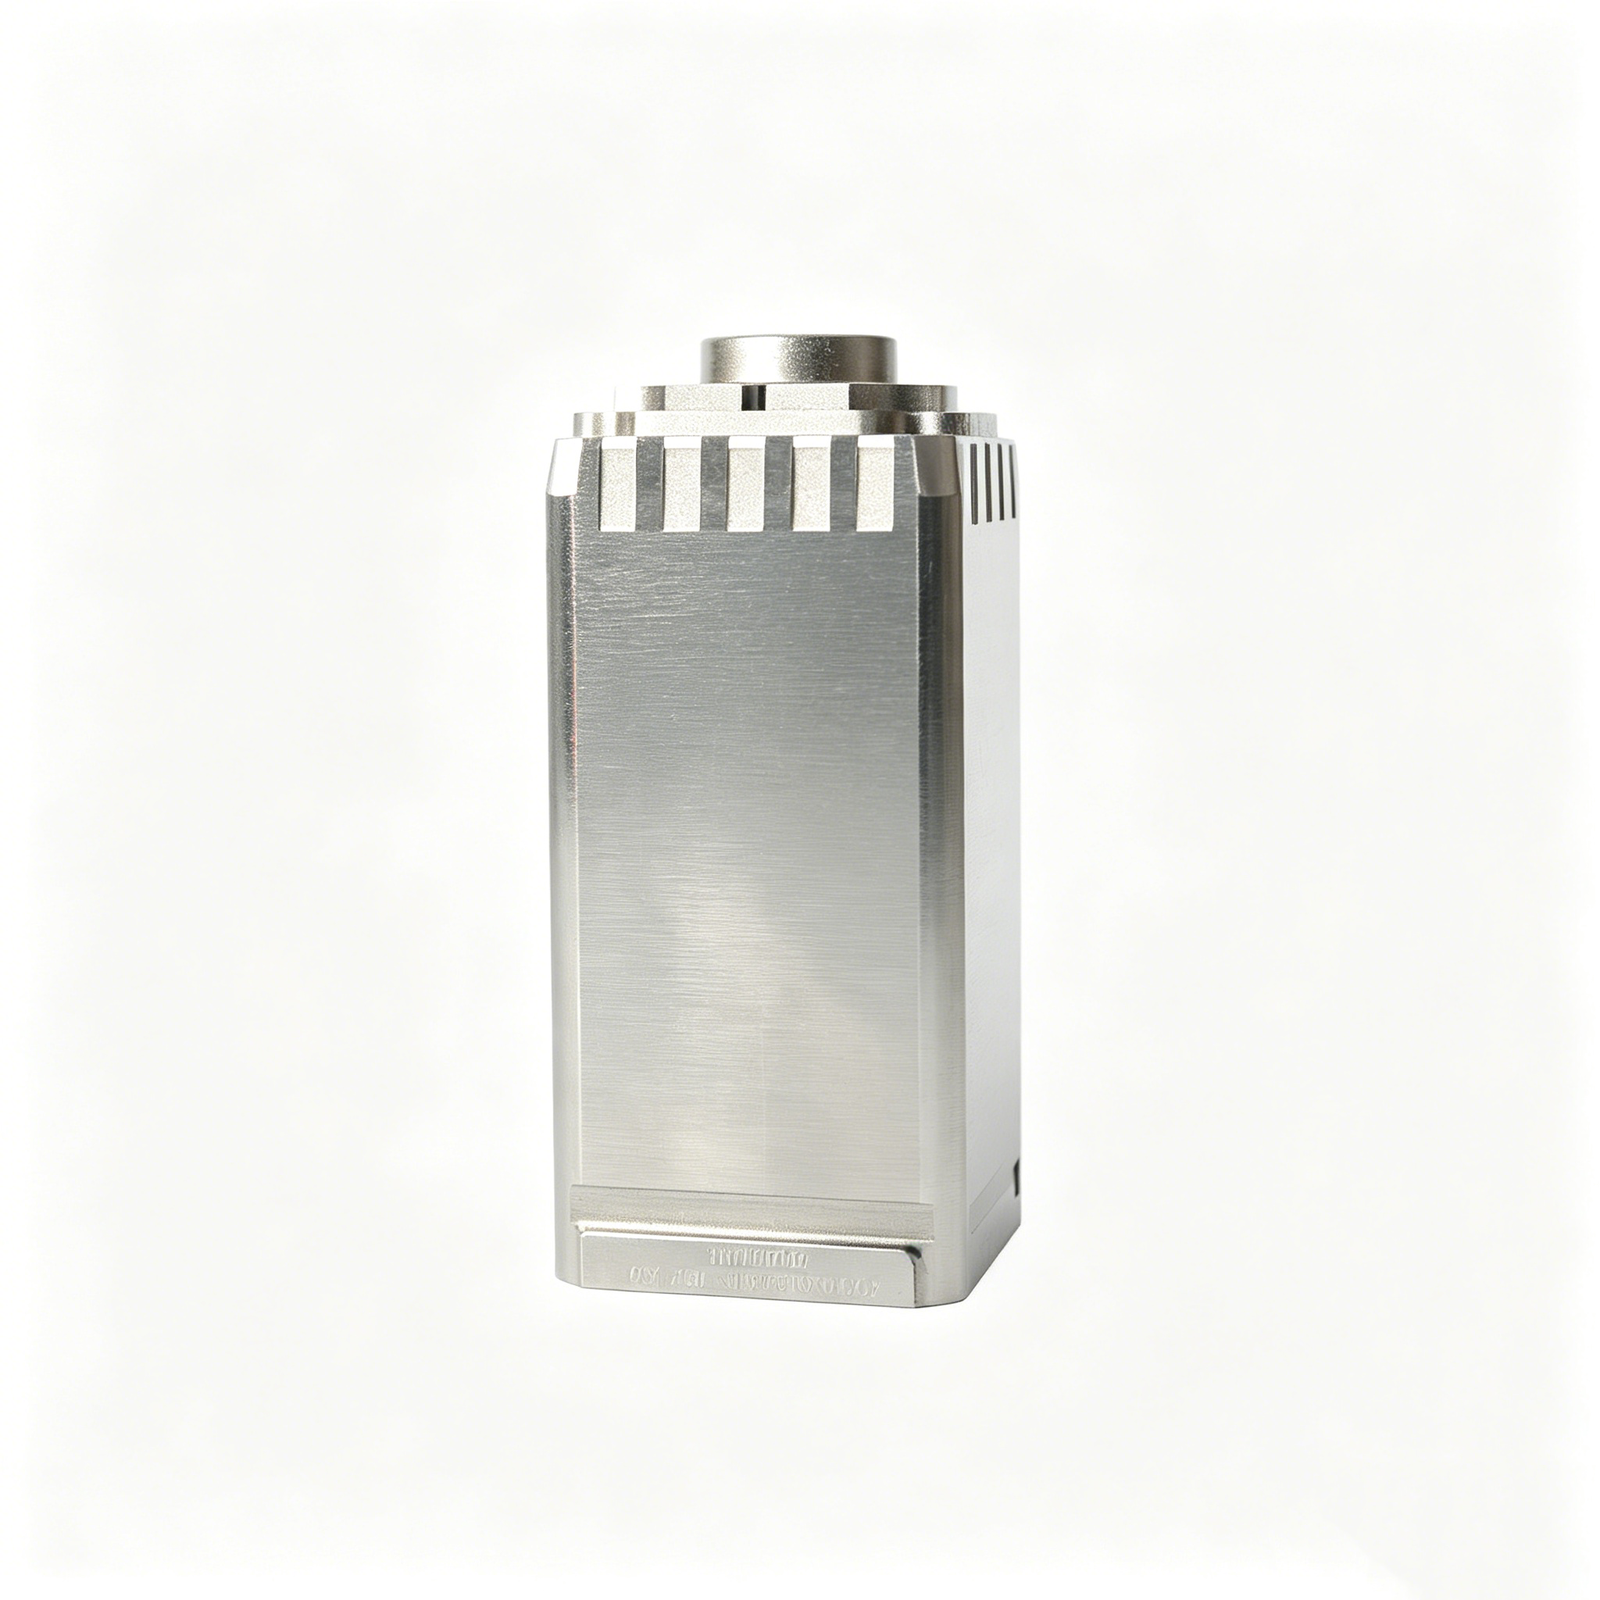





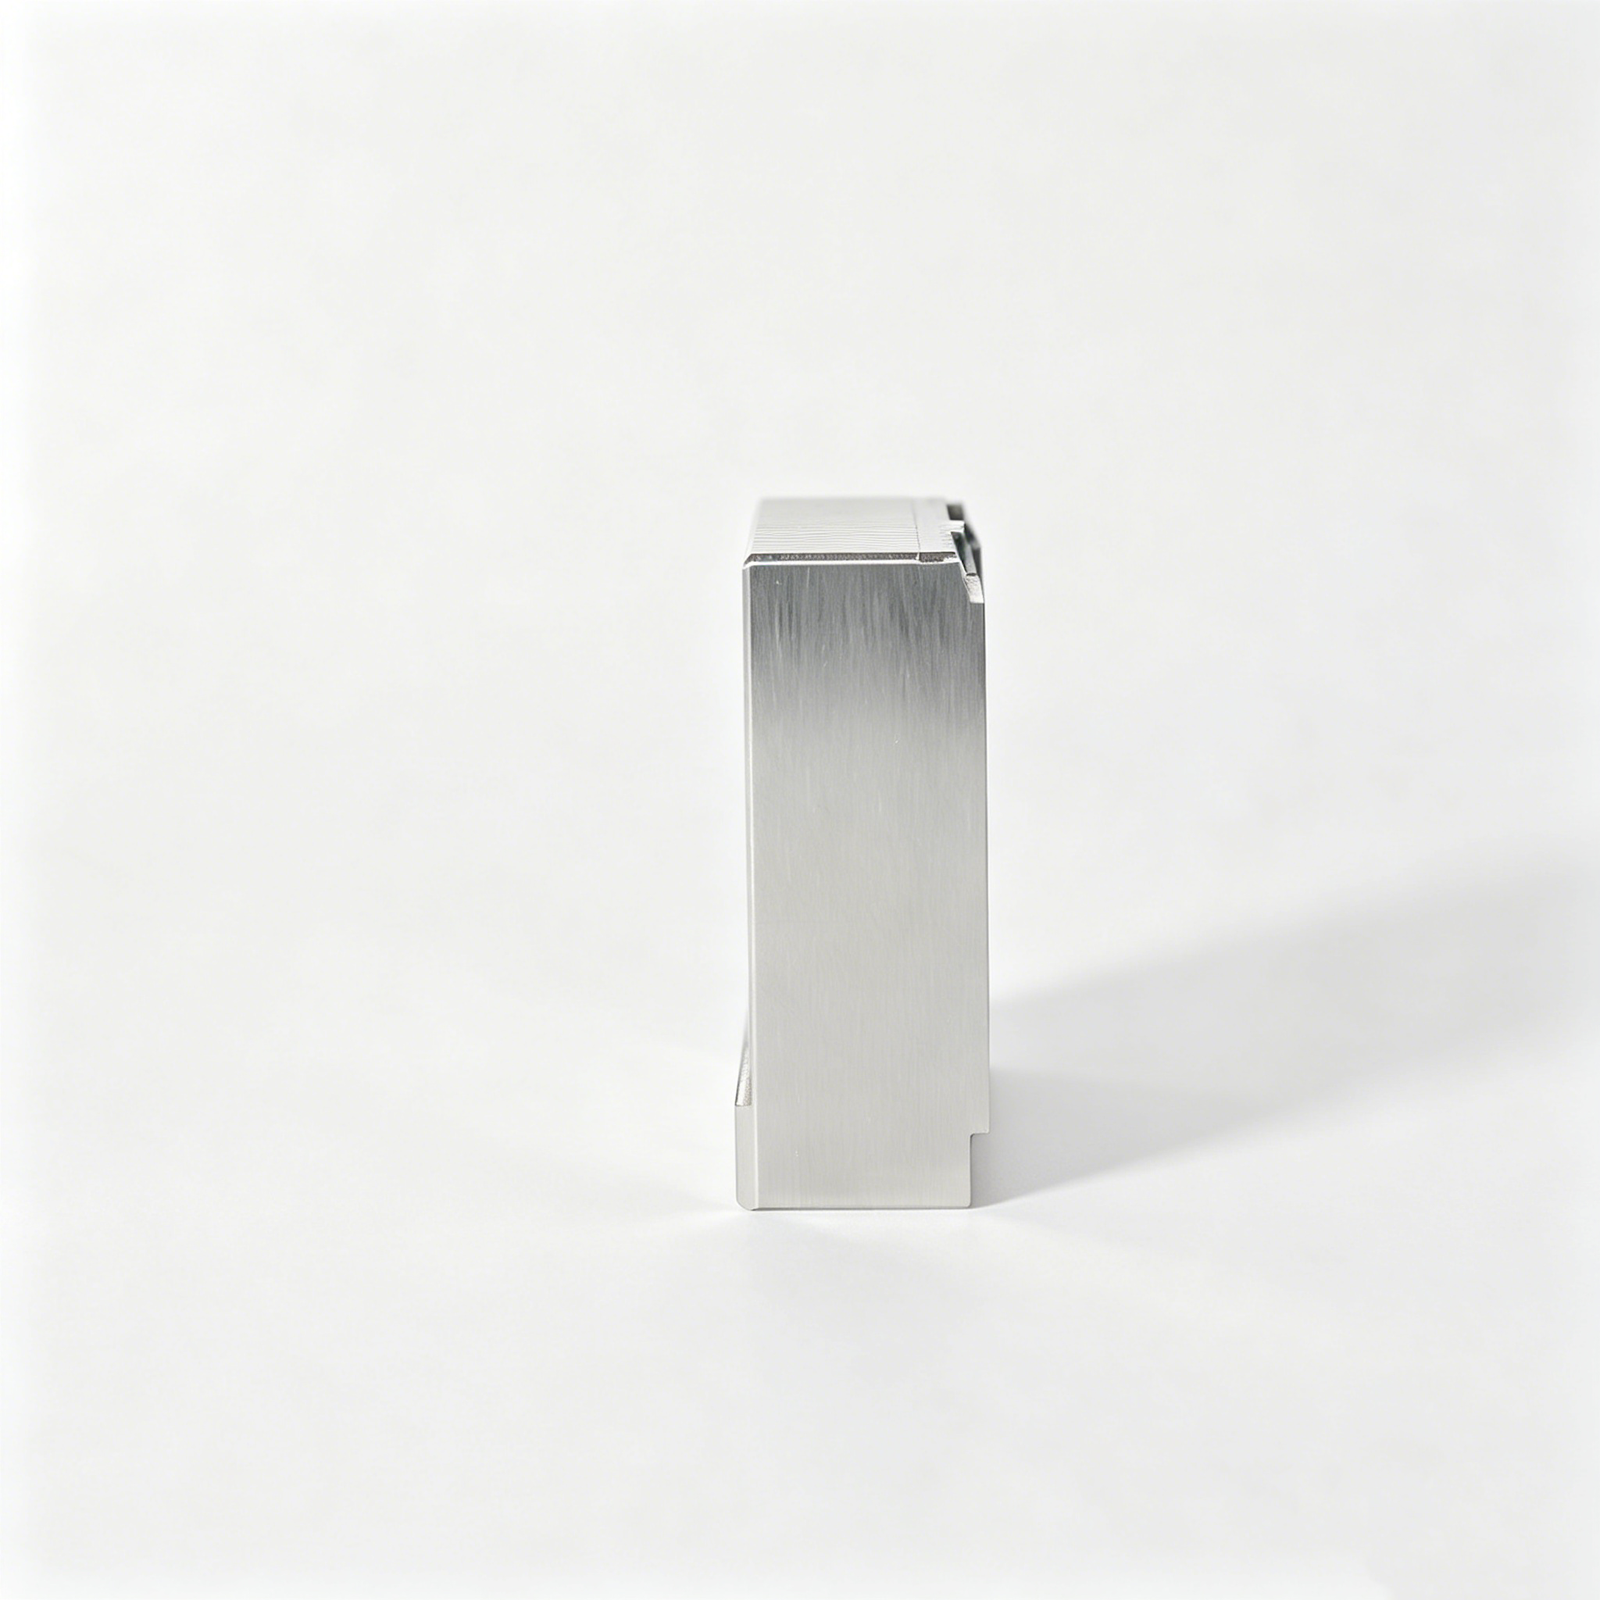

Sample Components for Precision Mold Components
Ten drawing-based component examples; open a part to review its engineering context.







Инженерный контроль прецизионных компонентов для пресс-форм
Критические детали оснастки планируются на основе утвержденных чертежей, условий сопряжения и ожиданий по контролю перед началом производства.
Анализ чертежей
Мы анализируем критические размеры, требования к поверхности, доступ к инструменту и детали ревизии перед выбором производственного маршрута для индивидуальных деталей оснастки.
Стратегия привязки
Схемы привязки согласованы с условиями посадки, смыкания и сопряжения, чтобы обработка и контроль ссылались на одно и то же функциональное назначение.
Планирование технологического процесса
Этапы ЧПУ, электроэрозионной обработки, шлифовки и подгонки последовательно выстраиваются с учетом состояния стали, геометрии, припусков и необходимого доступа к элементам.
Координация электроэрозионной обработки и шлифовки
Стратегия электродов, пути провода и припуски на шлифовку рассматриваются совместно для углов, ребер, вентиляционных отверстий и требований к закаленной оснастке.
Планирование контроля
Методы контроля определяются для критических форм, положений, плоскостности, параллельности и условий сопряжения в соответствии с утвержденным чертежом.
Отслеживание ревизий
Каждый компонент соответствует утвержденной ревизии чертежа, при этом коммуникация по проекту и окончательная документация соответствуют проверенному плану контроля.
Связанные пути для прецизионных компонентов пресс-форм
Индивидуальные компоненты и технологические маршруты, организованные с учетом требований к посадке, смыканию, выталкиванию, направлению, доступу к элементам и контролю.
Услуги ЧПУ-обработки
Обработка по чертежам для индивидуальных деталей с планированием процесса с учетом геометрии, состояния материала, привязок и доступа для контроля.
Explore CNCПрецизионные компоненты для пресс-форм
Работа над сердечниками, полостями и вставками планируется с учетом сопрягаемых элементов, состояния материала, электроэрозионной обработки, шлифовки и требований к подгонке.
Explore Mold PartsКачество и документация
Обсудите характеристики CTQ, методы измерения, контроль версий и документы, необходимые для вашего заказа.
Review QualityМатериалы для прецизионных компонентов пресс-форм
Предварительно закаленная инструментальная сталь
Практичный вариант для сердечников, гнезд, ползунов и вставок, требующих стабильной обработки перед окончательной подгонкой. Состояние поставленной стали может уменьшить смещение после обработки, при этом твердость, полировка и требования к контролю, указанные в чертеже, по-прежнему определяют выбор.
Инструментальная сталь сквозной закалки
Используется для пуансонов, втулок, стержней сердечников и деталей инструмента, ориентированных на износ, где твердость планируется с учетом шлифовального запаса и стратегии электроэрозионной обработки. Последовательность термообработки, сохранение опорных точек и окончательная проверка размеров должны быть установлены до начала производства.
Коррозионностойкая инструментальная сталь
Рассматривается для инструмента, подверженного воздействию влаги, агрессивных смол или условий хранения, где важна устойчивость к пятнам и полируемость. Утвержденный чертеж должен уточнять марку стали, состояние твердости, чистоту поверхности и любые ограничения по сопрягаемым деталям.
Высокоизносостойкая инструментальная сталь
Подходит для конфигурируемых пуансонов, затворов, вставок и скользящих элементов, подверженных повторяющимся контактам или истиранию. Выбор материала оценивается с учетом геометрии углов, тонких ребер, вентиляции, термообработки, припуска на шлифовку и метода контроля.
Нержавеющие стали
Часто оцениваются для коррозионно-чувствительных разъемов и прецизионных компонентов пресс-форм, где чистота или воздействие окружающей среды влияют на выбор материала. Подтвердите точную марку, состояние, метод обработки и приоритеты размеров через загрузку чертежа для запроса предложения.
Прецизионные компоненты пресс-форм: процессы, соответствующие вашему чертежу
Фрезерование и токарная обработка на станках с ЧПУ
Фрезерование и токарная обработка создают основную геометрию, втулки, пуансоны, установочные элементы и профили. Доступ к инструменту, опорные точки и запланированный припуск рассматриваются на ранней стадии, чтобы последующая термообработка, электроэрозионная обработка и шлифовка сохраняли функциональные взаимосвязи.
Многоосевая обработка
Многоосевая обработка поддерживает наклонные элементы, сложные поверхности гнезд, вставки разъемов и труднодоступные пути подхода. Маршрут процесса рассматривается с учетом стратегии зажима, тонких ребер, углов и сопрягаемых условий для уменьшения ненужных установок и переноса опорных точек.
Электроэрозионная проволочная резка
Электроэрозионная проволочная резка создает точные профили, узкие прорези, острую внутреннюю геометрию и детали из закаленной секции, куда обычные инструменты не могут добраться. Путь проволоки, начальные отверстия, стратегия чистовой обработки и точки контроля планируются относительно функциональных размеров чертежа.
Электроэрозионная формовка
Электроэрозионная формовка создает глубокие гнезда, тонкие ребра, детализированные углы и недоступные внутренние элементы с использованием определенной стратегии электрода. Износ электрода, зазор искры, требования к поверхности и припуск на чистовую обработку рассматриваются с учетом состояния стали и термообработки.
Операции прецизионной шлифовки
Прецизионная шлифовка обеспечивает плоскостность, параллельность, размеры и чистоту поверхности прецизионных компонентов пресс-форм после обработки или термообработки. Припуск на шлифовку и последовательность опорных точек планируются для защиты стыков, направляющих поверхностей и других сопрягаемых взаимосвязей.
Подгонка и контроль
Подгонка и контроль проверяют поведение сборки, форму, положение и критические сопрягаемые условия перед выпуском. Методы измерения и требования к отчетности согласуются с утвержденной ревизией чертежа, помогая отделам закупок и контроля качества поддерживать прослеживаемые доказательства приемки.
Компоненты для прецизионных пресс-форм: оснастка и сборочные детали
Направляющие элементы
Направляющие штифты, втулки и установочные элементы обеспечивают повторяющееся позиционирование между половинами пресс-формы, вставками и сопрягаемыми узлами. Выбор должен осуществляться с учетом стратегии определения баз, условий износа, доступа для сборки и требований к контролю положения.
Детали выталкивателя
Штифты выталкивателя, гильзы и сопутствующие компоненты выталкивающей системы конфигурируются согласно утвержденному чертежу для обеспечения требований к выпуску, опоре и зазорам. Перед началом механической обработки должны быть определены посадка, твердость, припуск на шлифовку и сопрягаемые поверхности.
Пружины для оснастки
Пружины могут обеспечивать возврат, предварительный натяг и контролируемое перемещение в пресс-формах или штампах. Необходимо указать установочное пространство, условия эксплуатации, требуемый ход и любые ограничения при сборке, чтобы выбор вспомогательных элементов соответствовал назначению механизма.
Крепеж для сборки
Специальные или стандартные крепежные элементы, штифты и стопорные детали обеспечивают надежную сборку сердечников, гнезд, ползунов и вставок. Зацепление резьбы, направление доступа, детали зенковки и взаимосвязь допусков должны быть согласованы с чертежом компонента.
Сменные вставки
Сменные вставки позволяют обслуживать изнашиваемые, детализированные или чувствительные к изменениям участки без необходимости переделки более крупного элемента оснастки. Их установочные поверхности, схема позиционирования, взаимосвязь замыканий и критерии контроля требуют скоординированного планирования.
Идентификационные элементы
Маркировка деталей, идентификация ревизий и элементы прослеживаемости помогают различать аналогичные прецизионные компоненты пресс-форм при сборке, контроле и замене. Местоположение, метод маркировки и требования к читаемости должны быть включены в утвержденный чертеж или примечания к запросу.
О компании SUUXIANG Precision Manufacturing
SUUXIANG — это общедоступный бренд компании Dongguan SuuXiang Precision Mold Co., Ltd., основанной в 2010 году в Чанъане, Дунгуань. Основателем и законным представителем является Сяочэн Хуан. Компания работает с инженерными, инструментальными, закупочными и отделами контроля качества над прецизионными компонентами, определенными чертежами.
Работа сочетает в себе обработку на станках с ЧПУ с изготовлением прецизионных компонентов пресс-форм, оснастки для разъемов, электроэрозионной обработкой, шлифовкой, подгонкой и планированием контроля. Маршрут процесса выбирается исходя из фактической геометрии, состояния материала, схемы определения баз, критических элементов и документов, требуемых заказом.
Посетителям следует использовать фотографии типовых деталей для понимания семейств деталей, а не для определения точного класса, допуска или измеренного результата. Для технической консультации подготовьте текущий чертеж и модель, количество, материал, отделку, критические характеристики качества (CTQ) и требуемую дату.
Как SUUXIANG планирует изготовление критически важных компонентов пресс-форм
Проектирование с учетом технологичности начинается с определения баз
Каждый прецизионный компонент пресс-формы начинается с утвержденного чертежа, ревизии и функциональных баз. u003ca href=u0022/u0022u003eSUUXIANGu003c/au003e анализирует погрешности взаимного расположения, доступ для инструмента, взаимосвязь замыканий, потребность в вентиляции и контекст сопряжения перед выбором практичного маршрута механической обработки и контроля.
- Подтвердить критически важные размеры и базовые ссылки
- Проверить доступ для обработки ребер, углов и внутренних деталей
- Определить риски посадки, замыкания и сопряжения перед выпуском
- Сохранять ревизии чертежей видимыми на протяжении всего производственного процесса
Учет требований к термообработке
Состояние стали, последовательность термообработки и припуски на шлифование планируются совместно, поскольку каждый фактор влияет на конечную геометрию. Технологический маршрут учитывает, где материал должен остаться для финишной обработки, как деформация может повлиять на базовые поверхности, и какие поверхности требуют контролируемого шлифования после термообработки.
- Определите последовательность мехобработки до или после закалки
- Оставьте припуски на шлифование на критических финишных поверхностях
- Обеспечьте сохранение взаимного расположения базовых поверхностей на этапах термообработки
- Согласуйте требования к материалу с утвержденным чертежом
Стратегия электроэрозионной обработки для мелких деталей
Микроэлементы, тонкие ребра, глубокие углы и затрудненный доступ инструмента могут потребовать применения проволочной или копировально-прошивочной электроэрозионной обработки. SUUXIANG оценивает стратегию электродов, траекторию проволоки, промывку, требования к поверхности и последующую сборку, чтобы электроэрозионная обработка поддерживала предполагаемую функцию детали.
- Оцените траектории проволоки для узких пазов и профилей
- Спланируйте доступ электрода для закрытой геометрии
- Учтите требования к вентиляции и деталям углов
- Согласуйте электроэрозионные поверхности с требованиями к сборке и финишной обработке
Проверьте условия сопряжения
Планирование контроля выходит за рамки изолированных размеров, когда детали должны работать совместно. Согласованный метод может охватывать форму, положение, плоскостность, параллельность, критические зазоры и условия сопряжения, а окончательные записи должны соответствовать заказу, ревизии чертежа и проверенному плану контроля.
- Определите методы контроля критических характеристик
- Проверьте форму и положение относительно функциональных баз
- Проанализируйте плоскостность и параллельность там, где это важно для сборки
- Сопоставьте документацию с согласованными требованиями к качеству
Чек-лист для принятия решения по запросу коммерческого предложения на компоненты прецизионных пресс-форм
Сравнивайте предложения по одной и той же ревизии чертежа и заявленному техническому объему, а не по неквалифицированной цене за единицу.
← Swipe left or right to view →
Контролируемый рабочий процесс для прецизионных компонентов пресс-форм
Каждый заказной компонент изготавливается согласно утвержденному чертежу и ревизии, при этом решения по производству и требования к контролю согласуются до начала производства.
Анализ чертежей и требований
Анализ 2D чертежей, моделей, материала, количества, применения, критических размеров, баз, требований к поверхности, термообработки, потребностей в контроле и предполагаемой даты поставки.
Планирование процесса и контроля
Выбор маршрутов обработки на станках с ЧПУ, электроэрозионной обработки, шлифовки, подгонки и контроля, одновременно подтверждая доступ инструмента, припуски на обработку, стратегию электродов, путь проволоки и контроль ревизий.
Обработка ключевых элементов
Изготовление сердечников, полостей, вставок, штифтов, ползунов, толкателей, пуансонов, втулок и деталей соединительного инструмента посредством запланированной последовательности механической обработки и электроэрозионной обработки.
Подгонка, чистовая обработка и контроль
Применение необходимой подгонки и чистовой обработки, затем контроль критической формы, положения, плоскостности, параллельности, размеров и сопрягаемых условий согласно утвержденному плану контроля.
Документация, упаковка и координация
Сверьте финальную документацию с результатами проверок, защитите готовые компоненты при транспортировке и отслеживайте изменения и координацию поставок до отправки.
Начните проект по изготовлению прецизионных компонентов пресс-форм SUUXIANG
Move from drawing review to controlled production with requirements, revision details and inspection expectations aligned before machining begins.
Обзор пакета образцов деталей
Предоставьте 2D-чертежи, 3D-модели, требования к материалам и термообработке, количество, сроки поставки, критические размеры, приоритеты по обработке поверхности и любую информацию о сопрягаемых деталях.
Совместное рассмотрение технологичности
Согласуйте стратегию базовых поверхностей, допуски, доступ инструмента, припуски на шлифовку, метод электроэрозионной обработки, детали вентиляции, методы контроля и статус ревизии перед окончательным утверждением ценового предложения.
Утверждение плана производства
Рассмотрите предлагаемый технологический маршрут, цены, предположения по срокам и требования к документации; утвердите образцы или первичные образцы, если это требуется проектом.
Запуск контролируемого производства
Механическая обработка, электроэрозионная обработка, шлифовка, сборка и контроль проводятся в соответствии с утвержденной ревизией чертежа, а финальные записи сверяются с согласованным планом контроля.
Документация по проекту для определения до начала производства
Вопросы, которые покупателям следует задать во время технического обзора
Какая ревизия чертежа и схема баз будет определять деталь, и как будет утверждено предложенное отклонение?
Какие функции критически важны для работы, и какой метод измерения продемонстрирует соответствие?
Включает ли предложение информацию о состоянии материала, вторичных процессах, документах для инспекции и предположениях по упаковке?
Часто задаваемые вопросы по компонентам прецизионных пресс-форм
Practical answers on RFQ inputs, planning, inspection, delivery, and controlled revisions.
Какая информация вам нужна для расчета стоимости компонентов прецизионных пресс-форм?
Существует ли минимальное количество для заказа компонентов прецизионных пресс-форм?
Могу ли я заказать образцы перед производством компонентов прецизионных пресс-форм?
Как планировать сроки поставки для нестандартных деталей пресс-форм?
Как вы выбираете материал и термообработку для сердечников, вставок и пуансонов пресс-форм?
Какие отчеты об инспекции доступны для компонентов прецизионных пресс-форм?
Как осуществляются международные поставки компонентов прецизионных пресс-форм?
Как работают оплата, чертежи и защита интеллектуальной собственности при индивидуальном заказе?
Руководство покупателя по компонентам прецизионных пресс-форм
Практическая система принятия решений для индивидуального сердечника, матрицы или вставки пресс-формы, от первого анализа чертежа до документированного принятия.
1. Определите роль компонента пресс-формы
Identify whether the drawing describes a core, cavity, insert, pin, slide or replacement wear component; the part role determines its mating surfaces. When specifying a custom mold core, cavity or insert, this decision should be recorded against the latest controlled drawing. Note the quantity, production stage and functional interface so the discussion remains about the actual component rather than a visually similar example. A photograph can identify a part family, but it cannot establish material, tolerance or inspection results.nnFor this stage, focus on mating relationships, wear surfaces, steel condition, EDM details and fitting requirements. Ask how the proposed process will preserve datum relationships and how the completed feature can be measured. If a tolerance, finish, hardness or document is essential, include its acceptance method in the RFQ rather than leaving it to interpretation.nnBefore approving production, record the drawing revision, any clarification or agreed deviation, and the documents expected with the order. Compare quotations by the same technical scope: material condition, operations, sampling, inspection, finishing, packing and delivery assumptions. If an item is not yet verified, treat it as an open engineering question. A clear decision record makes a prototype review and a later repeat order easier to reconcile without silently changing the specification.
2. Контролируйте комплект чертежей для сопрягаемых деталей
Send the assembly context and mating-part references where possible so shutoffs, guide relationships and replacement interfaces are not judged in isolation. When specifying a custom mold core, cavity or insert, this decision should be recorded against the latest controlled drawing. Note the quantity, production stage and functional interface so the discussion remains about the actual component rather than a visually similar example. A photograph can identify a part family, but it cannot establish material, tolerance or inspection results.nnFor this stage, focus on mating relationships, wear surfaces, steel condition, EDM details and fitting requirements. Ask how the proposed process will preserve datum relationships and how the completed feature can be measured. If a tolerance, finish, hardness or document is essential, include its acceptance method in the RFQ rather than leaving it to interpretation.nnBefore approving production, record the drawing revision, any clarification or agreed deviation, and the documents expected with the order. Compare quotations by the same technical scope: material condition, operations, sampling, inspection, finishing, packing and delivery assumptions. If an item is not yet verified, treat it as an open engineering question. A clear decision record makes a prototype review and a later repeat order easier to reconcile without silently changing the specification.
3. Выберите сталь и термообработку
Tool-steel grade, stock condition and heat treatment affect machining allowance, EDM behavior, grinding sequence and the final inspection method. When specifying a custom mold core, cavity or insert, this decision should be recorded against the latest controlled drawing. Note the quantity, production stage and functional interface so the discussion remains about the actual component rather than a visually similar example. A photograph can identify a part family, but it cannot establish material, tolerance or inspection results.nnFor this stage, focus on mating relationships, wear surfaces, steel condition, EDM details and fitting requirements. Ask how the proposed process will preserve datum relationships and how the completed feature can be measured. If a tolerance, finish, hardness or document is essential, include its acceptance method in the RFQ rather than leaving it to interpretation.nnBefore approving production, record the drawing revision, any clarification or agreed deviation, and the documents expected with the order. Compare quotations by the same technical scope: material condition, operations, sampling, inspection, finishing, packing and delivery assumptions. If an item is not yet verified, treat it as an open engineering question. A clear decision record makes a prototype review and a later repeat order easier to reconcile without silently changing the specification.
4. Спланируйте последовательность операций для станков с ЧПУ и электроэрозионной обработки
Machine reference faces before hardening where appropriate, then plan electrodes, spark gaps, wire paths and finishing operations around accessible geometry. When specifying a custom mold core, cavity or insert, this decision should be recorded against the latest controlled drawing. Note the quantity, production stage and functional interface so the discussion remains about the actual component rather than a visually similar example. A photograph can identify a part family, but it cannot establish material, tolerance or inspection results.nnFor this stage, focus on mating relationships, wear surfaces, steel condition, EDM details and fitting requirements. Ask how the proposed process will preserve datum relationships and how the completed feature can be measured. If a tolerance, finish, hardness or document is essential, include its acceptance method in the RFQ rather than leaving it to interpretation.nnBefore approving production, record the drawing revision, any clarification or agreed deviation, and the documents expected with the order. Compare quotations by the same technical scope: material condition, operations, sampling, inspection, finishing, packing and delivery assumptions. If an item is not yet verified, treat it as an open engineering question. A clear decision record makes a prototype review and a later repeat order easier to reconcile without silently changing the specification.
5. Защитите тонкие ребра и мелкие элементы
Fine ribs, small radii and narrow slots need explicit edge and surface requirements; a photograph cannot certify those dimensions. When specifying a custom mold core, cavity or insert, this decision should be recorded against the latest controlled drawing. Note the quantity, production stage and functional interface so the discussion remains about the actual component rather than a visually similar example. A photograph can identify a part family, but it cannot establish material, tolerance or inspection results.nnFor this stage, focus on mating relationships, wear surfaces, steel condition, EDM details and fitting requirements. Ask how the proposed process will preserve datum relationships and how the completed feature can be measured. If a tolerance, finish, hardness or document is essential, include its acceptance method in the RFQ rather than leaving it to interpretation.nnBefore approving production, record the drawing revision, any clarification or agreed deviation, and the documents expected with the order. Compare quotations by the same technical scope: material condition, operations, sampling, inspection, finishing, packing and delivery assumptions. If an item is not yet verified, treat it as an open engineering question. A clear decision record makes a prototype review and a later repeat order easier to reconcile without silently changing the specification.
6. Определите операции шлифовки и подгонки
State which faces are fitted, ground, polished or left as-machined, and how the completed insert should be checked against its mating component. When specifying a custom mold core, cavity or insert, this decision should be recorded against the latest controlled drawing. Note the quantity, production stage and functional interface so the discussion remains about the actual component rather than a visually similar example. A photograph can identify a part family, but it cannot establish material, tolerance or inspection results.nnFor this stage, focus on mating relationships, wear surfaces, steel condition, EDM details and fitting requirements. Ask how the proposed process will preserve datum relationships and how the completed feature can be measured. If a tolerance, finish, hardness or document is essential, include its acceptance method in the RFQ rather than leaving it to interpretation.nnBefore approving production, record the drawing revision, any clarification or agreed deviation, and the documents expected with the order. Compare quotations by the same technical scope: material condition, operations, sampling, inspection, finishing, packing and delivery assumptions. If an item is not yet verified, treat it as an open engineering question. A clear decision record makes a prototype review and a later repeat order easier to reconcile without silently changing the specification.
7. Проверьте функциональные интерфейсы
A functional interface may need true position, profile, flatness or matched dimensions; choose a measurement setup that reproduces the drawing datums. When specifying a custom mold core, cavity or insert, this decision should be recorded against the latest controlled drawing. Note the quantity, production stage and functional interface so the discussion remains about the actual component rather than a visually similar example. A photograph can identify a part family, but it cannot establish material, tolerance or inspection results.nnFor this stage, focus on mating relationships, wear surfaces, steel condition, EDM details and fitting requirements. Ask how the proposed process will preserve datum relationships and how the completed feature can be measured. If a tolerance, finish, hardness or document is essential, include its acceptance method in the RFQ rather than leaving it to interpretation.nnBefore approving production, record the drawing revision, any clarification or agreed deviation, and the documents expected with the order. Compare quotations by the same technical scope: material condition, operations, sampling, inspection, finishing, packing and delivery assumptions. If an item is not yet verified, treat it as an open engineering question. A clear decision record makes a prototype review and a later repeat order easier to reconcile without silently changing the specification.
8. Закажите запасные и повторяющиеся детали
For a replacement part, record the current mold revision, wear condition, approved modifications and interchangeability requirement before reordering. When specifying a custom mold core, cavity or insert, this decision should be recorded against the latest controlled drawing. Note the quantity, production stage and functional interface so the discussion remains about the actual component rather than a visually similar example. A photograph can identify a part family, but it cannot establish material, tolerance or inspection results.nnFor this stage, focus on mating relationships, wear surfaces, steel condition, EDM details and fitting requirements. Ask how the proposed process will preserve datum relationships and how the completed feature can be measured. If a tolerance, finish, hardness or document is essential, include its acceptance method in the RFQ rather than leaving it to interpretation.nnBefore approving production, record the drawing revision, any clarification or agreed deviation, and the documents expected with the order. Compare quotations by the same technical scope: material condition, operations, sampling, inspection, finishing, packing and delivery assumptions. If an item is not yet verified, treat it as an open engineering question. A clear decision record makes a prototype review and a later repeat order easier to reconcile without silently changing the specification.
Просмотрите детали и подготовьте комплект чертежей
Сравните эталонные компоненты, затем соберите актуальную ревизию чертежей, информацию о материале, количестве, критических характеристиках качества (CTQ), чистоте поверхности, объеме инспекции и целевой дате для обсуждения проекта.