
Sisipan Penutup Cetakan, Dibuat Sesuai Gambar Anda
Ajukan sisipan penutup cetakan dengan dimensi kritis, material, kuantitas, dan persyaratan inspeksi untuk perencanaan DFM dan proses yang disiplin.
Konfigurasi Khas Sisipan Penutup Cetakan


Related Configurable Component Families









Mengapa Memesan Sisipan Penutup Cetakan dari SUUXIANG
Perencanaan proses berbasis gambar untuk fitur penyegelan kritis, rute manufaktur terkontrol, dan bukti inspeksi yang disesuaikan dengan kebutuhan pesanan Anda.
DFM Sebelum Penawaran
Tinjau geometri penutup, strategi datum, akses alat, dan dimensi kritis sebelum menentukan rute manufaktur atau penawaran.
Perencanaan CNC dan EDM
Sesuaikan langkah penggilingan, EDM kawat, EDM sinker, dan pemasangan dengan fitur yang tidak dapat diakses, permukaan penyegelan, dan strategi elektroda yang praktis.
Kontrol Stok Penggilingan
Rencanakan kelonggaran penggilingan dan urutan perlakuan panas di sekitar permukaan penutup fungsional, membantu melindungi persyaratan kesesuaian selama penyelesaian akhir.
Inspeksi Sesuai CTQ
Tentukan metode inspeksi dan ekspektasi pelaporan seputar dimensi kritis terhadap kualitas, persyaratan permukaan, dan kriteria penerimaan yang ditentukan dalam gambar.
Komunikasi yang Memperlihatkan Revisi
Jaga agar revisi gambar, pertanyaan manufaktur, dan informasi pengiriman dapat dilacak sehingga tim teknik, pengadaan, dan kualitas dapat mengoordinasikan keputusan.
Perkakas Presisi dan Keluarga Komponen Mesin
Rute proses berbasis gambar untuk komponen kustom, mulai dari tinjauan DFM hingga dokumentasi inspeksi dan pengiriman terkontrol.

Layanan Mesin CNC
Layanan mesin CNC presisi untuk komponen berbasis gambar yang memerlukan datum yang ditentukan, dimensi kritis, persyaratan material, dan kriteria inspeksi. Perencanaan proses menyelaraskan penggilingan, pembubutan, EDM, penggilingan, dan pemasangan dengan fitur fungsional sebelum produksi dilakukan.
Upload a Drawing
Penggilingan CNC
Layanan penggilingan CNC kustom untuk komponen prismatik, saku, kontur, dan fitur multi-sisi. Tinjauan gambar mempertimbangkan akses alat, strategi penjepitan, kondisi sudut, kelonggaran pemesinan, dan hubungan datum sehingga rute mendukung dimensi yang diperlukan.
Upload a Drawing
Pembubutan CNC
Layanan pembubutan CNC presisi untuk komponen rotasi dengan diameter, bahu, ulir, lubang, dan fitur konsentris yang terkontrol. Persyaratan harus mengidentifikasi datum fungsional, kondisi material, prioritas permukaan, dan kebutuhan penggilingan, EDM, atau penggilingan sekunder apa pun.
Upload a Drawing
Mesin 5 Sumbu
Pengerjaan CNC 5-sumbu mendukung geometri multi-sisi yang kompleks di mana pengurangan pengaturan dan pendekatan perkakas memengaruhi akurasi. SUUXIANG meninjau aksesibilitas, strategi pemasangan, kedalaman fitur, radius internal, dan pendekatan inspeksi terhadap gambar sebelum memilih rute.
Upload a Drawing
Pengerjaan Swiss u0026 Mikro
Pengerjaan Swiss dan pengerjaan mikro mendukung komponen kecil yang padat detail di mana urutan fitur, perilaku material, dan metode pengukuran memerlukan tinjauan yang cermat. Berikan gambar dengan diameter kritis, konsentrisitas, detail ulir, persyaratan permukaan, dan kuantitas untuk penilaian yang praktis.
Upload a Drawing
EDM Kawat u0026 Sinker
Layanan EDM kawat dan EDM sinker menangani material yang dikeraskan, celah sempit, profil presisi, sudut internal, dan fitur yang sulit dikerjakan. Rencana proses mempertimbangkan jalur kawat atau strategi elektroda, pembilasan, ekspektasi lapisan recast, pass finishing, dan pemasangan atau inspeksi hilir.
Upload a Drawing
Penggilingan Presisi
Penggilingan permukaan dan profil presisi mendukung kerataan, paralelisme, kontrol profil, dan persyaratan akhir setelah pengerjaan atau perlakuan panas. Stok penggilingan, pelestarian datum, kondisi kekerasan, stabilitas komponen, dan metode pengukuran harus ditentukan selama tinjauan.
Upload a Drawing
Sisipan Inti u0026 Rongga Cetakan
Sisipan inti cetakan presisi dan sisipan rongga cetakan dapat dikonfigurasi sesuai desain perkakas, material, urutan perlakuan panas, detail pendinginan atau ventilasi, dan geometri penutupan. Tinjauan berfokus pada kondisi pemasangan, dimensi kritis, akses EDM, toleransi penggilingan, dan persyaratan pemasangan.
Upload a Drawing
Komponen Ejektor u0026 Ejeksi
Pin ejektor, selongsong, dan komponen ejeksi diproduksi sesuai gerakan, celah, geometri pemasangan, dan kondisi material yang ditentukan. Gambar harus mengidentifikasi prioritas diameter, detail bahu, persyaratan permukaan, perlakuan panas, dan kebutuhan inspeksi rakitan apa pun.
Upload a Drawing
Pin Inti, Komponen Pemandu u0026 Penentu Posisi
Pin inti, pin pemandu, dan komponen penentu posisi memerlukan hubungan fungsional yang jelas dengan sisipan dan pelat pemasangan. SUUXIANG mengevaluasi strategi datum, permukaan aus, tumpukan toleransi, persyaratan material dan kekerasan, dan apakah penggilingan atau EDM diperlukan untuk geometri akhir.
Upload a Drawing
Slide, Lifter, Gerbang u0026 Aksesori Cetakan
Slide cetakan, lifter, gerbang, dan aksesori dikonfigurasi dari desain perkakas daripada ditawarkan sebagai item stok yang diasumsikan. Tinjauan membahas antarmuka perjalanan, permukaan penutupan, fitur pemandu, kondisi aus, akses pengerjaan, perlakuan panas, dan ekspektasi pemasangan.
Upload a Drawing
Komponen Cetakan Konektor
Komponen cetakan konektor presisi mendukung fitur perkakas yang kaya detail di mana pitch, hubungan rongga, geometri pin, dan antarmuka pemasangan penting. Tinjauan gambar mengidentifikasi dimensi kritis, kebutuhan proses mikro-fitur, jalur elektroda atau kawat, prioritas akhir, dan bukti inspeksi.
Upload a Drawing
Komponen Die Stamping
Komponen die stamping presisi direncanakan berdasarkan profil kerja, hubungan pemandu, kondisi celah, keadaan material, dan permukaan aus. Pengerjaan CNC, EDM, penggilingan, dan pemasangan dapat digabungkan sesuai dengan gambar yang diverifikasi dan persyaratan produksi.
Upload a Drawing
Komponen Cetakan Injeksi, MIM, CIM u0026 Perkakas Overmolding
Komponen perkakas injeksi, MIM, CIM, dan overmolding dinilai dalam cakupan produksi SUUXIANG yang terverifikasi. Berikan gambar komponen atau perkakas, persyaratan material dan perlakuan panas, konteks pencetakan, fitur kritis, kuantitas, dan ekspektasi inspeksi untuk ditinjau.
Upload a Drawing
Material Pengerjaan
Material pengerjaan CNC dipilih dari gambar, aplikasi, perilaku pengerjaan, kondisi perlakuan panas, dan persyaratan verifikasi. Sebutkan grade yang ditentukan, standar material, kondisi yang diperlukan, ekspektasi ketertelusuran, dan batasan apa pun yang memengaruhi perencanaan proses.
Upload a Drawing
Finishing Permukaan u0026 Perlakuan Panas
Finishing permukaan dan perlakuan panas harus ditentukan oleh kebutuhan fungsional, kompatibilitas material, risiko dimensi, dan metode verifikasi. Persyaratan harus menentukan jenis finishing atau perlakuan, kondisi target, area masking atau selektif, prioritas permukaan, dan kebutuhan inspeksi pasca-proses.
Upload a Drawing
Kualitas, Metrologi u0026 Dokumentasi
Inspeksi presisi, metrologi, dan dokumentasi kualitas direncanakan berdasarkan dimensi kritis, datum, toleransi, dan kebutuhan pelaporan yang disepakati. Rencana inspeksi harus dikonfirmasi sebelum produksi sehingga catatan sesuai dengan revisi gambar dan persyaratan pesanan pembelian.
Upload a Drawing
Prototyping u0026 Produksi Volume Rendah
Prototyping cepat dan manufaktur volume rendah mendukung validasi berbasis gambar, kuantitas jembatan, dan pembaruan komponen yang terkontrol. Kirimkan gambar atau model, material, kuantitas, dimensi kritis, kebutuhan inspeksi, dan tanggal pengiriman target untuk menetapkan rute yang layak.
Upload a DrawingMaterial untuk Sisipan Pengunci Cetakan

Baja Pra-Keras P20
Pilihan praktis untuk sisipan pengunci produksi sedang di mana pemesinan yang stabil dan penyelesaian yang mudah menjadi prioritas. Kondisi pra-keras dapat mengurangi distorsi perlakuan panas pasca-pemesinan, tergantung pada kekerasan, permukaan, dan persyaratan keausan yang ditentukan dalam gambar.

Baja Kerja Panas H13
Sering dipertimbangkan untuk sisipan yang terpapar siklus termal berulang atau kondisi pencetakan yang menuntut. Jarak pemesinan, strategi EDM, urutan perlakuan panas, dan persyaratan penggilingan akhir harus dikonfirmasi terhadap geometri suku cadang dan dimensi kritis.

Baja Perkakas D2
Pilihan baja tahan aus untuk permukaan pengunci di mana ketahanan abrasi dapat mendorong pemilihan material. Rute pengerasan dan stok penggilingannya memerlukan tinjauan agar kesesuaian akhir, hubungan datum, dan persyaratan permukaan tetap dapat diverifikasi.

Baja Tahan Benturan S7
Kandidat material untuk desain sisipan yang menghadapi kekhawatiran benturan atau pengelupasan selama pengoperasian cetakan. Kesesuaian akhir tergantung pada kondisi pembebanan, sudut pengunci, target kekerasan, komponen pasangan, dan kontrol perlakuan panas yang ditentukan.

Paduan Tembaga Berilium
Dipertimbangkan secara selektif di mana konduktivitas termal terlokalisasi penting bersama dengan fungsi sisipan. Tingkat material, ekspektasi penanganan keselamatan, pendekatan pemesinan, dan kesesuaian apa pun dengan baja cetakan di sekitarnya harus diverifikasi dari dokumentasi proyek.
Sisipan Pengunci Cetakan: Rute CNC, EDM, dan Penggilingan


Penyelesaian Multi-Aksial
Pemesinan multi-aksial mencapai fitur penyegelan miring, saku, dan permukaan berkontur jika memungkinkan. Rute proses dipilih dari gambar, dengan jangkauan pemotong, risiko tabrakan, dan stok penyelesaian yang tersisa dipertimbangkan sebelum komitmen.

Pemotongan Kawat EDM
Kawat EDM menciptakan profil presisi, slot sempit, dan kontur internal yang sulit ketika jalur kawat terkontrol sesuai. Kondisi masuk, kelonggaran sudut, transfer datum, dan persyaratan pemasangan atau inspeksi hilir apa pun ditentukan selama peninjauan.

Detail Sinker EDM
Sinker EDM menangani geometri yang dalam, tertutup, atau bersudut tajam di luar jangkauan pemotong yang praktis. Strategi elektroda, jarak bakar, dan ekspektasi penyelesaian direncanakan dengan geometri suku cadang sehingga permukaan pengunci kritis menerima perlakuan hilir yang sesuai.

Fitur Fungsional untuk Sisipan Pengunci Cetakan

Antarmuka Penentu Posisi
Lubang dowel, langkah register, kunci, atau permukaan pasangan dapat menetapkan posisi sisipan yang berulang di dalam alas cetakan. Tentukan datum, maksud pemasangan, dan detail komponen pasangan sehingga SUUXIANG dapat merencanakan pemesinan dan inspeksi dengan sesuai.

Fitur Berulir
Lubang berulir yang ditentukan pada gambar, sisipan ulir, dan celah pengencang mendukung pemasangan, pengaturan penarik, atau akses servis. Sertakan standar ulir, kedalaman, kelonggaran, dan urutan perlakuan panas apa pun yang mungkin memengaruhi rute proses yang dipilih.

Dudukan Pin Ejektor
Lubang pin, relief, dan antarmuka pendukung dapat dimasukkan jika sisipan harus bekerja dengan sistem ejeksi. Sediakan ukuran pin, datum lokasi, maksud kelonggaran, dan konteks perakitan untuk tinjauan pemesinan yang praktis.

Antarmuka Pelat Aus
Permukaan geser atau bantalan mungkin memerlukan permukaan kontak yang ditentukan, penyediaan pelumasan, atau elemen aus yang dapat diganti. Identifikasi arah gerakan, pasangan material, persyaratan permukaan, dan kondisi pembebanan yang diharapkan sehingga antarmuka kritis menerima tinjauan terfokus.

Penandaan Identifikasi
Nomor suku cadang, pengenal rongga, tanda revisi, atau referensi orientasi dapat mendukung perakitan dan ketertelusuran. Nyatakan konten penandaan, lokasi, preferensi metode, dan batasan kosmetik pada gambar atau RFQ sebelum manufaktur dimulai.
Tentang Sisipan Penutup Cetakan SUUXIANG
SUUXIANG adalah satu-satunya nama merek yang menghadap publik dari Dongguan SuuXiang Precision Mold Co., Ltd., yang didirikan pada tahun 2010 dan berbasis di Lantai 2 Taman Industri Sanhe, Kota Chang’an, Dongguan, Guangdong, Cina. Didirikan oleh XiaoCheng Huang, perusahaan ini membantu tim teknik, pengadaan, dan kualitas mengubah gambar dan spesifikasi menjadi sisipan penutup cetakan yang diperiksa, komponen cetakan presisi, perkakas konektor, dan suku cadang yang dikerjakan mesin CNC kustom.
Perencanaan proses kami menggabungkan penggilingan dan pembubutan CNC, pemesinan multi-sumbu, EDM kawat dan sinker, penggilingan presisi, pemasangan, dan inspeksi. Sebelum komitmen penawaran atau produksi, kami meninjau dimensi kritis, datum, tumpukan toleransi, akses pemesinan, persyaratan EDM, kelonggaran penggilingan, dan harapan dokumentasi dengan tim proyek.
Yang membedakan SUUXIANG adalah koordinasi yang disiplin dan dipimpin oleh gambar. Kami memperlakukan setiap keluarga komponen sebagai dapat dikonfigurasi daripada stok yang diasumsikan, menjaga persyaratan revisi dan inspeksi tetap terlihat, dan menyelaraskan bukti manufaktur dengan rencana kualitas terverifikasi pesanan. Kirimkan gambar 2D Anda, model 3D yang tersedia, persyaratan material, kuantitas, dan pengiriman untuk tinjauan yang praktis.

Sisipan Penutup Cetakan: Kapabilitas Secara Rinci
Tinjauan DFM dan Datum
SUUXIANG meninjau gambar sisipan penutup cetakan sebelum perencanaan produksi untuk mengklarifikasi dimensi kritis, permukaan pasangan, strategi datum, akses perkakas, dan persyaratan permukaan. Tinjauan awal ini membantu mengidentifikasi risiko tumpukan toleransi dan perakitan sementara persyaratan masih dapat diselesaikan secara efisien.
- Konfirmasikan dimensi kritis terhadap kualitas dan permukaan penutup yang fungsional
- Tinjau referensi datum untuk keselarasan pemesinan dan inspeksi
- Identifikasi batas akses, detail relief, dan potensi titik aus
- Catat revisi gambar sebelum komitmen proses

Rute CNC, EDM, dan Penggilingan
Pemilihan proses _routing_ didasarkan pada kriteria geometri dan penerimaan, bukan dari templat generik. Pengerjaan _CNC_ menciptakan bentuk yang mudah diakses; _wire_ atau _sinker EDM_ dapat menangani detail yang terbatas; _grinding_ dipertimbangkan jika persyaratan kerataan, kesejajaran, atau hasil akhir yang terkontrol membenarkannya.
- Sesuaikan akses pengerjaan dengan geometri komponen dan skema _datum_
- Rencanakan jalur _wire_, elektroda, dan toleransi _EDM_ jika diperlukan
- Pertahankan stok _grinding_ yang sesuai melalui operasi sebelumnya
- Tinjau urutan perlakuan panas terhadap persyaratan dimensi akhir

Pemasangan untuk Kontak Fungsional
Sisipan _shut-off mold_ harus dianggap sebagai komponen fungsional yang saling berhubungan, bukan blok _machining_ yang terpisah. SUUXIANG mengoordinasikan ekspektasi pemasangan dengan gambar yang disediakan, informasi _counterpart_, dan rencana inspeksi yang disepakati sehingga permukaan kontak, area _relief_, dan antarmuka perakitan mendapatkan perhatian yang tepat.
- Minta konteks komponen pasangan jika memengaruhi kecocokan
- Bedakan kontak penyegelan dari area celah yang tidak fungsional
- Koordinasikan persyaratan pemasangan dengan langkah penyelesaian akhir
- Tetap tampilkan perubahan ketika umpan balik perakitan mendorong revisi

Kontrol Inspeksi dan Revisi
Perencanaan inspeksi harus mengikuti persyaratan pesanan yang terverifikasi dan fitur kritis komponen. SUUXIANG menyelaraskan metode pengukuran, ekspektasi laporan, dan status revisi dengan paket gambar, membantu tim pengadaan dan kualitas menjaga ketertelusuran dari data yang disetujui hingga pengiriman.
- Selaraskan metode inspeksi dengan dimensi kritis yang ditentukan
- Konfirmasikan persyaratan laporan dan dokumentasi sebelum produksi
- Gunakan revisi gambar terkini untuk catatan produksi dan inspeksi
- Bagikan pertanyaan lebih awal jika persyaratan memerlukan klarifikasi

Sisipan _Shut-Off Mold_: Lebih dari Sekadar Penawaran _Machining_ Biasa
Bandingkan alur kerja yang dipimpin gambar dengan jalur penawaran yang mungkin memberikan perencanaan dan dokumentasi yang kurang spesifik proyek.
← Swipe left or right to view →
Sisipan Penutup Cetakan (Shut-Off Inserts): Dari Tinjauan Gambar Hingga Pengiriman
Alur kerja yang didorong oleh gambar kerja yang menjaga dimensi kritis, keputusan proses, ekspektasi inspeksi, dan status revisi tetap terlihat sebelum komitmen produksi dibuat.
Tinjau Paket RFQ
Bagikan gambar 2D, model 3D jika tersedia, material, kuantitas, konteks aplikasi, persyaratan kualitas, dan tanggal pengiriman target untuk tinjauan teknis yang terinformasi.
Konfirmasi Prioritas DFM
SUUXIANG meninjau dimensi kritis, datum, geometri penutup cetakan, akses perkakas, tumpukan toleransi, urutan perlakuan panas, dan kebutuhan inspeksi sebelum mengonfirmasi alur proses yang praktis.
Geometri Inti Mesin
Proses milling CNC, turning, atau multi-axis membentuk geometri utama insert, fitur referensi, dan toleransi yang direncanakan untuk operasi EDM, grinding, atau fitting selanjutnya.
Penyelesaian Permukaan Kritis
Wire EDM, sinker EDM, dan presisi grinding diterapkan pada area yang membutuhkan akses terkontrol dan strategi penyelesaian, baik untuk geometri, persyaratan permukaan, maupun antarmuka shut-off.
Inspeksi dan Koordinasi Pengiriman
Insert shut-off cetakan yang telah selesai diperiksa sesuai rencana inspeksi yang disepakati, dengan dokumentasi yang sesuai pesanan, visibilitas revisi, persyaratan pengemasan, dan koordinasi pengiriman diselesaikan sebelum dikirim.
Cara Mendapatkan Insert Shut-Off Cetakan
Align drawing requirements, process planning, and inspection expectations before controlled production begins.
Kirim Gambar Anda
Kirim gambar 2D, model 3D yang tersedia, material, kuantitas, konteks aplikasi, dan tanggal pengiriman yang dibutuhkan agar SUUXIANG dapat menilai permintaan insert shut-off cetakan.
Konfirmasi Persyaratan Kritis
Konfirmasikan dimensi kritis, referensi datum, persyaratan permukaan, perlakuan panas, dan ekspektasi inspeksi dengan tim proyek sebelum penawaran harga atau komitmen produksi dibuat.
Tinjau Rute Proses
Tinjau rute proses yang diusulkan, termasuk machining CNC, EDM, grinding, fitting, dan inspeksi, lalu sepakati harga, waktu, dan persyaratan sampel.
Mulai Produksi Terkendali
Lanjutkan produksi terkendali setelah persetujuan revisi. SUUXIANG mengoordinasikan proses machining, dokumentasi inspeksi, dan informasi pengiriman sesuai dengan gambar dan rencana kualitas yang disepakati.
Insert Shut-Off Cetakan: Sertifikasi dan Dokumentasi Kualitas
Testimoni Pelanggan: Menunggu Verifikasi untuk Publikasi
Testimoni pelanggan yang disetujui menunggu verifikasi dan izin publikasi dari SUUXIANG.
Testimoni pelanggan yang disetujui menunggu verifikasi SUUXIANG dan persetujuan publikasi.
Testimoni pelanggan yang disetujui menunggu verifikasi SUUXIANG dan persetujuan publikasi.
FAQ Sisipan Penutup Cetakan
Practical answers for engineering and sourcing teams preparing a drawing-based shut-off insert inquiry.
Informasi apa saja yang perlu saya kirimkan untuk penawaran sisipan penutup cetakan?
Bisakah SUUXIANG memproduksi sisipan penutup cetakan kustom dari gambar kami?
Berapa MOQ yang berlaku untuk sisipan penutup cetakan?
Bisakah Anda menyediakan sampel sebelum pesanan produksi?
Material dan perlakuan panas apa saja yang harus ditentukan?
Bagaimana dimensi sisipan penutup cetakan diperiksa?
Berapa lama waktu yang dibutuhkan untuk memproduksi sisipan penutup cetakan?
Bagaimana Anda mengontrol revisi gambar, pengiriman, dan informasi yang sensitif terhadap IP?
Panduan Lengkap Pembeli untuk Sisipan Penutup Cetakan
Gunakan kerangka kerja keputusan ini untuk menentukan spesifikasi sisipan penutup cetakan, mengevaluasi material dan mitra manufaktur, mengontrol biaya dan waktu tunggu, serta menghindari kesalahan desain, pemasangan, daya tahan, dan pengadaan sebelum cetakan dibuat.
1. Apa itu Sisipan Penutup Cetakan?
Dua muka baja yang berlawanan membentuk segel kerja pada sisipan penutup cetakan: komponen presisi yang dapat diganti yang menghalangi resin cair masuk ke area tertentu saat cetakan tertutup.nnSisipan cetakan umum dapat mendukung geometri lokal, akses pemesinan yang sulit, pendinginan, atau konstruksi inti, tetapi itu tidak secara otomatis menjadi penutup. Sisipan penutup secara khusus membawa antarmuka penyegelan baja-ke-baja, sehingga keausan lokal atau hilangnya kesesuaian dapat diatasi tanpa perlu memproses ulang inti yang lebih besar. u0022Kiss-offu0022 menciptakan fitur kontak ringan atau pemisahan tipis yang terkontrol, sedangkan penutup mencegah aliran resin melintasi antarmuka cetakan. Pencetakan sisipan menempatkan barang jadi terpisah ke dalam rongga untuk enkapsulasi resin; itu bukan sisipan penutup cetakan.
2. Evolusi Desain Sisipan Penutup
Pemesinan CNC, EDM kawat atau sinker, penggilingan presisi, dan pemasangan membuat pemisahan geometri penutup yang sulit dari blok inti atau rongga yang lebih besar menjadi praktis. Sisipan yang terkontrol dapat menyederhanakan servis atau penggantian ketika keausan, kerusakan, atau perubahan desain akan memengaruhi blok induk yang dikeraskan.nnMuka datum yang dapat diulang dan kontrol orientasi positif atau anti-rotasi sangat penting untuk penggantian yang andal. Kantong, bahu, pasak, dowel, dan pengencang dapat mengembalikan sisipan ke posisi semula, sementara CNC menetapkan geometri yang dapat diakses dan EDM mencapai profil sempit atau tertutup.nnTentukan sisipan penutup cetakan ketika sebuah fitur cenderung aus, berubah selama pengambilan sampel, memerlukan pemesinan yang sulit, atau membuat perbaikan blok induk berisiko tidak proporsional. Gambar harus mendefinisikan batas sisipan, skema datum, permukaan penutup, strategi pemasangan, urutan perlakuan panas, stok penggilingan, dan titik inspeksi sebelum dirilis; terlalu banyak sisipan juga dapat mempersulit perakitan, pendinginan, dan kekuatan inti.
3. Tipe Sisipan Penutup Cetakan
Enam konfigurasi mencakup sebagian besar keputusan sisipan penutup cetakan. Pilih berdasarkan arah penarikan fitur, baja pendukung yang tersedia, gerakan penutupan, dan akses servis yang diharapkan—bukan hanya berdasarkan bentuk sisipan.
| Konfigurasi | Geometri dan Penahanan | Paling Cocok | Risiko Utama |
|---|---|---|---|
| Lurus | Planar; bahu atau kantong | Detail sejajar arah penarikan | Kebocoran dari dukungan lemah |
| Miring | Pemasangan perimeter bersudut | Kantong tidak beraturan | Sulit dilepas |
| Lap | Permukaan seal geser | Detail geser atau pengangkat | Tergores |
| Pelana | Seal melengkung menjembatani | Pengait atau bukaan | Defleksi tengah |
| Tembus | Sisipan yang diakses dari belakang | Pelat yang dapat diservis | Ketidakcocokan seal |
| Buntu | Berkantong, ditahan sekrup | Akses belakang terbatas | Ekstraksi sulit |
Sisipan Lurus dan Miring

Penutup lurus menggunakan muka penyegelan planar dan bahu, dowel, atau kantong untuk penempatan; mereka cocok untuk fitur yang sejajar dengan arah penarikan. Pemesinan yang sederhana merupakan keuntungan, tetapi dukungan yang buruk dapat menyebabkan defleksi dan kebocoran.nnSisipan miring ditempatkan pada muka perimeter bersudut untuk kantong yang tidak beraturan. Penahanan miring meningkatkan pemasangan, sementara interferensi yang berlebihan membuat servis menjadi sulit.
Sisipan Penutup Usap dan Pelana
Penutup usap tertutup dengan kontak geser lateral, biasanya pada penggeser atau pengangkat, untuk membentuk detail yang berdekatan dengan undercut. Perjalanan usap yang panjang meningkatkan risiko penggesekan kecuali kontak, pelumasan, dan dukungan dirancang bersama.nnPenutup pelana menjembatani geometri melengkung atau terputus seperti kait atau bukaan. Keuntungannya adalah pembentukan fitur tanpa tindakan terpisah; dukungan pusat yang lemah dapat menyebabkan kebocoran.
Sisipan Tembus dan Tertahan
Sisipan tembus melewati pelat dan umumnya memiliki kepala, dijepit, atau ditempatkan secara positif dari belakang. Mereka menyederhanakan pelepasan di mana akses sisi belakang tersedia.nnSisipan buta dipasang di kantong dan ditahan oleh sekrup, langkah, atau pemasangan miring. Mereka mempertahankan arsitektur eksterior tetapi memerlukan ekstraksi dan ruang servis yang terencana.
4. Material untuk sisipan penutup cetakan SUUXIANG
Baja pra-keras kelas P20 adalah standar praktis ketika kecepatan pemesinan dan penggunaan produksi sedang menjadi prioritas. Pemilihan material untuk sisipan penutup cetakan harus divalidasi terhadap resin, suhu pencetakan, beban kontak, pendinginan, dan baja pasangan.
| Keluarga | Kekuatan | Gunakan Kehati-hatian |
|---|---|---|
| Baja perkakas pra-keras | Bisa dimesin, keseimbangan tugas | Keausan lebih rendah dibanding grade yang dikeraskan |
| Baja kerja dingin | Ketahanan aus tinggi | Distorsi perlakuan panas |
| Baja kerja panas | Ketahanan terhadap kelelahan termal | Tidak universal untuk abrasi |
| Baja perkakas tahan karat | Ketahanan korosi | Konfirmasi polesan dan kekerasan |
| Paduan tembaga | Konduktivitas termal tinggi | Lindungi dari keausan penutupan |
Perbandingan Keluarga Material
Baja kerja dingin kelas D2 lebih unggul dalam ketahanan aus resin abrasif setelah pengerasan menyeluruh. Baja kerja panas kelas H13 lebih baik dalam menoleransi siklus termal; baja perkakas tahan karat mengatasi resin korosif atau penyimpanan lembap.
Strategi Kekerasan dan Permukaan
Permukaan penutup yang dikeraskan memerlukan rentang kekerasan yang sesuai dengan geometri, risiko benturan, baja pasangan, dan penggunaan yang ditentukan. Kemampuan poles bergantung pada kebersihan baja, perlakuan panas, pembersihan EDM, dan urutan penggilingan—bukan hanya kekerasan.
Pertimbangan Termal dan Pasangan
Paduan tembaga bebas berilium dengan konduktivitas tinggi dapat menghilangkan panas di mana sisipan baja tidak dapat mengakomodasi pendinginan, tetapi memerlukan geometri kontak yang terlindungi. Pelapis PVD dapat mengurangi adhesi atau keausan hanya setelah kekerasan substrat, hasil akhir, dan kompatibilitas baja pasangan ditetapkan.
5. Opsi sisipan penutupan cetakan kustom
Sisipan penutupan kustom harus ditentukan sebagai komponen penyegel fungsional, bukan balok mesin generik. Kirimkan geometri pasangan dan prioritas inspeksi sebelum memilih rute proses.
| Geometri atau Persyaratan | Rute yang Disukai | Detail RFQ |
|---|---|---|
| Permukaan dan saku yang dapat diakses | Penggilingan CNC | Akses alat dan permukaan referensi |
| Melalui profil atau sudut sempit | Wire EDM | Titik awal kawat, jalur, dan relief sudut |
| Detail rongga tertutup | Sinker EDM | Geometri dan hasil akhir elektroda |
| Permukaan penyegelan atau kesesuaian | Penggilingan presisi | Material stok, kerataan, dan inspeksi |
Paket Gambar dan Datum
Gambar 2D harus mendefinisikan datum, toleransi kritis, sudut penutupan, penandaan akhir permukaan, kekerasan, pelapisan, dan tanda identifikasi.nnModel 3D harus menampilkan komponen pasangan, lokasi ventilasi, orientasi perakitan, dan status revisi.
- Sebutkan kemampuan penggantian suku cadang yang diperlukan.
- Identifikasi permukaan datar anti-rotasi, pasak, atau pin.
- Tandai permukaan fungsional secara terpisah dari stok non-kritis.
Rute Proses Berdasarkan Geometri
Penggilingan CNC cocok untuk permukaan dan saku prismatik yang dapat diakses; wire EDM cocok untuk profil tembus dan kontur internal sempit. Sinker EDM dipertimbangkan untuk detail buta, sementara penggilingan mengontrol kerataan dan stok akhir pada permukaan fungsional.nnGambar harus menyatakan kelonggaran EDM dan penggilingan daripada menyerahkan stok penyelesaian untuk asumsi.
Perencanaan Inspeksi
Rencana inspeksi harus mengaitkan setiap dimensi kritis dengan skema datum, metode pengukuran, dan persyaratan laporan. SUUXIANG dapat meninjau akses, strategi elektroda, jalur kawat, dan risiko pemasangan terhadap paket gambar yang diajukan.
6. Elemen Kualitas pada sisipan cetakan penutup
Sisipan cetakan penutup yang andal bergantung pada pasangan kontak dan struktur di sekitarnya, bukan hanya pada spesifikasi hasil akhir. Tinjauan gambar harus mendefinisikan datum, arah penutupan, titik inspeksi, dan kondisi perakitan yang akan diperiksa.
Geometri Kontak dan Dukungan

Kontak baja-ke-baja memerlukan permukaan yang kontinu, dapat diakses, dan material yang memadai di belakang tepi tipis. Ujung yang tidak didukung dapat melentur, pecah, atau membuka jalur kebocoran di bawah beban penjepitan dan injeksi.
- Periksa kontinuitas kontak terhadap arah penutupan.
- Tentukan rusuk pendukung atau penyangga untuk fitur yang rentan.
- Hindari tepi penyegelan yang dibulatkan kecuali jika dirancang dan divalidasi secara sengaja untuk fungsi pencetakan.
Sudut, Hasil Akhir, dan Kekerasan
Sudut penutup yang jelas dan pemecahan tepi yang terkontrol mengurangi gesekan saat penutupan. Hasil akhir permukaan, keseimbangan kekerasan yang kompatibel, dan pelumasan yang sesuai mengurangi pengikisan dan keausan dini; ketajaman yang berlebihan dapat menyebabkan keretakan.
- Periksa sudut, kondisi tepi, dan hasil akhir sebelum pemasangan.
- Konfirmasikan persyaratan perlakuan panas terhadap baja pasangan.
- Catat pelumas yang disetujui dan titik aplikasinya.
Lokasi, Ventilasi, dan Perakitan
Lokasi positif melalui pin, dowel, atau fitur terpandu harus mengulang posisi kontak yang dimaksud. Periksa kesesuaian saat perakitan, jalur ventilasi di dekat segel, dan tanda saksi setelah penutupan; ketidaksejajaran menyebabkan kebocoran, deformasi, dan pembakaran resin.
- Ukur posisi fitur lokalisasi dari datum yang disebutkan.
- Gunakan pewarna biru atau pemeriksaan saksi untuk mengungkapkan kontak yang tidak lengkap.
- Pastikan ventilasi tetap terbuka dan bersih setelah pemasangan.
7. Cara Memilih Produsen
Pilih berdasarkan gambar yang dirilis, bukan daftar kapabilitas umum. Minta setiap pemasok untuk mengidentifikasi datum kritis, permukaan penutup, batasan akses, dan rute CNC, EDM, gerinda, serta pemasangan yang diajukan sebelum penawaran.
| Area Evaluasi | Minta | Bandingkan |
|---|---|---|
| Kesesuaian Proses | Rute dan risiko | Rencana EDM dan gerinda |
| Kualitas | Rencana inspeksi CTQ | Cakupan laporan CMM |
| Kontrol | Revisi dan pengemasan | Ketergantungan waktu tunggu |
Bandingkan Tanggapan Teknis
Tiga pertanyaan RFQ mengungkap kualitas DFM: Fitur mana yang memerlukan EDM kawat atau elektroda? Asumsi toleransi, permukaan, dan kekerasan apa yang masih terbuka?nnSatu tanggapan tertulis harus menyatakan keterlacakan material, koordinasi perlakuan panas atau pelapisan, kelonggaran pemesinan, dan risiko proses apa pun yang memerlukan persetujuan pelanggan.
Tentukan Bukti Verifikasi
Satu rencana inspeksi harus menghubungkan dimensi CTQ ke datum, instrumen, pengambilan sampel, dan format laporan. Minta pelaporan CMM hanya jika geometri dan kriteria penerimaan membuatnya bermakna.nnPersetujuan artikel pertama harus menetapkan revisi, jumlah sampel, catatan inspeksi, dan jalur disposisi sebelum rilis produksi.
Kontrol Pengiriman Dan Perubahan
Setiap penawaran harus memisahkan waktu tunggu manufaktur dari ketergantungan material, perlakuan panas, pelapisan, dan inspeksi. Konfirmasikan pengemasan yang dilindungi, identifikasi, persyaratan suku cadang, dan kontak eskalasi.nnSetiap revisi memerlukan pengenal gambar, tanggal efektif, pengakuan, dan catatan yang dapat dilacak atas pekerjaan yang terpengaruh.
8. Kesalahan Umum Pembeli yang Harus Dihindari
Kesalahan rilis pada sisipan penutup cetakan sering kali hanya muncul sebagai flash, galling, atau pengerjaan ulang perakitan. Selesaikan skema datum, geometri penyegelan, dan bukti verifikasi sebelum pemesinan dimulai.
Tentukan Datum Dan Geometri
Datum A, B, dan C harus menempatkan sisipan dan baja pasangan; datum yang tidak ditentukan menciptakan kesalahan tumpukan. Sediakan tampilan penampang, sudut penutup, permukaan kontak, radius, dan akses jalur kawat.nnToleransi ketat tanpa justifikasi fungsional meningkatkan upaya gerinda dan inspeksi. Kaitkan setiap toleransi dengan penyegelan, lokasi, atau pertukaran, lalu sepakati metode pengukuran sebelum rilis.
Cocokkan Material Dan Ventilasi
Pemilihan kekerasan harus mempertimbangkan kedua komponen pasangan; sisipan yang lebih keras terhadap baja lawan yang tidak sesuai dapat menyebabkan galling atau aus tidak merata. Tentukan material, perlakuan panas, perlakuan permukaan, dan kondisi pasangan secara bersamaan.nnPerubahan kecil pada kedalaman ventilasi dapat memengaruhi pelepasan gas dan perilaku flash. Tunjukkan lokasi ventilasi, batasan kedalaman, akses pembersihan, dan kekhawatiran pencetakan spesifik resin apa pun pada gambar.
Rencanakan Rilis Dan Layanan
Distorsi pasca-perlakuan panas dapat menghabiskan stok gerinda akhir dan menggeser keselarasan penutup. Tentukan urutan perlakuan panas, kelonggaran gerinda, dan kondisi inspeksi akhir sebelum produksi.nnSatu tingkat poles kosmetik tidak membuktikan hasil akhir penyegelan, dan satu persetujuan pemasangan bangku tidak membuktikan fungsi cetakan. Minta sisipan cadangan jika waktu henti penting dan setujui kontak tingkat perakitan, penutupan, ventilasi, dan bukti uji coba.
9. Dari Gambar ke Rilis Produksi
Rilis yang terkontrol dimulai dengan fungsi komponen cetakan, geometri pasangan, resin, dan tugas cetakan—bukan hanya profil sisipan. SUUXIANG dapat meninjau paket gambar terhadap akses pemesinan, strategi datum, dan arsitektur cetakan yang dimaksud.
Bekukan Paket Desain
Satu paket yang dirilis harus mencakup tingkat revisi, gambar 2D, model 3D, datum, permukaan penutup, dan komponen penyambung apa pun. Selesaikan konflik antara model dan gambar sebelum material dipotong.
- Persyaratan komponen cetakan dan resin
- Lokasi insert dan arah penutupan
- Pemilik revisi dan persetujuan yang terkontrol
Setujui Rute dan Inspeksi
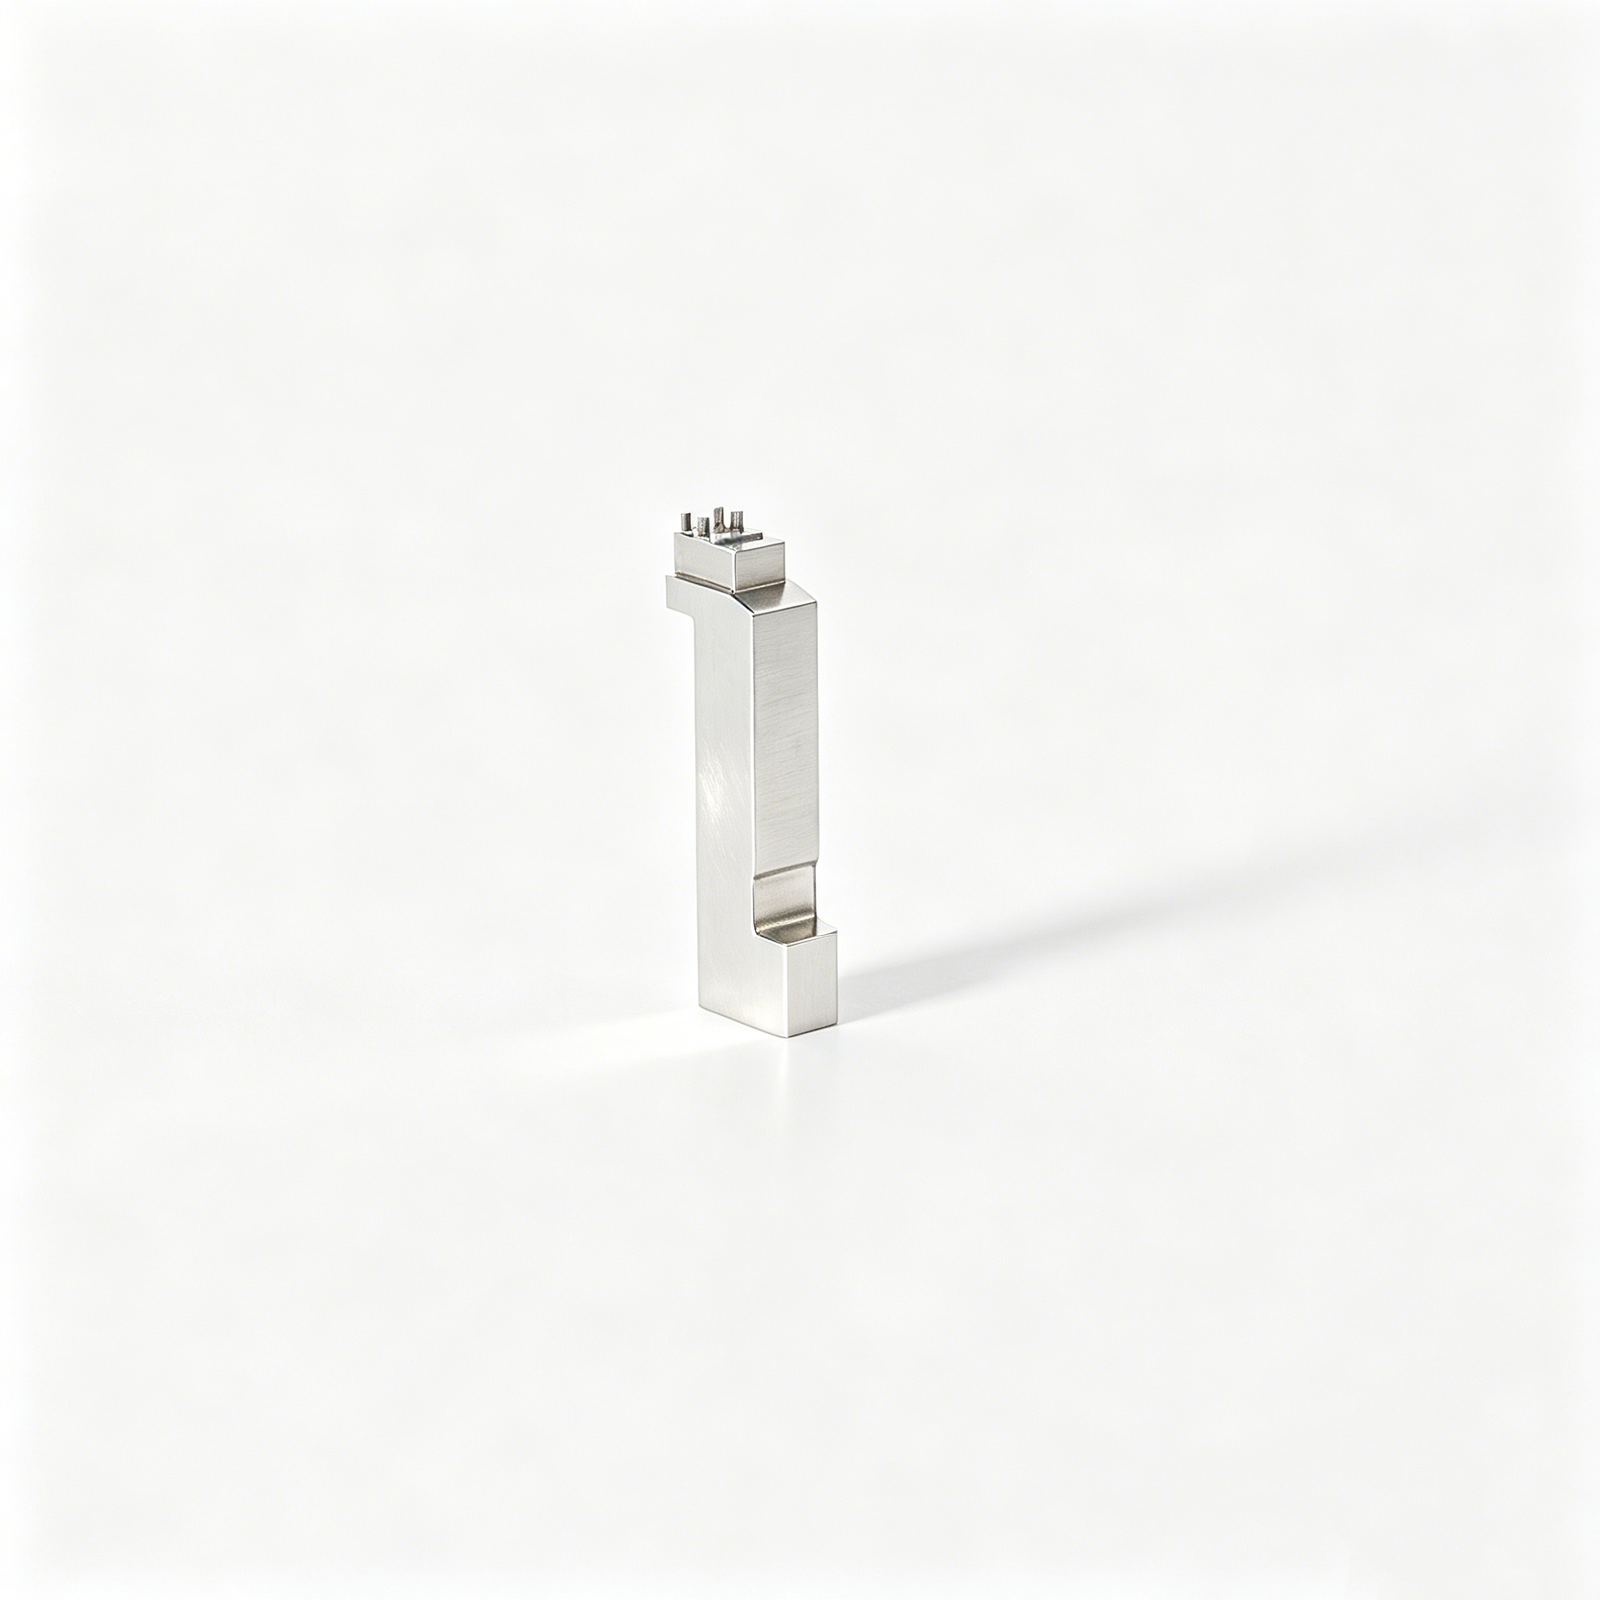
Tiga keputusan mendefinisikan rute: material dan perlakuan panas, urutan CNC/EDM/penggerindaan, dan metode inspeksi dimensi kritis. Tandai permukaan penutup, fitur penentu lokasi, dan dimensi kesesuaian sebagai karakteristik CTQ dengan kriteria penerimaan.
- Persyaratan EDM atau jalur kawat
- Stok penggerindaan setelah perlakuan panas
- Laporan inspeksi dan pengaturan datum
Buktikan Kesesuaian dan Pertahankan
Persetujuan artikel pertama harus mendahului uji kesesuaian cetakan, di mana kontak, risiko kilap, celah perakitan, dan akses servis diperiksa pada perkakas sebenarnya. Program prototipe mungkin memprioritaskan kecepatan pembelajaran; cetakan volume rendah dan produksi memerlukan catatan revisi dan strategi suku cadang atau pengganti yang jelas.
- Catat observasi uji coba berdasarkan revisi
- Simpan bukti inspeksi yang disetujui
- Tentukan jumlah suku cadang dan kemampuan saling tukar
10. insert penutup cetakan Harga dan Biaya
Perkiraan awal dapat diikuti dengan harga rilis terkontrol setelah tinjauan gambar mengonfirmasi datum, material, perlakuan panas, dan cakupan inspeksi. SUUXIANG tidak boleh menerbitkan harga tetap untuk insert penutup cetakan karena geometri dan risiko menentukan rute.nnPaket yang ditinjau harus menyatakan revisi, kuantitas, dimensi kritis, persyaratan permukaan, format laporan, dan tanggal yang diperlukan. Pengiriman dipercepat dapat mengubah urutan, kapasitas inspeksi, dan perencanaan pengiriman; ini harus dikutip secara terpisah.
| Ketentuan penawaran | Pendorong biaya utama | Efek penetapan harga tipikal | Bukti yang diperlukan |
|---|---|---|---|
| Prototipe, 1–5 buah | Pemrograman, pengaturan, elektroda EDM, inspeksi artikel pertama | Biaya unit tertinggi; pengaturan mendominasi | Gambar 2D, model 3D, revisi |
| Ulangi, 20–100 buah | Penggunaan kembali fixture, siklus pemesinan, inspeksi batch | Biaya unit lebih rendah jika proses stabil | Prakiraan kuantitas, kontrol revisi |
| Geometri milling sederhana | Akses perkakas, pelepasan material, rentang toleransi | Jalur CNC dan grinding mungkin sudah cukup | Datum, permukaan, material |
| Geometri shut-off yang kompleks | Wire EDM, sinker EDM, fitting, strategi elektroda | Biaya proses dan fitting yang lebih tinggi | Detail shut-off, konteks pasangan |
| Toleransi ketat atau inspeksi terdokumentasi | Stok grinding, waktu pengukuran, persyaratan laporan | Menambah upaya manufaktur dan inspeksi yang terkontrol | CTQ, rencana inspeksi, jenis laporan |
| Perlakuan panas, pelapisan, atau tanggal mendesak | Pemrosesan eksternal, toleransi distorsi, penjadwalan | Dikutip sebagai item baris yang ditentukan | Spesifikasi, target tanggal pengiriman |
Unggah Gambar Sisipan Shut-Off Cetakan Anda untuk Ditinjau
Sertakan material, kuantitas, target pengiriman, prioritas dimensi, dan kebutuhan pelaporan agar SUUXIANG dapat menilai rute manufaktur dan inspeksi yang sesuai.