
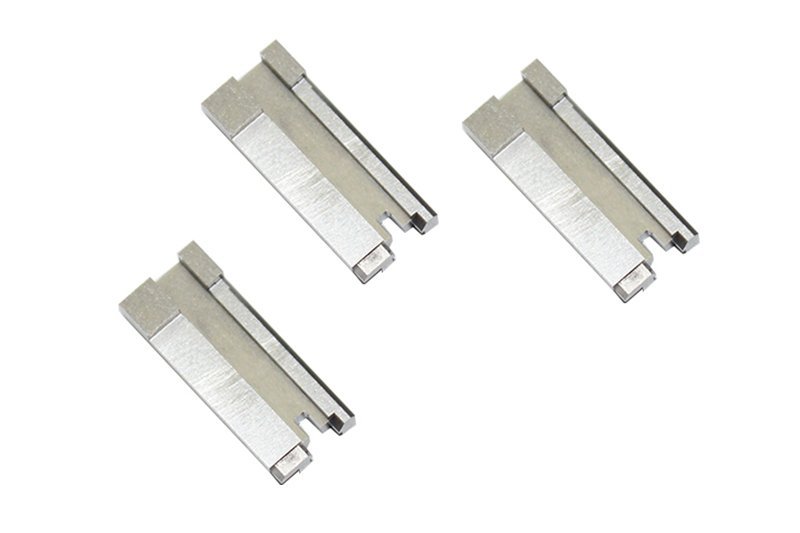
Вставки для ползунов пресс-форм, проверенные перед обработкой
Предоставьте чертеж вставок для ползунов пресс-форм с учетом DFM, ЧПУ, EDM, шлифовки и планирования контроля, согласуясь с критическими размерами.
Типовые компоненты вставок для ползунов пресс-форм













Related Product Catalogue and Quotation










Почему стоит заказывать вставки для ползунов пресс-форм у SUUXIANG
Рабочий процесс, основанный на чертежах, для согласования технологичности, критических элементов, планирования процессов и ожиданий по контролю перед производством.
Проверка по чертежам
Мы анализируем чертежи, модели, базы, сопрягаемые детали и функциональные требования, чтобы уточнить технологичность перед расчетом стоимости или производственными обязательствами.
Практическое обсуждение DFM
Обсуждения DFM касаются доступа к инструменту, интерфейсов боковых приводов, потребностей в электродах, путей провода, припусков на шлифовку и конструкции обслуживаемых вставок.
Планирование производственного маршрута
u003ca href=u0022/cnc-machining-services/u0022u003eОбработка на ЧПУu003c/au003e, EDM, шлифовка, подгонка и контроль рассматриваются как интегрированный маршрут для заданной геометрии компонента.
Фокус на критических размерах
Определяются критические для качества размеры, зависимости баз, требования к поверхностям и методы контроля, чтобы приоритеты оставались видимыми на протяжении всего производства.
Исполнение с контролем ревизий
Ревизии чертежей и информация о проекте остаются отслеживаемыми, помогая командам предотвращать неизбежные несоответствия между утвержденными требованиями и исполнением на производстве.
Поставка в соответствии с контролем
Документация по окончательной поставке согласовывается с заказом и проверенным планом контроля, что обеспечивает четкий обзор приемки вставок для ползунов пресс-форм.
Семейства прецизионных инструментов и обработанных компонентов
Маршруты процессов, основанные на чертежах, для конфигурируемых компонентов, от критических элементов и интерфейсов инструментов до поставки, готовой к контролю.

Услуги по обработке на ЧПУ
Прецизионные услуги по обработке на ЧПУ для компонентов по чертежам, требующих контролируемых размеров, отслеживаемости материалов и соответствующего маршрута через фрезерование, токарную обработку, EDM, шлифовку, подгонку и контроль. Обзор DFM выявляет критические элементы и особенности технологичности перед расчетом стоимости и планированием производства.
Upload a Drawing
Фрезерование на ЧПУ
Пользовательские услуги по фрезерованию на ЧПУ для призматических деталей, вставок, пластин и сложных обработанных элементов. Доступ к инструменту, выбор баз, геометрия стенок, радиусы углов и припуски на обработку анализируются, чтобы запрограммированный маршрут соответствовал критическим размерам и требованиям к поверхности по чертежу.
Upload a Drawing
Токарная обработка на ЧПУ
Услуги прецизионной токарной обработки на станках с ЧПУ для валов, пальцев, втулок, гильз и вращающихся элементов, где концентричность, биение, диаметры и взаимное расположение ступеней влияют на функциональность. В плане технологического процесса учитываются оснастка, состояние материала, вторичные операции и точки контроля, определенные при анализе чертежа.
Upload a Drawing
5-осевая обработка
5-осевая обработка на станках с ЧПУ позволяет работать с деталями, имеющими наклонные поверхности, сложные формы и несколько критически важных взаимосвязей, что может быть выгодно благодаря уменьшению числа переустановок. Осуществимость зависит от геометрии, досягаемости инструмента, оснастки, материала, требований к допускам и проверенного маршрута для конкретной детали.
Upload a Drawing
Швейцарская и микрообработка
Швейцарская и микрообработка используются для изготовления компонентов малого диаметра, тонких и с высокой детализацией, где поддержка детали, геометрия инструмента, контроль заусенцев и метод измерения требуют тщательного планирования. На чертежах следует указывать критические диаметры, длины, резьбы, требования к поверхности и условия сопряжения.
Upload a Drawing
Электроэрозионная обработка проволокой и прошивными электродами
Услуги электроэрозионной обработки проволокой и прошивными электродами предназначены для работы с закаленными материалами, узкими пазами, острыми внутренними профилями, глубокими элементами и геометрией, недоступной для традиционной резки. Стратегия электрода, траектория проволоки, условия промывки, ожидания по поводу слоя отпуска и требования к чистовой обработке анализируются в соответствии с применением.
Upload a Drawing
Прецизионная шлифовка
Прецизионная шлифовка поверхностей и профилей используется для достижения контролируемой плоскостности, параллельности, профиля и заданных размеров на закаленных или прецизионных деталях оснастки. Количество снимаемого материала, последовательность термообработки, базовые ссылки и метод контроля должны быть согласованы до утверждения окончательного технологического маршрута.
Upload a Drawing
Вставки для сердечника и полости пресс-формы
Прецизионные вставки для сердечника и полости пресс-формы изготавливаются по чертежам и моделям заказчика для выполнения определенных функций формования. Анализ включает стыки разъема пресс-формы, доступ для охлаждения или элементов, состояние стали, требования к электроэрозионной обработке, припуски на полировку, критические размеры полости и ожидания по контролю.
Upload a Drawing
Выталкиватели и компоненты выталкивания
Выталкиватели, втулки и компоненты выталкивания планируются с учетом посадки, хода, выравнивания, условий износа и взаимосвязей с сопрягаемыми деталями. Комплект чертежей должен определять размеры, материалы, термообработку, состояние поверхности и любые требования к сборке или движению, влияющие на технологичность.
Upload a Drawing
Пуансоны, направляющие и установочные компоненты
Пуансоны, направляющие пальцы и установочные компоненты требуют контролируемых взаимосвязей с полостями, вставками или сопрягаемой оснасткой. SUUXIANG анализирует диаметры, длины зацепления, стратегию баз, концентричность, требования к посадке, состояние материала и критерии контроля перед выбором последовательности изготовления.
Upload a Drawing
Ползуны, толкатели, литники и аксессуары для пресс-форм
Ползуны, толкатели, литники и аксессуары для пресс-форм представляют собой конфигурируемые компоненты оснастки, функциональность которых зависит от движения, геометрии смыкания, зазоров и интерфейсов сборки. Планирование производства учитывает доступ для обработки, потребности в электроэрозионной обработке или шлифовке, последовательность термообработки, требования к подгонке и контроль ревизий чертежей.
Upload a Drawing
Компоненты пресс-форм для разъемов
Прецизионные компоненты пресс-форм для разъемов поддерживают элементы оснастки, где шаг, выравнивание, геометрия контактов, взаимосвязи вставок и повторяющаяся функция соединения имеют решающее значение. Планы производства основаны на предоставленных чертежах, требованиях к материалам, ограничениях доступа к инструменту, стратегии электроэрозионной обработки и установленных приоритетах контроля.
Upload a Drawing
Компоненты штампов для вырубки и формовки
Прецизионные компоненты штампов для вырубки и формовки производятся для выполнения определенных чертежами функций резки, формовки, направления и позиционирования. Анализ фокусируется на требованиях к материалу и твердости, геометрии, связанной с зазорами, изнашиваемых поверхностях, припусках на шлифовку, траекториях проволочной электроэрозионной обработки, взаимосвязях сопрягаемых деталей и требованиях к измерениям.
Upload a Drawing
Оснастка для литья под давлением, MIM, CIM и переформования
Работы по оснастке для литья под давлением, MIM, CIM и переформования оцениваются в рамках подтвержденного производственного объема для запрошенной детали или задачи по оснастке. Анализ учитывает интерфейсы литьевой функции, выбор материала, данные о усадке, предоставленные заказчиком, доступ к оснастке, вставки и требуемые размерные свидетельства.
Upload a Drawing
Материалы для механической обработки
Материалы для механической обработки на станках с ЧПУ выбираются на основе чертежа, применения и требований, указанных заказчиком, а не предполагаются из общего списка. Марка материала, состояние поставки, твердость, коррозионная стойкость, обрабатываемость, потребности в термообработке и ожидания по прослеживаемости должны сопровождать запрос на коммерческое предложение.
Upload a Drawing
Финишная обработка поверхности и термообработка
Финишная обработка поверхности и термообработка планируются как часть маршрута размерной обработки, а не как последующее действие. Требуемая чистота обработки, покрытие, полировка, твердость, последовательность обработки, необходимость маскирования и требования к последующей шлифовке или контролю должны быть указаны до принятия обязательств по производству.
Upload a Drawing
Качество, метрология и документация
Прецизионный контроль, метрология и документация по качеству соответствуют согласованной ревизии чертежа и плану контроля. Заказчики должны указывать критические размеры, схему баз, ожидания по выборке или отчетности, записи о материалах и любую документацию, необходимую для проверки при приемке или контроля качества поставщика.
Upload a Drawing
Прототипирование и мелкосерийное производство
Быстрое прототипирование и мелкосерийное производство поддерживают создание деталей для оценки на основе чертежей, компонентов оснастки и контролируемых производственных партий. Для составления полезного коммерческого предложения (RFQ) требуются модели, чертежи, информация о материале, количестве, критических размерах, требованиях к финишной обработке, инспекции, желаемой дате поставки и контексте применения.
Upload a DrawingМатериалы для вставок ползунов пресс-форм для разъемов

Инструментальная сталь с предварительной закалкой
Часто рассматривается для корпусов и вставок ползунов, требующих сбалансированной обрабатываемости перед окончательной подгонкой. Анализ чертежа должен определять состояние закалки, зоны износа, припуск на обработку и необходимость последующей электроэрозионной обработки или шлифовки.

Инструментальная сталь для горячей обработки
Кандидат для вставок ползунов пресс-форм для разъемов, подверженных повторяющимся термическим циклам или жестким условиям формования. Выбор зависит от указанной термообработки, требуемой ударной вязкости, состояния поверхности, геометрии элементов и планируемой последовательности финишной обработки.

Инструментальная сталь для холодной обработки
Рассматривается там, где износостойкость и стабильность размеров важны для скользящих, запирающих или формующих зон. Перед выбором материала убедитесь в соответствии запрашиваемой марки, маршрута термообработки, припуска на шлифовку и стратегии электроэрозионной обработки, указанных на чертеже.


Вставки из карбида вольфрама
Оцениваются для локализованных зон с высоким износом, где геометрия вставки, поддержка, метод соединения и доступ для шлифовки могут быть проверены. Использование материала остается зависимым от требований чертежа, нагрузок применения, приоритетов допусков и анализа технологичности.
Вставки ползунов пресс-форм для разъемов: маршруты механической обработки, электроэрозионной обработки и инспекции

Фрезерование на станках с ЧПУ
Фрезерование на станках с ЧПУ создает доступные профили, карманы, монтажные поверхности и опорные поверхности для вставок ползунов пресс-форм для разъемов, при этом подход инструмента, радиусы углов и припуск на обработку проверяются по чертежу и последующему маршруту финишной обработки.

Токарная обработка на станках с ЧПУ
Токарная обработка на станках с ЧПУ поддерживает вращающиеся элементы, такие как направляющие диаметры, цилиндрические посадочные места и резьбовые детали, где важны соосность и базовые отношения. Маршрут выбирается, когда геометрия компонента может быть надежно привязана к оси вращения.

Электроэрозионная обработка проволокой
Электроэрозионная обработка проволокой создает точные сквозные элементы, узкие прорези и сложные внутренние профили без доступа обычного инструмента. Планирование траектории проволоки, расположение начального отверстия, состояние углов и допустимый пережог проверяются по функциональным размерам и требованиям к сопрягаемым компонентам.

Электроэрозионная обработка погружением
Электроэрозионная обработка погружением формирует глубокие полости, острые внутренние детали и замкнутую геометрию, которая непрактична для фрезерования. Стратегия электрода, доступ для промывки и требования к финишной обработке определяются во время анализа чертежа для поддержки заданного назначения элементов.

Прецизионная шлифовка
Прецизионная шлифовка обрабатывает критические плоскости, направляющие поверхности и базовые размеры после сохранения соответствующего припуска. Метод обеспечивает контролируемое состояние поверхности и доводку размеров, где фрезерование или электроэрозионная обработка сами по себе не удовлетворяют приоритетам чертежа.

Инспекция сборки
Сборка и инспекция проверяют подвижные интерфейсы, контактные отношения и критические размеры перед поставкой. Методы инспекции и ожидания по отчетности согласуются с заказом, включая указанные базы, приоритеты поверхности, статус ревизии и требуемую прослеживаемость.
Вставки для ползунов пресс-форм и вспомогательные компоненты

Направляющие и позиционирование
Направляющие элементы и элементы позиционирования обеспечивают повторяемость перемещения ползуна и правильное положение при сборке. Укажите взаимосвязи реперных точек, контактные поверхности, требования к посадке и ожидания по замене, чтобы выбранные компоненты можно было проверить на соответствие конструкции оснастки.

Крепежные элементы
Крепежные элементы фиксируют вставки, изнашиваемые детали и вспомогательное оборудование в узле ползуна. Проверка чертежа должна подтвердить зацепление резьбы, зазор головки, доступ для сборки, метод фиксации и любые требования к скрытому или заподлицо монтажу.

Возвратные пружины
Пружины могут выполнять функции заданного возврата, фиксации или последовательности в механизме ползуна. Перед включением пружинного механизма укажите пространство для установки, рабочий ход, требуемое усилие, условия эксплуатации и потребности в доступе для обслуживания.

Изнашиваемые компоненты
Износостойкие пластины, направляющие и сменные контактные элементы помогают управлять скользящими поверхностями, где это определено чертежом. Совместно проверьте положения смазки, требования к материалу или термообработке, рабочий зазор, опорную поверхность и критерии контроля.

Маркировка
Номера деталей, обозначения ревизий, идентификаторы гнезд или метки ориентации могут быть добавлены при указании и утверждении. Определите местоположение, метод нанесения маркировки, требования к четкости и необходимость соответствия маркировки записям контроля или документации по сборке.
О вставках для ползунов пресс-форм
SUUXIANG — единственный бренд компании Dongguan SuuXiang Precision Mold Co., Ltd., представленный на рынке. Основанная в 2010 году, компания расположена на 2-м этаже промышленного парка Sanhe в городе Чанъань, Дунгуань, провинция Гуандун, Китай. Основатель и законный представитель СяоЧэн Хуан руководит компанией, обслуживая мировые инженерные и закупочные команды, поставляя проверенные компоненты, изготовленные по ЧПУ, прецизионные компоненты пресс-форм, оснастку для разъемов и компоненты штампов, изготовленные в соответствии с утвержденными чертежами и спецификациями.
Для вставок ползунов пресс-форм наша работа начинается с анализа чертежа: критические размеры, реперные точки, требования к материалу и термообработке, доступ для обработки, необходимость электроэрозионной обработки или шлифовки, а также ожидания по контролю. Планирование производства может включать фрезерование или токарную обработку на станках с ЧПУ, многоосевую обработку, проволочную или погружную электроэрозионную обработку, прецизионную шлифовку, подгонку и документированный контроль.
Что отличает SUUXIANG, так это дисциплинированная координация проекта перед принятием производственных обязательств. Мы рассматриваем вставки ползунов как настраиваемые компоненты на основе чертежей, а не как стандартные каталожные детали, сохраняя контроль ревизий, производственных решений и требований к качеству на протяжении всего проекта.

Вставки для ползунов пресс-форм: от DFM до контроля
DFM и анализ реперных точек
SUUXIANG анализирует чертеж, 3D-модель, контекст сопряжения, критические размеры, схему реперных точек и приоритеты поверхностей перед составлением сметы. Для вставок ползунов пресс-форм этот анализ выявляет геометрию поднутрений, доступ к инструменту, риски накопления допусков и информацию, необходимую для определения управляемого производственного маршрута.
- Подтверждение критических для качества размеров и функциональных реперных точек
- Проверка перемещения ползуна, направления извлечения и доступа для формовки
- Определение требований к материалам, термообработке и поверхности
- Фиксация статуса ревизии и открытых технических вопросов

Планирование ЧПУ, электроэрозионной обработки и шлифования
Технологический маршрут выбирается исходя из геометрии детали, состояния материала и требований к контролю, а не из общей последовательности механической обработки. Обработка на станках с ЧПУ создает доступную геометрию; проволочная или погружная электроэрозионная обработка может решить задачи с ограничениями; шлифование планируется там, где требования к плоскостности, посадке или качеству поверхности требуют контролируемого съема материала.
- Оценка доступности для механической обработки перед утверждением маршрута
- Планирование электродов для электроэрозионной обработки, траекторий проволоки и режимов промывки
- Предусмотреть припуск на термообработку и чистовое шлифование, где это необходимо
- Согласование последовательности технологических операций с утвержденной ревизией чертежа

Сборка и свидетельства контроля
Стратегия сборки фокусируется на сопряжениях, определяющих движение ползунов, фиксацию вставок и работу пресс-формы. Планирование контроля связывает критические элементы с подходящими методами измерения и согласованными требованиями к отчетности, чтобы окончательная документация отражала заказ, проверенный план контроля и поставленные компоненты оснастки для разъемов.
- Определение чувствительных к посадке сопряжений и приоритетов контроля
- Проверка критических размеров по базам чертежа
- Сопоставление отчетов и записей с согласованными требованиями к качеству
- Поддержание видимой координации ревизий и поставок

Вставки ползунов пресс-форм для разъемов: обзор по чертежу против поставки по предложению
Сравнивайте инженерные данные, необходимые до производства, а не только предлагаемую цену за единицу.
← Swipe left or right to view →
Производственный процесс для вставок ползунов пресс-форм для разъемов
Путь от инженерной проверки до согласования инспекции, основанный на чертеже.
Запрос ценового предложения и проверка чертежей
До выставления счета на проверку: 2D-чертежи, 3D-модели, количество, контекст применения, критические размеры, базы, требования к материалу, приоритеты поверхности, потребности в инспекции, ревизии и требования к срокам поставки.
DFM и планирование процесса
Подтвердите доступ для механической обработки, геометрию ползуна, требования к электроэрозионной обработке, пути проволоки, стратегию электродов, припуски на шлифовку, последовательность термообработки, стыки для сборки и методы инспекции для утвержденной ревизии.
Подготовка материала и рабочего места
Планирование материала в соответствии со спецификацией чертежа, определение потребностей в прослеживаемости, выпуск контролируемой производственной информации и согласование рабочего маршрута с согласованными ожиданиями по качеству и срокам поставки.
Обработка и электроэрозионная обработка
Изготовьте ползуны для пресс-форм разъемов на соответствующем оборудовании с ЧПУ, многоосевых станках, проволочно-эрозионных и прошивочно-эрозионных станках, а также токарных станках. Выбор технологических операций определяется доступностью элементов и геометрией.
Шлифовка, подгонка и контроль
При необходимости выполните прецизионную шлифовку и подгонку, затем проверьте критические размеры и функциональные интерфейсы согласно плану контроля, установленному для данного заказа, перед окончательным выпуском и оформлением документации.
Упаковка и координация отгрузки
Обеспечьте защиту утвержденных компонентов для транспортировки, сопоставьте предоставленные документы с проверенным планом контроля и поддерживайте актуальность информации о ревизиях, поставках и ходе проекта посредством координации отгрузки.
Начните свой проект по изготовлению ползунов для пресс-форм разъемов
Provide the engineering inputs early so DFM, process planning, inspection, and production release can be aligned to your drawing requirements.
Предоставьте полные входные данные для проектирования
Пришлите 2D-чертеж, 3D-модель (если доступна), информацию о материале, требования к термообработке, количество, контекст применения и предполагаемую дату поставки для предварительного информированного анализа.
Определите критические требования
Укажите критические для качества размеры, референтные точки, требования к поверхности, взаимосвязи с сопрягаемыми деталями и запрашиваемые отчеты о контроле, чтобы предлагаемый план механической обработки, электроэрозионной обработки, шлифовки и измерений учитывал риски проекта.
Обзор DFM и расчет стоимости
SUUXIANG анализирует доступ к инструменту, припуски на механическую обработку, пути электрода или проволоки, последовательность термообработки и объем контроля перед предоставлением расчета стоимости на основе чертежа и согласованной базы для ревизий.
Утверждение свидетельства о первой статье
Подтвердите свидетельство первой детали или выборки в соответствии с согласованными критическими размерами и планом контроля, устраните необходимые ревизии, а затем авторизуйте контролируемый выпуск в производство.
Ползуны для пресс-форм разъемов: Сертификаты и документация по качеству
Политика публикации отзывов клиентов
Отзыв клиента ожидает письменного одобрения. Никакие результаты проекта или заявления о производительности не публикуются до тех пор, пока не будут проверены заказчик, контекст проекта и подтверждающие доказательства.
Отзыв клиента ожидает письменного одобрения. SUUXIANG публикует только обратную связь, связанную с подтвержденным проектом на основе чертежа и задокументированной инспекцией или доказательствами поставки.
Отзыв клиента ожидает письменного одобрения. Измеренные результаты, количество, сроки выполнения и результаты применения требуют одобрения заказчика перед публикацией.
Часто задаваемые вопросы о вставках для ползунков пресс-форм для разъемов
Practical RFQ, quality, revision, and delivery questions for drawing-based connector tooling components.
Какую информацию мне следует отправить для запроса ценового предложения на вставки для ползунков пресс-форм для разъемов?
Существует ли минимальное количество заказа для вставок для ползунков пресс-форм для разъемов?
Могу ли я заказать образец перед полным производством вставок для ползунков пресс-форм для разъемов?
Какие материалы и детали термообработки вам нужны?
Можете ли вы работать по пересмотренному чертежу после того, как я отправлю запрос ценового предложения?
Какие отчеты об инспекции могут быть запрошены для компонентов ползунковых вставок?
Как обрабатываются доставка, оплата и даты поставки?
Как обрабатывается конфиденциальность и интеллектуальная собственность при обмене чертежами вставок для ползунков пресс-форм для разъемов?
Полное руководство покупателя по вставкам слайдеров для пресс-форм разъемов
Используйте эту практическую основу для определения функциональных требований, оценки инженерного контроля и контроля качества поставщика, сравнения вариантов оснастки и избежания ошибок при проектировании, выборе материалов, допусков и стоимости перед началом производства.
1. Что такое вставки слайдеров для пресс-форм разъемов?
1. Вставки слайдеров для пресс-форм разъемов — это сменные прецизионные стальные компоненты, устанавливаемые в узле бокового действия. Они формируют геометрию, которая не может пройти через прямое направление открытия, включая боковые отверстия, поднутрения, окна защелок, удерживающие канавки и детали локальной герметизации.nn2. Вставка — это элемент, формирующий особенность и подлежащий обслуживанию; корпус слайдера удерживает и направляет ее во время хода. Это не основной сердечник или гнездо, которые формируют основную геометрию детали, и это не вся пресс-форма, которая также включает плиты, выталкивание, направляющие, охлаждение и приведение в действие.nn3. Для программ разъемов разделение вставки и корпуса слайдера позволяет командам заменять или модифицировать изнашиваемые стальные детали, формирующие особенности, без перестройки всего механизма бокового действия. Практическая цель — контролируемый боковой отвод перед выталкиванием, сохранение зазора для извлечения при одновременном обеспечении прослеживаемости установки, проверки, обслуживания и изменений в чертежах.
2. Как развивались вставки слайдеров для пресс-форм разъемов
Конструкции пресс-форм с двухкомпонентным прямолинейным вытягиванием могли формировать только те элементы, которые извлекались по направлению открытия. Боковые выемки, окна защелок и другая запорная геометрия вместо этого решались с помощью фиксированной стали, измененных линий разъема или деталей, загружаемых вручную, когда это позволяли условия производства.nnБоковые элементы разъемов потребовали применения стали, которая могла бы отводиться вбок перед выталкиванием. По мере того как корпуса становились более компактными, а расположение клемм — более тесно связанным с формованными элементами, отдельно изготовленные вставки слайдеров облегчали контроль формообразующей поверхности без необходимости переделывать весь корпус слайдера.nnСменные вставки также отделяют изнашиваемые или подверженные повреждениям детали от более крупного движущегося механизма. При повторном производстве это способствует запланированному обслуживанию, контролируемой замене и взаимозаменяемости, когда опорные точки, посадка, уровень ревизии и требования к проверке вставки определены на чертеже.
3. Типы вставок слайдеров для пресс-форм разъемов
Выбор определяется двумя видами чертежа: направление формования и путь извлечения детали. Вставки слайдеров для пресс-форм разъемов следует классифицировать по формованной детали, методу удержания и доступному ходу, а не только по форме вставки.
| Конфигурация | Типичная деталь | Движение или удержание | Преимущество и ограничение | Входные данные для чертежа |
|---|---|---|---|---|
| Вставка бокового сердечника | Боковое отверстие или вырез под защелку | Отводится вбок | Формирует поднутрения; требует зазора для хода | Глубина поднутрения, направление слайда, разрез |
| Вставка герметизации | Кромка окна или прорези | Блокируется о сопрягаемую сталь | Позволяет избежать отдельного сердечника; чувствительна к заусенцам | Угол герметизации, опорная точка, линия уплотнения |
| Взаимозаменяемый профиль | Рисунок штифта или деталь гнезда | Фиксированная, сменная вставка кармана | Поддерживает варианты; интерфейс должен повторяться | Ревизия профиля, данные кармана, допуски |
| Вставка, установленная вручную | Малообъемная специальная функция | Размещается и удерживается вручную | Низкая стоимость механизма; медленнее, зависит от оператора | Количество, ориентация загрузки, удержание |
| Угловой штифт или кулачковый слайдер | Боковая особенность с автоматическим действием | Приводится в движение во время открытия формы | Автоматизирует движение; требует пространства для привода и направляющих | Ход, угол, зазор, синхронизация |
Выберите механизм извлечения
Один внутренний крючок может потребовать толкателя, когда ход выталкивателя обеспечивает наклонное извлечение. Одно боковое отверстие вместо этого может быть разделено по линии разъема, когда это позволяет избежать слайда без ущерба для контроля заусенцев.nnДве проверки определяют маршрут: полное отведение стали и зазор на протяжении всего движения. Предоставьте разрезы, направление открытия, ход выталкивания, контекст сопрягаемой детали и допустимые следы.
4. Материалы и термообработка вставок слайдера
Выбор материала определяет, будет ли вставка слайдера устойчива к истиранию смолой, коррозии, вызванной конденсацией, и многократным боковым нагрузкам, не становясь непрактичной в обработке или ремонте. Финальная марка, твердость и последовательность термообработки требуют инженерного анализа, специфичного для применения.
| Семейство материалов | Оптимальный вариант | Основной компромисс |
|---|---|---|
| Предварительно закаленная инструментальная сталь | Обрабатываемость и ремонт | Меньший запас износостойкости |
| Сталь типа H13 | Ударная вязкость и термические циклы | Требует контролируемой термообработки |
| Нержавеющая инструментальная сталь | Устойчивость к коррозии и полировка | Большие усилия при обработке |
| Высокоизносостойкая инструментальная сталь | Истирание из-за смолы с наполнителями | Прочность и ремонтопригодность могут снизиться |
Подберите сталь под условия эксплуатации
Сталь для горячей обработки типа H13 часто выбирается там, где важны ударная вязкость и сопротивление термической усталости. Предварительно закаленные инструментальные стали могут сократить время обработки, в то время как нержавеющие инструментальные стали подходят для работы с коррозионно-активными смолами, влажного хранения или при риске контакта с водой.
Спланируйте термообработку
Термообработка изменяет риск деформации, припуск на шлифовку, реакцию на электроэрозионную обработку и варианты ремонта. Определите снятие напряжений, закалку, отпуск и любое азотирование или покрытие только после анализа геометрии, опорных поверхностей, сопрягаемых износостойких пластин и метода контроля.
Используйте покрытия избирательно
PVD-покрытия могут уменьшить адгезионный износ и улучшить отделение от подходящих, стабильных подложек. Они не исправляют плохие направляющие, недостаточную смазку, треснувшие края или неподходящий базовый материал.
5. Проектирование вставок ползуна пресс-формы по чертежам
Два контролируемых входных данных — размещенный 2D-чертеж и нативный или нейтральный 3D CAD — должны быть рассмотрены с учетом смолы, направления формования и условий сопрягаемых деталей перед обработкой вставок ползуна пресс-формы.
Установка функциональных баз
Три уровня баз должны определять положение вставки: монтажная база для корпуса ползуна, база формования для полости или стержня и база элемента для геометрии разъема. Применяйте позиционирование, профиль и перпендикулярность только к интерфейсам, отклонение которых влияет на посадку, герметизацию или выравнивание контактов.
Определение геометрии выталкивания
Иногда для компактных прямых вытяжек используется предварительный зазор 2–3 мм, но фактический ход должен быть свободным от сформированного пластика вдоль реальной оси ползуна. Проверьте уклон, поверхности разъема и замыкания, расположение вентиляционных отверстий, интерференцию на конце хода и последовательность отвода ползуна относительно выталкивания.
Указание заменяемого интерфейса
Четыре детали интерфейса требуют явного контроля: монтажные поверхности, установочные штифты или пальцы, доступ для крепежа и допустимый припуск на обработку. Спросите, заменяется ли вставка независимо, как она садится на корпус ползуна, какие поверхности требуют шлифовки и какой контрольный datum определяет приемку.
6. Основы изготовления и контроля качества
Воспроизводимая работа ползуна обеспечивается на стыках кармана, направляющих, замков и обслуживания — а не только окончательной проверкой размеров. SUUXIANG должен преобразовать критические элементы каждого чертежа в измеримые критерии приемки и план инспекции с контролем ревизий.
Посадка и направленное движение
Указанные базы кармана должны контролировать положение вставки, а чертеж определяет посадку, параллельность и длину контакта. Направляемое движение должно проверяться по всему ходу на предмет заедания, интерференции и воспроизводимого положения возврата.nОпределенные изнашиваемые поверхности требуют доступных канавок или портов для смазки там, где это предусмотрено конструкцией пресс-формы. Интерфейсы охлаждения и вентиляции должны быть проверены на герметичность, зазор и чистый доступ для обслуживания.
Блокировка и крепление
Положительная фиксация должна передавать нагрузку формования через предназначенные опорные поверхности, а не только через винты или штифты. Размер крепежа, глубина резьбы, требуемый крутящий момент и метод предотвращения ослабления должны быть указаны в записи сборки, если это предусмотрено.nКонтролируемые упоры и установочные элементы должны проверяться относительно их функциональной связи с базой. Техник должен иметь возможность снять вставку, не нарушая работу несвязанных направляемых компонентов.
Данные инспекции и испытания
Отчет по размерам должен содержать измеренные критические размеры, инструменты, базы, ревизию и результат приемки. Сертификаты на материалы и записи термообработки должны сопровождать заказ, если они являются требуемыми условиями.nВизуальный осмотр должен фиксировать заусенцы, повреждения от электроэрозии, коррозию и состояние кромок. Проверка сборки и обратная связь по испытаниям формованием должны подтвердить ход, блокировку, выталкивание, следы от инструмента и любые корректирующие изменения перед выпуском в производство.
7. Как выбрать производителя вставок ползуна
Один пакет чертежей должен показать, может ли поставщик контролировать функциональные интерфейсы вставки ползуна. Сравнивайте доказательства, качество ответов и документацию по планированию процессов, а не общие заявления о возможностях.
| Область оценки | Запросить | Сигнал принятия решения |
|---|---|---|
| Инжиниринг | Письменное описание DFM (проектирование для производства) | Конкретные, отслеживаемые вопросы |
| Производство | План процесса | Обоснование для ЧПУ, электроэрозионной обработки, шлифовки |
| Качество | Образец для инспекции | Измерения, связанные с ревизией |
| Поставка | Обновление данных о мощностях | Видимые риски и изменения |
Инженерный обзор
Запросите у поставщика обратную связь по DFM, которая определяет базы, недоступные элементы, потребности в электроэрозионной обработке или шлифовке, а также неустраненные допуски до производственных обязательств.nПолезный ответ отделяет предположения от требований чертежа и фиксирует открытые вопросы.
- Какие размеры критичны для качества?
- Какой технологический маршрут обеспечивает каждую базу?
- Какие изменения требуют утверждения чертежа?
Подтверждение качества
Перед началом производства запросите предлагаемый метод инспекции, отслеживаемость материалов, последовательность термообработки (если указано), а также записи образцов или первых изделий.nnНадежный план связывает измеряемые характеристики с текущей ревизией и оборудованием для инспекции.
- Могут ли сертификаты на материалы сопровождать заказ?
- Какие характеристики подлежат протоколируемым измерениям?
- Как сообщается о несоответствиях?
Поставка и поддержка
При выставлении коммерческого предложения запросите предположения о производственных мощностях и сроках изготовления, сведения о владельце контроля ревизий, детали защитной упаковки и пути реагирования после продажи.nnПоставщик должен заблаговременно сообщать об изменениях в графике, а не считать указанную дату как безоговорочную.
- Кто утверждает выпуск ревизии?
- Как защищены вставки при транспортировке?
- Какая поддержка предоставляется после получения?
8. Распространенные ошибки покупателей при работе с вставками для слайдеров
2D-чертежи и 3D-модели могут по-разному описывать одну и ту же вставку, если базовые точки не указаны. Предотвратимые ошибки при подборе поставщика приводят к переделке, простоям оснастки или спорным приемкам, если вопросы не решены до выпуска.
Пробелы в данных и базовых точках
2D-размеры без системы базовых точек заставляют поставщиков домысливать функциональные связи, что рискует привести к несоответствию размеров. Задайте вопросы: какие базовые точки управляют каждым критическим интерфейсом, и соответствует ли выпущенный CAD-файл чертежу?
Слепые зоны по смоле и циклам
Наполнители из стеклонаполненных полимеров, температура формования и скорость цикла влияют на износ, тепловое поведение и выбор поверхности. Вопрос: Какие полимер, наполнитель, условия формования и ожидаемый производственный цикл увидит вставка?
Допуски и упрощения в материалах
Широкое применение допуска 0,001 мм может увеличить затраты на шлифовку и проверку без улучшения функциональности. Вопрос: Какие размеры действительно критичны, и какие свойства материала, помимо твердости, требуются — износостойкость, ударная вязкость, коррозионная стойкость?
Движение, запасные части и доказательства
Одна лишь проверка конечных точек в 3D может пропустить помехи во время хода ползуна; никакой план запасных частей не сможет превратить изношенную вставку в простой. Вопрос: Был ли проверен полный ход на столкновение, какие запасные части необходимы, и какой отчет о проверке подтверждает приемку?
9. От запроса ценового предложения до выпуска продукции
Контролируемый выпуск использует определенные точки доступа, чтобы технические решения принимались до резки стали. Для вставок ползунов разъемов покупатель и поставщик должны регистрировать каждое утверждение в соответствии с текущей ревизией чертежа.
Запрос ценового предложения и этап DFM
Сначала инженерия предоставляет 2D-чертеж, 3D-модель, информацию о полимере или сопрягаемой детали, годовое количество и критические размеры. SUUXIANG проверяет стратегию опорных точек, ход ползуна, доступ к инструменту, потребности в электроэрозионной обработке, припуск на шлифовку и возможность проверки.nnПеред составлением предложения неурегулированные предположения становятся письменными вопросами, а не подразумеваемыми требованиями.
Коммерческий и технический выпуск
Во-вторых, отдел закупок согласовывает цену, целевой срок поставки, объем работ, исключения и идентификатор ревизии с рассмотренным маршрутом процесса. Отдел качества определяет сертификаты материалов, доказательства термообработки, точки проверки и формат отчетности.nnТолько утвержденные чертежи и документированные отклонения должны разрешать выпуск продукции.
Первая статья и управление изменениями
В-третьих, SUUXIANG проверяет первую статью по согласованному плану; покупатель рассматривает результаты размеров и, где применимо, доказательства сборки или испытаний в пресс-форме. Инженерия отвечает за изменения конструкции, качество — за критерии приемки, а закупки — за коммерческое утверждение.nnПосле выпуска каждое изменение требует новой ревизии, анализа воздействия и отслеживаемого решения. Запасные вставки и пополняемые количества должны планироваться исходя из риска износа, взаимозаменяемости и потребности в сроках изготовления.
10. Ценообразование вставок ползунов пресс-форм для разъемов и факторы, влияющие на стоимость
2 входных параметра для коммерческого предложения влияют на стоимость до начала механической обработки: полнота чертежа и стратегия партии. Детализированный 2D-чертеж, 3D-модель, материал, термообработка, критические опорные точки, отделка, количество и запрос на проверку позволяют SUUXIANG выбрать обоснованный маршрут обработки на станках с ЧПУ, электроэрозионной обработки, шлифовки и подгонки.nn3 распространенные категории запросов иллюстрируют компромисс: простые сменные вставки концентрируют затраты на настройке; сложные или закаленные вставки добавляют этапы обработки; срочные выпуски могут потребовать другого графика. Запросите расчет на основе чертежа для конкретного сопрягаемого контекста, ревизии и уровня документации, а не полагайтесь на сравнение удельной цены.
| Иллюстративная категория запроса | Основные факторы стоимости | Стратегия партии и доказательства коммерческого предложения |
|---|---|---|
| Простая призматическая сменная вставка | Геометрия, материал, допуск, чистота поверхности | Объедините идентичные ревизии; предоставьте 2D-чертеж и количество |
| Вставка для электроэрозионной обработки или формирования поднутрений | Путь электрода или проволоки, доступ к инструменту, подгонка, критические размеры | Сгруппируйте связанные вставки; определите опорные точки и сопрягаемые поверхности |
| Закаленная прецизионная вставка ползуна | Материал, последовательность термообработки, припуск на шлифовку, чистота поверхности | Подтвердите требование к твердости и план послеобработки |
| Ускоренный или документированный выпуск | Срочность сроков изготовления, отчетность о проверке, контроль ревизий | Укажите целевую дату, формат отчета и контрольные точки утверждения |
Загрузите чертежи вкладышей для ползуна литьевой формы для проверки
Приложите 2D и 3D файлы, укажите материал, количество, критические размеры, требования к контролю и предполагаемую дату поставки для структурированной проверки DFM и расчета стоимости.