
Schiebereinsätze für Spritzgussformen: Überprüfung vor der Bearbeitung
Reichen Sie Ihre Zeichnung für Schiebereinsätze von Spritzgussformen ein, mit DFM, CNC, Erodieren, Schleifen und Prüfplanung, abgestimmt auf kritische Abmessungen.
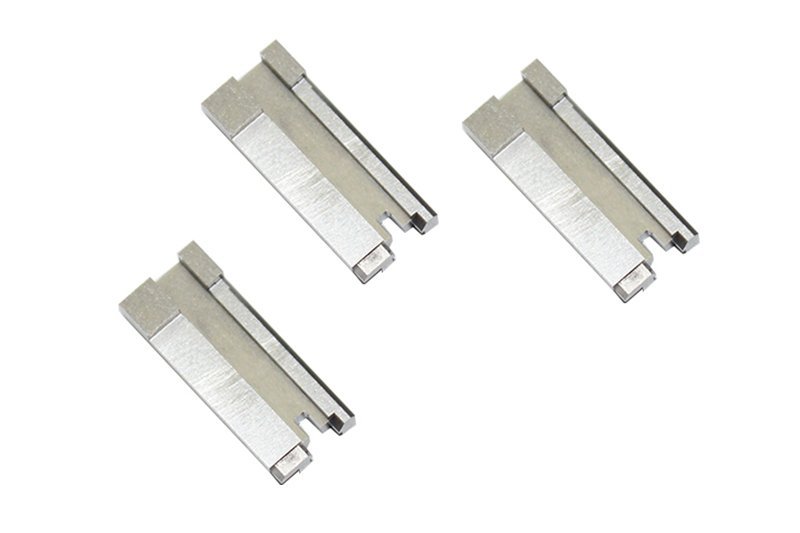
Repräsentative Schiebereinsatz-Komponenten für Spritzgussformen













Related Product Catalogue and Quotation










Warum Schiebereinsätze für Spritzgussformen von SUUXIANG beziehen
Ein zeichnungsgesteuerter Arbeitsablauf zur Abstimmung von Herstellbarkeit, kritischen Merkmalen, Prozessplanung und Prüferwartungen vor der Produktion.
Zeichnungsbasierte Überprüfung
Wir überprüfen Zeichnungen, Modelle, Bezugspunkte, Anbindungskontext und Funktionsanforderungen, um die Herstellbarkeit vor Angeboten oder Produktionszusagen zu klären.
Praktische DFM-Diskussion
DFM-Diskussionen befassen sich mit Werkzeugzugang, Schieberanschlüssen, Elektrodenbedarf, Drahtführungen, Schleifzugaben und wartungsfreundlichem Einsatzdesign.
Prozessroutenplanung
u003ca href=u0022/cnc-machining-services/u0022u003eCNC-Bearbeitungu003c/au003e, Erodieren, Schleifen, Fügen und Prüfung werden als integrierte Route für die spezifizierte Bauteilgeometrie betrachtet.
Fokus auf kritische Abmessungen
Kritische Qualitätsabmessungen, Bezugsbeziehungen, Oberflächenanforderungen und Prüfmethoden werden identifiziert, damit Prioritäten während der gesamten Fertigung sichtbar bleiben.
Revisionskontrollierte Ausführung
Zeichnungsrevisionen und Projektinformationen bleiben nachvollziehbar, was Teams hilft, vermeidbare Abweichungen zwischen genehmigten Anforderungen und der Ausführung auf dem Werksgelände zu verhindern.
Abnahmegerechte Lieferung
Die finale Lieferdokumentation ist auf die Bestellung und den verifizierten Prüfplan abgestimmt und unterstützt eine klare Abnahmeprüfung für Schiebereinsätze von Spritzgussformen.
Präzisionswerkzeuge und bearbeitete Bauteilfamilien
Zeichnungsgesteuerte Prozessrouten für konfigurierbare Bauteile, von kritischen Merkmalen und Werkzeugschnittstellen bis zur prüfbereiten Lieferung.

CNC-Bearbeitungsdienste
Präzisions-CNC-Bearbeitungsdienste für zeichnungsbasierte Bauteile, die kontrollierte Abmessungen, Materialrückverfolgbarkeit und eine geeignete Route durch Fräsen, Drehen, Erodieren, Schleifen, Fügen und Prüfung erfordern. DFM-Prüfung identifiziert kritische Merkmale und Herstellbarkeitsaspekte vor der Angebotserstellung und Produktionsplanung.
Upload a Drawing
CNC-Fräsen
Kundenspezifische CNC-Fräsdienste für prismatische Teile, Einsätze, Platten und komplexe maschinell bearbeitete Merkmale. Werkzeugzugang, Bezugspunktwahl, Wandgeometrie, Eckradien und Bearbeitungszugaben werden überprüft, damit die programmierte Route die kritischen Abmessungen und Oberflächenanforderungen der Zeichnung unterstützt.
Upload a Drawing
CNC-Drehen
Präzisions-CNC-Drehdienstleistungen für Wellen, Bolzen, Buchsen, Hülsen und rotierende Bauteile, bei denen Konzentrizität, Rundlauf, Durchmesser und Schulterbeziehungen die Funktion beeinflussen. Der Prozessplan berücksichtigt Werkstückspannung, Materialzustand, Sekundärbearbeitungen und Inspektionspunkte, die in der Zeichnungsprüfung identifiziert wurden.
Upload a Drawing
5-Achsen-Bearbeitung
Die 5-Achsen-CNC-Bearbeitung unterstützt Komponenten mit schrägen Merkmalen, Verbundoberflächen und mehreren kritischen Beziehungen, die von weniger Rüstvorgängen profitieren können. Die Machbarkeit hängt von der Geometrie, Reichweite des Werkzeugs, Werkstückspannung, Material, Toleranzanforderungen und dem verifizierten Weg für das spezifische Teil ab.
Upload a Drawing
Schweizer u0026 Mikrobearbeitung
Schweizer und Mikrobearbeitungen unterstützen Bauteile mit kleinem Durchmesser, schlanke und detailreiche Komponenten, bei denen die Teileunterstützung, Werkzeuggeometrie, Gratkontrolle und Messmethode sorgfältige Planung erfordern. Zeichnungen sollten kritische Durchmesser, Längen, Gewinde, Oberflächenanforderungen und Anforderungen an die Funktion von Passungen identifizieren.
Upload a Drawing
Draht- u0026 Senkerodieren
Draht- und Senkerodierdienstleistungen für gehärtete Materialien, schmale Schlitze, scharfe Innenkonturen, tiefe Merkmale und Geometrien, die mit konventionellen Schneidverfahren nicht zugänglich sind. Die Elektrodenstrategie, der Drahtweg, die Spülbedingungen, Erwartungen an die Rückhärtungsschicht und Oberflächenanforderungen werden gegen die Anwendung geprüft.
Upload a Drawing
Präzisionsschleifen
Präzisionsschleifen von Oberflächen und Konturen wird eingesetzt, um kontrollierte Ebenheit, Parallelität, Kontur und Fertigmaße an gehärteten oder präzisen Werkzeugkomponenten zu erzielen. Schleifmaß, Wärmebehandlungsfolge, Bezugspunkte und Prüfmethoden sollten vor der endgültigen Prozessfreigabe vereinbart werden.
Upload a Drawing
Formkerneinsätze u0026 Formkavitätseinsätze
Präzisions-Formkerneinsätze und Formkavitätseinsätze werden nach Kundenzeichnungen und Modellen für definierte Formfunktionen gefertigt. Die Prüfungen umfassen Trennflächenschnittstellen, Kühl- oder Zugangsmöglichkeiten, Stahlzustand, Erodieranforderungen, Poliermaße, kritische Kavitätsabmessungen und Erwartungen an die Inspektion.
Upload a Drawing
Auswerfer- u0026 Auswerfkomponenten
Auswerferstifte, Hülsen und Auswerfkomponenten werden hinsichtlich Passung, Hub, Ausrichtung, Verschleißbedingungen und Beziehungen zu den Gegenstücken geplant. Die Zeichnungsunterlagen sollten Abmessungen, Materialien, Wärmebehandlung, Oberflächenzustand und alle Montage- oder Bewegungsanforderungen definieren, die die Herstellbarkeit beeinflussen.
Upload a Drawing
Kernstifte, Führungs- u0026 Positionierkomponenten
Kernstifte, Führungsstifte und Positionierkomponenten erfordern kontrollierte Beziehungen zu Kavitäten, Einsätzen oder Gegenwerkzeugen. SUUXIANG prüft Durchmesser, Eingriffslängen, Bezugsstrategie, Konzentrizität, Passungsanforderungen, Materialzustand und Prüfkriterien, bevor die Fertigungssequenz ausgewählt wird.
Upload a Drawing
Schieber, Lifter, Angüsse u0026 Formzubehör
Formschieber, Lifter, Angüsse und Zubehör sind konfigurierbare Werkzeugkomponenten, deren Funktion von Bewegung, Schließflächengeometrie, Spaltmaßen und Montageverbindungen abhängt. Die Fertigungsplanung berücksichtigt Bearbeitungszugang, Erodier- oder Schleifanforderungen, Wärmebehandlungsfolge, Anpassungsanforderungen und die Kontrolle von Zeichnungsrevisionen.
Upload a Drawing
Steckverbinder-Formkomponenten
Präzisions-Steckverbinder-Formkomponenten unterstützen Werkzeugmerkmale, bei denen Teilung, Ausrichtung, Stiftgeometrie, Beziehung zu Einsätzen und wiederholbare Funktion von Steckverbindungen kritisch sind. Fertigungspläne basieren auf gelieferten Zeichnungen, Materialanforderungen, Einschränkungen beim Werkzeugzugang, Erodierstrategie und definierten Inspektionsprioritäten.
Upload a Drawing
Stanzwerkzeugkomponenten
Präzisions-Stanzwerkzeugkomponenten werden für die in der Zeichnung definierten Schneid-, Umform-, Führungs- und Positionierungsfunktionen hergestellt. Die Prüfungen konzentrieren sich auf Material- und Härteanforderungen, auf Spaltmaße bezogene Geometrien, Verschleißflächen, Schleifmaß, Drahterodiermaschinenwege, Gegenstückbeziehungen und Messanforderungen.
Upload a Drawing
Spritzguss-, MIM-, CIM- u0026 Umspritzwerkzeuge
Die Bearbeitung von Spritzguss-, MIM-, CIM- und Umspritzwerkzeugen wird im Rahmen des verifizierten Produktionsumfangs für die angeforderte Komponente oder Werkzeugaufgabe bewertet. Die Prüfung berücksichtigt Formfunktionsschnittstellen, Materialauswahl, vom Kunden gelieferte Schrumpfungswerte, Werkzeugzugang, Einsätze und erforderliche Dimensionsnachweise.
Upload a Drawing
Bearbeitungsmaterialien
CNC-Bearbeitungsmaterialien werden aus der Zeichnung, der Anwendung und den kundenspezifischen Anforderungen ausgewählt und nicht aus einer generischen Liste angenommen. Werkstoffgüte, Lieferzustand, Härte, Korrosionsbeständigkeit, Bearbeitbarkeit, Wärmebehandlungsbedarf und Rückverfolgbarkeitserwartungen sollten dem RFQ beigefügt werden.
Upload a Drawing
Oberflächengüten u0026 Wärmebehandlung
Oberflächenveredelung und Wärmebehandlung werden als Teil der maßlichen Prozessroute geplant, nicht als nachträglicher Gedanke. Erforderliche Oberflächengüte, Beschichtung, Polieren, Härte, Behandlungsfolge, Maskierungsbedarf und Schleif- oder Inspektionsanforderungen nach der Behandlung sollten vor der Produktionszusage angegeben werden.
Upload a Drawing
Qualität, Messtechnik u0026 Dokumentation
Präzisionsprüfung, Messtechnik und Qualitätsdokumentation sind an die vereinbarte Zeichnungsrevision und den Inspektionsplan angepasst. Kunden sollten kritische Abmessungen, Bezugssystem, Erwartungen an Stichproben oder Berichte, Materialaufzeichnungen und jegliche Dokumentation identifizieren, die für die Wareneingangsprüfung oder die Lieferantenqualitätsprüfung benötigt wird.
Upload a Drawing
Prototypenbau u0026 Kleinserienfertigung
Rapid Prototyping und Kleinserienfertigung unterstützen die Auswertung von Teilen auf Basis von Zeichnungen, Werkzeugkomponenten und kontrollierte Produktionsmengen. Ein nützliches Angebot (RFQ) umfasst Modelle, Zeichnungen, Material, Menge, kritische Abmessungen, Oberflächenbearbeitungsanforderungen, Inspektionsanforderungen, Zieldatum und Anwendungszweck.
Upload a DrawingMaterialien für Schiebereinsätze von Steckverbinderformen

Vorgehärteter Werkzeugstahl
Häufig für Schieberkörper und Einsätze in Betracht gezogen, die eine ausgewogene Bearbeitbarkeit vor der Endmontage erfordern. Die Zeichnungsprüfung sollte den Härtegrad, Verschleißzonen, Bearbeitungszugaben und ob später Drahterodieren oder Schleifen erforderlich ist, festlegen.

Warmfester Werkzeugstahl
Ein Kandidat für Schiebereinsätze von Steckverbinderformen, die wiederholten thermischen Zyklen oder anspruchsvollen Formbedingungen ausgesetzt sind. Die Auswahl hängt von der spezifizierten Wärmebehandlung, der erforderlichen Zähigkeit, dem Oberflächenzustand, der Geometrie der Merkmale und der geplanten Nachbearbeitungssequenz ab.

Kaltfester Werkzeugstahl
In Betracht gezogen, wenn Verschleißfestigkeit und Dimensionsstabilität für Gleit-, Dichtungs- oder Formbereiche wichtig sind. Bestätigen Sie vor der Materialauswahl anhand der Zeichnung die angeforderte Güte, den Wärmebehandlungsablauf, die Schleifzugabe und die Drahterodierstrategie.


Hartmetall-Einsätze
Bewertet für lokal stark beanspruchte Bereiche, bei denen Geometrie, Unterstützung, Fügeverfahren und Schleifzugang validiert werden können. Die Materialverwendung hängt weiterhin von den Zeichnungsanforderungen, den Anwendungsbelastungen, den Toleranzprioritäten und der Fertigungsüberprüfung ab.
Schiebereinsätze für Steckverbinderformen: Bearbeitungs-, Erodier- und Inspektionsrouten

CNC-Fräsen
CNC-Fräsen erstellt zugängliche Profile, Taschen, Montageflächen und Bezugsflächen für Schiebereinsätze von Steckverbinderformen, wobei Werkzeuganschnitt, Eckradien und Bearbeitungszugaben anhand der Zeichnung und des nachfolgenden Bearbeitungsablaufs überprüft werden.

CNC-Drehen
CNC-Drehen unterstützt rotationssymmetrische Merkmale wie Führungsdurchmesser, zylindrische Sitze und Gewindedetails, bei denen Konzentrizität und Bezugsbeziehungen wichtig sind. Der Prozess wird gewählt, wenn die Bauteilgeometrie zuverlässig von einer Drehachse aus referenziert werden kann.

Drahterodieren
Drahterodieren schneidet präzise durchgehende Merkmale, schmale Schlitze und schwierige Innenkonturen ohne herkömmlichen Werkzeugzugang. Die Drahtbahnplanung, die Startlochposition, die Eckenbedingungen und der zulässige Übermaß werden anhand der Funktionsabmessungen und der Anforderungen der Gegenkomponenten überprüft.

Senkerodieren
Senkerodieren formt tiefe Kavitäten, scharfe interne Details und geschlossene Geometrien, die für das Fräsen unpraktisch sind. Die Elektrodenstrategie, der Spülzugang und die Nachbearbeitungsanforderungen werden während der Zeichnungsprüfung definiert, um die angegebene Funktionsabsicht zu unterstützen.

Präzisionsschleifen
Präzisionsschleifen bearbeitet kritische Ebenen, Führungsflächen und bezugsbezogene Abmessungen, nachdem entsprechende Materialzugaben belassen wurden. Das Verfahren unterstützt eine kontrollierte Oberflächenbeschaffenheit und Dimensionsverfeinerung, wo Fräsen oder Erodieren allein die Zeichnungsprioritäten nicht erfüllt.

Passungsinspektion
Passung und Inspektion verifizieren Bewegungsschnittstellen, Kontaktbeziehungen und kritische Abmessungen vor der Lieferung. Inspektionsmethoden und Berichtserwartungen werden an die Bestellung angepasst, einschließlich spezifizierter Bezugspunkte, Oberflächenprioritäten, Revisionsstatus und erforderlicher Rückverfolgbarkeit.
Einsätze und Zubehör für Steckverbinderschieber

Führung und Positionierung
Führungselemente und Positionierungshilfen unterstützen wiederholbare Schieberbewegungen und Montagepositionen. Definieren Sie Bezugsbeziehungen, Kontaktflächen, Passanforderungen und Erwartungen an den Austausch, damit die ausgewählten Komponenten anhand des Werkzeugdesigns überprüft werden können.

Rückhaltesysteme
Befestigungselemente sichern Einsätze, Verschleißteile und unterstützende Hardware innerhalb der Schieberbaugruppe. Die Zeichnungsprüfung sollte Gewindeeingriff, Kopfspielraum, Montagezugang, Verriegelungsmethode und alle Senk- oder verdeckten Montageanforderungen bestätigen.

Rückholfedern
Federn können definierte Rückhol-, Halte- oder sequenzielle Funktionen in einem Schiebemechanismus unterstützen. Stellen Sie den Einbauraum, den Arbeitsweg, die Kraftanforderung, die Betriebsbedingungen und die Servicezugangsanforderungen bereit, bevor eine Federanordnung aufgenommen wird.

Verschleißteile
Verschleißplatten, Führungsleisten und austauschbare Kontaktkomponenten helfen bei der Handhabung von Gleitflächen, wo die Zeichnung diese definiert. Überprüfen Sie gemeinsam Schmierstoffbestimmungen, Material- oder Wärmebehandlungsvorschriften, Laufspiel, Rückseitenunterstützung und Inspektionskriterien.

Kennzeichnungen
Teilenummern, Revisionskennzeichen, Kavitätenbezeichner oder Orientierungsmarkierungen können nach Spezifikation und Validierung hinzugefügt werden. Definieren Sie den Kennzeichnungsort, die Methode, die Lesbarkeitsanforderungen und ob die Kennzeichnung mit Inspektionsunterlagen oder Montagevorgaben übereinstimmen muss.
Über Einsätze für Steckverbinderschieber von SUUXIANG
SUUXIANG ist die einzige öffentlich wahrnehmbare Marke der Dongguan SuuXiang Precision Mold Co., Ltd. Gegründet im Jahr 2010, hat das Unternehmen seinen Sitz im 2. Stock des Sanhe Industrial Park in Chang’an Town, Dongguan, Guangdong, China. Gründer und gesetzlicher Vertreter XiaoCheng Huang leitet das Unternehmen und bedient globale Ingenieur- und Beschaffungsteams mit geprüften kundenspezifischen CNC-Teilen, Präzisionswerkzeugkomponenten, Steckwerkzeugen und Stanzwerkzeugkomponenten, die nach kontrollierten Zeichnungen und Spezifikationen gefertigt werden.
Für Einsätze von Steckverbinderschiebern beginnt unsere Arbeit mit der Zeichnungsprüfung: kritische Abmessungen, Bezugspunkte, Material- und Wärmebehandlungsvorschriften, Bearbeitungszugang, EDM- oder Schleifbedarf und Inspektionserwartungen. Die Produktionsplanung kann CNC-Fräsen oder -Drehen, Mehrachsenbearbeitung, Draht- oder Senkerodieren, Präzisionsschleifen, Passen und dokumentierte Inspektion umfassen.
Was SUUXIANG auszeichnet, ist eine disziplinierte Projektkoordination vor Produktionszusagen. Wir behandeln Schiebereinsätze als konfigurierbare, zeichnungsbasierte Komponenten und nicht als angenommene Katalogteile, wobei Revisionskontrolle, Prozessentscheidungen und Qualitätsanforderungen während des gesamten Projekts sichtbar bleiben.

Einsätze für Steckverbinderschieber: Von DFM bis zur Inspektion
DFM und Bezugspunktprüfung
u003ca href=u0022/u0022u003eSUUXIANGu003c/au003e prüft die Zeichnung, das 3D-Modell, den Einbaukontext, kritische Abmessungen, das Bezugspunktsschema und die Oberflächenprioritäten vor der Angebotserstellung. Für Einsätze von Steckverbinderschiebern identifiziert diese Diskussion Hinterschnittgeometrien, Werkzeugzugang, Toleranzstapelrisiken und die Informationen, die zur Definition eines kontrollierten Fertigungswegs erforderlich sind.
- Kritische Qualitätsmaße und funktionale Bezugspunkte bestätigen
- Schieberweg, Ausleiserichtung und Formzugang prüfen
- Material, Wärmebehandlung und Oberflächenanforderungen ermitteln
- Revisionsstand und offene technische Fragen dokumentieren

Geplante CNC-, Drahterodier- und Schleifprozesse
Die Prozessroute wird anhand der Geometrie, des Materialzustands und der Prüfanforderungen ausgewählt, anstatt einer generischen Bearbeitungsreihenfolge. Die CNC-Bearbeitung schafft zugängliche Geometrien; Drahterodieren oder Senkerodieren können komplexe Details bearbeiten; Schleifen wird dort eingeplant, wo Ebenheit, Passung oder Oberflächengüte eine kontrollierte Materialabnahme erfordern.
- Bearbeitungszugänglichkeit vor Festlegung der Route prüfen
- Elektroden, Drahtbahnen und Spülung für das Drahterodieren planen
- Aufmaß für Wärmebehandlung und Endschleifen, wo erforderlich, einplanen
- Prozessreihenfolge an die genehmigte Zeichnungsrevision anpassen

Montage- und Prüfnachweise
Die Montagestrategie konzentriert sich auf die Schnittstellen, die die Schieberbewegungen, die Aufnahme von Einsätzen und die Formteilfunktion bestimmen. Die Prüfplanung verbindet kritische Merkmale mit geeigneten Messmethoden und vereinbarten Berichtsanforderungen, sodass die endgültige Dokumentation die Bestellung, den verifizierten Prüfplan und die gelieferten Spritzgießwerkzeugkomponenten widerspiegelt.
- Passungssensitive Schnittstellen und Prüfprioritäten definieren
- Kritische Maße gegen Zeichnungs-Datus prüfen
- Berichte und Aufzeichnungen mit den vereinbarten Qualitätsanforderungen abgleichen
- Sichtbare Revisions- und Lieferkoordination aufrechterhalten

Spritzgießwerkzeug-Schiebeeinsätze: Zeichnungsbasierte Prüfung vs. reine Angebotsbeschaffung
Vergleichen Sie die technischen Nachweise, die vor der Produktion benötigt werden – nicht nur den angebotenen Stückpreis.
← Swipe left or right to view →
Produktionsablauf für Steckerform-Schiebereinsätze
Ein zeichnungsgesteuerter Weg von der Ingenieurprüfung bis zur koordinierten, abgenommenen Lieferung.
Angebotsanfrage und Zeichnungsprüfung
2D-Zeichnungen, 3D-Modelle, Stückzahlen, Anwendungszweck, kritische Maße, Bezugselemente, Materialanforderungen, Oberflächenprioritäten, Inspektionsbedarf, Revisionen und Ziel-Lieferanforderungen vor der Angebotserstellung prüfen.
DFM und Prozessplanung
Bearbeitungszugänglichkeit, Schiebergeometrie, Erodieranforderungen, Drahtbahnen, Elektrodenstrategie, Schleifzugaben, Wärmebehandlungssequenz, Passflächen und Inspektionsmethoden für die freigegebene Revision bestätigen.
Material und Auftragsvorbereitung
Material entsprechend der Zeichnungsspezifikation planen, Rückverfolgbarkeitsanforderungen identifizieren, kontrollierte Fertigungsinformationen freigeben und den Arbeitsablauf an die vereinbarten Qualitäts- und Liefererwartungen anpassen.
Bearbeitung und Drahterodieren
Fertigen Sie die Schiebereinsätze für die Steckverbinderformteile mit den entsprechenden CNC-, Mehrachsen-, Drahterodiermaschinen, Senkerodiermaschinen und Drehoperationen. Die Prozessentscheidungen werden durch den Zugang zu den Merkmalen und die Geometrie bestimmt.
Schleifen, Anpassen und Inspektion
Führen Sie Präzisionsschleif- und Anpassungsarbeiten durch, wo erforderlich, und inspizieren Sie dann kritische Abmessungen und funktionale Schnittstellen gemäß dem auftragsspezifischen Inspektionsplan, bevor die endgültige Freigabe und Dokumentation erfolgt.
Verpackung und Versandkoordination
Schützen Sie die freigegebenen Komponenten für den Versand, gleichen Sie die gelieferten Unterlagen mit dem verifizierten Inspektionsplan ab und halten Sie die Revisions-, Liefer- und Projektkommunikation durch die Versandkoordination transparent.
Starten Sie Ihr Projekt für Schiebereinsätze von Steckverbinderformen
Provide the engineering inputs early so DFM, process planning, inspection, and production release can be aligned to your drawing requirements.
Vollständige Designeingaben übermitteln
Senden Sie die 2D-Zeichnung, das 3D-Modell, falls verfügbar, das Material, die Wärmebehandlungsanforderung, die Menge, den Anwendungsfall und das Zieldatum für die Lieferung für eine fundierte Erstprüfung.
Kritische Anforderungen definieren
Identifizieren Sie kritische Qualitätsabmessungen, Bezugspunkte, Oberflächenanforderungen, Passbeziehungen und angeforderte Inspektionsberichte, damit der vorgeschlagene Bearbeitungs-, Erodier-, Schleif- und Messplan das Projektrisiko berücksichtigt.
DFM und Angebot prüfen
SUUXIANG prüft Werkzeugzugänglichkeit, Bearbeitungszugaben, Elektroden- oder Drahtwege, Wärmebehandlungssequenz und Inspektionsumfang, bevor ein zeichnungsbasierter Kostenvoranschlag und eine vereinbarte Revisionsgrundlage bereitgestellt werden.
Erststück-Nachweis genehmigen
Bestätigen Sie den Erststück- oder Stichprobennachweis anhand der vereinbarten kritischen Abmessungen und des Inspektionsplans, beheben Sie gegebenenfalls Revisionen und genehmigen Sie dann die kontrollierte Produktionsfreigabe.
Schiebereinsätze für Steckverbinderformen: Zertifizierungen und Qualitätsdokumentation
Richtlinie zur Veröffentlichung von Kundenreferenzen
Kundenreferenz steht noch aus und bedarf der schriftlichen Genehmigung. Kein Projektergebnis oder Leistungsanspruch wird veröffentlicht, bevor der Kunde, der Projektkontext und die unterstützenden Beweise verifiziert sind.
Kundenreferenz steht noch aus und bedarf der schriftlichen Genehmigung. SUUXIANG veröffentlicht nur Rückmeldungen, die sich auf ein bestätigtes, zeichnungsbasiertes Projekt und dokumentierte Inspektions- oder Liefernachweise beziehen.
Kundenreferenz steht noch aus und bedarf der schriftlichen Genehmigung. Gemessene Ergebnisse, Mengen, Lieferzeiten und Anwendungsergebnisse erfordern die Genehmigung des Kunden vor der Veröffentlichung.
FAQ zu Schiebeeinsätzen für Steckverbinderformen
Practical RFQ, quality, revision, and delivery questions for drawing-based connector tooling components.
Welche Informationen sollte ich für ein Angebot für Schiebeeinsätze für Steckverbinderformen senden?
Gibt es eine Mindestbestellmenge für Schiebeeinsätze für Steckverbinderformen?
Kann ich vor der vollständigen Produktion von Schiebeeinsätzen für Steckverbinderformen ein Muster bestellen?
Welche Materialien und Wärmebehandlungsdetails benötigen Sie?
Können Sie nach Einreichung eines Angebots mit einer überarbeiteten Zeichnung arbeiten?
Welche Inspektionsberichte können für Schiebeeinsatzkomponenten angefordert werden?
Wie werden Versand, Bezahlung und Liefertermine gehandhabt?
Wie werden Vertraulichkeit und IP behandelt, wenn ich Zeichnungen von Schiebeeinsätzen für Steckverbinderformen teile?
Der umfassende Ratgeber für Formschiebereinsätze in Steckverbindern
Nutzen Sie diesen praktischen Leitfaden, um funktionale Anforderungen zu definieren, die Ingenieurs- und Qualitätskontrollen der Lieferanten zu bewerten, Werkzeugoptionen zu vergleichen und Fehler bei Zeichnungen, Materialien, Toleranzen und Kosten zu vermeiden, bevor Sie sich für die Produktion entscheiden.
1. Was sind Formschiebereinsätze in Steckverbindern?
1. Formschiebereinsätze für Steckerformen sind austauschbare Präzisionsstahlkomponenten, die in einer Seitenführungsbaugruppe montiert sind. Sie bilden Geometrien, die keine gerade Öffnungsrichtung freigeben, wie z. B. seitliche Öffnungen, Hinterschneidungen, Riegelöffnungen, Haltenuten und lokale Schließflächen.nn2. Der Einsatz ist das formgebende, servicefähige Element; der Schieberkörper trägt und führt ihn während seines Hubs. Er ist nicht der Hauptkern oder die Kavität, die die primäre Teilegeometrie bilden, und er ist nicht die komplette Form, die auch Platten, Auswerfer, Führungen, Kühlung und Betätigung umfasst.nn3. Bei Steckverbindern ermöglicht die Trennung des Einsatzes vom Schieberkörper den Teams, den verschleißanfälligen, formgebenden Stahl auszutauschen oder zu überarbeiten, ohne den gesamten Seitenmechanismus neu bauen zu müssen. Das praktische Ziel ist ein kontrolliertes seitliches Zurückziehen vor dem Auswerfen, das die Entformungsfreiheit wahrt und gleichzeitig Anpassung, Inspektion, Wartung und Zeichenrevisionen nachvollziehbar macht.
2. Die Entwicklung von Formschiebereinsätzen in Steckverbindern
Zweiteilige, gerade abziehende Formkonstruktionen konnten nur Merkmale bilden, die in Öffnungsrichtung freigegeben wurden. Seitliche Vertiefungen, Riegelöffnungen und andere gefangene Geometrien wurden stattdessen durch feststehenden Stahl, geänderte Trennlinien oder manuell geladene Teile realisiert, wenn die Produktionsbedingungen dies zuließen.nnSeitlich angeordnete Steckverbinder-Merkmale schufen die Notwendigkeit für Stahl, der vor dem Auswerfen seitlich zurückgezogen werden konnte. Da Gehäuse kompakter und die Positionen der Anschlüsse stärker mit den geformten Merkmalen verbunden wurden, erleichterten separat gefertigte Schiebereinsätze die Kontrolle der formgebenden Oberfläche, ohne den gesamten Schieberkörper neu fertigen zu müssen.nnAustauschbare Einsätze trennen auch verschleißanfällige oder beschädigungsempfindliche Details vom größeren beweglichen Mechanismus. Bei wiederholter Produktion unterstützt dies geplante Wartungsarbeiten, kontrollierte Austauschbarkeit und Austauschbarkeit, wenn die Bezugspunkte, die Passung, das Revisionsniveau und die Prüfanforderungen des Einsatzes in der Zeichnung definiert sind.
3. Arten von Formschiebereinsätzen in Steckverbindern
Zwei Ansichten in der Zeichnung bestimmen die Auswahl: die Formrichtung und der Entformungsweg des Merkmals. Formschiebereinsätze für Steckverbinder sollten nach dem geformten Merkmal, der Befestigungsmethode und dem verfügbaren Hub klassifiziert werden – nicht allein nach der Form des Einsatzes.
| Konfiguration | Typisches Merkmal | Bewegung oder Befestigung | Vorteil und Einschränkung | Eingabedaten für Zeichnung |
|---|---|---|---|---|
| Seitenkern-Einsatz | Seitenöffnung oder Riegelvertiefung | Zieht sich seitlich zurück | Bildet Hinterschneidungen; benötigt Hubfreiheit | Hinterschneidungstiefe, Schieberrichtung, Schnitt |
| Schließflächen-Einsatz | Fenster- oder Schlitzkante | Verriegelt gegen Gegenstahl | Vermeidet einen separaten Kern; gratempfindlich | Schließflächenwinkel, Bezugspunkt, Dichtlinie |
| Austauschbares Profil | Stiftmuster oder Kavitätsdetail | Fester, austauschbarer Tascheneinsatz | Unterstützt Varianten; Schnittstelle muss wiederholt werden | Profilrevision, Bezugsdatum, Toleranz |
| Manuell geladener Einsatz | Spezielle Funktion für geringe Stückzahlen | Manuell platziert und gehalten | Geringe Mechanikkosten; langsamer, bedienerabhängig | Menge, Ladeorientierung, Halterung |
| Winkelstift oder Kurvenschieber | Seitenmerkmal mit automatischer Aktion | Während des Formöffnens angetrieben | Automatisiert Bewegungen; benötigt Antrieb und Führungsraum | Hub, Winkel, Spiel, Timing |
Wählen Sie den Entformungsmechanismus
Ein interner Haken kann einen Lifter begünstigen, wenn der Auswerferhub eine winklige Entformung ermöglicht. Eine seitliche Öffnung kann stattdessen an der Trennlinie geteilt werden, wenn dies einen Schieber vermeidet, ohne die Gratbildung zu beeinträchtigen.nnZwei Prüfungen entscheiden über den Weg: vollständiges Zurückziehen des Stahls und Freigängigkeit während der gesamten Bewegung. Geben Sie Schnittansichten, Öffnungsrichtung, Auswerferhub, Kontext des Gegenstücks und zulässige Sichtlinien an.
4. Materialien und Wärmebehandlung für Schiebereinsätze
Die Materialwahl bestimmt, ob ein Schiebereinsatz Harzabrieb, kondensationsbedingte Korrosion und wiederholte Seitenbelastungen widersteht, ohne unpraktisch zu bearbeiten oder zu reparieren zu sein. Endgüte, Härte und Wärmebehandlungsablauf erfordern eine anwendungsspezifische technische Prüfung.
| Materialfamilie | Beste Wahl | Hauptkompromiss |
|---|---|---|
| Vorgehärteter Werkzeugstahl | Bearbeitbarkeit und Reparatur | Geringere Verschleißreserve |
| H13-Stahl | Zähigkeit und thermische Zyklen | Erfordert kontrollierte Wärmebehandlung |
| Rostfreier Werkzeugstahl | Korrosionsbeständigkeit und Polierbarkeit | Höherer Bearbeitungsaufwand |
| Verschleißfester Werkzeugstahl | Harzgefüllte Abriebbeständigkeit | Zähigkeit und Reparaturfähigkeit können abnehmen |
Stahl auf Exposition abstimmen
H13-Warmarbeitsstahl wird oft gewählt, wenn Zähigkeit und thermische Ermüdungsbeständigkeit wichtig sind. Vorgehärtete Werkzeugstähle können die Bearbeitungszeit verkürzen, während rostfreie Werkzeugstähle für korrosive Harze, feuchte Lagerung oder das Risiko von Wasserkontakt geeignet sind.
Wärmebehandlung planen
Die Wärmebehandlung verändert das Verzugsrisiko, den Schleifaufmaß, das EDM-Ansprechverhalten und die Reparaturmöglichkeiten. Spannungsarmglühen, Härten, Anlassen und jegliches Nitrieren oder Beschichten sollten erst nach Prüfung der Geometrie, der Bezugsflächen, der Gegenverschleißplatten und der Prüfmethode festgelegt werden.
Beschichtungen gezielt einsetzen
PVD-Beschichtungen können den Klebeverschleiß reduzieren und die Entformung auf geeigneten, stabilen Substraten verbessern. Sie korrigieren jedoch keine schlechte Führung, unzureichende Schmierung, gebrochene Kanten oder ein ungeeignetes Basismaterial.
5. Konstruktion von Schiebereinsätzen für Spritzgussformen aus Zeichnungen
Zwei kontrollierte Eingaben – eine bemaßte 2D-Zeichnung und ein natives oder neutrales 3D-CAD-Modell – sollten vor der Bearbeitung von Schiebereinsätzen für Spritzgussformen unter Berücksichtigung von Harz, Gießrichtung und den Bedingungen der Gegenformteile überprüft werden.
Funktionale Bezugspunkte festlegen
Drei Bezugsebenen sollten den Einsatz lokalisieren: eine Montagebezugsebene zum Schiebergehäuse, eine Gießbezugsebene zur Kavität oder Kern und eine Merkmalsbezugsebene für die Steckverbindergeometrie. Positions-, Profil- und Rechtwinkligkeitsanforderungen sollten nur auf Schnittstellen angewendet werden, deren Abweichung Passform, Abdichtung oder Anschlussausrichtung beeinträchtigt.
Freigabegeometrie definieren
Eine vorläufige Freigabeklärung von 2–3 mm wird manchmal für kompakte gerade Auszüge verwendet, aber der tatsächliche Hub muss das geformte Kunststoffteil entlang der realen Schieberachse freigeben. Überprüfen Sie Hinterschneidungen, Trennflächen, Auswerferflächen, Endpunkt-Interferenzen und die Reihenfolge des Schieberrückzugs im Verhältnis zum Auswerfen.
Die austauschbare Schnittstelle spezifizieren
Vier Schnittstellen-Details erfordern eine explizite Kontrolle: Montageflächen, Zentrierstifte oder Passfedern, Befestigungszugang und zulässige Bearbeitungszugaben. Klären Sie, ob der Einsatz separat ausgetauscht wird, wie er auf dem Schiebergehäuse sitzt, welche Oberflächen geschliffen werden müssen und welcher Inspektionsbezugspunkt die Abnahme regelt.
6. Konstruktions- und Qualitätskontroll-Essentials
Eine wiederholbare Schieberleistung wird an den Taschen-, Führungs-, Verriegelungs- und Service-Schnittstellen etabliert – nicht allein durch eine abschließende Dimensionsprüfung. SUUXIANG sollte die kritischen Merkmale jeder Zeichnung in messbare Akzeptanzkriterien und einen revisionskontrollierten Inspektionsplan umwandeln.
Passform und geführte Bewegung
Spezifizierte Taschendatums sollten die Position des Einsatzes steuern, während die Zeichnung Passform, Parallelität und Kontaktlänge definiert. Der geführte Hub muss über den gesamten Hub auf Bindung, Interferenzen und eine wiederholbare Rückstellung geprüft werden.nnDefinierte Verschleißflächen benötigen zugängliche Schmiernuten oder -öffnungen, wo das Formen-Design dies erfordert. Kühl- und Entlüftungsschnittstellen müssen auf Dichtheit, Spiel und sauberen Servicezugang überprüft werden.
Verriegelung und Befestigung
Eine formschlüssige Verriegelung muss die Gießlast über vorgesehene Lagerflächen übertragen, nicht allein über Schrauben oder Stifte. Größe der Befestigungselemente, Gewindeeingriff, Drehmomentanforderung und Methode zur Verhinderung von Lockerung gehören in die Montageunterlagen, wenn spezifiziert.nnKontrollierte Endanschläge und Positionierungsmerkmale sollten im Verhältnis zu ihrem funktionalen Bezugspunkt inspiziert werden. Ein Techniker sollte den Einsatz entfernen können, ohne davon nicht betroffene geführte Komponenten zu stören.
Inspektionsnachweise und Versuche
Ein Maßbericht sollte gemessene kritische Abmessungen, Instrumente, Bezugspunkte, Revision und das Akzeptanzergebnis angeben. Materialzertifikate und Wärmebehandlungsaufzeichnungen sollten der Bestellung beiliegen, wenn diese spezifizierte Anforderungen sind.nnDie Sichtprüfung sollte Grate, EDM-Schäden, Korrosion und den Zustand der Kanten dokumentieren. Die Überprüfung der Montage und das Feedback von Gießversuchen sollten den Hub, die Verriegelung, die Freigabe, Zeugnisspuren und alle korrigierenden Überarbeitungen vor der Produktionsfreigabe bestätigen.
7. So wählen Sie einen Hersteller für Schiebereinsätze aus
Ein Zeichnungspaket sollte zeigen, ob ein Lieferant die funktionalen Schnittstellen des Schiebereinsatzes kontrollieren kann. Vergleichen Sie Nachweise, Qualität der Antworten und geplante Prozesse – nicht pauschale Fähigkeitsaussagen.
| Bewertungsbereich | Anfordern | Entscheidungssignal |
|---|---|---|
| Konstruktion | Schriftliche DFM (Design for Manufacturing) | Spezifische, nachvollziehbare Fragen |
| Fertigung | Prozessplan | Begründung für CNC, Erodieren, Schleifen |
| Qualität | Inspektionsmuster | Revisionsbezogene Messungen |
| Lieferung | Kapazitätsaktualisierung | Sichtbare Risiken und Änderungen |
Technische Überprüfung
Bitten Sie den Lieferanten um DFM-Feedback, das Bezugspunkte, unzugängliche Merkmale, EDM- oder Schleifbedarf und ungelöste Toleranzen identifiziert, bevor Sie Produktionszusagen treffen.nnEine hilfreiche Antwort trennt Annahmen von Zeichnungsanforderungen und dokumentiert offene Fragen.
- Welche Abmessungen sind kritisch für die Qualität?
- Welche Prozessroute schützt jeden Bezugspunkt?
- Welche Änderungen erfordern eine Zeichnungsfreigabe?
Qualitätsnachweis
Fordern Sie vor der Produktion die vorgeschlagene Inspektionsmethode, Materialrückverfolgbarkeit, Wärmebehandlungssequenz (falls spezifiziert) und Muster- oder Erststückaufzeichnungen an.nnEin glaubwürdiger Plan verknüpft gemessene Merkmale mit der aktuellen Revision und der Inspektionsausrüstung.
- Können Materialzertifikate die Bestellung begleiten?
- Welche Merkmale erhalten berichtspflichtige Messungen?
- Wie werden Nichtkonformitäten kommuniziert?
Lieferung und Support
Fordern Sie zum Zeitpunkt der Angebotserstellung Annahmen zu Kapazität und Lieferzeiten, Eigentümerschaft der Revisionskontrolle, Details zur Schutzverpackung und einen Weg für die Reaktion nach dem Verkauf an.nnEin Lieferant sollte Terminänderungen frühzeitig signalisieren, anstatt das angebotene Datum als bedingungslos zu betrachten.
- Wer genehmigt die Freigabe von Revisionen?
- Wie werden Einsätze während des Transports geschützt?
- Welcher Support folgt nach dem Erhalt?
8. Häufige Fehler von Käufern bei Schiebereinsätzen
2D-Zeichnungen und 3D-Modelle können denselben Einsatz unterschiedlich beschreiben, wenn Bezugspunkte nicht angegeben sind. Vermeidbare Beschaffungsfehler werden zu Nacharbeit, Stillstand der Werkzeuge oder strittiger Abnahme, es sei denn, Fragen werden vor der Freigabe geklärt.
Daten- und Bezugspunktlücken
2D-Maße ohne Bezugspunktkonzept lassen Lieferanten funktionale Beziehungen ableiten, was zu inkompatiblen Passungen führen kann. Fragen Sie: Welche Bezugspunkte steuern jede kritische Schnittstelle, und stimmt das freigegebene CAD mit der Zeichnung überein?
Kunststoff- und Zyklus-Blindstellen
Glasgefüllte Kunstharze, die Werkzeugtemperatur und die Zyklusgeschwindigkeit beeinflussen Verschleiß, thermisches Verhalten und die Auswahl der Oberfläche. Frage: Welche Kunstharze, Füllstoffe, Formbedingungen und welcher erwartete Produktionszyklus werden den Einsatz erleben?
Toleranz- und Material-Abkürzungen
0,001 mm-Angaben, die breitflächig angewendet werden, können Schleif- und Inspektionskosten erhöhen, ohne die Funktion zu verbessern. Frage: Welche Maße sind wirklich kritisch und welche Materialeigenschaften über Härte hinaus – Verschleiß, Zähigkeit, Korrosionsbeständigkeit – sind erforderlich?
Bewegung, Ersatzteile und Nachweise
3D-Endpunktprüfungen allein können eine Kollision während der Schieberbewegung übersehen; kein Ersatzteilplan kann einen verschlissenen Einsatz in Ausfallzeiten verwandeln. Frage: Wurde der gesamte Hub auf Kollision geprüft, welche Ersatzteile werden benötigt und welcher Inspektionsbericht beweist die Abnahme?
9. Von der Preisanfrage bis zur Produktionsfreigabe
Eine kontrollierte Freigabe verwendet definierte Tore, damit technische Entscheidungen getroffen werden, bevor Stahl geschnitten wird. Für Steckerform-Schiebereinsätze sollten Käufer und Lieferant jede Genehmigung gegen die aktuelle Zeichnungsrevision festhalten.
RFQ- und DFM-Tor
Zuerst liefert die Technik die 2D-Zeichnung, das 3D-Modell, den Kontext des Kunstharzes oder des Gegenstücks, die Jahresmenge und die kritischen Abmessungen. SUUXIANG prüft die Bezugsstrategie, den Schieberhub, den Werkzeugzugang, den Erodierbedarf, das Schleifmaß und die Inspektionsfähigkeit.nnVor der Angebotserstellung werden ungelöste Annahmen zu schriftlichen Fragen statt zu impliziten Anforderungen.
Kommerzielle und technische Freigabe
Zweitens gleicht die Beschaffung Preis, Lieferziel, Umfang, Ausschlüsse und die Revisionskennung mit dem geprüften Prozesspfad ab. Die Qualität definiert Materialzertifikate, Nachweise zur Wärmebehandlung, Inspektionspunkte und das Berichtsformat.nnNur freigegebene Zeichnungen und dokumentierte Abweichungen sollten die Produktionsfreigabe autorisieren.
Erststück- und Änderungskontrolle
Drittens prüft SUUXIANG das Erststück nach dem vereinbarten Plan; der Käufer prüft die Maßergebnisse und gegebenenfalls die Montage- oder Formversuchs-Nachweise. Die Technik ist für Konstruktionsänderungen verantwortlich, die Qualität für Abnahmekriterien und die Beschaffung für die kommerzielle Genehmigung.nnNach der Freigabe erfordert jede Änderung eine neue Revision, eine Auswirkungsprüfung und eine nachvollziehbare Entscheidung. Ersatzteile und Nachbestellmengen sollten aus Verschleißrisiko, Austauschbarkeit und Lieferzeitbedarf geplant werden.
10. Preisgestaltung und Kostentreiber für Steckerform-Schiebereinsätze
2 Angebotseingaben beeinflussen die Kosten, bevor die Bearbeitung beginnt: Vollständigkeit der Zeichnung und Losstrategie. Eine bemaßte 2D-Zeichnung, ein 3D-Modell, Material, Wärmebehandlung, kritische Bezugspunkte, Oberflächenbeschaffenheit, Menge und Inspektionsanforderung ermöglichen es SUUXIANG, eine vertretbare CNC-, Erodier-, Schleif- und Montage-Route auszuwählen.nn3 gängige Anfragekategorien verdeutlichen den Kompromiss: einfache Ersatz-Einsätze konzentrieren die Kosten auf die Einrichtung; komplexe oder gehärtete Einsätze fügen Prozessschritte hinzu; dringende Freigaben erfordern möglicherweise eine andere Terminplanung. Fordern Sie ein zeichnungsbasiertes Angebot für den spezifischen Gegenstück-Kontext, die Revision und den Dokumentationsgrad an, anstatt sich auf einen Stückpreisvergleich zu verlassen.
| Illustrative Anfragekategorie | Primäre Kostentreiber | Losstrategie und Angebotsnachweise |
|---|---|---|
| Einfacher prismatischer Ersatz-Einsatz | Geometrie, Material, Toleranz, Oberflächenbeschaffenheit | Identische Revisionen zusammenfassen; 2D-Zeichnung und Menge bereitstellen |
| Erodier-Detail- oder Hinterschnitt-bildender Einsatz | Elektroden- oder Drahtweg, Werkzeugzugang, Montage, kritische Abmessungen | Ähnliche Einsätze gruppieren; Bezugspunkte und Gegenstückoberflächen identifizieren |
| Gehärteter Präzisions-Schiebeeinsatz | Material, Wärmebehandlungsablauf, Schleifmaß, Oberflächenbeschaffenheit | Härteanforderung und Nachbehandlungs-Inspektionsplan bestätigen |
| Beschleunigte oder dokumentierte Freigabe | Dringlichkeit der Lieferzeit, Inspektionsberichte, Revisionskontrolle | Zieltermin, Berichtsformat und Abnahmepunkte angeben |
Zeichnungen für Verbindermodul-Schiebeeinsätze zum Prüfen hochladen
Fügen Sie 2D- und 3D-Dateien, Material, Menge, kritische Abmessungen, Prüfanforderungen und das angestrebte Lieferdatum für eine strukturierte DFM- und Angebotsprüfung bei.