
Inserti per canale di stampo, realizzati secondo il tuo disegno
SUUXIANG esamina gli inserti per canale di stampo per dimensioni critiche, accessibilità alla lavorazione, strategia EDM e requisiti di ispezione prima della produzione.
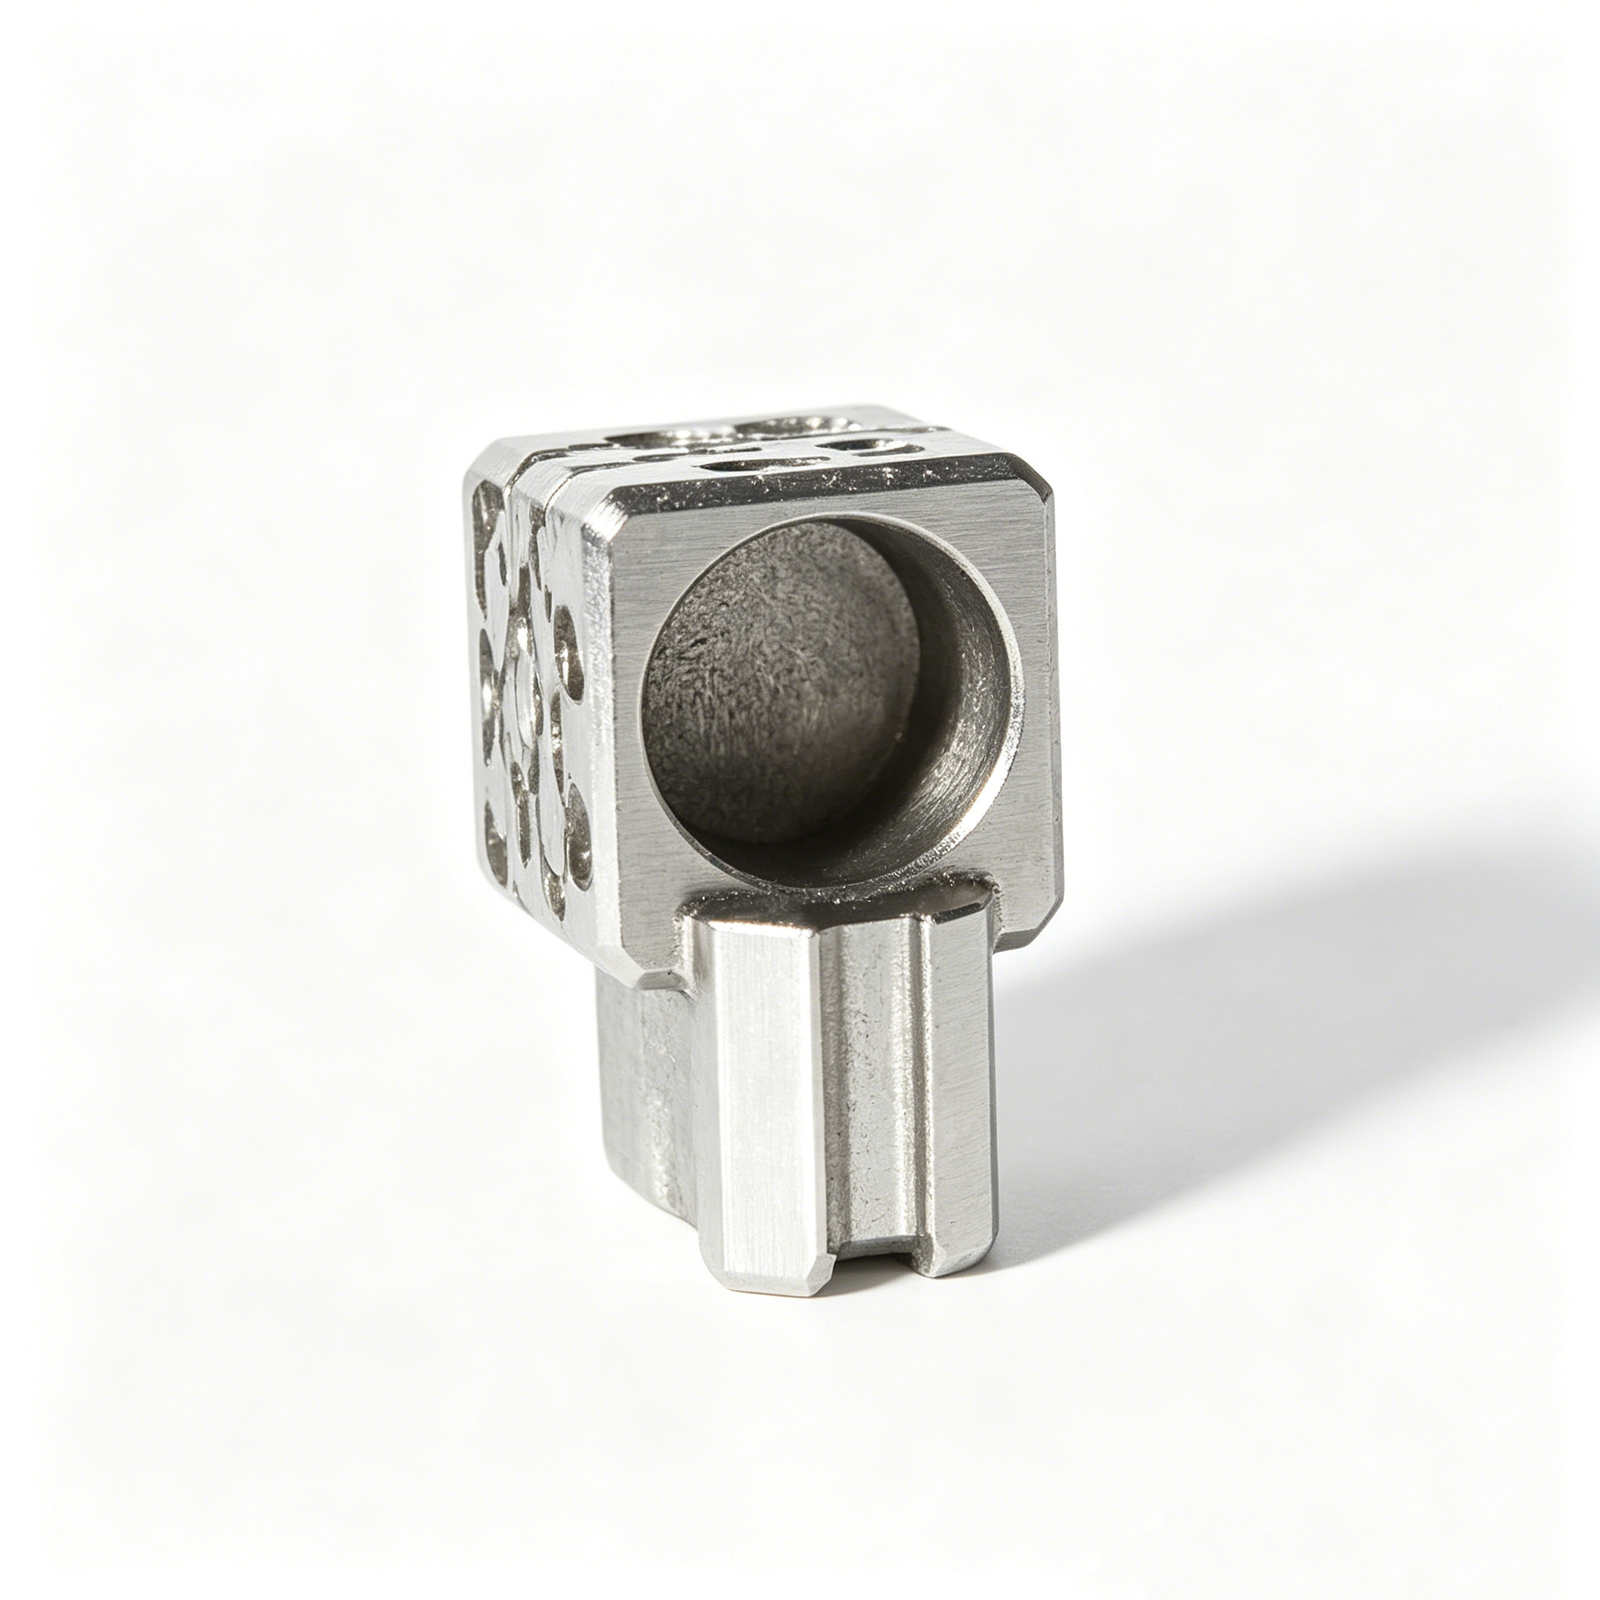
Componenti rappresentativi per inserti di canale di stampo






Related Product Catalogue and Quotation











Perché scegliere SUUXIANG per i tuoi inserti per canale di stampo
Le decisioni ingegneristiche rimangono ancorate ai requisiti del disegno, alle dimensioni critiche, all’accesso ai processi, alle prove di ispezione e alle revisioni controllate.
DFM prima del preventivo
Esaminiamo la geometria del canale, l’interfaccia dello stampo, l’accesso agli utensili e i rischi di produzione prima di allineare il preventivo ai requisiti del tuo disegno.
Focus sulle dimensioni critiche
Discutiamo datumi, stack-up di tolleranza, priorità delle superfici e interfacce funzionali in anticipo, in modo che i piani di lavorazione e ispezione affrontino le dimensioni che contano.
Pianificazione del percorso di processo
La u003ca href=u0022/cnc-machining-services/u0022u003elavorazione CNCu003c/au003e, l’EDM, la rettifica, l’assemblaggio e la finitura vengono valutati come un percorso coordinato basato sulla geometria, sul materiale e sulle aspettative di qualità.
Comunicazione controllata per revisioni
Aggiornamenti del disegno, punti di chiarimento e informazioni sulla produzione rimangono visibili, aiutando i team a prevenire che requisiti obsoleti raggiungano il piano di produzione.
Allineamento del piano di ispezione
I metodi di ispezione e le esigenze di reportistica vengono definiti rispetto all’ordine, supportando prove tracciabili per caratteristiche critiche concordate e criteri di accettazione.
Dialogo tecnico RFQ
Invia disegni, modelli, materiali, quantità, obiettivi di consegna e contesto di accoppiamento per una discussione mirata sugli inserti per canale di stampo.
Utensili per canali e famiglie di componenti di precisione
Configura il percorso di processo e la famiglia di componenti in base alla geometria del canale, alle dimensioni critiche, alle condizioni del materiale, ai requisiti di ispezione e all’esito previsto dello stampaggio o dell’assemblaggio.

Servizi di lavorazione CNC
Servizi di lavorazione CNC di precisione per inserti per canali basati su disegno e componenti di stampo di supporto. La pianificazione del processo considera le condizioni del materiale, la struttura dei datumi, l’accesso agli utensili, le dimensioni critiche, le tolleranze di lavorazione e i requisiti di ispezione prima di prendere impegni di produzione.
Upload a Drawing
Fresatura CNC
Servizi di fresatura CNC personalizzati per inserti, caratteristiche del canale, tasche, canali di colata e piastre di stampo. Il percorso di lavorazione viene rivisto rispetto all’accesso della fresa, alla geometria degli angoli, alla stabilità delle pareti, al materiale residuo per EDM o rettifica e ai requisiti di superficie specificati.
Upload a Drawing
Tornitura CNC
Servizi di tornitura CNC di precisione per dettagli di stampi cilindrici come perni, manicotti, boccole e elementi di centratura. Le quotazioni devono identificare diametri, requisiti di concentricità, riferimenti di datum, materiale e condizioni di trattamento termico, nonché eventuali lavorazioni di rettifica o elettroerosione successive.
Upload a Drawing
Lavorazione a 5 assi
La lavorazione CNC a 5 assi supporta geometrie complesse degli inserti dove l’accesso multi-faccia, le caratteristiche angolate o le ridotte impostazioni influiscono sulla precisione e sui tempi di consegna. Una revisione del disegno dovrebbe confermare la strategia di bloccaggio, la portata dell’utensile, il trasferimento del datum, le condizioni del materiale grezzo e l’accesso per l’ispezione.
Upload a Drawing
Lavorazione Micro e Swiss
La lavorazione Swiss e la micro-lavorazione sono pertinenti per componenti piccoli, sottili o ricchi di dettagli come perni fini ed elementi di utensileria per connettori. Il percorso di processo dipende dalle dimensioni delle caratteristiche, dal rapporto lunghezza-diametro, dalle tolleranze, dal comportamento del materiale e dal metodo di misurazione.
Upload a Drawing
Servizi di Elettroerosione a Filo e di Elettroerosione a tuffo
I servizi di elettroerosione a filo e a tuffo affrontano scanalature strette, spigoli interni vivi, materiali temprati e geometrie di canale difficili da lavorare. La strategia dell’elettrodo, il percorso del filo, l’accesso per il lavaggio, le considerazioni sul layer ricotto e i requisiti di finitura dovrebbero essere definiti durante la revisione.
Upload a Drawing
Rettifica di Precisione
La rettifica di precisione di superfici e profili stabilisce planarità controllata, parallelismo, forma del profilo e dimensioni finite sui componenti dello stampo. Lo stock per la rettifica, la sequenza di trattamento termico, la strategia di datum, l’accesso alla mola e il metodo di ispezione dovrebbero essere concordati prima dell’inizio della lavorazione.
Upload a Drawing
Inserti per Nuclei e Cavità di Stampi
Gli inserti di precisione per nuclei e cavità di stampi sono configurati in base alla geometria del pezzo, al comportamento della resina, al posizionamento del canale, ai vincoli di raffreddamento e ai requisiti di usura. Interfacce critiche, chiusure, condizioni del materiale, dettagli di elettroerosione e punti di ispezione richiedono una revisione basata sul disegno.
Upload a Drawing
Componenti di Espulsione ed Espulsione
Perni espulsori, manicotti e componenti di espulsione sono valutati per adattamento, guida, usura legata alla corsa, condizioni superficiali e relazioni di accoppiamento. I disegni dovrebbero identificare diametri critici, aspettative di gioco, materiale e trattamento termico, nonché eventuali necessità di lucidatura o rettifica.
Upload a Drawing
Perni di Nucleo, Componenti di Guida e Centratura
I perni di nucleo, i perni di guida e i componenti di centratura stabiliscono un allineamento ripetibile e l’accuratezza delle caratteristiche stampate. I requisiti dovrebbero definire il datum funzionale, la condizione di accoppiamento, i controlli di concentricità o posizionali, lo stato del materiale, la finitura superficiale e il contesto dei componenti accoppiati.
Upload a Drawing
Carrelli, Sollevatori, Canali e Accessori per Stampi
Carrelli, sollevatori, canali e accessori per stampi supportano il rilascio del pezzo, la gestione delle sottosquadre, il controllo del flusso e l’assemblaggio dell’utensile. La pianificazione della produzione considera le interfacce di movimento, la geometria di chiusura, la forma del canale, le condizioni di lubrificazione o usura e le dimensioni che influenzano la funzione dell’utensile.
Upload a Drawing
Componenti per Stampi di Connettori
I componenti di precisione per stampi di connettori supportano caratteristiche a passo fine, geometrie relative ai terminali e un allineamento ripetibile negli utensili per connettori. Una revisione pratica copre i dettagli della cavità, la geometria dei perni, la spaziatura delle caratteristiche, la selezione del materiale, la strategia di elettroerosione, le necessità di rettifica e le prove di ispezione.
Upload a Drawing
Componenti per Stampi di Tranciatura
I componenti di precisione per stampi di tranciatura sono prodotti in base ai requisiti di taglio, formatura, guida e centratura. Gli acquirenti dovrebbero fornire il contesto della striscia o del pezzo accoppiato, ove pertinente, insieme alle condizioni del materiale, ai requisiti dei bordi, alle relazioni di gioco, al trattamento termico e alle priorità di ispezione.
Upload a Drawing
Componenti per Stampi a Iniezione, MIM, CIM e Sovrastampaggio
I componenti per stampi a iniezione, MIM, CIM e sovrastampaggio sono valutati nell’ambito della produzione verificata. I disegni dovrebbero chiarire il materiale stampato, la geometria del pezzo, i requisiti di canale o alimentazione, le interfacce degli inserti, le condizioni di usura previste, le priorità dimensionali e le necessità di documentazione.
Upload a Drawing
Materiali per Lavorazioni
I materiali per lavorazioni CNC sono selezionati in base a requisiti di resistenza, usura, corrosione, comportamento termico, lavorabilità e trattamenti successivi. I pacchetti di quotazione dovrebbero indicare la designazione del materiale, i requisiti di origine ove applicabile, le condizioni, la politica sui sostituti e il contesto dell’applicazione.
Upload a Drawing
Finiture Superficiali e Trattamento Termico
La finitura superficiale e il trattamento termico sono pianificati come parte del percorso dimensionale del processo, non come un ripensamento. Specificare la durezza o la condizione di trattamento, l’obiettivo di finitura, le necessità di mascheratura, il sovrametallo per la rettifica, le restrizioni estetiche e le dimensioni che richiedono verifica post-trattamento.
Upload a Drawing
Qualità, Metrologia e Documentazione
L’ispezione di precisione, la metrologia e la documentazione di qualità sono allineate al disegno e al piano di ispezione concordato. Definire dimensioni critiche, datum, aspettative di campionamento o ispezione completa, formato del rapporto, stato di revisione, registrazioni del materiale e qualsiasi tracciabilità richiesta per l’ordine.
Upload a Drawing
Prototipazione e Produzione a Basso Volume
La prototipazione rapida e la produzione a basso volume supportano la validazione del design, le prove stampi, le quantità ponte e le modifiche ingegneristiche controllate. Una richiesta di preventivo (RFQ) utile include disegni, modelli, quantità, materiale, priorità dimensionali, contesto applicativo, esigenze di ispezione e data di consegna prevista.
Upload a DrawingMateriali per Inserti per Cancelli a Tunnel Stampo

Acciaio per Utensili M2
Un acciaio per utensili ad alta velocità considerato per percorsi di usura impegnativi e caratteristiche di cancello compatte. Il suo potenziale di durezza e la resistenza all’abrasione possono supportare applicazioni con resine caricate, in base al percorso di trattamento termico, alla geometria e alla revisione del disegno.

Acciaio per Utensili H13
Un acciaio per utensili da lavoro a caldo spesso valutato dove la tenacità, il ciclo termico e la finitura a elettroerosione (EDM) devono essere bilanciati. È adatto per molte applicazioni di componenti stampo quando durezza, requisiti di lucidatura e condizioni di servizio sono definiti sul disegno.

Acciaio per Utensili D2
Un acciaio per utensili ad alto tenore di carbonio e alto cromo considerato per caratteristiche di inserto resistenti all’usura e taglienti. Le sue prestazioni di usura devono essere ponderate rispetto alla tenacità, alla distorsione del trattamento termico e alla strategia di finitura richiesta per il profilo del cancello.

Acciaio Inossidabile 420
Un grado inossidabile induribile valutato quando la resistenza alla corrosione e una condizione di superficie pulita sono importanti. La condizione del materiale, il target di durezza e i requisiti di lucidatura o EDM dovrebbero essere confermati rispetto alla resina stampata e all’ambiente.

Acciaio Pre-indurito P20
Un’opzione di acciaio per stampi pre-indurito per componenti in cui l’efficienza di lavorazione e il controllo dimensionale stabile sono prioritari. L’idoneità dipende dal carico di produzione previsto, dalla concentrazione di usura locale, dalla geometria del cancello e da qualsiasi trattamento superficiale richiesto.
Inserti per Cancelli a Tunnel Stampo: Lavorazione, EDM e Finitura

Fresatura CNC
La fresatura CNC stabilisce profili degli inserti, caratteristiche di montaggio, interfacce di canale e geometria del tunnel accessibile. L’accesso utensile, le posizioni di riferimento e il margine di lavorazione vengono revisionati precocemente per supportare un setup stabile, transizioni pulite e un lavoro EDM controllato a valle.

Elettroerosione a Filo
L’elettroerosione a filo produce caratteristiche passanti precise, profili stretti e contorni difficili dove l’accesso di fresatura è limitato. Il percorso del filo pianificato, la posizione del foro di partenza e la strategia di finitura sono allineati con le dimensioni critiche e le condizioni di accoppiamento sul disegno.

Elettroerosione a Tuffo
L’elettroerosione a tuffo forma dettagli di cancello chiusi, cavità sagomate e geometria che non possono essere raggiunte in modo affidabile dagli utensili da taglio. Il design dell’elettrodo, il margine di usura e i requisiti di superficie vengono valutati con la funzione dell’inserto richiesta e il percorso di finitura.


Assemblaggio di Montaggio
Il montaggio conferma la relazione tra l’inserto, i componenti dello stampo circostanti e le caratteristiche di localizzazione specificate. Le aree di contatto, le condizioni di gioco e i requisiti di manipolazione vengono revisionati dal contesto di assemblaggio piuttosto che trattati come dimensioni isolate.

Ispezione Dimensionale
L’ispezione segue il piano concordato delle dimensioni critiche, inclusi i riferimenti, la geometria del cancello, le caratteristiche di accoppiamento e le priorità superficiali. I registri di misurazione e la documentazione finale vengono abbinati ai requisiti dell’ordine, allo stato di revisione e all’ambito di ispezione verificato.
Inserzioni per Cancelletti di Stampo: Hardware Supportato e Funzionalità di Identificazione

Funzionalità di Posizionamento
Fori di centraggio, piani di localizzazione, spalle di allineamento e feature di riferimento possono essere lavorati nelle inserzioni per cancelletti di stampo, qualora il disegno definisca le relazioni di accoppiamento, le tolleranze posizionali e le superfici di riferimento per l’assemblaggio.

Elementi di Guida
Perni di guida, boccole o dettagli di guida complementari possono essere presi in considerazione per assemblaggi di stampi correlati, qualora il progetto identifichi i requisiti di movimento, gioco, materiale e usura per l’operazione di stampaggio prevista.

Identificazione del Pezzo
Marcatura laser, numeri di parte incisi, identificatori di revisione e riferimenti di cavità possono supportare l’assemblaggio controllato e la tracciabilità, quando sono specificate le dimensioni dei caratteri, la posizione, la profondità e le condizioni della superficie.

Trattamenti Superficiali
Finitura superficiale, lucidatura, rivestimento o trattamenti termici vengono esaminati rispetto ai requisiti di materiale, superficie funzionale, geometria del percorso del cancelletto e necessità di ispezione, prima che SUUXIANG confermi un percorso di processo fattibile.

Imballaggio Protettivo
Avvolgimento protettivo, prevenzione della corrosione, imballaggio compartimentato ed etichettatura possono essere pianificati per componenti di precisione, qualora vengano forniti il metodo di spedizione, la durata di conservazione, il raggruppamento delle quantità e i requisiti di documentazione.
SUUXIANG Precision Manufacturing: Chi Siamo
SUUXIANG è il marchio pubblico esclusivo di Dongguan SuuXiang Precision Mold Co., Ltd., fondata nel 2010 a Chang’an Town, Dongguan, Guangdong, Cina. XiaoCheng Huang è il fondatore e rappresentante legale. Aiutiamo i team internazionali di ingegneria, approvvigionamento e qualità a trasformare disegni e specifiche in componenti di stampo di precisione ispezionati, attrezzature per connettori, componenti di stampi e parti lavorate a CNC personalizzate.
Il nostro lavoro è pianificato attorno ai requisiti che governano le inserzioni per cancelletti di stampo e altri componenti critici: strategia dei datum, accesso alla lavorazione, requisiti di materiale e trattamento termico, necessità di elettroerosione o rettifica, priorità superficiali e aspettative di ispezione. Lavorazione CNC, elettroerosione, rettifica, assemblaggio e ispezione sono coordinati come un percorso di produzione controllato, piuttosto che trattati come operazioni isolate.
Ciò che distingue SUUXIANG è una comunicazione di progetto disciplinata prima che vengano presi impegni. Rivediamo disegni e dimensioni critiche, identifichiamo questioni di producibilità, manteniamo le revisioni visibili e allineiamo la documentazione finale con il piano di ispezione concordato. Inviate il disegno, la quantità, il contesto di applicazione e i requisiti di qualità per una discussione di produzione mirata.

Inserzioni per Cancelletti di Stampo: dalla Geometria alle Prove di Ispezione
Revisione DFM e Datum
Prima del preventivo, SUUXIANG esamina la geometria delle inserzioni per cancelletti di stampo rispetto al disegno, alle superfici di accoppiamento, alla posizione del cancelletto, alle dimensioni critiche e allo schema dei datum. Questo identifica i limiti di accesso, i rischi di tolleranza cumulativa e le decisioni richieste al cliente, prima che venga proposto un percorso di processo o un impegno di consegna.
- Conferma allineamento disegno 2D e modello 3D disponibile
- Identifica le dimensioni critiche per la qualità e i datum funzionali
- Revisione del percorso del gate, delle relazioni di divisione e dell'accesso alla lavorazione
- Chiarimento dei requisiti di materiale, trattamento termico e superficie

Pianificazione CNC ed EDM
La geometria del tunnel-gate può richiedere più della fresatura convenzionale. SUUXIANG pianifica la sequenza CNC, EDM a filo ed EDM a tuffo attorno ai profili interni, all’accesso degli elettrodi, ai percorsi del filo e al materiale residuo, in modo che ogni processo supporti la caratteristica richiesta anziché creare rilavorazioni evitabili.
- Adeguare la selezione del processo alla geometria e all'accesso della caratteristica
- Definire la strategia degli elettrodi per dettagli inaccessibili o complessi
- Pianificare i percorsi del filo attorno ad angoli, aperture e riferimenti di datum
- Mantenere materiale appropriato per successive rettifiche o assemblaggio

Rettifica e Assemblaggio Controllato
Laddove le prestazioni di chiusura, localizzazione o accoppiamento dipendano dalle superfici finite, la rettifica e l’assemblaggio sono pianificati come operazioni controllate. La sequenza considera il movimento dovuto al trattamento termico, il gioco di rettifica e le relazioni di contatto, con le dimensioni finite valutate rispetto al disegno e alle priorità funzionali concordate.
- Tenere conto della sequenza del trattamento termico e dei potenziali movimenti
- Stabilire il gioco di rettifica prima delle operazioni di finitura
- Revisione delle relazioni di chiusura, seduta e accoppiamento dei componenti
- Proteggere le superfici di datum durante la movimentazione e l'assemblaggio

Tracciabilità delle Ispezioni e delle Revisioni
La pianificazione dell’ispezione inizia con le dimensioni che controllano l’accoppiamento, le prestazioni del gate e la funzione dell’interfaccia. SUUXIANG allinea i metodi di misurazione e i report richiesti con l’ordine, quindi mantiene visibile lo stato di revisione in modo che gli inserti del tunnel-gate stampati possano essere valutati rispetto all’emissione del disegno applicabile.
- Definire i metodi di ispezione per le dimensioni critiche
- Allineare report e documentazione con i requisiti dell'ordine
- Mantenere la visibilità della revisione del disegno durante la produzione
- Segnalare domande che richiedono la conferma del cliente prima del rilascio

Inserti Tunnel Gate per Stampi: Revisione Guidata dal Disegno
Confronta un flusso di lavoro di produzione basato su prove con un tipico percorso di approvvigionamento u0022solo preventivou0022 prima degli impegni di produzione.
← Swipe left or right to view →
Flusso di lavoro per la produzione di inserti per stampi con cancello a tunnel
Un percorso controllato dalla revisione del disegno all’evidenza dell’ispezione e al coordinamento della consegna.
Revisione disegni e requisiti
Analizziamo disegni 2D, modelli 3D, materiali, quantità, dimensioni critiche, requisiti di superficie, date di consegna e requisiti di ispezione prima di definire un ambito di preventivo realizzabile.
Conferma DFM e Datums
La discussione del progetto affronta la strategia dei datums, lo stack-up delle tolleranze, la geometria del gate, l’accesso per la lavorazione, la sequenza dei trattamenti termici e tutti i rischi che richiedono chiarimenti progettuali prima del rilascio della produzione.
Pianificazione del Percorso di Produzione
SUUXIANG assegna la sequenza appropriata di fresatura CNC, tornitura, lavorazione multi-asse, elettroerosione, rettifica e assemblaggio in base alla geometria, alle condizioni del materiale e ai requisiti delle caratteristiche critiche.
Lavorazione delle Caratteristiche Critiche
La produzione segue la revisione approvata, con tolleranze di lavorazione, strategia degli elettrodi, percorsi del filo, materiale per rettifica e accesso alle caratteristiche gestiti secondo il percorso di processo pianificato.
Ispezione, Imballaggio e Coordinamento
Gli inserti del gate del tunnel dello stampo finiti vengono controllati rispetto al piano di ispezione concordato, documentati come richiesto, protetti per la spedizione e coordinati con il programma di consegna confermato.
Collabora con SUUXIANG per gli Inserti del Gate del Tunnel dello Stampo
Move from drawing review to controlled production with requirements, technical decisions, and inspection expectations kept visible throughout the project.
Invia il Tuo Pacchetto di Disegni
Fornisci disegni 2D, modelli 3D quando disponibili, materiale, quantità, contesto applicativo, requisiti di qualità, data target ed eventuali vincoli di parti accoppiate o posizione del gate.
Revisione DFM e Preventivo
Allinea dimensioni critiche, datums, accesso per la lavorazione, esigenze di elettroerosione o rettifica, sequenza dei trattamenti termici, metodo di ispezione, stato della revisione e un preventivo di produzione definito.
Approva Campioni Quando Necessario
Per i progetti che richiedono validazione, rivedi le prove di campioni o primi articoli concordate rispetto al disegno, alle caratteristiche critiche, ai requisiti di superficie e al piano di ispezione documentato.
Rilascio Produzione Controllata
Dopo la conferma dei requisiti, SUUXIANG coordina aggiornamenti su lavorazioni CNC, elettroerosione, rettifica, assemblaggio, ispezione e consegna secondo la revisione approvata e i requisiti dell’ordine.
Inserti del Gate del Tunnel dello Stampo: Revisione della Documentazione di Qualità e Certificazione
Inserti per Tunnel di Stampo: Evidenze di Progetto Verificate
Al momento non è disponibile alcuna testimonianza del cliente approvata per la pubblicazione per questo ambito di progetto relativo agli inserti per tunnel di stampo.
I risultati del progetto documentati, i risultati delle ispezioni e il feedback del cliente vengono pubblicati solo dopo l’autorizzazione del cliente e la revisione dell’ambito.
Inviare un disegno e i requisiti per discutere un piano di produzione e ispezione specifico per il progetto.
FAQ Inserti per Tunnel di Stampo
Practical answers for engineering and sourcing teams preparing a drawing-led inquiry.
Quali informazioni vi servono per preventivare gli inserti per tunnel di stampo?
SUUXIANG è in grado di preventivare inserti per tunnel di stampo prototipo o a basso volume?
Posso ordinare campioni di inserti per tunnel di stampo prima della produzione?
Come devo pianificare i tempi di consegna per un progetto di inserti per tunnel di stampo?
Quale documentazione di ispezione può essere richiesta?
Come vengono gestiti pagamenti e spedizioni per ordini internazionali?
Come gestisce SUUXIANG i disegni e la proprietà intellettuale per i componenti personalizzati degli stampi?
La guida completa per l’acquirente sugli inserti per canali di iniezione a tunnel per stampi
Utilizza questo quadro pratico per specificare gli inserti per canali di iniezione a tunnel per stampi, confrontare configurazioni e materiali, qualificare fornitori capaci, controllare il costo totale dell’attrezzatura ed evitare errori di progettazione del canale che compromettono l’affidabilità dello stampaggio, la finitura o l’efficienza del ciclo.
1. Cosa sono gli inserti per canali di iniezione a tunnel per stampi?
Inserti a tunnel, sottomarini, a nocciola e a banana descrivono inserti per stampi che trasportano il fuso attraverso un canale angolato ed chiuso nella cavità. La geometria può posizionare il canale di iniezione sotto, dietro o lontano da una superficie estetica, aiutando a localizzare il segno dove è meno visibile o più accettabile.nDurante l’espulsione, il bordo definito del tunnel può separare il canale di alimentazione dalla parte stampata. Questo può ridurre la rifilatura a valle, ma la posizione del canale, il materiale stampato, la sezione della parete e il percorso di espulsione devono essere esaminati per una separazione affidabile.nUtilizza un canale a tunnel quando la separazione automatica del canale e un segno nascosto giustificano il percorso di alimentazione angolato. Utilizza un canale a bordo o diretto quando l’accesso, la geometria della parte o il controllo dello stampaggio favoriscono un percorso più semplice. Mostra la zona del segno desiderata e le facce estetiche sul disegno prima che inizi la progettazione dell’inserto.
2. Come si sono evoluti gli inserti per canali di iniezione a tunnel per stampi
La costruzione a canale a tunnel basata su inserti fornisce un’interfaccia sostituibile per il canale di alimentazione e la geometria del canale, consentendo ai progettisti di stampi di lavorare da requisiti di interfaccia definiti anziché ricreare un percorso di canale curvo nell’acciaio circostante della cavità.nQuesto approccio può separare il percorso del canale soggetto a usura dalla struttura più ampia dello stampo. Quando il canale si erode, si scheggia o richiede una revisione dimensionale, la manutenzione può concentrarsi sull’inserto e sulla sua adattabilità anziché sulla rilavorazione di una piastra dello stampo più grande.nLe resine caricate possono aumentare l’abrasione e la sensibilità del processo. Anche dove un concetto di inserto è standardizzato, le dimensioni del canale, l’angolo del tunnel, il rilascio della parte, le condizioni di stampaggio, la selezione dell’acciaio e i requisiti di ispezione necessitano di una revisione specifica per l’applicazione.
3. Tipi di inserti per canali di iniezione a tunnel per stampi
Cinque famiglie pratiche organizzano gli inserti per canali di iniezione a tunnel per stampi in base alla geometria di stampaggio e all’ingombro di installazione. Nomi come nocciola, banana e sottomarino descrivono concetti, non specifiche intercambiabili.
| Forma dell’inserto | Geometria adatta | Flessibilità del canale | Limitazione chiave | Domanda sul disegno |
|---|---|---|---|---|
| Corpo rotondo | Fori semplici nella piastra | Orientamento fisso | Rotazione limitata | È necessario il controllo della rotazione? |
| Corpo squadrato | Installazione con chiave | Orientamento controllato | Richiede tasca corrispondente | La piastra supporta una tasca quadrata? |
| Gate aperto | Superficie accessibile definita | Moderato | Il piano del gate è esposto | La posizione del vestigio è accettabile? |
| Gate chiuso | Parete sottile o area nascosta | Abbassare dopo la lavorazione | La geometria limita l’accesso | Il gate può essere rifinito e sfiatato? |
| Sagomabile | Superficie curva o adiacente a nervature | Alto localmente | Profondità del contorno finita | Quanto acciaio si può rimuovere? |
| Variante più grande | Pezzo medio-grande | Maggiore flessibilità di routing | Richiede spazio e supporto | Quale ingombro dell’inserto è disponibile? |
Formato del corpo e del canale
Due formati del corpo, rotondo e quadrato, rispondono principalmente a come l’inserto si localizza e resiste alla rotazione nella piastra dello stampo. Le facce del canale aperte e chiuse determinano quindi se l’appoggio del canale è predefinito o deve essere stabilito nell’inserto.
Zone del canale sagomate
Gli inserti sagomabili rispondono se il canale può seguire una superficie inclinata, curva o adiacente a una nervatura. La loro profondità di sagomatura disponibile e l’acciaio rimanente devono essere confermati rispetto alla superficie della parte, all’accesso dell’utensile e al layout del canale.
Limiti di dimensione della parte e dello spessore della parete
Varianti sottili e di piccole dimensioni privilegiano una zona del canale compatta e un acciaio locale limitato. Varianti medio-grandi offrono maggiore libertà di instradamento e localizzazione del canale, ma richiedono un volume sufficiente dell’inserto, supporto e spazio di espulsione.
4. Selezione dei materiali e trattamento termico
Due decisioni sui materiali influenzano la manutenzione del bordo del gate: l’abrasività della resina e la chimica del polimero. Selezionare acciaio e trattamento termico in base al composto stampato, al duty di servizio previsto, al requisito di lucidatura e alla strategia di riparazione, non alle dichiarazioni del catalogo.
| Applicazione | Priorità del materiale | Richiesta disegno o registrazione |
|---|---|---|
| Resina non caricata | Lucidabilità, tenacità | Grado dell’acciaio; requisito di lucidatura |
| Composto caricato | Resistenza all’usura, supporto | Tipo e percentuale di carica |
| Polimero corrosivo | Resistenza alla corrosione | Materiale; condizione di trattamento |
| Prototipazione stampi | Lavorabilità, revisionabilità | Obiettivo materiale e durezza |
| Stampo di produzione | Equilibrio usura e manutenzione | Tracciabilità; registrazione durezza |
Abbinare l’acciaio alla resina
Le resine non caricate solitamente danno priorità alla lucidabilità e a un’adeguata resistenza; verificare che il piano del canale di iniezione e il percorso di flusso possano essere rifiniti come specificato.nnI composti caricati con vetro o minerali aumentano il rischio di usura abrasiva al bordo del canale. Specificare il composto, il tipo di carica, la percentuale e le condizioni di contenuto riciclato nella richiesta di offerta (RFQ).
Affrontare corrosione e tenacità
I polimeri corrosivi richiedono la selezione di materiali resistenti alla corrosione e un percorso di trattamento termico documentato; la sola durezza non ne stabilisce l’idoneità.nnLa prototipazione degli stampi può favorire la lavorabilità e la velocità di revisione. Gli stampi di produzione richiedono una decisione sull’accesso per la manutenzione prima di selezionare una qualità più dura e resistente all’usura.
Controllare la documentazione del trattamento termico
Due registrazioni dovrebbero accompagnare il rilascio: la tracciabilità del materiale e la durezza effettiva dopo il trattamento termico. Richiedere il metodo di prova della durezza, la posizione della prova, la condizione del trattamento termico e qualsiasi requisito di trattamento superficiale.nnUna nota sul disegno dovrebbe definire la geometria protetta del bordo del canale, la classe di lucidatura e la rimozione di materiale ammissibile post-trattamento. I risultati dell’ispezione devono identificare la revisione del disegno e le dimensioni critiche misurate.
5. Personalizzazione degli inserti per canali di iniezione (tunnel gate)
La personalizzazione inizia con un pacchetto di disegni controllato, non una misura da catalogo. SUUXIANG esamina l’inserto del canale come interfaccia tra il sistema di alimentazione, la superficie dello stampo, il pezzo stampato e il movimento di espulsione prima di confermare un percorso di processo.
Definire l’involucro dell’inserto
Dimensioni 2D e un modello 3D dovrebbero definire le dimensioni del corpo, l’angolo e il percorso del canale, il diametro del canale, la geometria del piano, la profondità del contorno, l’interfaccia lato stampo e la connessione al sistema di alimentazione. Lo spessore della parete, i limiti estetici per il segno del canale, il comportamento del flusso della resina e la direzione di espulsione possono limitare ogni scelta.
Specificare accoppiamenti funzionali

I requisiti di accoppiamento a livello di 0,01 mm dovrebbero essere legati a datumi identificati piuttosto che dedotti dalla geometria nominale. Indicare le facce di localizzazione, il metodo di fissaggio, lo spazio di sostituzione, il requisito di finitura e qualsiasi limite di lucidatura in modo che la lavorazione meccanica, l’elettroerosione, la rettifica e l’ispezione possano essere pianificate.
Invia una Richiesta di Offerta Completa
Una Richiesta di Offerta (RFQ) dovrebbe includere il disegno 2D rilasciato, il modello 3D disponibile, la resina e il materiale di riempimento, la quantità, il trattamento termico, le dimensioni critiche, i requisiti di superficie, la data obiettivo e le esigenze di ispezione. SUUXIANG può esaminare le opzioni fattibili; disegni incompleti richiedono assunzioni documentate prima della produzione.
- Sezione della parete del pezzo e definizione del lato estetico
- Layout del canale di alimentazione e dettagli dell’interfaccia della cavità
- Direzione di espulsione e inviluppo di interferenza
- Livello di revisione e contesto dei componenti accoppiati
6. Elementi Critici di Costruzione e Qualità
La revisione dei CAD 2D e 3D dovrebbe stabilire il percorso del tunnel, l’interfaccia della cavità, lo schema dei datum e la geometria di ritenzione prima della lavorazione. I criteri di accettazione devono essere sul disegno, non in una generica dichiarazione di qualità.
Percorso di Alimentazione e Bordo della Porta di Iniezione

La continuità del canale di alimentazione dovrebbe essere verificata per gradini, transizioni arrotondate e limiti di accesso dell’utensile che potrebbero intrappolare la resina o complicare la pulizia.nnLa geometria del bordo della porta di iniezione dovrebbe definire dimensioni, posizione e condizione di sbavatura ammissibile rispetto alla superficie stampata. Un bordo di separazione controllato supporta una rimozione ripetibile senza flash incontrollato.
Adattamento e Allineamento della Cavità

Le dimensioni dell’interfaccia della cavità dovrebbero fare riferimento a datum funzionali in modo che l’inserto si posizioni in modo coerente all’interno della sua sede. Specificare l’accoppiamento, il metodo di ritenzione e qualsiasi superficie di tenuta o di supporto.nnRequisiti di concentricità o posizionamento si applicano dove il percorso di alimentazione deve incontrare una caratteristica della cavità o un canale di alimentazione accoppiato. Registrare il metodo di misurazione e la configurazione del datum con la tolleranza specificata.
Feedback su Ispezione e Prova
La verifica del materiale dovrebbe corrispondere al requisito d’acquisto prima del rilascio, inclusa l’evidenza del trattamento termico applicabile. L’ispezione del primo articolo dovrebbe riportare le dimensioni critiche, le condizioni superficiali e lo stato di sbavatura rispetto alla revisione approvata.nnIl feedback dello stampaggio di prova dovrebbe valutare il residuo della porta di iniezione, il comportamento di separazione, il riempimento e l’usura dopo un numero definito di iniezioni o cicli. SUUXIANG può allineare i registri di ispezione e il controllo delle revisioni al disegno approvato e al piano di progetto.
7. Selezione di un Fornitore di Inserti Porta a Tunnel per Stampo
Il rilascio del primo articolo dovrebbe seguire una revisione documentata del disegno, non solo un preventivo. Per gli inserti porta a tunnel per stampo, qualificare la capacità del fornitore di controllare il percorso curvo della porta, lo schema dei datum e il registro delle revisioni.
| Area di Qualificazione | Chiedere | Evidenze prima del Rilascio |
|---|---|---|
| DFM | La geometria può essere prodotta e ispezionata? | Disegno annotato |
| Adattamento del processo | Quali passaggi di lavorazione CNC, EDM e rettifica si applicano? | Percorso di processo |
| Tracciabilità | Come vengono controllati materiale e revisioni? | Procedure per registrazioni e modifiche |
Revisione Tecnica
Durante la revisione della RFQ, chiedere chi è responsabile del feedback DFM e come vengono risolti la geometria critica della porta, l’accesso all’EDM e lo stock di rettifica. Richiedere disegni con annotazioni, una proposta di percorso di processo e tempi di risposta per domande tecniche.
Evidenza di Qualità
Prima del rilascio della produzione, richiedere l’identificazione del materiale, i registri del trattamento termico quando specificato e un piano di ispezione collegato ai datum del disegno. Approvare un primo articolo con dimensioni critiche misurate, requisiti di superficie e qualsiasi controllo funzionale concordato.
Controllo di Produzione
Al rilascio dell’ordine di acquisto, confermare le ipotesi di capacità, le milestone realistiche dei tempi di consegna, i requisiti di imballaggio e il canale di comunicazione designato. Richiedere approvazione scritta prima di qualsiasi modifica di materiale, processo, dimensione o revisione.
8. Errori comuni degli acquirenti da evitare
Tre controlli pre-acquisto prevengono la maggior parte delle rilavorazioni per gate a tunnel: validare la posizione del gate lato pezzo, il percorso di espulsione e il piano di ispezione. Una revisione del disegno dovrebbe risolvere questi punti prima che venga selezionato un inserto.
Validare prima la posizione del gate
1 La posizione del gate deve essere esaminata rispetto allo spessore della parete, alla superficie estetica, al percorso di flusso e al rischio di linea di saldatura. La selezione anticipata di un inserto può causare un riempimento scadente, un u0022vestigeu0022 visibile o un tunnel irraggiungibile; confermare la sezione del pezzo stampato e il percorso del canale di colata in 2D e 3D.
Tenere conto di usura e adattamento
2 Le applicazioni di resina caricata richiedono una valutazione documentata dell’usura, un percorso del materiale e una strategia di sostituzione. Ignorare l’abrasione può ingrandire il gate e destabilizzare la separazione; trattare le dimensioni del catalogo come adattamenti diretti può creare conflitti di datum, gioco o montaggio.
Definire requisiti misurabili
3 I requisiti dovrebbero identificare le dimensioni critiche del gate, le condizioni superficiali, i datum di accoppiamento e il metodo di ispezione. La mancanza di tolleranze o criteri di finitura comporta un flusso incoerente e ritardi nell’approvazione; specificare i giochi di espulsione e del canale di colata, le registrazioni di ispezione, il livello di revisione e i criteri di accettazione prima dell’acquisto.
Confrontare il rischio totale del programma
4 Il prezzo unitario da solo esclude i costi di rilavorazione, fermo macchina e qualifica. Una quotazione bassa senza una comprensione del disegno o un’ispezione tracciabile può ritardare il lancio; confrontare il percorso di processo, le prove, il controllo delle revisioni, le ipotesi di consegna e la reattività alle azioni correttive.
9. Dalla revisione del disegno al lancio della produzione
Un lancio controllato converte un disegno di inserto personalizzato in una registrazione di produzione ripetibile. Prima della lavorazione, il team dovrebbe allineare il concetto del gate, il comportamento della resina, le prove di ispezione e l’autorità di rilascio.
| Decisione | Responsabile Primario | Registrazione Riordino |
|---|---|---|
| Funzione di ingresso | Stampaggio e progettazione | Report di prova |
| Rilascio commerciale | Approvvigionamento | Preventivo approvato |
| Accettazione dimensionale | Qualità | Rapporto di ispezione |
| Controllo di produzione | Team di progetto del fornitore | Disegno revisionato e controllato |
Impacchettare la richiesta di offerta (RFQ)
Disegni 2D, modelli 3D, grado della resina, livello di riempitivo, quantità annuale prevista e geometria del pezzo accoppiato definiscono il pacchetto iniziale.nn1 RFQ controllata per revisione dovrebbe identificare le dimensioni critiche (CTQ), lo schema dei datum, la posizione del gate, i requisiti superficiali, il trattamento termico e il rapporto richiesto.
Congelare il processo
Una revisione DFM dovrebbe confermare il percorso del tunnel, l’accesso allo stampo, la strategia EDM o di rettifica e il gioco per l’espulsione e la separazione del canale di colata.nn1 specifica congelata collega la quotazione approvata, il materiale, il percorso di processo, la quantità del campione, i criteri di accettazione e la data target; l’ufficio acquisti è responsabile dell’approvazione commerciale.
Qualificare e rilasciare
L’ispezione del primo articolo confronta le dimensioni e le superfici critiche con il disegno approvato prima della prova stampo. La qualità è responsabile dell’accettazione del rapporto; la progettazione è responsabile delle deviazioni funzionali.nnI risultati della prova stampo dovrebbero registrare la resina, le condizioni della macchina, la separazione del gate, il u0022vestigeu0022 e le revisioni correttive. Rilasciare la produzione solo dopo l’approvazione della stampata e della qualità.
13. Inserimenti per il tunnel di stampo SUUXIANG – Prezzi
Sei voci di prezzo determinano un preventivo difendibile: geometria dell’inserto, materiale specificato, tolleranze e requisiti dei datum, finitura, ambito di ispezione e volume dell’ordine. SUUXIANG esamina il disegno e il modello 3D prima di confermare un percorso di processo o un prezzo finale.nnTre fasce d’ordine espongono il compromesso dei costi senza pubblicare prezzi inventati. Gli ordini prototipo comportano il costo unitario più elevato perché la programmazione, il bloccaggio, la pianificazione EDM e l’ispezione del primo articolo sono distribuiti su un numero inferiore di pezzi; gli ordini ripetuti possono beneficiare quando la revisione approvata e il piano di ispezione rimangono invariati.
| Fascia d’ordine | Costo unitario | Contributo di setup o ingegneria | Fattori di tempo di consegna | Informazioni che riducono l’incertezza |
|---|---|---|---|---|
| Prototipo, 1–5 pezzi | Più elevato | Elevato per pezzo | Disponibilità del materiale; EDM o rettifica complessi; primo articolo | Disegno 2D, modello 3D, materiale, CTQ (Critical to Quality) |
| Basso volume, 6–50 pezzi | Moderato | Suddiviso per quantità | Trattamento termico, finitura, rapporti di ispezione | Livello di revisione, schema dei datum, tolleranze superficiali |
| Produzione ripetuta, 51 pezzi | Direzione inferiore | Ammortizzato quando lo scopo è stabile | Capacità, piano di rilascio, ispezione ripetuta | Previsione, campione approvato, termini di imballaggio e consegna |
Inserisci gli inserti per tunnel di stampaggio SUUXIANG dal disegno
Invia il tuo disegno 2D, modello 3D dove disponibile, materiale, quantità, priorità di qualità e data di consegna richiesta per una revisione.