
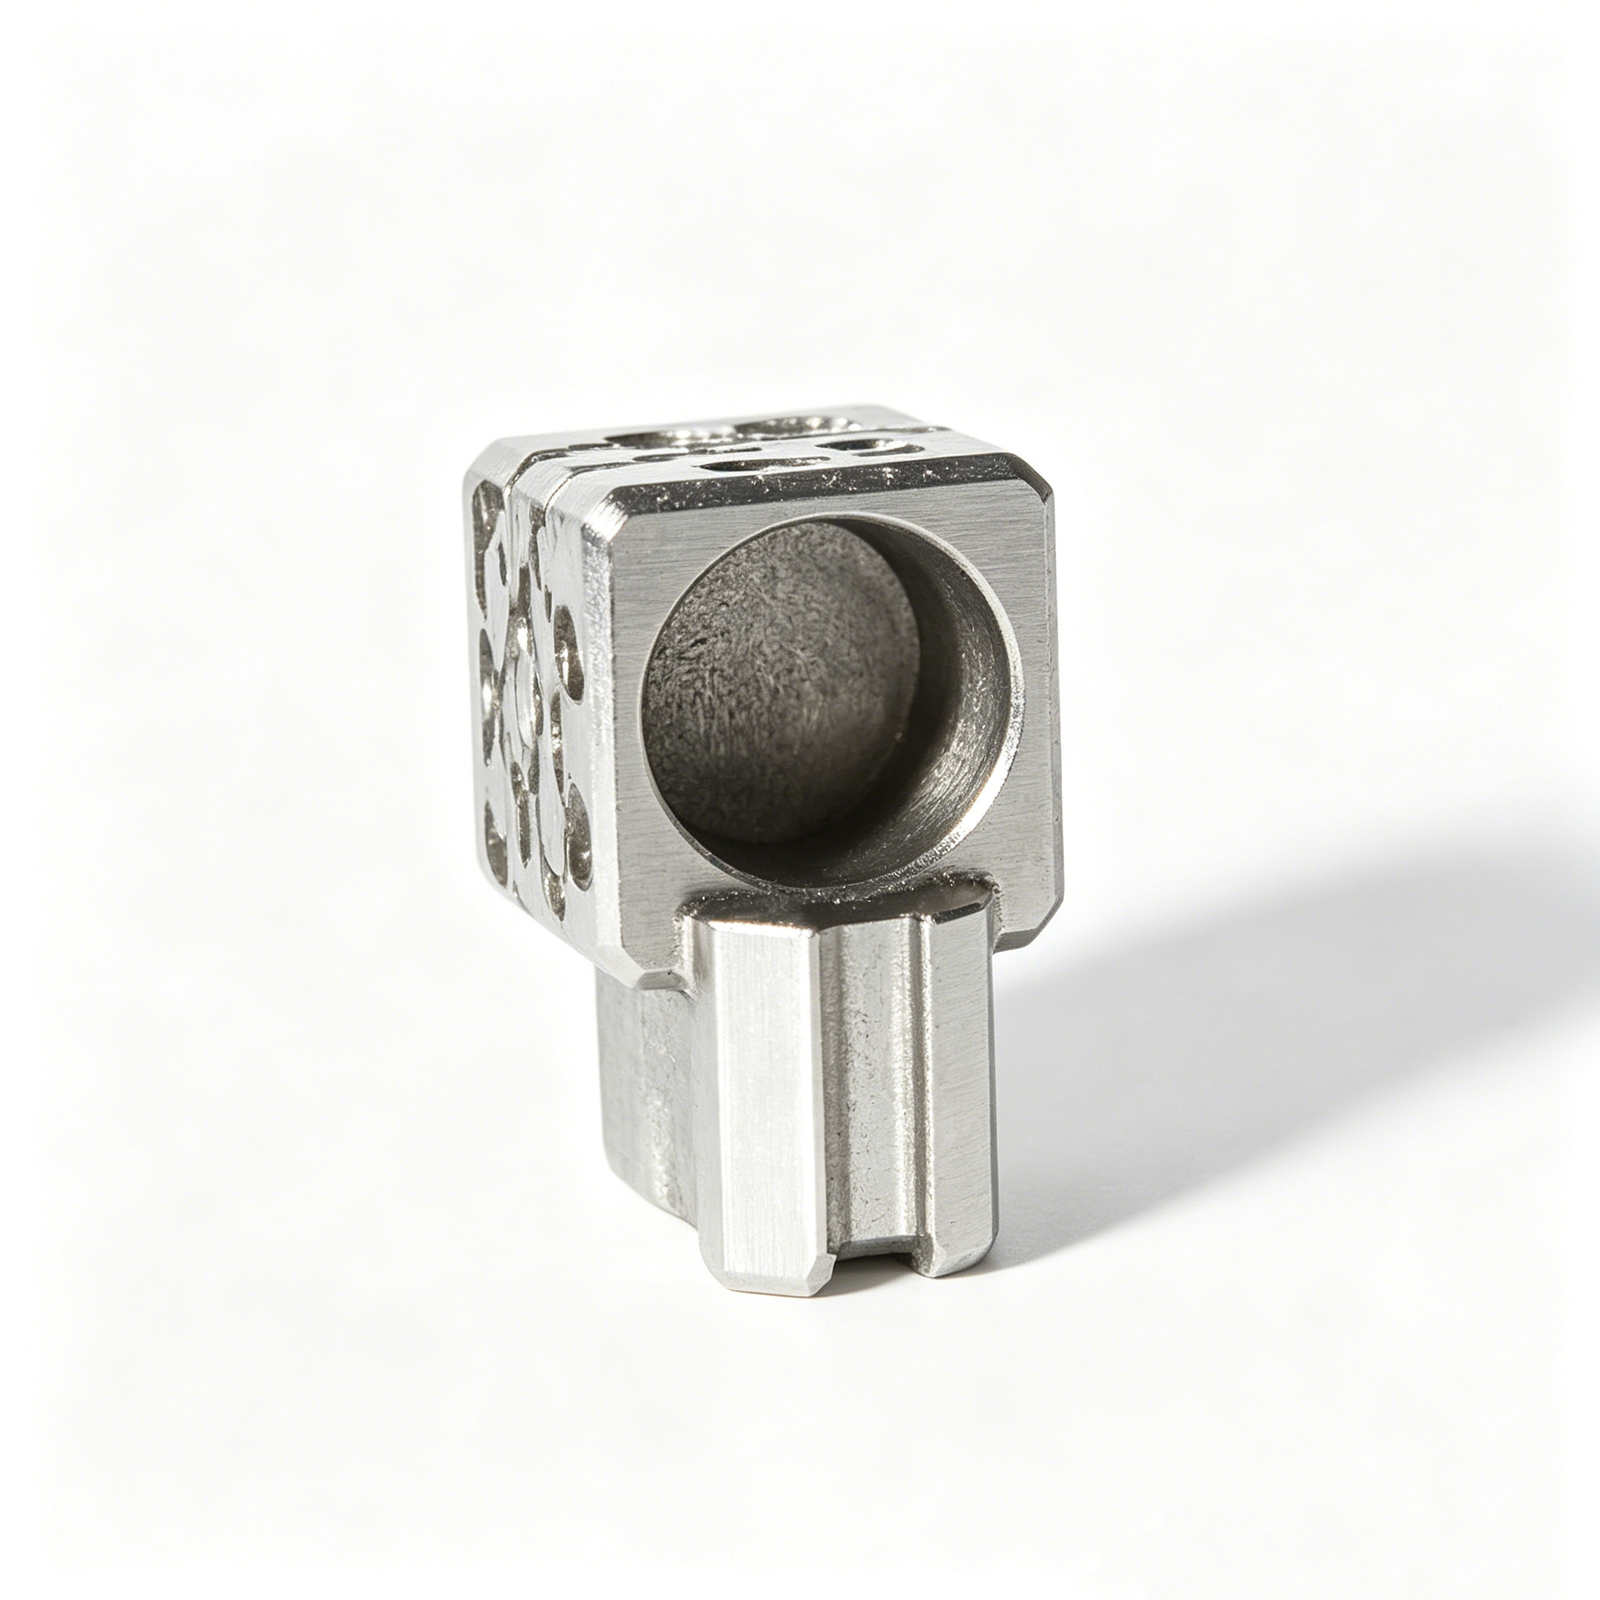
Вставки для пресс-форм электрических клемм, изготовленные по вашим чертежам
Отправьте ваши чертежи для изготовления вставок для пресс-форм электрических клемм с учетом технологичности (DFM), включая планирование механической обработки, электроэрозионной обработки, шлифовки и контроля на основе критически важных размеров.
Типовые конфигурации вставок для пресс-форм электрических клемм






Related Configurable Families and RFQs









Вставки для пресс-форм электрических клемм, проверенные на технологичность производства
SUUXIANG помогает командам преобразовывать требования чертежей в управляемые технологические маршруты, планы контроля и наглядные решения по внесению изменений.
Анализ технологичности (DFM) на основе чертежей
Мы проверяем базовые поверхности, критически важные размеры, доступ к инструменту и риски, связанные с допусками, до выставления коммерческого предложения или принятия обязательств по производству.
Координированные производственные маршруты
Фрезерная обработка на станках с ЧПУ, электроэрозионная обработка, шлифовка и подгонка планируются совместно с учетом геометрии, ограничений доступа, состояния материала и требований к финишной обработке.
Планирование критически важных размеров
Приоритеты контроля определяются на основе функциональных размеров, взаимосвязей базовых поверхностей, требований к поверхностям и информации о сопрягаемых деталях, предоставленной вместе с вашим запросом.
Стратегия электроэрозионной обработки и шлифовки
Потребности в электродах, траектории движения проволоки, припуски на шлифовку и последовательность термообработки рассматриваются на ранних этапах для снижения рисков ненужной доработки.
Контроль, соответствующий заказу
Метод контроля и документация согласуются с подтвержденными требованиями заказа, что помогает обеспечить прослеживаемость от ревизии чертежа до поставки.
Наглядный контроль изменений
Изменения в чертежах, вопросы по производству и информация о поставках остаются скоординированными, чтобы команды могли принимать решения с учетом текущего контекста проекта.
Семейства оснастки и обработки, основанные на чертежах
Настраиваемые категории производства для оснастки разъемов, компонентов пресс-форм, деталей штампов и нестандартных работ на станках с ЧПУ — с проверкой по требованиям к чертежам, материалам, качеству и срокам поставки.

Услуги механической обработки на станках с ЧПУ
Прецизионные услуги механической обработки на станках с ЧПУ для деталей по чертежам, требующих скоординированной фрезерной, токарной обработки, электроэрозионной обработки, шлифовки, подгонки и контроля. Маршрут процесса проверяется на соответствие критически важным размерам, состоянию материала, требованиям к доступу, количеству и документации перед принятием производственных обязательств.
Upload a Drawing
Фрезерная обработка на станках с ЧПУ
Услуги нестандартной фрезерной обработки на станках с ЧПУ для призматических, фасонных и детализированных компонентов. Анализ чертежей учитывает стратегию базовых поверхностей, доступ к инструменту, геометрию стенок, припуски на обработку, требования к поверхностям и взаимосвязь между фрезерованными элементами и последующими операциями электроэрозионной или шлифовальной обработки.
Upload a Drawing
Токарная обработка на станках с ЧПУ
Услуги прецизионной токарной обработки на станках с ЧПУ для тел вращения, резьбовых элементов, ступенчатых диаметров и концентрических геометрий. SUUXIANG анализирует критические диаметры, допустимые отклонения от соосности, опорные поверхности, состояние материала, а также любые дополнительные требования к фрезерованию, электроэрозионной обработке, шлифованию или контролю.
Upload a Drawing
5-осевая обработка
5-осевая обработка на станках с ЧПУ позволяет создавать сложные поверхности и элементы с несколькими углами, где контролируемая стратегия установки сокращает количество переустановок. Возможность выполнения зависит от геометрии детали, досягаемости инструмента, защиты опорных поверхностей, требований к поверхности, состояния материала и выбранного метода контроля.
Upload a Drawing
Швейцарская и микромеханическая обработка
Швейцарская и микромеханическая обработка предназначены для мелких, детализированных компонентов, где доступ к элементам, концентричность, обработка и контроль требуют тщательного планирования. Чертежи должны содержать указание критических диаметров, тонких участков, резьбы, приоритетов по поверхности, материала, количества и контекста сопрягаемых деталей.
Upload a Drawing
Проволочная и погружная электроэрозионная обработка
Проволочная и погружная электроэрозионная обработка применяются для закаленных материалов, узких пазов, острых внутренних элементов, тонких контуров и геометрий с ограниченным доступом стандартного инструмента. Стратегия электрода, траектория проволоки, промывка, учет слоя отпуска, припуски и требования к окончательному контролю анализируются в каждом конкретном случае.
Upload a Drawing
Прецизионное шлифование
Прецизионное шлифование плоских и профильных поверхностей используется для контроля плоскостности, параллельности, профиля и окончательных размеров после механической обработки или термообработки. Перед началом работ следует согласовать припуск на шлифование, последовательность опорных поверхностей, состояние материала, требования к поверхности и метод измерения.
Upload a Drawing
Вставки для пресс-форм (сердечники и полости)
Прецизионные вставки для пресс-форм (сердечники и полости) изготавливаются по чертежам для литьевых форм и смежных применений. Планирование производства включает выбор стали, последовательность термообработки, доступ для охлаждения или функциональных элементов, потребности в электроэрозионной обработке, припуски на шлифование, критические сопряжения и доказательства контроля.
Upload a Drawing
Выталкиватели и компоненты выталкивающих устройств
Выталкиватели, втулки и компоненты выталкивающих устройств изготавливаются согласно геометрии и требованиям к посадке, определенным на чертеже. Анализ сосредоточен на рабочих диаметрах, зазорах, требованиях к твердости, состоянии поверхности, направляющих, интерфейсах, связанных с ходом, и совместимости с окружающими компонентами пресс-формы.
Upload a Drawing
Пуансоны, направляющие и установочные компоненты
Пуансоны, направляющие и установочные компоненты планируются с учетом функционального выравнивания и повторяемости посадки. Критические детали включают опорные поверхности, сопрягаемые отверстия, взаимное расположение, требования к твердости и чистоте поверхности, учет износа и критерии контроля, необходимые для сборки.
Upload a Drawing
Ползуны, подъемники, литники и аксессуары для пресс-форм
Ползуны, подъемники, литники и аксессуары для пресс-форм представляют собой конфигурируемые компоненты оснастки для управления движением, потоком материала и функциями сборки пресс-формы. Чертежи должны уточнять интерфейсы перемещения, геометрию замыкания, допуски, термообработку, состояние поверхности и взаимосвязи с сопрягаемыми компонентами.
Upload a Drawing
Компоненты пресс-форм для разъемов
Прецизионные компоненты пресс-форм для разъемов используются для изготовления корпусов разъемов и связанных с ними формованных элементов. Производственный анализ учитывает малые шаги, взаимосвязь полостей, геометрию штырей и вставок, контроль опорных поверхностей, материал и термообработку, маршрут обработки (электроэрозионная, шлифовальная) и документацию по контролю.
Upload a Drawing
Компоненты штампов для листовой штамповки
Прецизионные компоненты штампов для листовой штамповки изготавливаются в соответствии с требованиями чертежей для выполнения функций формовки, резки, направления и позиционирования. Планирование процесса учитывает состояние материала, твердость, зазоры, состояние кромок, припуск на шлифование, стратегию электроэрозионной обработки и проверку размеров.
Upload a Drawing
Оснастка для литья под давлением, MIM, CIM и переформования
Работы по изготовлению оснастки для литья под давлением, MIM, CIM и переформования оцениваются в рамках подтвержденного производственного объема. Чертежи и контекст применения помогают определить геометрию вставок, интерфейсы, связанные с усадкой, выбор материала, требования к поверхности, особенности литья и необходимый маршрут обработки (механическая, электроэрозионная, шлифовальная) и контроля.
Upload a Drawing
Материалы для механической обработки
Материалы для механической обработки выбираются на основе требований заказчика и подтверждаются с учетом функции детали, обрабатываемости, последовательности термообработки, потребностей в защите от коррозии и ожиданий по контролю. Марка материала, состояние, требования к прослеживаемости и любые ограничения на замену должны быть предоставлены вместе с запросом на коммерческое предложение.
Upload a Drawing
Чистота поверхности и термообработка
Требования к чистоте поверхности и термообработке рассматриваются как часть производственного процесса, а не как отдельные замечания. Указывайте тип отделки, приоритеты по шероховатости или внешнему виду, целевую твердость (где применимо), необходимость маскировки или защиты критических поверхностей, потребность в шлифовании после обработки и требования к документации.
Upload a Drawing
Качество, метрология и документация
Прецизионный контроль, метрология и документация по качеству планируются исходя из критических размеров, определенных на чертеже, и требований заказа. Покупатели должны указать критические характеристики качества (CTQ), опорные поверхности, формат отчета, ожидания по выборочному или полному контролю, записи о материалах, статус ревизии и потребности в прослеживаемости до начала производства.
Upload a Drawing
Прототипирование и мелкосерийное производство
Оперативное прототипирование и мелкосерийное производство позволяют проводить оценку на основе чертежей, разрабатывать оснастку, вносить инженерные изменения и выполнять контролируемые мелкосерийные заказы. Для точного расчета стоимости (RFQ) необходимы: количество, материал, критические размеры, требования к поверхностной обработке и термообработке, спецификации контроля, уровень ревизии и желаемая дата поставки.
Upload a DrawingМатериалы для вставок пресс-форм электрических клемм

Инструментальная сталь
Универсальный выбор для сердечников, полостей и формованных деталей, где требуется баланс между обрабатываемостью и износостойкостью. Марка стали, требуемая твердость, припуск на шлифовку и последовательность термообработки должны соответствовать чертежу и анализу применения.

Предварительно закаленная сталь
Подходит для конструкций вставок пресс-форм, требующих стабильной обработки после поставки и снижения риска деформации от последующей закалки. Используется для оснастки со средним износом, когда требуемое состояние поверхности и рабочая нагрузка четко определены.

Быстрорежущая сталь
Выбирается для ответственных операций резки, штамповки или мелкой формовки, где приоритетом является износостойкость. Сложность обработки требует раннего анализа стратегии электроэрозионной обработки (EDM), припуска на шлифовку, термообработки и геометрии критических кромок.

Твердый сплав (карбид вольфрама)
Применяется для зон формовки или направления клемм с высоким износом, где важны жесткость и стойкость к истиранию. Его хрупкость и особые требования к шлифовке или EDM делают определение опорных точек, геометрии поддержки и состояния сопрягаемых деталей критически важными для рассмотрения.

Нержавеющая сталь
Рассматривается для вставок, подверженных воздействию влаги, агрессивных производственных сред или требующих коррозионной стойкости. Выбранная марка должна обеспечивать баланс между обрабатываемостью, реакцией на термообработку, качеством поверхности и условиями эксплуатации оснастки, указанными в RFQ.
Технологические маршруты для вставок пресс-форм электрических клемм


Электроэрозионная обработка проволокой (Wire EDM)
Электроэрозионная обработка проволокой создает узкие прорези, острые внутренние профили и сквозные элементы сложной формы, где доступ резца ограничен. Путь проволоки, стратегия начального отверстия и чистовые проходы анализируются с учетом опорных точек чертежа и критических условий сопряжения.

Электроэрозионная обработка погружным электродом (Sinker EDM)
Электроэрозионная обработка погружным электродом используется для глубоких полостей, тонких ребер и внутренних деталей, недоступных для фрезерования. Конструкция электрода, последовательность прожига и припуск на чистовую обработку координируются с требуемой геометрией, состоянием поверхности и последующими подгоночными работами.


Подгонка и контроль
Подгонка и контроль проверяют сопрягаемые соединения, критические размеры и требования, указанные на чертеже, перед поставкой. План контроля соответствует согласованным опорным точкам, методам измерения и статусу ревизии, чтобы документация соответствовала заказанным вставкам пресс-форм электрических клемм.
Вспомогательные компоненты для вставок пресс-форм электрических клемм

Направляющие компоненты
Направляющие штифты, втулки и связанные с ними элементы могут быть проверены на предмет необходимости выравнивания, износа поверхностей и зазоров при сборке в оснастке для разъемов и вкладышах пресс-форм для электрических клемм.

Направляющие элементы
Направляющие штифты, упоры и опорные поверхности помогают установить повторяющиеся связи между вставкой, полостью и сопрягаемыми компонентами оснастки. Их геометрия должна оцениваться в соответствии с опорными точками чертежа и требованиями к допускам.

Крепежные детали
Винты, штифты, фиксаторы и резьбовые элементы могут быть указаны в комплекте чертежей для обеспечения надежной сборки, удобного доступа для обслуживания и контролируемой замены компонентов.

Выталкивающие компоненты
Выталкивающие штифты, втулки, возвратные элементы и связанное с ними оборудование могут быть рассмотрены в случаях, когда отделение детали, зазоры, точки контакта и чувствительность поверхности влияют на конструкцию оснастки для разъемов.

Принадлежности для пресс-форм
Пружины, износостойкие пластины, ползуны, подъемники и другие вспомогательные компоненты пресс-форм могут быть рассмотрены как поддерживающие элементы, определяемые чертежами, когда их взаимодействие влияет на движение оснастки, сборку или планирование контроля.
О вкладышах пресс-форм для электрических клемм SUUXIANG
SUUXIANG — это бренд компании Dongguan SuuXiang Precision Mold Co., Ltd., основанный в 2010 году в городе Чанъань, Дунгуань, провинция Гуандун, Китай. Мы помогаем глобальным командам превращать чертежи, модели и спецификации в проверенные на соответствие пользовательские детали, изготовленные на станках с ЧПУ, прецизионные компоненты пресс-форм, оснастку для разъемов и компоненты штампов.
Для вкладышей пресс-форм для электрических клемм наша работа начинается с анализа чертежей и обсуждения DFM. Мы изучаем критические размеры, опорные точки, требования к материалам и термообработке, доступ для механической обработки, необходимость электроэрозионной обработки или шлифовки, приоритеты поверхностей и ожидания по контролю перед принятием производственных обязательств.
Наше отличие — это дисциплинированная координация между механической обработкой на станках с ЧПУ, электроэрозионной обработкой, прецизионной шлифовкой, сборкой и контролем. Вместо того чтобы рассматривать ценовое предложение как простое упражнение по определению цены детали, SUUXIANG обеспечивает прозрачность контроля ревизий, требований к качеству и информации о доставке, чтобы команды могли принимать обоснованные производственные решения.

Вкладыши пресс-форм для электрических клемм: контрольный список для оценки поставщика
DFM-обзор на основе чертежей
Мы анализируем вкладыши пресс-форм для электрических клемм на основе 2D-чертежа, 3D-модели, контекста сопряжения и заявленных требований к качеству перед составлением предложения. Обсуждение выявляет критические размеры, логику опорных точек, доступ к оснастке и риски, которые могут повлиять на механическую обработку, сборку или контроль.
- Подтвердить критически важные для качества размеры и функциональные опорные точки
- Проверить тонкие элементы, угловые условия и доступ для механической обработки
- Согласовать требования к материалам, термообработке, количеству и ревизии
- Определить открытые вопросы до производственных обязательств

Стратегия электроэрозионной обработки для мелких деталей
Там, где геометрия терминала требует электроэрозионной обработки (EDM), SUUXIANG планирует процесс с учетом формы детали, направления доступа, определения углов и последующей финишной обработки. Решения по электродам и траектории проволоки проверяются с учетом требований чертежа, чтобы EDM была интегрирована с обработкой на станках с ЧПУ и допусками на шлифовку.
- Оценить доступ для проволочной EDM-обработки пазов, профилей и узких элементов
- Спланировать геометрию электрода для деталей, изготавливаемых методом погружной EDM, где это применимо
- Сохранить привязку к реперным точкам через последовательность обработки
- Предусмотреть соответствующий припуск на финишную обработку и шлифовку

Планирование шлифовки и контроля
Прецизионный инструмент зависит от контролируемого процесса финишной обработки, а не от изолированного соответствия размерам. SUUXIANG согласовывает припуски на шлифовку, приоритеты поверхностей, методы измерения и доказательства контроля с заказом, чтобы окончательная проверка соответствовала размерам, важным для функционирования инструмента.
- Определить поверхности, требующие шлифовки или контролируемой финишной обработки
- Связать точки контроля с реперными точками чертежа и допусками
- Уточнить ожидания по отчетности и документации в RFQ
- Поддерживать видимую координацию ревизий и поставок

Вставки для пресс-форм электрических терминалов: SUUXIANG против стандартного запроса от цеха общего назначения
Сравните планирование процесса на основе чертежа и ожидания контроля перед тем, как передать оснастку для разъемов в производство.
← Swipe left or right to view →
От проверки чертежей до поставки
Четкий рабочий процесс для вставок для электрических клеммных форм, где технологичность, критические размеры, маршрут процесса, инспекция и требования к поставке остаются видимыми на протяжении всего проекта.
Проверка чертежей и требований
Мы анализируем чертежи, модели, материалы, количество, контекст применения, целевую дату и требования к отчетности, чтобы выявить критические размеры, базы, приоритеты поверхностей и открытые вопросы.
Подтверждение технологичности конструкции (DFM) и маршрута процесса
Команда оценивает доступ к инструменту, припуски на механическую обработку, последовательность термообработки, стратегию электродов, пути прохода проволоки, припуски на шлифование и требования к подгонке перед окончательным утверждением производственных обязательств.
Обработка основных компонентов
Операции ЧПУ-фрезерования, токарной обработки, многоосевой, швейцарской или микрообработки выбираются в соответствии с утвержденным чертежом, геометрией, состоянием материала и требованиями к критическим элементам.
Применение электроэрозионной обработки (EDM) и шлифования
Электроэрозионная обработка проволокой, прошивная электроэрозионная обработка и прецизионная шлифовка позволяют создавать тонкие профили, недоступные элементы, обрабатывать закаленные детали и оставлять припуски на обработку в соответствии с утвержденным планом.
Инспекция, упаковка и координация доставки
Готовые вставки для пресс-форм электрических клемм проверяются по согласованному плану; документация, статус ревизии, защитная упаковка и координация доставки соответствуют требованиям заказа.
Начните запрос на коммерческое предложение для вставок пресс-форм электрических клемм
Share complete technical inputs early so DFM, process planning, inspection expectations, and delivery coordination can be reviewed before production commitments.
Отправьте пакет чертежей
Предоставьте 2D-чертеж, доступную 3D-модель, контекст применения и информацию о сопрягаемых компонентах, чтобы команда могла оценить геометрию, базовые поверхности и доступ для обработки.
Укажите материал и количество
Укажите материал, требования к термообработке, количество, желаемую дату поставки и приоритеты обработки поверхности, чтобы определить подходящий технологический маршрут и провести коммерческую оценку.
Определите критические требования
Отметьте критические размеры, допуски, требования к поверхности, ссылки на базовые поверхности и необходимые отчеты, чтобы методы контроля и производственные риски были учтены до выставления коммерческого предложения.
Просмотр DFM и коммерческого предложения
Подтвердите обратную связь по DFM, стратегию механической или электроэрозионной обработки, припуски на шлифовку, статус ревизии, объем контроля и предположения в коммерческом предложении перед выпуском образцов или началом производства.
Координация производства и доставки
После утверждения скоординируйте изготовление образцов или производство, документацию по контролю, видимость ревизий и детали доставки в соответствии с согласованным пакетом чертежей и графиком проекта.
Данные клиента публикуются только после верификации
Вставки пресс-форм электрических клемм: Результаты клиентов и примеры применения
Утвержденный отзыв клиента ожидает верификации SUUXIANG. Публикуется только после подтверждения контекста применения, измеримого результата, одобрения клиента и подтверждающих записей проекта.
Утвержденный кейс клиента ожидает верификации SUUXIANG. Перед публикацией необходимо задокументировать ревизию чертежа, критические размеры, данные контроля, результат доставки и одобренный клиентом измеримый результат.
Утвержденный отзыв клиента ожидает верификации SUUXIANG. Включать только подтвержденные результаты для вставок пресс-форм электрических клемм, с разрешения клиента и отслеживаемым подтверждающим доказательством.
Часто задаваемые вопросы по вставкам для литьевых форм электрических клемм
Practical answers for drawing-driven connector tooling inquiries, from DFM review through inspection and delivery planning.
Какие файлы следует отправить для вставок литьевых форм электрических клемм?
Может ли SUUXIANG изготовить вставки для литьевых форм электрических клемм по чертежу?
Существует ли минимальное количество заказа на вставки для литьевых форм электрических клемм?
Как планировать образцы и сроки изготовления?
Какие материалы подходят для вставок пресс-форм для разъемов?
Могу ли я запросить отчеты о контроле для вставок литьевых форм электрических клемм?
Как обрабатываются ревизии и интеллектуальная собственность?
Может ли SUUXIANG осуществлять международные поставки и координировать доставку?
Полное руководство покупателя по вставкам для литьевых форм электрических клемм
Используйте эту структуру принятия решений для спецификации вставок литьевых форм электрических клемм, сравнения материалов и производственных подходов, проверки компетентных поставщиков, контроля затрат и рисков качества, а также избежания ошибок в чертежах, допусках, оснастке и валидации перед производством.
1. Что такое вставки для литьевых форм электрических клемм?
Часто путают три различных элемента: прецизионная вставка пресс-формы — это закаленный, сменный компонент оснастки; электрическая клемма — это проводящая штампованная или механически обработанная деталь; а готовый разъем — это сборка с пластиковым корпусом. При литье с закладными элементами клемма помещается в полость, и смола обтекает ее, создавая интегрированный продукт (https://www.layana.com/en/technology/insert-molding).nnSUUXIANG рассматривает вставки для литьевых форм электрических клемм как оснастку, контролируемую чертежами, которая позиционирует установочные базы клемм, формирует пластиковые интерфейсы, поддерживает тонкие контактные зоны от давления впрыска и защищает элементы во время формования и извлечения. Это не автоматически клемма или разъем, поставляемые конечному пользователю.nnОдин запрос на коммерческое предложение должен указывать, какой элемент требуется: вставка пресс-формы, клеммы, полный компонент оснастки или формованный разъем. Включите 2D-чертеж и модель, геометрию клеммы и схему баз, контекст сопряжения, поверхности контакта со смолой, критические размеры, требования к материалу и термообработке, количество и необходимую документацию для контроля.
2. Эволюция вставок для литьевых форм электрических клемм
Исторически 1-компонентные сборки разъемов в большей степени зависели от отдельно изготовленных контактов, корпусов и последующих операций сборки; вместо этого при литье с закладными элементами предварительно сформированная клемма помещается в полость перед впрыском смолы вокруг нее (https://www.layana.com/en/technology/insert-molding). Этот сдвиг сделал позиционирование клеммы, удерживающие элементы и условия формования частью одной проблемы оснастки, а не отдельными последующими задачами.nnДве тенденции теперь стимулируют более строгие требования к оснастке для вставок: миниатюризация разъемов и увеличение количества контактов. Многогнездные формы и автоматизированное размещение вставок могут повысить повторяемость процесса, но они также усиливают любую ошибку в шаге, ориентации, обработке носителя, балансе заливки или вариации от гнезда к гнезду.nnИз этой эволюции следуют три следствия для поиска поставщиков: вставка, смола, сталь для пресс-формы и план контроля должны рассматриваться как единая система. Покупатели должны определить базы, критическую геометрию контактов, требования к материалу и термообработке, выборку или подтверждение контроля, статус ревизии и предположения об интерфейсе автоматизации перед утверждением производственной оснастки.
3. Типы вставок для литьевых форм электрических клемм
Шесть категорий закладных деталей для электрических клемм определяют объем работ по оснастке до начала обработки стали. Классифицируйте каждую по формообразующей функции, связи с базой, загрузке и ожидаемой частоте изменений.
| Категория | Типичная геометрия | Триггер выбора |
|---|---|---|
| Сердечник/полость | Карманы, ребра, замыкающие поверхности | Определяет форму корпуса |
| Позиционирование клеммы | Гнезда, пазы, штифты | Важно положение контакта |
| Направляющая/выравнивание | Ключи, направляющие поверхности | Требуется повторяемость базы |
| Износ | Сменные опорные поверхности, края | Ожидается локальное истирание |
| Многожильные/выводная рама | Требуются повторяющиеся шаговые элементы | Требуется загрузка массива |
| Прототип/малый объем | Модульные простые блоки | Риск изменений сохраняется |
Закладные детали для формовки и позиционирования

Две основные группы отвечают за формирование полимерной геометрии и удержание клеммы во время заполнения. Закладные детали сердечника и полости формируют карманы, ребра и замыкающие поверхности; закладные детали для позиционирования клемм используют гнезда, пазы или штифты, когда критично положение контакта.
Закладные детали для выравнивания и износа

Две группы, ориентированные на обслуживание, обеспечивают повторяемость в течение производственных циклов. Направляющие закладные детали и закладные детали для выравнивания устанавливают положение «половинка к половинке» или «клемма к полости»; сменные закладные детали от износа изолируют литники, опорные поверхности или участки, подверженные истиранию, для плановой замены.
Закладные детали для массивов и прототипов
Два условия программы меняют архитектуру закладных деталей. Закладные детали для многожильных или выводных рам требуют повторяющихся шаговых элементов и зазоров для загрузки; закладные детали для прототипов или малых партий предпочитают более простую, модифицируемую конструкцию, когда геометрия или спрос остаются неопределенными.
4. Материалы для вставок пресс-форм электрических клемм
Выбор материала для вставок пресс-форм электрических клемм — это решение, влияющее на срок службы и стабильность формования, а не выбор универсальной марки. Необходимо совместно рассматривать химию смолы, геометрию полости, объем производства, допуски на клеммы, требования к охлаждению и условия эксплуатации.
| Семейство материалов | Основное преимущество | Ключевое ограничение | Типичное применение |
|---|---|---|---|
| Сталь класса P20 | Обрабатываемость и ремонт | Более низкая износостойкость | Полости среднего назначения |
| Сталь типа H13 | Ударная вязкость и термическая усталость | Требует контроля термообработки | Циклическая термическая нагрузка |
| Нержавеющая сталь класса 420 | Коррозионная стойкость и полировка | Стоимость и трудоемкость механической обработки | Коррозионно-активная смола или влажность |
| Медный сплав | Теплопроводность | Более низкая износостойкость | Локализованная поддержка охлаждения |
| Азотирование или покрытие | Защита поверхности от износа | Должно соответствовать подложке и геометрии | Абразивный пластик или скользящий контакт |
Твердость против ударной вязкости
Высокотемпературная инструментальная сталь типа H13 обеспечивает баланс ударной вязкости и стойкости к термической усталости, когда важна повторяющаяся цикличность температуры. Закаленные холодноштамповые стали повышают износостойкость, но могут требовать более тщательного контроля ударов и сколов кромок.
Коррозия и терморегулирование
Нержавеющие стали класса 420 рассматриваются, когда коррозионно-активные смолы, влажность или контакт с водой делают важной защиту от ржавчины. Бериллиевые медные сплавы могут быстро отводить тепло вблизи горячих точек, но требуют износостойкого размещения или защитного покрытия.
Отделка и обслуживание
Предварительно закаленная сталь класса P20 практична для вставок среднего назначения, требующих обрабатываемости и ремонтопригодности. Уровень полировки, абразивное воздействие стеклонаполненных смол, чистота вентиляционных каналов и доступ для осмотра должны определять план обслуживания до выпуска.
5. Вставки для литья электрических клемм: варианты индивидуального дизайна
Вставки для литья электрических клемм, управляемые чертежом, должны быть спроектированы с учетом функциональных реперов, а не только номинальных размеров. SUUXIANG анализирует геометрию, доступ для процесса и данные инспекции перед подтверждением решения.
| Вариант | Гибкость | Лучшее применение |
|---|---|---|
| Стандартная вставка | Фиксированные интерфейсы | Проверенная платформа |
| Полностью индивидуальная | Геометрия, адаптированная под задачу | Новое расположение клемм |
| Оснастка для прототипирования | Подходит для изменений | Ранняя валидация |
| Оснастка для серийного производства | Долговечные интерфейсы | Контролируемое высвобождение |
Реперы и функциональная геометрия

Репер А должен определять опорную поверхность клеммы; B и C — шаг и ориентацию.nn0,02 мм имеют значение только при указании материала, термообработки и метода измерения.
Особенности оснастки и отделка

Замки должны иметь защищенную геометрию посадочной поверхности, а вентиляционные отверстия и интерфейсы выталкивателей — зазоры и доступ для обслуживания.nnСменные детали, чистота поверхности и маркировка должны обеспечивать удобство обслуживания, контроля ревизий и прослеживаемости.
Входные данные для анализа технологичности (DFM)
2D-чертежи, 3D-модели, количество, тип пластика, расположение клемм и контекст сопряжения позволяют провести продуктивный анализ технологичности.nnРазмеры, влияющие на качество (CTQ), чистота поверхности, термообработка, отчеты об инспекции и целевая дата определяют область проведения анализа.
6. Ключевые элементы конструкции и качества
Вставки литьевых форм для электрических клемм либо преуспевают, либо терпят неудачу из-за своей опорной схемы. Покупатели должны ознакомиться с функциями, которые позиционируют клемму, формируют полимерные границы и выдерживают многократные циклы.
Опоры и позиционирование клеммы
Первичные, вторичные и третичные опоры должны позиционировать вставку до закрытия оснастки. Неконтролируемая посадка или концентричность могут сместить клеммы, исказить шаг штырей и создать несогласованную геометрию разъема.
- Запросите карту опорных элементов
- Проверьте положение клеммы относительно функциональных опор
- Проверьте концентричные элементы указанным методом
Кромки, зазоры и вентиляция
Острые кромки требуют четких фасок или радиусов в местах входа, извлечения или контакта клемм с формовочной смолой. Плохие зазоры могут привести к заеданию оснастки или повреждению клемм; недостаточная вентиляция может привести к захвату газа, неполному заполнению или появлению следов на поверхностях.
- Укажите пределы снятия фасок на интерфейсах для работы
- Проверьте зазоры закрытия и допуски на износ
- Определите вентиляционные отверстия вблизи зон окончания заполнения
Износ, отделка и доказательства
Рабочие поверхности нуждаются в совместимой термообработке, отделке и стратегии смазки перед выпуском в производство. Запросите записи о материале и термообработке, отчеты о размерах относительно опор, результаты обработки поверхности, проверки сборки и планы контроля с контролем ревизий.
- Сертификат термообработки или прослеживаемая запись
- Отчет о первом изделии с контролем размеров
- Проверка сборки и положения клеммы
7. Как выбрать производителя вставок
Два входных параметра — контролируемый 2D чертеж и, при наличии, 3D модель — должны начать оценку поставщика. Для вставок литьевых форм для электрических клемм выдвигайте кандидатуру только после того, как процесс, инспекция и доказательства контроля изменений будут соответствовать применению.
| Зона оценки | Спросите перед выдвижением кандидатуры | Доказательства |
|---|---|---|
| Обзор чертежей | Кто отвечает за CTQ и действия по DFM? | Обозначенный чертеж и журнал действий |
| Материалы | Как отслеживается тепловая обработка или партия? | Сертификат, привязанный к заказу |
| Производственные изменения | Что служит основанием для повторного утверждения? | История ревизий и утверждение образца |
Доказательства проверки чертежей
2D чертежи должны инициировать документированную проверку опор, критических характеристик качества (CTQ), доступа к инструменту, путей прокладки проводов, стратегии электродов, припусков на шлифовку и последовательности термообработки. Спросите, кто утверждает выполнимость и решает вопросы.
Соответствие процесса и инспекции
Обработка на станках с ЧПУ, электроискровая обработка (проволочная или погружная), шлифовка, подгонка и метрология должны соответствовать каждому элементу, а не просто фигурировать в списке возможностей. Запросите метод инспекции, план выборки, статус измерительного инструмента, связь с сертификатом материала и запись о первом изделии.
Контроль после утверждения
Поддержка прототипа должна привести к утвержденному образцу и производственному маршруту с контролем ревизий. Подтвердите защитную упаковку, предположения о сроках выполнения, обновления отгрузки, меры по сдерживанию несоответствий, реакцию на коренные причины и закрытие корректирующих действий.
8. Типичные ошибки при изготовлении пресс-форм для электрических клемм
Пресс-формы для электрических клемм чаще всего выходят из строя до начала механической обработки, когда в запросе предложения (RFQ) отсутствует функциональное назначение. К каждому выпуску чертежа следует относиться как к документу, контролирующему производство и сборку, а не просто как к геометрии.
Неоднозначная геометрия и базовые элементы
Двумерные чертежи без ссылок на базовые элементы или обозначений CTQ вынуждают поставщиков самостоятельно определять приоритеты расположения. Тревожный признак — наличие нескольких правдоподобных вариантов установки для контроля; следствие — соответствие элементов, которые не стыкуются.nnПредотвратите это, определив основные, вторичные и третичные базовые элементы, а затем обозначив функциональные размеры и допустимые методы измерения.
Материал, выбранный по цене
Низкая первоначальная стоимость материала может скрывать неподходящую твердость, электропроводность, поведение при коррозии или реакцию на электроэрозионную обработку. Тревожный признак — марка материала, указанная без условий, термообработки или рабочей среды; следствие — преждевременный износ или нестабильность формования.nnПредотвратите это, указав марку материала, состояние, последовательность термообработки, контакт с смолой и ожидаемое тепловое воздействие.
Игнорирование смолы и интерфейсов
Усадка смолы, давление расплава и термические циклы могут смещать фиксацию вставки и зазоры при стыковке. Тревожный признак — предположение о взаимозаменяемости деталей без размеров интерфейсов; следствие — облой, напряжение или помехи при сборке.nnПредотвратите это, выпустив чертежи контроля интерфейсов, расчеты допусков, информацию о смоле и образцы стыкующихся деталей до начала производства.
Контроль без проверки сборки
Отчеты о контроле не могут подтвердить функциональную пригодность, если в них отсутствуют критические размеры и проверки сборки. Тревожный признак — утверждение, основанное только на измерениях отдельных деталей; следствие — поздняя корректировка инструмента.nnПредотвратите это, согласовав план контроля, формат отчета, требования к выборке и пробную сборку с использованием представительных стыкующихся компонентов.
9. Этапы от обзора проектирования до производства
Контролируемый запуск пресс-форм для электрических клемм преобразует функциональное назначение в утвержденные, отслеживаемые производственные данные. Каждая стадия (ворота) должна иметь назначенного ответственного, задокументированный выпуск и четкое правило для остановки изменений.
Определение и упаковка требований
Стадия 1: Инженерный отдел определяет путь тока, стыковочные интерфейсы, нагрузки удержания, воздействие смолы, базовые элементы, критические размеры и допустимые пределы внешнего вида. Отдел закупок предоставляет 2D-чертеж, 3D-модель, количество, целевую дату и пакет RFQ с контролем ревизий.nnСтадия 2: SUUXIANG рассматривает доступ для механической обработки, стратегию электроэрозионной обработки, последовательность термообработки, припуск на шлифовку и реализуемость контроля. Открытые вопросы DFM требуют решения инженерного отдела перед выпуском в производство.
Утверждение производственных данных
Стадия 3: Отдел качества и поставщик согласовывают прослеживаемость материалов, требования к твердости или поверхности, методы контроля на основе базовых элементов, выборку и формат отчета. Утвержденный план должен определять каждую характеристику CTQ и доказательство ее соответствия.nnСтадия 4: Первые изделия измеряются по выпущенному чертежу перед началом изготовления инструмента. Инженерный отдел проверяет работоспособность формования или сборки, включая положение клеммы, посадку, риск облоя и поведение при выталкивании.
Фиксация ревизий и повторный заказ
Стадия 5: Управление проектом фиксирует чертеж, модель, план контроля и утвержденные отклонения под одним идентификатором ревизии. Поставщик записывает производственный маршрут, результаты контроля, требования к упаковке и обязательства по поставке в соответствии с этим выпуском.nnСтадия 6: Повторные заказы ссылаются на зафиксированную ревизию и любое утвержденное уведомление об изменении. Отдел закупок должен подтвердить количество, потребность в поставке, документацию и изменились ли условия применения.
10. Ценообразование и стоимость пресс-форм для электрических клемм
Ценообразование должно разделяться на два этапа: единовременные инженерные и пусконаладочные работы, а затем — периодическая стоимость изделия. Пресс-формы для электрических клемм с общими базовыми элементами и простым доступом к инструменту обычно требуют меньше операций, чем тонкие, многофункциональные вставки, требующие электроэрозионной обработки, шлифовки или подгонки.nn100% контроль не взаимозаменяем с отчетностью на основе выборок; каждый из них меняет время измерения, записи и усилия по выпуску. Достоверная оценка SUUXIANG требует наличия контролируемой ревизии чертежа, требований к материалу и термообработке, количества, критических размеров, требований к поверхности, плана контроля и требуемой даты поставки.
| Драйвер стоимости или сценарий | Основные затраты | Требуются подтверждения из коммерческого предложения |
|---|---|---|
| Прототип или малая партия | Оснастка, программирование, изготовление приспособлений и усилия на первый образец увеличивают стоимость единицы продукции | Объем партии и статус ревизии |
| Повторная или серийная партия | Основную долю затрат составляют серийная механическая обработка, контроль, упаковка и процент брака | График запуска и размер партии |
| Сложная геометрия | Доступ по нескольким осям, электроды, электроэрозионная обработка проволокой, шлифовка и подгонка требуют дополнительных операций | 3D-модель, базы, ограничения доступа |
| Жесткие допуски или чистота обработки | Последовательность технологического процесса, припуски на шлифовку, метрология и риск приемки увеличиваются | Критические размеры и метод контроля |
| Материал или термообработка | Поведение материала при обработке, припуски, контроль деформаций и способ финишной обработки варьируются | Марка материала, твердость, последовательность термообработки |
| Срочная доставка | Координация загрузки и время отгрузки могут увеличить стоимость | Требуемая дата и место доставки |
Начните технический обзор пресс-форм для электрических клемм SUUXIANG
Предоставьте чертежи, модели, информацию о материале, количестве, приоритетах качества и дате поставки для получения индивидуального коммерческого предложения и обсуждения DFM.