
Einsätze für elektrische Steckverbinderformen, gefertigt nach Ihren Zeichnungen
Senden Sie Ihre Zeichnungen für DFM-gesteuerte Einsätze für elektrische Steckverbinderformen mit geplanter Bearbeitung, Erodieren, Schleifen und Inspektion rund um kritische Maße.
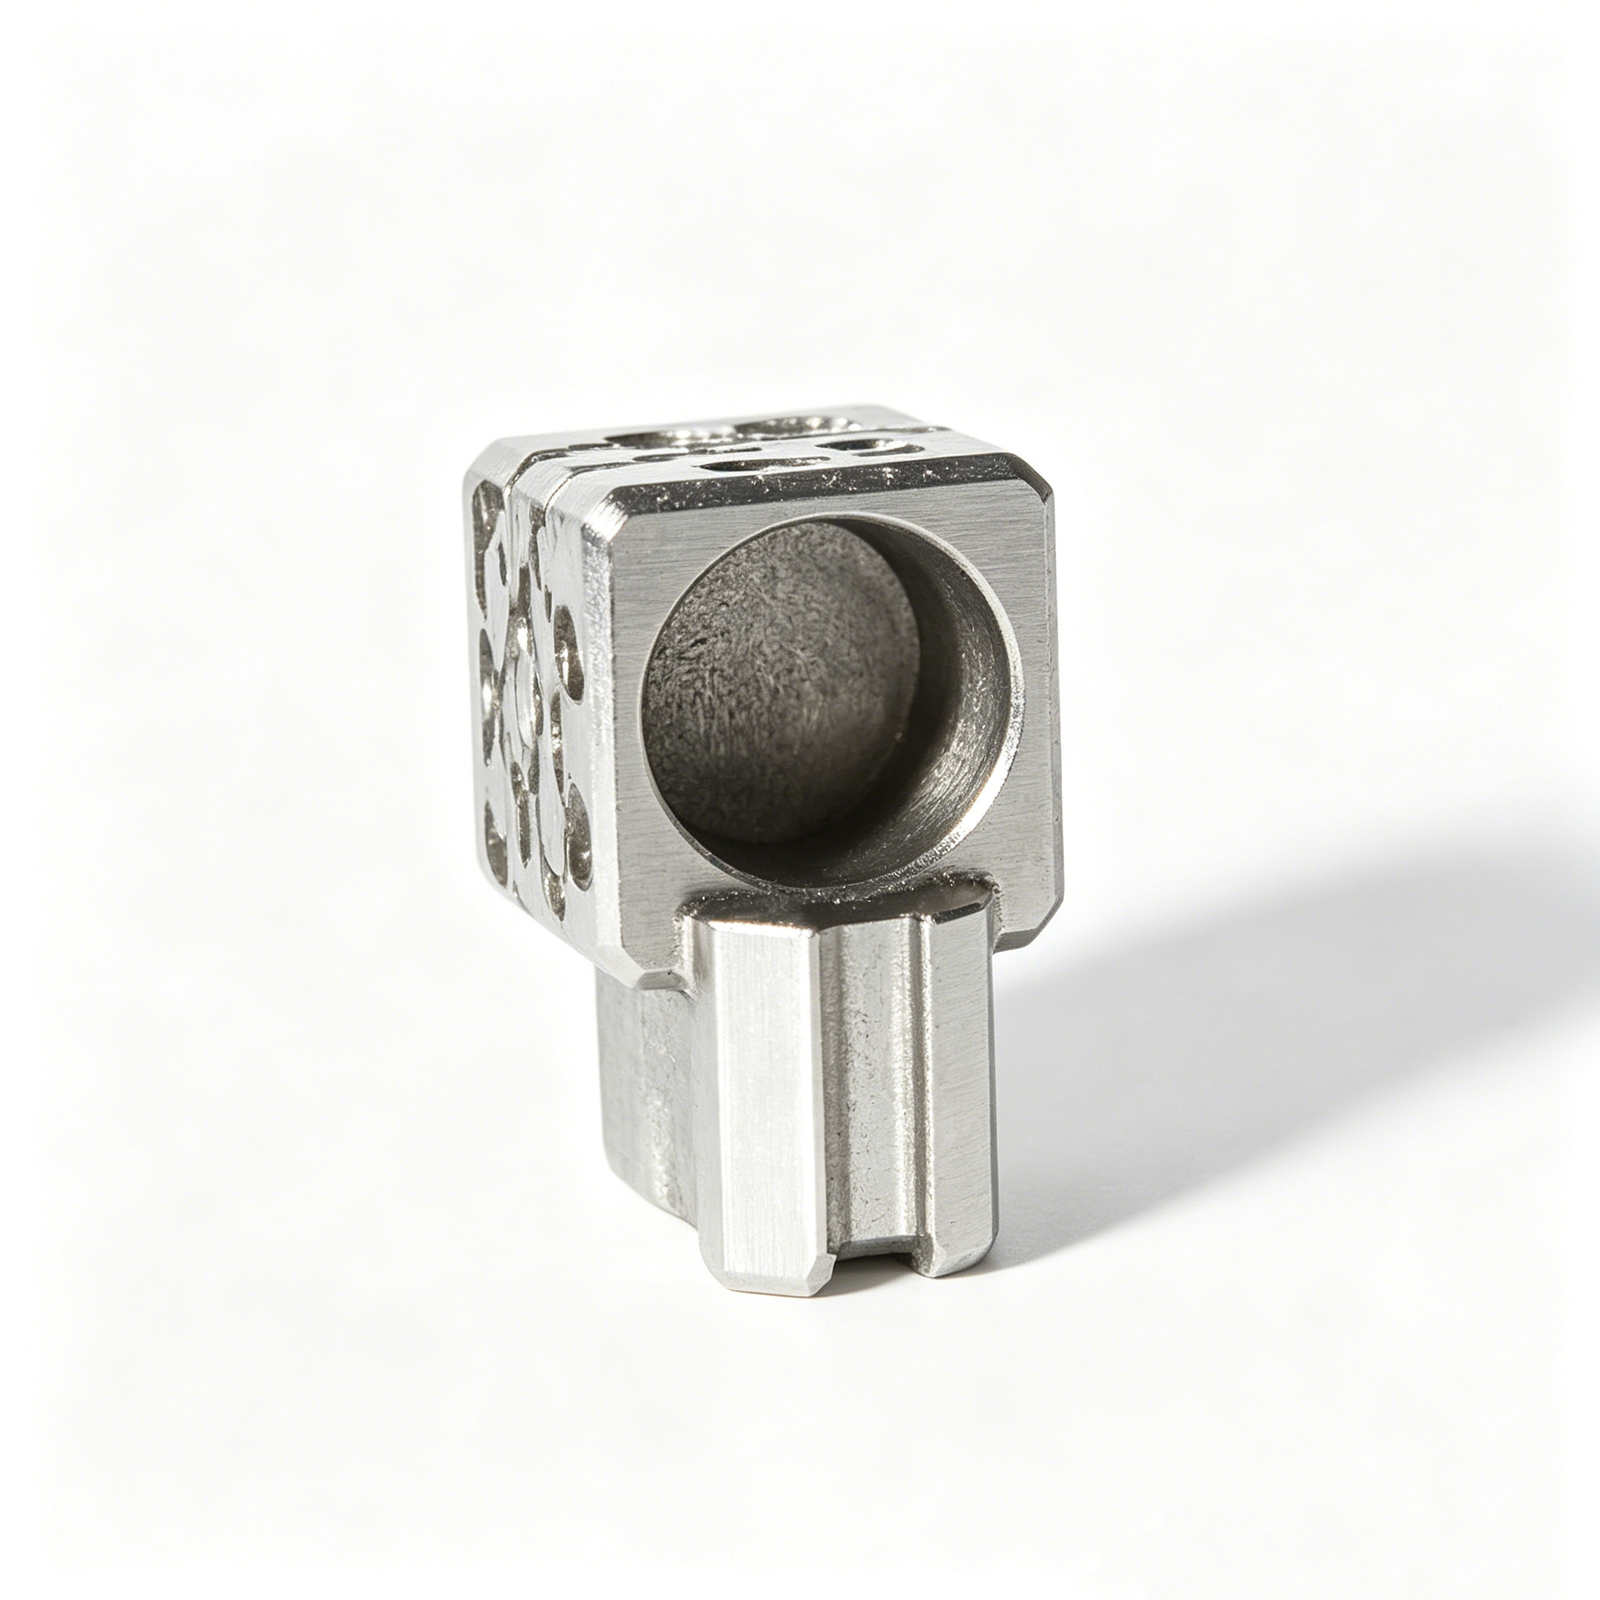
Repräsentative Konfigurationen von Einsätzen für elektrische Steckverbinderformen






Related Configurable Families and RFQs









Einsätze für elektrische Steckverbinderformen, geprüft auf Herstellbarkeit
SUUXIANG hilft Teams, Zeichnungsanforderungen in kontrollierte Werkzeugwege, Inspektionspläne und sichtbare Revisionsentscheidungen zu übersetzen.
DFM-Prüfung basierend auf Zeichnung
Wir prüfen Bezugspunkte, kritische Maße, Werkzeugzugang und Toleranzrisiken, bevor Kostenvoranschläge oder Produktionszusagen erfolgen.
Koordinierte Prozesswege
CNC-Bearbeitung, Erodieren, Schleifen und Montage werden gemeinsam geplant, um Geometrie, Zugangsbeschränkungen, Materialzustand und Oberflächenanforderungen zu berücksichtigen.
Planung kritischer Maße
Inspektionsprioritäten werden basierend auf funktionalen Maßen, Bezugsverhältnissen, Oberflächenanforderungen und den mit Ihrer RFQ gelieferten Gegenstück-Kontext definiert.
Strategie für Erodieren und Schleifen
Elektrodenbedarf, Drahtwege, Schleifzugaben und Wärmebehandlungssequenz werden frühzeitig berücksichtigt, um vermeidbare Nacharbeit zu reduzieren.
Inspektion passend zur Bestellung
Die Inspektionsmethode und Dokumentation werden auf die verifizierten Bestellvorgaben abgestimmt und helfen so, die Rückverfolgbarkeit von der Zeichnungsrevision bis zur Lieferung zu gewährleisten.
Sichtbare Revisionskontrolle
Zeichnungsänderungen, Fertigungsfragen und Lieferinformationen bleiben koordiniert, damit Teams Entscheidungen mit aktuellem Projektkontext treffen können.
Zeichnungsbasierte Werkzeug- und Bearbeitungsfamilien
Konfigurierbare Fertigungskategorien für Verbinderwerkzeuge, Formteile, Stanzteile und kundenspezifische CNC-Arbeiten – geprüft anhand von Zeichnungs-, Material-, Qualitäts- und Lieferanforderungen.

CNC-Bearbeitungsdienstleistungen
Präzisions-CNC-Bearbeitungsdienste für zeichnungsbasierte Teile, die koordinierte Fräsarbeiten, Dreharbeiten, Erodieren, Schleifen, Montage und Inspektion erfordern. Der Prozessweg wird vor Produktionszusagen anhand kritischer Maße, Materialzustand, Zugangsanforderungen, Menge und Dokumentationsbedarf überprüft.
Upload a Drawing
CNC-Fräsen
Kundenspezifische CNC-Fräsdienste für prismatische, konturierte und detailreiche Bauteile. Die Zeichnungsprüfung berücksichtigt Bezugsstrategie, Werkzeugzugang, Wandgeometrie, Bearbeitungszugaben, Oberflächenanforderungen und das Verhältnis zwischen gefrästen Merkmalen und nachfolgenden Erodier- oder Schleifoperationen.
Upload a Drawing
CNC-Drehen
Präzisions-CNC-Drehdienstleistungen für rotationssymmetrische Teile, Gewindeflanken, abgestufte Durchmesser und konzentrische Geometrien. SUUXIANG prüft kritische Durchmesser, Rundlaufanforderungen, Bezugspunkte, Materialzustand und alle sekundären Fräs-, Erodier-, Schleif- oder Inspektionsanforderungen.
Upload a Drawing
5-Achsen-Bearbeitung
Die 5-Achsen-CNC-Bearbeitung unterstützt komplexe Oberflächen und Mehrwinkelmerkmale, bei denen eine kontrollierte Einrichtungsstrategie das Umspannen reduzieren kann. Die Machbarkeit hängt von der Teilegeometrie, der Werkzeugreichweite, dem Schutz von Bezugspunkten, Oberflächenanforderungen, dem Materialzustand und dem definierten Inspektionsansatz ab.
Upload a Drawing
Schweizer- und Mikrobearbeitung
Schweizer- und Mikrobearbeitung unterstützen kleine, detaillierte Komponenten, bei denen Zugänglichkeit, Konzentrizität, Handhabung und Inspektion sorgfältige Planung erfordern. Zeichnungen sollten kritische Durchmesser, dünne Abschnitte, Gewinde, Oberflächenprioritäten, Material, Menge und die Passform zu angrenzenden Teilen identifizieren.
Upload a Drawing
Draht- und Senkerodieren
Draht- und Senkerodierdienstleistungen befassen sich mit gehärteten Materialien, schmalen Schlitzen, scharfen inneren Merkmalen, feinen Konturen und Geometrien mit begrenztem Zugang für konventionelle Werkzeuge. Die Elektrodenstrategie, der Drahtweg, die Spülung, Überlegungen zur Aufkohlungsschicht, Toleranzen und die Anforderungen an die Endinspektion werden je nach Anwendung geprüft.
Upload a Drawing
Präzisionsschleifen
Präzisionsschleifen von Oberflächen und Profilen wird verwendet, um Ebenheit, Parallelität, Profil und Fertigmaße nach der Bearbeitung oder Wärmebehandlung zu kontrollieren. Schleifzugaben, Bezugspunktreihenfolge, Materialzustand, Oberflächenanforderungen und Messmethoden sollten vor der Freigabe vereinbart werden.
Upload a Drawing
Formkerne und Kavitäten
Präzisions-Formkerne und Kavitäten werden nach Zeichnungen für Spritzgusswerkzeuge und verwandte Formen konfiguriert. Die Fertigungsplanung befasst sich mit der Stahlauswahl, der Wärmebehandlungssequenz, Kühl- oder Merkmalszugängen, Erodierbedarf, Schleifzugaben, kritischen Schnittstellen und Inspektionsnachweisen.
Upload a Drawing
Auswerfer- und Auswerfkomponenten
Auswerferstifte, Hülsen und Auswerfkomponenten werden nach zeichnungsdefinierten Geometrie- und Passformanforderungen gefertigt. Die Prüfung konzentriert sich auf Arbeitsdurchmesser, Spielverhältnisse, Härteanforderungen, Oberflächenzustand, Führung, Hub-bezogene Schnittstellen und Kompatibilität mit der umgebenden Formbaugruppe.
Upload a Drawing
Kernstifte, Führungs- und Positionierkomponenten
Kernstifte, Führungsstifte und Positionierkomponenten werden auf funktionale Ausrichtung und wiederholbare Passform ausgelegt. Kritische Details umfassen Bezugspunkte, passende Bohrungen, Positionsverhältnisse, Härte- und Oberflächenanforderungen, Verschleißüberlegungen und die für die Montage erforderlichen Inspektionskriterien.
Upload a Drawing
Schieber, Lifter, Angussbuchsen und Formzubehör
Formschieber, Lifter, Angussbuchsen und Zubehör sind konfigurierbare Werkzeugkomponenten für gesteuerte Bewegungen, Materialfluss und Formmontagefunktionen. Zeichnungen sollten Reise-Schnittstellen, Schließflächengeometrie, Toleranzen, Wärmebehandlung, Oberflächenzustand und Beziehungen zu angrenzenden Komponenten verdeutlichen.
Upload a Drawing
Komponenten für Steckverbinderformen
Präzisionskomponenten für Steckverbinderformen unterstützen Werkzeuge für Steckverbindergehäuse und verwandte Formmerkmale. Die Fertigungsprüfung berücksichtigt feine Teilungen, Kavitätenbeziehungen, Stift- und Einsatzgeometrie, Bezugspunktkontrolle, Material und Wärmebehandlung, Erodier- oder Schleifweg sowie Inspektionsdokumentation.
Upload a Drawing
Stanzwerkzeugkomponenten
Präzisions-Stanzwerkzeugkomponenten werden nach zeichnungsdefinierten Anforderungen für Umform-, Schneid-, Führungs- und Positionierfunktionen gefertigt. Die Prozessplanung berücksichtigt Materialzustand, Härte, Spielverhältnisse, Randzustand, Schleifzugaben, Erodierstrategie und Dimensionsprüfung.
Upload a Drawing
Werkzeuge für Spritzguss, MIM, CIM und Umspritzen
Werkzeuge für Spritzguss, MIM, CIM und Umspritzen werden innerhalb des verifizierten Produktionsumfangs bewertet. Zeichnungen und Anwendungskontext helfen bei der Definition der Einsatzgeometrie, schrumpfungsbedingten Schnittstellen, Materialauswahl, Oberflächenanforderungen, Formüberlegungen und dem erforderlichen Weg durch Bearbeitung, Erodieren, Schleifen und Inspektion.
Upload a Drawing
Bearbeitungsmaterialien
CNC-Bearbeitungsmaterialien werden aus Kundenanforderungen ausgewählt und anhand der Teilefunktion, Bearbeitbarkeit, Wärmebehandlungssequenz, Korrosionsschutzbedarf und Inspektionserwartungen bestätigt. Materialgüte, Zustand, Rückverfolgbarkeitsbedarf und etwaige Substitutionsbeschränkungen sollten mit der RFQ angegeben werden.
Upload a Drawing
Oberflächengüten und Wärmebehandlung
Anforderungen an Oberflächenbehandlung und Wärmebehandlung werden als Teil des Fertigungsprozesses geprüft, nicht als isolierte Hinweise. Geben Sie die Art der Oberfläche, Rauheits- oder Aussehensprioritäten, die Härteziele, wo zutreffend, Maskierungs- oder kritische Oberflächen, Nachbehandlungs-Schleifanforderungen und Dokumentationsanforderungen an.
Upload a Drawing
Qualität, Messtechnik und Dokumentation
Präzisionsinspektion, Messtechnik und Qualitätsdokumentation werden auf Basis zeichnungsdefinierter kritischer Abmessungen und Bestellanforderungen geplant. Einkäufer sollten CTQ-Merkmale, Bezugspunkte, Berichtsformat, Stichproben- oder vollständige Inspektionserwartungen, Materialnachweise, Revisionsstatus und Rückverfolgbarkeitsbedarf vor der Produktion angeben.
Upload a Drawing
Prototypenbau und Kleinserienfertigung
Rapid Prototyping und Kleinserienfertigung unterstützen die zeichnungsbasierte Bewertung, Werkzeugentwicklung, technische Änderungen und kontrollierte Kleinserienanforderungen. Ein nützliches Angebot (RFQ) umfasst Menge, Material, kritische Abmessungen, Oberflächen- und Wärmebehandlungsanforderungen, Inspektionsbedarf, Revisionsstand und Zieldatum der Lieferung.
Upload a DrawingMaterialien für Einsätze von elektrischen Anschlussformen

Werkzeugstahl
Eine vielseitige Wahl für Kerne, Kavitäten und geformte Details, bei denen ein ausgewogenes Verhältnis zwischen Bearbeitbarkeit und Verschleißfestigkeit erforderlich ist. Güte, Härteziel, Schleifzugabe und Wärmebehandlungssequenz sollten der Zeichnung und der Anwendungsprüfung folgen.

Vor gehärteter Stahl
Nützlich für Formeinsatzstrukturen, die eine stabile Bearbeitung nach der Lieferung und ein reduziertes Verzugsrisiko durch nachträgliche Härtung erfordern. Er eignet sich für Werkzeugmerkmale mit moderatem Verschleiß, wenn die erforderliche Oberflächenbeschaffenheit und die Betriebsbelastung klar definiert sind.

Schnellarbeitsstahl
Ausgewählt für anspruchsvolle Schneid-, Stanz- oder fein geformte Details, bei denen Verschleißfestigkeit Priorität hat. Sein hartes Bearbeitungsverhalten erfordert eine frühzeitige Überprüfung der Erodierstrategie (EDM), Schleifzugabe, Wärmebehandlung und kritischen Kantenform.

Hartmetall
Eingesetzt für stark beanspruchte Anschlussformungs- oder Führungsbereiche, bei denen Steifigkeit und Abriebfestigkeit wichtig sind. Seine spröde Natur und die speziellen Anforderungen an Schleifen oder Erodieren machen die Definition von Bezugspunkten, die Stützgeometrie und die Bedingungen der Gegenstücke zu wesentlichen Prüfpunkten.

Edelstahl
Berücksichtigt für Einsätze, die Feuchtigkeit, korrosiven Prozessbedingungen ausgesetzt sind oder Anwendungen, die Korrosionsbeständigkeit erfordern. Die gewählte Güte muss Bearbeitbarkeit, Ansprechen auf Wärmebehandlung, Oberflächengüte und die im RFQ spezifizierte Werkzeugumgebung ausbalancieren.
Fertigungsrouten für elektrische Anschlussformen-Einsätze


Drahterodieren
Drahterodieren erzeugt schmale Schlitze, scharfe Innenprofile und schwer zugängliche Durchgangsmerkmale, bei denen der Fräserzugang begrenzt ist. Der Drahtweg, die Startlochstrategie und die Schlichtdurchgänge werden anhand der Zeichnungsbezugspunkte und kritischen Passungsbedingungen überprüft.

Senkerodieren
Senkerodieren bearbeitet tiefe Kavitäten, feine Rippen und innere Details, die über die praktische Fräsreichweite hinausgehen. Elektrodenentwurf, Erodiersequenz und Schlichtzugabe werden mit der geforderten Geometrie, Oberflächenbeschaffenheit und nachfolgenden Montagearbeiten koordiniert.


Montage und Inspektion
Montage und Inspektion verifizieren die Gegenstückbeziehungen, kritischen Abmessungen und zeichnungsdefinierten Anforderungen vor der Lieferung. Der Inspektionsplan folgt vereinbarten Bezugspunkten, Messmethoden und dem Revisionsstatus, sodass die Dokumentation mit den bestellten elektrischen Anschlussformen-Einsätzen übereinstimmt.
Stützkomponenten für elektrische Anschlussformen-Einsätze

Führungskomponenten
Führungspins, Buchsen und verwandte Elemente können auf Ausrichtungsbedarf, Verschleißstellen und Montageabstände innerhalb von Werkzeuglayouts für Steckverbinder und Formeinsätze für elektrische Klemmen überprüft werden.

Positionierungselemente
Positionierpins, Anschläge und Bezugsmerkmale helfen, wiederholbare Beziehungen zwischen Einsätzen, Kavitäten und passenden Werkzeugkomponenten herzustellen. Ihre Geometrie sollte anhand von Zeichnungsbezugsgrößen und Toleranzstapelanforderungen bewertet werden.

Befestigungselemente
Schrauben, Dübel, Halterungen und Gewindeelemente können im Zeichnungspaket spezifiziert werden, um eine sichere Montage, praktische Zugänglichkeit für Wartungsarbeiten und eine kontrollierte Komponentenersetzung zu gewährleisten.

Auswerferkomponenten
Auswerferstifte, Hülsen, Rückstellelemente und zugehörige Hardware können berücksichtigt werden, wenn Teilefreigabe, Spiel, Kontaktstellen und Oberflächenempfindlichkeit das Design von Steckverbinderwerkzeugen beeinflussen.

Formen-Zubehör
Federn, Verschleißplatten, Schieber, Lifter und andere Zubehörteile für Formen können als zeichnungsgesteuerte unterstützende Elemente überprüft werden, wenn ihre Schnittstellen Werkzeugbewegungen, Passungen oder Inspektionsplanung beeinflussen.
Über SUUXIANG Formeinsätze für elektrische Klemmen
SUUXIANG ist die öffentliche Marke von Dongguan SuuXiang Precision Mold Co., Ltd., gegründet 2010 in Chang’an Town, Dongguan, Guangdong, China. Wir helfen globalen Teams, Zeichnungen, Modelle und Spezifikationen in geprüfte kundenspezifische CNC-Teile, Präzisionsformkomponenten, Steckverbinderwerkzeuge und Stanzwerkzeugkomponenten zu verwandeln.
Bei Formeinsätzen für elektrische Klemmen beginnt unsere Arbeit mit der Überprüfung der Zeichnung und der DFM-Diskussion. Wir prüfen kritische Abmessungen, Bezugsgrößen, Material- und Wärmebehandlungsanforderungen, Bearbeitungszugänglichkeit, EDM- oder Schleifbedarf, Oberflächenprioritäten und Inspektionserwartungen, bevor Produktionszusagen getroffen werden.
Unser Unterschied liegt in der disziplinierten Koordination von CNC-Bearbeitung, EDM, Präzisionsschleifen, Montage und Inspektion. Anstatt ein Angebot als einfache Übung zur Teilepreisermittlung zu behandeln, hält SUUXIANG Revisionskontrolle, Qualitätsanforderungen und Lieferinformationen transparent, damit Teams fundierte Fertigungsentscheidungen treffen können.

Formeinsätze für elektrische Klemmen: Checkliste zur Lieferantenbewertung
Zeichnungsbasierte DFM-Prüfung
Wir prüfen Formeinsätze für elektrische Klemmen anhand der 2D-Zeichnung, des 3D-Modells, des Anwendungskontexts und der angegebenen Qualitätsanforderungen vor der Angebotserstellung. Die Diskussion identifiziert kritische Abmessungen, Bezugslogik, Werkzeugzugänglichkeit und Risiken, die Bearbeitung, Montage oder Inspektion beeinträchtigen könnten.
- Bestätigen Sie kritische Qualitätsabmessungen und funktionale Bezugsgrößen
- Überprüfen Sie dünne Bereiche, Eckbedingungen und die Bearbeitungszugänglichkeit
- Stimmen Sie Material-, Wärmebehandlungs-, Mengen- und Revisionsanforderungen ab
- Definieren Sie offene Fragen vor Produktionszusagen

EDM-Strategie für feine Merkmale
Wo die Anschlussterminalgeometrie ein Drahterodieren (EDM) erfordert, plant SUUXIANG den Prozess unter Berücksichtigung von Form, Zugangsrichtung, Eckendefinition und nachgeschalteter Bearbeitung. Elektroden- und Drahtwegentscheidungen werden mit den Zeichnungsanforderungen abgeglichen, sodass EDM in die CNC-Bearbeitung und Schleifzugaben integriert wird.
- Draht-EDM-Zugang für Schlitze, Profile und enge Merkmale prüfen
- Elektrodengeometrie für Senkerodier-Details planen, wo zutreffend
- Bezugsbeziehungen durch Bearbeitungsreihenfolge schützen
- Angemessenen Aufmaß für Nachbearbeitung und Schleifen vorsehen

Schleif- und Prüfplanung
Präzisionswerkzeuge hängen von einem kontrollierten Fertigstellungsweg ab, nicht von einem isolierten Maßversprechen. SUUXIANG stimmt Schleifzugaben, Oberflächenprioritäten, Messmethoden und Prüfnachweise mit der Bestellung ab, sodass die Endkontrolle die für die Werkzeugfunktion wichtigen Maße berücksichtigt.
- Oberflächen identifizieren, die geschliffen oder kontrolliert nachbearbeitet werden müssen
- Prüfpunkte mit Zeichnungsbezugsgrößen und Toleranzen verknüpfen
- Erwartungen bezüglich Berichterstattung und Dokumentation in der RFQ klären
- Sichtbare Überarbeitungs- und Lieferkoordination aufrechterhalten

Elektro-Terminal-Formeinsätze: SUUXIANG im Vergleich zu einem typischen Werkstattangebot
Vergleichen Sie zeichnungsbasierte Prozessplanung und Prüferwartungen, bevor Sie Anschlusswerkzeuge für die Produktion freigeben.
← Swipe left or right to view →
Von der Zeichnungsprüfung bis zur Auslieferung
Ein disziplinierter Workflow für elektrische Anschlussklemmen-Formeinsätze, bei dem Herstellbarkeit, kritische Maße, Prozessführung, Prüfung und Lieferanforderungen während des gesamten Projekts sichtbar bleiben.
Zeichnungen und Anforderungen prüfen
Wir prüfen Zeichnungen, Modelle, Material, Menge, Anwendungszweck, Zieldatum und Berichtsanforderungen, um kritische Maße, Bezugsflächen, Oberflächenprioritäten und offene Fragen zu identifizieren.
DFM und Prozessroute bestätigen
Das Team bewertet Werkzeugzugang, Bearbeitungszugabe, Wärmebehandlungsreihenfolge, Elektrodenstrategie, Drahtführungen, Schleifzugabe und Anpassungsbedarf, bevor Produktionszusagen finalisiert werden.
Kernkomponenten bearbeiten
CNC-Fräsen, Drehen, Mehrachsen-, Schweizer- oder Mikrobearbeitungsverfahren werden entsprechend der genehmigten Zeichnung, Geometrie, Materialzustand und kritischen Merkmalanforderungen ausgewählt.
Drahterodieren und Schleifen anwenden
Draht- und Senkerodieren sowie Präzisionsschleifen bearbeiten feine Profile, schwer zugängliche Bereiche, gehärtete Zustände und Nachbearbeitungszugaben gemäß dem bestätigten Prozessplan.
Prüfung, Verpackung und Lieferkoordination
Fertige Einsätze für elektrische Anschlussformen werden gemäß dem vereinbarten Plan geprüft; Dokumentation, Revisionsstand, Schutzverpackung und Lieferkoordination werden mit den Auftragsanforderungen abgeglichen.
RFQ für Einsätze für elektrische Anschlussformen starten
Share complete technical inputs early so DFM, process planning, inspection expectations, and delivery coordination can be reviewed before production commitments.
Zeichnungspaket senden
Stellen Sie die 2D-Zeichnung, das verfügbare 3D-Modell, den Anwendungskontext und Informationen zu den zugehörigen Bauteilen bereit, damit das Team Geometrie, Bezugselemente und Bearbeitungszugänglichkeit beurteilen kann.
Material und Menge festlegen
Geben Sie Material, Wärmebehandlungsanforderungen, Menge, Zieldatum der Lieferung und Oberflächenprioritäten an, um eine geeignete Prozessroute und eine kaufmännische Überprüfung zu unterstützen.
Kritische Anforderungen identifizieren
Kennzeichnen Sie kritische Maße, Toleranzen, Oberflächenanforderungen, Bezugselemente und Berichtsanforderungen, damit Prüfmethoden und Fertigungsrisiken vor der Angebotserstellung bewertet werden.
DFM und Angebot prüfen
Bestätigen Sie DFM-Feedback, Bearbeitungs- oder Erodierstrategie, Schleifzugaben, Revisionsstand, Prüfumfang und angebotene Annahmen, bevor Sie Muster oder Produktion freigeben.
Produktion und Lieferung koordinieren
Nach der Freigabe Musterung oder Produktion, Prüfdokumentation, Revisionssichtbarkeit und Lieferdetails gemäß dem vereinbarten Zeichnungspaket und Projektzeitplan koordinieren.
Kundennachweise werden erst nach Verifizierung veröffentlicht.
Einsätze für elektrische Anschlussformen: Kundenergebnisse und Anwendungsfälle
Genehmigtes Kunden-Testimonial wartet auf die Verifizierung durch SUUXIANG. Veröffentlichung erst nach Bestätigung des Anwendungskontexts, des messbaren Ergebnisses, der Kundenzustimmung und der unterstützenden Projektunterlagen.
Genehmigter Kundenfall wartet auf die Verifizierung durch SUUXIANG. Revisionsstand der Zeichnung, kritische Maße, Prüfnachweise, Lieferergebnis und das vom Kunden genehmigte messbare Ergebnis vor der Veröffentlichung dokumentieren.
Genehmigtes Kunden-Testimonial wartet auf die Verifizierung durch SUUXIANG. Nur begründete Ergebnisse für Einsätze elektrischer Anschlussformen mit Kundenautorisierung und nachvollziehbaren unterstützenden Nachweisen aufnehmen.
FAQ: Einsätze für elektrische Anschlussklemmen-Werkzeuge
Practical answers for drawing-driven connector tooling inquiries, from DFM review through inspection and delivery planning.
Welche Dateien sollte ich für Einsätze von elektrischen Anschlussklemmen-Werkzeugen einreichen?
Kann SUUXIANG Einsätze für elektrische Anschlussklemmen-Werkzeuge nach einer Zeichnung herstellen?
Gibt es eine Mindestbestellmenge für Einsätze von elektrischen Anschlussklemmen-Werkzeugen?
Wie sollte ich Muster und Lieferzeiten planen?
Welche Materialien eignen sich für Einsätze von Anschlussklemmen-Werkzeugen?
Kann ich Inspektionsberichte für Einsätze von elektrischen Anschlussklemmen-Werkzeugen anfordern?
Wie werden Revisionen und geistiges Eigentum gehandhabt?
Kann SUUXIANG international versenden und die Lieferung koordinieren?
Der vollständige Einkaufsratgeber für Einsätze von elektrischen Anschlussklemmen-Werkzeugen
Nutzen Sie diesen Entscheidungsrahmen, um Einsätze für elektrische Anschlussklemmen-Werkzeuge zu spezifizieren, Materialien und Fertigungsansätze zu vergleichen, fähige Lieferanten zu prüfen, Kosten und Qualitätsrisiken zu kontrollieren und Fehler bei Zeichnungen, Toleranzen, Werkzeugen und Validierung vor der Produktion zu vermeiden.
1. Was sind Einsätze für elektrische Anschlussklemmen-Werkzeuge?
Drei verschiedene Elemente werden oft verwechselt: Der Präzisionswerkzeugeinsatz ist eine gehärtete, austauschbare Werkzeugkomponente; der elektrische Anschluss ist das leitfähige gestanzte oder bearbeitete Teil; und der fertige Verbinder ist die spritzgegossene Kunststoffbaugruppe. Beim Insert-Molding wird der Anschluss in eine Kavität platziert und Harz fließt darum herum, um das integrierte Produkt zu erstellen (https://www.layana.com/en/technology/insert-molding).nnSUUXIANG behandelt Einsätze für elektrische Anschlussklemmen-Werkzeuge als zeichnungsgesteuerte Werkzeugteile, die Bezugsmerkmale des Anschlusses positionieren, Kunststoffoberflächen formen, schlanke Kontaktbereiche gegen Spritzdruck stützen und Merkmale während des Formens und Auswerfens schützen. Sie sind nicht automatisch der Anschluss oder der Verbinder, der an den Endverbraucher geliefert wird.nnEine RFQ sollte angeben, welcher Artikel benötigt wird: ein Werkzeugeinsatz, Anschlüsse, eine vollständige Werkzeugkomponente oder ein überformter Verbinder. Fügen Sie die 2D-Zeichnung und das Modell, die Geometrie und das Bezugsschema des Anschlusses, den Kontext des Gegenstücks, Harzkontaktflächen, kritische Abmessungen, Material- und Wärmebehandlungsanforderungen, Stückzahl und benötigte Inspektionsnachweise bei.
2. Entwicklung von Einsätzen für elektrische Anschlussklemmen-Werkzeuge
1-teilige Verbinderbaugruppen waren historisch stärker auf separat gefertigte Kontakte, Gehäuse und spätere Montagevorgänge angewiesen; Insert-Molding platziert stattdessen einen vorgeformten Anschluss in der Kavität, bevor das Harz darum herum eingespritzt wird (https://www.layana.com/en/technology/insert-molding). Dieser Wandel machte die Positionierung und Rückhaltemechanismen des Anschlusses sowie die Formbedingungen zu einem einzigen Werkzeugproblem anstatt zu separaten nachgelagerten Aufgaben.nn2 Trends treiben derzeit strengere Anforderungen an Werkzeugeinsätze voran: die Miniaturisierung von Verbindern und höhere Pin-Anzahlen. Mehrkavitäten-Werkzeuge und automatisierte Einsatzplatzierung können die Prozesswiederholbarkeit verbessern, verstärken aber auch jeden Fehler bei Tonhöhe, Ausrichtung, Handhabung des Trägers, Anspritzbalance oder Kavität-zu-Kavität-Variationen.nn3 Beschaffungsimplikationen ergeben sich aus dieser Entwicklung: der Einsatz, das Harz, der Formstahl und der Inspektionsplan müssen als System betrachtet werden. Käufer sollten Bezugspunkte, kritische Pin-Geometrie, Material- und Wärmebehandlungsanforderungen, Stichproben- oder Inspektionsnachweise, Revisionsstatus und Annahmen zur Automationsschnittstelle definieren, bevor sie Produktionswerkzeuge freigeben.
3. Arten von Einsätzen für elektrische Anschlussklemmen-Werkzeuge
Sechs Kategorien von elektrischen Spritzgusseinsätzen definieren den Werkzeugumfang, bevor Stahl freigegeben wird. Klassifizieren Sie jeden nach Gussfunktion, Bezugspunktbeziehung, Beladung und erwarteter Änderungsfrequenz.
| Kategorie | Typische Geometrie | Auswahlkriterium |
|---|---|---|
| Kern/Kavität | Taschen, Rippen, Schließflächen | Definiert die Gehäuseform |
| Terminalpositionierung | Nester, Schlitze, Stifte | Kontaktposition ist wichtig |
| Führung/Ausrichtung | Nuten, Führungsflächen | Bezugspunkt-Wiederholgenauigkeit erforderlich |
| Verschleiß | Austauschbare Flächen, Kanten | Lokaler Abrieb erwartet |
| Multi-Terminal/Leadframe | Wiederholte Teilungsmerkmale | Array-Beladung erforderlich |
| Prototypen/Kleinserien | Modulare, einfache Bausteine | Risiko der Änderung bleibt |
Form- und Positionierungseinsätze

Zwei Hauptgruppen erzeugen die Polymergeometrie und halten das Terminal während des Füllens. Kern- und Kavitätseinsätze bilden Taschen, Rippen und Schließflächen; Terminalpositionierungseinsätze verwenden Nester, Schlitze oder Stiftmerkmale, wenn die Kontaktposition kritisch ist.
Ausrichtungs- und Verschleißeinsätze

Zwei serviceorientierte Gruppen steuern die Wiederholgenauigkeit über Produktionszyklen hinweg. Führungs- und Ausrichtungseinsätze legen die Position von Werkzeughälften zueinander oder Terminal zu Kavität fest; austauschbare Verschleißeinsätze isolieren Angüsse, Lagerflächen oder abriebgefährdete Kanten für geplante Austausche.
Array- und Prototyp-Einsätze
Zwei Programmbedingungen ändern die Konstruktion der Einsätze. Multi-Terminal- oder Leadframe-Einsätze benötigen wiederholte Teilungsmerkmale und Ladefreiheit; Prototyp- oder Kleinserien-Einsätze bevorzugen eine einfachere, modifizierbare Konstruktion, wenn Geometrie oder Nachfrage noch unklar sind.
4. Materialien für Einsätze von Spritzgussformen für elektrische Anschlüsse
Die Materialauswahl für Einsätze von Spritzgussformen für elektrische Anschlüsse ist eine Entscheidung über Lebensdauer und Formstabilität, keine universelle Wahl des Werkstoffs. Harzchemie, Kavitätengeometrie, Produktionsvolumen, Toleranzen der Anschlüsse, Kühlbedarf und Betriebsumgebung müssen gemeinsam betrachtet werden.
| Materialfamilie | Primäre Stärke | Hauptbeschränkung | Typische Erwägung |
|---|---|---|---|
| Stahl der P20-Klasse | Bearbeitbarkeit und Reparatur | Geringere Verschleißfestigkeit | Mittelschwere Kavitäten |
| Stahl der H13-Klasse | Zähigkeit und thermische Ermüdung | Erfordert Kontrolle der Wärmebehandlung | Zyklische thermische Belastung |
| Edelstahl der 420er-Klasse | Korrosionsbeständigkeit und Politur | Kosten und Bearbeitungsaufwand | Korrosives Harz oder Feuchtigkeit |
| Kupferlegierung | Wärmeleitfähigkeit | Geringere Verschleißfestigkeit | Lokalisierte Kühlunterstützung |
| Nitrieren oder Beschichten | Oberflächenverschleißschutz | Muss zum Substrat und zur Geometrie passen | Schleifendes Harz oder Gleitkontakt |
Härte versus Zähigkeit
H13-ähnlicher Warmarbeitsstahl bietet ein Gleichgewicht zwischen Zähigkeit und thermischer Ermüdungsbeständigkeit, wo wiederholte Temperaturwechsel eine Rolle spielen. Gehärtete Kaltarbeitsstähle erhöhen die Verschleißfestigkeit, können aber eine sorgfältigere Kontrolle von Stößen und Kantenabplatzungen erfordern.
Korrosion und thermische Kontrolle
420er-Edelstahlsorten kommen in Frage, wenn korrosive Harze, Feuchtigkeit oder Wassereinwirkung Rostschutz wichtig machen. Berylliumfreie Kupferlegierungen können Wärme in der Nähe von Heißpunkten schnell abführen, benötigen aber verschleißfeste Einbauten oder Oberflächenschutz.
Oberflächengüte und Wartung
Vorgehärteter Stahl der P20-Klasse ist praktisch für mittelschwere Einsätze, die Bearbeitbarkeit und Reparierbarkeit erfordern. Poliergrad, Abrieb durch fasergefüllte Harze, Sauberkeit der Entlüftungen und Zugang für Inspektionen sollten den Wartungsplan vor der Freigabe bestimmen.
5. Elektroden-Formeinsätze: Individuelle Designoptionen
Zeichnungsgesteuerte Elektroden-Formeinsätze sollten um funktionale Bezugspunkte herum angepasst werden, nicht nur um Nennmaße. SUUXIANG prüft Geometrie, Prozesszugang und Prüfberichte, bevor ein Vorgehen bestätigt wird.
| Option | Flexibilität | Beste Anwendung |
|---|---|---|
| Standardeinsatz | Feste Schnittstellen | Bewährte Plattform |
| Vollständig kundenspezifisch | Maßgeschneiderte Geometrie | Neues Elektrodenlayout |
| Prototypenwerkzeug | Änderungsfreundlich | Frühe Validierung |
| Produktionswerkzeug | Langlebige Schnittstellen | Gesteuerte Freigabe |
Bezugspunkte und funktionale Geometrie

Bezugspunkt A sollte die Anschlagfläche für die Elektrode lokalisieren; B und C sollten Steigung und Ausrichtung einschränken.nn0,02 mm sind nur dann aussagekräftig, wenn Material, Wärmebehandlung und Messmethode spezifiziert sind.
Werkzeugmerkmale und Oberflächengüte

Anschnitte benötigen geschützte Flächen, während Entlüftungen und Auswurfschnittstellen Freiraum und Servicezugang erfordern.nnAustauschbare Details, Oberflächengüte und Identifikationskennzeichnungen sollten Wartung, Revisionskontrolle und Rückverfolgbarkeit unterstützen.
Eingaben für DFM-Prüfung
2D-Zeichnungen, 3D-Modelle, Stückzahl, Harz, Elektrodenlayout und Kopplungskontext ermöglichen eine umsetzbare DFM.nnCTQ-Maße, Oberflächengüte, Wärmebehandlung, Prüfberichte und Zieldatum definieren den Prüfumfang.
6. Kritische Konstruktions- und Qualitätselemente
Einsätze für elektrische Anschlussformen sind auf Basis ihres Bezugssystems erfolgreich oder scheitern. Käufer sollten die Merkmale prüfen, die den Anschluss positionieren, Polymergrenzen formen und wiederholtem Zyklieren standhalten.
Bezüge und Anschlussplatzierung
Primäre, sekundäre und tertiäre Bezüge müssen den Einsatz positionieren, bevor der Kavitätsstahl schließt. Unkontrolliertes Setzen oder Konzentrizität kann Anschlüsse verschieben, den Pinabstand verzerren und inkonsistente Steckengeometrie erzeugen.
- Fordern Sie eine Bezugsmerkmal-Zuordnungsübersicht an
- Prüfen Sie die Anschlusslage zu funktionalen Bezügen
- Verifizieren Sie konzentrische Merkmale nach der angegebenen Methode
Kanten, Freiräume und Entlüftung
Scharfe Kanten erfordern definierte Brüche oder Radien, wo Anschlüsse in das Formharz eintreten, ausgeworfen werden oder damit in Kontakt kommen. Schlechte Freiräume können Stahl fressen oder Anschlüsse beschädigen; unzureichende Entlüftung kann Gase einschließen, zu Kurzschüssen führen oder Oberflächen markieren.
- Legen Sie Kantenbruchgrenzen an Schnittstellen für die Handhabung fest
- Prüfen Sie den Schließspalt und die Verschleißzugabe
- Identifizieren Sie Entlüftungen in der Nähe von Endfüllbereichen
Verschleiß, Oberflächengüte und Nachweise
Verschleißflächen benötigen vor der Produktionsfreigabe eine kompatible Wärmebehandlung, Oberflächengüte und Schmierstrategie. Fordern Sie Material- und Wärmebehandlungsaufzeichnungen, Maßberichte zu Bezügen, Ergebnisse der Oberflächengüte, Montagepassungsprüfungen und revisionskontrollierte Inspektionspläne an.
- Wärmebehandlungszertifikat oder rückverfolgbare Aufzeichnung
- Erster Maßprüfbericht
- Montage- und Anschlusslagenverifizierung
7. So wählen Sie einen Einsatzhersteller aus
Zwei Eingaben – eine kontrollierte 2D-Zeichnung und, falls verfügbar, ein 3D-Modell – sollten die Lieferantenbewertung beginnen. Für Einsätze für elektrische Anschlussformen nominieren Sie erst, nachdem Prozess-, Inspektions- und Änderungskontrollnachweise mit der Anwendung übereinstimmen.
| Bewertungsbereich | Fragen Sie vor der Nominierung | Nachweise |
|---|---|---|
| Zeichnungsprüfung | Wer ist verantwortlich für CTQs und DFM-Maßnahmen? | Markierte Zeichnung und Aktionsprotokoll |
| Materialien | Wie wird Wärme oder Charge nachverfolgt? | Zertifikat mit Bestellung verknüpft |
| Produktionsänderungen | Was löst eine erneute Freigabe aus? | Revisionshistorie und Musterfreigabe |
Nachweis der Zeichnungsprüfung
2D-Zeichnungen sollten eine dokumentierte Prüfung von Bezügen, CTQs, Werkzeugzugang, Drahtwegen, Elektrodenstrategie, Schleifstock und Wärmebehandlungssequenz auslösen. Fragen Sie, wer die Machbarkeit abzeichnet und Fragen klärt.
Prozess- und Inspektionspassung
CNC, Draht- oder Senkerodieren, Schleifen, Fügen und Messtechnik sollten zu jedem Merkmal passen – nicht nur auf einer Fähigkeitsliste erscheinen. Fordern Sie die Inspektionsmethode, den Stichprobenplan, den Zustand der Messmittel, die Verknüpfung mit dem Materialzertifikat und den ersten Prüfbericht an.
Kontrolle nach Freigabe
Die Unterstützung von Prototypen sollte zu einem genehmigten Muster und einer revisionskontrollierten Produktionsroute führen. Bestätigen Sie die Schutzverpackung, die Annahmen zu Lieferzeiten, Versandaktualisierungen, die Eindämmung von Nichtkonformitäten, die Reaktion auf Grundursachen und den Abschluss von Korrekturmaßnahmen.
8. Häufige Fehler bei Elektro-Terminal-Formeinsätzen
Elektro-Terminal-Formeinsätze versagen am häufigsten, bevor die Bearbeitung beginnt, wenn die funktionale Absicht im RFQ fehlt. Betrachten Sie jede Zeichnungsfreigabe als ein Fertigungs- und Montagekontrolldokument, nicht nur als Geometrie.
Mehrdeutige Geometrie und Bezugspunkte
2D-Zeichnungen ohne Bezugspunkte oder CTQ-Angaben überlassen es den Lieferanten, Prioritäten bei der Positionierung zu erraten. Das Warnsignal sind mehrere plausible Prüfeinrichtungen; die Folge sind konforme Merkmale, die nicht zusammenpassen.nnVerhindern Sie dies, indem Sie primäre, sekundäre und tertiäre Bezugspunkte identifizieren und dann funktionale Abmessungen und zulässige Messmethoden kennzeichnen.
Materialauswahl nach Preis
Geringe anfängliche Materialkosten können ungeeignete Härte, Leitfähigkeit, Korrosionsverhalten oder EDM-Reaktion verdecken. Das Warnsignal ist eine Sorte, die ohne Zustand, Wärmebehandlung oder Anwendungsumgebung benannt ist; die Folge ist vorzeitiger Verschleiß oder instabiles Formen.nnVerhindern Sie dies, indem Sie Materialgüte, Zustand, Wärmebehandlungssequenz, Harzkontakt und erwartete thermische Einwirkung spezifizieren.
Ignorierte Harze und Schnittstellen
Harzschrumpfung, Schmelzdruck und thermische Zyklen können die Positionierung der Einsätze und Passungen beeinflussen. Das Warnsignal ist die Annahme austauschbarer Teile ohne Schnittstellenabmessungen; die Folge ist Gratbildung, Spannung oder Montageinterferenz.nnVerhindern Sie dies, indem Sie vor der Produktion Schnittstellenkontrollzeichnungen, Toleranzketten, Harzinformationen und Muster der zugehörigen Teile freigeben.
Prüfung ohne Montagevalidierung
Inspektionsberichte können die funktionale Passung nicht beweisen, wenn sie kritische Abmessungen und Montageprüfungen auslassen. Das Warnsignal ist die Freigabe basierend nur auf Einzelteilmessungen; die Folge ist eine späte Korrektur des Werkzeugs.nnVerhindern Sie dies, indem Sie den Prüfplan, das Berichtsformat, die Stichprobenanforderungen und eine Probelmontage mit repräsentativen zugehörigen Komponenten vereinbaren.
9. Schritte von der Designprüfung zur Produktion
Eine kontrollierte Einführung von Elektro-Terminal-Formeinsätzen wandelt die funktionale Absicht in freigegebene, nachverfolgbare Fertigungsdaten um. Jedes Gate benötigt einen benannten Verantwortlichen, eine dokumentierte Freigabe und eine klare Regel für die Unterbindung von Änderungen.
Anforderungen definieren und verpacken
Gate 1: Die Ingenieurabteilung definiert Strompfad, Schnittstellen, Haltekräfte, Harzeinwirkung, Bezugspunkte, kritische Abmessungen und zulässige kosmetische Grenzwerte. Die Beschaffung legt die 2D-Zeichnung, das 3D-Modell, die Menge, das Zieldatum und das revisionskontrollierte RFQ-Paket vor.nnGate 2: SUUXIANG prüft Bearbeitungszugang, EDM-Strategie, Wärmebehandlungssequenz, Schleifzugabe und Prüfbarkeit. Offene DFM-Punkte erfordern eine technische Klärung vor der Produktionsfreigabe.
Fertigungsnachweise genehmigen
Gate 3: Qualität und Lieferant vereinbaren Materialrückverfolgbarkeit, Härte- oder Oberflächenanforderungen, Bezugspunkt-basierte Prüfmethoden, Stichproben und Berichtsformat. Der genehmigte Plan muss jedes CTQ-Merkmal und dessen Abnahmedokumentation identifizieren.nnGate 4: Erstmuster werden anhand der freigegebenen Zeichnung gemessen, bevor der Werkzeugbau beginnt. Die Ingenieurabteilung validiert die Form- oder Montageleistung, einschließlich der Terminalposition, Passung, Gratrisiko und Auswurfverhalten.
Revisionen einfrieren und nachbestellen
Gate 5: Das Programmmanagement friert die Zeichnung, das Modell, den Prüfplan und genehmigte Abweichungen unter einer Revisionskennung ein. Der Lieferant erfasst Prozessablauf, Prüfergebnisse, Verpackungsanforderungen und Lieferzusagen für diese Freigabe.nnGate 6: Wiederholte Bestellungen beziehen sich auf die eingefrorene Revision und jede genehmigte Änderungsmitteilung. Die Beschaffung sollte Menge, Lieferbedarf, Dokumentation und ob sich die Anwendungsbedingungen geändert haben, bestätigen.
10. Preise und Kosten für Elektro-Terminal-Formeinsätze
2 Preisstufen sollten getrennt werden: einmalige Ingenieur- und Einrichtungsarbeiten, dann wiederkehrende Teilekosten. Elektro-Terminal-Formeinsätze mit gemeinsamen Bezugspunkten und einfachem Werkzeugzugang erfordern normalerweise weniger Operationen als dünne, multifunktionale Einsätze, die EDM, Schleifen oder Anpassen erfordern.nn100%ige Prüfung ist nicht mit stichprobenbasiertem Reporting austauschbar; beides verändert Messzeit, Aufzeichnungen und Freigabeaufwand. Ein glaubhaftes SUUXIANG-Angebot erfordert die kontrollierte Zeichnungsrevision, Material- und Wärmebehandlungsanforderungen, Menge, kritische Abmessungen, Oberflächenanforderungen, Prüfplan und gewünschtes Lieferdatum.
| Kostentreiber oder Szenario | Primäre Kosteneffekte | Zitate erfordern Nachweise |
|---|---|---|
| Prototyp oder geringe Stückzahl | Rüstung, Programmierung, Vorrichtung und Erststückaufwand verursachen höhere Stückkosten | Stückzahl und Überarbeitungsstatus |
| Wiederholungs- oder Produktionsstückzahl | Wiederkehrende Bearbeitung, Inspektion, Verpackung und Ausschuss dominieren | Fertigstellungstermin und Losgröße |
| Komplexe Geometrie | Mehrachsen-Zugang, Elektroden, Drahterodieren, Schleifen und Passen fügen weitere Arbeitsschritte hinzu | 3D-Modell, Bezugsebenen, Zugangsbeschränkungen |
| Enge Toleranzen oder Oberflächengüte | Prozessablauf, Schleifzugabe, Messtechnik und Abnahmerisiko steigen | Kritische Maße und Prüfverfahren |
| Material oder Wärmebehandlung | Bearbeitungsverhalten, Aufmaß, Verzugssteuerung und Bearbeitungsweg variieren | Werkstoffgüte, Härte, Behandlungsreihenfolge |
| Expresslieferung | Kapazitätskoordination und Versandzeitpunkt können Kosten erhöhen | Benötigtes Datum und Lieferort |
Starten Sie Ihre technische Überprüfung für SUUXIANG elektrische Anschlussform-Einsätze
Reichen Sie Zeichnungen, Modelle, Material, Menge, Qualitätsanforderungen und Lieferdatum für eine projektspezifische RFQ und DFM-Diskussion ein.