
Componenti CNC per Piani di Misura, Revisionati Prima della Produzione
SUUXIANG revisiona i componenti CNC per piani di misura per DFM, dimensioni critiche, strategia di riferimento e requisiti di ispezione prima della lavorazione.
Componenti CNC Rappresentativi per Piani di Misura


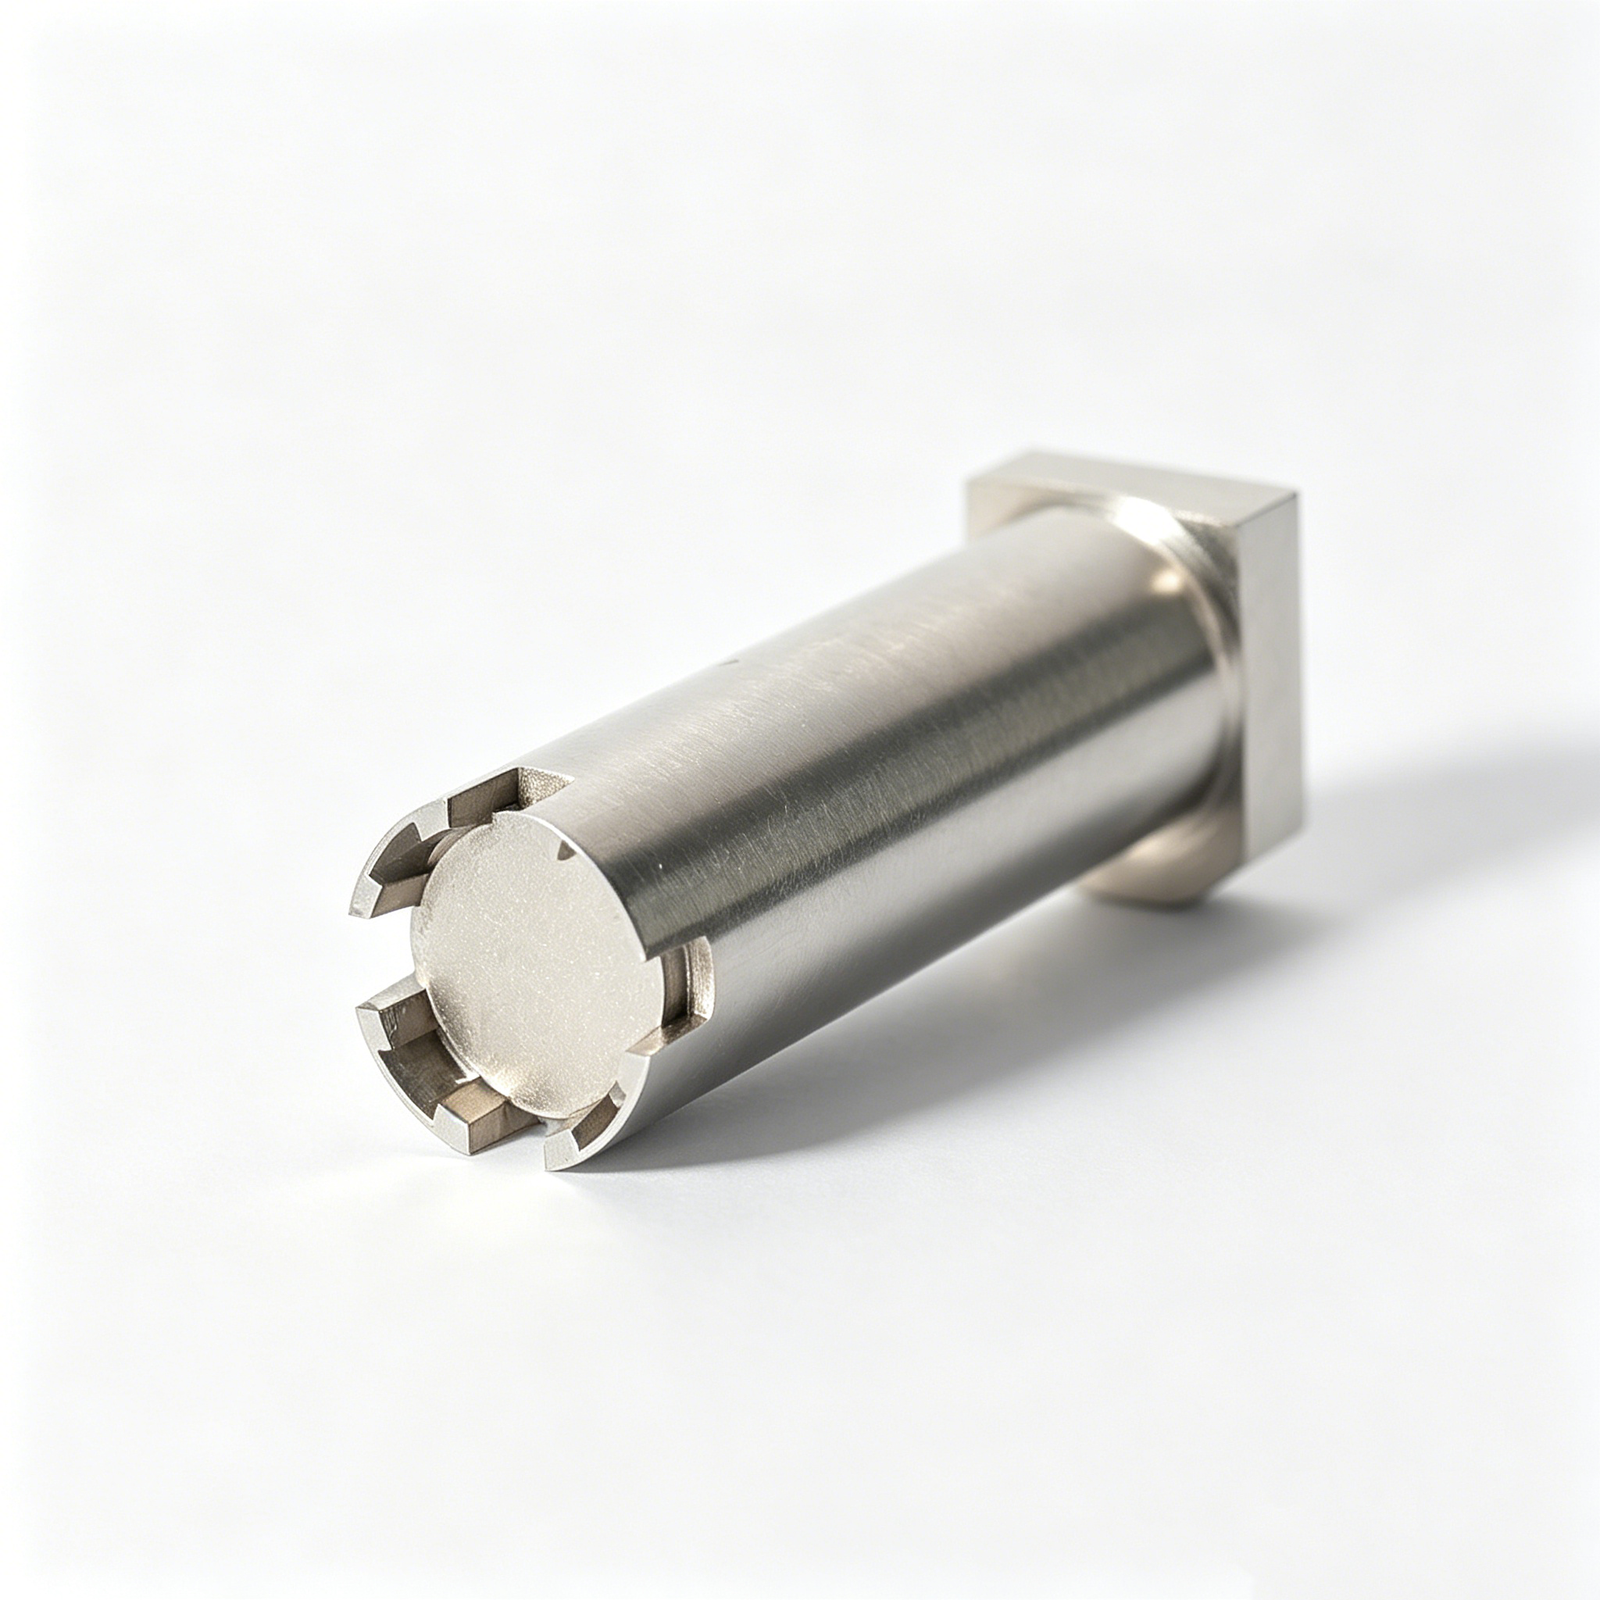

Related Component Families and Drawing-Based Quotation









I Componenti CNC per Piani di Misura Necessitano di un Percorso di Processo Disciplinato
La pianificazione guidata dal disegno collega riferimenti funzionali, bloccaggio stabile, processi di finitura, aspettative di ispezione e controllo delle revisioni prima della produzione.
Revisione Guidata dai Riferimenti
Revisioniamo i riferimenti funzionali, le facce di posizionamento e le relazioni critiche prima di selezionare gli approcci di lavorazione, elettroerosione, rettifica e ispezione.
Pianificazione del Supporto del Morsetto
Carichi del morsetto, punti di supporto e accesso dell’utensile vengono considerati congiuntamente per ridurre il rischio di deflessione nei componenti CNC per piani di misura.
Strategia Elettroerosione e Rettifica
Percorsi del filo, requisiti dell’elettrodo, sequenza di trattamento termico e materiale di sovraprofili per rettifica vengono valutati laddove la geometria o i requisiti di finitura richiedano una finitura controllata.
Allineamento dell’Ispezione
I metodi di misurazione e le aspettative del rapporto vengono allineati con le dimensioni critiche, i riferimenti di base e la revisione del disegno prima dell’inizio della produzione.
Visibilità delle Revisioni
Le revisioni del disegno, i requisiti di ispezione e le informazioni di consegna rimangono visibili attraverso il coordinamento del progetto, aiutando i team a gestire le modifiche con tracciabilità.
Componenti di Precisione per Piani e Utensili
Valuta famiglie di componenti configurabili per lavorazione, stampi, connettori, stampi e ispezione da disegni, requisiti e percorsi di processo verificati.

Servizi di Lavorazione CNC
Servizi di lavorazione CNC di precisione per componenti lavorati su misura basati su disegno, componenti per piani e dettagli di utensileria. Le revisioni affrontano materiale, dimensioni critiche, riferimenti, accesso utensile, sequenza di lavorazione e requisiti di ispezione prima del preventivo o della pianificazione della produzione.
Upload a Drawing
Fresatura CNC
Servizi di fresatura CNC personalizzati per componenti prismatici, piastre, tasche, contorni ed elementi di piani. SUUXIANG valuta l’accesso alla lavorazione, la configurazione dei riferimenti, le relazioni di tolleranza, il materiale residuo e i punti di ispezione rispetto al disegno e al modello forniti.
Upload a Drawing
Tornitura CNC
Servizi di tornitura CNC di precisione per alberi, perni, boccole, manicotti, collari ed elementi rotativi per piani. La revisione del disegno considera la concentricità, il fuori asse, i diametri funzionali, i requisiti di filettatura, le condizioni del materiale e le esigenze di rettifica o ispezione a valle.
Upload a Drawing
Lavorazione a 5 Assi
La lavorazione CNC a 5 assi supporta superfici complesse, caratteristiche angolate e parti a più facce dove le configurazioni convenzionali potrebbero introdurre rischi di accesso o controllo dei riferimenti. La pianificazione del processo valuta la portata dell’utensile, la strategia di bloccaggio, i requisiti di superficie e l’ispezione delle caratteristiche critiche.
Upload a Drawing
Lavorazioni Swiss u0026 Micro
Le lavorazioni Swiss e micro supportano perni di piccolo diametro, dettagli relativi ai contatti, alberi miniaturizzati e altri componenti di precisione compatti. La fattibilità dipende dalla geometria, dal materiale, dalle tolleranze, dalle relazioni lunghezza-diametro, dalla manipolazione e dai metodi di ispezione disponibili.
Upload a Drawing
Elettroerosione a filo e a tuffo
I servizi di elettroerosione a filo e a tuffo affrontano fessure strette, angoli interni, caratteristiche indurite, profili intricati e cavità oltre l’accesso pratico degli utensili da taglio. La pianificazione considera il percorso del filo, la strategia dell’elettrodo, lo spurgo, i requisiti del layer di ricottura, il margine di finitura e l’ispezione.
Upload a Drawing
Rettifica di Precisione
La rettifica di precisione di superfici e profili supporta planarità, parallelismo, controllo del profilo e regolazione delle dimensioni finali su utensili e componenti di fissaggio critici. Le revisioni stabiliscono lo stock di rettifica, la sequenza del trattamento termico, i riferimenti, i requisiti di superficie e l’approccio di misurazione.
Upload a Drawing
Inserti Nucleo u0026 Cavità Stampi
Gli inserti di precisione per nucleo e cavità di stampi vengono valutati dai disegni per materiale, trattamento termico, geometria della linea di divisione, accesso al raffreddamento o alle caratteristiche, requisiti EDM e dimensioni critiche delle parti stampate. I percorsi di processo finali combinano lavorazione, EDM, rettifica, montaggio e ispezione secondo necessità.
Upload a Drawing
Espulsori u0026 Componenti di Espulsione
I perni espulsori, le bussole e i componenti di espulsione vengono valutati per l’accoppiamento, il gioco, i requisiti di durezza, la geometria della testa, l’allineamento e le superfici sensibili all’usura. I disegni dovrebbero identificare le parti accoppiate, le dimensioni funzionali, la specifica del materiale e la documentazione di ispezione richiesta.
Upload a Drawing
Perno Nucleo, Guida u0026 Componenti di Posizionamento
I perni nucleo, i perni di guida e i componenti di posizionamento richiedono un controllo attento dei diametri funzionali, degli accoppiamenti, delle relazioni dei riferimenti e delle condizioni superficiali. SUUXIANG esamina se le sequenze di lavorazione, rettifica, EDM, trattamento termico e ispezione supportano la funzione di assemblaggio specificata.
Upload a Drawing
Slider, Alzanti, Porte u0026 Accessori Stampi
Gli slider, gli alzanti, le porte e gli accessori degli stampi sono famiglie di utensili configurabili valutate rispetto ai requisiti di movimento, chiusura, posizionamento, usura e stampaggio. Le revisioni considerano la geometria di accoppiamento, l’accesso alla lavorazione, l’ordine del trattamento termico, le tolleranze di montaggio e le dimensioni critiche dell’assemblaggio.
Upload a Drawing
Componenti Stampi connettore
I componenti di precisione per stampi connettore supportano caratteristiche di utensileria dove l’allineamento dei perni, la geometria della cavità, i dettagli micro e le relazioni di accoppiamento ripetute influenzano la funzione della parte. La revisione del disegno si concentra su tolleranze, requisiti di materiale e durezza, strategia EDM, controllo dei riferimenti e fattibilità dell’ispezione.
Upload a Drawing
Componenti Matrici di Stampaggio
I componenti di precisione per matrici di stampaggio includono punzoni, inserti matrice, dettagli relativi alla guida e componenti di usura prodotti secondo la geometria definita dal disegno. La valutazione del processo considera le condizioni del materiale, i bordi di taglio, le relazioni di gioco, la sequenza del trattamento termico, lo stock di rettifica e la verifica dimensionale richiesta.
Upload a Drawing
Utensili per Stampaggio a Iniezione, MIM, CIM u0026 Sovrastampaggio
I componenti e gli utensili per stampi a iniezione, MIM, CIM e sovrastampaggio vengono valutati all’interno di uno scopo di produzione verificato. I disegni dovrebbero chiarire il contesto della resina o del materiale di base, le priorità delle caratteristiche stampate, i requisiti del materiale, le condizioni superficiali, le responsabilità del ritiro e le interfacce dei componenti accoppiati che influenzano la producibilità.
Upload a Drawing
Materiali per Lavorazioni
I materiali per lavorazioni CNC vengono selezionati in base ai requisiti del disegno, alle condizioni di applicazione, alla lavorabilità, al trattamento termico, all’esposizione alla corrosione e alle esigenze di ispezione. Inviare il grado specificato, lo standard del materiale, la condizione richiesta e qualsiasi alternativa approvata per una revisione di fattibilità responsabile.
Upload a Drawing
Finiture Superficiali u0026 Trattamento Termico
La finitura superficiale e il trattamento termico sono pianificati come requisiti controllati, non come aggiunte generiche. I disegni dovrebbero identificare la finitura, la rugosità, il rivestimento, la durezza, le esigenze di mascheratura, le priorità dimensionali e se la rettifica o l’ispezione finale seguono il processo di trattamento.
Upload a Drawing
Qualità, Metrologia u0026 Documentazione
L’ispezione di precisione, la metrologia e la documentazione di qualità sono definite dal disegno e dal piano di ispezione concordato. Le dimensioni critiche, i riferimenti, le aspettative di campionamento, il formato del rapporto, le esigenze di tracciabilità e lo stato di revisione dovrebbero essere stabiliti prima dell’inizio della produzione.
Upload a Drawing
Prototipazione u0026 Produzione a Basso Volume
La prototipazione rapida e la produzione a basso volume supportano la valutazione guidata dal disegno prima di impegni maggiori. Un RFQ utile include quantità, materiale, priorità dimensionali, finitura o trattamento termico, data di consegna prevista, requisiti di ispezione e contesto applicativo che influisce sul percorso del processo.
Upload a DrawingMateriali per Componenti CNC per Rilevatori di Misura

Lega di Alluminio
Leggero e facilmente lavorabile per corpi di fissaggio prototipo, nidi di ispezione e assemblaggi sensibili alla manipolazione. La sua minore resistenza all’usura rende utili inserti temprati o punti di contatto sostituibili dove è richiesta una localizzazione ripetuta.

Acciaio al Carbonio
Una scelta rigida ed economica per piastre di fissaggio generali, staffe e parti strutturali di medie dimensioni. Il grado del materiale, la protezione anticorrosione e qualsiasi sequenza di scarico delle tensioni devono corrispondere al disegno, alla strategia di lavorazione e all’ambiente di servizio previsto.

Acciaio per Utensili
Spesso considerato per perni di localizzazione, blocchi di usura e caratteristiche di contatto ad alto ciclo, poiché può essere trattato termicamente per la resistenza all’usura. La pianificazione anticipata richiede la considerazione del trattamento termico, dello stock di rettifica e dei riferimenti di ispezione finali.

Acciaio Inossidabile
Utile per componenti di fissaggio esposti all’umidità, a processi di pulizia o ad ambienti sensibili alla corrosione. La scelta del grado influisce sulla lavorabilità, sul comportamento magnetico e sulla finitura ottenibile, pertanto le condizioni di accoppiamento e i requisiti di ispezione devono essere identificati prima del preventivo.

Plastiche Tecniche
Materiali POM, nylon o tipo UHMW possono fornire pastiglie di contatto a basso attrito e che non lasciano segni, nonché ganasce morbide per superfici finite. La loro minore rigidità e la risposta dimensionale al carico o alla temperatura devono essere valutate rispetto alle esigenze di misurazione.
Componenti CNC per Rilevatori di Misura: Percorsi di Processo

Fresatura CNC
La fresatura CNC forma piastre di fissaggio, nidi, tasche, schemi di montaggio e caratteristiche a più facce dove l’accesso dell’utensile e le relazioni di riferimento devono essere esaminati prima della lavorazione. Le impostazioni pianificate aiutano a preservare le posizioni delle caratteristiche critiche e le superfici di bloccaggio utilizzabili.

Tornitura CNC
La tornitura CNC produce elementi di localizzazione cilindrici, boccole, manicotti e forme filettate con caratteristiche concentriche controllate. Il percorso di processo deve tenere conto del metodo di bloccaggio, delle dimensioni sensibili al disallineamento, della lavorazione successiva e della condizione di accoppiamento dell’assemblaggio.

Elettroerosione a Filo
L’elettroerosione a filo taglia profili precisi, scanalature, aperture e geometrie interne dove l’accesso dell’utensile convenzionale è limitato. Il percorso del filo, l’accesso del foro di partenza, i requisiti degli angoli, la condizione del materiale e i riferimenti di ispezione vengono esaminati rispetto al disegno prima della consegna.

Elettroerosione a tuffo
L’elettroerosione a tuffo crea nervature profonde, forme interne affilate e cavità difficili da raggiungere a cui gli utensili di fresatura non possono accedere in modo affidabile. La strategia dell’elettrodo, il gioco di scintilla, il requisito della superficie e la finitura successiva vengono coordinati con le dimensioni critiche del componente.

Rettifica di Precisione
La rettifica di precisione rifinisce facce di riferimento, superfici di localizzazione e caratteristiche correlate all’usura dopo la lavorazione o il trattamento termico, quando il disegno richiede planarità, parallelismo o finitura controllati. Lo stock di rettifica e la sequenza vengono confermati per proteggere le dimensioni finali.

Montaggio e Ispezione
Il montaggio e l’ispezione verificano che i singoli componenti si assemblino in base ai loro riferimenti e alle condizioni di accoppiamento previste. Il piano concordato può affrontare le relazioni funzionali, le dimensioni critiche, le priorità delle superfici, lo stato di revisione e la documentazione di ispezione richiesta.
Opzioni di Ferramenta e Identificazione per Componenti CNC per Rilevatori di Misura

Perni di Localizzazione
I perni di posizionamento di precisione stabiliscono un posizionamento ripetibile del pezzo a partire da datum definiti. Per i pezzi CNC destinati a maschere di misurazione, specificare diametro del perno, accoppiamento, profondità di impegno, materiale e requisiti di sostituzione sul disegno approvato.

Componenti di guida
Le boccole guida, le camicie e gli elementi di allineamento aiutano a controllare il movimento tra le piastre della maschera o gli assiemi accoppiati. La loro selezione dovrebbe riflettere la corsa richiesta, il gioco, la direzione del carico e i vincoli di accesso per l’ispezione.

Elementi di bloccaggio
Morsetti, blocchi e tamponi di contatto fissano il pezzo senza oscurare caratteristiche critiche o introdurre distorsioni. Definire posizioni di bloccaggio, materiali di contatto, gioco operativo e intervallo di regolazione richiesto prima della produzione.

Elementi di fissaggio per assemblaggio
Viti, interfacce a perno, inserti filettati e hardware captive supportano un assemblaggio e una manutenzione controllati della maschera. I disegni devono identificare standard di filettatura, impegno, dettagli di svasatura, aree sensibili alla coppia e requisiti di accessibilità.

Etichette Datum
Etichette durevoli o indicatori incisi possono identificare riferimenti datum, orientamento di carico, posizioni dei componenti e istruzioni di movimentazione. Concordare contenuto, posizione di marcatura, leggibilità ed esposizione ambientale prima della lavorazione o dell’assemblaggio.

Marcatura di tracciabilità
Numeri di parte, codici di revisione e identificatori di lotto possono essere applicati dove consentito dal disegno. La marcatura di tracciabilità deve preservare le superfici funzionali supportando il controllo delle revisioni, la verifica dell’assemblaggio e la corrispondenza dei documenti di ispezione.
Informazioni su SUUXIANG Precision Manufacturing
SUUXIANG è l’unico marchio rivolto al pubblico di Dongguan SuuXiang Precision Mold Co., Ltd., fondata nel 2010 a Chang’an Town, Dongguan, Guangdong, Cina. XiaoCheng Huang è il fondatore e rappresentante legale. Aiutiamo i team di ingegneria, approvvigionamento e qualità a convertire disegni e specifiche in componenti personalizzati ispezionati, inclusi pezzi CNC per maschere di misurazione.
La nostra gamma produttiva pratica combina fresatura e tornitura CNC, lavorazioni multi-asse, EDM, rettifica di precisione, montaggio e ispezione. Per i componenti delle maschere, il percorso di processo viene selezionato in base alla strategia dei datum, alle dimensioni critiche, alle condizioni del materiale, all’accesso alla lavorazione, ai requisiti EDM o di rettifica e al metodo di ispezione concordato.
Ciò che distingue SUUXIANG è un coordinamento disciplinato del progetto prima dell’inizio della produzione. Rivediamo il disegno, il modello 3D quando disponibile, la quantità, le priorità superficiali e dimensionali e i requisiti di revisione per identificare i rischi di producibilità. La produzione e la documentazione finale vengono quindi allineate con l’ordine confermato e il piano di ispezione.

Parti CNC per maschere di misurazione: controllo del processo basato sul disegno
Revisione DFM e Datum
SUUXIANG esamina i datum definiti dal disegno, le dimensioni critiche, le relazioni di accoppiamento e l’accesso degli utensili prima della pianificazione della produzione. Per i pezzi CNC destinati a maschere di misurazione, questa discussione aiuta ad allineare il concetto di posizionamento con riferimenti di lavorazione e ispezione fattibili.
- Identificare datum funzionali e caratteristiche critiche per la qualità
- Rivedere le relazioni di tolleranza tra facce di posizionamento e fori
- Verifica l'accesso del serraggio, l'accesso della sonda e i percorsi di avvicinamento degli utensili
- Chiarire i requisiti di materiale, trattamento termico e finitura superficiale

Piani di Lavorazione Multi-Processo
Piastre di fissaggio, corpi di localizzazione e componenti di supporto complessi potrebbero richiedere più di un metodo di lavorazione. SUUXIANG pianifica la sequenza tra fresatura CNC, tornitura, lavorazioni multi-asse, assemblaggio e controlli intermedi secondo il disegno approvato e la geometria del pezzo.
- Sequenziare sgrossatura e finitura attorno a superfici di riferimento stabili
- Pianificare l'accesso multi-faccia per ridurre ri-serraggi non necessari
- Consentire relazioni tra feature che dipendono da datum condivisi
- Mantenere visibili le decisioni di processo quando le revisioni influenzano il percorso

Strategia EDM e Rettifica
Dove angoli interni, feature indurite, profili sottili o planarità controllata richiedono processi secondari, SUUXIANG valuta elettroerosione a filo, elettroerosione a tuffo e rettifica di precisione come parte del processo. Il risultato richiesto deve essere confermato rispetto ai requisiti del disegno.
- Valutare i percorsi del filo per asole, profili e geometria interna
- Rivedere le esigenze degli elettrodi per feature inaccessibili o dettagliate
- Definire in anticipo lo stock di rettifica e la sequenza del trattamento termico
- Considerare le condizioni superficiali e dei bordi dopo la lavorazione secondaria

Coordinamento Ispezione e Revisione
I componenti per maschere di misura sono più utili quando la produzione e la verifica fanno riferimento alle stesse informazioni approvate. SUUXIANG coordina le aspettative di ispezione, le revisioni dei disegni e la documentazione di consegna in modo che il registro finale corrisponda all’ordine concordato e al piano di ispezione.
- Confermare il metodo di ispezione per dimensioni e datum critici
- Allineare i riferimenti di misurazione con il disegno approvato
- Tracciare lo stato della revisione prima della lavorazione e dell'ispezione finale
- Richiedere esigenze di reportistica e priorità di consegna con la RFQ

Perché i Pezzi CNC per Maschere di Misura Necessitano di una Revisione Controllata del Disegno
Confronta un flusso di lavoro guidato dal disegno con un percorso di preventivo generico prima di impegnare i requisiti critici dei pezzi per maschere.
← Swipe left or right to view →
Flusso di produzione per parti CNC per maschere di misurazione
Ogni percorso è pianificato tenendo conto del disegno, della strategia dei datum, delle dimensioni critiche e delle prove di ispezione richieste per lo specifico progetto maschera-pezzo.
Richiesta di preventivo e revisione del disegno
Prima di preventivare, analizziamo disegni 2D, modelli, quantità, contesto applicativo, requisiti dei materiali, dimensioni critiche, priorità delle superfici, necessità di ispezione e data di consegna prevista.
DFM e Pianificazione del Percorso
Il team conferma datums, considerazioni sullo stack-up delle tolleranze, accesso per la lavorazione, approccio al bloccaggio, sequenza dei trattamenti termici e se sono necessarie operazioni di CNC, EDM, rettifica o assemblaggio.
Preparazione Materiali e Setup
I requisiti di materiale e processo vengono verificati rispetto all’ordine, mentre vengono preparati i piani di programmazione e di bloccaggio per proteggere le superfici di localizzazione funzionale, di supporto e di misurazione.
Lavorazione CNC e EDM
Fresatura CNC, tornitura, lavorazione multiasse, elettroerosione a filo o a tuffo vengono applicate secondo il percorso approvato, mantenendo le informazioni di revisione visibili durante tutta la produzione.
Rettifica, Assemblaggio, Ispezione
Rettifica di precisione e assemblaggio affrontano le relazioni funzionali specificate, seguiti dall’ispezione secondo i requisiti del disegno concordato, le dimensioni critiche, i datums e il piano di misurazione documentato.
Imballaggio e Coordinamento Spedizione
Documentazione finale, identificazione del pezzo, imballaggio protettivo e coordinamento della spedizione sono allineati con i requisiti dell’ordine confermati, i tempi di consegna e le eventuali aspettative di tracciabilità prima del rilascio.
Come Procurarsi Parti CNC per Attrezzaggi di Misura
Provide complete technical requirements early so DFM, inspection planning, revision control, and delivery coordination can be aligned before production.
Invia il Tuo Pacchetto Disegni
Invia disegni 2D, modelli 3D quando disponibili, materiale, quantità, obiettivo di consegna, dimensioni critiche, requisiti delle superfici e qualsiasi aspettativa riguardante parti accoppiate o rapporti di ispezione.
Revisione DFM e Preventivo
Conferma la strategia dei datums, l’accesso per la lavorazione, le considerazioni sul bloccaggio, i requisiti di EDM o rettifica, la sequenza dei trattamenti termici, il metodo di ispezione, lo stato di revisione e il percorso di produzione proposto prima dell’impegno.
Approvazione Requisiti Primo Articolo
Laddove il progetto lo richieda, allinea i criteri di accettazione del campione o del primo articolo, i registri di misurazione, le revisioni approvate e qualsiasi controllo della funzionalità dell’attrezzaggio prima che proceda la produzione successiva.
Coordinamento Produzione e Consegna
SUUXIANG coordina le lavorazioni u003ca href=u0022/cnc-machining-services/u0022u003eCNCu003c/au003e, EDM, rettifica, assemblaggio, ispezione e spedizione secondo i requisiti dell’ordine confermati, mantenendo le informazioni di revisione e consegna visibili durante tutto il progetto.
Le Referenze dei Clienti Richiedono Verifica Prima della Pubblicazione
Componenti CNC per maschere di misurazione: risultati del cliente in attesa di verifica
Una testimonianza documentata del cliente, il contesto del progetto, l’autorizzazione e qualsiasi metrica di risultato dichiarata devono essere verificati prima della pubblicazione. Questa referenza rimane intenzionalmente non pubblicata fino a quando SUUXIANG non avrà prove approvate per lo specifico progetto di maschera di misurazione.
Una testimonianza documentata del cliente, il contesto del progetto, l’autorizzazione e qualsiasi metrica di risultato dichiarata devono essere verificati prima della pubblicazione. Questa referenza rimane intenzionalmente non pubblicata fino a quando SUUXIANG non avrà prove approvate per lo specifico progetto di maschera di misurazione.
Una testimonianza documentata del cliente, il contesto del progetto, l’autorizzazione e qualsiasi metrica di risultato dichiarata devono essere verificati prima della pubblicazione. Questa referenza rimane intenzionalmente non pubblicata fino a quando SUUXIANG non avrà prove approvate per lo specifico progetto di maschera di misurazione.
Guida dell’acquirente per componenti CNC per maschere di misurazione
Practical answers on RFQ preparation, quality evidence, delivery coordination and controlled production.
Quali informazioni devo fornire per componenti CNC per maschere di misurazione?
Come vengono confermate le tolleranze per componenti CNC per maschere di misurazione?
Potete fornire rapporti di ispezione con componenti CNC per maschere di misurazione?
C’è una quantità minima d’ordine per parti di maschere personalizzate?
SUUXIANG può produrre campioni prima di un ordine più grande di parti per maschere?
Come viene determinato il lead time per un componente di un’attrezzatura di misurazione?
Come vengono gestiti i requisiti di materiale e trattamento termico?
Come vengono gestiti i requisiti di pagamento, spedizione e proprietà intellettuale?
Guida per l’acquirente di parti cnc per attrezzature di misurazione
Utilizza questo framework decisionale per specificare componenti affidabili per le attrezzature di misurazione, confrontare le capacità dei fornitori, convalidare i controlli di qualità ed evitare errori di tolleranza, datum, materiale, documentazione e costi prima della produzione.
1. Cosa sono le parti cnc per attrezzature di misurazione?
Il 3-2-1 è un concetto di posizionamento comune: sei contatti controllati vincolano i sei gradi di libertà di un pezzo senza utilizzare morsetti come datum. Le parti cnc per attrezzature di misurazione sono elementi realizzati su disegno che stabiliscono quella posizione di misurazione ripetibile; vedi https://www.goscpm.com/post/custom-fixturing-for-cnc-machining-part-accuracy.nnDue gruppi di componenti hanno lavori diversi. Un corpo attrezzatura, una piastra di montaggio, un rialzo e una staffa forniscono principalmente rigidità e assemblaggio; i piani di datum, i perni di posizionamento, i nidi, i supporti di appoggio e le facce di contatto del morsetto influenzano direttamente come si posiziona il pezzo e, di conseguenza, la ripetibilità della misurazione.nnQuattro metodi di ispezione dipendono da questa distinzione: le sonde CMM necessitano di un accesso stabile ai datum, i calibri necessitano di un posizionamento controllato del pezzo, i sistemi di visione necessitano di un orientamento noto e i controlli manuali necessitano di facce di riferimento prive di ostacoli. Gli elementi di serraggio dovrebbero tenere il pezzo contro i posizionatori definiti senza piegarlo, mentre le interfacce di ispezione — boccole, caratteristiche di gioco sonda, bersagli di riferimento o contatti del calibro — devono essere posizionate dallo schema di datum del disegno.
2. Evoluzione della lavorazione di attrezzature di misurazione
Il posizionamento 3-2-1 è diventato un modo pratico per vincolare i sei gradi di libertà di un pezzo: tre contatti primari, due contatti secondari e un arresto terziario. L’ispezione precedente si basava comunemente su calibri manuali, metodi di layout e maschere di foratura o controllo dedicate la cui geometria fissa era adatta alla produzione stabile e ripetuta.nnIl 1952 segna la prima dimostrazione di una macchina a controllo numerico al MIT, una pietra miliare che ha contribuito a spostare la produzione di attrezzature verso la lavorazione a coordinate programmata. Piastre di base, nidi, piani di datum e caratteristiche di posizionamento realizzati con CNC hanno reso più pratico riprodurre geometrie complesse e revisionare componenti di attrezzature al diminuire dei cicli di prodotto.nnUn piano di ispezione digitale collega ora lo schema di datum dell’attrezzatura alla sonda CMM, ai controlli tramite calibro o alle misurazioni registrate anziché trattare l’attrezzatura come un supporto passivo. Per le parti cnc per attrezzature di misurazione, la progressione utile non è l’automazione fine a se stessa: tolleranze più strette richiedono un posizionamento controllato, elementi modulari supportano revisioni e risultati tracciabili richiedono datum definiti, metodi di ispezione e registrazioni revisionate. https://www.goscpm.com/post/custom-fixturing-for-cnc-machining-part-accuracy https://www.matsoncorp.com/cnc-machined-fixtures
3. Tipi di parti cnc per attrezzature di misurazione
Un distinte di materiali (BOM) completo per un’attrezzatura inizia assegnando a ogni componente di parti cnc per attrezzature di misurazione un ruolo: stabilire datum, resistere alla deflessione, trattenere il pezzo o presentare caratteristiche al dispositivo di misurazione.
Piastre di base e nidi di posizionamento
Le piastre di base sono fondazioni piatte, con schemi di fori, che supportano posizionatori, supporti e interfacce di montaggio. Specificare le facce di datum di montaggio, le profondità dei fori filettati e lo spazio libero attorno al pezzo misurato.nnIl posizionamento 3-2-1 utilizza comunemente piani primari, perni secondari e un arresto terziario per vincolare il movimento senza sovra-vincolo. Un nido sagomato si adatta a fusioni, alloggiamenti e corpi di connettori irregolari; consentire la pulizia dei trucioli e l’accesso per il caricamento.
Elementi di supporto e serraggio
I piani di supporto si trovano direttamente sotto le aree sensibili al carico, impedendo a un morsetto di piegare pareti sottili durante il posizionamento. Utilizzare piani regolabili solo dove la loro posizione di blocco può essere controllata e documentata.nnI morsetti a basso profilo dovrebbero spingere il pezzo nei suoi posizionatori, non lateralmente attraverso di essi. Riservare morsetti a ginocchiera, a cinghia o a rotazione per superfici non misurate accessibili.
Bussole e interfacce di misurazione
Le boccole temprate guidano calibri a tampone o proteggono fori di riferimento per sonde utilizzati frequentemente. Definire la sostituibilità, la geometria del press-fit e se il foro della bussola è un datum o semplicemente una guida.nnLe interfacce CMM e dei sensori richiedono percorsi di avvicinamento sonda privi di ostacoli, facce di montaggio ripetibili e spazio per cavi. Includere sfere bersaglio, posizionamenti di spine o staffe per sensori solo quando il piano di ispezione identifica la loro relazione di coordinate.
4. Materiali per parti cnc per attrezzature di misurazione
La selezione del materiale determina la rigidità dell’attrezzatura, la durata del contatto, il comportamento termico e il peso di movimentazione. Abbinare i materiali di contatto e la protezione superficiale al pezzo ispezionato, all’esposizione al refrigerante e ai cicli di carico previsti.
| Materiale | Uso Migliore | Compromesso |
|---|---|---|
| Lega di alluminio | Basi leggere, lavorate rapidamente | Minore rigidità e resistenza all’usura; proteggere le superfici |
| Acciaio per utensili | Basi rigide e centratori durevoli | Massa elevata; lavorazione e trattamento termico aumentano i costi |
| Acciaio inossidabile | Ambienti corrosivi o soggetti a lavaggio | Costo maggiore e lavorazione più lenta |
| Plastica tecnica | Nidi e supporti indeformabili | Bassa rigidità; maggiore movimento termico |
| Inserto antiusura rinforzato | Punti di contatto ad alto ciclo | Usare selettivamente per controllare il costo totale |
Matrice di selezione pratica
Cinque famiglie di materiali risolvono diversi rischi dell’attrezzatura; utilizzare la matrice durante la revisione del disegno, quindi confermare la disponibilità, il trattamento termico e i requisiti di ispezione con il fornitore.
Proteggi i contatti critici
Inserti rinforzati limitano il costo di sostituzione su perni, sedi di riferimento e facce di bloccaggio. Utilizzare superfici di contatto in polimero indeformabile o acciaio inossidabile dove alluminio nudo, rivestimenti rifiniti o parti sensibili alla corrosione potrebbero essere danneggiate.
Controlla la dilatazione termica
L’espansione differenziale può alterare il risultato di una misurazione quando il supporto e il pezzo ispezionato cambiano temperatura in modo diverso. Specificare la temperatura di misurazione, il materiale di riferimento e qualsiasi periodo di riscaldamento nel piano di ispezione.
5. Opzioni di personalizzazione e identificazione
Due livelli di personalizzazione dovrebbero essere specificati separatamente: funzionalità che controllano il posizionamento e la manipolazione del pezzo, e marchi che preservano la tracciabilità. Per parti CNC per supporti di misurazione, entrambi devono fare riferimento al flusso di lavoro di ispezione approvato.
Caratteristiche di riferimento e assemblaggio
La geometria di centraggio 3-2-1 dovrebbe essere definita dai riferimenti funzionali, comprese le facce di contatto, i diametri dei perni e le tolleranze ammesse.nnDue interfacce di accoppiamento, come fori di centraggio e schemi filettati, necessitano di richiami di posizione, dimensioni dei fissaggi e requisiti di coppia di serraggio per l’assemblaggio.
- Sedi di riferimento e centratori personalizzati
- Schemi di montaggio filettati
- Boccole press-fit o sostituibili
Elementi usurabili sostituibili
Un contatto soggetto a usura dovrebbe essere progettato come inserto intercambiabile quando la sostituzione in servizio non deve alterare la base della maschera di fissaggio.nnDue viste di disegno dovrebbero identificare la ritenzione dell’inserto, l’accesso per la rimozione, la revisione dei pezzi di ricambio e il datum di ispezione mantenuto dopo la sostituzione.
- Inserti di contatto temprati
- Nidi di sonde sostituibili
- Accesso ai fissaggi prigionieri
Identificazione e protezione
Un ID marcato al laser può collegare ogni componente al suo numero di disegno, revisione e record di ispezione senza alterare l’accoppiamento.nnDue opzioni di protezione — finitura superficiale e protezione dalla corrosione — dovrebbero essere specificate in base alla funzione richiesta, non all’aspetto; le maniglie ergonomiche richiedono note sul carico e sullo spazio libero.
- Parte e revisione ID
- Posizione dell’etichetta di stato dell’ispezione
- Restrizioni di finitura e manipolazione
6. Qualità costruttiva che guida la ripetibilità
La ripetibilità inizia da come si posiziona il pezzo, non da un rapporto di ispezione finale. Per le maschere di misurazione di parti CNC, i dettagli costruttivi possono influire sul caricamento dell’operatore, sulla deformazione del pezzo e sulla variazione di misurazione osservata.
Logica di datum e localizzazione
La logica di localizzazione 3-2-1 utilizza tre contatti primari, due contatti secondari e un arresto terziario per vincolare sei gradi di libertà senza conflitti di contatto non necessari.nnUn disegno dovrebbe definire le superfici datum, le posizioni dei perni e la relazione posizionale ammissibile in modo che gli operatori non reinterpretino la sequenza di caricamento.
Superfici di supporto e contatto
Un carico di bloccaggio senza supporto direttamente sotto di esso può flettere un pezzo sottile o irregolare durante il posizionamento, per poi permettergli di recuperare dopo il rilascio.nnDue aspetti di contatto meritano una revisione: la qualità del foro per un innesto ripetibile del perno e i pad privi di bave e protetti che evitano un posizionamento errato o danni alle superfici estetiche.
Accesso ed effetti termici
Due controlli di accesso all’utensile sono importanti: spazio di taglio attorno ai localizzatori e spazio della sonda sulle caratteristiche misurate. L’accesso limitato può forzare approcci di lavorazione o ispezione compromessi.nnUna combinazione di materiali può espandersi diversamente al variare della temperatura; rivedere le condizioni della maschera di fissaggio, del pezzo e dell’ispezione quando il movimento termico potrebbe influenzare lo stack di tolleranze.
7. Scelta di un produttore di maschere di misurazione per parti CNC
Un fornitore di maschere di misurazione per parti CNC dovrebbe essere giudicato sulla sua capacità di produrre e verificare interfacce critiche, non sul suo preventivo unitario più basso. Una valutazione valida inizia con il disegno rilasciato, lo schema datum, il contesto di accoppiamento e le prove di accettazione.
Revisionare il disegno
Una revisione DFM dovrebbe identificare caratteristiche inaccessibili, rischi di bloccaggio, dipendenze dallo stack di tolleranze e probabili percorsi CNC, EDM o di rettifica. Chiedere al fornitore di riformulare dimensioni critiche, datum funzionali e ipotesi irrisolte prima della lavorazione.
Richiedere prove di verifica
Un piano di ispezione documentato dovrebbe collegare ogni caratteristica critica a un metodo di misurazione, un setup datum e un requisito di reporting. Richiedere la prova che l’attrezzatura di misurazione applicabile sia calibrata, oltre a un rapporto di primo articolo allineato alla revisione del disegno.
Controllo del materiale e della consegna
La tracciabilità del materiale dovrebbe collegare il materiale grezzo ricevuto, il grado specificato, il requisito di trattamento termico e i registri dei pezzi finiti dove l’ordine lo richiede. Confermare la proprietà del controllo di revisione, i tempi di risposta per le discrepanze, la protezione dei pezzi, l’etichettatura e l’imballaggio prima del rilascio.
8. Errori comuni nell’approvvigionamento di maschere di misurazione
La maggior parte dei guasti nei maschere di misura inizia al rilascio del disegno, quando uno schema di posizionamento ambiguo viene convertito in metallo. Per i particolari CNC per maschere di misura, ogni omissione prevenibile dovrebbe diventare una domanda di revisione documentata.
Definizione di Datum e Locatori
Tre funzioni di posizionamento primarie, due secondarie e una terziaria devono essere distinte dalle pinze. La mancanza di definizioni di datum o contatti sovra-vincolati causano oscillazioni, sedi forzate e misurazioni incoerenti; chiedete: Quali superfici stabiliscono ogni datum e quali contatti trattengono semplicemente il pezzo?
Scelte di Contatto e Termiche
I pad di contatto, i pin e le sedi richiedono requisiti specifici di materiale e superficie. Un materiale di contatto non specificato può macchiare, usurarsi o contaminare il componente, mentre l’espansione termica non considerata sposta i risultati; chiedete: Cosa tocca il pezzo e a quale temperatura di misurazione è richiesta la ripetibilità?
Tolleranze e Ispezione
Ogni tolleranza stretta dovrebbe proteggere una relazione di misurazione funzionale. Tollerare fori o bordi non critici aumenta il costo senza migliorare la capacità, e i requisiti di ispezione omessi lasciano l’accettazione soggettiva; chiedete: Quali dimensioni sono critiche, rispetto a quale datum, e quale metodo di report o calibro le dimostra?
Approvazione di Usura e Accoppiamento
I perni di posizionamento e i pad di contatto si usurano prima del corpo del maschera nell’uso ripetuto. Gli elementi di usura non sostituibili aumentano i tempi di inattività, mentre rilasciare la produzione prima di un controllo di accoppiamento può bloccare errori di accoppiamento; chiedete: Quali elementi sono sostituibili e una prova di accoppiamento del primo articolo precederà la produzione completa?
9. Dal Rilascio del Disegno al Primo Articolo
Un lancio controllato trasforma l’intento del maschera in particolari CNC ispezionabili per maschere di misura. Progettazione, qualità, approvvigionamento e produzione dovrebbero concordare sull’obiettivo di misurazione prima che il materiale venga tagliato.
Definire Datum e Input
Innanzitutto, dichiarare la feature di misurazione, la condizione di accettazione, l’orientamento del pezzo accoppiato e i datum primari, secondari e terziari. Fornire il disegno 2D rilasciato, il CAD 3D, l’identificativo di revisione, la quantità e qualsiasi concetto di calibro esistente.nnLe dimensioni critiche dovrebbero essere contrassegnate con la loro tolleranza, i riferimenti datum e il metodo di misurazione. Questo impedisce a un fornitore di ottimizzare la geometria non critica trascurando le relazioni di posizionamento funzionale.
- Identificare dimensioni CTQ e schema datum
- Fornire il contesto del pezzo accoppiato e dello spazio libero della sonda
- Indicare la revisione del disegno rilasciato
Chiudere il DFM prima del rilascio
Prima dell’approvazione del preventivo, richiedere un feedback DFM sull’accesso degli utensili, sul bloccaggio, sulle sezioni sottili, sul margine di lavorazione, sulle esigenze di elettroerosione o rettifica e sull’ispezionabilità. Confermare per iscritto il grado del materiale, la sequenza di trattamento termico, la finitura e le sostituzioni consentite.nnL’ufficio acquisti dovrebbe approvare l’ambito commerciale solo dopo che l’ingegneria e la qualità avranno accettato il percorso di processo proposto e il piano di ispezione. SUUXIANG può coordinare questa revisione in base al disegno e ai requisiti forniti.
Revisionare il Primo Articolo
Al primo articolo, confrontare i risultati riportati con le dimensioni critiche approvate, i datum e la revisione. Registrare deviazioni, concessioni, condizioni di misurazione ed eventuali decisioni di processo corrette prima di ripetere i particolari.nnDopo l’approvazione, instradare ogni modifica attraverso una nuova revisione o un avviso di modifica scritto. La progettazione è responsabile della funzionalità, la qualità dell’accettazione, l’approvvigionamento dell’allineamento dell’ordine e la produzione dell’esecuzione controllata.
10. Prezzi per particolari CNC per maschere di misura
Il prezzo del prototipo 1-off è determinato principalmente dalla programmazione, dall’attrezzaggio, dal supporto del pezzo e dalla misurazione del primo articolo, quindi il suo costo unitario raramente rappresenta le quantità successive. Per i particolari CNC per maschere di misura, richiedere prezzi separati per la base, gli elementi di posizionamento, l’hardware acquistato e qualsiasi assemblaggio o controllo di accettazione.nn3 variabili cambiano spesso un preventivo più del peso del materiale: la complessità della feature, la tolleranza e le relazioni datum, e l’ambito dell’ispezione. Requisiti di posizionamento stretti, materiale indurito, elettroerosione o rettifica, rivestimenti, identificazione serializzata, report CMM e lavoro di assemblaggio/adattamento del maschera dovrebbero essere indicati sul disegno o sulla richiesta di offerta.nn5 giorni lavorativi sono un utile riferimento di pianificazione solo per particolari non complicati e con materiale disponibile; il tempo effettivo dipende dalla revisione del disegno, dal percorso di processo, dai trattamenti esterni e dai requisiti di ispezione. Confermare la pianificazione attuale, la revisione, la documentazione e le ipotesi di consegna prima del rilascio.
| Fascia di quantità | Schema tipico del prezzo unitario | Tempo di consegna indicativo | Principali fattori di costo |
|---|---|---|---|
| Prototipo: 1–2 set | Più alto | 5–15 giorni lavorativi | Attrezzaggio, programmazione, supporto personalizzato, primo articolo |
| Basso volume: 3–20 set | Diminuisce con la condivisione del setup | 10–25 giorni lavorativi | Tempo ciclo, tolleranza, materiale, finitura, ispezione |
| Ordine ripetuto: 20 set | Dipende da revisione stabile e raggruppamento | Confermare per rilascio | Ripetibilità, attrezzature dedicate, reportistica, assemblaggio |
Carica parti CNC per maschere di misurazione per revisione
Invia il tuo disegno 2D, modello 3D, materiale, quantità, priorità di qualità e data target per una revisione di produzione specifica del progetto.