
Вставки для пресс-форм FPC-коннекторов: от чертежа до готового изделия с контролем качества
SUUXIANG анализирует критические размеры, затем применяет фрезерную обработку на станках с ЧПУ, электроэрозионную обработку, шлифовку и контроль качества для вставок пресс-форм FPC-коннекторов.
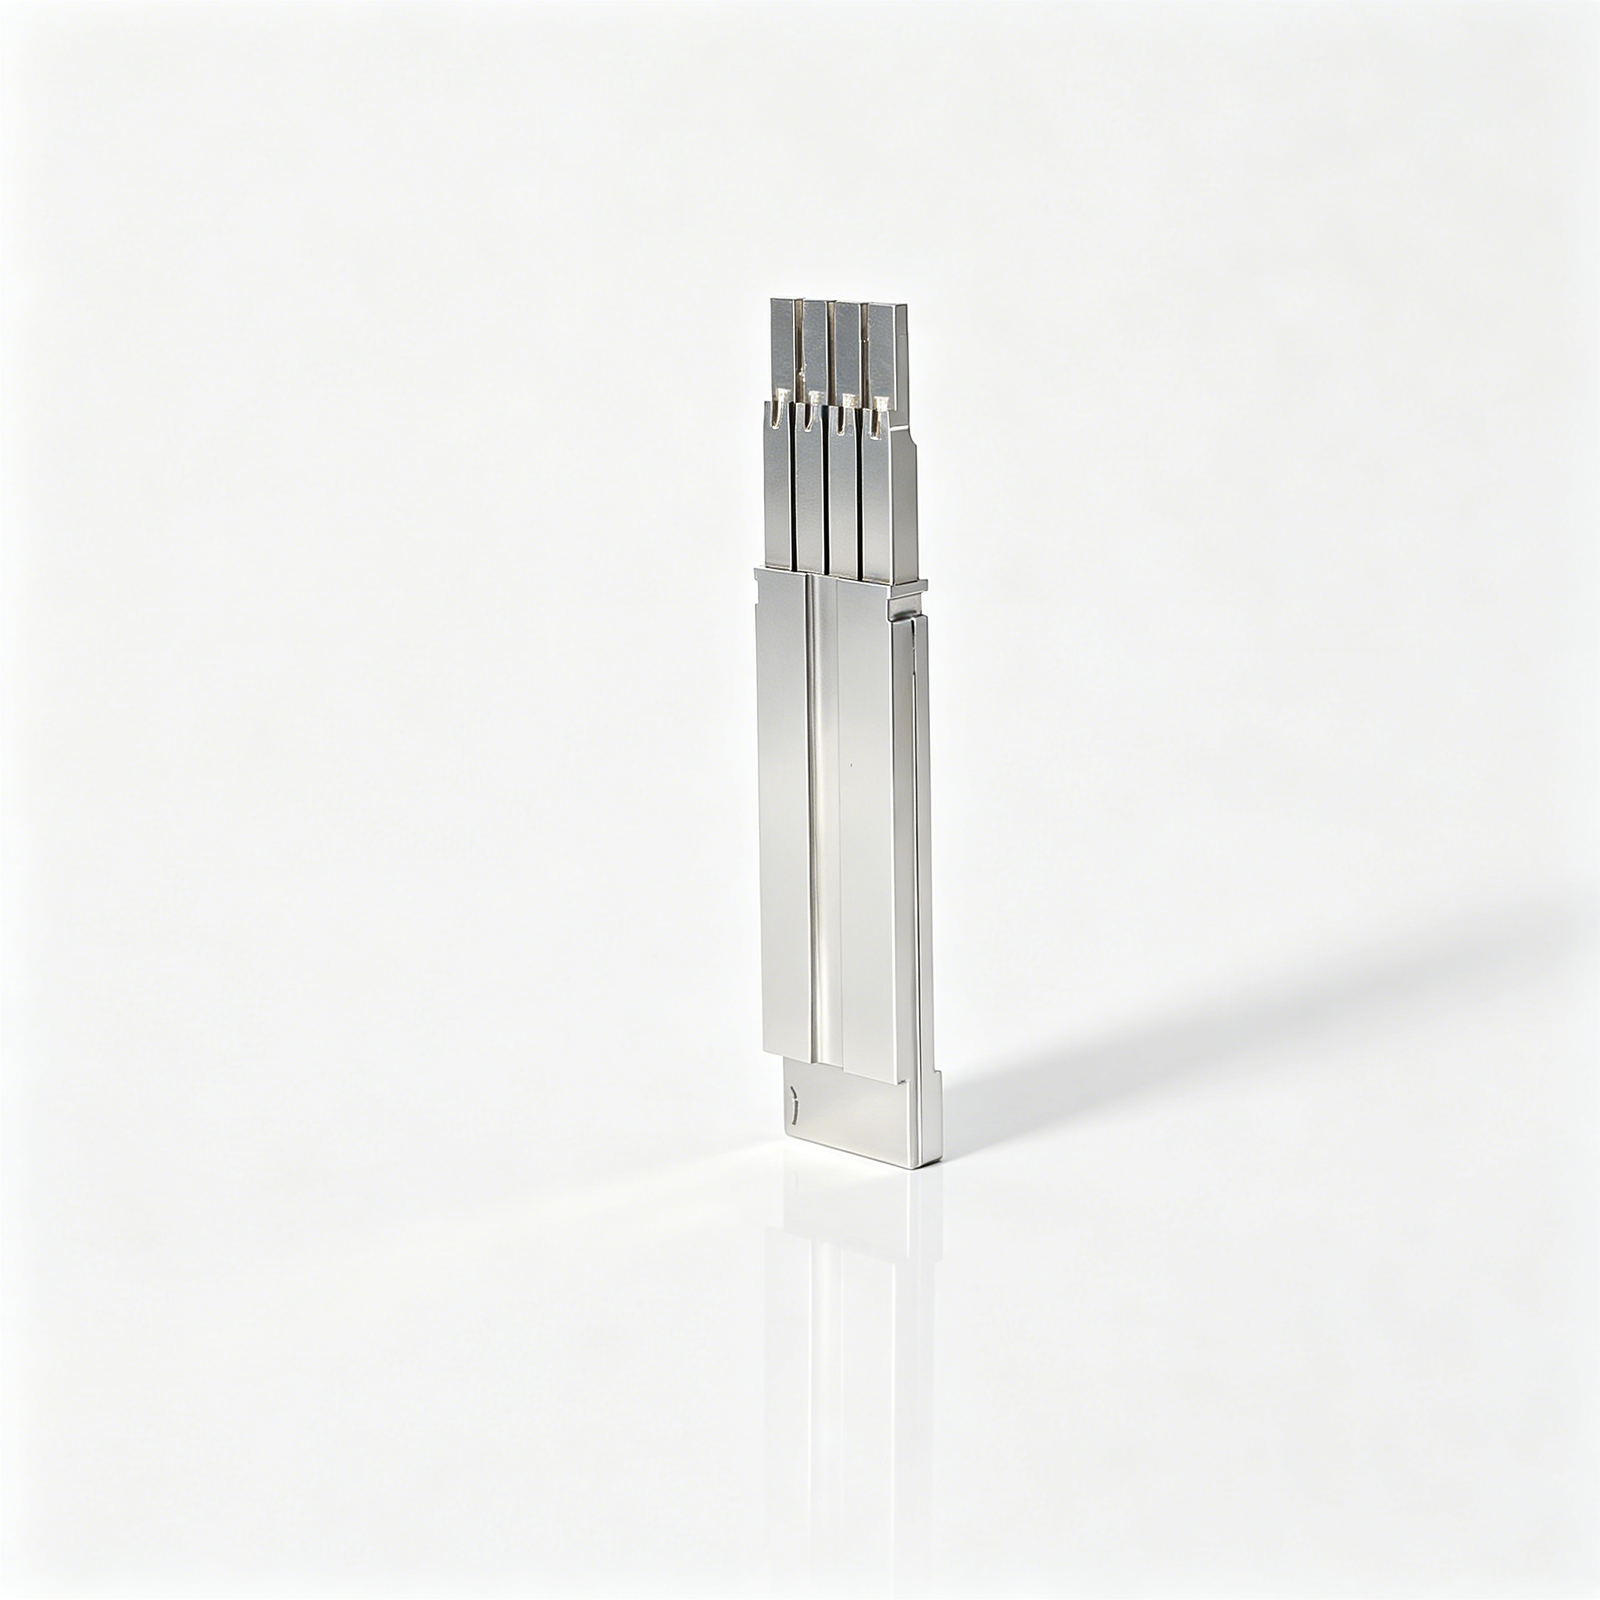
Типовые конфигурации вставок для пресс-форм FPC-коннекторов













Related Configurable Components and RFQ Support









Вставки для пресс-форм FPC-коннекторов: преимущества проектирования
Четкий процесс анализа для преобразования чертежей оснастки коннекторов в контролируемые планы производства и контроля.
Начинаем с анализа чертежей
Мы анализируем чертежи, модели, материалы, количество и контекст применения перед тем, как определить расценку или подход к производству.
Определение критических размеров
Критические размеры, базовые поверхности, требования к обработке поверхности и взаимосвязи допусков выявляются на ранней стадии для оптимизации производственных и инспекционных планов.
Планирование производственного процесса
Фрезерная обработка на станках с ЧПУ, электроэрозионная обработка, шлифовка, подгонка и контроль качества рассматриваются комплексно с учетом доступа к инструменту, геометрии и требований к чистовой обработке.
Отслеживание изменений
Изменения в чертежах и информация о проекте остаются доступными через координацию, помогая командам согласовывать производство с текущими утвержденными требованиями.
Согласование плана контроля качества
Методы контроля и требуемая документация обсуждаются в соответствии с заказом, приоритетами размеров и согласованными ожиданиями по верификации.
Семейства компонентов пресс-форм для FPC-коннекторов
Семейства компонентов для оснастки коннекторов, изготовления пресс-форм, штамповки и контролируемого малосерийного производства, основанные на чертежах.

Услуги фрезерной обработки на станках с ЧПУ
Прецизионные услуги фрезерной обработки на станках с ЧПУ для заказных деталей по чертежам, требующих запланированных операций фрезерования, токарной обработки, электроэрозионной обработки, шлифовки, подгонки и контроля. Анализируйте критические размеры, базовые поверхности, требования к материалам и приоритеты обработки поверхности перед утверждением плана процесса.
Upload a Drawing
Фрезерная обработка на станках с ЧПУ
Услуги заказной фрезерной обработки на станках с ЧПУ для призматических компонентов пресс-форм и оснастки, включая вставки, пластины, ползуны и детали оснастки. Доступ к инструменту, внутренние радиусы, геометрия стенок, припуски на обработку и взаимосвязи базовых поверхностей должны анализироваться по чертежу.
Upload a Drawing
Токарная обработка на станках с ЧПУ
Прецизионные услуги токарной обработки на станках с ЧПУ для вращающихся компонентов, таких как штифты, втулки, пальцы, валы и установочные элементы. Стоимость должна учитывать допуски по диаметру, концентричность, геометрию уступов, требования к резьбе, состояние материала и метод контроля.
Upload a Drawing
5-осевая обработка
5-осевая ЧПУ-обработка позволяет создавать детали сложной геометрии, где наличие нескольких граней, наклонных элементов или сложных контуров требует минимального количества переустановок. Маршрут обработки зависит от досягаемости инструмента, стратегии крепления, контроля привязки, требований к поверхностям и последующих операций финишной обработки.
Upload a Drawing
Швейцарская и микромеханическая обработка
Швейцарская и микромеханическая обработка подходит для изготовления мелких, детализированных точеных деталей с элементами, требующими стабильной фиксации и тщательного планирования контроля. Укажите функциональные размеры, контекст сопряжения, материал, количество, а также любые критические требования к обработке поверхности или контролю заусенцев.
Upload a Drawing
Электроэрозионная обработка проволокой и выемкой
Услуги электроэрозионной обработки проволокой и выемкой предназначены для создания профилей, узких пазов, внутренних углов, обработки закаленных материалов и труднодоступных элементов пресс-форм. Требуется анализ стратегии электрода, траектории проволоки, доступа для промывки, ожиданий по зоне перекристаллизации, а также последующих операций полировки или шлифовки.
Upload a Drawing
Точная шлифовка
Точная шлифовка поверхностей и профилей применяется там, где критически важны плоскостность, параллельность, контроль профиля или чистовая обработка. Укажите припуски на шлифовку, состояние после термообработки, базовые поверхности, требования к поверхностям и размеры, подлежащие проверке после шлифовки.
Upload a Drawing
Вставки для сердечников и полостей пресс-форм
Прецизионные вставки для сердечников и полостей пресс-форм — это конфигурируемые компоненты, изготавливаемые по утвержденным чертежам и требованиям к функционированию пресс-форм. Их производственный маршрут может включать ЧПУ-обработку, электроэрозионную обработку, шлифовку, подгонку и контроль в зависимости от геометрии разъема, состояния материала, охлаждения и критических формообразующих поверхностей.
Upload a Drawing
Выталкиватели и компоненты выталкивания
Выталкиватели, втулки и компоненты выталкивания — это детали пресс-форм, изготавливаемые по чертежам, требующие внимания к посадке, ходу, направлению, смазке, износостойким поверхностям и состоянию сопрягаемых отверстий. Размеры, требования к материалу и термообработке, а также функциональные зазоры должны быть определены до начала производства.
Upload a Drawing
Штифты сердечника, направляющие и установочные компоненты
Штифты сердечника, направляющие штифты и установочные компоненты формируют элементы отливки и обеспечивают повторяемое выравнивание в оснастке. Оцените рабочий диаметр, класс посадки, взаимосвязь с базовыми поверхностями, условия износа, способ крепления, состояние материала и требования к контролю на основе рабочего чертежа.
Upload a Drawing
Ползуны, толкатели, литники и аксессуары для пресс-форм
Ползуны, толкатели, литники и аксессуары для пресс-форм — это семейства конфигурируемых оснасток, требующих функционального анализа хода, опорных поверхностей, замыканий, геометрии литниковых систем, монтажных интерфейсов и доступа для обслуживания. Планирование производства должно отражать предполагаемую последовательность работы пресс-формы и сопрягаемые компоненты.
Upload a Drawing
Компоненты пресс-форм для разъемов
Прецизионные компоненты пресс-форм для разъемов обеспечивают изготовление оснастки для прецизионных элементов разъемов, где важны выравнивание, геометрия штырей, взаимосвязь полостей и повторяемость условий сопряжения. Чертежи должны содержать критические для качества размеры, схему базовых поверхностей, материал, требования к финишной обработке и соответствующие свидетельства контроля.
Upload a Drawing
Компоненты штампов для листовой штамповки
Прецизионные компоненты штампов для листовой штамповки включают вставки, пуансоны, направляющие, плиты и установочные детали для узлов штампов, изготавливаемые по чертежам. Планирование процесса учитывает состояние материала, интерфейсы резки или формовки, взаимосвязь зазоров, припуски на шлифовку, термообработку и контроль функциональных размеров.
Upload a Drawing
Компоненты литьевых пресс-форм для MIM, CIM и многокомпонентного литья
Компоненты оснастки для литья под давлением, MIM, CIM и многокомпонентного литья оцениваются в рамках проверенного производственного объема. Полезный анализ включает поведение материала, геометрию элементов, требования к разъему и замыканию, контекст подачи или литниковых систем, условия литья и размеры, определяющие сборку или функциональность изделия.
Upload a Drawing
Материалы для механической обработки
Материалы для ЧПУ-обработки выбираются на основе требований чертежа, нагрузок в эксплуатации, воздействия коррозии, последовательности термообработки, обрабатываемости и потребностей в контроле. Укажите специфицированную марку, состояние материала, разрешенные замены (если есть) и требуемую прослеживаемость перед расчетом стоимости.
Upload a Drawing
Финишная обработка поверхностей и термообработка
Финишная обработка поверхностей и термообработка планируются как часть производственной последовательности, а не добавляются типовым образом в конце. Укажите тип финишной обработки, обрабатываемые поверхности, требования к твердости или обработке, необходимость маскирования, припуски по размерам и приоритеты окончательного контроля.
Upload a Drawing
Качество, метрология и документация
Прецизионный контроль, метрология и документация по качеству должны соответствовать чертежу и согласованному плану контроля. Определите критические размеры, базовые ссылки, методы измерения, формат отчетности, уровень ревизии, записи о материалах и любые специфические требования заказчика к прослеживаемости до начала производства.
Upload a Drawing
Прототипирование и мелкосерийное производство
Быстрое прототипирование и мелкосерийное производство поддерживают валидацию на основе чертежей, испытания оснастки и контролируемые потребности программы. Предоставьте файлы текущей ревизии, количество, материал, функциональные приоритеты, срок поставки и необходимые свидетельства контроля, чтобы можно было ответственно оценить производственный маршрут.
Upload a DrawingМатериалы для вставок пресс-форм для FPC-коннекторов

Инструментальная сталь
Обычно рассматривается для сердечников, гнезд и износостойких элементов коннекторов. Инструментальная сталь поддерживает термообработку и точную чистовую обработку, а окончательный сорт, твердость и метод обработки требуют анализа проекта по чертежам.

Нержавеющая сталь
Рассматривается для вставок пресс-форм, чувствительных к коррозии, направляющих элементов и производственных сред, требующих стабильности материала. Нержавеющие стали различаются по обрабатываемости, отклику на полировку и вариантам термообработки, поэтому SUUXIANG анализирует указанный сорт и функциональные требования.

Твердый сплав (карбид вольфрама)
Используется там, где тонкошаговые коннекторные оснастки требуют высокой износостойкости в локальных зонах формовки или резки. Твердый сплав твердый и хрупкий, поэтому при рассмотрении технологичности важны электроэрозионная обработка, припуски на шлифование, геометрия поддержки и критерии контроля.

Медные сплавы
Оцениваются для вставок, требующих быстрого теплоотвода или специализированных применений, связанных с электроэрозионной обработкой. Медные сплавы обладают высокой теплопроводностью, но различаются по прочности и обрабатываемости, что требует подтверждения применения, геометрии и спецификации поверхности.

Алюминиевые сплавы
Подходят для отдельных прототипных оснасток, приспособлений и компонентов для разработки коннекторов с низкой нагрузкой, где важна меньшая масса или более быстрая обработка. Выбор сплава зависит от жесткости, обработки поверхности, ожидаемого количества циклов и требований к размерам, подтвержденных в ходе анализа.
Вставки пресс-форм для FPC-коннекторов: маршруты прецизионной обработки

Фрезерная обработка на станках с ЧПУ
Фрезерная обработка на станках с ЧПУ создает профили вставок, карманы, направляющие и установочные поверхности по геометрии, определенной чертежом. Доступ инструмента, радиусы углов и припуски на обработку анализируются на ранних этапах для обеспечения стабильности последующей электроэрозионной обработки, шлифования и сборки.

Электроэрозионная обработка проволокой
Электроэрозионная обработка проволокой формирует узкие прорези, тонкие контуры и внутренние профили там, где обычные инструменты не справляются. Траектория проволоки, положение стартового отверстия, связь с установочными поверхностями и чистовые проходы должны соответствовать требованиям критических элементов коннектора.

Электроэрозионная обработка методом погружения
Электроэрозионная обработка методом погружения создает детализированные гнезда, ребра и сложные внутренние формы с использованием спланированной геометрии электрода. Стратегия электрода, искровой зазор и требования к чистовой обработке рассматриваются наряду с последующей полировкой, сборкой или потребностями в контроле.


Сборка компонентов
Сборка компонентов проверяет функциональные связи между вставками, сердечниками, ползунами и установочными элементами. Этот рабочий процесс фокусируется на контактных условиях, движении и интерфейсах сборки, при этом информация об утвержденных ревизиях остается видимой на протяжении всего проекта.

Размерный контроль
Размерный контроль применяет согласованный метод измерения к критическим элементам, установочным поверхностям и требованиям к поверхности. Записи и документация по контролю готовятся в соответствии с заказом, ревизией чертежа и утвержденным планом качества.
Вставки пресс-форм для FPC-коннекторов и применяемые аксессуары оснастки

Направляющие элементы
Направляющие штифты, втулки и установочные элементы обеспечивают точное и повторяющееся выравнивание пресс-форм для вставок разъемов FPC. Укажите на чертеже посадку, базовые ссылки, твердость и взаимное соответствие деталей, чтобы механическая обработка и контроль качества соответствовали предполагаемой функции сборки.

Компоненты выталкивателей
Выталкиватели, втулки и сопутствующие компоненты выталкивания обеспечивают контролируемый выпуск детали, когда это позволяет геометрия разъема. Перед утверждением производственного маршрута рассмотрите расположение штифтов, условия поддержки, зазоры, требования к поверхности и следы выталкивания с учетом конструкции пресс-формы.

Вставки литников
Вставки литников могут быть сконфигурированы для поддержки выбранного места подачи и рациональной компоновки технологического оборудования. Предоставьте геометрию литника, контекст смолы, ожидания по поверхностям и требования к обслуживанию, чтобы можно было оценить допуски на электроэрозионную обработку, фрезерование, шлифование и подгонку.

Боковые ползуны
Боковые ползуны обеспечивают поддержку боковых элементов, которые не могут выйти при основном направлении раскрытия. Анализ чертежа должен прояснить ход, запирающие интерфейсы, изнашиваемые поверхности, стратегию привязки и доступность инструмента до планирования механической обработки и подгонки.

Толкатели
Компоненты толкателей помогают освобождать детали под углом или с поднутрениями в конструкции пресс-формы. Предоставьте информацию о траектории толкателя, контактных поверхностях, ходе, материале и ограничениях сборки для оценки доступа для механической обработки, припусков на шлифование и точек контроля.
О SUUXIANG Precision Manufacturing
SUUXIANG — это единственный международный бренд компании Dongguan SuuXiang Precision Mold Co., Ltd., основанной в 2010 году в городе Чанъань, Дунгуань, провинция Гуандун, Китай. Компания, основанная и официально представленная СяоЧэном Хуаном, помогает глобальным командам инженеров, снабжения и контроля качества превращать чертежи и спецификации в проверенные на соответствие пользовательские детали, изготовленные на станках с ЧПУ, прецизионные компоненты пресс-форм и оснастку для разъемов.
Для вставок пресс-форм для разъемов FPC наш процесс планирования объединяет фрезерование и токарную обработку на станках с ЧПУ, многоосевую обработку, проволочную электроэрозионную обработку, погружную электроэрозионную обработку, прецизионное шлифование, подгонку и контроль. Каждый маршрут проверяется на соответствие критическим размерам, стратегии привязки, доступности для механической обработки, требованиям к электроэрозионной обработке, припускам на шлифование, состоянию материала и соответствующим ожиданиям по контролю.
Что отличает SUUXIANG, так это дисциплинированный рабочий процесс от чертежа до производства. Мы начинаем с анализа технологичности (DFM) и проверки ревизий перед согласованием цен или производственными обязательствами, поддерживаем видимость ключевых технических решений во время производства и согласовываем окончательную документацию с утвержденным планом контроля. Отправьте свой чертеж с указанием требований к материалу, количеству, качеству и срокам поставки для обсуждения ответственного проекта.

Как вставки пресс-форм для разъемов FPC проходят путь от DFM до контроля
Анализ чертежа перед выбором маршрута
SUUXIANG анализирует 2D-чертеж, модель, материал, количество, привязки, критические размеры, требования к поверхности и контекст сопряжения перед предложением маршрута для вставок пресс-форм для разъемов FPC. Это раннее обсуждение выявляет ограничения доступа, риски накопления допусков и ожидания по контролю до производственных обязательств.
- Подтвердить критические размеры (CTQ) и базовые ссылки
- Проверить материал и последовательность термообработки
- Определить доступ инструмента и приоритеты поверхностей
- Согласовать требования к ревизии, количеству и срокам поставки

Стратегия обработки на станках с ЧПУ и электроэрозионной обработки
Для прецизионных элементов в деталях пресс-форм для FPC-коннекторов могут потребоваться иные подходы, чем при обычной механической обработке. SUUXIANG оценивает доступность для ЧПУ, требования к электродам, траектории проволоки, радиусы углов и припуски на финишную обработку, чтобы выбрать практичное сочетание фрезерования, электроэрозионной обработки и дополнительных операций для предоставленного дизайна.
- Сопоставьте метод обработки с геометрией детали
- Спланируйте электроды для труднодоступных элементов
- Оцените траектории электроэрозионной обработки и условия рельефа
- Предусмотрите припуски для последующей чистовой обработки

Контроль шлифовки и подгонки
Шлифовка и подгонка планируются с учетом функциональной взаимосвязи между деталями, сопрягаемыми компонентами и критическими зонами смыкания. Вместо того чтобы рассматривать их как изолированные этапы финишной обработки, SUUXIANG учитывает припуски на шлифовку, опорные поверхности, взаимодействие при сборке и необходимость контролируемой регулировки в рамках утвержденной ревизии чертежа.
- Определите припуски на шлифовку до окончательного размера
- Защитите функциональные привязки
- Проверьте зоны смыкания и сопрягаемые интерфейсы
- Контролируйте корректировки подгонки в соответствии с ревизиями

Контроль с прослеживаемостью ревизий
Планирование контроля для деталей пресс-форм FPC-коннекторов должно отражать критические элементы чертежа и согласованные требования к отчетности. SUUXIANG координирует методы измерения, документированные результаты и наглядность ревизий, чтобы поставляемые детали и окончательная документация соответствовали проверенному плану контроля и заказу на поставку.
- Свяжите проверки с критическими размерами чертежа
- Заранее согласуйте требуемые доказательства контроля
- Сохраняйте наглядность утвержденных ревизий
- Сопоставьте документацию с требованиями заказа

Почему выбрать SUUXIANG для деталей пресс-форм FPC-коннекторов
Сравните рабочий процесс с обзором чертежа и контролируемым производством с типичным маршрутом поиска поставщиков, основанным на предложении цены, для оснастки коннекторов.
← Swipe left or right to view →
Вставки для пресс-форм FPC-коннекторов: Процесс точного производства SUUXIANG
Управляемая последовательность синхронизирует рассмотрение чертежей, планирование процесса, точную обработку и контроль с требованиями, определенными для каждого проекта изготовления оснастки для коннекторов.
Анализ чертежей и требований
Мы оцениваем чертежи, модели, материал, количество, критические размеры, базы, требования к поверхности, контекст применения и ожидания по контролю перед формированием предложения или принятием производственных обязательств.
Планирование DFM и технологического маршрута
Команда анализирует доступ к обработке, расчет допусков, последовательность термообработки, стратегию электроэрозионной обработки, траектории проволоки, припуски на шлифование и потребности в подгонке для определения практического маршрута.
Обработка критических элементов оснастки
Фрезерование на станках с ЧПУ, токарная обработка, многоосевая обработка, микрообработка и связанные с ними операции создают доступную геометрию, сохраняя припуски, необходимые для последующих операций чистовой обработки.
Чистовая обработка электроэрозионным шлифованием
Электроэрозионная обработка проволокой, электроэрозионная обработка в массе и прецизионное шлифование используются для обработки детальных профилей, внутренних элементов, закаленных поверхностей и критических посадок в соответствии с утвержденным планом процесса.
Подгонка, проверка и координация доставки
Компоненты подгоняются по мере необходимости, проверяются по согласованному плану, документируются в соответствии с заказом, надлежащим образом упаковываются и координируются для доставки с отслеживанием ревизий.
Как работать с SUUXIANG
Move from drawing review to inspected FPC connector mold inserts through a defined technical and quality handoff.
Предоставьте чертежи и требования
Отправьте 2D-чертеж, доступную 3D-модель, количество, контекст применения, желаемую дату, а также любые требования к материалу, термообработке, покрытию или инспекции.
Подтвердите критические детали
Перед формированием предложения или принятием обязательств по производству проверьте критические размеры, базовые поверхности, приоритеты допусков, доступ к обработке, потребности в электроэрозионной или шлифовальной обработке и статус ревизии.
Просмотрите производственный маршрут
Оцените предложенный технологический маршрут, объем предложения, план инспекции и путь для образца или первого изделия, если это требуется по риску проекта или требованиям утверждения.
Утвердите контролируемое производство
Выпустите подтвержденную ревизию чертежа и требования, чтобы обработка на станках с ЧПУ, электроэрозионная обработка, шлифование, подгонка и инспекция могли продолжаться с согласованной коммуникацией по доставке.
Вставки для пресс-форм FPC-коннекторов: сертификация и документация по качеству
Отзывы клиентов публикуются после одобрения
Кейс клиента ожидает проверки, одобрения заказчика и подтверждающих данных проекта перед публикацией.
Заполнитель для отзыва: используйте утвержденный отзыв о поиске поставщиков или качестве, который отражает результат проверки чертежей, критические размеры и измеримый результат проекта. Сначала подтвердите цитируемые слова, детали проекта и разрешение на публикацию с клиентом.
Заполнитель для отзыва: публикуйте только после того, как клиент подтвердит результат проекта, включая любые показатели доставки, инспекции или контроля изменений. Сохраняйте подтверждающие записи о заказах и инспекциях, чтобы кейс оставался прослеживаемым и точным.
Часто задаваемые вопросы о пресс-формах для FPC-разъемов
Practical answers for drawing-based tooling inquiries, from review and sampling to documentation and delivery planning.
Каков минимальный объем заказа (MOQ) для вставок пресс-форм FPC-разъемов?
Какие чертежи следует предоставить для вставок пресс-форм FPC-разъемов?
Может ли SUUXIANG просмотреть мой дизайн вставок пресс-форм FPC-разъемов перед составлением сметы?
Могу ли я заказать образец перед производством?
Как оценивается срок выполнения для нестандартных компонентов оснастки разъемов?
Какая платежная информация требуется перед размещением заказа?
Может ли SUUXIANG организовать международную доставку?
Как SUUXIANG обрабатывает вопросы интеллектуальной собственности и конфиденциальности чертежей?
Какие инспекционные документы могут быть предоставлены с вставками для пресс-форм разъемов FPC?
Полное руководство покупателя по вставкам для пресс-форм разъемов FPC
Используйте эту структуру принятия решений для спецификации вставок для пресс-форм разъемов FPC, сравнения партнеров по изготовлению оснастки и производству, контроля рисков качества и избежания ошибок с чертежами, материалами, валидацией и поиском поставщиков, которые приводят к задержкам или сбоям в работе разъемов.
1. Что такое вставки для пресс-форм разъемов FPC?
Шаг между контактами 0,3–0,5 мм является обычным для компактных разъемов FPC, поэтому пресс-форма должна воспроизводить небольшую, повторяемую геометрию корпуса вокруг контактной зоны (https://na.industrial.panasonic.com/blog/fpc-connector-technology). Вставки для пресс-форм разъемов FPC — это сменные, прецизионно изготовленные элементы, которые устанавливаются в литьевую форму для создания локализованных элементов. Они могут формировать полости с мелким шагом, детали для позиционирования контактов, направляющие для ввода, геометрию, связанную с защелками, и входные поверхности, направляющие гибкую печатную плату в готовый корпус.nn2010 год — год основания компании Dongguan SuuXiang Precision Mold Co., Ltd., чей рабочий процесс SUUXIANG начинается с чертежа, модели, материала и критических размеров, предоставленных покупателем. Вставка — это не готовый разъем, продаваемый сборщику электроники, и не полная производственная оснастка, система выталкивателей или пресс. Это контролируемый компонент оснастки, чьи базы, посадка, состояние поверхности, маршрут обработки и данные инспекции влияют на то, будут ли повторяющиеся циклы литья производить однородные корпуса разъемов и правильно расположенные встроенные компоненты.
2. Эволюция оснастки для разъемов FPC
0.5 mm pitch became a common FPC/FFC reference point as portable electronics reduced connector footprint; current catalog ranges also reach 0.3 mm pitch and 0.9 mm mounting height. At that scale, cavity edges, terminal-support features, and locating faces can no longer be treated as secondary mold details. Source: https://na.industrial.panasonic.com/blog/fpc-connector-technologynn1.2 mm connector height and 0.2 mm pitch illustrate how profile reduction compresses the space available for resin flow, contact positioning, and actuator geometry. A rotating ZIF mechanism, guide walls, and retention features introduce shutoffs and moving interfaces whose relative position must remain stable through molding and assembly. Source: https://www.farnell.com/datasheets/2575143.pdfnn3 factors—automated pick-and-place, locking-function consistency, and high-volume repeatability—have shifted insert design toward controlled datums, wear-aware fits, and inspection tied to functional interfaces. Legacy assumptions such as correcting variation during fitting, accepting broad shutoff margins, or measuring only isolated dimensions can fail when small positional drift affects cable insertion, lock engagement, or terminal alignment.
3. Типы вставок для пресс-форм разъемов FPC
Шесть функциональных семейств воплощают концепцию пресс-формы для разъема FPC в производственный объем. Классифицируйте каждый элемент вставок для пресс-форм разъемов FPC по пластиковой детали, которую он контролирует, его отношению к базам и ожидаемой периодичности замены.
| Категория вставки | Контролируемая геометрия | Типичный риск | Модульная ценность |
|---|---|---|---|
| Полость | Внешний контур и торцы защелки | Облой на литниках | Обновление внешних элементов |
| Пресс-форма | Углубления и ребра жесткости | Залипание или повреждение | Ремонт внутренних элементов |
| Ползун/выталкиватель | Боковые поднутрения | Заедание или задир | Обслуживание подвижных контактных зон |
| Позиционирование контактов | Элементы позиционирования, связанные с контактами | Смещение шага | Замена поврежденных прецизионных посадочных мест |
| Литьевая система/каналы | Место впрыска и путь течения расплава | Эрозия или неравномерное заполнение | Настройка или обновление питающих элементов |
| Износ | Высокофрикционные контактные зоны | Задиры или истирание | Локальная замена |
Формирующие вставки
Вставки полости определяют внешние стенки, поверхности защелок и геометрию ввода.nnВставки сердечника формируют внутренние карманы, ребра и поднутрения.
Вставки для движения и контактов
Вставки ползунов или толкателей освобождают боковые элементы; заклинивание может привести к царапинам на запирающих поверхностях.nnВставки для позиционирования контактов фиксируют мелкие элементы контактов; смещение баз может привести к ошибкам шага или плоскостности.
Вставки для подачи и износа
Вставки литниковых каналов или питателей контролируют ввод расплава; эрозия или плохой баланс могут повлиять на заполнение.nnСменные вставки для износа изолируют области с высоким трением или подверженные повреждениям для замены без переделки основного блока.
4. Материалы для вставок пресс-форм FPC-коннекторов
Выбор материала для вставок пресс-форм FPC-коннекторов начинается с учета типа компаунда, износа от наполнителя, критичности геометрии и запланированного интервала обслуживания. Одно лишь название материала не может предсказать сохранение полировки, тепловой отклик или ремонтопригодность.
| Семейство | Прочность | Компромисс | Типичная среда |
|---|---|---|---|
| Предварительно закаленная сталь | Поддается механической обработке, обслуживаемая | Меньший запас по износу | Умеренное количество циклов |
| Инструментальная сталь с высокой твердостью | Износостойкость и сохранение полировки | Термообработка и контроль финишной отделки | Наполненные смолы, тонкие элементы |
| Нержавеющая сталь | Коррозионная стойкость | Специфическое для марки поведение при полировке и электроэрозионной обработке | Влажные или агрессивные условия |
| Медный сплав | Высокая теплопроводность | Более низкая износостойкость | Локальное отведение тепла |
| Карбид | Высокая локальная износостойкость | Хрупкость и сложная подгонка | Точки сильного износа |
Сравнение семейств материалов
Пять семейств материалов охватывают большинство решений по вставкам; окончательный выбор следует подтвердить по чертежу, данным по компаунду и условиям производства.
Подбирайте материал под задачу
Коннекторы с шагом 0,3–0,5 мм могут сделать износ по кромке и стабильность размеров более критичными, чем прочность материала. Компаунды со стеклонаполнителем, абразивные пигменты и высокие требования к количеству циклов обычно оправдывают более высокую износостойкость.nnДетали, изготовленные методом электроэрозионной обработки, требуют достаточного припуска на чистовую обработку; медные сплавы способны быстро отводить тепло, но не являются стандартным выбором для абразивных или нагруженных элементов. Перед выбором нержавеющей стали определите чистящие средства, влажность при хранении и степень коррозионного воздействия.
- Предварительно закаленная сталь: практичный вариант для вставок умеренной нагрузки и ремонтопригодных изменений
- Инструментальная сталь с высокой твердостью: износостойкость и сохранение полировки для сложных деталей
- Нержавеющая сталь: коррозионная стойкость там, где это необходимо из-за смолы или окружающей среды
- Медный сплав: терморегуляция вблизи локализованных горячих точек
- Карбид: высокая локальная износостойкость, с анализом конструкции хрупких кромок
Определите входные данные для принятия решения
Шесть параметров для запроса коммерческого предложения (RFQ) — марка смолы, процент наполнителя, допуски CTQ, ожидаемое количество циклов, ограничения по охлаждению и метод обслуживания — делают выбор материала проверяемым. SUUXIANG может согласовать планирование механической обработки, электроэрозионной обработки, шлифовки и контроля с утвержденным материалом и последовательностью термообработки.
5. Индивидуальная настройка вставок пресс-форм для FPC-коннекторов
Индивидуальная настройка начинается с выпущенного 2D-чертежа, 3D-модели, информации о сопрягаемой детали и указанной ревизии. Для вставок пресс-форм FPC-коннекторов шаг и выбор реперов должны контролировать каждую полость, смыкание и результат проверки.
| Элемент индивидуальной настройки | Определение чертежа | Ссылка на проверку |
|---|---|---|
| Шаг и реперы | Начало координат, направление, суммарные пределы | Отчет по размерам на основе реперов |
| Смыкания и вентиляция | Состояние стали, глубина, путь отвода | Визуальная и размерная проверка |
| Интерфейс впрыска | Сопрягаемая геометрия и допустимое несоответствие | Пробная сборка с сопрягаемой деталью |
| Идентификация | Маркировка полости, ревизии, ориентации | Проверка читаемости и расположения |
Определение функциональной геометрии
Шаг, количество контактов и схема реперов должны определять основной ориентир пресс-формы перед связыванием размеров. Затем компоновка полостей, геометрия смыкания, направление уклонов, расположение вентиляционных каналов и интерфейсы впрыска должны иметь явное назначение.nn3D-модель не может заменить разрезы, где состояние стали, пути провода или доступ к электродам неясны. SUUXIANG может предоставить обратную связь по DFM относительно доступа к инструменту, стратегии электроэрозионной обработки и припусков на шлифование до выпуска.
Указание идентификационных элементов
Функциональная гравировка может содержать номер полости, ревизию детали, код даты или маркировку ориентации, необходимые для сборки и прослеживаемости. Ее расположение, глубина, шрифт и допустимый след должны быть определены так, чтобы маркировка не нарушала герметичность или извлечение.nnКосметическое декорирование для промышленных вставок обычно является второстепенным. Вместо этого обозначение чистоты поверхности должно идентифицировать функциональную поверхность, требования к текстуре или полировке, а также любые ограничения на фаски.
Контроль взаимозаменяемости
Взаимозаменяемые вставки требуют общих реперов, ссылок на карманы и определенных условий замены между полостями. Номинально совпадающий контур недостаточен при различиях в установочных поверхностях, опорных элементах или критических смыканиях.nnКонтроль ревизий должен связывать чертеж, модель, утвержденные изменения DFM и план проверки с одним выпуском. Ссылки на проверку должны указывать реперы, критические размеры, метод измерения, требования к выборке и формат отчета.
6. Критические элементы конструкции и качества
Выбор реперов должен соответствовать функциональному базированию формованной детали и геометрии ввода кабеля, а не просто удобным для обработки поверхностям. Анализ наложения должен отслеживать вариации полости, сердечника, смыкания и сопрягаемого интерфейса до риска сборки.
Реперы и интерфейсы
Первичные, вторичные и третичные реперы должны последовательно располагать контактные элементы, оси рычагов и направляющие стенки. Сдвинутая схема реперов может привести к перекосу при вставке, плохому выравниванию терминалов или непоследовательному усилию блокировки.
Кромки, вентиляция и поверхности
Малые радиусы сохраняют прочность углов, в то время как острые внутренние углы могут привести к растрескиванию или преждевременному износу. Расположение вентиляционных каналов, направление полировки и заданная текстура должны поддерживать поток смолы и извлечение; неподходящая чистота поверхности может вызвать следы трения, запертый газ или косметические вариации.
Зоны износа и контроль
Сменные вставки концентрируют износ в местах затворов, запорной арматуры, ползунов и зон повышенного контакта. КИМ проверяет геометрию, связанную с базовыми поверхностями, оптическое измерение — точность профилей, а калибры-шаблоны — узкие отверстия, прежде чем отчет о первом образце свяжет результаты с выпущенным чертежом.
7. Выбор производителя для вставок пресс-форм для FPC-коннекторов
Выбор поставщика должен начинаться с выпущенного 2D-чертежа и контекста сопряжения, а не с общего списка возможностей. Для вставок пресс-форм для FPC-коннекторов оцените, соответствует ли техническое подтверждение запрошенному прототипу или риску низкосерийного производства.
| Зона оценки | Спросите | Запросите |
|---|---|---|
| Понимание сборки | Как оцениваются риски сопряжения? | Заметки по подгонке или план образцов |
| Коммуникация | Кто решает технические вопросы? | Именной рабочий процесс реагирования |
| Прозрачность сроков | Что является движущей силой каждого этапа? | Дата производственного графика |
Анализ чертежей и подтверждающие документы
2D-чертеж должен инициировать проверку базовых поверхностей и критических размеров. Уточните, как решаются вопросы с недоступными радиусами, потребностью в электродах и контрольными точками.nn3D-модель должна быть согласована по ревизии перед выпуском. Запросите помеченный DFM (проектирование для производства), заметки о технологическом маршруте и журнал ответов.
Подтверждение процесса и контроля
Микродетали требуют указания маршрута обработки, электроэрозионной обработки, шлифовки и подгонки. Спросите, для каких элементов требуется доступ для проволоки или электроды.nnПервый образец должен соответствовать согласованному плану контроля. Запросите прослеживаемость материалов, записи о ходе производства и отчеты о размерах, привязанные к ревизиям чертежей.
Контроль изменений и поставок
Работа с контролируемыми ревизиями требует письменного одобрения перед любым изменением чертежа или процесса. Спросите, кто отвечает за журнал изменений и утилизацию образцов.nnЦелевая дата должна разделять этапы рассмотрения чертежей, механической обработки, контроля и отгрузки. Запросите план сроков с указанием зависимостей.
8. Распространенные ошибки при покупке вставок для FPC-коннекторов
Два комплекта чертежей могут описывать идентичную номинальную геометрию, но приводить к разным результатам при изготовлении оснастки, если базовые поверхности, поведение смолы и доказательства приемки не определены. Предотвратимые ошибки при закупке обычно проявляются в виде доработки, нестабильного литья или отказа в функциональном соответствии.
Неопределенная схема базовых поверхностей
Три ссылки на базовые поверхности должны определять критические элементы коннектора до назначения допусков. Отсутствие первичных, вторичных и третичных базовых поверхностей позволяет контролю и обработке по-разному интерпретировать положение; включите в пакет чертежей целевые точки базовых поверхностей, критические размеры (CTQ) и метод измерения.
Нереалистичные допуски
0,01 мм может быть значимым для шлифованной сопрягаемой поверхности, но неуместным для недоступного фрезерованного профиля. Слишком узкие допуски увеличивают стоимость и споры при контроле; классифицируйте функциональные размеры, указывайте зоны допусков и разрешите проверку процесса перед выпуском.
Предположения о материалах и литье
Смола, наполненная стекловолокном, может изменять требования к износу, вентиляции, усадке и полировке по сравнению с ненаполненной смолой. Взаимозаменяемое использование сталей может привести к преждевременному износу или деформации; укажите в запросе на коммерческое предложение марку смолы, содержание наполнителя, производственный контекст, требования к стали, термообработку, ограничения по затворам и вентиляции.
Ошибки в одобрении и цене
Одномерный отчет не может подтвердить правильность вставки кабеля, хода защелки, зазора контактов или поведения при соединении. Утверждайте вставки только после проведения определенных проверок функционального соответствия и записей инспекций; сравнивайте предложения по маршруту процесса, документации, управлению ревизиями и рискам, а не только по цене за единицу.
9. От запроса на коммерческое предложение до выпуска в производство
Контролируемый пакет запроса на коммерческое предложение не позволяет командам по проектированию, качеству, закупкам и производству придерживаться разных предположений. Для вставок пресс-форм для FPC-коннекторов зафиксируйте ревизию чертежа, исходную или нейтральную 3D-модель, контекст соединения, количество и целевую дату перед началом DFM.
Создайте контролируемый пакет
Ревизия A должна определять критически важные для качества (CTQ) размеры, базы, допуски, требования к поверхности, материал, термообработку и точки измерения. Приложите 2D-чертеж, 3D-файл, историю утвержденных отклонений и детали разъема или литой детали.nnОдин ответственный должен вести реестр ревизий. Отдел проектирования утверждает геометрию; отдел качества утверждает критерии приемки; отдел закупок подтверждает коммерческий пакет.
Закройте DFM и предположения по коммерческому предложению
Обзор DFM должен выявить доступ для инструмента, пути электродов или проволоки для электроэрозионной обработки, припуск на шлифовку, последовательность термообработки и осуществимость инспекции. Решите каждый открытый вопрос в письменной форме перед выпуском заказа на поставку.nnОбзор коммерческого предложения должен содержать указание на состояние включенного материала, маршрут процесса, документы для инспекции, количество, предположения по поставке и исключения. Производство не должно делать вывод об измененном требовании из неформального письма.
Проверьте и выпустите производство
Первичная инспекция опытного образца должна сравнить измеренные CTQ с утвержденным чертежом и планом инспекции. Там, где вставки взаимодействуют с пресс-формой или узлом разъема, проведите проверку соответствия или контролируемую пробную отливку с использованием согласованной ревизии.nnПосле приемки зафиксируйте ревизию выпуска, подтвержденные данные образца, взаимозаменяемость запасных частей, количество запасных частей и триггер обслуживания. Любое последующее изменение требует документированного анализа воздействия на все четыре функции.
10. Ценообразование вставок пресс-форм для FPC-коннекторов
1 чертеж может привести к очень разным затратам, если он включает микроэлементы, жесткие позиционные допуски, трудный доступ к инструменту или длительную работу на проволочно- и глубинной электроэрозионной обработке. Материал, термообработка, финишная обработка, припуск на шлифовку и план инспекции должны быть оценены как определенные требования, а не предположения.nn3 шаблона заказа иллюстрируют направление затрат и сроков. Изменения в проектировании после программирования, выпуска электрода или планирования инспекции могут привести к ненужной доработке; срочная доставка также может ограничить наиболее эффективную последовательность процесса.nn2 сопоставимых предложения требуют одинаковую 2D-чертеж с контролем ревизий, 3D-модель (при наличии), количество, спецификации по материалу и термообработке, критические размеры, требования к поверхности, отчеты об инспекции и запрашиваемую дату доставки. SUUXIANG может просмотреть указанный маршрут процесса и выявить открытые вопросы перед выпуском работ.
| Иллюстративный сценарий заказа | Основные драйверы стоимости | Направление стоимости единицы продукции | Влияние сроков поставки |
|---|---|---|---|
| 1 вставка для прототипа | Наладка, сложная геометрия, электроэрозионная обработка, первичная инспекция | Самое высокое | Доминируют этапы анализа и планирования процесса |
| 10 повторяющихся вставок | Наладка распределяется на партии, шлифовка и инспекция | Ниже | Пакетная маршрутизация может улучшить поток |
| 50 стабильных вставок | Количество, повторяющиеся приспособления, контролируемая ревизия | Самое низкое относительное | График зависит от мощности и объема работ по обеспечению качества |
Загрузите чертежи вставок пресс-форм для FPC-коннекторов для рассмотрения
Отправьте ваш 2D-чертеж, 3D-модель, информацию о материале, количестве, приоритетах инспекции и целевой дате для проведения тщательного анализа RFQ.