
Inserts de glissière de moule de connecteur, examinés avant l’usinage
Soumettez votre dessin pour les inserts de glissière de moule de connecteur avec DFM, CNC, EDM, rectification et planification d’inspection alignés sur les dimensions critiques.
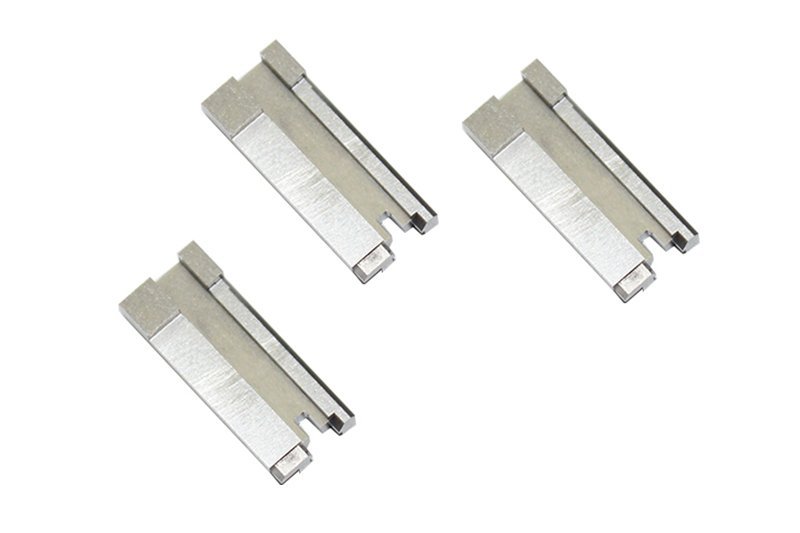
Composants représentatifs d’inserts de glissière de moule de connecteur













Related Product Catalogue and Quotation










Pourquoi s’approvisionner en inserts de glissière de moule de connecteur chez SUUXIANG
Un flux de travail basé sur le dessin pour aligner la fabricabilité, les caractéristiques critiques, la planification des processus et les attentes d’inspection avant la production.
Examen basé sur le dessin
Nous examinons les dessins, les modèles, les datums, le contexte d’accouplement et les exigences fonctionnelles pour clarifier la fabricabilité avant les engagements de devis ou de production.
Discussion pratique sur la DFM
Les discussions DFM abordent l’accès aux outils, les interfaces d’action latérale, les besoins en électrodes, les chemins de fil, la marge de rectification et la conception d’inserts réparables.
Planification du parcours de processus
L’u003ca href=u0022/cnc-machining-services/u0022u003eusinage CNCu003c/au003e, l’EDM, la rectification, le montage et l’inspection sont considérés comme un parcours intégré pour la géométrie de composant spécifiée.
Axé sur les dimensions critiques
Les dimensions critiques pour la qualité, les relations de datum, les exigences de surface et les méthodes d’inspection sont identifiées afin que les priorités restent visibles tout au long de la fabrication.
Exécution contrôlée par révision
Les révisions de dessin et les informations du projet restent traçables, aidant les équipes à éviter les décalages évitables entre les exigences approuvées et l’exécution sur le terrain.
Livraison conforme à l’inspection
La documentation de livraison finale est alignée sur la commande et le plan d’inspection vérifié, soutenant un examen d’acceptation clair pour les inserts de glissière de moule de connecteur.
Familles d’outillages de précision et de composants usinés
Parcours de processus basés sur le dessin pour les composants configurables, des caractéristiques critiques et des interfaces d’outillage à la livraison prête à l’inspection.

Services d'usinage CNC
Services d’usinage CNC de précision pour les composants basés sur des dessins nécessitant des dimensions contrôlées, une traçabilité des matériaux et un parcours approprié par fraisage, tournage, EDM, rectification, montage et inspection. L’examen DFM identifie les caractéristiques critiques et les considérations de fabricabilité avant la planification des devis et de la production.
Upload a Drawing
Fraisage CNC
Services de fraisage CNC personnalisés pour les pièces prismatiques, les inserts, les plaques et les caractéristiques usinées complexes. L’accès aux outils, la sélection des datums, la géométrie des parois, les rayons d’angle et la marge d’usinage sont examinés afin que le parcours programmé prenne en charge les dimensions critiques et les exigences de surface du dessin.
Upload a Drawing
Tournage CNC
Services d’usinage de précision CNC pour arbres, axes, douilles, manchons et éléments rotatifs où la concentricité, le faux-rond, les diamètres et les relations d’épaulement affectent la fonction. Le plan de processus prend en compte le bridage, l’état du matériau, les opérations secondaires et les points d’inspection identifiés lors de l’examen du dessin.
Upload a Drawing
Usinage 5 axes
L’usinage CNC 5 axes prend en charge les composants avec des caractéristiques angulaires, des surfaces composées et de multiples relations critiques qui peuvent bénéficier de moins de montages. La faisabilité dépend de la géométrie, de la portée de l’outil, du bridage, du matériau, des exigences de tolérance et de la trajectoire vérifiée pour la pièce spécifique.
Upload a Drawing
Usinage Suisse et Micro-usinage
L’usinage suisse et le micro-usinage prennent en charge les composants de petit diamètre, élancés et riches en détails où le support de pièce, la géométrie de l’outil, le contrôle des bavures et la méthode de mesure nécessitent une planification minutieuse. Les dessins doivent identifier les diamètres critiques, les longueurs, les filetages, les besoins de surface et les exigences de fonction d’accouplement.
Upload a Drawing
Érosion à fil et par enfonçage
Les services d’érosion à fil et par enfonçage traitent les matériaux trempés, les fentes étroites, les profils internes vifs, les caractéristiques profondes et la géométrie inaccessible aux outils de coupe conventionnels. La stratégie d’électrode, la trajectoire du fil, les conditions de rinçage, les attentes concernant la couche de refusion et les exigences de finition sont examinées par rapport à l’application.
Upload a Drawing
Rectification de précision
La rectification de précision de surface et de profil est utilisée pour établir la planéité, le parallélisme, le profil et les dimensions finies contrôlés sur les composants d’outillage trempés ou de précision. Le surplus de rectification, la séquence de traitement thermique, les références de datum et la méthode d’inspection doivent être convenus avant la publication du parcours de processus final.
Upload a Drawing
Noyaux et Cavités d'Insertion de Moule
Les inserts de noyau et de cavité de moule de précision sont fabriqués à partir des dessins et modèles du client pour des fonctions de moulage définies. Les examens abordent les interfaces de ligne de joint, l’accès au refroidissement ou aux caractéristiques, l’état de l’acier, les exigences d’érosion, les tolérances de polissage, les dimensions critiques de la cavité et les attentes d’inspection.
Upload a Drawing
Éjecteurs et Composants d'Éjection
Les goupilles d’éjecteur, les douilles et les composants d’éjection sont planifiés en fonction de l’ajustement, de la course, de l’alignement, des conditions d’usure et des relations avec les pièces d’accouplement. Le dossier de dessin doit définir les dimensions, les matériaux, le traitement thermique, l’état de surface et toute exigence d’assemblage ou de mouvement affectant la fabricabilité.
Upload a Drawing
Goupilles de Noyau, Composants de Guidage et de Positionnement
Les goupilles de noyau, les goupilles de guidage et les composants de positionnement nécessitent des relations contrôlées avec les cavités, les inserts ou les outillages d’accouplement. SUUXIANG examine les diamètres, les longueurs d’engagement, la stratégie de datum, la concentricité, les exigences d’ajustement, l’état du matériau et les critères d’inspection avant de sélectionner la séquence de fabrication.
Upload a Drawing
Coulisses, Leveurs, Points d'Injection et Accessoires de Moule
Les coulisses, leveurs, points d’injection et accessoires de moule sont des composants d’outillage configurables dont la fonction dépend du mouvement, de la géométrie de fermeture, des jeux et des interfaces d’assemblage. La planification de la fabrication prend en compte l’accès à l’usinage, les besoins d’érosion ou de rectification, la séquence de traitement thermique, les exigences de montage et le contrôle des révisions de dessin.
Upload a Drawing
Composants de Moules de Connecteurs
Les composants de moules de connecteurs de précision prennent en charge les caractéristiques d’outillage où le pas, l’alignement, la géométrie des broches, les relations d’inserts et la fonction d’accouplement répétable sont critiques. Les plans de fabrication sont basés sur les dessins fournis, les exigences matérielles, les contraintes d’accès à l’outil, la stratégie d’érosion et les priorités d’inspection définies.
Upload a Drawing
Composants de Filières d'Emboutissage
Les composants de filières d’emboutissage de précision sont produits pour les fonctions de découpe, de formage, de guidage et de positionnement définies par le dessin. Les examens se concentrent sur les exigences de matériau et de dureté, la géométrie liée aux jeux, les surfaces d’usure, le surplus de rectification, les trajectoires d’électroérosion, les relations d’accouplement et les exigences de mesure.
Upload a Drawing
Outillages d'Injection, MIM, CIM et Surmoulage
Les travaux d’outillage d’injection, MIM, CIM et de surmoulage sont évalués dans le cadre de production vérifié pour la tâche ou le composant demandé. L’examen prend en compte les interfaces de fonction de moulage, la sélection des matériaux, les données de retrait fournies par le client, l’accès à l’outil, les inserts et les preuves dimensionnelles requises.
Upload a Drawing
Matériaux d'Usinage
Les matériaux d’usinage CNC sont sélectionnés à partir du dessin, de l’application et des exigences spécifiées par le client plutôt que d’être supposés à partir d’une liste générique. La nuance du matériau, l’état d’approvisionnement, la dureté, la résistance à la corrosion, l’usinabilité, les besoins de traitement thermique et les attentes de traçabilité doivent accompagner la demande de devis.
Upload a Drawing
Finitions de Surface et Traitement Thermique
La finition de surface et le traitement thermique sont planifiés dans le cadre du parcours dimensionnel du processus, et non comme une réflexion après coup. La finition requise, le revêtement, le polissage, la dureté, la séquence de traitement, les besoins de masquage et les exigences de rectification ou d’inspection post-traitement doivent être indiqués avant l’engagement de production.
Upload a Drawing
Qualité, Métrologie et Documentation
L’inspection de précision, la métrologie et la documentation qualité sont alignées sur la révision du dessin et le plan d’inspection convenus. Les clients doivent identifier les dimensions critiques, le schéma de datum, les attentes d’échantillonnage ou de reporting, les enregistrements matériels et toute documentation nécessaire pour l’examen de la réception ou de la qualité fournisseur.
Upload a Drawing
Prototypage et Production en Petite Série
Le prototypage rapide et la fabrication en petites séries prennent en charge les pièces d’évaluation basées sur des dessins, les composants d’outillage et les quantités de production contrôlées. Une demande de devis (RFQ) utile comprend les modèles, les dessins, le matériau, la quantité, les dimensions critiques, les besoins de finition, les exigences d’inspection, la date de livraison cible et le contexte d’application.
Upload a DrawingMatériaux pour les inserts de glissière de moule de connecteur

Acier à outils pré-trempé
Souvent envisagé pour les corps et inserts de glissières nécessitant une usinabilité équilibrée avant l’ajustement final. L’examen du dessin doit définir l’état de dureté, les zones d’usure, la marge d’usinage et si une électroérosion ou un meulage ultérieur est nécessaire.

Acier à outils pour travail à chaud
Un candidat pour les inserts de glissière de moule de connecteur exposés à des cycles thermiques répétés ou à des conditions de moulage exigeantes. La sélection dépend du traitement thermique spécifié, de la ténacité requise, de l’état de surface, de la géométrie des caractéristiques et de la séquence de finition prévue.

Acier à outils pour travail à froid
Envisagé lorsque la résistance à l’usure et la stabilité dimensionnelle sont importantes pour les zones de glissement, de fermeture ou de formage. Confirmez le grade demandé, la voie de traitement thermique, la matière de meulage et la stratégie d’électroérosion à partir du dessin avant l’engagement matériel.


Inserts en carbure de tungstène
Évalué pour les caractéristiques à forte usure localisée où la géométrie de l’insert, le support, la méthode d’assemblage et l’accès au meulage peuvent être validés. L’utilisation du matériau reste dépendante des exigences du dessin, des charges d’application, des priorités de tolérance et de l’examen de la fabricabilité.
Inserts de glissière de moule de connecteur : voies d’usinage, d’électroérosion et d’inspection

Fraisage CNC
Le fraisage CNC établit les profils accessibles, les poches, les faces de montage et les surfaces de référence pour les inserts de glissière de moule de connecteur, avec l’approche de l’outil, les rayons d’angle et la marge d’usinage examinés par rapport au dessin et à la voie de finition ultérieure.

Tournage CNC
Le tournage CNC prend en charge les caractéristiques rotationnelles telles que les diamètres de guidage, les sièges cylindriques et les détails filetés où la concentricité et les relations de datum sont importantes. La voie est sélectionnée lorsque la géométrie du composant peut être référencée de manière fiable à partir d’un axe de rotation.

Électroérosion à fil
L’électroérosion à fil coupe des caractéristiques traversantes précises, des fentes étroites et des profils internes difficiles sans accès de fraise conventionnel. La planification de la trajectoire du fil, l’emplacement du trou de départ, les conditions d’angle et l’enlèvement autorisé sont examinés par rapport aux dimensions fonctionnelles et aux exigences des composants d’accouplement.

Électroérosion par enfonçage
L’électroérosion par enfonçage forme des cavités profondes, des détails internes nets et une géométrie fermée qu’il est impossible de fraiser. La stratégie d’électrode, l’accès au rinçage et les exigences de finition sont définis lors de l’examen du dessin pour supporter l’intention de la caractéristique spécifiée.

Meulage de précision
Le meulage de précision finit les surfaces planes critiques, les surfaces de guidage et les dimensions liées au datum après avoir conservé la marge de matière appropriée. La méthode prend en charge un état de surface contrôlé et un raffinement dimensionnel lorsque le fraisage ou l’électroérosion seuls ne satisfont pas aux priorités du dessin.

Inspection d'ajustement
L’ajustement et l’inspection vérifient les interfaces de mouvement, les relations de contact et les dimensions critiques avant la livraison. Les méthodes d’inspection et les attentes de rapport sont alignées sur la commande, y compris les datums spécifiés, les priorités de surface, le statut de révision et la traçabilité requise.
Insertions de coulisseaux de moule de connecteur et accessoires de support

Guidage et positionnement
Les éléments de guidage et les caractéristiques de positionnement assurent un déplacement répétable du coulisseau et un positionnement de l’assemblage. Spécifiez les relations de datum, les surfaces de contact, les exigences d’ajustement et les attentes de remplacement afin que les composants sélectionnés puissent être examinés par rapport à la conception de l’outillage.

Fixations de retenue
Les fixations sécurisent les inserts, les pièces d’usure et le matériel de support dans l’assemblage du coulisseau. L’examen du dessin doit confirmer l’engagement du filetage, le dégagement de la tête, l’accès pour l’assemblage, la méthode de verrouillage et toute exigence de montage à fraisage ou dissimulé.

Ressorts de rappel
Les ressorts peuvent supporter des fonctions de rappel, de retenue ou de séquençage définies dans un mécanisme de coulisseau. Fournissez l’espace d’installation, la course de travail, les exigences de force, les conditions de fonctionnement et les besoins d’accès de service avant d’inclure un arrangement de ressorts.

Composants d'usure
Les plaques d’usure, les glissières et les composants de contact remplaçables aident à gérer les interfaces coulissantes lorsque le dessin les définit. Examinez ensemble les dispositions de lubrification, les exigences de matériaux ou de traitement thermique, le jeu de fonctionnement, le support de fond et les critères d’inspection.

Marquages d'identification
Les numéros de pièce, les marques de révision, les identifiants de cavité ou les marques d’orientation peuvent être ajoutés lorsqu’ils sont spécifiés et validés. Définissez l’emplacement du marquage, la méthode, les exigences de lisibilité et si l’identification doit s’aligner sur les enregistrements d’inspection ou la documentation d’assemblage.
À propos des insertions de coulisseaux de moule de connecteur
SUUXIANG est la seule marque orientée vers le public de Dongguan SuuXiang Precision Mold Co., Ltd. Fondée en 2010, l’entreprise est basée au 2ème étage du parc industriel de Sanhe dans la ville de Chang’an, Dongguan, Guangdong, Chine. Le fondateur et représentant légal XiaoCheng Huang dirige l’entreprise qui sert les équipes mondiales d’ingénierie et d’approvisionnement avec des pièces usinées CNC personnalisées inspectées, des composants de moules de précision, des outillages de connecteur et des composants d’estampage fabriqués selon des dessins et des spécifications contrôlés.
Pour les insertions de coulisseaux de moule de connecteur, notre travail commence par l’examen du dessin : dimensions critiques, datums, exigences de matériaux et de traitement thermique, accès d’usinage, besoins d’électroérosion ou de rectification, et attentes d’inspection. La planification de la production peut combiner le fraisage ou le tournage CNC, l’usinage multi-axes, l’électroérosion à fil ou par enfonçage, la rectification de précision, l’ajustement et l’inspection documentée.
Ce qui distingue SUUXIANG, c’est une coordination de projet disciplinée avant les engagements de production. Nous traitons les insertions de coulisseaux comme des composants configurables basés sur des dessins plutôt que des pièces de catalogue présumées, en gardant le contrôle des révisions, les décisions de processus et les exigences de qualité visibles tout au long du projet.

Insertions de coulisseaux de moule de connecteur : de la DFM à l’inspection
Revue DFM et des datums
u003ca href=u0022/u0022u003eSUUXIANGu003c/au003e examine le dessin, le modèle 3D, le contexte d’accouplement, les dimensions critiques, le schéma des datums et les priorités de surface avant le devis. Pour les insertions de coulisseaux de moule de connecteur, cette discussion identifie la géométrie des contre-dépouilles, l’accès à l’outil, les risques d’empilement de tolérances et les informations nécessaires pour définir une voie de fabrication contrôlée.
- Confirmer les dimensions critiques pour la qualité et les datums fonctionnels
- Examiner le déplacement du coulisseau, la direction de libération et l'accès au formage
- Identifier les exigences de matériaux, de traitements thermiques et de finitions de surface
- Enregistrer le statut de révision et les questions techniques ouvertes

CNC, électroérosion et rectification prévues
Le parcours d’usinage est choisi en fonction de la géométrie des pièces, de l’état du matériau et des besoins d’inspection, plutôt qu’une séquence d’usinage générique. L’usinage CNC définit la géométrie accessible ; l’électroérosion par fil ou par enfonçage peut traiter les détails contraignants ; la rectification est prévue là où les exigences de planéité, d’ajustement ou de finition nécessitent un enlèvement de matière contrôlé.
- Évaluer l'accès à l'usinage avant de valider le parcours
- Planifier les électrodes d'électroérosion, les trajectoires du fil et les considérations de rinçage
- Prévoir une surépaisseur pour le traitement thermique et la rectification de finition si nécessaire
- Aligner la séquence de processus avec la révision du dessin approuvée

Preuves d’ajustement et d’inspection
La stratégie d’ajustement se concentre sur les interfaces qui régissent le mouvement des glissières, la rétention des inserts et la fonction de moulage. La planification de l’inspection relie les caractéristiques critiques aux méthodes de mesure appropriées et aux exigences de reporting convenues, de sorte que la documentation finale reflète la commande, le plan d’inspection vérifié et les composants d’outillage de connecteur livrés.
- Définir les interfaces sensibles à l'ajustement et les priorités d'inspection
- Vérifier les dimensions critiques par rapport aux plans de référence du dessin
- Faire correspondre les rapports et les enregistrements aux exigences de qualité convenues
- Maintenir la visibilité de la révision et la coordination de la livraison

Inserts de glissière de moule de connecteur : Examen basé sur le dessin vs. Sourcing sur devis uniquement
Comparez les preuves d’ingénierie nécessaires avant la production, pas seulement le prix unitaire devisé.
← Swipe left or right to view →
Flux de production pour les inserts de glissière de moule de connecteur
Une approche axée sur le plan, de la revue d’ingénierie à la coordination de la livraison inspectée.
Demande de devis et revue du plan
Examiner les plans 2D, les modèles 3D, les quantités, le contexte d’application, les dimensions critiques, les datums, les exigences de matériaux, les priorités de surface, les besoins d’inspection, les révisions et les exigences de livraison cibles avant le devis.
DFM et planification des processus
Confirmer l’accès à l’usinage, la géométrie de la glissière, les exigences EDM, les trajectoires de fil, la stratégie d’électrodes, le stock de rectification, la séquence de traitement thermique, les interfaces d’assemblage et les méthodes d’inspection pour la révision approuvée.
Préparation des matériaux et du travail
Planifier le matériau par rapport aux spécifications du plan, identifier les besoins de traçabilité, diffuser les informations de fabrication contrôlées et aligner le parcours de travail avec les attentes convenues en matière de qualité et de livraison.
Usinage et exécution par électroérosion
Usinez les inserts de moule de connecteur à l’aide des opérations CNC appropriées, multi-axes, électroérosion fil, électroérosion enfonçage et tournage, les décisions de processus étant régies par l’accès aux caractéristiques et la géométrie.
Rectification, ajustement et inspection
Appliquez la rectification et l’ajustement de précision si nécessaire, puis inspectez les dimensions critiques et les interfaces fonctionnelles par rapport au plan d’inspection spécifique à la commande avant la libération finale et la documentation.
Coordination de l’emballage et de l’expédition
Protégez les composants approuvés pour l’expédition, faites correspondre les enregistrements fournis au plan d’inspection vérifié, et maintenez la visibilité de la révision, de la livraison et de la communication du projet grâce à la coordination de l’expédition.
Lancez votre projet d’inserts de moule de connecteur
Provide the engineering inputs early so DFM, process planning, inspection, and production release can be aligned to your drawing requirements.
Soumettez les intrants de conception complets
Envoyez le dessin 2D, le modèle 3D lorsqu’il est disponible, le matériau, l’exigence de traitement thermique, la quantité, le contexte d’application et la date de livraison cible pour une première analyse éclairée.
Définir les exigences critiques
Identifiez les dimensions critiques pour la qualité, les datums, les exigences de surface, les relations d’accouplement et les enregistrements d’inspection demandés afin que le plan proposé d’usinage, d’électroérosion, de rectification et de mesure aborde le risque du projet.
Examiner la DFMA et le devis
SUUXIANG examine l’accès à l’outil, les allowances d’usinage, les chemins d’électrodes ou de fils, la séquence de traitement thermique et la portée de l’inspection avant de fournir un devis basé sur le dessin et une base de révision convenue.
Approuver la preuve du premier article
Confirmez la preuve de la première pièce ou de l’échantillonnage par rapport aux dimensions critiques et au plan d’inspection convenus, résolvez les révisions si nécessaire, puis autorisez la libération de production contrôlée.
Inserts de moule de connecteur : Certifications et documentation qualité
Politique de publication des références clients
Témoignage client en attente d’approbation écrite. Aucune conclusion de projet ni revendication de performance ne sera publiée tant que le client, le contexte du projet et les preuves justificatives n’auront pas été vérifiés.
Témoignage client en attente d’approbation écrite. SUUXIANG ne publiera que les retours liés à un projet confirmé basé sur un plan et à des preuves d’inspection ou de livraison documentées.
Témoignage client en attente d’approbation écrite. Les résultats mesurés, les quantités, les délais et les résultats d’application nécessitent l’autorisation du client avant publication.
FAQ sur les inserts de moule de connecteur
Practical RFQ, quality, revision, and delivery questions for drawing-based connector tooling components.
Quelles informations dois-je envoyer pour une demande de devis d’inserts de moule de connecteur ?
Y a-t-il une quantité minimale de commande pour les inserts de moule de connecteur ?
Puis-je commander un échantillon avant la production complète des inserts de moule de connecteur ?
Quels matériaux et quels détails de traitement thermique sont nécessaires ?
Pouvez-vous travailler à partir d’un plan révisé après que j’aie soumis une demande de devis ?
Quels rapports d’inspection peuvent être demandés pour les composants d’inserts de glissière ?
Comment sont gérés l’expédition, le paiement et les dates de livraison ?
Comment la confidentialité et la propriété intellectuelle sont-elles gérées lorsque je partage des plans d’inserts de moule de connecteur ?
Guide complet de l’acheteur pour les inserts de coulisseaux de moule de connecteur
Utilisez ce cadre pratique pour définir les exigences fonctionnelles, évaluer les contrôles d’ingénierie et de qualité des fournisseurs, comparer les options d’outillage et éviter les erreurs de conception, de matériau, de tolérance et de coût avant de vous engager dans la production.
1. Qu’est-ce qu’un insert de coulisseau de moule de connecteur ?
1. Les inserts de coulisseaux de moule de connecteur sont des composants de précision en acier remplaçables montés dans un ensemble à action latérale. Ils forment une géométrie qui ne peut pas dégager une direction d’ouverture droite, y compris les ouvertures latérales, les contre-dépouilles, les fenêtres de verrouillage, les rainures de retenue et les détails de fermeture locaux.nn2. L’insert est l’élément qui forme la caractéristique et qui est serviceable ; le corps du coulisseau le porte et le guide pendant sa course. Ce n’est pas le noyau ou la cavité principale, qui forment la géométrie principale de la pièce, et ce n’est pas le moule complet, qui comprend également les plaques, l’éjection, le guidage, le refroidissement et l’actionnement.nn3. Pour les programmes de connecteurs, la séparation de l’insert du corps du coulisseau permet aux équipes de remplacer ou de réviser l’acier sujet à l’usure formant les caractéristiques sans reconstruire l’intégralité du mécanisme d’action latérale. L’objectif pratique est un retrait latéral contrôlé avant l’éjection, préservant le dégagement de sortie tout en rendant les ajustements, l’inspection, la maintenance et les révisions de conception traçables.
2. Évolution des inserts de coulisseaux de moule de connecteur
Les conceptions de moules à deux pièces, à extraction droite, ne pouvaient former que des caractéristiques qui se dégageaient dans la direction d’ouverture. Les renfoncements latéraux, les fenêtres de verrouillage et autres géométries piégées étaient plutôt traités par des aciers fixes, des plans de joint modifiés, ou des pièces chargées manuellement lorsque les conditions de production le permettaient.nnLes caractéristiques des connecteurs orientées latéralement ont créé un besoin d’acier qui pouvait se retirer latéralement avant l’éjection. À mesure que les boîtiers devenaient plus compacts et que les emplacements des terminaux étaient plus étroitement liés aux caractéristiques moulées, des inserts de coulisseaux fabriqués séparément ont facilité le contrôle de la surface de formation sans refabriquer le corps complet du coulisseau.nnLes inserts remplaçables séparent également les détails sujets à l’usure ou sensibles aux dommages du mécanisme mobile plus grand. Dans une production répétée, cela permet un entretien planifié, un remplacement contrôlé et une interchangeabilité lorsque les datums, l’ajustement, le niveau de révision et les exigences d’inspection de l’insert sont définis sur le dessin.
3. Types d’inserts de coulisseaux de moule de connecteur
Deux vues de dessin établissent la sélection : la direction de moulage et le chemin de dégagement de la caractéristique. Les inserts de coulisseaux de moule de connecteur doivent être classifiés par la caractéristique formée, la méthode de rétention et le déplacement disponible, et non par la seule forme de l’insert.
| Configuration | Caractéristique typique | Mouvement ou rétention | Avantage et limite | Entrées de dessin |
|---|---|---|---|---|
| Insert de noyau latéral | Trou latéral ou renfoncement de verrouillage | Se retire latéralement | Forme des contre-dépouilles ; nécessite un dégagement de déplacement | Profondeur de contre-dépouille, direction du coulisseau, section |
| Insert de fermeture | Bord de fenêtre ou de fente | Se verrouille contre l’acier d’accouplement | Évite un noyau séparé ; sensible aux bavures | Angle de fermeture, datum, ligne d’étanchéité |
| Profil interchangeable | Motif de broches ou détail de cavité | Insert de poche fixe et remplaçable | Prend en charge les variantes ; l’interface doit être répétée | Révision de profil, donnée de poche, tolérance |
| Insert chargé à la main | Caractéristique spéciale à faible volume | Placé et retenu manuellement | Coût de mécanisme faible ; plus lent, dépend de l’opérateur | Quantité, orientation de chargement, rétention |
| Axe d’angle ou coulisseau à came | Caractéristique latérale avec action automatique | Entraîné pendant l’ouverture du moule | Automatise le mouvement ; nécessite de l’espace pour l’entraînement et le guidage | Course, angle, dégagement, synchronisation |
Choisissez le mécanisme de dégagement
Un crochet interne peut favoriser un levier lorsque la course de l’éjecteur peut fournir un dégagement incliné. Une ouverture latérale peut plutôt être divisée au plan de joint lorsque cela évite un coulisseau sans compromettre le contrôle des bavures.nnDeux vérifications décident de la voie : le retrait complet de l’acier et le dégagement tout au long du mouvement. Fournissez des vues en coupe, la direction d’ouverture, la course d’éjection, le contexte de la pièce d’accouplement et les lignes de témoin admissibles.
4. Matériaux et Traitement Thermique des Inserts de Coulisseaux
Le choix du matériau détermine si un insert de coulisseau résiste à l’abrasion de la résine, à la corrosion due à la condensation et aux charges latérales répétées, sans devenir impraticable à usiner ou à réparer. La nuance finale, la dureté et la séquence de traitement thermique nécessitent un examen technique spécifique à l’application.
| Famille de matériaux | Meilleur compromis | Principal compromis |
|---|---|---|
| Acier de moule pré-durci | Usinabilité et réparation | Réserve d’usure plus faible |
| Acier de type H13 | Ténacité et cycles thermiques | Nécessite un traitement thermique contrôlé |
| Acier de moule inoxydable | Résistance à la corrosion et polissage | Effort d’usinage plus élevé |
| Acier à outils résistant à l’usure | Abrasion par résine chargée | La ténacité et la réparabilité peuvent diminuer |
Associer l’acier à l’exposition
L’acier à outils pour travail à chaud de type H13 est souvent choisi lorsque la ténacité et la résistance à la fatigue thermique sont importantes. Les aciers de moule pré-durcis peuvent réduire le temps d’usinage, tandis que les aciers de moule inoxydables conviennent aux résines corrosives, au stockage humide ou aux risques de contact avec l’eau.
Planifier le traitement thermique
Le traitement thermique modifie le risque de déformation, l’allowance de rectification, la réponse EDM et les options de réparation. Définir le déchargement, le durcissement, le revenu et toute nitruration ou revêtement uniquement après avoir examiné la géométrie, les surfaces de référence, les plaques d’usure d’accouplement et la méthode d’inspection.
Utiliser les revêtements sélectivement
Les revêtements PVD peuvent réduire l’usure adhésive et améliorer le démoulage sur des substrats appropriés et stables. Ils ne corrigent pas un mauvais guidage, une lubrification inadéquate, des arêtes fissurées ou un matériau de base inapproprié.
5. Conception des inserts de curseur de moule de connecteur à partir de plans
Deux entrées contrôlées – un dessin 2D coté et une CAO 3D native ou neutre – doivent être examinées avec la résine, la direction de moulage et les conditions des pièces adjacentes avant d’usiner les inserts de curseur de moule de connecteur.
Définir les plans fonctionnels
Trois niveaux de référence doivent positionner l’insert : une référence de montage sur le corps du curseur, une référence de moulage sur la cavité ou le noyau, et une référence de caractéristique pour la géométrie du connecteur. Appliquez la position, le profil et la perpendicularité uniquement aux interfaces dont la variation affecte l’ajustement, l’étanchéité ou l’alignement des bornes.
Définir la géométrie de démoulage
Un dégagement préliminaire de 2 à 3 mm est parfois utilisé pour des extractions droites compactes, mais le déplacement réel doit dégager le plastique formé le long de l’axe réel du curseur. Examinez le dépouille, les surfaces de joint et de fermeture, les emplacements d’évent, les interférences de fin de course et la séquence de retrait du curseur par rapport à l’éjection.
Spécifier l’interface remplaçable
Quatre détails d’interface nécessitent un contrôle explicite : faces de montage, clés ou goupilles de localisation, accès aux fixations et jeu de montage admissible. Demandez si l’insert est remplacé indépendamment, comment il repose sur le corps du curseur, quelles surfaces nécessitent un meulage et quelle référence d’inspection régit l’acceptation.
6. Essentiels de construction et de contrôle qualité
La performance répétable du curseur est établie au niveau de l’emboîtement, des guides, des verrous et des interfaces de service – et non par une simple vérification dimensionnelle finale. SUUXIANG doit convertir les caractéristiques critiques de chaque dessin en critères d’acceptation mesurables et en un plan d’inspection contrôlé par révision.
Ajustement et mouvement guidé
Les références d’emboîtement spécifiées doivent contrôler la localisation de l’insert, tandis que le dessin définit l’ajustement, le parallélisme et la longueur de contact. Le déplacement guidé doit être vérifié sur toute la course pour détecter les blocages, les interférences et la position de retour répétable.nnLes faces d’usure définies nécessitent des rainures ou des orifices de lubrification accessibles là où la conception du moule l’exige. Les interfaces de refroidissement et d’évent doivent être vérifiées pour l’étanchéité, le dégagement et un accès de service propre.
Verrouillage et fixation
Le verrouillage positif doit supporter la charge de moulage par les faces d’appui prévues, et non uniquement par les vis ou les goupilles. La taille de la fixation, l’engagement du filetage, l’exigence de couple et la méthode anti-desserrage doivent figurer sur le dossier d’assemblage lorsqu’elles sont spécifiées.nnLes butées d’extrémité et les caractéristiques de positionnement contrôlées doivent être inspectées par rapport à leur relation de référence fonctionnelle. Un technicien doit pouvoir retirer l’insert sans déranger les composants guidés non liés.
Preuves d’inspection et essais
Un rapport dimensionnel doit identifier les dimensions critiques mesurées, les instruments, les références, la révision et le résultat d’acceptation. Les certificats de matériaux et les enregistrements de traitement thermique doivent accompagner la commande lorsqu’ils sont des exigences spécifiées.nnL’inspection visuelle doit enregistrer les bavures, les dommages EDM, la corrosion et l’état des bords. La vérification de l’assemblage et le retour d’expérience des essais de moulage doivent confirmer le déplacement, le verrouillage, le démoulage, les marques de témoin et toute révision corrective avant la mise en production.
7. Comment choisir un fabricant d’inserts de curseur
Un ensemble de plans doit indiquer si un fournisseur peut contrôler les interfaces fonctionnelles de l’insert de curseur. Comparez les preuves, la qualité de la réponse et la planification documentée des processus – et non les affirmations générales de capacité.
| Zone d’Évaluation | Demander | Signal de Décision |
|---|---|---|
| Ingénierie | FDD Écrite | Questions Spécifiques et Traçables |
| Fabrication | Plan de Processus | Justification CNC, EDM, rectification |
| Qualité | Échantillon d’inspection | Mesures liées à la révision |
| Livraison | Mise à jour de la capacité | Risques et changements visibles |
Revue d’ingénierie
Demandez au fournisseur des commentaires DFM qui identifient les références, les caractéristiques inaccessibles, les besoins en EDM ou en meulage et les tolérances non résolues avant les engagements de production.nnUne réponse utile sépare les hypothèses des exigences du dessin et enregistre les questions ouvertes.
- Quelles dimensions sont critiques pour la qualité ?
- Quel itinéraire de processus protège chaque référence ?
- Quelles modifications nécessitent une approbation de dessin ?
Preuves de Qualité
Avant la production, demandez la méthode d’inspection proposée, la traçabilité des matériaux, la séquence de traitement thermique si spécifiée, ainsi que les enregistrements d’échantillons ou de premiers articles.nnUn plan crédible relie les caractéristiques mesurées à la révision actuelle et à l’équipement d’inspection.
- Les certificats de matière peuvent-ils accompagner la commande ?
- Quelles caractéristiques font l’objet de mesures rapportables ?
- Comment les non-conformités sont-elles communiquées ?
Livraison et Support
Lors du devis, demandez les hypothèses de capacité et de délais, la propriété du contrôle de révision, les détails de l’emballage de protection et un chemin de réponse après-vente.nnUn fournisseur doit signaler les changements de calendrier rapidement plutôt que de considérer la date indiquée dans le devis comme ferme.
- Qui approuve la publication des révisions ?
- Comment les inserts sont-ils protégés pendant le transport ?
- Quel support suit la réception ?
8. Erreurs Courantes des Acheteurs avec les Inserts de Glissière
Les dessins 2D et les modèles 3D peuvent décrire le même insert différemment lorsque les données de référence ne sont pas spécifiées. Les erreurs d’approvisionnement évitables entraînent des retouches, des temps d’arrêt de moule ou des acceptations contestées, sauf si les questions sont résolues avant la publication.
Lacunes dans les Données et les Références
Les dimensions 2D sans schéma de référence laissent les fournisseurs interpréter les relations fonctionnelles, risquant des ajustements inadéquats. Demandez : Quelles références régissent chaque interface critique, et le fichier CAO publié correspond-il au dessin ?
Points Aveugles sur la Résine et le Cycle
Les résines chargées de verre, la température de moulage et la cadence de cycle influencent l’usure, le comportement thermique et la sélection de la surface. Question : Quelle résine, quel matériau de remplissage, quelles conditions de moulage et quel cycle de production attendu verront l’insert ?
Raccourcis de tolérance et de matériaux
Des cotes de 0,001 mm appliquées de manière générale peuvent augmenter les coûts de rectification et d’inspection sans améliorer la fonction. Question : Quelles dimensions sont réellement critiques, et quelles propriétés matérielles au-delà de la dureté – usure, ténacité, résistance à la corrosion – sont requises ?
Mouvement, pièces de rechange et preuves
Les vérifications d’extrémité en 3D seules peuvent manquer une interférence pendant le déplacement du curseur ; aucun plan de pièces de rechange ne peut transformer un insert usé en temps d’arrêt. Question : Le parcours complet a-t-il été vérifié en cas de collision, quelles pièces de rechange sont nécessaires et quel rapport d’inspection prouve l’acceptation ?
9. De la demande de devis à la libération de production
Une libération contrôlée utilise des points de passage définis afin que les décisions techniques soient prises avant la découpe de l’acier. Pour les inserts de curseurs de moules de connecteurs, l’acheteur et le fournisseur doivent enregistrer chaque approbation par rapport au dessin actuel révisé.
Portes de devis et de DFM
Premièrement, l’ingénierie fournit le dessin 2D, le modèle 3D, le contexte de la résine ou de la pièce d’accouplement, la quantité annuelle et les dimensions critiques. SUUXIANG examine la stratégie de référence, le déplacement du curseur, l’accès à l’outil, les besoins en électroérosion, le stock de rectification et la faisabilité de l’inspection.nnAvant le devis, les hypothèses non résolues deviennent des questions écrites plutôt que des exigences implicites.
Libération commerciale et technique
Deuxièmement, les achats alignent le prix, la cible de livraison, la portée, les exclusions et l’identifiant de révision avec la voie de processus examinée. La qualité définit les certificats de matériaux, les preuves de traitement thermique, les points d’inspection et le format de rapport.nnSeuls les dessins approuvés et les dérogations documentées doivent autoriser la libération de production.
Premier article et contrôle des modifications
Troisièmement, SUUXIANG inspecte le premier article selon le plan convenu ; l’acheteur examine les résultats dimensionnels et, le cas échéant, les preuves d’ajustement ou d’essai de moule. L’ingénierie est responsable des modifications de conception, la qualité des critères d’acceptation, et les achats de l’autorisation commerciale.nnAprès la libération, chaque modification nécessite une nouvelle révision, une analyse d’impact et une disposition traçable. Les inserts de rechange et les quantités de réapprovisionnement doivent être planifiés en fonction du risque d’usure, de l’interchangeabilité et des besoins en délais.
10. Tarification et facteurs de coût des inserts de curseurs de moules de connecteurs
2 entrées de devis modifient le coût avant le début de l’usinage : la complétude du dessin et la stratégie de lot. Un dessin 2D coté, un modèle 3D, le matériau, le traitement thermique, les références critiques, la finition, la quantité et la demande d’inspection permettent à SUUXIANG de sélectionner une voie CNC, électroérosion, rectification et ajustement défendable.nn3 catégories de demandes courantes illustrent le compromis : les inserts de remplacement simples concentrent le coût dans la mise en place ; les inserts complexes ou trempés ajoutent des étapes de processus ; les libérations urgentes peuvent nécessiter une planification différente. Demandez un devis basé sur le dessin pour le contexte d’accouplement spécifique, la révision et le niveau de documentation plutôt que de vous fier à une comparaison de prix unitaire.
| Catégorie de demande illustrative | Principaux facteurs de coût | Stratégie de lot et preuves de devis |
|---|---|---|
| Insert de remplacement prismatique simple | Géométrie, matériau, tolérance, finition de surface | Combinez les révisions identiques ; fournissez le dessin 2D et la quantité |
| Insert formant des détails d’électroérosion ou des contre-dépouilles | Chemin de l’électrode ou du fil, accès à l’outil, ajustement, dimensions critiques | Regroupez les inserts apparentés ; identifiez les références et les surfaces d’accouplement |
| Insert de curseur de précision trempé | Matériau, séquence de traitement thermique, stock de rectification, finition | Confirmez l’exigence de dureté et le plan d’inspection post-traitement |
| Libération accélérée ou documentée | Urgence du délai, rapport d’inspection, contrôle de révision | Indiquez la date cible, le format du rapport et les points de contrôle d’approbation |
Télécharger les dessins des inserts de moule de connecteur pour examen
Inclure les fichiers 2D et 3D, le matériau, la quantité, les dimensions critiques, les exigences d’inspection et la date de livraison cible pour une revue DFM et un devis rigoureux.