
Componentes de Moldes para Carcaças de Antenas, Usinados Conforme o Seu Desenho
Mova os componentes de moldes para carcaças de antenas da revisão DFM para usinagem CNC inspecionada, eletroerosão, retificação e entrega documentada.
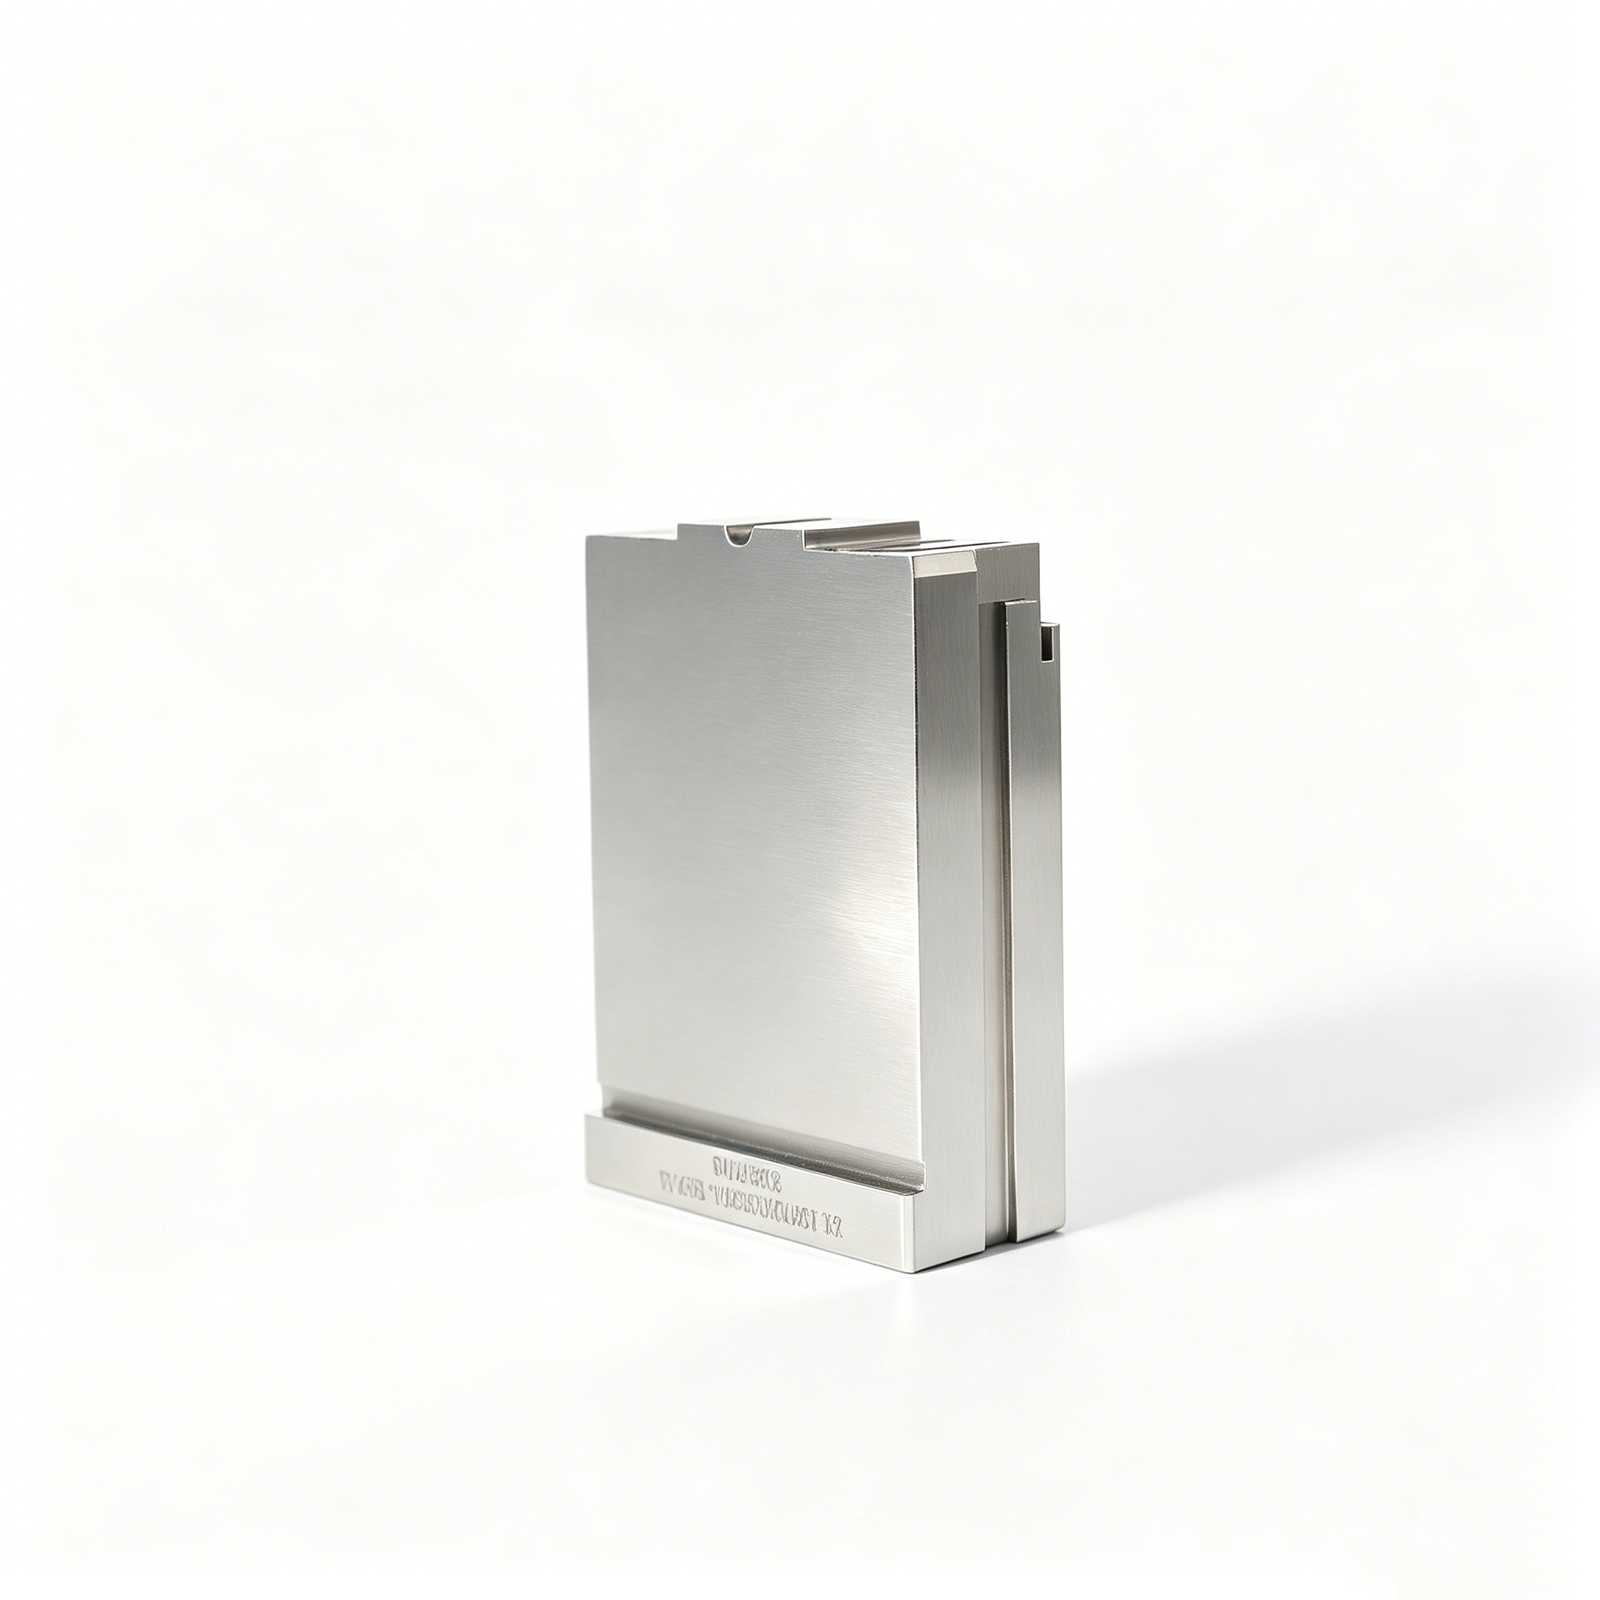
Componentes Representativos de Moldes para Carcaças de Antenas







Related Configurable Component Families and Quotation









Porquê as Equipas Escolhem a SUUXIANG para Componentes de Moldes para Carcaças de Antenas
As decisões de engenharia mantêm-se visíveis desde a revisão inicial do desenho até à documentação de inspeção e coordenação da entrega.
Revisão de Desenhos em Primeiro Lugar
Analisamos desenhos, modelos, datums, materiais e dimensões críticas antes de orçamentar componentes de moldes para carcaças de antenas ou de nos comprometermos com uma rota de processo.
Input Prático de DFM
A discussão de DFM identifica o acesso à usinagem, condições de parede, percursos de ferramenta, necessidades de eletroerosão e riscos de tolerância que podem afetar a fabricabilidade.
Rotas de Processo Coordenadas
A usinagem CNC, a eletroerosão a fio, a eletroerosão por penetração, a retificação de precisão e o ajuste são planeados em torno da geometria, da folga do material e das interfaces funcionais.
Inspeção Planeada Cedo
Os requisitos de inspeção são alinhados com as características críticas, a estratégia de datum, os métodos de medição e as expectativas de relatório antes do início da produção.
Controlo de Revisões
As revisões de desenho, os pontos de clarificação e as informações de produção aprovadas permanecem visíveis, ajudando as equipas a evitar discrepâncias evitáveis durante o fabrico.
Comunicação Rastreável
As atualizações do projeto conectam questões técnicas, decisões de processo, evidências de inspeção e coordenação de entrega para que as equipas de sourcing e qualidade possam acompanhar o progresso.
Componentes de Moldes para Carcaças de Antenas e Famílias de Ferramentas
Famílias de componentes guiadas por desenho para carcaças de antenas, ferramentas de conetores, moldes de precisão e peças personalizadas, planeadas em torno de dimensões críticas, acesso ao processo e requisitos de inspeção.

Serviços de Usinagem CNC
Serviços de usinagem CNC de precisão para peças baseadas em desenho que requerem fresagem coordenada, torneamento, eletroerosão, retificação, ajuste e inspeção. As rotas de processo são revistas em relação ao material, geometria, dimensões críticas, requisitos de superfície, quantidade e expectativas de entrega antes dos compromissos de produção.
Upload a Drawing
Fresagem CNC
Serviços personalizados de fresagem CNC para peças prismáticas, placas, inserções, carcaças e detalhes de ferramentas. A revisão do desenho considera a definição de datum, o acesso à ferramenta, a geometria da cavidade, as condições de parede, a folga de usinagem, os requisitos de superfície e as dimensões que requerem planeamento de inspeção.
Upload a Drawing
Torneamento CNC
Serviços de torneamento de precisão CNC para componentes rotativos ou concêntricos, como pinos, buchas, eixos e elementos de localização. Os requisitos devem definir o material, diâmetros, prioridades de batimento ou concentricidade, detalhes de rosca, condição da superfície e contexto de componentes de acoplamento.
Upload a Drawing
Mecanização de 5 Eixos
Mecanização CNC de 5 eixos para geometrias complexas onde o acesso multiângulo pode reduzir as montagens ou alcançar características difíceis. A viabilidade depende da fixação da peça, alcance da ferramenta, estratégia de datum, condição do material, tolerâncias e requisitos de superfície, e uma revisão das características críticas.
Upload a Drawing
Mecanização Suíça e Micro Mecanização
Mecanização suíça e micro mecanização para componentes pequenos, esbeltos ou densos em detalhes, como pinos finos, eixos, buchas e características relacionadas a conectores. A revisão do desenho aborda a forma do material, tamanho da característica, relações comprimento-diâmetro, tolerâncias, necessidades de superfície e método de inspeção.
Upload a Drawing
Eletroerosão a Fio e por Penetração
Serviços de eletroerosão a fio e por penetração para materiais endurecidos, perfis internos afiados, ranhuras estreitas, cantos difíceis e características inadequadas para acesso convencional por ferramentas. A estratégia do eletrodo, caminho do fio, condições de lavagem, requisitos de acabamento e montagem ou retificação subsequente são revistos a partir do desenho.
Upload a Drawing
Retificação de Precisão
Retificação de superfície e perfil de precisão para planicidade controlada, paralelismo, espessura, perfis e folgas de acabamento em componentes de moldes e matrizes. O plano de processo considera a sequência de tratamento térmico, material de retificação, superfícies de datum, prioridades dimensionais e a abordagem de inspeção necessária.
Upload a Drawing
Inserções de Núcleo e Cavidade de Molde
Inserções de núcleo e cavidade de molde de precisão configuradas a partir de desenhos e modelos 3D aprovados para carcaças de antena e peças moldadas relacionadas. As revisões abordam a seleção do aço, detalhes de partição e vedação, interfaces de refrigeração, necessidades de eletroerosão ou retificação, geometria crítica e requisitos de inspeção.
Upload a Drawing
Ejetores e Componentes de Ejeção
Pinos ejetores, buchas e componentes de ejeção produzidos de acordo com as dimensões e requisitos de ajuste definidos no desenho. Uma revisão responsável considera o material e o tratamento térmico, a relação de guia, a folga, a geometria de contato, a condição da superfície, as considerações de desgaste e o contexto relevante da montagem do molde.
Upload a Drawing
Pinos de Núcleo, Guias e Componentes de Localização
Pinos de núcleo, pinos guia e componentes de localização para alinhamento repetível do molde, formação de características e montagem controlada. Os desenhos devem identificar datums, relações de ajuste, condição do material, requisitos de dureza onde aplicável, diâmetros críticos, detalhes de acoplamento e prioridades de inspeção.
Upload a Drawing
Cunhos Deslizantes, Levantadores, Canais e Acessórios de Molde
Cunhos deslizantes, levantadores, canais e acessórios de molde configurados como componentes de ferramenta baseados em desenho, em vez de SKUs de estoque. O planeamento do processo examina interfaces de movimento, vedações, ângulos, superfícies de desgaste, condição do material, acesso de mecanização e eletroerosão, requisitos de ajuste e referências de montagem.
Upload a Drawing
Componentes de Molde para Conectores
Componentes de molde de precisão para conectores para ferramentas densas em características, onde a geometria dos pinos, as relações de passo, as referências de localização e os requisitos de superfície afetam o desempenho da peça moldada. Pedidos de orçamento devem incluir desenhos de componentes, contexto de montagem, requisitos de material, dimensões críticas e expectativas de inspeção aplicáveis.
Upload a Drawing
Componentes de Matriz de Estampagem
Componentes de matriz de estampagem de precisão para funções de corte, conformação, guia e localização controladas por desenho. A revisão considera os requisitos de material e tratamento térmico, arestas de trabalho, relações de folga, folgas de retificação, estratégia de eletroerosão a fio, peças de acoplamento e critérios de inspeção.
Upload a Drawing
Ferramental para Injeção, MIM, CIM e Sobre-moldagem
Componentes de ferramental para injeção, MIM, CIM e sobre-moldagem suportados dentro do escopo de produção verificado. Os requisitos são avaliados quanto à geometria do molde, condição do material, intenção de design relacionada ao encolhimento, inserções ou interfaces, áreas de desgaste, rota do processo e a documentação necessária para liberação de produção.
Upload a Drawing
Materiais de Mecanização
Materiais de mecanização CNC selecionados de acordo com o desenho aprovado e os requisitos da aplicação, incluindo usinabilidade, estabilidade dimensional, resistência, desgaste, corrosão e necessidades de tratamento térmico. A disponibilidade do material e quaisquer substituições devem ser confirmadas antes da cotação e produção.
Upload a Drawing
Acabamentos de Superfície e Tratamento Térmico
Acabamento de superfície e tratamento térmico planeados em torno de superfícies funcionais, necessidades de corrosão ou desgaste, risco de alteração dimensional e usinagem ou retificação subsequente. As especificações devem identificar o tipo de acabamento, condição alvo, requisitos de mascaramento ou cobertura e dimensões afetadas pelo tratamento.
Upload a Drawing
Qualidade, Metrologia e Documentação
Inspeção de precisão, metrologia e documentação de qualidade alinhados com o pedido e o plano de inspeção verificado. Defina dimensões críticas, datums, necessidades de amostragem ou relatórios, expectativas do método de medição, status de revisão e quaisquer requisitos de rastreabilidade antes do início da produção.
Upload a Drawing
Prototipagem e Produção de Baixo Volume
Prototipagem rápida e fabrico de baixo volume para peças desenhadas e componentes de ferramentas, onde o ajuste inicial, a funcionalidade, a aprendizagem do processo ou as quantidades controladas são importantes. A análise das cotações abrange a maturidade da revisão, o material, as características críticas, as necessidades de inspeção, a quantidade e a data de entrega alvo.
Upload a DrawingComponentes de Molde para Carcaças de Antena: Opções de Materiais

Aço para Ferramentas Pré-endurecido
Uma escolha prática para bases de moldes, blocos de suporte e insertos de volume moderado. O aço para ferramentas pré-endurecido é usinado eficientemente, mas a dureza necessária, as necessidades de polimento e as verificações dimensionais pós-usinagem devem ser definidas na análise do desenho.

Aço para Ferramentas H13
Frequentemente considerado para componentes expostos a ciclos térmicos repetidos, incluindo núcleos, insertos de cavidade e guias. A sua rota de usinagem deve permitir tratamento térmico, EDM, material de retificação e inspeção final de características críticas de selagem e localização.

Aço para Moldes Inoxidável
Adequado onde a humidade da resina, as condições de armazenamento ou os ambientes de processo levantam preocupações de corrosão. O aço para moldes inoxidável pode suportar superfícies de cavidade polidas, enquanto as condições de tratamento térmico, o acabamento superficial e os requisitos de corrosão devem ser confirmados projeto a projeto.

Aço para Ferramentas D2
Uma opção focada na resistência ao desgaste para insertos, canais e características sujeitas a resinas com enchimento abrasivo ou contacto repetido. A sua dureza e resistência ao desgaste requerem uma sequência planeada de usinagem, EDM, tratamento térmico e retificação de precisão para proteger as dimensões finais.

Ligas de Cobre-Berílio
Usadas seletivamente para insertos que requerem transferência de calor direcionada em áreas de difícil arrefecimento. Estas ligas são usinadas de forma diferente dos aços para ferramentas, pelo que o acesso da ferramenta, a geometria da característica, os requisitos de manuseamento e as tolerâncias das superfícies de acoplamento necessitam de uma análise antecipada.
Componentes de Molde para Carcaças de Antena: Rotas de Processo de Precisão

Fresagem CNC
A fresagem multieixos desenvolve núcleos, insertos de cavidade, guias e características estruturais com acesso controlado da ferramenta. As trajetórias da ferramenta são planeadas em torno das superfícies de referência, da geometria da parede, da folga de usinagem e das características que requerem EDM ou retificação subsequentes.

Torneamento CNC
O torneamento suporta pinos redondos, casquilhos, características de localização e detalhes rotacionais utilizados em ferramentas de carcaça de antena. A rota é selecionada quando a concentricidade, as localizações dos ombros, os diâmetros e as relações de acoplamento estão definidos no desenho.

EDM de Fio
O EDM de fio produz perfis estreitos, recortes precisos e características de materiais duros onde o acesso convencional da fresa é limitado. A trajetória do fio, a colocação do furo de partida, as condições de canto e as referências de referência devem ser revistas em relação ao desenho do componente.

EDM de Penetração
O EDM de penetração forma cavidades profundas, detalhes internos nítidos e geometria inacessível utilizando uma estratégia de elétrodo correspondente à forma necessária. O desgaste do elétrodo, os alvos de acabamento, a folga de faísca e os requisitos subsequentes de polimento ou ajuste orientam o planeamento.

Retificação de Precisão
A retificação de precisão controla a planicidade crítica, o paralelismo, a espessura e as superfícies de ajuste após a etapa apropriada de usinagem ou tratamento térmico. O material de retificação, a sequência de referência e o método de medição são alinhados com as dimensões críticas do desenho.

Inspeção de Ajuste
O ajuste e a inspeção verificam as relações funcionais entre os componentes de acoplamento, incluindo folga, alinhamento e dimensões críticas. A SUUXIANG alinha os métodos de inspeção e os requisitos de relatório com a revisão do desenho acordada e o plano de qualidade específico da encomenda.
Componentes para Moldes de Carcaças de Antenas: Opções de Funcionalidades

Interfaces Rosqs
Rosqueamentos para fixadores, insertos, tampas ou conjuntos de acoplamento podem ser usinados ou preparados em torno do esquema de datum exigido. Partilhe o padrão de rosca, os requisitos de engate, a condição do material e qualquer sequência de pós-tratamento para análise de viabilidade.

Funcionalidades de Localização
Pinos, ranhuras, ombros e furos de localização ajudam a controlar o alinhamento entre os elementos do molde e as ferramentas de acoplamento da carcaça da antena. As posições críticas devem estar ligadas a datums claros para que a usinagem, EDM, retificação e inspeção possam seguir a disposição pretendida.

Interfaces de Extração
Assentos de pinos extratores, interfaces de pinos de retorno, rebaixos de folga e superfícies de apoio podem ser configurados para se adequarem ao layout de extração aprovado. Forneça o conceito de extração, áreas de contacto e considerações de desgaste para que a estratégia de acesso e acabamento possa ser revista.

Acabamentos de Superfície
Superfícies retificadas, usinadas, polidas, texturizadas ou geradas por EDM podem ser especificadas onde a função ou a aparência as exigir. Identifique áreas críticas de superfície, expectativas de rugosidade, direção de desmoldagem e se um acabamento deve seguir o tratamento térmico.

Marcações de Identificação
Números de peça, marcas de revisão, identificadores de cavidade e referências de orientação podem suportar a rastreabilidade durante a montagem e manutenção. Defina a localização da marcação, o tamanho do caractere, a preferência de método e as restrições cosméticas no desenho ou no RFQ.

Funcionalidades de Acoplamento
Superfícies de vedação, faces de batente, detalhes de ferramentas de encaixe por pressão e geometria de face de conector requerem o controlo coordenado da folga e das condições de contacto. Inclua o contexto da peça de acoplamento e as dimensões críticas para que a rota do processo e o plano de inspeção reflitam a interface funcional.
Sobre a SUUXIANG Precision Manufacturing
A SUUXIANG é a marca pública da Dongguan SuuXiang Precision Mold Co., Ltd., estabelecida em 2010 em Chang’an Town, Dongguan, Guangdong, China. Ajudamos equipas internacionais de engenharia e sourcing a converter desenhos, modelos e especificações em peças CNC personalizadas inspecionadas, componentes de moldes de precisão, ferramentas de conetores e componentes de matrizes.
Para componentes de moldes de carcaças de antenas, o nosso planeamento pode combinar fresagem e torneamento CNC, maquinação multieixo, EDM, retificação de precisão, montagem e inspeção de acordo com o desenho. Antes da cotação ou de compromissos de produção, a equipa revê dimensões críticas, datums, acesso de maquinação, requisitos de material e tratamento térmico, prioridades de superfície e expectativas de documentação.
A nossa diferença é um fluxo de trabalho disciplinado do desenho à inspeção, em vez de um catálogo de peças genérico. A SUUXIANG mantém a discussão DFM, as decisões sobre a rota do processo, o controlo de revisão e o planeamento da inspeção visíveis ao longo do projeto, ajudando os compradores a avaliar a fabricabilidade e a alinhar as evidências finais com os requisitos de encomenda acordados.

Componentes para Moldes de Carcaças de Antenas: Controlo Crítico de Processos
DFM e Estratégia de Datum
A SUUXIANG revê os componentes de moldes de carcaças de antenas do desenho para fora, identificando dimensões críticas, relações de datum, pilhas de tolerâncias e funcionalidades de acoplamento funcionais antes de serem feitos os compromissos de processo. Isto cria uma base mais clara para a sequência de maquinação, o planeamento da inspeção e a cotação com controlo de revisão.
- Confirme os datum funcionais e as características críticas para a qualidade
- Identifique riscos de tolerância entre componentes de acoplamento
- Reveja o acesso da ferramenta, as condições das paredes e a geometria relacionada à partição
- Alinhe as revisões do desenho antes da libertação para produção

Planeamento de Acesso CNC
Núcleos complexos, inserções de cavidade, êmbolos e características de localização requerem mais do que as dimensões nominais. O planeamento CNC considera o alcance da fresa, o acesso multi-eixo, as condições de canto, a estratégia de fixação e o material restante para trabalhos subsequentes, de modo a que a geometria pretendida possa ser produzida e medida de forma fiável.
- Avalie o alcance da fresa e as limitações de canto interno
- Planeie a fixação de peças em torno de superfícies críticas do datum
- Sequencie o desbaste e o acabamento em torno do risco de distorção
- Reserve material onde a eletroerosão ou a retificação se seguem

Revisão do Trajeto de Eletroerosão e Eletrodos
Quando o corte convencional não consegue alcançar uma característica ou proteger uma condição interna afiada, a SUUXIANG avalia o acesso do trajeto de eletroerosão por fio e a estratégia do eletrodo. A revisão liga a geometria da característica, o espaço de lavagem, os requisitos do eletrodo e as necessidades de acabamento a uma rota de fabrico prática.
- Verifique os requisitos de entrada, saída e folga do trajeto do fio
- Defina a abordagem do eletrodo para características inacessíveis
- Considere a folga de eletroerosão antes do acabamento final
- Sinalize a geometria que necessita de clarificação do cliente antecipadamente

Planeamento de Retificação e Inspeção
A folga de retificação e o método de inspeção devem ser definidos com o mesmo cuidado que a maquinação. A SUUXIANG planeia as superfícies finais em função da sequência de tratamento térmico, do material restante, do datum de medição e dos requisitos de relatório, ajudando as equipas a evitar resultados de inspeção que não possam ser relacionados de forma significativa com o desenho.
- Defina o material de retificação antes do tratamento térmico e do acabamento
- Ligue os pontos de medição aos datum aprovados do desenho
- Clarifique as prioridades de inspeção dimensional e de superfície
- Corresponda a documentação final ao plano de inspeção verificado

Componentes do Molde da Caixa da Antena: Revisão Orientada pelo Desenho vs. um Fluxo de Trabalho com Orçamento Primeiro
Utilize esta comparação ilustrativa para avaliar os controlos de desenho para inspeção necessários antes de selecionar um parceiro de fabrico.
← Swipe left or right to view →
Componentes de Molde para Carcaça de Antena: Da Revisão do Desenho ao Envio
Uma sequência controlada para transformar desenhos aprovados em componentes de ferramenta inspecionados com visibilidade de revisão, qualidade e coordenação de entrega.
Revisão do Pacote de Desenhos
A SUUXIANG analisa desenhos 2D, modelos 3D, materiais, quantidades, contexto de aplicação, dimensões críticas, referências, superfícies, necessidades de inspeção e o prazo de entrega solicitado antes da orçamentação.
Planeamento da Rota de Processo
A equipa confirma as considerações de DFM (Design for Manufacturing), acesso à maquinação, sequência de tratamento térmico, folga de retificação, estratégia de elétrodos, percursos de fio e a abordagem de inspeção para a revisão aprovada.
Maquinação de Características Críticas
Fresagem CNC, torneamento, maquinação multi-eixos ou micro-maquinação são selecionados conforme necessário para estabelecer a geometria do componente, as condições do material em bruto e as características funcionais acessíveis.
Retificação e Ajuste por EDM
EDM de Fio, EDM de Imersão, retificação de precisão e ajuste abordam perfis detalhados, características endurecidas, folgas controladas e relações de encaixe identificadas no plano de processo.
Inspeção de Acordo com os Requisitos
A inspeção segue o plano acordado, verificando dimensões críticas, superfícies e os registos necessários de acordo com a revisão atual do desenho antes da libertação final e preparação da documentação.
Embalagem e Coordenação de Envio
Os componentes do molde da caixa da antena libertados são protegidos para transporte, acompanhados da documentação de encomenda aplicável e coordenados com os requisitos de entrega e rastreabilidade do cliente.
Como Obter Componentes de Molde para Caixa de Antena
A disciplined workflow keeps technical requirements, revision decisions, and inspection expectations visible before production begins.
Envie o Seu Pacote de Desenhos
Forneça desenhos 2D, modelos 3D disponíveis, contexto de aplicação, quantidade, data de entrega prevista e os componentes do molde para caixa de antena ou ferramentas relacionadas necessárias.
Definir Requisitos Críticos
Identifique material, tratamento térmico, dimensões críticas, referências, requisitos de superfície, características de encaixe, relatórios de inspeção e quaisquer detalhes funcionais que afetem a rota de maquinação.
Revisão de DFM e Orçamento
Analise o feedback da SUUXIANG sobre acesso a ferramentas, necessidades de EDM ou retificação, folgas de maquinação, planeamento de inspeção, questões de revisão e o orçamento proposto ou rota de amostra.
Aprovar Detalhes de Produção
Confirme a revisão do desenho, a rota de processo acordada, os requisitos de material, a quantidade, as expectativas de qualidade, a coordenação de entrega e quaisquer requisitos de amostra aprovada ou primeiro artigo antes da libertação.
Receber Peças Inspecionadas
A produção segue o plano aprovado através de maquinação, EDM, retificação, montagem e inspeção, com a documentação final alinhada à encomenda verificada e aos requisitos de inspeção.
Documentação de Qualidade para Componentes de Moldes de Carcaças de Antena
Política de Publicação de Evidências do Cliente
Testemunhos de clientes e evidências de casos são publicados apenas após aprovação e verificação do cliente.
FAQ sobre Componentes de Moldes de Carcaças de Antena
Practical RFQ, process-planning, inspection, and delivery answers for drawing-driven tooling components.
Que informação devo fornecer para componentes de moldes de carcaças de antena?
A SUUXIANG pode orçamentar componentes de moldes de carcaças de antena para protótipos ou baixos volumes?
Como são revistos os componentes de moldes de carcaças de antena antes da produção?
Podem fornecer amostras antes de uma encomenda de produção maior?
O que determina o prazo de entrega para componentes de moldes personalizados?
Que materiais e tratamentos térmicos podem ser utilizados para componentes de moldes de carcaças de antena?
Que relatórios de inspeção podem ser solicitados com uma encomenda?
Como são tratados os desenhos e ficheiros sensíveis de IP durante a cotação?
Guia completo do comprador para componentes de moldes de carcaças de antenas
Utilize um quadro de decisão prático para especificar ferramentas sensíveis a RF, comparar capacidades de fornecedores, controlar riscos de custo e qualidade e evitar erros de conceção, validação e fornecimento que atrasam programas de carcaças de antenas.
1. O que são Componentes de Moldes de Carcaças de Antenas?
Para esta guia, os componentes de moldes de carcaças de antenas são elementos de ferramentas de precisão orientados por desenho que formam um invólucro de antena e características adjacentes de conector, vedante, fecho ou localização. Podem incluir insertos de formação, núcleos, cavidades, pinos, êmbolos, detalhes produzidos por EDM e faces de acoplamento moídas.nnMantenha três itens de RFQ separados: o molde de produção é a montagem completa que funciona numa máquina de moldagem; os componentes substituíveis são elementos de precisão reparáveis dentro dessa montagem; e a carcaça moldada é a peça de polímero acabada. O desenho deve identificar as interfaces relevantes e qualquer componente destinado à substituição após desgaste ou revisão.nnO desempenho de RF pode ser afetado quando a espessura de parede próxima, nervuras, características metálicas, resina ou revestimentos alteram o ambiente eletromagnético da antena. Por isso, a SUUXIANG revê datums, dimensões críticas, linhas de partição, ventilação, fechos, estratégia de elétrodos, material de retificação e necessidades de inspeção antes de selecionar uma rota de fabrico.
2. Evolução das Ferramentas de Carcaças de Antenas
As ferramentas de carcaças de antenas devem equilibrar o ajuste do invólucro, a resistência, a aparência e os efeitos de paredes próximas, nervuras, metal e resina no ambiente eletromagnético da antena.nnAs montagens integradas de antenas e carcaças podem adicionar considerações de localização de insertos, retenção, fecho, injeção, ventilação e inspeção. Os compradores devem fornecer informações de acoplamento e áreas restritas antes de os componentes de moldes de carcaças de antenas serem concebidos.nnCarcaças compactas com paredes finas ou características internas de baixa inclinação podem transformar um trabalho de molde comum num problema de acesso, refrigeração, ejeção e risco cosmético. A colaboração focada em DFM deve, portanto, bloquear datums, áreas restritas de RF, sequência de insertos, superfícies de vedação, zonas de acabamento e métodos de inspeção antes da libertação do aço.
3. Tipos de Componentes de Moldes de Carcaças de Antenas
Os componentes de moldes de carcaças de antenas devem ser especificados por função, relação de datum e estratégia de substituição. Os itens de maior risco são geralmente peças baseadas em desenho que controlam paredes finas, superfícies cosméticas e geometria adjacente a RF.
| Categoria | Função Principal | Especificação Típica |
|---|---|---|
| Núcleos e cavidades | Geometria de forma | Baseado em desenho personalizado |
| Insertos | Proteger detalhes locais | Personalizado ou substituível |
| Carros e elevadores | Liberar ângulos de saída | Geometria de movimento personalizada |
| Peças de ejetor | Liberar a caixa moldada | Frequentemente padronizável |
| Guias e localizadores | Manter o alinhamento | Frequentemente padronizável |
| Insertos de refrigeração | Controlar o calor local | Baseado em desenho personalizado |
Componentes de Formação
Componentes de núcleo e cavidade criam as superfícies externas, o volume interno, as nervuras e os bosses da carcaça. Insertos personalizados localizam detalhes propensos ao desgaste ou sensíveis a revisões sem substituir um bloco completo.
- Especifique a geometria de fecho e os datums primários.
- Identifique as superfícies cosméticas e adjacentes a RF.
- Separe os insertos substituíveis dos blocos base.
Movimento E Ejeção
Êmbolos e levantadores formam reentrâncias que não podem ser libertadas na direção de abertura principal. Pinos de ejeção, luvas, lâminas e elementos de retorno devem distribuir a força de libertação sem marcar superfícies visíveis ou distorcer secções finas.
- Ajuste o curso do êmbolo ao espaço livre da reentrância.
- Localize os pinos de ejeção longe das faces cosméticas.
- Defina as áreas de contacto do pino, luva ou lâmina.
Guiamento E Controlo Térmico
Pinos guia, casquilhos, interbloqueios e elementos de localização protegem o alinhamento nas interfaces de partição e de insertos críticos. Insertos relacionados com a refrigeração suportam um comportamento de ciclo repetível onde a remoção de calor local necessita de geometria controlada.
- Padronize o guiamento de catálogo onde for adequado.
- Desenhe intertravamentos e insertos de refrigeração personalizados.
- Indique o acesso para selagem e manutenção.
4. Materiais para Componentes de Molde de Caixa de Antena
A seleção do material segue a resina da caixa, o objetivo cosmético, a necessidade de refrigeração e a contagem de ciclos planeada. Os componentes do molde da caixa de antena devem ser especificados por função, não por um único grau preferido.
| Rota do Material | Função Típica | Compromisso Chave |
|---|---|---|
| Aço pré-endurecido | Machos, cavidades | Maquinabilidade versus menor vida útil de desgaste |
| Aço endurecido em toda a massa | Inserções de desgaste, corrediças | Durabilidade versus distorção por tratamento térmico |
| Aço resistente à corrosão | Resinas húmidas ou corrosivas | Resistência à ferrugem versus custo |
| Liga de alta condutividade | Inserções de refrigeração localizadas | Transferência de calor mais rápida versus necessidades de suporte |
| Alumínio | Ferramentas de protótipo | Prazo de entrega curto versus vida útil de desgaste limitada |
Aços de Núcleo e Cavidade
O aço pré-endurecido tipo P20 é adequado para muitos núcleos e cavidades de volume moderado, com maquinação e reparabilidade práticas.nnO aço totalmente endurecido tipo H13 suporta melhor a resistência ao desgaste e a retenção de polimento quando a procura de produção e a resina abrasiva justificam o tratamento térmico.
Opções Anticorrosivas e Térmicas
Ligas de cobre de alta condutividade podem melhorar a refrigeração local, mas requerem planeamento de colocação, suporte e manutenção controlados.
Análise RF e de Resinas
Resinas com enchimento de vidro aumentam o desgaste nas zonas de injeção, corrediças e fechos; inserções endurecidas podem ser mais económicas do que endurecer todos os componentes.nnO desempenho RF depende do tipo de resina moldada, consistência das paredes, enchimentos, revestimentos e metal adjacente. Confirme estes fatores antes de definir o aço.
5. Personalização de Componentes de Molde para Carcaças de Antena
A personalização começa com o desenho da peça moldada, não com uma seleção de catálogo. Para componentes de molde de carcaças de antena, defina as zonas de parede sensíveis à RF, folgas livres de metal e limites cosméticos antes do projeto do aço.
| Característica | Decisão de Ferramental | Entrada Obrigatória |
|---|---|---|
| Porta | Preencher zona de passagem e vestígio | Superfícies aprovadas sem porta |
| Ventilação | Saída de ar perto do fim de enchimento | Zonas cosméticas e de risco de queimadura |
| Extração | Colocação de pino ou lâmina | Zonas sem marcas e sensíveis a RF |
| Interface de Inserção | Localização e datum de retenção | Desenho de inserção e tolerância de montagem |
Estratégia de Partição e Fecho
As linhas de partição devem evitar superfícies visíveis de acabamento e paredes adjacentes à antena, onde rebarbas ou desalinhamentos podem alterar as folgas de montagem. O ângulo de desmoldagem, o ângulo de fecho, o acesso à ferramenta e as linhas de marca admissíveis necessitam de aprovação no modelo 3D.
Características Estruturais e Cosméticas
Nervuras, pinos, inserções, texturas, polimento, logótipos, pontos de injeção, ventilações e posições de expulsores requerem referências de datum coordenadas. Especifique se as marcações são em relevo, rebaixadas, aplicadas a laser ou excluídas de zonas polidas.
Entradas RF e de Validação
As regiões de RF requerem paredes nominais consistentes e uma análise antecipada de inserções metálicas adjacentes, tinta condutora, revestimento ou blindagem. Forneça o desenho 2D, modelo 3D, tolerâncias CTQ, especificação do material, peças de acoplamento, padrão de aparência, amostras e plano de validação.
6. Elementos de Qualidade nos Componentes do Molde da Carcaça da Antena
Dois datums funcionais devem localizar todos os núcleos críticos, inserções de cavidade, corredeiras e configurações de inspeção. Para componentes de moldes de carcaça de antena, a repetibilidade depende da correspondência da intenção do desenho com a usinagem, ajuste, arrefecimento e evidências de medição.
Datums e Controlo de Ajuste
Três referências de datum devem governar as chamadas de coordenadas, a configuração de calibres e a intercambialidade de peças de substituição. Definir tolerâncias CTQ, folgas de acoplamento e variação de alinhamento admissível antes de o aço ser libertado.
- Identificar datums primários, secundários e terciários.
- Especificar o contacto de fecho e a aceitação de rebarbas.
- Registar IDs de componentes e revisões de desenhos.
Integridade de Superfície e Borda
Uma amostra de acabamento aprovada deve definir a direção da textura, o nível de polimento, a aparência adjacente à porta e as marcas de testemunho de EDM permissíveis. Especificar quebras de borda onde arestas afiadas possam agarrar, lascar ou marcar a superfície moldada.
- Definir limites de defeitos em superfícies visíveis.
- Definir a aceitação de rebarbas e arestas afiadas.
- Confirmar critérios de danos de fecho.
Estabilidade Térmica e Rastreabilidade
Cada condição de tratamento térmico especificada requer identificação do material, controlo de sequência e verificação apropriada à encomenda. Confirmar a limpeza do percurso de arrefecimento, verificações de fugas, método de inspeção, formato do relatório e critérios de aceitação de componentes de substituição.
- Ligar medições a datums e revisões.
- Definir condições de teste de arrefecimento.
- Separar limites de desgaste de limites cosméticos.
7. Escolher um Fabricante de Componentes para Moldes de Carcaças de Antenas
Dois documentos devem iniciar a triagem de fornecedores: o desenho 2D controlado e o seu modelo 3D correspondente. Para componentes de moldes de carcaças de antenas, avalie como um fornecedor transforma esses ficheiros em questões DFM, um processo de fabrico e evidências de inspeção.
| Área de Avaliação | Pergunte | Solicitar Evidência |
|---|---|---|
| DFM | Que alterações melhoram a fabricabilidade? | Desenho marcado e registo de ações |
| Inspeção | Como são medidas as CTQs? | Relatório de inspeção de amostra |
| Rastreabilidade | Como é que o material é ligado às peças? | Exemplo de registo de material |
| Não conformidade | O que acontece após um defeito? | Fluxo de trabalho de ação corretiva |
Revisão de Engenharia
Antes da cotação, pergunte quais os datum, dimensões críticas, limites de acesso à ferramenta, estratégia de elétrodos, caminhos de arame e folgas de retificação requerem clarificação. Solicite um desenho marcado ou um registo DFM com identificadores de revisão e propriedade para cada ação.nnUm contacto de engenharia deve confirmar o material, tratamento térmico, requisitos de superfície, quantidade, contexto de aplicação e data alvo. Pergunte como as alterações ao desenho são reconhecidas antes do início da maquinação.
Evidência Antes da Encomenda
Três conjuntos de evidências são importantes: rastreabilidade do material, inspeção da primeira peça e documentação final. Solicite formatos de relatório de amostra, identificação de instrumentos, seleção do método de medição e a ligação entre as dimensões reportadas e as revisões do desenho.nnUm fluxo de trabalho de não conformidade deve definir contenção, resposta à causa raiz, aprovação de disposição, verificação de retrabalho e temporização de ações corretivas. Pergunte se as encomendas de protótipos e de baixo volume utilizam a mesma disciplina de controlo de revisão.
Controlo de Projeto e Confidencialidade
Um plano de projeto deve mostrar marcos desde a revisão do desenho até à maquinação, EDM, retificação, montagem, inspeção e expedição. Confirme a cadência de relatórios, contacto de escalonamento, requisitos de embalagem e como as alterações de entrega são comunicadas.nnUma discussão de confidencialidade deve estabelecer o acesso permitido a ficheiros, retenção, expectativas de devolução ou destruição e requisitos de NDA. Não assuma uma reclamação de certificação, capacidade, tolerância ou prazo de entrega sem evidências de projeto atuais.
8. Erros Comuns em Componentes de Moldes de Carcaças de Antenas
Uma revisão interfuncional antes da libertação do aço deve envolver RF, mecânica, ferramental, qualidade e aquisições. Expõe restrições que verificações de desenho isoladas costumam perder.
Decisões de RF Tardias
Uma alteração de RF tardia na resina, espessura da parede, revestimento ou metal próximo pode invalidar o desempenho sintonizado após a construção da ferramenta. Congele a geometria de exclusão da antena e avalie materiais e acabamentos representativos antes da libertação.nnDuas equipas — RF e ferramental — devem rever conjuntamente as portas de injeção, nervuras, pinos de centragem e características de junção. Registe alternativas aprovadas através de controlo de revisão em vez de depender de suposições informais.
Definição Incompleta de Moldabilidade
Três lacunas no desenho causam retrabalho recorrente: pilhas de tolerância incompletas, inclinação insuficiente e especificações de textura vagas. O resultado pode ser ejeção difícil, variação cosmética ou dimensões que não podem ser inspecionadas a partir de datum declarados.nnQuatro itens requerem acordo explícito: esquema de datum, inclinação por superfície, grau e direção da textura, e variação permitida. Identifique a localização da marca de porta de injeção e dos pinos de ejeção como áreas cosméticas controladas antes das decisões de elétrodos e aço.
Controlos Fracos do Fornecedor
Um plano de inspeção pouco claro gera disputas quando as peças cumprem um desenho geral, mas falham na montagem funcional. Defina dimensões críticas, expectativas de amostragem ou relatórios, método de medição e critérios de aceitação específicos da revisão no RFQ.nnDuas cotações com rotas de processo diferentes não são diretamente comparáveis. Avalie o preço cotado juntamente com a rastreabilidade do material, sequência de tratamento térmico, quando aplicável, evidências de inspeção, controlo de alterações e risco de entrega.
9. Lançamento de um Programa de Ferramentas para Carcaças de Antena
A Fase 0 começa com bandas de RF, zonas de exclusão de antena, material da carcaça, espessuras de parede alvo, necessidades de vedação e requisitos cosméticos. O cliente é o proprietário dos critérios de aceitação funcionais; a SUUXIANG regista as revisões do desenho, dimensões críticas, referências e expectativas de inspeção antes da cotação.
Congelar o Pacote de Entrada
A Fase 1 requer desenhos 2D liberados, modelos 3D disponíveis, requisitos de resina e tratamento térmico, quantidade e data alvo. A engenharia aprova ações de DFM abrangendo ângulos de saída, acesso à ferramenta, localização da porta de injeção, elétrodos, caminhos de arame e material de desbaste.nnA Fase 2 libera desenhos de componentes controlados e um escopo de cotação. A aquisição confirma os termos comerciais apenas após a visibilidade das premissas técnicas e exclusões.
Comprovar Ferramenta e Amostras
A Fase 3 aprova evidências de material e o plano de inspeção antes da usinagem. A SUUXIANG fornece resultados da primeira peça contra CTQs identificados; a decisão do comprador é aceitar, aceitar condicionalmente ou ação corretiva.nnA Fase 4 segue os testes da ferramenta com amostras moldadas validadas quanto a ajuste, aparência, vedação e desempenho de RF pelas equipas responsáveis do cliente. A liberação para produção requer a disposição de amostras assinada e desvios fechados.
Controlar Alterações de Engenharia
Um aviso de alteração contém o número da peça, revisão, motivo, dimensões afetadas, data de entrada em vigor e aprovador. Nenhuma instrução apenas por e-mail deve substituir o desenho controlado.nnCada alteração desencadeia uma revisão de impacto para ferramentas, elétrodos, inspeção, amostras, custo e entrega. A SUUXIANG deve acusar a recepção da revisão e reter registos de fabrico e inspeção correspondentes.
10. Preços de Componentes de Moldes para Carcaças de Antena
1 cotação deve separar a rota de processo do componente das premissas comerciais subjacentes. Para componentes de moldes de carcaças de antena, o custo muda quando o acesso à ferramenta requer usinagem multieixo, eletroerosão a fio, eletroerosão por penetração, retificação, ajuste ou elétrodos adicionais.nn2 desenhos com esquemas de referência ou critérios de aceitação diferentes não são comparáveis, mesmo quando a geometria nominal parece semelhante. A condição do material, a sequência de tratamento térmico, a especificação da superfície, as dimensões críticas, o conteúdo do relatório de inspeção, a embalagem, os Incoterms, a moeda e a data de entrega alvo devem corresponder antes de comparar as ofertas.nn3 níveis de quantidade distribuem principalmente o setup, programação, gabaritos, elétrodos e inspeção da primeira peça por mais unidades. A SUUXIANG deve rever o pacote de desenhos atual e o escopo de produção verificado antes de confirmar qualquer preço, prazo de entrega ou compromisso de capacidade.
| Motor de preço | Indicação de menor custo | Indicação de maior custo |
|---|---|---|
| Tipo de componente | Pino simples, inserto ou pino guia | Insertos de núcleo, cavidade, gaveta ou conjunto ajustado |
| Material e tratamento térmico | Material facilmente usinável, não tratado | Aço ferramenta especificado, tratamento térmico controlado ou acabamento pós-tratamento |
| Precisão e acabamento | Dimensões gerais; acabamento usinado | Dimensões críticas rigorosas; retificação, polimento, textura ou requisitos cosméticos |
| Geometria e inspeção | Acesso aberto à ferramenta; verificações padrão | Nervuras profundas, características finas, limites de acesso a EDM, relatório CMM ou calibres especiais |
| Quantidade e urgência | Lote de baixo volume planeado | Quantidade de protótipo, alterações de revisão ou entrega expressa |
Carregar Desenhos de Componentes de Moldes para Carcaças de Antena para Revisão Técnica
Envie desenhos, modelos, quantidades, requisitos de material, dimensões críticas, necessidades de inspeção e a sua data de entrega alvo para uma análise disciplinada da cotação.