
Bushing CNC Kustom, Ditinjau Sebelum Produksi
Kirim gambar Anda untuk bushing CNC kustom dengan DFM, tinjauan dimensi kritis, perencanaan proses, dan inspeksi yang disesuaikan dengan kebutuhan Anda.
Konfigurasi Bushing CNC Kustom yang Representatif
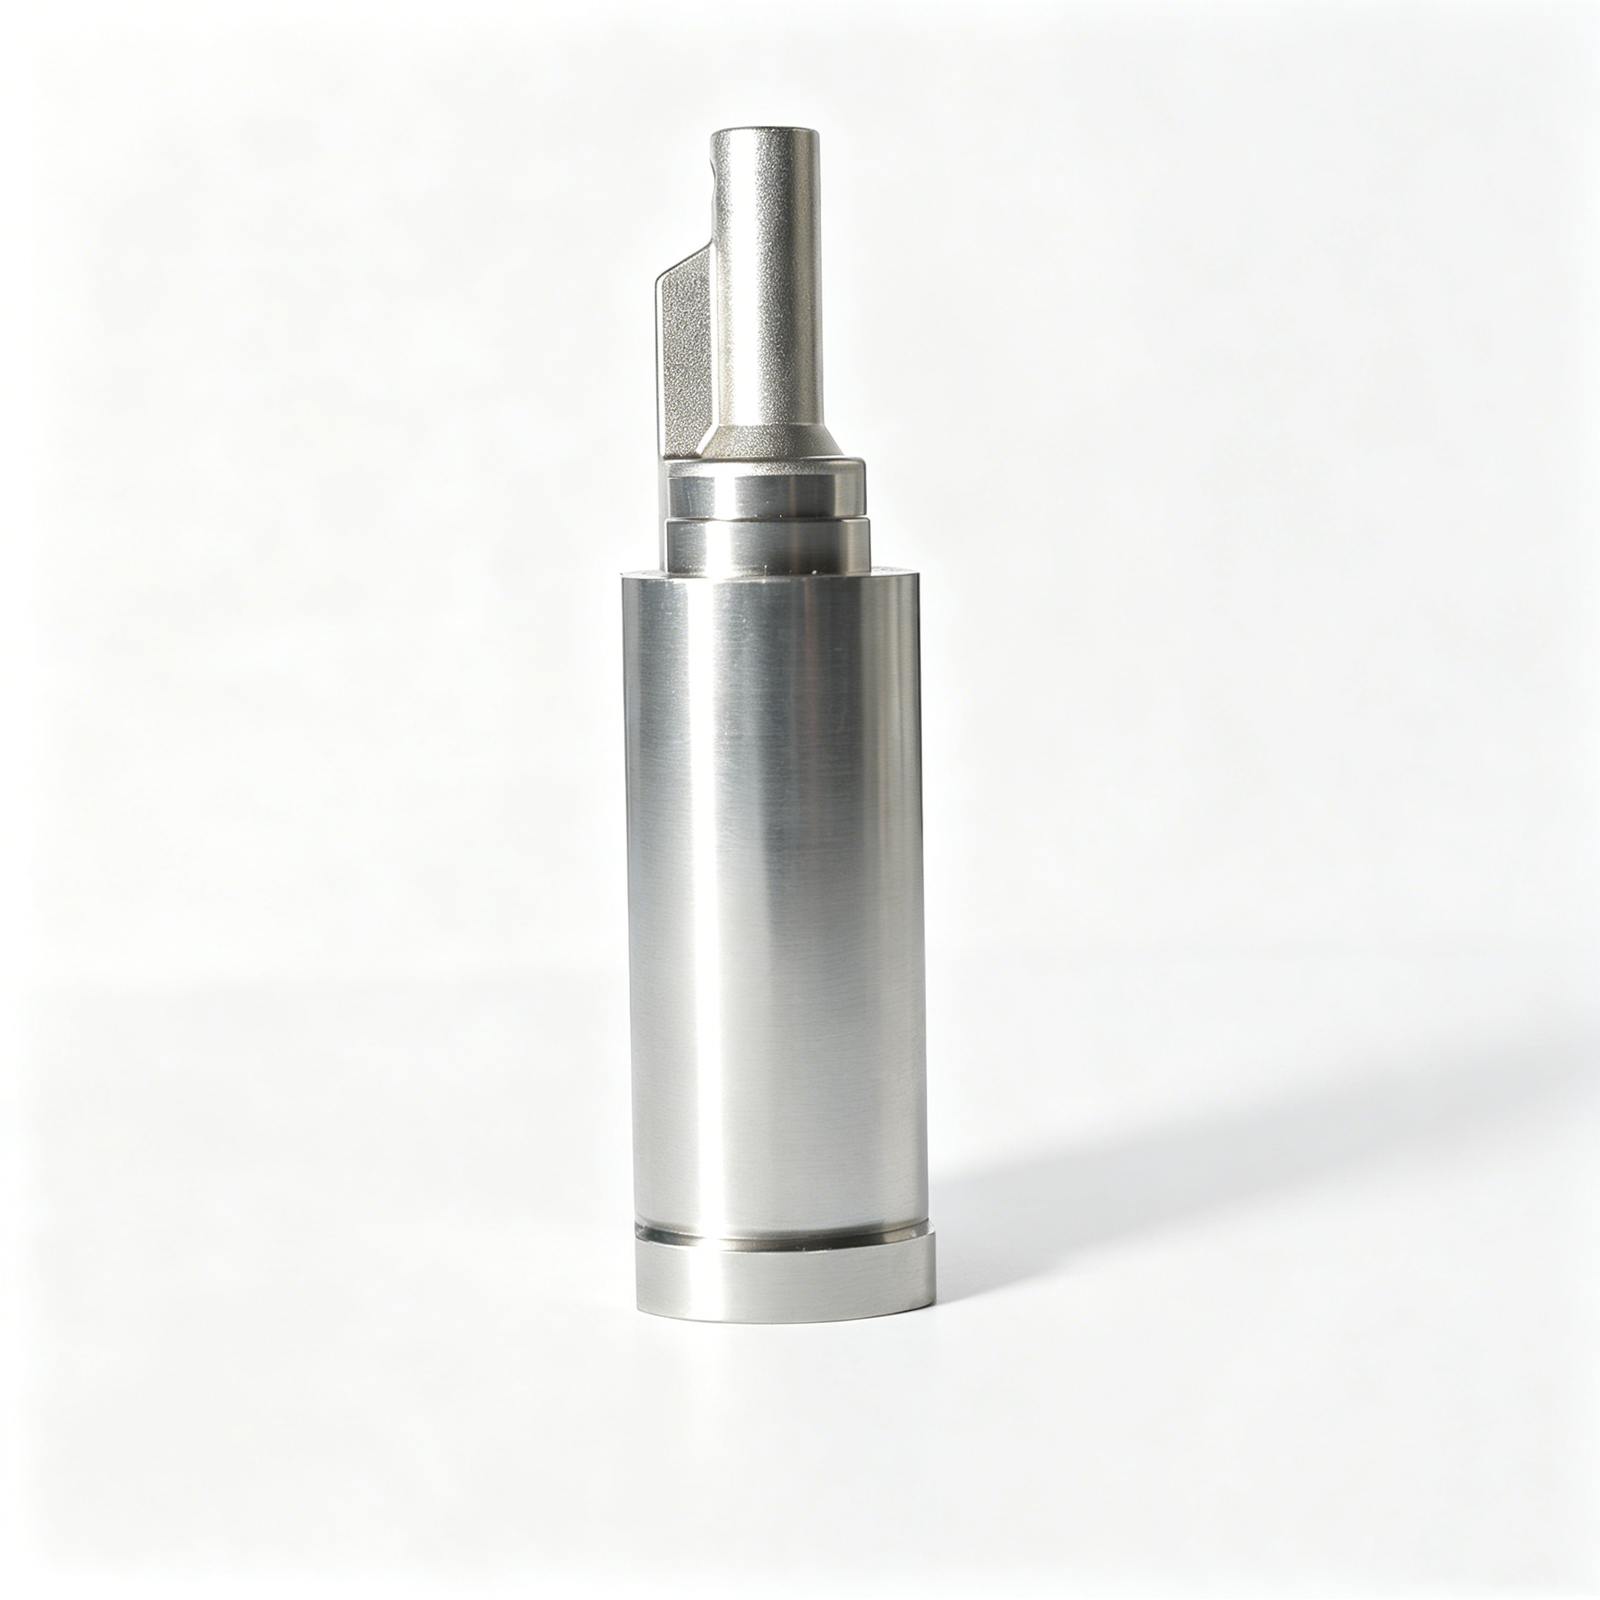






Related Drawing-Based Components and RFQs


Mengapa Tim Teknik Memilih SUUXIANG untuk Bushing CNC Kustom
Jalur terkontrol dari tinjauan DFM hingga permesinan, inspeksi, dan pengiriman yang sadar revisi.
DFM Sebelum Komitmen
Tinjauan gambar mengidentifikasi akses pemesinan, maksud datum, persyaratan material, dan risiko proses sebelum penawaran harga atau komitmen produksi dibuat.
Dimensi Kritis Direncanakan
Fitur CTQ, hubungan lubang, prioritas kelurusan, dan persyaratan permukaan dibahas terhadap aplikasi dan pendekatan inspeksi.
Rute Proses Terintegrasi
Pembubutan CNC, penggilingan, EDM, gerinda, pemasangan, dan inspeksi direncanakan sebagai rute terkoordinasi untuk persyaratan gambar.
Tinjauan Kelonggaran dan Akses
Urutan perlakuan panas, stok gerinda, strategi elektroda, jalur kawat, dan akses perkakas dipertimbangkan jika geometri komponen memerlukannya.
Inspeksi Sesuai Pesanan
Metode inspeksi dan ekspektasi pelaporan ditentukan berdasarkan fitur kritis yang disepakati, sehingga dokumentasi akhir sesuai dengan rencana inspeksi yang diverifikasi.
Visibilitas Revisi Dipertahankan
Revisi gambar, pertanyaan proyek, dan informasi pengiriman tetap terlihat selama koordinasi untuk mendukung keputusan manufaktur yang dapat dilacak.
Bushing CNC Kustom dan Keluarga Komponen Presisi
Rute proses berbasis gambar untuk komponen cetakan, konektor, die, dan komponen yang dimesin khusus, ditinjau untuk dimensi kritis, material, kebutuhan inspeksi, dan kesesuaian produksi.

Layanan Permesinan CNC
Layanan permesinan CNC presisi untuk bushing berbasis gambar, komponen cetakan, perkakas konektor, dan komponen kustom. Perencanaan proses mempertimbangkan material, datum, toleransi, akses perkakas, urutan perlakuan panas, dan persyaratan inspeksi sebelum penawaran harga atau komitmen produksi.
Upload a Drawing
Penggilingan CNC
Layanan penggilingan CNC kustom untuk komponen prismatik, berkontur, dan kaya fitur. SUUXIANG meninjau akses saku, kondisi dinding, lokasi datum, jangkauan pemotong, dan kelonggaran finishing untuk menetapkan rute pemesinan praktis dari gambar dan model yang disediakan.
Upload a Drawing
Pembubutan CNC
Layanan putar CNC presisi untuk bushing, selongsong, pin, poros, dan komponen berputar lainnya. Gambar ditinjau untuk fitur konsentris, hubungan diameter lubang dan luar, kontrol kelonggaran, detail ulir, persyaratan permukaan, dan datum inspeksi.
Upload a Drawing
Pengerjaan 5 Sumbu
Pengerjaan CNC 5 sumbu mendukung fitur bersudut kompleks, pengerjaan multi-sisi, dan komponen di mana pemosisian ulang dapat memengaruhi hubungan datum. Rute yang sesuai bergantung pada geometri, akses alat, persyaratan toleransi, kondisi material, dan strategi inspeksi yang ditentukan.
Upload a Drawing
Pengerjaan Swiss u0026 Mikro
Pengerjaan Swiss dan pengerjaan mikro mendukung komponen kecil, ramping, dan kaya detail di mana stabilitas fitur dan penanganan memerlukan perencanaan yang cermat. Pembeli harus menyediakan dimensi kritis, kondisi material, kuantitas, konteks pasangan, dan persyaratan inspeksi apa pun untuk ditinjau.
Upload a Drawing
Layanan Wire EDM u0026 Layanan Sinker EDM
Layanan Wire EDM dan sinker EDM menangani profil, celah sempit, material yang dikeraskan, dan fitur internal di luar jangkauan pahat yang praktis. Strategi elektroda, jalur kawat, kondisi sudut, pertimbangan lapisan rekristalisasi, dan persyaratan penyelesaian harus ditentukan selama peninjauan gambar.
Upload a Drawing
Penggilingan Presisi
Penggilingan permukaan dan profil presisi digunakan jika diperlukan kerataan, paralelisme, kontrol profil, atau pelepasan stok halus. Perencanaan mempertimbangkan kondisi perlakuan panas, stok penggilingan, urutan datum, spesifikasi permukaan, dan metode pengukuran yang diperlukan untuk penerimaan.
Upload a Drawing
Sisipan Inti Cetakan u0026 Sisipan Rongga
Sisipan inti dan rongga cetakan presisi diproduksi dari gambar dan model pelanggan dengan perencanaan pengerjaan, EDM, penggilingan, dan pemasangan di sekitar geometri pencetakan kritis. Material, perlakuan panas, kondisi penutupan, persyaratan permukaan, dan titik inspeksi harus dikonfirmasi sebelum rilis.
Upload a Drawing
Pin Ejektor u0026 Komponen Ejeksi
Pin ejektor, selongsong, dan komponen ejeksi adalah keluarga yang dapat dikonfigurasi untuk sistem ejeksi cetakan. Hubungan dimensi dengan lubang, pemandu, dan komponen pasangan memerlukan kontrol gambar yang jelas, persyaratan material, kondisi permukaan, dan harapan kekerasan atau hasil akhir.
Upload a Drawing
Pin Inti, Komponen Pemandu u0026 Penentu Posisi
Pin inti, pin pemandu, dan komponen penentu posisi direncanakan berdasarkan keselarasan fungsional, kondisi keausan, dan hubungan pemasangan. Berikan dimensi pasangan, referensi datum, persyaratan material dan perlakuan panas, diameter kritis, dan prioritas inspeksi dengan RFQ.
Upload a Drawing
Slide, Lifter, Gerbang u0026 Aksesori Cetakan
Slide cetakan, lifter, gerbang, dan aksesori mencakup elemen cetakan yang bergerak, memandu, dan terkait aliran yang diproduksi sesuai gambar. Kelayakan bergantung pada geometri, permukaan kontak, persyaratan perjalanan atau antarmuka, kondisi material, dan urutan pengerjaan, EDM, dan pemasangan.
Upload a Drawing
Komponen Cetakan Konektor
Komponen cetakan konektor presisi mendukung perkakas produk konektor di mana geometri pin, detail rongga, keselarasan, dan pengulangan sangat penting. SUUXIANG meninjau kelengkapan gambar, konteks komponen pasangan, persyaratan material, kebutuhan EDM, kondisi akhir, dan kriteria inspeksi.
Upload a Drawing
Komponen Cetakan Stamping
Komponen cetakan stamping presisi diproduksi sesuai gambar yang disediakan untuk fungsi pembentukan, pemotongan, pemanduan, dan pendukung. Perencanaan proses mempertimbangkan keadaan material dan perlakuan panas, kompleksitas profil, persyaratan wire-EDM, stok penggilingan, pemasangan pasangan, dan dokumentasi inspeksi.
Upload a Drawing
Perkakas Cetakan Injeksi, MIM, CIM u0026 Overmolding
Komponen cetakan injeksi, komponen perkakas MIM, CIM, dan overmolding dievaluasi dalam cakupan produksi yang terverifikasi. Gambar harus mengidentifikasi permukaan pencetakan, material, persyaratan termal atau keausan, antarmuka sisipan, dimensi kritis, kebutuhan akhir, dan bukti kualitas yang diperlukan.
Upload a Drawing
Material Pengerjaan
Material pengerjaan CNC dipilih berdasarkan gambar, beban fungsional, keausan, korosi, kondisi termal, dan kebutuhan perlakuan hilir. Kirimkan grade yang ditentukan, kondisi, dokumentasi material yang berlaku, dan alternatif yang disetujui untuk tinjauan proyek.
Upload a Drawing
Hasil Akhir Permukaan u0026 Perlakuan Panas
Penyelesaian permukaan dan perlakuan panas harus direncanakan dengan mempertimbangkan dimensi, toleransi, dan permukaan fungsional. Tentukan perlakuan yang diperlukan, kondisi target, area pelapisan atau hasil akhir, kebutuhan masking, kelonggaran penggilingan pasca-perlakuan, dan harapan dokumentasi.
Upload a Drawing
Kualitas, Metrologi u0026 Dokumentasi
Inspeksi presisi, metrologi, dan dokumentasi kualitas direncanakan berdasarkan dimensi kritis pesanan dan kriteria penerimaan. Tentukan revisi gambar, datum, harapan pengukuran, format pelaporan, bukti material, dan persyaratan ketertelusuran khusus pelanggan sebelum produksi.
Upload a Drawing
Prototyping u0026 Produksi Volume Rendah
Prototipe cepat dan manufaktur volume rendah mendukung validasi berdasarkan gambar, menjembatani kebutuhan dan pekerjaan batch kecil yang terkontrol. Permintaan penawaran (RFQ) yang berguna mencantumkan kuantitas, material, status revisi, fitur kritis, kebutuhan inspeksi, tanggal target, dan apakah produksi lanjutan diantisipasi.
Upload a DrawingMaterial untuk Bushing yang Dimesin CNC Kustom

Baja Paduan
Pilihan praktis untuk bushing penahan beban, elemen pemandu, dan antarmuka perkakas. Tingkat paduan dan urutan perlakuan panas memengaruhi ketahanan aus, toleransi gerinda, risiko distorsi, dan rencana inspeksi untuk lubang kritis dan diameter luar.

Baja Tahan Karat
Digunakan ketika paparan korosi, kebersihan, atau daya tahan lingkungan memengaruhi pemilihan komponen. Pilihan tingkatan harus dievaluasi dengan perilaku pemesinan, kontak pasangan, persyaratan permukaan, dan persyaratan perlakuan panas atau pasivasi apa pun yang tertera pada gambar.

Paduan Perunggu
Sering dipertimbangkan untuk antarmuka geser atau bantalan karena komposisi paduan dapat mendukung kinerja aus dan kemampuan mesin. Konfirmasikan beban, pelumasan, material poros, suhu operasi, dan geometri alur sebelum memilih rute perunggu untuk produksi.

Paduan Kuningan
Cocok untuk aplikasi terpilih dengan beban rendah hingga sedang, yang sadar akan korosi, atau kesesuaian presisi di mana kemampuan mesin penting. Paduan yang ditentukan, ketebalan dinding, fitur internal, dan kesesuaian perakitan harus ditinjau untuk mengontrol deformasi dan gerinda.

Plastik Rekayasa
Digunakan untuk aplikasi bushing gesekan rendah, isolasi listrik, atau tahan korosi yang ditentukan ketika aplikasi mendukung perilaku polimer. Tingkat material harus dinilai untuk beban, suhu, respons kelembaban, mulur, stabilitas pemesinan, dan persyaratan toleransi.
Bushing yang Dimesin CNC Kustom: Proses Presisi yang Didukung

Pembubutan CNC
Pembubutan CNC menetapkan diameter bushing, lubang, permukaan, alur, dan fitur ulir dari gambar yang disetujui. Perencanaan proses mempertimbangkan kontrol datum, ketebalan dinding, jangkauan alat, kondisi material, dan hubungan dimensi yang memengaruhi perakitan.

Penggilingan CNC
Penggilingan CNC mendukung permukaan datar, lubang silang, alur pasak, saku, fitur pemasangan, dan geometri non-rotasi lainnya. SUUXIANG meninjau akses perlengkapan dan transfer datum sehingga lokasi fitur kritis dapat dimesin dan diperiksa terhadap gambar.

Wire EDM
Wire EDM dapat dievaluasi untuk fitur profil rapat, slot, kontur yang sulit dijangkau, dan benda kerja yang dikeraskan di mana akses pemotongan konvensional terbatas. Jalur kawat, penyediaan lubang awal, persyaratan sudut, dan metode inspeksi akhir memerlukan peninjauan gambar.

Gerinda Presisi
Gerinda presisi diterapkan ketika gambar memerlukan kontrol diameter, kerataan, kondisi permukaan, atau hubungan kesesuaian. Stok gerinda, urutan perlakuan panas, strategi datum, dan pendekatan pengukuran ditentukan sebelum berkomitmen pada rute proses.

EDM dan Pemasangan
Sinker EDM dan pemasangan dapat mendukung geometri khusus, hubungan pasangan, dan detail komponen terkait cetakan. Strategi elektroda, ekspektasi hasil akhir, konteks perakitan, dan persyaratan pemasangan manual apa pun dinilai sebagai bagian dari rencana manufaktur spesifik proyek.

Inspeksi Akhir
Inspeksi akhir mengikuti revisi gambar dan rencana inspeksi yang disepakati, berfokus pada dimensi kritis, datum, dan kebutuhan pelaporan yang ditentukan. Dokumentasi dicocokkan dengan persyaratan pesanan, membantu tim pengadaan dan kualitas menjaga ketertelusuran melalui penerimaan.
Bushing Kustom CNC Machining: Fitur yang Dapat Disesuaikan

Fitur Ulir
Ulir internal atau eksternal dapat ditinjau untuk pitch, panjang kontak, runout, geometri relief, dan akses inspeksi. Berikan detail komponen pasangan jika fungsi ulir, penyegelan, atau torsi perakitan memengaruhi bushing kustom CNC machining.

Alur Pelumasan
Fitur pelumasan annular, spiral, atau cross-drilled dapat direncanakan berdasarkan ketebalan dinding, akses alat, kondisi tepi, dan gerakan pasangan. Tentukan geometri alur, jalur pelumas, dan setiap batasan di dekat permukaan bantalan atau penyegelan kritis.

Lubang Silang
Lubang radial, jalur ventilasi, lokasi pin, dan saluran fluida memerlukan referensi datum yang jelas dan persyaratan posisi. SUUXIANG meninjau akses pengeboran, ekspektasi kontrol gerinda, fitur persimpangan, dan kepraktisan inspeksi sebelum menetapkan rute proses.

Persyaratan Kesesuaian (Fit)
Kesesuaian press, slip, clearance, dan lokasi harus mengidentifikasi lubang atau poros pasangan, datum fungsional, pertimbangan suhu, dan dimensi kritis. Konteks ini membantu menyelaraskan metode putar, gerinda, dan inspeksi dengan maksud perakitan.

Kekasaran Permukaan
Tentukan permukaan bantalan, penyegelan, kosmetik, atau kontak secara terpisah dari area yang tidak kritis. Kekasaran permukaan, arah, kelonggaran gerinda, kebutuhan pelapisan, dan persyaratan pemutusan tepi dapat dinilai terhadap kondisi material dan urutan pemesinan yang direncanakan.

Identifikasi Komponen
Penandaan laser, identifikasi terukir, tanda revisi, dan bidang ketertelusuran dapat ditempatkan jauh dari permukaan fungsional. Berikan konten penandaan, ukuran, orientasi, ekspektasi keawetan, dan tautan kemasan atau dokumentasi apa pun yang diperlukan untuk inspeksi penerimaan.
Tentang SUUXIANG Precision Manufacturing
SUUXIANG adalah satu-satunya merek yang menghadap publik dari Dongguan SuuXiang Precision Mold Co., Ltd., yang didirikan pada tahun 2010 di Kota Chang’an, Dongguan, Guangdong, Tiongkok. Didirikan oleh XiaoCheng Huang, perusahaan ini membantu tim rekayasa, pengadaan, dan kualitas internasional untuk mengubah persyaratan yang ditentukan menjadi komponen presisi yang telah diperiksa.
Untuk bushing kustom CNC machining, komponen cetakan, perkakas konektor, dan komponen cetakan mati, kami mengoordinasikan milling dan turning CNC, multi-axis machining, EDM, gerinda, fitting, dan inspeksi sesuai dengan persyaratan proyek yang terverifikasi. Setiap rute dimulai dengan gambar, model 3D jika tersedia, material, kuantitas, dan konteks aplikasi.
Perbedaan kami adalah komunikasi teknis yang disiplin sebelum komitmen produksi. Kami meninjau dimensi kritis, datum, akses pemesinan, urutan perlakuan panas, kebutuhan EDM atau gerinda, metode inspeksi, dan status revisi sehingga kutipan dan rencana manufaktur mencerminkan persyaratan komponen yang sebenarnya.

Bushing Kustom CNC Machining: Dari Tinjauan Gambar hingga Inspeksi
DFM dan Strategi Datum
SUUXIANG meninjau bushing kustom CNC machining berdasarkan gambar, model 3D, konteks pasangan, dan dimensi kritis sebelum perencanaan produksi. Tinjauan ini mengklarifikasi datum fungsional, risiko tumpukan toleransi, akses alat, dan kelonggaran manufaktur yang realistis sehingga keputusan kutipan mencerminkan persyaratan komponen yang sebenarnya.
- Konfirmasi titik datum fungsional dan fitur yang krusial terhadap kualitas
- Tinjau hubungan lubang, OD, flensa, alur, dan bahu
- Identifikasi akses permesinan dan risiko penumpukan toleransi
- Selaraskan status revisi sebelum komitmen proses

Perencanaan CNC dan EDM
Setiap rute proses dipilih berdasarkan geometri, kondisi material, dan aksesibilitas fitur, bukan urutan permesinan yang tetap. Bubut CNC, frais, kerja multi-sumbu, wire EDM, atau sinker EDM dapat digabungkan ketika profil internal, slot sempit, fitur yang dikeraskan, atau detail halus memerlukan pendekatan yang terkontrol.
- Sesuaikan bubut dan frais dengan geometri komponen
- Evaluasi jalur kawat dan kebutuhan elektroda
- Rencanakan urutan perlakuan panas dan kelonggaran permesinan
- Tetap tampilkan keputusan fitur khusus selama tinjauan

Kontrol Penggerindaan dan Pemasangan
Untuk bushing kustom hasil permesinan CNC dengan pemasangan yang presisi, SUUXIANG mengevaluasi di mana penggerindaan atau pemasangan presisi mendukung perakitan yang diinginkan. Hubungan lubang-ke-OD, permukaan bantalan, kondisi pasangan, dan stok penggerindaan dipertimbangkan sejak awal, membantu mencegah pengerjaan ulang tahap akhir akibat rute permesinan yang tidak lengkap.
- Tentukan stok penggerindaan sebelum operasi penyelesaian
- Tinjau hubungan lubang, OD, dan permukaan datar
- Pertimbangkan kondisi komponen pasangan dan perakitan
- Pisahkan pemasangan fungsional dari dimensi yang tidak kritis

Catatan Inspeksi dan Revisi
Perencanaan inspeksi dimulai dengan gambar yang disepakati dan fitur-fitur kritis yang teridentifikasi. SUUXIANG mengoordinasikan metode pengukuran, ekspektasi pelaporan, dan informasi revisi dengan persyaratan pesanan, sehingga dokumentasi akhir terkait dengan rencana inspeksi yang terverifikasi daripada bahasa kualitas generik.
- Identifikasi dimensi yang memerlukan verifikasi terdokumentasi
- Sepakati ekspektasi inspeksi dan pelaporan
- Pertahankan visibilitas revisi gambar
- Cocokkan catatan akhir dengan persyaratan pesanan

Mengapa Memilih SUUXIANG untuk Bushing Kustom Hasil Permesinan CNC
Alur kerja berbasis tinjauan untuk komponen berbasis gambar, dengan persyaratan kritis ditampilkan sebelum produksi.
← Swipe left or right to view →
Busing CNC Presisi Kustom: Alur Proyek
Alur kerja berbasis gambar yang menjaga kemudahan manufaktur, dimensi krusial, persyaratan inspeksi, dan status revisi tetap terlihat dari tinjauan hingga koordinasi pengiriman.
Tinjau Gambar dan Persyaratan
Kami meninjau gambar 2D, model 3D, material, kuantitas, konteks aplikasi, dimensi kritis, datum, persyaratan permukaan, kebutuhan inspeksi, dan waktu pengiriman yang diminta sebelum penawaran.
Rencanakan Proses dan Material
Tim menyelaraskan persyaratan material dan perlakuan panas dengan akses pemesinan, tumpukan toleransi, penahan benda kerja, kelonggaran pemesinan, dan rute yang sesuai untuk CNC, EDM, atau gerinda.
Mesin Fitur Kritis
Bushing yang diproses CNC kustom melalui operasi penggilingan, pembubutan, multi-sumbu, Swiss, atau pemesinan mikro yang disetujui, dengan pilihan proses yang disesuaikan dengan fitur yang ditentukan dalam gambar.
Selesaikan EDM dan Gerinda
Jika diperlukan, EDM kawat, EDM sinker, gerinda presisi, dan pemasangan menangani profil yang sulit, fitur yang dikeraskan, permukaan bantalan, atau hubungan dimensi akhir setelah kelonggaran yang direncanakan.
Inspeksi, Kemas, dan Koordinasi
Komponen diinspeksi berdasarkan rencana yang disepakati, didokumentasikan sesuai kebutuhan pesanan, dilindungi untuk pengiriman, dan dikoordinasikan dengan informasi revisi dan pengiriman yang terlihat.
Cara Mendapatkan Bushing CNC Kustom
Move from RFQ to inspected components through a controlled, drawing-led technical review and production workflow.
Kirim Paket Teknis Anda
Kirim gambar 2D, model 3D jika tersedia, material, kuantitas, konteks aplikasi, target pengiriman, dan catatan inspeksi yang diperlukan agar tim dapat menilai permintaan tersebut.
Konfirmasi Persyaratan Kritis
Identifikasi dimensi kritis, datum, persyaratan permukaan, perlakuan panas, kondisi pasangan, dan status revisi dengan SUUXIANG sebelum asumsi penawaran atau komitmen manufaktur diselesaikan.
Tinjau Rute yang Diusulkan
Evaluasi urutan CNC, EDM, gerinda, pemasangan, dan inspeksi yang diusulkan, termasuk akses pemesinan, kelonggaran, dan pendekatan pengukuran, lalu klarifikasi keputusan teknis yang belum terselesaikan.
Setujui Penawaran atau Sampel
Konfirmasikan persyaratan komersial dan cakupan teknis yang terkontrol; jika sesuai, setujui sampel atau pendekatan artikel pertama sebelum melanjutkan ke tahap produksi yang disepakati.
Terima Komponen dan Catatan yang Diinspeksi
SUUXIANG mengoordinasikan produksi dan inspeksi akhir berdasarkan rencana yang disepakati, kemudian menyediakan dokumentasi yang sesuai dengan pesanan dan informasi revisi yang terlihat bersama dengan komponen yang dikirimkan.
Sertifikasi dan Dokumentasi Kualitas
Umpan Balik Pelanggan untuk Bushing CNC Custom yang Dibuat Mesin
Testimoni pelanggan menunggu persetujuan tertulis. Publikasikan hanya dengan revisi gambar teknik yang disetujui, jumlah yang diperiksa, bukti pengukuran, dan otorisasi pelanggan untuk mengungkapkan hasil proyek.
Studi kasus pelanggan menunggu verifikasi. Sebelum publikasi, konfirmasikan dimensi kritis, hasil laporan inspeksi, catatan pengiriman, dan kata-kata yang disetujui pelanggan untuk proyek bushing CNC custom yang dibuat mesin ini.
Umpan balik pelanggan menunggu rilis. Setiap hasil yang dinyatakan harus dikaitkan dengan catatan proyek yang disetujui, termasuk kontrol revisi, jumlah, metode inspeksi, dan izin untuk mengidentifikasi pelanggan.
Panduan Lengkap Pembeli untuk Bushing CNC Custom yang Dibuat Mesin
Practical answers for engineering and sourcing teams preparing drawing-driven bushing projects.
Informasi apa yang harus saya kirim untuk bushing CNC custom yang dibuat mesin?
Apakah ada MOQ untuk bushing yang dikerjakan secara kustom dengan CNC?
Bisakah saya memesan sampel bushing yang dikerjakan secara kustom dengan CNC sebelum produksi?
Berapa lama waktu yang dibutuhkan untuk memproduksi bushing kustom?
Material apa saja yang dapat digunakan untuk bushing yang dikerjakan secara kustom dengan CNC?
Bisakah SUUXIANG memberikan laporan inspeksi untuk bushing yang dikerjakan secara kustom dengan CNC?
Bagaimana bushing yang dikerjakan secara kustom dengan CNC dikirim secara internasional?
Bagaimana syarat pembayaran dan perlindungan IP bekerja untuk RFQ berbasis gambar?
Panduan Lengkap Pembeli untuk bushing yang dikerjakan secara kustom dengan CNC
Gunakan kerangka kerja praktis ini untuk mendefinisikan kesesuaian, material, toleransi, dan kebutuhan verifikasi; bandingkan kemampuan pemasok dan hindari kesalahan pengadaan yang dapat mengompromikan kinerja, konsistensi, biaya, dan waktu program bushing.
1. Apa Itu Bushing yang Dikerjakan Secara Kustom dengan CNC?
2D drawings and, where available, 3D models define custom cnc machined bushings as made-to-print components that guide relative motion, control clearance, carry localized load, limit wear, or locate mating parts. Their function is determined by the assembly datum scheme and operating interface, not merely by their cylindrical form.nn1 catalog bearing is selected from published sizes and ratings; a spacer primarily establishes distance; an insert usually adds a thread or reinforcement; and a sleeve may simply protect or adapt a bore. A machined bushing becomes distinct when its bore, outside diameter, flange, relief, lubrication feature, wall thickness, or locating geometry is specified for a particular assembly.nn3 questions justify customization: does the standard part fail the fit, load-path, wear, or packaging requirement; is the material compatible with the shaft and environment; and can the required datum-related tolerance and surface condition be inspected? SUUXIANG should review these requirements against the drawing, mating context, quantity, and inspection plan before confirming a process route.
2. Evolusi Bushing yang Dikerjakan Secara Kustom dengan CNC
Two basic functions defined early bushings: provide a plain bearing surface and create a replaceable wear sleeve between a shaft and housing. Their value was practical replacement, but manually made parts often depended on fitting at assembly rather than controlled interchangeability.nnThree machining routes now commonly combine in custom cnc machined bushings: CNC turning establishes concentric diameters, milling adds flats or lubrication features, and grinding or EDM resolves selected hardened or difficult-access features. That process control matters where molds, connector tooling, stamping dies, and automation fixtures have limited clearance and a bushing also establishes a locating relationship.nnOne released drawing revision should govern the model, material condition, critical datums, inspection method, and shipment records. For low-volume OEM work, buyers should request repeatable setup logic, lot identification where required, and documented revision control; otherwise a replacement sleeve can fit nominal dimensions yet disturb alignment, wear behavior, or mating-component performance.
3. Jenis Bushing yang Dikerjakan Secara Kustom dengan CNC
Konfigurasi harus mengikuti rumah, pergerakan poros, rute pelumasan, dan metode servis sebelum material ditentukan. Untuk bushing yang dikerjakan secara kustom dengan CNC, penahanan aksial dan akses penggantian biasanya mendorong pilihan geometri pertama.
| Tipe | Pendekatan Retensi | Penggunaan Awal Terbaik | Fokus Manufaktur |
|---|---|---|---|
| Lengan Lurus | Pasokan Tekan atau Penahan | Bantalan Radial yang Dapat Diakses | Kecocokan Lubang-ke-OD |
| Berflensa | Flensa Integral | Lokasi Dorong Satu Arah | Runout Wajah Flensa |
| Bertingkat | Bahu Rumah | Transisi Lubang | Konsentrisitas Diameter |
| Berulir | Keterlibatan Ulir | Sisipan yang Dapat Diganti | Datum dan Kunci Ulir |
| Terbelah | Kompresi Rumah | Akses Perakitan Terbatas | Orientasi Sambungan |
| Beralur atau Berlubang Oli | Kecocokan ditambah Jalur Pelumas | Gerakan Terlumasi | Lokasi Alur dan Lubang |
Tipe Lengan dan Berflensa
Lengan lurus menggunakan diameter luar yang seragam dan mengandalkan pemasangan interferensi, bahu, atau penahan untuk lokasi aksial. Mereka cocok untuk gerakan radial putar atau geser di mana lubang rumah dapat diakses.nnBushing berflensa menambahkan kerah integral yang menempel pada permukaan rumah. Flensa mengontrol dorongan dalam satu arah dan menyederhanakan perakitan, tetapi memerlukan lubang penambah atau permukaan pemasangan yang terbuka.
Tipe Bertingkat dan Berulir
Bushing bertingkat menggabungkan dua diameter luar untuk ditempatkan pada transisi lubang. Mereka berguna di mana fitur konsentris harus dipasang dari satu arah.nnBushing berulir dimasukkan ke dalam rumah yang disiapkan dan menahan sisipan aus yang dapat dilepas atau penyesuaian. Sambungan ulir, metode penguncian, dan torsi pemasangan harus ditentukan pada gambar.
Tipe Belah dan Dilumasi
Bushing belah terbuka pada satu sambungan untuk pemasangan di sekitar poros atau ke dalam rumah dengan akses terbatas. Belahan mengubah kekakuan dan harus diarahkan menjauhi zona beban tertinggi.nnBushing berlekuk atau berlubang oli mengalirkan pelumas melalui fitur yang dikerjakan. Tentukan bentuk lekukan, posisi lubang, dan zona pengecualian apa pun sehingga pelumasan tidak melemahkan area bantalan kritis.
4. Material untuk Bushing CNC Mesin Kustom SUUXIANG
Material menentukan gesekan, pembangkitan panas, keausan poros, ketahanan korosi, dan kondisi beban-kecepatan yang dapat digunakan. Pilih bushing CNC mesin kustom SUUXIANG berdasarkan siklus kerja dan lingkungan aktual, bukan hanya harga pembelian.
| Keluarga Material | Gesekan dan Keausan | Lingkungan dan Manufaktur |
|---|---|---|
| Perunggu atau kuningan | Perilaku geser baik; perunggu umum disukai untuk layanan aus | Tahan korosi; mudah dimesin; pelumasan meningkatkan masa pakai |
| Baja karbon atau baja paduan | Kapasitas beban tinggi; risiko kerusakan poros tanpa pelumasan | Perlakuan panas dimungkinkan; memerlukan perlindungan korosi |
| Baja tahan karat | Perilaku geser sedang; hindari pasangan yang saling mengunci | Ketahanan korosi kuat; pemesinan tergantung pada tingkatannya |
| Aluminium | Ringan; terbatas terhadap keausan geser yang parah | Perlindungan korosi mungkin diperlukan; mudah dimesin |
| Plastik rekayasa | Gesekan rendah; terbatas pada beban dan suhu | Tahan korosi; perhitungkan keluluran dan ekspansi termal |
| PTFE atau komposit | Gesekan sangat rendah; cocok untuk penggunaan tanpa pelumas | Konfirmasikan batas tekanan-kecepatan, suhu, dan kehalusan poros |
Perbandingan Material
Perunggu dan kuningan umumnya cocok untuk beban geser sedang; perunggu sering dipilih jika ketahanan aus menjadi prioritas. Baja dapat menahan beban lebih tinggi tetapi memerlukan perencanaan pelumasan dan perlindungan korosi.
Pertimbangan Layanan dan Permesinan
Pelapis PTFE dan komposit dapat mengurangi gesekan awal di mana pelumasan rutin tidak praktis. Batas suhu, tekanan-kecepatan, dan beban tepi mereka harus diperiksa terhadap aplikasi.
Persyaratan Poros Pasangan
Kekerasan poros, kehalusan, keselarasan, kontaminasi, dan kimia pelumas sama pentingnya dengan material bushing untuk masa pakai bushing. Bushing aluminium atau polimer lunak dapat melindungi poros yang lebih mahal, sementara kotoran abrasif dapat membalikkan manfaat tersebut.
Validasi Pilihan
Tinjauan gambar harus mendokumentasikan beban radial, kecepatan, rentang suhu, pola gerakan, pelumas, paparan korosi, dan spesifikasi poros pasangan. SUUXIANG dapat meninjau usulan jalur terhadap masukan tersebut sebelum produksi.
5. Bushing Mesin CNC Kustom: Pilihan Desain
Bushing hasil mesin CNC kustom sebaiknya ditentukan dari antarmuka fungsional ke luar: ID poros, OD rumah, lokasi aksial, dan jalur beban. SUUXIANG meninjau fitur gambar ini dengan persyaratan datum, toleransi, akses proses, dan inspeksi sebelum merutekan pekerjaan.
| Fitur | Nilai Fungsional | Praktik Menggambar yang Sadar Biaya |
|---|---|---|
| Flensa atau bahu | Penahanan aksial dan lokasi beban | Ukur dari datum yang bersesuaian |
| Alur atau lubang silang | Pelumasan atau jalur fluida | Tentukan hanya dengan tujuan yang jelas |
| Chamfer atau relief | Ruang perakitan dan perkakas | Sisakan ruang akses perkakas |
| Penandaan atau pengemasan | Ketertelusuran dan pencegahan kerusakan | Tentukan lokasi dan tingkat perlindungan |
Geometri Fungsional

ID, OD, ketebalan flensa, bahu, dan ketebalan dinding menentukan kesesuaian, penahanan, dan transfer beban. Ukur setiap fitur dari datum fungsional daripada merangkai dimensi.nnUlir, alur, lubang silang, dan kantong pelumasan menambah fungsi hanya jika persyaratan perakitan, fluida, atau gemuk membenarkannya. Sebutkan standar ulir, profil alur, orientasi lubang, dan hubungan bagian yang bersesuaian.
Detail yang Mudah Dikerjakan
Dinding tipis bisa melengkung saat dibubut, dibor, perlakuan panas, dan dijepit; identifikasi prioritas dinding minimum dan kebulatan sejak dini. Bor dalam dan rasio panjang terhadap diameter yang besar mungkin memerlukan pembubutan bertahap, dukungan, atau rute proses alternatif.nnUlir internal, alur buta, dan lubang yang berpotongan sering kali menambah perkakas, pengaturan, penghilangan geram, dan upaya inspeksi. Relief, chamfer yang dapat diakses, dan ruang runout perkakas yang realistis dapat mengurangi biaya yang dapat dihindari.
Persyaratan Finishing dan Pelepasan
Finishing permukaan, perlakuan panas, pelapisan, penandaan, dan pengemasan sebaiknya masing-masing ditelusuri ke kebutuhan fungsional. Tentukan permukaan terkontrol, arah kekasaran yang dibutuhkan, urutan perlakuan, lokasi penandaan, dan harapan perlindungan korosi.nnLaporan inspeksi dan pengemasan pelindung harus sesuai dengan risiko penanganan dan ketertelusuran. Berikan apakah suku cadang akan dipasangkan, dibersihkan, dilumasi, dilindungi secara individual, atau diberi label batch.
6. Elemen Kualitas Kritis dalam Konstruksi Bushing
Lubang bushing, diameter luar, dan muka ujung menentukan perilaku perakitannya. Tentukan fitur-fitur tersebut dari datum fungsional daripada memperlakukan batas diameter individu sebagai persyaratan yang independen.
Kontrol Kesesuaian dan Bentuk
Kelas kesesuaian, toleransi diameter, kebulatan, dan silindrisitas sebaiknya ditetapkan pada fungsi poros atau rumah. Hasil diameter yang ketat masih bisa macet jika kesalahan bentuk mengonsumsi celah yang dimaksud.nnKonsentrisitas antara lubang dan diameter luar penting ketika OD menempatkan suku cadang. Ketegaklurusan flensa atau muka ujung penting ketika bersandar pada bahu yang bersesuaian.
Kondisi Permukaan dan Material
Finishing lubang sebaiknya sesuai dengan persyaratan geser, pelumasan, dan keausan yang tertera pada gambar. Pemecahan tepi harus mencegah kerusakan perakitan tanpa menghilangkan sudut penentu atau mengubah panjang efektif.nnPersyaratan kekerasan memerlukan grade material, kondisi perlakuan panas, lokasi pengujian, dan metode penerimaan. Persyaratan kebersihan harus mendefinisikan residu yang dilarang, kondisi penanganan, dan harapan pengemasan.
Bukti Inspeksi yang Perlu Diminta
Catatan artikel pertama harus menghubungkan fitur yang diukur dengan revisi gambar, datum, instrumen, dan dokumentasi material atau perlakuan panas. Alat ukur fungsional harus mereproduksi poros pasangan, rumah, bahu, atau hubungan posisi jika memungkinkan.nnBukti dalam proses harus mencakup dimensi kritis yang teridentifikasi dan setiap pemeriksaan yang bergantung pada proses. Catatan akhir harus menyatakan jumlah yang diperiksa, hasil, disposisi ketidaksesuaian, ketertelusuran, dan revisi yang disetujui.
- Laporan dimensi artikel pertama
- Pemeriksaan fitur kritis dalam proses
- Laporan inspeksi akhir
- Catatan material dan perlakuan
7. Cara Memilih Produsen Bushing
Pilih produsen berdasarkan bukti dari gambar yang dirilis, bukan dari daftar kemampuan generik. Untuk bushing yang dibuat dengan mesin CNC khusus, pengadaan harus memerlukan tinjauan terdokumentasi sebelum rilis RFQ.
| Area Evaluasi | Tanyakan Sebelum Rilis | Bukti yang Diperlukan |
|---|---|---|
| Rekayasa | Apakah rute tersebut layak? | Rencana DFM dan operasi |
| Material | Apakah grade yang ditentukan dapat dilacak? | Keterkaitan sertifikat dan pesanan |
| Inspeksi | Bagaimana CTQ diverifikasi? | Rencana dan laporan inspeksi |
| Pengiriman | Apa yang mengontrol jadwal? | Asumsi dan pembaruan waktu tunggu |
Tinjau Rute Proses
Gambar 2D dan model 3D harus memicu tinjauan datum, konsentrisitas lubang ke OD, ketebalan dinding, toleransi, dan akses perkakas.nnTanyakan operasi mana yang memerlukan pembubutan, penggilingan, penggerindaan, EDM, penghilangan gerinda, perlakuan panas, atau pelapisan, dan siapa yang mengontrol setiap perpindahan.
- Identifikasi dimensi kritis dan datum
- Konfirmasi stok gerinda dan urutan finishing
- Minta risiko DFM sebelum penawaran
Verifikasi Bukti Kualitas
Pemasok harus menghubungkan sertifikat material, persyaratan perlakuan panas, dan metode inspeksi dengan pesanan dan revisi.nnMinta rencana artikel pertama, peralatan pengukuran, logika sampling, respons ketidaksesuaian, dan format laporan akhir.
Periksa Kontrol Program
Pesanan prototipe harus menggunakan disiplin kontrol revisi yang sama yang diperlukan untuk produksi selanjutnya. Konfirmasikan kepemilikan komunikasi, status gambar yang disetujui, perlindungan pengemasan, identifikasi lot, dan asumsi waktu tunggu yang realistis.nnTanyakan apa yang berubah setelah persetujuan prototipe, bukti kapasitas apa yang mendukung peningkatan produksi, dan bagaimana tanggal pengiriman diperbarui ketika perubahan material atau pemrosesan eksternal terjadi.
8. Kesalahan Umum Bushing CNC Kustom yang Dimesin
Bushing CNC kustom yang dimesin paling sering gagal pada tahap peninjauan gambar, sebelum proses pemotongan dimulai. Setiap kesalahan yang dapat dicegah dapat diatasi dengan data aplikasi, peninjauan DFM yang terdokumentasi, dan rencana inspeksi yang disepakati.
Dimensi Tanpa Kesesuaian Fungsional
Lubang nominal dan OD tidak mendefinisikan fungsi. Informasi poros, rumah, celah, interferensi, datum, dan suhu yang hilang dapat menyebabkan macet, berputar, atau kelonggaran yang tidak dapat diterima.nnPeninjauan kesesuaian harus mencocokkan gambar bushing dengan batas komponen yang cocok dan metode perakitan.
Material Dipilih Secara Terpisah
Penentuan material tanpa konteks beban radial, kecepatan, siklus kerja, pelumasan, kontaminasi, dan korosi dapat menghasilkan keausan cepat atau macet.nnPeninjauan pra-RFQ harus menyatakan lingkungan operasi dan apakah pelumasan dilakukan secara terus-menerus, sesekali, atau dilarang.
Toleransi Dan Persyaratan Tepi
Toleransi berlebihan pada setiap dimensi meningkatkan penggilingan, inspeksi, dan biaya tanpa meningkatkan fungsi. Batas gerinda, chamfer, dan kehalusan permukaan yang tidak ditentukan dapat merusak seal atau menghalangi perakitan.nnPeninjauan gambar harus mengidentifikasi dimensi kritis, toleransi non-kritis, batas pemecah tepi, dan permukaan fungsional.
Kesenjangan Prototipe dan Inspeksi
Satu prototipe yang dapat diterima tidak menunjukkan kemampuan produksi yang berulang. Catatan yang tidak lengkap juga mencegah penerimaan lot dan analisis tindakan korektif.nnRencana peluncuran harus mendefinisikan persetujuan barang pertama, pengambilan sampel, metode pengukuran, bukti material dan perlakuan panas, tingkat revisi, dan format laporan.
9. Langkah-Langkah Meluncurkan Program Bushing Kustom
Peluncuran yang terkontrol mengubah persyaratan aplikasi menjadi program bushing yang dapat diproduksi dan diperiksa. Untuk bushing CNC kustom yang dimesin, gerbang rilis harus mencegah gambar usang atau kriteria penerimaan yang tidak jelas mencapai produksi.
Tentukan Input Aplikasi
Sebelum RFQ, berikan konteks poros dan rumah yang cocok, kondisi beban atau gerakan, kuantitas, dan tanggal target. Identifikasi material, perlakuan panas, pelumasan, dimensi kritis, datum, persyaratan permukaan, dan kriteria penerimaan fungsional.
- Gambar 2D dan model 3D yang tersedia
- Revisi yang disetujui dan riwayat perubahan
- Persyaratan inspeksi dan pelaporan
Peninjauan Gambar Lengkap
Selama peninjauan DFM, selesaikan risiko tumpukan toleransi, akses alat, kelonggaran pemesinan, dan urutan penggilingan, EDM, atau perlakuan panas. Catat setiap penyimpangan yang disepakati atau pertanyaan terbuka dalam respons peninjauan bertanggal.
Setujui Bukti Prototipe
Pada persetujuan prototipe, bandingkan hasil pengukuran dengan gambar yang dirilis dan rencana inspeksi yang disepakati. Penerimaan barang pertama harus mendefinisikan jumlah sampel, metode pengukuran, disposisi ketidaksesuaian, dan kontak eskalasi teknis yang ditunjuk.
Kontrol Pilot dan Perubahan
Sebelum pembuatan pilot, terbitkan rencana kontrol produksi, spesifikasi pengemasan, perkiraan pengiriman, dan persyaratan identifikasi lot. Setelah rilis, arahkan setiap perubahan gambar, proses, material, atau pengemasan melalui persetujuan yang dikontrol revisi sebelum implementasi.
10. Harga dan Biaya Bushing CNC Kustom yang Dimesin
Pesanan prototipe 1 buah memusatkan pemrograman, inspeksi barang pertama, pengaturan, dan biaya rahang lunak atau perlengkapan ke dalam beberapa bagian; oleh karena itu, bushing CNC kustom yang dimesin memerlukan kutipan berdasarkan gambar, bukan harga katalog. Grade material, ketersediaan batang atau tabung, diameter blank, dan waktu siklus pemesinan menetapkan biaya dasar.nn2 pengungkit biaya sering kali lebih penting daripada waktu putar: konsentrisitas lubang-ke-OD yang ketat, toleransi kecil, ulir, lubang silang, alur, perlakuan panas, penggilingan, pelapisan, dan laporan inspeksi masing-masing menambah operasi atau kontrol. Biaya akhir juga berubah dengan pengemasan pelindung, persyaratan pengiriman, stabilitas revisi, dan apakah volume pesanan dapat mendistribusikan pengaturan di berbagai bagian berulang.
| Tingkat kuantitas tergantung kutipan | Pendorong biaya utama | Kemungkinan pengaruh waktu tunggu |
|---|---|---|
| 1–10 buah | Pemrograman, pengaturan, jumlah minimum material, artikel pertama | Pengadaan perlengkapan atau material mungkin menjadi penentu |
| 11–50 buah | Waktu siklus, operasi sekunder, pengambilan sampel inspeksi | Penjadwalan mesin dan pemrosesan eksternal |
| 51–250 buah | Perlengkapan yang dapat diulang, keausan alat, pengemasan | Perencanaan batch dan rencana inspeksi yang disetujui |
| 250 buah | Pola rilis tahunan, kesesuaian otomatisasi, logistik | Reservasi material dan rilis pengiriman |
Bushing CNC Kustom Mulai Dari Gambar Anda
Unggah gambar 2D Anda, model 3D jika tersedia, material, kuantitas, ekspektasi kualitas, dan tanggal pengiriman target untuk tinjauan teknis yang terfokus.