
Antennengehäuse-Formteile, gefertigt nach Ihrer Zeichnung
Überführung von Antennengehäuse-Formteilen aus der DFM-Prüfung in die geprüfte CNC-Bearbeitung, Drahterodieren, Schleifen und dokumentierte Auslieferung.
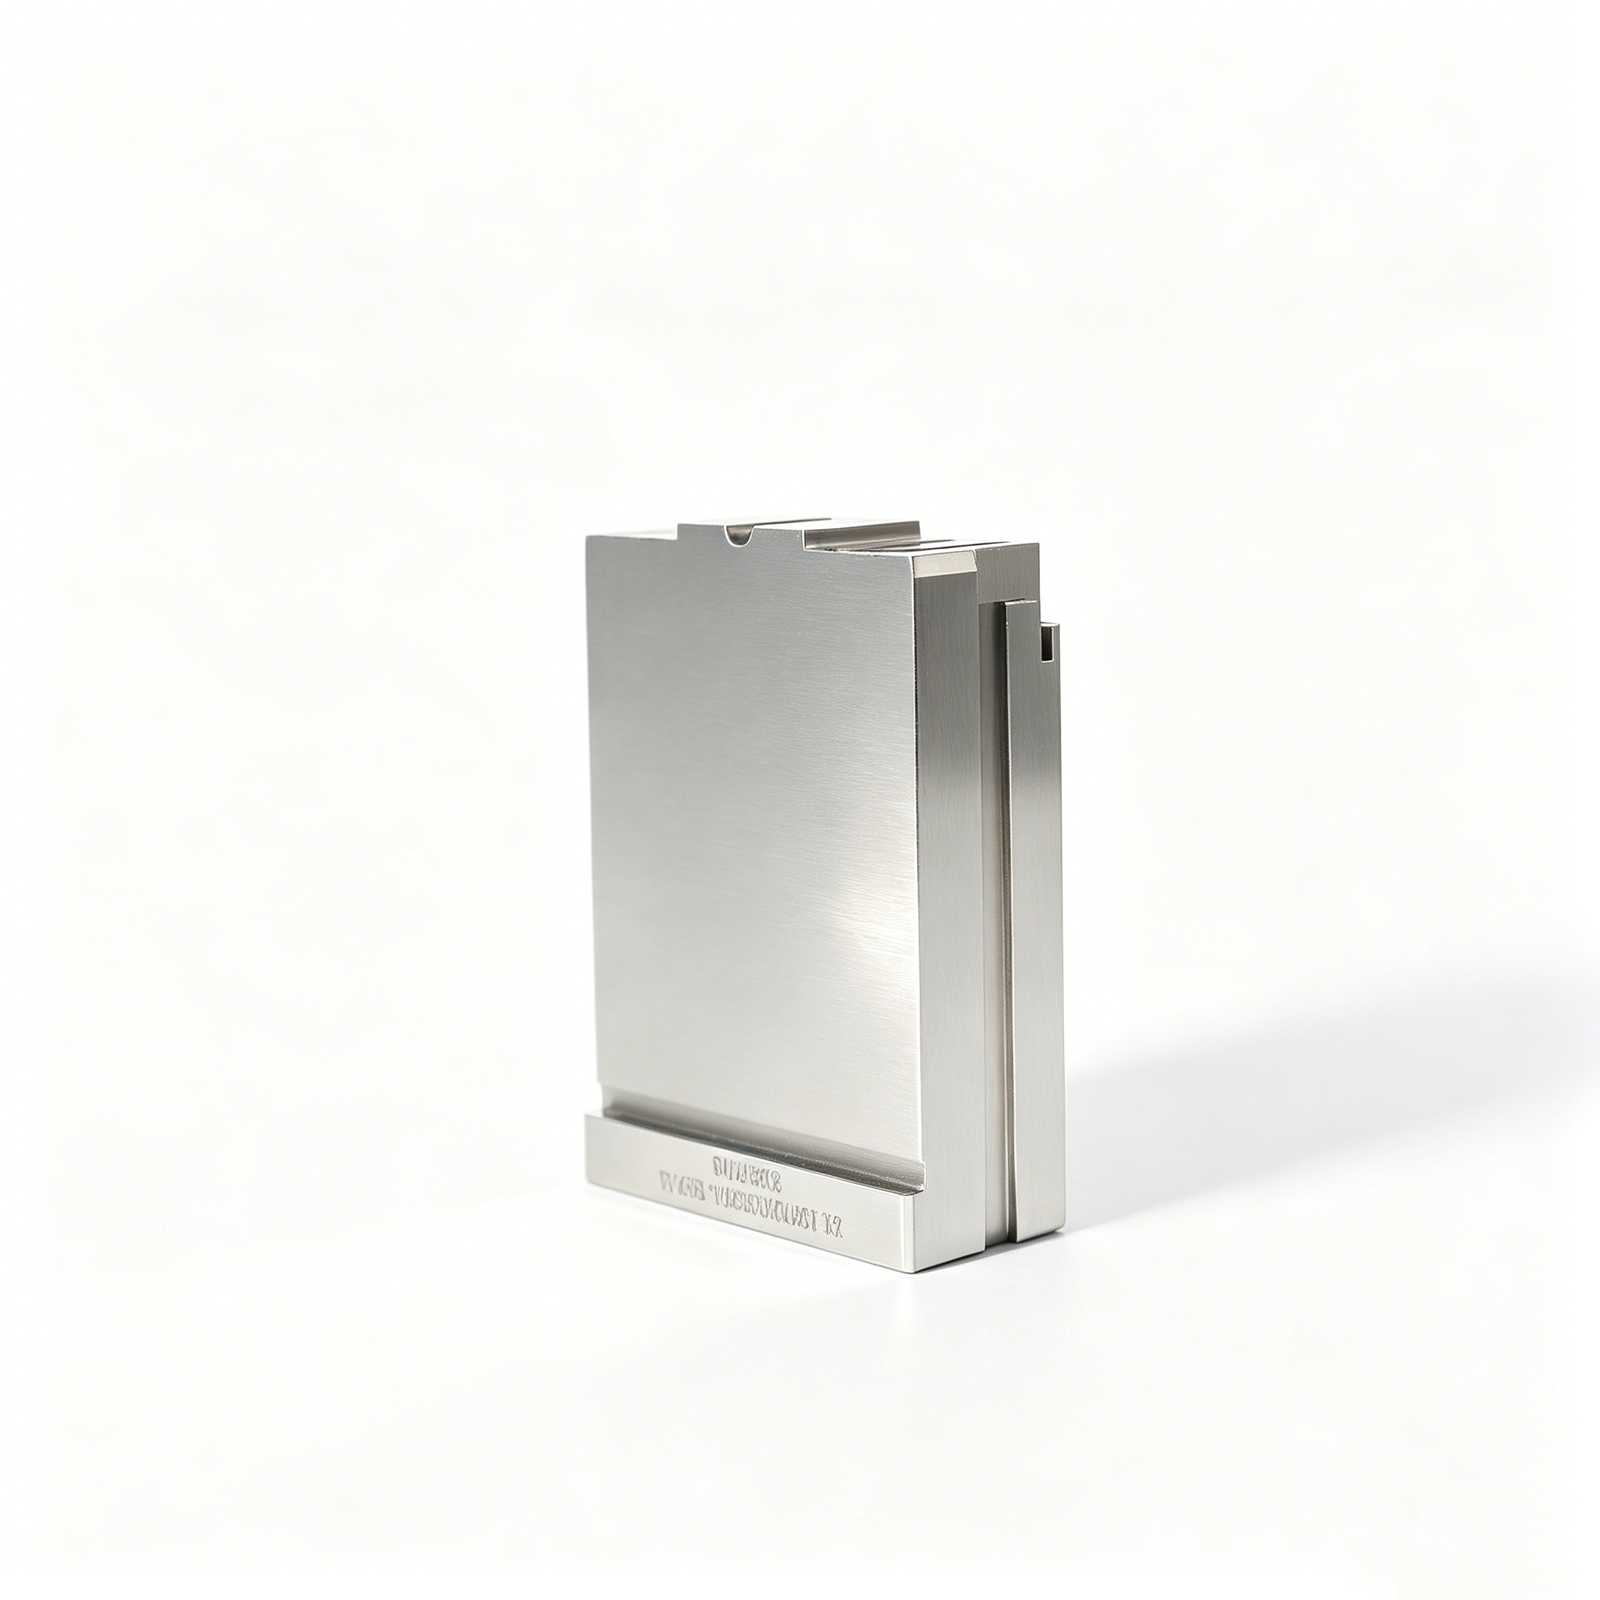
Beispielhafte Antennengehäuse-Formteile







Related Configurable Component Families and Quotation









Warum Teams SUUXIANG für Antennengehäuse-Formteile wählen
Technische Entscheidungen bleiben von der ersten Zeichnungsprüfung bis zur Dokumentation der Inspektion und Koordination der Lieferung nachvollziehbar.
Zuerst Zeichnungsprüfung
Wir prüfen Zeichnungen, Modelle, Bezugspunkte, Materialien und kritische Abmessungen, bevor wir Angebote für Antennengehäuse-Formteile erstellen oder einen Prozessweg festlegen.
Praktische DFM-Hinweise
DFM-Diskussionen identifizieren Bearbeitungszugang, Wandstärken, Werkzeugwege, EDM-Anforderungen und Toleranzrisiken, die die Herstellbarkeit beeinflussen können.
Koordinierte Prozesswege
CNC-Bearbeitung, Drahterodieren, Senkerodieren, Präzisionsschleifen und Montage werden basierend auf Geometrie, Aufmaß und funktionalen Schnittstellen geplant.
Frühe Prüfungsplanung
Prüfanforderungen werden mit kritischen Merkmalen, Bezugspunktsstrategie, Messmethoden und Erwartungen an die Dokumentation abgeglichen, bevor die Produktion beginnt.
Revisionskontrolle
Zeichnungsrevisionen, Klärungspunkte und freigegebene Produktionsinformationen bleiben sichtbar und helfen Teams, vermeidbare Abweichungen während der Fertigung zu vermeiden.
Nachvollziehbare Kommunikation
Projektaktualisierungen verbinden technische Fragen, Prozessentscheidungen, Prüfungsnachweise und Lieferkoordination, sodass Einkaufs- und Qualitätsteams den Fortschritt verfolgen können.
Antennengehäuse-Formteile und Werkzeugfamilien
Nach Zeichnung gefertigte Komponentenfamilien für Antennengehäuse, Steckverbinderwerkzeuge, Präzisionsformen und kundenspezifische Teile, geplant unter Berücksichtigung kritischer Abmessungen, Prozesszugänge und Prüfanforderungen.

CNC-Bearbeitungsdienste
Präzisions-CNC-Bearbeitungsdienste für zeichnungsbasierte Teile, die koordinierte Fräs-, Dreh-, EDM-, Schleif-, Montage- und Prüfarbeiten erfordern. Prozesswege werden vor Produktionszusagen gegen Material, Geometrie, kritische Abmessungen, Oberflächenanforderungen, Stückzahlen und Liefererwartungen geprüft.
Upload a Drawing
CNC-Fräsen
Kundenspezifische CNC-Fräsdienste für prismatische Teile, Platten, Einsätze, Gehäuse und Werkzeugdetails. Die Zeichnungsprüfung berücksichtigt Bezugspunktdefinitionen, Werkzeugzugang, Taschengeometrie, Wandverhältnisse, Bearbeitungszugaben, Oberflächenanforderungen und Maße, die eine Prüfungsplanung erfordern.
Upload a Drawing
CNC-Drehen
Präzisions-CNC-Drehdienstleistungen für rotations- oder konzentrische Bauteile wie Stifte, Hülsen, Buchsen, Wellen und Zentrierflächen. Anforderungen sollten Material, Durchmesser, Prioritäten für Rundlauf oder Konzentrizität, Gewindedetails, Oberflächenbeschaffenheit und den Kontext des Gegenstücks definieren.
Upload a Drawing
5-Achs-Bearbeitung
5-Achs-CNC-Bearbeitung für komplexe Geometrien, bei denen ein Mehrwinkelzugriff Aufspannungen reduzieren oder schwierige Bereiche erreichen kann. Die Machbarkeit hängt von der Teileklemmung, dem Werkzeugradius, der Bezugsstrategie, dem Materialzustand, dem Toleranzstapel, den Oberflächenanforderungen und einer Überprüfung der kritischen Merkmale ab.
Upload a Drawing
Schweizer- u0026 Mikrobearbeitung
Schweizer- und Mikrobearbeitung für kleine, schlanke oder detailreiche Bauteile wie feine Stifte, Wellen, Hülsen und steckverbinderbezogene Merkmale. Die Zeichnungsprüfung befasst sich mit der Ausgangsform, der Merkmalsgröße, den Längen-Durchmesser-Verhältnissen, den Toleranzen, den Oberflächenanforderungen und der Prüfmethode.
Upload a Drawing
Draht- u0026 Senkerodieren
Draht- und Senkerodierdienstleistungen für gehärtete Materialien, scharfe Innenprofile, schmale Schlitze, schwierige Ecken und Merkmale, die für den herkömmlichen Werkzeugzugang ungeeignet sind. Elektrodenstrategie, Drahtweg, Spülbedingungen, Oberflächenanforderungen und nachgelagerte Anpassungs- oder Schleifarbeiten werden anhand der Zeichnung geprüft.
Upload a Drawing
Präzisionsschleifen
Präzisionsschleifen von Oberflächen und Profilen für kontrollierte Ebenheit, Parallelität, Dicke, Profile und Schleifzugaben bei Formen- und Gesenkkomponenten. Der Prozessplan berücksichtigt die Wärmebehandlungssequenz, den Schleifbestand, die Bezugsflächen, die dimensionalen Prioritäten und den erforderlichen Prüfansatz.
Upload a Drawing
Formkern- u0026 Formeinsätze
Präzisions-Formkern- und Formeinsätze, konfiguriert nach genehmigten Zeichnungen und 3D-Modellen für Antennengehäuse und zugehörige Formteile. Die Überprüfungen befassen sich mit der Stahlauswahl, Trenn- und Schließdetails, Kühlerschnittstellen, Erodier- oder Schleifbedarf, kritischen Geometrien und Prüfanforderungen.
Upload a Drawing
Auswerfer- u0026 Auswerferkomponenten
Auswerferstifte, Hülsen und Auswerferkomponenten, gefertigt nach zeichnungsdefinierten Abmessungen und Passungsanforderungen. Eine verantwortungsvolle Überprüfung berücksichtigt Material und Wärmebehandlung, Führungsbeziehung, Spiel, Kontaktgeometrie, Oberflächenbeschaffenheit, Verschleißaspekte und den relevanten Kontext der Formmontage.
Upload a Drawing
Kerneinsätze, Führungs- u0026 Zentrierkomponenten
Kerneinsätze, Führungsstifte und Zentrierkomponenten für wiederholgenaue Formausrichtung, Merkmalsbildung und kontrollierte Montage. Zeichnungen sollten Bezugspunkte, Passungsbeziehungen, Materialzustand, Härteanforderungen (falls zutreffend), kritische Durchmesser, Gegenstückdetails und Prüfprioritäten identifizieren.
Upload a Drawing
Schieber, Lifter, Angüsse u0026 Formzubehör
Formschieber, Lifter, Angüsse und Zubehör, konfiguriert als zeichnungsbasierte Werkzeugkomponenten und nicht als Lagerartikel. Die Prozessplanung untersucht Bewegungsinterface, Schließflächen, Winkel, Verschleißflächen, Materialzustand, Bearbeitungs- und Erodierzugang, Anpassungsanforderungen und Montagebezüge.
Upload a Drawing
Steckerformteile
Präzisions-Steckerformteile für detailreiche Werkzeuge, bei denen Pin-Geometrie, Teilungsbeziehungen, Referenzpunkte und Oberflächenanforderungen die Leistung des Formteils beeinflussen. RFQs sollten Bauteilzeichnungen, Montagekontext, Materialanforderungen, kritische Abmessungen und anwendbare Prüferwartungen enthalten.
Upload a Drawing
Stanzwerkzeugkomponenten
Präzisions-Stanzwerkzeugkomponenten für zeichnungsgesteuerte Schneid-, Umform-, Führungs- und Zentrierfunktionen. Die Überprüfung berücksichtigt Material- und Wärmebehandlungsanforderungen, Schneidkanten, Spielbeziehungen, Schleifzugaben, Draht-EDM-Strategie, Gegenstücke und Prüfkriterien.
Upload a Drawing
Spritzguss-, MIM-, CIM- u0026 Überformwerkzeuge
Komponenten für Spritzguss-, MIM-, CIM- und Überformwerkzeuge, unterstützt im Rahmen des verifizierten Produktionsumfangs. Anforderungen werden bewertet für Werkzeuggeometrie, Materialzustand, schrumpfungsbedingte Designabsicht, Einsätze oder Schnittstellen, Verschleißbereiche, Prozessroute und die für die Produktionsfreigabe erforderliche Dokumentation.
Upload a Drawing
Bearbeitungsmaterialien
CNC-Bearbeitungsmaterialien, ausgewählt nach der genehmigten Zeichnung und den Anwendungsanforderungen, einschließlich Bearbeitbarkeit, Dimensionsstabilität, Festigkeit, Verschleiß, Korrosion und Wärmebehandlungsbedarf. Materialverfügbarkeit und eventuelle Substitutionen müssen vor Angebot und Produktion bestätigt werden.
Upload a Drawing
Oberflächengüten u0026 Wärmebehandlung
Oberflächenveredelung und Wärmebehandlung, geplant um funktionale Oberflächen, Korrosions- oder Verschleißanforderungen, Risiken von Dimensionsänderungen sowie nachfolgende Bearbeitungs- oder Schleifarbeiten herum. Spezifikationen sollten Oberflächenart, Zielzustand, Abdeckungs- oder Maskierungsanforderungen und von der Behandlung betroffene Abmessungen angeben.
Upload a Drawing
Qualität, Messtechnik u0026 Dokumentation
Präzisionsprüfung, Messtechnik und Qualitätsdokumentation, abgestimmt auf die Bestellung und den verifizierten Prüfplan. Definieren Sie kritische Abmessungen, Bezugspunkte, Stichproben- oder Berichtsanforderungen, Erwartungen an die Messmethode, Revisionsstatus und eventuelle Rückverfolgbarkeitsanforderungen, bevor die Produktion beginnt.
Upload a Drawing
Prototypenbau u0026 Kleinserienfertigung
Schnelle Prototypenfertigung und Kleinserienfertigung für Zeichnungsteile und Werkzeugkomponenten, bei denen frühe Passform, Funktion, Prozesslernen oder kontrollierte Stückzahlen wichtig sind. Die Angebotspüfung umfasst den Reifegrad der Revision, Material, kritische Merkmale, Inspektionsanforderungen, Stückzahl und Zieldatum der Lieferung.
Upload a DrawingAntennengehäuse-Formen: Materialoptionen

Vor-gehärteter Werkzeugstahl
Eine praktische Wahl für Formenbasen, Stützblöcke und Einsätze für mittlere Stückzahlen. Vor-gehärteter Werkzeugstahl lässt sich effizient bearbeiten, aber die erforderliche Härte, Polieranforderungen und die Maßprüfung nach der Bearbeitung sollten in der Zeichnungsprüfung festgelegt werden.

H13 Werkzeugstahl
Wird oft für Komponenten in Betracht gezogen, die wiederholten thermischen Zyklen ausgesetzt sind, einschließlich Kerne, Kavitätseinsätze und Schieber. Der Bearbeitungsprozess sollte Wärmebehandlung, Erodieren, Schleifzugaben und die Endinspektion kritischer Dichtungs- und Positionierungsmerkmale ermöglichen.

Edelstahl-Formenstahl
Geeignet, wenn Harzfeuchtigkeit, Lagerbedingungen oder Prozessumgebungen Korrosionsbedenken aufwerfen. Edelstahl-Formenstahl kann polierte Kavitätsoberflächen unterstützen, während der Zustand der Wärmebehandlung, die Oberflächengüte und die Korrosionsanforderungen projektspezifisch bestätigt werden müssen.

D2 Werkzeugstahl
Eine verschleißfokussierte Option für Einsätze, Angüsse und Merkmale, die abrasiven gefüllten Harzen oder wiederholtem Kontakt ausgesetzt sind. Seine Härte und Verschleißfestigkeit erfordern eine geplante Abfolge von Bearbeitung, Erodieren, Wärmebehandlung und Präzisionsschleifen, um die Endmaße zu schützen.

Beryllium-Kupfer-Legierungen
Selektiv eingesetzt für Einsätze, die eine gezielte Wärmeübertragung in schwer zu kühlenden Bereichen erfordern. Diese Legierungen lassen sich anders bearbeiten als Werkzeugstähle, daher müssen Werkzeugzugang, Geometrie der Merkmale, Handhabungsanforderungen und Toleranzen der Kontaktflächen frühzeitig geprüft werden.
Antennengehäuse-Formen: Präzisions-Prozessrouten

CNC-Fräsen
Mehrachsenfräsen entwickelt Kerne, Kavitätseinsätze, Schieber und Strukturmerkmale mit kontrolliertem Werkzeugzugang. Werkzeugwege werden um Bezugsflächen, Wandgeometrie, Bearbeitungszugaben und die Merkmale herum geplant, die nachfolgendes Erodieren oder Schleifen erfordern.

CNC-Drehen
Drehen unterstützt runde Stifte, Buchsen, Positionierungsmerkmale und rotierende Details, die in Antennengehäuse-Werkzeugen verwendet werden. Die Route wird gewählt, wenn Konzentrizität, Schulterpositionen, Durchmesser und Passbeziehungen in der Zeichnung definiert sind.

Drahterodieren
Drahterodieren erzeugt schmale Profile, präzise Ausschnitte und Hartmaterial-Merkmale, bei denen der konventionelle Fräserzugang begrenzt ist. Drahtweg, Startlochposition, Eckbedingungen und Bezugsbezüge sollten anhand der Bauteilzeichnung geprüft werden.

Senkerodieren
Senkerodieren formt tiefe Kavitäten, scharfe interne Details und unzugängliche Geometrien unter Verwendung einer Elektrodenstrategie, die an die erforderliche Form angepasst ist. Elektrodenverschleiß, Oberflächengüte-Ziele, Funkenerosion-Zulage und nachfolgende Polier- oder Passanforderungen leiten die Planung.

Präzisionsschleifen
Präzisionsschleifen kontrolliert kritische Ebenheit, Parallelität, Dicke und Passflächen nach der entsprechenden Bearbeitungs- oder Wärmebehandlungsphase. Schleifzugaben, Bezugsreihenfolge und Messmethoden werden mit den kritischen Maßen der Zeichnung abgestimmt.

Passprüfen
Passen und Prüfen verifizieren funktionale Beziehungen zwischen passenden Komponenten, einschließlich Spiel, Ausrichtung und kritischen Maßen. SUUXIANG stimmt Inspektionsmethoden und Berichterstattungsanforderungen mit der vereinbarten Zeichnungsrevision und dem auftragsspezifischen Qualitätsplan ab.
Komponenten für Antennengehäuse-Formen: Ausstattungsoptionen

Gewindeschnittstellen
Gewinde für Befestigungselemente, Einsätze, Kappen oder passende Baugruppen können bearbeitet oder im Rahmen des erforderlichen Bezugssystems vorbereitet werden. Teilen Sie Gewindestandards, Einbaubedingungen, Materialzustand und eventuelle Nachbehandlungssequenzen zur Machbarkeitsprüfung mit.

Positionierungsmerkmale
Stifte, Schlitze, Schultern und Zentrierbohrungen helfen bei der Ausrichtung zwischen Formelementen und passenden Antennengehäuse-Werkzeugen. Kritische Positionen sollten an klare Bezugspunkte gebunden sein, damit Bearbeitung, Erodieren, Schleifen und Inspektion dem beabsichtigten Aufbau folgen können.

Auswerferschnittstellen
Auswerferstiftaufnahmen, Rückstiftschnittstellen, Freiräume und Lagerflächen können entsprechend der genehmigten Auswerferanordnung konfiguriert werden. Stellen Sie das Auswerferkonzept, Kontaktflächen und Verschleißaspekte bereit, damit Zugänglichkeit und Oberflächenfinish-Strategie überprüft werden können.

Oberflächenbearbeitungen
Geschliffene, bearbeitete, polierte, strukturierte oder erodierte Oberflächen können dort spezifiziert werden, wo Funktion oder Aussehen dies erfordern. Identifizieren Sie oberflächenkritische Bereiche, Rauheitserwartungen, Entformungsrichtung und ob ein Finish nach der Wärmebehandlung erfolgen muss.

Kennzeichnungen
Teilenummern, Revisionskennzeichen, Formkavitäten-Identifikatoren und Orientierungsreferenzen können die Rückverfolgbarkeit während der Montage und Wartung unterstützen. Definieren Sie Platzierung, Schriftgröße, bevorzugte Methode und kosmetische Einschränkungen der Kennzeichnung auf der Zeichnung oder im Angebot.

Passende Merkmale
Dichtflächen, Formschlusspunkte, Schnappverriegelungsdetails und steckverbinderorientierte Geometrien erfordern eine koordinierte Kontrolle von Spiel und Kontaktbedingungen. Berücksichtigen Sie den Kontext des Gegenstücks und kritische Abmessungen, damit der Prozessablauf und der Inspektionsplan die funktionale Schnittstelle widerspiegeln.
Über SUUXIANG Präzisionsfertigung
SUUXIANG ist die öffentliche Marke der Dongguan SuuXiang Precision Mold Co., Ltd., gegründet 2010 in Chang’an Town, Dongguan, Guangdong, China. Wir unterstützen internationale Ingenieur- und Beschaffungsteams bei der Umwandlung von Zeichnungen, Modellen und Spezifikationen in geprüfte, kundenspezifische CNC-Teile, Präzisionsformkomponenten, Steckerwerkzeuge und Stanzwerkzeugkomponenten.
Für Komponenten von Antennengehäuse-Formen kann unsere Planung CNC-Fräsen und -Drehen, Mehrachsenbearbeitung, Erodieren, Präzisionsschleifen, Montage und Inspektion gemäß der Zeichnung kombinieren. Vor der Angebotserstellung oder Produktionszusage prüft das Team kritische Abmessungen, Bezugspunkte, Bearbeitungszugänglichkeit, Material- und Wärmebehandlungsanforderungen, Oberflächenprioritäten und Dokumentationserwartungen.
Unser Unterschied liegt in einem disziplinierten Workflow von der Zeichnung bis zur Inspektion, anstatt einem generischen Teilekatalog. SUUXIANG hält DFM-Diskussionen, Prozessrouten-Entscheidungen, Revisionskontrolle und Inspektionsplanung während des gesamten Projekts transparent, um Käufern bei der Beurteilung der Herstellbarkeit zu helfen und die endgültigen Nachweise mit den vereinbarten Bestellvorgaben abzustimmen.

Komponenten für Antennengehäuse-Formen: Kritische Prozesskontrollen
DFM und Bezugspunktsstrategie
SUUXIANG prüft Antennengehäuse-Formkomponenten von der Zeichnung ausgehend und identifiziert kritische Maße, Bezugspunktbeziehungen, Toleranzstapel und funktionale Gegenstücke, bevor Prozesszusagen getroffen werden. Dies schafft eine klarere Grundlage für die Bearbeitungssequenz, die Inspektionsplanung und die revisionskontrollierte Angebotserstellung.
- Funktionale Bezugselemente und kritische Qualitätsmerkmale bestätigen
- Toleranz-Stacking-Risiken bei angrenzenden Bauteilen identifizieren
- Werkzeugzugang, Wandverhältnisse und Trennflächengeometrie prüfen
- Revisionsstände von Zeichnungen vor Produktionsfreigabe abgleichen

Planung des CNC-Zugangs
Komplexe Kerne, Formeinsätze, Schieber und Positionierungsmerkmale erfordern mehr als Nennmaße. Die CNC-Planung berücksichtigt Fräserreichweite, Mehrachsen-Zugang, Eckbedingungen, Spannstrategie und verbleibenden Werkstoff für nachfolgende Arbeiten, damit die gewünschte Geometrie zuverlässig hergestellt und gemessen werden kann.
- Fräserreichweite und Einschränkungen bei Innenkanten bewerten
- Werkstückspannung um Bezugsflächen-kritische Oberflächen planen
- Schrupp- und Schlichtsequenz im Hinblick auf Verzugsrisiko festlegen
- Material für nachfolgende Erodier- oder Schleifarbeiten vorsehen

Erodierpfad- und Elektodenprüfung
Wo konventionelles Schneiden kein Merkmal erreichen oder eine scharfe Innenkontur schützen kann, bewertet SUUXIANG den Draht-Erodierpfad-Zugang und die Elektrodenstrategie. Die Prüfung verbindet die Geometrie des Merkmals, Spülraum, Elektrodenanforderungen und Oberflächengütebedürfnisse mit einem praktikablen Fertigungsweg.
- Anforderungen an Drahteintritt, -austritt und Pfadfreiheit prüfen
- Elektrodenansatz für unzugängliche Merkmale definieren
- Erodierzugabe vor dem endgültigen Schlichten berücksichtigen
- Geometrie, die frühzeitig Klärung durch den Kunden erfordert, kennzeichnen

Schleif- und Prüfplanung
Die Schleifzugabe und die Prüfmethode sollten mit der gleichen Sorgfalt wie die Bearbeitung festgelegt werden. SUUXIANG plant die Endoberflächen im Hinblick auf die Wärmebehandlungssequenz, den verbleibenden Werkstoff, die Messbezugspunkte und die Berichtsanforderungen, um Teams dabei zu helfen, Prüfergebnisse zu vermeiden, die nicht sinnvoll auf die Zeichnung bezogen werden können.
- Schleifzugabe vor Wärmebehandlung und Schlichten festlegen
- Messpunkte mit genehmigten Zeichnungsbezugselementen verknüpfen
- Prioritäten für Maß- und Oberflächenprüfung klären
- Endgültige Dokumentation an den verifizierten Prüfplan anpassen

Komponenten für Antennengehäuse-Form: Zeichnungsbasierte Prüfung vs. Angebot-zuerst-Workflow
Nutzen Sie diesen illustrativen Vergleich, um die Kontrollen von der Zeichnung bis zur Prüfung zu bewerten, die vor der Auswahl eines Fertigungspartners erforderlich sind.
← Swipe left or right to view →
Gehäuse-Formteile für Antennen: Von der Zeichnungsprüfung bis zum Versand
Eine kontrollierte Abfolge, um freigegebene Zeichnungen in geprüfte Werkzeugkomponenten mit sichtbarer Revisions-, Qualitäts- und Lieferkoordination zu verwandeln.
Zeichnungspaket prüfen
SUUXIANG prüft 2D-Zeichnungen, 3D-Modelle, Material, Mengen, Anwendungszweck, kritische Maße, Bezugspunkte, Oberflächen, Inspektionsanforderungen und den gewünschten Liefertermin vor der Angebotserstellung.
Prozessroute festlegen
Das Team bestätigt die DFM-Überlegungen, Bearbeitungszugänglichkeit, Wärmebehandlungsreihenfolge, Schleifzugabe, Elektrodenstrategie, Drahtführungen und den Inspektionsansatz für die freigegebene Revision.
Kritische Merkmale bearbeiten
CNC-Fräsen, Drehen, Mehrachsenbearbeitung oder Mikrobearbeitung werden nach Bedarf ausgewählt, um die Bauteilgeometrie, den Werkstückzustand und zugängliche funktionale Merkmale zu definieren.
Erodieren und Anpassen
Drahterodieren, Senkerodieren, Präzisionsschleifen und Anpassen erfolgen für detaillierte Profile, gehärtete Merkmale, kontrollierte Abstände und Passungen, die in der Prozessplanung festgelegt wurden.
Abnahme gemäß Anforderungen
Die Inspektion folgt dem vereinbarten Plan und überprüft kritische Maße, Oberflächen und erforderliche Aufzeichnungen gegen die aktuelle Zeichnungsrevision vor der endgültigen Freigabe und Dokumentationserstellung.
Verpacken und Versand koordinieren
Freigegebene Antennengehäuse-Formen werden für den Transport geschützt, mit den entsprechenden Bestelldokumenten abgeglichen und gemäß den Liefer- und Rückverfolgbarkeitsanforderungen des Kunden koordiniert.
So beziehen Sie Antennengehäuse-Formenkomponenten
A disciplined workflow keeps technical requirements, revision decisions, and inspection expectations visible before production begins.
Senden Sie Ihr Zeichnungspaket
Stellen Sie 2D-Zeichnungen, verfügbare 3D-Modelle, den Anwendungszweck, die Menge, das Zieldatum und die benötigten Antennengehäuse-Formenkomponenten oder zugehörige Werkzeuge bereit.
Kritische Anforderungen definieren
Identifizieren Sie Material, Wärmebehandlung, kritische Maße, Bezugspunkte, Oberflächenanforderungen, Passflächen, Prüfberichte und alle funktionalen Details, die die Bearbeitungsroute beeinflussen.
DFM und Angebot prüfen
Überprüfen Sie das SUUXIANG-Feedback zu Werkzeugzugänglichkeit, Erodier- oder Schleifbedarf, Bearbeitungszugaben, Inspektionsplanung, Fragen zur Revision und das vorgeschlagene Angebot oder die Musterroute.
Produktionsdetails genehmigen
Bestätigen Sie die Zeichnungsrevision, die vereinbarte Prozessroute, Materialanforderungen, Menge, Qualitätserwartungen, Lieferkoordination und alle genehmigten Muster- oder Erstmusteranforderungen vor der Freigabe.
Geprüfte Teile erhalten
Die Fertigung folgt dem genehmigten Plan durch Bearbeitung, Erodieren, Schleifen, Montage und Prüfung, wobei die endgültige Dokumentation mit dem verifizierten Auftrag und den Prüfanforderungen übereinstimmt.
Qualitätsdokumentation für Spritzgussformen-Komponenten für Antennengehäuse
Richtlinien zur Veröffentlichung von Kundennachweisen
Kundenreferenzen und Fallbeispiele werden erst nach Genehmigung und Verifizierung durch den Kunden veröffentlicht.
FAQ zu Spritzgussformen-Komponenten für Antennengehäuse
Practical RFQ, process-planning, inspection, and delivery answers for drawing-driven tooling components.
Welche Informationen sollte ich für Spritzgussformen-Komponenten für Antennengehäuse angeben?
Kann SUUXIANG Prototypen oder Kleinserien von Spritzgussformen-Komponenten für Antennengehäuse anbieten?
Wie werden Spritzgussformen-Komponenten für Antennengehäuse vor der Produktion geprüft?
Können Sie Muster vor einer größeren Produktionsbestellung liefern?
Was bestimmt die Lieferzeit für kundenspezifische Formteile?
Welche Materialien und Wärmebehandlungen können für Spritzgussformen-Komponenten für Antennengehäuse verwendet werden?
Welche Inspektionsberichte können mit einer Bestellung angefordert werden?
Wie werden Zeichnungen und IP-sensible Dateien während der Angebotserstellung behandelt?
Der vollständige Einkaufsratgeber für Spritzgusskomponenten für Antennengehäuse
Nutzen Sie einen praktischen Entscheidungsrahmen, um RF-fähige Werkzeuge zu spezifizieren, Lieferantenfähigkeiten zu vergleichen, Kosten- und Qualitätsrisiken zu kontrollieren und die Design-, Validierungs- und Beschaffungsfehler zu vermeiden, die Antennengehäuseprogramme verzögern.
1. Was sind Spritzgusskomponenten für Antennengehäuse?
Für diesen Leitfaden sind Spritzgusskomponenten für Antennengehäuse zeichnungsgesteuerte Präzisionswerkzeugelemente, die ein Antennengehäuse und angrenzende Steckverbinder, Dichtungen, Riegel oder Positionierungsmerkmale bilden. Dazu können Formeinsätze, Kerne, Kavitäten, Stifte, Schieber, EDM-gefertigte Details und geschliffene Anschlussflächen gehören.nnBitte trennen Sie drei RFQ-Elemente: Die Produktionsform ist die vollständige Baugruppe, die in einer Spritzgießmaschine läuft; austauschbare Komponenten sind servicefähige Präzisionselemente innerhalb dieser Baugruppe; und das gespritzte Gehäuse ist das fertige Kunststoffteil. Die Zeichnung sollte die relevanten Schnittstellen und jede Komponente identifizieren, die nach Verschleiß oder Überarbeitung ausgetauscht werden soll.nnDie HF-Leistung kann beeinträchtigt werden, wenn nahegelegene Wandstärken, Rippen, Metallteile, Harz oder Beschichtungen die elektromagnetische Umgebung der Antenne verändern. SUUXIANG prüft daher Bezugspunkte, kritische Abmessungen, Trennflächen, Entlüftungen, Schließflächen, Elektrodenstrategien, Schleifzugaben und Inspektionsanforderungen, bevor ein Fertigungsweg gewählt wird.
2. Entwicklung von Werkzeugen für Antennengehäuse
Werkzeuge für Antennengehäuse müssen Passform, Festigkeit, Aussehen und die Auswirkungen nahegelegener Wände, Rippen, Metalle und Harze auf die elektromagnetische Umgebung der Antenne ausbalancieren.nnIntegrierte Antennen- und Gehäusebaugruppen können zusätzliche Einsätze für Positionierung, Halterung, Schließflächen, Anschnitte, Entlüftung und Inspektionsüberlegungen mit sich bringen. Käufer sollten vor dem Design der Spritzgusskomponenten für Antennengehäuse Informationen über passende Stapel und Ausschlussbereiche bereitstellen.nnKompakte Gehäuse mit dünnen Wänden oder Hinterschneidungen mit geringem Entformungswinkel können normale Werkzeugarbeiten zu Problemen bei Zugang, Kühlung, Auswurf und Kosmetikrisiken machen. Eine DFM-First-Kollaboration sollte daher Bezugspunkte, HF-Ausschlussbereiche, Einreihungsreihenfolge, Dichtflächen, Oberflächenzonen und Inspektionsmethoden vor der Freigabe des Stahls festlegen.
3. Arten von Spritzgusskomponenten für Antennengehäuse
Spritzgusskomponenten für Antennengehäuse sollten nach Funktion, Bezugspunktbeziehung und Austauschstrategie spezifiziert werden. Die risikoreichsten Teile sind in der Regel zeichnungsbasierte Teile, die dünne Wände, kosmetische Oberflächen und RF-nahe Geometrien steuern.
| Kategorie | Hauptfunktion | Typische Spezifikation |
|---|---|---|
| Kerne und Kavitäten | Geometrie formen | Kundenspezifisch, basierend auf Zeichnung |
| Einsätze | Lokale Details schützen | Kundenspezifisch oder austauschbar |
| Schieber und Lifter | Hinterschneidungen entformen | Kundenspezifische Bewegungsgeometrie |
| Auswerferteile | Geformtes Gehäuse freigeben | Oft standardisierbar |
| Führungen und Positionierer | Ausrichtung beibehalten | Oft standardisierbar |
| Kühlkanäle | Lokale Wärme regulieren | Kundenspezifisch, basierend auf Zeichnung |
Formgebende Komponenten
Kern- und Kavitätskomponenten bilden die Außenflächen, das Innenvolumen, die Rippen und die Anschweißnippel des Gehäuses. Kundenspezifische Einsätze lokalisieren verschleißanfällige oder revisionskritische Details, ohne einen kompletten Block auszutauschen.
- Definieren Sie die Schließflächengeometrie und die primären Bezugspunkte.
- Identifizieren Sie kosmetische und RF-nahe Oberflächen.
- Trennen Sie austauschbare Einsätze von Basisblöcken.
Bewegung und Auswurf
Schieber und Lifter bilden Hinterschneidungen, die sich nicht entlang der Hauptöffnungsrichtung lösen lassen. Auswerferstifte, Hülsen, Schieber und Rückelemente müssen die Auswerfkraft verteilen, ohne sichtbare Oberflächen zu markieren oder dünne Abschnitte zu verziehen.
- Passen Sie den Schieberweg an die Hinterschneidungsfreiheit an.
- Positionieren Sie Auswerfer fern von kosmetischen Flächen.
- Definieren Sie die Kontaktflächen von Stiften, Hülsen oder Schiebern.
Führung und thermische Steuerung
Führungsstifte, Buchsen, Verriegelungen und Positionierungselemente gewährleisten die Ausrichtung an Trennflächen und kritischen Einsatzschnittstellen. Kühlungsbezogene Einsätze unterstützen ein wiederholbares Zyklusverhalten, bei dem die lokale Wärmeabfuhr eine kontrollierte Geometrie erfordert.
- Standardisieren Sie Katalogführungen, wo dies sinnvoll ist.
- Eigene Verriegelungen und Kühlkanäle zeichnen.
- Dichtungen und Servicezugänge kennzeichnen.
4. Materialien für Komponenten von Antennengehäuseformen
Die Materialauswahl richtet sich nach dem Harz des Gehäuses, dem kosmetischen Ziel, dem Kühlbedarf und der geplanten Stückzahl. Komponenten von Antennengehäuseformen sollten nach ihrer Funktion spezifiziert werden, nicht nach einer einzelnen bevorzugten Güte.
| Materialauswahl | Typische Rolle | Wichtigster Kompromiss |
|---|---|---|
| Vorhärtender Stahl | Kerne, Kavitäten | Bearbeitbarkeit gegenüber geringerer Verschleißlebensdauer |
| Durchgehärteter Stahl | Verschleißschutzeinsätze, Schieber | Haltbarkeit gegenüber Verzug durch Wärmebehandlung |
| Korrosionsbeständiger Stahl | Feuchte oder korrosive Harze | Rostbeständigkeit gegenüber Kosten |
| Hochleitfähige Legierung | Lokale Kühlungseinsätze | Schnellere Wärmeübertragung gegenüber Stützanforderungen |
| Aluminium | Prototypenwerkzeuge | Kurze Lieferzeit gegenüber begrenzter Verschleißlebensdauer |
Stahl für Kern und Kavität
Vorgehärteter Stahl vom Typ P20 eignet sich für viele Kerne und Kavitäten mit moderatem Volumen, die praktisch zu bearbeiten und zu reparieren sind.nDurchgehärteter Stahl vom Typ H13 unterstützt besser die Verschleißfestigkeit und Polierhaltigkeit, wenn der Produktionsbedarf und abrasive Harze eine Wärmebehandlung rechtfertigen.
Korrosions- und thermische Optionen
Kupferlegierungen mit hoher Leitfähigkeit können die lokale Kühlung verbessern, erfordern aber eine sorgfältige Platzierung, Unterstützung und Wartungsplanung.
RF und Harz-Überprüfung
Glasgefüllte Harze erhöhen den Verschleiß an Angusskanälen, Schiebern und Schließflächen; gehärtete Einsätze können wirtschaftlicher sein als die Härtung jeder einzelnen Komponente.nnDie RF-Leistung hängt von der Sorte des Formharzes, der Wandstärke, den Füllstoffen, Beschichtungen und nahegelegenen Metallteilen ab. Bestätigen Sie diese Eingaben, bevor Sie den Stahl freigeben.
5. Anpassung von Antennengehäuse-Formteilen
Die Anpassung beginnt mit der Zeichnung des Formteils, nicht mit einer Katalogauswahl. Für Antennengehäuse-Formteile sollten RF-empfindliche Wandbereiche, metallfreie Freiräume und kosmetische Grenzen festgelegt werden, bevor der Stahl konstruiert wird.
| Merkmal | Werkzeugentscheidung | Erforderliche Eingabe |
|---|---|---|
| Anguss | Füllpfad und Restzonen | Zugelassene angussfreie Flächen |
| Entlüftung | Luftaustritt nahe Füllende | Kosmetik- und Brandrisikozonen |
| Auswerfen | Positionierung von Kernen oder Schiebern | Kennzeichnungsfreie und RF-empfindliche Bereiche |
| Einsatz-Schnittstelle | Positionierungs- und Fixierungsbezugspunkt | Einsatzzeichnung und Montage-Toleranz |
Trenn- und Schließflächenstrategie
Trennfugen sollten sichtbare Oberflächen und antennennah gelegene Wände vermeiden, wo Grat oder Passungen die Montageabstände verändern können. Formschräge, Schließwinkel, Werkzeugzugang und zulässige Zeugenlinien müssen am 3D-Modell genehmigt werden.
Strukturelle und kosmetische Merkmale
Rippen, Ansätze, Einsätze, Textur, Politur, Logos, Angusskanäle, Entlüftungen und Auswerferpositionen erfordern koordinierte Bezugspunkte. Geben Sie an, ob Markierungen erhaben, vertieft, laserbeschriftet oder von polierten Zonen ausgeschlossen sind.
RF- und Validierungseingaben
RF-Bereiche erfordern konsistente Nominalwände und eine frühzeitige Überprüfung nahegelegener Metallteile, leitfähiger Farbe, Beschichtung oder Abschirmung. Liefern Sie die 2D-Zeichnung, das 3D-Modell, CTQ-Toleranzen, Materialspezifikation, passende Teile, Aussehensnorm, Muster und den Validierungsplan.
6. Qualitätselemente in Spritzgussformen für Antennengehäuse
Zwei funktionale Bezugspunkte sollten jeden kritischen Kern, Kavitätseinsatz, Schieber und jede Prüfeinrichtung lokalisieren. Bei Spritzgussformen für Antennengehäuse hängt die Wiederholgenauigkeit davon ab, ob die Zeichnungsabsicht mit der Bearbeitung, der Montage, der Kühlung und den Messergebnissen übereinstimmt.
Bezugspunkte und Passungssteuerung
Drei Bezugspunkte sollten Koordinatenangaben, Werkzeugeinstellungen und die Austauschbarkeit von Ersatzteilen steuern. Definieren Sie CTQ-Toleranzen, Passungsspalte und zulässige Ausrichtungsabweichungen, bevor das Stahlmaterial freigegeben wird.
- Primäre, sekundäre und tertiäre Bezugspunkte identifizieren.
- Schließflächenkontakt und akzeptable Gratbildung angeben.
- Bauteilkennungen und Zeichnungsrevisionen aufzeichnen.
Oberflächen- und Kantenintegrität
Eine zugelassene Musterfläche sollte die Texturrichtung, den Poliergrad, das Aussehen in Angussnähe und zulässige EDM-Spuren definieren. An Kanten, wo scharfe Kanten reiben, absplittern oder die gespritzte Oberfläche markieren könnten, Fase angeben.
- Grenzwerte für sichtbare Oberflächenfehler festlegen.
- Akzeptanzkriterien für Grate und scharfe Kanten definieren.
- Kriterien für Beschädigungen an Schließflächen bestätigen.
Thermische Stabilität und Rückverfolgbarkeit
Jede spezifizierte Wärmebehandlungsbedingung erfordert Materialidentifikation, Reihenfolgenkontrolle und eine geeignete Verifizierung gemäß Bestellung. Reinigungszustand des Kühlkanals, Dichtheitsprüfungen, Prüfverfahren, Berichtsformat und Akzeptanzkriterien für Ersatzteile bestätigen.
- Messungen mit Bezugspunkten und Revision verknüpfen.
- Bedingungen für Kühltests definieren.
- Verschleißgrenzen von kosmetischen Grenzwerten trennen.
7. Auswahl eines Herstellers für Antennengehäuse-Formteile
Zwei Dokumente sollten mit der Lieferantenprüfung beginnen: die kontrollierte 2D-Zeichnung und ihr passendes 3D-Modell. Bewerten Sie für Antennengehäuse-Formteile, wie ein Lieferant diese Dateien in DFM-Fragen, einen Prozessablauf und Inspektionsnachweise umwandelt.
| Bewertungsbereich | Fragen Sie | Fordern Sie Nachweise an |
|---|---|---|
| DFM | Welche Änderungen verbessern die Herstellbarkeit? | Gekennzeichnete Zeichnung und Aktionsprotokoll |
| Inspektion | Wie werden CTQs gemessen? | Musterprüfbericht |
| Rückverfolgbarkeit | Wie wird Material mit Teilen verknüpft? | Beispiel für Materialaufzeichnung |
| Nichtkonformität | Was passiert nach einem Defekt? | Workflow für Korrekturmaßnahmen |
Technische Überprüfung
Fragen Sie vor der Angebotserstellung, welche Bezugspunkte, kritischen Maße, Werkzeugzugangsbeschränkungen, Elektrodenstrategien, Drahtwege und Schleifzugaben geklärt werden müssen. Fordern Sie eine gekennzeichnete Zeichnung oder ein DFM-Protokoll mit Revisionskennzeichnungen und Verantwortlichkeiten für jede Aktion an.nnEin technischer Ansprechpartner sollte Material, Wärmebehandlung, Oberflächenanforderungen, Menge, Anwendungskontext und Zieldatum bestätigen. Fragen Sie, wie Zeichnungsänderungen anerkannt werden, bevor die Bearbeitung beginnt.
Nachweise vor Bestellung
Drei Sätze von Nachweisen sind wichtig: Materialrückverfolgbarkeit, Erststückprüfung und Enddokumentation. Fordern Sie Beispielberichtformate, Instrumentenidentifikation, Auswahl der Messmethode und die Verknüpfung zwischen gemeldeten Maßen und Zeichnungsrevisionen an.nnEin Arbeitsablauf für Nichtkonformitäten sollte die Eindämmung, die Ursachenanalyse, die Genehmigung der Entsorgung, die Überprüfung der Nacharbeit und die Zeitplanung für Korrekturmaßnahmen definieren. Fragen Sie, ob Prototypen- und Kleinserienbestellungen die gleiche Revisionskontrolle verwenden.
Projektkontrolle und Vertraulichkeit
Ein Projektplan sollte Meilensteine von der Zeichnungsprüfung über die Bearbeitung, EDM, Schleifen, Montage, Inspektion bis zum Versand aufzeigen. Bestätigen Sie den Berichtszyklus, den Eskalationskontakt, die Verpackungsanforderungen und wie Lieferänderungen kommuniziert werden.nnEine Vertraulichkeitsvereinbarung sollte den erlaubten Dateizugriff, die Aufbewahrung, Rückgabe- oder Vernichtungserwartungen sowie NDA-Anforderungen festlegen. Gehen Sie nicht davon aus, dass eine Zertifizierung, Kapazität, Toleranz oder Lieferzeit ohne aktuelle Projektbeweise stimmt.
8. Häufige Fehler bei Antennengehäuse-Formteilen
Eine funktionsübergreifende Überprüfung vor der Freigabe des Stahls sollte RF, Mechanik, Werkzeugbau, Qualität und Einkauf umfassen. Sie deckt Einschränkungen auf, die isolierte Zeichnungsprüfungen routinemäßig übersehen.
Späte RF-Entscheidungen
Eine späte RF-Änderung an Harz, Wandstärke, Beschichtung oder nahegelegenem Metall kann die abgestimmte Leistung nach dem Werkzeugbau ungültig machen. Frieren Sie die Antennen-Keep-out-Geometrie ein und bewerten Sie repräsentative Materialien und Oberflächen vor der Freigabe.nnZwei Teams – RF und Werkzeugbau – sollten Angüsse, Rippen, Buchsen und Verbindungselemente gemeinsam überprüfen. Genehmigte Alternativen sollten durch Revisionskontrolle erfasst werden, anstatt sich auf informelle Annahmen zu verlassen.
Unvollständige Formbarkeitsdefinition
Drei Zeichnungslücken führen zu wiederholter Nacharbeit: unvollständige Toleranzstapel, unzureichende Entformungsschrägen und vage Texturvorgaben. Das Ergebnis kann ein Kleben beim Auswerfen, kosmetische Variationen oder Maße sein, die von angegebenen Bezugspunkten nicht gemessen werden können.nnVier Elemente erfordern eine ausdrückliche Vereinbarung: Bezugspunktschema, Entformungsschräge pro Oberfläche, Texturgrad und -richtung sowie zulässige Abweichungen. Identifizieren Sie Angussreste und Auswerfermarkierungen als kontrollierte kosmetische Bereiche, bevor Elektroden- und Stahlentscheidungen getroffen werden.
Schwache Lieferantenkontrollen
Ein unklarer Prüfplan führt zu Streitigkeiten, wenn Teile einer allgemeinen Zeichnungsinterpretation entsprechen, aber die funktionale Montage fehlschlagen. Definieren Sie im RFQ kritische Maße, Stichproben- oder Berichtsanforderungen, Messmethoden und revisionsspezifische Abnahmekriterien.nnZwei Angebote mit unterschiedlichen Prozesswegen sind nicht direkt vergleichbar. Bewerten Sie den angebotenen Preis zusammen mit der Materialrückverfolgbarkeit, der Wärmebehandlungssequenz (falls zutreffend), den Prüfnachweisen, der Änderungskontrolle und dem Lieferrisiko.
9. Start eines Antennengehäuse-Werkzeugprogramms
Gate 0 beginnt mit RF-Bändern, Antennen-Keep-out-Zonen, Gehäusematerial, Wandstärken, Dichtungsanforderungen und kosmetischen Anforderungen. Der Kunde ist für die funktionalen Abnahmekriterien verantwortlich; SUUXIANG erfasst Zeichnungsrevisionen, kritische Maße, Bezugspunkte und Prüferwartungen vor der Angebotserstellung.
Freigabe des Eingabepakets
Gate 1 erfordert freigegebene 2D-Zeichnungen, verfügbare 3D-Modelle, Harz- und Wärmebehandlungsanforderungen, Menge und Zieldatum. Die Ingenieurabteilung genehmigt DFM-Maßnahmen, die Entformungsschrägen, Werkzeugzugang, Angussort, Elektroden, Drahtwege und Schleifzugaben abdecken.nnGate 2 gibt kontrollierte Bauteilzeichnungen und den Umfang des Angebots frei. Die Beschaffung bestätigt kommerzielle Bedingungen erst, nachdem technische Annahmen und Ausschlüsse ersichtlich sind.
Werkzeug und Muster nachweisen
Gate 3 genehmigt Materialnachweise und den Prüfplan vor der Bearbeitung. SUUXIANG liefert Ergebnisse der Erstbemusterung gegen identifizierte CTQs; die Entscheidung des Käufers ist Akzeptanz, bedingte Akzeptanz oder Korrekturmaßnahmen.nnGate 4 folgt auf Werkzeugversuche mit Spritzgussteilen, die von den zuständigen Kundenteams auf Passform, Aussehen, Dichtheit und RF-Leistung validiert werden. Die Produktionsfreigabe erfordert eine unterzeichnete Musterfreigabe und geschlossene Abweichungen.
Technische Änderungen kontrollieren
Eine Änderungsmitteilung enthält die Teilenummer, Revision, Grund, betroffene Maße, Gültigkeitsdatum und Genehmiger. Keine E-Mail-Anweisung sollte die kontrollierte Zeichnung ersetzen.nnJede Änderung löst eine Auswirkungsprüfung für Werkzeuge, Elektroden, Prüfungen, Muster, Kosten und Lieferung aus. SUUXIANG sollte die erhaltene Revision bestätigen und übereinstimmende Herstellungs- und Prüfaufzeichnungen aufbewahren.
10. Preisgestaltung von Antennengehäuse-Formteilen
1 Ein Angebot sollte den Prozessweg des Bauteils von den kommerziellen Annahmen trennen. Bei Antennengehäuse-Formteilen ändern sich die Kosten, wenn der Werkzeugzugang Mehrachsenbearbeitung, Drahterodieren, Senkerodieren, Schleifen, Passen oder zusätzliche Elektroden erfordert.nn2 Zeichnungen mit unterschiedlichen Bezugssystemen oder Abnahmekriterien sind nicht vergleichbar, auch wenn die nominelle Geometrie ähnlich erscheint. Materialzustand, Wärmebehandlungssequenz, Oberflächenspezifikation, kritische Maße, Inhalt des Prüfberichts, Verpackung, Incoterms, Währung und Zieldeliverydatum sollten übereinstimmen, bevor Angebote verglichen werden.nn3 Mengenstaffeln verteilen hauptsächlich Rüst-, Programmier-, Vorrichtungs-, Elektroden- und Erstteilprüfkosten auf mehr Teile. SUUXIANG sollte das aktuelle Zeichnungspaket und den verifizierten Produktionsumfang prüfen, bevor Preis-, Lieferzeit- oder Fähigkeitszusagen bestätigt werden.
| Preistreiber | Niedrigere Preisanzeige | Höhere Preisanzeige |
|---|---|---|
| Bauteiltyp | Einfacher Stift, Einsatz oder Locator | Kern, Kavitätseinsatz, Schieber oder angepasste Baugruppe |
| Material und Wärmebehandlung | Leicht bearbeitbares, unbehandeltes Material | Spezifizierter Werkzeugstahl, kontrollierte Wärmebehandlung oder Nachbehandlung |
| Präzision und Oberfläche | Allgemeine Maße; bearbeitete Oberfläche | Enge kritische Maße; Schleif-, Polier-, Textur- oder kosmetische Anforderungen |
| Geometrie und Prüfung | Offener Werkzeugzugang; Standardprüfungen | Tiefe Rippen, feine Merkmale, Erodierzugangsbeschränkungen, KMG-Bericht oder Speziallehren |
| Menge und Dringlichkeit | Geplante Kleinseriencharge | Prototypenmenge, Revisionsänderungen oder beschleunigte Lieferung |
Antennengehäuse-Formteilzeichnungen zur technischen Prüfung hochladen
Reichen Sie Zeichnungen, Modelle, Mengen, Materialanforderungen, kritische Abmessungen, Prüfanforderungen und Ihren Wunschliefertermin für eine sorgfältige Angebotsprüfung ein.