
CIM-Werkzeugkomponenten, gefertigt nach Ihrer Zeichnung
Vom Zeichnungsabgleich zur inspizierten CNC-Teilfertigung, Präzisionsformenbau und CIM-Werkzeugbau durch diszipliniertes DFM, Zerspanung, Erodieren, Schleifen und Qualitätsplanung.
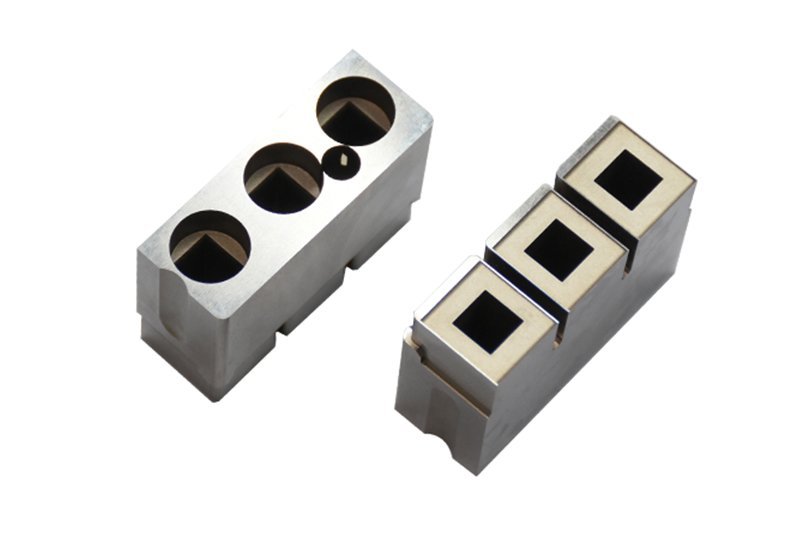
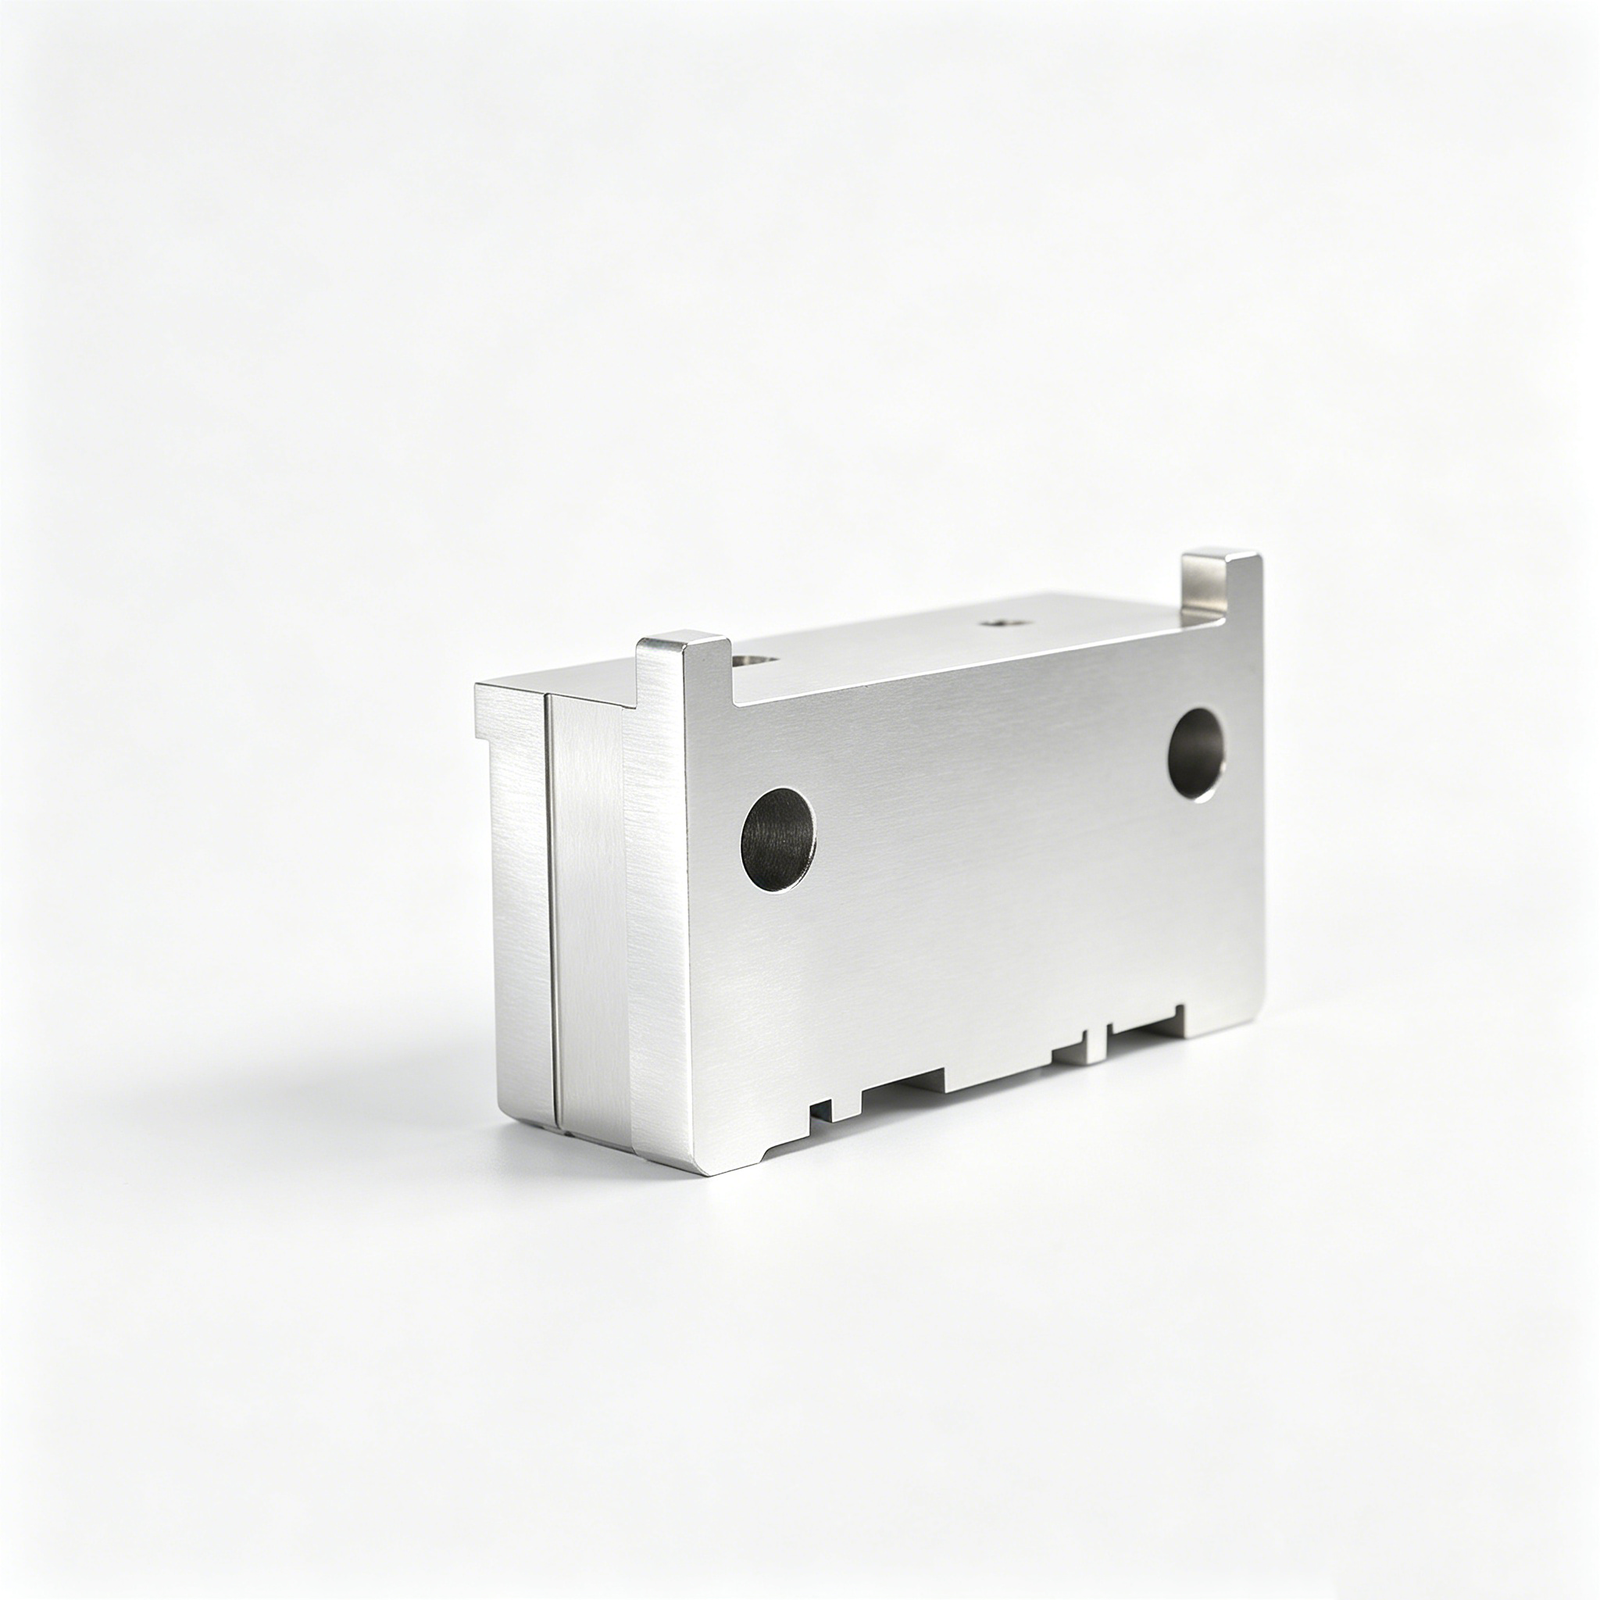
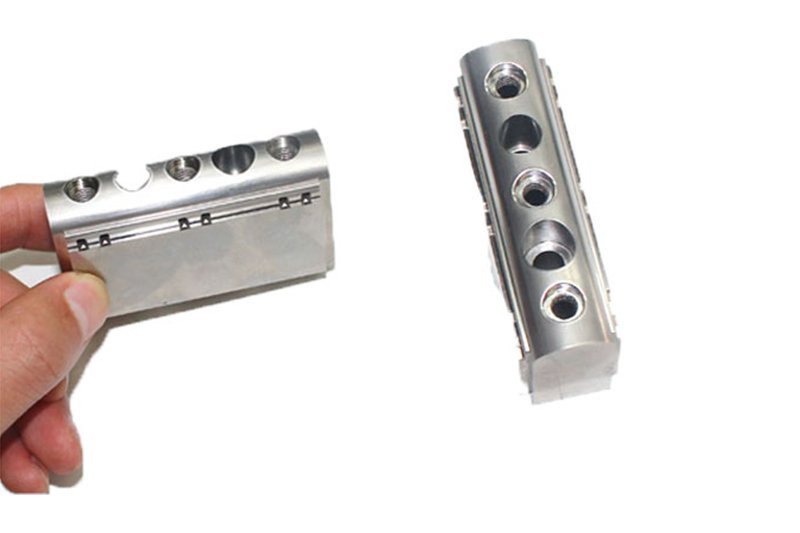
Beispielhafte CIM-Werkzeugkomponenten




Related Drawing-Based Parts and RFQ Options






CIM-Werkzeugkomponenten, geplant nach kritischen Details
Ein disziplinierter Workflow von der Zeichnung bis zur Inspektion für komplexe Werkzeugteile, bei dem Fertigbarkeit, Prozessentscheidungen und Revisionsstatus jederzeit ersichtlich sind.
DFM-Prüfung auf Basis der Zeichnung
Wir prüfen Geometrie, Bezugselemente, Toleranzen, Werkzeugzugang und Materialanforderungen vor der Angebotserstellung, damit Fragen zur Fertigbarkeit frühzeitig geklärt werden.
Prozessroutenplanung
u003ca href=u0022/cnc-machining-services/u0022u003eCNC-Bearbeitungu003c/au003e, Erodieren, Schleifen, Montage und Inspektion werden gemeinsam betrachtet, um jede Operation auf die Teileanforderungen abzustimmen.
Fokus auf kritische Maße
Kritische Qualitätsmerkmale, Toleranzketten, Oberflächenanforderungen und Bezugsbeziehungen leiten die Bearbeitungsstrategie und Messplanung während des gesamten Projekts.
Erodier- und Schleifstrategie
Elektrodenbedarf, Drahtführungen, Wärmebehandlungssequenz und Schleifzugaben werden dort geprüft, wo feine Merkmale oder gehärtete Oberflächen eine präzise Kontrolle erfordern.
Abstimmung des Inspektionsplans
Inspektionsmethoden und Berichtserwartungen werden anhand der Zeichnung definiert, damit die Enddokumentation den vereinbarten Bestellvorgaben entspricht.
Revisionsübersicht
Zeichnungsrevisionen, Fertigungsinformationen und Lieferkoordination bleiben sichtbar und unterstützen eine nachvollziehbare Kommunikation von der technischen Prüfung bis zur Endinspektion.
CIM-Werkzeuge und konfigurierbare Teilefamilien
Prozessrouten und Komponentenfamilien prüfen, die anhand von Zeichnungen, kritischen Maßen, Materialanforderungen, Inspektionsbedarf und Fertigungsbeschränkungen vor der Auftragserteilung bewertet werden.

CNC-Bearbeitungsservice
Präzisions-CNC-Bearbeitungsservice für kundenspezifische Teile nach Zeichnung, geplant unter Berücksichtigung von Material, Bezugselementen, kritischen Maßen, Werkzeugzugang, Oberflächenanforderungen und den Inspektionsnachweisen, die für die Bestellung erforderlich sind.
Upload a Drawing
CNC-Fräsen
Kundenspezifischer CNC-Frässervice für prismatische, Platten-, Einsatz- und komplex geformte Komponenten. Die Prüfung konzentriert sich auf den Merkmalszugang, die Spannstrategie, den Bearbeitungszuschlag, Innenkantenbegrenzungen und Maße, die eine kontrollierte Inspektion erfordern.
Upload a Drawing
CNC-Drehen
Präzisions-CNC-Drehdienstleistungen für Wellen, Hülsen, Stifte, Buchsen und rotierende Teile. Durchmesserverhältnisse, Rundlaufgenauigkeit, Schlag, Gewindedetails, Oberflächenanforderungen und Nachbearbeitung nach Wärmebehandlung müssen aus der Zeichnung hervorgehoben werden.
Upload a Drawing
5-Achsen-Bearbeitung
Die 5-Achsen-CNC-Bearbeitung unterstützt Mehrflächenmerkmale, Verbundwinkel und konturierte Geometrien, bei denen weniger Aufspannungen die Bezugsverhältnisse schützen können. Die Machbarkeit hängt von der Teilegeometrie, Reichweite, Spannzugang, Materialzustand und Inspektionsstrategie ab.
Upload a Drawing
Schweizer u0026 Mikrobearbeitung
Schweizer und Mikrobearbeitung unterstützen Kleindurchmesser-, schlanke und detailintensive Komponenten wie Stifte, Hülsen und Miniature-Steckverbinder-Werkzeugteile. Die Überprüfung befasst sich mit Stabilität der Merkmale, Toleranzen, Entgraten, Materialzustand und Messzugang.
Upload a Drawing
Draht- u0026 Senkerodieren
Draht- und Senkerodierdienstleistungen sind für gehärtete Materialien, feine Profile, schmale Schlitze, tiefe Merkmale und Geometrien, die über den konventionellen Fräserzugang hinausgehen, geeignet. Elektrodenstrategie, Drahtweg, Eckbedingungen, Überlegungen zur Rückschmelzschicht und Nachbearbeitungsanforderungen werden im Voraus überprüft.
Upload a Drawing
Präzisionsschleifen
Präzisionsoberflächen- und Profilschleifen wird dort angewendet, wo Ebenheit, Parallelität, Profilkontrolle oder Größenkorrektur nach Wärmebehandlung erforderlich ist. Schleifzugaben, Bezugsreihenfolge, Schleifzugang und endgültige Messkriterien sollten vor der Bearbeitung festgelegt werden.
Upload a Drawing
Kern- u0026 Kavitäts-Einsätze für Formen
Präzisions-Kern- und Kavitäts-Einsätze für Spritzgussformen werden nach Kundenzeichnungen für Spritzgusskomponenten und zugehörige Werkzeuganwendungen hergestellt. Die Fertigungsplanung berücksichtigt Trennflächen, Kühl- oder Detailzugang, Wärmebehandlungsfolge, Erodieranforderungen, Passflächen und kritische Abmessungen.
Upload a Drawing
Auswerfer- u0026 Auswerferkomponenten
Auswerferstifte, Hülsen und Auswerferkomponenten werden gemäß Zeichnung und Werkzeugfunktion konfiguriert und nicht als Lagerartikel angeboten. Durchmesserpassung, Lagerlänge, Spitzengeometrie, Härteanforderungen, Oberflächenzustand und Passflächenbeziehungen erfordern eine Überprüfung.
Upload a Drawing
Kernstifte, Führungs- u0026 Positionierkomponenten
Kernstifte, Führungsstifte und Positionierkomponenten unterstützen wiederholbare Ausrichtung und kontrollierte Werkzeugbewegungen. SUUXIANG prüft vor der Fertigung Passungsklasse, Bezugsbezüge, Einrastlänge, Verschleißflächen, Material- und Wärmebehandlungsanforderungen sowie Inspektionspunkte.
Upload a Drawing
Schieber, Lifter, Angüsse u0026 Werkzeugzubehör
Werkzeugschieber, Lifter, Angüsse und Zubehör werden als zeichnungsdefinierte Werkzeugkomponenten gefertigt. Die Geometrieüberprüfung sollte Schnittstellen, Spiel, Schließflächen, Passungsspiel, Verschleißbereiche, Schmierstoffzuführungen und die für die Werkzeugfunktion maßgeblichen Abmessungen berücksichtigen.
Upload a Drawing
Komponenten für Steckverbinderwerkzeuge
Präzisionskomponenten für Steckverbinderwerkzeuge unterstützen feine Teilung und schnittstellenempfindliche Werkzeugarbeiten. Die Produktionsplanung berücksichtigt Stift- oder Kavitätsgeometrie, Positionsbeziehungen, Materialzustand, Erodier- oder Schleifbedarf, Passflächen und Inspektionsmethoden, die der Zeichnung entsprechen.
Upload a Drawing
Stanzwerkzeugkomponenten
Präzisions-Stanzwerkzeugkomponenten umfassen zeichnungsbasierte Stempel, Matrizen, Einsätze, Führungselemente und zugehörige Verschleißteile. Die kritische Überprüfung umfasst Schneidengeometrie, Spielverhältnisse, Material- und Wärmebehandlungsfolge, Schleifzugaben, Oberflächenzustand und Passungsanforderungen.
Upload a Drawing
Werkzeuge für Spritzguss, MIM, CIM u0026 Überformen
Werkzeugkomponenten für Spritzguss, MIM, CIM und Überformen werden im Rahmen des verifizierten Produktionsumfangs bewertet. Die Zeichnungsprüfung untersucht Zuführ- oder Angussmerkmale, Trenn- und Schließgeometrie, Materialverhalten, Oberflächenanforderungen, Werkzeugschnittstellen und erforderliche Inspektionsnachweise.
Upload a Drawing
Bearbeitungsmaterialien
CNC-Bearbeitungsmaterialien werden anhand der Zeichnung, Anwendung, Härtebedingungen, Korrosionsbelastung und nachgelagerten Prozessen ausgewählt. Materialgüte, Lieferzustand, Rückverfolgbarkeitserwartungen und etwaige Substitutionsbeschränkungen sollten dem Angebot beigefügt werden.
Upload a Drawing
Oberflächengüten u0026 Wärmebehandlung
Oberflächenbearbeitung und Wärmebehandlung werden als Teil der Fertigungssequenz geplant und nicht nach der Angebotserstellung hinzugefügt. Geben Sie den erforderlichen Prozess, das Härte- oder Oberflächenziel, Maskierungs- oder kritische Oberflächen, dimensionale Effekte und etwaige Berichts- oder Rückverfolgbarkeitserwartungen an.
Upload a Drawing
Qualität, Messtechnik u0026 Dokumentation
Präzisionsprüfung, Messtechnik und Qualitätsdokumentation werden mit den kritischen Abmessungen des Auftrags und dem vereinbarten Inspektionsplan abgestimmt. Definieren Sie Bezugsbezüge, Messmethode, Stichprobenbedarf, Berichtsformat, Revisionsstand und Material- oder Prozessdokumentation vor der Freigabe.
Upload a Drawing
Prototypenbau u0026 Kleinserienfertigung
Mit SUUXIANG können Sie schnell Prototypen erstellen und Kleinserien fertigen lassen, um Ihre technische Validierung, Werkzeugentwicklung und Produktionsanforderungen zu unterstützen. Senden Sie uns Ihre Zeichnung, das Modell (falls verfügbar), das Material, die Stückzahl, den Liefertermin, die wichtigsten Abmessungen und die Prüfanforderungen für eine fundierte Prüfung.
Upload a DrawingMaterialien für CIM-Werkzeugkomponenten

Werkzeugstahl
Häufig für Werkzeugeinsätze, Kavitäten, Schieber und verschleißkritische Werkzeuge. Die Auswahl der Güte, die Wärmebehandlungssequenz, die Bearbeitungszugabe, die Erodierstrategie und die abschließenden Schleifanforderungen sollten anhand von Härte, Belastung und Oberflächenanforderungen geprüft werden.

Edelstahl
Wird dort eingesetzt, wo Korrosionsbeständigkeit, Sauberkeit oder Feuchtigkeitsexposition bei Werkzeugen und Präzisionskomponenten eine Rolle spielen. Die spezifische Güte, Wärmebehandlung, Passivierungsbedarf, Bearbeitbarkeit und Oberflächenbeschaffenheit müssen anhand der Zeichnung und des Anwendungskontexts bestätigt werden.

Legierter Stahl
Geeignet für Führungs-, Positionier-, Struktur- und Gesenkkomponenten, die eine ausgewogene Festigkeit und Bearbeitbarkeit erfordern. Bestätigen Sie die genaue Güte, den Wärmebehandlungszustand, kritische Passungen, Schleifzugaben und die Prüfmethode, bevor Sie den Fertigungsweg festlegen.

Aluminiumlegierungen
Eine praktische Option für leichte Vorrichtungen, Prototypenwerkzeuge und Komponenten, bei denen eine schnelle Bearbeitung von Vorteil ist. Die Legierungsauswahl sollte Steifigkeit, Verschleiß, Eloxalanforderungen, Gewindefestigkeit und Maßhaltigkeit während der Zeichnungsprüfung berücksichtigen.

Kupferlegierungen
Werden eingesetzt, wenn Wärmeleitfähigkeit, elektrische Leistung oder das Verhalten von Erodierelektroden das Werkzeugdesign beeinflussen. Bestätigen Sie die Legierungsgüte, die Elektrodengeometrie, die Verschleißzugabe, den Oberflächenzustand und eventuelle Gegenmaterialien, bevor die Bearbeitung beginnt.
CIM-Werkzeugkomponenten: Bearbeitungs- und Veredelungsrouten

CNC-Fräsen
Fräst prismatische Formen, Taschen, Konturen und Positionierflächen, wobei der Werkzeugzugang frühzeitig geprüft wird. Mehrachsige Strategien können Aufspannungen reduzieren, gleichzeitig Bezugsbeziehungen schützen und ausreichend Material für die Endbearbeitung belassen.

CNC-Drehen
Dreht konzentrische Durchmesser, Schultern, Gewinde und axiale Merkmale für Stifte, Hülsen und zylindrische Werkzeugteile. Der Prozess wird anhand von Rundlauf, Werkstückspannung, Wandsteifigkeit und Passflächenanforderungen bewertet.

Drahterodieren
Schneidet komplexe Profile, schmale Schlitze, scharfe Inniergeometrien und gehärtete Werkstücke ohne konventionelle Schnittkräfte. Der Drahtpfad, der Zugang zum Startloch, die Eckbedingungen und die Bezugsstrategie werden anhand des erforderlichen Profils überprüft.

Senkerodieren
Formt tiefe Kavitäten, detaillierte Innenkonturen und schwer zugängliche Geometrien mithilfe einer geplanten Elektrodenstrategie. Elektrodenverschleiß, Spülung, Eckendetails und nachfolgende Nachbearbeitungsanforderungen werden vor der Bearbeitung berücksichtigt.


Montage und Prüfung
Bestätigt funktionale Schnittstellen durch kontrollierte Montage und Prüfung kritischer Abmessungen. Der Montagekontext, Gegenstücke, das Spiel und die Dokumentationsanforderungen helfen bei der Definition des geeigneten Verifikationsplans.
Zubehör für CIM-Werkzeugkomponenten

Führungselemente
Führungsbolzen, Buchsen und Ausrichtungselemente unterstützen die wiederholbare Werkzeug- oder Gesenkbewegung. Legen Sie Bezugsbeziehungen, Passungsanforderungen, Schmierstoffvorgaben und Details zu den zugehörigen Teilen fest, damit die gewählte Konfiguration die beabsichtigte Montage unterstützt.

Auswerfer-Hardware
Auswerferstifte, Hülsen, Halterungen und zugehörige Hardware werden dort eingesetzt, wo eine kontrollierte Teileentnahme erforderlich ist. Die Zeichnungsprüfung sollte Spiel, Kopfhaltigkeit, Hub, Oberflächenbeschaffenheit und Wechselwirkung mit Kernen oder Einsätzen bestätigen.

Gesenkfedern
Druckfedern können Rückstell-, Vorlast- oder gesteuerte Bewegungen innerhalb von Werkzeugbaugruppen unterstützen. Definieren Sie die Einbauhöhe, den Arbeitsweg, die Lastanforderungen, den verfügbaren Platz und die Betriebsbedingungen, bevor eine Federanordnung bewertet wird.

Montagebefestiger
Schrauben, Passungsstifte und Sicherungselemente befestigen Platten, Einsätze und austauschbare Elemente. Geben Sie Gewindestandards, Einbindetiefe, Senkungsgeometrie, Anzugszugang und Positionierungsbeziehungen an, um Montagekonflikte zu vermeiden.

Positionierungskomponenten
Anschläge, Keile, Positionierungsstifte und Verschleißflächen gewährleisten eine wiederholbare Positionierung zwischen Werkzeugelementen. Ihre Abmessungen sollten sich auf Funktionsbezugspunkte, Toleranzstapel, Montageabläufe und etwaige vorgesehene Austausch- oder Einstellverfahren beziehen.

Kennzeichnungsoptionen
Teilekennzeichnungen, Kavitätennummern, Revisionsaufkleber und Rückverfolgbarkeitsmerkmale helfen bei der Unterscheidung austauschbarer Werkzeugkomponenten. Geben Sie den Kennzeichnungsort, die bevorzugte Methode, die lesbare Ausrichtung und alle Einschränkungen an, die kritische Oberflächen oder Passungen schützen.
Über SUUXIANG Präzisionsfertigung
SUUXIANG ist die einzige öffentlichkeitswirksame Marke der Dongguan SuuXiang Precision Mold Co., Ltd., gegründet im Jahr 2010 in Chang’an Town, Dongguan, Guangdong, China. XiaoCheng Huang ist der Gründer und gesetzliche Vertreter des Unternehmens. Wir helfen internationalen Teams, Zeichnungen, Modelle und Spezifikationen in geprüfte kundenspezifische CNC-Teile, Präzisionswerkzeugkomponenten, Verbinderwerkzeuge und Stanzwerkzeugkomponenten zu verwandeln.
Unsere Arbeit kombiniert DFM-Überprüfung mit CNC-Fräsen und -Drehen, Mehrachsenbearbeitung, Drahterodieren, Senkerodieren, Präzisionsschleifen, Montage und Inspektion. Für CIM-Werkzeugkomponenten beginnt die Prozessplanung mit kritischen Abmessungen, Bezugspunkten, Materialanforderungen, Bearbeitungszugang, Erodierstrategie, Schleifzugabe und den Inspektionsnachweisen, die für die Bestellung erforderlich sind.
Was SUUXIANG auszeichnet, ist eine disziplinierte technische Koordination von der Anfrage bis zur Lieferung. Wir überprüfen Revisionen, klären Fertigungsrisiken vor Zusagen und gleichen die endgültige Dokumentation mit dem verifizierten Inspektionsplan ab. Senden Sie die Zeichnung, Stückzahl, Material, Qualitätsanforderungen und das Zieldatum, damit die entsprechende Fertigungsroute bewertet werden kann.

CIM-Werkzeugkomponenten: Kritische Merkmalskontrolle
DFM-Prüfung vor Prozesszusage
SUUXIANG prüft Zeichnungen, Modelle, Materialanforderungen und den Anwendungsfall, bevor ein Prozessweg festgelegt wird. Die Besprechung identifiziert kritische Maße, Bezugsflächen, Bearbeitungszugänge, Risiken bei Bemaßungsabweichungen und Prüferwartungen, damit Kostenvoranschläge den tatsächlichen Werkzeugbedarf widerspiegeln.
- Kritische Qualitätsmaße und Funktionsbezugsflächen bestätigen
- Werkzeugzugang, Wandgeometrie und Bearbeitungsreihenfolge prüfen
- Annahmen aus der Zeichnung von projektspezifischen Anforderungen trennen
- Material, Wärmebehandlung und Menge vor der Produktion abstimmen

Drahterodier-Strategie für komplexe Geometrien
Bei CIM-Werkzeugkomponenten mit scharfen Innendetails, schmalen Schlitzen oder Anforderungen an gehärtete Bereiche prüft SUUXIANG, ob Drahterodieren oder Senkerodieren geeignet ist. Elektroden-Design, Drahtführung, Spülzugang, Berücksichtigung der Aufschmelzschicht und die nachfolgende Bearbeitung werden anhand der freigegebenen Zeichnung geprüft.
- Drahterodieren vs. Senkerodieren nach Geometrie bewerten
- Elektrodenzugang und Bezugsflächen planen
- Erodierreihenfolge zusammen mit der Wärmebehandlung berücksichtigen
- Nachbearbeitungs- und Prüfanforderungen für kritische Erodierbereiche festlegen

Schleif- und Montagekontrolle
Präzisionsschleifen und Montage werden geplant, wenn Passflächen, Positionierungsmerkmale oder funktionale Toleranzen eine kontrollierte Nachbearbeitung erfordern. SUUXIANG prüft Schleifzugaben, Bezugstransfer und Montagebeziehungen, damit CNC-, Erodier- und Schleifvorgänge die gewünschte Passung unterstützen und vermeidbare Nacharbeiten verhindern.
- Praktische Schleifzugabe auf fertigen Oberflächen vorsehen
- Bezugslogik über Bearbeitungsvorgänge hinweg beibehalten
- Passflächen und toleranzkritische Merkmale prüfen
- Montage nur im Rahmen der dokumentierten Projektanforderung durchführen

Prüf- und Revisionssichtbarkeit
Die Prüfplanung für CIM-Werkzeugkomponenten beginnt mit den kritischen Merkmalen des Auftrags und den vereinbarten Berichterstattungsanforderungen. SUUXIANG hält Zeichnungsrevisionen, Maßprioritäten und Lieferinformationen während des gesamten Projekts transparent, wobei die Enddokumentation mit dem geprüften Prüfplan und der Einkaufsanforderung abgeglichen wird.
- Prüfmethoden für kritische Maße identifizieren
- Zeichnungsrevisionen vor Fertigungsfreigabe kontrollieren
- Umfang der Berichterstattung mit der Einkaufsanforderung abstimmen
- Enddokumentation mit dem geprüften Prüfplan abgleichen

Warum SUUXIANG für CIM-Werkzeugkomponenten wählen
Ein zeichnungsbasierter Workflow für kritische Merkmale, Prozessentscheidungen, Inspektionsausrichtung und Revisionssichtbarkeit.
← Swipe left or right to view →
CIM Werkzeugkomponenten: Vom Entwurf zur Inspektion
Ein kontrollierter Workflow, der DFM, Prozessplanung, kritische Maße, Inspektionsanforderungen und Lieferkoordination abstimmt, bevor Produktionszusagen gemacht werden.
Überprüfung des RFQ-Pakets
Wir prüfen Zeichnungen, Modelle, Material, Menge, Anwendungskontext, Lieferziel und angeforderte Dokumentation, um fehlende Informationen vor der Angebotserstellung zu identifizieren.
DFM und CTQs bestätigen
Die Ingenieurabteilung prüft Bezugspunkte, Toleranzstapel, kritische Maße, Werkzeugzugang, Oberflächenanforderungen und den Revisionsstatus, um Herstellbarkeit und Inspektionsprioritäten zu klären.
Material und Prozess planen
Die Route wird um Materialzustand, Wärmebehandlungssequenz, Bearbeitungszugabe, CNC-Operationen, Elektrodenstrategie, Drahtwege, Schleifen und Anpassungsbedarf herum definiert.
Kritische Werkzeugmerkmale bearbeiten
Die CNC-Bearbeitung wird mit Erodieren, Präzisionsschleifen und Anpassungsarbeiten koordiniert, wo erforderlich, mit kontrollierter Beachtung von Zeichnungsrevisionen und kritischen Merkmalen.
Inspizieren, Verpacken, Lieferung koordinieren
Fertiggestellte CIM-Werkzeugkomponenten werden anhand des vereinbarten Inspektionsplans geprüft, nach Bedarf dokumentiert, für den Versand geschützt und gegen Lieferanforderungen koordiniert.
So beziehen Sie CIM-Werkzeugkomponenten
Move from RFQ review to controlled manufacturing with clear technical inputs, documented decisions, and inspection expectations aligned before production begins.
Reichen Sie Ihr technisches Paket ein
Stellen Sie 2D-Zeichnungen, 3D-Modelle, falls verfügbar, Material, Menge, kritische Maße, Oberflächenanforderungen, Lieferziel und jeglichen Anwendungs- oder Passungskomponentenkontext bereit.
DFM und Angebot prüfen
Besprechen Sie Herstellbarkeit, Bezugsstrategie, Bearbeitungszugang, Erodier- oder Schleifbedarf, Wärmebehandlungssequenz, Inspektionserwartungen, Revisionen und die vorgeschlagene Produktionsroute vor der Zusage.
Produktionsanforderungen bestätigen
Genehmigen Sie die vereinbarte Zeichnungsrevision, Material- und Qualitätsanforderungen, gegebenenfalls Musteransatz, Inspektionsplan und Lieferdetails, bevor die Fertigung freigegeben wird.
Mit kontrollierter Fertigung fortfahren
SUUXIANG koordiniert CNC-Bearbeitung, Erodieren, Schleifen, Anpassen und Inspektion gemäß dem bestätigten Plan und hält Revisions- und Lieferinformationen bis zur Fertigstellung sichtbar.
CIM-Werkzeugkomponenten: Überprüfung von Zertifizierungs- und Qualitätsdokumenten
Kundenergebnisse und Anwendungsfälle
Präsentieren Sie drei genehmigte, nachvollziehbare Kundenreferenzen oder anonymisierte Fälle erst, wenn konkrete Ergebnisse und Genehmigungen verifiziert sind; tun Sie dies nur, wenn die Ergebnisse und Genehmigungen verifiziert sind.
Häufig gestellte Fragen (FAQ) zu CIM-Werkzeugkomponenten
Practical answers for drawing-based sourcing, from early DFM review through inspection, shipment, and revision control.
Welche Informationen sollte ich für ein Angebot für CIM-Werkzeugkomponenten senden?
Gibt es eine Mindestbestellmenge für CIM-Werkzeugkomponenten?
Überprüfen Sie CIM-Werkzeugkomponenten, bevor Sie ein Angebot erstellen?
Kann ich Muster bestellen, bevor CIM-Werkzeugkomponenten produziert werden?
Welche Faktoren beeinflussen die Lieferzeit für kundenspezifische Werkzeugteile?
Welche Materialien können für CIM-Werkzeugkomponenten in Betracht gezogen werden?
Können Sie Inspektionsberichte mit meiner Bestellung liefern?
Wie werden Versand, IP und Zeichnungsrevisionen gehandhabt?
Kompletter Einkaufsratgeber für cim Werkzeugkomponenten
Nutzen Sie diesen Entscheidungsrahmen, um Anforderungen zu definieren, DFM-geführte Lieferanten zu bewerten, Qualitäts- und Lieferzeitrisiken zu kontrollieren und kostspielige Fehler bei der Beschaffung von Präzisionswerkzeugkomponenten für automatisierte Fertigungs-, Konnektor-, Formen-, Stanz- und Kleinserienprogramme zu vermeiden.
1. Was sind cim Werkzeugkomponenten?
CIM, short for computer-integrated manufacturing, normally describes the connected CAD, CAM, production-control, and data systems that move manufacturing information through a factory; it is not a physical part. In sourcing usage, cim tooling components are the drawing-defined physical parts—cores, inserts, pins, guides, die details, fixtures, and connector-tooling elements—that enable those operations. https://sixsigmadsi.com/computer-integrated-manufacturing-cimnn2D drawings and 3D models establish the geometry, datums, critical dimensions, surface requirements, and interfaces that determine whether a component locates, forms, cuts, ejects, or guides correctly. A nominally similar part can fail in service when tolerance stack, fit class, material condition, or accessible machining path differs from the approved design.nn1 controlled process route links the released revision to material identification, heat-treatment sequence where specified, CNC, EDM, grinding, fitting, and the defined inspection method. That traceability lets engineering and supplier-quality teams evaluate functional risk, investigate deviations, and confirm that the delivered part matches the production release.
2. Entwicklung von cim Werkzeugkomponenten
Die numerische Steuerung der 1950er Jahre begann, die Arbeit in Werkzeugbauwerkstätten von manuell angelegten Merkmalen hin zu programmierten Maschinenbewegungen zu verlagern, während manuelles Anpassen, Schleifen und Erodieren für die endgültigen Beziehungen unerlässlich blieben. Frühe Zeichnungen trugen einen Großteil des Prozesswissens im Urteilsvermögen des Werkzeugmachers.nnCAD/CAM machte später aus der 2D-Zeichnung und dem 3D-Modell einen übertragbaren Fertigungsdatensatz: Geometrie konnte Werkzeugwege, Elektroden, Drahtpfade und Revisionsprüfungen informieren. Standardisierte Formen- und Werkzeugstahlelemente reduzierten dann den wiederkehrenden Konstruktionsaufwand, aber kritische Passungen erforderten immer noch Bezugspunktdisziplin und teilespezifische Toleranzen.nnHeute sollten digital vernetzte cim Werkzeugkomponenten mit kontrollierten Revisionskennzeichnungen von der Zeichnungsprüfung über die Bearbeitung und Inspektion bis zur Übergabe an die Produktion bewegt werden. Käufer erwarten zu Recht kürzere Prototypenzyklen, reproduzierbare Ersatzteile, dokumentierte Messungen kritischer Abmessungen und eine nachvollziehbare Aufzeichnung dessen, was vor der Freigabe geändert wurde.
3. Arten von cim Werkzeugkomponenten
cim Werkzeugkomponenten sollten nach der Produktionsschnittstelle klassifiziert werden, die sie steuern, und nicht nur nach dem Bearbeitungsverfahren. Jede Zeichnung muss vor Beginn der Weiterleitung Funktion, Bezugspunkt-Schema und Inspektionspriorität klar darlegen.
Formkomponenten
Formkerne, Formeinsätze, Stifte, Schieber und Lifter formen oder lösen Formmerkmale. Verschleiß, Grate oder Anhaften können aus unklaren Schließflächen, Trennfugen, Härteabfolge und kritischen Bezugspunkten resultieren.
Stanzwerkzeugkomponenten
Stempel, Matrizen, Abstreifplatten und Führungselemente schneiden, formen oder halten Bandmaterial. Grate, Fehlausrichtungen und frühe Brüche lassen sich oft auf fehlende Spielmaße, Kantenbedingungen, Material und Schleiftoleranzen zurückführen.
Konnektorwerkzeugteile
Konnektorwerkzeugteile positionieren empfindliche Hohlräume, Anschlussmerkmale und Gegenstücke. Schlechte Positionskontrolle kann zu Anschlussfehlern führen; spezifizieren Sie Stiftdurchmesser, Rasterbezugspunkte, Radien und EDM-Zugangsbeschränkungen.
Vorrichtungen und Lehren
Vorrichtungen und Lehren positionieren, spannen oder führen ein Werkstück wiederholbar während der Bearbeitung oder Montage. Klemmverzerrungen und Aufspannvariationen erfordern die Definition von Positionierungspunkten, Kontaktflächen, Belastungsrichtung und Messreferenzen.
Automatisierungsschnittstellen-Teile
Automatisierungsschnittstellen umfassen Nester, Greifer, Paletten, Sensorhalterungen und Roboteradapter. Ein verpasster Aufnahmevorgang oder eine Kollision kann aus nicht spezifizierten Montageflächen, Hüllkurvenbegrenzungen, Kabelabstand und repetitionskritischen Merkmalen resultieren.
Prototypen- und Kleinserienteile
Prototypen- oder Ersatzteile stellen Versuche, Wartung oder Kleinserien wieder her, ohne die Wirtschaftlichkeit von Produktionswerkzeugen anzunehmen. Revisionsfehler sind kostspielig; identifizieren Sie austauschbare Schnittstellen, Altmaße, Materialersatzstoffe und erforderliche Inspektionsaufzeichnungen.
4. Materialien für cim Werkzeugkomponenten
Sechs Materialfamilien decken die meisten cim Werkzeugkomponenten ab, aber die Auswahl sollte mit Belastung, Temperatur, Medium und erforderlicher Lebensdauer beginnen. Der Preis allein übersieht die Dimensionsänderung nach Wärmebehandlung, Beschichtung und Einsatz.
| Familie | Stärken | Zu beachten |
|---|---|---|
| Werkzeugstahl | Hart, verschleißfest | Verzug durch Wärmebehandlung |
| Edelstahl | Korrosionsbeständig | Geringere Wärmeleitfähigkeit |
| Aluminiumlegierung | Bearbeitbar, leitfähig | Begrenzte Verschleißfestigkeit |
| Kupferlegierung | Hohe Leitfähigkeit | Weich; Kanten schützen |
| Hartmetall | Extrem verschleißfest | Schwierig zu bearbeiten, spröde |
| Technischer Kunststoff | Leicht, isolierend | Kriechen und geringe Hitzebeständigkeit |
Material auf den Einsatz abstimmen
Werkzeugstähle eignen sich für hohe Kontaktdrücke und Verschleiß; Edelstähle für feuchte, korrosive oder reinlichkeitsempfindliche Anwendungen. Aluminium- und Kupferlegierungen begünstigen eine schnelle Wärmeübertragung oder Prototypenwerkzeuge mit geringer Belastung, während Hartmetall für starken lokalisierten Verschleiß eingesetzt wird.
Prozessroute planen
Eine Wärmebehandlung kann Härte und Abmessungen verändern. Lassen Sie daher Schleifzugaben und definieren Sie Bezugspunkte vor dem Härten. Beschichtungen erhöhen die Dicke und können Passungen, Kantenbruch-Anforderungen und Prüfmaße beeinflussen.
- Geben Sie den Härtebereich und die Wärmebehandlungssequenz an.
- Berücksichtigen Sie die Zugabe für Erodiervorgänge und Schleifen.
- Geben Sie die Beschichtungsdicke und die Paarungsfreiheit an.
Stabilität und Nachweis prüfen
Technische Kunststoffe eignen sich für Spannvorrichtungen, Isolierungen oder Führungen mit geringer Belastung, aber nicht für unüberprüfte Anwendungen mit hoher Abnutzung. SUUXIANG sollte vor der Freigabe das Materialzertifikat, kritische Abmessungen und den Prüfplan anhand der Zeichnung prüfen.
5. Anpassung von CIM-Werkzeugkomponenten
Jede Zeichnung für CIM-Werkzeugkomponenten kann Größe, Passung, Oberflächengüte, Kennzeichnung und Montagebeziehungen definieren. SUUXIANG sollte diese Anforderungen anhand der funktionalen Anwendung prüfen, bevor ein Prozessweg festgelegt wird.
| Anforderung | Spezifizieren | Vermeiden |
|---|---|---|
| Maße | Funktionale Bezugspunkt-Systematik | Kettenmaße |
| Toleranz | CTQ-Merkmal und Methode | Pauschale enge Toleranzen |
| Oberflächenbeschaffenheit | Rautiefe, Textur oder Beschichtung | Ungenannte kosmetische Erwartungen |
| Identifizierung | Position und Kennzeichnungsmethode | Markierungen auf Dichtflächen |
Funktionale Bezugspunkte definieren
Primäre, sekundäre und tertiäre Bezugspunkte sollten widerspiegeln, wie das Teil in seiner Form oder Vorrichtung positioniert wird.nnQualitätskritische Merkmale sollten an diese Bezugspunkte gebunden sein und nicht unabhängig für jede Oberfläche definiert werden.
- Passflächen und Zentrierstifte identifizieren
- Rundlauf, Position oder Profil angeben, wo funktional relevant
- Referenzmaße von Prüfmaßen trennen
Anforderungen nach Funktion steuern
Gewinde, Erodierdetails, geschliffene Flächen, Beschichtungen, Wärmebehandlungen und Gravuren erfordern explizite Angaben.nnKosmetische Oberflächen sollten separate Abnahmekriterien haben, damit Ausstattungsanforderungen die funktionale Bearbeitung nicht unnötig einschränken.
Zusammengehörige Baugruppen freigeben
Zusammengehörige Einsätze, Schieber und Stifte erfordern Hinweise zum Zusammenfügungzustand, Freigabeabsicht und Baugruppen-Identifikatoren.nnRevisionskontrollierte 2D-Zeichnungen und Modelle sollten vor Produktionsfreigabe die maßgebliche Revision benennen.
6. Elemente der Konstruktionsqualität
Vor der Freigabe benötigen CIM-Werkzeugkomponenten einen Qualitätsplan, der an funktionale Bezugspunkte gebunden ist, nicht an eine allgemeine Toleranzangabe. Die Zeichnung sollte Abnahmemerkmale, prozesssensitive Bedingungen und die mit der Lieferung zu erbringenden Nachweise identifizieren.
Bezugspunkte und funktionale Geometrie
Primäre, sekundäre und tertiäre Bezugspunkte sollten widerspiegeln, wie die Komponente in ihrem Gegenwerkzeug positioniert wird. Die Stack-up-Analyse muss Lochposition, Koaxialität, Ebenheit und kritische Schnittstellen mit diesen Bezugspunkten verknüpfen.
- Die funktionalen Positionierungsflächen definieren
- Profil von Größenanforderungen trennen
- Zulässige Kantenbruchgrenzen angeben
Bearbeitungseffekte und Oberflächenbehandlung
Wärmebehandlung kann dünne Abschnitte und Präzisionsbohrungen verziehen. Daher müssen Lagerbestand, Reihenfolge und Schleifen nach der Behandlung abgestimmt werden. Beschichtungsaufbau, Entgraten, Oberflächengüte, Sauberkeit und geschützte Kontaktflächen sollten vor der Bearbeitung spezifiziert werden.
- Messrichtung der Oberflächengüte festlegen
- Grate an Anschlüssen und Gewinden vermeiden
- Reinigung und Verpackungsschutz definieren
Inspektionsmethoden-Passung
KMG-Prüfung eignet sich zur Überprüfung von lagebezogenen Positionen und Formen; spezielle Lehren eignen sich für wiederholte Funktionsprüfungen. Optische Prüfungen können kleine Kanten oder Merkmale bewerten, während Materialzertifikate und Härteprüfungen der bestellten Spezifikation entsprechen sollten.
- KMG für Positionsbeziehungen
- Lehren für passungskritische Merkmale
- Optische Prüfungen für kleine Details
- Nachweis von Material und Härte überprüfen
7. Auswahl eines Herstellers für CIM-Werkzeugkomponenten
SUUXIANG sollte anhand der Ergebnisse im Vergleich zu einer 2D-Zeichnung, einem 3D-Modell und den angegebenen CTQs (Critical To Quality) bewertet werden. Ein Angebot allein zeigt nicht, ob ein Lieferant die vorgeschlagene Prozessroute beherrschen kann.
| Bestellphase | Lieferanten-Nachweis | Käuferfrage |
|---|---|---|
| Prototyp | DFM und Erstteil | Welche Risiken bleiben bestehen? |
| Brücke | Kapazitäts- und Inspektionsplan | Was ändert sich bei Volumengebrauch? |
| Wiederholung | Rückverfolgbarkeit und Korrekturmaßnahmen | Wie werden Revisionen eingedämmt? |
DFM-Antwort prüfen
Bitten Sie bei der ersten Zeichnungsprüfung um Klärung der Bezugspunkte, Bedenken hinsichtlich des Bearbeitungszugangs, Zugaben für Erodieren oder Schleifen und ungelöste Toleranzen.nnEine nützliche Antwort identifiziert Annahmen und schlägt Optionen vor; sie ersetzt nicht stillschweigend Material, Oberflächengüte oder Prüfmethoden.
- Welche Maße sind CTQs?
- Welche Merkmale erfordern Erodieren oder Schleifen?
- Welche Annahmen bedürfen schriftlicher Genehmigung?
Produktionsnachweise verifizieren
Definieren Sie für Prototypen-, Überbrückungs- oder Wiederholungsbestellungen den Auslöser für die Erststückprüfung und das Berichtsformat vor der Freigabe.nnFordern Sie Materialidentifikation, Wärmebehandlungsaufzeichnungen, falls spezifiziert, dimensionsbezogene Ergebnisse, die mit Zeichnungsrevisionen verknüpft sind, und die Handhabung von Nichtkonformitäten an.
- Erststück-Abnahmekriterien
- Prüfmittel und Stichprobenverfahren
- Material- und Revisionsrückverfolgbarkeit
- Korrekturmaßnahmen-Antwortweg
Lieferkontrolle bestätigen
Bestätigen Sie vor einer Wiederholungsbestellung die verfügbare Kapazität im Verhältnis zur benötigten Menge und zum Lieferzeitfenster. Fragen Sie, wie die Teile geschützt, gekennzeichnet, nach Revision getrennt und während des Versands kommuniziert werden.
- Kapazitätsanpassung nach Bestellphase
- Revisionskontrollierte Etiketten
- Merkmalschutzverpackung
8. Gemeinsame CIM-Werkzeugkomponenten-Fehler
Acht wiederkehrende RFQ-Fehler führen zu vermeidbarer Nacharbeit bei CIM-Werkzeugkomponenten: undefinierte Geometrie, ungeeignete Prozessannahmen und nicht abgestimmter kommerzieller Umfang. Lösen Sie jeden Fehler vor der Freigabe durch eine Zeichnungsprüfung, die mit Inspektions- und Produktionsnachweisen verknüpft ist.
Bezugspunkte und Schnittstellen definieren
Zwei Zeichnungen können identische Maße aufweisen, aber unterschiedliche Teile liefern, wenn Bezugspunkte fehlen. Identifizieren Sie primäre, sekundäre und tertiäre Bezugspunkte sowie jede passende Schnittstelle.nnFrage: Welche Flächen fixieren dieses Teil in der Form oder Baugruppe? Prävention: Bereitstellung von Schnittansichten, Details zu angrenzenden Teilen und funktionalen Spielraumzielen.
Material nach Zustand spezifizieren
Ein alleiniger Katalog-Legierungsname definiert nicht Härte, Wärmebehandlungszustand, Korrosionsbedarf oder Oberflächengüte. Geben Sie den erforderlichen Materialzustand und alle zugelassenen Substitutionsgrenzen an.nnFrage: Welche Eigenschaft steuert die Funktion nach der Verarbeitung? Prävention: Überprüfung der Dimensionsänderung und Schleifzugabe nach Wärmebehandlung oder Beschichtung.
Toleranzen funktionsgerecht anwenden
Eine enge Toleranz an jeder Funktion erhöht den Bearbeitungs- und Inspektionsaufwand, ohne die Passgenauigkeit zu verbessern. Kennzeichnen Sie kritische Maße, Oberflächenanforderungen und Messmethoden getrennt von allgemeinen Toleranzen.nnFrage: Welche Abmessung beeinflusst die Leistung? Prävention: Bestätigen Sie den Werkzeugzugang und die Messbarkeit vor der Angebotserstellung.
Prototyp und Angebotsumfang abstimmen
Ein akzeptabler Prototyp begründet keine stabile Produktionsroute, keinen Inspektionsplan und keine Methode zur Revisionskontrolle. Vergleichen Sie Angebote erst, nachdem Mengen, Dokumente, Behandlungen, Inspektion, Verpackung und Lieferbedingungen übereinstimmen.nnFrage: Welche Nachweise sind in jeder Bauphase enthalten? Prävention: Fordern Sie eine Umfangsmatrix und eine Freigabeprüfung für die Produktion an.
9. Von der Zeichnung zur Produktionsfreigabe
Eine Produktionsfreigabe beginnt, wenn Design, Fertigung, Qualität und Einkauf die gleichen kontrollierten Anforderungen teilen. Behandeln Sie bei CIM-Werkzeugkomponenten jeden Übergang als Nachweisprüfung, nicht als informelle Genehmigung.
Das Programm definieren
1. Das Design sollte die Funktion der Komponente, den Anschlusszustand, die Jahres- und Freigabemenge, das Material, die Härte und die kritischen Bezugspunkte angeben.nn2. Der Einkauf sollte die Ziellieferung, das Ziel, Verpackungsbeschränkungen und die Grundlage für die kommerzielle Menge vor der Angebotserstellung bereitstellen.
Zeichnungen und DFM prüfen
3. Die Ingenieurabteilung sollte eine Revisions-markierte 2D-Zeichnung mit Toleranzen, Oberflächenanforderungen und einem 3D-Modell, falls verfügbar, ausstellen.nn4. Die Fertigung sollte DFM-Feedback zu Werkzeugzugang, EDM- oder Schleifanforderungen, Bearbeitungszugabe und ungelöster Bezugspunktauslegung zurückgeben.
Freigabenachweise abstimmen
5. Das Angebot sollte die vereinbarte Prozessroute, den Materialzustand, den Inspektionsumfang, die Annahmen zur Vorlaufzeit und Ausschlüsse festhalten.nn6. Die Qualität sollte das Erstteil oder Muster anhand der kontrollierten Zeichnung genehmigen, einschließlich der Messmethode für jede kritische Funktion.
Wiederholungsbestellungen kontrollieren
7. Geben Sie nur eine Überarbeitung frei, nachdem Design, Lieferant und Käufer das genehmigte Muster und die Prüfkriterien bestätigt haben.nn8. Die Beschaffung sollte den Versandfortschritt verfolgen, während die Qualität Abweichungen dokumentiert und die Fertigung genehmigte Korrekturmaßnahmen vor Folgeaufträgen umsetzt.
10. Preise und Kostentreiber
1-teilige und Prototypen-Bestellungen tragen in der Regel die höchste Programmierung, Vorrichtung, CAM-Verifizierung und erste Artikelbelastung pro Komponente. Bei CIM-Werkzeugkomponenten beeinflussen Materialverfügbarkeit, Mehrachsenzugang, Erodier-Elektroden oder Drahtwege, enge Toleranzen, Schleifzeit, Oberflächenbearbeitung und Inspektionsberichte das Angebot.nn2D-Zeichnungen, 3D-Modelle, Revisionsstand, Menge, Material- und Wärmebehandlungsangaben, CTQ-Abmessungen, Oberflächenanforderungen und Zieldatum ermöglichen ein vergleichbares Angebot. Eilservice kann Zeitplanänderungen erfordern; Machbarkeit und Prüfumfang vor Freigabe bestätigen.
| Mengenstaffel | Einrichtungs- oder Programmieraufwand | Preisentwicklung pro Stück | Typische Lieferzeiten-Überlegungen |
|---|---|---|---|
| 1–5 Stück | Am höchsten pro Teil; Einrichtung dominiert | Am höchsten | Zeichnungsprüfung, Erststückprüfung und Bearbeitungsreihenfolge berücksichtigen |
| 6–25 Stück | Einrichtung verteilt sich auf die Charge | Sinkt | Kompatible Arbeitsgänge, wo praktikabel, gruppieren |
| 26–100 Stück | Dedizierte Vorrichtungen oder Prüfplanung können sich lohnen | Sinkt weiter | Material, Wärmebehandlung und externe Oberflächenbearbeitung frühzeitig planen |
| 100 Stück | Wiederholgenauigkeit, Werkzeuglebensdauer und Prüfplan validieren | Angebotsabhängig | Kapazität, Lieferrhythmus und Revisionskontrolle bestätigen |
Laden Sie Ihre CIM-Werkzeugkomponenten-Zeichnung hoch
Senden Sie Zeichnungen, Material, Menge, kritische Abmessungen, Dokumentationsanforderungen und Zieldatum für eine strukturierte DFM- und Angebotsprüfung.