
CNC-gefräste Endkappen für OEM-Zeichnungsprüfung
Senden Sie uns Ihre Zeichnung, Materialangaben, Stückzahl und Prüfanforderungen für CNC-gefräste Endkappen, die auf kritische Abmessungen und Herstellbarkeit ausgelegt sind.
Typische CNC-gefräste Endkappen-Komponenten
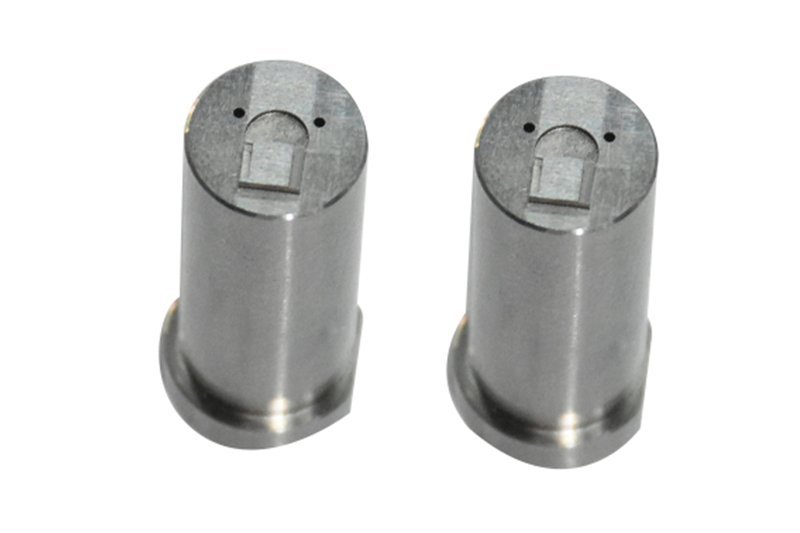


Related Configurable Component Families and Quotation





Warum CNC-gefräste Endkappen über SUUXIANG beziehen
Ein zeichnungsbasierter Workflow, der kritische Anforderungen, Prozessentscheidungen, Prüferwartungen und Überarbeitungen sichtbar macht, bevor Produktionszusagen getroffen werden.
Erst Zeichnungsprüfung
Wir prüfen Zeichnungen, Modelle, Anwendungszusammenhänge, Materialien, Stückzahlen und Lieferanforderungen, um Fragen zur Herstellbarkeit zu identifizieren, bevor wir ein Angebot erstellen und die Produktion planen.
Kritische Abmessungen erfasst
Kritische Qualitätsabmessungen, Bezugspunkte, Toleranzstapel, Dichtflächen, Gewinde und Passflächen werden frühzeitig besprochen, damit die Prüfprioritäten der funktionalen Absicht entsprechen.
Prozessroutenplanung
u003ca href=u0022/cnc-machining-services/u0022u003eCNC-Bearbeitungu003c/au003e, Drehen, Erodieren, Schleifen, Passen und Oberflächenbehandlung werden im Hinblick auf Geometrie, Materialzustand, Werkzeugzugang und erforderliche Oberflächenmerkmale betrachtet.
Abgleich des Prüfplans
Prüfmethoden und Berichterstattungsanforderungen werden auf Basis der Zeichnung und der Bestellvorgaben definiert, um eine Angleichung der Messnachweise an die Abnahmekriterien zu gewährleisten.
Sichtbarkeit der Revisionskontrolle
Überarbeitungen von Zeichnungen, offene technische Fragen und genehmigte Änderungen bleiben über die Projektkoordination hinweg sichtbar, was das Risiko reduziert, nach veralteten Informationen zu fertigen.
Nachvollziehbare Kommunikation
u003ca href=u0022/u0022u003eSUUXIANGu003c/au003e hält technische Diskussionen an die gelieferten Anforderungen gebunden, sodass Ingenieur-, Einkaufs- und Qualitätsteams Entscheidungen auf Basis eines gemeinsamen Protokolls treffen können.
Zeichnungsbasierte Präzisionsfertigungskategorien
Entdecken Sie konfigurierbare Fertigungsfamilien für CNC-Teile, Formenbaukomponenten, Verbindungswerkzeuge, Stanzwerkzeugkomponenten und prüfungsgesteuerte Projektarbeiten.

CNC-Bearbeitungsdienstleistungen
Präzisions-CNC-Bearbeitungsdienstleistungen für kundenspezifische Teile, die durch Ihre Zeichnungen, Modelle, Materialien, kritischen Abmessungen, Stückzahlen und Prüfanforderungen definiert sind. Die Prozessplanung berücksichtigt Bearbeitungszugang, Bezugsstrategie, Toleranzstapel, Oberflächenbedarf und die geeignete Route durch Fräsen, Drehen, Erodieren, Schleifen oder Passen.
Upload a Drawing
CNC-Fräsen
Kundenspezifische CNC-Fräsdienstleistungen für prismatische und konturierte Komponenten, die kontrollierte Merkmalsbeziehungen erfordern. Die Zeichnungsprüfung behandelt Werkzeugzugang, Eckengeometrie, Bearbeitungszugabe, Bezugsmerkmale, kritische Abmessungen und Prüfmethoden, bevor eine Bearbeitungsroute festgelegt wird.
Upload a Drawing
CNC-Drehen
Präzisions-CNC-Drehdienstleistungen für Rotationsdrehteile, Gewindeflanken, Wellen, Hülsen und konzentrische Geometrien. Die Überprüfung konzentriert sich auf die Auswahl von Bezugspunkten, laufwerkskritische Merkmale, Materialzustand, Wandstärke, Oberflächenanforderungen, Sekundäroperationen und Kriterien für die Messung.
Upload a Drawing
5-Achsen-Bearbeitung
5-Achsen-CNC-Bearbeitung für komplexe Oberflächen, schräge Merkmale und Teile, bei denen der Mehrseiten-Zugriff die Genauigkeit oder die Effizienz der Einrichtung beeinträchtigt. SUUXIANG prüft Reichweite des Werkzeugs, Spannmittel, Übertragung von Bezugspunkten, Kollisionsrisiko, Oberflächenanforderungen und Inspektionszugang im Verhältnis zur gelieferten Geometrie.
Upload a Drawing
Schweizer- u0026 Mikrobearbeitung
Schweizer- und Mikrobearbeitung für kleine, detaillierte Komponenten, bei denen Maßstab der Merkmale, Rundlauf, Handhabung und Inspektion gemeinsam geplant werden müssen. Senden Sie Abmessungen, Material, Menge, funktionale Schnittstellen und alle kritischen Oberflächen- oder Positionsanforderungen zur Machbarkeitsprüfung.
Upload a Drawing
Draht- u0026 Senkerodierdienstleistungen
Draht- und Senkerodierdienstleistungen für Profile, schmale Merkmale, Innengeometrien, gehärtete Materialien und Details, die über den praktischen Schneidwerkzeugzugang hinausgehen. Elektrodenstrategie, Drahtweg, Startlöcher, Spülung, Oberflächenbeschaffenheit, Berücksichtigung der Rückhärteschicht und Inspektionspunkte sollten frühzeitig definiert werden.
Upload a Drawing
Präzisionsschleifen
Präzisions-Oberflächen- und Profilschleifen für Ebenheit, Parallelität, Profilkontrolle, feine Oberflächenanforderungen und Nachbearbeitung nach Wärmebehandlung. Die Prozessprüfung bestätigt Schleifzugaben, Wärmebehandlungssequenz, Zustand der Bezugspunkte, Schleifscheibenzugang und die Inspektionsmethode für kritische Abmessungen.
Upload a Drawing
Formkern- u0026 Kavitäts-Einsätze
Präzisions-Formkern- und Formkavitäts-Einsätze, gefertigt nach Kundenzeichnungen und Anwendungsanforderungen. Die Planung berücksichtigt Stahlgüte, Wärmebehandlung, Trennlinien-Details, Kühl- oder Entlüftungsmerkmale, Erodierzugang, Schleifzugaben, Passungsbedarf, kritische Oberflächen und Inspektionsdokumentation.
Upload a Drawing
Auswerfer- u0026 Auswerferkomponenten
Auswerferstifte, Hülsen und Auswerferkomponenten, konfiguriert nach Zeichnung und nicht als angenommene Lagerteile angeboten. Die Überprüfung umfasst Durchmesser- und Passungsverhältnisse, Arbeitslänge, Härteanforderungen, Oberflächenzustand, Schmier- oder Entlüftungsmerkmale, Gegenstücke und Inspektionsprioritäten.
Upload a Drawing
Kernstifte, Führungs- u0026 Positionierkomponenten
Kernstifte, Führungsstifte, Buchsen und Positionierkomponenten für Formaufbauten mit kontrollierter Ausrichtung und Wiederholgenauigkeit. Die Zeichnungsprüfung untersucht Passungsklasse, Bezugspunkte, Rundlauf, Verschleißüberlegungen, Wärmebehandlung, Oberflächengüte und Schnittstellen mit Gegenstücken.
Upload a Drawing
Schieber, Lifter, Angüsse u0026 Formzubehör
Formschieber, Lifter, Angüsse und Zubehör, gefertigt für das spezifische Werkzeugdesign und die Prozessroute. Die Machbarkeit hängt von Geometrie, Bewegungs- und Passungsbedingungen, Verschleißflächen, Material- und Behandlungsvorgaben, Erodier- oder Schleifanforderungen, Passungserwartungen und kritischen Inspektionspunkten ab.
Upload a Drawing
Stecker-Formen-Komponenten
Präzisions-Stecker-Formen-Komponenten für Werkzeuge, bei denen Kavitätsdetails, Stiftgeometrie, Ausrichtung und wiederholte Steckverbindungen eine sorgfältige Prüfung erfordern. Stellen Sie die Komponentenzeichnung, den Kontext der Steckeranwendung, Material- und Wärmebehandlungsanforderungen, kritische Abmessungen und erforderliche Inspektionsnachweise bereit.
Upload a Drawing
Stanzwerkzeug-Komponenten
Präzisions-Stanzwerkzeug-Komponenten für zeichnungsdefinierte Werkzeugaufbauten, einschließlich Merkmalen, die kontrollierte Ausrichtung, Verschleißleistung und wiederholbare Passung erfordern. SUUXIANG prüft Material, Härte, abstandsabhängige Geometrien, Schleifzugaben, Erodieranforderungen, Passungsbedingungen und Inspektionserwartungen.
Upload a Drawing
Spritzguss-, MIM-, CIM- u0026 Umspritzwerkzeuge
Werkzeug- und Komponentenarbeiten für Spritzguss-, Metall-Spritzguss-, Keramik-Spritzguss- und Umspritzanwendungen innerhalb des verifizierten Produktionsumfangs. Die Zeichnungsprüfung berücksichtigt Materialverhalten, Werkzeuggeometrie, Einschnittstellen, Oberflächenbedarf, kritische Abmessungen und erforderliche Prozessnachweise.
Upload a Drawing
Bearbeitungsmaterialien
CNC-Bearbeitungsmaterialien werden anhand der Zeichnung, Anwendung, mechanischen Anforderungen, Wärmebehandlungssequenz, Korrosions- oder Verschleißbedingungen und Inspektionsbedürfnissen ausgewählt. Materialverfügbarkeit, Gütebezeichnung, Zustand, Rückverfolgbarkeitserwartungen und Substitutionen müssen vor der Produktion bestätigt werden.
Upload a Drawing
Oberflächengüten u0026 Wärmebehandlung
Oberflächenbearbeitung und Wärmebehandlung werden als Teil der Maßhaltigkeitsroute geplant und nicht standardmäßig nach der Bearbeitung hinzugefügt. Definieren Sie Beschichtungs- oder Oberflächenanforderungen, Härtebereich, Abdeckungsbedarf, kosmetische Erwartungen, Schleifzugabe nach der Behandlung, Korrosionsschutzbedarf und Verifikationsdokumentation.
Upload a Drawing
Qualität, Messtechnik u0026 Dokumentation
Werkzeug- und Spritzgusskomponenten für Spritzguss-, Metall-Spritzguss-, Keramik-Spritzguss- und Umspritzanwendungen innerhalb des verifizierten Produktionsumfangs. Die Zeichnungsprüfung berücksichtigt Materialverhalten, Werkzeuggeometrie, Einschnittstellen, Oberflächenbedarf, kritische Abmessungen und erforderliche Prozessnachweise.
Upload a Drawing
Prototypenbau u0026 Kleinserienfertigung
Schnelle Prototypenfertigung und Kleinserienproduktion für Teams, die Designs validieren, Werkzeugänderungen unterstützen oder kontrollierte Produktionsanforderungen überbrücken. Eine nützliche Preisanfrage (RFQ) identifiziert Revisionsstand, Menge, Material, kritische Abmessungen, Oberflächenanforderungen, Zieldatum, Anwendungskontext sowie Prüf- oder Berichtserwartungen.
Upload a DrawingMaterialien für CNC-gefräste Endkappen

Aluminiumlegierungen
Oft in Betracht gezogen für leichte Endkappen, Gehäuse und Verbinder-bezogene Baugruppen. Die Legierungsauswahl wird vor Beginn der Bearbeitung auf Korrosionsbelastung, Wandstärke, Gewindetiefe, Passform und erforderliche Oberflächenbehandlung geprüft.

Edelstahl
Berücksichtigt für Endkappen, die Feuchtigkeit, Chemikalien oder anspruchsvollen Umgebungen ausgesetzt sind. Güte, Passivierungsbedarf, Dichtungsflächen, Gewindeform und Prüfmethode sollten aus der Zeichnung und dem Anwendungskontext hervorgehen.

Kohlenstoffstähle
Eine praktische Option für strukturelle Endkappen, Vorrichtungskomponenten und Baugruppen, die Festigkeit erfordern. Die Prüfung umfasst Materialzustand, Bearbeitungszugabe, Wärmebehandlungssequenz, Korrosionsschutz und kritische Abmessungen nach der Bearbeitung.

Legierungsstähle
Ausgewertet, wenn höhere Festigkeit, Verschleißfestigkeit oder gehärtete funktionale Merkmale erforderlich sind. SUUXIANG prüft Härteanforderungen, Schleifzugabe, Erodierbedarf, Verbindungslasten und den Prüfplan, bevor eine Prozessroute bestätigt wird.

Kupferlegierungen
Können für elektrische, thermische oder reibungsarme Schnittstellen in speziellen Endkappenbaugruppen spezifiziert werden. Die Materialauswahl erfordert die Prüfung von Leitfähigkeitsbedarf, Verformungsrisiko, Oberflächengüte, Gegenstücken und Prioritäten bei der Maßprüfung.
CNC-gefräste Endkappen: Prozessrouten nach Geometrie

CNC-Drehen
Drehen erzeugt konzentrische Durchmesser, Bohrungen, Schultern, Gewinde und dichtungsrelevante Profile bei rotationssymmetrischen Endkappen-Geometrien. Die Prozessplanung berücksichtigt Werkstückspannung, Bezugspunktkontrolle und zugängliche Werkzeugwege, bevor Maßanforderungen festgelegt werden.

CNC-Fräsen
Fräsen erzeugt Ebenen, Schraubenmuster, Taschen, Anschlüsse, Schlitze und nicht-runde Außenformen. Mehrachsenbearbeitung kann in Betracht gezogen werden, wenn die Zeichnung sich kreuzende Merkmale oder eine kontrollierte Ausrichtung relativ zu funktionalen Bezugspunkten erfordert.

Drahterodieren
Drahterodieren kann präzise Profile, schmale Schlitze und schwierige Innenkonturen erzeugen, bei denen herkömmlicher Werkzeugzugang begrenzt ist. Die Drahtwegplanung, die Anforderungen an das Startloch und die Erwartungen an kritische Kanten sollten mit der Zeichnung abgeglichen werden.

Senkerodieren
Senkerodieren wird für tiefe Kavitäten, scharfe Innengeometrien oder detaillierte Formen in Betracht gezogen, die einen elektrodenbasierten Ansatz erfordern. Die Elektrodenstrategie, die Erodierzugabe und die anschließenden Nachbearbeitungsanforderungen werden für die spezifische Komponente definiert.

Präzisionsschleifen
Schleifen verfeinert ausgewählte Flächen, Durchmesser oder Auflageflächen nach der Bearbeitung oder Wärmebehandlung, wenn die Zeichnung eine kontrollierte Materialabtragsmenge vorsieht. Die Route muss eine geeignete Schleifzugabe und Prüfzugang ermöglichen.

Passungsprüfung
Passung und Prüfung bestätigen die spezifizierten Beziehungen zwischen kritischen Merkmalen, Gegenstück-Schnittstellen und funktionalen Bezugspunkten. Die Berichterstattungsmethode wird mit der Bestellung, dem Revisionsstand und dem verifizierten Prüfplan vor dem Versand abgestimmt.
CNC-gefräste Endkappen: Merkmale und Sekundärbefestigungen

Gewindeschnittstellen
Interne oder externe Gewinde, Gewindebohrungen und Gewindebrüche können um die Gegenstücke, die Einstecktiefe, den Werkzeugzugang, Beschichtungseffekte und die funktionalen Anforderungen der Zeichnung herum geplant werden.

Positionierungsmerkmale
Führungsdurchmesser, Schultern, Passungsbohrungen und Verdrehsicherungen helfen bei der reproduzierbaren Ausrichtung. SUUXIANG prüft Bezugsverhältnisse, Montageabläufe und Inspektionszugang, bevor ein Bearbeitungsverfahren ausgewählt wird.

Dichtungsflächen
O-Ring-Nuten, Dichtungsflächen und Anschlussgeometrien erfordern eine anwendungsspezifische Prüfung. Oberflächenanforderungen, Nutabmessungen, Gegenmaterialien sowie Druck- oder Umgebungsbedingungen sollten mit der Anfrage (RFQ) eingereicht werden.

Identifikationskennzeichnung
Teilenummern, Revisionskennzeichnungen, Orientierungsmarkierungen und Rückverfolgbarkeitslabels können berücksichtigt werden, wenn ihre Position, Methode, Lesbarkeit und nachgelagerten Handhabungsanforderungen im Zeichnungspaket definiert sind.

Sekundärbefestigungen
Einsätze, Schrauben, Stopfen, Sicherungselemente oder gelieferte Gegenstücke können koordiniert werden, wenn Stückliste, Montageabsicht, Materialanforderungen und Abnahmekriterien während der Prüfung bestätigt werden.
Über SUUXIANG Präzisionsfertigung
SUUXIANG ist die einzige öffentlich wahrnehmbare Marke der Dongguan SuuXiang Precision Mold Co., Ltd., gegründet im Jahr 2010 in Chang’an Town, Dongguan, Guangdong, China. Gegründet von XiaoCheng Huang, hilft das Unternehmen globalen Ingenieur- und Beschaffungsteams, Zeichnungen und Spezifikationen durch einen disziplinierten, verantwortungsvollen Produktionsworkflow in geprüfte kundenspezifische Teile umzuwandeln.
Für CNC-gefräste Endkappen und verwandte Präzisionskomponenten kann unsere Prozessplanung CNC-Fräsen und -Drehen, Mehrachsenbearbeitung, Erodieren, Präzisionsschleifen, Montage und Inspektion kombinieren. Vor Angeboten oder Produktionszusagen prüfen wir die Zeichnung, kritische Abmessungen, Bezugspunkte, Materialanforderungen, Bearbeitungszugang, Oberflächenbedürfnisse, Menge und Qualitätserwartungen.
Was SUUXIANG auszeichnet, ist die praxisnahe Kommunikation bezüglich Herstellbarkeit und Verifizierung. Wir halten DFM-Fragen, Revisionsinformationen, Prozesswahlen und Inspektionerwartungen vom Zeichnungsabschluss bis zur Lieferung sichtbar, damit Käufer vor Produktionsbeginn Kompromisse bewerten können und Dokumentationen erhalten, die dem vereinbarten Inspektionsplan entsprechen.

Wie SUUXIANG CNC-gefräste Endkappen herstellt
DFM- und Bezugspunktprüfung
Vor der Angebotserstellung prüft SUUXIANG die Zeichnung, das 3D-Modell, den Gegenstückkontext, das Material und die kritischen Abmessungen für CNC-gefräste Endkappen. Die Prüfung klärt die Bezugspunktstrategie, Toleranzstapel, Werkzeugzugang, Oberflächenprioritäten und alle Anforderungen, die vor der Vorschlag eines Prozesswegs bestätigt werden müssen.
- Funktionale Bezugspunkte und kritische Qualitätsmerkmale identifizieren
- Wandstärke, Zugang und Toleranzinteraktionen prüfen
- Material, Menge, Lieferung und Berichterstattung prüfen

Bearbeitungs- und Drahterodierstrategie
Der Prozessweg wird um die Teilegeometrie herum gewählt und nicht um eine generische Bearbeitungsschablone. CNC-Fräsen, Drehen, Mehrachsenbearbeitung, Drahterodieren oder Senkerodieren können in Betracht gezogen werden, wenn interne Formen, scharfe Ecken, Gewinde, Bohrungen oder unzugängliche Merkmale die Herstellbarkeit und die Inspektionsplanung beeinflussen.
- Dreh- und Fräseinstellungen an die funktionale Geometrie anpassen
- Drahtwege, Elektrodenbedarf und Erodierzugang bewerten
- Operationen im Hinblick auf Verzugs- und Handhabungsrisiken planen

Schleifen und funktionale Anpassung
Wenn Endkappenflächen, Bohrungen, Positionierungsmerkmale oder Verbindungsschnittstellen eine kontrollierte Oberflächenbearbeitung erfordern, bewertet SUUXIANG frühzeitig Schleifzugaben und Anpassungsbedarf. Die Abstimmung von Wärmebehandlung, Bearbeitung, Erodieren und Schleifen hilft, kritische Maße zu schützen und gleichzeitig einen praktischen Zugang für die Endbearbeitung zu erhalten.
- Schleifzugabe vor der Endbearbeitung definieren
- Ebenheit, Rundlauf und Passungsbeziehungen überprüfen
- Anpassungsanforderungen mit Revisionsdaten der Zeichnung abstimmen

Inspektion und Revisionskontrolle
Die Inspektionsplanung folgt der vereinbarten Zeichnungsrevision und den Prioritäten kritischer Merkmale für CNC-bearbeitete Endkappen. SUUXIANG stimmt Messmethoden, Berichtserwartungen und Auftragsdokumentation vor der Produktion ab, sodass die gelieferten Unterlagen dem geprüften Inspektionsplan und den genehmigten Fertigungsinformationen entsprechen.
- Inspektionspunkte mit kritischen Zeichnungsmaßen verknüpfen
- Erforderliche Berichte vor Produktionsfreigabe bestätigen
- Transparenz über Revisionen und Lieferinformationen wahren

CNC-bearbeitete Endkappen: Zeichnungsprüfung vs. generische Angebotserstellung
Vergleichen Sie die Planung und die Qualitätsnachweise, die vor Produktionsbeginn abgestimmt werden sollten.
← Swipe left or right to view →
CNC-gefräste Endkappen: Arbeitsablauf von der Zeichnung bis zur Prüfung
Ein zeichnungsgesteuerter Arbeitsablauf, der kritische Anforderungen, Prozessentscheidungen, Prüferwartungen, Revisionen und Lieferkoordination vom RFQ-Abgleich bis zum Versand transparent hält.
RFQ erhalten und klären
SUUXIANG prüft Zeichnung, Modell, Material, Menge, Anwendung, Zieldatum und angeforderte Dokumentation, um fehlende Eingaben zu identifizieren, bevor die Kalkulation oder Produktionsplanung beginnt.
DFM und Risiken prüfen
Ingenieure bewerten kritische Maße, Bezugspunkte, Toleranzketten, Werkzeugzugang, Oberflächenanforderungen, Wärmebehandlungsabfolge und Passungen, um Herstellbarkeit und Prüfprioritäten zu klären.
Ablaufplanung
Das Team legt die geeignete Reihenfolge für CNC-Fräsen, Drehen, Erodieren, Schleifen, Montieren und Prüfen fest, einschließlich Bearbeitungszugaben, Elektrodenstrategie, Drahtbahnen und Revisionskontrollen.
Teile bearbeiten und fertigstellen
Die Produktion folgt der freigegebenen Route für CNC-gefräste Endkappen und wendet Erodieren oder Präzisionsschleifen an, wo Geometrie, Zugänglichkeit, Oberflächenbeschaffenheit oder Anforderungen an kritische Merkmale dies rechtfertigen.
Prüfen, verpacken und koordinieren
Fertige Teile werden anhand des vereinbarten Prüfplans kontrolliert, nach Bedarf dokumentiert, für den Versand geschützt und hinsichtlich Revisionsstatus und Lieferanforderungen mit dem Kunden abgestimmt.
So erhalten Sie CNC-gefräste Endkappen von SUUXIANG
Share complete technical inputs early so drawing review, quotation, sampling, and production decisions are based on an aligned manufacturing plan.
Anforderungen übermitteln
Stellen Sie die 2D-Zeichnung, das verfügbare 3D-Modell, das Material, die Menge, den Anwendungsfall, die Qualitätsanforderungen und das Zieldatum der Lieferung bereit, damit die Prüfung mit vollständigen Projekteingaben beginnen kann.
Kritische Details prüfen
Bestätigen Sie kritische Maße, Bezugspunkte, Oberflächenanforderungen, Bearbeitungszugänglichkeit, Wärmebehandlungsreihenfolge und Prüferwartungen mit SUUXIANG, bevor Angebotserwartungen oder Prozessentscheidungen endgültig getroffen werden.
Ablaufplan abstimmen
Nutzen Sie die Zeichnungsprüfung, um die Anforderungen für CNC-Bearbeitung, Erodieren, Schleifen, Montage und Prüfung zu bewerten, und klären Sie dann die Revisionskontrolle sowie die Erwartungen an Muster oder Produktion.
Produktionsplan genehmigen
Nach der Abstimmung des Umfangs genehmigen Sie den angebotenen Plan für CNC-gefräste Endkappen, einschließlich der erforderlichen Dokumentation, Prüfmethode, Lieferprioritäten und etwaiger genehmigter Zeichnungsrevisionen.
Qualitätsdokumentation für CNC-gefräste Endkappen
Kundenprojektnachweise und Feedback
Zugelassenes Kundenreferenzschreiben oder anonymisierter Projektfall, der nach Überprüfung von Ergebnis, Umfang und kundenseitigen Freigabedetails veröffentlicht wird.
Zugelassenes Kundenreferenzschreiben oder anonymisierter Projektfall, der nach Überprüfung von Ergebnis, Umfang und kundenseitigen Freigabedetails veröffentlicht wird.
Zugelassenes Kundenreferenzschreiben oder anonymisierter Projektfall, der nach Überprüfung von Ergebnis, Umfang und kundenseitigen Freigabedetails veröffentlicht wird.
FAQ zu CNC-gefrästen Endkappen
Practical guidance for drawing-based end cap inquiries, quality planning, revisions and delivery coordination.
Welche Informationen sollte ich für ein Angebot für CNC-gefräste Endkappen senden?
Kann SUUXIANG auch kleine Stückzahlen von CNC-gefrästen Endkappen anbieten?
Wie wird die Lieferzeit für kundenspezifische CNC-gefräste Endkappen ermittelt?
Kann ich vor der Produktion ein Muster bestellen?
Welche Prüfberichte sind für Endkappenbestellungen verfügbar?
Wie werden Zeichnungsrevisionen während der Produktion gesteuert?
Wie funktionieren Bezahlung und Versand für internationale Bestellungen?
Wie geht SUUXIANG mit vertraulichen Endkappenzeichnungen um?
Kompletter Einkaufsführer für CNC-bearbeitete Endkappen
Nutzen Sie diesen praktischen Rahmen, um CNC-bearbeitete Endkappen zu spezifizieren, Materialien und Bearbeitungsanforderungen zu vergleichen, Lieferanten zu qualifizieren, Kosten und Lieferzeiten zu kontrollieren und Fehler bei Zeichnungen, Toleranzen, Dichtungen und Inspektionen zu vermeiden.
1. Was sind CNC-bearbeitete Endkappen?
One cnc machined end cap is a drawing-based component that closes, retains, protects, seals, mounts, or finishes the open end of an assembly. Its definition comes from the interface it must control—not simply from its round, square, or threaded outline.nnFour functional classes require different specifications. A cosmetic tube cap mainly covers an opening and controls fit and appearance; a structural cap transfers load; a threaded closure relies on thread engagement and a defined seating face; and a pressure-retaining cap must control the pressure boundary, sealing geometry, wall section, and retained load.nnThree inputs set the drawing requirements: mating geometry, service conditions, and assembly method. The engineer should define datums, engagement length, fit or thread callout, sealing-land and groove details where applicable, loads, corrosion or temperature exposure, and whether the cap is pressed, screwed, welded, bolted, or retained by another feature before machining begins.
2. Entwicklung der Endkappenherstellung
Zwei traditionelle Verfahren – geschweißte und gegossene Verschlüsse – eignen sich für stabile Geometrien mit höherem Volumen, erfordern aber vor der Endbearbeitung Umform-, Muster-, Schweiß- oder Gusskontrollen. Standard-Katalogkappen verkürzen die Auswahlzeit, wenn die Schnittstellen passen, schränken aber Maße, Gewinde, Dichtungsdetails und revisionsspezifische Merkmale ein.nnDrei digitale Eingaben – gesteuerte 2D-Zeichnung, 3D-Modell und Revisionskennung – ermöglichen es einem OEM, das Teil zu definieren, anstatt einen verfügbaren Verschluss anzunähern. CNC-Drehen erzeugt konzentrische Durchmesser, Stirnflächen, Bohrungen und Gewinde; Fräsen fügt Ebenen, Anschlüsse, Schraubenmuster oder Verdrehsicherungen aus denselben freigegebenen Daten hinzu.nnEin wiederholbarer Werkzeugwegsatz unterstützt Prototypen-, Brücken- und Kleinserienfertigung, ohne dass für jede Änderung ein spezielles Gussmuster oder eine Fertigungsvorrichtung erforderlich ist. Bei CNC-bearbeiteten Endkappen hängt die Passungsgenauigkeit weiterhin von angegebenen Bezugspunkten, den Maßen des Gegenstücks, Toleranzen, Oberflächenanforderungen und einem Inspektionsplan ab, der an die freigegebene Revision gebunden ist.
3. Arten von CNC-bearbeiteten Endkappen
Sechs Geometriefamilien decken die meisten RFQs für CNC-bearbeitete Endkappen ab. Wählen Sie anhand der Gegenstück-Schnittstelle und der Rückhaltelast, definieren Sie dann Bezugspunkte, bevor Toleranzen angeboten werden.
| Konfiguration | Typische Schnittstelle | Rückhaltesystem | Wesentliche Zeichnungselemente |
|---|---|---|---|
| Presspassrohr | Rohrbohrung | Übermaßpassung | Bohrung, Tiefe, Fase |
| Gewinde | Gegenstückgewinde | Gewindeeingriff | Standard, Klasse, Länge |
| Mit Flansch oder verschraubt | Zentrierbohrung und Stirnfläche | Schrauben | Muster, Zentrierbohrung, Auslauf |
| Hydraulisch oder Dichtung | Bohrung oder Anschluss | Gewinde oder Schrauben | Nut, Dichtungsfläche, Anschlüsse |
| Rändelung | Handverstellbarer Körper | Gewinde oder Passung | Rändelung, Grifflänge |
| Kundenspezifisch mit mehreren Merkmalen | Gemischte Schnittstellen | Anwendungsbezogen | Bezugspunkte, kritische Merkmale |
Pass- und Gewindekappen
Presspasskappen nutzen eine kontrollierte Übermaßpassung in Rohrbohrungen; spezifizieren Sie Bohrungsgröße, Einstecktiefe, Anfasung und Bezugspunkt.nnGewindekappen werden durch Gegenstücke gehalten; geben Sie Gewindestandard, Klasse, Einstecklänge und Anforderung an die Dichtfläche an.
Schraub- und Dichtkappen
Flanschkappen werden mit Schrauben oder einem Pilot gehalten; identifizieren Sie das Schraubenmuster, den Pilotdurchmesser, den Stirnlauf und die Dichtungsdichtungsnutenposition.nnHydraulikkappen erfordern explizite Anschlüsse, O-Ring-Nut-Abmessungen, Druckkontext und Oberflächenbeschaffenheitsangaben auf den Dichtflächen.
Handbetätigte und kundenspezifische Kappen
Rändelkappen bieten manuellen Halt; definieren Sie Rändelmuster, Steigung, nutzbare Griff-länge und Kantenbrüche.nnKundenspezifische Mehrzweckkappen können Gewinde, Ebenen, Anschlüsse oder Zentrierstufen kombinieren; bemessen Sie jede Funktion von funktionalen Bezugspunkten und identifizieren Sie kritische Schnittstellen.
4. Materialien für CNC-gefräste Endkappen
Die Materialauswahl für CNC-gefräste Endkappen beginnt mit Belastung, Umgebungsbedingungen, Masse, Wärmeübergang und Oberflächengüte. Die Zeichnung muss Güte, Härte, Produktform und Rückverfolgbarkeit angeben, da diese Variablen die Bearbeitung und Leistung beeinflussen.
| Materialfamilie | Bearbeitbarkeit | Wichtiger Kompromiss | Typische Oberflächengüte |
|---|---|---|---|
| Aluminiumlegierungen | Hoch | Leicht; geringere Verschleißfestigkeit | Eloxieren |
| Nichtrostende Stähle | Moderat | Korrosionsbeständigkeit; langsamere Bearbeitung | Passivieren |
| Kohlenstoff-/Legierungsstähle | Moderat | Hohe Festigkeit; Korrosionsschutz erforderlich | Schwarze Brünierung oder Beschichtung |
| Messing-/Kupferlegierungen | Hoch bis moderat | Leitfähigkeit; Materialkosten variieren | Polieren oder Plattieren |
| Technische Kunststoffe | Hoch | Geringe Masse; begrenzte Hitze-/Lastbeständigkeit | Wie bearbeitet |
Aluminium und Edelstahl
6061-T6 bietet geringes Gewicht, gute Bearbeitbarkeit und Anodierungsverträglichkeit; 7075 erhöht die Festigkeit, aber auch Kosten und Korrosionsanfälligkeit. 304 und 316 Edelstahl bieten eine höhere Korrosionsbeständigkeit, wobei 316 bei Vorhandensein von Chloriden bevorzugt wird, beide erhöhen jedoch die Schnittzeit.
Stahl, Kupfer und Kunststoffe
1045 und legierte Stähle eignen sich für hochbelastete Kappen und können wärmebehandelt werden, benötigen aber Korrosionsschutz. Messing lässt sich sauber bearbeiten; Kupferlegierungen verbessern die Leitfähigkeit; PEEK, Acetal und Nylon reduzieren Gewicht und galvanisches Risiko, haben aber geringere Temperatur- und Belastungsgrenzen.
Spezifizieren Sie den Ausgangswerkstoff
Mill-Zertifikate sollten das gelieferte Material mit der bestellten Güte und Wärmebehandlung oder Charge verbinden, wo dies erforderlich ist. Stangenmaterial im Vergleich zu Platten beeinflusst die Faserrichtung, die verfügbare Größe, die Kosten und den Bearbeitungsspielraum; Betriebsflüssigkeit, Salzexposition, passende Metalle und Temperatur gehören auf die Zeichnung.
5. Oberflächenbehandlungen und kundenspezifische Merkmale
Zwei Entscheidungen bezüglich der Oberflächenbehandlung bestimmen, ob eine Endkappe ihrer Umgebung standhält und weiterhin korrekt passt. Oberflächenstärke, Abdeckung und kosmetische Standards gehören vor der Freigabe der Bearbeitung in die Zeichnung.
| Option | Hauptzweck | Zeichenkontrolle |
|---|---|---|
| Eloxieren | Aluminiumkorrosion und Aussehen | Zustandstyp, Farbe, Abdeckung, Dicke |
| Passivierung | Reinigung von Edelstahlkorrosion | Material und Reinigung nach der Behandlung angeben |
| Beschichten | Korrosion oder elektrische Funktion | Beschichtung, Dicke, abgedeckte Flächen angeben |
| Pulverbeschichtung | Dauerhafte Farbdeckung | Gewinde, Bohrungen und Dichtflächen abdecken |
Funktionale Oberflächen auswählen
Drei gängige Oberflächenverfahren erfordern unterschiedliche Toleranzen: Eloxieren für Aluminium, Passivieren für Edelstahl und Plattieren für spezielle Korrosions- oder Leitfähigkeitsanforderungen.nnEine Beschichtungsoption, Pulverbeschichtung, eignet sich für eine breite visuelle Abdeckung, kann jedoch Gewinde, Bohrungen, Dichtflächen und Presspassungen beeinträchtigen, sofern diese abgeklebt werden.
Oberfläche und Identifikation festlegen
Zwei Texturoptionen verändern Haptik und Aussehen: Kugelstrahlen erzeugt eine gleichmäßige matte Oberfläche, während Polieren die Reflexion betont und Kratzer freilegen kann.nnEin Identifikationspaket kann Lasermarkierung, Gravur und ein Kundenlogo kombinieren; definieren Sie Inhalt, Position, Kontrast, Ausrichtung und zulässige Markierungstiefe.
Bearbeitete Merkmale definieren
Zwei Griffmerkmale – gerade oder Rändelung im Rautenmuster – erfordern eine spezifizierte Teilung, Steg und Paarungsspiel, damit das erhabene Muster benachbarte Teile nicht beschädigt.nnZwei Strömungsmerkmale, Öffnungen und Querbohrungen, erfordern vor der Oberflächenbehandlung Gewinde, Bohrungsgröße, Bezugslage, Entgratungsrichtung und Sauberkeitserwartungen.
6. Kritische Konstruktions- und Qualitätselemente
Die Montageleistung hängt von der Beziehung zu den Funktionsbezugspunkten ab, nicht von einer willkürlich engen Fertigungstoleranz. Definieren Sie bei CNC-gefrästen Endkappen, welche Fläche die Position bestimmt, welcher Durchmesser führt und was jede Dichtung oder jedes Gewinde leisten muss.
Bezugspunkt- und Rundlaufkontrolle
Eine primäre Bezugspunktfläche sollte die axiale Position festlegen; ein Führungsdurchmesser oder eine Bohrung kann die radiale Position festlegen. Konzentrizität oder Gesamtlaufspiel nur zwischen Merkmalen spezifizieren, die zusammen rotieren, führen oder abdichten.nnZwei Prüfeinrichtungen sind üblich: ein KMG für positionsbezogene Bezugspunkte und ein Messuhr auf einer geeigneten Vorrichtung für den Rundlauf. Die Abnahme sollte sich auf das Bezugspunktkonzept der Zeichnung und die Funktion des Gegenstücks beziehen.
Gewinde und Wandstärken
Ein Gewindemaß erfordert Nenngröße, Steigung, Klasse, Eingriffslänge und die anzuwendende Prüfmethode. Gut-/Schlechtlehren verifizieren die Funktionsfähigkeit; visuelle Gewindeprüfungen nicht.nnDie minimale Wandstärke muss an Anschlüssen, Nuten und Senkungen beurteilt werden, wo sich kreuzende Merkmale den Querschnitt reduzieren. Das Anziehen jedes nicht-funktionalen Durchmessers erhöht die Kosten, ohne die Montage zu verbessern.
Dichtungen, Nuten und Kanten
Eine O-Ring-Nut erfordert kontrollierte Breite, Tiefe, Eckradien und Oberflächenbeschaffenheit auf ihrer Dichtfläche. Überprüfen Sie die Nutgeometrie mit KMG, optischer Messung oder kalibrierten Mikrometern, die für den Zugang ausgewählt wurden.nnZwei Kantenbedingungen verdienen explizite Hinweise: Fasen, die die Montage schützen, und gratfreie Anschlüsse, die Kontamination oder Schäden an Dichtungen verhindern. Ebenheit und Oberflächengüte sollten an der erforderlichen Kontakt- oder Dichtfunktion ausgerichtet sein.
7. Auswahl eines Lieferanten für CNC-gefräste Endkappen
Zwei Lieferantenprüfungen sollten vor der Auftragsvergabe stattfinden: Verständnis der Zeichnung und Produktionsbereitschaft. Vergleichen Sie bei CNC-gefrästen Endkappen dokumentierte Nachweise mit den spezifischen Bezugspunkten, Schnittstellen, Mengen und dem Lieferrisiko in Ihrer RFQ.
| Bewertungsbereich | Anzufordernde Nachweise | Schwacher Ersatz |
|---|---|---|
| Zeichnungsprüfung | Kommentierte Zeichnung und DFM-Dokumentation | Allgemeine Toleranzzusage |
| Materialien | Konformitätserklärung oder Chargennachweis, falls erforderlich | Material-Marketingliste |
| Inspektion | Erstmusterbericht und Kalibrierungsnachweise | Qualitätsmotto |
| Kontinuität | Änderungsmanagement und Kapazitätsplanung | Angebot für Prototypen |
| Export | Verpackungsspezifikation und Versandplan | Nicht spezifizierte Schutzverpackung |
Technische Prüfung verifizieren
Eine kommentierte Zeichnung sollte kritische Abmessungen, Bezugspunktinterpretation, Werkzeugzugang, Entgraten und Prüfmethoden identifizieren. Fragen Sie, wie der Lieferant DFM-Entscheidungen dokumentiert und mehrdeutige Toleranzen löst.nnEin Revisionsprotokoll sollte Modell, Zeichnung, Angebot und Arbeitsanweisungen verknüpfen. Bestätigen Sie den Stichtag für Änderungen, den Genehmigungsbeauftragten und die Behandlung bereits laufender Arbeiten.
Produktionsnachweise prüfen
Ein Erstmuster-Paket sollte den vereinbarten Prüfplan, Messgeräte, Materialnachweise sowie Wärmebehandlungs- oder Oberflächenanforderungen, wo spezifiziert, abgleichen. Fordern Sie Musterberichte, Kalibrierstatus und das Format der Chargenrückverfolgbarkeit an.nnEine Prozessroute sollte die tatsächlich benötigten Kontrollen für Bearbeitung, Erodieren, Schleifen, Montage, Inspektion und Exportverpackung angeben. Marketingaussagen ohne Nachweise belegen keine Leistungsfähigkeit.
Maßstab und Kommunikation planen
Eine Prototypenbestellung sollte den Kommunikationsweg für die Produktion vor der Serienfreigabe testen. Fragen Sie, ob der gleiche Prozessplan, die freigegebenen Lieferantenquellen, die Prüfkriterien und die Verpackungsspezifikation auch für spätere Lose gelten können.nnEin benannter Projektkontakt sollte den Revisionsstatus, die Kapazitätsbestätigung, die Versandmeilensteine und die Reaktion auf Nichtkonformitäten bereitstellen. Definieren Sie die Eskalationszeitpunkte, bevor ein Zeitplan kritisch wird.
8. Häufige Beschaffungsfehler bei CNC-gefrästen Endkappen
Acht vermeidbare Dokumentationslücken können bei CNC-gefrästen Endkappen zu Verzögerungen, Nacharbeit oder Feldausfällen führen. Klären Sie die folgenden Punkte während der Zeichnungsprüfung und dokumentieren Sie sie vor der Freigabe der Bestellung.
Unvollständige Zeichnungspakete
2D-Zeichnungen ohne Bezugspunkte, Schnittansichten oder tolerierte Schnittstellen laden zu unterschiedlichen Bearbeitungsannahmen und inkompatiblen Verbindungsteilen ein. Geben Sie eine kontrollierte Zeichnung, ein 3D-Modell, eine Revisionskennung und eine Liste kritischer Abmessungen frei.
Lücken bei Material und Oberflächenbehandlung
Eine nicht spezifizierte Legierung, ein falscher Härtegrad oder eine unklare Oberflächenbehandlung kann das Korrosionsverhalten, die Festigkeit, die Abmessungen und die Lieferzeit verändern. Geben Sie Werkstoffgüte, Wärmebehandlungszustand, Oberflächenbehandlungsspezifikation, Abdeckungsanforderungen und die anzuwendende Oberflächenanforderung an.
Gewinde- und Abdichtungsdetails
Eine undefinierte Gewindebezeichnung oder eine O-Ring-Nut kann zu Montageschäden, Undichtigkeiten oder schlechter Druckhaltung führen. Geben Sie den Gewindestandard, die Steigung, die Passung, die Prüfmethode, das Dichtungsmaterial, die Nutengeometrie und die erforderliche Oberflächengüte an.
Kosmetik, Substitutionen und Preis
Drei unkontrollierte Entscheidungen – unklare kosmetische Bereiche, nicht genehmigte Substitutionen und die Auswahl nur anhand des Stückpreises – können zu sichtbaren Mängeln, inkompatiblen Materialien oder kostspieligen Eskalationen führen. Kennzeichnen Sie die sichtbaren Bereiche, fordern Sie eine schriftliche Abweichungsgenehmigung an und vergleichen Sie Prüfnachweise, Prozessroute, Revisionskontrolle und das gesamte Lieferrisiko.
9. Von der Zeichnungsprüfung bis zur Produktionsfreigabe
Ein kontrolliertes Freigabepaket verhindert, dass ein Angebot oder Prototyp zu einer undokumentierten Designentscheidung wird. Bei CNC-gefrästen Endkappen weisen Sie für jede technische, qualitätsbezogene, einkaufsbezogene und programmbezogene Genehmigung einen Verantwortlichen zu.
Geben Sie das technische Paket frei
Tor 1: Einreichen der revisionskontrollierten 2D-Zeichnung, des 3D-Modells, des Materials, der Menge und des geforderten Liefertermins.nnTor 2: Angabe der Anwendungsbelastungen, der Gegenstücke, der Dichtflächen, der kritischen Bezugspunkte und etwaiger Wärmebehandlungs- oder Oberflächenanforderungen.
DFM- und kommerzielle Entscheidungen abschließen
Tor 3: Überprüfung des SUUXIANG DFM-Feedbacks bezüglich Werkzeugzugang, Toleranzen, Bearbeitungsreihenfolge und Prüfbarkeit.nnTor 4: Genehmigung des Angebots, des Umfangs, des Revisionsstands, der Musterstückzahl und der dokumentierten Ausnahmen vor der Freigabe.
Produktion validieren und steuern
Tor 5: Vergleich der Erststückergebnisse mit der genehmigten Zeichnung und dem vereinbarten Inspektionsplan.nnTor 6: Festlegen der Abnahmekriterien, Berichterstattung, Verpackung und Lieferanforderungen; Ausgabe jeder späteren Revision durch kontrollierte Änderungsfreigabe.
10. Preisgestaltung und Lieferzeiten für CNC-gefräste Endkappen
1–5 Stück haben in der Regel die höchsten Stückkosten, da Programmierung, Vorrichtungen, Erststückprüfung und Materialbeschaffung auf wenige Teile verteilt sind. Materialgüte, Stangen- oder Brammengröße, Bearbeitungszykluszeit, Mehrachsen-Merkmale, enge Toleranzen, Gewindedetails, Oberflächenbehandlung, Prüfberichte und Schutzverpackung sollten als separate, sichtbare Kostentreiber aufgeführt werden.nn3 Angebotseingaben machen Lieferantenvergleiche zuverlässiger: die gleiche kontrollierte Zeichnungsrevision, Mengenaufschlüsselung und Prüf- oder Verpackungsanforderungen. SUUXIANG sollte die Zeichnung, das 3D-Modell (falls vorhanden), das Material und den Wärmebehandlungszustand, kritische Abmessungen, Oberflächenanforderungen, das Lieferziel und den Anwendungszusammenhang prüfen, bevor eine Prozessroute oder Lieferzeit bestätigt wird.nn2 Produktionsstufen bestimmen üblicherweise den Zeitplan: Die technische Freigabe und die Materialbereitschaft gehen der Bearbeitung, Oberflächenbehandlung, Prüfung und dem Versand voraus. Einkäufer sollten die Lieferzeit nach Stufen erfragen und identifizieren, welche Termine von der Zeichnungsfreigabe, der Materialverfügbarkeit oder externer Bearbeitung abhängen.
| Mengenstaffel | Auswirkung der Rüstkosten | Verhalten der Stückkosten | Typischer Fokus des Zeitplans |
|---|---|---|---|
| 1–5 | Hoch pro Teil | Am höchsten | Zeichnungsprüfung und Einrichtung |
| 10–50 | Geteilt | Fällt materiell | Bearbeitung und Prüfung |
| 100 | Amortisiert | Kann sich stabilisieren | Materialplanung und Wiederholgenauigkeit |
Laden Sie Ihre Zeichnung für CNC-gefräste Endkappen zur Überprüfung hoch
Senden Sie Ihre 2D-Zeichnung, Ihr Modell, das Material, kritische Abmessungen, die Menge, Inspektionsanforderungen und das Lieferziel für eine disziplinierte Machbarkeitsprüfung.