
CNC-Teile für Messvorrichtungen, geprüft vor der Produktion
SUUXIANG prüft CNC-Teile für Messvorrichtungen auf DFM, kritische Maße, Bezugsstrategie und Prüfanforderungen vor der Bearbeitung.
Repräsentative CNC-Teile für Messvorrichtungen


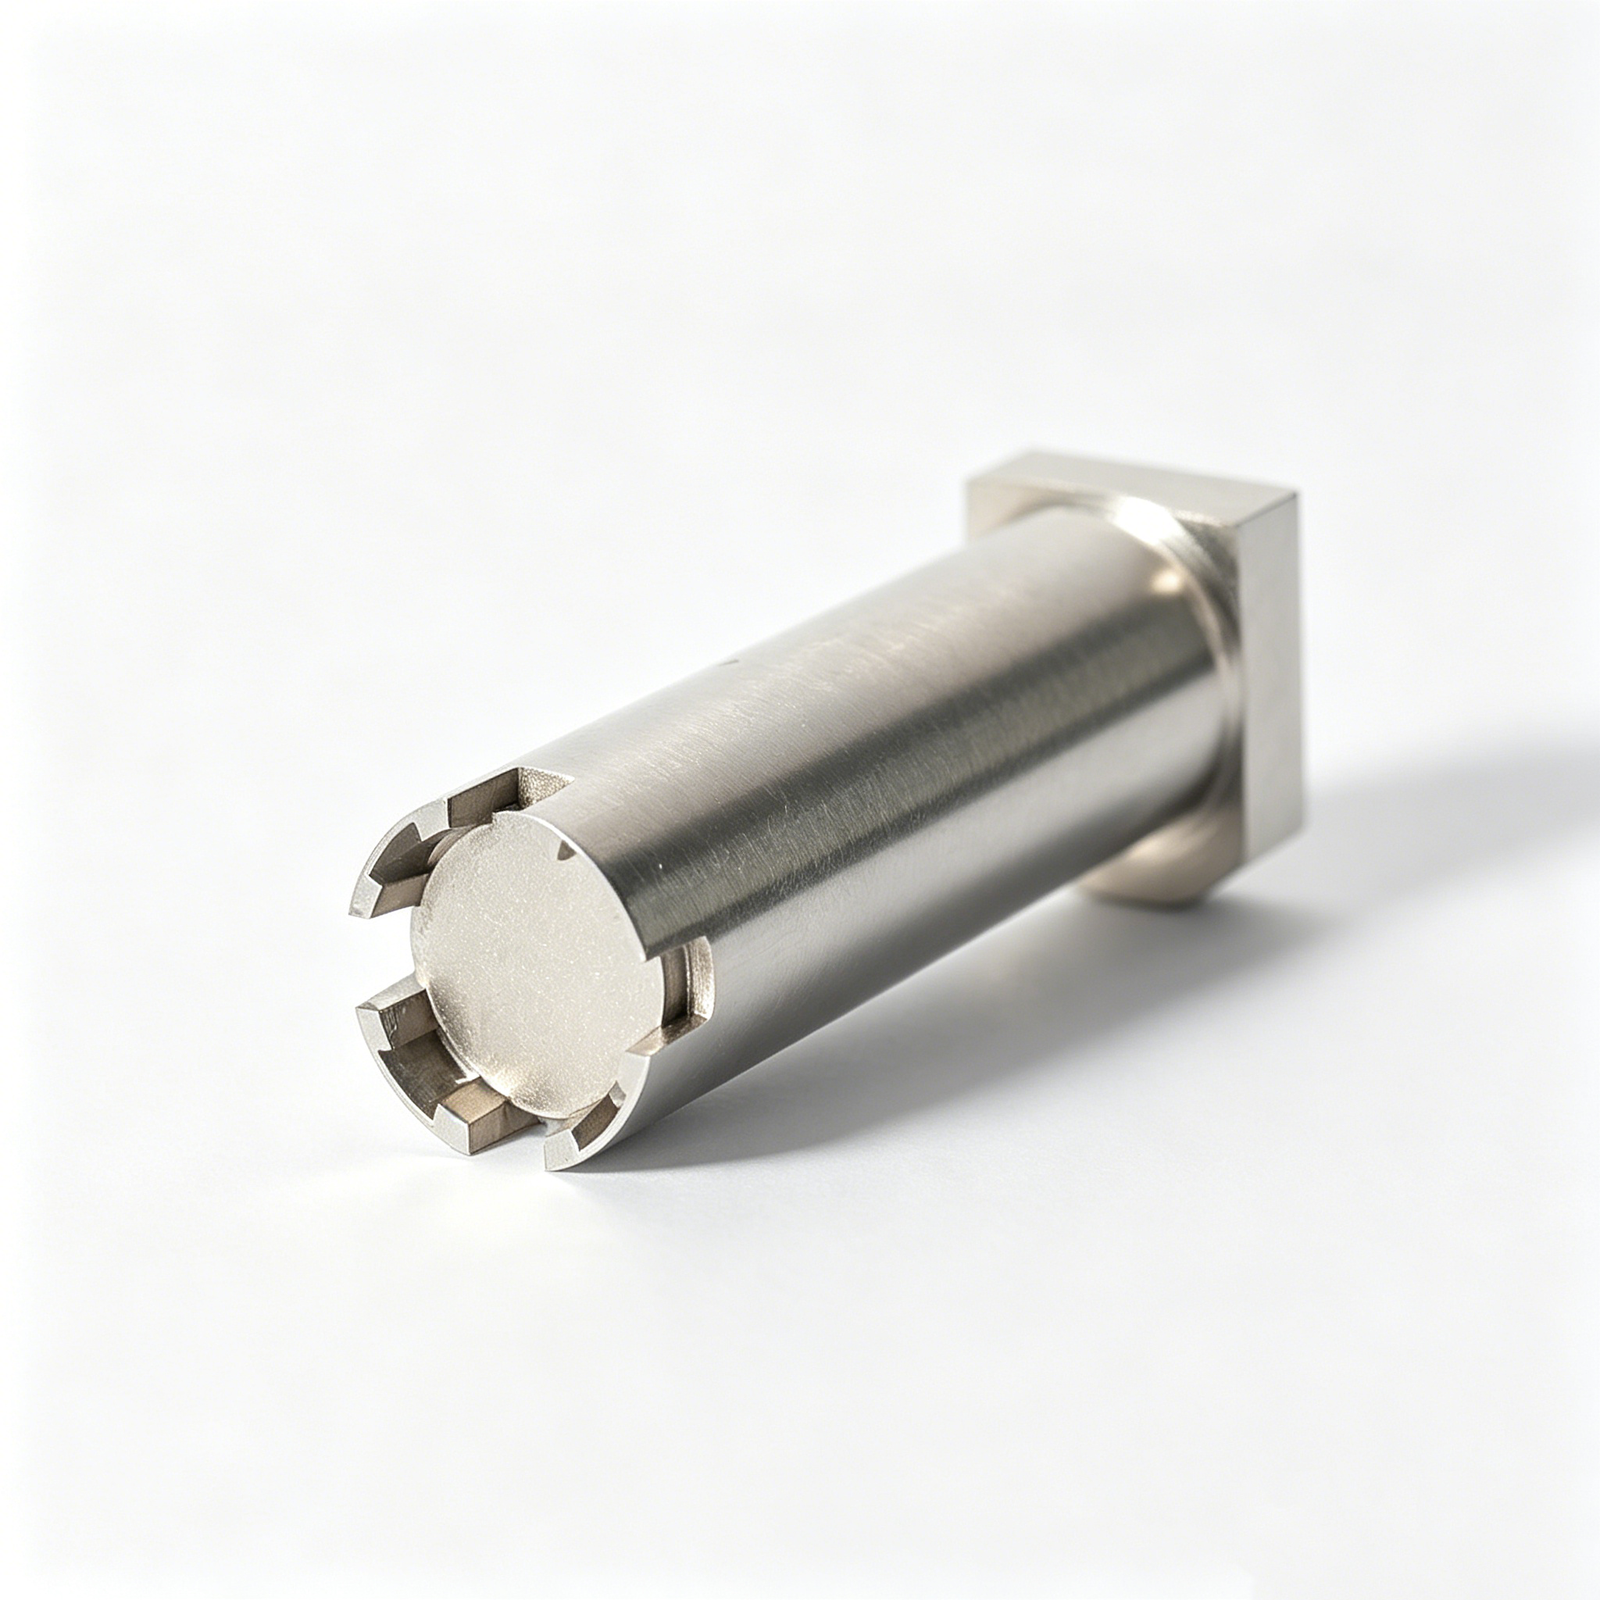

Related Component Families and Drawing-Based Quotation








CNC-Teile für Messvorrichtungen erfordern eine disziplinierte Prozessführung
Die zeichnungsgesteuerte Planung verbindet Funktionsbezüge, stabile Werkstückspannung, Oberflächenbearbeitung, Prüferwartungen und Revisionskontrolle vor der Produktion.
Bezugsgesteuerte Prüfung
Wir prüfen Funktionsbezüge, Auflageflächen und kritische Beziehungen, bevor wir Bearbeitungs-, Erodier-, Schleif- und Prüfverfahren auswählen.
Spannungsunterstützungsplanung
Spannungskräfte, Auflagepunkte und Werkzeugzugänglichkeit werden gemeinsam betrachtet, um das Durchbiegungsrisiko bei CNC-Teilen für Messvorrichtungen zu reduzieren.
Erodier- und Schleifstrategie
Drahtwege, Elektrodenanforderungen, Wärmebehandlungsreihenfolge und Schleifzugaben werden bewertet, wenn Geometrie- oder Oberflächenanforderungen eine kontrollierte Endbearbeitung erfordern.
Prüfausrichtung
Messmethoden und Berichtserwartungen werden an kritische Maße, Bezugsmerkmale und die Zeichnungsrevision angepasst, bevor die Produktion beginnt.
Revisionssichtbarkeit
Zeichnungsrevisionen, Prüfanforderungen und Lieferinformationen bleiben durch Projektkoordination sichtbar und helfen Teams, Änderungen mit Rückverfolgbarkeit zu verwalten.
Präzisionsteile für Vorrichtungen und Werkzeuge
Konfigurierbare Bearbeitungs-, Spritzguss-, Steckverbinder-, Stanzwerkzeug- und prüfungsbezogene Komponentenfamilien anhand von Zeichnungen, Anforderungen und verifizierten Prozessrouten bewerten.

CNC-Bearbeitungsservices
Präzisions-CNC-Bearbeitungsservices für kundenspezifische bearbeitete Teile auf Zeichnungsbasis, Vorrichtungsbauteile und Werkzeugdetails. Prüfungen umfassen Material, kritische Maße, Bezugspunkte, Werkzeugzugang, Bearbeitungsreihenfolge und Prüfanforderungen vor der Angebotserstellung oder Produktionsplanung.
Upload a Drawing
CNC-Fräsen
Kundenspezifische CNC-Fräsdienstleistungen für prismatische Bauteile, Platten, Taschen, Konturen und Vorrichtungselemente. SUUXIANG bewertet Bearbeitungszugang, Bezugsaufbau, Toleranzbeziehungen, verbleibenden Aufmaß und Prüfpunkte anhand der bereitgestellten Zeichnung und des Modells.
Upload a Drawing
CNC-Drehen
Präzisions-CNC-Drehdienstleistungen für Wellen, Stifte, Buchsen, Hülsen, Kragen und rotierende Vorrichtungselemente. Die Zeichnungsprüfung berücksichtigt Konzentrizität, Rundlauf, Funktionsdurchmesser, Gewindeanforderungen, Materialzustand und nachgelagerte Schleif- oder Prüfanforderungen.
Upload a Drawing
5-Achs-Bearbeitung
Die 5-Achs-CNC-Bearbeitung unterstützt komplexe Oberflächen, schräge Merkmale und mehrseitige Teile, bei denen herkömmliche Setups Zugangs- oder Bezugspunktkontrollrisiken bergen können. Die Prozessplanung bewertet Werkzeugreichweite, Spannstrategie, Oberflächenanforderungen und die Prüfung kritischer Merkmale.
Upload a Drawing
Schweizer u0026 Mikrobearbeitung
Schweizer und Mikrobearbeitung unterstützen Pins mit kleinem Durchmesser, kontaktbezogene Details, Miniaturschäfte und andere kompakte Präzisionskomponenten. Die Machbarkeit hängt von Geometrie, Material, Toleranzen, Längen-zu-Durchmesser-Verhältnissen, Handhabung und verfügbaren Prüfmethoden ab.
Upload a Drawing
Draht- u0026 Senkerodieren
Draht- und Senkerodierdienstleistungen bearbeiten schmale Schlitze, Innenecken, gehärtete Merkmale, komplizierte Profile und Kavitäten, die über den praktischen Zugang mit Schneidwerkzeugen hinausgehen. Die Planung berücksichtigt Drahtweg, Elektrodenstrategie, Spülung, Anforderungen an die wiedererstarrte Schicht, Bearbeitungszugaben und Inspektion.
Upload a Drawing
Präzisionsschleifen
Präzisions-Oberflächen- und Profilschleifen unterstützt Ebenheit, Parallelität, Profilkontrolle und Endmaßanpassung an kritischen Werkzeug- und Vorrichtungskomponenten. Überprüfungen legen Schleifzugaben, die Reihenfolge der Wärmebehandlung, Bezugspunkte, Oberflächenanforderungen und den Messansatz fest.
Upload a Drawing
Formkern- u0026 Formeinsätze
Präzisions-Formkern- und Formeinsätze werden anhand von Zeichnungen auf Material, Wärmebehandlung, Trennliniengeometrie, Kühl- oder Funktionszugang, Erodieranforderungen und kritische Formteilabmessungen bewertet. Die endgültigen Prozessrouten kombinieren bei Bedarf Bearbeitung, Erodieren, Schleifen, Fügen und Inspektion.
Upload a Drawing
Auswerfer- u0026 Auswurfteile
Auswerferstifte, -hülsen und Auswurfteile werden auf Passung, Spiel, Härteanforderungen, Kopfgeometrie, Ausrichtung und verschleißempfindliche Oberflächen geprüft. Zeichnungen sollten passende Teile, funktionale Abmessungen, Materialspezifikationen und die erforderliche Inspektionsdokumentation identifizieren.
Upload a Drawing
Kernstifte, Führungs- u0026 Positionierungskomponenten
Kernstifte, Führungsstifte und Positionierungskomponenten erfordern eine sorgfältige Kontrolle der funktionalen Durchmesser, Passungen, Bezugspunkte und Oberflächenbeschaffenheit. SUUXIANG prüft, ob Bearbeitungs-, Schleif-, Erodier-, Wärmebehandlungs- und Inspektionssequenzen die angegebene Montagefunktion unterstützen.
Upload a Drawing
Schieber, Lifter, Angussbuchsen u0026 Formzubehör
Formschieber, Lifter, Angussbuchsen und Zubehör sind konfigurierbare Werkzeugfamilien, die anhand von Bewegungs-, Dichtungs-, Positionierungs-, Verschleiß- und Formanforderungen bewertet werden. Überprüfungen berücksichtigen die passende Geometrie, den Bearbeitungszugang, die Reihenfolge der Wärmebehandlung, Passungszugaben und kritische Abmessungen der Montage.
Upload a Drawing
Steckverbinder-Formenkomponenten
Präzisions-Steckverbinder-Formenkomponenten unterstützen Werkzeugmerkmale, bei denen Stiftausrichtung, Kavitätengeometrie, Mikrodetaillierung und wiederholte Steckverbindungen die Funktion des Teils beeinflussen. Die Zeichnungsprüfung konzentriert sich auf Toleranzen, Material- und Härteanforderungen, Erodierstrategie, Bezugspunktkontrolle und Prüffähigkeit.
Upload a Drawing
Stanzwerkzeugkomponenten
Präzisions-Stanzwerkzeugkomponenten umfassen Stempel, Matrizen, Führungsdetails und Verschleißteile, die nach zeichnungsdefinierter Geometrie gefertigt werden. Die Prozessevaluierung berücksichtigt den Materialzustand, Schneidkanten, Spielbeziehungen, die Reihenfolge der Wärmebehandlung, Schleifzugaben und die erforderliche Maßverifizierung.
Upload a Drawing
Spritzguss-, MIM-, CIM- u0026 Umspritzwerkzeuge
Spritzgussformenkomponenten und Werkzeuge für Spritzguss, MIM, CIM und Umspritzen werden im Rahmen eines verifizierten Produktionsumfangs bewertet. Zeichnungen sollten den Kontext von Harz oder Ausgangsmaterial, Prioritäten für geformte Merkmale, Materialanforderungen, Oberflächenbeschaffenheit, Schwindungsverantwortlichkeiten und passende Komponenten-Schnittstellen klären, die die Herstellbarkeit beeinflussen.
Upload a Drawing
Bearbeitungsmaterialien
CNC-Bearbeitungsmaterialien werden anhand von Zeichnungsanforderungen, Anwendungsbedingungen, Bearbeitbarkeit, Wärmebehandlung, Korrosionsbelastung und Inspektionsbedarf ausgewählt. Reichen Sie die angegebene Güte, den Materialstandard, den erforderlichen Zustand und alle genehmigten Alternativen für eine verantwortungsvolle Machbarkeitsprüfung ein.
Upload a Drawing
Oberflächengüten u0026 Wärmebehandlung
Oberflächenveredelung und Wärmebehandlung werden als kontrollierte Anforderungen geplant, nicht als generische Zusatzleistungen. Zeichnungen sollten Oberflächengüte, Rauheit, Beschichtung, Härte, Maskierungsbedarf, Maßprioritäten und ob Schleifen oder die Endprüfung dem Behandlungsprozess folgen, angeben.
Upload a Drawing
Qualität, Messtechnik u0026 Dokumentation
Präzisionsprüfung, Messtechnik und Qualitätsdokumentation werden durch die Zeichnung und den vereinbarten Prüfplan definiert. Kritische Abmessungen, Bezugspunkte, Stichprobenerwartungen, Berichtsformat, Rückverfolgbarkeitsanforderungen und Revisionsstatus sollten vor Produktionsbeginn festgelegt werden.
Upload a Drawing
Prototyping u0026 Kleinserienproduktion
Rapid Prototyping und Kleinserienfertigung unterstützen die zeichnungsgesteuerte Bewertung vor größeren Verpflichtungen. Eine nützliche RFQ umfasst Menge, Material, Maßprioritäten, Oberflächengüte oder Wärmebehandlung, Zieldatum, Inspektionsanforderungen und den Prozess beeinflussenden Anwendungskontext.
Upload a DrawingMaterialien für CNC-Teile für Messvorrichtungen

Aluminiumlegierung
Leicht und gut bearbeitbar für Prototypen von Vorrichtungsgehäusen, Inspektionsnests und empfindlichen Baugruppen. Seine geringere Verschleißfestigkeit macht gehärtete Einsätze oder austauschbare Kontaktpunkte lohnenswert, wo wiederholtes Positionieren erforderlich ist.

Kohlenstoffstahl
Eine steife, wirtschaftliche Wahl für allgemeine Vorrichtungsplatten, Halterungen und mittelschwere Strukturteile. Materialgüte, Korrosionsschutz und jegliche Spannungsarmglühsequenz sollten der Zeichnung, der Bearbeitungsstrategie und der erwarteten Betriebsumgebung entsprechen.

Werkzeugstahl
Wird oft für Positionierstifte, Verschleißblöcke und Kontaktelemente mit hoher Zyklenzahl in Betracht gezogen, da er für Verschleißfestigkeit wärmebehandelt werden kann. Berücksichtigung der Wärmebehandlung, des Schleifmaßes und der Endinspektionsbezugspunkte erfordert eine frühzeitige Planung.

Edelstahl
Nützlich für Vorrichtungskomponenten, die Feuchtigkeit, Reinigungsprozessen oder korrosionsanfälligen Umgebungen ausgesetzt sind. Die Wahl der Güte beeinflusst die Bearbeitbarkeit, das magnetische Verhalten und das erreichbare Finish. Daher sollten die Umgebungsbedingungen und Inspektionsanforderungen vor der Angebotserstellung ermittelt werden.

Technische Kunststoffe
POM, Nylon oder UHMW-Materialien können reibungsarme, nicht verkratzende Kontaktflächen und weiche Spannbacken für bearbeitete Oberflächen bieten. Ihre geringere Steifigkeit und das dimensionsabhängige Verhalten unter Last oder Temperatur müssen gegen die Messanforderungen bewertet werden.
CNC-Teile für Messvorrichtungen: Prozessrouten

CNC-Fräsen
CNC-Fräsen formt Vorrichtungsplatten, Nester, Taschen, Montageflächen und mehrseitige Merkmale, bei denen Werkzeugzugang und Bezugsbeziehungen vor der Bearbeitung überprüft werden müssen. Geplante Aufspannungen helfen, kritische Merkmalspositionen und nutzbare Spannflächen zu erhalten.

CNC-Drehen
CNC-Drehen erzeugt zylindrische Positionierelemente, Buchsen, Hülsen und Gewinde mit kontrollierten konzentrischen Merkmalen. Die Prozessroute sollte die Spannmethode, laufempfindliche Abmessungen, spätere Bearbeitung und die Passbedingungen der Baugruppe berücksichtigen.

Drahterodieren
Drahterodieren schneidet präzise Profile, Schlitze, Öffnungen und interne Geometrien, bei denen ein konventioneller Werkzeugzugang begrenzt ist. Drahtbahn, Zugänglichkeit des Startlochs, Eckanforderungen, Materialzustand und Inspektionsbezugspunkte werden vor der Freigabe anhand der Zeichnung überprüft.

Senkerodieren
Senkerodieren erzeugt tiefe Rippen, scharfe Innenformen und schwer zugängliche Hohlräume, die Fräswerkzeuge nicht zuverlässig erreichen können. Elektrodenstrategie, Erosionsspiel, Oberflächenanforderung und nachgeschaltete Bearbeitung werden mit den kritischen Abmessungen des Bauteils koordiniert.

Präzisionsschleifen
Präzisionsschleifen verfeinert Bezugsflächen, Positionierflächen und verschleißrelevante Merkmale nach der Bearbeitung oder Wärmebehandlung, wenn die Zeichnung kontrollierte Ebenheit, Parallelität oder Oberflächengüte vorschreibt. Schleifmaß und -reihenfolge werden bestätigt, um die Endabmessungen zu schützen.

Pass- und Funktionsprüfung
Pass- und Funktionsprüfung verifizieren, dass einzelne Komponenten gemäß ihren vorgesehenen Bezugspunkten und Passbedingungen zusammenpassen. Der vereinbarte Plan kann funktionale Beziehungen, kritische Abmessungen, Oberflächenprioritäten, Revisionsstatus und erforderliche Inspektionsdokumentation berücksichtigen.
Optionen für Hardware und Kennzeichnung von CNC-Teilen für Messvorrichtungen

Positionierstifte
Präzisions-Lokalisierungsstifte sorgen für eine wiederholbare Teilpositionierung anhand definierter Bezugspunkte. Geben Sie für CNC-Teile für Messvorrichtungen auf der genehmigten Zeichnung den Stiftdurchmesser, die Passung, die Eingriffstiefe, das Material und die Austauschbarkeit an.

Führungskomponenten
Führungshülsen, Buchsen und Ausrichtungselemente helfen bei der Steuerung der Bewegung zwischen Vorrichtungsplatten oder zusammengefügten Baugruppen. Ihre Auswahl sollte den erforderlichen Verfahrweg, Spiel, Belastungsrichtung und Einschränkungen beim Inspektionszugang widerspiegeln.

Spannkomponenten
Klemmen, Niederhalter und Kontaktflächen sichern das Werkstück, ohne kritische Merkmale zu verdecken oder Verzug zu verursachen. Definieren Sie vor der Produktion die Spannpositionen, Kontaktmaterialien, das Arbeitsspiel und den erforderlichen Einstellbereich.

Montage-Befestigungselemente
Schrauben, Passfederverbindungen, Gewindeeinsätze und Einbauteile unterstützen eine kontrollierte Montage und Wartung der Vorrichtung. Zeichnungen sollten Gewindestandards, Eingriff, Senkdetails, drehmomentsensitive Bereiche und Zugänglichkeitsanforderungen identifizieren.

Bezugsmarkierungen
Langlebige Etiketten oder gravierte Markierungen können Bezugspunkte, Ladeorientierung, Teilepositionen und Handhabungsanweisungen kennzeichnen. Legen Sie Inhalt, Markierungsort, Lesbarkeit und Umwelteinflüsse fest, bevor Sie mit der Bearbeitung oder Montage beginnen.

Rückverfolgbarkeitskennzeichnung
Teilenummern, Revisionscodes und Chargenbezeichner können angebracht werden, sofern die Zeichnung dies zulässt. Die Rückverfolgbarkeitskennzeichnung sollte funktionale Oberflächen erhalten und gleichzeitig die Revisionskontrolle, die Montageverifizierung und den Abgleich von Inspektionsdokumenten unterstützen.
Über SUUXIANG Präzisionsfertigung
SUUXIANG ist die einzige öffentlich auftretende Marke der Dongguan SuuXiang Precision Mold Co., Ltd., gegründet 2010 in Chang’an Town, Dongguan, Guangdong, China. XiaoCheng Huang ist Gründer und gesetzlicher Vertreter. Wir helfen Ingenieur-, Beschaffungs- und Qualitätsteams, Zeichnungen und Spezifikationen in geprüfte kundenspezifische Komponenten umzuwandeln, einschließlich CNC-Teilen für Messvorrichtungen.
Unser praktischer Fertigungsumfang kombiniert CNC-Fräsen und Drehen, Mehrachsenbearbeitung, Erodieren, Präzisionsschleifen, Anpassen und Inspektion. Für Vorrichtungskomponenten wird der Prozessweg basierend auf der Bezugspunktstrategie, kritischen Abmessungen, dem Materialzustand, dem Bearbeitungszugang, Erodier- oder Schleifanforderungen und der vereinbarten Inspektionsmethode ausgewählt.
Was SUUXIANG auszeichnet, ist eine disziplinierte Projektkoordination vor Produktionsbeginn. Wir prüfen die Zeichnung, das 3D-Modell (falls verfügbar), die Menge, Oberflächen- und Dimensionsprioritäten sowie die Revisionsanforderungen, um Risiken in der Herstellbarkeit zu identifizieren. Produktion und Enddokumentation werden dann mit dem bestätigten Auftrag und dem Inspektionsplan abgestimmt.

CNC-Teile für Messvorrichtungen: Zeichnungsbasierte Prozesskontrolle
DFM und Bezugspunktprüfung
SUUXIANG prüft zeichnungsdefinierte Bezugspunkte, kritische Abmessungen, Passbeziehungen und Werkzeugzugänge vor der Produktionsplanung. Für CNC-Teile für Messvorrichtungen hilft diese Diskussion dabei, das Lokalisierungskonzept mit praktikablen Bearbeitungs- und Inspektionsreferenzen abzustimmen.
- Funktionale Bezugspunkte und qualitätskritische Merkmale identifizieren
- Toleranzbeziehungen zwischen Auflageflächen und Bohrungen überprüfen
- Zugang zu Spannvorrichtungen, Prüfspitzen und Werkzeugpositionen prüfen
- Anforderungen an Material, Wärmebehandlung und Oberflächen klären

Mehrprozess-Bearbeitungspläne
Spannplatten, Positionierkörper und komplexe Stützkomponenten erfordern möglicherweise mehr als eine Bearbeitungsmethode. SUUXIANG plant die Abfolge von CNC-Fräsen, Drehen, Mehrachsenbearbeitung, Montage und Zwischenkontrollen gemäß der genehmigten Zeichnung und Werkstückgeometrie.
- Schrupp- und Schlichtbearbeitung um stabile Referenzflächen herum planen
- Mehrseitigen Zugang planen, um unnötiges Umspannen zu reduzieren
- Berücksichtigung von Merkmalsbeziehungen, die von gemeinsamen Bezugspunkten abhängen
- Prozessentscheidungen sichtbar halten, wenn Überarbeitungen den Ablauf beeinflussen

Drahterodier- und Schleifstrategie
Wo Innenecken, gehärtete Merkmale, feine Profile oder kontrollierte Ebenheit Sekundärprozesse erfordern, bewertet SUUXIANG Drahterodieren, Senkerodieren und Präzisionsschleifen als Teil der Fertigungsroute. Das erforderliche Ergebnis muss anhand der Zeichnungsanforderungen bestätigt werden.
- Drahtwege für Schlitze, Profile und Innengeometrien prüfen
- Elektrodenbedarf für unzugängliche oder detaillierte Merkmale überprüfen
- Schleifzugabe und Wärmebehandlungsreihenfolge frühzeitig festlegen
- Oberflächen- und Kantenbedingungen nach Sekundärbearbeitung berücksichtigen

Inspektions- und Revisionskoordination
Messvorrichtungskomponenten sind am nützlichsten, wenn Fertigung und Verifizierung dieselben genehmigten Informationen referenzieren. SUUXIANG koordiniert Inspektionserwartungen, Zeichnungsänderungen und Lieferdokumentation, damit der Endbericht der vereinbarten Bestellung und dem Inspektionsplan entspricht.
- Prüfverfahren für kritische Maße und Bezugspunkte bestätigen
- Messreferenzen mit der genehmigten Zeichnung abgleichen
- Revisionsstatus vor der Bearbeitung und Endkontrolle verfolgen
- Berichtsanforderungen und Lieferprioritäten mit der RFQ anfordern

Warum CNC-Teile für Messvorrichtungen eine kontrollierte Zeichnungsprüfung benötigen
Vergleichen Sie einen zeichnungsgesteuerten Workflow mit einem generischen Angebotsweg, bevor Sie kritische Anforderungen an Vorrichtungsteile festlegen.
← Swipe left or right to view →
Produktionsablauf für CNC-gefertigte Teile für Messvorrichtungen
Jeder Prozessweg wird basierend auf der Zeichnung, der Bezugsstrategie, den kritischen Maßen und den für das spezifische Vorrichtungs-/Teileprojekt erforderlichen Prüfnachweisen geplant.
RFQ und Zeichnungsprüfung
Vor der Angebotserstellung prüfen wir 2D-Zeichnungen, Modelle, Stückzahlen, den Anwendungszweck, Materialanforderungen, kritische Abmessungen, Oberflächenprioritäten, Inspektionsbedarf und das Zieldatum der Lieferung.
DFM und Routenplanung
Das Team bestätigt Bezugspunkte, Toleranzketten, Bearbeitungszugang, Spannkonzepte, die Wärmebehandlungssequenz und ob CNC-, Erodier-, Schleif- oder Montagearbeiten erforderlich sind.
Material- und Einrichtungsaufbereitung
Material- und Prozessanforderungen werden mit der Bestellung abgeglichen, während Programmier- und Spannmittelpläne vorbereitet werden, um funktionale Aufnahme-, Stütz- und Messflächen zu schützen.
CNC-Bearbeitung und Erodieren
CNC-Fräsen, Drehen, Mehrachsenbearbeitung, Drahterodieren oder Senkerodieren werden angewendet, wie es die genehmigte Route vorsieht, wobei Revisionsinformationen während der gesamten Produktion sichtbar bleiben.
Schleifen, Montage, Inspektion
Präzisionsschleifen und Montage bearbeiten spezifizierte funktionale Beziehungen, gefolgt von einer Inspektion gemäß den vereinbarten Zeichnungsanforderungen, kritischen Abmessungen, Bezugspunkten und dem dokumentierten Messplan.
Verpackungs- und Versandkoordination
Enddokumentation, Teileidentifikation, Schutzverpackung und Versandkoordination werden mit den bestätigten Bestellanforderungen, Lieferzeiten und etwaigen Rückverfolgbarkeitserwartungen vor der Freigabe abgestimmt.
So beziehen Sie CNC-Teile für Messvorrichtungen
Provide complete technical requirements early so DFM, inspection planning, revision control, and delivery coordination can be aligned before production.
Reichen Sie Ihr Zeichnungspaket ein
Senden Sie 2D-Zeichnungen, 3D-Modelle, falls verfügbar, Material, Stückzahl, Lieferziel, kritische Abmessungen, Oberflächenanforderungen und Erwartungen bezüglich Pass-Teilen oder Prüfberichten.
DFM und Angebot prüfen
Bestätigen Sie die Bezugspunktstrategie, den Bearbeitungszugang, Spannmittelüberlegungen, Erodier- oder Schleifanforderungen, die Wärmebehandlungssequenz, die Inspektionsmethode, den Revisionsstatus und die vorgeschlagene Fertigungsroute vor der Auftragserteilung.
Freigabe der Erststück-Anforderungen
Wo das Projekt dies erfordert, gleichen Sie die Akzeptanzkriterien für Muster oder Erststücke, Messprotokolle, genehmigte Revisionen und Funktionsprüfungen der Vorrichtungen ab, bevor die weitere Produktion beginnt.
Produktion und Lieferung koordinieren
SUUXIANG koordiniert u003ca href=u0022/cnc-machining-services/u0022u003eCNC-Bearbeitungu003c/au003e, Erodieren, Schleifen, Montage, Inspektion und Versand gemäß den bestätigten Bestellanforderungen und hält Revisions- und Lieferinformationen während des gesamten Projekts sichtbar.
Kundenreferenzen müssen vor der Veröffentlichung überprüft werden
CNC-Teile für Messvorrichtungen: Kundenergebnisse stehen noch zur Überprüfung aus
Ein dokumentiertes Kunden-Testimonial, Projektkontext, Erlaubnis und alle angegebenen Ergebnis-Metriken müssen vor der Veröffentlichung überprüft werden. Diese Referenz bleibt absichtlich unveröffentlicht, bis SUUXIANG Beweise für das spezifische Messvorrichtungs-Projekt genehmigt hat.
Ein dokumentiertes Kunden-Testimonial, Projektkontext, Erlaubnis und alle angegebenen Ergebnis-Metriken müssen vor der Veröffentlichung überprüft werden. Diese Referenz bleibt absichtlich unveröffentlicht, bis SUUXIANG Beweise für das spezifische Messvorrichtungs-Projekt genehmigt hat.
Ein dokumentiertes Kunden-Testimonial, Projektkontext, Erlaubnis und alle angegebenen Ergebnis-Metriken müssen vor der Veröffentlichung überprüft werden. Diese Referenz bleibt absichtlich unveröffentlicht, bis SUUXIANG Beweise für das spezifische Messvorrichtungs-Projekt genehmigt hat.
Leitfaden für Käufer von CNC-Teilen für Messvorrichtungen
Practical answers on RFQ preparation, quality evidence, delivery coordination and controlled production.
Welche Informationen sollte ich für CNC-Teile für Messvorrichtungen einreichen?
Wie werden Toleranzen für CNC-Teile für Messvorrichtungen bestätigt?
Können Sie Inspektionsberichte für CNC-Teile für Messvorrichtungen bereitstellen?
Gibt es eine Mindestbestellmenge für kundenspezifische Vorrichtungsteile?
Kann SUUXIANG Muster vor einer größeren Bestellung von Vorrichtungsteilen liefern?
Wie wird die Lieferzeit für eine Messvorrichtungskomponente ermittelt?
Wie werden Material- und Wärmebehandlungsanforderungen gehandhabt?
Wie werden Zahlungs-, Versand- und IP-Anforderungen gehandhabt?
Einkaufsführer für CNC-Teile für Messvorrichtungen
Nutzen Sie diesen Entscheidungsrahmen, um zuverlässige Komponenten für Messvorrichtungen zu spezifizieren, Lieferantenfähigkeiten zu vergleichen, Qualitätskontrollen zu validieren und Fehler bei Toleranzen, Bezugspunkten, Materialien, Dokumentation und Kosten zu vermeiden, bevor die Produktion beginnt.
1. Was sind CNC-Teile für Messvorrichtungen?
3-2-1 ist ein gängiges Positionierungskonzept: Sechs kontrollierte Kontakte schränken die sechs Freiheitsgrade eines Teils ein, ohne Klemmen als Bezugspunkte zu verwenden. CNC-Teile für Messvorrichtungen sind zeichnungsbasierte Elemente, die diese wiederholbare Messposition definieren; siehe https://www.goscpm.com/post/custom-fixturing-for-cnc-machining-part-accuracy.nnZwei Komponentengruppen haben unterschiedliche Aufgaben. Ein Vorrichtungskörper, eine Montageplatte, ein Steigrohr und eine Halterung sorgen hauptsächlich für Steifigkeit und Montage; Bezugspunktauflagen, Positionierbolzen, Nester, Auflageflächen und Klemmkontaktflächen beeinflussen direkt, wie das Werkstück sitzt und damit die Messwiederholgenauigkeit.nnVier Inspektionsmethoden hängen von dieser Unterscheidung ab: KMG-Taster benötigen stabilen Bezugszugang, Messwerkzeuge benötigen eine kontrollierte Werkstückauflage, Vision-Systeme benötigen eine bekannte Ausrichtung und manuelle Prüfungen benötigen freie Referenzflächen. Klemmelemente sollten das Teil gegen definierte Positionierer drücken, ohne es zu verbiegen, während Inspektionsschnittstellen – Buchsen, Freiräume für Taster, Referenzziele oder Messkontakte – vom Bezugspunktschema der Zeichnung aus positioniert werden müssen.
2. Entwicklung der Bearbeitung von Messvorrichtungen
Die 3-2-1-Positionierung wurde zu einer praktischen Methode, um die sechs Freiheitsgrade eines Werkstücks einzuschränken: drei primäre Kontakte, zwei sekundäre Kontakte und ein tertiärer Anschlag. Frühere Inspektionen basierten häufig auf Handmessgeräten, Layoutmethoden und speziellen Bohr- oder Prüfvorrichtungen, deren feste Geometrie für eine stabile, wiederholte Fertigung geeignet war.nn1952 fand die erste Demonstration einer numerisch gesteuerten Maschine am MIT statt, ein Meilenstein, der die Vorrichtungsfertigung hin zur programmierten Koordinatenbearbeitung verlagerte. CNC-gefertigte Grundplatten, Nester, Bezugspunktauflagen und Positionierer ermöglichten die praktischere Reproduktion komplexer Geometrien und die Überarbeitung von Vorrichtungskomponenten, da Produktzyklen kürzer wurden.nnEin digitaler Inspektionsplan verknüpft nun das Bezugspunktschema der Vorrichtung mit KMG-Tastungen, Messgerätekontrollen oder aufgezeichneten Messungen, anstatt die Vorrichtung als passiven Halter zu betrachten. Bei CNC-Teilen für Messvorrichtungen liegt die sinnvolle Weiterentwicklung nicht in der Automatisierung um ihrer selbst willen: engere Toleranzen erfordern eine kontrollierte Positionierung, modulare Elemente unterstützen Überarbeitungen, und nachverfolgbare Ergebnisse erfordern definierte Bezugspunkte, Inspektionsmethoden und revisionskontrollierte Aufzeichnungen. https://www.goscpm.com/post/custom-fixturing-for-cnc-machining-part-accuracy https://www.matsoncorp.com/cnc-machined-fixtures
3. Arten von CNC-Teilen für Messvorrichtungen
Eine vollständige Stückliste für Vorrichtungen beginnt damit, jede CNC-Teilkomponente für Messvorrichtungen einer Rolle zuzuweisen: Bezugspunkte definieren, Durchbiegung widerstehen, das Teil halten oder Merkmale für das Messgerät bereitstellen.
Grundplatten und Positioniernester
Grundplatten sind flache Fundamente mit Lochrastern, die Positionierer, Stützen und Montageflächen tragen. Spezifizieren Sie Montagebezugspunkte, Gewindebohrungstiefen und Freiräume um das gemessene Teil.nnDie 3-2-1-Positionierung verwendet üblicherweise primäre Auflagen, sekundäre Stifte und einen tertiären Anschlag, um die Bewegung ohne Überbeschränkung einzuschränken. Ein profilierte Nest eignet sich für unregelmäßige Gussstücke, Gehäuse und Steckverbinder; sorgen Sie für Spänefreiheit und Ladezugang.
Stütz- und Klemmelemente
Stützauflagen sitzen direkt unter lastempfindlichen Bereichen und verhindern, dass eine Klemme dünne Wände beim Auflegen verbiegt. Verwenden Sie verstellbare Auflagen nur dort, wo ihre Position gesichert werden kann und dokumentiert ist.nnNiedrigprofilige Klemmen sollten das Werkstück in seine Positionierer drücken, nicht seitlich darüber. Reservieren Sie Exzenter-, Band- oder Schwenkspanner für zugängliche, nicht gemessene Oberflächen.
Buchsen und Messschnittstellen
Gehärtete Buchsen führen Prüfdorne oder schützen häufig verwendete Bohrungen für Referenzzwecke. Definieren Sie die Austauschbarkeit, die Presspassungsgeometrie und ob die Buchsenbohrung ein Bezugspunkt oder lediglich eine Führung ist.nnKMG- und Sensor-Schnittstellen benötigen freie Tasterzuführwege, wiederholbare Montageflächen und Platz für Kabel. Fügen Sie Zielkugeln, Dübellöcher oder Sensorhalterungen nur hinzu, wenn der Inspektionsplan ihre Koordinatenbeziehung festlegt.
4. Materialien für CNC-Teile für Messvorrichtungen
Die Materialauswahl bestimmt die Steifigkeit der Vorrichtung, die Lebensdauer der Kontakte, das thermische Verhalten und das Handhabungsgewicht. Passen Sie die Kontaktmaterialien und den Oberflächenschutz an das zu prüfende Teil, die Kühlmittelexposition und die erwarteten Lastzyklen an.
| Material | Beste Anwendung | Kompromiss |
|---|---|---|
| Aluminiumlegierung | Leichte, schnell zu bearbeitende Sockel | Geringere Steifigkeit und Verschleißfestigkeit; Oberflächen schützen |
| Werkzeugstahl | Steife Sockel und langlebige Positionierer | Hohe Masse; Bearbeitung und Wärmebehandlung erhöhen die Kosten |
| Edelstahl | Korrosive Umgebungen oder Nassreinigung | Höhere Kosten und langsamere Bearbeitung |
| Technischer Kunststoff | Nicht-markierende Auflagen und Stützen | Geringe Steifigkeit; größere thermische Bewegung |
| Gehärteter Verschleiß-Einsatz | Kontaktpunkte für hohen Durchsatz | Selektiv einsetzen, um Gesamtkosten zu kontrollieren |
Praktische Auswahlmatrix
Fünf Materialfamilien lösen unterschiedliche Vorrichtungsrisiken; verwenden Sie die Matrix während der Zeichnungsprüfung und bestätigen Sie dann die Verfügbarkeit, Wärmebehandlung und Inspektionsanforderungen mit dem Lieferanten.
Kritische Kontakte schützen
Gehärtete Einsätze lokalisieren die Ersatzkosten an Stiften, Auflageflächen und Spannflächen. Verwenden Sie nicht-markierende Polymer- oder Edelstahl-Kontaktflächen, wenn blankes Aluminium, beschichtete Oberflächen oder korrosionsanfällige Teile beschädigt werden könnten.
Thermische Unterschiede kontrollieren
Unterschiedliche Ausdehnung kann ein Messergebnis verfälschen, wenn sich die Vorrichtung und das geprüfte Teil bei Temperaturschwankungen unterschiedlich verhalten. Geben Sie im Prüfplan die Messtemperatur, das Bezugsmaterial und eine eventuelle Aufwärmzeit an.
5. Optionen für Anpassung und Kennzeichnung
Zwei Anpassungsebenen sollten separat spezifiziert werden: Merkmale, die die Teilepositionierung und -handhabung steuern, und Markierungen, die die Rückverfolgbarkeit gewährleisten. Für CNC-Teile von Messvorrichtungen müssen beide den genehmigten Prüfablauf referenzieren.
Bezugs- und Montageelemente
Die 3-2-1-Positionierungsgeometrie sollte von funktionalen Bezugspunkten abgeleitet werden, einschließlich Kontaktflächen, Stiftdurchmessern und zulässigen Spielräumen.nnZwei passende Schnittstellen – wie z. B. Passbohrungen und Gewindemuster – benötigen Positionsangaben, Befestigungsgrößen und Anzugsdrehmomentanforderungen.
- Kundenspezifische Auflageflächen und Positionierer
- Gewindemuster für die Montage
- Press- oder austauschbare Buchsen
Austauschbare Verschleißteile
Ein verschleißanfälliger Kontakt sollte als austauschbare Einlage konzipiert werden, wenn ein Service-Austausch die Basis der Vorrichtung nicht verändern darf.nnZwei Ansichten in der Zeichnung sollten die Befestigung der Einlage, den Zugang zur Entnahme, die Ersatzteilrevision und den Bezugspunkt (Datum) nach dem Austausch identifizieren.
- Gehärtete Kontakteinsätze
- Austauschbare Sondenaufnahmen
- Zugang zu unverlierbaren Befestigungselementen
Identifikation und Schutz
Eine per Laser markierte ID kann jede Komponente mit ihrer Zeichnungsnummer, Revision und ihrem Prüfprotokoll verknüpfen, ohne die Passgenauigkeit zu verändern.nnZwei Schutzoptionen – Oberflächenbehandlung und Korrosionsschutz – sollten nach ihrer Funktion und nicht nach ihrem Aussehen spezifiziert werden; ergonomische Griffe erfordern Angaben zu Last und Freiraum.
- Teile- und Revisions-ID
- Position des Prüfstatus-Etiketts
- Beschränkungen für Oberflächenbehandlung und Handhabung
6. Konstruktionsqualität, die Wiederholgenauigkeit fördert
Wiederholgenauigkeit beginnt mit der Auflage des Werkstücks, nicht mit einem abschließenden Prüfbericht. Bei Messvorrichtungen für CNC-Teile können Konstruktionsdetails die Bedienereinlage, die Teileverformung und die beobachtete Messabweichung beeinflussen.
Logik für Bezugspunkte und Positionierung
Die 3-2-1-Lokalisierungslogik verwendet drei primäre Kontakte, zwei sekundäre Kontakte und einen tertiären Anschlag, um sechs Freiheitsgrade ohne unnötige Kontaktkonflikte einzuschränken.nnEine Zeichnung sollte die Bezugsflächen, Bolzenpositionen und die zulässige Positionsbeziehung definieren, damit Bediener die Einlegetransparenz nicht neu interpretieren.
Stütz- und Kontaktflächen
Eine einzige Klemmkraft ohne direkte Auflage darunter kann ein dünnes oder unebenes Werkstück beim Auflegen verbiegen und es nach dem Lösen wieder zurückfedern lassen.nnZwei Kontaktaspekte verdienen eine Überprüfung: Bohrungsqualität für wiederholgenaue Bolzenaufnahme und gratfreie, geschützte Auflagen, die falsches Auflegen oder Beschädigung von Oberflächen vermeiden.
Zugang und thermische Effekte
Zwei Prüfungen des Werkzeugzugangs sind wichtig: Schneidfreiraum um die Positionierer und Sondenfreiraum an den zu messenden Merkmalen. Eingeschränkter Zugang kann zu Kompromissen bei der Bearbeitung oder Inspektion zwingen.nnEine Materialkombination kann sich bei Temperaturänderungen unterschiedlich ausdehnen; überprüfen Sie die Vorrichtungs-, Teile- und Prüfbedingungen, wenn thermische Bewegungen den Toleranzstapel beeinflussen könnten.
7. Auswahl eines Herstellers für Messvorrichtungen für CNC-Teile
Ein Lieferant von Messvorrichtungen für CNC-Teile sollte nach seiner Fähigkeit beurteilt werden, kritische Schnittstellen herzustellen und zu verifizieren, nicht nach seinem niedrigsten Stückpreis. Eine fundierte Bewertung beginnt mit der freigegebenen Zeichnung, dem Bezugssystem, dem Zusammenfügungskontext und den Abnahmekriterien.
Zeichnung überprüfen
Eine DFM-Prüfung (Design for Manufacturing) sollte unzugängliche Merkmale, Klemmrisiken, Toleranzstapelabhängigkeiten und wahrscheinliche CNC-, Erodier- oder Schleifrouten identifizieren. Bitten Sie den Lieferanten, kritische Abmessungen, funktionale Bezugspunkte und ungelöste Annahmen vor der Bearbeitung zu bestätigen.
Verifizierungsnachweise anfordern
Ein dokumentierter Prüfplan sollte jedes kritische Merkmal mit einer Messmethode, einer Bezugspunkt-Einrichtung und einer Berichtsanforderung verknüpfen. Fordern Sie Nachweise an, dass die verwendeten Messgeräte kalibriert sind, sowie einen Erstmusterbericht, der der Zeichnungsrevision entspricht.
Material und Lieferung kontrollieren
Die Materialrückverfolgbarkeit sollte den erhaltenen Lagerbestand, die spezifizierte Güte, die Wärmebehandlungsanforderungen und die Aufzeichnungen der fertigen Teile verknüpfen, wenn die Bestellung dies erfordert. Bestätigen Sie die Verantwortung für die Revisionskontrolle, die Reaktionszeit bei Abweichungen, den Teileschutz, die Kennzeichnung und die Verpackung vor der Freigabe.
8. Häufige Fehler bei der Beschaffung von Messvorrichtungen
Die meisten Leuchtenfehler beginnen mit der Zeichnungsfreigabe, wenn ein mehrdeutiges Aufnahmeverfahren in Metall umgesetzt wird. Bei CNC-Teilen für Messvorrichtungen sollte jede vermeidbare Lücke zu einer dokumentierten Prüffrage werden.
Definition von Bezugsstellen und Positionierern
Drei primäre, zwei sekundäre und eine tertiäre Positionierfunktion müssen von Spannvorrichtungen unterschieden werden. Fehlende Bezugsdefinitionen oder überbestimmte Kontakte führen zu Wackeln, erzwungenem Sitzen und inkonsistenten Messungen. Fragen Sie: Welche Oberflächen definieren jede Bezugsstelle und welche Kontakte halten das Teil nur?
Kontakt- und thermische Entscheidungen
Kontaktflächen, Stifte und Aufnahmen erfordern angegebene Material- und Oberflächenanforderungen. Nicht spezifiziertes Kontaktmaterial kann die Komponente markieren, abnutzen oder kontaminieren, während unberücksichtigte Wärmeausdehnung die Ergebnisse verschiebt. Fragen Sie: Was berührt das Teil und bei welcher Messtemperatur ist Wiederholgenauigkeit erforderlich?
Toleranzen und Inspektion
Jede enge Toleranz sollte eine funktionale Messbeziehung schützen. Die Tolerierung nicht kritischer Löcher oder Kanten erhöht die Kosten ohne Verbesserung der Fähigkeit, und ausgelassene Inspektionsanforderungen lassen die Abnahme subjektiv. Fragen Sie: Welche Abmessungen sind kritisch, in Bezug auf welche Bezugsstelle und welche Berichts- oder Messmethoden beweisen dies?
Verschleiß- und Passungsprüfung
Positionierdorne und Kontaktflächen verschleißen bei wiederholtem Gebrauch schneller als der Leuchtenkörper. Nicht austauschbare Verschleißteile erhöhen die Ausfallzeiten, während die Freigabe der Produktion vor einer Passungsprüfung Passungsfehler festschreiben kann. Fragen Sie: Welche Teile sind austauschbar und wird ein Erstteil-Passtest der vollen Fertigung vorausgehen?
9. Von der Zeichnungsfreigabe zum Erstteil
Eine kontrollierte Einführung verwandelt die Absicht der Leuchte in prüfbare CNC-Teile für Messvorrichtungen. Design, Qualität, Einkauf und Fertigung sollten sich vor dem Materialzuschnitt über das Messziel einig sein.
Bezugspunkte und Eingaben definieren
Zuerst sollten das Merkmal der Messung, die Abnahmebedingung, die Ausrichtung des Gegenstücks sowie die primären, sekundären und tertiären Bezugspunkte angegeben werden. Stellen Sie die freigegebene 2D-Zeichnung, das 3D-CAD, die Revisionskennung, die Menge und jedes vorhandene Messmittelkonzept bereit.nnKritische Abmessungen sollten mit ihrer Toleranz, Bezugsangaben und Messmethode gekennzeichnet sein. Dies verhindert, dass ein Lieferant nicht kritische Geometrien optimiert, während er funktionale Positionierungsbeziehungen übersieht.
- CTQ-Abmessungen und Bezugsschema identifizieren
- Kontext für Gegenstück und Prüfspitzenabstand bereitstellen
- Freigegebene Zeichnungsrevision angeben
DFM vor Freigabe abschließen
Fordern Sie vor der Angebotsfreigabe DFM-Feedback zu Werkzeugzugang, Spannvorrichtungen, dünnen Abschnitten, Bearbeitungszugaben, EDM- oder Schleifbedarf und Prüfbarkeit an. Bestätigen Sie Materialgüte, Wärmebehandlungsreihenfolge, Oberfläche und zulässige Substitutionen schriftlich.nnDer Einkauf sollte den kaufmännischen Umfang erst genehmigen, nachdem die Technik und die Qualität die vorgeschlagene Prozessroute und den Inspektionsplan akzeptiert haben. SUUXIANG kann diese Überprüfung anhand der bereitgestellten Zeichnung und Anforderungen koordinieren.
Erstteil überprüfen
Beim Erstteil die gemeldeten Ergebnisse mit den freigegebenen kritischen Abmessungen, Bezugspunkten und der Revision vergleichen. Abweichungen, Zugeständnisse, Messbedingungen und jede korrigierte Prozessentscheidung vor der Wiederholung von Teilen aufzeichnen.nnNach der Freigabe jeden Änderungsantrag über eine neue Revision oder eine schriftliche Änderungsmitteilung leiten. Das Design ist für die Funktion verantwortlich, die Qualität für die Abnahme, der Einkauf für die Auftragsabwicklung und die Fertigung für die kontrollierte Ausführung.
10. Preisgestaltung für CNC-Teile für Messvorrichtungen
Die Preise für Einzelstückprototypen werden hauptsächlich durch Programmierung, Einrichtung, Werkstückspannung und Erstteilvermessung bestimmt, daher repräsentiert ihr Stückpreis selten spätere Mengen. Für CNC-Teile für Messvorrichtungen separat Preise für die Basis, Positionierungselemente, zugekaufte Hardware und jegliche Montage oder Abnahmekontrolle anfordern.nn3 Variablen ändern ein Angebot oft mehr als das Materialgewicht: Komplexität der Merkmale, Toleranzen und Bezugsbeziehungen sowie der Inspektionsumfang. Enge Positionsanforderungen, gehärtetes Material, EDM oder Schleifen, Beschichtung, serienmäßige Kennzeichnung, CMM-Berichterstattung und der Aufbau und die Anpassung von Leuchten sollten auf der Zeichnung oder der RFQ angegeben werden.nn5 Werktage sind nur für unkomplizierte, verfügbare Teile ein nützlicher Planungsbezug; die tatsächliche Zeit hängt von der Zeichnungsprüfung, der Prozessroute, den externen Behandlungen und den Inspektionsanforderungen ab. Bestätigen Sie den aktuellen Zeitplan, die Revision, die Dokumentation und die Lieferannahmen vor der Freigabe.
| Mengenstaffel | Typisches Stückpreisverhalten | Richtzeit für die Planung | Hauptkostentreiber |
|---|---|---|---|
| Prototyp: 1–2 Sätze | Höchste | 5–15 Werktage | Einrichtung, Programmierung, kundenspezifische Werkstückspannung, Erstteil |
| Geringe Stückzahlen: 3–20 Sätze | Reduziert sich durch geteilte Rüstkosten | 10–25 Arbeitstage | Zykluszeit, Toleranz, Material, Oberflächenbehandlung, Prüfung |
| Nachbestellung: 20 Sätze | Abhängig von stabilen Revisionen und Bündelung | Bestätigung pro Freigabe | Wiederholbarkeit, dedizierte Werkzeuge, Berichterstattung, Montage |
Laden Sie CNC-Teile für Messvorrichtungen zur Überprüfung hoch
Senden Sie Ihre 2D-Zeichnung, 3D-Modell, Material, Menge, Qualitätsanforderungen und Zieldatum für eine projektspezifische Fertigungsprüfung.