
Kundenspezifische CNC-gefräste Buchsen, geprüft vor der Produktion
Senden Sie Ihre Zeichnung für kundenspezifische CNC-gefräste Buchsen mit DFM-Analyse, Überprüfung kritischer Maße, Prozessplanung und Inspektion gemäß Ihren Anforderungen.
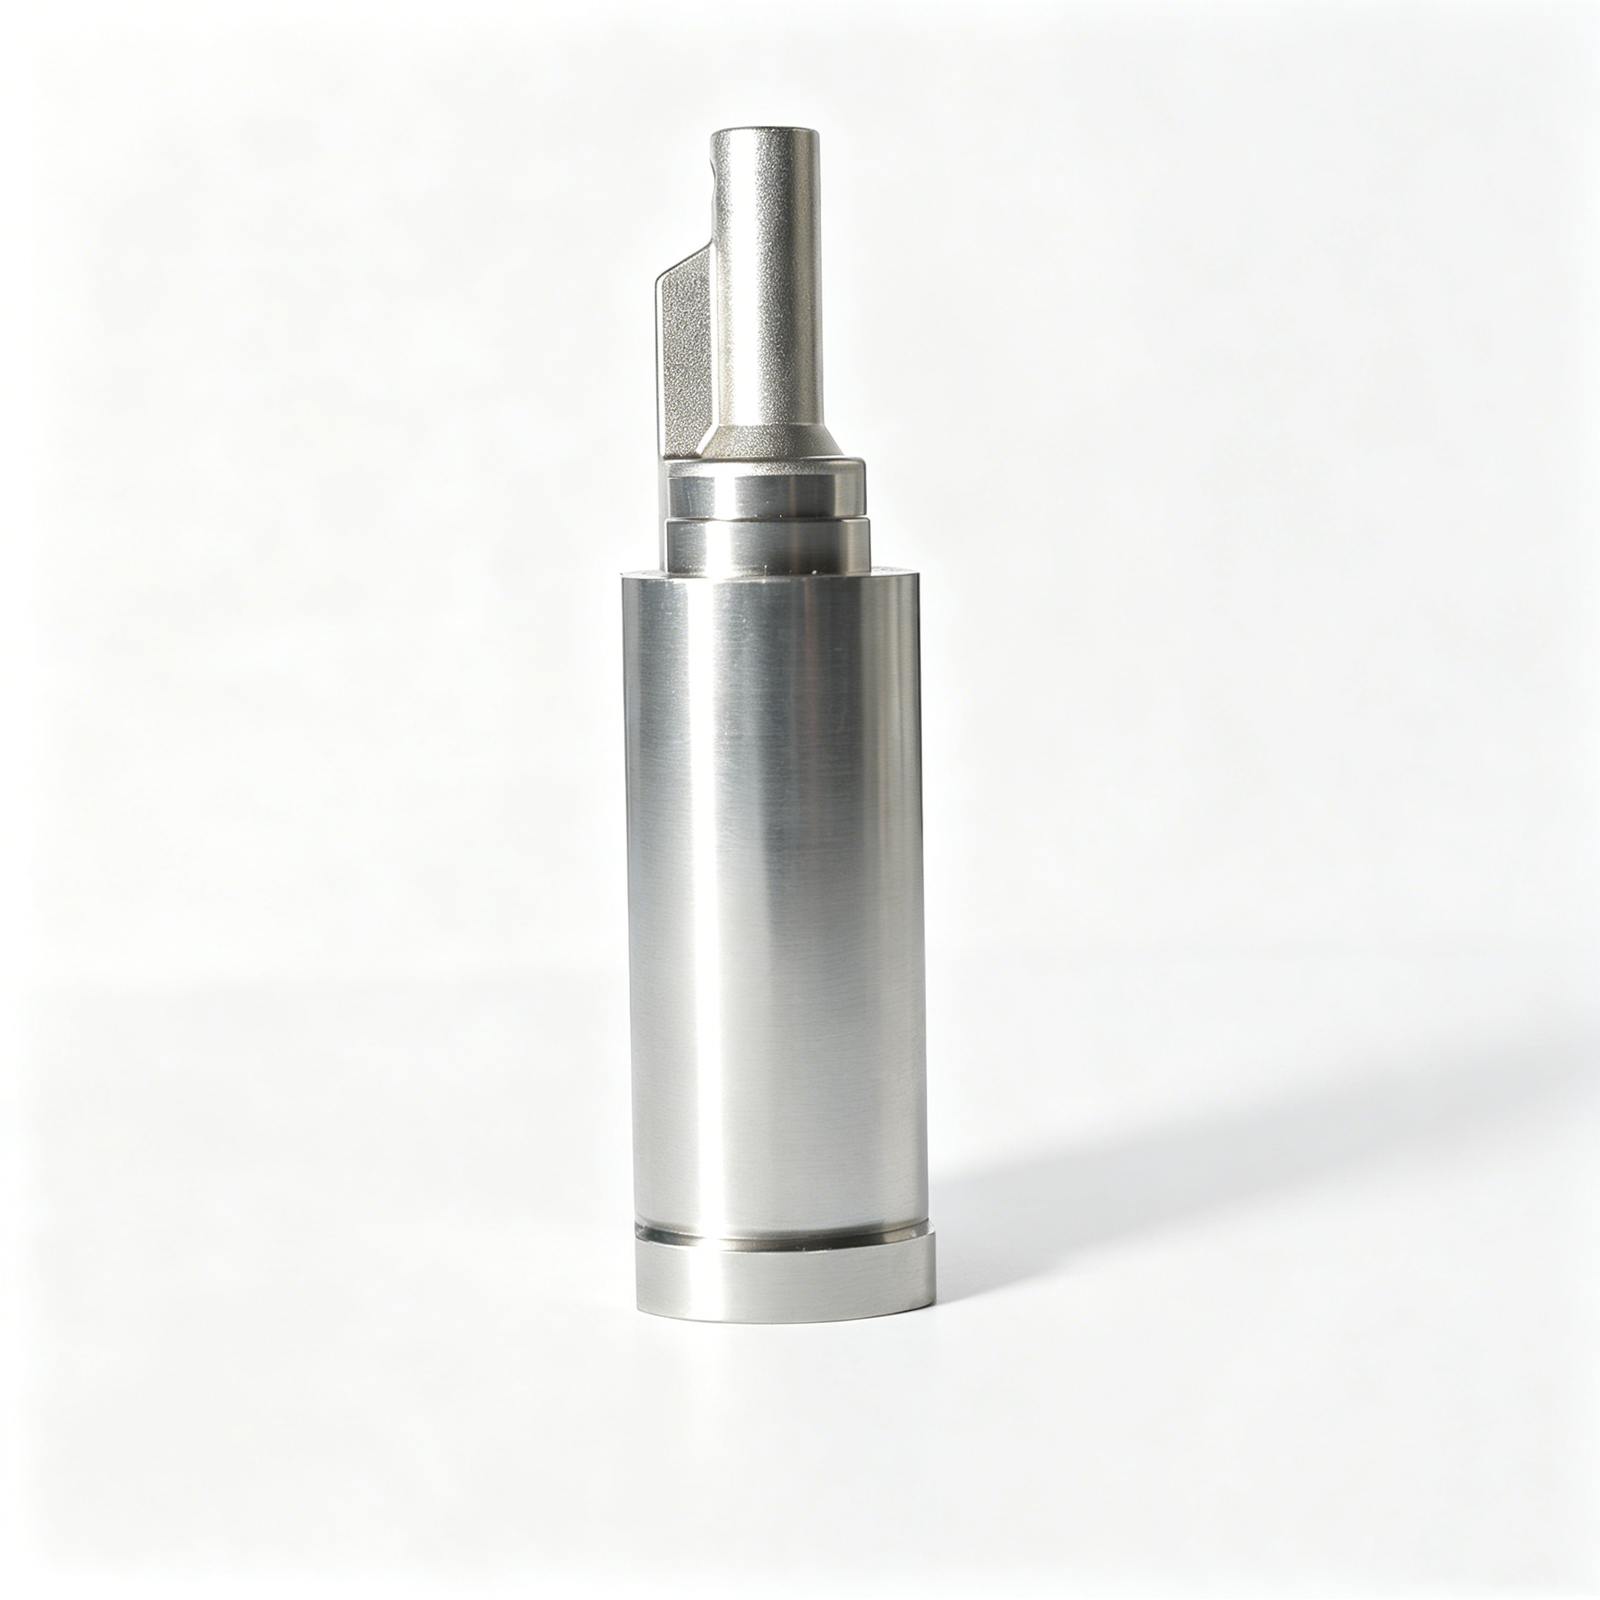
Repräsentative kundenspezifische CNC-gefräste Buchsenkonfigurationen






Related Drawing-Based Components and RFQs







Warum Ingenieurteams SUUXIANG für kundenspezifische CNC-gefräste Buchsen wählen
Ein kontrollierter Weg von der DFM-Prüfung über die Bearbeitung, Inspektion bis hin zur revisionssicheren Lieferung.
DFM vor Beauftragung
Die Zeichnungsprüfung identifiziert Bearbeitungszugang, Bezugsflächenabsicht, Materialanforderungen und Prozessrisiken, bevor Kostenvoranschläge oder Produktionszusagen erfolgen.
Kritische Maße geplant
CTQ-Merkmale, Bohrungsbeziehungen, Rundlaufprioritäten und Oberflächenanforderungen werden im Hinblick auf die Anwendung und den Inspektionsansatz besprochen.
Integrierte Prozessrouten
CNC-Drehen, -Fräsen, Erodieren, Schleifen, Passen und Inspektion werden als koordinierte Route für die Zeichnungsanforderungen geplant.
Toleranzen und Zugang geprüft
Wärmebehandlungssequenz, Schleifzugaben, Elektrodenstrategie, Drahtweg und Werkzeugzugang werden berücksichtigt, wenn die Teilegeometrie sie erfordert.
Inspektion gemäß Auftrag
Inspektionsmethoden und Berichtserwartungen werden anhand vereinbarter kritischer Merkmale definiert, sodass die Enddokumentation dem verifizierten Inspektionsplan entspricht.
Revisionssichtbarkeit gewährleistet
Zeichnungsrevisionen, Projektfragen und Lieferinformationen bleiben während der gesamten Koordination sichtbar, um nachvollziehbare Fertigungsentscheidungen zu unterstützen.
Kundenspezifische CNC-Buchsen und Präzisionskomponentenfamilien
Zeichnungsgesteuerte Prozessrouten für Formen, Steckverbinder, Werkzeuge und kundenspezifisch bearbeitete Komponenten, geprüft auf kritische Maße, Materialien, Inspektionsbedürfnisse und Produktionspassung.

CNC-Bearbeitungsservices
Präzisions-CNC-Bearbeitungsservices für zeichnungsbasierte Buchsen, Formteile, Steckverbinderwerkzeuge und kundenspezifische Teile. Die Prozessplanung berücksichtigt Material, Bezugsflächen, Toleranzen, Werkzeugzugang, Wärmebehandlungssequenz und Inspektionsanforderungen vor der Angebotserstellung oder Produktionszusage.
Upload a Drawing
CNC-Fräsen
Kundenspezifische CNC-Fräsdienstleistungen für prismatische, konturierte und detailreiche Komponenten. SUUXIANG prüft Taschenzugang, Wandverhältnisse, Bezugslagen, Fräserreichweite und Schlichtzugaben, um eine praktikable Bearbeitungsroute aus der bereitgestellten Zeichnung und dem Modell zu erstellen.
Upload a Drawing
CNC-Drehen
Präzisions-CNC-Drehdienstleistungen für Buchsen, Hülsen, Stifte, Wellen und andere rotierende Teile. Zeichnungen werden auf konzentrische Merkmale, Bohrungs- und Außendurchmesser-Beziehungen, Rundlaufkontrollen, Gewindedetails, Oberflächenanforderungen und Prüfbezugspunkte geprüft.
Upload a Drawing
5-Achsen-Bearbeitung
Die 5-Achsen-CNC-Bearbeitung unterstützt komplexe Winkelmerkmale, mehrflächige Arbeiten und Teile, bei denen eine Neupositionierung die Bezugsbeziehungen beeinträchtigen kann. Der geeignete Weg hängt von der Geometrie, dem Werkzeugzugang, den Toleranzanforderungen, dem Materialzustand und der definierten Prüfstrategie ab.
Upload a Drawing
Schweizer Präzisions- u0026 Mikrobearbeitung
Schweizer Präzisions- und Mikrobearbeitung unterstützen kleine, schlanke und detailintensive Bauteile, bei denen Stabilität und Handhabung sorgfältige Planung erfordern. Käufer sollten kritische Abmessungen, Materialzustand, Menge, Paarungskontext und alle Prüfanforderungen zur Überprüfung angeben.
Upload a Drawing
Drahterodier- u0026 Senkerodier-Dienstleistungen
Drahterodier- und Senkerodier-Dienstleistungen eignen sich für Profile, schmale Schlitze, gehärtete Materialien und innere Merkmale, die mit normalen Fräsern nicht zugänglich sind. Die Elektrodenstrategie, der Drahtweg, die Eckbedingungen, Überlegungen zur Rekonstruktionsschicht und die Oberflächenanforderungen sollten während der Zeichnungsprüfung festgelegt werden.
Upload a Drawing
Präzisionsschleifen
Präzisionsflächen- und Profilschleifen werden eingesetzt, wenn Ebenheit, Parallelität, Profilkontrolle oder feine Materialabträge erforderlich sind. Die Planung berücksichtigt den Wärmebehandlungszustand, den Schleifzusatz, die Bezugsreihenfolge, die Oberflächenspezifikation und die für die Abnahme erforderliche Messmethode.
Upload a Drawing
Formkern- u0026 Formkavitätseinsätze
Präzisions-Formkern- und Formkavitätseinsätze werden nach Kundenvorgaben und Modellen gefertigt, wobei Bearbeitung, Erodieren, Schleifen und Fügen auf die kritische Formengeometrie abgestimmt sind. Material, Wärmebehandlung, Trennflächen, Oberflächenanforderungen und Prüfpunkte sollten vor der Freigabe bestätigt werden.
Upload a Drawing
Auswerfer- u0026 Auswerferkomponenten
Auswerferstifte, -hülsen und Auswerferkomponenten sind konfigurierbare Familien für Formauswerfersysteme. Maßliche Beziehungen zu Bohrungen, Führungen und Gegenkomponenten erfordern eine klare Zeichnungssteuerung, Materialanforderungen, Oberflächenbeschaffenheit und jegliche Härte- oder Oberflächenerwartungen.
Upload a Drawing
Kernstifte, Führungs- u0026 Positionierkomponenten
Kernstifte, Führungsstifte und Positionierkomponenten werden auf Grundlage von Funktionsausrichtung, Verschleißbedingungen und Passungsbeziehungen geplant. Bitte geben Sie bei der Angebotsanfrage Paarungsabmessungen, Bezugsbezugspunkte, Material- und Wärmebehandlungsanforderungen, kritische Durchmesser und Prüfprioritäten an.
Upload a Drawing
Schieber, Lifter, Angüsse u0026 Formzubehör
Formschieber, Lifter, Angüsse und Zubehör umfassen bewegliche, führende und flussbezogene Formelemente, die nach Zeichnung gefertigt werden. Die Machbarkeit hängt von Geometrie, Kontaktflächen, Verfahr- oder Schnittstellenanforderungen, Materialzustand und der Sequenz von Bearbeitung, Erodieren und Fügen ab.
Upload a Drawing
Komponenten für Steckverbinderformen
Präzisionskomponenten für Steckverbinderformen unterstützen Werkzeuge für Steckverbinderprodukte, bei denen Stiftgeometrie, Kavitätendetails, Ausrichtung und Wiederholgenauigkeit entscheidend sind. SUUXIANG prüft die Vollständigkeit der Zeichnungen, den Kontext der Gegenkomponenten, Materialanforderungen, Erodierbedarf, Oberflächenbedingungen und Prüfkriterien.
Upload a Drawing
Stanzwerkzeugkomponenten
Präzisionskomponenten für Stanzwerkzeuge werden nach vorgegebenen Zeichnungen für Umform-, Schneid-, Führungs- und Unterstützungsfunktionen gefertigt. Die Prozessplanung berücksichtigt Material- und Wärmebehandlungszustand, Profilkomplexität, Drahterodieranforderungen, Schleifzusatz, Passungen und Prüfdokumentation.
Upload a Drawing
Spritzguss-, MIM-, CIM- u0026 Überformwerkzeuge
Komponenten für Spritzgussformen, MIM-, CIM- und Überformwerkzeuge werden im Rahmen des verifizierten Produktionsumfangs bewertet. Zeichnungen sollten Formflächen, Material, thermische oder verschleißbedingte Anforderungen, Einsteckschnittstellen, kritische Abmessungen, Oberflächenbedarf und die erforderlichen Qualitätsnachweise identifizieren.
Upload a Drawing
Bearbeitungsmaterialien
CNC-Bearbeitungsmaterialien werden anhand der Zeichnung, der funktionalen Belastung, des Verschleißes, der Korrosion, der thermischen Bedingungen und der nachgeschalteten Behandlungsanforderungen ausgewählt. Reichen Sie die spezifizierte Güte, den Zustand, die anwendbare Materialdokumentation und etwaige zugelassene Alternativen zur Projektprüfung ein.
Upload a Drawing
Oberflächengüten u0026 Wärmebehandlung
Oberflächenbearbeitung und Wärmebehandlung müssen unter Berücksichtigung von Abmessungen, Toleranzen und Funktionsflächen geplant werden. Spezifizieren Sie die erforderliche Behandlung, den Zielzustand, die Beschichtungs- oder Oberflächenbereiche, Maskierungsbedarf, den Schleifspielraum nach der Behandlung und die Erwartungen an die Dokumentation.
Upload a Drawing
Qualität, Messtechnik u0026 Dokumentation
Präzisionsprüfung, Messtechnik und Qualitätsdokumentation werden um die kritischen Abmessungen und Abnahmekriterien der Bestellung herum geplant. Definieren Sie vor der Produktion die Zeichnungsrevision, Bezugspunkte, Messerwartungen, Berichtsformat, Materialnachweise und kundenspezifische Rückverfolgbarkeitsanforderungen.
Upload a Drawing
Prototypenbau u0026 Kleinserienfertigung
Schnelle Prototypenfertigung und Kleinserienproduktion unterstützen die zeichnungsbasierte Validierung, überbrücken Anforderungen und ermöglichen kontrollierte Kleinserienfertigung. Ein nützliches Angebot (RFQ) enthält Stückzahl, Material, Revisionsstand, kritische Merkmale, Prüfanforderungen, Zieldatum und ob eine spätere Serienproduktion geplant ist.
Upload a DrawingMaterialien für kundenspezifisch CNC-gefräste Buchsen

legierter Stahl
Eine praktikable Wahl für tragende Buchsen, Führungselemente und Werkzeugschnittstellen. Legierungsgrad und Wärmebehandlungssequenz beeinflussen Verschleißfestigkeit, Schleifzugabe, Verzugsrisiko und den Prüfplan für kritische Bohrungen und Außendurchmesser.

Edelstahl
Wird verwendet, wenn Korrosionsbelastung, Sauberkeit oder Umweltdauerhaltbarkeit die Komponentenauswahl beeinflussen. Die Wahl des Grades sollte in Bezug auf Bearbeitbarkeit, Gegenkontakt, Oberflächenanforderungen und jegliche Wärmebehandlungs- oder Passivierungsanforderungen, die auf der Zeichnung angegeben sind, bewertet werden.

Bronzelegierungen
Oft für Gleit- oder Lagerflächen in Betracht gezogen, da die Legierungszusammensetzung Verschleißleistung und Bearbeitbarkeit unterstützen kann. Bestätigen Sie Last, Schmierung, Wellenmaterial, Betriebstemperatur und Rillengeometrie, bevor Sie einen Bronze-Weg für die Produktion wählen.

Messinglegierungen
Geeignet für ausgewählte Anwendungen mit geringer bis mittlerer Belastung, Korrosionsbewusstsein oder Präzisionspassung, bei denen die Bearbeitbarkeit wichtig ist. Die spezifizierte Legierung, Wandstärke, interne Merkmale und die Montagepassung sollten überprüft werden, um Verformung und Grate zu kontrollieren.

Technische Kunststoffe
Verwendet für spezifizierte, reibungsarme, elektrisch isolierende oder korrosionsbeständige Buchsenanwendungen, wenn die Anwendung ein Polymerverhalten unterstützt. Der Materialgrad muss hinsichtlich Belastung, Temperatur, Feuchtigkeitsreaktion, Kriechverhalten, Bearbeitungsstabilität und Toleranzanforderungen bewertet werden.
Kundenspezifisch CNC-gefräste Buchsen: Unterstützte Präzisionsprozesse

CNC-Drehen
CNC-Drehen erstellt Buchsendurchmesser, Bohrungen, Stirnflächen, Nuten und Gewindemerkmale gemäß der freigegebenen Zeichnung. Die Prozessplanung berücksichtigt die Bezugspunktkontrolle, Wandstärke, Werkzeugreichweite, Materialzustand und die Dimensionsbeziehungen, die die Montage beeinflussen.

CNC-Fräsen
CNC-Fräsen unterstützt Flächen, Querschneidungen, Keilnuten, Taschen, Befestigungsmerkmale und andere nicht-rotierende Geometrien. SUUXIANG prüft die Vorrichtungszugänglichkeit und den Bezugspunkttransfer, damit kritische Merkmalspositionen bearbeitet und gemäß der Zeichnung geprüft werden können.

Drahterodieren
Drahterodieren kann für Konturen mit engen Profilen, Schlitze, schwer zugängliche Konturen und gehärtete Werkstücke bewertet werden, bei denen der konventionelle Schneidzugang begrenzt ist. Der Drahtweg, die Bereitstellung von Startlöchern, Eckenanforderungen und die Endprüfmethode erfordern eine Zeichnungsprüfung.

Präzisionsschleifen
Präzisionsschleifen wird angewendet, wenn die Zeichnung kontrollierte Durchmesser-, Ebenheits-, Oberflächenzustands- oder Passungsbeziehungen vorsieht. Schleifzugabe, Wärmebehandlungssequenz, Bezugspunktstrategie und Messansatz werden definiert, bevor die Prozessroute festgelegt wird.

Erodieren und Passen
Senkerodieren und Passen können spezialisierte Geometrien, Passungsbeziehungen und formbezogene Bauteildetails unterstützen. Elektrodenstrategie, Erwartungen an die Oberflächengüte, Montagekontext und eventuelle Handanpassungsanforderungen werden als Teil des projektspezifischen Fertigungsplans bewertet.

Endkontrolle
Die Endkontrolle erfolgt gemäß der vereinbarten Zeichnungsrevision und dem Prüfplan und konzentriert sich auf kritische Abmessungen, Bezugspunkte und spezifizierte Berichtsanforderungen. Die Dokumentation wird mit den Auftragsanforderungen abgeglichen, was Sourcing- und Qualitätsteams hilft, die Rückverfolgbarkeit bis zur Abnahme aufrechtzuerhalten.
Individuell gefertigte Buchsen: Konfigurierbare Merkmale

Gewindefunktionen
Interne oder externe Gewinde können hinsichtlich Steigung, Eingriffslänge, Rundlauf, Entlastungsgeometrie und Prüfzugänglichkeit bewertet werden. Geben Sie Details zum Gegenstück an, wenn Gewindefunktion, Abdichtung oder Anzugsdrehmoment die individuell gefertigten Buchsen beeinflussen.

Schmiernuten
Ringförmige, spiralförmige oder kreuzgebohrte Schmierfunktionen können anhand von Wandstärke, Werkzeugzugang, Kantenbeschaffenheit und Gegenbewegung geplant werden. Definieren Sie die Nutengeometrie, den Schmierstoffweg und eventuelle Einschränkungen in der Nähe kritischer Lager- oder Dichtflächen.

Querbohrungen
Radiale Bohrungen, Entlüftungskanäle, Pin-Positionen und Fluidpassagen erfordern klare Bezugspunkte und Positionsanforderungen. SUUXIANG prüft den Bohrzugang, Erwartungen an die Gratentfernung, überlappende Merkmale und die Praktikabilität der Prüfung, bevor der Prozessweg festgelegt wird.

Passungsanforderungen
Press-, Gleit-, Spiel- und Lokalisierungs-Passungen sollten die Gegenbohrung oder -welle, den Funktionsbezugspunkt, Temperaturbetrachtungen und kritische Abmessungen identifizieren. Dieser Kontext hilft, Dreh-, Schleif- und Prüfmethoden an die Montageabsicht anzupassen.

Oberflächenbeschaffenheit
Spezifizieren Sie Lager-, Dichtungs-, Kosmetik- oder Kontaktflächen getrennt von nicht kritischen Bereichen. Rauheit, Richtung, Schleifzugabe, Beschichtungsbedarf und Kantenbruch-Anforderungen können anhand des Materialzustands und der geplanten Bearbeitungsreihenfolge bewertet werden.

Teileidentifikation
Laserbeschriftungen, eingravierte Kennzeichnungen, Revisionskennzeichen und Rückverfolgbarkeitsfelder können von funktionalen Oberflächen entfernt platziert werden. Geben Sie Inhalt, Größe, Ausrichtung, Erwartungen an die Beständigkeit und jegliche Verpackungs- oder Dokumentationsverknüpfung an, die für die Wareneingangskontrolle erforderlich ist.
Über SUUXIANG Präzisionsfertigung
SUUXIANG ist die einzige öffentlich auftretende Marke von Dongguan SuuXiang Precision Mold Co., Ltd., gegründet 2010 in Chang’an Town, Dongguan, Guangdong, China. Das Unternehmen wurde von XiaoCheng Huang gegründet und unterstützt internationale Ingenieur-, Beschaffungs- und Qualitätsteams bei der Umwandlung definierter Anforderungen in geprüfte Präzisionskomponenten.
Für individuell gefertigte Buchsen, Formteilkomponenten, Werkzeugbau für Steckverbinder und Stanzteile koordinieren wir CNC-Fräsen und -Drehen, Mehrachsenbearbeitung, Erodieren, Schleifen, Anpassen und Prüfen gemäß den verifizierten Projektanforderungen. Jeder Prozess beginnt mit der Zeichnung, dem 3D-Modell (falls verfügbar), dem Material, der Menge und dem Anwendungskontext.
Unser Unterschied liegt in der disziplinierten technischen Kommunikation vor Produktionszusagen. Wir prüfen kritische Abmessungen, Bezugspunkte, Bearbeitungszugang, Wärmebehandlungsabfolge, EDM- oder Schleifbedarf, Prüfmethoden und Revisionsstatus, damit das Angebot und der Fertigungsplan die tatsächlichen Teileanforderungen widerspiegeln.

Individuell gefertigte Buchsen: Von der Zeichnungsprüfung bis zur Inspektion
DFM und Bezugspunktstrategie
SUUXIANG prüft individuell gefertigte Buchsen anhand der Zeichnung, des 3D-Modells, des Gegenstücks und kritischer Abmessungen vor der Produktionsplanung. Die Prüfung klärt funktionale Bezugspunkte, Risiken bei Toleranzketten, Werkzeugzugang und realistische Fertigungszuschläge, damit Angebotsentscheidungen die tatsächliche Teileanforderung widerspiegeln.
- Funktionale Bezugselemente und kritische Qualitätsmerkmale bestätigen
- Bohrungs-, Außen-/Innendurchmesser-, Flansch-, Nut- und Schulterbezüge prüfen
- Bearbeitungszugang und Risiken durch Toleranzstapelung identifizieren
- Revisionsstatus vor Prozessfreigabe abgleichen

CNC- und Erodierplanung
Jede Prozessroute wird basierend auf Geometrie, Materialzustand und Zugänglichkeit der Merkmale gewählt, anstatt einer festen Bearbeitungsreihenfolge. CNC-Drehen, Fräsen, Mehrachsenbearbeitung, Drahterodieren oder Senkerodieren können kombiniert werden, wenn Innenkonturen, schmale Schlitze, gehärtete Merkmale oder feine Details einen kontrollierten Ansatz erfordern.
- Drehen und Fräsen an die Teilegeometrie anpassen
- Drahtbahn und Elektrodenanforderungen bewerten
- Wärmebehandlungssequenz und Bearbeitungszugabe planen
- Entscheidungen zu Sondermerkmalen während der Prüfung sichtbar halten

Schleif- und Passungssteuerung
Bei kundenspezifischen CNC-gefertigten Buchsen mit anspruchsvollen Passungen prüft SUUXIANG, wo Präzisionsschleifen oder -passen die vorgesehene Montage unterstützt. Das Verhältnis von Bohrung zu Außendurchmesser, Lagerflächen, Paarungsbedingungen und Schleifzugaben werden frühzeitig berücksichtigt, um Nacharbeit im Spätstadium aufgrund einer unvollständigen Bearbeitungsroute zu vermeiden.
- Schleifzugabe vor Endbearbeitung festlegen
- Bohrungs-, Außen-/Innendurchmesser- und Planflächenbezüge prüfen
- Paarungsteile und Montagebedingungen berücksichtigen
- Funktionale Passungen von nicht kritischen Maßen trennen

Prüf- und Revisionsaufzeichnungen
Die Prüfplanung beginnt mit der vereinbarten Zeichnung und den identifizierten kritischen Merkmalen. SUUXIANG koordiniert Messmethoden, Berichtserwartungen und Revisionsinformationen mit den Auftragsanforderungen, sodass die endgültige Dokumentation an den verifizierten Prüfplan gebunden ist und nicht an allgemeine Qualitätsformulierungen.
- Zu prüfende Maße zur dokumentierten Verifizierung identifizieren
- Prüf- und Berichtserwartungen vereinbaren
- Sichtbarkeit der Zeichnungsrevisionen beibehalten
- Endgültige Aufzeichnungen an Auftragsanforderungen anpassen

Warum SUUXIANG für kundenspezifische CNC-gefertigte Buchsen wählen?
Ein auf Prüfungen basierender Workflow für zeichnungsbasierte Teile, bei dem kritische Anforderungen vor der Produktion sichtbar gemacht werden.
← Swipe left or right to view →
Kundenspezifische CNC-gefräste Buchsen: Projektfluss
Ein zeichnungsgesteuerter Workflow, der Fertigungsfreundlichkeit, kritische Maße, Inspektionsanforderungen und den Revisionsstatus von der Prüfung bis zur Lieferkoordination sichtbar hält.
Zeichnungen und Anforderungen prüfen
Vor der Angebotserstellung prüfen wir 2D-Zeichnungen, 3D-Modelle, Material, Menge, Anwendungsfall, kritische Abmessungen, Bezugspunkte, Oberflächenanforderungen, Inspektionsbedarf und den gewünschten Liefertermin.
Prozess und Materialien planen
Das Team stimmt Material- und Wärmebehandlungsanforderungen mit dem Bearbeitungszugang, der Toleranzkette, der Werkstückaufnahme, der Bearbeitungszugabe und dem geeigneten Weg für CNC, Erodieren oder Schleifen ab.
Kritische Merkmale bearbeiten
Kundenspezifische CNC-gefräste Buchsen durchlaufen die genehmigten Fräs-, Dreh-, Mehrachsen-, Schweizer- oder Mikrobearbeitungsvorgänge, wobei die Prozessauswahl auf die in der Zeichnung definierten Merkmale abgestimmt wird.
Erodieren und Schleifen abschließen
Wo erforderlich, adressieren Draht-Erodieren, Senkerodieren, Präzisionsschleifen und Passen schwierige Profile, gehärtete Merkmale, Lagerflächen oder endgültige Maßbeziehungen nach geplanten Zugaben.
Prüfen, Verpacken und Koordinieren
Die Teile werden gemäß dem vereinbarten Plan geprüft, wie für die Bestellung erforderlich dokumentiert, für den Versand geschützt und mit sichtbarer Revisions- und Lieferinformation koordiniert.
So beziehen Sie kundenspezifische CNC-gefräste Buchsen
Move from RFQ to inspected components through a controlled, drawing-led technical review and production workflow.
Technisches Paket einreichen
Senden Sie die 2D-Zeichnung, das 3D-Modell, falls verfügbar, Material, Menge, Anwendungsfall, Lieferziel und erforderliche Inspektionsaufzeichnungen, damit das Team die Anfrage bewerten kann.
Kritische Anforderungen bestätigen
Identifizieren Sie kritische Abmessungen, Bezugspunkte, Oberflächenanforderungen, Wärmebehandlung, Passbedingungen und den Revisionsstatus mit SUUXIANG, bevor Angebotannahmen oder Fertigungszusagen finalisiert werden.
Den vorgeschlagenen Weg prüfen
Bewerten Sie die vorgeschlagene Reihenfolge für CNC, Erodieren, Schleifen, Passen und Prüfen, einschließlich Bearbeitungszugang, Zugaben und Messansatz, und klären Sie dann offene technische Entscheidungen.
Angebot oder Muster genehmigen
Bestätigen Sie die kommerziellen Bedingungen und den kontrollierten technischen Umfang; genehmigen Sie gegebenenfalls ein Muster oder einen Erstteilansatz, bevor Sie mit der vereinbarten Produktionsphase fortfahren.
Geprüfte Teile und Aufzeichnungen erhalten
SUUXIANG koordiniert die Produktion und die Endprüfung gemäß dem vereinbarten Plan und stellt dann die auftragsbezogene Dokumentation und sichtbare Revisionsinformationen mit den gelieferten Komponenten bereit.
Zertifizierungen und Qualitätsdokumentation
Kundenfeedback zu kundenspezifisch CNC-gefertigten Buchsen
Kundenreferenz vorbehaltlich schriftlicher Genehmigung. Veröffentlichung nur mit der genehmigten Zeichnungsrevision, der inspizierten Menge, Messnachweisen und der Zustimmung des Kunden zur Offenlegung des Projektergebnisses.
Kundenfall zur Verifizierung ausstehend. Bestätigen Sie vor der Veröffentlichung die kritischen Abmessungen, Inspektionsberichtsergebnisse, Lieferhistorie und die vom Kunden genehmigte Formulierung für dieses Projekt kundenspezifisch CNC-gefertigter Buchsen.
Kundenfeedback zur Freigabe ausstehend. Jedes angegebene Ergebnis sollte mit einem genehmigten Projektbericht verknüpft sein, einschließlich Revisionskontrolle, Menge, Inspektionsmethode und Erlaubnis zur Identifizierung des Kunden.
Vollständiger Einkaufsratgeber für kundenspezifisch CNC-gefertigte Buchsen
Practical answers for engineering and sourcing teams preparing drawing-driven bushing projects.
Welche Informationen sollte ich für kundenspezifisch CNC-gefertigte Buchsen senden?
Gibt es eine Mindestbestellmenge (MOQ) für kundenspezifisch CNC-gefräste Buchsen?
Kann ich Muster von kundenspezifisch CNC-gefrästen Buchsen vor der Produktion bestellen?
Wie lange dauert die Herstellung einer kundenspezifischen Buchse?
Welche Materialien können für kundenspezifisch CNC-gefräste Buchsen verwendet werden?
Kann SUUXIANG Inspektionsberichte für kundenspezifisch CNC-gefräste Buchsen liefern?
Wie werden kundenspezifisch CNC-gefräste Buchsen international versendet?
Wie funktionieren Zahlungsbedingungen und IP-Schutz für eine zeichnungsbasierte RFQ?
Vollständiger Einkaufsführer für kundenspezifisch CNC-gefräste Buchsen
Verwenden Sie diesen praktischen Rahmen, um Passform, Materialien, Toleranzen und Verifizierungsanforderungen zu definieren; vergleichen Sie die Fähigkeiten der Lieferanten und vermeiden Sie Beschaffungsfehler, die die Leistung, Konsistenz, Kosten und den Zeitplan von Buchsen beeinträchtigen können.
1. Was sind kundenspezifisch CNC-gefräste Buchsen?
2D drawings and, where available, 3D models define custom cnc machined bushings as made-to-print components that guide relative motion, control clearance, carry localized load, limit wear, or locate mating parts. Their function is determined by the assembly datum scheme and operating interface, not merely by their cylindrical form.nn1 catalog bearing is selected from published sizes and ratings; a spacer primarily establishes distance; an insert usually adds a thread or reinforcement; and a sleeve may simply protect or adapt a bore. A machined bushing becomes distinct when its bore, outside diameter, flange, relief, lubrication feature, wall thickness, or locating geometry is specified for a particular assembly.nn3 questions justify customization: does the standard part fail the fit, load-path, wear, or packaging requirement; is the material compatible with the shaft and environment; and can the required datum-related tolerance and surface condition be inspected? SUUXIANG should review these requirements against the drawing, mating context, quantity, and inspection plan before confirming a process route.
2. Entwicklung von kundenspezifisch CNC-gefrästen Buchsen
Two basic functions defined early bushings: provide a plain bearing surface and create a replaceable wear sleeve between a shaft and housing. Their value was practical replacement, but manually made parts often depended on fitting at assembly rather than controlled interchangeability.nnThree machining routes now commonly combine in custom cnc machined bushings: CNC turning establishes concentric diameters, milling adds flats or lubrication features, and grinding or EDM resolves selected hardened or difficult-access features. That process control matters where molds, connector tooling, stamping dies, and automation fixtures have limited clearance and a bushing also establishes a locating relationship.nnOne released drawing revision should govern the model, material condition, critical datums, inspection method, and shipment records. For low-volume OEM work, buyers should request repeatable setup logic, lot identification where required, and documented revision control; otherwise a replacement sleeve can fit nominal dimensions yet disturb alignment, wear behavior, or mating-component performance.
3. Arten von kundenspezifisch CNC-gefrästen Buchsen
Die Konfiguration sollte der Aufnahme, dem Wellenlauf, der Schmierstoffführung und der Serviceart folgen, bevor das Material spezifiziert wird. Bei kundenspezifisch CNC-gefrästen Buchsen bestimmen die axiale Sicherung und der Austauschzugang in der Regel die erste Geometrieauswahl.
| Typ | Rückhaltemechanismus | Beste Anwendung für den Anfang | Fertigungsschwerpunkt |
|---|---|---|---|
| Gerade Buchse | Presspassung oder Halteelement | Zugängliches Radiallager | Bohrung-zu-Außendurchmesser-Passung |
| Mit Flansch | Integrierter Flansch | Einseitige Axialführung | Flanschflächenrundlauf |
| Gestuft | Gehäuseschulter | Bohrungsübergang | Konzentrizität des Durchmessers |
| Mit Gewinde | Gewindeeingriff | Austauscheinsatz | Gewindedatum und Verriegelung |
| Geteilt | Gehäusekompression | Eingeschränkter Montagezugang | Nahtausrichtung |
| Genutet oder mit Schmierölbohrung | Passung plus Schmierstoffweg | Geschmierte Bewegung | Nut- und Bohrungsplatzierung |
Hülsen- und Bundbuchsen-Typen
Gerade Hülsen haben einen einheitlichen Außendurchmesser und verlassen sich für die axiale Positionierung auf einen Presssitz, einen Bund oder eine Sicherung. Sie eignen sich für radiale Dreh- oder Gleitbewegungen, bei denen die Gehäusebohrung zugänglich ist.nnBundbuchsen verfügen über einen integrierten Kragen, der auf einer Gehäusefläche aufliegt. Der Bund kontrolliert den Schub in einer Richtung und vereinfacht die Montage, erfordert aber eine Senkung oder eine freiliegende Montagefläche.
Konische und Gewindebuchsen-Typen
Konische Buchsen kombinieren zwei Außendurchmesser, um sich an einem Bohrungsübergang zu positionieren. Sie sind nützlich, wenn konzentrische Merkmale aus einer Richtung montiert werden müssen.nnGewindebuchsen werden in ein vorbereitetes Gehäuse geschraubt und nehmen austauschbare Verschleißeinsätze oder Einstellvorrichtungen auf. Das Gewindespiel, die Sicherungsmethode und das Einbau-Drehmoment müssen in der Zeichnung definiert werden.
Geteilte und geschmierte Buchsen-Typen
Geteilte Buchsen öffnen sich an einer Naht, um sie um eine Welle oder in schwer zugängliche Gehäuse zu montieren. Die Teilung verändert die Steifigkeit und sollte von der Zone der höchsten Belastung abgewandt sein.nnGerillte oder mit Ölbohrungen versehene Buchsen leiten Schmierstoffe durch bearbeitete Merkmale. Spezifizieren Sie die Rillenform, die Position der Bohrung und eventuelle Ausschlusszonen, damit die Schmierung einen kritischen Lagerbereich nicht schwächt.
4. Materialien für kundenspezifisch CNC-gefräste Buchsen
Das Material bestimmt Reibung, Wärmeentwicklung, Wellenverschleiß, Korrosionsbeständigkeit und nutzbare Last-Drehzahl-Bedingungen. Wählen Sie kundenspezifisch CNC-gefräste Buchsen basierend auf dem tatsächlichen Betriebszyklus und der Umgebung, nicht nur nach dem Kaufpreis.
| Materialfamilie | Reibung und Verschleiß | Umgebung und Fertigung |
|---|---|---|
| Bronze oder Messing | Gutes Gleitverhalten; Bronze ist oft vorteilhaft für Verschleißbeanspruchung | Korrosionsbeständig; leicht zu bearbeiten; Schmierung verbessert die Lebensdauer |
| Kohlenstoff- oder legierter Stahl | Hohe Tragfähigkeit; Risiko von Wellenschäden ohne Schmierung | Wärmebehandlung möglich; benötigt Korrosionsschutz |
| Edelstahl | Moderates Gleitverhalten; Verschleiß durch Reibung (Galling) bei Paarungen vermeiden | Starke Korrosionsbeständigkeit; Bearbeitung hängt von der Güte ab |
| Aluminium | Geringes Gewicht; begrenzt gegen starken Gleitverschleiß | Korrosionsschutz kann erforderlich sein; leicht zu bearbeiten |
| Technische Kunststoffe | Geringe Reibung; begrenzt bei Last und Temperatur | Korrosionsbeständig; Kriech- und Wärmeausdehnung berücksichtigen |
| PTFE oder Verbundwerkstoffe | Sehr geringe Reibung; geeignet für Trockenlaufanwendungen | Druck-Geschwindigkeitsgrenzwerte, Temperatur und Wellenoberflächengüte bestätigen |
Materialvergleich
Bronze und Messing eignen sich in der Regel für Gleitbelastungen mit moderater Beanspruchung; Bronze wird oft bevorzugt, wenn Verschleißfestigkeit wichtig ist. Stahloptionen tragen höhere Lasten, erfordern aber eine Planung für Korrosion und Schmierung.
Kompromisse bei Service und Bearbeitung
PTFE- und Verbundwerkstoff-Liner können die Anfahrreibung reduzieren, wenn eine routinemäßige Schmierung unpraktisch ist. Ihre Grenzwerte für Temperatur, Druck-Geschwindigkeit und Kantenlast müssen gegen die Anwendung geprüft werden.
Anforderungen an die Gegenwelle
Wellenhärte, Oberflächengüte, Ausrichtung, Verunreinigungen und Schmierstoffchemie beeinflussen die Lebensdauer der Buchse ebenso wie das Bohrungsmaterial. Eine weiche Aluminium- oder Polymerbuchse kann eine teurere Welle schützen, während abrasive Ablagerungen diesen Vorteil umkehren.
Auswahl validieren
Eine Zeichnungsprüfung sollte radiale Last, Geschwindigkeit, Temperaturbereich, Bewegungsmuster, Schmierstoff, Korrosionsbelastung und die Spezifikation der Gegenwelle dokumentieren. SUUXIANG kann den vorgeschlagenen Weg anhand dieser Eingaben vor der Produktion überprüfen.
5. Kundenspezifische CNC-gefertigte Buchsen: Designoptionen
Kundenspezifische, CNC-bearbeitete Buchsen sollten von den funktionalen Schnittstellen nach außen spezifiziert werden: Wellen-ID, Gehäuse-OD, axiale Position und Lastpfad. SUUXIANG prüft diese Zeichnungsmerkmale mit Bezugs-, Toleranz-, Prozesszugangs- und Inspektionsanforderungen, bevor die Arbeit weitergeleitet wird.
| Merkmal | Funktionaler Wert | Kostenbewusste Zeichnungspraxis |
|---|---|---|
| Flansch oder Schulter | Axiale Rückhaltung und Lastposition | Bemaßung vom Gegenstück-Bezugspunkt |
| Nut oder Querbohrung | Schmierungs- oder Flüssigkeitsweg | Nur mit definiertem Zweck spezifizieren |
| Fase oder Aussparung | Montage- und Werkzeugspiel | Platz für Werkzeugzugang lassen |
| Kennzeichnung oder Verpackung | Rückverfolgbarkeit und Schadensvermeidung | Position und Schutzgrad definieren |
Funktionale Geometrie

IDs, ODs, Flanschdicke, Schultern und Wandstärke bestimmen Passung, Verankerung und Lastübertragung. Bemaßen Sie jedes Merkmal von funktionalen Bezugspunkten aus, anstatt Maße zu verketten.nnGewinde, Nuten, Querbohrungen und Schmiernuten verleihen der Funktion erst dann Wert, wenn Montage-, Flüssigkeits- oder Fettanforderungen sie rechtfertigen. Geben Sie den Gewindestandard, das Nutprofil, die Lochausrichtung und die Beziehung zum Gegenstück an.
Bearbeitungsfreundliche Details
Dünne Wände können sich beim Drehen, Bohren, bei der Wärmebehandlung und beim Spannen verziehen; identifizieren Sie frühzeitig Mindestwandstärke und Rundheitsanforderungen. Tiefe Bohrungen und lange Längen-zu-Durchmesser-Verhältnisse erfordern möglicherweise gestuftes Bohren, Unterstützung oder eine alternative Prozessroute.nnInnengewinde, Sacknuten und sich kreuzende Bohrungen erfordern oft zusätzliche Werkzeuge, Rüstvorgänge, Entgratungen und Inspektionsaufwand. Aussparungen, zugängliche Fasen und realistischer Werkzeugauslaufraum können vermeidbare Kosten reduzieren.
Anforderungen an Oberfläche und Freigabe
Oberflächengüte, Wärmebehandlung, Beschichtung, Kennzeichnung und Verpackung sollten jeweils auf einen funktionalen Bedarf zurückzuführen sein. Definieren Sie die kontrollierte Oberfläche, die geforderte Rauigkeitsrichtung, die Reihenfolge der Behandlung, die Kennzeichnungsstelle und die Erwartung an den Korrosionsschutz.nnInspektionsberichte und Schutzverpackungen sollten den Handhabungs- und Rückverfolgbarkeitsrisiken entsprechen. Geben Sie an, ob Teile gepaart, gereinigt, geölt, einzeln geschützt oder chargenweise gekennzeichnet werden.
6. Kritische Qualitätselemente im Buchsenbau
Die Bohrung, der Außendurchmesser und die Stirnflächen einer Buchse bestimmen ihr Montageverhalten. Spezifizieren Sie diese Merkmale anhand funktionaler Bezugspunkte, anstatt einzelne Durchmessergrenzen als unabhängige Anforderungen zu behandeln.
Passungs- und Formkontrollen
Passungsklasse, Durchmesser-Toleranz, Rundheit und Zylindrizität sollten der Wellen- oder Gehäusefunktion zugeordnet werden. Ein enges Durchmesserergebnis kann immer noch klemmen, wenn Formfehler den vorgesehenen Spielraum aufbrauchen.nnDie Konzentrizität zwischen Bohrung und Außendurchmesser ist wichtig, wenn der Außendurchmesser das Teil positioniert. Die Rechtwinkligkeit eines Flansches oder einer Stirnfläche ist wichtig, wenn sie gegen eine passende Schulter anliegt.
Oberflächen- und Materialzustand
Die Bohrungsoberfläche sollte den auf der Zeichnung angegebenen Anforderungen an Gleiten, Schmierung und Verschleiß entsprechen. Kantenbrüche müssen Montageschäden verhindern, ohne eine positionierende Ecke zu entfernen oder eine effektive Länge zu verändern.nnHärteanforderungen erfordern die Werkstoffgüte, den Wärmebehandlungszustand, den Prüfort und die Abnahmemethode. Sauberkeitsanforderungen sollten verbotene Rückstände, Handhabungsbedingungen und Verpackungserwartungen definieren.
Nachweis für die Inspektion anfordern
Erststückberichte sollten gemessene Merkmale mit der Zeichnungsrevision, Bezugsstellen, Messmitteln und Material- oder Wärmebehandlungsdokumentation verknüpfen. Funktionale Lehren sollten, wo praktikabel, die Gegenwelle, das Gehäuse, die Schulter oder die Positionierungsbeziehung reproduzieren.nnBelege aus dem laufenden Prozess sollten identifizierte kritische Abmessungen und prozessabhängige Prüfungen abdecken. Abschließende Berichte sollten die geprüfte Menge, die Ergebnisse, die Behandlung von Nichtkonformitäten, die Rückverfolgbarkeit und die genehmigte Revision angeben.
- Erststück-Maßbericht
- Kritische Merkmalsprüfungen im laufenden Prozess
- Endinspektionsbericht
- Material- und Behandlungsprotokolle
7. Wie wählt man einen Buchsenhersteller aus?
Wählen Sie einen Hersteller anhand von Nachweisen aus der freigegebenen Zeichnung aus, nicht anhand einer generischen Fähigkeitsliste. Für kundenspezifisch CNC-bearbeitete Buchsen sollte die Beschaffung vor der RFQ-Freigabe eine dokumentierte Überprüfung verlangen.
| Bewertungsbereich | Fragen vor der Freigabe | Erforderliche Nachweise |
|---|---|---|
| Konstruktion | Ist die Route machbar? | DFM und Arbeitsplan |
| Materialien | Ist die angegebene Güte rückverfolgbar? | Verknüpfung von Zertifikat und Bestellung |
| Inspektion | Wie werden CTQs verifiziert? | Inspektionsplan und Bericht |
| Lieferung | Was steuert den Zeitplan? | Annahmen und Aktualisierungen zur Vorlaufzeit |
Überprüfen Sie die Prozessroute
Eine 2D-Zeichnung und ein 3D-Modell sollten eine Überprüfung von Bezugsstellen, der Konzentrizität von Bohrung zu Außendurchmesser, der Wandstärke, der Toleranzen und des Werkzeugzugangs auslösen.nnFragen Sie, welche Operationen Drehen, Fräsen, Schleifen, Erodieren, Entgraten, Wärmebehandlung oder Beschichten erfordern und wer jeden Übergang kontrolliert.
- Kritische Maße und Bezugsstellen identifizieren
- Schleifzugabe und Endbearbeitungssequenz bestätigen
- DFM-Risiken vor dem Angebot anfordern
Qualitätsnachweise verifizieren
Ein Lieferant sollte Materialzertifikate, Wärmebehandlungsanforderungen und Inspektionsmethoden mit der Bestellung und Revision verknüpfen.nnFordern Sie den Erststückplan, die Messgeräte, die Stichprobenlogik, die Reaktion auf Nichtkonformitäten und das Format des Endberichts an.
Programmsteuerung prüfen
Eine Prototypenbestellung sollte die gleiche Revisionskontrolle erfordern, die für die spätere Produktion benötigt wird. Bestätigen Sie die Kommunikationsverantwortung, den Status der genehmigten Zeichnung, den Schutz der Verpackung, die Chargenkennzeichnung und realistische Annahmen zur Lieferzeit.nnFragen Sie, was sich nach der Prototypenfreigabe ändert, welche Kapazitätsnachweise die Hochlaufunterstützung bieten und wie sich Liefertermine bei Material- oder externen Prozessänderungen ändern.
8. Häufige Fehler bei kundenspezifischen CNC-gefrästen Buchsen
Kundenspezifische CNC-gefräste Buchsen scheitern am häufigsten in der Zeichnungsprüfungsphase, bevor die Bearbeitung beginnt. Jeder vermeidbare Fehler kann durch Anwendungsdaten, eine dokumentierte DFM-Prüfung und einen vereinbarten Inspektionsplan behoben werden.
Abmessungen ohne funktionale Passungen
Eine Nennbohrung und ein Außendurchmesser definieren nicht die Funktion. Fehlende Informationen über die Welle, das Gehäuse, Spiel, Übermaß, Bezugspunkte und Temperaturen können zu Fressen, Verdrehen oder inakzeptablem Spiel führen.nnEine Passungsprüfung sollte die Buchsenzeichnung mit den Grenzwerten der Gegenstücke und der Montagemethode abgleichen.
Material isoliert ausgewählt
Eine Materialangabe ohne Angaben zu Radiallast, Geschwindigkeit, Einschaltdauer, Schmierung, Kontamination und Korrosion kann zu schnellem Verschleiß oder Festfressen führen.nnEine Prüfung vor der Angebotsanfrage sollte die Betriebsumgebung und ob die Schmierung kontinuierlich, intermittierend oder nicht zulässig ist, festlegen.
Toleranz- und Kantenanforderungen
Die Übertolerierung jeder Abmessung erhöht das Schleifen, die Inspektion und die Kosten, ohne die Funktion zu verbessern. Nicht spezifizierte Gratgrenzen, Fasen und Oberflächengüte können Dichtungen beschädigen oder die Montage behindern.nnEine Zeichnungsprüfung sollte kritische Abmessungen, nicht-kritische Toleranzen, Kantenbruchgrenzen und funktionale Oberflächen identifizieren.
Lücken bei Prototypen und Inspektion
Ein akzeptabler Prototyp beweist keine wiederholbare Produktionsfähigkeit. Unvollständige Aufzeichnungen verhindern auch die Chargenannahme und die Analyse von Korrekturmaßnahmen.nnEin Einführungsplan sollte die Freigabe des ersten Musters, die Stichprobennahme, die Messmethoden, Nachweise für Material und Wärmebehandlung, den Revisionsstand und das Berichtsformat festlegen.
9. Schritte zur Einführung eines kundenspezifischen Buchsenprogramms
Eine kontrollierte Einführung wandelt Anwendungsanforderungen in ein herstellbares, prüffähiges Buchsenprogramm um. Bei kundenspezifischen CNC-gefrästen Buchsen sollten Freigabepunkte verhindern, dass eine veraltete Zeichnung oder ein unklares Akzeptanzkriterium in die Produktion gelangt.
Eingaben der Anwendung definieren
Stellen Sie vor der Angebotsanfrage den Kontext der Gegenwelle und des Gehäuses, Last- oder Bewegungsbedingungen, Menge und Zieldatum bereit. Identifizieren Sie Material, Wärmebehandlung, Schmierung, kritische Abmessungen, Bezugspunkte, Oberflächenanforderungen und funktionale Akzeptanzkriterien.
- 2D-Zeichnung und verfügbares 3D-Modell
- Genehmigte Revision und Änderungshistorie
- Inspektions- und Berichtsanforderungen
Vollständige Zeichnungsprüfung
Klären Sie während der DFM-Prüfung das Risiko von Toleranzstapeln, Werkzeugzugang, Bearbeitungszugabe und jegliche Schleif-, Erodier- oder Wärmebehandlungssequenzen. Protokollieren Sie jede vereinbarte Abweichung oder offene Frage in einer datierten Antwort auf die Prüfung.
Prototypennachweise genehmigen
Vergleichen Sie bei der Prototypenfreigabe die Messergebnisse mit der freigegebenen Zeichnung und dem vereinbarten Inspektionsplan. Die Annahme des ersten Musters sollte die Stückzahl, die Messmethoden, die Behandlung von Nichtkonformitäten und die benannten technischen Eskalationskontakte festlegen.
Pilotierung und Änderungen steuern
Geben Sie vor der Pilotfertigung den Produktionskontrollplan, die Verpackungsspezifikation, die Lieferprognose und die Anforderung der Chargenidentifikation heraus. Nach der Freigabe leiten Sie jede Zeichnungs-, Prozess-, Material- oder Verpackungsänderung vor der Implementierung durch eine revisionskontrollierte Genehmigung.
10. Preise und Kosten für kundenspezifische CNC-gefräste Buchsen
1-teilige Prototypenbestellungen konzentrieren Programmierung, Erstmusterinspektion, Einrichtung und alle Kosten für Weichbacken oder Vorrichtungen auf wenige Teile; kundenspezifische CNC-gefräste Buchsen erfordern daher ein zeichnungsbasiertes Angebot, keinen Katalogpreis. Werkstoffgüte, Verfügbarkeit von Stangen- oder Rohmaterial, Rohdurchmesser und Bearbeitungszykluszeit bestimmen die Basiskosten.nn2 Kostentreiber überwiegen oft die Drehzeit: enge Konzentrizität von Bohrung zu Außendurchmesser, kleine Toleranzen, Gewinde, Querbohrungen, Nuten, Wärmebehandlung, Schleifen, Beschichtungen und Inspektionsberichte erhöhen jeweils die Anzahl der Operationen oder Kontrollen. Die Lieferkosten ändern sich auch mit der Schutzverpackung, den Lieferbedingungen, der Revisionsstabilität und der Frage, ob das Bestellvolumen die Einrichtung auf Wiederholungsteile verteilen kann.
| Mengenstaffel basierend auf Angebot | Hauptkostentreiber | Wahrscheinlicher Einfluss auf die Vorlaufzeit |
|---|---|---|
| 1–10 Stück | Programmierung, Einrichtung, Materialmindestmengen, Erstmuster | Vorrichtung oder Materialbeschaffung können ausschlaggebend sein |
| 11–50 Stück | Zykluszeit, Sekundärbearbeitungen, Stichprobenprüfung | Maschinenplanung und externe Bearbeitung |
| 51–250 Stück | Wiederholgenaue Vorrichtungen, Werkzeugverschleiß, Verpackung | Chargenplanung und freigegebener Prüfplan |
| 250 Stück | Jährliches Freigabemuster, Automatisierungseignung, Logistik | Materialreservierung und Lieferfreigaben |
Maßgefertigte CNC-gefräste Buchsen – beginnend mit Ihrer Zeichnung
Laden Sie Ihre 2D-Zeichnung, 3D-Modell (falls vorhanden), Material, Menge, Qualitätsanforderungen und gewünschten Liefertermin hoch, um eine fokussierte technische Überprüfung zu erhalten.