
Materialien für CNC-Teile und Werkzeuge, gefertigt nach Zeichnung
Senden Sie Ihre Zeichnung, Materialanforderungen und Qualitätsanforderungen für die DFM-gesteuerte Planung durch Bearbeitung, Erodieren, Schleifen und Prüfung.
Musterbauteile für Material- und Prozessprüfung





Related Materials and Drawing-Based RFQs









Materialplanung für kontrollierte Teilefertigung
Zeichnungsgesteuerte Entscheidungen stimmen Materialanforderungen, Prozessrouten, kritische Maße und Prüferwartungen ab, bevor Produktionszusagen getroffen werden.
Materialprüfung nach Zeichnung
Zeichnungen, Modelle, Materialien, Wärmebehandlungsanforderungen und Anwendungszweck prüfen, um Herstellbarkeitsfragen vor der Angebotserstellung und Produktionsplanung zu identifizieren.
DFM vor der Zusage
Prüfstrategie, Werkzeugzugänglichkeit, Toleranzstapel und Bearbeitungszugaben frühzeitig bewerten, damit die vorgeschlagene Route die kritischen Merkmale des Teils widerspiegelt.
Integrierte Prozessrouten
CNC-Bearbeitung, Erodieren, Präzisionsschleifen und Montage auf Geometrie, Zugangsnebenbedingungen und sequenzabhängige Anforderungen für kundenspezifische Präzisionskomponenten abstimmen.
Planung kritischer Maße
Kritische Qualitätsmaße, relevante Bezugsflächen und geeignete Prüfmethoden mit der Zeichnungsprüfung definieren, anstatt jedes Merkmal gleich zu behandeln.
Revisionssichtbarkeit
Zeichnungsrevisionen, Prüferwartungen und Lieferkoordination während des gesamten Projekts sichtbar halten, um eine nachvollziehbare Kommunikation und kontrollierte Übergaben zu unterstützen.
Auftragsbezogene Prüfung
Endprüfungsdokumentation an die vereinbarten Auftragsanforderungen und den verifizierten Prüfplan anpassen, für eine klarere Qualitätsprüfung bei Lieferung.
Materialien und Prozessrouten für Präzisionsteile
Materialverhalten, kritische Maße und nachgelagerte Oberflächenanforderungen mit einem nach Zeichnungsprüfung erstellten Plan für Bearbeitung, Erodieren, Schleifen und Prüfung abgleichen.

Werkzeugstähle
Werkzeugstähle werden für Verschleißfestigkeit, Zähigkeit und Ansprechen auf Wärmebehandlung bei Stempeln, Kernen, Einsätzen und Gesenkkomponenten ausgewählt. Härtegrad, Bearbeitungszugabe, Erodieranforderungen und endgültige Schleifbezugsflächen prüfen, bevor die Produktionsroute festgelegt wird.
Upload a Drawing
Formenbaustähle
Formenbaustähle werden für Kerne, Kavitätseinsätze, Schieber, Lifter und andere Präzisionsformenkomponenten verwendet. Die Materialauswahl sollte Polierbarkeit, Korrosionsbelastung, Wärmebehandlung, Kühlungsdesign und die erforderliche Maßkontrolle nach Bearbeitung und Montage berücksichtigen.
Upload a Drawing
Edelstähle
Edelstähle vereinen Korrosionsbeständigkeit mit unterschiedlichen Bearbeitbarkeiten, Festigkeiten und Härtungsverhalten. Für ziehteilbasierte Komponenten geben Sie Werkstoffgüte, Zustand, Oberflächenanforderungen, Passivierungsbedarf und kritische Abmessungen an, damit Werkzeuge, Bearbeitungsreihenfolge und Prüfmethoden entsprechend geplant werden können.
Upload a Drawing
Kohlenstoff- und legierte Stähle
Kohlenstoff- und legierte Stähle bieten praktische Optionen für Strukturteile, Wellen, Vorrichtungen, Werkzeugkomponenten und verschleißrelevante Merkmale. Die Zeichnungsprüfung sollte den Materialzustand, die Wärmebehandlung, die Gewindestrategie, das Bearbeitungsmaß und die nach der thermischen Behandlung zu erwartenden Dimensionsänderungen festlegen.
Upload a Drawing
Aluminiumlegierungen
Aluminiumlegierungen werden häufig für leichte Vorrichtungen, Gehäuse, Prototypen und Komponenten verwendet, die eine effiziente CNC-Bearbeitung erfordern. Geben Sie Legierung, Zustand, Oberflächenbehandlung, Einschränkungen bei dünnen Wänden und lagekritische Merkmale an, um die Spannstrategie und die Prüfanforderungen zu bestimmen.
Upload a Drawing
Kupferlegierungen
Kupferlegierungen werden dort eingesetzt, wo elektrische Leitfähigkeit, Wärmeübertragung, Gleitfähigkeit oder Umformleistung wichtig sind. Die Werkstoffgüte beeinflusst das Bearbeitungsverhalten und die Maßhaltigkeit, daher sollten Zeichnungen funktionale Oberflächen, Beschichtungsanforderungen, Passflächen und etwaige Umform- oder Wärmebehandlungsschritte nach der Bearbeitung identifizieren.
Upload a Drawing
Technische Kunststoffe
Technische Kunststoffe eignen sich für Prototypen, Isolierkomponenten, Führungen, Verschleißteile und funktionale Kleinserien. Die Materialauswahl sollte Feuchtigkeitsaufnahme, Wärmeausdehnung, Kriechen, Wandstärke, Oberflächengüte und Prüfbedingungen im Verhältnis zur Betriebsumgebung des Teils berücksichtigen.
Upload a Drawing
Titanlegierungen
Titanlegierungen vereinen hohe Festigkeit, Korrosionsbeständigkeit und geringes Gewicht, erfordern aber kontrollierte Bearbeitungsparameter und Werkzeugzugang. Geben Sie Materialzustand, kritische Gewinde, dünne Abschnitte, Oberflächenanforderungen und den Anwendungszusammenhang für einen realistischen Prozess- und Prüfplan an.
Upload a Drawing
Nickellegierungen
Nickellegierungen werden für Komponenten in Hochtemperatur-, korrosionsbeständigen und anspruchsvollen chemischen Anwendungen in Betracht gezogen. Ihr Bearbeitungsverhalten erfordert eine sorgfältige Zyklusplanung, steife Spannvorrichtungen und eine Überprüfung des Werkzeugzugangs, insbesondere wenn enge Toleranzen, tiefe Merkmale oder wärmeeinflussende nachfolgende Prozesse gelten.
Upload a Drawing
Technische Keramiken und Hartmetalle
Technische Keramiken und Hartmetalle eignen sich für Anwendungen mit starkem Verschleiß, elektrischen, thermischen oder Steifigkeitsanforderungen. Ihre Sprödigkeit und die Einschränkungen bei der Oberflächenbearbeitung machen Geometrie, Kantenbeschaffenheit, Merkmalsgröße und Prüfkriterien zu wesentlichen Eingaben, bevor ein Bearbeitungs-, Schleif- oder Erodierverfahren bestätigt wird.
Upload a Drawing
CNC-Bearbeitung von D2 (SKD11) Werkzeugstahl
Die CNC-Bearbeitung von D2, auch bekannt als SKD11, eignet sich für verschleißfeste Stempel, Matrizen und Schneidkomponenten. Bestätigen Sie den gelieferten Zustand, die Wärmebehandlungssequenz, Draht-EDM-Profile, Entlastungsgeometrien und Schleifzugaben, da die Endhärte den Prozessablauf und die Prüfung maßgeblich beeinflusst.
Upload a Drawing
CNC-Bearbeitung von H13 (SKD61) Werkzeugstahl
Die CNC-Bearbeitung von H13, auch bekannt als SKD61, eignet sich für Warmarbeitswerkzeuge, Einsätze, Kerne und Komponenten, die thermischen Zyklen ausgesetzt sind. Überprüfen Sie die Härteziele, Kühlmerkmale, Erodierzugang und die Anforderungen für das Schleifen nach der Wärmebehandlung, bevor Fertigungszusagen getroffen werden.
Upload a Drawing
CNC-Bearbeitung von S7 Werkzeugstahl
Die CNC-Bearbeitung von S7 Werkzeugstahl wird für stoßfeste Werkzeuge und schlagbeanspruchte Komponenten in Betracht gezogen. Die Zeichnungsprüfung sollte sich auf den Wärmebehandlungszustand, kerbempfindliche Geometrien, Radien, kritische Bohrungen und die Notwendigkeit des Schleifens oder Erodierens nach dem Härten zur Kontrolle funktioneller Abmessungen konzentrieren.
Upload a Drawing
CNC-Bearbeitung von A2 Werkzeugstahl
Die CNC-Bearbeitung von A2 Werkzeugstahl unterstützt maßhaltige, lufthärtende Werkzeugkomponenten, bei denen eine moderate Verschleißfestigkeit erforderlich ist. Legen Sie vor der Produktionsplanung das Ausgangsmaterial, die Härtesequenz, Bohrungs- und Gewindeanforderungen, Drahtwege und die endgültigen Bezugsflächen für das Schleifen fest.
Upload a Drawing
CNC-Bearbeitung von O1 Werkzeugstahl
Die CNC-Bearbeitung von O1 Werkzeugstahl eignet sich für kleinere Werkzeugkomponenten, die eine einfache Öl-Härtung und gute Bearbeitbarkeit vor der Behandlung erfordern. Das Angebot sollte die erforderliche Härte, verzugsempfindliche Abmessungen, Oberflächengüte und etwaige Nachschleif- oder Anpassungsaufmaße klären.
Upload a Drawing
CNC-Bearbeitung von P20 Formstahl
Die CNC-Bearbeitung von P20 Formstahl wird üblicherweise für vorgehärtete Formen, Kavitäten und größere Einsätze spezifiziert. Definieren Sie den Härtegrad, Poliererwartungen, Kühlkanalgeometrien und etwaige spätere Texturierungs- oder Beschichtungsanforderungen, um Bearbeitung und Prüfung zu leiten.
Upload a Drawing
CNC-Bearbeitung von NAK80 Formstahl
Die CNC-Bearbeitung von NAK80 Formstahl unterstützt vorgehärtete Komponenten, bei denen Polierbarkeit und stabile Bearbeitung relevant sind. Käufer sollten optische oder kosmetische Oberflächenbereiche, Angussdetails, Kühlmerkmale und kritische Schließmaße identifizieren, die eine kontrollierte Anpassung und Prüfung erfordern.
Upload a Drawing
CNC-Bearbeitung von S136 Formstahl
CNC-Bearbeitung S136-Werkzeugstahl wird für korrosionsbeständige Formteile und Anwendungen mit hohem Polierpotenzial eingesetzt. Materialzustand, Korrosionsumgebung, Härteerwartungen, Oberflächengüte und maßliche Kontrolle nach der Nachbehandlung sollten vor der Routenbestätigung geprüft werden.
Upload a Drawing
CNC-Bearbeitung 420 rostfreier Werkzeugstahl
CNC-Bearbeitung von 420 rostfreiem Werkzeugstahl unterstützt korrosionsbeständige Formeinsätze und Werkzeugkomponenten. Da die Gütebezeichnung und der Wärmebehandlungszustand Härte und Polierbarkeit beeinflussen, geben Sie bei der Zeichnung die genaue Materialspezifikation, Oberflächenanforderung und Prioritäten der Endkontrolle an.
Upload a Drawing
CNC-Bearbeitung HPM38 Werkzeugstahl
CNC-Bearbeitung von HPM38-Werkzeugstahl wird für Präzisionsformteile ausgewählt, bei denen Korrosionsbeständigkeit und Polierleistung relevant sein können. Bestätigen Sie vor der Angebotserstellung äquivalente Güteanforderungen, Lieferzustand, Erwartungen an die Kavitätsoberfläche und den Endbearbeitungsablauf.
Upload a Drawing
CNC-Bearbeitung 1.2344 Werkzeugstahl
CNC-Bearbeitung von 1.2344-Werkzeugstahl ist im Allgemeinen mit Warmumformwerkzeugen verbunden. Eine Zeichnungsprüfung sollte den Materialzustand, die Zielhärte, Kühl- oder Entlüftungsdetails, Elektrodenbedarf und Bearbeitungszugaben festlegen, die zur Erhaltung kritischer Maße nach der Behandlung erforderlich sind.
Upload a Drawing
CNC-Bearbeitung 1.2379 Werkzeugstahl
CNC-Bearbeitung von 1.2379-Werkzeugstahl unterstützt hochverschleißfeste Werkzeuge, Stanzen und Matrizeneinsätze. Geben Sie an, ob das Material geglüht oder gehärtet ist, zusammen mit Schneidkanten, Drahterodierkonturen, Oberflächenanforderungen und Schleifzugaben, damit die Fertigungsreihenfolge das Funktionsrisiko widerspiegelt.
Upload a Drawing
CNC-Bearbeitung 1.2083 Werkzeugstahl
CNC-Bearbeitung von 1.2083-Werkzeugstahl wird für korrosionsbeständige Formteile mit Polieranforderungen verwendet. Überprüfen Sie den genauen Materialzustand, die Oberflächenqualität der Kavität, Kühlkanäle, Wärmebehandlung und Maße, die nach der Endbearbeitung oder Montage überprüft werden müssen.
Upload a Drawing
CNC-Bearbeitung Viking Werkzeugstahl
CNC-Bearbeitung von Viking-Werkzeugstahl wird für anspruchsvolle Kaltumformwerkzeuge in Betracht gezogen, bei denen Zähigkeit und Verschleißfestigkeit ausgeglichen werden müssen. Bestätigen Sie vor der Produktion die Materialspezifikation, das Ziel der Wärmebehandlung, die Kantenform, die Erodieranforderung und den Plan für den Endschliff.
Upload a Drawing
CNC-Bearbeitung 303 rostfreier Stahl
CNC-Bearbeitung von 303 rostfreiem Stahl eignet sich aufgrund seines guten Zerspanungsverhaltens für Teile mit erheblichen Dreh-, Gewinde- oder Bearbeitungsanschlüssen. Identifizieren Sie Korrosionsbelastung, Gewindequalität, Oberflächengüte und eventuelle Schweiß- oder Umformungsbeschränkungen, bevor Sie die Güte wählen.
Upload a Drawing
CNC-Bearbeitung 304 rostfreier Stahl
CNC-Bearbeitung von 304 rostfreiem Stahl unterstützt korrosionsbeständige kundenspezifische Teile, Gehäuse, Halterungen und Beschläge. Materialform, Kaltverfestigungseffekte, Dünnwandgeometrie, Oberflächengüte und Passivierungserwartungen sollten im Zeichnungspaket und im Angebot enthalten sein.
Upload a Drawing
CNC-Bearbeitung 316 rostfreier Stahl
CNC-Bearbeitung von 316 rostfreiem Stahl wird dort eingesetzt, wo erhöhte Korrosionsbeständigkeit wichtig ist, einschließlich chloridbelasteter Anwendungen. Überprüfen Sie Materialzertifizierungsanforderungen, Zugänglichkeit bei der Bearbeitung, Gewindefunktionen, schweißnahe Anforderungen, Oberflächengüte und Inspektionspunkte, die die funktionale Abdichtung oder Montage beeinflussen.
Upload a Drawing
CNC-Bearbeitung 17-4 PH rostfreier Stahl
CNC-Bearbeitung von 17-4 PH rostfreiem Stahl bietet eine Möglichkeit für korrosionsbeständige Teile, die nach der Ausscheidungshärtung eine höhere Festigkeit erfordern. Definieren Sie den Zustand, die Alterungsanforderung, verzugsgefährdete Maße und die Erwartungen an die Nachbehandlungsinspektion, bevor Sie die Bearbeitungs- und Endbearbeitungsoperationen festlegen.
Upload a Drawing
CNC-Bearbeitung 420 rostfreier Stahl
CNC-Bearbeitung von 420 rostfreiem Stahl kann gehärtete, korrosionsbeständige Komponenten mit Verschleißfestigkeit bedienen. Der Zustand der Güte und die Wärmebehandlungsroute müssen klar sein, insbesondere für scharfe Kanten, polierte Oberflächen und Maße, die nach dem Härten geschliffen werden müssen.
Upload a Drawing
CNC-Bearbeitung 440C rostfreier Stahl
CNC-Bearbeitung von 440C rostfreiem Stahl wird für hochharte, verschleißfeste Edelstahlkomponenten wie Präzisionsverschleißteile verwendet. Bestätigen Sie den erforderlichen Wärmebehandlungszustand, die Korrosionserwartungen, den Schleif- oder Erodierbedarf sowie die Inspektionsmethode für kritische Durchmesser und Profile.
Upload a Drawing
CNC-Bearbeitung 6061 Aluminium
CNC-Bearbeitung von 6061 Aluminium unterstützt Vorrichtungen, Gehäuse, Halterungen, Strukturkomponenten und Prototypen. Geben Sie Temper, Eloxal- oder Konversionsbeschichtungsbedarf, planheitskritische Flächen, Gewindefunktionen und Dünnwandbereiche an, damit Spannen, Bearbeitungsreihenfolge und Endmaßnahme aufeinander abgestimmt werden können.
Upload a Drawing
CNC-Bearbeitung 7075 Aluminium
CNC-Bearbeitung von 7075 Aluminium wird für hochfeste Leichtbaukomponenten ausgewählt, bei denen Geometrie und Belastung die Legierung rechtfertigen. Das Angebot sollte Temper, Korrosionsschutzanforderungen, kritische Bohrungen, dünne Abschnitte und Bedenken hinsichtlich Spannungsarmglühen oder Dimensionsstabilität angeben.
Upload a Drawing
CNC-Bearbeitung 2024 Aluminium
CNC-Bearbeitung von Aluminium 2024 bietet hohe Festigkeit für Komponenten im Luftfahrtstil oder für leistungsoptimierte Teile, je nach Anwendungsanforderungen. Prüfen Sie die Legierung, den Korrosionsschutz, die Bearbeitbarkeit, die Lochtoleranzen und ob geformte oder ermüdungsempfindliche Merkmale besondere Handhabung oder Dokumentation erfordern.
Upload a Drawing
CNC-Bearbeitung von Aluminium 5052
CNC-Bearbeitung von Aluminium 5052 eignet sich für korrosionsbeständige, aus Blech gefertigte oder bearbeitete Komponenten mit Umformungsrelevanz. Klären Sie die Materialform, Legierung, umformungsbezogene Merkmale, kosmetische Oberflächen und Beschichtungsanforderungen, damit die Prozessroute sowohl Geometrie als auch Endanwendung berücksichtigt.
Upload a Drawing
CNC-Bearbeitung von Aluminium 5083
CNC-Bearbeitung von Aluminium 5083 wird dort eingesetzt, wo Korrosionsbeständigkeit und schweißbezogene Leistung relevant sind. Käufer sollten den Materialzustand, die Exposition gegenüber Meerwasser oder Chemikalien, Ebenheitsanforderungen, bearbeitete Dichtflächen und Inspektionskriterien für verzugsempfindliche Geometrien spezifizieren.
Upload a Drawing
CNC-Bearbeitung von Kupfer C110
CNC-Bearbeitung von Kupfer C110 unterstützt elektrische und thermische Komponenten, bei denen Leitfähigkeit eine Schlüsselanforderung ist. Bestätigen Sie die Reinheitsbezeichnung, Plattierungsanforderungen, Kontaktflächen, Gratkanten, dünnwandige Merkmale und Handhabungsanforderungen, um funktionale Oberflächen während der Bearbeitung und Inspektion zu schützen.
Upload a Drawing
CNC-Bearbeitung von Berylliumkupfer C17200
CNC-Bearbeitung von Berylliumkupfer C17200 wird für hochfeste leitfähige Werkzeuge, Federn und steckverbinderbezogene Komponenten verwendet. Materialhandhabung, Lieferzustand, Wärmebehandlungsanforderungen und anwendbare Sicherheitsvorkehrungen sollten vor der Planung von Bearbeitung, Veredelung und Inspektion festgelegt werden.
Upload a Drawing
CNC-Bearbeitung von Messing C360
CNC-Bearbeitung von Messing C360 ist eine praktische Wahl für Drehteile, Klemmen und präzise Gewindekomponenten. Definieren Sie Anforderungen an die Bleianteilkonformität, Plattierung, Gewindelehren, Dichtflächen und kosmetische Oberflächenerwartungen, um die Materialauswahl mit der Produktionsroute abzugleichen.
Upload a Drawing
CNC-Bearbeitung von Lagerbronze C932
CNC-Bearbeitung von Lagerbronze C932 unterstützt Buchsen, Lagerflächen und verschleißrelevante Komponenten. Überprüfen Sie Schmierbedingungen, Übermaß- oder Spielmaße, Nutengeometrie, Gegenwellenmaterial und Inspektionsmethode, um eine funktionale Passung nach der Bearbeitung sicherzustellen.
Upload a Drawing
CNC-Bearbeitung von Kohlenstoffstahl 1018
CNC-Bearbeitung von Kohlenstoffstahl 1018 eignet sich für universelle Sonderteile, Vorrichtungen, Stifte und Strukturkomponenten. Geben Sie Lieferform, Härte- oder Beschichtungsanforderungen, Gewindemerkmale, Korrosionsschutz und kritische Abmessungen an, damit Bearbeitung und jegliche nachfolgende Behandlung koordiniert werden.
Upload a Drawing
CNC-Bearbeitung von Kohlenstoffstahl 1045
CNC-Bearbeitung von Kohlenstoffstahl 1045 bietet eine stärkere Option für Wellen, Stifte, Werkzeugaufnahmen und mechanische Komponenten. Klären Sie Härtegrad, Induktionshärtungsanforderungen, kritische Maßbezugspunkte, Oberflächengüte und Schleifzugabe, wo endgültige Wellen oder Passungen kritisch sind.
Upload a Drawing
CNC-Bearbeitung von legiertem Stahl 4140
CNC-Bearbeitung von legiertem Stahl 4140 unterstützt hochfeste Wellen, Vorrichtungen, Werkzeugeinsätze und mechanische Teile. Materialzustand, Wärmebehandlung, Gewindelagen, ermüdungsempfindliche Übergänge und endgültige Schleifanforderungen sollten geprüft werden, bevor der Prozessplan erstellt wird.
Upload a Drawing
CNC-Bearbeitung von legiertem Stahl 4340
CNC-Bearbeitung von legiertem Stahl 4340 wird für stark beanspruchte Komponenten mit hohen Anforderungen an Festigkeit und Zähigkeit in Betracht gezogen. Geben Sie den erforderlichen Wärmebehandlungszustand, die Wandstärke, kritische Radien, verzugsempfindliche Merkmale und Inspektionsanforderungen an, um eine geeignete Bearbeitungssequenz zu bewerten.
Upload a Drawing
CNC-Bearbeitung von legiertem Stahl 8620
CNC-Bearbeitung von legiertem Stahl 8620 unterstützt einsatzgehärtete Zahnräder, Wellen und verschleißrelevante Komponenten mit einem zähen Kern. Die Ausschreibung sollte Anforderungen an die Einsatzhärtetiefe, die Wärmebehandlungsquelle, die Schleifzugabe, die Bezugsstrategie und funktionale Zahn- oder Lagerabmessungen identifizieren.
Upload a Drawing
CNC-Bearbeitung von Lagerstahl 52100
CNC-Bearbeitung von Lagerstahl 52100 wird für verschleißfeste Komponenten mit hoher Härte, Laufringe und präzise rollkontaktbezogene Merkmale ausgewählt. Definieren Sie Lieferzustand, Härteverfahren, Schleifanforderungen, Oberflächenrauheit und Messmethoden für Durchmesser-, Rundheits- oder Profil-kritische Merkmale.
Upload a Drawing
CNC-Bearbeitung von PEEK
CNC-Bearbeitung von PEEK unterstützt Hochtemperatur-, chemisch beständige und elektrisch isolierende Sonderteile. Spezifizieren Sie die Qualität, den Füllstoffgehalt, die Betriebsumgebung, eng tolerierte Merkmale, Feuchtigkeits- und thermische Überlegungen sowie die Prüftemperatur, wo Dimensionsstabilität die Montageleistung beeinflusst.
Upload a Drawing
CNC-Bearbeitung von POM (Delrin)
CNC-Bearbeitung von POM, auch bekannt als Delrin, ist nützlich für reibungsarme Führungen, Zahnräder, Vorrichtungen und isolierende Komponenten. Überprüfen Sie Qualität, Wandstärke, Schnappverbindungen, Feuchtigkeitsexposition, Presspassungen und realistische Toleranzanforderungen basierend auf den Betriebsbedingungen der Komponente.
Upload a Drawing
CNC-Bearbeitung von Nylon
CNC-Bearbeitung von Nylon-Stützen, Verschleißteilen, Führungen, Buchsen und schlagfesten Funktionsprototypen. Feuchtigkeitsaufnahme kann die Abmessungen beeinflussen, daher sollten Werkstoffgüte, Konditionierungszustand, Umwelteinflüsse, kritische Passungen und Inspektionsbedingungen spezifiziert werden, bevor Toleranzen endgültig festgelegt werden.
Upload a Drawing
CNC-Bearbeitung von Polycarbonat
CNC-Bearbeitung von Polycarbonat unterstützt transparente Schutzvorrichtungen, Gehäuse und schlagfeste Prototypen. Identifizieren Sie optische Oberflächen, Kratzempfindlichkeit, innere Ecken, Wandstärken, Exposition gegenüber Spannungsrisskorrosion und Befestigungsmethoden, damit Werkzeugwege und schützende Handhabung den funktionalen Anforderungen entsprechen.
Upload a Drawing
CNC-Bearbeitung von ABS
CNC-Bearbeitung von ABS eignet sich für Prototypen-Gehäuse, Vorrichtungen und kundenspezifische Komponenten mit geringer Belastung. Berücksichtigen Sie Werkstoffgüte, kosmetische Anforderungen, Wandstärke, Befestigungsmerkmale, Lösemittelexposition und die vorgesehene Montageart, um die Bearbeitungsstrategie und die praktische Maßkontrolle zu bewerten.
Upload a Drawing
CNC-Bearbeitung von PTFE
CNC-Bearbeitung von PTFE unterstützt chemisch beständige, reibungsarme Dichtungen, Isolatoren und Komponenten für die Flüssigkeitsförderung. Seine Weichheit und sein Kriechverhalten erfordern klare funktionale Abmessungen, Klemmbeschränkungen, Oberflächenanforderungen und Informationen zur Betriebstemperatur, bevor Toleranzzusagen getroffen werden können.
Upload a Drawing
CNC-Bearbeitung von UHMW-PE
CNC-Bearbeitung von UHMW-PE wird für Gleitleisten, Führungen, Auskleidungen und reibungsarme Handhabungskomponenten verwendet. Da sich das Material verformen und ausdehnen kann, geben Sie Dicke, Montageart, Ebenheitsanforderungen, Betriebstemperatur und Schnittstellendetails für die Prozessplanung an.
Upload a Drawing
CNC-Bearbeitung von PPS
CNC-Bearbeitung von PPS unterstützt chemisch beständige, temperaturbeständige Komponenten mit guter Dimensionsstabilität. Spezifizieren Sie gefüllte oder ungefülte Werkstoffgüte, elektrische Anforderungen, Wandstärke, Dichtungsmerkmale und Betriebsumgebung, damit Bearbeitungs- und Inspektionsbedingungen die vorgesehene Anwendung widerspiegeln.
Upload a Drawing
CNC-Bearbeitung von PEI (Ultem)
CNC-Bearbeitung von PEI, bekannt als Ultem, unterstützt Hochtemperatur-, elektrisch isolierende Komponenten und Funktionsprototypen. Bestätigen Sie die genaue Werkstoffgüte, Flammschutz- oder Konformitätsanforderungen, dünnwandige Merkmale, spannungsempfindliche Geometrien und die Anwendungstemperatur, bevor Sie die Herstellbarkeit prüfen.
Upload a Drawing
CNC-Bearbeitung von PMMA (Acryl)
CNC-Bearbeitung von PMMA oder Acryl wird für transparente Abdeckungen, Fluidikkomponenten und prototyperorientierte Prototypen verwendet. Identifizieren Sie optische Oberflächen, Kantenfinish, Lösemittelexposition, rissempfindliche Merkmale und Anforderungen an Schutzfolien, um Bearbeitungs- und Handhabungsrisiken zu minimieren.
Upload a Drawing
CNC-Bearbeitung von Titan Grad 2
CNC-Bearbeitung von Titan Grad 2 unterstützt korrosionsbeständige Teile, die kommerziell reine Titaneigenschaften erfordern. Überprüfen Sie Materialzertifizierung, dünnwandige Geometrien, Gewinde, Verschleißrisiken, Oberflächengüte und Anwendungsbedingungen, damit Bearbeitungsparameter und Inspektionsprioritäten angemessen sind.
Upload a Drawing
CNC-Bearbeitung von Titan Grad 5
CNC-Bearbeitung von Titan Grad 5 unterstützt hochfeste, leichte Komponenten mit anspruchsvollen mechanischen Anforderungen. Geben Sie Materialzustand, ermüdungsempfindliche Geometrien, Gewinde- oder Lagerflächen sowie Anforderungen an Oberflächenbehandlung und kritische Abmessungen für eine kontrollierte Prozessprüfung an.
Upload a Drawing
CNC-Bearbeitung von Inconel 625
CNC-Bearbeitung von Inconel 625 unterstützt korrosions- und hitzebeständige Komponenten für anspruchsvolle Einsatzumgebungen. Sein Kaltverfestigungsverhalten erfordert eine sorgfältige Überprüfung des Werkzeugzugangs und der Spannvorrichtungen; spezifizieren Sie Materialzustand, Oberflächenanforderungen, kritische Merkmale und eventuelle Nachbearbeitungsbehandlungsbedürfnisse.
Upload a Drawing
CNC-Bearbeitung von Inconel 718
CNC-Bearbeitung von Inconel 718 wird für hochfeste Hochtemperaturkomponenten verwendet, bei denen die Wärmebehandlung die Endabmessungen beeinflussen kann. Definieren Sie den Lieferzustand, die Alterungsanforderung, schwer zugängliche Merkmale, kritische Gewinde und Inspektionsanforderungen, bevor Sie den Prozessweg festlegen.
Upload a Drawing
CNC-Bearbeitung von Wolfram
CNC-Bearbeitung von Wolfram adressiert Anforderungen an dichte, Hochtemperatur-, strahlenbezogene oder verschleißfokussierte Komponenten. Sprödigkeit und Bearbeitungseinschränkungen machen die Geometrie von Merkmalen, Kantenbeschaffenheit, Fügedetails und Inspektionsgrenzen zu wesentlichen Eingaben, bevor ein zeichnungsbasierter Fertigungsplan akzeptiert wird.
Upload a Drawing
CNC-Bearbeitung von Molybdän
CNC-Bearbeitung von Molybdän unterstützt Hochtemperatur-, Vakuum- und thermische Managementkomponenten. Materialsprödigkeit, Oxidationsanfälligkeit und Risiken bei dünnen Abschnitten erfordern eine Überprüfung der Ausgangsform, der Geometrie der Merkmale, der Handhabung, der Oberflächengüte und des Inspektionsansatzes, bevor die Produktion geplant wird.
Upload a Drawing
CNC-Bearbeitung von Wolframkarbid
CNC-Bearbeitung von Wolframkarbid wird in der Regel durch Schleifen, Erodieren oder spezielle Verfahren anstelle von rein konventionellem Fräsen durchgeführt. Geben Sie Werkstoffgüte, Bindergehalt, Geometrie, Kantenspezifikation, Oberflächengüte und funktionale Toleranzen für eine realistische Machbarkeitsprüfung an.
Upload a Drawing
CNC-Bearbeitung von Aluminiumoxid-Keramik
Die CNC-Bearbeitung von Aluminiumoxidkeramik erfordert spezielle Verfahren, da das Material hart und spröde ist. Überprüfen Sie Zusammensetzung, Abmessungen, Eckradien, Grenzwerte für Kantenabsplitterungen, Oberflächenanforderungen und Prüfkriterien, um festzustellen, ob eine geeignete Fertigungsroute verfügbar ist.
Upload a Drawing
CNC-Bearbeitung von Zirkoniumkeramik
Die CNC-Bearbeitung von Zirkoniumkeramik unterstützt verschleißfeste und elektrisch isolierende Komponenten mit höherer Bruchzähigkeit als einige andere Keramiken. Die Zeichnungsprüfung sollte vor der Prozessbestätigung die Güte, Wandstärke, scharfe Konturen, Oberflächenbeschaffenheit und Anforderungen an die Maßprüfung berücksichtigen.
Upload a Drawing
CNC-Bearbeitung von Magnesium AZ31
Die CNC-Bearbeitung von Magnesium AZ31 unterstützt leichte Komponenten, bei denen die Materialauswahl und sichere Verarbeitung für das Projekt verifiziert werden. Spezifizieren Sie während der ersten technischen Überprüfung die Wärmebehandlung, den Korrosionsschutz, die Wandstärke, die Späneentsorgung und die Anforderungen an die Oberflächenbehandlung.
Upload a Drawing
CNC-Bearbeitung von Magnesium AZ91
Die CNC-Bearbeitung von Magnesium AZ91 wird für leichte Guss- oder Bearbeitungskomponenten in Betracht gezogen, die einen angemessenen Korrosionsschutz erfordern. Bestätigen Sie vor der Ermittlung der Produktionsmachbarkeit die Materialform, die Anwendungsumgebung, das Beschichtungssystem, die Dünnwandgeometrie und die Anforderungen an die Bearbeitungssicherheit.
Upload a Drawing
CNC-Bearbeitung von Kovar
Die CNC-Bearbeitung von Kovar unterstützt Komponenten mit kontrollierter Ausdehnung, oft dort, wo Glas- oder Keramik-Grenzflächen wichtig sind. Stellen Sie die spezifizierte Legierung, die Anforderung an die Wärmeausdehnung, den Fügekontext, die Oberflächenvorbereitung und kritische Dichtungs- oder Ausrichtungsmaße für die technische Überprüfung bereit.
Upload a Drawing
CNC-Bearbeitung von Invar 36
Die CNC-Bearbeitung von Invar 36 wird dort eingesetzt, wo eine geringe Wärmeausdehnung für Vorrichtungen, Messtechnik-bezogene Teile oder Präzisionsbaugruppen unerlässlich ist. Sein Bearbeitungsverhalten und seine Dimensionsstabilität sollten hinsichtlich Schnittdicke, Spannungsarmglühen, Betriebstemperatur und Prüfbedingungen bewertet werden.
Upload a Drawing
CNC-Bearbeitung von M2-Schnellarbeitsstahl
Die CNC-Bearbeitung von M2-Schnellarbeitsstahl unterstützt Schneidwerkzeuge, Stempel und verschleißintensive Komponenten, die eine hohe Härte erfordern. Bestätigen Sie vor der Produktionsplanung den Lieferzustand, die Wärmebehandlungsroute, die Fräs- oder Schneidengeometrie, den Bedarf an Funkenerosion (EDM) und die Anforderungen an den Endschliff.
Upload a Drawing
CNC-Bearbeitung von M42-Schnellarbeitsstahl
Die CNC-Bearbeitung von M42-Schnellarbeitsstahl wird für anspruchsvolle Schneid- und Verschleißanwendungen ausgewählt, die eine hohe Warmhärte erfordern. Eine Zeichnungsprüfung sollte die Spezifikation der Kobaltgüte, das Ziel der Wärmebehandlung, die komplexe Geometrie, den Bedarf an Funkenerosion (EDM) oder Schleifen sowie die Kriterien für die Endprüfung festlegen.
Upload a DrawingUnterstützte Materialien für die Projektprüfung


Materialspezifische Prozessrouten für Präzisionsteile
CNC-Bearbeitung
Präzisions-CNC-Bearbeitungsdienste, einschließlich CNC-Fräsdiensten und CNC-Drehdiensten, erstellen primäre Formen, Bohrungen, Profile und Bezugsflächen. Die Prozessplanung berücksichtigt Materialzustand, Werkzeugzugang, Bezugsstrategie und Bearbeitungszugaben vor der nachfolgenden Endbearbeitung oder Inspektion.

5-Achs-, Schweizer und Mikrobearbeitung
Mehrachsenbearbeitung unterstützt komplexe Winkelmerkmale und vernetzte Geometrien, bei denen weniger Aufspannungen Bezugsbeziehungen schützen können. Der Bearbeitungsweg wird gegen Werkzeugreichweite, Spannzugang, Oberflächenprioritäten und kritische Merkmalskontrolle geprüft.

Drahterodieren (Wire EDM)
Drahterodier-Dienste kommen für präzise Profile, schmale Schlitze, Innenecken und gehärtete Werkstücke infrage, wenn ein geeigneter Drahtweg verfügbar ist. Der Prozessweg berücksichtigt Startlöcher, Schnittstrategie, zulässige Geometrien und Inspektionsanforderungen.

Senkerodieren (Sinker EDM)
Senkerodier-Dienste formen detaillierte Kavitäten und Merkmale, die mit konventionellen Fräsern schwer zu erreichen sind. Elektrodenkonstruktion, Funkenerosion-Zugang, Oberflächenanforderungen und nachfolgende Endbearbeitung werden vor der Produktionsplanung anhand der Zeichnung geprüft.

Präzisionsschleifen
Präzisionsschleifen verfeinert kritische flache, zylindrische und passende Oberflächen nach der Bearbeitung oder Wärmebehandlung, wo dies angebracht ist. Schleifzugaben, Bezugskontrolle, Oberflächenanforderungen und Prüfmethoden müssen vor der Bestätigung des Bearbeitungswegs festgelegt werden.

Montageprüfung
Montage und Prüfung verifizieren funktionale Beziehungen, kritische Abmessungen und zeichnungsdefinierte Qualitätsanforderungen vor der Auslieferung. Der Prüfplan sollte Messmethoden, Erwartungen an die Berichterstattung, Revisionsstatus und jeglichen Kontext von passenden Komponenten, der mit der Angebotsanfrage geliefert wurde, identifizieren.
Werkzeugzubehör für zeichnungsbasierte Projekte

Kernstifte
Kernstifte können für Formmerkmale konfiguriert werden, die kontrollierte Geometrie, Passung und Oberflächenbeschaffenheit erfordern. Die Prüfung sollte Material, Wärmebehandlung, Arbeitslänge, Bezugsreferenzen und Inspektionsprioritäten bestätigen, bevor die Bearbeitung beginnt.

Führungsbauteile
Führungsstifte, Buchsen und zugehörige Führungsmerkmale unterstützen eine wiederholbare Ausrichtung innerhalb von Formen- oder Werkzeugbaugruppen. SUUXIANG prüft die Passbedingungen, die Positionierungsstrategie, die Spielanforderungen und die spezifizierten Materialien aus dem genehmigten Zeichnungspaket.

Positionierungsmerkmale
Positionierungsstifte, -blöcke und Referenzmerkmale legen die Einbauposition zwischen Präzisionskomponenten fest. Ihre Konstruktion sollte funktionale Bezugspunkte, Einbautiefe, Toleranzbeziehungen und die Prüfmethode definieren, die zur Überprüfung der fertigen Schnittstelle erforderlich ist.

Schieber und Lifter
Schieber und Lifter unterstützen bewegliche Formfunktionen, bei denen Geometrie, Hub und Passflächen eine koordinierte Fertigung erfordern. Die Zeichnungsprüfung berücksichtigt Bearbeitungszugang, EDM-Anforderungen, Schleifzugaben, Materialzustand und Montageerwartungen.

Angusskomponenten
Angussbezogene Einsätze und Werkzeugmerkmale können gemäß genehmigter Geometrie für Spritzgussanwendungen gefertigt werden. Die Projektprüfung sollte flusskritische Oberflächen, Materialanforderungen, die Wärmebehandlungssequenz, Endbearbeitungsbedürfnisse und relevante passende Komponenten klären.
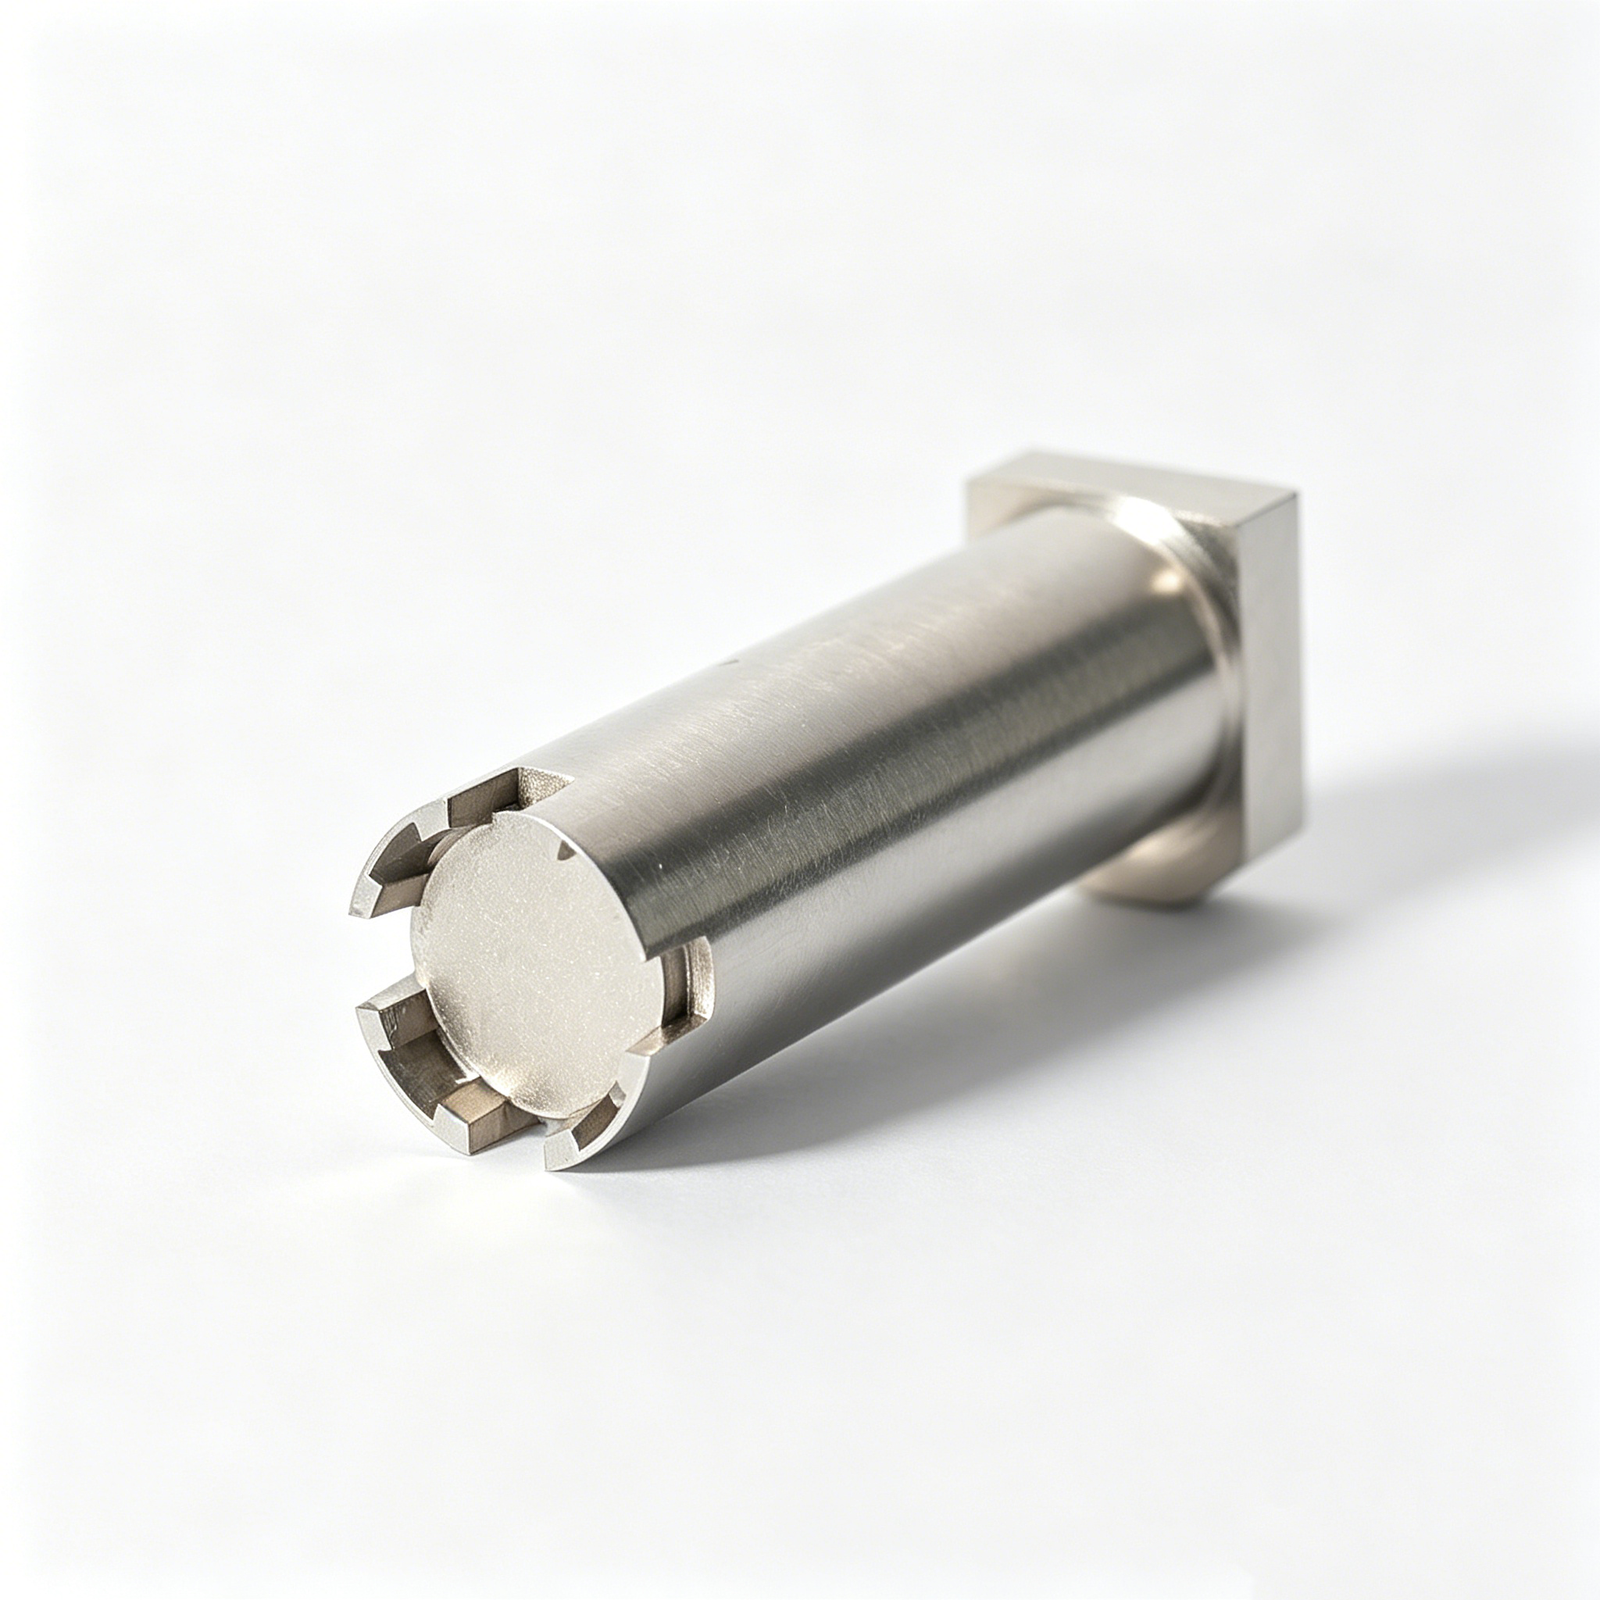
Auswerferteile
Auswerferstifte, -hülsen und unterstützende Auswerferkomponenten werden als konfigurierbare, zeichnungsbasierte Teile bewertet. Wichtige Eingaben sind Material, Härteanforderungen, Laufpassung, Oberflächenbeschaffenheit, kritische Abmessungen und Erwartungen an Inspektion oder Rückverfolgbarkeit.
Materialien, Präzision und Zeichnungssteuerung
SUUXIANG ist die einzige international ausgerichtete öffentliche Marke der Dongguan SuuXiang Precision Mold Co., Ltd., gegründet 2010 und ansässig im 2. Stock des Sanhe Industrial Park, Chang’an Town, Dongguan City, Guangdong, China. Gründer und gesetzlicher Vertreter XiaoCheng Huang leitet ein Team, das Ingenieur-, Beschaffungs- und Qualitätsteams dabei unterstützt, Zeichnungen, Modelle und Materialanforderungen in geprüfte CNC-Teile, Präzisionsformenkomponenten, Steckverbinderformenkomponenten, Spritzgussformenkomponenten und Stanzwerkzeugkomponenten umzuwandeln.
Unsere Arbeit ist von Anfang an zeichnungsgesteuert. DFM-Prüfung, kritische Maße, Bezugspunkte, Bearbeitungzugang, Wärmebehandlungssequenz, Erodierstrategie, Schleifzugabe und Prüfanforderungen werden vor Produktionszusagen geklärt. Die Prozessplanung kann CNC-Fräsen und -Drehen, Mehrachsenbearbeitung, Draht- und Senkerodieren, Präzisionsschleifen, Montage und Prüfung umfassen.
Was SUUXIANG auszeichnet, ist die kontrollierte technische Kommunikation während des gesamten Projekts. Wir behandeln Materialanforderungen, Überarbeitungen, Prüfmethoden und Lieferkoordination als Fertigungseingaben – nicht als Angebotsfußnoten –, damit Käufer Entscheidungen bewerten, die richtigen Belege austauschen und die Rückverfolgbarkeit von der Zeichnungsprüfung bis zur Endabnahme aufrechterhalten können.

Zeichnungsbasierte Prüfung im Vergleich zu Angebots-zuerst-Workflows
DFM- und Bezugspunktprüfung
Vor der Angebotserstellung prüft SUUXIANG die Zeichnungsabsicht, die spezifizierten Materialien, Bezugspunkte, kritischen Maße, Werkzeugzugang und Oberflächenanforderungen. Die Diskussion identifiziert frühzeitig Risiken bei der Herstellbarkeit, sodass die vorgeschlagene Route die funktionalen Beziehungen der Komponente widerspiegelt und nicht nur ihre Nenngeometrie.
- Zeichnungs- und Modellrevision bestätigen
- Funktionale Bezugspunkte und CTQ-Merkmale identifizieren
- Zugang, Wandbedingungen und Toleranzen prüfen
- Material- und Wärmebehandlungsanforderungen abstimmen

Geplante Prozessrouten
CNC-Bearbeitung, Erodieren, Präzisionsschleifen und Montage werden als zusammenhängende Vorgänge geplant. SUUXIANG bewertet, wo Bearbeitungszugaben, Elektrodenstrategie, Drahtwege, Wärmebehandlungssequenz und Schleifstufen die Genauigkeit, Oberfläche und die praktische Kontrolle der Materialien während der Produktion beeinflussen.
- Prozesse an die Merkmalsgeometrie anpassen
- Erodier- und Elektrodenanforderungen planen
- Schleifzugaben reservieren, wo nötig
- Wärmebehandlungssequenz überprüfen

Prüfung von kritischen Merkmalen
Die Prüfplanung folgt der Zeichnung und den vereinbarten Qualitätsanforderungen, wobei auf Maße, Bezugspunkte, Oberflächenanforderungen und Passbeziehungen geachtet wird, die die Funktion des Teils bestimmen. Messmethoden und Berichterstattungsanforderungen sollten vor der Produktion festgelegt werden, damit die endgültige Dokumentation dem geprüften Prüfplan entspricht.
- Kritische Maße vor Freigabe definieren
- Messungen mit Zeichnungsbezugspunkten verknüpfen
- Klärung von Reporting- und Nachverfolgungsanforderungen
- Überprüfung von Oberflächen- und Passungsanforderungen

Sichtbare Revisionskoordination
Zeichnungsgesteuerte Arbeit erfordert eine disziplinierte Änderungskontrolle. SUUXIANG sorgt während der Projektkoordination für Transparenz bei Revisions-, Produktions-, Inspektions- und Lieferinformationen. So können Engineering- und Sourcing-Teams bestätigen, welcher Anforderungssatz die Bestellung bestimmt, bevor die Teile die Endkontrolle und Versandvorbereitung durchlaufen.
- Genehmigte Zeichnungsrevision festhalten
- Änderungen vor der Produktion bestätigen
- Erwartungen an Inspektion und Lieferung abstimmen
- Auftragsdokumentation aufeinander abgestimmt halten

Warum Engineering-Teams SUUXIANG für Materialentscheidungen wählen
Ein zeichnungsgeführter Ansatz zur Überprüfung von Materialanforderungen, kritischen Abmessungen, Prozessrouten, Inspektionsanforderungen und Revisionskommunikation vor Produktionszusagen.
← Swipe left or right to view →
Materialplanung von Zeichnung bis Inspektion
Jedes Projekt durchläuft dokumentierte Überprüfung, Prozessplanung, kontrollierte Fertigung und Inspektion, abgestimmt auf die Zeichnung, Bestellvorgaben und den vereinbarten Qualitätsplan.
Angebotseinholung und Zeichnungsprüfung
Überprüfen Sie 2D-Zeichnungen, verfügbare 3D-Modelle, Mengen, Anwendungszweck, kritische Maße, Oberflächenanforderungen, Lieferziel und angeforderte Inspektionsdokumentation vor der Angebotserstellung.
Material- und Prozessplanung
Bestätigen Sie die spezifizierten Materialien, die Wärmebehandlungsreihenfolge, die Bezugspunktstrategie, den Bearbeitungszugang, die Aufmaße, die CNC-Route, die Drahterodieranforderungen und den Inspektionsansatz anhand der Projektdokumentation.
Bearbeitung und Drahterodieren
Erstellen Sie die Merkmale durch die geplante Kombination von CNC-Fräsen, Drehen, Mehrachsenbearbeitung, Drahterodieren oder Senkerodieren, während die Revisionssichtbarkeit aufrechterhalten wird.
Schleif- und Montagekontrolle
Wenden Sie Präzisionsschleifen und -montage an, wo erforderlich, und verwalten Sie Schleifaufmaß, funktionale Schnittstellen, Passungsbeziehungen und Maßprioritäten, die während der Zeichnungsprüfung festgelegt wurden.
Inspektion und Lieferkoordination
Inspizieren Sie die Teile gemäß dem verifizierten Plan, gleichen Sie die endgültige Dokumentation mit den Bestellvorgaben ab und koordinieren Sie dann Verpackungs- und Lieferinformationen mit dem Kunden.
So starten Sie ein Materialprojekt mit SUUXIANG
Align drawings, materials, critical dimensions, inspection needs and delivery expectations before production begins.
Zeichnungen und Anforderungen einreichen
Stellen Sie 2D-Zeichnungen, verfügbare 3D-Modelle, Material- und Wärmebehandlungsanforderungen, Stückzahl, Zieldatum, kritische Abmessungen, Oberflächenprioritäten und erforderliche Inspektionsdokumentation bereit.
Materialien und DFM prüfen
Abstimmung von Materialauswahl, Bezugsstrategie, Bearbeitungszugang, EDM- oder Schleifbedarf, Toleranzrisiken und Inspektionsmethoden, bevor SUUXIANG ein produktionsorientiertes Angebot erstellt.
Produktionsplan genehmigen
Bestätigen Sie das Angebot, die Revisionsstufe, die Qualitätserwartungen und gegebenenfalls Muster- oder Erststückanforderungen, bevor Sie den Auftrag zur kontrollierten Fertigung freigeben.
Produktion und Lieferung koordinieren
SUUXIANG koordiniert Bearbeitung, EDM, Schleifen, Montage und Inspektion gemäß dem vereinbarten Plan und hält den Revisionsstatus sowie die Lieferinformationen bis zur Fertigstellung transparent.
Überprüfung von Materialzertifikaten und Qualitätsdokumentation
Richtlinie zur Veröffentlichung von Kundenbeweisen
Ein genehmigtes Kundenreferenz stehen noch aus. SUUXIANG veröffentlicht Kundennamen, Projektergebnisse und messbare Erfolge erst, nachdem der Kunde die Beweise für die öffentliche Nutzung genehmigt hat.
Ein genehmigter Fallnachweis steht noch aus. Projektspezifische Materialien, kritische Abmessungen, Inspektionsanforderungen und Lieferergebnisse werden erst veröffentlicht, wenn sie mit der relevanten Auftragsdokumentation verifiziert wurden.
Ein genehmigtes technisches Feedback steht noch aus. SUUXIANG wird Leistungsergebnisse, Qualitäts- oder Beschaffungserfolge ohne dokumentierte Genehmigung und einen überprüfbaren Projektbericht keinem Kunden zurechnen.
Materialien, RFQs u0026 FAQs zu Präzisionsteilen
Practical answers for teams preparing drawing-based CNC parts, mold components, connector tooling and die-component inquiries.
Welche Materialien kann SUUXIANG für CNC-Teile und Werkzeugkomponenten prüfen?
Welche Materialinformationen sollte ich in ein Zeichnungs-basiertes RFQ aufnehmen?
Können Sie alternative Materialien empfehlen, wenn unsere spezifizierte Güte schwer zu beschaffen oder zu bearbeiten ist?
Gibt es eine Mindestbestellmenge für kundenspezifische Präzisionsteile?
Kann ich Muster bestellen, bevor eine Produktionscharge gefertigt wird?
Wie lange dauern Materialbeschaffung und Produktion?
Welche Prüfberichte können mit einer Bestellung geliefert werden?
Wie schützen Sie Zeichnungen, geistiges Eigentum und revisionskontrollierte Anforderungen?
Was sollte ich senden, um ein Angebot für präzise CNC-Teile anzufordern?
Der vollständige Einkaufsratgeber für Materialien
Nutzen Sie einen DFM-gesteuerten Rahmen zur Auswahl von Materialien für CNC-Teile und Präzisionswerkzeuge, vergleichen Sie Lieferantenfähigkeiten und Dokumentationen, kontrollieren Sie die Gesamtkosten und vermeiden Sie Spezifikationsfehler, die zu Verzögerungen, Ausfällen oder kostspieligen Neukonstruktionen führen.
1. Was sind Materialien?
2010 marks SUUXIANG’s founding, but the engineering meaning of materials is broader than a bar-stock or resin designation. For drawing-based CNC parts, mold components, and connector tooling, material is the specified substance and condition whose behavior must suit the part’s function, geometry, and production route.nn2D drawings should connect the material callout to hardness, wear, corrosion, heat, electrical needs, and dimensional stability. A steel grade alone does not settle the decision when heat treatment, EDM, grinding allowance, machining access, surface finish, and mating surfaces can change both risk and achievable result.nn1 practical buyer question frames the review: what must this part withstand and prove in service and inspection? The answer guides DFM, process sequencing, inspection planning, traceability, and cost evaluation before production begins.
2. Wie sich Materialien in der Fertigung entwickelt haben
Die Stein-, Bronze- und Eisenzeit markieren die frühe Abfolge, in der verfügbare Materialien Werkzeuge, Formmethoden und Produktleistung prägten. Das Stahlzeitalter des 19. Jahrhunderts, gefolgt vom Polymerzeitalter Mitte des 20. Jahrhunderts und später dem Siliziumzeitalter, ist ein nützlicher historischer Rahmen für die Entwicklung der Fertigung: https://en.wikipedia.org/wiki/Material.nnStahl revolutionierte die industrielle Werkzeugherstellung, da Legierungszusammensetzung, Wärmebehandlung und kontrollierte Bearbeitung auf Last-, Verschleiß- und Dimensionsanforderungen abgestimmt werden konnten. Mit zunehmend engeren Toleranzen trennten die Hersteller zunehmend Grobbearbeitung, Wärmebehandlung, EDM, Schleifen, Montage und Prüfung, anstatt ein Teil als einzelne Schneidoperation zu betrachten.nnModerne Ingenieurlegierungen, u003ca href=u0022/technical-ceramics-and-carbides/u0022u003etechnische Keramikenu003c/au003e und Verbundwerkstoffe erweitern die Auswahl über die reine Festigkeit hinaus. Ein Beschaffungsteam sollte das Material mit Härte, thermischem Verhalten, Korrosionsbelastung, elektrischen Anforderungen, Paßflächen, herstellbarer Geometrie und der vom Zeichnungsblatt geforderten Prüfmethode in Verbindung bringen.nnDie Präzisionsfertigung macht daher die Materialauswahl zu einer Prozessroutenentscheidung. Bestätigen Sie für CNC-Teile und Werkzeuge die spezifizierte Güte oder gleichwertige, den Zustand, die Wärmebehandlungssequenz, den Oberflächenbearbeitungszuschlag und die kritischen Maße vor der Freigabe.
3. Arten von Materialien für Präzisionsteile
Vier breite Ingenieur-Familien – Metalle, Polymere, Keramiken und Verbundwerkstoffe – bieten eine sinnvolle Ausgangsklassifizierung (https://aprcomposites.com.au/materials-science/materials-engineering/types-of-materials). Die Funktion, Toleranzen, Umgebung und der gewählte Prozessweg bestimmen die praktische Auswahl.
| Familie | Typische Funktion | Wichtigste Einschränkung |
|---|---|---|
| Metalle | Strukturpräzisionsteile | Gewicht oder Korrosion |
| Polymere | Vorrichtungen und Isolatoren | Kriechen oder Ausdehnung |
| Keramiken | Verschleiß- und Wärmeschnittstellen | Sprödigkeit |
| Verbundwerkstoffe | Leichte Platten | Delamination |
| Werkzeugmaterialien | Formen und Matrizen | Wärmebehandlungskontrolle |
Metalle und Legierungen
Stahl, Edelstahl, Aluminium, Kupferlegierungen und Titan decken viele Anwendungen für bearbeitete Teile ab. Metalle eignen sich für Strukturteile, Einsätze und leitfähige Komponenten.nnHohe Härte kann die Schnittkräfte und die Bearbeitungszeit erhöhen. Vermeiden Sie ein Metall, wenn Gewicht, Korrosion oder elektrische Isolation im Widerspruch zur Anwendung stehen.
Technische Kunststoffe
POM, PA, PEEK und PTFE bieten geringes Gewicht, Isolation oder chemische Beständigkeit. CNC-Kunststoffteile werden oft für Vorrichtungen, Führungen, Prototypen und nichtmetallische Schnittstellen verwendet.nnFeuchtigkeitsaufnahme, Kriechen und Wärmeausdehnung beeinflussen die Abmessungen. Vermeiden Sie Kunststoffe für stark belastete, heiße oder eng tolerierte Langzeitkontakte ohne Validierung.
Keramiken
Aluminiumoxid, Zirkonoxid und Siliziumkarbid bieten Härte, Verschleißfestigkeit und Wärmestabilität. Keramische Komponenten eignen sich für isolierende, abrasive oder Hochtemperaturschnittstellen.nnSprödigkeit bestimmt Design und Handhabung. Vermeiden Sie Keramiken, wenn Schlagfestigkeit, Gewinde oder nachträgliche Anpassungen erforderlich sind.
Verbundwerkstoffe
Kohlefaser- und Glasfaserverbundwerkstoffe kombinieren Fasern mit einer Matrix für gerichtete Steifigkeit. Sie eignen sich für leichte Strukturplatten und spezielle Vorrichtungen.nnFaserrichtung, Delamination und Staubkontrolle erschweren die Bearbeitung. Vermeiden Sie Verbundwerkstoffe für isotrope Präzisionsmerkmale oder leitfähige Kontaktflächen, es sei denn, dies ist ausdrücklich angegeben.
Werkzeugmaterial-Familien
Werkzeugstähle, Hartmetall und Kupferlegierungen werden für Formenkerne, Erodier-Elektroden, Stempel und Verschleißteile verwendet. Wärmebehandlung und Schleifzugabe müssen mit der Zeichnung definiert werden.nnHartmetall ist verschleißfest, aber spröde; Werkzeugstahl benötigt eine kontrollierte Wärmebehandlung. Vermeiden Sie die Auswahl nur nach dem Gütenamen ohne Berücksichtigung von Härte und Einsatzbedingungen.
4. Vergleich von Materialien für CNC und Werkzeugbau
Sieben repräsentative Materialien zeigen, warum Anwendungsbelastung, Umgebung und Prozessweg gemeinsam betrachtet werden müssen. Eine Konstruktionsprüfung sollte kritische Abmessungen bewerten, bevor Material und Wärmebehandlungszustand ausgewählt werden.
| Material | Anwendung | Kompromiss | Fertigungshinweis |
|---|---|---|---|
| Aluminium | Vorrichtungen, Gehäuse | Geringer Verschleiß | Verzug dünner Wände kontrollieren |
| Edelstahl | Korrosionsbelastete Teile | Langsame Bearbeitung | Wärme managen |
| Werkzeugstahl | Kerne, Matrizen | Bewegung durch Wärmebehandlung | Nach Härten schleifen |
| Messing | Elektrische Einsätze | Geringe Festigkeit | Grate kontrollieren |
| POM | Reibungsarme Führungen | Kriechen | Dünne Wände unterstützen |
| PEEK | Heiße Isolationsteile | Hohe Kosten | Scharfe Werkzeuge verwenden |
| Nylon | Verschleißpads | Feuchtigkeitsbewegung | Vor der Inspektion konditionieren |
Festigkeit und Härte
Werkzeugstahl eignet sich für Kerne und Matrizen, wenn Druckbelastung und Verschleiß dominieren. Aluminium reduziert das Gewicht, ist aber selten die erste Wahl für abrasive Werkzeuge.
Umgebung und Funktion
Edelstahl ist für korrosive Umgebungen geeignet, während Messing leitfähige Einsätze unterstützt. POM, PEEK und Nylon erfordern Berücksichtigung von Kriechen, Temperatur- oder Feuchtigkeitsverhalten des Polymers.
Bearbeitung und Stabilität
Die Wärmebehandlung kann die Maße von Werkzeugstahl verändern, daher Schleifzugabe lassen und nach der Endbearbeitung prüfen. Dünne Aluminiumwände und feuchtigkeitsempfindliches Nylon erfordern ebenfalls datumsbezogene Spannvorrichtungen und Inspektion.
5. Materialspezifikationen und Anpassung
Eine vollständige RFQ trennt Aussehensanforderungen von leistungskritischen Materialanforderungen. Legen Sie Sorte, Zustand, Wärmebehandlung, Härte, Oberfläche und zulässige Ersetzungen fest, bevor ein Lieferant einen Prozessweg festlegt.
| Anforderung | Anpassungsart | Erforderliche Nachweise |
|---|---|---|
| Farbe oder Kennzeichnung | Kosmetisch | Ort und Referenzmuster |
| Härte oder Beschichtung | Leistungskritisch | Bereich, Methode und Annahmekriterien |
| Materialersatz | Gesteuerte Änderung | Genehmigte Entsprechung und schriftliche Autorisierung |
Zeichnungsanforderungen
2D-Zeichnungen sollten Sorte, Standard, Zustand oder Anlass, und akzeptablen Härtebereich angeben.nn3D-Modelle definieren die Geometrie; Zeichnungsnotizen regeln Anforderungen und Bezugspunkt-verknüpfte kritische Merkmale.
Oberflächenangaben
Eine Oberflächenangabe sollte Rauheit, Beschichtungssystem, maskierte Bereiche und Markierungsort nennen.nnFarbe oder Harz können kosmetisch sein; Leitfähigkeit, Reibung, Haftung und Korrosionsbeständigkeit sind funktionale Anforderungen.
Erwartungen an die Rückverfolgbarkeit
Eine Chargennummer sollte Lagerbestand, Behandlungsgutachten, Inspektionsaufzeichnungen und versandte Teile verbinden.nnErforderliche Aufzeichnungen, Berichtsformat, Aufbewahrungserwartungen und Zertifikatsanforderungen gehören in die RFQ.
Änderungskontrolle
Es sollten keine Ersetzungen angenommen werden; listen Sie genehmigte Äquivalente, Revisionsstand und Genehmigungsweg auf.nnJede Änderung der Sorte, des Anlassens, der Wärmebehandlung, der Beschichtung oder der Quelle erfordert eine schriftliche Annahme vor der Produktionsfreigabe.
6. Qualitätsmerkmale für die Materialauswahl
Eine alleinige Materialbezeichnung stellt noch keine Eignung für ein Präzisionsteil dar. Die Güteklasse, der Zustand, die Prozesshistorie, die Geometrie und die Prüfergebnisse müssen mit den kritischen Abmessungen der Zeichnung und den Anforderungen im Einsatz übereinstimmen.
Güte- und Zertifikatskontrolle
Jede Bestellung sollte die erforderliche Güteklasse, den Lieferzustand, die Wärmebehandlungsanforderung und jegliche genehmigte Ersatzregel angeben.nnJedes Walzwerkszeugnis sollte vor der Freigabe mit der erhaltenen Charge abgeglichen werden; ein Gütename ohne Wärme- oder Chargenidentifikation ist ein unvollständiger Nachweis.
Eingangsprüfung und Wärmebehandlungskontrollen
Die Eingangsprüfung sollte Identifikation, Werkstoffform, sichtbaren Zustand und Abmessungen bestätigen, die den Bearbeitungsspielraum oder die Bezugspunktplanung beeinflussen.nnDie Wärmebehandlung muss der vorgegebenen Reihenfolge folgen, da Verzug, Zunder und Härteunterschiede den Schleifvorrat und die Endgeometrie verändern können.
Oberflächenintegrität und Rückverfolgbarkeit
Die Härteprüfung sollte die Zeichnung oder den vereinbarten Kontrollplan verwenden, um Methode, Ort und Akzeptanzkriterien festzulegen.nnDie Endkanten erfordern eine Gratkontrolle, während Erodieren, Schleifen und Oberflächenbearbeitung auf Oberflächenbedingungen überprüft werden müssen, die Passform, Ermüdung, Abdichtung oder Paarungsverhalten beeinflussen könnten. Die Chargenrückverfolgbarkeit sollte Materialnachweise, Prozessaufzeichnungen, Inspektionsergebnisse und Revisionsstand verbinden.
7. Auswahl eines Fertigungspartners für Materialien
Ein auf einer Zeichnung basierender Lieferant sollte anhand des tatsächlichen Teilewegs beurteilt werden, nicht anhand einer generischen Materialliste. Fordern Sie Nachweise an, die DFM-Entscheidungen, Inspektion, Revisionen und Lieferverantwortlichkeiten vor der Freigabe verknüpfen.
DFM-Reaktion und Prozesspassung
Kritische Abmessungen sollten Fragen zu Bezugspunkten, Werkzeugzugang, Erodier- oder Schleifspielraum und Wärmebehandlungsreihenfolge auslösen. Fragen Sie, welche Operationen vorgeschlagen werden und welche Risiken bedingt bleiben.nnMehrachsige Draht- und Senkerodierverfahren sowie Schleifverfahren dienen unterschiedlichen Geometrien. Fordern Sie einen Weg an, der auf die Merkmale von Spritzgussformen, Steckverbindern oder Stanzwerkzeugen abgestimmt ist.
Materialbeschaffung und Aufzeichnungen
Materialspezifikationen sollten Güteklasse, Zustand, Wärmebehandlung und erforderliche Rückverfolgbarkeit angeben. Fragen Sie, welche Eingangsnachweise die Charge begleiten und wie Ersatzlieferungen genehmigt werden müssen.nnInspektionsaufzeichnungen sollten mit der Zeichnungsrevision und den vereinbarten kritischen Merkmalen übereinstimmen. Bestätigen Sie vor dem Kauf das Berichtsformat, die Messmethode und die Kommunikation von Nichtkonformitäten.
Skalierung und Kommunikation
Prototypenmengen und geringvolumige Wiederholungen erfordern Revisionsdisziplin statt angenommener Kapazität. Fragen Sie, wie der Lieferant das genehmigte Prozesswissen bewahrt, wenn sich die Mengen ändern.nnEine 2D-Zeichnung und ein 3D-Modell reduzieren Interpretationslücken. Bestätigen Sie einen technischen Ansprechpartner, Erwartungen an die Reaktion und Eskalationsschritte für Designänderungen.
Muster und Erstteile
Erstteile sollten die vereinbarten Bezugspunkte, kritischen Abmessungen, Oberflächenanforderungen und den Dokumentationssatz verifizieren. Fragen Sie, ob die Inspektion vor dem Versand erfolgt und welche Nachweise die Muster begleiten.nnEine Musterfreigabe sollte die Produktionsgrundlage festlegen. Erfassen Sie offene Abweichungen, den Materialstatus und die Revisionsnummer, bevor Sie weitere Teile autorisieren.
8. Häufige Fehler bei der Materialbeschaffung
Eine Materialangabe steuert mehr als eine Bestellposition: Sie legt den Prozessweg, den Inspektionsplan und das Ausfallrisiko fest. Klären Sie die folgenden Entscheidungen, bevor Sie eine Zeichnung oder eine Angebotsaufforderung (RFQ) freigeben.
Spezifizieren Sie Güte und Zustand
Eine generische Angabe ‚Edelstahl‘ kann Legierungen mit unterschiedlicher Bearbeitbarkeit, Härteansprache und Korrosionsverhalten zulassen.nnEine Zeichnung sollte die anerkannte Güteklasse, den Lieferzustand, die Wärmebehandlung und die erforderlichen Nachweise angeben.
Bewerten Sie das gesamte Fertigungsrisiko
Ein niedriger Stückpreis kann Schleifzugaben, Verzugskontrolle, Rückverfolgbarkeit oder Inspektion, die für kritische Abmessungen erforderlich sind, weglassen.nnEin RFQ-Vergleich sollte Materialform, Prozessweg, Berichterstattung, Ertragsrisiko und Lieferannahmen abgleichen.
Schnittstellen und Oberflächen kontrollieren
Zwei unterschiedliche Metalle in einer nassen oder leitfähigen Baugruppe können an der Verbindungsschnittstelle Korrosionsrisiken verursachen.nnEin Freigabepaket sollte die Paarungsmaterialien, Beschichtungen oder Passivierungen, die Oberflächenbeschaffenheit und die Inspektionsmethode definieren.
Änderungen frühzeitig formalisieren
Eine informelle Substitution oder eine späte DFM-Überprüfung kann die Bezugspunktstrategie, den Erodierzugang, die Wärmebehandlungsreihenfolge oder Qualifikationsnachweise ungültig machen.nnEine kontrollierte Genehmigung sollte die geänderte Güteklasse, die Zeichnungsrevision, den Umfang der Abweichung und die Abnahmekontrollen vor der Produktion dokumentieren.
9. Start eines programms für Zeichnungs-basierte Teile
Ein kontrollierter Start beginnt mit der Überprüfung von: Paarungsbedingungen, Last, Verschleiß, Umgebung, Stückzahl und kritischen Abmessungen. Frieren Sie das Zeichnungspaket vor der Angebotserstellung ein und verwenden Sie dann das DFM-Feedback, um fertigungsfähige Materialien und die Prozessreihenfolge zu bestätigen.
Erstellen Sie das Freigabepaket
Zwei Dateien bilden die Basis: eine revisionskontrollierte 2D-Zeichnung und ein passendes 3D-CAD-Modell. Geben Sie Passungen, GDu0026T, Werkstoffgüte, Wärmebehandlung, Oberflächenbeschaffenheit, Stückzahl und Anforderungen an Prüfberichte an; identifizieren Sie kritische Merkmale, anstatt pauschale Toleranzen anzuwenden.
Prototyp von der Serienfertigung trennen
Prototypenaufträge sollten Passform, Bearbeitungszugang, Verzug durch Wärmebehandlung und den Prüfansatz vor der endgültigen Freigabe testen. Die freigabereife Serienfertigung folgt genehmigten Erstmustern, geschlossenen Abweichungen, stabilen Materialdokumenten und einer bestätigten Revision; Wiederholungsaufträge müssen sich auf dieses freigegebene Paket beziehen.
Beschaffungsnachweise aufbewahren
Drei Dokumentengruppen schützen die Wiederholbarkeit: das freigegebene technische Paket, die Lieferantenkorrespondenz und die Abnahmeprotokolle. Bewahren Sie RFQ-Annahmen, DFM-Kommentare, Nachweise über Material und Wärmebehandlung (falls erforderlich), Prüfberichte, Genehmigung von Erstmustern, Abweichungsentscheidungen, Verpackungsdetails und die Revisionshistorie von Bestellungen auf.
10. Materialpreisgestaltung und Kostentreiber
1 RFQ sollte die Rohmaterialkosten von den Umwandlungskosten trennen. Verfügbarkeit der Güte, zertifizierter Lagerzustand, Ausschuss beim Kauf zum Verbrauch und die Wärmebehandlungssequenz können die Route vor dem ersten Schnitt ändern.nn2 Zeichnungsrevisionen können die Kosten erhöhen, wenn enge Toleranzen langsamere Bearbeitung, Erodieren, Schleifen, spezielle Oberflächen oder erweiterte Prüfungen erfordern. SUUXIANG sollte erst ein Angebot abgeben, nachdem die Zeichnung, Stückzahlen, der Qualitätsplan und das Zieldatum geprüft wurden.
| Stückzahlstaffel | Primäre Kostentreiber | Relativer Stückkosten-Trend | Überlegungen zur Planungsdurchlaufzeit |
|---|---|---|---|
| 1–5 Stück | Programmierung, Einrichtung, Materialmindermengen, komplexe Merkmale | Höchste | Zuerst Lagerbestand, Prozessroute und Prüfumfang bestätigen |
| 6–25 Stück | Aufteilung der Einrichtungskosten, Ausschussrisiko, Erodier- oder Schleifzeit | Nimmt ab | Ähnliche Revisionen möglichst bündeln |
| 26–100 Stück | Zykluszeit, Vorrichtungsbedarf, Wärmebehandlung, Oberflächenbeschaffenheit | Niedriger | Materialbeschaffung und externe Prozesse planen |
| 100 Stück | Wiederholbarkeit, Stichprobenprüfung, Kapazität, Lieferrhythmus | Am niedrigsten bei Stabilität | Freigaben, Revisionskontrolle und Lieferplan abstimmen |
Materialien und Zeichnungen zur DFM-Prüfung einreichen
Geben Sie Materialanforderungen, Stückzahl, kritische Maße, Qualitätsdokumentation und das angestrebte Lieferdatum an, damit SUUXIANG eine fundierte Fertigungsprüfung vorbereiten kann.