
MIM-Werkzeugkomponenten: Von der Zeichnung bis zur Inspektion
SUUXIANG prüft kritische Maße, DFM, EDM- und Schleifanforderungen für MIM-Werkzeugkomponenten vor der Produktionsplanung.
Ausgewählte Komponenten für die Entwicklung von MIM-Werkzeugen


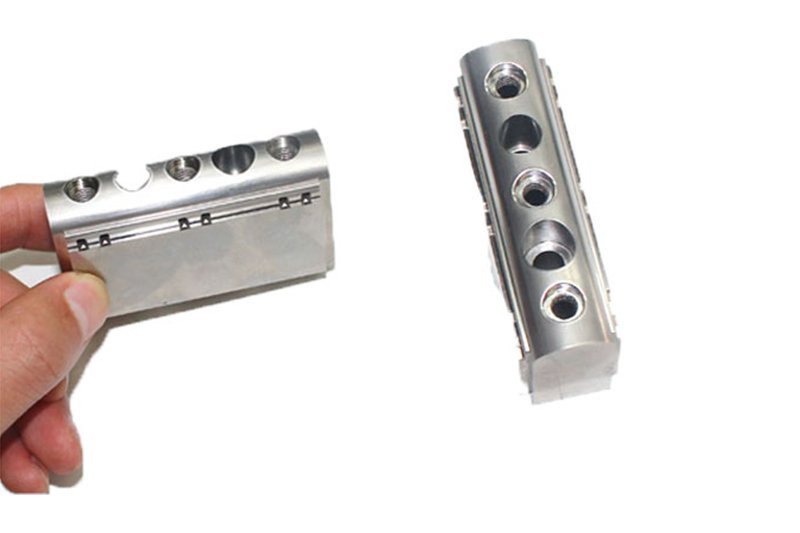

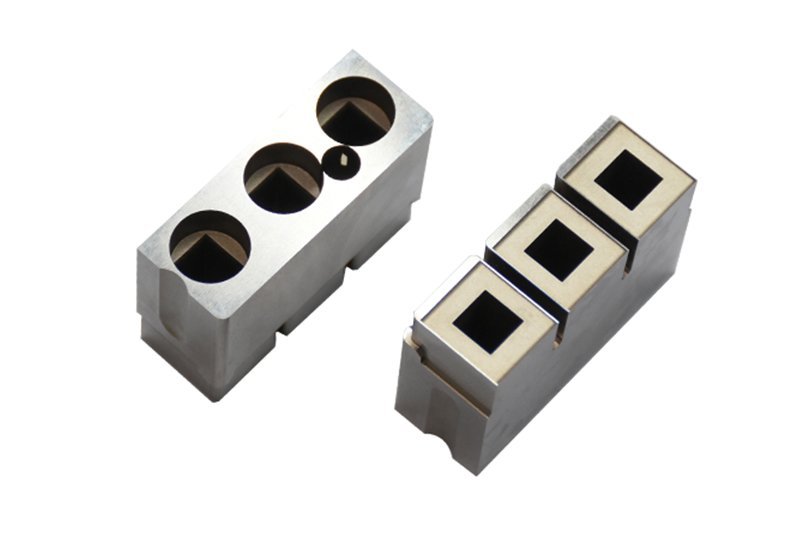

Related Drawing-Based Tooling Components







MIM-Werkzeugkomponenten: Technische Vorteile
Ein strukturierter Arbeitsablauf zur Umsetzung kritischer Werkzeuganforderungen in geplante Bearbeitung, Inspektion und revisionskontrollierte Lieferung.
DFM-Prüfung basierend auf Zeichnungen
Jede Anfrage beginnt mit einer zeichnungsbezogenen Prüfung von Bezugspunkten, Werkzeugzugang, Funktionsbeziehungen und Fragen zur Herstellbarkeit, bevor Prozessvereinbarungen besprochen werden.
Planung kritischer Maße
Kritische Maße, Oberflächenanforderungen, Toleranzketten und Inspektionsprioritäten werden frühzeitig identifiziert, um den Fertigungsweg an die funktionale Absicht anzupassen.
Integrierte Bearbeitungswege
CNC-Fräsen, Drehen, Mehrachsenbearbeitung, EDM und Montage werden gemeinsam betrachtet, um praktikable Wege für komplexe Werkzeugmerkmale zu finden.
EDM- und Schleifstrategie
Elektrodenbedarf, Drahtführungen, Bearbeitungszugaben und Schleifmaterial werden geprüft, um zugängliche Geometrien und kontrollierte Oberflächenbearbeitungen zu unterstützen.
Sichtbarkeit von Inspektion und Revisionen
Inspektionsmethoden, Dokumentationserwartungen, Zeichnungsrevisionen und Lieferinformationen bleiben während der Koordination sichtbar und unterstützen klarere Entscheidungen vor der endgültigen Abnahme.
MIM-Werkzeuge und Präzisionskomponenten-Familien
Zeichnungsgesteuerte Prozesswege für konfigurierbare Werkzeugkomponenten, kundenspezifisch bearbeitete Teile und durch Inspektion definierte Produktionsanforderungen.

CNC-Bearbeitungsservices
Präzisions-CNC-Bearbeitungsservices für zeichnungsbasierte Teile, die koordinierte Fräs-, Dreh-, EDM-, Schleif-, Montage- und Inspektionsarbeiten erfordern. Die Prozessauswahl beginnt mit kritischen Maßen, Materialzustand, Bezugspunkten, Werkzeugzugang und der vereinbarten Inspektionsmethode.
Upload a Drawing
CNC-Fräsen
Kundenspezifische CNC-Fräsdienstleistungen für prismatische Teile, Einsätze, Platten und komplexe bearbeitete Merkmale. Die Zeichnungsprüfung befasst sich vor der Produktionsplanung mit Bearbeitungszugang, Spannvorrichtungen, Eckbedingungen, Bezugspunktbeziehungen, Materialzugaben und Oberflächenanforderungen.
Upload a Drawing
CNC-Drehen
Präzisions-CNC-Drehdienstleistungen für rotationssymmetrische Teile wie Stifte, Hülsen, Buchsen, Wellen und Zentrierungsmerkmale. Der Prozessweg berücksichtigt Rundlauf, Schlag, Durchmesser-Toleranzen, Gewindeanforderungen, Materialzustand und jegliche nachfolgende Schleif- oder Wärmebehandlung.
Upload a Drawing
5-Achsen-Bearbeitung
5-Achs-CNC-Bearbeitung unterstützt Mehrflächengeometrien, schräge Merkmale und schwer zugängliche Konturen mit weniger Rüstvorgängen, sofern die Teilegeometrie und der Inspektionsplan dies zulassen. Werkzeugreichweite, Spannvorrichtungen, Kollisionsfreiheit, Bezugsübertragung und Oberflächenanforderungen werden anhand der Zeichnung geprüft.
Upload a Drawing
Swiss- u0026 Mikrobearbeitung
Swiss- und Mikrobearbeitung unterstützen Stifte, Hülsen, Wellen und miniaturisierte Steckerkomponenten mit kleinem Durchmesser. Die Machbarkeit hängt von Geometrie, Material, Längen-zu-Durchmesser-Verhältnis, Toleranzprioritäten, Gratkontrolle und Messzugänglichkeit der spezifizierten Merkmale ab.
Upload a Drawing
Draht- u0026 Senkerodieren
Draht- und Senkerodier-Services bearbeiten gehärtete Materialien, scharfe Innenkonturen, schmale Schlitze, feine Details und Merkmale, die mit konventionellen Werkzeugen nicht zugänglich sind. Die Planung berücksichtigt Drahtweg oder Elektrodenstrategie, Spülung, Eckanforderungen, Erwartungen an die Rekristallisationsschicht und Bearbeitungszugaben.
Upload a Drawing
Präzisionsschleifen
Präzisionsschleifen von Oberflächen und Profilen wird eingesetzt, wenn Ebenheit, Parallelität, Profilkontrolle oder Dimensionskorrekturen nach der Wärmebehandlung erforderlich sind. Die Zeichnungsprüfung identifiziert Schleifzugaben, Bezugsreihenfolge, Materialzustand, Oberflächenanforderungen und praktische Inspektionspunkte.
Upload a Drawing
Formeinsätze für Kerne u0026 Kavitäten
Präzisions-Formeinsätze für Kerne und Kavitäten werden nach Kundenvorgaben für Spritzgusswerkzeuge gefertigt. Die Prozessplanung berücksichtigt Trenngeometrien, Kühl- oder Entlüftungsmerkmale, Dichtflächen, Material und Wärmebehandlung, Erodierzugänglichkeit, Polieranforderungen und kritische Passmaße.
Upload a Drawing
Auswerfer- u0026 Auswerferkomponenten
Auswerferstifte, -hülsen und Auswerferkomponenten werden entsprechend dem Werkzeugdesign, den Bewegungsanforderungen, der Materialspezifikation und den Passbedingungen konfiguriert. Die Prüfung konzentriert sich auf Passung, Spiel, Geradheit, Kopiergeometrie, Oberflächenzustand, Verschleißaspekte und Inspektionsanforderungen.
Upload a Drawing
Kernstifte, Führungs- u0026 Positionierkomponenten
Kernstifte, Führungsstifte, Buchsen und Positionierkomponenten werden nach definierten Bezugs- und Passungsbeziehungen gefertigt. Die technische Prüfung befasst sich mit Ausrichtungsfunktion, Kontaktflächen, Härtungssequenz, Spiel, Rundlauf, Austauschbarkeit und Dimensionskontrollen, die die Werkzeugmontage beeinflussen.
Upload a Drawing
Schieber, Lifter, Angüsse u0026 Werkzeugzubehör
Werkzeugschieber, Lifter, Angüsse und Zubehör werden als zeichnungsdefinierte Werkzeugkomponenten gefertigt, nicht als Lagerartikel. Die Prüfung umfasst Verfahr- und Interferenzbedingungen, Gleitflächen, Verschleißflächen, Angussgeometrie, Materialbehandlung, Montagebezüge und Passanforderungen.
Upload a Drawing
Komponenten für Steckverbinderformen
Präzisionskomponenten für Steckverbinderformen unterstützen Werkzeuge für Steckverbindergehäuse, Kontakte und zugehörige Formmerkmale. Die Fertigungsplanung berücksichtigt Feinrastergeometrien, Pin- und Kavitätenausrichtung, Passflächen, Erodierstrategie, Materialzustand, Verschleißbereiche und Inspektionszugang.
Upload a Drawing
Stanzwerkzeugkomponenten
Präzisions-Stanzwerkzeugkomponenten werden für zeichnungsspezifische Umform-, Schneid-, Bohr- und Führungsfunktionen gefertigt. Der erforderliche Arbeitsablauf hängt von Material, Wärmebehandlung, Zustand der Schneidkanten, Spiel, Schleifzugabe, Draht-Erodierprofil-Bedarf und Montagebeziehungen ab.
Upload a Drawing
Spritzgussformkomponenten, MIM, CIM u0026 Overmolding-Werkzeuge
Komponenten für Spritzguss-, MIM-, CIM- und Overmolding-Werkzeuge werden im Rahmen des verifizierten Produktionsumfangs bewertet. Die Prüfung beginnt mit dem Formprozess, den Anforderungen an Materialzuführung oder Anguss, Schrumpfungs- und Entlüftungsüberlegungen, Einsatzschnittstellen, Materialzustand, kritischen Abmessungen und Wartungsanforderungen.
Upload a Drawing
Bearbeitungsmaterialien
CNC-Bearbeitungsmaterialien werden anhand der Zeichnung, der Anwendung, der Wärmebehandlungsanforderungen und der Inspektionskriterien ausgewählt. Käufer sollten die spezifizierte Güte, den Materialzustand, die erforderlichen Zertifikate, Korrosions- oder Verschleißanforderungen sowie Einschränkungen bezüglich der Bearbeitung oder des Erodierens angeben.
Upload a Drawing
Oberflächengüten u0026 Wärmebehandlung
Oberflächenbehandlung und Wärmebehandlung werden als Teil des Bearbeitungsprozesses geplant und nicht nach der Bearbeitung hinzugefügt. Anforderungen können Schleifzugabe, Verzugsrisiko, Oberflächenstruktur, Korrosionsbeständigkeit, Verschleißverhalten, Abdeckung, Endmaße und Inspektionszeitpunkt beeinflussen.
Upload a Drawing
Qualität, Messtechnik u0026 Dokumentation
Präzisionsprüfung, Messtechnik und Qualitätsdokumentation werden anhand der Bestellung und des vereinbarten Inspektionsplans definiert. Nützliche RFQs identifizieren kritische Abmessungen, Bezüge, Erwartungen an die Messmethode, Berichtsformat, Materialnachweise, Revisionsstand und Rückverfolgbarkeitsanforderungen.
Upload a Drawing
Prototypenbau u0026 Kleinserienfertigung
Rapid Prototyping und Kleinserienfertigung unterstützen zeichnungsbasierte Evaluierungen, Werkzeugentwicklungen und kontrollierte Kleinserienanforderungen. Die Angebotsprüfung bestätigt Menge, Material, Revisionsstand, kritische Merkmale, Inspektionsumfang, Liefertermin und ob die Prozesswahl bei größeren Stückzahlen praktikabel bleibt.
Upload a DrawingMaterialien für MIM-Werkzeugkomponenten

H13 Werkzeugstahl
Eine praktische Wahl für Werkzeugbereiche, die wiederholten thermischen Zyklen und anspruchsvollen Einsatzbedingungen ausgesetzt sind. Bearbeitung, Erodierstrategie, Wärmebehandlung und Schleifzugaben sollten gemeinsam im Hinblick auf die kritischen Maße der Zeichnung geplant werden.

S7 Werkzeugstahl
Wird oft dort eingesetzt, wo Schlagfestigkeit bei MIM-Werkzeugkomponenten wichtig ist, einschließlich Funktionen, die wiederholter Belastung ausgesetzt sind. Benötigte Härte, Oberflächenbeschaffenheit, Geometrie und Nachbearbeitungszugabe nach der Wärmebehandlung sollten während der technischen Überprüfung bestätigt werden.

A2 Werkzeugstahl
Geeignet für Präzisionswerkzeugkomponenten, bei denen Dimensionsstabilität, Verschleißverhalten und gesteuerte Härtung bewertet werden müssen. SUUXIANG prüft Materialstärke, Erodierbarkeit, Schleifanforderungen und Prüfbezugspunkte, bevor ein Prozessweg gewählt wird.

Gehärteter Edelstahl
Wird verwendet, wenn Korrosionsbeständigkeit und dauerhafte Werkzeugleistung mit Bearbeitbarkeit und Oberflächenanforderungen in Einklang gebracht werden müssen. Materialgüte, Härtegrad, Oberflächenanforderungen und die Passung zu angrenzenden Teilen sollten mit der Angebotsanfrage (RFQ) eingereicht werden.

Vorgehärteter Werkzeugstahl
Nützlich für Prototypen oder Werkzeugkomponenten mit geringem Volumen, wenn eine Wärmebehandlung nicht in den Zeitplan oder die Geometrie passt. Die Zeichnungsprüfung sollte die erwarteten Einsatzbedingungen, Toleranzen, Verschleißbereiche und alle nachfolgenden Erodiermaschinen- oder Schleifarbeiten bestätigen.
Fertigungsverfahren für MIM-Werkzeugkomponenten

CNC-Fräsen
CNC-Fräsen erzeugt Kavitäten, Kerne, Platten und Funktionsgeometrien mit kontrolliertem Werkzeugzugang. Es ermöglicht effiziente Materialabtragung und fertige Oberflächen, wenn Fräserreichweite, Bezugsstrategie und verbleibende Bearbeitungszugaben zuerst geprüft werden.

CNC-Drehen
CNC-Drehen fertigt rotierende MIM-Werkzeugkomponenten wie Stifte, Buchsen, Hülsen und Positionierungsmerkmale. Rundlauf, Auflageflächen, Gewindeanforderungen und Bezugsbeziehungen sollten vor der Prozessplanung auf der Zeichnung definiert werden.


Drahterodieren
Drahterodieren schneidet präzise Profile, schmale Schlitze und komplexe Durchgangsmerkmale nach Prüfung von Drahtweg, Startlochzugang und Bezugspunkten. Es ist nützlich, wenn konventionelle Werkzeuge die erforderliche Innengeometrie nicht sauber erreichen können.

Senkerodieren
Senkerodieren formt tiefe Kavitäten, scharfe interne Details und komplexe Merkmale durch geplante Elektrodenstrategie. Elektrodenverschleiß, Oberflächenanforderungen, Funkenerosion und nachfolgende Polier- oder Anpassungsbedürfnisse werden anhand der Zeichnung geprüft.

MIM-Werkzeugkomponenten: Unterstützte Zubehörteile und Funktionen

Führungskomponenten
Führungsbolzen, Buchsen und Positionierungselemente sorgen für eine wiederholgenaue Ausrichtung des Werkzeugs. Geben Sie Details zu Verbindungsflächen, Bezugspunkten, Passungsanforderungen und erwarteten Betriebsbedingungen an, damit das Bauteildesign im Kontext der Baugruppe überprüft werden kann.

Positionierungselemente
Kundenspezifische Positionierbolzen, Keile und Verriegelungen ermöglichen eine kontrollierte Positionierung zwischen Einsätzen, Platten oder angrenzenden Werkzeugteilen. Kritische Kontaktflächen, Toleranzen und die Montageabfolge sollten auf der Zeichnung für eine praktische Fertigungs- und Inspektionsplanung angegeben werden.

Schieber und Lifter
Schieber und Lifter können als zeichnungsbasierte Werkzeugelemente gefertigt werden, bei denen Verfahrweg, Schnittstellen, Verschleißflächen und Zugänglichkeit definiert sind. Die Überprüfung sollte Fahrspiel, Bezugsstrategie, Wärmebehandlungssequenz, Schleifzugabe und Passungsanforderungen umfassen.

Angusseinsätze
Angusseinsätze und zugehörige Fließwegmerkmale werden entsprechend dem vorgegebenen Werkzeugdesign und der Verbindungsgeometrie konfiguriert. Geben Sie das Angussprofil, Oberflächenanforderungen, Material, Wärmebehandlung und Serviceüberlegungen an, um einen geeigneten CNC-, Erodier- und Nachbearbeitungsprozess zu unterstützen.

Auswerferelemente
Auswerferstifte, Hülsen, Klingen und zugehörige Auswerferkomponenten erfordern klare dimensionale Prioritäten und Schnittstellendetails. SUUXIANG prüft die Arbeitsspielsitzungen, Führungsbedingungen, Oberflächenanforderungen und Inspektionspunkte anhand der Zeichnung, bevor die Produktion freigegeben wird.

Werkzeugzubehör
Werkzeugzubehör wie Anschläge, Stützelemente, Verschleißplatten und kundenspezifische Abstandhalter können als konfigurierbare Projektanforderungen geliefert werden. Teilen Sie die Montagezeichnung, Materialspezifikation, Menge und kritischen Abmessungen mit, um die Erwartungen an Fertigung und Dokumentation abzugleichen.
Über SUUXIANG Precision Manufacturing
SUUXIANG ist die einzige international ausgerichtete Marke der Dongguan SuuXiang Precision Mold Co., Ltd., gegründet im Jahr 2010 in Chang’an Town, Dongguan, Guangdong, China. Gegründet von XiaoCheng Huang, hilft das Unternehmen globalen Ingenieur-, Beschaffungs- und Qualitätsteams, Zeichnungen und Spezifikationen in geprüfte kundenspezifische CNC-Teile, Präzisionswerkzeugkomponenten, Verbinderwerkzeuge und MIM-Werkzeugkomponenten umzuwandeln.
Unsere Produktionsplanung umfasst CNC-Fräsen und -Drehen, Mehrachsenbearbeitung, Drahterodieren, Senkerodieren, Präzisionsschleifen, Montage und Inspektion. Vor der Angebotserstellung oder Produktionszusage prüfen wir kritische Maße, Bezugspunkte, Material- und Wärmebehandlungsanforderungen, Zugänglichkeit zur Bearbeitung, Erodierstrategie, Schleifzugabe und Erwartungen an die Inspektion.
Was SUUXIANG auszeichnet, ist die disziplinierte Koordination von der Zeichnungsprüfung über die Revisionskontrolle bis hin zur finalen Dokumentation. Jedes Projekt wird anhand seiner tatsächlichen technischen Anforderungen bewertet, wobei Prozessrouten und Inspektionsmethoden an die Bestellung angepasst werden und nicht aus einem generischen Katalog übernommen werden.

MIM-Werkzeugkomponenten: Von der Zeichnungsprüfung bis zur Inspektion
Zeichnungsprüfung und DFM
Jedes MIM-Werkzeugkomponentenprogramm beginnt mit der Zeichnung, dem Modell, dem Material, der Menge, der Anwendung und den Qualitätsanforderungen. SUUXIANG prüft kritische Maße, Bezugspunkte, Toleranzstapel, Werkzeugzugänglichkeit und Revisionsstatus, bevor eine praktikable Fertigungsroute bestätigt wird.
- Identifizieren Sie kritische Qualitätsmaße und funktionale Bezugspunkte
- Überprüfen Sie Zugänglichkeit zur Bearbeitung, Wandbedingungen und Toleranzwechselwirkungen
- Material, Wärmebehandlung und Oberflächenanforderungen klären
- RFQ-Eingaben mit einem kontrollierten Revisionsstand abgleichen

Drahterodierstrategie für komplexe Merkmale
Wenn Geometrie, Innenradien oder gehärtete Materialzustände herkömmliche Bearbeitungsverfahren einschränken, wird die Planung der Drahterosion Teil des Prozessablaufs. SUUXIANG bewertet Drahtwege, Elektrodenanforderungen, Spülzugang und nachfolgende Finish-Bedürfnisse im Abgleich mit der Zeichnung und dem Funktionsmerkmal.
- Drahterodierzugang für Schlitze, Profile und Innendetails prüfen
- Elektrodenstrategie für Senkerodier-Merkmale planen
- Erodiersequenz zusammen mit Wärmebehandlung und Schleifen berücksichtigen
- Merkmale definieren, die nach der Erodierbearbeitung inspiziert werden müssen

Schleif- und Montagekontrolle
Präzisionsschleifen und -montage unterstützen die Beziehung zwischen passenden MIM-Werkzeugkomponenten, nicht nur eine isolierte Abmessung. Der Prozessplan berücksichtigt Schleifzugaben, Bezugsflächen, Kontaktbedingungen und die Montagefunktion, damit finale Anpassungen nachvollziehbar zur genehmigten Zeichnung bleiben.
- Angemessene Zugaben für das Endschleifen vorsehen
- Bezugsflächen vor der Endmontage festlegen
- Kontakt-, Ausrichtungs- und Bewegungsanforderungen überprüfen
- Kontrollierte Anpassungen im Abgleich mit der aktiven Revision aufzeichnen

Inspektion und Projektsichtbarkeit
Die Inspektionsplanung wird auf die kritischen Merkmale des Auftrags und die vereinbarten Dokumentationsanforderungen abgestimmt. SUUXIANG hält Fertigungs-, Inspektions-, Revisions- und Lieferinformationen durch Projektkoordination sichtbar und hilft so Einkaufs- und Qualitätsteams, vor dem Versand zu bestätigen, welche Nachweise erforderlich sind.
- Inspektionsmethoden auf kritische Abmessungen und Bezugspunkte abstimmen
- Berichterstattungsanforderungen während der Projektprüfung bestätigen
- Revisionssichtbarkeit durch Produktionskoordination aufrechterhalten
- Dokumentation bereitstellen, die dem geprüften Inspektionsplan entspricht

Warum SUUXIANG für MIM-Werkzeugkomponenten wählen
Ein zeichnungsgesteuerter Workflow zur Überprüfung der Herstellbarkeit, Planung kritischer Prozesse und Dokumentation von Inspektionsanforderungen vor der Produktion.
← Swipe left or right to view →
Produktionsprozess für MIM-Werkzeugkomponenten
Ein zeichnungsgesteuerter Workflow, der Herstellbarkeit, kritische Abmessungen, Inspektionserwartungen und Revisionsstatus vom Review bis zur Lieferkoordination sichtbar hält.
Zeichnungs- und DFM-Prüfung
Wir prüfen Zeichnungen, Modelle, Bezugselemente, kritische Abmessungen, Materialanforderungen, Zusammenpassung und Qualitätserwartungen, bevor wir einen praktikablen Fertigungsweg festlegen.
Material- und Prozessplanung
Das Team stimmt Materialzustand, Wärmebehandlungssequenz, Bearbeitungszugaben, Werkzeugzugänglichkeit, Elektrodenbedarf, Drahtwege und Schleifzugaben mit den genehmigten Anforderungen ab.
CNC- und Erodierbearbeitung
CNC-Fräsen, Drehen, Mehrachsenbearbeitung, Drahterodieren und Senkerodieren werden nach Bedarf eingesetzt, um Merkmale zu erstellen, die dem geplanten Prozessweg entsprechen.
Schleifen und Präzisionsanpassung
Schleifen und Anpassen behandeln funktionale Oberflächen, Positionierbeziehungen, kontrollierte Spielräume und Montageverbindungen, wobei die Arbeiten sequenziert um Dimensions- und Oberflächenprioritäten erfolgen.
Inspektion und Revisionskontrolle
Teile werden gemäß dem auftragsspezifischen Plan inspiziert, während Messanforderungen, Zeichnungsrevisionen und jegliche vereinbarte Berichterstattung über das Projekt hinweg nachvollziehbar bleiben.
Verpackungs- und Lieferkoordination
Nach der Endfreigabe werden Verpackungs- und Lieferdetails gemäß den genehmigten Auftragsanforderungen koordiniert, um die Komponenten zu schützen und die Versandinformationen sichtbar zu halten.
Projektspezifische Qualitätsdokumentation
A controlled drawing-to-delivery workflow for aligning manufacturability, quality expectations, and production details before work begins.
Reichen Sie Ihr technisches Paket ein
Stellen Sie 2D-Zeichnungen, 3D-Modelle, falls verfügbar, Materialanforderungen, Stückzahl, Anwendungskontext, kritische Abmessungen, Oberflächenprioritäten, Inspektionsbedürfnisse und das Zieldatum für die Lieferung bereit.
Geltungsbereich und Bemusterung abstimmen
DFM-Ergebnisse, Datumsstrategie, Bearbeitungszugang, EDM- oder Schleifanforderungen, Angebotsumfang, Revisionsstand sowie Erwartungen an Prototypen oder Bemusterungen prüfen, bevor Sie die Freigabe erteilen.
Produktionsdetails freigeben
Die vereinbarte Zeichnungsrevision, Material- und Wärmebehandlungsvorgaben, kritische Qualitätsmerkmale (CTQ), Prozessroute, Prüfplan, Dokumentationsanforderungen und Details zur Lieferkoordination bestätigen.
Lieferung und Dokumentation koordinieren
SUUXIANG koordiniert den Produktionsfortschritt und die Versandinformationen und liefert anschließend die Dokumentation, die der vereinbarten Bestellung und dem geprüften Prüfplan für die fertigen Komponenten entspricht.
Zertifizierungen und Qualitätsdokumentation
Geprüftes Kundenfeedback zu MIM-Werkzeugkomponenten
Freigegebenes Kunden-Testimonial ausstehend: Dokumentieren Sie das Ergebnis der Zeichnungsprüfung, das geprüfte Maß- oder Lieferergebnis und die vom Kunden genehmigte Kennzahl vor der Veröffentlichung.
Freigegebener Anwendungsfall ausstehend: Beschreiben Sie die gelieferten MIM-Werkzeugkomponenten, die vereinbarten Prüfnachweise und ein validiertes Ergebnis des abgeschlossenen Projekts.
Freigegebenes Kunden-Testimonial ausstehend: Bestätigen Sie das Ergebnis der Revisionskontrolle, Bearbeitung, EDM, des Schleifens oder der Prüfung mit dem Kunden, bevor Sie Leistungsversprechen veröffentlichen.
Der vollständige Einkaufsratgeber für MIM-Werkzeugkomponenten
Practical RFQ, quality, delivery, and confidentiality guidance for drawing-based tooling work.
Was sollte ich bei einer Angebotsanfrage für MIM-Werkzeugkomponenten angeben?
Gibt es eine Mindestbestellmenge für MIM-Werkzeugkomponenten?
Kann SUUXIANG Muster bereitstellen, bevor die MIM-Werkzeugkomponenten in die Produktion gehen?
Wie sollte ich die Vorlaufzeit für kundenspezifische Werkzeugkomponenten planen?
Welche Material- und Wärmebehandlungsinformationen werden für ein Angebot benötigt?
Welche Inspektionsberichte können für MIM-Werkzeugkomponenten angefordert werden?
Wie werden kundenspezifische Werkzeugkomponenten international verpackt und versendet?
Wie schützt SUUXIANG die Vertraulichkeit von Zeichnungen und geistiges Eigentum?
Der vollständige Einkaufsratgeber für MIM-Werkzeugkomponenten
Nutzen Sie diesen Entscheidungsrahmen, um die Anforderungen an MIM-Werkzeuge zu bewerten, die Fähigkeiten von Lieferanten zu vergleichen, Validierungsrisiken zu kontrollieren und Spezifikations-, Qualitäts- und Kostenfehler zu vermeiden, bevor Sie ein zeichnungsbasiertes Werkzeugprogramm freigeben.
1. Was sind MIM-Werkzeugkomponenten?
Das Metall-Spritzgießen (MIM) verwendet eine Form, um ein feines Metallpulver- und Bindemittel-Feedstock zu spritzen, wodurch ein grüner Teil vor dem Entbinden und Sintern entsteht. MIM-Werkzeugkomponenten sind die Präzisionskerne, Kavitäts-Einsätze, Angüsse, Auswerferelemente, Führungen, Schieber und unterstützenden Mechanismen, die diesen grünen Teil formen und freigeben; sie sind nicht die fertige Sintermetallkomponente. Quelle: https://advancedpowderproducts.com/metal-injection-molding-materialsnnEin grüner Teil trägt die Werkzeugkavitätsgeometrie, den Trennflächenzustand, die Angussposition, die Entlüftung, das Auswerferverhalten und die Bezugsbeziehungen in spätere Prozessstufen. Da Entbinden und Sintern die Form des Gussteils verändern, hängen wiederholbare Ergebnisse von einem Werkzeugdesign ab, das die validierte Prozessroute, das Schrumpfungsverhalten, kritische Maße und Inspektionsbezugspunkte berücksichtigt und nicht einfach die Nennmaße des Endteils kopiert.nnSUUXIANG behandelt MIM-Werkzeugkomponenten als zeichnungsbasierte Präzisionsfertigungsarbeit und kombiniert CNC-Bearbeitung, Erodieren, Schleifen und Montage, wenn die verifizierte Anforderung im Rahmen liegt. Eine spezialisierte Werkzeugprüfung ist erforderlich, wenn Zeichnungen enge CTQ-Maße, feine Merkmale, Hinterschneidungen, schwieriges Auswerfen, angrenzende Schnittstellen, gehärtete Einsätze oder revisionssensitive Kavitätsgeometrien enthalten.
2. Wie MIM-Werkzeuge sich entwickelt haben
Metallpulver mit Partikelgrößen von 4–25 µm werden üblicherweise für MIM-Feedstock verwendet und mit Bindemittel gemischt, sodass das Material wie eine Formmasse gespritzt werden kann, bevor es entbindet und gesintert wird. Dies verlagerte die Prioritäten der Werkzeugfertigung über die konventionelle Kavitätsfüllung hinaus: Angüsse, Kanäle, Entlüftungen, Oberflächenbeschaffenheit und Strömungswege müssen für einen pulverbeladenen Feedstock geeignet sein, nicht für ein reines Polymer. Quelle: https://www.wevolver.com/article/metal-injection-mouldingnnDie Sinterroute verursacht auch eine Dimensionsänderung nach dem Gießen, sodass die Geometrie des grünen Teils nicht einfach die Geometrie des erforderlichen fertigen Teils duplizieren kann. Käufer sollten verlangen, dass die Zeichnungsprüfung die validierte Schrumpfungsbasis, kritische Bezugspunkte und welche Maße nach dem Sintern kontrolliert werden, anstatt sie aus der Form abzuleiten, festlegt.nnTausende bis Millionen von Teilen pro Jahr sind ein typischer MIM-Volumenbereich, was Wiederholbarkeit, wartungsfreundliche Einsätze und Korrelation mit der Inspektion zu zentralen Aspekten von MIM-Werkzeugkomponenten macht. Komplexe Mikro-Features werfen weitere Fragen auf bezüglich Werkzeugzugang, Erodier-Elektroden- oder Drahtstrategie, Stahl-sichere Anpassungen, Verschleißstellen und wie Produktionsrevisionen dokumentiert werden.
3. Arten von MIM-Werkzeugkomponenten
Sechs Komponentenfamilien bestimmen, wie ein MIM-Werkzeug füllt, freigibt, abkühlt und wiederholt. Klassifizieren Sie diese vor der RFQ, damit kritische Maße und Service-Risiken sichtbar werden.
| Familie | Hauptrisiko | RFQ-Nachweis |
|---|---|---|
| Einsätze | Verschleiß der Schließflächen | Bezüge |
| Zuführsystem | Anguss-Erosion | Angusslage |
| Auswerfen | Stempelabdruck | Auswerferflächen |
| Seitenbewegungen | Fressen | Verfahrweggrenze |
| Führung | Fehlausrichtung | Plattenstapel |
| Kühlung/Entlüftung | Verstopfung | Kanalanordnung |
Kavitäts- und Kern-Einsätze

Ein Kavitäts-Kern-Satz formt das Teil; Verschleiß konzentriert sich an Kanten und Schließflächen. Geben Sie Trennfläche, Bezugspunkte, Schrumpfungsbasis und kritische Profile an.
Angüsse und Kanäle
Ein Anguss-System steuert die Füllung; Erosion, Ungleichgewicht und Angussreste sind Hauptrisiken. Geben Sie Angusslage, zulässige Spuren, Kanalanordnung und Materialkontext an.
Auswerfersysteme
Ein Auswerfersystem löst das grüne Teil; Stempelabdrücke und Verbiegen bergen Risiken. Geben Sie Auswerferflächen, Hub, Stiftdurchmesser und zulässige Abdrücke an.
Schieber und Lifter
Eine Seitenbewegung erzeugt Hinterschnitte; Ausrichtung und Fressen erfordern kontrollierte Spielmaße. Geben Sie Verfahrweg, Verriegelungsflächen, Eingriffsgrenzen und Zyklusrichtung an.
Führungs- und Stützelemente
Ein Führungs-Stütz-Set erhält die Formausrichtung; Buchsenverschleiß verschiebt Schließflächen. Geben Sie Bezugssystem, Plattenstapel, Führungspositionen und Lastpfad an.
Kühl- und Entlüftungsmerkmale
Ein Kühl-Entlüftungsplan steuert Temperatur und eingeschlossenes Gas; Verstopfungsrisiken führen zu Abweichungen. Geben Sie Kanalgeometrie, Anschlüsse, Lüftungstiefengrenzen und Zugänglichkeit an; sekundäre Bearbeitung kann unnötige Seitenbewegungen ersetzen.
4. Materialien für MIM-Werkzeugkomponenten
Werkzeugstahl ist das Formmaterial; die MIM-Legierung ist das Pulver-Feedstock, das zur fertigen Komponente wird. Wählen Sie das Werkzeug basierend auf Abriebfestigkeit, Geometrie, geplanter Stückzahl, Oberflächenbeschaffenheit, Wartungszugang und den gesamten Lebenszykluskosten aus.
| Werkzeugstufe | Typische Materialrichtung | Primäre Entscheidung |
|---|---|---|
| Prototyp | Vorgehärteter 718HH oder NAK80 | Schnelle Iteration, einfache Geometrie |
| Brücke | Vorgehärteter oder selektiv gehärteter Stahl | Verschleiß vor Skalierung validieren |
| Produktion | Gehärteter Werkzeugstahl oder Spezial-Einsätze | Stückzahl, Politur, Verschleiß, Wartung |
Stahl auf Werkzeugstufe abstimmen
Für Prototypenwerkzeuge werden üblicherweise vorgehärtete Sorten wie 718HH oder NAK80 verwendet, bei denen schnelle Bearbeitung und kurze Validierungsläufe wichtig sind. AMT nennt beide Beispiele für weiche MIM-Werkzeuge: https://amt-mat.com/mim-tooling-from-process-to-precisionnnBrückenwerkzeuge erfordern eine geprüfte Verschleißanalyse vor der Wiederverwendung; Produktionswerkzeuge rechtfertigen in der Regel gehärteten Werkzeugstahl oder Speziallegierungen, wenn Stückzahl und Maßhaltigkeit die höheren Herstellungskosten rechtfertigen.
Verschleiß und Oberflächengüte berücksichtigen
Abrasiver Feedstock, restriktive Anschnitte und Gleitflächen mit hohem Zyklus erhöhen das Verschleißrisiko, daher sollten verschleißfeste Einsätze dort verwendet werden, wo dies gerechtfertigt ist. Korrosive Umgebungen können korrosionsbeständigen Stahl rechtfertigen, nachdem die Wärmebehandlung, das Polierziel und die Reinigungspraxis bestätigt wurden.nnEDM-intensive Kavitäten erfordern vor dem Härten die Definition von Elektrodenzugang, Strategie zur Entfernung der Rekristallisationsschicht und Schleifzugabe. Spiegelpolier-Anforderungen beeinflussen ebenfalls die Stahlgüte, die Wärmebehandlung und die Wartungsplanung.
Lebenszyklusentscheidungen vergleichen
Die Lebenszykluskosten umfassen die anfängliche Bearbeitung, EDM, Wärmebehandlung, Polieren, Inspektion, vorbeugende Wartung und Ausfallzeiten für den Austausch. Eine Zeichnungsprüfung sollte identifizieren, welche Einsätze verbrauchbar oder austauschbar sind, bevor das Formlayout festgelegt ist.
5. Individuelle Anpassung von MIM-Werkzeugkomponenten
Die Individualisierung von MIM-Werkzeugkomponenten beginnt mit der Funktion des Spritzgussteils, seinem Schrumpfverhalten und dem Inspektionsrisiko – nicht mit kosmetischen Optionen. SUUXIANG kann den erforderlichen Weg von der Zeichnung, dem Feedstock und den Produktionsnachweisen prüfen, bevor die Fertigung beauftragt wird.
| Anpassungsartikel | Primäre Entscheidungsgrundlage | Konsequenzen für die Fertigung |
|---|---|---|
| Austauschbarer Einsatz | Revisionshäufigkeit und kritische Merkmale | Wartungsfähiger lokalisierter Ersatz |
| Kavitätenzahl | Jährliches Volumen und Zyklusziel | Werkzeuggröße und Auswuchtungsprüfung |
| Kühlkanal | Thermisches Risiko und Zugänglichkeit | Machbarkeit konventioneller oder konformer Kühlung |
| Kennzeichnung und Textur | Zeichnungsvorgabe und kosmetische Grenze | Route für Erodieren, Bearbeiten oder Finishen |
Modulare Stahlentscheidungen
Austauschbare Kavitätseinsätze lokalisieren Verschleiß, ermöglichen kontrollierte Überarbeitungen und vereinfachen die Wartung bei Geometrieänderungen. Finalisieren Sie die 2D-Zeichnung, das 3D-Modell, das Bezugssystem und die Toleranzzuweisung, bevor die Schnittstellen der Einsätze freigegeben werden.
Strategie für Befüllung und Entformung
Die Position des Angusses, das Auswerferlayout und die Entlüftung müssen dem Materialfluss, den Sichtmarkierungsgrenzen und einem sicheren Werkzeugzugang folgen. Stellen Sie das Materialsystem, die erwarteten Schwindungsdaten sowie verbotene Anguss- oder Auswerferbereiche mit der RFQ bereit.
Kühlung und Verifizierung
Das jährliche Produktionsvolumen bestimmt die Kavitätenzahl, die Bewertung konventioneller versus konformer Kühlung und die vorgesehenen Umrüstmöglichkeiten. Spezifizieren Sie Textur, Teilekennzeichnung, kritische Messmethoden und Berichterstattungsanforderungen, damit die Inspektionsmerkmale den vereinbarten Kontrollplan unterstützen.
6. Konstruktions- und Qualitätsgrundlagen
MIM-Werkzeugkomponenten müssen auf der Grundlage des Form-, Entbinderungs- und Sinterverhaltens des zugelassenen Feedstocks konstruiert werden. Die Zeichnungsprüfung sollte die Abmessungen identifizieren, die nach Festlegung des Prozessablaufs die Passform bestimmen.
Schwindungs- und Stapelmaßkontrolle
Schwindungsfaktoren sollten an das spezifische Material und den validierten Prozess gebunden sein, nicht von einer pauschalen Regel übernommen werden. Maßketten müssen zeigen, wie sich die Variation von Kavität, Einsatz und Passform ansammelt.nnDie Erstteilabnahme sollte kritische Abmessungen mit der vereinbarten Zeichnung und Messmethode vergleichen. Probeteile zeigen, ob eine Kompensation eine kontrollierte Werkzeugrevision erfordert.
Trennfuge, Anguss und Auswerfen
Trennfugen erfordern explizite Gratgrenzen, Shut-off-Geometrien und Inspektionszugang auf der Zeichnung. Anguss- und Entlüftungspositionen sollten im Hinblick auf die Befüllungsrichtung, Sichtmarkierungen und nachfolgende Nachbearbeitungsanforderungen überprüft werden.nnAuswerferpositionen müssen das grüne Teil unterstützen, ohne dünne Bereiche oder kritische Oberflächen zu verformen. Probeteile sollten das Entformungsverhalten und die kosmetische Akzeptanz bestätigen.
Stahl, Erodieren und Wartungsfreundlichkeit
Die Wärmebehandlungssequenz muss den Schleifaufmaß erhalten und definieren, wann das endgültige Erodieren und die Anpassung erfolgen. Die Anforderungen an die Oberflächengüte beim Erodieren sollten funktionale Textur von Oberflächen unterscheiden, die eine Nachbearbeitung nach dem Erodieren benötigen.nnAustauschbare Einsätze und Kühlfunktionen sollten für die Wartung zugänglich und revisionsdokumentiert sein. Der Inspektionsplan sollte jedes kritische Merkmal mit einem Bezugsmaß, einem Messgerät und einer Berichterstattungsanforderung verknüpfen.
7. Auswahl eines MIM-Werkzeugherstellers
Ein fähiger Hersteller von MIM-Werkzeugkomponenten macht seine Prozessnachweise verfügbar, bevor er ein Ergebnis zusagt. Vergleichen Sie die Reaktion auf die Zeichnungsprüfung, den Validierungsplan und die Revisionsdisziplin – nicht eine generische Ausrüstungsliste.
| Bewertungsbereich | Anfordern | Stärkere Nachweise |
|---|---|---|
| Konstruktion | DFM- und Schrumpfungsprüfung | Gekennzeichnete Zeichnung |
| Fertigung | CNC- und Erodierpfad | Merkmalsbezogener Prozessplan |
| Qualität | Prüfverfahren | Musterbericht |
| Änderungskontrolle | Revisions-Workflow | Genehmigter Änderungsnachweis |
Technische Nachweise prüfen
2D-Zeichnungen, 3D-Modelle, Schrumpfungsannahmen, Bezugspunkte und kritische Abmessungen sollten gemeinsam geprüft werden. Klären Sie, wer für DFM-Feedback zuständig ist und wie Werkzeugänderungen dokumentiert werden.
- Feedback zu gekennzeichneten Zeichnungen anfordern
- Zuständigkeit für Schrumpfung bestätigen
- Freigabeprozess für Überarbeitungen erfragen
Vor Freigabe validieren
Erstbemusterungen sollten einen vereinbarten Prüfplan, Akzeptanzkriterien und Berichtsformat haben. Fragen Sie, wie CNC-, Erodier-, Schleif-, Montage- und Messergebnisse mit der genehmigten Revision verknüpft sind.
- Musterstückzahl festlegen
- Berichte für kritische Merkmale spezifizieren
- Änderungen schriftlich genehmigen
Lieferkontrollen prüfen
Materialzertifikate, Wärmebehandlungsaufzeichnungen, Exportdokumente, Wartungszuständigkeit und Kapazitätsstatus sollten mit dem Auftragsumfang übereinstimmen. SUUXIANG sollte nur Fähigkeiten bestätigen, die durch aktuelle Projektdokumentation belegt sind.
- Materialrückverfolgbarkeit anfordern
- Verpackungsdokumente bestätigen
- Wartungsreaktion klären
8. Häufige Fehler beim Kauf von MIM-Werkzeugen
Beim Einsatz von Kunststoffformannahmen auf einen Prozess, dessen Rohmaterial-, Entgratungs- und Sinterstufen sowohl Abmessungen als auch Validierungsanforderungen verändern, treten acht wiederkehrende Kauffehler auf. Betrachten Sie jede Entscheidung als eine kontrollierte Schnittstelle zwischen Werkzeug und Prozess.
Schrumpfung berücksichtigen
Eine fehlende Sinterzugabe kann nach der Verdichtung jede kritische Eigenschaft verschieben. Fordern Sie das validierte Schrumpfungsmodell des MIM-Herstellers, die Identifizierung von Legierung/Rohmaterial und eine Schleife zur Vermessung von Versuchsteilen an, bevor Sie Stahl freigeben.
Geometrie herstellbar gestalten
Zwei häufige Fehler sind unzugängliche Merkmale und Toleranzen, die ohne Bezugspunkt oder Prozessroute zugewiesen werden. Besprechen Sie Entwurf, Trennlinie, Auswerfer, Angussposition, EDM-Zugang, Schleifzugabe und Nachbearbeitungsfähigkeit nach dem Sintern mit dem Werkzeugmacher.
Ein vollständiges Paket freigeben
Drei fehlende Eingaben – die revisionskontrollierte 2D-Zeichnung, das 3D-Modell und die Liste der kritischen Qualitätsmerkmale (CTQ) – führen zu Interpretationsverzögerungen und Nacharbeit. Definieren Sie bezugspunktbasierte Inspektionsmethoden, Oberflächenanforderungen, Materialzustand und Abnahmedokumente im RFQ.
Entscheidungen für den Lebenszyklus validieren
Zwei voreilige Entscheidungen – die Auswahl ausschließlich nach dem Angebotspreis und das Überspringen von Versuchen – können Wartungs-, Verschleiß- und Qualifizierungskosten verbergen. Vergleichen Sie Lebenszyklusnachweise, genehmigen Sie gestufte Muster und planen Sie Ersatz-Einsätze, Revisionsverantwortung und Änderungsdokumentationsaufzeichnungen.
9. Von der Zeichnungsprüfung zur Produktion
Eine kontrollierte Einführung für MIM-Werkzeugkomponenten beginnt mit einem vollständigen RFQ, nicht mit einer Toleranz, die aus einem veralteten PDF kopiert wurde. SUUXIANG sollte vor der Freigabe Zeichnung, Modell, Material, Menge, Anwendung, Qualitätserwartungen und Zieldatum abstimmen.
RFQ und Machbarkeitsprüfung
Tor 1 verlangt vom Käufer die Angabe der aktuellen Zeichnungsrevision, des Status des 3D-Modells, der kritischen Abmessungen, der Bezugspunkte, der Oberflächenanforderungen und der erforderlichen Inspektionsprotokolle. SUUXIANG prüft Werkzeugzugang, Trennstrategie, Schrumpfannahmen und sinterbezogene Maßrisiken, bevor eine Route akzeptiert wird.
- Freigegebene Zeichnungsrevision
- Material- und Wärmebehandlungsspezifikation
- Passendes Teil oder Anwendungskontext
DFM und Werkzeugfreigabe
Tor 2 wandelt die Erkenntnisse in dokumentierte DFM- und Angebotsannahmen um. Die Freigabe durch den Käufer sollte Kavitätenlayout, Einsätze, Angüsse, Auswerfer, Elektrodenstrategie, Drahtbahnen und alle für die Nachbearbeitung nach dem Sintern vorgesehenen Abmessungen umfassen.
- DFM-Disposition
- Angebotener Umfang und Ausschlüsse
- Freigegebene Werkzeugrevision
Fertigung, Versuch und Validierung
Tor 3 folgt auf CNC-Bearbeitung, EDM, Schleifen, Montage und Zusammenbau mit kontrollierten Versuchen. Die Ergebnisse des Erststücks sollten die gemessenen Abmessungen mit der freigegebenen Revision nach dem Sintern vergleichen; Abweichungen erfordern vor der Produktionsfreigabe eine dokumentierte Korrekturentscheidung.
- Inspektionsbericht
- Versuch- und Korrekturprotokoll
- Kontrollierte Freigabedokumentation
10. MIM-Werkzeugpreise und Kosten
Sechs Eingaben bestimmen ein glaubwürdiges Angebot für MIM-Werkzeugkomponenten: freigegebene Geometrie, Material- und Wärmebehandlungsanforderungen, Kavitätenanzahl, Toleranzen, Jahresbedarf und Validierungsumfang. Ein vorläufiges Modell kann die Budgetierung unterstützen, aber freigegebene Zeichnungen und der Revisionsstatus müssen eine Kaufentscheidung steuern.nnZwei Kostenansichten sind wichtig: die anfängliche Werkzeugfertigung und die Lebenszykluskosten pro konformem Teil. Bitten Sie den Lieferanten, die Annahmen für EDM, Schleifen, Inspektion, Musterung, Ersatz-Einsätze und technische Änderungen zu identifizieren, bevor Sie Angebote vergleichen.
| Werkzeugumfang | Primäre Kostentreiber | Anfangsinvestition | Vorlaufzeiteffekt | Lebenszykluswert |
|---|---|---|---|---|
| Prototyp, einfache Kavität | Bearbeitung, einfache Einsätze, begrenzte Validierung | Geringer | Kürzer | Schnelles Design-Lernen |
| Pilotwerkzeug | Kavitätsdetails, dimensionale Iteration, Bemusterung | Moderat | Überprüfungsabhängig | Reduziert das Risiko bei der Hochskalierung |
| Produktionswerkzeug | Mehrfachkavitäten-Layout, gehärtete Einsätze, Erodieren und Schleifen | Höher | Länger | Verteilt Kosten über die Nachfrage |
| Komplexes Produktionswerkzeug | Schieber, Lifter, präzise Bezugspunkte, Inspektion und Ersatzteile | Am höchsten | Am längsten | Unterstützt die kontrollierte Wartung |
Reichen Sie MIM-Werkzeugkomponentzeichnungen zur technischen Prüfung ein
Teilen Sie Material, Menge, kritische Maße, Prüfanforderungen und Zieldeliver-Datum mit, damit unser Team die Herstellbarkeit vor der Angebotserstellung bewerten kann.