
Tunnel-Anguss-Einsätze, gefertigt nach Ihrer Zeichnung
SUUXIANG prüft Tunnel-Anguss-Einsätze auf kritische Maße, Bearbeitungszugang, Erodierstrategie und Prüfanforderungen, bevor die Produktion beginnt.
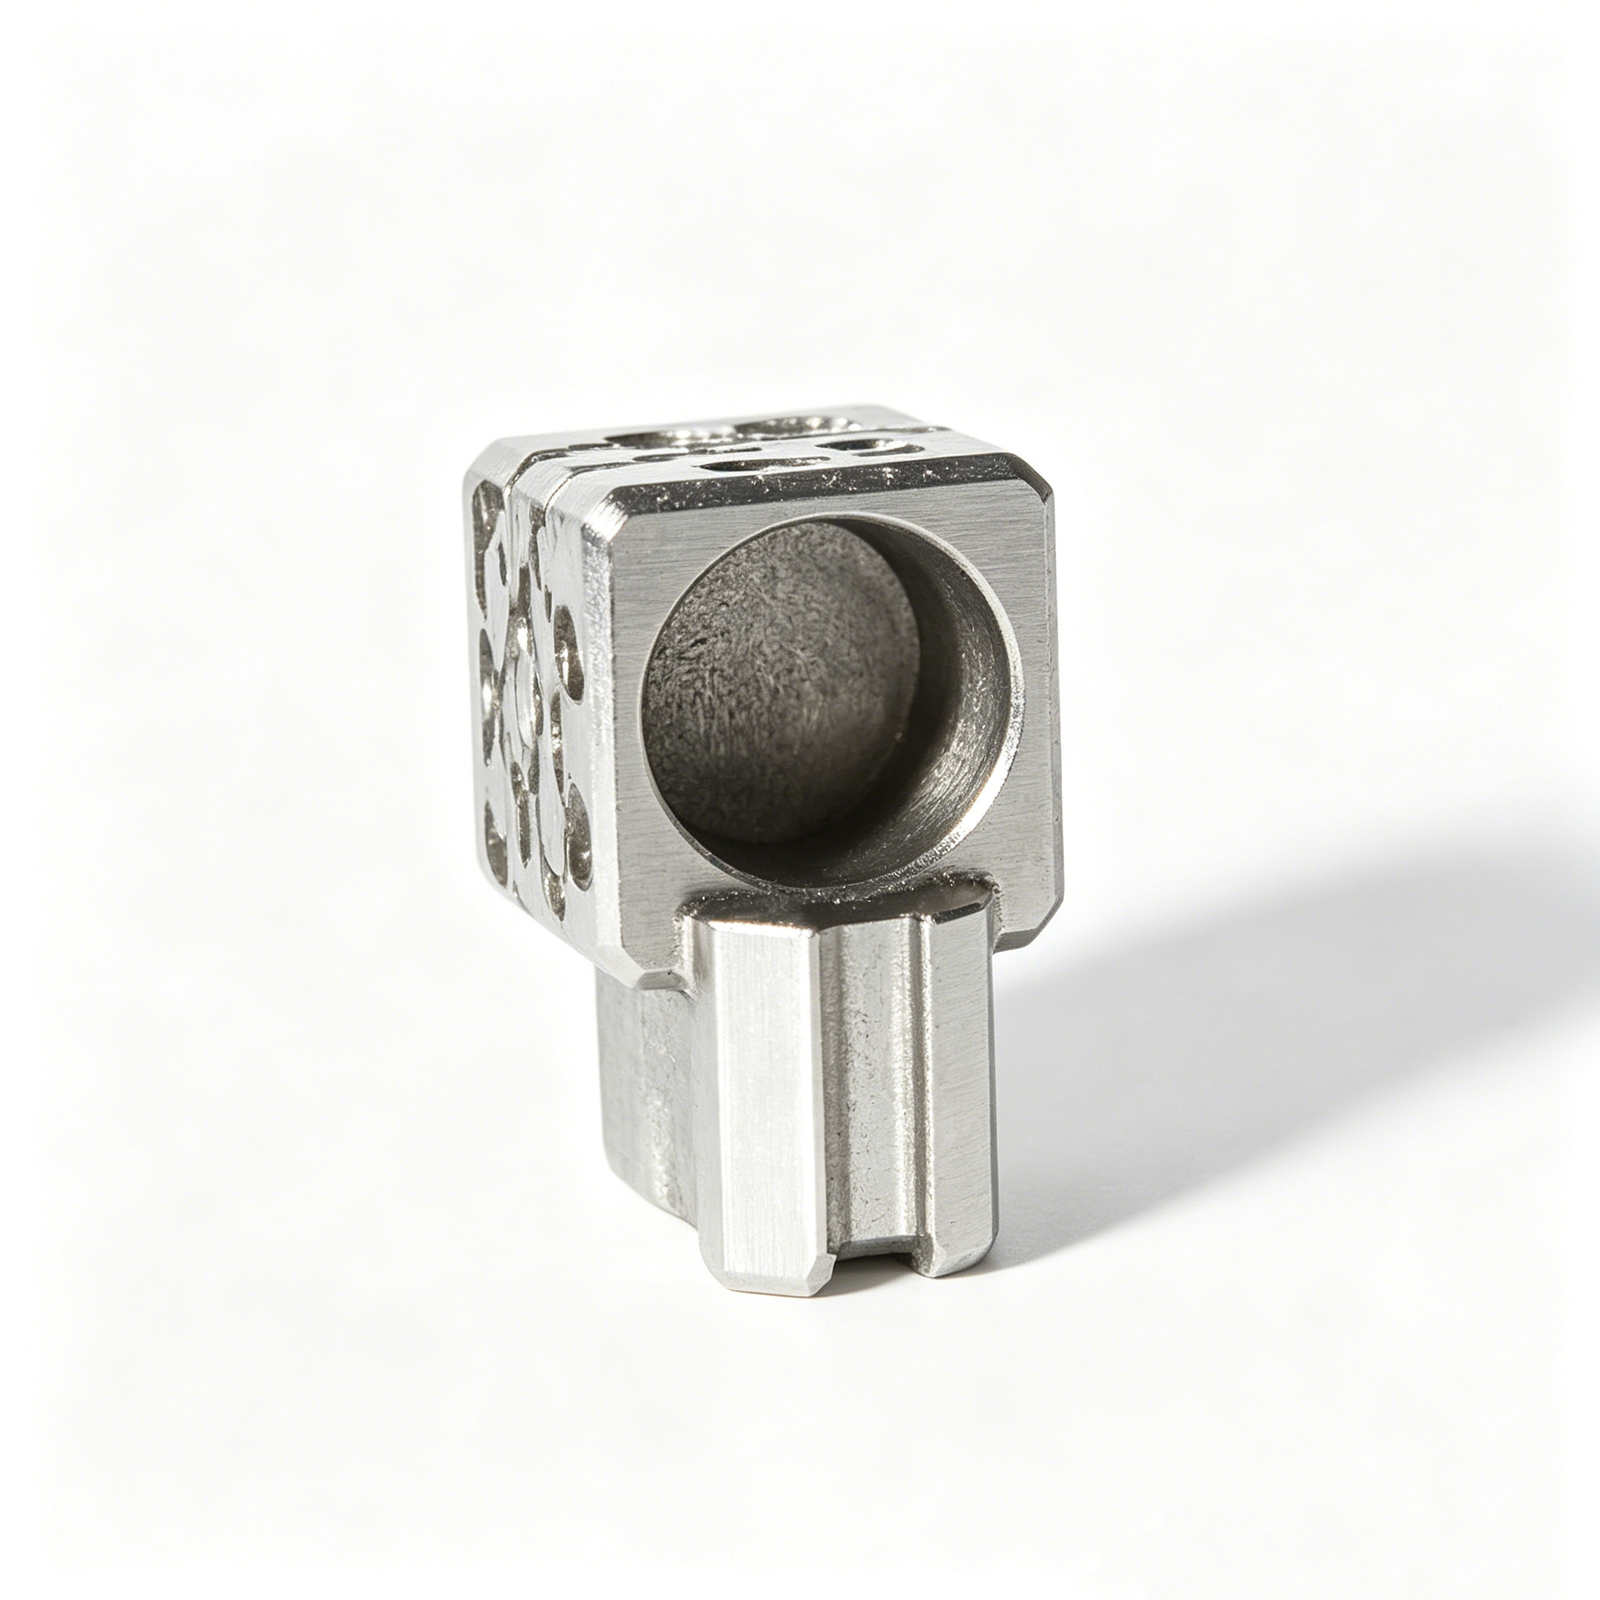
Repräsentative Komponenten für Tunnel-Anguss-Einsätze






Related Product Catalogue and Quotation






Warum Tunnel-Anguss-Einsätze über SUUXIANG beziehen
Technische Entscheidungen bleiben an den Zeichnungsanforderungen, kritischen Maßen, Prozesszugang, Prüfnachweisen und kontrollierten Revisionen verankert.
DFM vor Angebotserstellung
Wir prüfen Angussgeometrie, Formschnittstelle, Werkzeugzugang und Fertigungsrisiken, bevor wir das Angebot mit Ihren Zeichnungsanforderungen abgleichen.
Fokus auf kritische Maße
Besprechen Sie frühestmöglich Bezugsebenen, Toleranzstapel, Oberflächenprioritäten und funktionale Schnittstellen, damit Bearbeitungs- und Prüfpläne die wichtigen Maße berücksichtigen.
Prozessroutenplanung
u003ca href=u0022/cnc-machining-services/u0022u003eCNC-Bearbeitungu003c/au003e, Erodieren, Schleifen, Fügen und Veredelung werden als koordinierte Route bewertet, basierend auf Geometrie, Material und Qualitätserwartungen.
Revisionskontrollierte Kommunikation
Zeichnungsaktualisierungen, Klärungspunkte und Produktionsinformationen bleiben sichtbar und helfen Teams, veraltete Anforderungen von der Fertigung fernzuhalten.
Abstimmung des Prüfplans
Prüfmethoden und Berichtsanforderungen werden mit der Bestellung abgestimmt und unterstützen nachvollziehbare Nachweise für vereinbarte kritische Merkmale und Abnahmekriterien.
Technischer RFQ-Dialog
Senden Sie Zeichnungen, Modelle, Material, Menge, Lieferziele und den Einbaukontext für eine fokussierte Diskussion von Tunnel-Anguss-Einsätzen.
Tunnel-Anguss-Werkzeuge und Präzisionskomponenten-Familien
Konfigurieren Sie die Prozessroute und die Komponenten-Familie basierend auf Angussgeometrie, kritischen Maßen, Materialzustand, Prüfanforderungen und dem beabsichtigten Spritzguss- oder Montageergebnis.

CNC-Bearbeitungsservices
Präzise CNC-Bearbeitungsservices für zeichenbasierte Tunnel-Anguss-Einsätze und unterstützende Formkomponenten. Die Prozessplanung berücksichtigt Materialzustand, Bezugsstruktur, Werkzeugzugang, kritische Maße, Bearbeitungszugabe und Prüfanforderungen, bevor Produktionszusagen getroffen werden.
Upload a Drawing
CNC-Fräsen
Kundenspezifische CNC-Fräsdienstleistungen für Einsätze, Angussbereiche, Taschen, Angusskanäle und Formplatten. Die Bearbeitungsroute wird im Hinblick auf Fräserzugang, Eckengeometrie, Wandstabilität, Restmaterial für Erodieren oder Schleifen und spezifizierte Oberflächenanforderungen geprüft.
Upload a Drawing
CNC-Drehen
Präzise CNC-Drehdienstleistungen für zylindrische Formeinsätze wie Dorne, Buchsen, Lagerbuchsen und Positionierer. Angebote sollten Durchmesser, Konzentrizitätsanforderungen, Bezugspunkte, Material- und Wärmebehandlungszustand sowie eventuelle nachgelagerte Schleif- oder Erodierarbeiten identifizieren.
Upload a Drawing
5-Achs-Bearbeitung
Die 5-Achs-CNC-Bearbeitung unterstützt komplexe Formeinsatzgeometrien, bei denen der mehrseitige Zugang, schräge Merkmale oder reduzierte Rüstvorgänge die Genauigkeit und Lieferzeit beeinflussen. Eine Zeichnungsprüfung sollte die Spannstrategie, Werkzeugreichweite, Bezugstransfer, Materialzustand und Inspektionszugang bestätigen.
Upload a Drawing
Swiss- u0026 Mikrobearbeitung
Swiss- und Mikrobearbeitung sind relevant für kleine, schlanke oder detailintensive Komponenten wie feine Dorne und Steckverbinderwerkzeuge. Der Prozessablauf hängt von der Merkmalsgröße, dem Längen- zu-Durchmesser-Verhältnis, den Toleranzen, dem Materialverhalten und der Messmethode ab.
Upload a Drawing
Drahterodier- u0026 Senkerodierdienstleistungen
Drahterodier- und Senkerodierdienstleistungen adressieren schmale Schlitze, scharfe interne Merkmale, gehärtete Materialien und schwer zu bearbeitende Angussgeometrien. Elektrodenstrategie, Drahtpfad, Spülzugang, Überlegungen zur Aufkohlungsschicht und Nachbearbeitungsanforderungen sollten während der Überprüfung definiert werden.
Upload a Drawing
Präzisionsschleifen
Präzisionsflächen- und Profilschleifen etabliert kontrollierte Ebenheit, Parallelität, Profilform und fertige Abmessungen an Formteilen. Schleifzugabe, Wärmebehandlungssequenz, Bezugsstrategie, Schleifscheiben-Zugang und Inspektionsmethode sollten vor Beginn der Bearbeitung vereinbart werden.
Upload a Drawing
Formkern- u0026 Kavitätseinsätze
Präzisions-Formkern- und Kavitätseinsätze werden aus der Teilegeometrie, dem Harzverhalten, der Angussplatzierung, den Kühlbeschränkungen und den Verschleißanforderungen konfiguriert. Kritische Schnittstellen, Schließflächen, Materialzustand, Erodierdetails und Inspektionspunkte erfordern eine zeichnungsbasierte Überprüfung.
Upload a Drawing
Auswerfer- u0026 Auswerferkomponenten
Auswerferdorne, Buchsen und Auswerferkomponenten werden auf Passung, Führung, Hub-bezogenen Verschleiß, Oberflächenzustand und Paarungsverhältnisse geprüft. Zeichnungen sollten kritische Durchmesser, Spielerwartungen, Material und Wärmebehandlung sowie eventuelle Polier- oder Schleifbedarf angeben.
Upload a Drawing
Kerndorne, Führungs- u0026 Positionierkomponenten
Kerndorne, Führungsdorne und Positionierkomponenten stellen eine wiederholbare Ausrichtung und Genauigkeit der geformten Merkmale sicher. Anforderungen sollten den funktionalen Bezug, den Passungszustand, Konzentrizitäts- oder Positionskontrollen, den Materialzustand, die Oberflächengüte und den Kontext der zugehörigen Komponenten definieren.
Upload a Drawing
Schieber, Lifter, Angüsse u0026 Formzubehör
Formschieber, Lifter, Angüsse und Zubehör unterstützen die Teilefreigabe, Rücksprungverwaltung, Flusskontrolle und Werkzeugmontage. Die Fertigungsplanung berücksichtigt Schnittstellen, Schließflächengeometrie, Angussform, Schmier- oder Verschleißbedingungen und die Abmessungen, die die Werkzeugfunktion beeinflussen.
Upload a Drawing
Steckverbinder-Formteile
Präzisions-Steckverbinder-Formteile unterstützen Feinrastermerkmale, terminalbezogene Geometrie und wiederholbare Ausrichtung in Steckverbinderwerkzeugen. Eine praktische Überprüfung umfasst Kavitätsdetails, Dorngeometrie, Merkmalsabstand, Materialauswahl, Erodierstrategie, Schleifanforderungen und Inspektionsnachweise.
Upload a Drawing
Stanzwerkzeugkomponenten
Präzisions-Stanzwerkzeugkomponenten werden um Schneid-, Umform-, Führungs- und Positionierungsanforderungen herum gefertigt. Käufer sollten nach Möglichkeit Band- oder zugehörige Teilekontexte bereitstellen, zusammen mit Materialzustand, Kantenanforderungen, Spielverhältnissen, Wärmebehandlung und Inspektionsprioritäten.
Upload a Drawing
Spritzgussformteile, MIM-, CIM- u0026 Überformwerkzeuge
Spritzguss-, MIM-, CIM- und Überformwerkzeugkomponenten werden im Rahmen des verifizierten Produktionsumfangs bewertet. Zeichnungen sollten das Formmaterial, die Teilegeometrie, Anguss- oder Zuführungsanforderungen, Einsatzschnittstellen, erwartete Verschleißbedingungen, Dimensionsprioritäten und Dokumentationsanforderungen klären.
Upload a Drawing
Bearbeitungsmaterialien
CNC-Bearbeitungsmaterialien werden anhand von Festigkeit, Verschleiß, Korrosion, thermischem Verhalten, Bearbeitbarkeit und nachgelagerten Behandlungsanforderungen ausgewählt. Angebotspakete sollten die Materialbezeichnung, gegebenenfalls Bezugsanforderungen, Zustand, Vertretungsregelungen und den Anwendungskontext angeben.
Upload a Drawing
Oberflächengüte u0026 Wärmebehandlung
Oberflächenbearbeitung und Wärmebehandlung werden als Teil des dimensionalen Prozessablaufs geplant, nicht als nachträglicher Gedanke. Geben Sie Härte oder Behandlungszustand, Oberflächenziel, Maskierungsbedarf, Schleifzugabe, kosmetische Einschränkungen und Abmessungen an, die eine Nachbehandlungsprüfung erfordern.
Upload a Drawing
Qualität, Messtechnik u0026 Dokumentation
Präzisionsprüfung, Messtechnik und Qualitätsdokumentation werden mit der Zeichnung und dem vereinbarten Prüfplan abgestimmt. Definieren Sie kritische Abmessungen, Bezugspunkte, Stichproben- oder Vollprüferwartungen, Berichtsformat, Revisionsstatus, Materialaufzeichnungen und jegliche für die Bestellung erforderliche Rückverfolgbarkeit.
Upload a Drawing
Prototypenbau u0026 Kleinserienfertigung
Schnelle Prototypenfertigung und Kleinserienproduktion unterstützen die Designvalidierung, Werkzeugversuche, Brückenmengen und kontrollierte technische Änderungen. Ein nützliches Angebot (RFQ) umfasst Zeichnungen, Modelle, Stückzahlen, Materialien, Maßprioritäten, Anwendungskontext, Inspektionsanforderungen und das Zieldatum der Lieferung.
Upload a DrawingMaterialien für Spritzgusskanal-Tor-Einsätze

M2 Werkzeugstahl
Ein Schnellarbeit-Werkzeugstahl, der für anspruchsvolle Verschleißbereiche und kompakte Tor-Merkmale in Betracht gezogen wird. Sein Härtepotenzial und seine Abriebfestigkeit können gefüllte Harzanwendungen unterstützen, vorbehaltlich der Wärmebehandlungsroute, Geometrie und Zeichnungsprüfung.

H13 Werkzeugstahl
Ein Warmarbeits-Werkzeugstahl, der häufig dort bewertet wird, wo Zähigkeit, thermische Zyklen und EDM-Oberflächenbearbeitung ausgeglichen werden müssen. Er eignet sich für viele Formteil-Anwendungen, wenn Härte, Polieranforderungen und Betriebsbedingungen auf der Zeichnung definiert sind.

D2 Werkzeugstahl
Ein Werkzeugstahl mit hohem Kohlenstoff- und Chromgehalt, der für verschleißfeste Einsatzmerkmale und Schneidkanten in Betracht gezogen wird. Seine Verschleißleistung muss gegen Zähigkeit, Verzug durch Wärmebehandlung und die erforderliche Strategie zur Oberflächenbearbeitung des Torprofils abgewogen werden.

420 rostfreier Stahl
Eine härtbare Edelstahlsorte, die bewertet wird, wenn Korrosionsbeständigkeit und eine saubere Oberflächenbeschaffenheit wichtig sind. Materialzustand, Härteziel und Polier- oder EDM-Anforderungen sollten gegen das geformte Harz und die Umgebung geprüft werden.

P20 Vorgehärteter Stahl
Eine vorgehärtete Formstahloption für Komponenten, bei denen Bearbeitungseffizienz und stabile Maßkontrolle Priorität haben. Die Eignung hängt von der erwarteten Produktionsbelastung, der lokalen Verschleißkonzentration, der Tor-Geometrie und jeglicher erforderlicher Oberflächenbehandlung ab.
Spritzgusskanal-Tor-Einsätze: Bearbeitung, EDM und Oberflächenbearbeitung

CNC-Fräsen
CNC-Fräsen erstellt Einsatzprofile, Montage-Merkmale, Anguss-Schnittstellen und zugängliche Kanal-Geometrien. Werkzeugzugang, Bezugspunkte und Bearbeitungszugaben werden frühzeitig geprüft, um stabile Einstellungen, saubere Übergänge und kontrollierte nachfolgende EDM-Arbeiten zu unterstützen.

Drahterodieren (Wire EDM)
Drahterodieren erzeugt präzise durchgehende Merkmale, schmale Profile und schwierige Konturen, bei denen der Fräszugang begrenzt ist. Der geplante Drahtweg, die Lage des Startlochs und die Oberflächenbearbeitungsstrategie werden mit kritischen Abmessungen und Passbedingungen auf der Zeichnung abgestimmt.

Senkerodieren (Sinker EDM)
Senkerodieren formt geschlossene Tor-Details, geformte Kavitäten und Geometrien, die mit Schneidwerkzeugen nicht zuverlässig erreicht werden können. Elektroden-Design, Verschleißzugabe und Oberflächenanforderungen werden mit der erforderlichen Einsatzfunktion und der Oberflächenbearbeitungsroute bewertet.


Montage
Die Montage bestätigt die Beziehung zwischen dem Einsatz, den umgebenden Formteilen und den spezifizierten Positionierungsmerkmalen. Kontaktbereiche, Spielbedingungen und Handhabungsanforderungen werden aus dem Montagekontext geprüft und nicht als isolierte Maße behandelt.

Maßprüfung
Die Prüfung folgt dem vereinbarten Plan für kritische Maße, einschließlich Bezugspunkte, Tor-Geometrie, Pass-Merkmale und Oberflächenprioritäten. Messprotokolle und die endgültige Dokumentation werden mit den Auftragsanforderungen, dem Revisionsstatus und dem überprüften Prüfumfang abgeglichen.
Einsätze für Formen-Torkanäle: Unterstützte Hardware und Identifizierungsmerkmale

Positionierungsmerkmale
Bohrungen für Zentrierhülsen, Positionierungsflächen, Ausrichtschultern und Bezugsmerkmale können in Einsätze für Formen-Torkanäle eingearbeitet werden, wenn die Zeichnung Paarungsbeziehungen, Positions- und Montagetoleranzen definiert.

Führungselemente
Führungsstifte, Buchsen oder komplementäre Führungselemente können für zugehörige Formaufbauten berücksichtigt werden, wenn das Design Anforderungen an Bewegung, Spiel, Material und Verschleiß für den vorgesehenen Formgebungsprozess definiert.

Teileidentifikation
Lasermarkierungen, eingravierte Teilenummern, Revisionskennzeichnungen und Kavitätenreferenzen können eine kontrollierte Montage und Rückverfolgbarkeit unterstützen, wenn Größe, Position, Tiefe und Oberflächenbeschaffenheit der Zeichen angegeben sind.

Oberflächenbehandlungen
Anforderungen an Oberflächenveredelung, Polieren, Beschichten oder Wärmebehandlung werden gegen Material, funktionale Oberfläche, Torweggeometrie und Prüfanforderungen geprüft, bevor SUUXIANG eine machbare Prozessroute bestätigt.

Schutzverpackung
Schutzverpackung, Korrosionsschutz, unterteilte Verpackungen und Beschriftungen können für Präzisionskomponenten geplant werden, wenn Versandart, Lagerdauer, Mengengruppierung und Dokumentationsanforderungen vorliegen.
Über SUUXIANG Präzisionsfertigung
SUUXIANG ist die einzige öffentlich wahrnehmbare Marke der Dongguan SuuXiang Precision Mold Co., Ltd., gegründet 2010 in Chang’an Town, Dongguan, Guangdong, China. XiaoCheng Huang ist Gründer und gesetzlicher Vertreter. Wir helfen internationalen Ingenieurs-, Beschaffungs- und Qualitätsteams, Zeichnungen und Spezifikationen in geprüfte Präzisionsformteile, Werkzeuge für Steckverbinder, Stanzteile und kundenspezifisch CNC-gefräste Teile umzusetzen.
Unsere Arbeit wird nach den Anforderungen geplant, die Einsätze für Formen-Torkanäle und andere kritische Komponenten steuern: Bezugsstrategie, Bearbeitungszugang, Material- und Wärmebehandlungsanforderungen, EDM- oder Schleifanforderungen, Oberflächenprioritäten und Prüferwartungen. CNC-Bearbeitung, EDM, Schleifen, Anpassen und Prüfung werden als kontrollierte Fertigungsroute koordiniert und nicht als isolierte Vorgänge behandelt.
Was SUUXIANG auszeichnet, ist eine disziplinierte Projektkommunikation vor den Zusagen. Wir prüfen Zeichnungen und kritische Maße, identifizieren Fragen zur Herstellbarkeit, halten Revisionen sichtbar und stimmen die finale Dokumentation mit dem vereinbarten Prüfplan ab. Reichen Sie die Zeichnung, Menge, Anwendungskontext und Qualitätsanforderungen für eine detaillierte Produktionsbesprechung ein.

Einsätze für Formen-Torkanäle: Geometrie bis Prüfnachweis
DFM- und Bezugsflächenprüfung
Vor der Angebotserstellung prüft SUUXIANG die Geometrie von Einsätzen für Formen-Torkanäle anhand der Zeichnung, der Paarungsflächen, der Torposition, kritischer Maße und des Bezugsschemas. Dies identifiziert Zugangsbeschränkungen, Toleranzstapelrisiken und erforderliche Kundenentscheidungen, bevor eine Prozessroute oder eine Lieferzusage vorgeschlagen wird.
- Abstimmung von 2D-Zeichnung und verfügbarem 3D-Modell bestätigen
- Kritische Qualitätsmaße und funktionale Bezugspunkte identifizieren
- Überprüfung des Anschnittpfads, der Trennflächenbeziehungen und des Bearbeitungzugangs
- Klärung von Material-, Wärmebehandlungs- und Oberflächenanforderungen

CNC- und Erodierplanung
Die Tunnelanschnittgeometrie erfordert möglicherweise mehr als konventionelles Fräsen. SUUXIANG plant die CNC-, Drahterodier- und Senkerodiermaschinen-Sequenz unter Berücksichtigung interner Profile, des Elektrodenzugangs, der Drahtwege und des verbleibenden Materials, sodass jeder Prozess die erforderliche Funktion unterstützt, anstatt unnötige Nacharbeiten zu verursachen.
- Auswahl des Prozesses entsprechend der Teilegeometrie und des Zugangs
- Festlegung der Elektrodenstrategie für unzugängliche oder komplexe Details
- Planung der Drahtwege um Ecken, Öffnungen und Bezugspunkte
- Beibehaltung eines angemessenen Materialvorrats für spätere Schleif- oder Anpassungsarbeiten

Schleifen und kontrollierte Anpassung
Wo die Dichtheit, die Positionierung oder die Passung von der fertigen Oberfläche abhängt, werden Schleifen und Anpassung als kontrollierte Vorgänge geplant. Die Sequenz berücksichtigt die Bewegungen durch die Wärmebehandlung, den Schleifzusatz und die Kontaktbeziehungen, wobei die Fertigmaße anhand der Zeichnung und der vereinbarten funktionalen Prioritäten bewertet werden.
- Berücksichtigung der Wärmebehandlungssequenz und möglicher Bewegungen
- Festlegung des Schleifzusatzes vor den Endbearbeitungsvorgängen
- Überprüfung von Dichtungs-, Sitz- und Passflächenbeziehungen zu angrenzenden Bauteilen
- Schutz von Bezugsflächen während Handhabung und Anpassung

Inspektion und Rückverfolgbarkeit von Änderungen
Die Inspektionsplanung beginnt mit den Maßen, die für die Passung, die Anschnittfunktion und die Schnittstellenfunktion entscheidend sind. SUUXIANG stimmt die Messmethoden und die gewünschte Berichterstattung mit der Bestellung ab und hält den Änderungsstatus sichtbar, damit die gefertigten Tunnelanschnitt-Einsätze anhand der geltenden Zeichnungsversion bewertet werden können.
- Festlegung von Inspektionsmethoden für kritische Maße
- Abstimmung von Berichten und Dokumentation mit den Bestellvorgaben
- Aufrechterhaltung der Sichtbarkeit des Zeichnungsrevisionsstands während der Produktion
- Kennzeichnung von Fragen, die eine Bestätigung des Kunden erfordern, vor der Freigabe

Mold Tunnel Gate Inserts: Zeichnungsgesteuerte Überprüfung
Vergleichen Sie einen evidenzbasierten Fertigungsablauf mit einem typischen Angebotspfad, bevor Sie Produktionszusagen treffen.
← Swipe left or right to view →
SUUXIANG: Produktionsablauf für Tunnel-Gate-Einsätze
Ein kontrollierter Weg von der Zeichnungsprüfung über Prüfnachweise bis zur Lieferkoordination.
Zeichnungen und Anforderungen prüfen
Wir prüfen 2D-Zeichnungen, 3D-Modelle, Material, Menge, kritische Abmessungen, Oberflächenanforderungen, Lieferziel und Inspektionsanforderungen, bevor wir den Umfang eines umsetzbaren Angebots definieren.
DFM und Bezugspunkte bestätigen
Die Projektbesprechung behandelt die Bezugspunktstrategie, Toleranzstapel, Angussgeometrie, Bearbeitungszugang, Wärmebehandlungssequenz und alle Risiken, die eine Klärung des Designs vor der Produktionsfreigabe erfordern.
Fertigungsablauf planen
SUUXIANG weist die entsprechende CNC-Fräsbearbeitung, Drehen, Mehrachsenbearbeitung, Erodieren, Schleifen und Montage sequenziell zu, basierend auf Geometrie, Materialzustand und Anforderungen an kritische Merkmale.
Kritische Merkmale bearbeiten
Die Produktion folgt der genehmigten Revision, wobei Bearbeitungszugaben, Elektrodenstrategie, Drahtbahnen, Schleifzugaben und Merkmalszugang gemäß dem geplanten Prozessablauf verwaltet werden.
Prüfen, Verpacken und Koordinieren
Fertige Formtunnel-Angussbuchsen werden anhand des vereinbarten Inspektionsplans geprüft, wie erforderlich dokumentiert, für den Versand geschützt und mit dem bestätigten Lieferplan koordiniert.
Zusammenarbeit mit SUUXIANG an Formtunnel-Angussbuchsen
Move from drawing review to controlled production with requirements, technical decisions, and inspection expectations kept visible throughout the project.
Ihr Zeichnungspaket einreichen
2D-Zeichnungen, 3D-Modelle (falls verfügbar), Material, Menge, Anwendungskontext, Qualitätsanforderungen, Zieldatum und alle Einschränkungen bezüglich passender Teile oder Angussstellen angeben.
DFM und Angebot prüfen
Kritische Abmessungen, Bezugspunkte, Bearbeitungszugang, Erodier- oder Schleifbedarf, Wärmebehandlungssequenz, Inspektionsmethode, Revisionsstatus und ein festgelegtes Herstellungsangebot abstimmen.
Bei Bedarf Muster genehmigen
Für Projekte, die eine Validierung erfordern, werden vereinbarte Muster- oder Erststücknachweise anhand der Zeichnung, kritischer Merkmale, Oberflächenanforderungen und des dokumentierten Inspektionsplans geprüft.
Kontrollierte Produktion freigeben
Nachdem die Anforderungen bestätigt sind, koordiniert SUUXIANG die CNC-Bearbeitung, das Erodieren, Schleifen, die Montage, die Inspektion und Lieferaktualisierungen gemäß der genehmigten Revision und den Bestellvorgaben.
Formtunnel-Angussbuchsen: Überprüfung von Qualitätsdokumentation und Zertifizierung
Form-Tunnel-Gate-Einsätze: Verifizierte Projektdokumentation
Derzeit ist kein Kunden-Testimonial für den Projektumfang dieses Form-Tunnel-Gate-Einsatzes zur Veröffentlichung freigegeben.
Dokumentierte Projektergebnisse, Inspektionsergebnisse und Kundenfeedback werden erst nach Kundenautorisierung und Umfangsüberprüfung veröffentlicht.
Eine Zeichnung und Anforderungen einreichen, um einen projektspezifischen Fertigungs- und Inspektionsplan zu besprechen.
Häufig gestellte Fragen zu Form-Tunnel-Gate-Einsätzen
Practical answers for engineering and sourcing teams preparing a drawing-led inquiry.
Welche Informationen benötigen Sie, um Form-Tunnel-Gate-Einsätze zu kalkulieren?
Kann SUUXIANG Prototypen oder Kleinserien von Form-Tunnel-Gate-Einsätzen kalkulieren?
Kann ich Muster von Form-Tunnel-Gate-Einsätzen vor der Produktion bestellen?
Wie plane ich die Vorlaufzeit für ein Tunnel-Gate-Einsatzprojekt?
Welche Inspektionsdokumentation kann angefordert werden?
Wie werden Bezahlung und Versand für internationale Bestellungen abgewickelt?
Wie handhabt SUUXIANG Zeichnungen und geistiges Eigentum für kundenspezifische Formkerne?
Der vollständige Einkaufsführer für Tunnel-Angussbuchsen in Spritzgussformen
Nutzen Sie diesen praktischen Rahmen, um Tunnel-Angussbuchsen zu spezifizieren, Konfigurationen und Materialien zu vergleichen, fähige Lieferanten zu qualifizieren, die gesamten Werkzeugkosten zu kontrollieren und Angussfehler zu vermeiden, die die Zuverlässigkeit, Oberfläche oder Zykluseffizienz des Spritzgießens beeinträchtigen.
1. Was sind Tunnel-Angussbuchsen in Spritzgussformen?
Tunnel-, Submarine-, Cashew- und Bananen-Angussbuchsen beschreiben Formeinsätze, die das Schmelzmaterial durch einen abgewinkelten, geschlossenen Kanal in den Formhohlraum leiten. Die Geometrie kann den Anguss unterhalb, hinter oder entfernt von einer kosmetischen Oberfläche positionieren und hilft, den Angusszapfen dort zu platzieren, wo er weniger sichtbar oder akzeptabler ist.nnBeim Auswerfen kann die definierte Kante des Tunnels den Angusskanal vom geformten Teil trennen. Dies kann den nachgeschalteten Beschnitt reduzieren, aber die Angussplatzierung, das Formmaterial, den Wandabschnitt und den Auswerferpfad müssen auf eine zuverlässige Abtrennung geprüft werden.nnVerwenden Sie einen Tunnelanguss, wenn eine automatische Angusstrennung und ein verdeckter Angusszapfen den abgewinkelten Zuführpfad rechtfertigen. Verwenden Sie einen Kanten- oder Direktanguss, wenn Zugänglichkeit, Teilegeometrie oder Spritzgießkontrolle eine einfachere Route bevorzugen. Zeigen Sie die gewünschte Zapfenzone und die kosmetischen Flächen auf der Zeichnung an, bevor das Design des Einsatzes beginnt.
2. Wie sich Tunnel-Angussbuchsen in Spritzgussformen entwickelt haben
Eine einsatzbasierte Tunnel-Anguss-Konstruktion bietet eine austauschbare Schnittstelle für den Zuführkanal und die Angussgeometrie, sodass Formkonstrukteure von definierten Schnittstellenanforderungen ausgehen können, anstatt einen gekrümmten Angussweg im umgebenden Kavitätsstahl neu zu erstellen.nnDieser Ansatz kann den verschleißanfälligen Angussweg vom größeren Formaufbau trennen. Wenn der Anguss erodiert, absplittert oder eine Dimensionsänderung erfordert, kann die Wartung auf den Einsatz und seine Passform konzentriert werden, anstatt eine größere Formplatte zu überarbeiten.nnGefüllte Harze können Abrieb und Prozesssensibilität erhöhen. Selbst wenn ein Einsatzkonzept standardisiert ist, müssen Angussgröße, Tunnelwinkel, Teilefreigabe, Spritzgießbedingungen, Stahlwahl und Inspektionsanforderungen anwendungsspezifisch geprüft werden.
3. Arten von Tunnel-Angussbuchsen in Spritzgussformen
Fünf praktische Familien organisieren Tunnel-Angussbuchsen in Spritzgussformen nach Spritzgießgeometrie und Einbauumfang. Namen wie Cashew-, Bananen- und Submarine-Anguss beschreiben Konzepte, keine austauschbaren Spezifikationen.
| Einsatzform | Geeignete Geometrie | Anguss-Flexibilität | Wichtigste Einschränkung | Zeichnungsfrage |
|---|---|---|---|---|
| Runder Körper | Einfache Plattenbohrungen | Feste Ausrichtung | Rotationsschutz kann eingeschränkt sein | Ist eine Rotationskontrolle erforderlich? |
| Quadratischer Körper | Installation mit Schlüssel | Gesteuerte Ausrichtung | Benötigt passende Tasche | Unterstützt die Platte eine quadratische Tasche? |
| Offenes Angussloch | Definierte zugängliche Oberfläche | Moderat | Anguss-Flanke ist freigelegt | Ist die Anguss-Restfläche akzeptabel? |
| Geschlossenes Angussloch | Dünnwandiger oder verdeckter Bereich | Nach der Bearbeitung absenken | Geometrie schränkt Zugang ein | Kann der Anguss bearbeitet und entlüftet werden? |
| Konturierbar | Gekrümmte oder rippennahe Oberfläche | Lokal hoch | Konturtiefe ist endlich | Wie viel Stahl darf entfernt werden? |
| Größere Variante | Mittelgroßes bis großes Teil | Mehr Gestaltungsfreiheit | Benötigt Platz und Unterstützung | Welcher Einsatzbereich steht zur Verfügung? |
Körper- und Anguss-Format
Zwei Körperformate – rund und quadratisch – beantworten hauptsächlich, wie der Einsatz in der Formplatte positioniert wird und sich gegen Verdrehung wehrt. Offene und geschlossene Angussflächen bestimmen dann, ob die Angussfläche vordefiniert ist oder im Einsatz hergestellt werden muss.
Konturierbare Angussbereiche
Konturierbare Einsätze beantworten, ob der Anguss einer geneigten, gekrümmten oder rippennahen Oberfläche folgen kann. Ihre verfügbare Konturtiefe und der verbleibende Stahl müssen gegen die Teileoberfläche, den Werkzeugzugang und die Angusskanalverlegung geprüft werden.
Teilegröße und Wandgrenzen
Kleine Dünnwandvarianten priorisieren einen kompakten Angussbereich und wenig lokales Material. Mittelgroße bis große Varianten bieten mehr Freiheit bei der Führung und Angussplatzierung, erfordern aber ausreichend Einsatzvolumen, Unterstützung und Auswerferfreiheit.
4. Material- und Wärmebehandlungsauswahl
Zwei Materialentscheidungen beeinflussen die Wartung der Angusskante: Abriebfestigkeit des Kunststoffs und Polymerchemie. Wählen Sie Stahl und Wärmebehandlung passend zur Spritzgusspolymersorte, zur erwarteten Beanspruchung, den Polieranforderungen und der Reparaturstrategie – nicht nach Katalogangaben.
| Anwendung | Materialpriorität | Zeichnungs- oder Aufzeichnungsanforderung |
|---|---|---|
| Ungefülltes Harz | Polierbarkeit, Zähigkeit | Stahlgüte; Polieranforderung |
| Gefülltes Compound | Verschleißfestigkeit, Unterstützung | Füllstofftyp und -prozentsatz |
| Korrosives Polymer | Korrosionsbeständigkeit | Material; Behandlungszustand |
| Prototypenwerkzeug | Bearbeitbarkeit, Überarbeitbarkeit | Material- und Härteziel |
| Serienwerkzeug | Gleichgewicht zwischen Verschleiß und Wartung | Rückverfolgbarkeit; Härteaufzeichnung |
Stahl passend zum Kunststoff wählen
Ungefüllte Harze legen normalerweise Wert auf Polierbarkeit und ausreichende Zähigkeit; stellen Sie sicher, dass das Angussland und der Fließweg wie spezifiziert fertiggestellt werden können.nnGlas- oder mineralgefüllte Compounds erhöhen das Risiko abrasiven Verschleißes an der Angusskante. Geben Sie das Compound, den Füllstofftyp, den Prozentsatz und jeglichen Rezyklatanteil in der Angebotsanfrage (RFQ) an.
Korrosion und Zähigkeit berücksichtigen
Korrosive Polymere erfordern die Auswahl korrosionsbeständiger Materialien und einen dokumentierten Wärmebehandlungsprozess; Härte allein reicht nicht aus.nnBei Prototypenwerkzeugen können Bearbeitbarkeit und schnelle Überarbeitung im Vordergrund stehen. Bei Serienwerkzeugen muss vor der Auswahl einer härteren, verschleißfesteren Sorte die Zugänglichkeit für die Wartung festgelegt werden.
Wärmebehandlungsaufzeichnung kontrollieren
Zwei Aufzeichnungen sollten bei der Freigabe vorliegen: Materialrückverfolgbarkeit und tatsächliche Härte nach der Wärmebehandlung. Fordern Sie die Härteprüfmethode, den Prüfort, die Wärmebehandlungsbedingung und jegliche Oberflächenbehandlungsanforderungen an.nnEine Zeichnungsnotiz sollte die geschützte Angusskantengeometrie, die Polierklasse und die zulässige Nachbehandlungs-Abtragsmenge definieren. Inspektionsergebnisse müssen die Zeichnungsrevision und die gemessenen kritischen Abmessungen angeben.
5. Anpassung von Tunnelangusseinsätzen
Die Anpassung beginnt mit dem kontrollierten Zeichnungspaket, nicht mit einer Kataloggröße. SUUXIANG prüft den Angusseinsatz als Schnittstelle zwischen Angusskanal, Kavitätsoberfläche, Formteil und Auswerferbewegung, bevor ein Prozessweg festgelegt wird.
Umriss des Einsatzes definieren
2D-Abmessungen und ein 3D-Modell sollten die Körpergröße, den Tunnelwinkel und -weg, den Angussdurchmesser, die Landgeometrie, die Konturtiefe, die Schnittstelle zur Kavität und die Angusskanalverbindung definieren. Wandstärke, ästhetische Angussmarkierungsgrenzen, Harzflussverhalten und Auswerferrichtung können jede Wahl einschränken.
Servicegerechte Passungen spezifizieren

Passungsanforderungen im Bereich von 0,01 mm sollten an identifizierte Bezugspunkte gebunden sein und nicht von der Nenngeometrie abgeleitet werden. Geben Sie die Positionierungsflächen, die Befestigungsmethode, den Austauschabstand, die Oberflächenanforderung und jegliche Poliergrenze an, damit Bearbeitung, Erodieren, Schleifen und Inspektion geplant werden können.
Vollständiges RFQ senden
1 Ein RFQ sollte die freigegebene 2D-Zeichnung, das verfügbare 3D-Modell, Harz und Füllstoff, Menge, Wärmebehandlung, kritische Abmessungen, Oberflächenanforderungen, Zieldatum und Inspektionsbedarf enthalten. SUUXIANG kann machbare Routen prüfen; unvollständige Zeichnungen erfordern dokumentierte Annahmen vor der Produktion.
- Teilwandabschnitt und Definition der kosmetischen Seite
- Anschnittlayout und Details der Kavitätenschnittstelle
- Auswerferrichtung und Störumfang
- Revisionsstand und Kontext des Gegenstücks
6. Kritische Konstruktions- und Qualitätselemente
Die 2D- und 3D-CAD-Überprüfung sollte den Tunnelpfad, die Kavitätenschnittstelle, das Bezugssystem und die Rückhaltgeometrie vor der Bearbeitung festlegen. Akzeptanzkriterien gehören auf die Zeichnung, nicht in eine generische Qualitätsaussage.
Angussweg und Angusskante

Die Kontinuität des Anschnitts sollte auf Stufen, sanfte Übergänge und Werkzeugzugangsbeschränkungen geprüft werden, die Harz einschließen oder die Reinigung erschweren können.nnDie Angusskanten-Geometrie sollte Größe, Lage und zulässige Gratbeschaffenheit relativ zur geformten Oberfläche definieren. Eine kontrollierte Trennkante unterstützt wiederholbares Entgraten ohne unkontrollierten Grat.
Kavitätensitz und Ausrichtung

Die Abmessungen der Kavitätenschnittstelle sollten sich auf funktionale Bezugspunkte beziehen, damit der Einsatz konsistent in seiner Tasche platziert wird. Spezifizieren Sie den Sitz, die Befestigungsmethode und jegliche Dichtungs- oder Stützflächen.nnKonzentrizitäts- oder Positionsanforderungen gelten dort, wo der Anschnitt auf ein Kavitätsmerkmal oder einen angrenzenden Anschnitt trifft. Erfassen Sie die Messmethode und das Bezugssystem mit der Toleranzangabe.
Inspektions- und Test-Feedback
Die Materialverifizierung sollte vor der Freigabe der Kaufspezifikation entsprechen, einschließlich einschlägiger Nachweise zur Wärmebehandlung. Die Erststückprüfung sollte kritische Abmessungen, Oberflächenbeschaffenheit und Entgratungsstatus gegen die genehmigte Revision melden.nnDas Feedback aus dem Musterformen sollte nach definierten Schusszahlen oder Zyklen den Angussrest, das Trennverhalten, die Füllung und den Verschleiß bewerten. SUUXIANG kann Inspektionsaufzeichnungen und Revisionskontrolle an die genehmigte Zeichnung und den Projektplan anpassen.
7. Auswahl eines Lieferanten für Form-Tunnelanguss-Einsätze
Eine Erststückfreigabe sollte einer dokumentierten Zeichnungsprüfung folgen, nicht nur einer Angebotserstellung. Qualifizieren Sie für Form-Tunnelanguss-Einsätze die Fähigkeit des Lieferanten, den gekrümmten Angussweg, das Bezugssystem und die Revisionshistorie zu kontrollieren.
| Qualifizierungsbereich | Fragen Sie | Nachweise vor der Freigabe |
|---|---|---|
| DFM | Lässt sich die Geometrie fertigen und prüfen? | Gezeichnete Spezifikation |
| Prozess-Passung | Welche CNC-, Erodier- und Schleifschritte sind anwendbar? | Prozessablauf |
| Rückverfolgbarkeit | Wie werden Material und Revisionen gesteuert? | Aufzeichnungen und Änderungsverfahren |
Technische Überprüfung
Fragen Sie im Rahmen der RFQ-Prüfung, wer für DFM-Feedback zuständig ist und wie kritische Angussgeometrie, EDM-Zugang und Schleifstock gelöst werden. Fordern Sie markierte Zeichnungen, einen Prozessroutenvorschlag und Antwortzeiten für technische Fragen an.
Qualitätsnachweise
Vor der Produktionsfreigabe verlangen Sie Materialidentifikation, Wärmebehandlungsnachweise bei Angabe und einen Inspektionsplan, der an die Bezugspunkte der Zeichnung gebunden ist. Genehmigen Sie ein Erststück mit gemessenen kritischen Abmessungen, Oberflächenanforderungen und vereinbarten Funktionsprüfungen.
Produktionskontrolle
Bestätigen Sie bei der Freigabe des Kaufauftrags Kapazitätsannahmen, realistische Lieferzeitzielvorgaben, Verpackungsanforderungen und die benannte Kommunikationsroute. Fordern Sie schriftliche Genehmigung vor jeder Material-, Prozess-, Maß- oder Revisionsänderung an.
8. Häufige Fehler von Einkäufern, die es zu vermeiden gilt
Drei Prüfungen vor dem Kauf verhindern die meisten Nacharbeiten bei Tunnel-Gates: Überprüfung des Gates auf Werkzeugseite, des Auswurfweges und des Inspektionsplans. Eine Zeichnungsprüfung sollte diese Punkte klären, bevor ein Einsatz ausgewählt wird.
Zuerst die Gate-Position prüfen
1 Die Gate-Position muss im Verhältnis zur Wandstärke, zur kosmetischen Oberfläche, zum Flussweg und zum Risiko von Schweißnähten geprüft werden. Die frühe Auswahl eines Einsatzes kann zu schlechter Befüllung, sichtbaren Angüssen oder einem unzugänglichen Tunnel führen. Bestätigen Sie den Formteilquerschnitt und den Angusskanal in 2D und 3D.
Verschleiß und Passung berücksichtigen
2 Anwendungen mit gefülltem Harz erfordern eine dokumentierte Verschleißbewertung, eine Materialroute und eine Ersatzstrategie. Die Vernachlässigung der Abriebfestigkeit kann das Gate vergrößern und die Trennung instabil machen. Die Annahme von Katalogmaßen als sofort einsatzfähige Passungen kann zu Problemen bei Bezugspunkten, Freiräumen oder der Montage führen.
Messbare Anforderungen definieren
3 Anforderungen sollten kritische Gate-Abmessungen, Oberflächenbeschaffenheit, passende Bezugspunkte und die Prüfmethode identifizieren. Fehlende Toleranzen oder Finish-Kriterien führen zu inkonsistentem Fluss und verzögerten Freigaben. Geben Sie vor dem Kauf Auswurf- und Angusskanal-Abstände, Prüfprotokolle, Revisionsstand und Abnahmekriterien an.
Gesamtrisiko des Programms vergleichen
4 Der Stückpreis allein deckt keine Nacharbeiten, Ausfallzeiten und Qualifizierungskosten ab. Ein niedriges Angebot ohne Verständnis der Zeichnung oder nachvollziehbare Prüfung kann den Start verzögern. Vergleichen Sie den Prozessablauf, Nachweise, die Revisionskontrolle, Lieferannahmen und die Reaktionsfähigkeit auf Korrekturmaßnahmen.
9. Von der Zeichnungsprüfung bis zum Produktionsstart
Ein kontrollierter Start wandelt eine kundenspezifische Einsatzzeichnung in einen wiederholbaren Fertigungsdatensatz um. Vor der Bearbeitung sollte das Team das Gate-Konzept, das Harzverhalten, die Prüfergebnisse und die Freigabeberechtigung abstimmen.
| Entscheidung | Hauptverantwortlicher | Wiederbestellungs-Datensatz |
|---|---|---|
| Freigabefunktion | Formenbau und Design | Prüfbericht |
| Kommerzielle Freigabe | Beschaffung | Freigegebenes Angebot |
| Maßliche Abnahme | Qualität | Inspektionsbericht |
| Fertigungssteuerung | Lieferanten-Projektteam | Revisionsgesteuerte Zeichnung |
Das Angebotspaket schnüren
2D-Zeichnungen, 3D-Modelle, Harzqualität, Füllgrad, erwartete Jahresmenge und die Geometrie des Gegenstücks bilden das Ausgangspaket.nn1 revisionskontrolliertes Angebot sollte kritische Abmessungen (CTQ), das Bezugssystem, die Gate-Position, Oberflächenanforderungen, Wärmebehandlung und die gewünschten Berichte identifizieren.
Den Prozess festlegen
Eine DFM-Prüfung sollte den Tunnelweg, den Werkzeugzugang, die Erodier- oder Schleifstrategie sowie den Freiraum für Auswurf und Angusskanal-Trennung bestätigen.nn1 festgelegte Spezifikation verbindet das genehmigte Angebot, das Material, den Prozessablauf, die Musterstückzahl, die Abnahmekriterien und das Zieldatum; die Beschaffung verantwortet die kommerzielle Freigabe.
Qualifizieren und freigeben
Die Erstteilprüfung vergleicht kritische Abmessungen und Oberflächen mit der genehmigten Zeichnung vor dem Werkzeugversuch. Die Qualität ist für die Annahme des Berichts zuständig; das Design ist für funktionale Abweichungen zuständig.nnDie Ergebnisse des Werkzeugversuchs sollten Harz, Maschinenbedingungen, Gate-Trennung, Angussreste und Korrekturrevisionen dokumentieren. Die Produktion erst nach Freigabe durch Werkzeugbau und Qualität freigeben.
10. Werkzeugeinsätze mit Anguss-Tunnel: Preisgestaltung
Sechs Preisinputfaktoren bestimmen ein belastbares Angebot: Geometrie des Einsatzes, spezifiziertes Material, Toleranz- und Bezugsanforderungen, Oberflächenbeschaffenheit, Prüfumfang und Bestellmenge. SUUXIANG prüft die Zeichnung und das 3D-Modell, bevor eine Prozessroute oder ein Endpreis bestätigt wird.nnDrei Bestellbereiche zeigen den Kompromiss bei den Kosten, ohne erfundene Preise zu veröffentlichen. Prototypenaufträge haben die höchsten Stückkosten, da Programmierung, Spanntechnik, EDM-Planung und Erstteilprüfung auf weniger Teile verteilt werden; Wiederholungsaufträge können profitieren, wenn die freigegebene Revision und der Prüfplan unverändert bleiben.
| Bestellbereich | Stückkostenrichtung | Rüst- oder Entwicklungsanteil | Faktoren für Lieferzeiten | Informationen zur Reduzierung der Unsicherheit |
|---|---|---|---|---|
| Prototyp, 1–5 Stück | Am höchsten | Hoch pro Teil | Materialverfügbarkeit; komplexes EDM oder Schleifen; Erstteil | 2D-Zeichnung, 3D-Modell, Material, CTQs |
| Kleinmengen, 6–50 Stück | Moderat | Auf Stückzahl verteilt | Wärmebehandlung, Oberflächenbearbeitung, Prüfberichte | Revisionsstand, Bezugssystem, Oberflächenangaben |
| Serienfertigung, 51 Stück | Untere Richtung | Amortisiert bei stabilem Umfang | Kapazität, Freigabezeitplan, wiederkehrende Inspektion | Prognose, genehmigte Muster, Verpackungs- und Lieferbedingungen |
Formen-Kavitätseinsätze für SUUXIANG nach Zeichnung
Senden Sie Ihre 2D-Zeichnung, falls vorhanden Ihr 3D-Modell, Material, Menge, Qualitätsanforderungen und gewünschtes Lieferdatum zur Prüfung.