
Formenverschleißplatten nach Ihren Zeichnungen
SUUXIANG prüft kritische Maße, plant CNC-, Erodier- und Schleifprozesse und inspiziert anschließend die Formenverschleißplatten gemäß Ihren verifizierten Anforderungen.
Typische Konfigurationen von Formenverschleißplatten


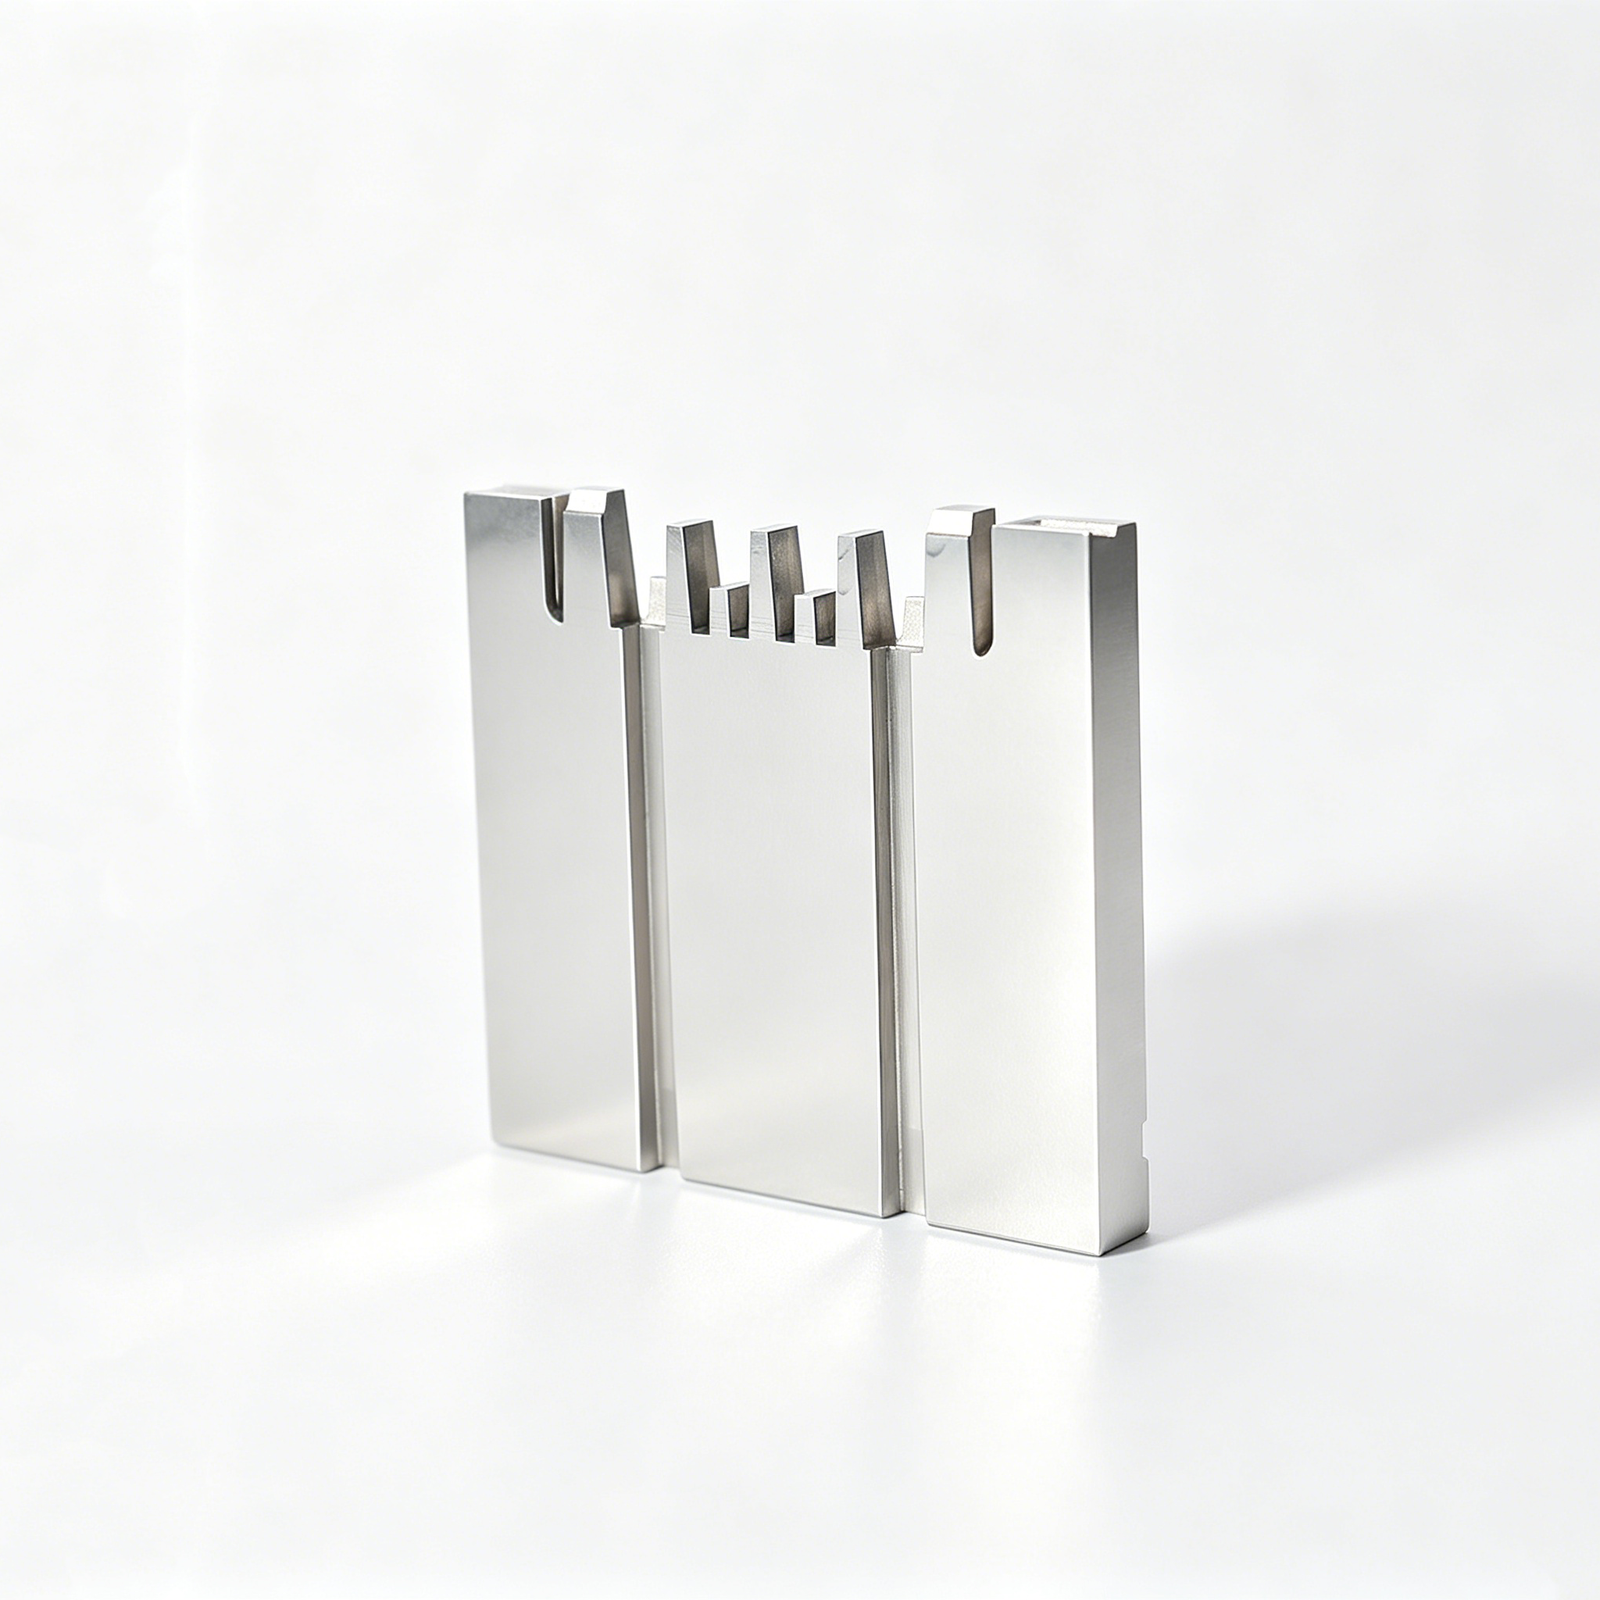
Related Mold Wear Plate Components and RFQ







Warum Ingenieurteams SUUXIANG für Formenverschleißplatten wählen
Ein zeichnungsgesteuerter Workflow, der auf Herstellbarkeit, kritische Maße, koordinierte Oberflächenbearbeitung und Prüfnachweise vor Produktionszusagen fokussiert ist.
DFM vor Angebotserstellung
Wir prüfen die Klarheit der Zeichnung, Werkzeugzugänglichkeit, Bezugsstrategie und Fertigungsrisiken, bevor wir den vorgeschlagenen Weg an Ihre Anforderungen anpassen.
Kritische Maße haben Priorität
Kritische Qualitätsmerkmale werden frühzeitig identifiziert, sodass die Planung für Bearbeitung, Erodieren, Schleifen und Inspektion die Maße befolgt, die die Leistung bestimmen.
Koordinierte Prozessabläufe
u003ca href=u0022/cnc-machining-services/u0022u003eCNC-Bearbeitungu003c/au003e, Drahterosion oder Senkerodieren, Präzisionsschleifen und Montage werden als verbundene Operationen geplant, nicht als isolierte Prozesse.
Abstimmung des Prüfplans
Messmethoden, Berichtsanforderungen, Oberflächenprioritäten und Abnahmekriterien werden anhand der Zeichnung geklärt, bevor die endgültige Prüfdokumentation erstellt wird.
Revisionsübersicht
Zeichnungsrevisionen, Fertigungsfragen und Lieferkoordination bleiben während des gesamten Projekts sichtbar, um kontrollierte Entscheidungen und nachvollziehbare Kommunikation zu unterstützen.
Formenverschleißplatten und Präzisionskomponenten-Familien
Zeichnungsgesteuerte Bearbeitung, Erodieren, Schleifen und Inspektion für konfigurierbare Formen- und Werkzeugkomponenten mit kritischen Maßen, Verschleißbedingungen und Dokumentationsanforderungen, die vor der Produktion definiert werden.

CNC-Bearbeitungsdienste
Präzisions-CNC-Bearbeitungsdienste für zeichnungsbasierte Verschleißplatten und zugehörige Komponenten, geplant basierend auf Materialzustand, kritischen Maßen, Bezugsmerkmalen, Werkzeugzugang und Prüfanforderungen, bevor die Produktion freigegeben wird.
Upload a Drawing
CNC-Fräsen
Kundenspezifische CNC-Fräsdienstleistungen für Platten, Taschen, Senkungen, Ölnuten, Zentrierungen und Montageaufnahmen. Prüfen Sie Fräszugang, Spannstrategie, Ebenheitsanforderungen und Oberflächenvorbereitung gegenüber der Zeichnung und den Passungsbedingungen.
Upload a Drawing
CNC-Drehen
Präzisions-CNC-Drehdienstleistungen für rotierende Form- und Werkzeugteile wie Buchsen, Bundscheiben, Hülsen, Stifte und Distanzstücke. Durchmesserbeziehungen, Rundlauf, Schulterpositionen, Materialzustand und Anforderungen an Sekundärprozesse sollten in der RFQ definiert werden.
Upload a Drawing
5-Achsen-Bearbeitung
5-Achs-CNC-Bearbeitung unterstützt komplexe Konturen, schräge Merkmale, Anforderungen an tiefen Zugang und mehrflächige Geometrien mit weniger Rüstvorgängen, wenn das Teil-Design dies erfordert. Die Machbarkeit hängt von Werkzeugreichweite, Spanntechnik, Bezugsstrategie, Material und kritischen Toleranzlagen ab.
Upload a Drawing
Schweizer u0026 Mikrobearbeitung
Schweizer und Mikrobearbeitung unterstützen Stifte, Wellen, Hülsen, Kontakte und miniature gedrehte Teile mit kleinem Durchmesser. Die Zeichnungsprüfung sollte zerbrechliche Geometrien, Rundlaufanforderungen, Kantenbeschaffenheit, Prüfmethoden, Material und die erforderliche Produktionsmenge identifizieren.
Upload a Drawing
Draht- u0026 Senkerodieren
Draht- und Senkerodierdienstleistungen bearbeiten gehärtete Materialien, scharfe Innengeometrien, schmale Schlitze, detaillierte Profile und Merkmale, die mit konventionellen Schneidverfahren nicht zugänglich sind. Die Prozessplanung berücksichtigt Drahtweg- oder Elektrodenstrategie, Oberflächengüteanforderungen, Rückschmelzschicht-Aspekte und Prüfpunkte.
Upload a Drawing
Präzisionsschleifen
Präzisions-Flächen- und Profilschleifen wird eingesetzt, wenn Ebenheit, Parallelität, Maßhaltigkeit, Profilgenauigkeit oder Oberflächenbeschaffenheit kritisch sind. Schleifzugabe, Wärmebehandlungssequenz, Bezugsflächen und Messmethode sollten vor Beginn der Bearbeitung vereinbart werden.
Upload a Drawing
Formkern- u0026 Formeinsätze
Präzisions-Formkern- und Formeinsätze werden nach Kundenzeichnungen für Spritzgussanwendungen gefertigt, die kontrollierte Trennflächengeometrien, Formendetails, kühlungsbezogene Merkmale und passende Beziehungen erfordern. Material, Wärmebehandlung, Erodieranforderungen, Bearbeitungsumfang und Prüfprioritäten werden projektbezogen geprüft.
Upload a Drawing
Auswerfer- u0026 Auswerferkomponenten
Auswerferstifte, Hülsen und Auswerferkomponenten sind um Geometrie, Passung, Verschleißbelastung und Bewegung im Werkzeug herum konfigurierbar. Definieren Sie den Arbeitsdurchmesser, die Führungsbeziehung, Härte- oder Behandlungsanforderungen, die Oberflächenbeschaffenheit und alle passenden Komponentendimensionen zur Überprüfung.
Upload a Drawing
Kerne, Führungs- u0026 Positionierkomponenten
Kerne, Führungsstifte und Positionierkomponenten werden nach zeichnungsdefinierten Schnittstellen gefertigt, die Werkzeugausrichtung, Formgebung und wiederholbare Montage steuern. Kritische Durchmesser, Einstecklänge, Rundlauf, Material, Behandlungssequenz und Prüfanforderungen leiten den Prozessweg.
Upload a Drawing
Schieber, Lifter, Angüsse u0026 Werkzeugzubehör
Werkzeugschieber, Lifter, Angüsse und Zubehör werden als interagierende Komponenten und nicht als isolierte Formen geplant. SUUXIANG prüft Bewegungs- oder Kontaktflächen, Spiel, Verschleißbereiche, Schmierstoffzuführung, Bearbeitungszugang, Erodierbedarf und montagebezogene kritische Maße.
Upload a Drawing
Steckverbinder-Formenkomponenten
Präzisions-Steckverbinder-Formenkomponenten unterstützen Anforderungen an feine Teilung, Mehrfachkavitäten und hohe Wiederholgenauigkeit für Steckverbinderwerkzeuge. Die Fertigungsprüfung konzentriert sich auf Mikro-Merkmale, Stift- und Kavitätsbeziehungen, Bezugskontrolle, Verschleißbereiche, Materialzustand, Erodierstrategie und Prüfnachweise.
Upload a Drawing
Stanzwerkzeugkomponenten
Präzisions-Stanzwerkzeugkomponenten können Stempel, Matrizen, Einsätze, Führungen, Platten und formgebungsbezogene Teile umfassen, die nach der bereitgestellten Zeichnung gefertigt werden. Material, Härte, Spielbeziehungen, Kantenbeschaffenheit, Schleifzugabe und verschleißbezogene Oberflächen erfordern eine projektspezifische Prüfung.
Upload a Drawing
Spritzguss-, MIM-, CIM- u0026 Umspritzwerkzeuge
Komponenten für Spritzguss-, MIM-, CIM- und Umspritzwerkzeuge werden unterstützt, wenn die Anforderungen in den überprüften Produktionsumfang fallen. Zeichnungen sollten das Spritzgussprodukt, Trenn- und Schließflächenbedingungen, Einsatzschnittstellen, kritische Merkmale, Behandlungsanforderungen und Erwartungen an die Komponentenprüfung klären.
Upload a Drawing
Bearbeitungsmaterialien
CNC-Bearbeitungsmaterialien werden anhand der Zeichnung, Anwendung, Verschleißbedingungen, Behandlungssequenz, Korrosionsbelastung und Bearbeitbarkeit ausgewählt. Geben Sie die erforderliche Güte oder eine zugelassene Alternative, den Materialzustand, die Rückverfolgbarkeitsanforderungen und alle kundenspezifischen Zertifizierungsanforderungen mit der Anfrage an.
Upload a Drawing
Oberflächengüten u0026 Wärmebehandlung
Oberflächenveredelung und Wärmebehandlung werden um Funktionsflächen, Verschleißfestigkeit, Korrosionsaspekte, Dimensionsänderungen und nachfolgendes Schleifen oder Erodieren herum koordiniert. Spezifizieren Sie die erforderliche Oberfläche, Beschichtung oder Behandlung, Oberflächenrauheit, Maskierungsbedarf und Verifizierungserwartungen.
Upload a Drawing
Qualität, Messtechnik u0026 Dokumentation
Präzisionsprüfung, Messtechnik und Qualitätsdokumentation werden mit der Zeichnung und dem vereinbarten Prüfplan abgestimmt. Identifizieren Sie kritische Qualitätsmaße, Bezugsschema, Stichproben- oder vollständige Prüferwartungen, Berichtsformat, Materialdokumentation, Revisionsstand und Rückverfolgbarkeitsanforderungen vor der Produktion.
Upload a Drawing
Prototypenbau u0026 Kleinserienfertigung
Schnelle Prototypen und Kleinserienfertigung unterstützen zeichnungsbasierte Evaluierung, Ersatzteile, Pilotwerkzeuge und kontrollierte Produktionsmengen. Eine effektive Anfrage umfasst die aktuelle Zeichnung und das Modell, Material, Menge, kritische Maße, Qualitätsdokumentation, Revisionsstatus und Zieldatum der Lieferung.
Upload a DrawingMaterialien für Werkzeugformen-Verschleißplatten und Führungskomponenten

Vor-gehärteter Werkzeugstahl
Eine praktische Wahl für allgemeine Verschleißplatten, Führungsflächen und Stützkomponenten von Formen, bei denen eine stabile Bearbeitung und moderate Verschleißfestigkeit erforderlich sind. Bestätigen Sie die gelieferte Härte, Oberflächengüte und eventuell erforderliche spannungsarmglühende Nachbearbeitung während der Überprüfung.

Warmarbeitswerkzeugstahl
Geeignet für anspruchsvolle Gleitkomponenten, bei denen Zähigkeit und thermische Stabilität wichtig sind, einschließlich Formen, die wiederholten Temperaturzyklen ausgesetzt sind. Die Wärmebehandlungssequenz, der Schleifvorrat und die Erodierstrategie sollten definiert werden, bevor die Endmaße festgelegt werden.

Kaltarbeitswerkzeugstahl
Wird für hochbeanspruchte Führungs- und Matrizenkontaktanwendungen verwendet, bei denen eine erhöhte Härte die Abriebfestigkeit verbessern kann. Sein härterer Zustand erfordert sorgfältige Bearbeitungszugaben, Draht-Erodierplanung und kontrollierte Endbearbeitung kritischer Gleitflächen.


Aluminiumbronze
Eine lagerorientierte Option für Gleitflächen, die ein günstiges Anti-Galling-Verhalten gegenüber Stahl-Gegenkomponenten erfordern. Die Auswahl der Sorte, der Schmieransatz, die Details von Taschen oder Nuten sowie die Passung und Spiel sollten anhand der technischen Zeichnung bewertet werden.
Prozessrouten für Verschleißplatten von Formen

CNC-Fräsen
CNC-Fräsen erstellt Plattensilhouetten, Taschen, Lochbilder und Referenzflächen aus der genehmigten Zeichnung. Werkzeugzugänglichkeit, Bezugsreihenfolge und Bearbeitungszugaben werden überprüft, um eine stabile Geometrie vor der nachfolgenden Endbearbeitung zu unterstützen.

Drahterodieren
Drahterodieren wird für präzise Innenkonturen, schmale Schlitze und Hartmaterialmerkmale in Betracht gezogen, bei denen ein Fräswerkzeug den erforderlichen Zugang nicht erreichen kann. Der Drahtweg, die Startlöcher und der endgültige Materialzustand werden mit der Zeichnung überprüft.

Senkerodieren
Senkerodieren unterstützt tiefe Kavitäten, scharfe interne Details und geformte Merkmale, die eine Elektrodenstrategie erfordern. Elektrodenentwurf, Funkenerosionszugabe, Oberflächenanforderungen und nachfolgende Endbearbeitungsbedürfnisse werden für die spezifische Komponente definiert.

Präzisionsschleifen
Präzisionsschleifen bringt ausgewiesene Flächen und Dicken auf die spezifizierten Maß- und Oberflächenanforderungen. Schleifvorrat, Wärmebehandlungssequenz, Bezugskontrolle und Messmethode müssen abgestimmt werden, bevor die Endbearbeitungsroute festgelegt wird.

Komponentenmontage
Die Montage überprüft die funktionale Beziehung zwischen Verschleißplatten von Formen und ihren Gegenlagern, Führungselementen oder beweglichen Baugruppen, wenn die gelieferten Projektinformationen dies unterstützen. Kontaktbereiche und montagebezogene Prioritäten werden weiterhin von der genehmigten Revision gesteuert.

Endkontrolle
Die Endkontrolle folgt dem auftragsspezifischen Plan für kritische Maße, Bezugspunkte, Oberflächen und Berichtsanforderungen. Ergebnisse und Dokumentation werden mit der genehmigten Zeichnungsrevision abgeglichen, damit Ingenieur- und Qualitätsteams nachvollziehbare Beweise prüfen können.
Konfigurierbare Merkmale von Verschleißplatten für Formen

Befestigungslöcher
Spezifizieren Sie durchgehende Löcher, Senkungen, Gewindelöcher und kundenspezifische Muster für eine sichere Installation. SUUXIANG prüft Werkzeugzugänglichkeit, Positionsungenauigkeiten, Bezugsbezugspunkte und Anforderungen an das Gegenstück vor der Produktionsplanung.

Schmiernuten
Nuten, Taschen und Schmierkanäle können für Gleitflächen definiert werden, wo die Anwendung sie erfordert. Die Zeichnungsprüfung berücksichtigt Nutengeometrie, Oberflächenübergänge, Bearbeitungsreihenfolge und Inspektionszugang.

Positionierungsmerkmale
Fügen Sie Passungsbohrungen, Positionierungsnuten, Schultern oder Referenzkanten hinzu, um eine wiederholbare Montage zu unterstützen. Kritische Beziehungen sollten funktionale Bezugspunkte identifizieren, damit Bearbeitung und Inspektion dem beabsichtigten Montagezustand folgen können.

Oberflächenanforderungen
Definieren Sie Lagerflächen, geschliffene Flächen, Kantenbrüche und Oberflächenprioritäten, wo die Gleitleistung oder Passung davon abhängt. Die Prozessroute kann dann Schleifzugaben, Erodierbedarf und Messmethoden berücksichtigen.

Teileidentifikationsmarkierungen
Teilenummern, Revisionskennzeichnungen, Orientierungsmarkierungen und Chargenverweise können dort hinzugefügt werden, wo Rückverfolgbarkeit erforderlich ist. Geben Sie Markierungsort, Zeichenanforderungen und Einschränkungen für funktionale oder kosmetische Oberflächen an.
Über SUUXIANG Verschleißbleche für Formen
SUUXIANG ist der einzige öffentlichkeitswirksame Markenname der Dongguan SuuXiang Precision Mold Co., Ltd., gegründet 2010 in Chang’an Town, Dongguan, Guangdong, China. Gegründet von XiaoCheng Huang, unterstützt das Unternehmen globale Ingenieur- und Beschaffungsteams mit zeichnungsgesteuerter Fertigung von Verschleißblechen für Formen, Präzisionsformenkomponenten, Steckverbinderwerkzeugen, Gesenkkomponenten und kundenspezifisch CNC-bearbeiteten Teilen.
Unsere Arbeit integriert CNC-Fräsen und -Drehen, Mehrachsenbearbeitung, Erodieren, Präzisionsschleifen, Anpassen und Prüfen in eine kontrollierte Fertigungsroute. Vor Angebot oder Produktion prüfen wir Zeichnungen, kritische Abmessungen, Bezugspunkte, Material- und Wärmebehandlungsvorgaben, Bearbeitungszugang, Oberflächenerwartungen und Inspektionsanforderungen.
Was SUUXIANG auszeichnet, ist die disziplinierte Projektkommunikation bezüglich Fertigbarkeit, Revisionskontrolle und nachvollziehbarer Inspektion. Anstatt Verschleißbleche für Formen als generischen Katalogartikel zu behandeln, richten wir den Prozessplan an der Zeichnung, dem Anwendungskontext, den Qualitätsanforderungen, der Stückzahl und den Lieferanforderungen aus, die für jedes Projekt bereitgestellt werden.

Wie wir Verschleißbleche für Formen zuverlässig fertigen
DFM und Bezugspunktprüfung
Jedes Projekt für Verschleißbleche für Formen beginnt mit der Zeichnung, dem Kontext des Gegenstücks, den Materialanforderungen und den kritischen Abmessungen. SUUXIANG prüft Bezugspunkte, Montageflächen, Schmierfunktionen und Toleranzbeziehungen, bevor eine praktikable Fertigungsroute bestätigt wird.
- Funktionale Bezugspunkte und Prüfreferenzen identifizieren
- Lochpositionen, Senkungen, Nuten und Kantenbedingungen prüfen
- Toleranzstapel- und Montage-Risiken vor der Produktion kennzeichnen
- Material-, Wärmebehandlungs- und Oberflächenanforderungen abstimmen

CNC, Erodieren und Zugänglichkeit
Die Wahl des Bearbeitungsverfahrens richtet sich nach Geometrie und funktionalen Anforderungen, nicht nach einem festen Schema. CNC-Bearbeitung eignet sich für zugängliche Profile und Merkmale, während Drahterodieren oder Senkerodieren in Betracht gezogen werden kann, wenn interne Details, gehärtetes Material oder der Werkzeugzugang einen anderen Ansatz erfordern.
- Bearbeitungszugang an die Teilegeometrie anpassen
- Drahtweg und Elektrodenerfordernisse prüfen
- Funktionsfolge unter Berücksichtigung der Wärmebehandlung planen, falls zutreffend
- Revisionssichtbarkeit der Zeichnung durch die Fertigungsreihenfolge gewährleisten

Schleifzugabe-Strategie
Wenn Lager-, Gleit- oder Passflächen besondere Aufmerksamkeit beim Schleifen erfordern, plant SUUXIANG die Schleifzugabe und -folge unter Berücksichtigung der spezifizierten Bezugspunkte. Ziel ist es, die funktionalen Beziehungen nach Auswertung von Bearbeitung, Wärmebehandlung und Endbearbeitung zu schützen.
- Oberflächen definieren, die Schleifbearbeitung erfordern
- Bezugspunkte während der Endbearbeitung erhalten
- Ebenheit, Parallelität und Dickenanforderungen prüfen
- Endbearbeitungsanforderungen mit Gegenkomponenten abstimmen

Inspektion und Revisionskontrolle
Die Inspektionsplanung ist an den Auftrag, die Zeichnungsrevision und vereinbarte kritische Merkmale gebunden. SUUXIANG koordiniert die Messerwartungen, dokumentiert anwendbare Ergebnisse und hält Revisions- und Lieferinformationen sichtbar, damit die Verschleißteile für Formen gemäß den korrekten Anforderungen abgenommen werden können.
- Kritische Qualitätsmaße vor der Freigabe bestätigen
- Inspektionsmethoden entsprechend dem Merkmal auswählen
- Dokumentation an den geprüften Inspektionsplan anpassen
- Zeichnungsänderungen kontrollieren, bevor die betroffene Produktion fortgesetzt wird

Warum SUUXIANG für Verschleißteile von Formen wählen?
Zeichnungsbasierte Überprüfung und kontrollierte Produktionsplanung im Vergleich zu generischen Angebotsprozessen.
← Swipe left or right to view →
Formen-Verschleißplatten: Von der Zeichnung bis zur inspizierten Komponente
Ein kontrollierter Workflow hält Herstellbarkeit, kritische Maße, Inspektionserwartungen und Lieferdetails von der Preisanfrage bis zum Versand sichtbar.
Preisanfrage-Paket prüfen
Wir prüfen Zeichnungen, Modelle, Material, Menge, Anwendungsfall, Lieferziel und Inspektionsanforderungen, um fehlende Informationen vor Beginn der Angebotsplanung zu identifizieren.
DFM und Datum bestätigen
Die Konstruktion stimmt kritische Abmessungen, die Bezugsstrategie, Toleranzketten, Bearbeitungszugänge, die Wärmebehandlungsreihenfolge und machbare Prozesswege für die angeforderten Werkzeusgverschleißteile ab.
Geplante kontrollierte Fertigung
Die freigegebene Revision leitet die CNC-Bearbeitung, die Erodierstrategie, Schleifzugaben, Montageanforderungen und prozessinterne Kontrollen an, die auf die Bauteilgeometrie und Spezifikation abgestimmt sind.
Bearbeiten, Erodieren und Schleifen
Die Produktion folgt der geplanten Reihenfolge und kombiniert Fräsen, Drehen, Drahterodieren oder Senkerodieren, Schleifen und Montage, wo es durch Merkmale, Härte und Oberflächenanforderungen bedingt ist.
Ergebnisse prüfen und dokumentieren
Die Teile werden anhand des verifizierten Prüfplans kontrolliert, wobei kritische Abmessungen, relevante Berichte, Revisionskennzeichnungen und die Auftragsdokumentation vor der Freigabe geprüft werden.
Verpacken und Lieferung koordinieren
Freigegebene Teile werden für den Versand verpackt und die Lieferdetails mit dem Kunden koordiniert, wobei die Transparenz des Auftragsstatus und der endgültigen Dokumentation gewahrt bleibt.
So beziehen Sie Werkzeugverschleißteile von SUUXIANG
A controlled path from drawing review through approved production and inspection planning.
Zeichnungspaket einreichen
2D-Zeichnungen, 3D-Modelle (falls verfügbar), Material, Menge, kritische Abmessungen, Oberflächenanforderungen, Prüfanforderungen, Lieferziel und relevante Pass- oder Anwendungskontexte angeben.
DFM und Angebot prüfen
Bezugsstrategie, Toleranzketten, Bearbeitungszugänge, Wärmebehandlungsreihenfolge, Erodier- oder Schleifanforderungen, Prüfansatz, Revisionsstatus, kommerzieller Umfang und Angebotsannahmen vor der Verpflichtung bestätigen.
Muster bei Bedarf freigeben
Für Projekte, die eine Validierung erfordern, werden vereinbarte Muster oder Erstteilnachweise anhand der Zeichnung, kritischer Abmessungen, Oberflächenprioritäten, Passanforderungen und des Prüfplans vor der Freigabe überprüft.
Kontrollierte Produktion freigeben
Fortfahren mit dem definierten Weg für CNC-Bearbeitung, Erodieren, Schleifen, Montage und Prüfung, wobei die Revisionskontrolle und die Lieferkoordination anhand der freigegebenen Auftragsanforderungen aufrechterhalten werden.
Prüfung von Qualitätsdokumenten und Zertifizierungen
Kundenfeedback zu Werkzeugverschleißblechen
Reserviert für eine genehmigte Kundenreferenz, die Zeichnungsprüfung, Prozessplanung, Inspektionsdokumentation und ein verifiziertes Projektergebnis vor der Veröffentlichung beschreibt.
Reserviert für eine genehmigte Kundenreferenz mit verifizierter Menge, Maßanforderung, Revisionskontrolldetail und dokumentiertem Liefer- oder Inspektionsergebnis.
Reserviert für eine genehmigte Kundenreferenz, die Werkzeugverschleißbleche, Materialanforderungen, kritische Abmessungen und ein spezifisches Produktionsergebnis unterstützt durch Projektunterlagen abdeckt.
FAQ zu Werkzeugverschleißblechen für die RFQ-Vorbereitung
Practical answers for buyers preparing drawing-based mold wear plate inquiries.
Welche Informationen sollte ich in eine RFQ für Werkzeugverschleißbleche aufnehmen?
Kann SUUXIANG kundenspezifische Werkzeugverschleißbleche ohne Standardartikelnummer anbieten?
Welches MOQ gilt für kundenspezifische Werkzeugverschleißbleche?
Kann ich eine Musterbestellung aufgeben, bevor ich eine größere Produktionsmenge freigebe?
Welche Toleranzen kann SUUXIANG bei Verschleißplatten für Formen einhalten?
Welche Materialien eignen sich für Verschleißplatten von Formen?
Welche Prüfdokumente können mit einer Bestellung angefordert werden?
Wie werden Zeichnungen, Revisionen und geistiges Eigentum während der Angebotserstellung und Produktion behandelt?
Der vollständige Einkaufsführer für Verschleißplatten von Formen
Nutzen Sie diesen Entscheidungsrahmen, um Verschleißplatten für Formen zu spezifizieren, Materialien und Schmierstrategien zu vergleichen, zeichnungsgesteuerte Lieferanten zu bewerten, Kosten und Lieferzeiten zu kontrollieren und Pass-, Toleranz- und vorzeitige Verschleißfehler zu vermeiden.
1. Was sind Verschleißplatten für Formen?
In mold and die work, a mold wear plate is a replaceable bearing-and-wear interface between moving members. It carries controlled sliding contact so the mating slide, lifter, cam, or guided assembly is supported and the intended sacrificial surface absorbs wear.nnA structural plate primarily carries mold-body stiffness or fastening load, whereas a mold wear plate establishes a defined sliding interface, contact area, and replacement path. It also differs from an abrasion liner, which protects equipment from bulk-material erosion rather than controlling positional motion between precision mating components.nnThe specification should begin with the motion or failure problem the plate must solve. State whether it guides travel, resists side load, protects a more costly component, stabilizes alignment, or reduces maintenance; then relate that function to drawing datums, mating surfaces, travel path, lubrication approach, and inspection priorities.
2. Wie sich Verschleißplatten für Formen entwickelt haben
Stahl-auf-Stahl-Verschleißschnittstellen waren traditionell auf Schmierstoffe angewiesen, wodurch der Zustand der Lagerflächen mit der Wartungsdisziplin und den Serviceintervallen verknüpft wurde. Da Schieber, Lifter und Nockenantriebe mehr Verfahrweg und Seitenbelastung hinzufügten, wurden austauschbare Lagerflächen der Überarbeitung eines größeren Formteils vorgezogen.nnStandardisierte metrische und zöllige Bauteilpraktiken machten austauschbare Schnittstellen praktikabler. Lochbilder, Dicke, Bezugslagen und Gegenpassungen müssen daher im Konstruktionsdatensatz definiert werden, anstatt als Werkstattannahmen behandelt zu werden.nnAluminiumbronze kann eine abweichende Lagerfläche bieten, wo Gleitverhalten und Kompatibilität des Gegenmaterials eine separate Bewertung erfordern. Selbstschmierende Graphitkonfigurationen können die Abhängigkeit von routinemäßiger Schmierung verringern, aber die Platzierung des Graphits muss dem Belastungspfad entsprechen und ersetzt keine Ausrichtungs- oder Spielkontrolle.
3. Arten von Verschleißplatten für Formen
Die Geometrie sollte dem Gleitweg und dem Kraftweg folgen, bevor Material oder Oberfläche ausgewählt werden. Die Zeichnung muss das Gegenstück, die installierte Bezugsfläche, die Bewegungsrichtung, den Kontaktbereich und die Einschränkungen für den Servicezugang zeigen.
Flache und rechteckige Platten

Zwei flache Flächen tragen lineare Gleitlasten auf Formwerkzeugen, Auswerferbaugruppen oder einfachen Schiebern. Plattenlänge, -breite, -dicke, Montagebohrungen und Senkungen bestimmen die Lagerfläche und den Zugang für den Austausch.nnEine rechteckige Schnittstelle eignet sich für gerade Bewegungen, wenn die Last senkrecht zur Kontaktfläche bleibt. Spezifizieren Sie die Arbeitsfläche, Entlastungskanten, die Oberfläche des Gegenstücks und die Beziehungen zwischen Bezugspunkt und Bohrung.
Führungen, Winkel und Fersen
Zwei gegenüberliegende Führungs- oder Seitenplatten begrenzen die seitliche Schiebebewegung entlang einer geführten Seitenwand. Seitenabstand, Vorspannmethode, Befestigungsrichtung und Schmierstoffzugang beeinflussen das Risiko eines Fressens.nnEine Winkel- oder Fersenplatte widersteht Schließ- oder Seitenbelastungen an einer schrägen Schnittstelle. Definieren Sie den Winkel, die projizierte Kontaktlänge, die Anschlagposition und ob ein Aufprall vor vollständigem Schließen auftritt.
Nocken-, geführte und kundenspezifische Platten
Zwei Nocken-Ruheflächen steuern den Weg, wo ein Nocken eintritt, ruht oder zurückkehrt. Zeigen Sie den Nockenweg, die Ruheposition, den Kontaktzeitpunkt, die Stoßrichtung und den zulässigen Kantenbruch.nnEine konturierte oder Schnellwechselplatte passt für nicht-rechteckige Kontakte oder geplante Wartungsarbeiten. Stellen Sie die 3D-Gegenstückgeometrie, Schlüsselfunktionen, die Entnahmemethode, das Austauschbarkeitsdatum und das revisionsgesteuerte Lochmuster bereit.
4. Materialien für Werkzeugverschleißbleche
Die Materialwahl beginnt mit dem Kontaktdruck, der Hubgeschwindigkeit, der Schmierstoffzufuhr und der Gegenfläche. Werkzeugstahl, Aluminiumbronze und Graphitausführungen sollten an die Anwendung angepasst und nicht als austauschbare Standardoptionen gewählt werden.
| Material | Stärken | Einschränkungen | Typische Anwendung | Schmierstoffbedarf |
|---|---|---|---|---|
| Gehärteter Werkzeugstahl | Hohe Lastbeständigkeit | Fressrisiko | Führungen und Gleitbahnen | Regelmäßige Öl- oder Fettschmierung |
| Vorgehärteter Stahl | Gut bearbeitbar, stabil | Geringere Verschleißfestigkeit | Mittelschwere Platten | Regelmäßige Öl- oder Fettschmierung |
| Aluminiumbronze | Anti-Fress- und Korrosionsbeständigkeit | Weicher als Stahl | Stahlgleitbahnen | Empfohlen |
| Graphitgefüllte Bronze | Intermittierende Schmierung | Steckerverschleiß, höhere Kosten | Schiebeteile mit begrenztem Zugang | Reduzierter externer Zugang |
| Stahl oder Hartmetall mit Beschichtung | Abriebfestigkeit | Kosten, schwierige Nachbearbeitung | Verifizierter Schwerlastbetrieb | Abhängig von der Anwendung |
Passen Sie das Gleitpaar an
Gehärteter Werkzeugstahl eignet sich für hochbelastete, gut geschmierte Stahl-auf-Stahl-Führungen, aber ähnliche Härten können bei Ausfall der Ölversorgung fressen. Vorgehärteter Stahl lässt sich leichter bearbeiten und eignet sich für mittelschwere Platten, bei denen eine nachträgliche Härtung unerwünscht ist.
Setzen Sie Bronze strategisch ein
Aluminiumbronze bietet eine unähnliche Gegenfläche, die hilft, das Fressen von Stahl auf Stahl zu reduzieren und bietet eine gute Korrosionsbeständigkeit. Graphitgefüllte Bronze ist dann sinnvoll, wenn der Fettzugang nur sporadisch möglich ist, wobei die Stopfen jedoch keinen Ersatz für Spiel, Ausrichtung oder Verschmutzungskontrolle darstellen.
5. Verschleißplatten für Formen – Sonderanfertigungen
Die 2D-Zeichnung sollte Gleitlast, Hub, Schmierung und Montagebeschränkungen in herstellbare Plattenanforderungen umwandeln. SUUXIANG prüft diese Eingaben, bevor eine Route für CNC, Erodieren, Schleifen und Inspektion ausgewählt wird.
Definieren Sie den funktionalen Bereich

Gesamtlänge, -breite, -dicke, Lochbilder, Senkungen, Passungsbohrungen, Aussparungen, Radien und Kantenbrüche sollten von identifizierten Bezugspunkten aus bemaßt werden. Die Zeichnung sollte Montageflächen von der Lauffläche trennen und zugängliche Bearbeitungswege angeben.
Oberfläche und Schmierung spezifizieren
Die Lauffläche sollte ihre Oberflächengüteanforderung, Nutengeometrie oder Graphitsteckeranordnung angeben, anstatt sich auf eine visuelle Beschreibung zu verlassen. Wärmebehandlungs- und Beschichtungsanforderungen erfordern Sequenzhinweise, da Nachbearbeitung, Schleifmaß und Endkontrolle davon abhängen können.
Schnittstellen und Nachweise steuern
Kritische Maße erfordern explizite Toleranzen, Bezugspunkte, geometrische Kontrollen, wo erforderlich, und eine angegebene Inspektionsmethode. Passende Gegenstücke sollten als Zeichnungen oder Modelle geliefert werden, damit SUUXIANG Spiel, Kontaktmuster, Passung, Kennzeichnung, Revisionsstand und Erwartungen an die Berichterstattung prüfen kann.
6. Kritische Qualitäts- und Konstruktionsdetails
Eine Verschleißplatte wird als Teil eines Gleitsystems akzeptiert, nicht als isoliertes Rechteck. Ihre Lagerfläche, Montageelemente und Schmierdetails müssen die beabsichtigte Beziehung zur passenden Gleitbahn oder Führung beibehalten.
Lagergeometrie
Ebenheit, Parallelität und fertige Dicke sollten von funktionalen Bezugspunkten gesteuert werden, die auf der Zeichnung identifiziert sind. Eine gewölbte Platte oder Dickenvariation verschiebt den Kontakt zu einer Kante, was die lokale Last erhöht und den Verschleiß beider passender Oberflächen beschleunigt.
- Ebenheit über die Lagerfläche spezifizieren.
- Parallelität zum Montagebezugspunkt spezifizieren.
- Dünnetoleranz nach der Bearbeitung definieren.
Montage und Kanten
Lochposition und Lage-Toleranz sollten das gleiche Bezugssystem verwenden, das von der Formplatte oder Führung verwendet wird. Gratarme Löcher, Senkungen und Kanten verhindern falsches Aufsitzen, eingeschlossenen Schmutz und Interferenzen während der Montage oder des Gleitweges.
- Bohrungsdurchmesser und Positionstoleranz angeben.
- Senkungs- oder Gegenbohrungsgeometrie definieren.
- Entgratung ohne Verrundung der Lagerkanten verlangen.
Schmierung und Überprüfung
Wärmebehandlung kann die Geometrie verzerren. Daher gehören Schleifzugabe, der Zeitpunkt der Endkontrolle und Härteanforderungen in den Prozessplan. Für Graphitstopfen oder Schmiernuten sind Muster, Tiefe, Haltbarkeit und Ausschluss von kritischen Lagerkanten anzugeben; gemessene Ergebnisse sind nach Revision und Prüfverfahren zu dokumentieren.
- Endgeometrie nach Wärmebehandlung prüfen.
- Sicherstellen, dass Graphitstopfen fest sitzen.
- Messgeräte und Berichtsformat identifizieren.
7. So wählen Sie einen Hersteller aus
Drei Dokumente sollten die Lieferantenauswahl untermauern: die kontrollierte 2D-Zeichnung, das 3D-Modell und das Pflichtenheft. Bitten Sie Bieter, vor der Preisgestaltung Bezugspunkte, kritische Abmessungen, Materialzustand und Prüfverfahren zu identifizieren.
Technische Überprüfung bewerten
Eine Zeichnungsprüfung sollte einen markierten Plan für Werkzeugzugang, Schleifzugabe, Erodierfunktionen und die Wärmebehandlungssequenz liefern. Ein kompetentes Team kennzeichnet mehrdeutige Toleranzen, anstatt sie stillschweigend anzunehmen.
Aufzeichnungen und Erstmuster prüfen
Jede Materialcharge sollte mit der Bestellung, dem Materialzertifikat, dem Wärmebehandlungsdatensatz (falls erforderlich) und dem Endprüfbericht verknüpft sein. Fordern Sie ein Erstmuster oder ein Musterteil an, bevor Sie eine Kleinseriencharge freigeben.
Kommunikationsdisziplin testen
Zwei Reaktionstests decken die Projektdisziplin auf: Senden Sie eine kontrollierte Revision und eine hypothetische Nichtkonformität. Bestätigen Sie den Empfang, die Eindämmung, das Format der Korrekturmaßnahmen, die serialisierte Verpackung und den Schutz der geschliffenen Flächen während des Transports.
8. Häufige Fehler bei Werkzeugverschleißplatten
Zwei frühe Entscheidungen – Materialpaarung und Schmierung – bestimmen oft, ob eine Platte reibungslos läuft oder klemmt. Eine vollständige Zeichnungsprüfung sollte diese Risiken aken, bevor die Bearbeitung beginnt.
Material- und Schmierstoff-Fehlanpassung
Ein einziger Härtewert ist keine Methode zur Materialauswahl: Inkompatible Gleitflächen können klemmen oder vorzeitig verschleißen. Geben Sie beide Kontaktmaterialien, die Lastrichtung, den Schmierstoff oder das selbstschmierende Design sowie den Wartungszugang an.nnZwei trockenlaufende Oberflächen können auch dann klemmen, wenn jede ihre eigene Härteanforderung erfüllt. Bestätigen Sie den Schmierweg, die Nutposition und die Kontaminationsexposition mit dem Werkzeugkonstrukteur.
Unklare Geometrie und Oberfläche
Ein fehlendes Bezugselement kann eine Platte relativ zu ihrem Gleitelement verschieben und zu Montageverzögerungen oder ungleichmäßigem Kontakt führen. Definieren Sie funktionale Bezugselemente, Montagebezüge, Annahmen zur thermischen Ausdehnung und Montagefreiheit.nnZwei nicht prüfbare Toleranzen führen zu Streitigkeiten statt zu Kontrolle. Verknüpfen Sie jede kritische Toleranz und jede Oberflächenanforderung mit einer zugänglichen Prüfmethode und einem Messbezugspunkt.
Freigabe ohne Erstmuster-Nachweis
Ein freigegebenes Angebot bestätigt nicht die produzierte Schnittstelle. Überprüfen Sie vor der Freigabe die Abmessungen des Erststücks, die Material- und Wärmebehandlungsnachweise (falls spezifiziert), die Oberflächenergebnisse und die Passform zu den Gegenkomponenten.nnZwei Revisionsstände dürfen niemals vermischt werden. Fordern Sie an, dass die Zeichnungsrevision, der Prüfplan und der Abnahmestatus mit der Bestellung übereinstimmen, bevor die Produktion genehmigt wird.
9. Schritte zur Einführung eines Plattenprogramms
Eine kontrollierte Einführung reduziert das Risiko, dass eine korrekt bearbeitete Platte in einer nicht verifizierten Gleitbedingung versagt. Beginnen Sie mit der Bewegung, der Lastrichtung, der Kontaktfläche, der Zyklusumgebung und der Gegenkomponente – nicht mit einer Katalogbeschreibung.
Definieren Sie die Arbeitsbedingungen
Dokumentieren Sie zuerst den Hub, die Seitenlast, die Kontaktgeometrie, die Temperatur, den Schmierstoffzugang und den erwarteten Arbeitszyklus. Identifizieren Sie das Gegenmaterial und die Bezugsflächen, die die Passform bestimmen.
Ein kontrolliertes RFQ mit Spezifikation ausgeben
Eine freigegebene 2D-Zeichnung und ein Revisionskennzeichen sollten das RFQ steuern; fügen Sie das 3D-Modell bei, sobald es verfügbar ist. Geben Sie Menge, Material und Wärmebehandlung, Oberflächenanforderungen, kritische Maße, Inspektionsberichte, Zieldatum, Anwendungszweck und Versandziel an.
Den Produktionskreislauf schließen
Fordern Sie vor der Freigabe ein DFM-Feedback zu Werkzeugzugänglichkeit, EDM- oder Schleifanforderungen und dem vorgeschlagenen Inspektionsverfahren an. Stimmen Sie Angebotsannahmen ab, genehmigen Sie Materialnachweise und Erstmuster, validieren Sie die Werkzeugpassung und definieren Sie dann Wiederbestellrevisionen und Ersatzteilmengen.
10. Preisgestaltung und Lieferzeiten für Schimmelverschleißplatten
1-teilige Bestellungen haben in der Regel die höchsten Einrichtungskosten pro Platte, da Programmierung, Vorrichtung und Verifizierung des ersten Teils auf wenige Teile verteilt sind. Alle unten aufgeführten Preis- und Lieferzeitbereiche sind Richtwerte und dienen der planungsbezogenen Orientierung, die von Angeboten abhängt – keine Marktverpflichtungen oder SUUXIANG-Zusagen.nn6 Eingaben machen Angebote vergleichbar: freigegebene 2D-Zeichnung und 3D-Modell, Material- und Wärmebehandlungsspezifikation, Menge, kritische Maße und Bezugsflächen, Oberflächen-/Graphitanforderungen und Liefer- sowie Inspektionsberichtsanforderungen. Einrichtung, Lagergröße, Wärmebehandlung, Bearbeitung von Graphittaschen, enge Toleranzen, Inspektionsumfang und Fracht können sowohl Kosten als auch Zeit beeinflussen.
| Bestellstufe | Komplexität / Materialfamilie | Inspektionsanforderung | Richtiger Lieferzeitbereich (abhängig vom Angebot) | Treiber für relativen Preis |
|---|---|---|---|---|
| 1–5 Stück | Einfache Stahlplatte | Maßprüfung | Angebotabhängig | Hoher Anteil an Einrichtungskosten |
| 10–50 Stück | Geschliffener Werkzeugstahl oder Bronze | Bericht über kritische Maße | Angebotabhängig | Material und Schleifen |
| 50 Stück | Graphitführende Bronze oder komplexe EDM-Merkmale | Erstmuster plus vereinbarter Bericht | Angebotabhängig | Graphit, EDM, Inspektion |
Laden Sie Ihre Zeichnung für das RFQ von Schimmelverschleißplatten hoch
Fügen Sie 2D- und 3D-Dateien, Material, Menge, kritische Maße, Inspektionsanforderungen und das Zieldatum der Lieferung zur technischen Überprüfung bei.